Отличная обрабатываемость
Подходящие марки обеспечивают эффективное точение с ЧПУ и получение сложных точных элементов. Автоматная латунь C360 — разумная исходная марка, если применение допускает свинец.

Изготовление прецизионных латунных валов
Прецизионное точение с ЧПУ и обработка заказных латунных валов для промышленного оборудования, автоматизации и OEM-узлов. Изготовление по вашим чертежам, требованиям к материалу и качеству.
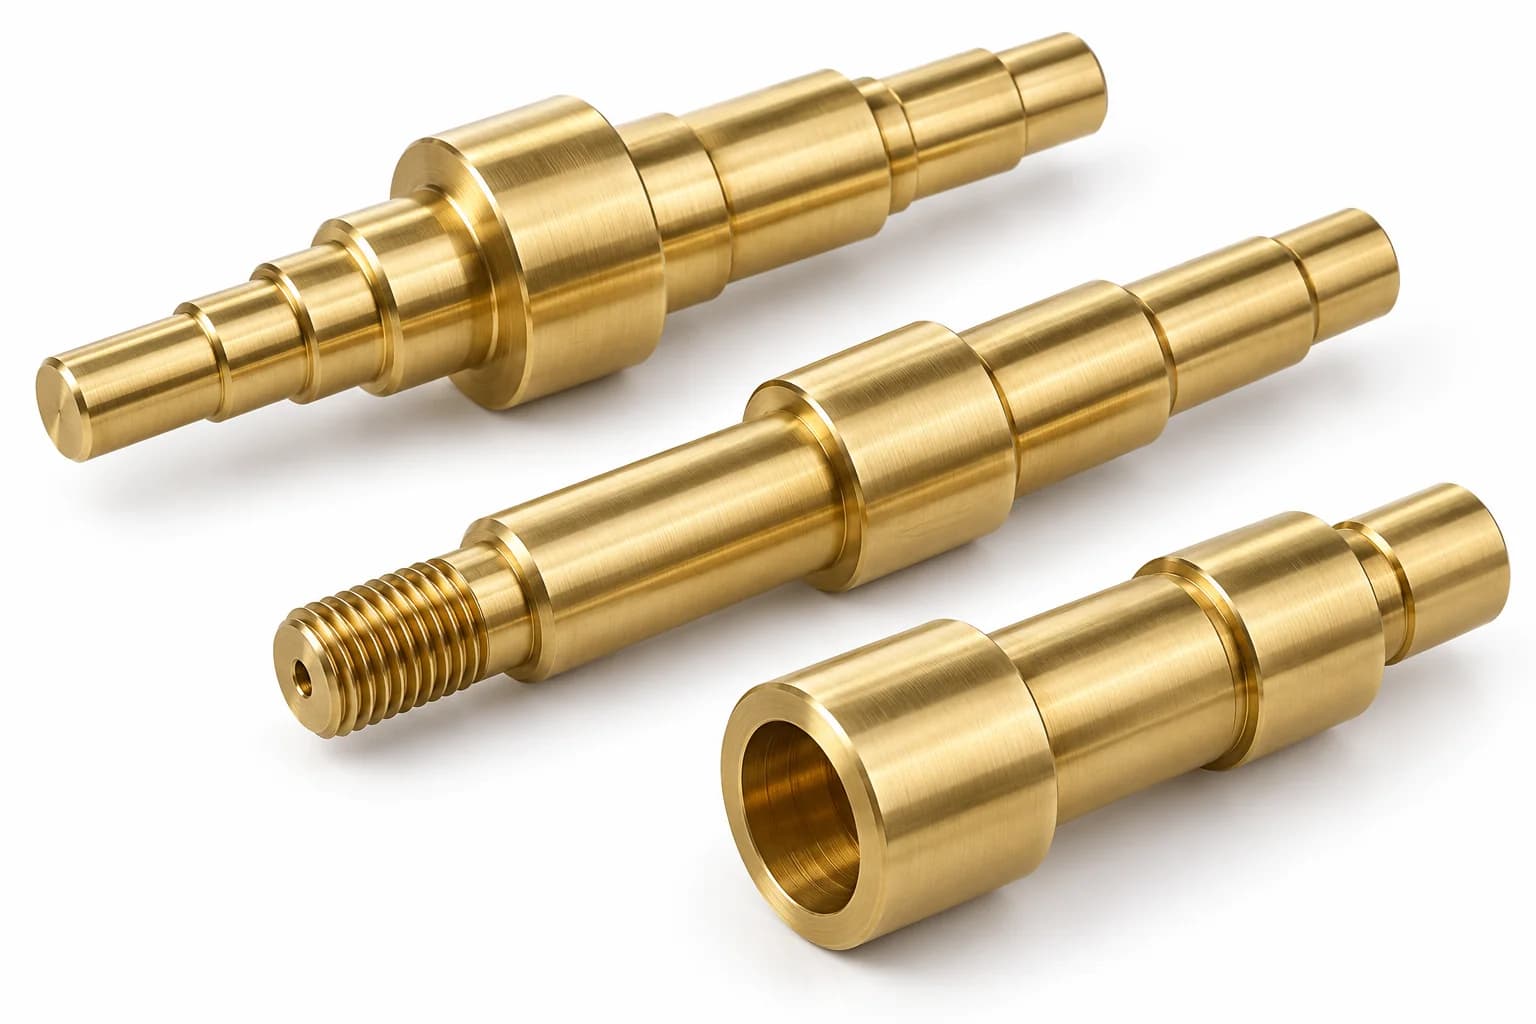
Латунные валы — цилиндрические механические детали из медно-цинковых сплавов. Их применяют в отдельных вращающихся, позиционирующих, электрических и механических узлах, где важны обрабатываемость, коррозионное поведение, проводимость или внешний вид. Валы могут иметь ступени, резьбу, канавки, лыски, отверстия и другие элементы по чертежу.
Подходящие марки обеспечивают эффективное точение с ЧПУ и получение сложных точных элементов. Автоматная латунь C360 — разумная исходная марка, если применение допускает свинец.
Полезна во многих атмосферных и слабоагрессивных условиях, в зависимости от сплава и воздействия. Проверяйте реальные среду, температуру и напряжения, а не предполагайте универсальную стойкость.
Проводящие медные сплавы для отдельных электрических и механических применений. Проводимость зависит от марки и не равна проводимости чистой меди.
Ступени, канавки, резьбовые концы, лыски и отверстия выполняются по функциональному чертежу, сопряжённым деталям и согласованным требованиям контроля.
Выбирайте геометрию исходя из узла, а не только марки. Эти группы связаны с существующими страницами продукции Topshaft; пригодность материала и конечные требования определяются чертежом.
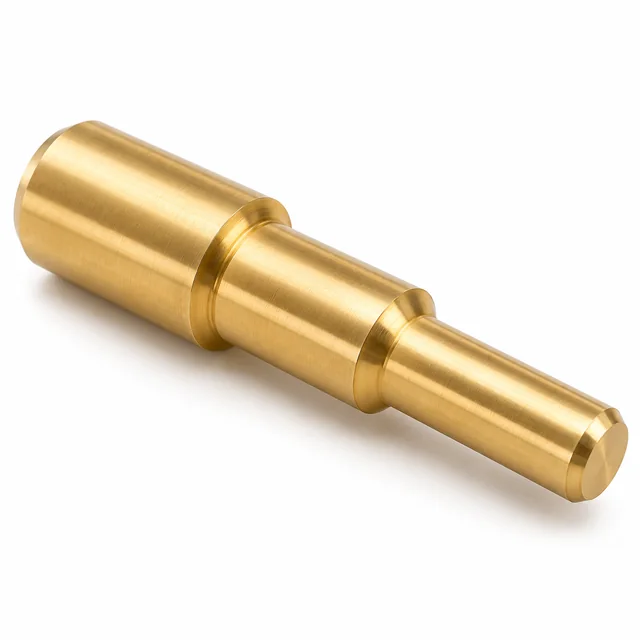
Несколько диаметров и заплечиков для расположения компонентов и задания монтажных позиций. Нужны чёткие базы шеек, взаимное положение заплечиков и подходящие радиусы переходов.
Посмотреть тип вала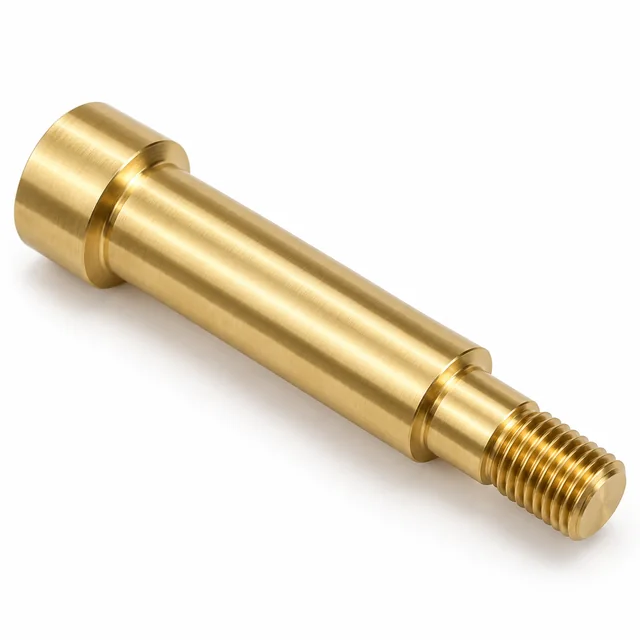
Наружные резьбы и установочные элементы сочетаются с гладкими точёными диаметрами. Укажите стандарт резьбы, посадку, длину зацепления и припуск на покрытие.
Посмотреть тип вала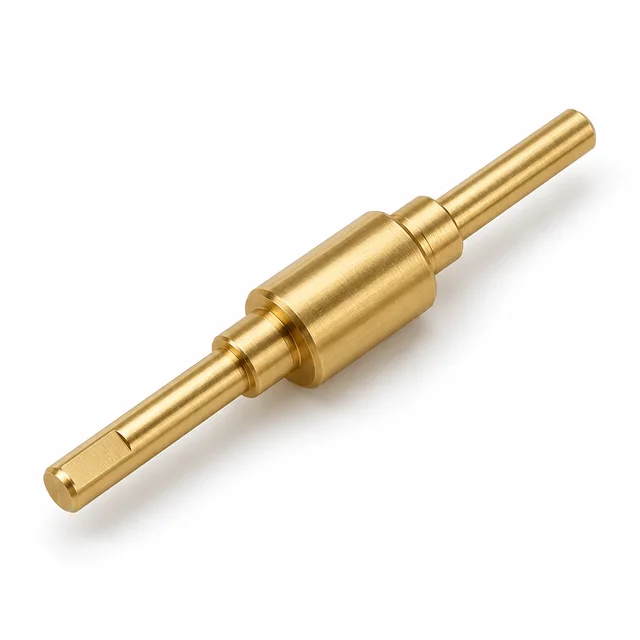
Отдельные небольшие малонагруженные механизмы, конструкция которых допускает латунь. Требуется оценить частоту вращения, подшипниковые сопряжения, жёсткость, износ и момент; это не общая замена стали.
Посмотреть тип вала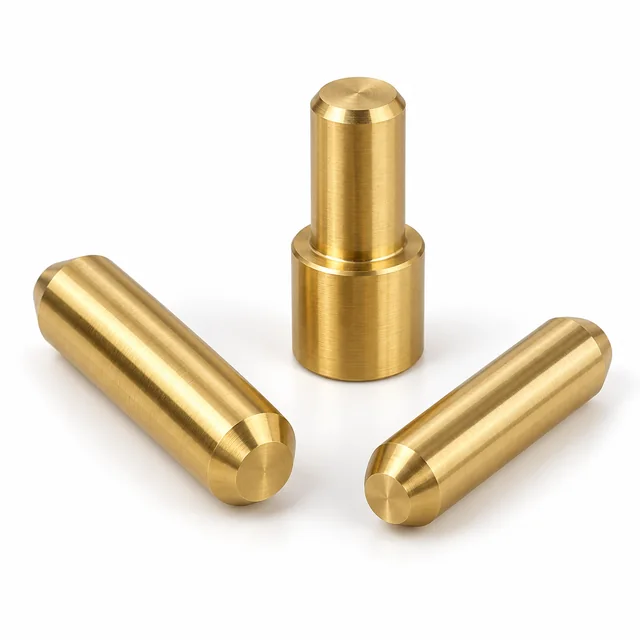
Небольшие установочные и шарнирные детали с диаметрами, длинами и концами по чертежу. Проверяют посадки, контактные нагрузки, фиксацию и требуемое состояние поверхности.
Изготовление валов по чертежам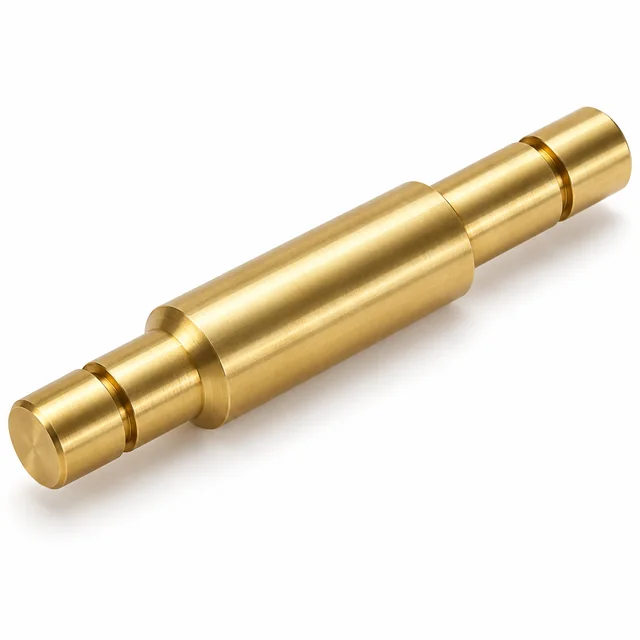
Канавки стопорных колец и позиционирования входят в точёный профиль. Их ширина, глубина, кромки и расстояние от функционального заплечика задаются чертежом.
Изготовление валов по чертежам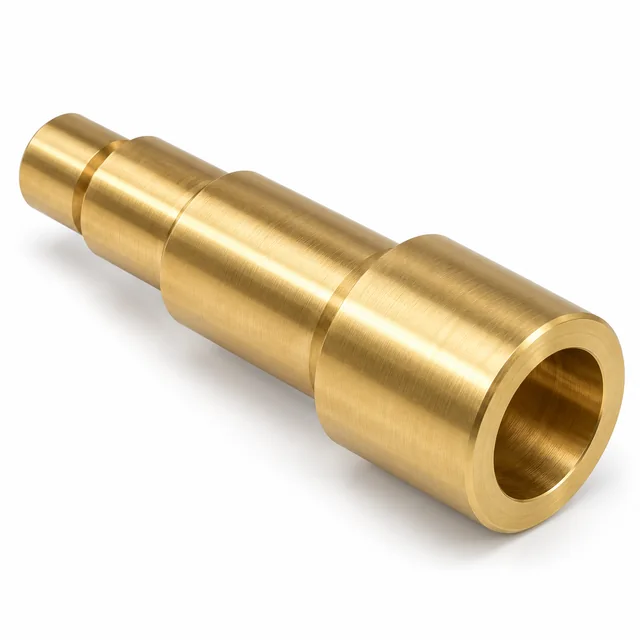
Внутренние отверстия и трубчатые конструкции для отдельных монтажных задач или проходов. Укажите глубину отверстия, толщину стенки и связь внутренней поверхности с наружными шейками.
Посмотреть тип валаВыбор марки связывает эффективность обработки с механическими, электрическими и средовыми требованиями. C360 — основная марка для автоматной обработки; остальные рассматриваются по запросу с проверкой снабжения и технологии.
Прокрутите по горизонтали, чтобы сравнить все столбцы.
| Марка латуни | Основные характеристики | Рекомендуемые применения | Проверка поставки |
|---|---|---|---|
| C360 / C36000 | Автоматная латунь; отличная обрабатываемость; содержит свинец. | Точёные валы с ЧПУ, резьбовые валы и точные механические детали. | Основная марка для запроса; спецификация, вид заготовки и наличие подтверждаются в предложении. |
| C260 / C26000 | Повышенное содержание меди, хорошая пластичность и формуемость; не равноценная автоматная замена C360. | Специальные детали, где важны формуемость или заданный состав. | По запросу; проверяются снабжение, состояние поставки и пригодность к обработке. |
| C280 / C28000 | Металл Мунца; рассматривается для некоторых горячедеформированных и коррозионно-значимых применений. | Детали под конкретное применение с учётом вида заготовки и пригодности. | По запросу; проверяются вид заготовки, закупка и применение. |
| C464 / C46400 | Морская латунь с добавкой олова; необходима оценка коррозии в реальных условиях. | Отдельные морские детали после оценки коррозии и прочности. | По запросу; без универсальной пригодности к морской воде и обещания складского наличия. |
| C693 / C69300 | Бессвинцовая кремнистая латунь; проверить заданный состав и маршрут изготовления. | Проекты с требованиями к бессвинцовому сплаву и совместимой обработке. | По запросу; допустимый свинец, сертификаты и снабжение подтверждаются для проекта. |
Это руководство по выбору, а не подтверждённый складской перечень. Регулярное наличие любой марки не заявляется без проверки поставки для проекта. Стандарт, форма заготовки, состояние, сертификаты и замены согласуются до заказа.
Вал C360 — практичный исходный вариант для эффективного точения с ЧПУ, если разрешена свинцовистая латунь. Copper Development Association использует C36000 как эталон обрабатываемости медных сплавов с индексом 100. Этот сравнительный индекс не гарантирует скорость резания, производительность или допуск конкретной детали.
C26000 — латунь с повышенным содержанием меди, пластичностью и формуемостью. Она может выбираться ради этих свойств или состава, но не должна считаться равноценной автоматной заменой C360. Форма заготовки, состояние, стружкообразование и весь маршрут требуют отдельной оценки.
C360 обычно предпочтительнее для массового точного точения при допустимой спецификации; C260 может удовлетворять другим свойствам. C36000 содержит около 2,5–3,0 % свинца по обозначению CDA. До выбора определите ограничения применения; покрытие не доказывает соответствие и не удаляет свинец из основы.
Источники описывают свойства сплавов, а не склад Topshaft, владение оборудованием или одобрение продукции. Для каждого проекта подтвердите заказанную спецификацию и требования применения.
Изготовление точных валов согласует поверхности вращения, вторичные операции и окончательное состояние контроля. Процесс зависит от чертежа, сплава, количества и доступного оборудования; не каждому валу нужны все операции.
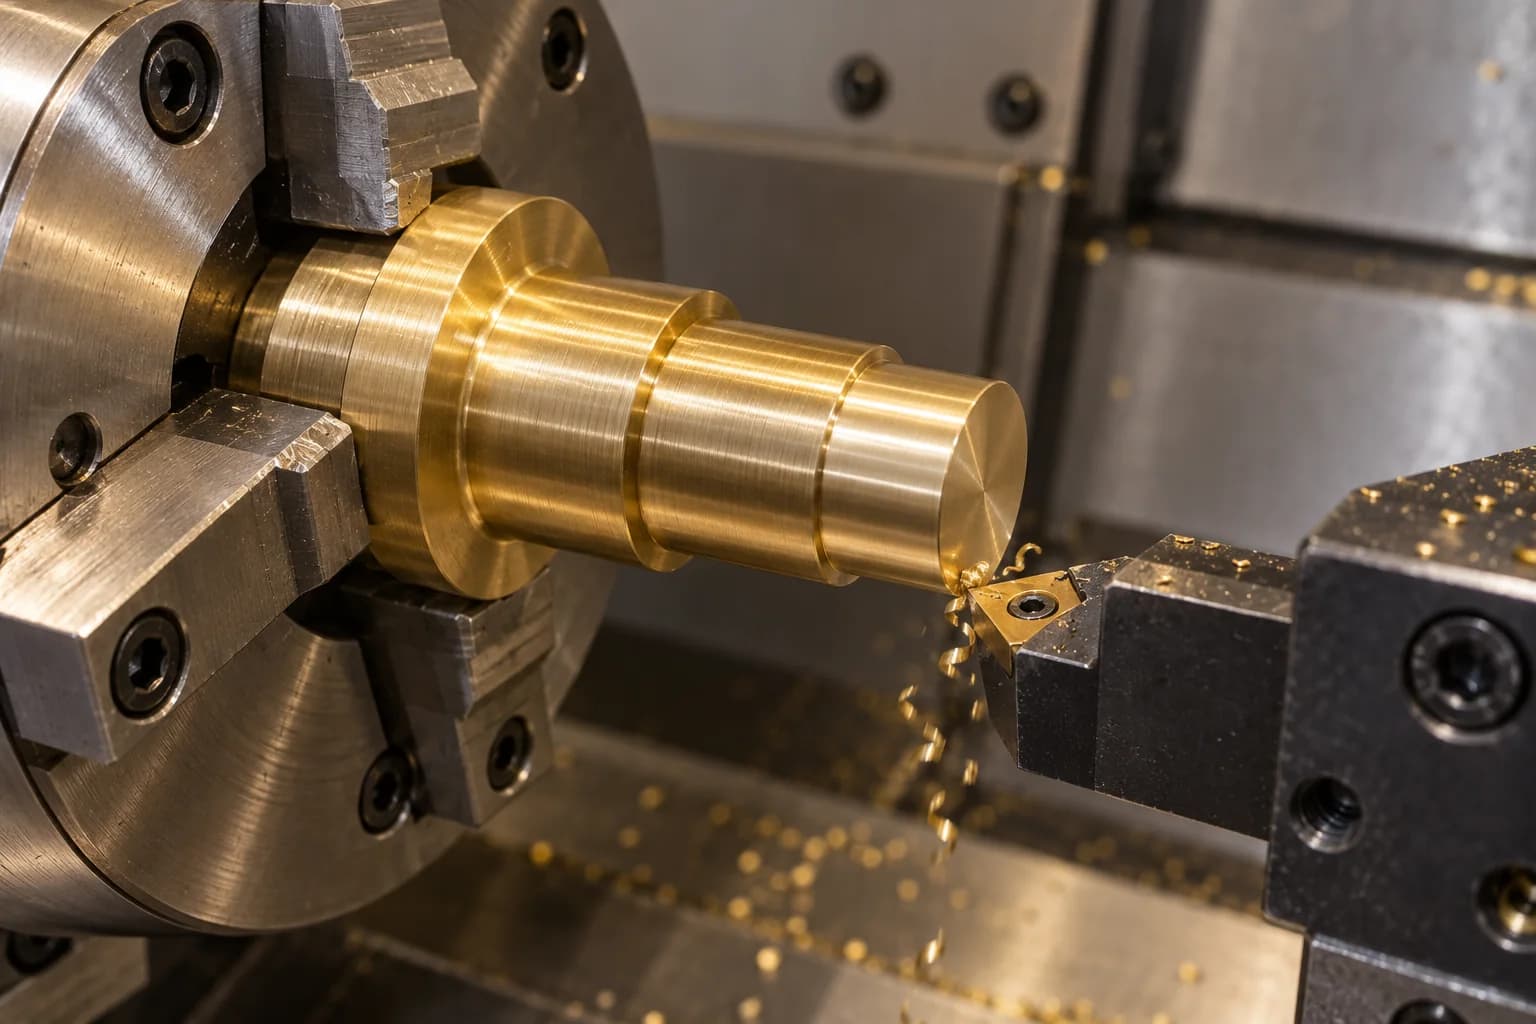
Основной процесс формирует наружные диаметры, заплечики, канавки, фаски и резьбовые концы. Последовательность связывает критические шейки с практической базой вращения. Подходящее закрепление и запланированные переустановки помогают управлять соосностью; состояние инструмента и промежуточный контроль поддерживают повторяемость партии. Предельные значения подтверждаются по реальному чертежу, без универсального обещания точности.
Подробнее о точении с ЧПУ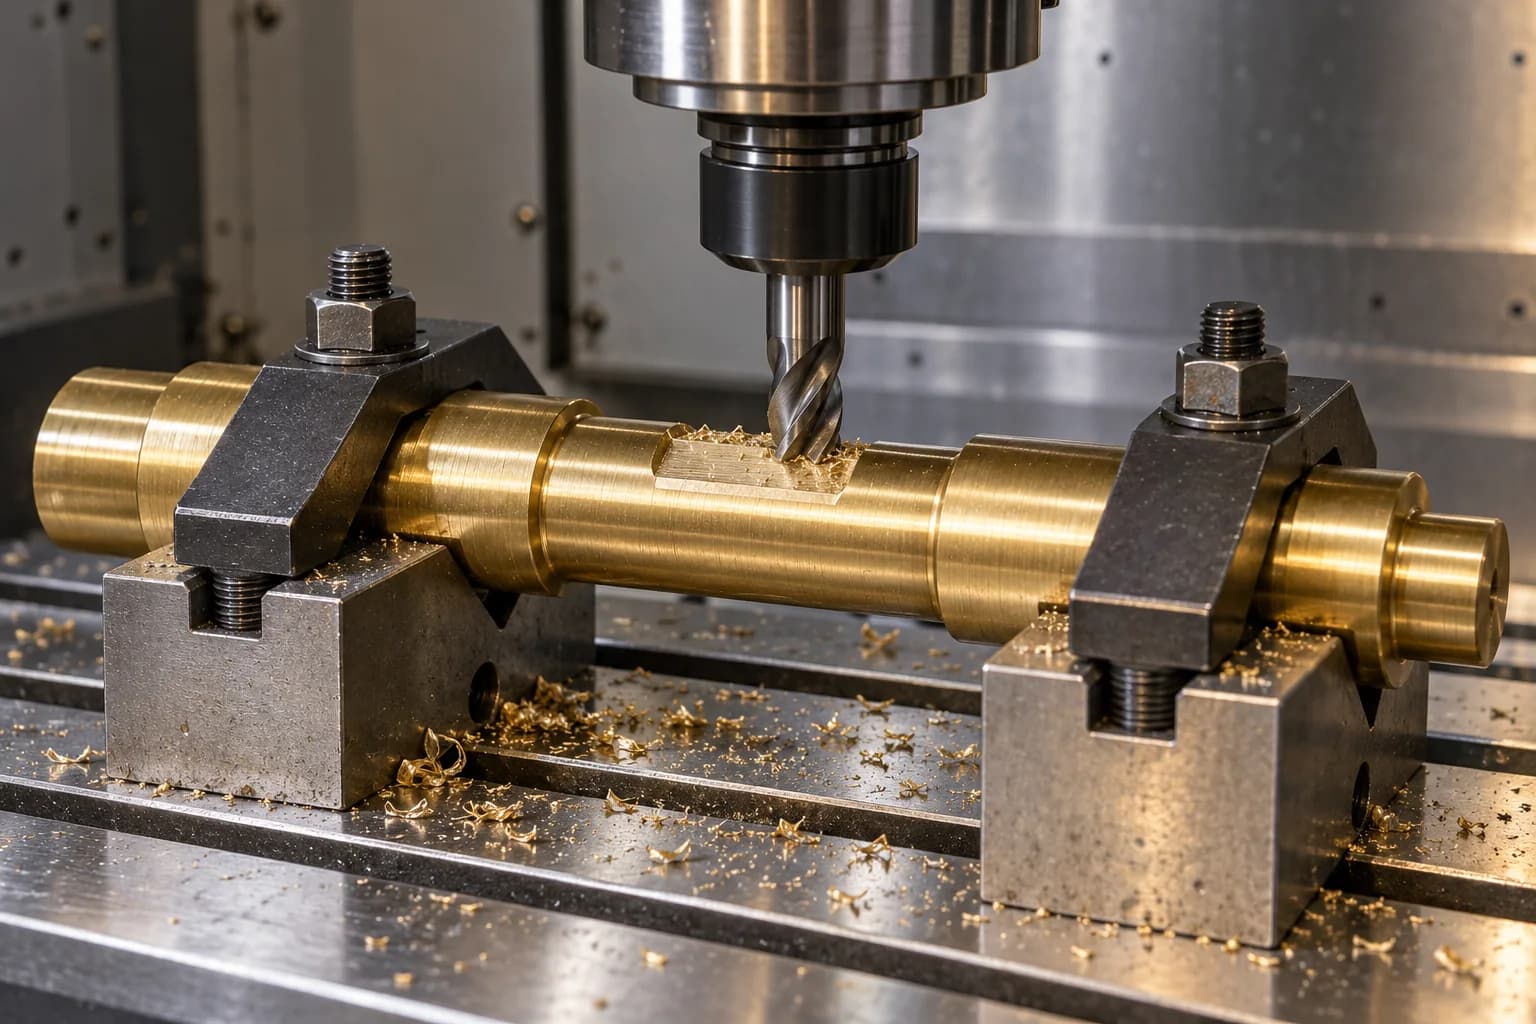
Вторичное фрезерование добавляет лыски, пазы, шпоночные канавки, поперечные отверстия и другие неосесимметричные элементы. Положение и ориентация привязываются к функциональным шейкам или заданной базе. Укажите притупление кромок и зоны, чувствительные к заусенцам, особенно пересечения отверстий или установочные лыски. Маршрут предусматривает доступ, поддержку и защиту готовых поверхностей.
Подробнее о вторичной обработке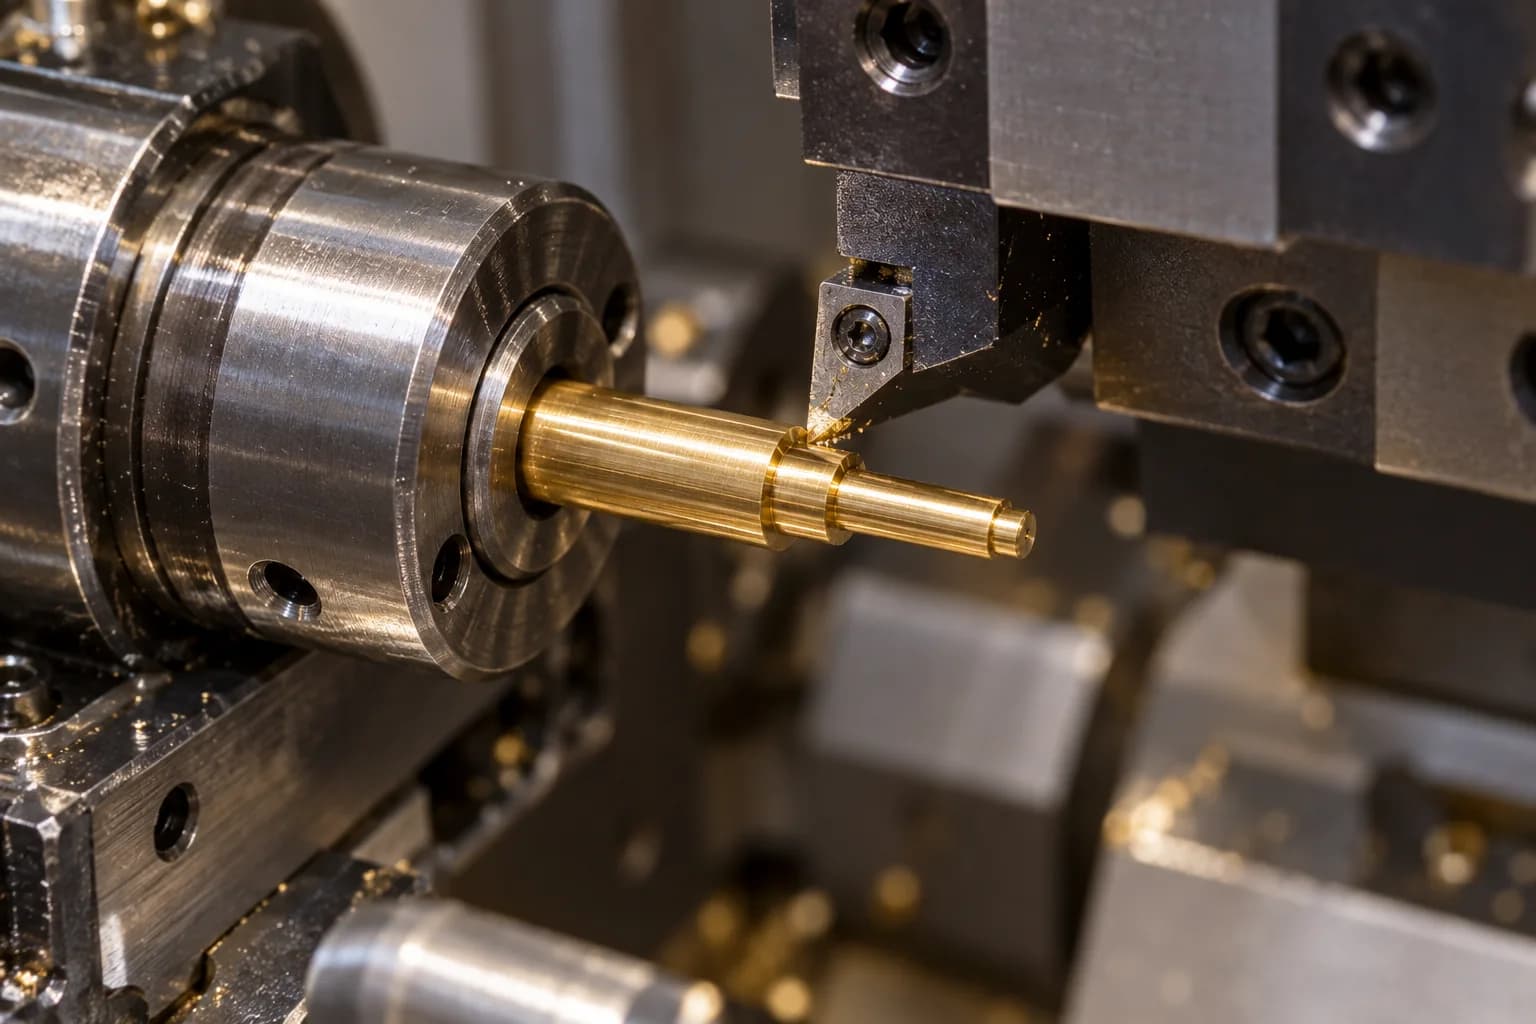
Рассматривается для малых диаметров или тонких латунных валов, если оборудование, направляющая втулка и инструмент подходят детали. Это проектный вариант, а не утверждение, что все валы точатся таким способом. Проверяются диаметр, гибкость, состояние прутка, доступ и количество. До принятия в производство предложение должно определить доступный технологический маршрут.
Требования к заказным валам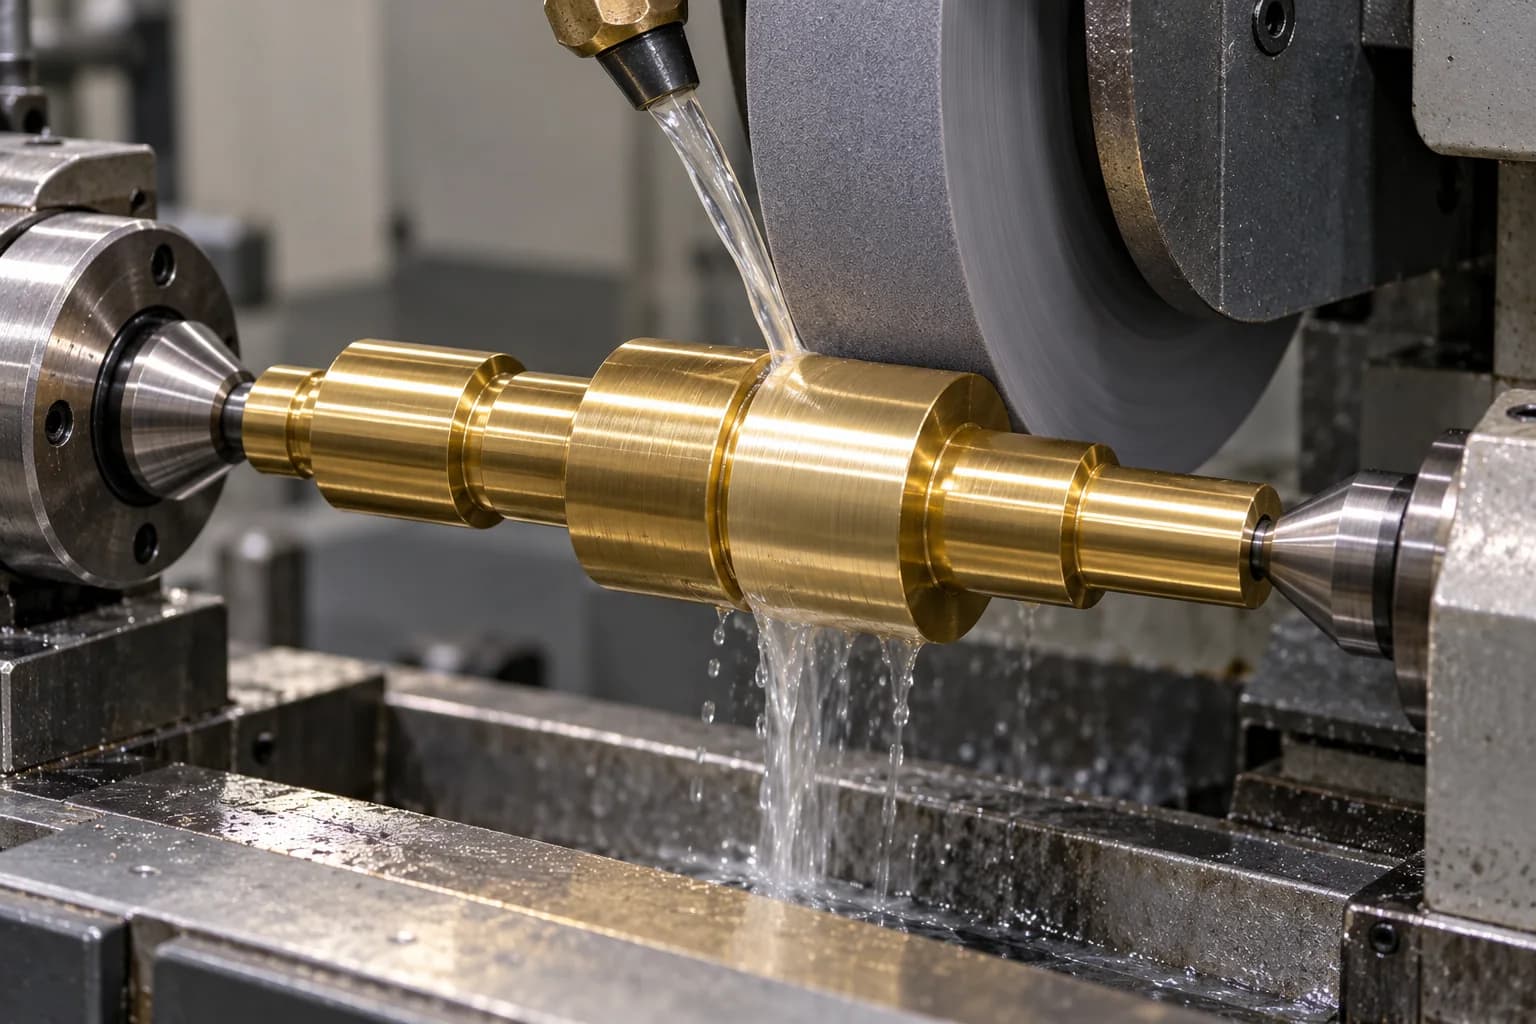
Отдельные критические диаметры или шероховатость могут требовать шлифования либо другой отделки. Многие латунные валы соответствуют чертежу после одного точения; шлифование не обязательно. Перед выбором проверяют шероховатость, размер, припуск, поддержку и целостность поверхности. Заданное покрытие также согласуют с окончательной посадкой и состоянием контроля.
Прецизионные шлифованные валыИспользуйте эту структуру проверки для подготовки расчёта. Размеры, достижимые допуски и количества подтверждаются для реальной детали; таблица не является общей гарантией возможностей или запасов.
| Параметр | Область технологической проверки |
|---|---|
| Материалы | C360, C260, C280 и другие одобренные латуни, включая C464 или C693 по запросу. Спецификация, форма, состояние и наличие подтверждаются в предложении. |
| Методы изготовления | Точение и фрезерование с ЧПУ; продольное точение при подходящем доступном оборудовании и инструменте. Выборочные шлифование и отделка по необходимости. |
| Диаметр вала | По чертежу. Минимальный и максимальный диаметры подтверждаются после проверки заготовки, наибольшей ступени, закрепления и доступного маршрута. |
| Длина вала | По чертежу. Максимальную длину подтверждают с учётом общей длины, свободного пролёта, гибкости, доступа к элементам и предложенного процесса. |
| Размерный допуск | По чертежу. После технической проверки достижимые значения предлагаются по элементу, номиналу, геометрии, последовательности и окончательной поверхности. |
| Соосность / биение | Согласно базам чертежа, применимому стандарту геометрических допусков и плану контроля. Определите шейки и измерительную установку. |
| Шероховатость поверхности | Укажите Ra или другой параметр, участок измерения и финальный процесс. Для точёной, полированной и покрытой поверхности критерии приёмки различаются. |
| Элементы | Резьбы, канавки, лыски, отверстия, заплечики, шпоночные пазы, внутренние отверстия и другие интерфейсы чертежа после проверки изготовляемости. |
| Обработка поверхности | После механической обработки, механическое полирование и подходящие покрытия, например никель или олово, с учётом толщины и посадки. |
| Объём производства | Прототипы, малые и серийные партии оцениваются по снабжению, наладке, инструменту и маршруту; количество и сроки подтверждаются предложением. |
| Контроль | Микрометры, оптические измерения, базирующие приспособления, КИМ и измерение шероховатости по заданным характеристикам. |
| Документация | Сертификаты материала, отчёты и контроль первой детали при наличии и согласовании в заказе. До производства подтвердите прослеживаемость, выборку и состав отчёта. |
Точёный диаметр, шлифованная шейка и длинный тонкий вал имеют разные возможности процесса и требования к измерениям. Передайте критические элементы и конечное состояние для совместной проверки изготовления и контроля. Проверенные предельные размеры указываются в проектном предложении.
Выбирайте отделку по функции, внешнему виду и среде. Подтвердите приёмочное состояние критических диаметров и резьб, особенно при снятии материала полированием или наращивании покрытием.
Латунь может естественно тускнеть. Покрытие выбирают по применению; оно не делает любую марку пригодной для любой среды. Обычное анодирование по типу алюминия не предлагается как стандартная отделка латуни. До производства подтвердите покрытие и ограничения материала.
Латунь рассматривают, когда её обрабатываемость, проводимость или определённые коррозионные свойства полезны детали. Это исходные варианты, не подтверждение квалификации для любой отрасли или узла.
Малонагруженные зубчатые и позиционирующие механизмы при подходящих свойствах латуни. Перед выбором сплава оцените контакты, смазку, опоры и ожидаемый износ.
Требования к редукторамПозиционирующие валы, установочные элементы и механические узлы. Определите посадки для повторяемости, направление нагрузки, фиксацию и количество циклов.
Требования к автоматизацииМиниатюрные валы и точные токарные механические детали. Малые размеры также требуют чётких баз, устойчивой поддержки и практического доступа к контролю.
Требования к промышленным машинамСпециализированные проводящие и механические детали из подходящей марки. Оцените проводимость, температуру, конструкцию контакта и нагрузку; латунь не заменяет автоматически медь или стальной вал двигателя.
Требования к узлам двигателейСравнивая латунь, нержавеющую и углеродистую сталь, сопоставьте реальную марку и состояние поставки с нагрузками, средой, проводимостью и обработкой. Общие тенденции не заменяют оценку конкретной конструкции.
Прокрутите по горизонтали, чтобы сравнить все столбцы.
| Критерий | Латунь | Нержавеющая сталь | Углеродистая сталь |
|---|---|---|---|
| Обрабатываемость | Отличная у автоматных марок | Зависит от марки | Зависит от марки |
| Прочность | Обычно ниже | Зависит от марки, часто выше | Часто выше |
| Коррозионная стойкость | Хорошая в подходящих средах | Часто высокая, зависит от марки | Обычно нужна защита |
| Электропроводность | Выше, чем у сталей; зависит от сплава | Низкая | Низкая |
| Валы с высоким моментом | Часто не предпочтительна | Подходит при верной конструкции | Частый выбор при подходящей конструкции |
| Внешний вид | Характерный золотистый цвет | Серебристый металлический | Обычно серый металлический |
Выбирайте латунь для точных валов, когда важны обрабатываемость, проводимость или определённые коррозионные требования, а нагрузки умеренны. Выбирайте нержавеющую либо углеродистую/легированную сталь, если определяющими являются прочность, усталость, жёсткость или тяжёлая передача мощности.
Отдельная страница углеродистой стали пока недоступна; существующая страница возможностей по материалам содержит требования к запросу расчёта.
Контроль начинается с утверждённого чертежа и требуемых приёмочных доказательств. Согласуйте критические параметры, базы, выборку и документацию с маршрутом вместо общих заявлений о точности.
Проверьте марку, заказанную спецификацию, состояние и маркировку заготовки. До закупки запросите сертификат и объём прослеживаемости; внешний вид не подтверждает марку сплава.
Проверьте первую деталь по утверждённому чертежу и плану контроля. Запишите критические диаметры, длины, заплечики и связи элементов до утверждения наладки на плановую партию.
Проверяйте критические размеры на согласованных этапах и с заданной частотой. Следите за износом инструмента, заусенцами и повреждениями при обращении, защищая готовые установочные и сопрягаемые поверхности.
Если задано, проверьте геометрию относительно баз и шероховатость подходящим методом. Измерение диаметра само по себе не подтверждает биение, соосность или состояние поверхности.
Перед отгрузкой проверьте конечное состояние, выборку и записи. Покрытые детали проверяются в заданном конечном состоянии; приложите заказанные и доступные материальные, размерные и первичные отчёты.
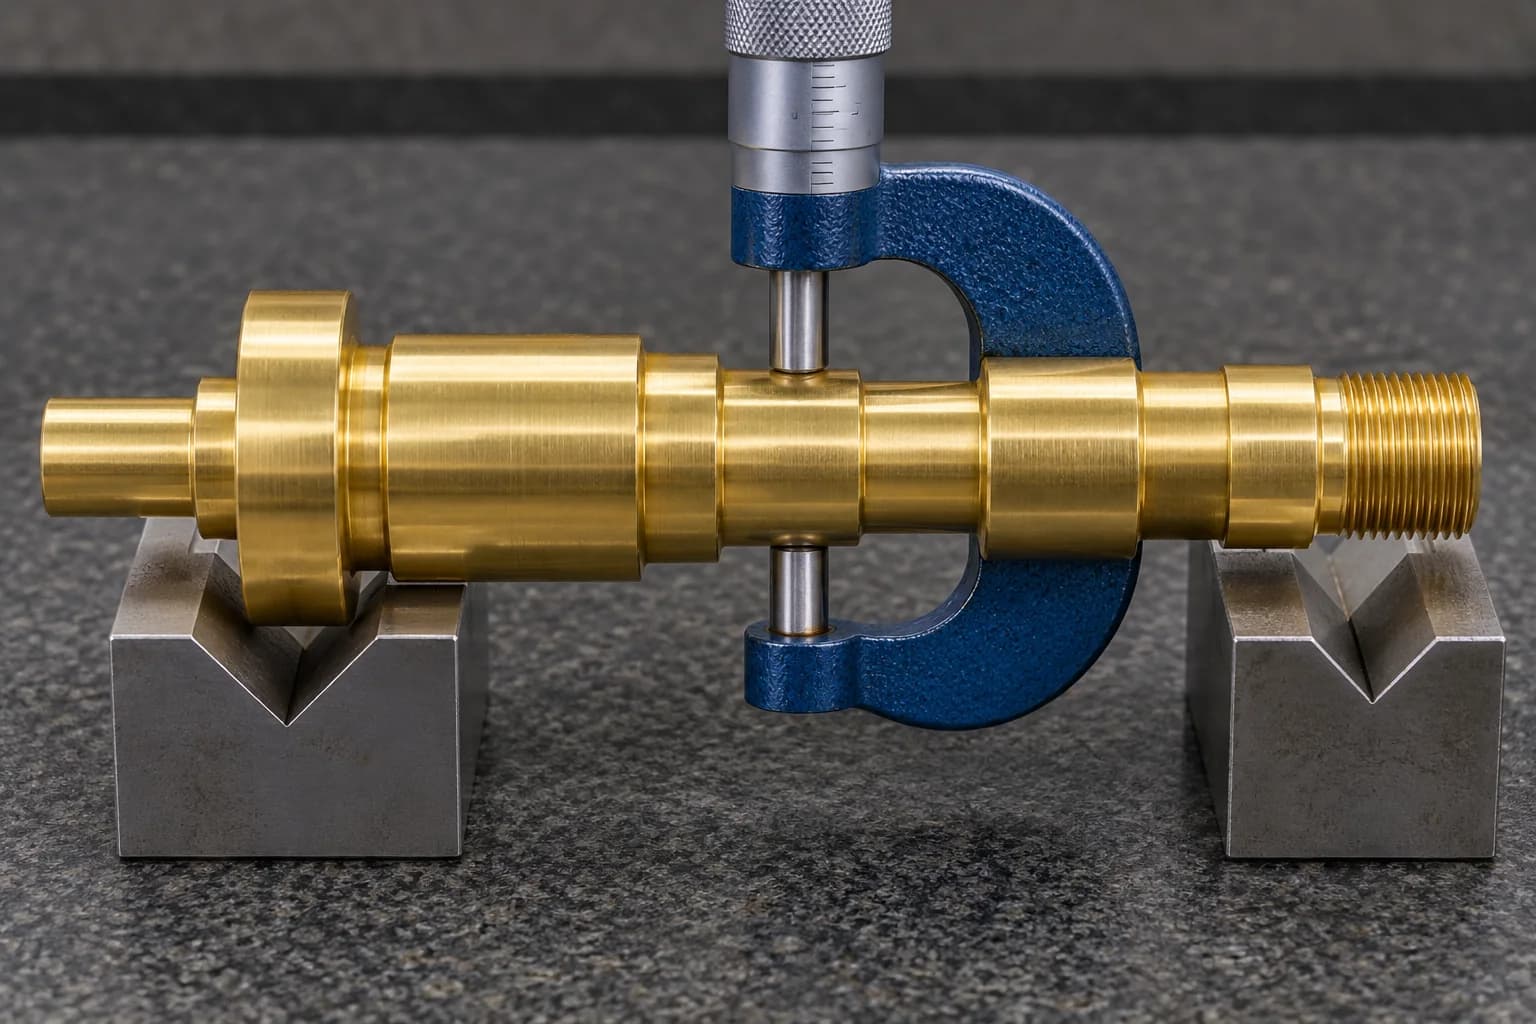
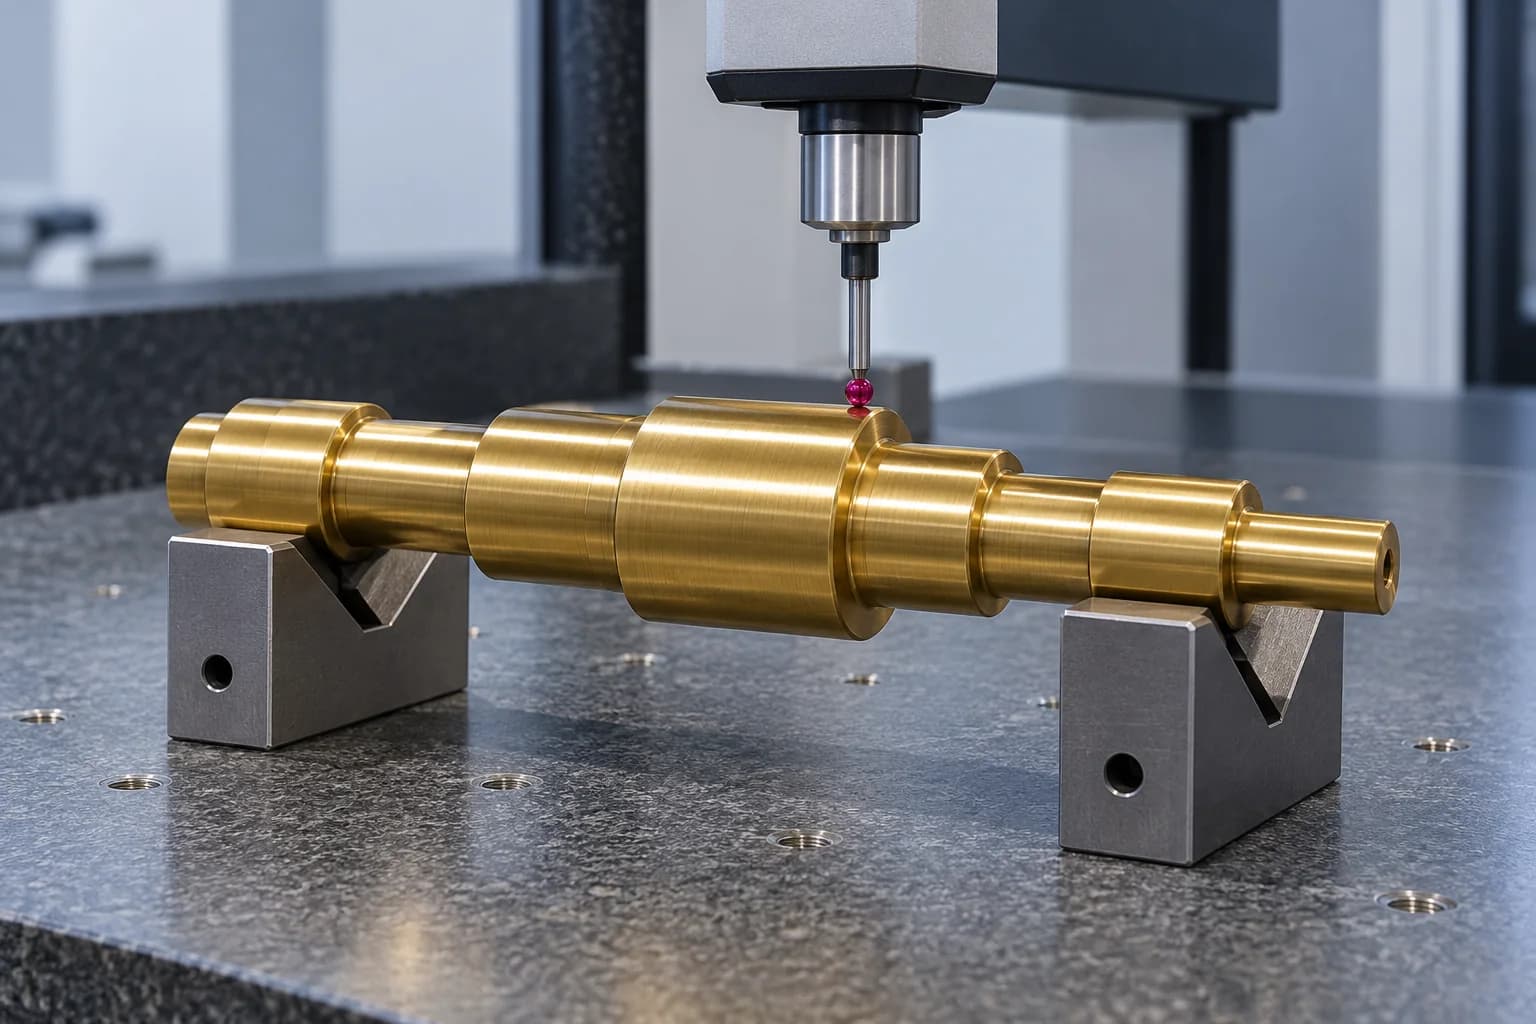
Прокрутите по горизонтали, чтобы сравнить все столбцы.
| Элемент | Метод измерения | Документация |
|---|---|---|
| Наружный диаметр | Подходящий наружный микрометр | Размерный протокол по пределам чертежа |
| Геометрические связи относительно баз | Подходящее приспособление, индикаторы или КИМ с заданными базами | Результаты геометрии и ссылка на установку |
| Резьбы, канавки и мелкие элементы | Заданные резьбовые калибры и необходимое оптическое измерение | Протокол элементов или согласованный отчёт первой детали |
| Шероховатость поверхности | Профилометр с заданным параметром и зоной измерения | Результаты шероховатости при требовании |
| Спецификация материала | Идентификация и проверка сертификата поставщика | Сертификат и согласованная запись прослеживаемости |
Ориентированный на валы и чертежи подход связывает выбор материала, обработку, контроль и понятные закупочные требования. Предложение определяет подтверждённый объём изготовления и требуемые записи.
Проверка чертежа связывает шейки, заплечики, установочные поверхности и концы с узлом, а не рассматривает деталь как обычный латунный пруток.
Согласованный маршрут объединяет точёные диаметры с фрезерованными лысками, отверстиями, канавками и другими элементами. Необходимые специальные процессы включаются в согласованный объём.
Сравните латунь, нержавеющую и легированную сталь по обрабатываемости, проводимости, среде и нагрузке до подтверждения спецификации изготовления.
Функциональные размеры, базы и отделка рассматриваются до обработки. Приёмка связана с утверждённым чертежом и согласованными методами контроля.
Запросы прототипов, малых и повторных партий оцениваются со снабжением, инструментом и количеством. Предложение фиксирует маршрут и требования поставки.
Уточните сертификаты, отчёты, ревизии чертежа и отгрузку в заказе. Проектные записи помогают взаимодействию закупок, инженеров и службы качества.
TOPSHAFT — подразделение прецизионных валов Dongguan Tops Precision Manufacture Co., Ltd., работающее совместно с Topsbest Precision над OEM-проектами, связанными с валами. Подробнее о Topshaft.
Прямые ответы по выбору материалов, обработке и расчёту.
C360 — частая исходная марка для автоматной обработки благодаря эффективному точению. Она не оптимальна для любого вала: ограничения свинца, прочность, коррозия, форма и конечная обработка могут требовать другой марки. Вал C360 задают с применимым стандартом и состоянием. Наличие и маршрут подтверждаются при проверке чертежа.
Да, если допускают нагрузка, скорость, износ и конструкция. Латунь подходит для отдельных малых вращающихся или позиционирующих узлов, но не является общей заменой стали в тяжело нагруженных приводах. Проверьте подшипниковые сопряжения, смазку, жёсткость, момент, изгиб и циклы. Материал выбирают для всего узла и требуемого срока службы.
Они зависят от номинала, геометрии, свободной длины, закрепления, процесса и измерения. Точение короткой шейки, отделка тонкого вала и контроль покрытого диаметра имеют разные ограничения. Передайте критические размеры, базы и конечную поверхность для оценки после технической проверки. Единого гарантированного допуска для всех латунных валов нет.
C360 — свинцовистая автоматная латунь для обрабатываемых деталей; C260 содержит больше меди и отличается пластичностью и формуемостью. C260 не равноценная автоматная замена. C360 содержит около 2,5–3,0 % свинца по CDA, поэтому ограничения применения нужно проверить. Выбирайте по свойствам и совместимой технологии.
Латунь может хорошо работать в подходящих атмосферных и мягких условиях, но стойкость зависит от сплава, среды, температуры и напряжений. Возможны обесцинкование и коррозионное растрескивание; аммиак особенно опасен для напряжённой латуни. Морское обозначение или покрытие не доказывает универсальную пригодность. До выбора опишите реальные условия и критерии приёмки.
Отправьте Topshaft 2D-чертёж или 3D-модель для проверки реализуемости и расчёта. Укажите марку, стандарт, количество, допуски, базы, отделку и применение. Принимаются PDF, STEP, DXF и другие перечисленные форматы. Как поставщик заказных валов, Topshaft подтверждает снабжение, операции, записи и доставку для проекта, а не продаёт обычные прутки в розницу.
Латунь обычно не выбирают первой для высоких моментов, усталости и тяжёлой передачи мощности. При преобладании прочности и жёсткости часто лучше сталь, легированная или подходящая нержавеющая марка. Нужны реальные момент, изгиб, концентрации напряжений, расстояние между опорами и цикл. Смена материала не исправит неподходящую геометрию или соединение.
Да, при заданном покрытии, доступности исполнителя и проверке проекта. Согласуйте толщину никеля, адгезию, вид, среду и окончательный контроль. Наращивание меняет посадочные диаметры, резьбы и плотные сопряжения; чертёж должен задавать состояние приёмки и маскируемые зоны. Покрытие не отменяет проверку исходной марки и ограничений по свинцу.
Проверка изготовления по чертежу
Передайте инженерные чертежи и спецификации для проверки реализуемости и расчёта.
Укажите марку, 2D-чертёж или 3D-модель, количество, критические допуски, отделку и применение. Если требование не определено, опишите режим работы для выявления необходимых уточнений.