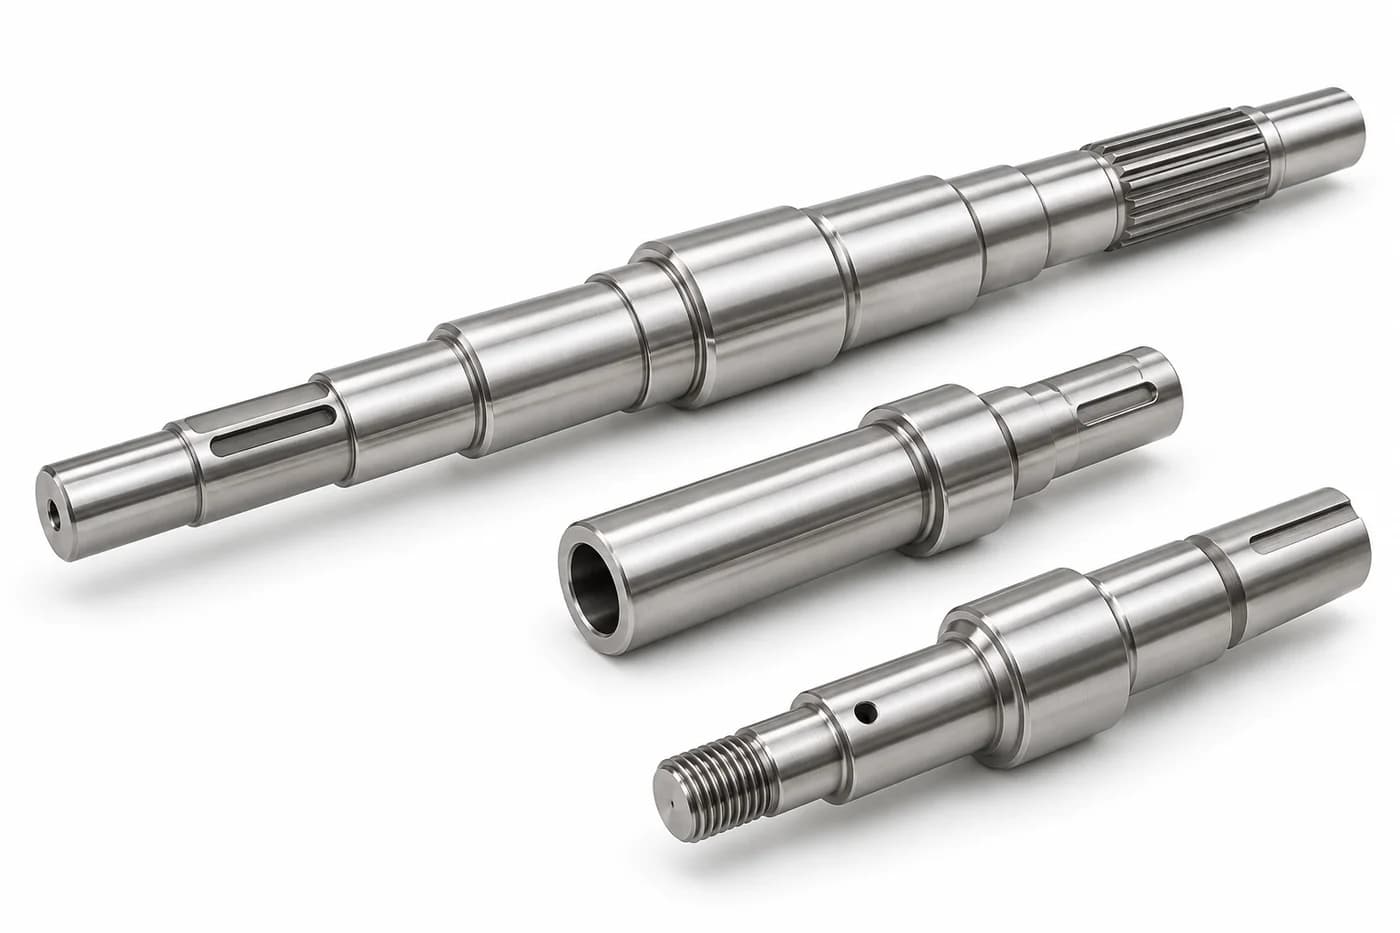
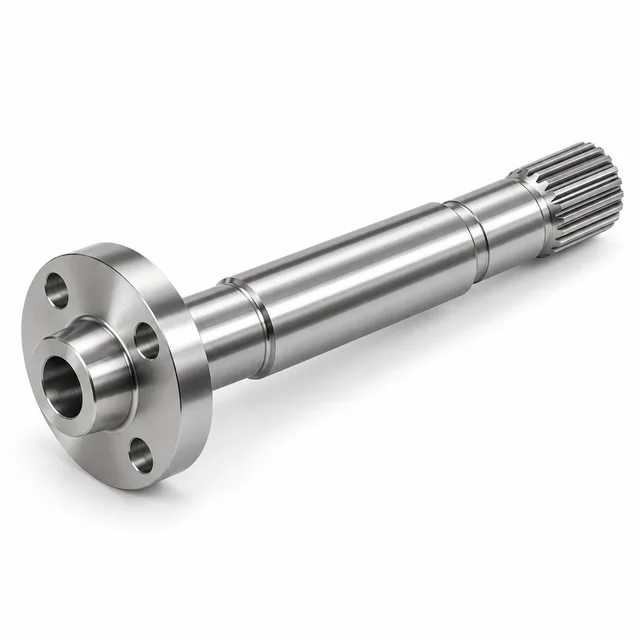
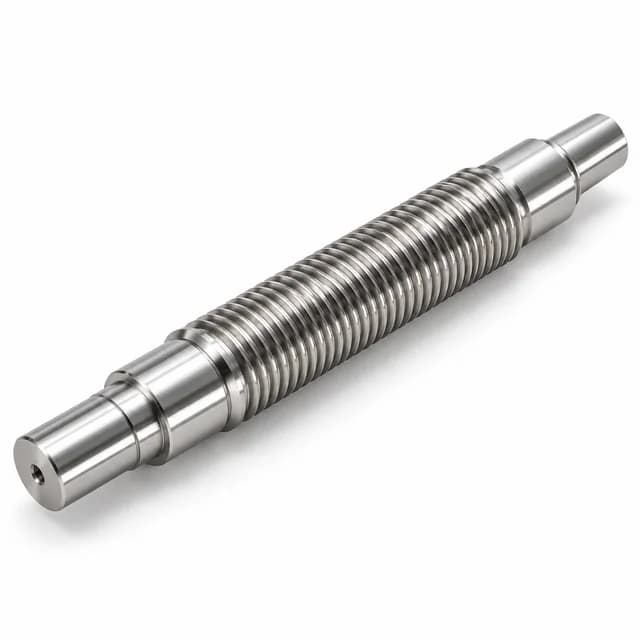
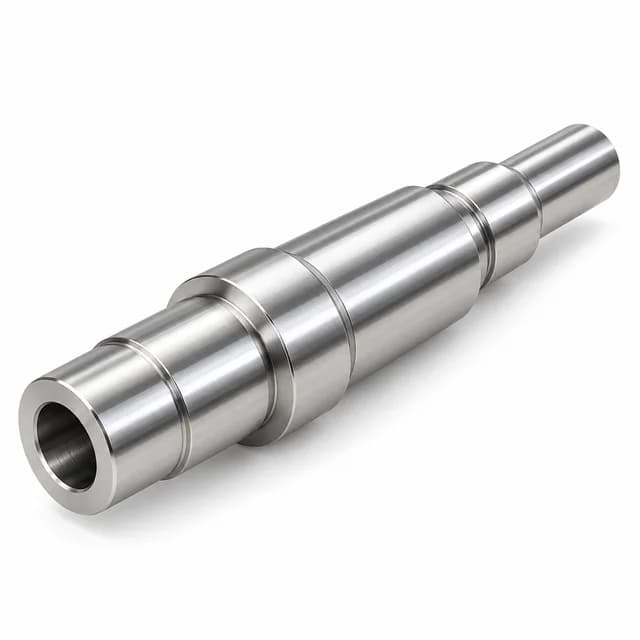
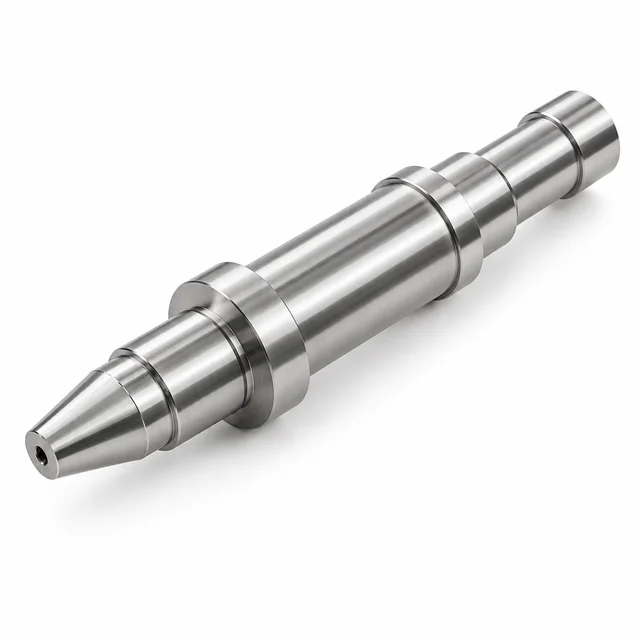
Прецизионные валы из нержавеющей стали, изготовленные по вашим чертежам для двигателей, насосов, систем автоматизации и промышленного оборудования. Токарная обработка, фрезерование, шлифование и проверка на основе чертежей с ЧПУ для индивидуальных OEM-проектов.
Производство прецизионных валов из нержавеющей стали для OEM-приложений
Компания Topshaft производит валы из нержавеющей стали по чертежам заказчика. Выбор материала, маршрут обработки и план проверки проверяются на предмет применения, функциональных интерфейсов и согласованных требований проекта.
От отдельной шейки подшипника до вала, сочетающего в себе отверстия, резьбу и элементы передачи крутящего момента, требование оценивается как целостный компонент. Укажите марку, окончательное состояние и критические размеры, чтобы предложение могло охватывать действительно важные операции. Таблица ниже представляет собой объем проверки чертежей, а не каталог стандартных размеров или полную гарантию работоспособности.
Обзор производства валов из нержавеющей стали
Характеристика
Требование на основе чертежей
Производство
Токарная, фрезерная, шлифовальная и вспомогательная обработка на станках с ЧПУ на заказ
Материалы
303, 304, 316/316L, 420, 431 и 17-4PH, при условии наличия чертежа и подтверждения наличия.
Геометрия вала
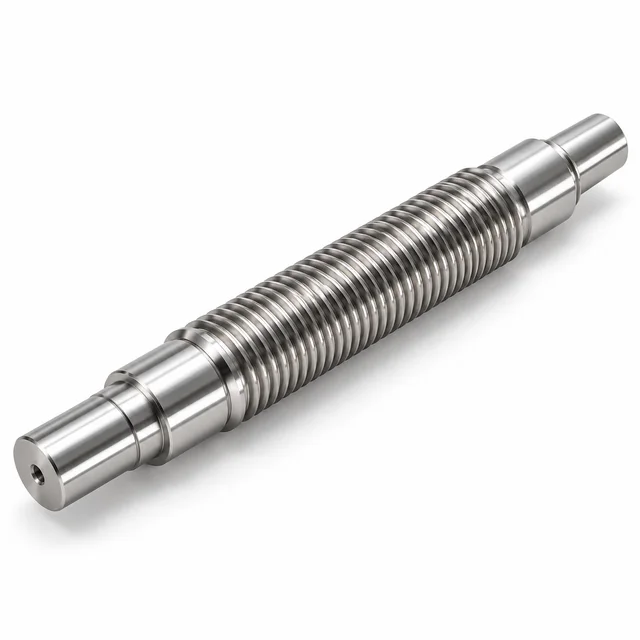
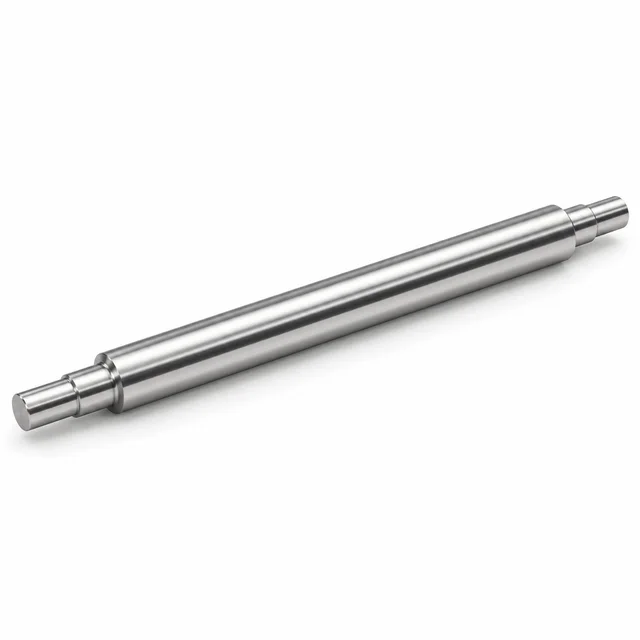
Прямые, ступенчатые, полые, резьбовые, шлицевые и шпоночные конфигурации.
Производство
Прототипы, небольшие партии и повторные OEM-заказы.
Критические особенности
Шеи подшипников, заплечики, шпоночные канавки, резьба и канавки
Допуски
На основе чертежей; подтверждено характеристикой, состоянием материала и производственным процессом
Чистота поверхности
Обработано, отполировано, отшлифовано или пассивировано, как указано.
Инспекция
Размеры, биение, прямолинейность, шероховатость и твердость по требованию.
Документация
Записи о материалах и проверках в соответствии с согласованными требованиями заказа.
Диаметр, длина, допуск, время выполнения и пригодность процесса подтверждаются после проверки чертежа. Никакой универсальной толерантности или гарантированного срока доставки не подразумевается.
Выбор материала
Марки нержавеющей стали для изготовления валов по индивидуальному заказу
Выбирайте нержавеющую сталь в зависимости от окружающей среды и механических требований, а не только по номеру марки. Воздействие коррозии, крутящий момент, усталость, износ, обрабатываемость и условия обработки могут привести к выбору различных материалов для аналогичных геометрий валов.
Сравнение марок нержавеющей стали
Оценка
Основные характеристики
Подходящие области применения вала
303
Аустенитный сплав, легко поддающийся механической обработке, с превосходной обрабатываемостью при обработке сложных токарных деталей. Преимущество его механической обработки заключается в снижении коррозионных характеристик по сравнению с 304 в некоторых средах; просмотрите экспозицию перед ее выбором.
Прецизионные валы, инструменты и компоненты, где сложность обработки и условия обслуживания поддерживают этот выбор.
304
Широко используемая аустенитная нержавеющая сталь с общей коррозионной стойкостью и хорошей доступностью. Вал из нержавеющей стали 304 может подойти для многих промышленных применений, но выбор марки по-прежнему зависит от фактической среды, нагрузок и требуемого состояния поверхности.
Промышленное оборудование, узлы автоматики и общие механические валы.
316 / 316L
Аустенитные марки, содержащие молибден, с улучшенной устойчивостью к точечной коррозии, связанной с хлоридами, по сравнению с 304. Состояние 316L с низким содержанием углерода может соответствовать установленным производственным требованиям; это не абсолютная гарантия пригодности для любой агрессивной среды.
Валы насосов, оборудование для перекачки жидкостей и морское оборудование после экологической экспертизы.
420
Мартенситная нержавеющая сталь, которую можно подвергнуть термообработке для придания твердости. Укажите требуемое состояние и конечные свойства: твердость, коррозионную стойкость и последовательность обработки следует рассматривать вместе, а не рассматривать название марки как окончательное требование.
Износостойкие валы и выбранные детали шпинделя, прошедшие одобренную термическую обработку.
431
Поддающаяся термообработке мартенситная нержавеющая сталь, обеспечивающая необходимую прочность, ударную вязкость и коррозионную стойкость. Выбранные условия термообработки и фактическая геометрия секции остаются важными для окончательных механических характеристик и плана производства.
Валы насосов и высокопрочные механические валы, если соответствующие условия соответствуют указанным.
17-4PH
Дисперсионно-твердеющая нержавеющая сталь, используемая для изготовления высокопрочных компонентов. Вал из нержавеющей стали 17-4PH необходимо заказывать с требуемым материалом и условиями термообработки; прочность, ударная вязкость и коррозионные характеристики изменяются в зависимости от этих условий.
Прецизионные валы, предназначенные для высоких нагрузок, и конструкции компонентов для аэрокосмической отрасли, в соответствии с квалификационными требованиями конкретного проекта.
Валы из нержавеющей стали 304 и 316
316 обычно предпочтительнее, когда требуется большая устойчивость к точечной коррозии, связанной с хлоридами. Фактическая пригодность по-прежнему зависит от концентрации, температуры и условий эксплуатации. Рассмотрите полный обзор, а не описывайте вал из нержавеющей стали 316 как универсально устойчивый к коррозии.
Валы из нержавеющей стали 420 и 17-4PH
420 можно выбрать для закаленных изнашиваемых поверхностей. 17-4PH предлагает различный баланс прочности, ударной вязкости и коррозионной стойкости в зависимости от условий термообработки. Укажите требуемые условия и производительность вместо того, чтобы предполагать, что эти два класса взаимозаменяемы.
Типы валов из нержавеющей стали, которые мы производим
Комбинируйте правильный материал с геометрией, необходимой для сборки. Эти семейства валов связаны с существующими страницами продуктов; марка нержавеющей стали и производственный маршрут подтверждаются для каждого чертежа.
Возможности обработки с ЧПУ валов из нержавеющей стали
Обработка валов из нержавеющей стали требует внимания к марке, доступу к элементам и последовательности операций. Цель состоит в том, чтобы создать геометрию, определенную на чертеже, сохраняя при этом требуемый материал и состояние поверхности.
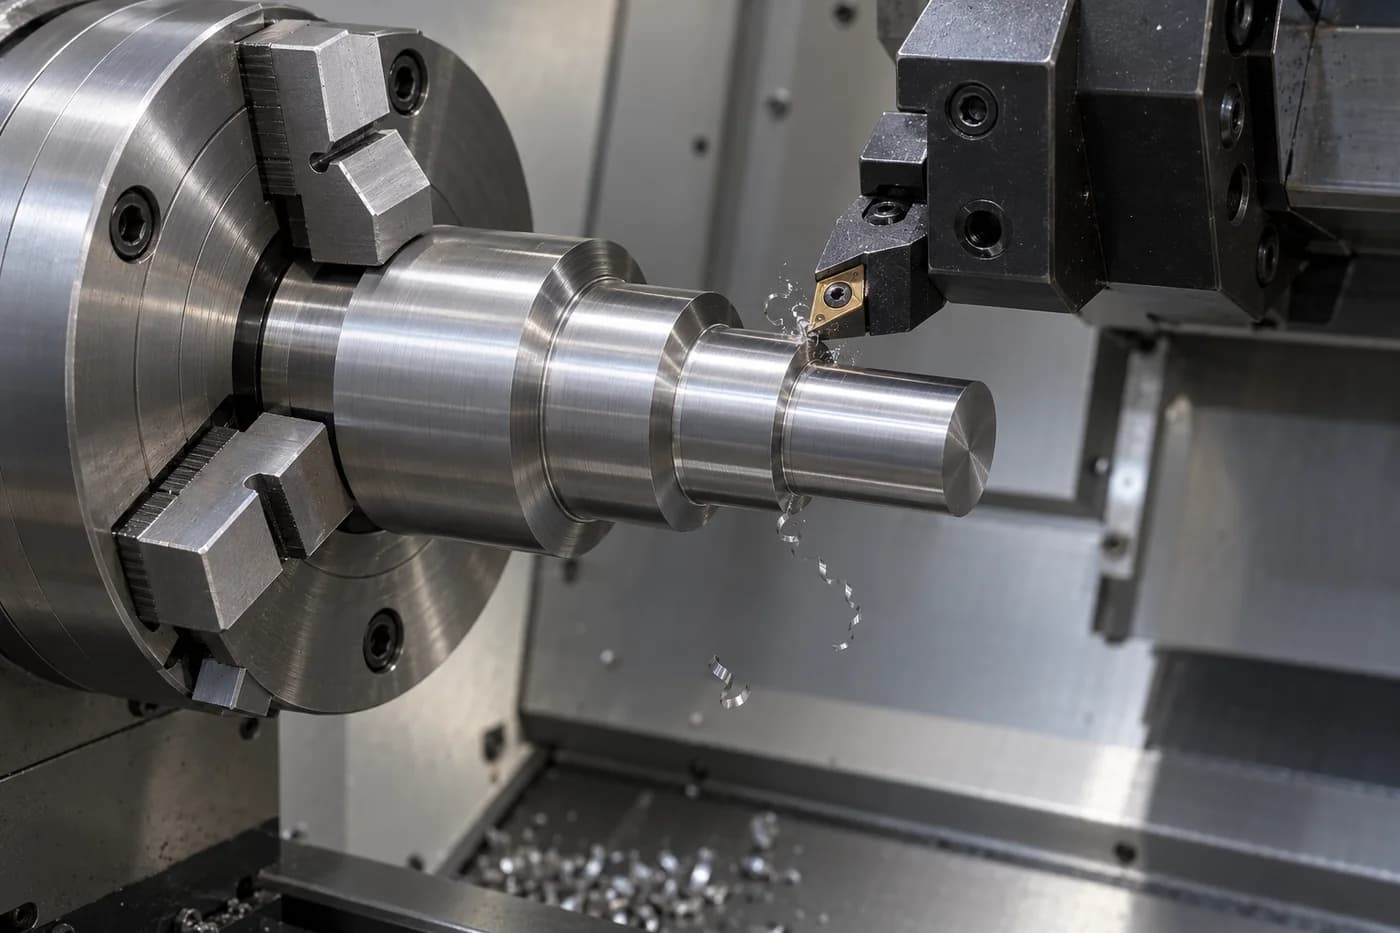
Токарная обработка с ЧПУ
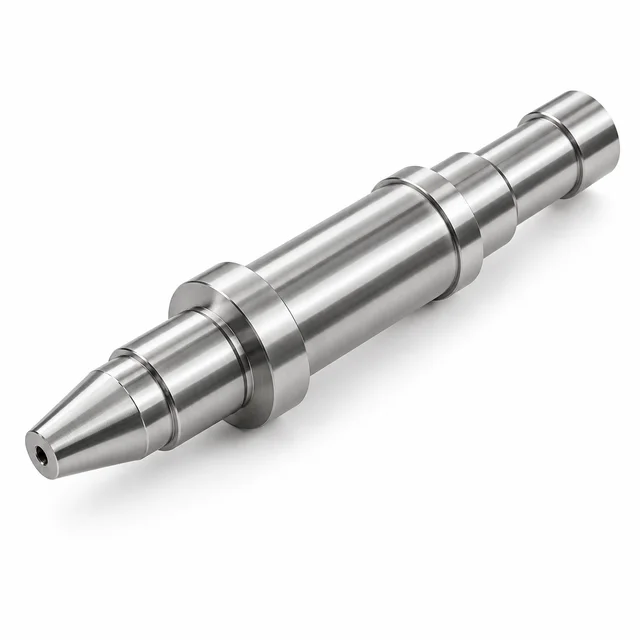
Изготавливайте диаметры, гнезда подшипников, заплечики, конусы и внешние профили. Последовательность обработки устанавливает функциональные ссылки, сохраняя при этом соответствующий припуск для любой последующей обработки или чистовой обработки.
Фрезерование с ЧПУ
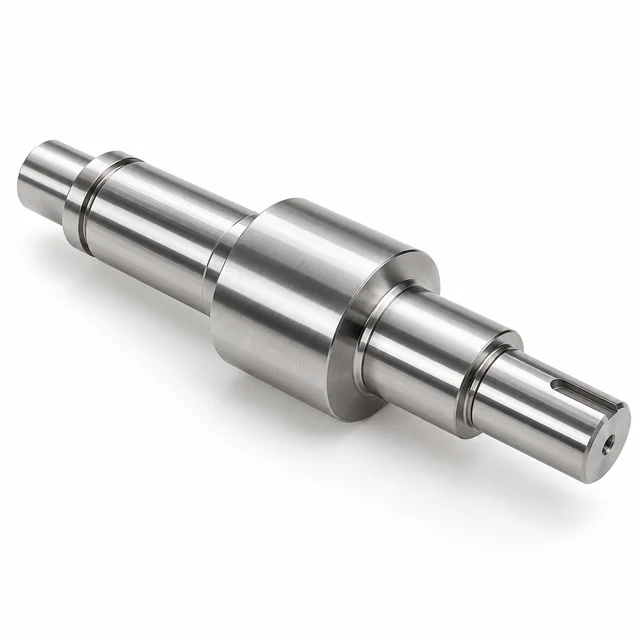
Машинные шпоночные канавки, лыски, поперечные отверстия и сложные детали по отношению к исходным точкам вала. Доступ, зазор между фрезой и способ крепления вала проверяются до подтверждения маршрута.
Прецизионное шлифование
При необходимости обработайте ответственные шейки подшипников и контролируемые цилиндрические поверхности. Шлифование валов из нержавеющей стали планируется с учетом состояния материала, конечного размера, геометрии и заданного параметра поверхности.
Обработка резьбы
Производите внутренние и внешние соединения с указанной системой резьбы. Определите посадку, эффективную длину, зазор и взаимосвязь между резьбой и соседними элементами подшипника или места расположения.
Вторичная обработка
Добавляйте шлицы, пазы, отверстия и геометрию для конкретного применения в рамках соответствующего согласованного процесса. Комбинации функций и доступ для проверки определяют необходимость дополнительных настроек или операций.
Аустенитные марки нержавеющей стали могут затвердевать во время резки. Контроль стружки, нагрев при резке, зацепление инструмента и поддержка требуют внимания, чтобы не усложнять последующие операции. План производства также учитывает стабильность размеров, съем припуска и то, как удерживается длинный или тонкий компонент.
Обработка диаметров и уступов в требуемой последовательности обработки.
Допуски и характеристики
Допуски вала из нержавеющей стали, биение и качество поверхности
Определите функциональные характеристики индивидуально. Прецизионный вал из нержавеющей стали характеризуется не только допуском на диаметр: геометрия цапфы, соотношение базовых точек, отделка и состояние материала - все это влияет на то, как он подходит и работает.
Критические характеристики вала и соображения по спецификациям
Характеристика
Требование на основе чертежей
Диаметр вала
Допуск на размер соответствует чертежу и предполагаемой посадке. Определите критические диаметры, а не применяйте самые жесткие допуски к каждой поверхности.
Подшипниковые шейки
Определите диаметр, округлость и качество поверхности вместе, включая соответствующие уступы и места измерения.
Полное биение
Укажите управление, связанное с базой, для функциональных поверхностей. Выбранная база данных и настройка должны представлять предполагаемое соотношение вращения.
Прямолинейность
Особенно важно для тонких валов; при необходимости уточнить контролируемый элемент, состояние опоры и метод проверки.
Соосность
Определите взаимосвязь шеек и элементов сопряжения, используя применимый стандарт чертежей и однозначную систему отсчета.
Шероховатость поверхности
Укажите Ra или другой применимый параметр, оцениваемую поверхность и любые требования к направлению или измерениям.
Твердость
Для термообработанных марок укажите требуемое состояние, требования к твердости и соответствующее место испытаний, а не полагайтесь только на марку.
Резьба и шпоночные канавки
Включите требования к размерам и положению, посадку резьбы, геометрию шпоночного паза и их взаимосвязь со смежными функциональными особенностями.
На выпущенном чертеже укажите систему отсчета, шейки подшипников, биение и шероховатость. Значения и критерии приемки зависят от проекта.
Понимание h6 и h7
В системе ISO строчная буква h обозначает зону допуска вала, а число обозначает класс допуска. Применимые пределы зависят от диапазона номинальных размеров. h6 — более узкая марка, чем h7 для того же размерного ряда; ни одно из обозначений не указывает на круглость, биение или универсальные возможности поставщика.
Укажите номинальный размер, выбранный класс и требования к сопряжению. Topshaft подтверждает, соответствуют ли предлагаемый материал, геометрия, процесс и метод проверки чертежу.
Варианты отделки и обработки поверхности вала из нержавеющей стали
Выбирайте отделку с учетом ее функции, технических характеристик и влияния на компонент. Шлифование, полировка, химическая обработка и термообработка отвечают различным требованиям и не должны рассматриваться как единый взаимозаменяемый пакет отделочной обработки.
Пассивация
Удалите загрязнения, содержащие свободное железо, согласно соответствующей указанной процедуре. Подтвердить требования к очистке, приемке и документации; пассивация не заменяет выбор класса, подходящего для условий эксплуатации.
Электрополировка
Рассмотрите контролируемую электрохимическую обработку, где требуется улучшение состояния поверхности. Учитывайте его влияние на размеры, края и функциональные зоны до утверждения маршрута отделки.
Механическая полировка
Обеспечьте заданную косметическую или функциональную отделку. Объективно опишите требования к поверхности; сам по себе отражающий внешний вид не определяет шероховатость, геометрию или очищаемость.
Прецизионное шлифование
Обработайте ответственные цилиндрические поверхности после соответствующих предшествующих операций. Требования к размеру, биению, прямолинейности и шероховатости рассматриваются вместе, чтобы чистовая обработка соответствовала фактическому сопрягаемому интерфейсу.
Термическая обработка
Нанесите соответствующую обработку на применимые мартенситные или дисперсионно-твердеющие марки. Согласуйте состояние материала, требования к свойствам, допуск на деформацию и последовательность окончательной обработки с утвержденным чертежом.
Не все марки нержавеющей стали можно упрочнить обычной термообработкой. Аустенитные стали 304 и 316 нельзя подвергнуть сквозной закалке с использованием того же механизма закалки, что и для 420. Материал и заданные условия определяют соответствующий метод.
Промышленные приложения
Валы из нержавеющей стали для промышленного применения
Требования определяются операционной средой и сборкой. Следующие приложения содержат техническую информацию, которая помогает связать выбор материала с полезным чертежом вала.
01
Насосы и перекачивание жидкостей
Коррозионная стойкость, уплотнительные поверхности и контроль размеров имеют решающее значение при выборе вала насоса. Укажите жидкость, концентрацию, температуру и соответствующие условия очистки, чтобы можно было просмотреть требования к марке и поверхности.
Прецизионные шейки, точность вращения и повторяемость сборки поддерживают направляющие и поворотные системы. При определении вала уточните расположение подшипников, сопрягаемые компоненты, условия нагрузки и требования к установке.
Проверьте совместимость материалов, возможность очистки и указанное состояние поверхности в сравнении с реальным оборудованием и процессом очистки. Обозначение класса нержавеющей стали само по себе не означает соответствия требованиям к контакту с пищевыми продуктами.
Интерфейсы подшипников, седла ротора и особенности муфты влияют на стабильность вращения. Вал двигателя из нержавеющей стали должен быть установлен вокруг собранного привода, а не выбираться исключительно из-за его внешнего вида.
Дополнительные области применения могут включать упаковочное оборудование, промышленные инструменты, морское оборудование и определенное медицинское оборудование. Квалификация по работе с пищевыми продуктами, имплантируемым медицинским и аэрокосмическим программам зависит от проекта и должна быть документально подтверждена; они не подразумеваются на этой странице.
Производственный процесс
Как мы производим валы из нержавеющей стали на заказ
Скоординированный маршрут ведет вал от утвержденных требований к защищенным готовым компонентам. Точная последовательность зависит от марки материала, геометрии и требований к обработке; Следующие шаги описывают структуру обзора проекта.
01
Обзор чертежей и DFM
Подтвердите класс, геометрию, посадки, исходные данные и критические требования. Прежде чем согласовывать производственный план, просмотрите доступ к механической обработке, потребности в проверке и любые нерешенные технические детали.
02
Закупка материалов
Подтвердите указанную марку, форму продукта, состояние поставки и запрошенные записи. Требуемая документация по материалам должна быть указана в заказе и связана с согласованным объемом поставки.
03
Токарная обработка с ЧПУ
Создайте основные цилиндрические элементы и уступы, устанавливая привязки для последующих операций. Сохраните припуски, соответствующие запланированной обработке материала и требованиям окончательной отделки.
04
Вторичная обработка
Станочные шпоночные пазы, резьбы, отверстия, шлицы и другие элементы, определяемые чертежом. Их связь с журналами и установочными поверхностями определяет подход к настройке и проверке.
05
Лечение и отделка
Примените одобренный метод шлифовки, полировки, пассивации или термообработки. Точный порядок операций зависит от марки, геометрии, требуемого состояния и возможной деформации.
06
Заключительная проверка
Проверьте определенные на чертеже размеры и критические характеристики, используя согласованный план проверки. Перед выпуском подтвердите все необходимые записи о шероховатости, твердости или материале.
07
Упаковка и доставка
Защищайте готовые журналы, резьбу и кромки во время обращения и транспортировки. Выпустите согласованную документацию и идентифицируйте детали в соответствии с требованиями заказа.
Качество и контроль
Проверка качества прецизионных валов из нержавеющей стали
Осмотр планируется на основе чертежа и особенностей, определяющих пригодность и функциональность. Метод измерения, требования приемки и требуемые записи должны быть согласованы до начала производства, а не предполагаться на основании общего заявления о точности.
Проверки на основе чертежей могут включать измерение размеров шеек подшипника, биение, прямолинейность, шероховатость поверхности и твердость, если это необходимо. Идентичность материала и требуемое поставляемое или окончательное состояние проверяются наряду с результатами размеров.
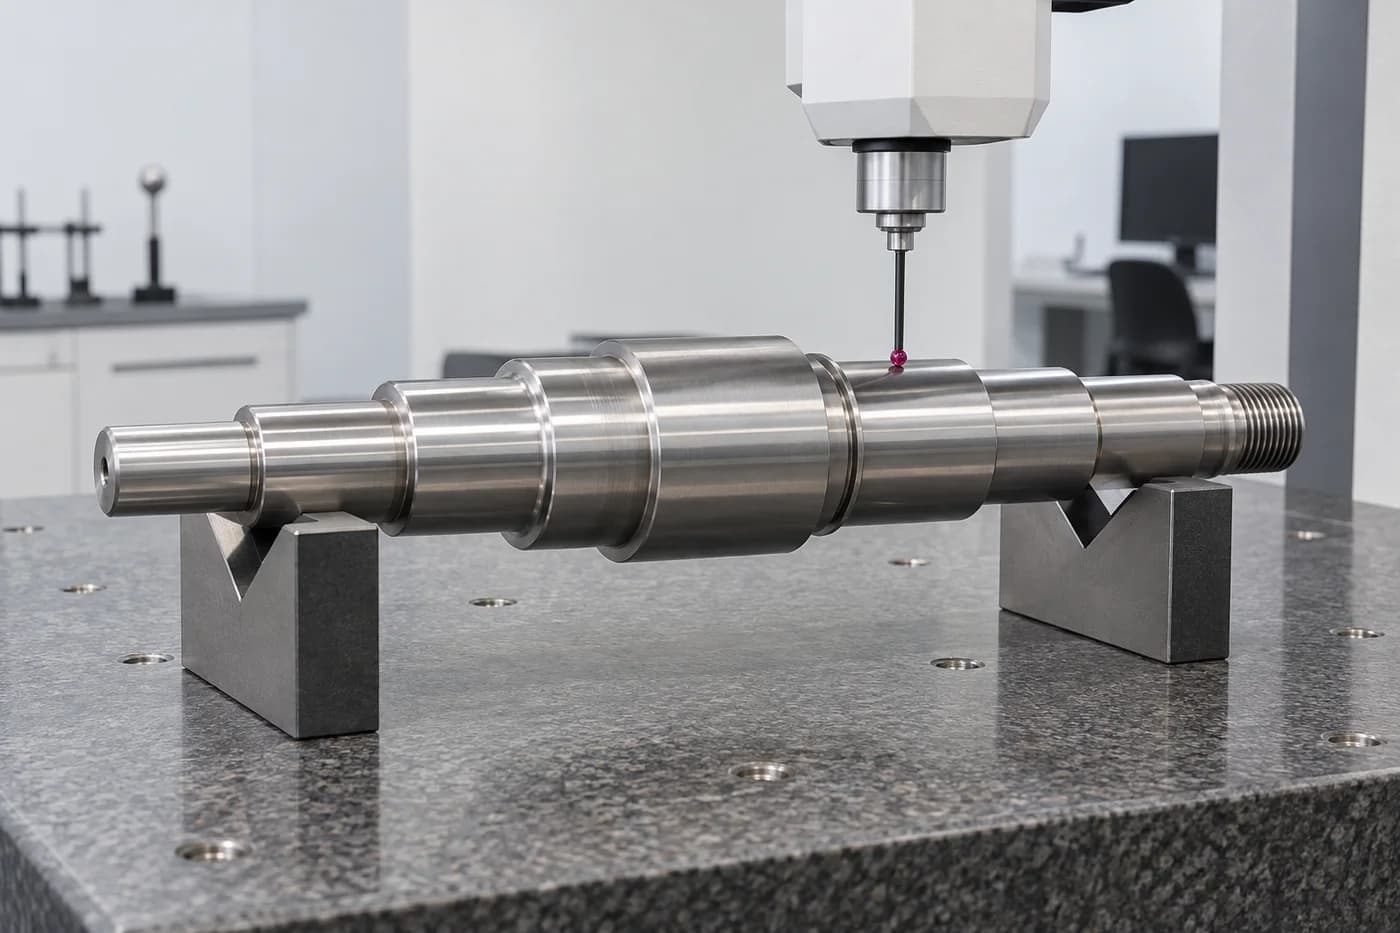
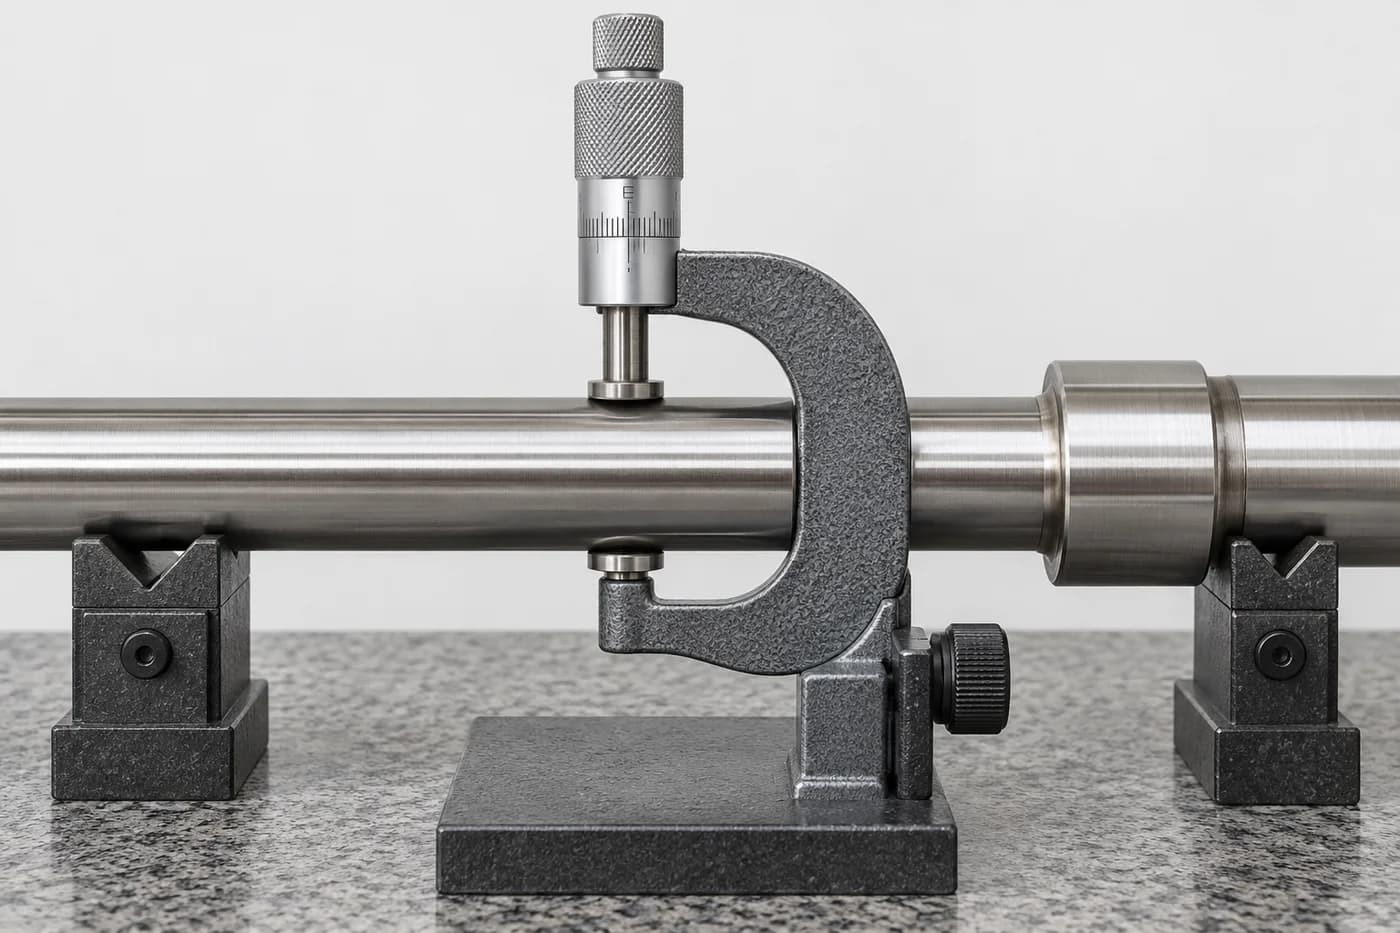
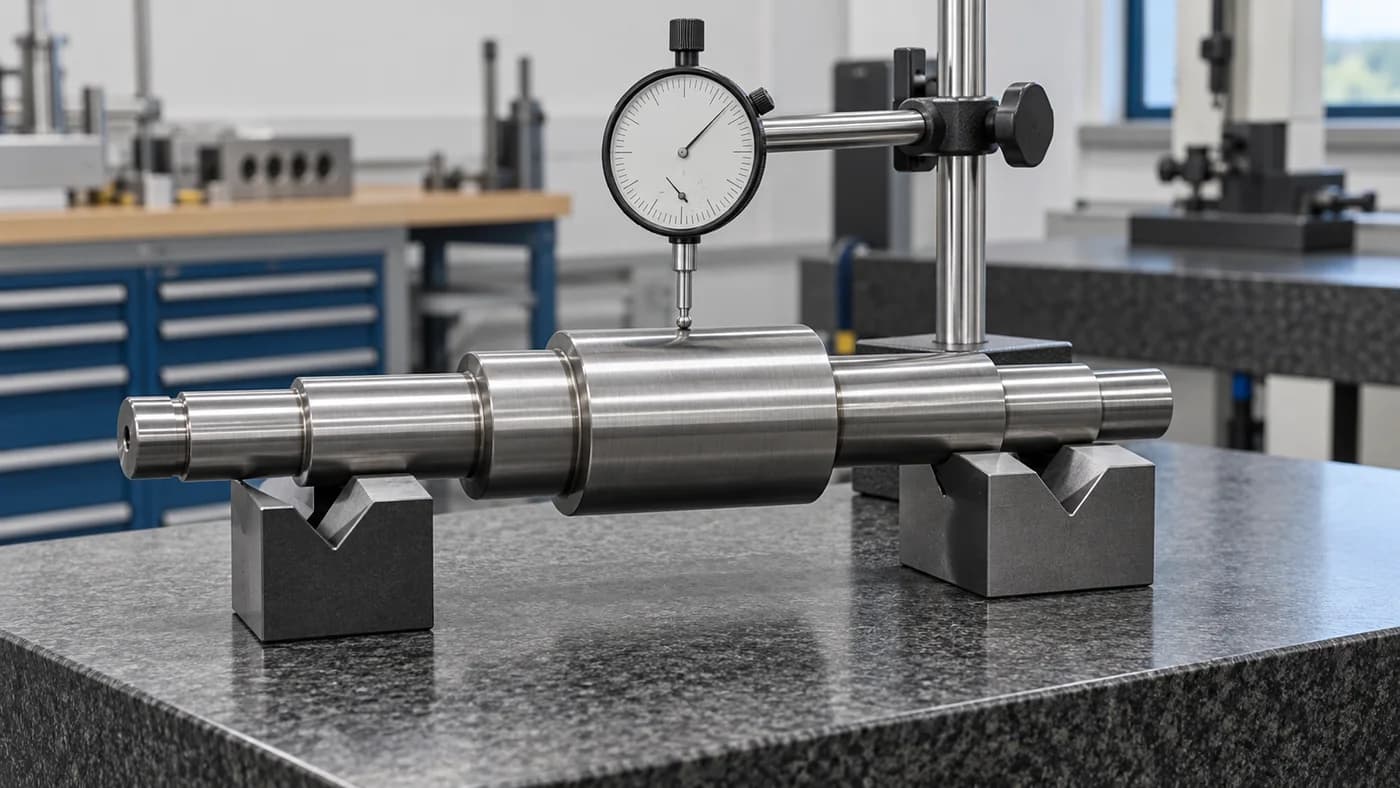
Микрометры и подходящие измерительные инструменты позволяют оценить размер; настройки, связанные с базовыми данными, оценивают биение; Оптические методы или методы КИМ могут быть выбраны для доступных взаимосвязей объектов. Оборудование и метод должны соответствовать заданным характеристикам, геометрии и объему контроля.
Сертификаты материалов, записи первых изделий и отчеты об инспекциях предоставляются в соответствии с согласованными требованиями проекта. Подтвердите, что необходимо в заказе, вместо того, чтобы предполагать, что каждый документ включен автоматически.
Взаимосвязь функций и доступ к измерениям проверяются на соответствие плану проверки.
Размер журнала и место измерения.Оценка биения с настройкой, определенной на чертеже.
Почему Topshaft
Почему стоит выбирать Topshaft для изготовленных на заказ валов из нержавеющей стали?
Партнер по производству прецизионных валов с чертежами для OEM и промышленных проектов. Акцент делается на четких технических требованиях, скоординированном производственном маршруте и согласованном объеме контроля.
Производство валов
Специальный портфель заказных валов поддерживает обсуждение посадочных мест подшипников, ступенчатой геометрии, функций передачи крутящего момента и интерфейсов промышленной сборки. Изучите существующие семейства валов, чтобы сформулировать свои требования.
Проектирование на основе чертежей
Анализ DFM и оценка критических характеристик начинаются с вашего чертежа. Открытые вопросы о геометрии, посадках, состоянии материала или проверке проясняются до подтверждения производственного маршрута.
Несколько операций обработки
Токарная обработка, фрезерование, шлифование и вторичные операции могут быть скоординированы вокруг требуемого компонента. Предлагаемая комбинация рассматривается по функциям, а не обещана как универсальный стандартный пакет.
Поддержка выбора материала
Сравнение классов поддерживает практическое техническое обсуждение. Сообщите требования к подверженности коррозии, прочности, износу и обработке, чтобы предлагаемый нержавеющий материал можно было проверить на предмет его применения.
Планирование инспекций
Проверки размеров, геометрии и материалов привязаны к чертежу. Требуемые методы измерения, записи и первоначальные доказательства могут быть согласованы в рамках объема проекта.
Прототип в производство
Поддержка на основе проекта охватывает оценку прототипа, небольшие партии и повторные требования. Количество, техническая готовность, наличие материалов и согласованный маршрут определяют предложение и обсуждение доставки.
Topshaft — это подразделение по производству прецизионных валов компании Dongguan Tops Precision Manufacture Co., Ltd., работающее вместе Topsbest Precision для OEM-проектов, ориентированных на валы. Узнайте больше о Топшафте.
Руководство по инженерному проектированию
Особенности проектирования валов из нержавеющей стали
Полезный рисунок связывает материал с функцией каждой поверхности. Эти пять проверок помогают командам разработчиков и закупщиков подготовить технически значимое и подходящее для проверки на производстве требование.
01
Коррозия, крутящий момент, усталость и износ
Выберите класс, используя фактическое воздействие и нагрузку, включая чистящие средства и температуру. Коррозионная стойкость сама по себе не определяет крутящий момент или усталостную долговечность. Укажите состояние материала и оцените компонент как часть его операционной системы.
02
Переходы плеч и концентрация напряжения
Проверьте переходы диаметров, скругления и рельефы сопрягаемых деталей. Избегайте неоправданно резких изменений в зонах с высокой нагрузкой. Фаски подшипников, доступ к инструменту и необходимый зазор при шлифовании должны быть скоординированы, чтобы технологичный переход также поддерживал функциональный интерфейс.
03
Поверхности подшипников и уплотнений
Определите, какие поверхности на самом деле локализуются, вращаются или закрываются. Определите соответствующие требования к размеру, форме, отделке и базовой базе. Функциональные поверхности могут потребовать различных отделочных операций; Не думайте, что одна инструкция по шероховатости подходит для каждой шейки, буртика и дорожки уплотнения.
04
Отклонение и искажение длинного вала
Учитывайте отклонение тонкого вала во время механической обработки, проверки и манипуляций. Состояние материала, поддержка, удаление припуска и обработка могут повлиять на окончательную геометрию. Прежде чем решить, как компонент будет удерживаться и обрабатываться, проверьте прямолинейность и взаимосвязь важных элементов.
05
Данные, состояние материала и сертификаты
Четко определите данные проверки и взаимосвязь ключевых характеристик. В заказе укажите стандарт материала, поставляемое или окончательное состояние и необходимые сертификаты. Согласуйте чертеж, план проверки и объем документации, чтобы поставщик и принимающая группа оценивали одни и те же требования.
Примеры изготовления вала из нержавеющей стали на заказ
Изучите гнезда подшипников, торцевые соединения и комбинации профилей, которые определяют нестандартный вал. Марка материала, последовательность технологических процессов и приемочные требования подтверждаются утвержденным чертежом.
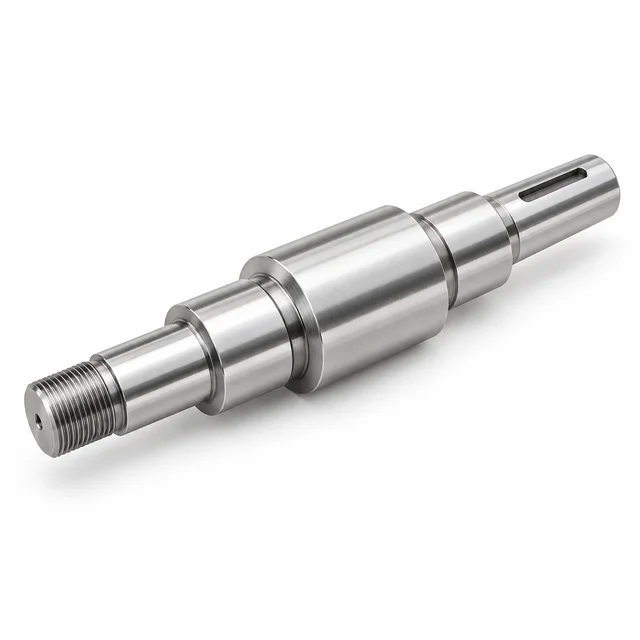
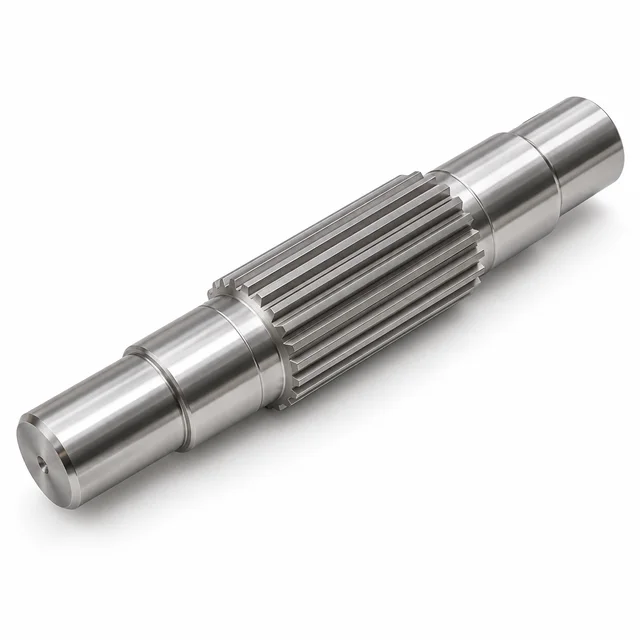
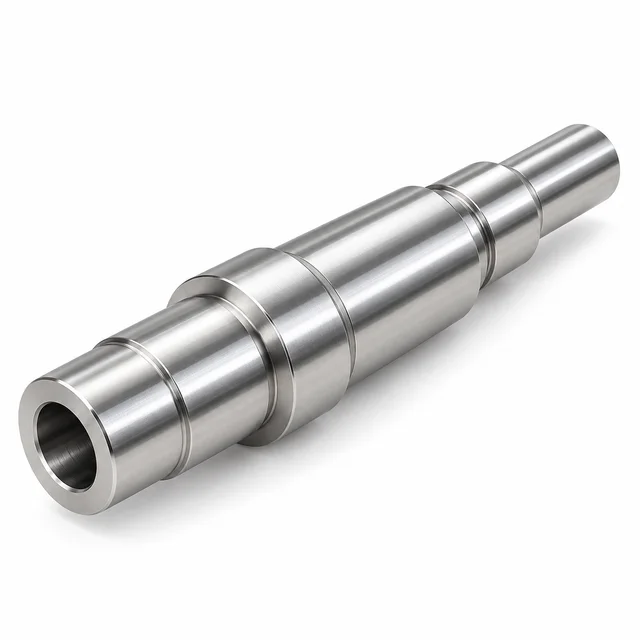
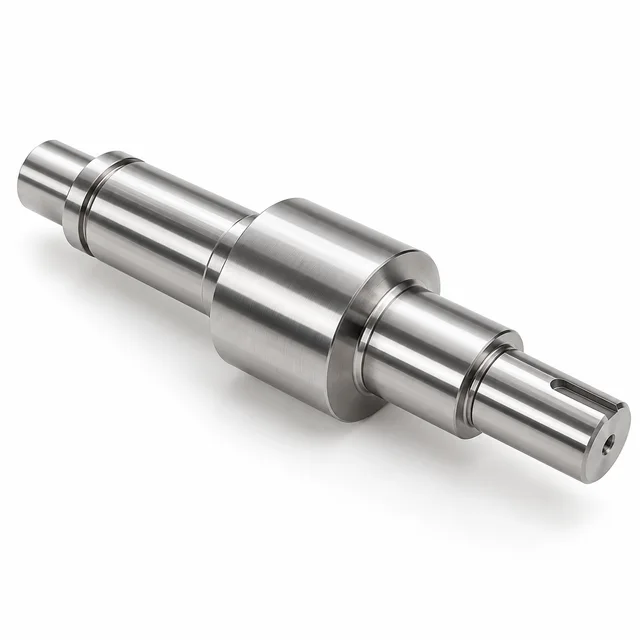
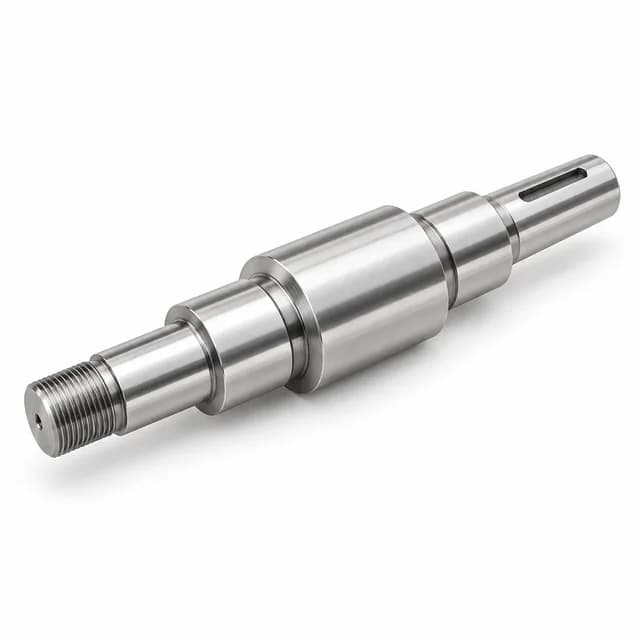
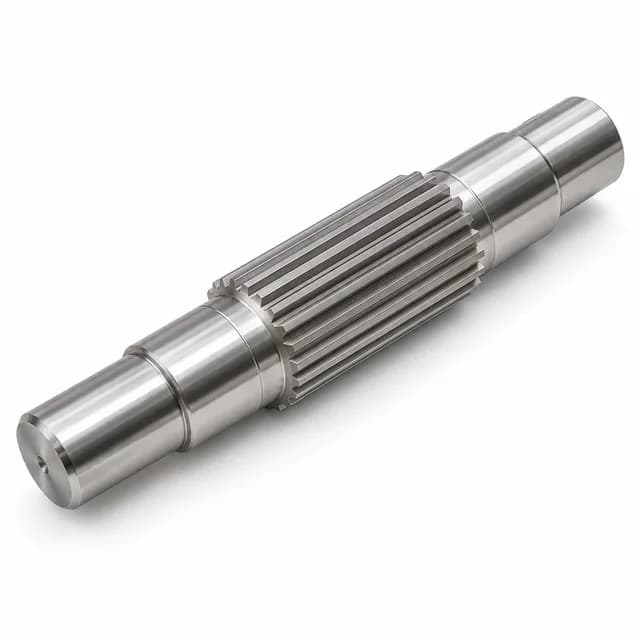
Ступенчатые валыНесколько диаметров и установочные плечиВалы двигателяСедло ротора, шейки подшипника и концевые элементыШлицевые валыВнешний шлицевой профиль и гладкие шейкиРезьбовые валыРезьбовая часть с установочными диаметрамиПолые валыСоосное отверстие и внешние опорные поверхностиШлифованные подшипниковые шейкиФункциональные цилиндрические сиденья и переходы
Часто задаваемые вопросы
Часто задаваемые вопросы по производству валов из нержавеющей стали
Практические ответы по выбору поставщика валов из нержавеющей стали и подготовке запроса на основе чертежей.
01
Какие марки нержавеющей стали обычно используются для прецизионных валов?
Общие кандидаты включают 303, 304, 316/316L, 420, 431 и 17-4PH. Выбор зависит от подверженности коррозии, требуемой прочности, износа, сложности обработки и заданного состояния материала. Свободнообрабатываемые, аустенитные, мартенситные и дисперсионно-твердеющие марки имеют разные компромиссы. Подтвердите марку, применимый стандарт на продукцию и документацию по вашему чертежу, а не рассматривайте нержавеющую сталь как единый взаимозаменяемый материал.
02
Какая нержавеющая сталь 304 или 316 лучше для вала насоса?
316 обычно обеспечивает повышенную устойчивость к точечной коррозии, связанной с хлоридами, по сравнению с 304, но он не автоматически подходит для каждой среды насоса. Химический состав жидкости, концентрация, температура, условия очистки и механическая нагрузка — все имеет значение. Вал из нержавеющей стали 304 может подойти для менее сложных условий. Перед заказом укажите фактические условия эксплуатации и подтвердите степень защиты от коррозии и механических требований.
03
Можно ли закалить валы из нержавеющей стали?
Некоторые марки можно укрепить путем соответствующей термической обработки. Мартенситные марки, такие как 420 и 431, и дисперсионно-твердеющие марки, такие как 17-4PH, обрабатываются разными способами. Аустенитные стали 304 и 316 не могут быть подвергнуты сквозной закалке с помощью того же обычного механизма закалки, что и 420. Укажите марку, требуемое состояние, твердость и места испытаний, чтобы обработку и окончательную обработку можно было рассматривать вместе.
04
Какие допуски могут быть достигнуты на валах из нержавеющей стали?
Достижимые допуски зависят от характеристики, номинального размера, длины, состояния материала, геометрии, процесса и метода контроля. Прежде чем подтвердить работоспособность, Topshaft просматривает чертеж. Классы валов ISO, такие как h6 и h7, определяют зоны допуска для указанных диапазонов размеров; они не являются обещанием универсальных возможностей поставщика. Определите критические шейки, геометрические элементы управления и требования к поверхности вместо того, чтобы полагаться на неподдерживаемый общий допуск.
05
Может ли компания Topshaft производить валы из нержавеющей стали по чертежам заказчика?
Да. Валы из нержавеющей стали по индивидуальному заказу проверяются и изготавливаются по чертежам заказчика и согласованным требованиям проекта. Укажите версию чертежа или модель САПР, марку материала, количество, критические посадки, требования к поверхности и сведения о применении. Обзор может уточнить геометрию, последовательность обработки, обработку и проверку. Любые альтернативные материалы, изменения конструкции или требования к документации должны быть согласованы, а не предполагаться из общего описания продукта.
06
Какая обработка поверхности доступна для валов из нержавеющей стали?
Варианты, рассматриваемые для проекта, включают обработанные поверхности, прецизионное шлифование, механическую полировку, пассивацию и электрополировку, где это необходимо. Эти операции служат разным целям и не являются автоматически взаимозаменяемыми. Определите функциональную отделку, параметр шероховатости, спецификацию обработки и любые припуски на размеры. Применимая термообработка рассматривается отдельно по маркам, а окончательная последовательность подтверждается согласно требованиям чертежа и эксплуатации.
07
Можете ли вы изготовить прототипы и валы из нержавеющей стали в небольших количествах?
Могут быть рассмотрены требования к прототипам, мелкосерийным и повторным заказам. Поделитесь количеством, стадией разработки и вероятным повторным спросом, чтобы предлагаемый маршрут производства и проверки соответствовал проекту. Доступность материалов, сложность функций, обработка и необходимые записи влияют на предложение. Утверждение прототипа не дает автоматического разрешения на внесение последующих изменений в чертеж; сохраняйте ясность утвержденных требований к пересмотру и приемке по мере продвижения проекта.
08
Какая информация необходима для расчета стоимости изготовления вала из нержавеющей стали по индивидуальному заказу?
Отправьте чертеж или поддерживаемый файл САПР, укажите марку и состояние материала, количество, критические размеры и посадки, требования к биению или прямолинейности, качество поверхности, термообработку и запрошенную документацию. При необходимости укажите приложение, операционную среду и цель доставки. Если сорт или процесс все еще открыт, опишите требования к производительности. Поставщик валов из нержавеющей стали может затем определить технические вопросы, необходимые для составления полезного предложения на основе чертежей.
Сопутствующие товары
Изучите соответствующие решения для нестандартных валов
Ознакомьтесь со страницами продуктов с конкретной геометрией и возможностями проверки, а также с требованиями к материалу из нержавеющей стали.
Отправьте свои чертежи, марку материала, количество и критические требования. Наша команда рассмотрит производственные требования и предоставит рекомендации по расценкам.
Укажите состояние материала, критические посадки, требования к поверхности и все необходимые сертификаты. Если оценка еще не установлена, опишите среду и целевые показатели производительности, чтобы в ходе проверки можно было выявить вопросы, которые необходимо решить.