Легированная сталь
Выбирается с учетом требуемого сочетания прокаливаемости, прочности, ударной вязкости и реакции поверхности. Марка и обработка должны выдерживать нагрузку и конечную геометрию вала.
Сравните марки сплавов
Валы из легированной стали по индивидуальному заказу для применений с высокими нагрузками
Валы из легированной стали, изготовленные на станке с ЧПУ и изготовленные по вашим чертежам. Варианты материалов включают AISI 4140, 4340 и 8620 с термообработкой, шлифовкой и контролем в соответствии с требованиями проекта.
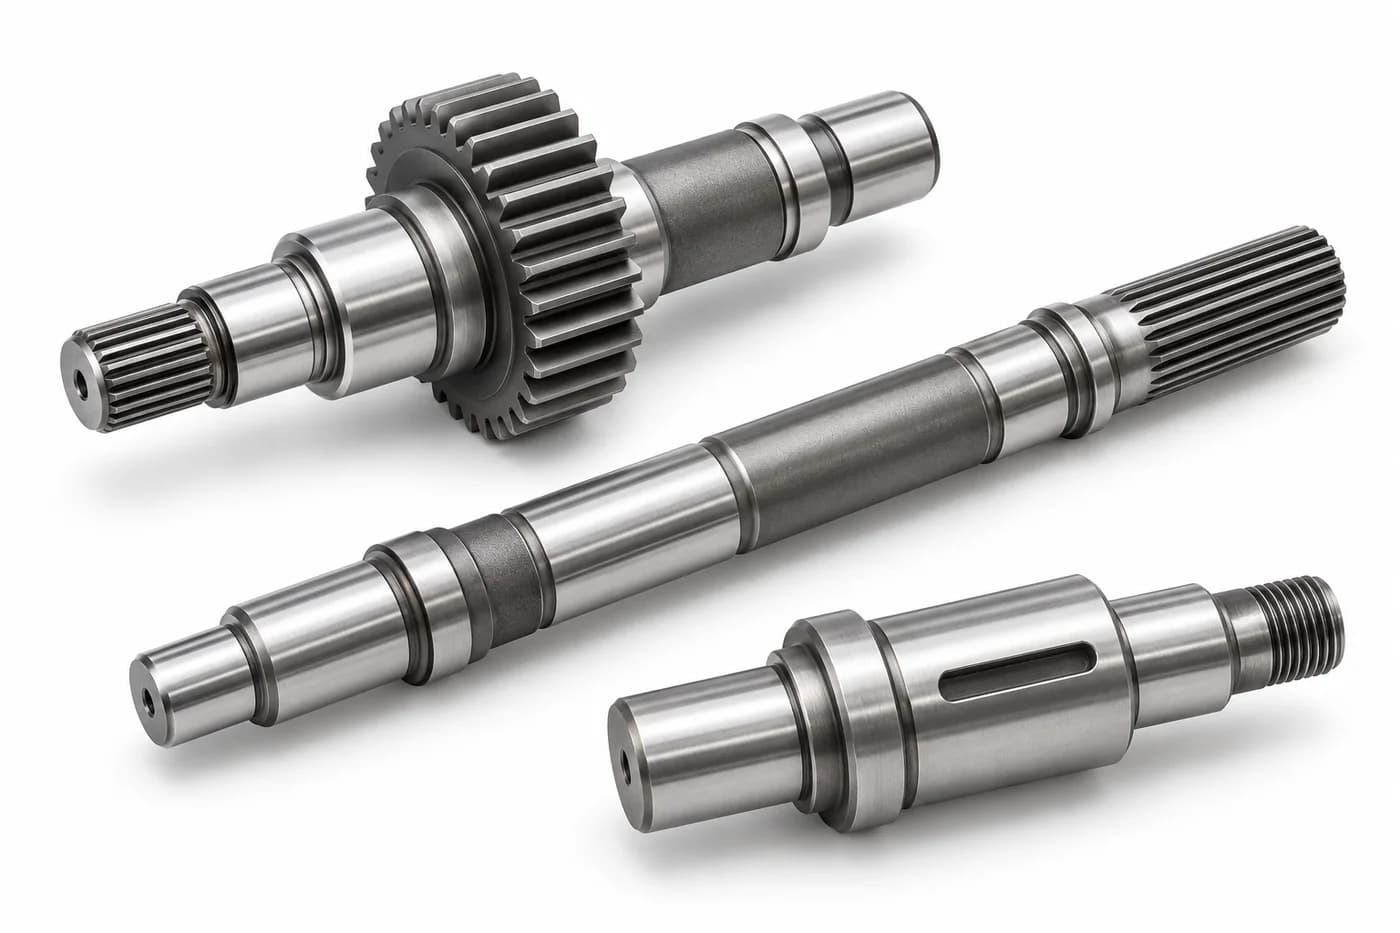
Валы из легированной стали представляют собой механическую передачу энергии или компоненты движения, изготовленные из сталей, содержащих легирующие элементы, такие как хром, молибден, никель или марганец. Эти добавки вместе с контролируемой термообработкой могут улучшить прокаливаемость, прочность, ударную вязкость и износостойкость. Обычные материалы вала включают AISI 4140, 4340 и 8620, выбранные в соответствии с нагрузкой, усталостью, твердостью поверхности и производственными требованиями. Требуемое состояние материала имеет такое же значение, как и обозначение марки: вал, изготовленный из отожженной заготовки, не приобретает автоматически свойства закаленной или цементированной детали. Для трансмиссионного вала из легированной стали, вала-шестерни или другой вращающейся детали укажите функциональные интерфейсы, расположение опор и эксплуатационные нагрузки вместе с материалом. Компания Topshaft проверяет эти требования на соответствие предлагаемой заготовке, последовательности обработки, обработке и объему проверок, прежде чем подтвердить индивидуальное производственное предложение. Легированная сталь по своей сути не является коррозионностойкой; защита и операционная среда по-прежнему требуют внимания.
Выбирается с учетом требуемого сочетания прокаливаемости, прочности, ударной вязкости и реакции поверхности. Марка и обработка должны выдерживать нагрузку и конечную геометрию вала.
Сравните марки сплавовМожет обеспечить практический путь для подходящих компонентов общего назначения. Сравните требуемые свойства сечения и реакцию на обработку, а не предполагайте, что всегда необходима более высоколегированная сталь.
Ознакомьтесь с требованиями к углеродистой сталиЧасто рассматривается, когда воздействие коррозии является серьезной проблемой. Механические свойства и механизмы закалки различаются в зависимости от семейства нержавеющей стали и ее состояния, поэтому сравнивайте фактические требования к эксплуатации.
Изучите валы из нержавеющей сталиСпециальная страница материалов из углеродистой стали пока недоступна; его требования изложены на странице возможностей существующих материалов.
Выбор материала начинается с варианта нагрузки и требуемого конечного состояния. Эти семейства марок представляют собой разные отправные точки для вала из легированной стали; Окончательная спецификация определяется заказанным стандартом, формой продукта и требованиями к свойствам.
Проведите по горизонтали, чтобы сравнить все столбцы.
| Материал | Характеристики | Типичные области применения вала |
|---|---|---|
| AISI 4140/42CrMo4 | Хромомолибденовые стали для валов, которые обычно считаются обладающими балансом прочности и вязкости после соответствующей закалки и отпуска. Похожие названия классов не обеспечивают полную эквивалентность спецификаций. | Валы электродвигателей, приводные валы и ступенчатые валы |
| AISI 4340 | Никель-хром-молибденовая сталь с высоким потенциалом прокаливаемости и ударной вязкости при соответствующих условиях термической обработки. | Высоконагруженные трансмиссионные валы и валы для тяжелых условий эксплуатации |
| AISI 8620 | Низкоуглеродистая никель-хром-молибденовая цементируемая сталь, обычно выбираемая для науглероженного износостойкого корпуса вокруг более прочного сердечника. | Науглероженные валы-шестерни и шлицевые валы |
| AISI 4145 | Хромомолибденовая сталь считается требовательной к механическим компонентам. Подтвердите размер сечения, состояние поставки и требуемые окончательные свойства. | Тяжелые валы и спецтехника |
| AISI 4130 | Хромомолибденовая сталь, как правило, с более низким содержанием углерода, чем 4140. Ее пригодность зависит от требуемой прочности и реакции на обработку. | Отборные механические компоненты для средних условий эксплуатации |
Вал из стали 4140 является общей отправной точкой для приводов, двигателей и ступенчатых геометрий, требующих эффективного баланса прочности и вязкости. Укажите, отожжена ли заготовка, предварительно закалена или обработана после черновой обработки. Выбранные поверхности могут рассматриваться как подлежащие дополнительному упрочнению, если это поддерживается чертежом и состоянием материала.
Вал из стали 4340 можно рассмотреть, когда конструкция требует большей прокаливаемости и подходящих свойств сердцевины в сложных сечениях. Никель вносит свой вклад в систему сплавов, но окончательные требования к свойствам по-прежнему должны быть привязаны к размерам сечения, обработке и приемочным испытаниям, а не к общему ярлыку «высокая прочность».
Стальной вал 8620 отвечает другим требованиям: цементированная шестерня или шлицевая поверхность с опорным сердечником. Определите обработанные участки, конечную твердость и критерии корпуса, а также участки, требующие защиты. Запланируйте припуск на чистовую обработку таким образом, чтобы после окончательной обработки или шлифования оставался требуемый корпус.
Эквивалентность материалов между стандартами AISI, SAE, EN и GB должна быть подтверждена с учетом применимых спецификаций, химических пределов, формы продукта, состояния поставки и заказанных свойств. 4140 и 42CrMo4 обычно сравнивают, но подобные обозначения не являются автоматической заменой. При заказе подтвердите требуемую редакцию и объем сертификата.
В таблице представлена информация, рассматриваемая для предложения вала из легированной стали, обработанного на станке с ЧПУ. Это объем проверки чертежей, а не список имеющихся на складе размеров или полная гарантия на каждый материал и геометрию.
| Спецификация | Объем проверки производства |
|---|---|
| Марки материалов | AISI 4140, 4340, 8620, 4145, 4130 и другие легированные стали, указанные в чертеже; Наличие и применимая спецификация подтверждены в предложении. |
| Диаметр вала | Пользовательский рисунок. Подтвердите диапазон диаметров, наибольший шаг, размер заготовки и предлагаемый маршрут производства во время технико-экономического обоснования. |
| Длина вала | Пользовательский рисунок. Общая длина, пролет без опоры, гибкость и доступ к функциональным функциям рассматриваются вместе. |
| Допуск на обработку | В зависимости от чертежа. Более жесткие ограничения оцениваются по характеристикам, номинальному размеру, конечному состоянию материала, последовательности процесса и методу проверки. |
| Чистота поверхности | В состоянии механической обработки, шлифовки или полировки в соответствии с указаниями. Определите необходимую шероховатость и состояние поверхности для каждой функциональной области. |
| Термическая обработка | Закалка и отпуск, цементация, индукционная закалка или другая подходящая обработка, выбранная в зависимости от марки и применения. |
| Обработка поверхности | Черное оксидное, фосфатное или специальное защитное покрытие при условии совместимости материалов, припусков на размеры и проверки проекта. |
| Характеристики вала | Шпоночные канавки, шлицы, уступы, резьбы, канавки, отверстия, лыски и другие интерфейсы, определяемые чертежом. |
| Инспекция | Проверка размеров, испытание на твердость, проверка материала и дополнительные проверки или записи, определенные чертежом, по мере необходимости. |
| Количество заказа | Прототип, мелкосерийные и производственные объемы подлежат расценкам, закупкам материалов и согласованному маршруту обработки. |
Диаметр, длина, достижимый допуск и производительность обработки подтверждаются после проверки чертежа. Такое значение, как ±0,005 мм, не является универсальным допуском для каждого размера вала или условий термообработки.
Обработка валов из легированной стали объединяет выбор заготовки, контроль исходных данных и порядок операций. План прецизионного вала из легированной стали должен учитывать как требуемую геометрию, так и состояние материала, в котором выполняется каждая операция.
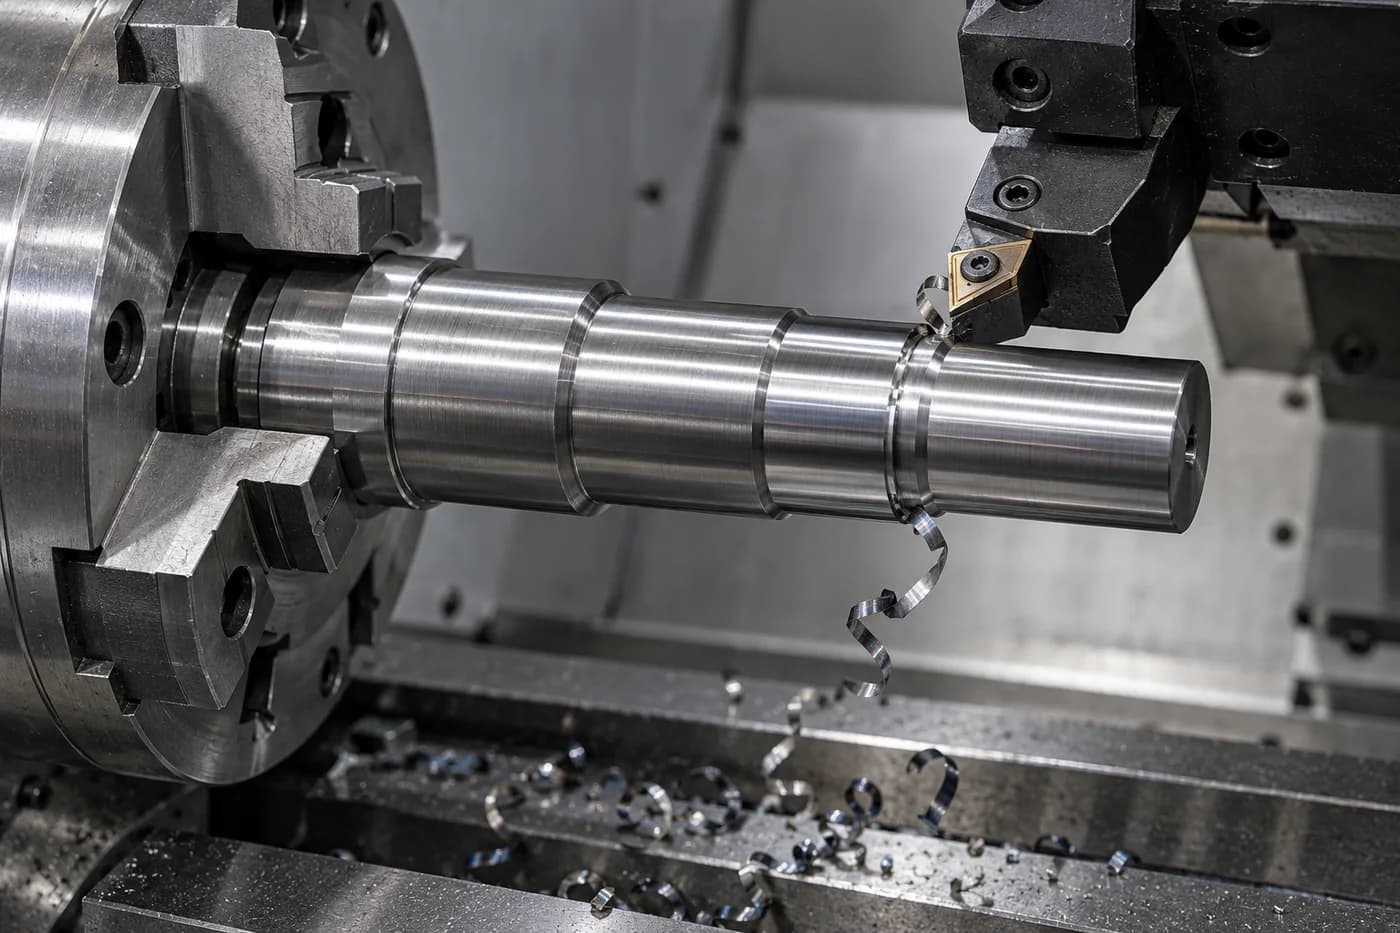
Точение диаметра создает ступенчатые профили, уступы, канавки и резьбу вокруг определенной точки отсчета вращения. Состояние заготовки, доступ к резке и крепление обрабатываемых деталей проверяются перед переходом к последовательности чистовой обработки.
Обзор токарных станков с ЧПУ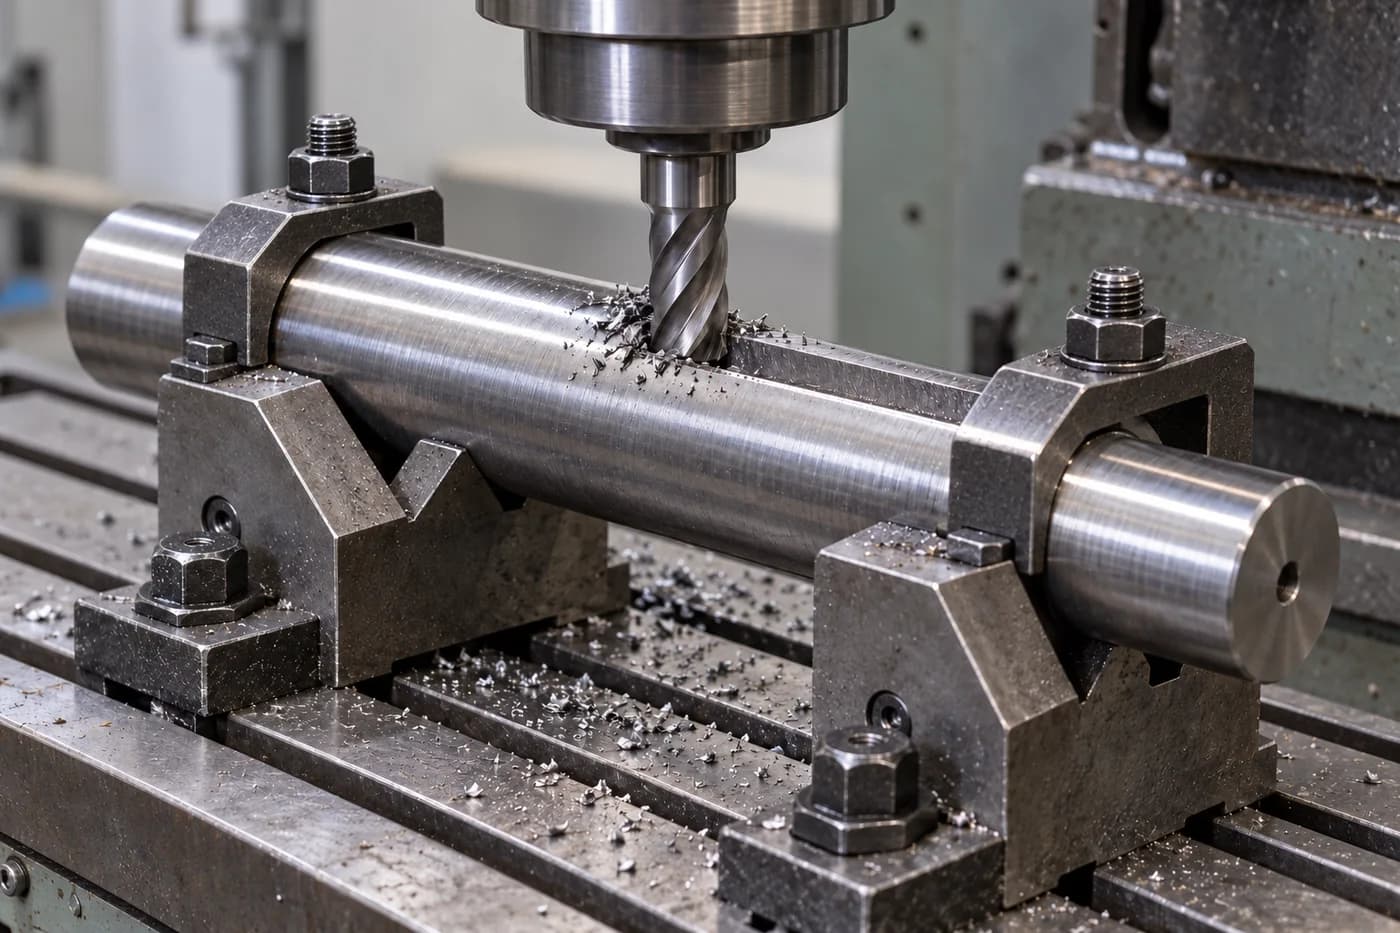
Шпоночные канавки, лыски, поперечные отверстия и сложные элементы вала расположены относительно функциональных шеек. На чертеже должна быть указана ориентация элементов, требования к углам и чувствительные к заусенцам поверхности сборки.
Обзор возможностей обработки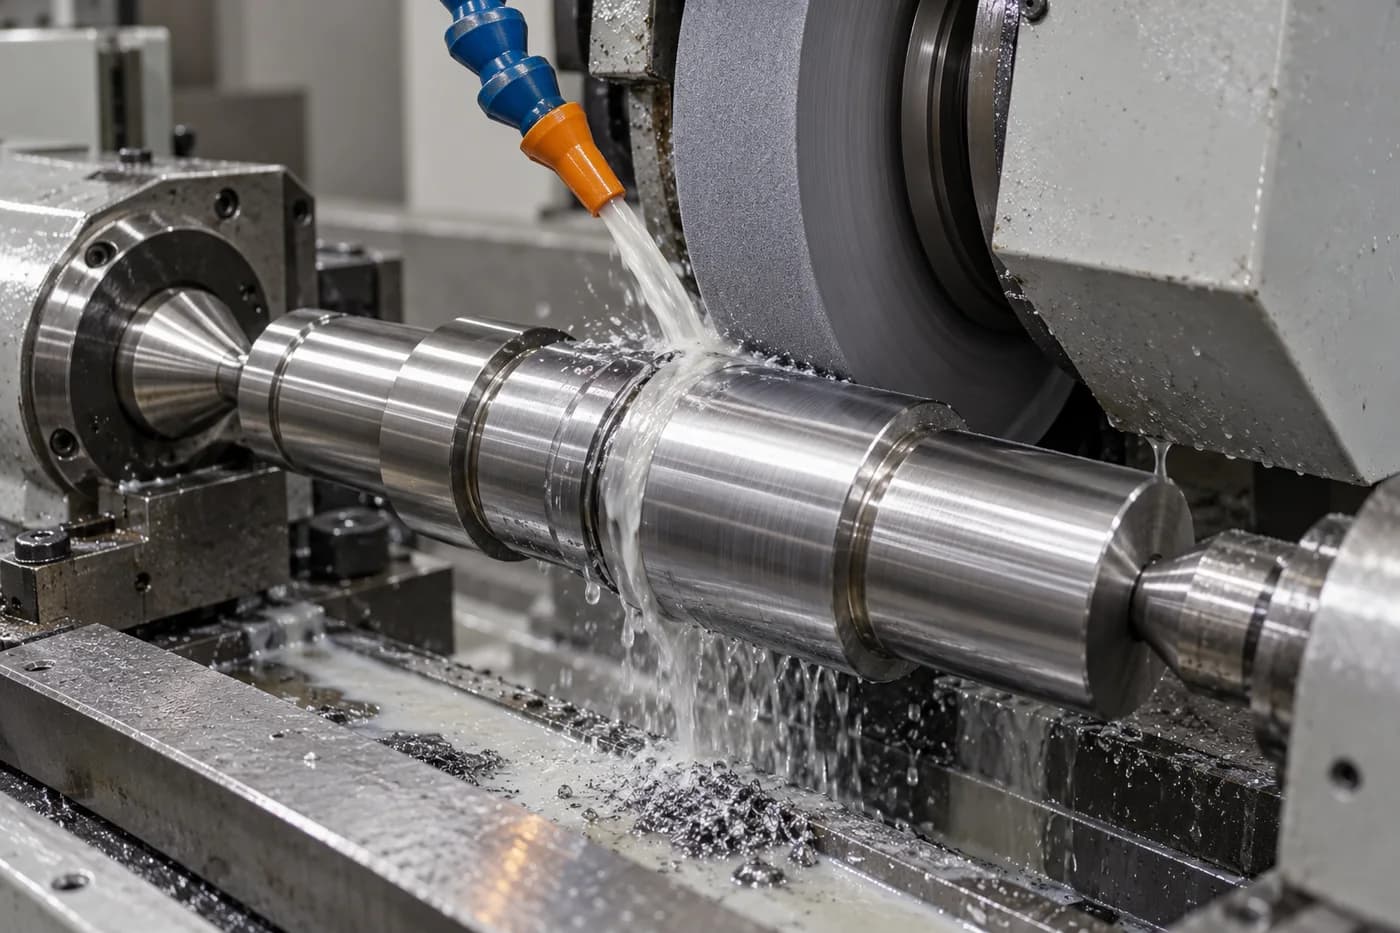
Шлифование может обеспечить окончательную обработку шеек подшипников, сопрягаемых диаметров и контролируемой чистоты поверхности после соответствующей обработки. Припуск, доступ к центру и оставшийся упрочненный слой проверяются перед черновой обработкой детали.
Изучите прецизионные шлифовальные валыВнешние шлицы, зубья шестерен и геометрия, связанная с трансмиссией, проверяются вместе с их сопрягаемыми компонентами, требованиями к профилю и базовыми данными шеек. Определите спецификацию зуба и окончательную обработку, прежде чем выбирать маршрут обработки и проверки.
Пруток или кованая заготовка оцениваются по наличию материала, геометрии и требуемым свойствам. Типичный план может включать черновую обработку, специальную обработку, вторичную обработку, окончательное шлифование и контроль. Точная последовательность установлена для выпущенного чертежа, а не предполагается, что она одинакова для каждого сплава.
Специализированная термообработка или другая обработка, организованная извне, должна быть поручена обработчику, имеющему соответствующую квалификацию, и включена в согласованный объем проекта. Ни один процесс на этой странице не считается собственным, если не подтверждены соответствующий объект и маршрут.
Исследуйте маршрут кованого валаВал из закаленной легированной стали требует определенного профиля свойств, а не только инструкции «закалка». Выберите обработку марки, сечения, поверхностей нагрузки и износа и договоритесь о том, как будет проверяться конечная деталь.
Проведите по горизонтали, чтобы сравнить все столбцы.
| Лечение | Цель | Общая пригодность |
|---|---|---|
| Закалка и отпуск | Регулируйте прочность, твердость и ударную вязкость сердцевины с помощью контролируемого процесса закалки и отпуска. | 4140, 4340 и другие совместимые марки; окончательный ответ зависит от размера секции и условий процесса. |
| Индукционная закалка | Упрочните выбранные изнашиваемые поверхности, сохранив при этом более прочный опорный сердечник. | Подходит 4140 и другие совместимые марки; указать усиленные зоны, переходные зоны и требования приемки. |
| Цементация | Обогатите поверхность углеродом с последующей закалкой по указанному маршруту, чтобы получить износостойкий корпус. | 8620 и другие цементируемые марки; определить окончательные требования к случаю и защищенные или необработанные зоны. |
| Азотирование | Увеличение твердости поверхности и износостойкости при относительно низкой температуре обработки без традиционной окончательной закалки. | Совместимые легированные стали с соответствующей предварительной термической обработкой; укажите требования к слоям и размерные эффекты. |
| Снятие стресса | Уменьшите остаточные напряжения, вызванные предыдущими производственными операциями. | Зависит от процесса; температура и последовательность должны оставаться совместимыми с требуемыми конечными условиями. |
Термическая обработка может изменить размеры и привнести движение. Перед обработкой необходимо спланировать черновую обработку, опоры и окончательный припуск на шлифование. Тонкие валы и прерывистые секции требуют особого внимания к обращению и поддержке детали на протяжении всей трассы.
При необходимости укажите твердость сердцевины отдельно от твердости поверхности. Для закаленного элемента определите критерий глубины корпуса, метод измерения и состояние после отделки. Шлифование не должно удалять слой, необходимый для удовлетворения конечного требования.
Не существует единого значения твердости для каждого вала из легированной стали. Марка, размер секции, обработка и применение определяют цель. Места контроля, отбор проб и любые репрезентативные образцы для испытаний или разрушающая проверка должны быть согласованы с этой целью.
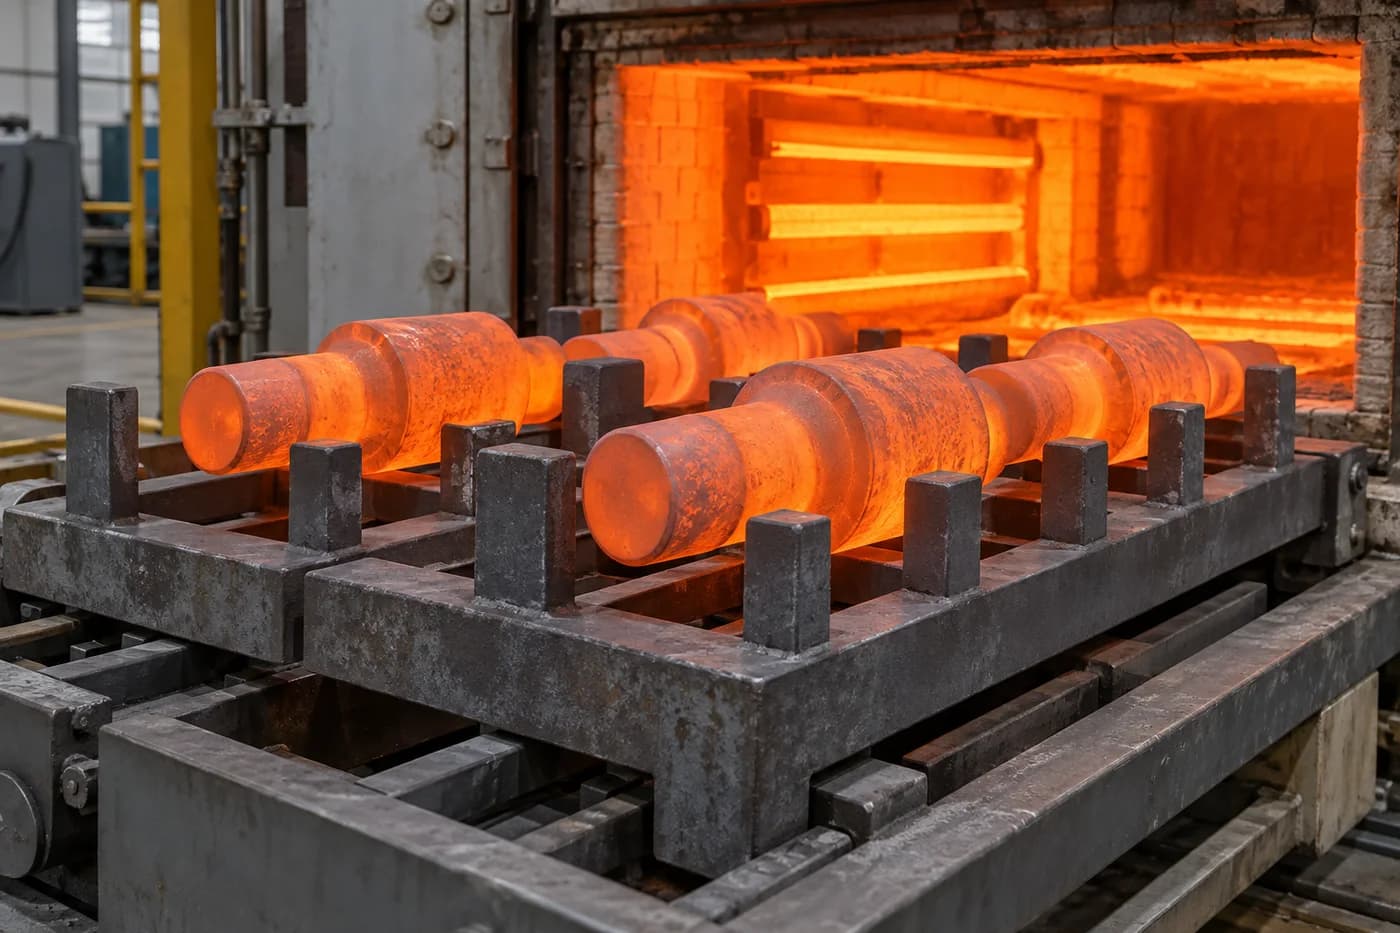
Черный оксид, фосфат и другие специальные защитные покрытия отвечают требованиям, отличным от закалки сердечника. Подтвердите воздействие коррозии, наличие смазки и любые наросты размеров; поверхностное покрытие не обеспечивает прочность сердцевины и не делает легированную сталь универсально устойчивой к коррозии.
Объедините требования к материалу с геометрией вала. Каждое семейство продуктов ниже связано с существующей страницей продуктов Topshaft; класс, обработка и критерии приемки остаются специфичными для утвержденного чертежа.
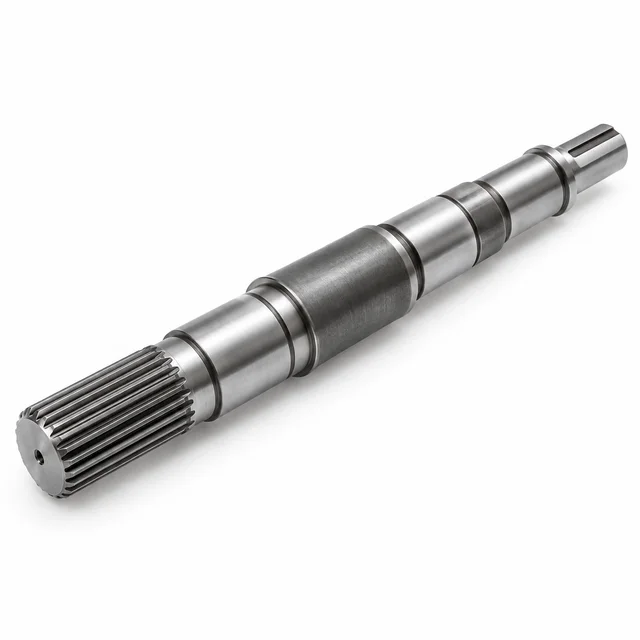
Валы передачи мощности, сочетающие в себе крутящие моменты, гнезда подшипников и сопряжения муфт. Состояние материала оценивается в зависимости от цикла погрузки и обслуживания.
Изучите тип вала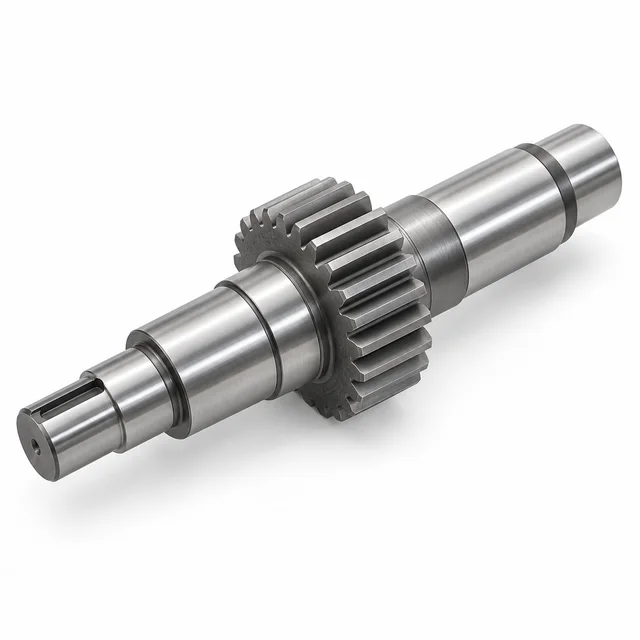
Цельные зубья шестерни и шейки вала спроектированы как связанная геометрия. Требования к зубам, цементация и чистовая обработка цапфы требуют скоординированной последовательности.
Изучите тип вала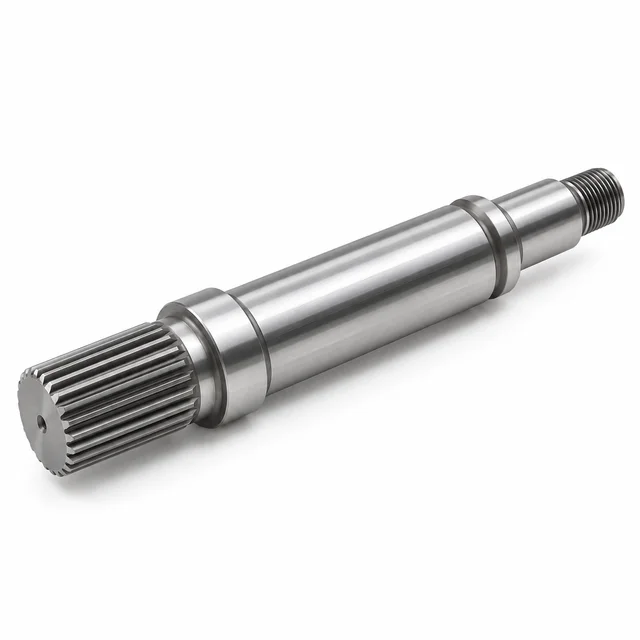
Шлицевые элементы передачи крутящего момента с заданным на чертеже профилем, посадкой и базовыми взаимосвязями. Проверка зуба и окончательное состояние материала определяются с помощью сопряжения.
Изучите тип вала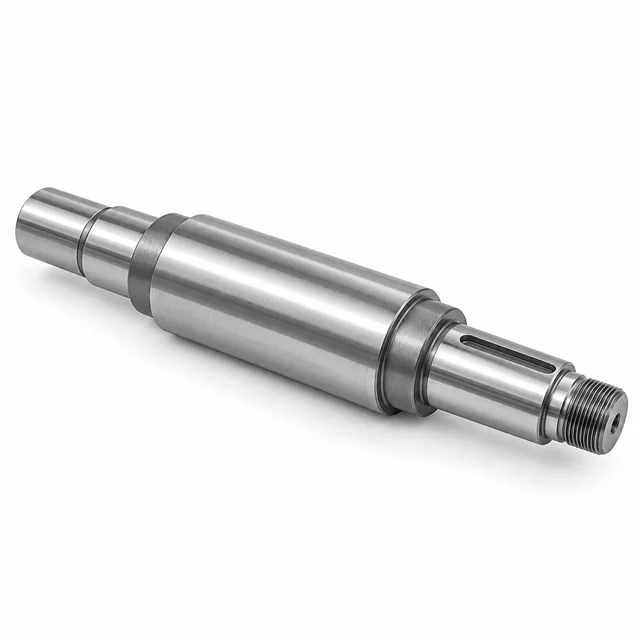
Седла ротора, шейки подшипников и торцевые соединения изготавливаются по сборочному чертежу. Посадка, биение и любые требования к балансировке рассматриваются индивидуально.
Изучите тип вала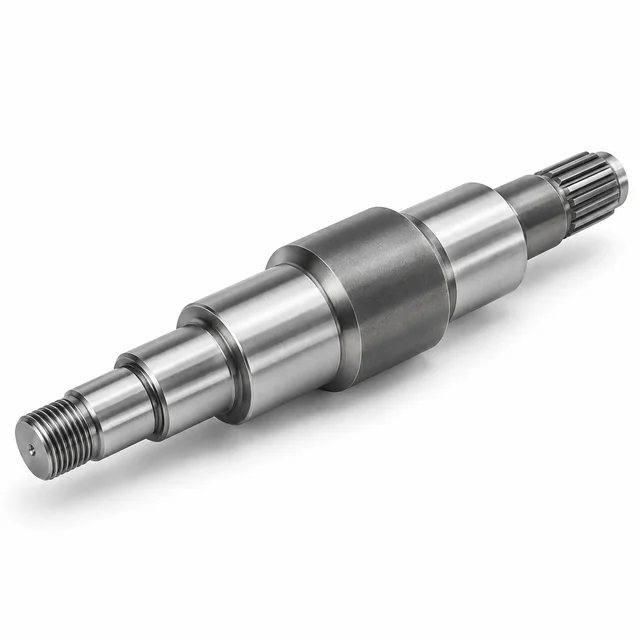
Несколько диаметров и установочные выступы объединены в одном компоненте. Скругления, рельефы, доступ к инструменту и деформации при термообработке влияют на план процесса.
Изучите тип вала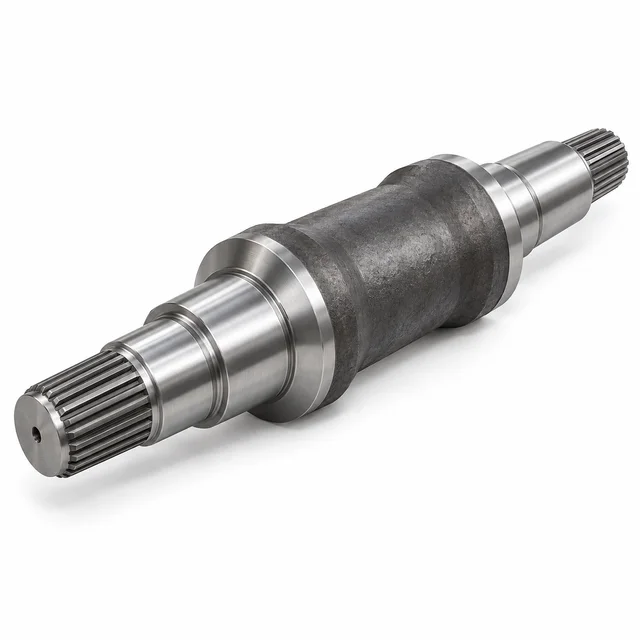
Маршрут вала из кованой легированной стали можно рассматривать, если форма заготовки, нагрузка или использование материала поддерживают его. Ковка, обработка и чистовая обработка рассматриваются вместе.
Изучите тип валаПриложения подчеркивают инженерные вопросы, стоящие за ценовым предложением. Вал шестерни, трансмиссионный вал или приводной вал из легированной стали должны оцениваться в рамках фактической сборки, а не выбираться только по названию отрасли.
Трансмиссия, коробка передач и компоненты привода
Усталостная прочность, износ и крутящий момент; определить рабочий цикл, ответные соединения и требуемое конечное состояние материала.
Изучите отраслевые требованияПриводные и роликовые валы для тяжелых условий эксплуатации
Комбинированная изгибающая и скручивающая нагрузка, пролет опоры, выравнивание и долговечность сопряжений подшипников или приводов.
Изучите отраслевые требованияВалы-шестерни и шлицевые валы
Контактная усталость, точность размеров и соотношение шестерни и цапфы после указанной обработки и маршрута чистовой обработки.
Изучите отраслевые требованияВалы трансмиссии оборудования
Ударная нагрузка, прочность и долговечность, а также защита от воздействия окружающей среды или загрязненной окружающей среды.
Изучите отраслевые требованияПриводные и прецизионные трансмиссионные валы
Повторяемость, концентричность и базовые отношения; просмотрите жесткость, посадки подшипников и требования к движению узла.
Изучите отраслевые требованияВращающееся оборудование и приводные агрегаты
Надежность и нагрузки в зависимости от применения, включая рабочую скорость, температуру, окружающую среду и необходимый объем проверки.
Изучите отраслевые требованияПроверка организована вокруг характеристик, которые определяют пригодность, прочность и эксплуатационные характеристики. Определите требования приемки и доказательства, необходимые для предложения, чтобы можно было спланировать проверку с учетом производственного маршрута.
Результаты размеров, состояние материала и записи об обработке отвечают на разные вопросы. Согласованный план определяет, что проверяется, где проводятся измерения и какие записи сопровождают партию. Изображение готовой детали или общее заявление о точности не заменяют эти критерии приемки.
Обзор проверки и качества
Ознакомьтесь с заказанной маркой, применимым стандартом, формой продукта и состоянием поставки. Идентификатор плавки или партии, а также сертификаты на материалы прилагаются, если это указано в заказе.
Определите гнезда подшипников, посадки муфты, размеры ступенек и другие приемочные характеристики. Выбирайте калибры или методы измерения, соответствующие предельным размерам и конечному состоянию материала.
Проверьте систему отсчетов, определенную на чертеже, а также соответствующие биение, прямолинейность, концентричность или другие геометрические требования. Сам по себе результат диаметра не определяет точность вращения.
Просмотрите указанный параметр шероховатости, место измерения и состояние поверхности. Шлифованные шейки также требуют внимания к переходам кромок и их сопряженным подшипникам или уплотнениям.
Если указано, проверьте твердость в согласованных местах и определите метод и критерий глубины гильзы. Разрушающие проверки или репрезентативные отборы должны планироваться, а не предполагаться для каждого готового вала.
Согласуйте объем проверки первого изделия, план отбора проб, записи обработки и документы проверки партии перед производством. Требуемые отчеты и отслеживаемость являются результатом конкретного проекта.
Подход к изготовлению валов на основе чертежей, основанный на четких требованиях и согласованном объеме обработки, обработки и контроля.
Анализ чертежей, ориентированных на валы, объединяет гнезда подшипников, элементы привода и установочные поверхности вместо того, чтобы рассматривать каждый размер как изолированную задачу обработки.
Марка, состояние поставки и требования к окончательной обработке учитываются при определении геометрии элемента. Нерешенные спецификации уточняются до согласования маршрута производства.
Последовательность обработки соответствует функциональным характеристикам чертежа и согласованному объему контроля, включая соотношение между обработанными поверхностями и окончательными размерами шейки.
Запросы на прототипы, мелкосерийное и повторное производство рассматриваются с указанием количества, закупок материалов и необходимых записей, поэтому предложение соответствует реальному проекту.
Topshaft — это подразделение по производству прецизионных валов компании Dongguan Tops Precision Manufacture Co., Ltd., работающее вместе Topsbest Precision для OEM-проектов, ориентированных на валы. Узнайте больше о Топшафте.
Эти инженерные проверки помогают связать спецификацию материала с геометрией и производственным маршрутом. Решите их вместе с владельцем дизайна, прежде чем отправлять чертеж в производство.
Начните с необходимых свойств, размеров сечения и маршрута обработки. 4140 — это стандартная отправная точка для высокопрочных валов; 4340 можно рассматривать, когда важна большая прокаливаемость; 8620 удовлетворяет другую потребность в цементированном корпусе и поддерживающем сердечнике. Не выбирайте только по номеру класса.
Твердость ядра и твердость поверхности - разные требования. Определите несущую секцию, контактные поверхности и желаемый баланс свойств. Укажите шкалу, диапазон приемки, место испытания и применимые критерии обработки или случая вместо того, чтобы применять одно значение твердости без разбора ко всему валу.
Оценивайте крутящий момент вместе с изгибающими моментами, циклическими нагрузками, ударами и концентрацией напряжений. Высокая марка прочности на разрыв сама по себе не обеспечивает требуемой усталостной долговечности. Расчеты нагрузки, состояние материала и фактическое расположение опор остаются частью инженерной проверки.
Избегайте резких смен секций там, где это возможно. Радиусы уступов, рельефы, концы шпоночных канавок и биение резьбы влияют на концентрацию напряжений, доступ к инструменту и зазор сопрягаемых деталей. Координируйте выбранный радиус с подшипниками или ступицами вместо добавления скругления, которое препятствует посадке узла.
Определите номинальные размеры шейки, пределы посадки, опорные точки и геометрические допуски отдельно. Укажите значимый параметр шероховатости и область измерения. Эти требования должны описывать функцию сборки, не подразумевая, что класс соответствия размеров также контролирует каждую форму или характеристику вращения.
Перед началом производства согласуйте черновую обработку, последовательность обработки и припуски на чистовую обработку. Учитывайте возможное перемещение во время термообработки и количество удаляемого материала после этого. Для поверхностей, подвергнутых цементации, требования окончательной приемки должны оставаться удовлетворенными после шлифования; не стачивайте необходимый функциональный слой.
| Требования к дизайну | Потенциальный материал/процессный подход |
|---|---|
| Универсальный высокопрочный вал | 4140, термически обработанный |
| Вал, выдерживающий высокие нагрузки и требующий большей прокаливаемости | 4340, подвергнутые соответствующей термообработке |
| Твердые зубья шестерни с прочным сердечником | Науглероженный 8620 |
| Локализованный износостойкий журнал | Совместимая сталь с индукционной закалкой |
| Диаметр герметичного подшипника после термообработки | Завершение шлифовки после обработки |
Это отправная точка выбора, а не замена расчета нагрузки, спецификации материалов или инженерной проверки.
Следующие технические ссылки содержат общую информацию о материалах и процессах, а не являются сертификацией мощности верхнего вала или заменой заказанного стандарта.
Прямые ответы на вопросы по выбору материалов, планированию термообработки и запросам на основе чертежей.
AISI 4140 является распространенным выбором общего назначения для валов, подвергнутых соответствующей термообработке. Сталь 4340 может быть выбрана в соответствии с высокими требованиями к прочности, ударной вязкости или прокаливаемости, тогда как 8620 часто рассматривается для науглероженных зубчатых колес или шлицев. Лучший выбор зависит от нагрузки, усталостной долговечности, размера секции и всего маршрута лечения. Подтвердите требуемую спецификацию и свойства, а не рассматривайте одну марку как лучшую для каждого вала.
Обе стали являются низколегированными, но сталь 4340 содержит никель и обычно обеспечивает большую прокаливаемость и высокий потенциал ударной вязкости при соответствующей обработке. Это не делает каждый компонент 4340 прочнее, чем каждый компонент 4140: конечные свойства зависят от термообработки, размера сечения и состояния. Прежде чем решить, полезно ли для конструкции дополнительное содержание сплава, просмотрите требуемые свойства сердцевины и эксплуатационные нагрузки.
Да. В зависимости от марки и функциональных требований варианты могут включать закалку и отпуск, индукционную закалку, цементацию, азотирование или снятие напряжений. Эти методы лечения не являются взаимозаменяемыми. План процесса должен учитывать конечную твердость, зоны обработки, изменения размеров, припуски на чистовую обработку и контроль. Любая внешняя специализированная обработка должна быть включена в согласованный объем производства; эта страница не подразумевает наличие собственного учреждения для каждого лечения.
Отправьте Topshaft свой чертеж или модель, чтобы получить технико-экономическое обоснование и ценовое предложение на изготовление индивидуального стального вала 4140. Укажите спецификацию материала, поставляемое или окончательное состояние, критические характеристики, требования к допускам и количество. Для этого проекта подтверждены поддерживаемые размеры, операции обработки и варианты обработки. Никаких непроверенных максимальных размеров или универсальных допусков не обещано просто потому, что материал описан как 4140.
Валы из легированной стали обычно используются в узлах с высоким крутящим моментом, когда материал, геометрия и термическая обработка соответствуют условиям эксплуатации. Диаметр вала, шпоночные канавки, шлицы, заплечики, циклический крутящий момент и изгибающие нагрузки — все это влияет на производительность. Пригодность должна быть установлена путем проектирования для конкретного применения и оценки усталости. Изменение марки само по себе не компенсирует недостаточное сечение, серьезную насечку или неподходящее ответное соединение.
Да, если это позволяют геометрия, состояние материала и технологический план. Шлифование обычно используется для окончательной обработки размеров шейки подшипника и качества поверхности после обработки. Маршрут нуждается в соответствующем разрешении, подходящих опорах и плане проверки на заключительном участке. Для науглероженных, индукционно-закаленных или азотированных участков проверьте, как чистовая обработка влияет на требуемый закаленный слой и целостность поверхности, прежде чем переходить к последовательности.
Предоставьте 2D-чертеж или 3D-модель, марку и стандарт материала, размеры, допуски, требования к термообработке, качество поверхности и количество. Определите область применения, критические посадки, записи проверок и цель поставки. Если требуется цементация, укажите соответствующие зоны, твердость и критерии цементации. Если какое-либо требование не определено, опишите условия эксплуатации, чтобы в ходе технико-экономического обоснования можно было определить, какая информация все еще необходима.
Отправьте свои чертежи и спецификации в Topshaft для рассмотрения технико-экономического обоснования производства и расчета стоимости.
Укажите марку материала, количество, критические размеры, необходимую термообработку и окончательное состояние поверхности. Если степень или лечение не определены, объясните нагрузку на приложение и услуги, чтобы в ходе проверки можно было определить требования, которые еще предстоит решить.