Hervorragende Zerspanbarkeit
Geeignete Legierungen unterstützen effizientes CNC-Drehen und komplexe Präzisionsmerkmale. Automatenmessing C360 ist ein sinnvoller Ausgangspunkt, wenn die Anwendung eine bleihaltige Legierung zulässt.

Fertigung von Präzisionswellen aus Messing
Präzises CNC-Drehen und Bearbeiten kundenspezifischer Messingwellen für Industrieanlagen, Automatisierung und OEM-Baugruppen. Fertigung nach Ihren Zeichnungen, Werkstoffvorgaben und Qualitätsanforderungen.
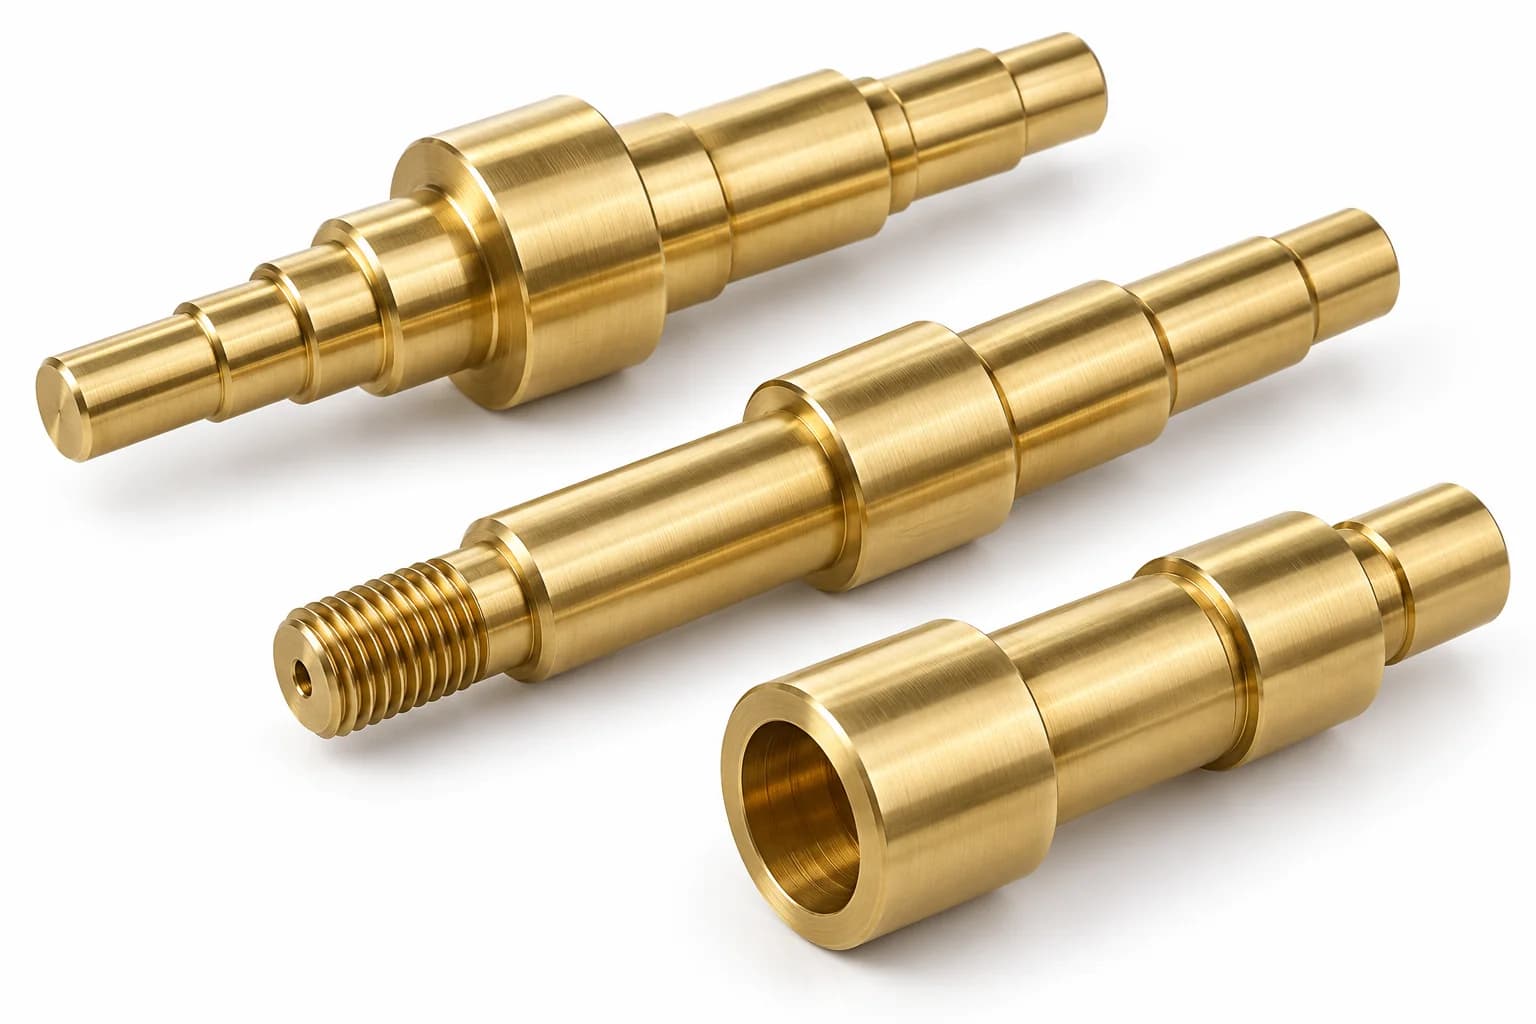
Messingwellen sind zylindrische mechanische Bauteile aus Kupfer-Zink-Legierungen. Sie werden in ausgewählten rotierenden, positionierenden, elektrischen und mechanischen Baugruppen eingesetzt, wenn Zerspanbarkeit, Korrosionsverhalten, Leitfähigkeit oder Aussehen wichtig sind. Kundenspezifische Wellen können abgestufte Durchmesser, Gewinde, Nuten, Flächen, Bohrungen und weitere zeichnungsgebundene Merkmale aufweisen.
Geeignete Legierungen unterstützen effizientes CNC-Drehen und komplexe Präzisionsmerkmale. Automatenmessing C360 ist ein sinnvoller Ausgangspunkt, wenn die Anwendung eine bleihaltige Legierung zulässt.
In vielen atmosphärischen und milden Betriebsumgebungen nutzbar, abhängig von Legierung und Exposition. Tatsächliches Medium, Temperatur und Spannungen prüfen, statt universelle Beständigkeit vorauszusetzen.
Leitfähige Kupferlegierungen für ausgewählte elektrische und mechanische Anwendungen. Die Leitfähigkeit hängt von der Legierung ab und entspricht nicht der von Reinkupfer.
Absätze, Nuten, Gewindeenden, Flächen und Bohrungen nach Funktionszeichnung, Gegenbauteilen und vereinbarten Prüfanforderungen.
Wählen Sie die Geometrie passend zur Baugruppe, nicht nur zur Legierung. Diese Messingwellenfamilien verweisen auf bestehende Topshaft-Produktseiten; Werkstoffeignung und Endvorgaben bleiben zeichnungsspezifisch.
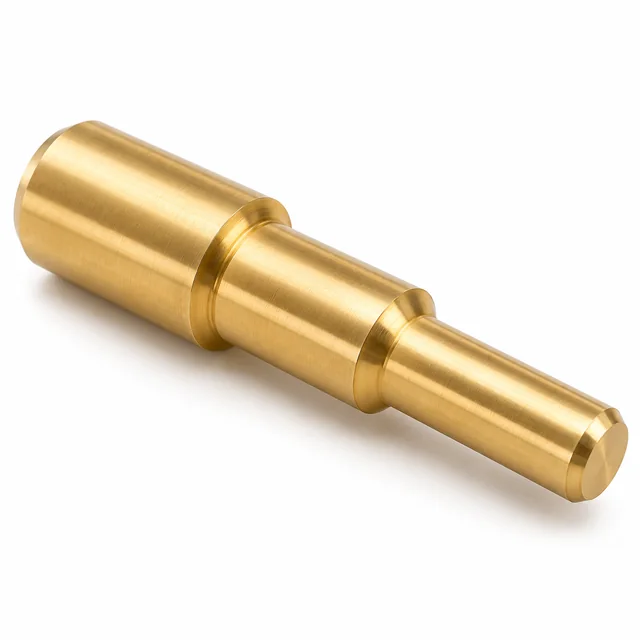
Mehrere Durchmesser und Schultern zur Bauteilpositionierung und Festlegung der Einbaulage. Klare Lagerstellenbezüge, Schulterbeziehungen und geeignete Übergangsradien sind erforderlich.
Wellentyp entdecken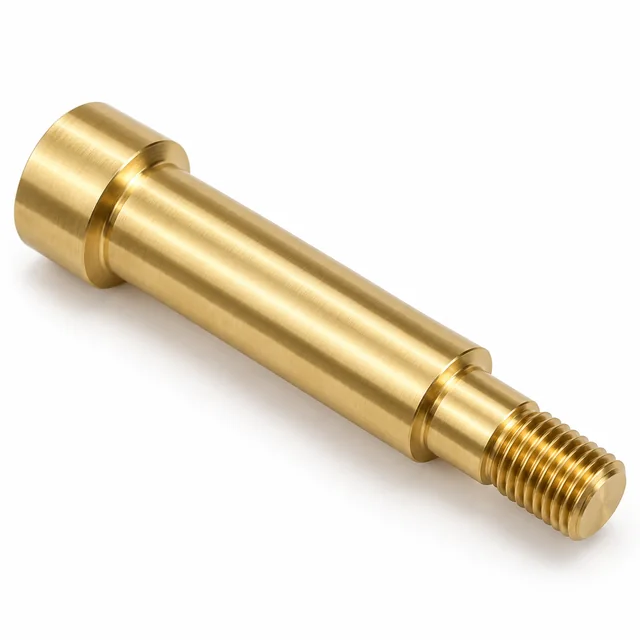
Außengewinde und Positioniermerkmale in Verbindung mit glatten Drehdurchmessern. Gewindenorm, Passung, Eingriffslänge und etwaige Beschichtungszugaben angeben.
Wellentyp entdecken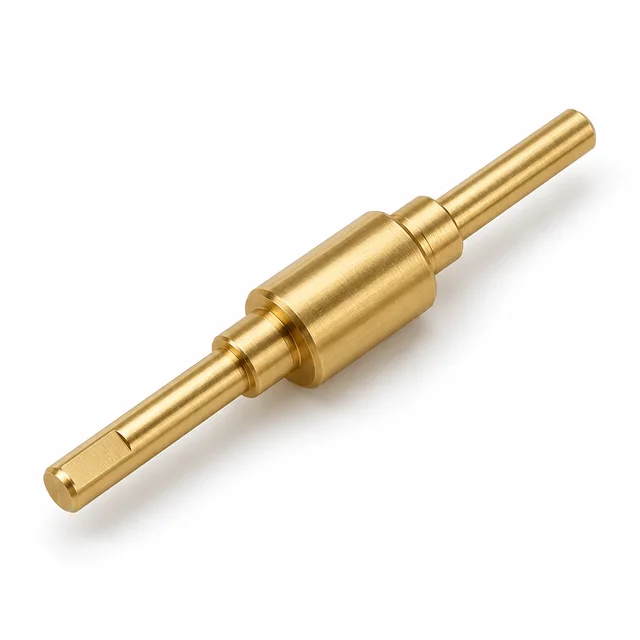
Ausgewählte kleine, gering belastete Mechanismen, deren Konstruktion Messing zulässt. Drehzahl, Lagerschnittstellen, Steifigkeit, Verschleiß und Drehmoment gezielt prüfen; kein allgemeiner Ersatz für Stahl.
Wellentyp entdecken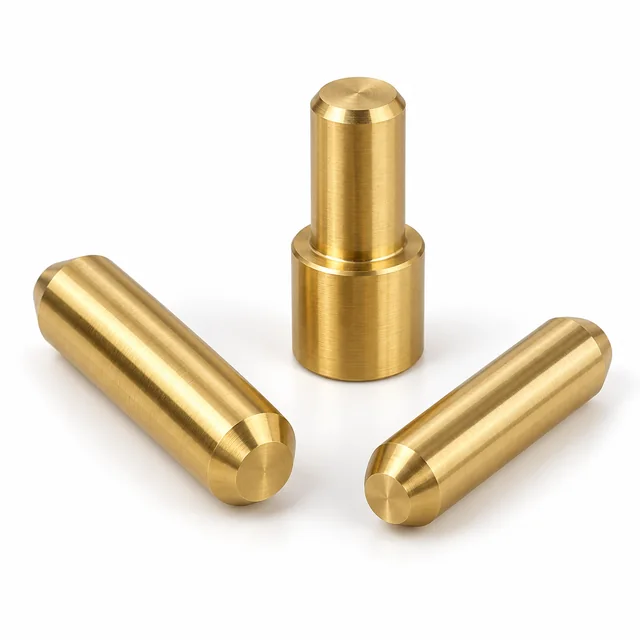
Kleine Positionier- und Schwenkbauteile mit zeichnungsdefinierten Durchmessern, Längen und Endmerkmalen. Passungen, Kontaktlasten, Sicherung und geforderten Oberflächenzustand prüfen.
Kundenspezifische Wellenfertigung entdecken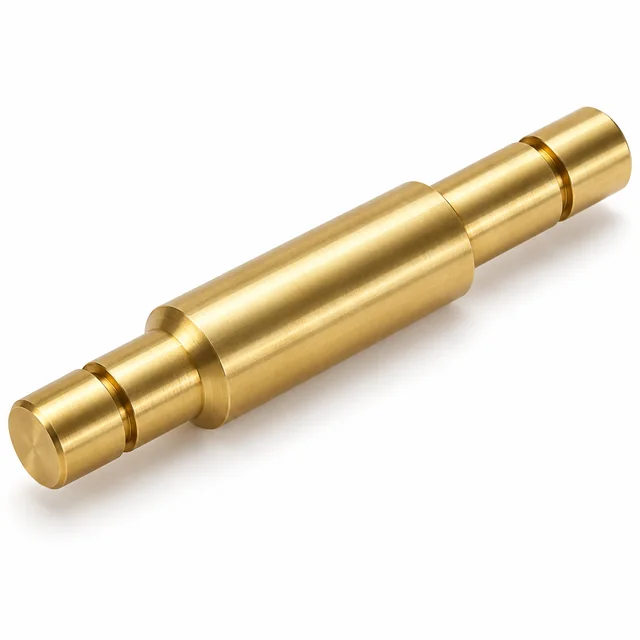
Sicherungsring- und Positioniernuten im gedrehten Wellenprofil. Breite, Tiefe, Kantenzustand und Abstand zur Funktionsschulter werden durch die Zeichnung festgelegt.
Kundenspezifische Wellenfertigung entdecken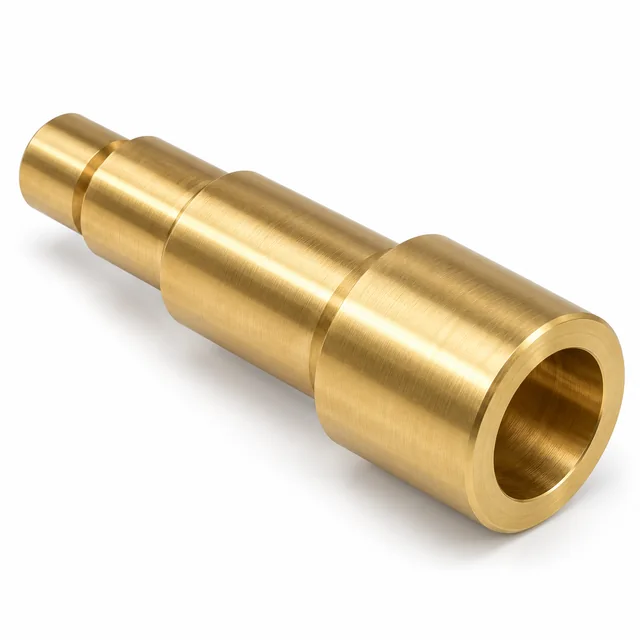
Innenbohrungen und rohrförmige Ausführungen für ausgewählte Montage- oder Durchführungsanforderungen. Bohrtiefe, Wanddicke und Bezug zwischen Bohrung und äußeren Lagerstellen angeben.
Wellentyp entdeckenDie Werkstoffwahl verbindet Zerspanungseffizienz mit mechanischen, elektrischen und umgebungsbedingten Anforderungen. C360 ist die vorrangige Legierung für gut zerspanbare Wellen; weitere Legierungen werden auf Anfrage nach Beschaffungs- und Technikprüfung betrachtet.
Horizontal scrollen, um alle Spalten zu vergleichen.
| Messinglegierung | Wesentliche Merkmale | Empfohlene Wellenanwendungen | Beschaffungsprüfung |
|---|---|---|---|
| C360 / C36000 | Automatenmessing; hervorragend zerspanbar; bleihaltig. | CNC-Drehwellen, Gewindewellen und mechanische Präzisionsteile. | Vorrangige Anfragelegierung; Spezifikation, Halbzeugform und Verfügbarkeit werden im Angebot bestätigt. |
| C260 / C26000 | Höherer Kupfergehalt, gute Duktilität und Umformbarkeit; keine zu C360 gleichwertige Automatenlegierung. | Sonderteile, bei denen Umformbarkeit oder vorgegebene Zusammensetzung wichtig sind. | Auf Anfrage; Beschaffung, Lieferzustand und Zerspanungseignung werden geprüft. |
| C280 / C28000 | Muntzmetall; für ausgewählte warmgeformte und korrosionsbezogene Anwendungen erwogen. | Anwendungsspezifische Bauteile je nach Halbzeugform und Eignung. | Auf Anfrage; Halbzeugform, Beschaffung und Anwendung werden geprüft. |
| C464 / C46400 | Zinnhaltiges Schiffsmessing; eine expositionsbezogene Korrosionsbewertung bleibt erforderlich. | Ausgewählte meerestechnische Bauteile nach Korrosions- und Festigkeitsbewertung. | Auf Anfrage; keine pauschale Meerwassereignung oder Lagerzusage. |
| C693 / C69300 | Bleifreies Siliziummessing; vorgeschriebene Zusammensetzung und Fertigungsroute prüfen. | Projekte mit bleifreier Legierung und kompatibler Verarbeitung. | Auf Anfrage; geltende Bleigrenzen, Nachweise und Beschaffung werden projektspezifisch bestätigt. |
Dies ist eine Werkstoffauswahlhilfe, keine bestätigte Lagerliste. Keine Legierung gilt ohne projektspezifische Lieferbestätigung als ständig bevorratet. Werkstoffnorm, Halbzeugform, Zustand, Zertifikate und etwaige Alternativen müssen vor Bestellung vereinbart werden.
Eine C360-Messingwelle ist ein praktischer Ausgangspunkt für effizientes CNC-Drehen, sofern bleihaltiges Messing zulässig ist. Die Copper Development Association nutzt C36000 als Zerspanbarkeitsreferenz für Kupferlegierungen mit Kennzahl 100. Dieser Vergleichswert garantiert weder Schnittgeschwindigkeit noch Stückleistung oder Toleranz eines konkreten Teils.
C26000 ist kupferreicheres Messing mit guter Duktilität und Umformbarkeit. Es kann wegen dieser Eigenschaften oder einer vorgegebenen Zusammensetzung gewählt werden, ist aber kein gleichwertiger Automatenersatz für C360. Halbzeugform, Zustand, Spanbeherrschung und gesamte Route benötigen eine eigene Prüfung.
C360 wird bei zulässiger Spezifikation meist für Präzisionsdrehen in großen Stückzahlen bevorzugt; C260 kann andere Eigenschaftsanforderungen erfüllen. C36000 enthält nach CDA-Bezeichnung etwa 2,5–3,0 % Blei. Anwendungsspezifische Beschränkungen vor Auswahl bestimmen; eine Beschichtung belegt keine Konformität und entfernt kein Blei aus der Legierung.
Die Quellen beschreiben Legierungseigenschaften, nicht Topshaft-Lagerbestände, Anlageneigentum oder Produktzulassungen. Bestellte Spezifikation und Anwendungsanforderungen für jedes Projekt bestätigen.
Präzisionswellenfertigung stimmt rotationssymmetrische Merkmale, Folgeoperationen und endgültigen Prüfzustand aufeinander ab. Das Verfahren hängt von Zeichnung, Legierung, Menge und verfügbarer Ausrüstung ab; nicht jede Welle benötigt jeden Arbeitsschritt.
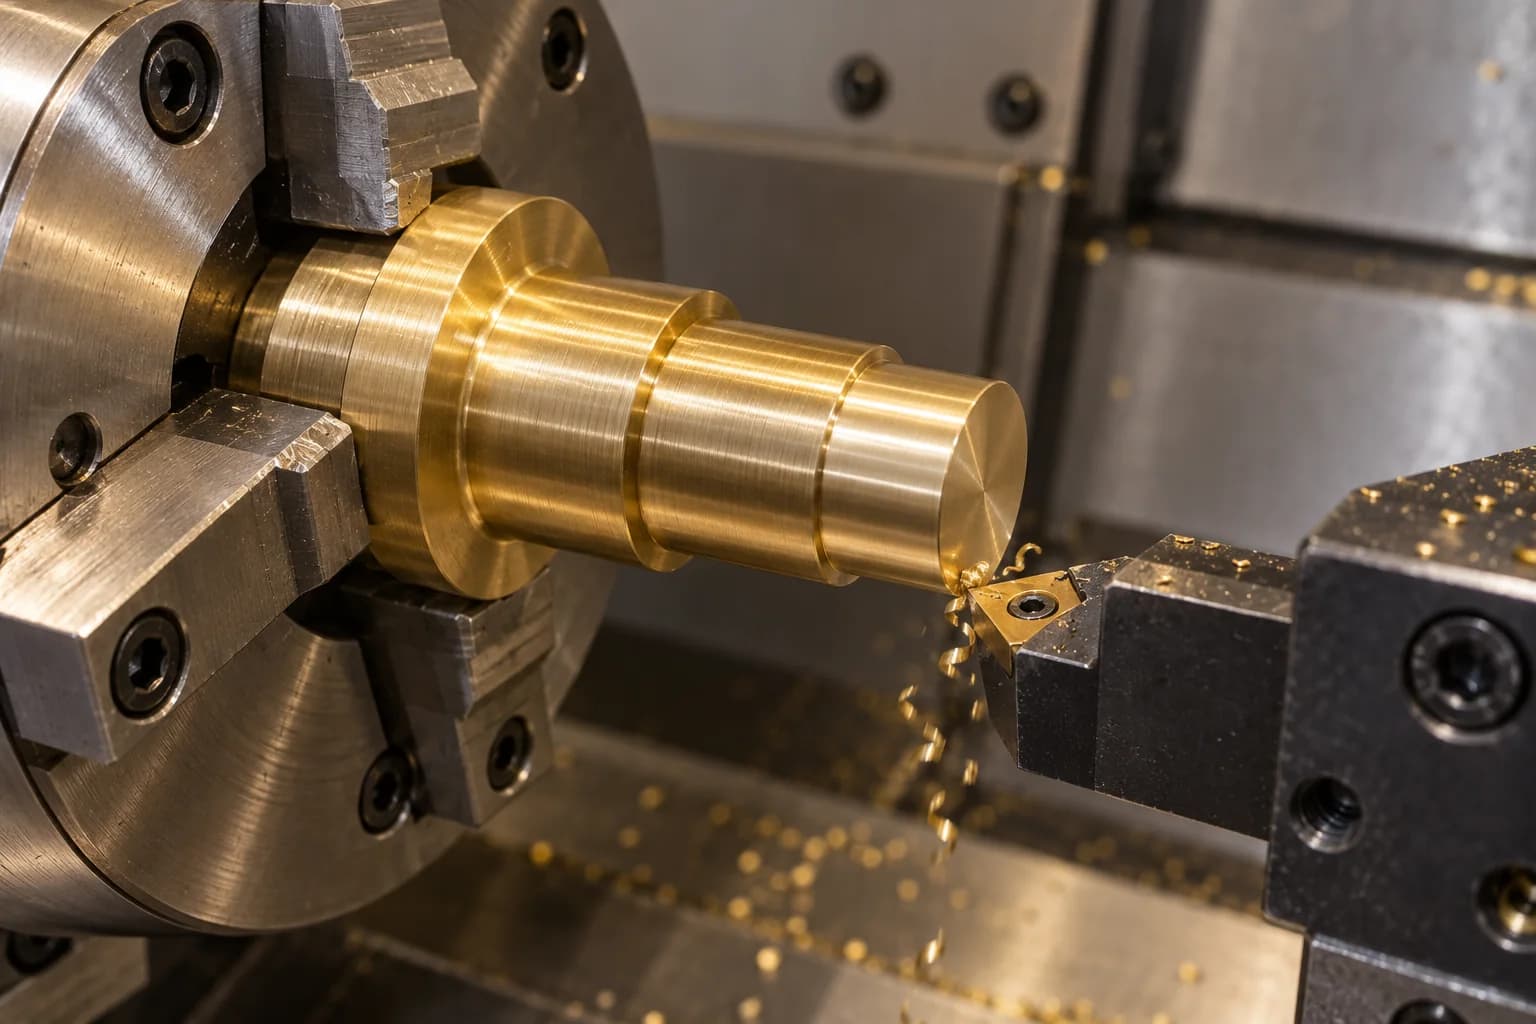
Beim Drehen entstehen Außendurchmesser, Schultern, Nuten, Fasen und Gewindeenden. Die Arbeitsfolge verknüpft kritische Lagerstellen mit einem praktikablen Rotationsbezug. Geeignete Spannung und geplante Umspannungen helfen, die Konzentrizität zu beherrschen; Werkzeugzustand und Zwischenprüfungen unterstützen die Wiederholbarkeit der vereinbarten Charge. Endgrenzen werden anhand der tatsächlichen Zeichnung bestätigt, nicht als universelles Präzisionsversprechen.
CNC-Drehen prüfen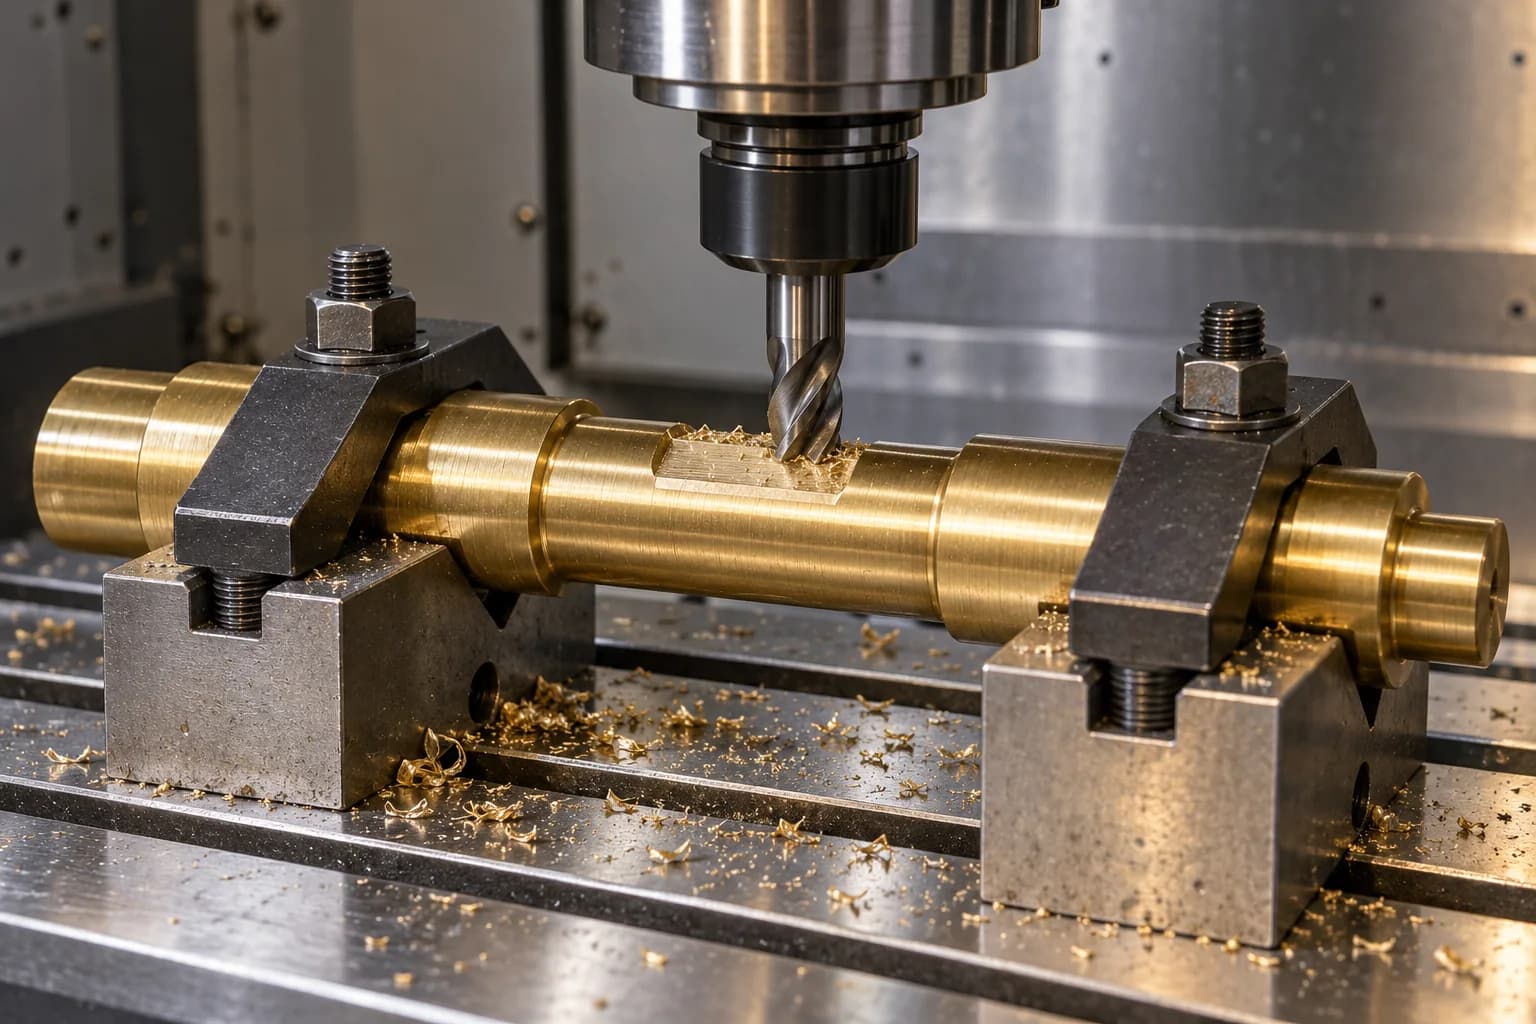
Folgefräsen ergänzt Flächen, Schlitze, Passfedernuten, Querbohrungen und andere nicht rotationssymmetrische Merkmale. Orientierung und Position müssen auf Funktionslagerstellen oder einen festgelegten Bezug verweisen. Kantenbrüche und gratkritische Bereiche an Bohrungsüberschneidungen oder Positionierflächen angeben. Die Fertigungsplanung berücksichtigt Zugang, Abstützung und Schutz bereits fertiger Oberflächen.
Folgebearbeitung prüfen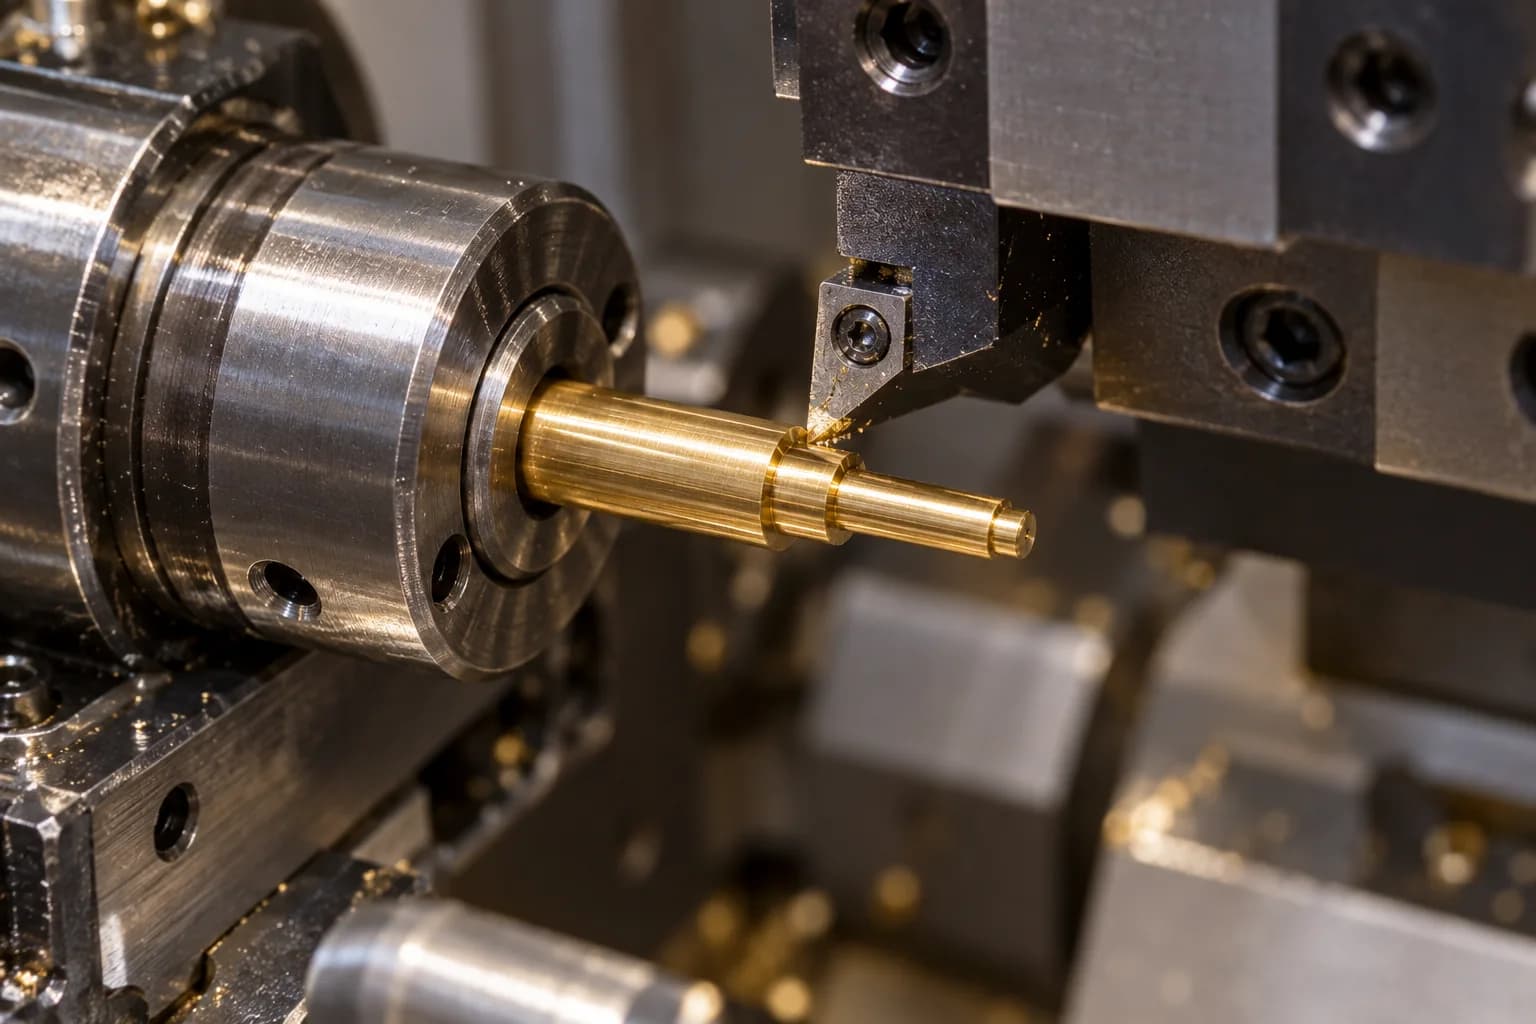
Langdrehen kann für kleine Durchmesser oder schlanke Messingteile erwogen werden, wenn Ausrüstung, Führungsbuchse und Werkzeuge das Teil unterstützen. Es ist eine projektspezifische Route; nicht jede Messingwelle wird so gefertigt. Durchmesser, Schlankheit, Stangenzustand, Merkmalszugang und Menge prüfen. Vor Produktionsannahme muss das Angebot eine verfügbare Fertigungsroute benennen.
Anforderungen kundenspezifischer Wellen prüfen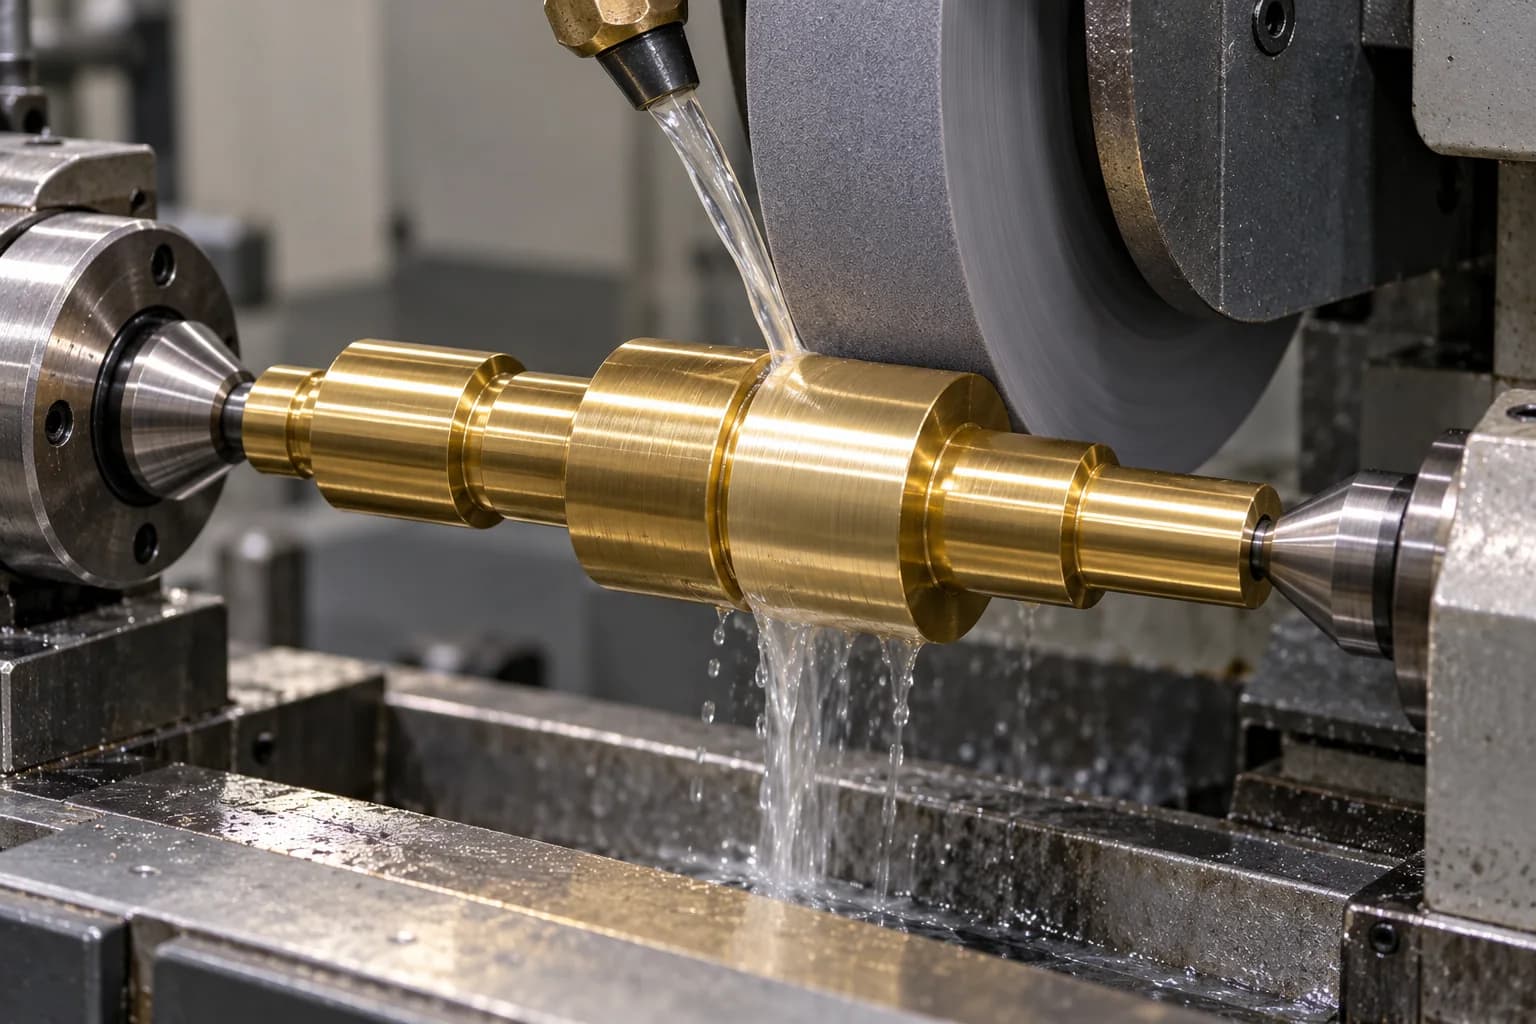
Bestimmte kritische Durchmesser oder Oberflächenanforderungen können Schleifen oder eine andere Endbearbeitung rechtfertigen. Viele Messingwellen erfüllen die Zeichnung allein durch Drehen; Schleifen ist nicht grundsätzlich erforderlich. Rauheit, Endmaß, Aufmaß, Abstützung und Oberflächenintegrität vor der Verfahrenswahl prüfen. Vorgesehener Schichtaufbau muss mit Endpassung und Prüfzustand abgestimmt werden.
Präzisionsgeschliffene Wellen entdeckenDiese strukturierte Prüfübersicht hilft bei der Angebotsvorbereitung. Abmessungen, erreichbare Toleranzen und Mengen werden für das konkrete Teil bestätigt; die Tabelle ist keine pauschale Kapazitäts- oder Lagerzusage.
| Spezifikation | Umfang der Fertigungsprüfung |
|---|---|
| Werkstoffe | C360, C260, C280 und weitere freigegebene Messinglegierungen, einschließlich C464 oder C693 auf Anfrage. Spezifikation, Halbzeugform, Zustand und Verfügbarkeit werden im Angebot bestätigt. |
| Fertigungsverfahren | CNC-Drehen und CNC-Fräsen; Langdrehen bei geeigneter verfügbarer Ausrüstung und Werkzeugen. Ausgewähltes Schleifen und Endbearbeiten nach Bedarf. |
| Wellendurchmesser | Nach Zeichnung. Mindest- und Höchstdurchmesser werden nach Prüfung von Rohteil, größtem Absatz, Spannung und verfügbarer Fertigungsroute bestätigt. |
| Wellenlänge | Nach Zeichnung. Maximallänge wird unter Berücksichtigung von Gesamtlänge, freier Spannweite, Schlankheit, Zugang und vorgesehenem Verfahren bestätigt. |
| Maßtoleranz | Zeichnungsabhängig. Erreichbare Werte werden nach technischer Prüfung je Merkmal, Nennmaß, Geometrie, Arbeitsfolge und endgültigem Oberflächenzustand angeboten. |
| Konzentrizität / Rundlauf | Gemäß Bezugssystem, geltender Geometrietoleranznorm und vereinbartem Prüfplan. Relevante Lagerstellen und Messaufbau definieren. |
| Oberflächenrauheit | Ra oder anderen Rauheitsparameter, Messbereich und Endverfahren angeben. Gedrehte, polierte und beschichtete Oberflächen haben unterschiedliche Abnahmeanforderungen. |
| Merkmale | Gewinde, Nuten, Flächen, Bohrungen, Schultern, Passfedernuten, Innenbohrungen und weitere Zeichnungsschnittstellen nach Fertigungsprüfung. |
| Oberflächenbehandlung | Drehzustand, mechanisches Polieren und geeignete Beschichtungen wie Nickel oder Zinn unter Prüfung von Schichtdicke und Passungszugabe. |
| Produktionsmenge | Prototypen-, Kleinserien- und Serienanfragen werden anhand von Beschaffung, Einrichtung, Werkzeugen und verfügbarer Route geprüft; Menge und Termin werden im Angebot bestätigt. |
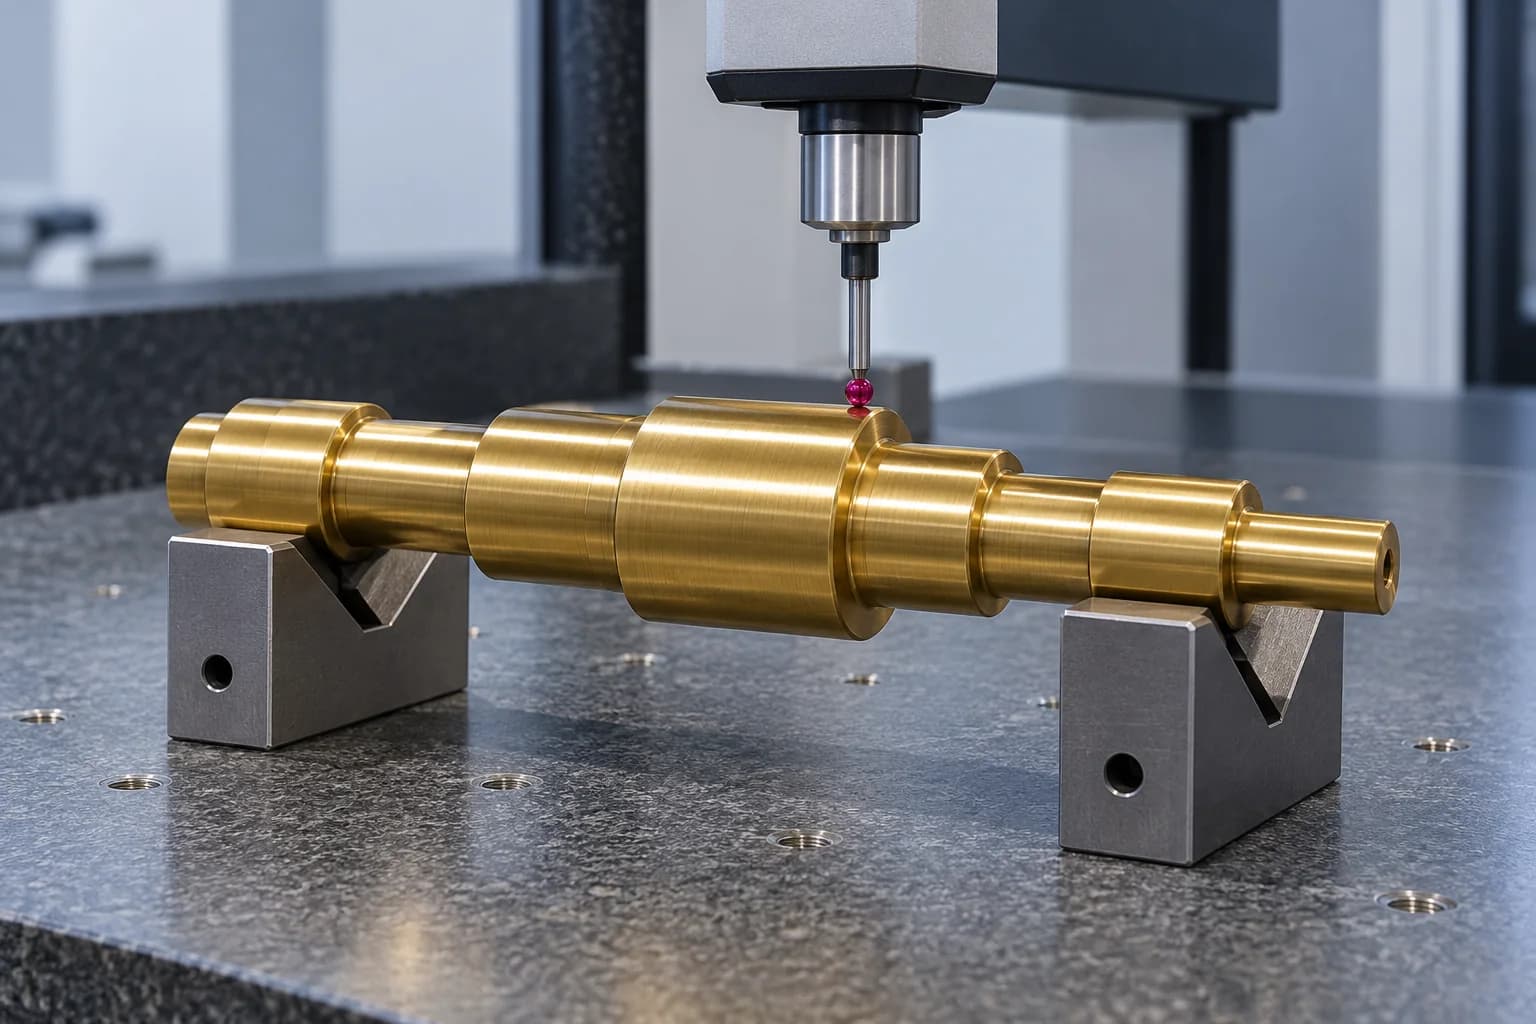
| Prüfung | Bügelmessschrauben, optische Messung, bezugsbasierte Vorrichtungen, KMG und Rauheitsmessung entsprechend den vorgegebenen Merkmalen. |
| Dokumentation | Werkstoffzeugnisse, Prüfberichte und Erstmusterprüfung, soweit verfügbar und bestellt. Rückverfolgbarkeit, Stichproben und Berichtsumfang vor Fertigung vereinbaren. |
Ein gedrehter Durchmesser, ein geschliffener Lagersitz und eine lange schlanke Welle haben unterschiedliche Prozessfähigkeiten und Messanforderungen. Kritische Merkmale und Endzustand einreichen, damit Fertigung und Prüfung gemeinsam bewertet werden. Bestätigte Mindest- und Höchstmaße werden im Projektangebot genannt.
Die Oberfläche nach Funktion, Aussehen und Umgebung wählen. Abnahmezustand kritischer Durchmesser und Gewinde klären, besonders bei Materialabtrag durch Polieren oder Maßzunahme durch Beschichtung.
Messing kann natürlich anlaufen. Die Beschichtung hängt von der Anwendung ab und macht nicht jede Legierung für jede Umgebung geeignet. Konventionelles Eloxieren wie bei Aluminium wird nicht als Standard-Messingbehandlung angeboten. Schichtvorgaben und anwendungsspezifische Werkstoffbeschränkungen vor Fertigung bestätigen.
Messing wird erwogen, wenn Zerspanbarkeit, Leitfähigkeit oder ausgewählte Korrosionseigenschaften die Bauteilfunktion unterstützen. Dies sind Anwendungsansätze, keine Zulassungsbehauptungen für jede Branche oder Baugruppe.
Gering belastete Zahnrad- und Positioniermechanismen bei geeigneten Messingeigenschaften. Kontaktflächen, Schmierung, Lagerung und erwarteten Verschleiß vor Legierungsauswahl prüfen.
Getriebeanforderungen entdeckenPositionierwellen, Zentrierelemente und mechanische Baugruppen. Wiederholgenauigkeitsrelevante Passungen, Lastrichtung, Sicherungsmerkmale und Zyklenzahl definieren.
Automatisierungsanforderungen entdeckenMiniaturwellen und präzise gedrehte mechanische Teile. Auch kleine Abmessungen benötigen klare Bezüge, stabile Abstützung und praktikablen Prüfzugang.
Maschinenanforderungen entdeckenSpezielle leitende und mechanische Teile bei geeigneter Legierung. Leitfähigkeit, Temperatur, Kontaktkonstruktion und Last prüfen; Messing ersetzt nicht automatisch Kupfer oder eine Stahlmotorwelle.
Anforderungen an Motorbaugruppen entdeckenVergleichen Sie beim Entscheid Messing, Edelstahl oder Kohlenstoffstahl die konkrete Legierung und den Lieferzustand mit Lasten, Exposition, Leitfähigkeit und Fertigung. Allgemeine Tendenzen ersetzen keine anwendungsspezifische Konstruktionsbewertung.
Horizontal scrollen, um alle Spalten zu vergleichen.
| Kriterium | Messing | Edelstahl | Kohlenstoffstahl |
|---|---|---|---|
| Zerspanbarkeit | Hervorragend bei Automatenlegierungen | Legierungsabhängig | Legierungsabhängig |
| Festigkeit | Meist geringer | Legierungsabhängig, oft höher | Oft höher |
| Korrosionsbeständigkeit | Gut in geeigneten Umgebungen | Oft hoch, legierungsabhängig | Meist Schutz erforderlich |
| Elektrische Leitfähigkeit | Höher als bei Stahl; legierungsabhängig | Niedrig | Niedrig |
| Wellen für hohes Drehmoment | Oft nicht bevorzugt | Bei richtiger Konstruktion geeignet | Übliche Wahl bei geeigneter Konstruktion |
| Optisches Erscheinungsbild | Charakteristischer Goldton | Silbermetallisch | Meist grau-metallisch |
Wählen Sie Messing für Präzisionswellen, wenn Zerspanbarkeit, Leitfähigkeit oder bestimmte Korrosionsanforderungen wichtig und mechanische Lasten mäßig sind. Wählen Sie Edelstahl oder Kohlenstoff-/Legierungsstahl, wenn Festigkeit, Ermüdungsbeständigkeit, Steifigkeit oder schwere Leistungsübertragung die Konstruktion bestimmen.
Eine eigene Kohlenstoffstahl-Werkstoffseite ist noch nicht verfügbar; die bestehende Werkstoff-Kompetenzseite behandelt Angebotsanforderungen.
Die Prüfung beginnt mit der freigegebenen Zeichnung und den Abnahmenachweisen. Kritische Merkmale, Bezüge, Stichproben und Dokumentation mit dem Fertigungsplan vereinbaren, statt sich auf eine allgemeine Präzisionsaussage zu verlassen.
Legierung, Bestellspezifikation, Lieferzustand und Halbzeugkennzeichnung prüfen. Werkstoffzeugnis und Rückverfolgbarkeitsumfang vor Beschaffung anfordern; Aussehen allein identifiziert keine Legierung.
Erstes Teil gegen freigegebene Zeichnung und Prüfplan prüfen. Kritische Durchmesser, Längen, Schultern und Merkmalsbeziehungen dokumentieren, bevor die Einrichtung für die geplante Menge freigegeben wird.
Kritische Maße und Merkmale in vereinbarten Schritten und Stichproben prüfen. Werkzeugverschleiß, Grate und Handhabungsschäden überwachen, um fertige Positionier- und Fügeflächen zu schützen.
Bei Vorgabe bezugsgebundene Geometrie und Rauheit mit zeichnungsgerechter Methode prüfen. Eine Durchmessermessung allein belegt weder Rundlauf noch Konzentrizität oder Oberflächenanforderungen.
Endzustand, Stichproben und erforderliche Unterlagen vor Versand prüfen. Beschichtete Teile benötigen die vorgegebenen Prüfungen im Endzustand; bestellte und verfügbare Werkstoff-, Maß- und Erstmusterunterlagen beifügen.
Horizontal scrollen, um alle Spalten zu vergleichen.
| Merkmal | Messverfahren | Dokumentation |
|---|---|---|
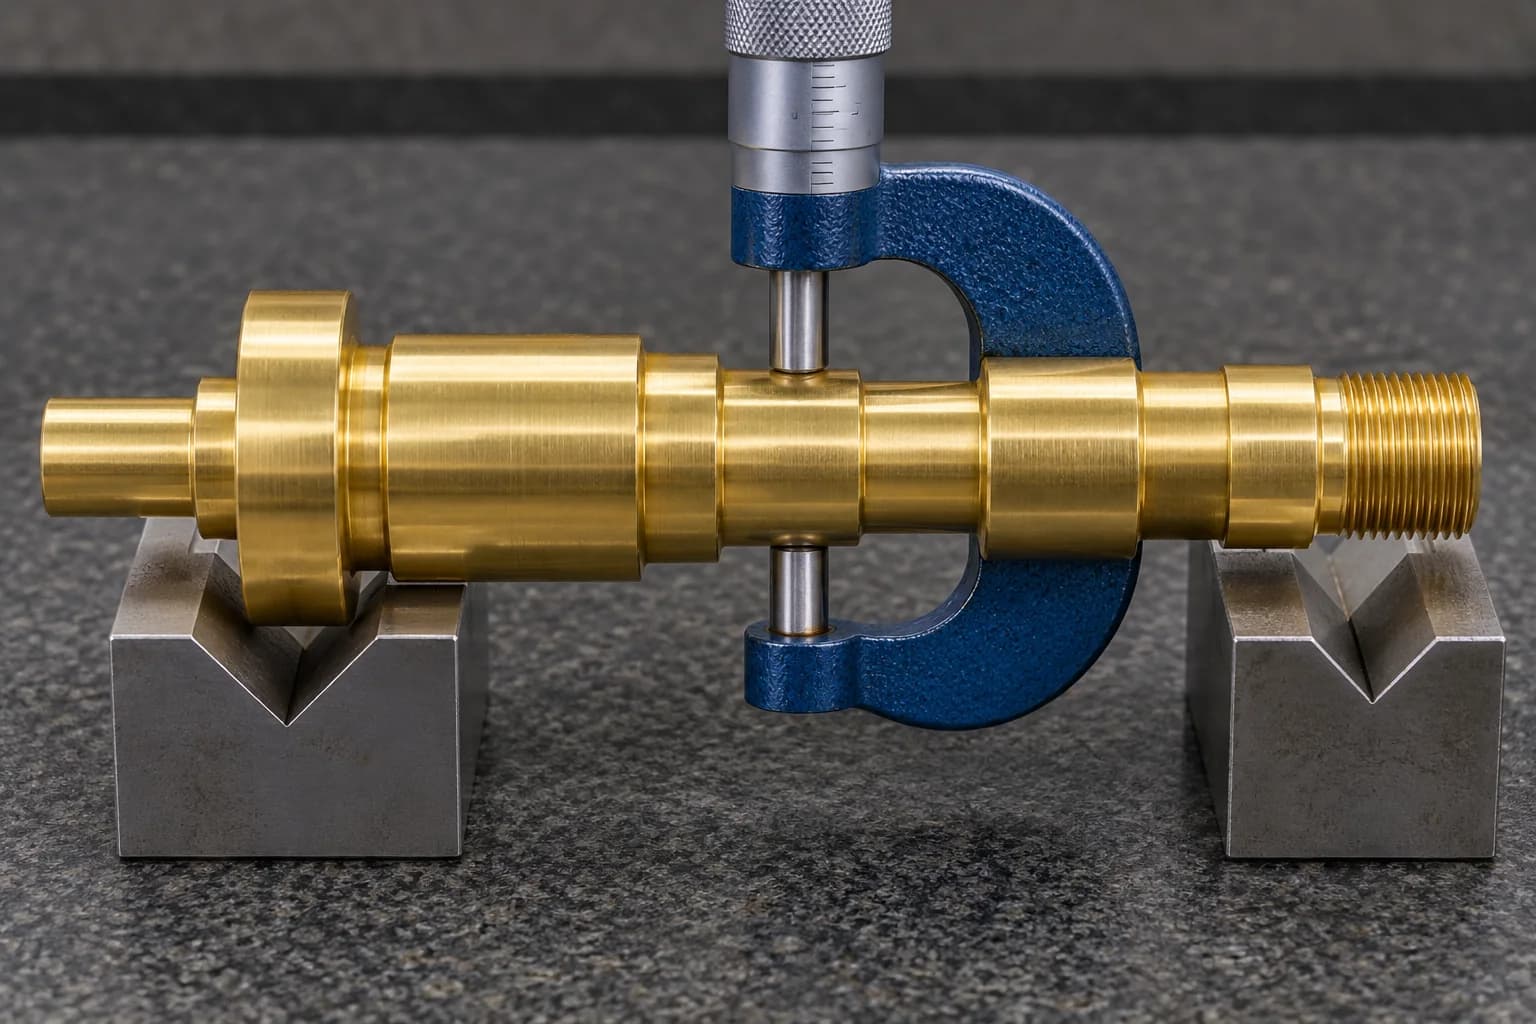
| Außendurchmesser | Geeignete Bügelmessschraube | Maßprüfprotokoll zu Zeichnungsgrenzen |
| Bezugsgebundene geometrische Beziehungen | Geeignete Vorrichtung, Messuhren oder KMG mit definierten Bezügen | Geometrieergebnisse und Aufbauverweis |
| Gewinde, Nuten und kleine Merkmale | Vorgegebene Gewindelehren und geeignete optische Messung | Merkmalsprotokoll oder vereinbarter Erstmusterbericht |
| Oberflächenrauheit | Tastschnittgerät mit festgelegtem Parameter und Messbereich | Rauheitsergebnisse bei Anforderung |
| Werkstoffspezifikation | Werkstoffidentifikation und Prüfung des Lieferzeugnisses | Werkstoffzeugnis und vereinbarte Rückverfolgbarkeit |
Ein wellen- und zeichnungsorientierter Ansatz verbindet Werkstoffwahl, Bearbeitung, Prüfung und klare Einkaufsanforderungen. Das Angebot definiert den unterstützten Fertigungsumfang und erforderliche Projektnachweise.
Die Zeichnungsprüfung verknüpft Lagerstellen, Schultern, Positionierflächen und Endmerkmale mit der Baugruppe, statt das Teil als beliebige Messingstange zu behandeln.
Eine abgestimmte Route betrachtet Drehdurchmesser zusammen mit Fräsflächen, Bohrungen, Nuten und weiteren Merkmalen. Erforderliche Spezialprozesse gehören zum vereinbarten Umfang.
Messing mit Edelstahl und Legierungsstahl anhand von Zerspanbarkeit, Leitfähigkeit, Exposition und Last vergleichen, bevor die Fertigungsspezifikation bestätigt wird.
Funktionsmaße, Bezüge und Oberflächenanforderungen werden vor Bearbeitung geprüft. Abnahme richtet sich nach freigegebener Zeichnung und vereinbarten Prüfmethoden.
Prototypen-, Kleinserien- und Wiederholanfragen werden mit Beschaffung, Werkzeugen und Menge bewertet. Das Angebot legt Fertigungsroute und Lieferanforderungen fest.
Werkstoffnachweise, Prüfberichte, Zeichnungsrevisionen und Versandanforderungen mit der Bestellung klären. Projektunterlagen unterstützen den Austausch zwischen Einkauf, Technik und Qualität.
TOPSHAFT ist der Geschäftsbereich für Präzisionswellenfertigung von Dongguan Tops Precision Manufacture Co., Ltd. und arbeitet gemeinsam mit Topsbest Precision an wellenbezogenen OEM-Projekten. Mehr über Topshaft.
Direkte Antworten zu Werkstoffwahl, Bearbeitung und Angebot.
C360 ist wegen effizienter Präzisionszerspanung ein üblicher Ausgangspunkt für Automatenanwendungen. Es ist nicht für jede Welle optimal: Bleibeschränkungen, Festigkeit, Korrosion, Halbzeugform und Endbearbeitung können eine andere Legierung erfordern. Die Welle ist mit anwendbarer Werkstoffnorm und Zustand zu spezifizieren. Verfügbarkeit und Route werden bei Zeichnungsprüfung bestätigt.
Ja, wenn Last, Drehzahl, Verschleiß und Konstruktion es zulassen. Messing kann für bestimmte kleine Drehmechanismen oder Positionierbaugruppen passen, ersetzt Stahl aber nicht generell in hoch belasteten Antrieben. Lagerschnittstellen, Schmierung, Steifigkeit, Drehmoment, Biegung und Lastwechsel prüfen. Die Werkstoffentscheidung muss die gesamte Baugruppe und erforderliche Lebensdauer berücksichtigen.
Sie hängen von Nennmaß, Geometrie, freier Länge, Spannung, Verfahren und Messung ab. Kurze Lagerstellen, lange schlanke Wellen und beschichtete Durchmesser haben unterschiedliche Randbedingungen. Kritische Maße, Bezugssystem und endgültigen Oberflächenzustand angeben, damit erreichbare Grenzen nach technischer Prüfung angeboten werden können. Es gibt keine pauschale Toleranzzusage für alle Messingwellen.
C360 ist bleihaltiges Automatenmessing für bearbeitete Teile; C260 ist kupferreicher und steht für Duktilität und Umformbarkeit. C260 ist kein gleichwertiger Automatenersatz. C360 enthält nach CDA etwa 2,5–3,0 % Blei; anwendungsspezifische Einschränkungen sind zu prüfen. Legierung nach erforderlichen Eigenschaften und kompatibler Fertigungsroute auswählen.
Messing kann in geeigneten atmosphärischen und milden Betriebsbedingungen gut funktionieren; die Beständigkeit hängt jedoch von Legierung, Medium, Temperatur und Spannung ab. Manche Umgebungen verursachen Entzinkung oder Spannungsrisskorrosion; Ammoniak ist bei gespanntem Messing besonders kritisch. Schiffsmessingbezeichnung oder Beschichtung begründen keine universelle Eignung. Tatsächliche Umgebung und Abnahmeanforderungen vor Auswahl beschreiben.
Senden Sie Topshaft eine 2D-Zeichnung oder ein 3D-Modell zur Machbarkeitsprüfung und Angebotserstellung. Legierung, Norm, Menge, kritische Toleranzen, Bezüge, Oberfläche und Anwendung angeben. Upload unterstützt PDF, STEP, DXF und weitere genannte Formate. Topshaft bestätigt Beschaffung, Verfahren, Prüfnachweise und Lieferung für das konkrete Projekt, statt allgemeines Wellenmaterial im Einzelhandel zu verkaufen.
Messing ist meist nicht die bevorzugte Ausgangswahl für anspruchsvolles Drehmoment, Ermüdung oder stark belastete Leistungsübertragung. Stahl, Legierungsstahl oder geeigneter Edelstahl passt oft besser, wenn Festigkeit und Steifigkeit dominieren. Dennoch sind tatsächliches Drehmoment, Biegung, Kerbspannungen, Stützabstand und Lastzyklus zu prüfen. Ein Werkstoffwechsel allein behebt keine ungeeignete Wellengeometrie oder Verbindung.
Ja, abhängig von Schichtsystem, Beschichterverfügbarkeit und Projektprüfung. Nickeldicke, Haftung, Aussehen, Umgebung und Endprüfung vereinbaren. Schichtaufbau beeinflusst Lagersitze, Gewinde und enge Passungen; Zeichnung muss Abnahmezustand und Maskierbereiche definieren. Beschichten ersetzt weder die Prüfung des Grundwerkstoffs noch anwendungsspezifischer Bleibeschränkungen.
Fertigungsprüfung nach Zeichnung
Technische Zeichnungen und Spezifikationen für Machbarkeitsprüfung und Angebot einreichen.
Legierung, 2D-Zeichnung oder 3D-Modell, Menge, kritische Toleranzen, Oberfläche und Anwendung angeben. Bei offenen Anforderungen die Betriebsbedingungen beschreiben, damit Klärungsbedarf erkannt wird.