優れた被削性
適切な材種は効率的なCNC旋削と複雑な精密形状に適しています。鉛を含む合金を使用できる用途では、快削黄銅C360が有力な検討候補です。

精密黄銅シャフトの製造
産業機器、自動化設備、OEMアセンブリ向けに、特注黄銅シャフトの精密CNC旋削・機械加工を行います。お客様の図面、材料仕様、品質要求に基づいて製造します。
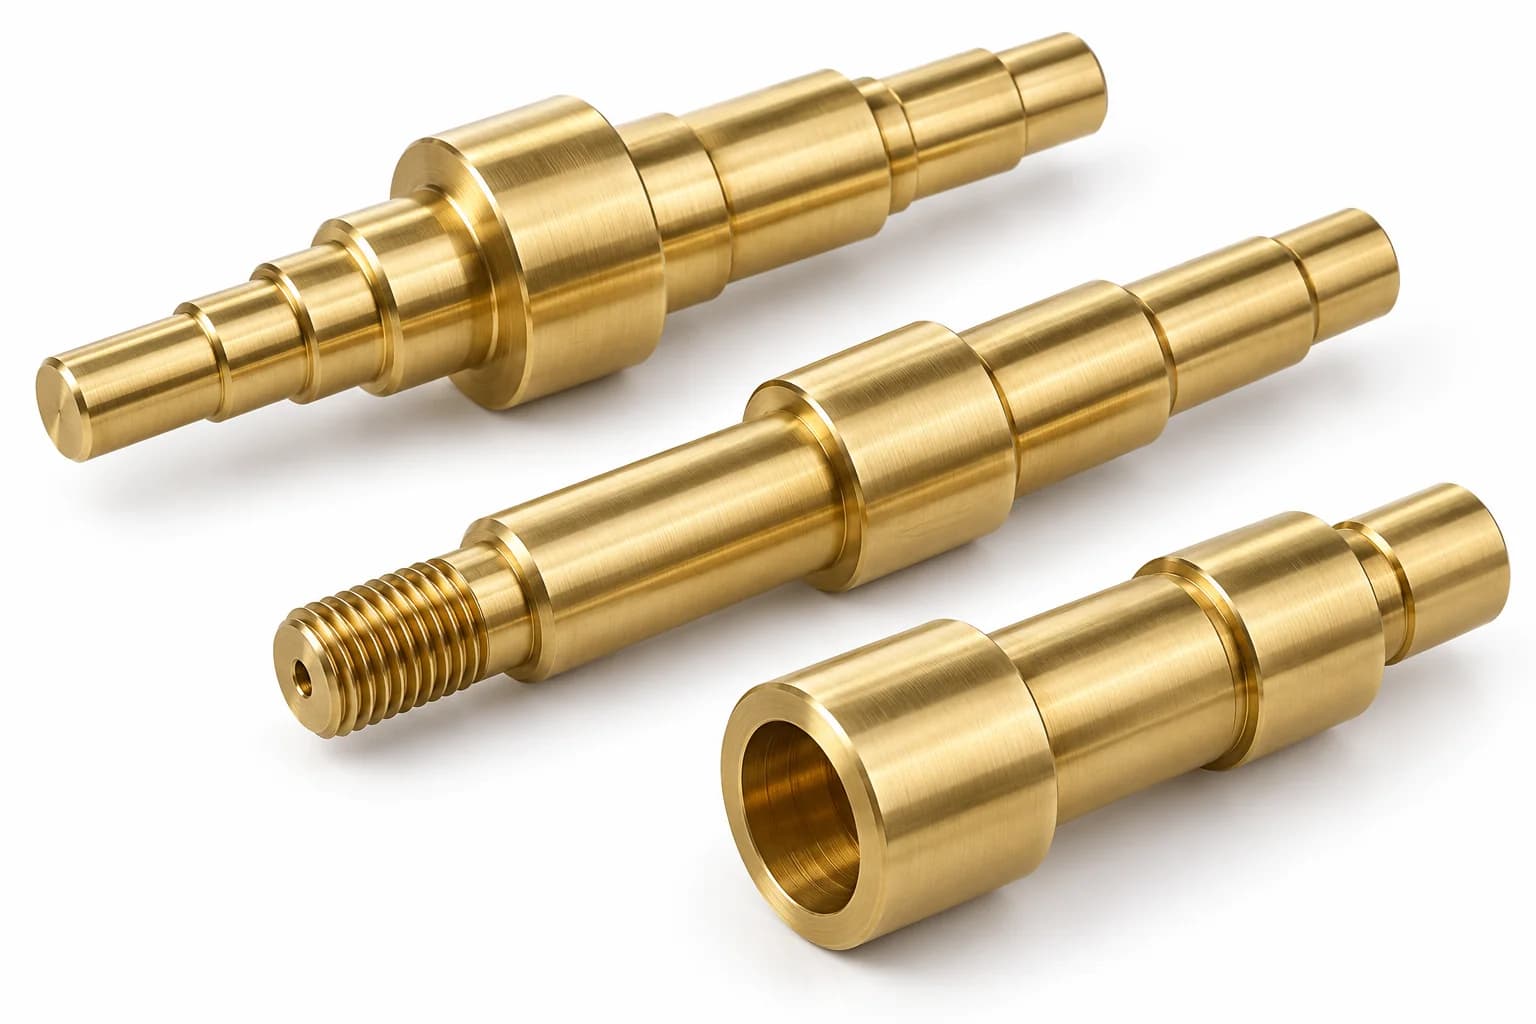
黄銅シャフトは、銅と亜鉛の合金から製造する円筒状の機械部品です。被削性、腐食挙動、導電性、外観が重要な、特定の回転・位置決め・電気・機械アセンブリに使用されます。段付き径、ねじ、溝、平面、穴など、図面固有の形状を組み込めます。
適切な材種は効率的なCNC旋削と複雑な精密形状に適しています。鉛を含む合金を使用できる用途では、快削黄銅C360が有力な検討候補です。
多くの大気環境や比較的穏やかな使用条件に適しますが、合金と曝露条件によります。万能な耐食性を前提にせず、実際の流体、温度、応力条件を確認します。
特定の電気・機械用途に適した導電性銅合金です。導電率は材種によって異なり、純銅と同じではありません。
機能図面、相手部品、合意した検査要求に合わせて、段付き形状、溝、ねじ端、平面、穴を加工します。
合金だけでなく、アセンブリに合わせて形状を選びます。以下の製品群は既存のTopshaft製品ページへリンクしています。材料の適合性と最終仕様は個別の図面に基づきます。
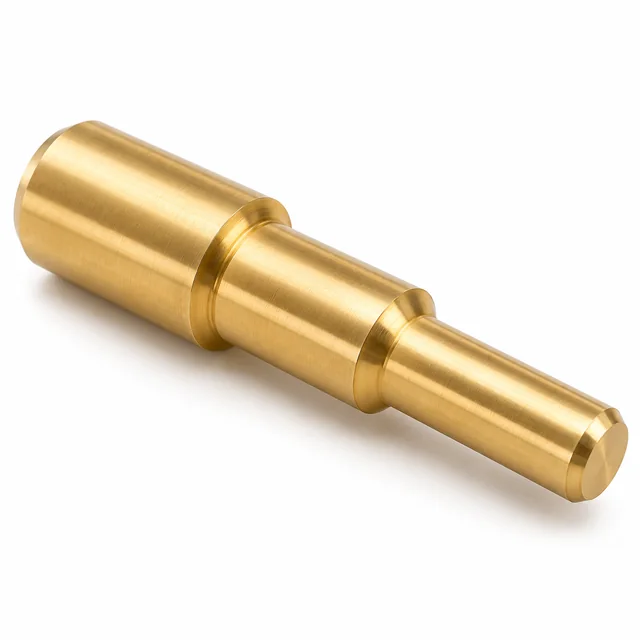
複数の直径と肩で部品位置や組立位置を決めます。軸受部の明確なデータム、肩同士の関係、適切な遷移半径が必要です。
シャフトの種類を見る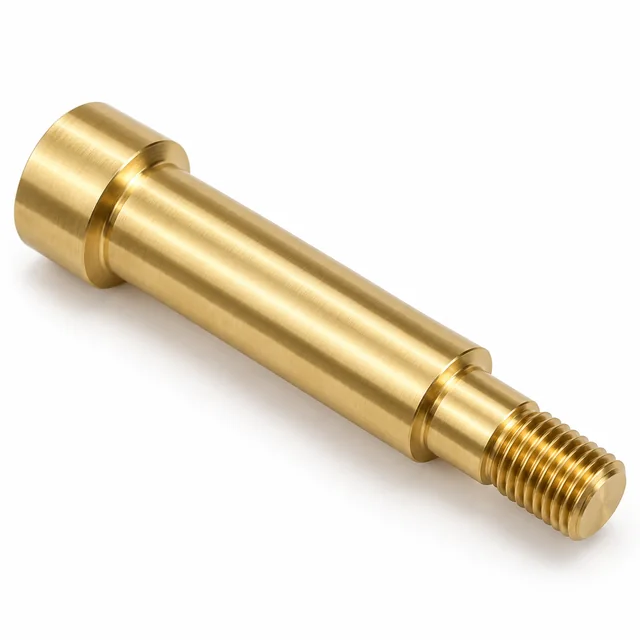
外ねじや位置決め形状を滑らかな旋削径と組み合わせます。ねじ規格、はめあい、かみ合い長さ、めっきによる寸法増加の見込みを指定してください。
シャフトの種類を見る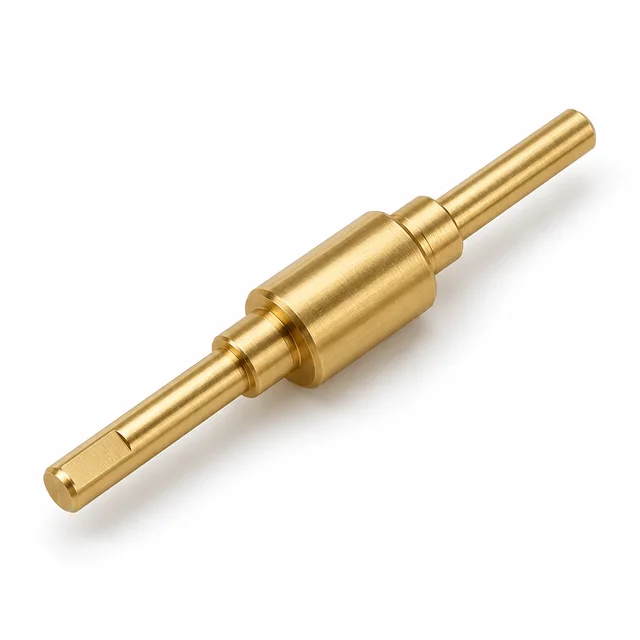
設計上黄銅を使用できる、小型・低負荷の特定機構向けです。回転速度、軸受インターフェース、剛性、摩耗、トルクの個別検討が必要で、鋼の一般的な代替ではありません。
シャフトの種類を見る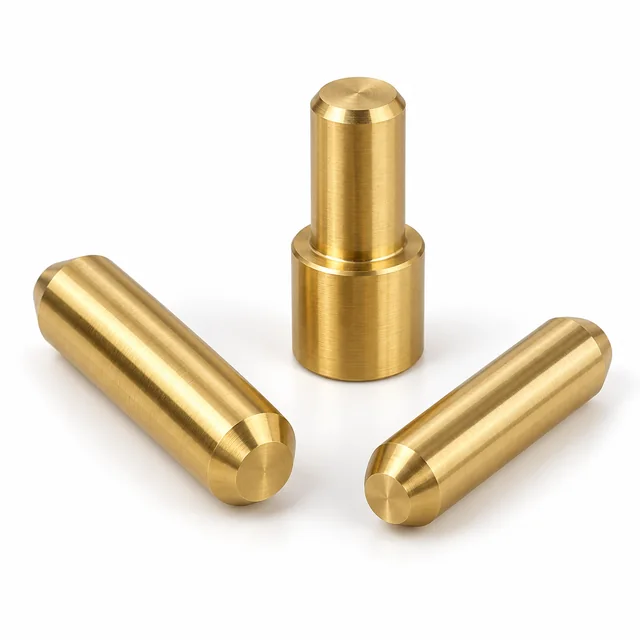
図面指定の径、長さ、端部形状を持つ小型の位置決め・回動部品です。はめあい、接触荷重、保持方法、必要な表面状態を検討します。
特注シャフト製造を見る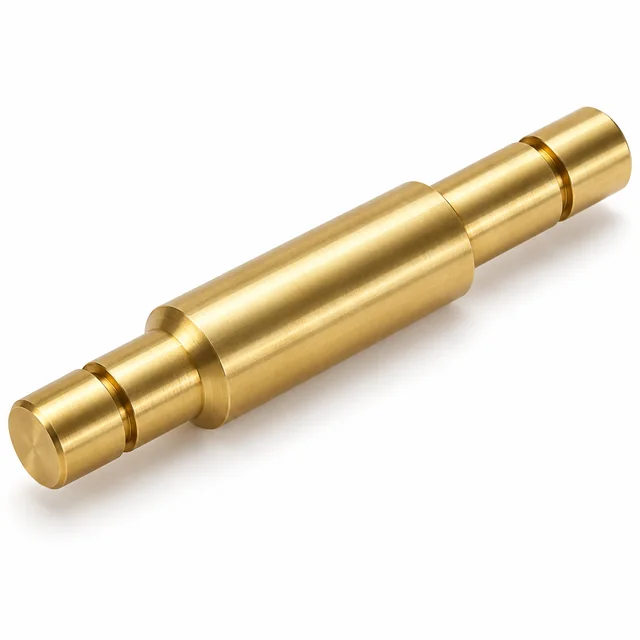
止め輪溝や位置決め溝を旋削形状に組み込みます。溝幅、深さ、エッジ状態、機能肩からの距離は図面で管理します。
特注シャフト製造を見る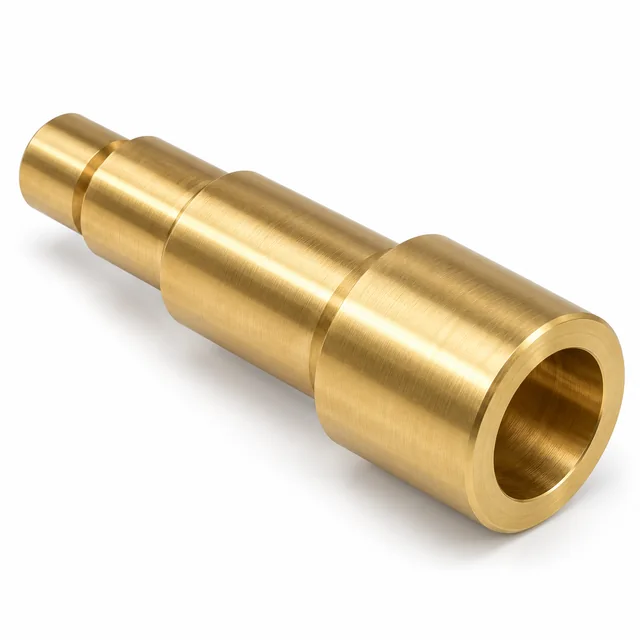
特定の組立・通路要件に対応する内径穴や管状設計です。穴深さ、肉厚、内径と外側ジャーナルの関係を指定してください。
シャフトの種類を見る材種選定では加工効率と機械・電気・環境要求を関連付けます。快削シャフトではC360を主な候補とし、他の材種は調達と技術検討を前提に、ご要望に応じて検討します。
横にスクロールして全列を比較できます。
| 黄銅材種 | 主な特徴 | 推奨されるシャフト用途 | 供給の確認 |
|---|---|---|---|
| C360 / C36000 | 快削黄銅。優れた被削性を持ち、鉛を含みます。 | CNC旋削シャフト、ねじ付きシャフト、精密機械部品。 | 主な問い合わせ対象材種。仕様、素材形状、供給可否は見積時に確認します。 |
| C260 / C26000 | 銅含有量が高く、延性・成形性に優れます。C360と同等の快削材ではありません。 | 成形性や指定組成が重要な特殊部品。 | ご要望に応じて調達、納入状態、加工適合性を検討します。 |
| C280 / C28000 | ムンツメタル。特定の熱間加工や腐食関連用途で検討します。 | 素材形状と適合性に応じた用途別部品。 | ご要望に応じて素材形状、調達、用途を検討します。 |
| C464 / C46400 | すずを添加したネーバル黄銅。実際の曝露条件に応じた腐食評価が必要です。 | 腐食と強度を評価したうえでの、特定の船舶関連部品。 | ご要望に応じて検討。海水への万能な適合性や在庫は保証しません。 |
| C693 / C69300 | 鉛フリーのシリコン黄銅。指定組成と製造工程を確認します。 | 鉛フリー合金と適合する加工方法が必要な案件。 | 適用する鉛制限、証明書、調達条件を案件ごとに確認します。 |
これは材料選定ガイドであり、在庫一覧ではありません。案件ごとの供給確認なしに常時在庫を表示しません。材料規格、素材形状、調質・納入状態、証明書、代替材は発注前に合意が必要です。
鉛入り黄銅が許容される場合、C360シャフトは効率的なCNC旋削の実用的な出発点です。Copper Development AssociationはC36000を銅合金の被削性基準として指数100としています。この比較指標は、個別部品の切削速度、生産速度、寸法公差を保証するものではありません。
C26000は銅含有量が高く、延性と成形性を特徴とする黄銅です。これらの特性や指定組成のために選ぶ場合がありますが、C360と同等の快削材として扱うべきではありません。素材形状、状態、切りくず管理、工程全体を個別に検討します。
材料要求が許容する場合、量産精密旋削では一般にC360を優先し、C260は他の特性要求に応じて選びます。CDAのC36000には約2.5–3.0%の鉛を含みます。選定前に用途制限を確認してください。めっきは適合証明ではなく、母材から鉛を除くこともできません。
これらの資料は合金の性質を説明するもので、Topshaftの在庫、設備所有、製品認可を示すものではありません。発注仕様と用途要求は案件ごとに確認してください。
精密黄銅シャフトの製造では、回転対称形状、二次加工、最終検査状態を一体的に計画します。工程は図面、合金、数量、利用可能な設備によって異なり、全てのシャフトに全工程が必要なわけではありません。
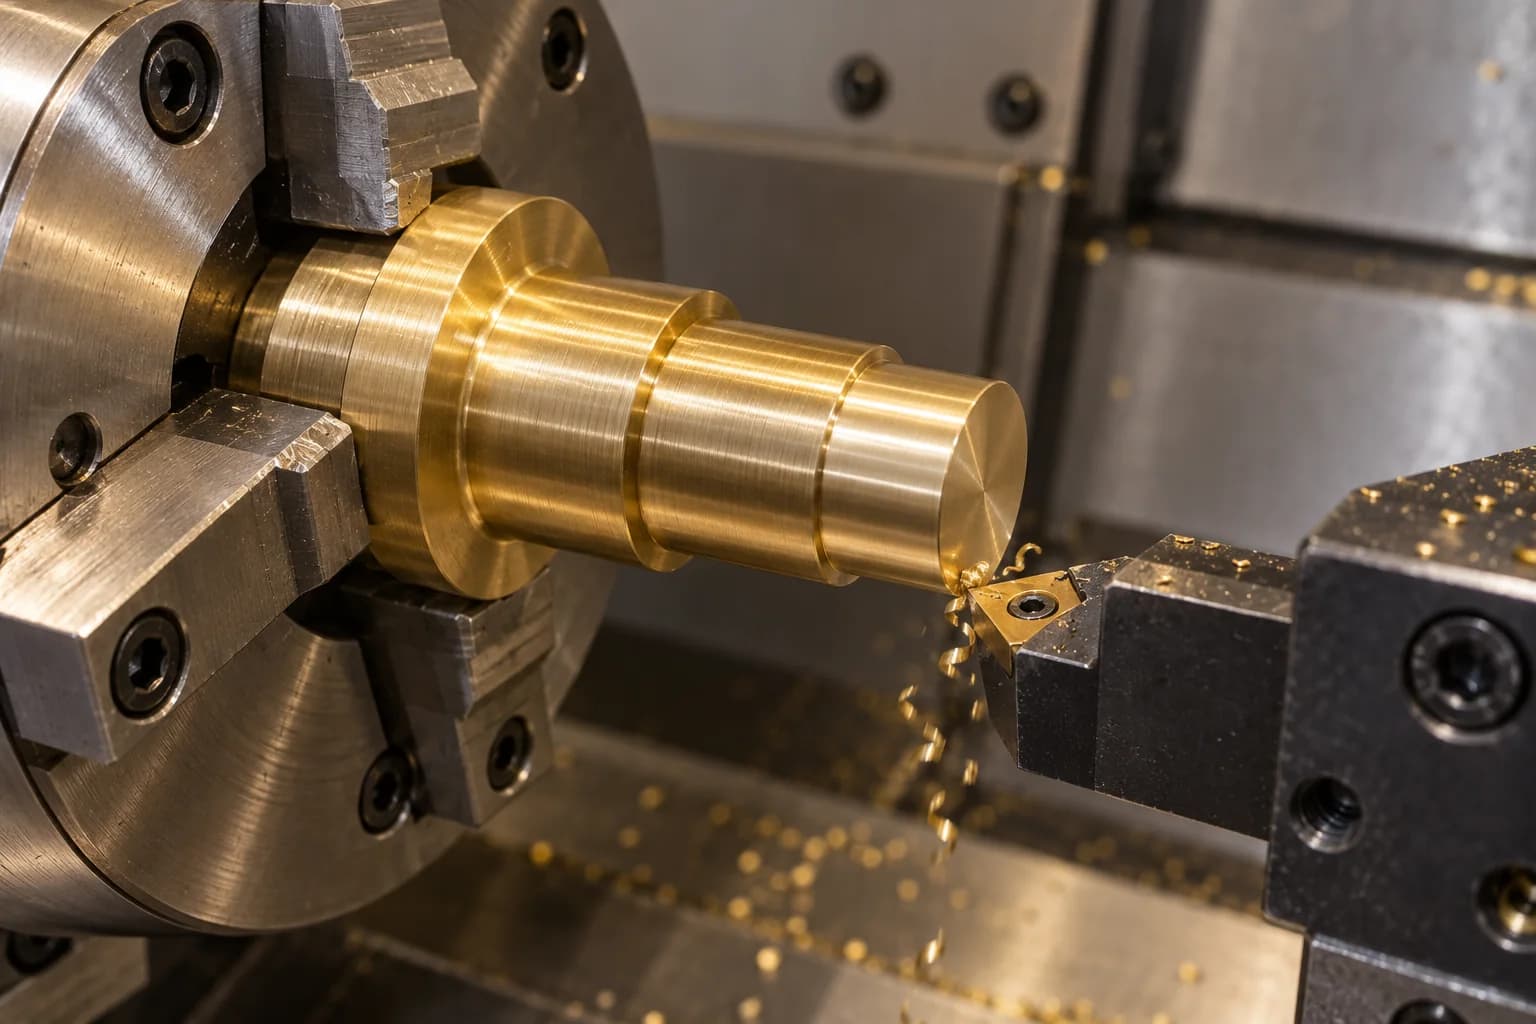
外径、肩、溝、面取り、ねじ端を加工する主工程です。重要ジャーナルを実用的な回転データムに関連付けます。適切な保持と段取り回数の計画が同軸性管理に役立ち、工具状態と工程内検査が合意したロットの繰返し性を支えます。最終限界値は実図面に照らして確認し、一律の精度保証とはしません。
CNC旋削を確認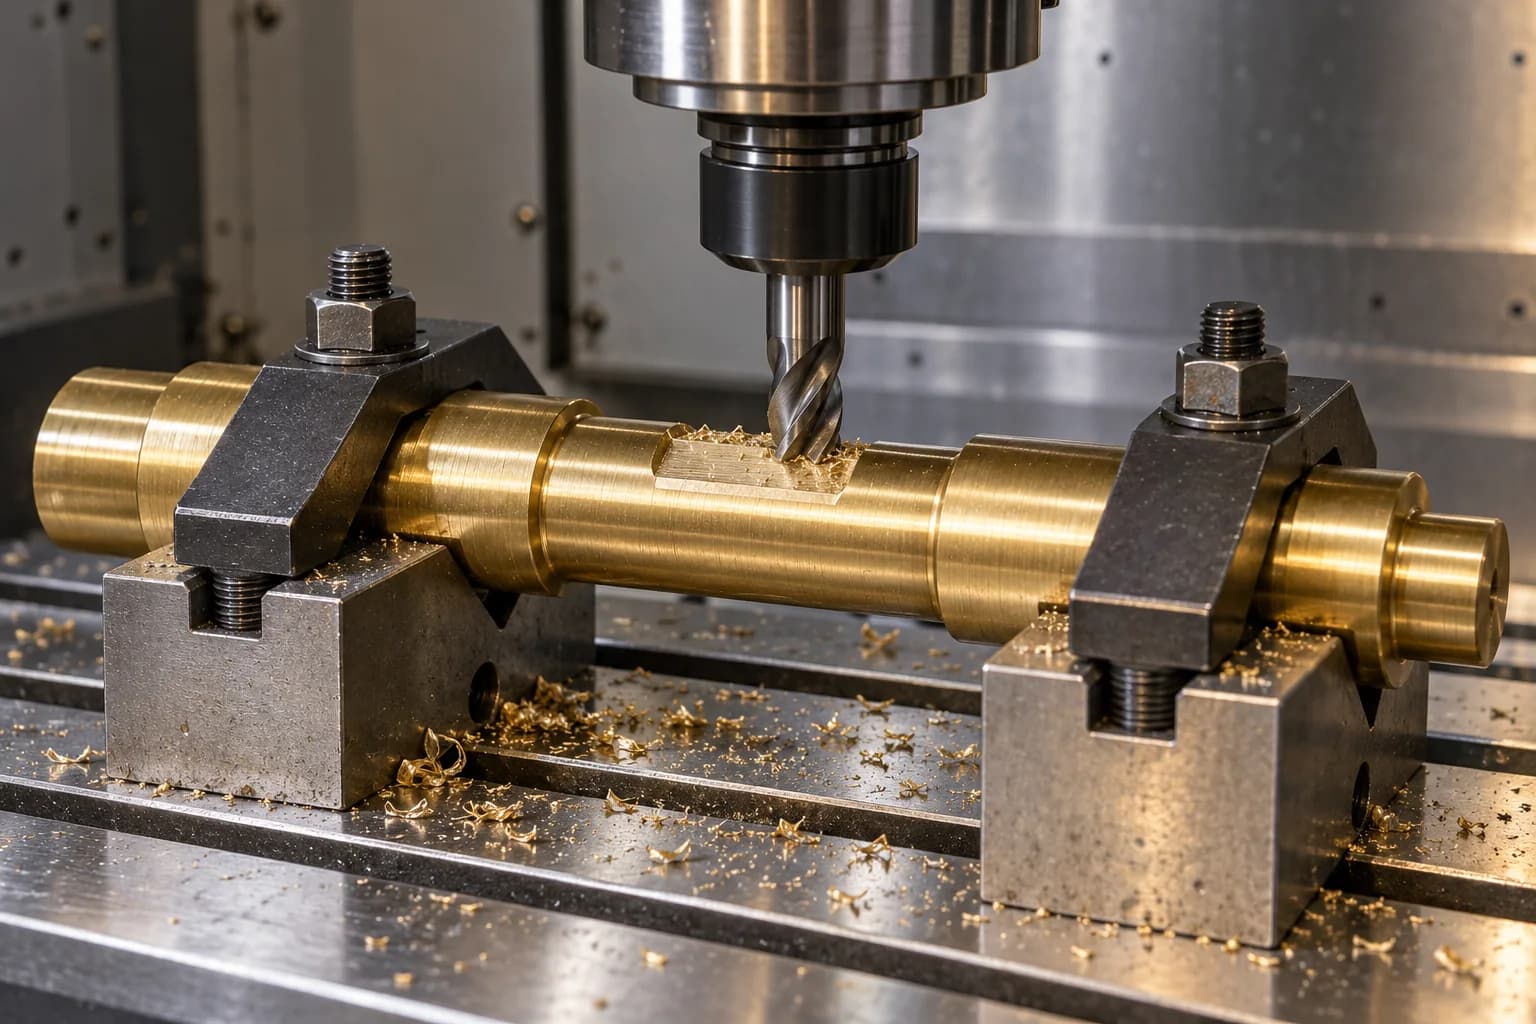
平面、スロット、キー溝、横穴などの非回転対称形状を追加します。向きと位置は機能ジャーナルや指定データムを基準とします。穴と内径の交差部や相手部品を位置決めする平面など、バリに敏感な箇所とエッジ処理を指定してください。工程には加工アクセス、支持、既加工面の保護を含めます。
二次加工を確認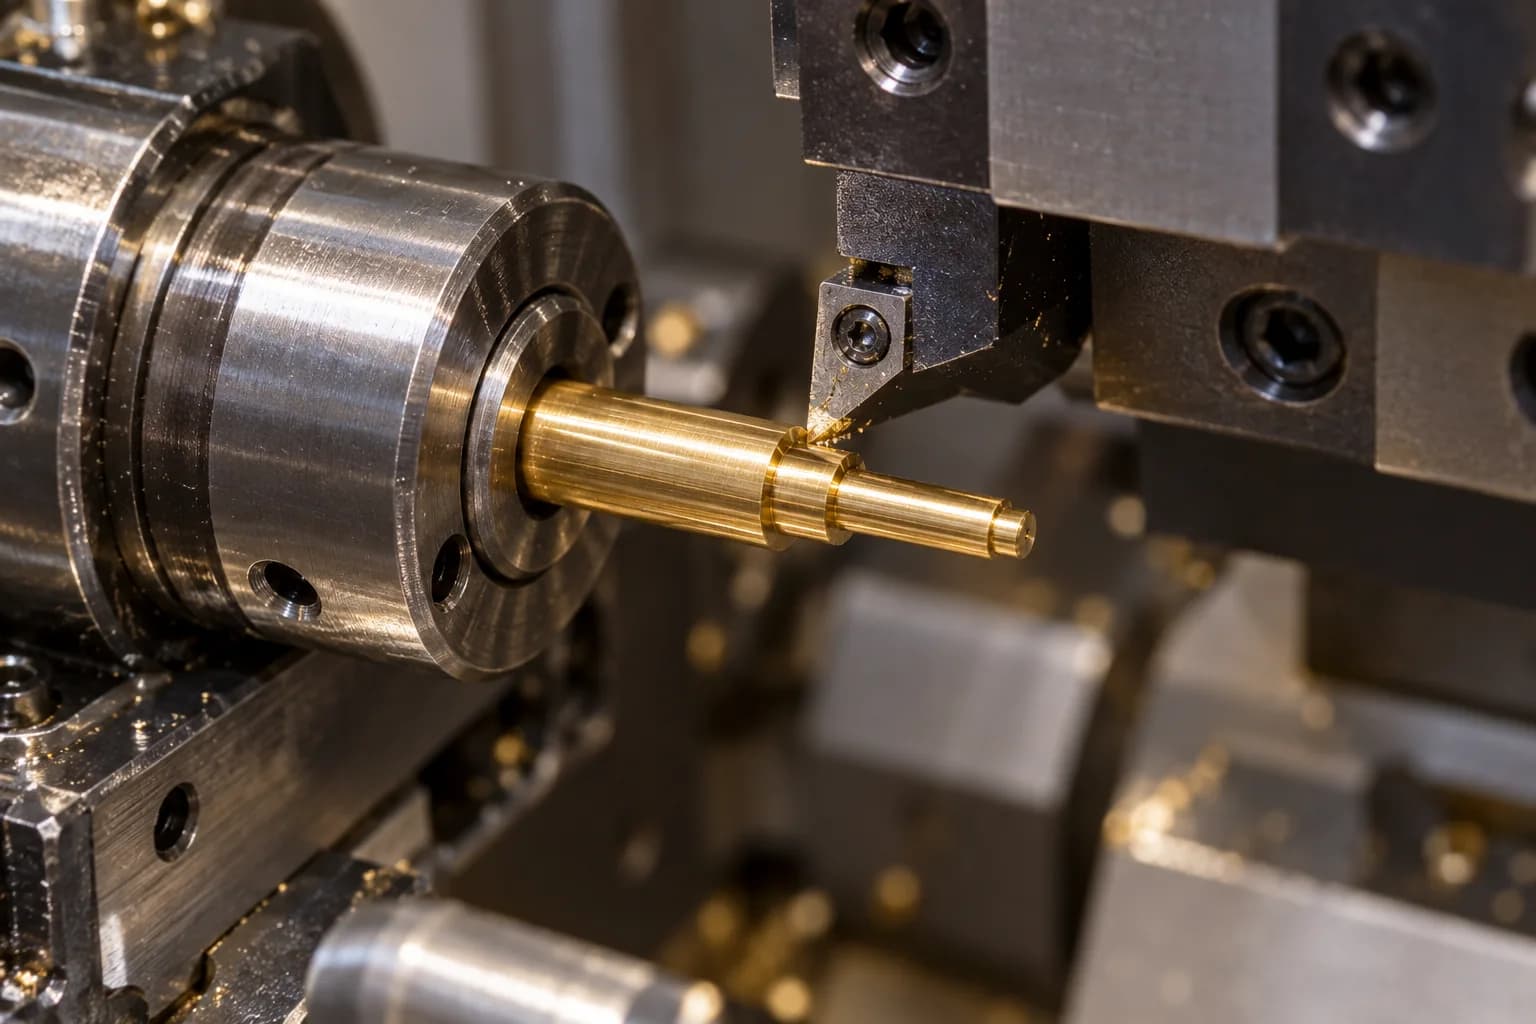
利用可能な設備、ガイドブッシュ、工具が部品に適する場合、小径・細長い黄銅シャフトに検討できます。案件に応じた工程であり、全ての黄銅シャフトをスイス型で加工するとは限りません。直径、細長比、棒材状態、形状へのアクセス、数量を確認し、生産受注前に実施可能な工程を見積書で明確にします。
特注シャフトの要件を確認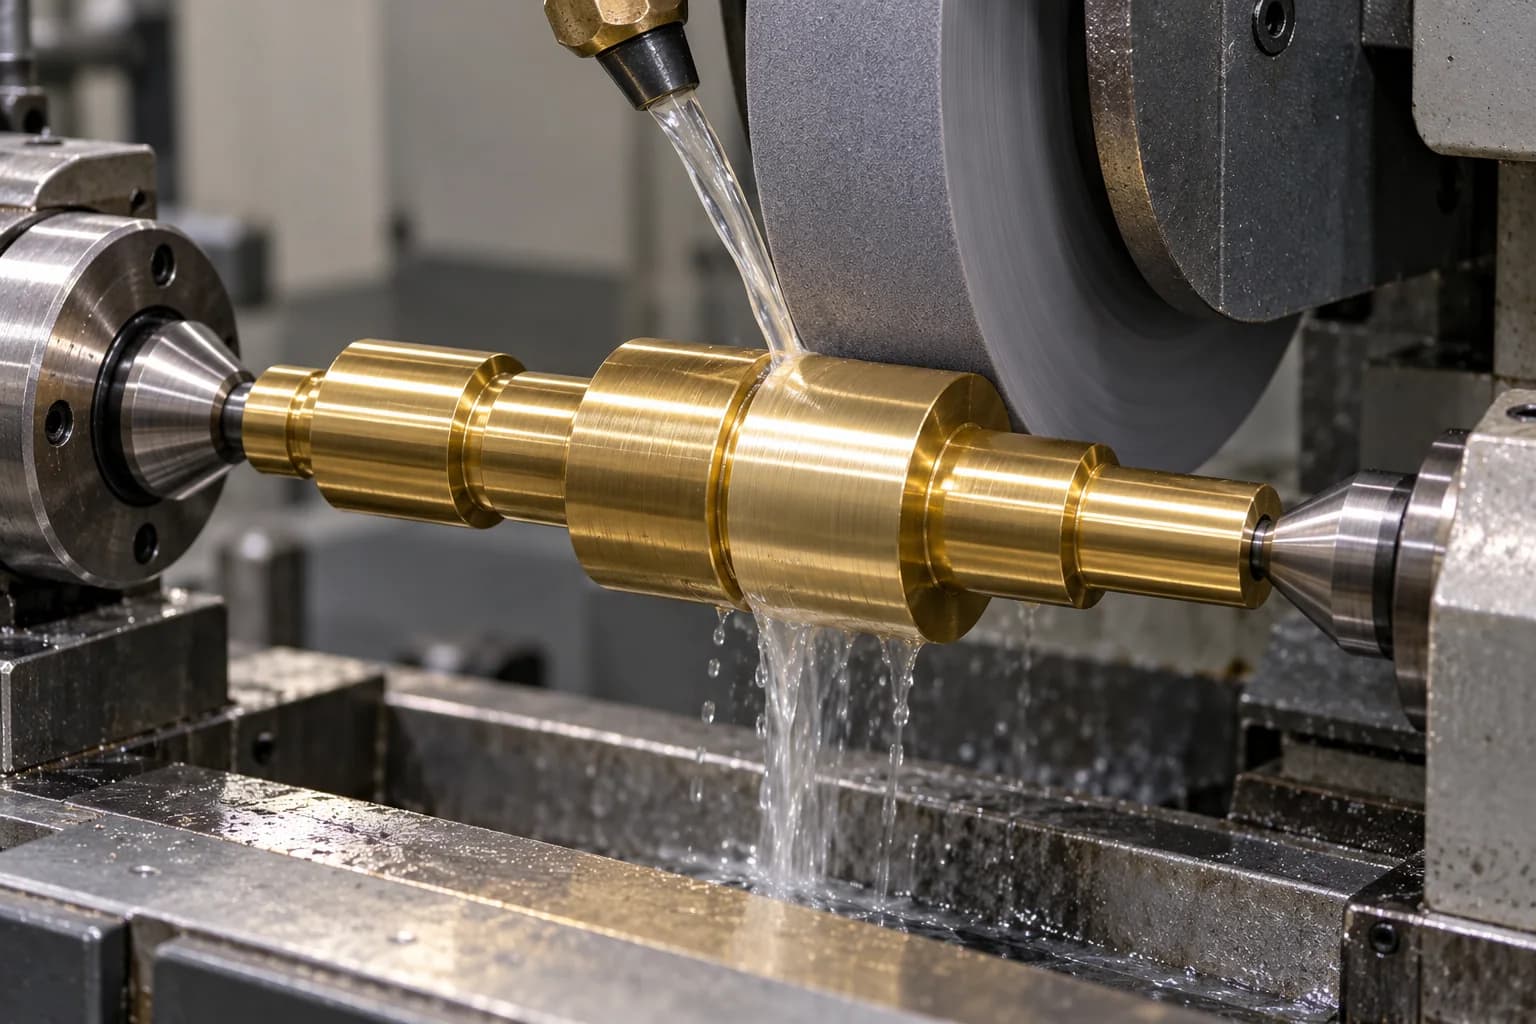
特定の重要径や表面仕上げ要求によっては、研削などの仕上げが有効です。多くの黄銅シャフトは旋削だけで図面を満たせるため、研削は必須ではありません。粗さ、最終寸法、加工代、支持、表面健全性を確認して工程を選びます。めっき指定がある場合は膜厚を最終はめあいと検査状態に整合させます。
精密研削シャフトを見るこの構造化した確認範囲を見積準備にご利用ください。寸法、達成可能な公差、対応数量は実部品ごとに確認します。一律の設備能力や在庫の表明ではありません。
| 仕様項目 | 製造検討の範囲 |
|---|---|
| 材料 | C360、C260、C280、その他の承認材種。C464やC693はご要望に応じて検討します。発注規格、素材形状、状態、供給可否は見積時に確認します。 |
| 製造方法 | CNC旋削、CNCフライス加工。利用可能な設備・工具が適する場合はスイス型旋削。必要に応じて研削と仕上げを選定します。 |
| シャフト径 | 図面に対応。素材、最大段径、保持、利用可能な工程を検討して、対応可能な最小・最大径を確認します。 |
| シャフト長さ | 図面に対応。全長、非支持長さ、細長比、形状へのアクセス、予定工程と合わせて最大対応長さを確認します。 |
| 寸法公差 | 図面によります。技術検討後に、形状、呼び寸法、幾何形状、加工順序、最終表面状態ごとの達成値を見積ります。 |
| 同軸性/振れ | 図面のデータム体系、適用する幾何公差規格、合意した検査計画によります。対象ジャーナルと測定段取りを定義します。 |
| 表面粗さ | Raなどの粗さパラメータ、測定範囲、最終工程を指定します。旋削面、研磨面、めっき面では受入条件が異なります。 |
| 形状 | ねじ、溝、平面、穴、肩、キー溝、内径穴など図面で指定する接続形状。製造検討が前提です。 |
| 表面処理 | 加工のまま、機械研磨、ニッケルやすずなどの適切なめっき。膜厚とはめあい代を確認します。 |
| 生産数量 | 試作、小ロット、量産のご相談は、調達、段取り、工具、実施可能な工程を踏まえて検討します。数量と日程は見積で確認します。 |
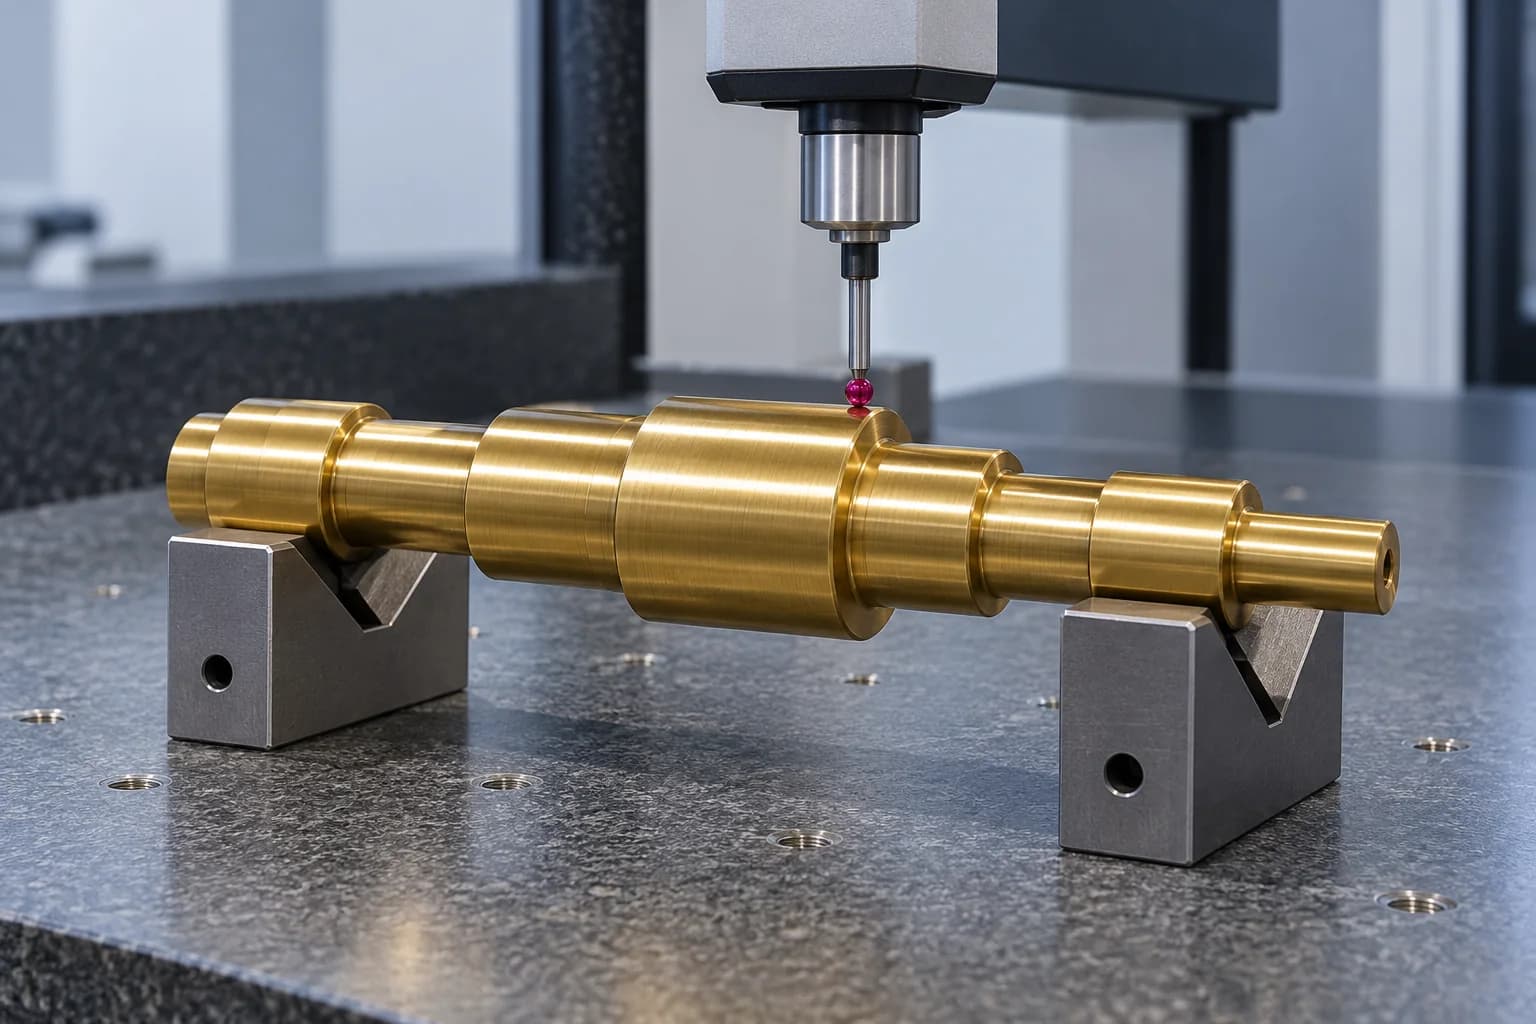
| 検査 | 指定形状に応じて、マイクロメータ、光学測定、データム基準治具、三次元測定機、粗さ測定を用います。 |
| 資料 | 発注時に合意し、提供可能な材料証明書、検査報告、初品検査。製造前にトレーサビリティ、抜取、報告範囲を確認します。 |
旋削径、研削ジャーナル、長く細いシャフトでは、工程能力と測定要件が異なります。重要形状と最終状態をご提示いただき、製造・検査工程を合わせて検討します。確認済みの最小・最大寸法は個別見積で提示します。
機能、外観、使用環境から仕上げを選びます。特に研磨で材料を除去したり、めっきで厚さが増えたりする場合は、重要径とねじの受入状態を確認します。
黄銅は自然に変色することがあります。めっきは用途に応じて選定し、どの黄銅も全環境に適するようになるわけではありません。アルミニウム型の一般的な陽極酸化は、黄銅の標準処理として扱いません。生産前に皮膜要件と用途固有の材料制限を確認します。
被削性、導電性、特定の耐食特性が部品機能に役立つ場合に黄銅を検討します。以下は検討の出発点であり、全業界・全アセンブリへの認定を示すものではありません。
黄銅の性質が適する低負荷の歯車・位置決め機構。合金選定前に接触面、潤滑、支持構成、想定摩耗を検討します。
ギヤボックスの要件を見る位置決めシャフト、位置決め要素、機械アセンブリ。繰返し精度に関係するはめあい、荷重方向、保持形状、運転回数を定義します。
自動化の要件を見る小型シャフトや精密旋削機械部品。小寸法でも、明確なデータム、安定した支持、機能形状を測定できる実用的なアクセスが必要です。
産業機械の要件を見る選定材種が要求を満たす、特定の導電・機械部品。導電率、温度、接点設計、荷重を評価します。黄銅は銅や鋼製モーターシャフトの自動的な代替ではありません。
モーターアセンブリの要件を見る黄銅、ステンレス、炭素鋼の比較では、実際の材種と納入状態を荷重、曝露、導電性、製造要求と照合します。一般傾向だけで用途別の設計評価を置き換えることはできません。
横にスクロールして全列を比較できます。
| 比較項目 | 黄銅 | ステンレス鋼 | 炭素鋼 |
|---|---|---|---|
| 被削性 | 快削材種では優れる | 材種による | 材種による |
| 強度 | 一般に低い | 材種によるが、多くの場合高い | 多くの場合高い |
| 耐食性 | 適した環境では良好 | 材種によるが、多くの場合良好 | 通常は保護が必要 |
| 導電性 | 鋼より高いが合金による | 低い | 低い |
| 高トルクシャフト | 優先されないことが多い | 適切な設計で対応可能 | 適切な設計で一般的な選択 |
| 外観 | 特徴的な金色 | 銀色の金属光沢 | 通常は灰色の金属光沢 |
被削性、導電性、特定の腐食要求が重要で荷重が中程度の場合は、精密シャフトに黄銅を検討します。強度、疲労耐性、剛性、重負荷動力伝達が設計を支配する場合は、ステンレスや炭素鋼・合金鋼を選びます。
炭素鋼の専用材料ページはまだありません。既存の材料対応ページに見積要件を掲載しています。
検査は承認図面と受入に必要な証拠に基づきます。一般的な精度表現に頼らず、重要形状、データム、抜取、資料を製造計画と合わせて合意します。
材種、発注仕様、納入状態、素材識別を確認します。調達前に必要な材料証明書と追跡範囲を指定してください。外観だけでは材種を識別できません。
初品を承認図面と合意した検査計画に照合します。予定数量の加工段取りを承認する前に、重要径、長さ、肩、形状関係を記録します。
合意した段階と抜取頻度で重要径・形状を確認します。工具摩耗、バリ、取扱い損傷を監視し、仕上がった位置決め・接合面を保護します。
指定がある場合は、図面に適した方法でデータム関連の幾何形状と粗さを検査します。径の測定だけで振れ、同軸性、表面要求を確認したことにはなりません。
出荷前に最終状態、抜取条件、必要な記録を確認します。めっき品は指定された最終状態で検査し、注文・提供可能な材料、寸法、初品の記録を添付します。
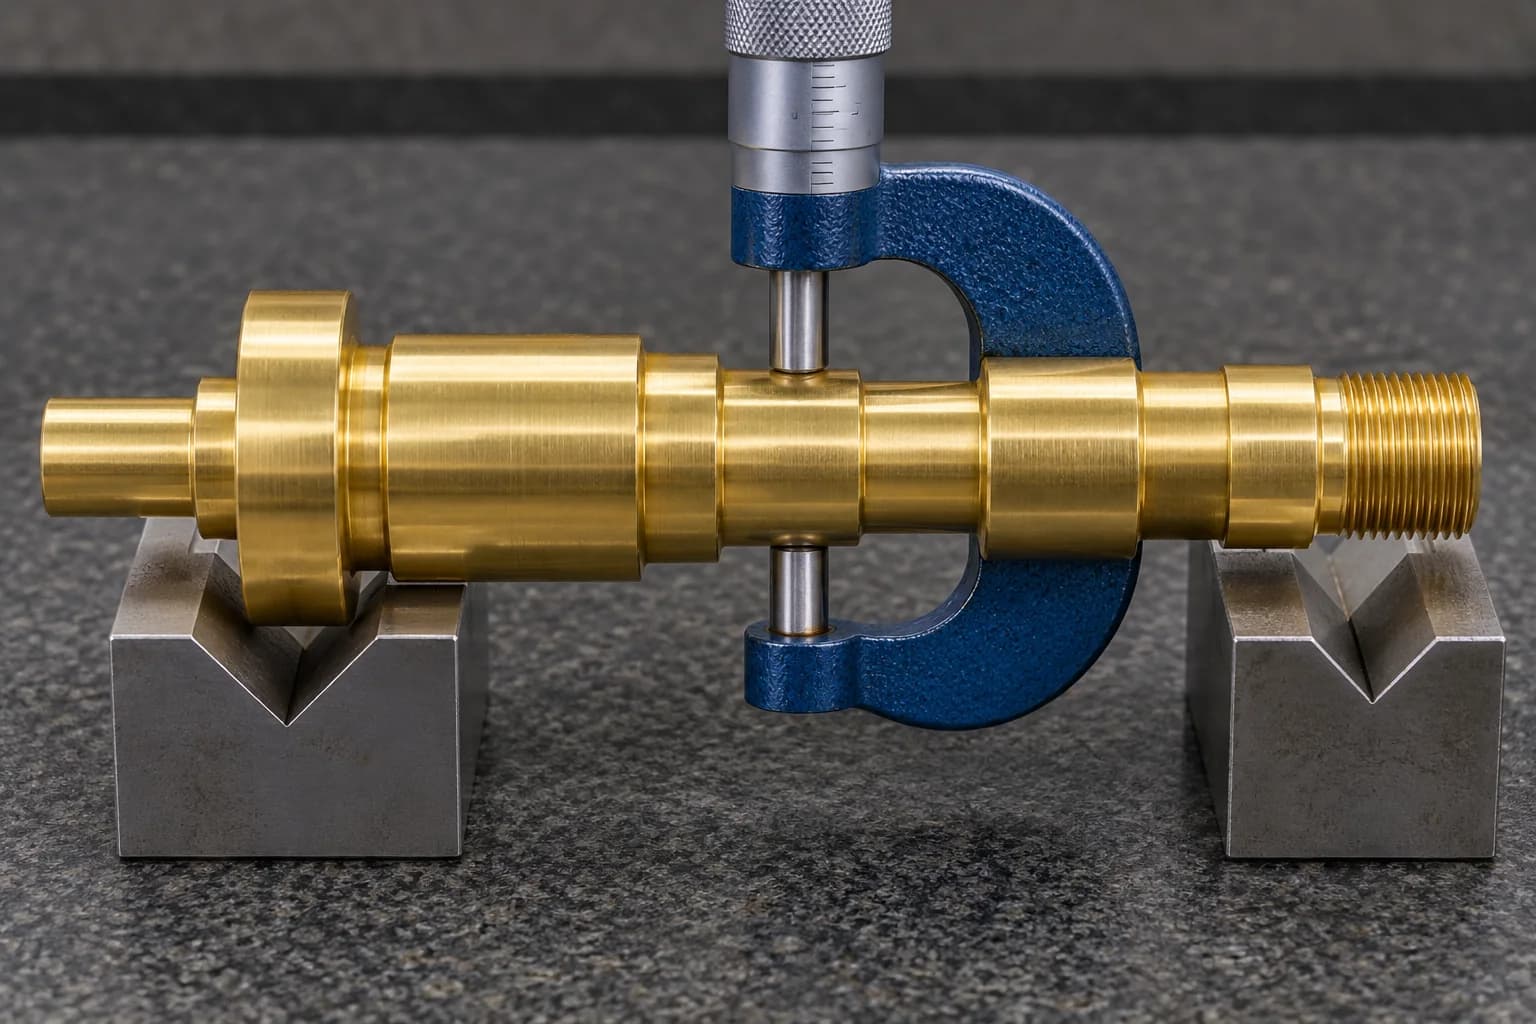
横にスクロールして全列を比較できます。
| 対象形状 | 測定方法 | 資料 |
|---|---|---|
| 外径 | 適切な外側マイクロメータ | 図面限界値に対する寸法検査記録 |
| データム基準の幾何関係 | 定義したデータムに基づく治具、インジケータ、三次元測定機 | 幾何測定結果と段取りの参照 |
| ねじ・溝・小形状 | 指定のねじゲージと必要に応じた光学測定 | 形状検査記録または合意した初品報告書 |
| 表面粗さ | 指定パラメータ・測定範囲による粗さ計 | 必要に応じた粗さ測定結果 |
| 材料仕様 | 材料識別と供給者証明書の確認 | 材料証明書と合意した追跡記録 |
シャフトと図面を中心に、材料選定、加工、検査、明確な購買要件を結び付けます。対応する製造範囲と必要な資料は個別見積で定義します。
部品を単なる黄銅棒とみなさず、ジャーナル、肩、位置決め面、端部形状をアセンブリと関連付けて図面を確認します。
旋削径とフライス平面、穴、溝などを組み合わせて工程を計画します。必要な専門処理を合意範囲に含めます。
被削性、導電性、曝露、機械荷重から黄銅・ステンレス・合金鋼を比較し、製造仕様を確定します。
機能寸法、データム関係、仕上げ要求を加工前に検討します。承認図面と合意した検査方法を受入基準とします。
試作、小ロット、継続生産のご相談を調達、工具、数量と合わせて評価します。対応工程と納入要求を見積で確定します。
発注時に材料資料、検査報告、図面改訂、出荷条件を明確にします。案件資料が購買・設計・品質部門の連絡を支えます。
TOPSHAFTはDongguan Tops Precision Manufacture Co., Ltd.の精密シャフト製造部門です。 Topsbest Precision と連携し、シャフトを中心とするOEM案件に対応しています。 Topshaftについて。
材料選定、加工、見積に関する一般的な質問にお答えします。
C360は効率的な精密旋削に適し、一般的な快削用途の出発点となります。ただし全てのシャフトに最適ではなく、鉛制限、強度、腐食、素材形状、仕上げにより別材種が必要です。適用する材料規格と状態を指定してください。供給可否と工程は図面検討時に確認します。
荷重、回転速度、摩耗条件、設計が許容すれば使用できます。特定の小型回転機構や位置決め装置に適する場合がありますが、高負荷駆動で鋼を一般的に置き換えるものではありません。軸受面、潤滑、剛性、トルク、曲げ、使用サイクルを検討し、アセンブリ全体と要求寿命を踏まえて選定します。
呼び寸法、形状、非支持長さ、保持、工程、測定方法によります。短いジャーナルの旋削、細長いシャフトの仕上げ、めっき径の測定には別々の制約があります。重要寸法、データム体系、最終表面状態をご提示いただき、技術検討後に達成可能値を見積ります。全ての黄銅シャフトに一律の公差は保証しません。
C360は機械加工品に広く使う鉛入り快削黄銅です。C260は銅が多く、延性・成形性に優れますが、同等の快削代替材ではありません。CDAのC360には約2.5–3.0%の鉛を含むため、用途固有の制限を確認します。要求特性と適合する工程の両方から選定します。
適切な大気環境や穏やかな使用条件では良好な性能を得られますが、合金、媒体、温度、応力によります。環境によって脱亜鉛や応力腐食割れが発生し、応力下の黄銅では特にアンモニアが問題になります。ネーバル材の名称やめっきだけで万能な適合性は示せません。選定前に実際の環境と受入要求を明示してください。
2D図面や3DモデルをTopshaftへお送りください。材種、規格、数量、重要公差、データム、表面仕上げ、用途を確認して製造可否と見積を検討します。PDF、STEP、DXFなど表示した形式を添付できます。汎用棒材の小売ではなく、案件ごとに調達、加工、検査資料、納入条件を確認する特注シャフト供給です。
厳しいトルク、疲労、重負荷動力伝達には、通常は黄銅を優先しません。強度と剛性が重要な場合は鋼、合金鋼、適切なステンレスが適することが多くなります。ただし、実際のトルク、曲げ、応力集中、支持間隔、運転サイクルの検討が必要です。材料を変えるだけで不適切な形状や接続を補うことはできません。
指定皮膜、処理業者の対応可否、案件検討を前提に可能です。膜厚、密着性、外観、環境、最終検査を合意してください。膜厚は軸受径、ねじ、厳しいはめあいに影響するため、図面に受入状態とマスキング箇所を示します。めっきしても母材の材種や用途固有の鉛制限の確認は必要です。
図面に基づく製造検討
技術図面と仕様をご提出いただき、製造可否の検討と見積をご依頼ください。
材種、2D図面・3Dモデル、数量、重要公差、仕上げ、用途要求をご記入ください。未決定の要求は使用条件を説明していただくことで、必要な確認事項を明確にできます。