Excellente usinabilité
Les nuances appropriées facilitent le tournage CNC et les détails de précision complexes. Le laiton de décolletage C360 constitue un choix initial pertinent lorsque l’application autorise un alliage au plomb.

Fabrication d’arbres de précision en laiton
Tournage CNC et usinage de précision d’arbres en laiton sur mesure pour équipements industriels, automatisation et ensembles OEM. Fabrication selon vos plans, spécifications matière et exigences qualité.
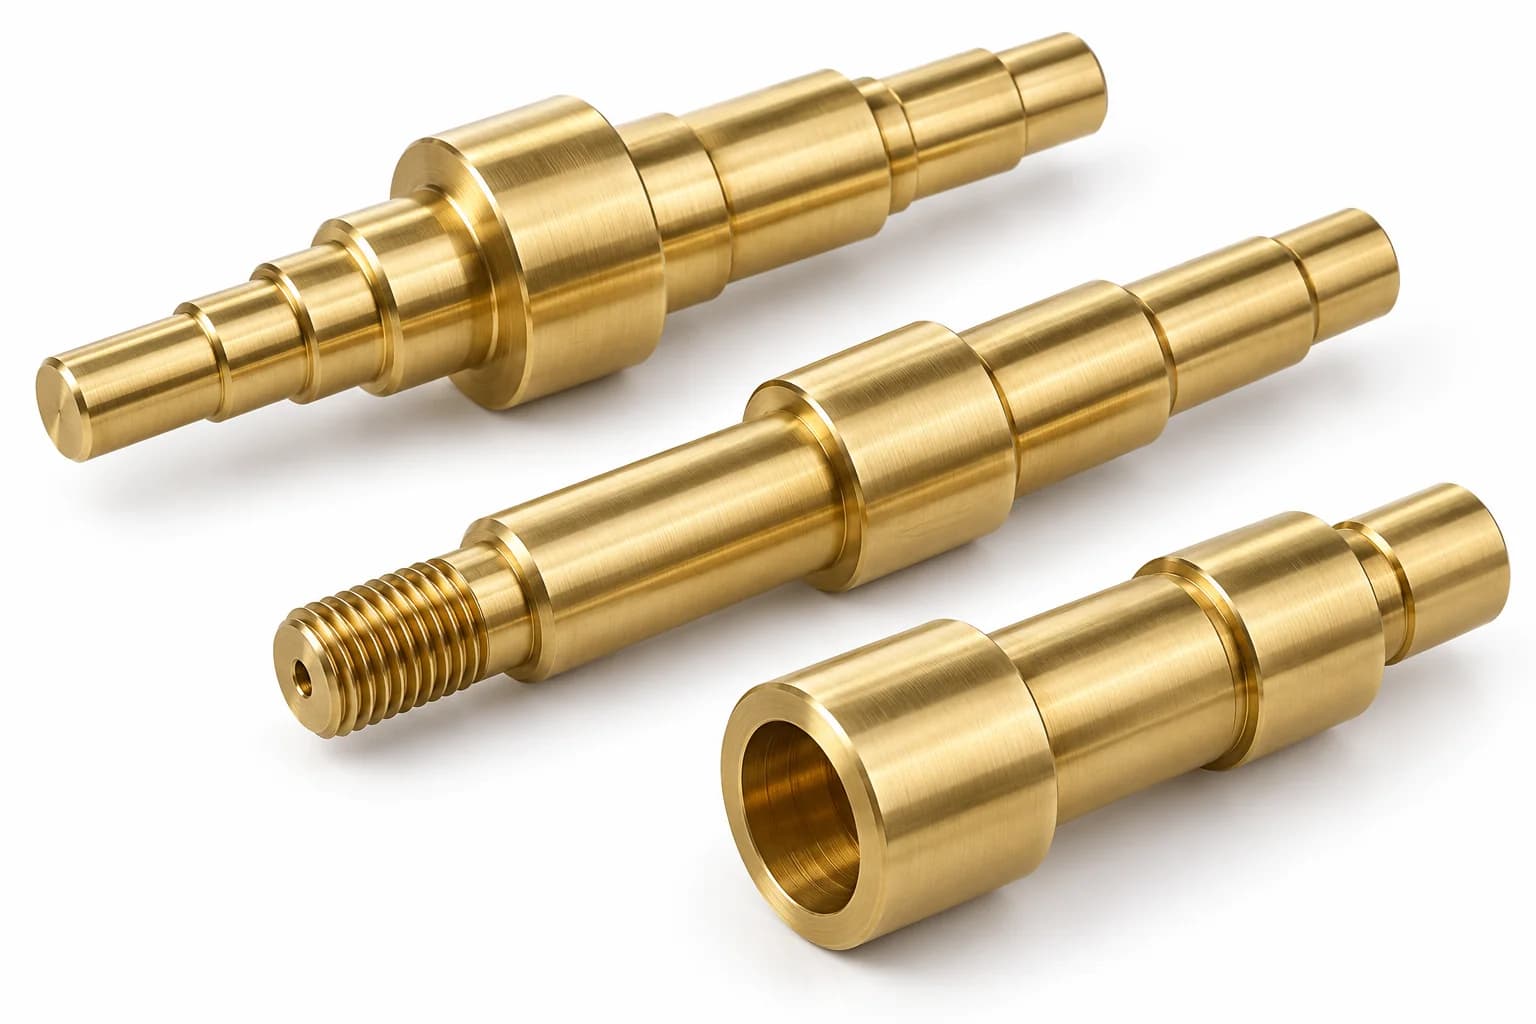
Les arbres en laiton sont des composants mécaniques cylindriques fabriqués en alliages cuivre-zinc. Ils sont utilisés dans certains ensembles rotatifs, de positionnement, électriques et mécaniques lorsque l’usinabilité, le comportement à la corrosion, la conductivité ou l’aspect sont importants. Les arbres sur mesure peuvent intégrer des diamètres étagés, filetages, gorges, méplats, trous et autres caractéristiques définies au plan.
Les nuances appropriées facilitent le tournage CNC et les détails de précision complexes. Le laiton de décolletage C360 constitue un choix initial pertinent lorsque l’application autorise un alliage au plomb.
Intéressant dans de nombreuses atmosphères et conditions de service peu agressives, selon l’alliage et l’exposition. Examiner le fluide, la température et les contraintes réels plutôt que supposer une résistance universelle.
Alliages de cuivre conducteurs pour certaines applications électriques et mécaniques. La conductivité dépend de la nuance et n’est pas identique à celle du cuivre pur.
Profils étagés, gorges, extrémités filetées, méplats et perçages réalisés selon le plan fonctionnel, les pièces associées et les exigences de contrôle convenues.
Choisissez la géométrie selon l’ensemble, pas seulement l’alliage. Ces familles d’arbres en laiton renvoient aux pages produits Topshaft existantes ; l’adéquation matière et les spécifications finales restent propres au plan.
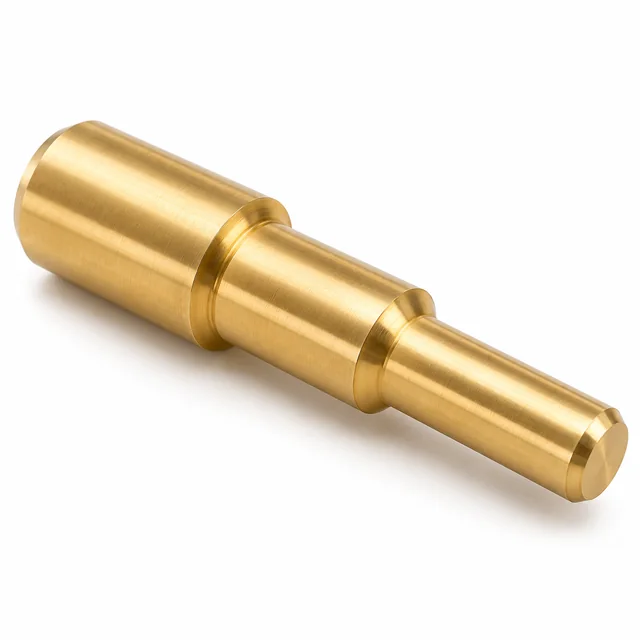
Plusieurs diamètres et épaulements pour positionner les composants et définir leur implantation. Un arbre étagé en laiton nécessite des références de portée, des relations entre épaulements et des rayons de raccordement adaptés.
Découvrir ce type d’arbre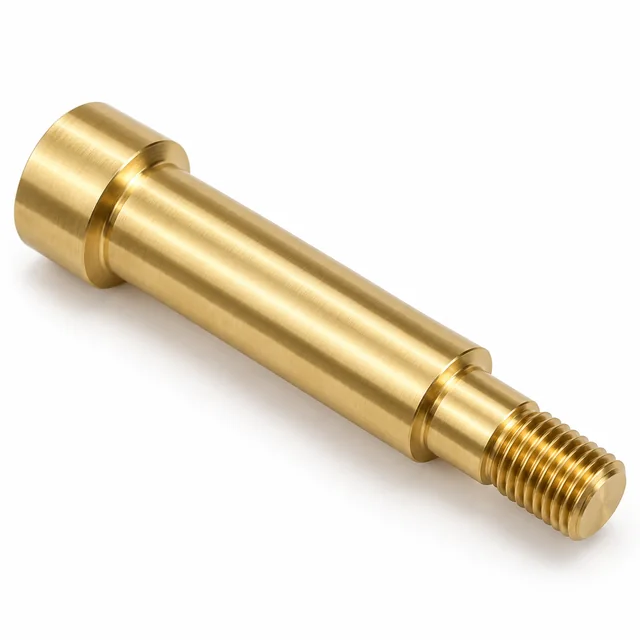
Filetages extérieurs et éléments de positionnement associés à des diamètres lisses tournés. Précisez la norme, l’ajustement, la longueur d’engagement et toute surépaisseur de revêtement.
Découvrir ce type d’arbre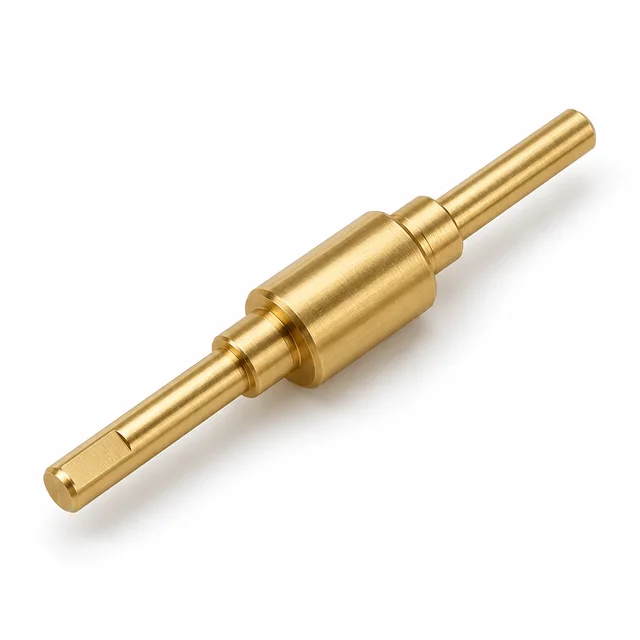
Certains petits mécanismes peu chargés dont la conception permet le laiton. La vitesse, les interfaces de palier, la rigidité, l’usure et le couple doivent être étudiés spécifiquement : il ne s’agit pas d’un remplacement général de l’acier.
Découvrir ce type d’arbre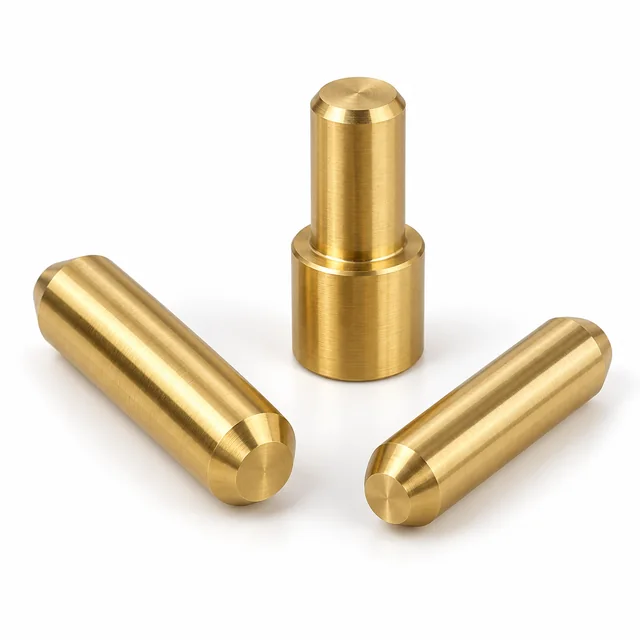
Petits composants de positionnement et de pivotement dont les diamètres, longueurs et extrémités sont définis au plan. Examiner les ajustements, charges de contact, retenues et états de surface requis.
Découvrir la fabrication d’arbres sur mesure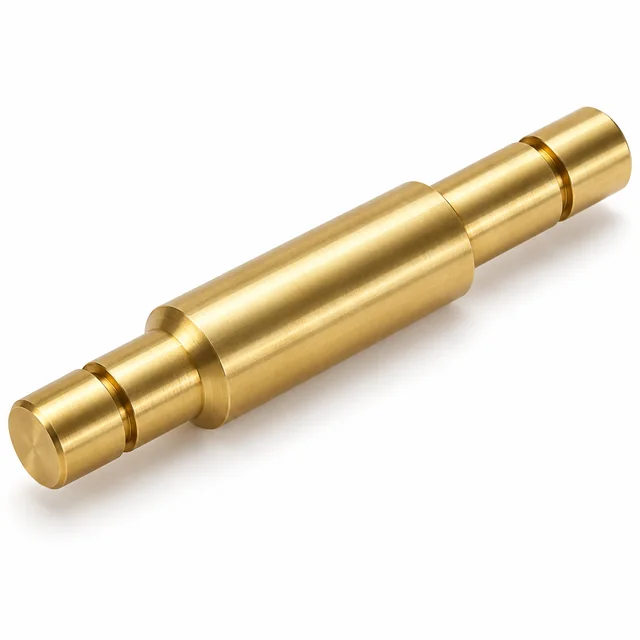
Gorges de circlip et de positionnement intégrées au profil tourné. Largeur, profondeur, état des arêtes et distance par rapport à l’épaulement fonctionnel sont définis au plan.
Découvrir la fabrication d’arbres sur mesure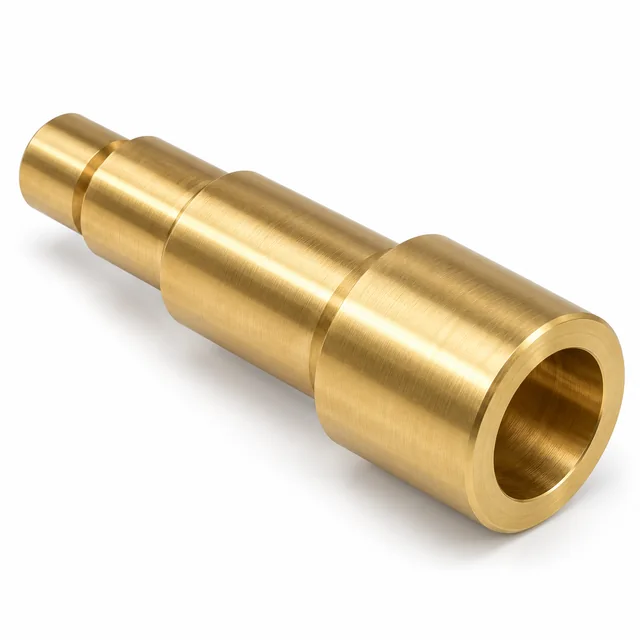
Alésages et conceptions tubulaires pour certains besoins d’assemblage ou de passage. Précisez la profondeur d’alésage, l’épaisseur de paroi et la relation entre l’alésage et les portées extérieures.
Découvrir ce type d’arbreLe choix de nuance relie l’efficacité d’usinage aux exigences mécaniques, électriques et environnementales. Le C360 est la première nuance à envisager pour le décolletage ; les autres nuances sont étudiées sur demande, sous réserve d’approvisionnement et d’examen technique.
Faites défiler horizontalement pour comparer toutes les colonnes.
| Nuance de laiton | Caractéristiques principales | Applications d’arbres recommandées | Examen de l’approvisionnement |
|---|---|---|---|
| C360 / C36000 | Laiton de décolletage ; excellente usinabilité ; contient du plomb. | Arbres tournés CNC, arbres filetés et pièces mécaniques de précision. | Nuance principale pour consultation ; spécification, forme du produit et disponibilité confirmées au devis. |
| C260 / C26000 | Teneur en cuivre plus élevée, bonne ductilité et aptitude au formage ; pas une nuance de décolletage équivalente au C360. | Composants particuliers lorsque le formage ou la composition spécifiée importe. | Sur demande ; approvisionnement, état livré et aptitude à l’usinage examinés. |
| C280 / C28000 | Métal Muntz ; envisagé pour certaines applications à chaud et liées à la corrosion. | Composants propres à l’application, selon la forme du produit et son adéquation. | Sur demande ; forme du produit, achat matière et application examinés. |
| C464 / C46400 | Laiton naval avec ajout d’étain ; une évaluation de corrosion propre à l’exposition reste nécessaire. | Certains composants marins après évaluation de la corrosion et de la résistance mécanique. | Sur demande ; aucune aptitude universelle à l’eau de mer ni promesse de stock. |
| C693 / C69300 | Laiton au silicium sans plomb ; vérifier la composition spécifiée et la gamme de fabrication. | Projets exigeant un alliage sans plomb et des procédés compatibles. | Sur demande ; limites de plomb applicables, certificats et approvisionnement confirmés pour le projet. |
Ce guide aide au choix matière ; ce n’est pas un inventaire confirmé. Aucune nuance n’est présentée comme régulièrement stockée sans confirmation d’approvisionnement propre au projet. Norme matière, forme du produit, état métallurgique ou de livraison, certificats et substitutions éventuelles doivent être convenus avant commande.
Un arbre en C360 constitue un point de départ pratique pour un tournage CNC efficace lorsque le laiton au plomb est autorisé. La Copper Development Association utilise le C36000 comme référence d’usinabilité des alliages de cuivre, avec un indice de 100. Cet indice comparatif ne garantit ni vitesse de coupe, ni cadence, ni tolérance pour une pièce donnée.
Le C26000 est un laiton plus riche en cuivre, associé à la ductilité et au formage. Il peut répondre à ces propriétés ou à une composition spécifiée, mais ne doit pas être commercialisé comme équivalent de décolletage au C360. Forme du produit, état, maîtrise des copeaux et gamme complète nécessitent un examen propre.
Le C360 est généralement privilégié pour le tournage de précision en grande série lorsque la spécification l’autorise ; le C260 peut répondre à d’autres propriétés. Le C36000 contient environ 2,5–3,0 % de plomb selon la désignation CDA. Identifiez les restrictions d’application avant sélection ; un dépôt ne prouve pas la conformité et n’élimine pas le plomb de l’alliage.
Ces références décrivent les propriétés des alliages, pas les stocks Topshaft, la propriété des équipements ni une homologation produit. Confirmez la spécification commandée et les exigences d’application pour chaque projet.
La fabrication d’arbres de précision en laiton coordonne les caractéristiques de révolution, les opérations secondaires et l’état final de contrôle. Le procédé dépend du plan, de l’alliage, de la quantité et des équipements disponibles ; toutes les opérations ne sont pas nécessaires pour chaque arbre.
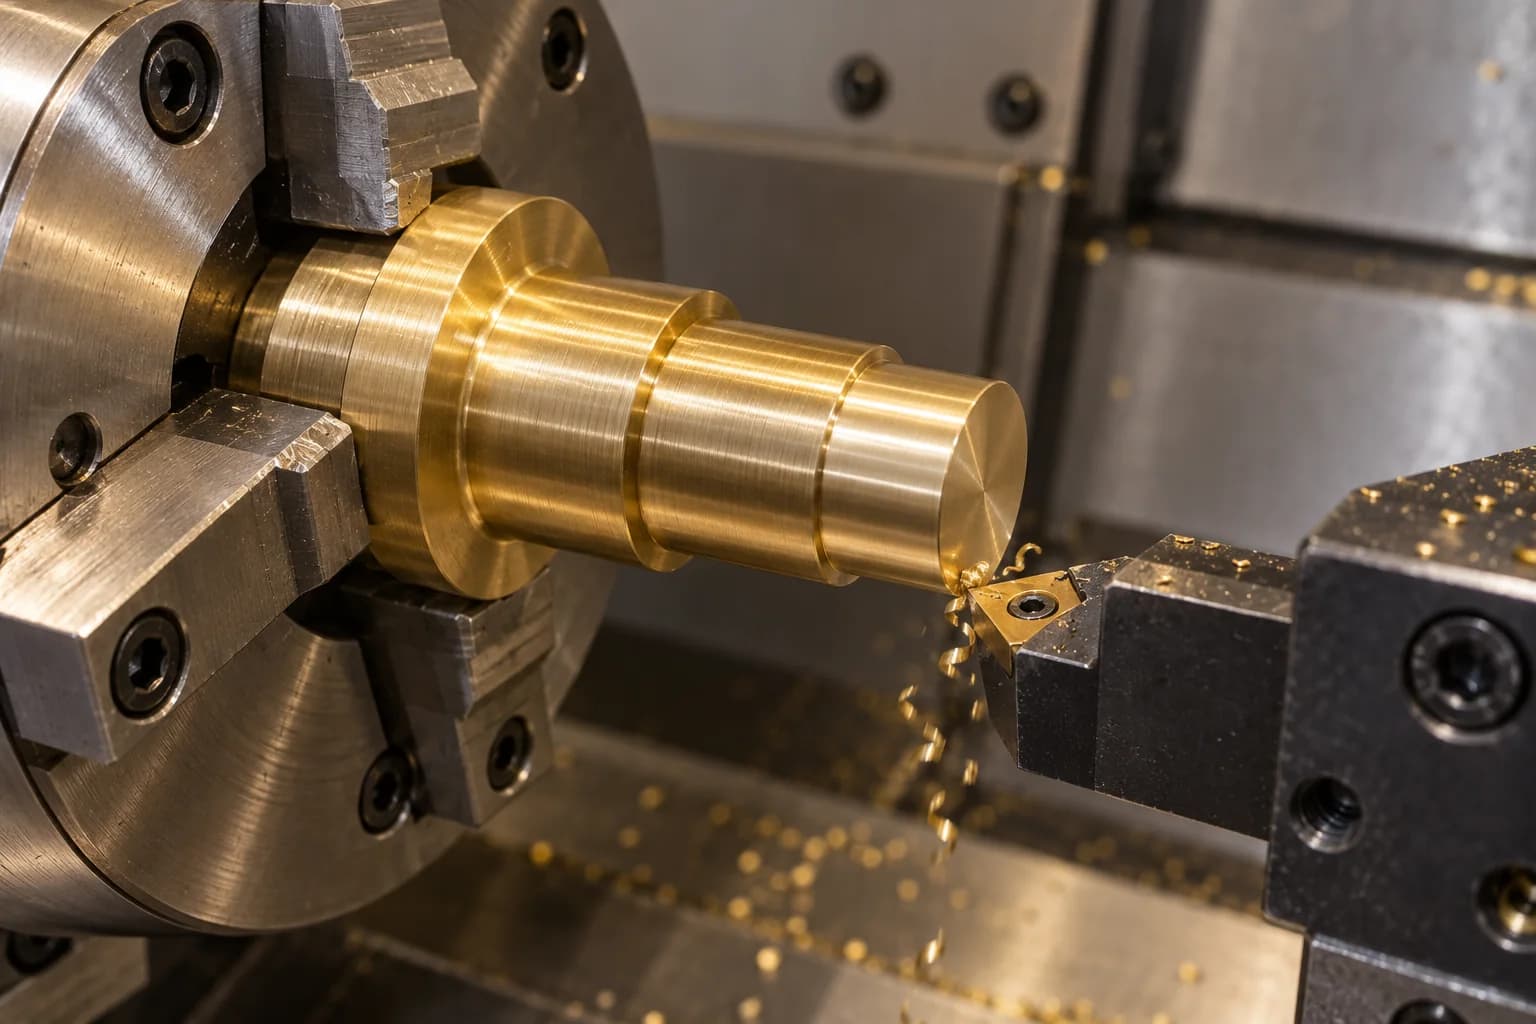
Le tournage crée les diamètres extérieurs, épaulements, gorges, chanfreins et extrémités filetées. La gamme relie les portées critiques à une référence de rotation exploitable. Un bridage adapté et un nombre de reprises planifié contribuent à maîtriser la concentricité ; l’état des outils et les contrôles en cours soutiennent la répétabilité du lot convenu. Les limites finales sont confirmées selon le plan réel, sans promesse universelle de précision.
Examiner le tournage CNC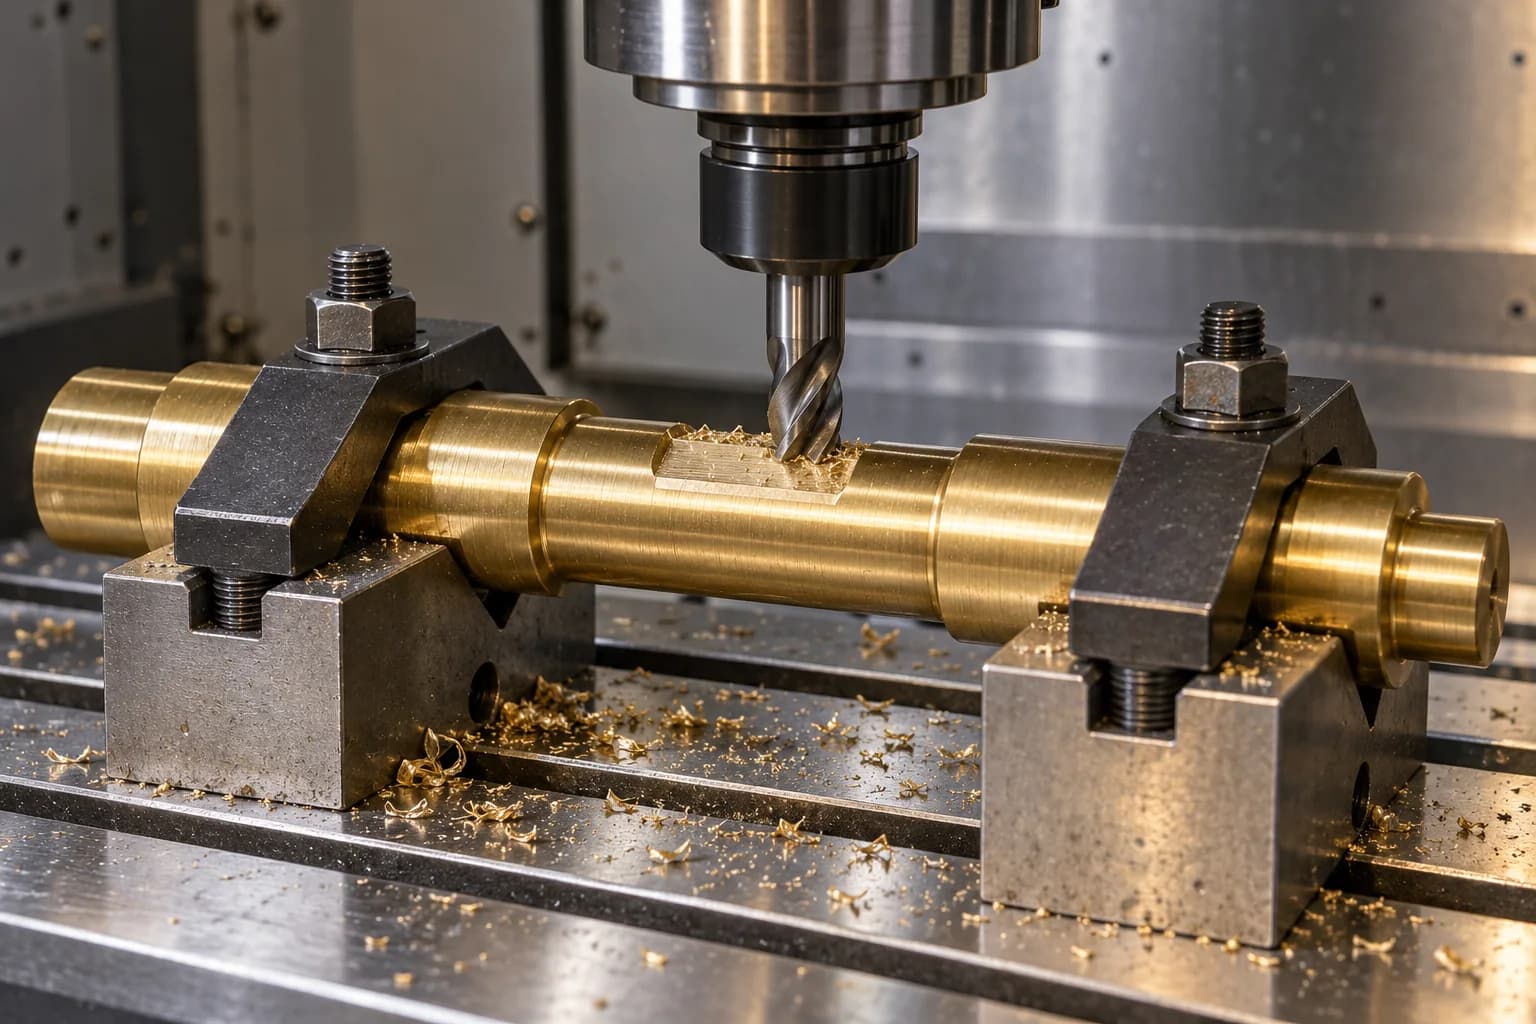
Le fraisage secondaire ajoute méplats, rainures, rainures de clavette, trous transversaux et autres éléments non axisymétriques. Leur orientation et position doivent se référer aux portées fonctionnelles ou à une référence définie. Précisez les cassages d’arête et zones sensibles aux bavures, notamment aux intersections de trous et d’alésages ou sur un méplat de positionnement. La gamme prévoit accès, soutien et protection des surfaces déjà finies.
Examiner l’usinage secondaire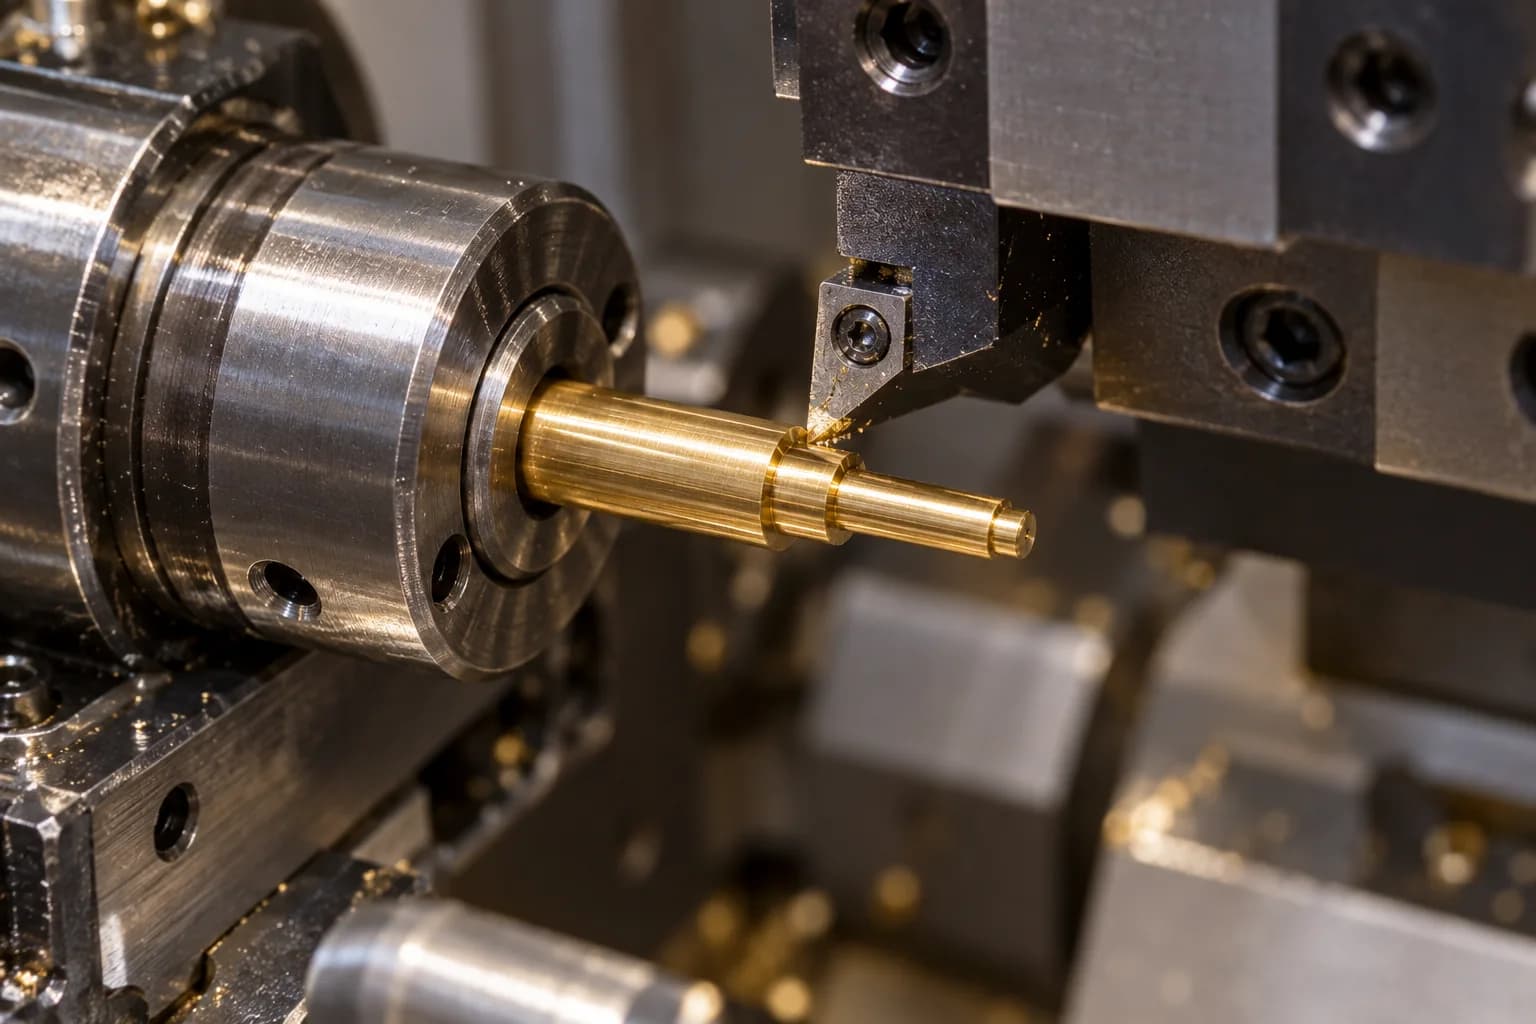
Le tournage de type suisse peut convenir aux petits diamètres ou arbres élancés lorsque les équipements, le canon de guidage et l’outillage disponibles le permettent. Cette gamme dépend du projet : tous les arbres en laiton ne sont pas supposés décolletés sur ce type de tour. Confirmez diamètre, élancement, état de barre, accès aux détails et quantité. Le devis doit identifier une gamme disponible avant acceptation en production.
Examiner les exigences d’un arbre sur mesure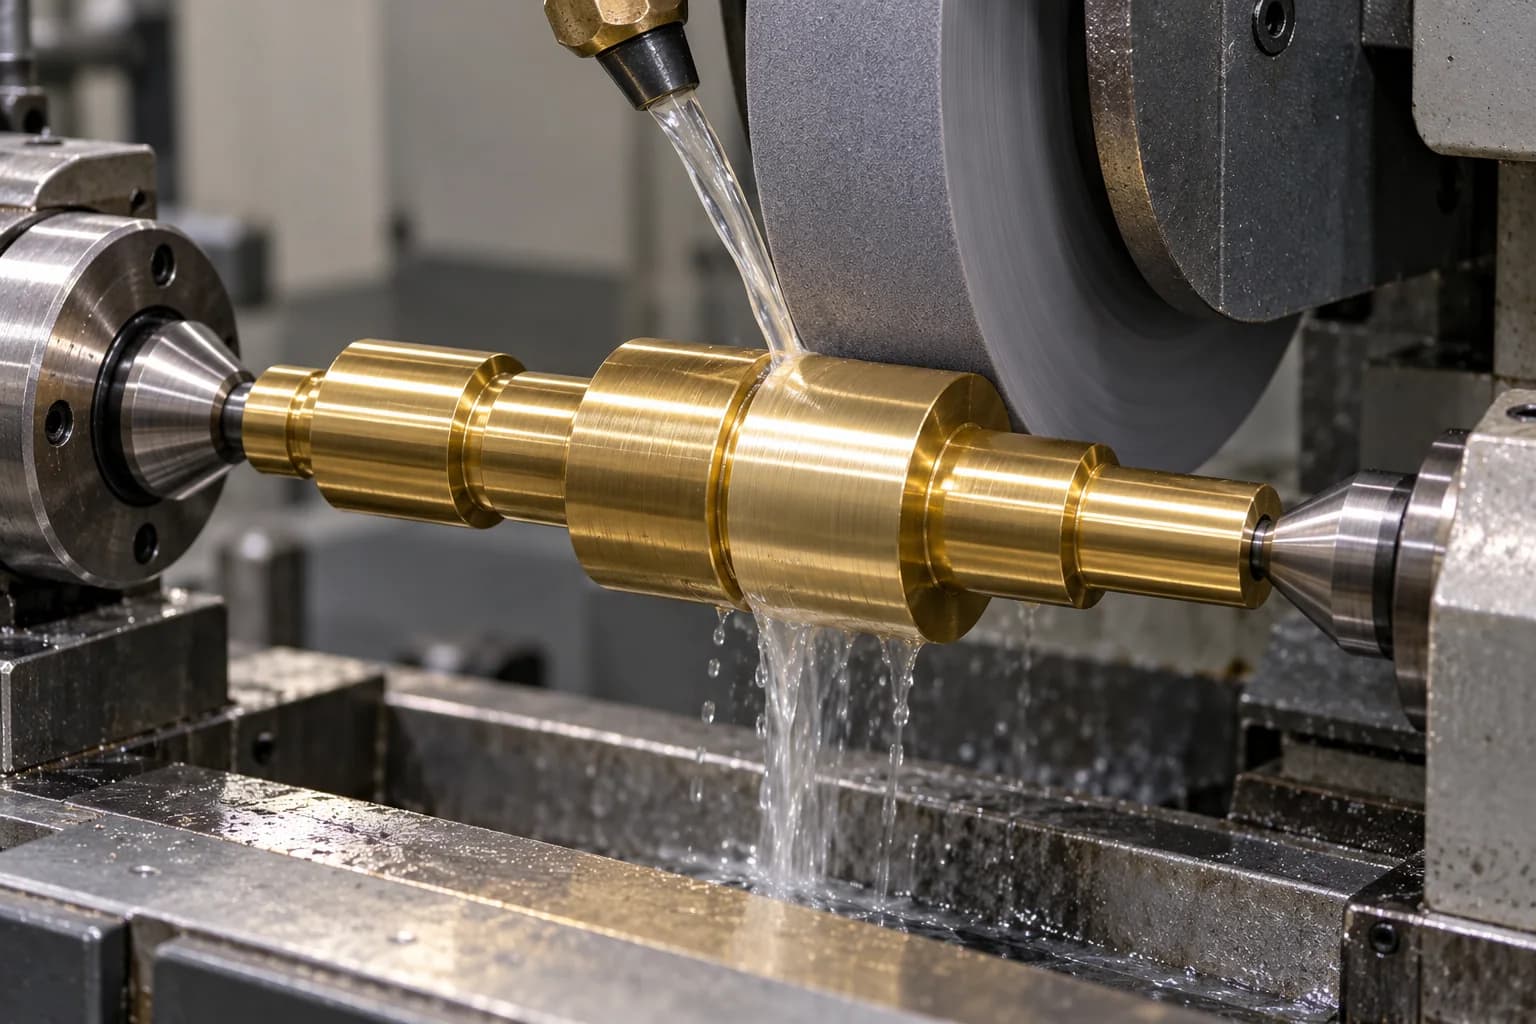
Certaines dimensions critiques ou exigences d’état de surface peuvent justifier une rectification ou une autre finition. Beaucoup d’arbres en laiton satisfont au plan par tournage seul ; la rectification n’est pas systématique. Examinez rugosité, cote finale, surépaisseur, soutien et intégrité de surface avant de choisir la gamme. Tout dépôt spécifié doit aussi être coordonné avec l’ajustement final et l’état de contrôle.
Découvrir les arbres rectifiés de précisionUtilisez ce périmètre d’examen structuré pour préparer le devis. Dimensions, tolérances réalisables et quantités acceptées sont confirmées pour la pièce réelle ; ce tableau ne constitue pas une déclaration générale de capacité ou de stock.
| Spécification | Périmètre de l’examen de fabrication |
|---|---|
| Matériaux | C360, C260, C280 et autres laitons approuvés, dont C464 ou C693 sur demande. Spécification, forme du produit, état et disponibilité confirmés au devis. |
| Méthodes de fabrication | Tournage CNC et fraisage CNC ; tournage à poupée mobile si les équipements et outils disponibles le permettent. Rectification et finition sélectionnées si nécessaire. |
| Diamètre de l’arbre | Selon plan. Les diamètres minimum et maximum réalisables sont confirmés après examen de l’ébauche, du plus grand étage, du bridage et de la gamme disponible. |
| Longueur de l’arbre | Selon plan. La longueur maximale est confirmée avec la longueur totale, la portée non soutenue, l’élancement, l’accès aux caractéristiques et le procédé proposé. |
| Tolérance dimensionnelle | Selon plan. Après examen technique, les valeurs réalisables sont chiffrées par caractéristique, dimension nominale, géométrie, séquence de fabrication et état final de surface. |
| Concentricité / battement | Selon le système de références du plan, la norme de tolérancement géométrique applicable et le plan de contrôle convenu. Définir les portées et le montage de mesure. |
| Rugosité de surface | Préciser Ra ou un autre paramètre de rugosité, la zone de mesure et le procédé final. Les surfaces tournées, polies ou revêtues imposent des critères d’acceptation différents. |
| Caractéristiques | Filetages, gorges, méplats, trous, épaulements, rainures de clavette, alésages et autres interfaces définies au plan, sous réserve d’examen de fabrication. |
| Traitement de surface | Brut d’usinage, polissage mécanique et revêtements adaptés, notamment nickel ou étain, après examen de l’épaisseur et des surépaisseurs d’ajustement. |
| Quantité de production | Les demandes de prototypes, petites séries et grandes séries sont examinées selon approvisionnement, réglage, outillage et gamme disponible ; quantité et délai confirmés au devis. |
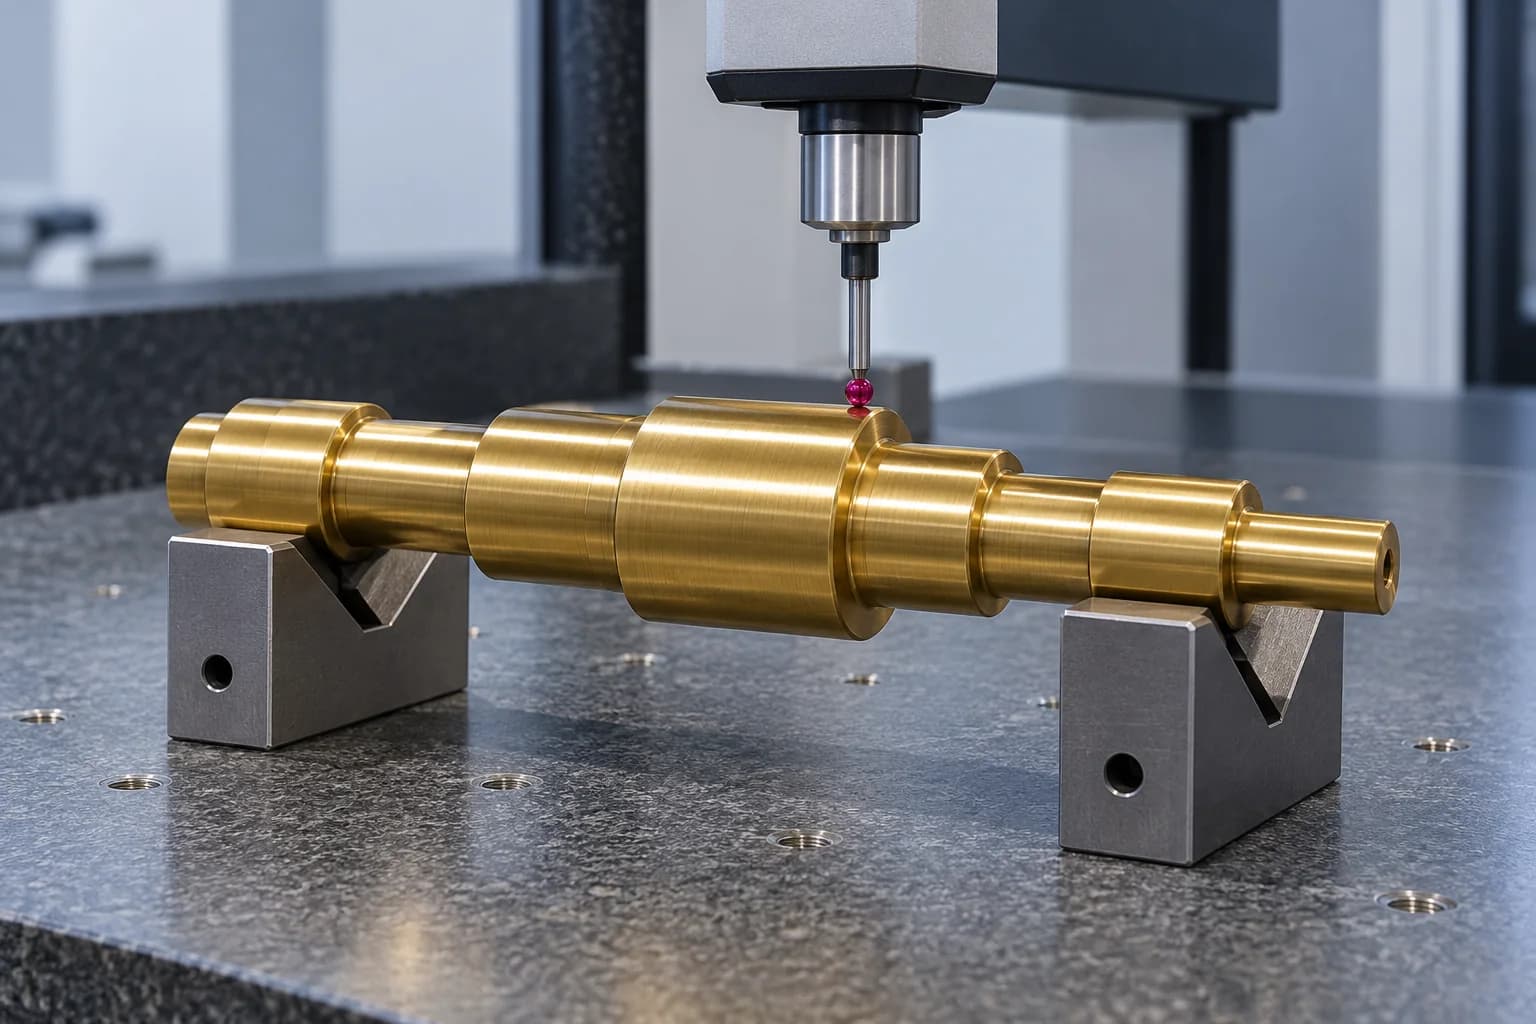
| Contrôle | Micromètres, mesure optique, montages référencés, MMT et mesure de rugosité selon les caractéristiques spécifiées. |
| Documentation | Certificats matière, rapports de contrôle et inspection premier article si disponibles et convenus dans la commande. Confirmer traçabilité, échantillonnage et contenu des rapports avant production. |
Un diamètre tourné, une portée rectifiée et un arbre long et élancé peuvent présenter des capacités de procédé et exigences de mesure différentes. Transmettez les caractéristiques critiques et l’état final afin d’examiner ensemble fabrication et contrôle. Les limites dimensionnelles vérifiées sont fournies avec le devis du projet.
Choisissez la finition selon la fonction, l’aspect et l’environnement. Confirmez l’état d’acceptation des diamètres et filetages critiques, notamment lorsque le polissage enlève de la matière ou qu’un dépôt ajoute de l’épaisseur.
Le laiton peut naturellement ternir. Le choix du revêtement dépend de l’application et ne rend pas toute nuance adaptée à tout environnement. L’anodisation conventionnelle de type aluminium n’est pas présentée comme une finition courante du laiton. Confirmez les exigences de dépôt et les restrictions matière propres à l’application avant production.
Le laiton est envisagé lorsque son usinabilité, sa conductivité ou certaines propriétés de corrosion servent la fonction du composant. Ces exemples sont des points de départ, non des déclarations de qualification pour chaque secteur ou assemblage.
Mécanismes d’engrenage et de positionnement peu chargés lorsque le laiton convient. Examiner surfaces en contact, lubrification, supports et usure attendue avant le choix d’alliage.
Découvrir les exigences des réducteursArbres de positionnement, éléments de centrage et ensembles mécaniques. Définir les ajustements liés à la répétabilité, la direction des charges, les retenues et le nombre de cycles.
Découvrir les exigences d’automatisationArbres miniatures et composants mécaniques de décolletage de précision. Même de petites dimensions exigent des références claires, un soutien stable et un accès pratique au contrôle.
Découvrir les exigences des machinesPièces conductrices et mécaniques spécialisées dont la nuance satisfait aux exigences. Évaluer conductivité, température, conception du contact et charge mécanique ; le laiton ne remplace pas automatiquement le cuivre ou un arbre moteur en acier.
Découvrir les exigences d’assemblage moteurPour comparer le laiton à l’inox ou à l’acier carbone, confrontez l’alliage et l’état livré aux charges, à l’exposition, à la conductivité et à la fabrication. Ces tendances générales ne remplacent pas une étude propre à l’application.
Faites défiler horizontalement pour comparer toutes les colonnes.
| Critère | Laiton | Acier inoxydable | Acier carbone |
|---|---|---|---|
| Usinabilité | Excellente pour les nuances de décolletage | Selon la nuance | Selon la nuance |
| Résistance mécanique | Généralement inférieure | Selon la nuance, souvent supérieure | Souvent supérieure |
| Résistance à la corrosion | Bonne dans les milieux adaptés | Souvent élevée, selon la nuance | Protection généralement nécessaire |
| Conductivité électrique | Supérieure à celle des aciers ; selon l’alliage | Faible | Faible |
| Arbres à couple élevé | Souvent non privilégié | Adapté avec une conception correcte | Choix courant avec conception adaptée |
| Aspect esthétique | Teinte dorée caractéristique | Métallique argenté | Généralement métallique gris |
Choisissez le laiton pour les arbres usinés de précision lorsque l’usinabilité, la conductivité ou certaines exigences de corrosion importent et que les charges mécaniques sont modérées. Choisissez l’inox ou les aciers carbone/alliés lorsque résistance, tenue en fatigue, rigidité ou transmission de forte puissance dominent.
La page matière dédiée à l’acier carbone n’est pas encore disponible ; la page de capacité matière existante couvre les exigences de consultation.
Le contrôle part du plan approuvé et des preuves nécessaires à l’acceptation. Convenez des caractéristiques critiques, références, échantillonnages et documents avec la gamme de fabrication, sans vous contenter d’une déclaration générale de précision.
Examiner la nuance, la spécification commandée, l’état livré et l’identification du stock. Demander le certificat matière et le périmètre de traçabilité avant achat ; l’aspect seul ne permet pas d’identifier l’alliage.
Vérifier la pièce initiale selon le plan approuvé et le contrôle convenu. Relever diamètres, longueurs, épaulements et relations critiques avant de valider le réglage pour la quantité prévue.
Contrôler les dimensions et détails critiques aux étapes et fréquences convenues. Surveiller usure d’outil, bavures et dommages de manutention afin de protéger les surfaces de positionnement et d’accouplement.
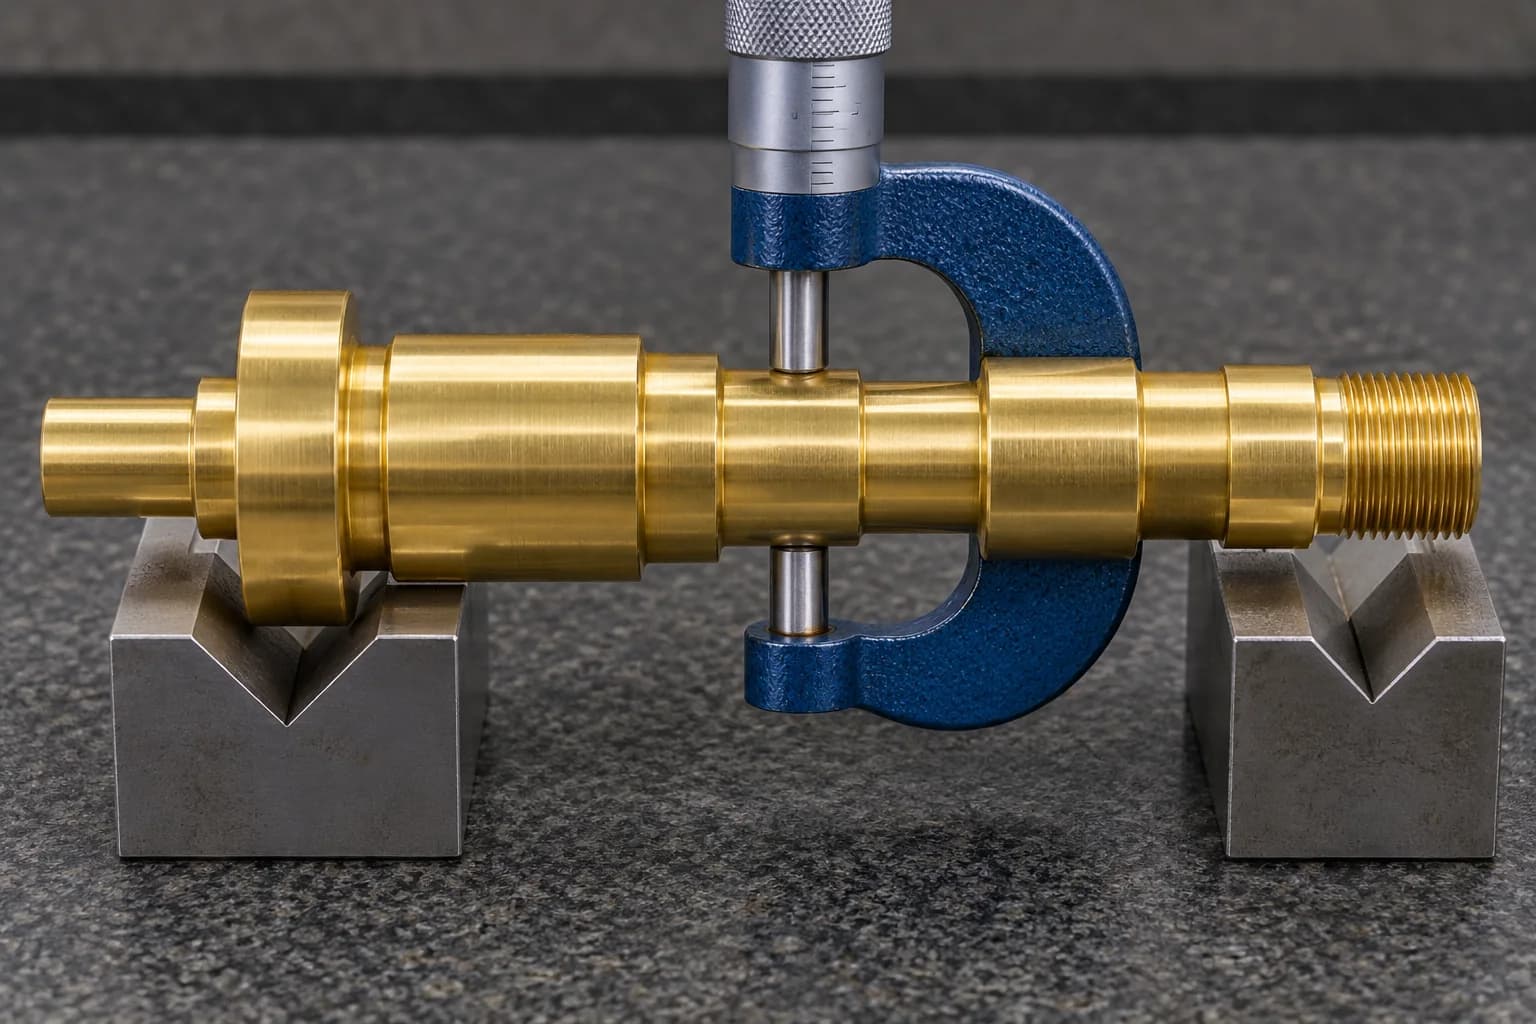
Lorsque spécifié, contrôler la géométrie liée aux références et la rugosité par une méthode adaptée au plan. Une mesure de diamètre seule ne démontre ni battement, ni concentricité, ni état de surface.
Examiner l’état final, l’échantillonnage convenu et les documents avant expédition. Les pièces revêtues nécessitent les vérifications dans l’état final spécifié ; inclure les relevés matière, dimensionnels et premier article lorsqu’ils sont commandés et disponibles.
Faites défiler horizontalement pour comparer toutes les colonnes.
| Caractéristique | Méthode de mesure | Documentation |
|---|---|---|
| Diamètre extérieur | Micromètre extérieur adapté | Relevé dimensionnel selon les limites du plan |
| Relations géométriques référencées | Montage adapté, comparateurs ou MMT avec références définies | Résultats géométriques et référence du montage |
| Filetages, gorges et petits détails | Calibres de filetage spécifiés et mesure optique selon le besoin | Relevé de contrôle des caractéristiques ou rapport premier article convenu |
| Rugosité de surface | Profilomètre avec paramètre et zone de mesure spécifiés | Résultats de rugosité si requis |
| Spécification matière | Identification matière et examen du certificat fournisseur | Certificat matière et traçabilité convenue |
Une démarche centrée sur l’arbre et le plan relie choix matière, usinage, contrôle et exigences d’achat claires. Le devis définit le périmètre de fabrication accepté et les documents requis pour le projet.
L’examen du plan relie portées, épaulements, surfaces de positionnement et extrémités à l’assemblage, au lieu de traiter la pièce comme une simple barre de laiton.
Une gamme coordonnée considère diamètres tournés, méplats fraisés, trous, gorges et autres détails. Les traitements spécialisés nécessaires sont inclus au périmètre convenu.
Comparer les laitons à l’inox et à l’acier allié selon usinabilité, conductivité, exposition et charges avant de confirmer la spécification de fabrication.
Dimensions fonctionnelles, relations de références et finitions sont examinées avant usinage. L’acceptation dépend du plan approuvé et des méthodes de contrôle convenues.
Les demandes de prototypes, petites séries et séries répétées sont évaluées selon approvisionnement, outillage et quantité. Le devis fixe la gamme acceptée et les exigences de livraison.
Clarifier documents matière, rapports de contrôle, révisions de plan et exigences d’expédition à la commande. Les dossiers du projet facilitent les échanges entre achats, ingénierie et qualité.
TOPSHAFT est la division de fabrication d’arbres de précision de Dongguan Tops Precision Manufacture Co., Ltd., opérant aux côtés de Topsbest Precision pour les projets OEM centrés sur les arbres. En savoir plus sur Topshaft.
Réponses directes aux questions courantes de choix matière, d’usinage et de devis.
Le C360 est un choix initial courant pour le décolletage grâce à son tournage efficace. Il ne convient pas à tous les arbres : restrictions de plomb, résistance, exposition, forme du produit et finition peuvent imposer une autre nuance. Un arbre C360 doit être défini avec la norme matière et l’état applicables. Disponibilité et gamme sont confirmées à l’examen du plan.
Oui, si les charges, la vitesse, l’usure et la conception le permettent. Le laiton peut convenir à certains petits mécanismes rotatifs ou ensembles de positionnement, mais ne remplace pas globalement l’acier dans les entraînements fortement chargés. Examinez interfaces de palier, lubrification, rigidité, couple, flexion et cycles. La décision matière doit refléter l’assemblage complet et la durée de service requise.
Les tolérances dépendent de la dimension nominale, de la géométrie, de la longueur non soutenue, du bridage, du procédé et de la mesure. Tourner une courte portée, finir un arbre élancé et contrôler un diamètre revêtu impose des contraintes différentes. Fournissez dimensions critiques, références et état final pour chiffrer les limites après examen technique. Aucune tolérance unique n’est promise pour tous les arbres.
Le C360 est un laiton au plomb de décolletage fréquemment choisi pour les pièces usinées ; le C260, plus riche en cuivre, est associé à la ductilité et au formage. Le C260 n’est pas un substitut équivalent de décolletage. Le C360 contient environ 2,5–3,0 % de plomb selon la CDA : les restrictions d’application doivent être examinées. Choisissez selon les propriétés et une gamme compatible.
Le laiton peut bien se comporter dans les atmosphères et services peu agressifs adaptés, mais sa résistance dépend de l’alliage, du milieu, de la température et des contraintes. Certains milieux provoquent dézincification ou corrosion sous contrainte ; l’ammoniac est particulièrement préoccupant pour le laiton contraint. Une désignation navale ou un revêtement ne garantit pas une aptitude universelle. Décrivez l’environnement réel et les critères d’acceptation avant le choix matière.
Envoyez votre plan 2D ou modèle 3D à Topshaft pour étude de faisabilité et devis. Précisez nuance, norme, quantité, tolérances critiques, références, finition et application. Le téléchargement accepte PDF, STEP, DXF et les autres formats indiqués. Fournisseur d’arbres sur mesure, Topshaft confirme approvisionnement, opérations, documents de contrôle et livraison pour chaque projet, plutôt que de vendre des barres génériques au détail.
Le laiton n’est généralement pas privilégié pour les couples exigeants, la fatigue ou les transmissions fortement chargées. L’acier, l’acier allié ou une nuance inox adaptée convient souvent mieux lorsque résistance et rigidité dominent. La décision exige néanmoins couple, flexion, concentrations de contraintes, portée entre supports et cycle réels. Un changement de matériau seul ne compense pas une géométrie ou une liaison inadaptée.
Oui, sous réserve du système de dépôt spécifié, de la disponibilité du prestataire et de l’examen du projet. Convenez de l’épaisseur, de l’adhérence, de l’aspect, du milieu et du contrôle final. Le dépôt modifie diamètres de palier, filetages et ajustements serrés ; le plan doit préciser l’état d’acceptation et les zones masquées. Le nickelage ne dispense pas de vérifier la nuance ou les restrictions de plomb.
Examen de fabrication selon plan
Transmettez vos plans techniques et spécifications pour une étude de faisabilité et un devis.
Incluez nuance, plan 2D ou modèle 3D, quantité, tolérances critiques, finition et exigences d’application. Si une exigence reste indécise, décrivez les conditions de fonctionnement afin d’identifier les points à clarifier.