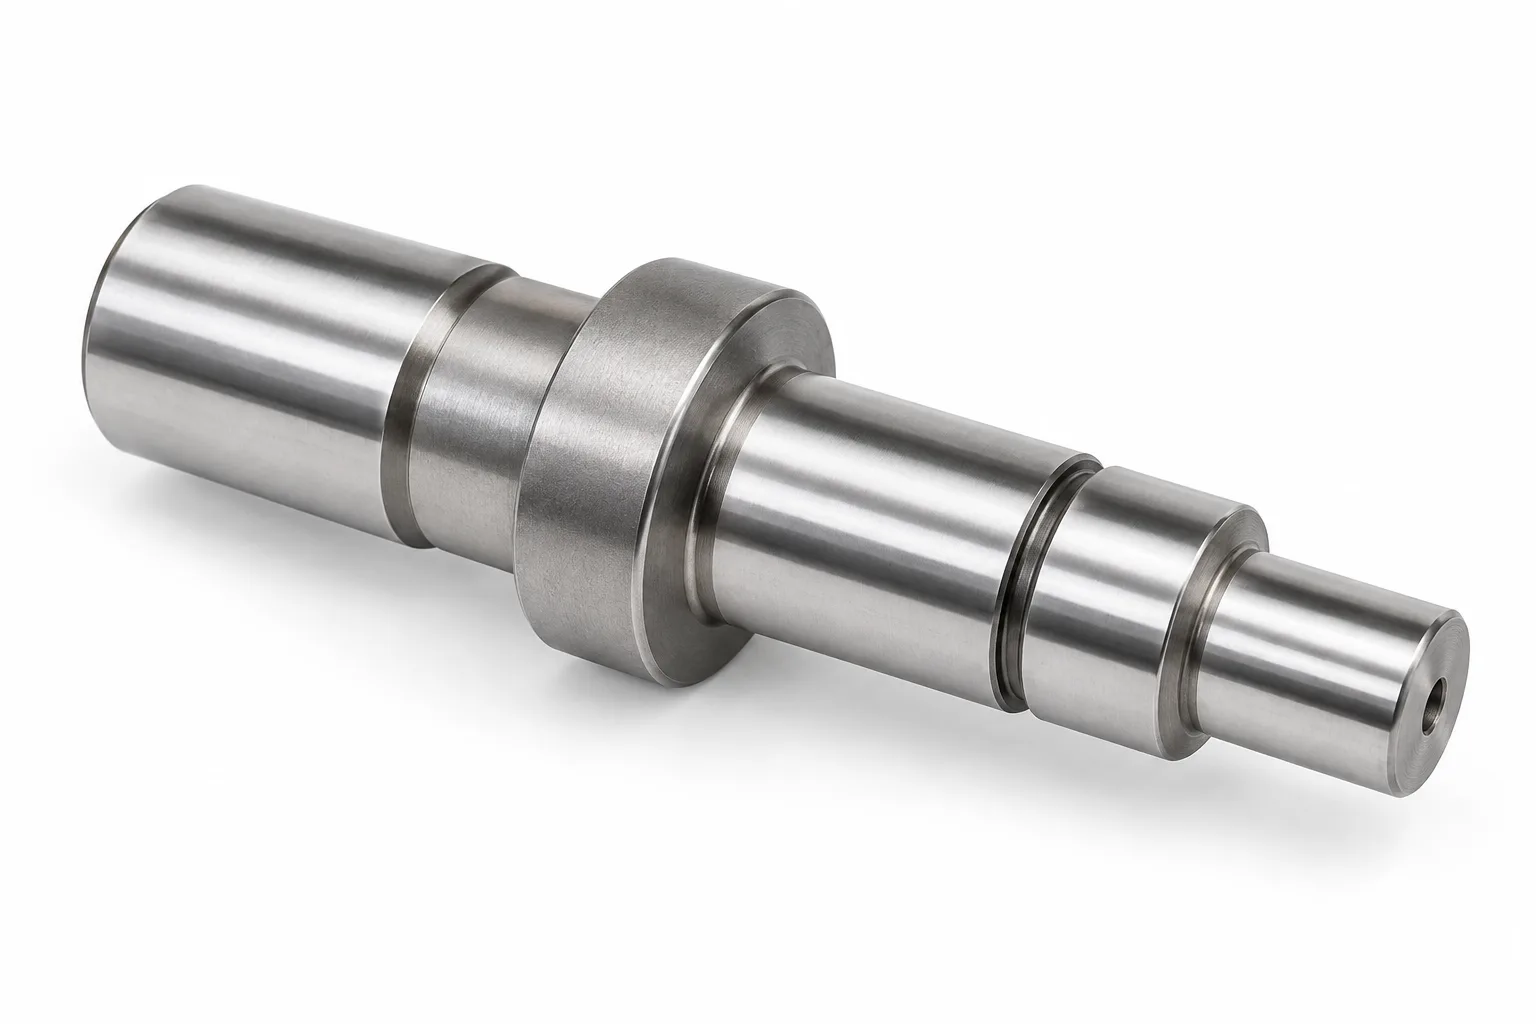
Abgestufte Werkzeugstahlschäfte
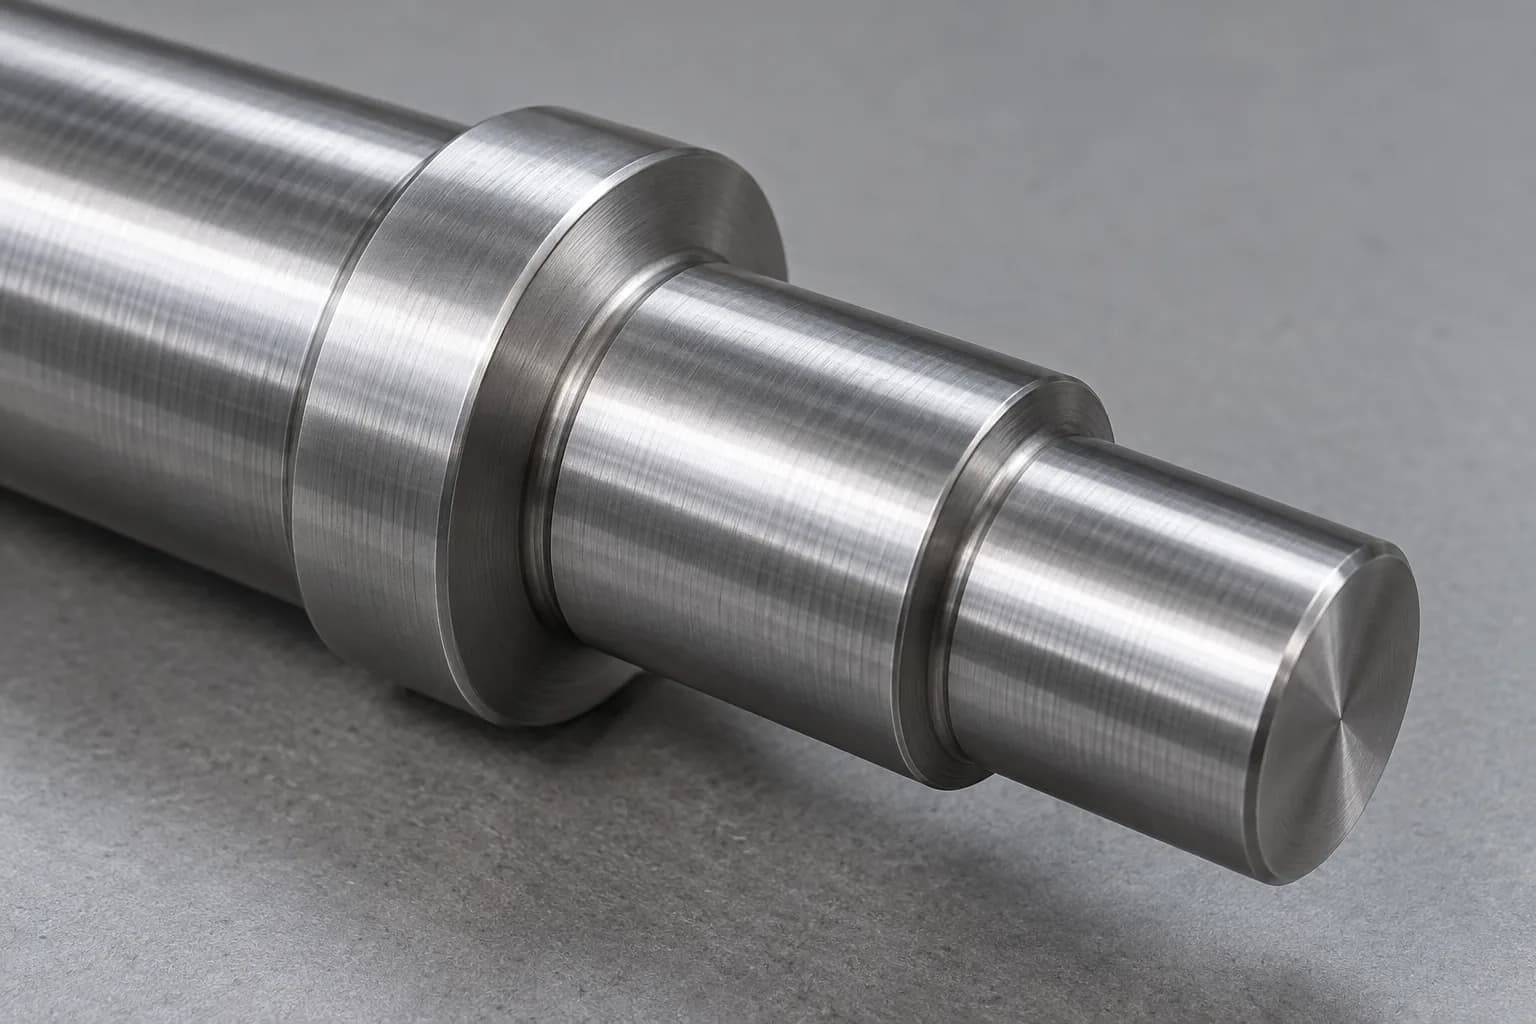
Schultern, Aufnahmedurchmesser und geschliffene Zapfen unterstützen definierte Lager- und Montagebeziehungen. Übergangsradien und abschließende Schleifzugänge vor dem Härten planen.
Überprüfen Sie die Wellengeometrie
PRÄZISIONSGEHÄRTETE WELLE HERSTELLUNG
Topshaft bietet zeichnungsbasierte CNC-Bearbeitungslösungen für kundenspezifische Werkzeugstahlwellen, die in verschleißempfindlichen Industriemaschinen und Werkzeuganwendungen eingesetzt werden. Wir überprüfen Materialqualitäten, Wärmebehandlungsanforderungen, kritische Wellengeometrie und Endkontrollspezifikationen, um praktische Fertigungslösungen für OEM-Projekte zu entwickeln.
Materialoptionen unterliegen der Beschaffung und Machbarkeitsbestätigung.
Werkzeugstahlwellen sind kundenspezifisch bearbeitete mechanische Komponenten, die aus Werkzeugstahlsorten hergestellt werden, die nach Härte, Verschleißfestigkeit, Zähigkeit, thermischer Leistung oder Dimensionsstabilität ausgewählt werden. Sie werden in speziellen Industriemechanismen eingesetzt, bei denen herkömmliche Wellenstähle möglicherweise nicht die erforderliche Oberflächen- oder Materialleistung bieten.
Wählen Sie Werkzeugstahl, wenn ein definierter Verschleiß oder eine Werkzeugbelastung dies rechtfertigt – und nicht nur, weil eine höhere Härte verfügbar ist. Stöße, Ermüdung, Kontaktschmierung und das Gegenstück können ebenso wichtig sein wie abrasiver Verschleiß. Eine fertige Welle muss ihre gesamten Lastpfad- und Montageanforderungen erfüllen.
Mögliche Geometrien; Die Sorteneignung hängt von der Anwendung ab. Keine aufgeführte Form garantiert, dass jede Werkzeugstahlsorte geeignet ist.
Schultern, Aufnahmedurchmesser und geschliffene Zapfen unterstützen definierte Lager- und Montagebeziehungen. Übergangsradien und abschließende Schleifzugänge vor dem Härten planen.
Überprüfen Sie die Wellengeometrie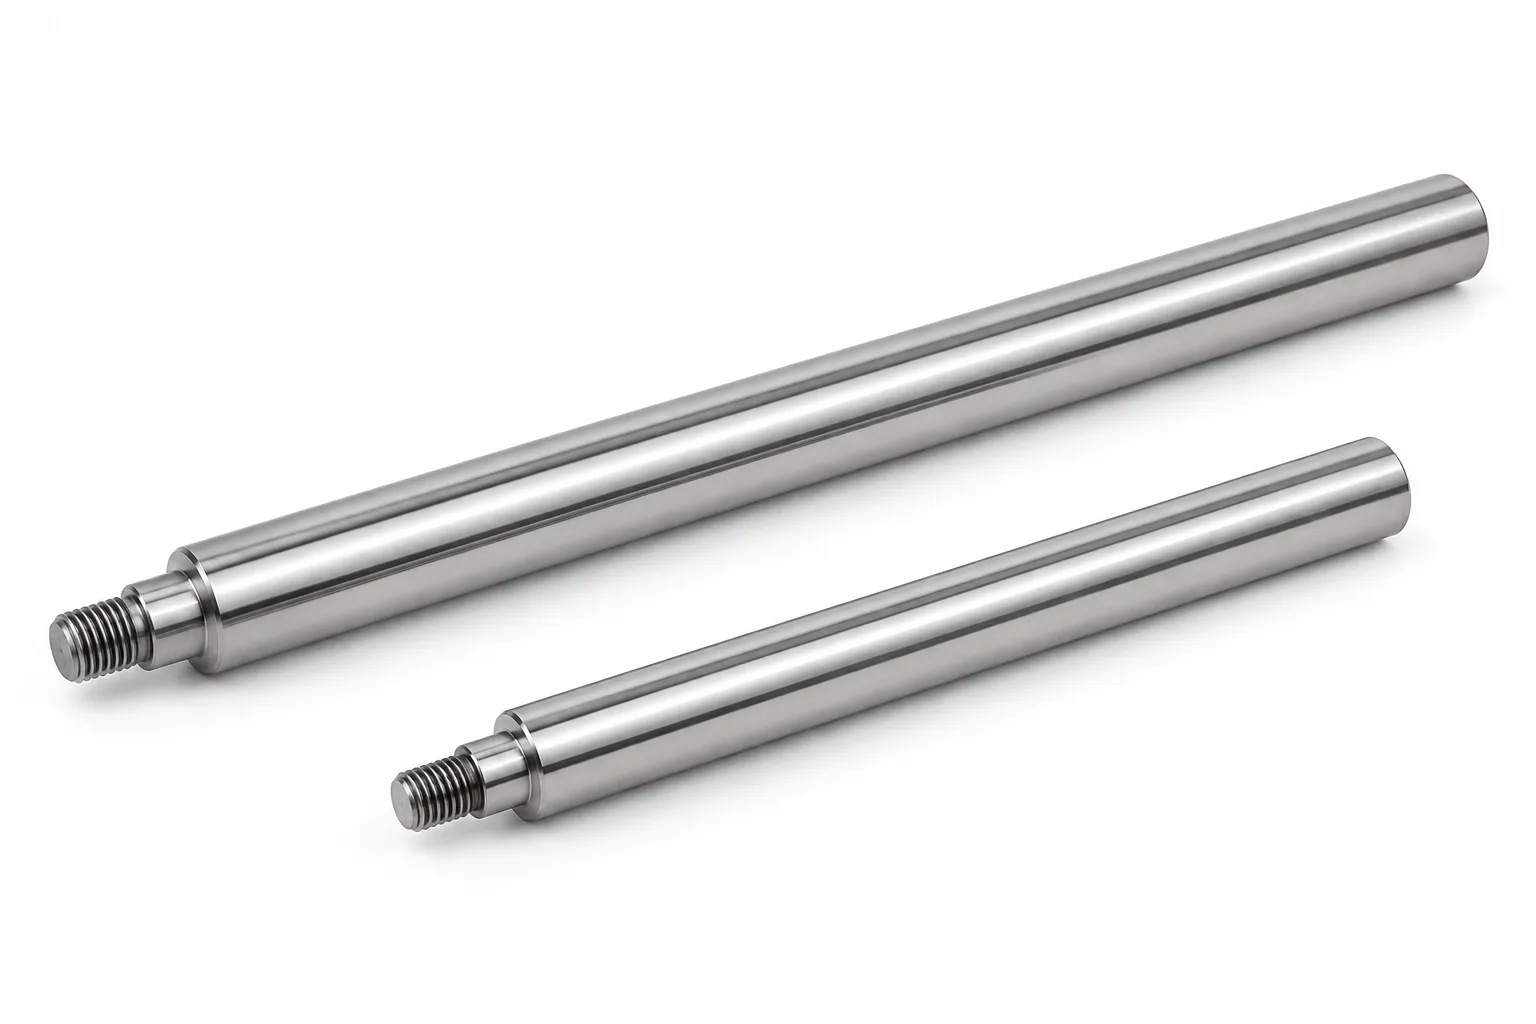
Verschleißempfindliche Führungs- und Positionierungsmechanismen erfordern eine kontrollierte Geradheit, Oberflächengüte und Kontaktverhalten. Passen Sie die gehärtete Oberfläche an die Buchse, Schmierung und Einschaltdauer an.
Überprüfen Sie die Wellengeometrie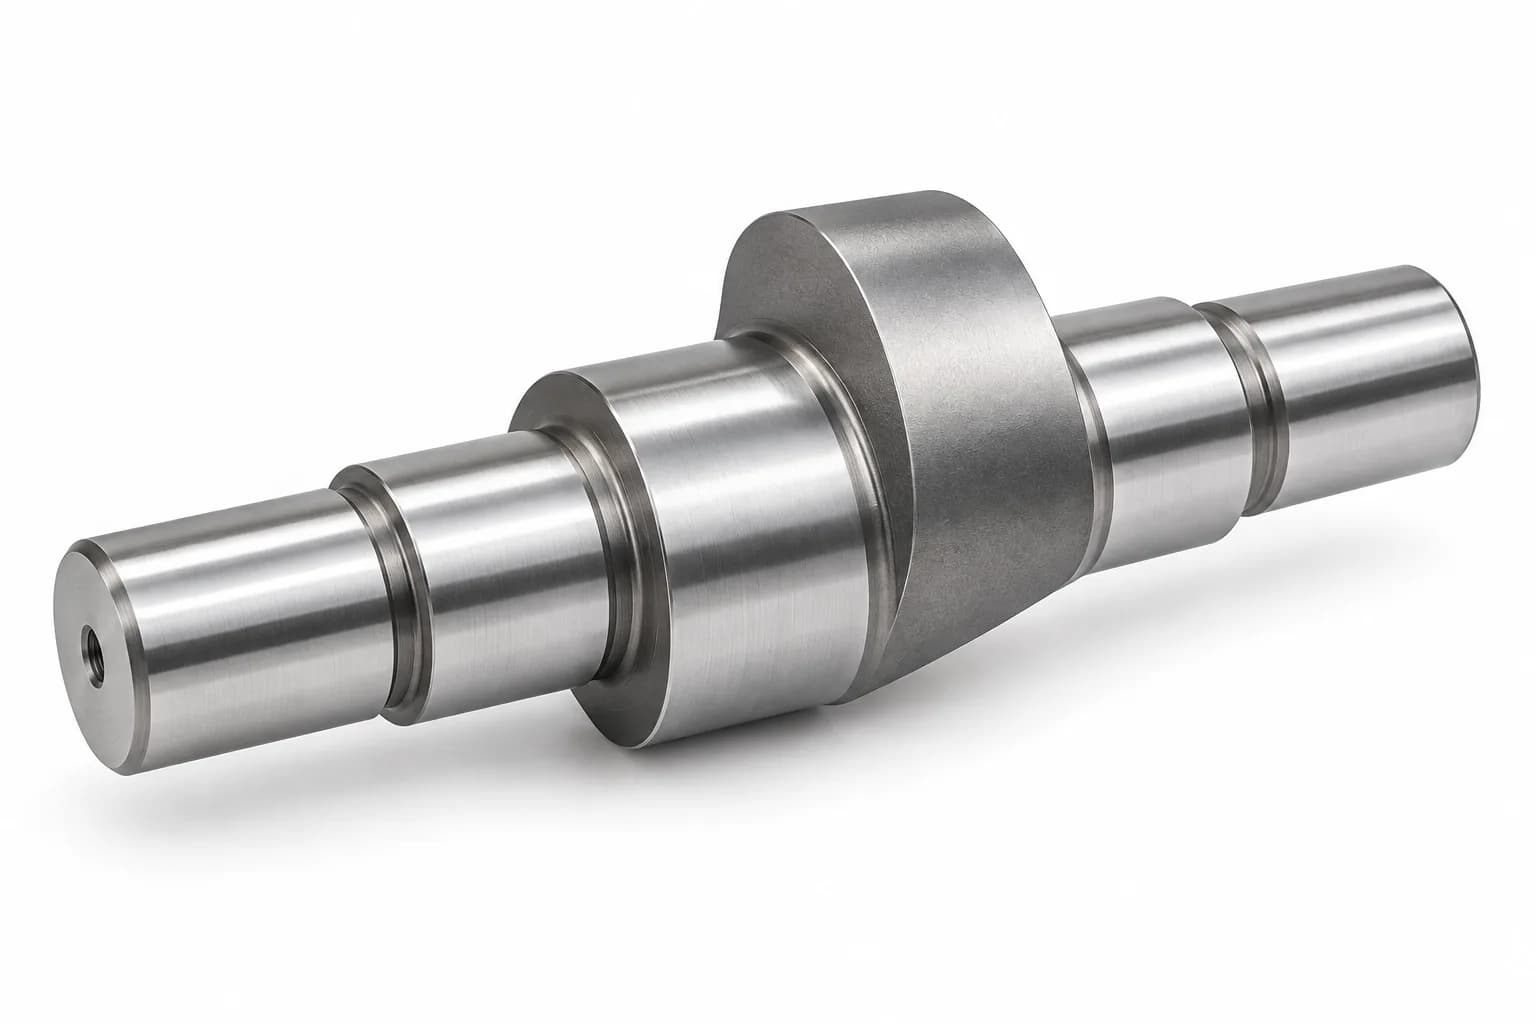
Versetzte Zapfen und spezielle Profile sorgen für eine kontrollierte mechanische Bewegung. Identifizieren Sie Winkelbeziehungen, Bezugsachsen und Profilprüfungsanforderungen für die fertig gehärtete Komponente.
Überprüfen Sie die Wellengeometrie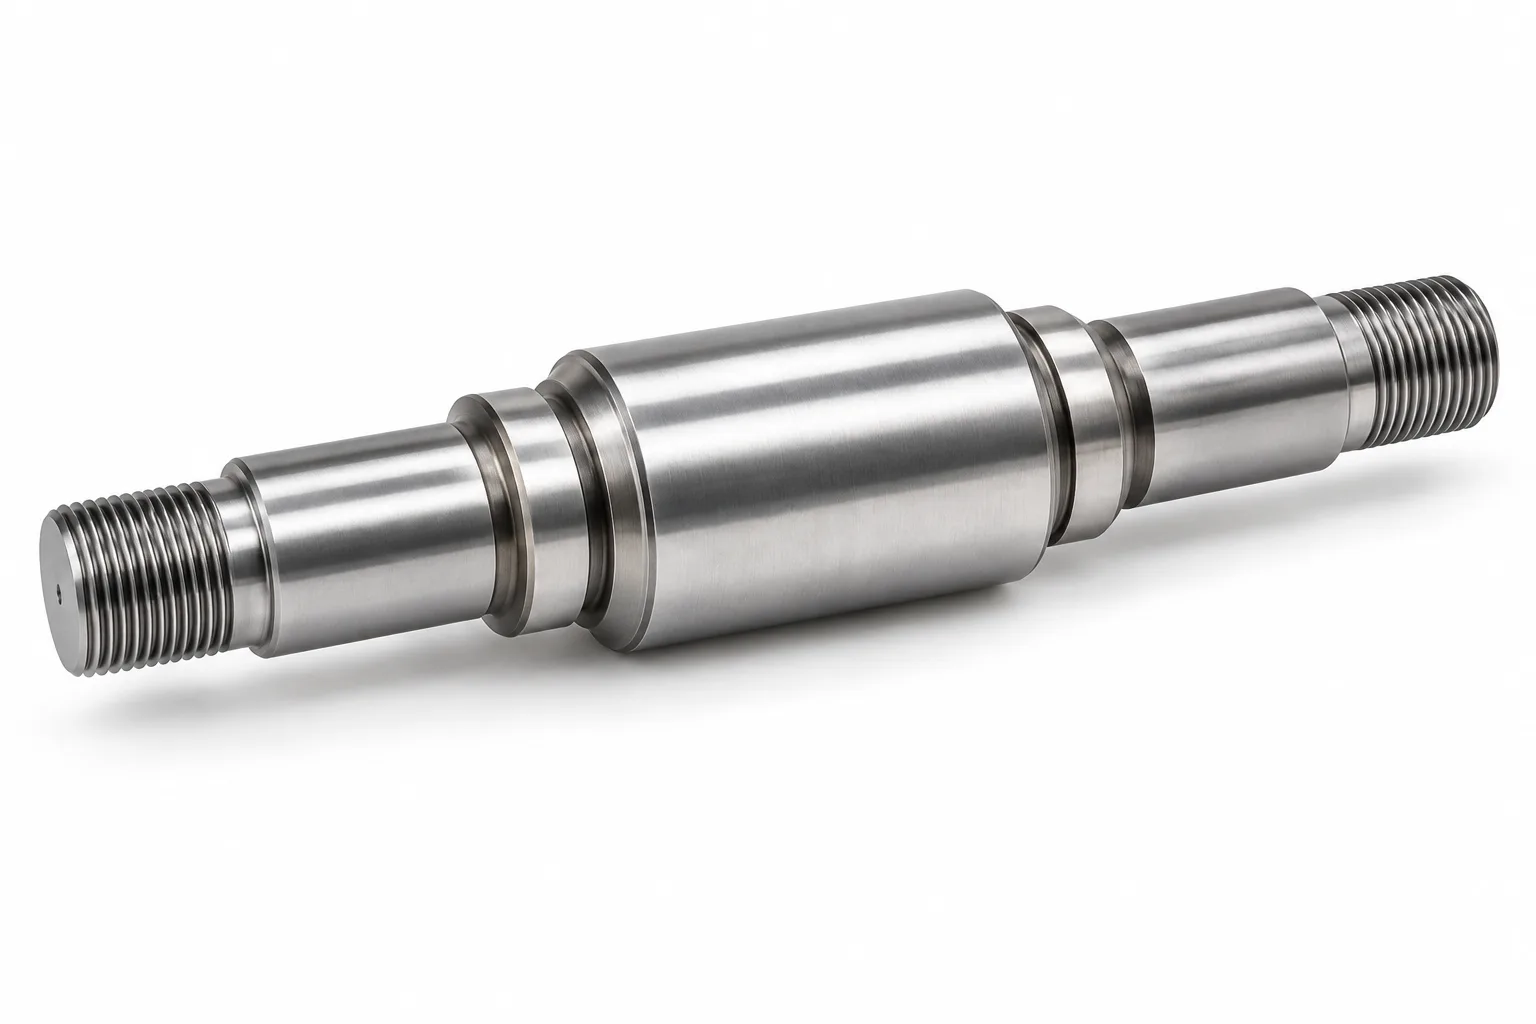
Kundenspezifische Gewinde und Montagemerkmale erfordern geeignete Freistiche und eine definierte Abnahmebedingung. Berücksichtigen Sie die Spannungen am Gewindegrund und ob das Schneiden oder Schlichten vor oder nach dem Härten erfolgt.
Überprüfen Sie die Wellengeometrie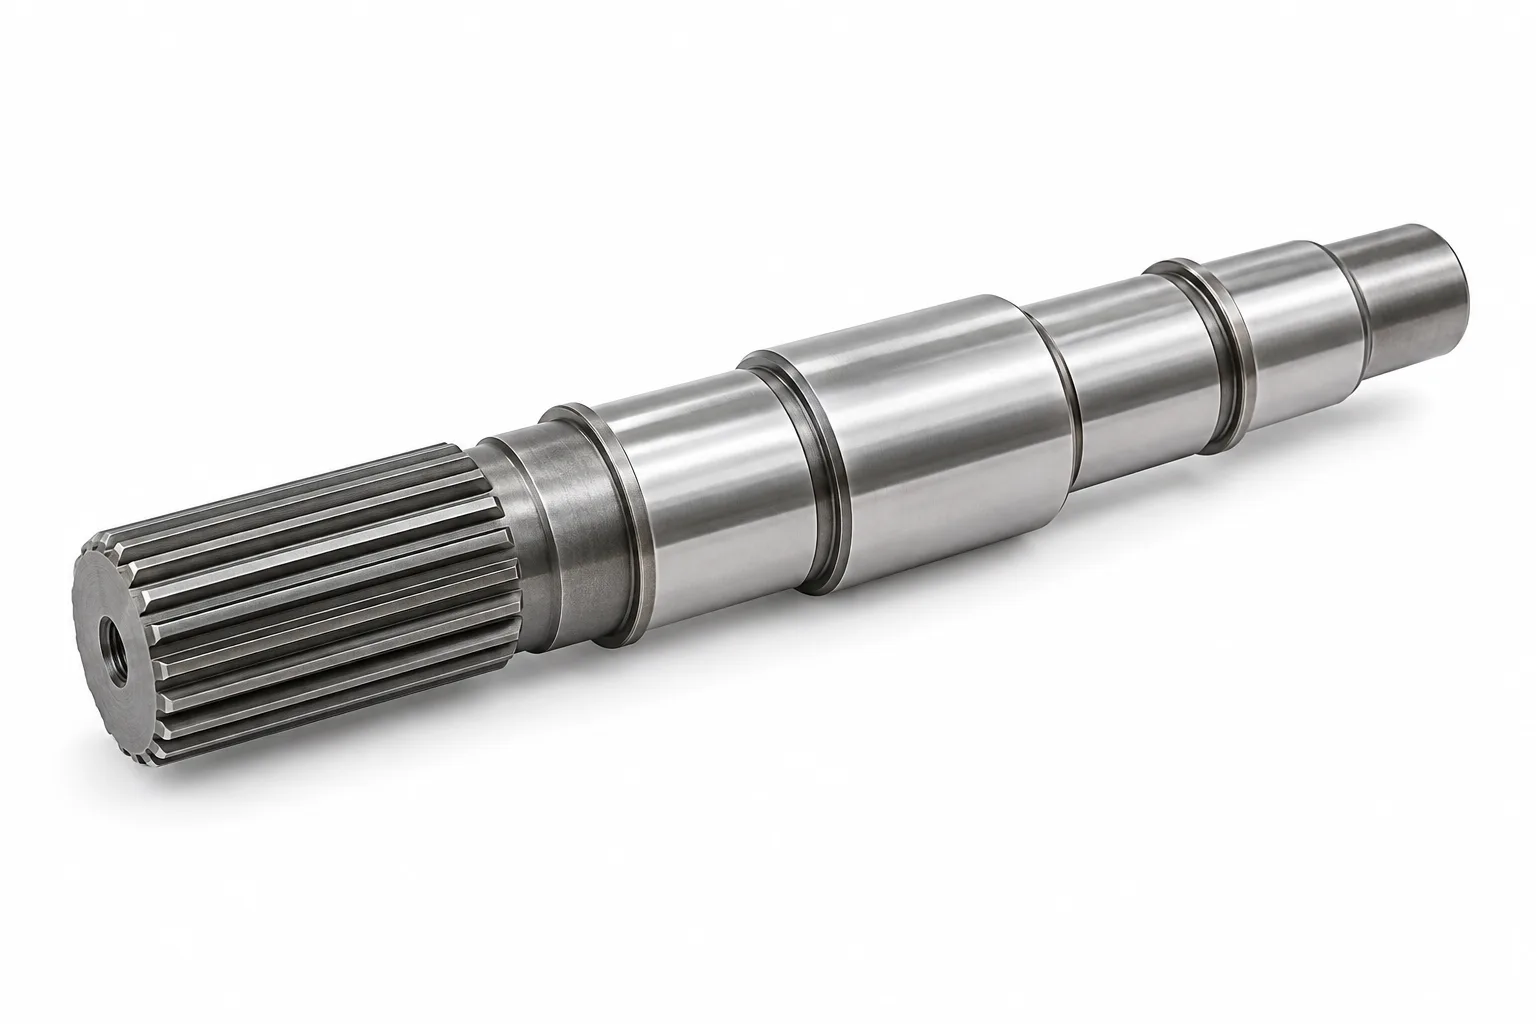
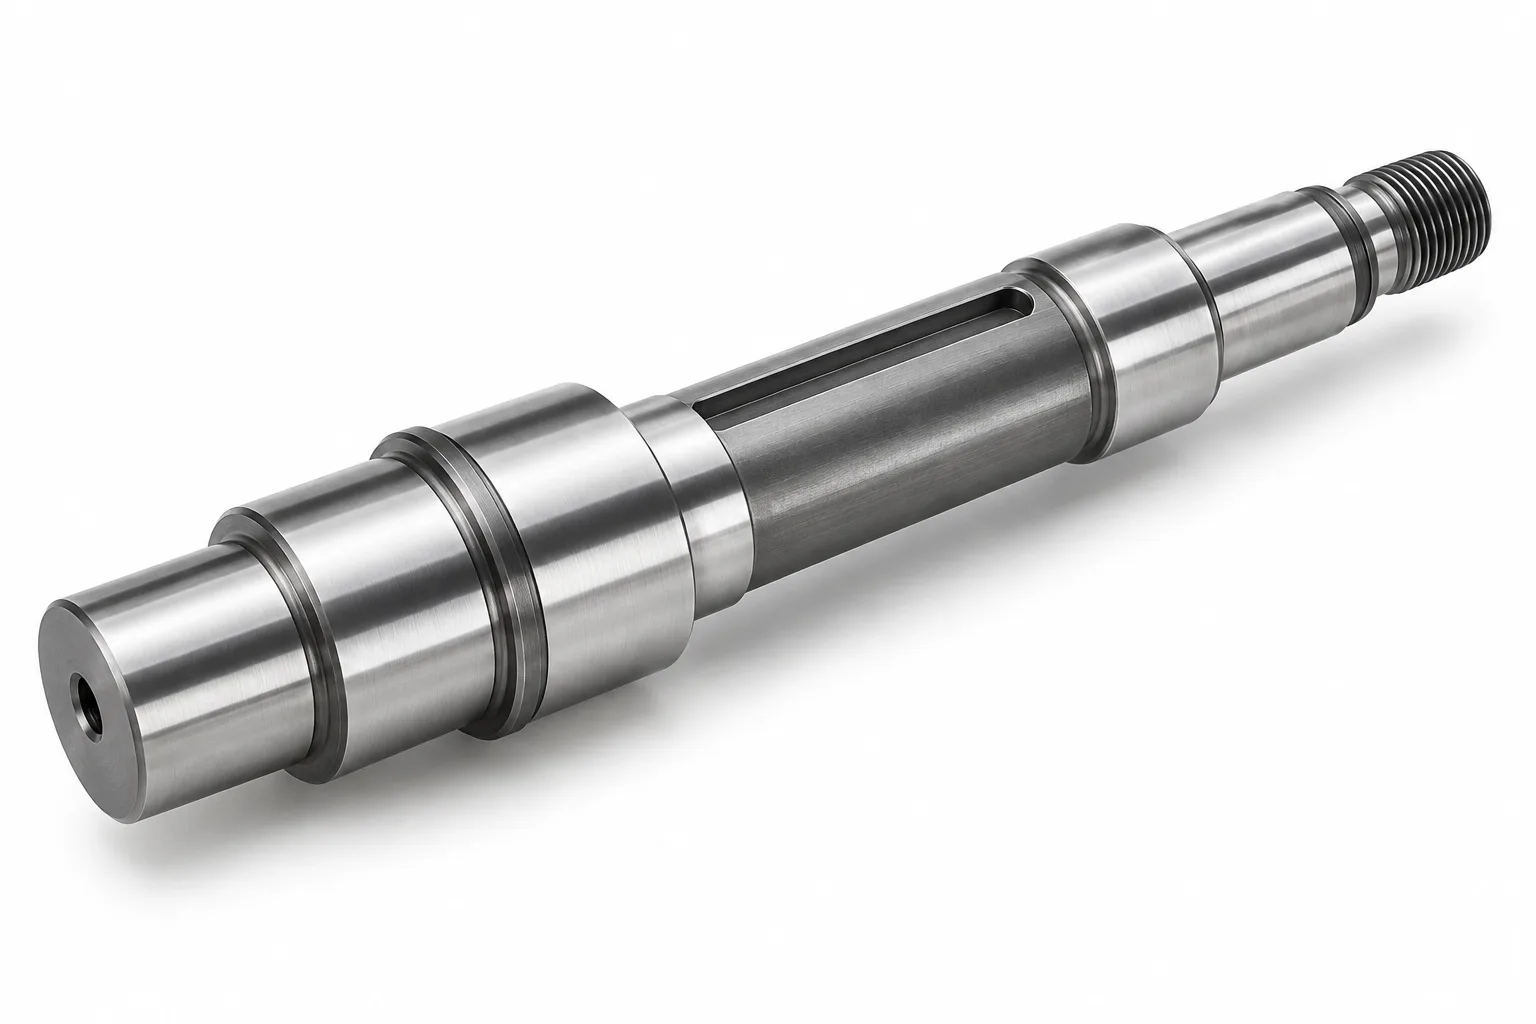
Spezielle Drehmomentübertragungsschnittstellen erfordern eine geeignete Sorte, Zahngeometrie und Behandlungsroute. Eine hohe Härte kann die Beurteilung des zyklischen Drehmoments, des Stoßes und der Ermüdung der Keilwurzel nicht ersetzen.
Überprüfen Sie die Wellengeometrie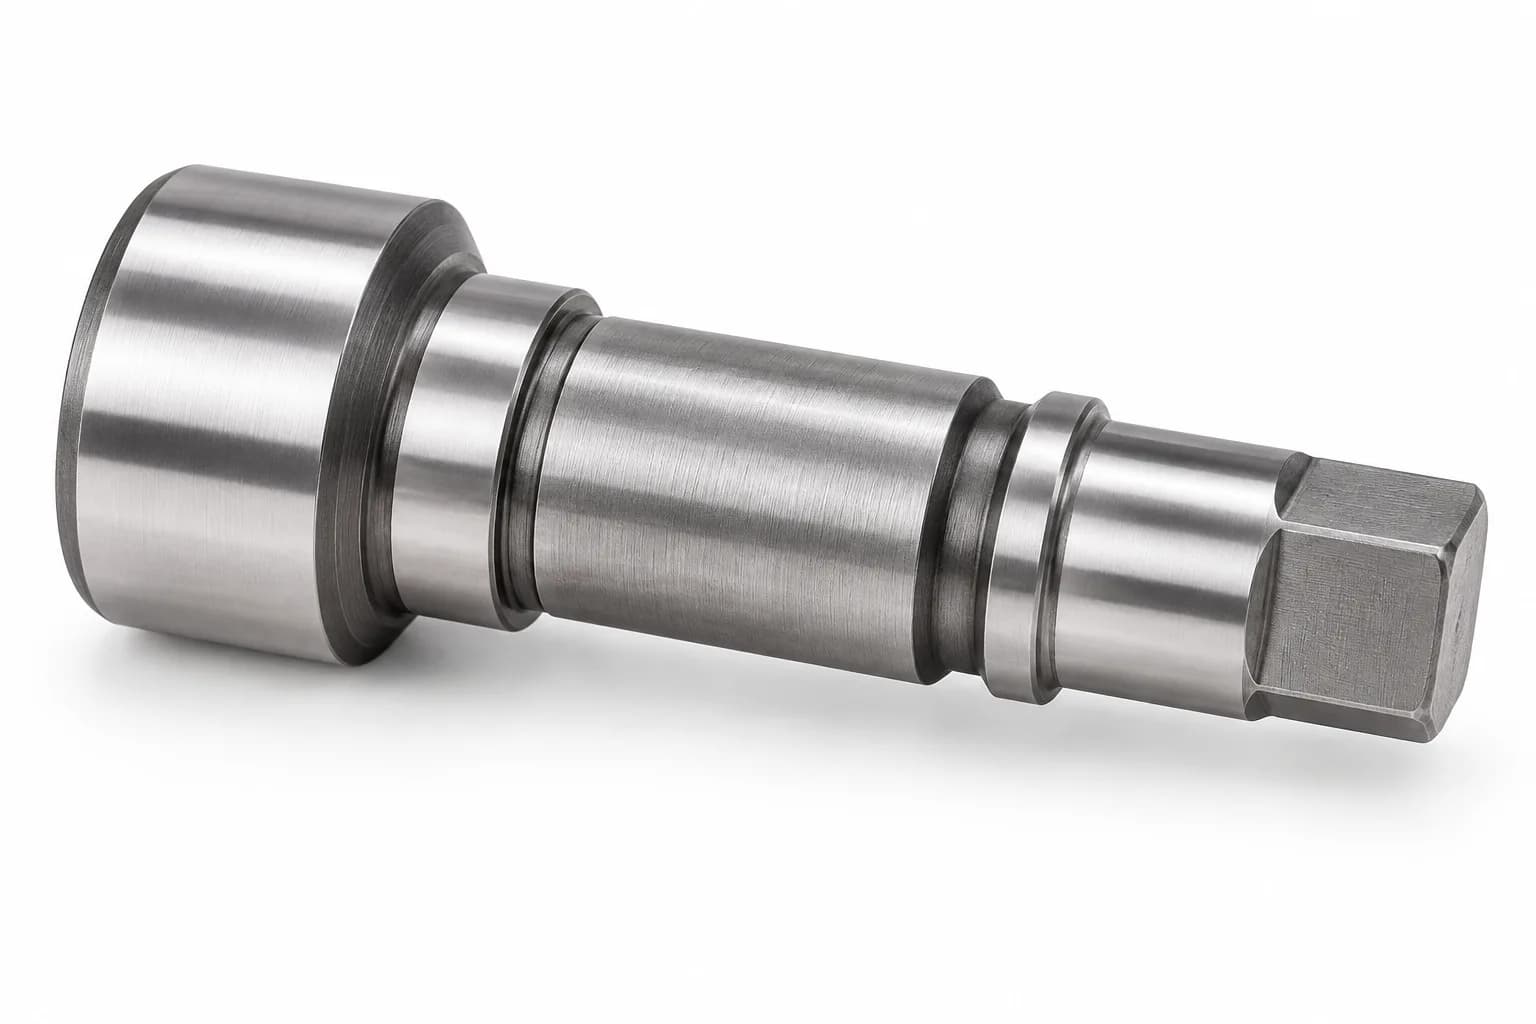
Anwendungsspezifische gehärtete Funktionsflächen können Präzisionszapfen, Positionierungsmerkmale und kundenspezifische Antriebsenden kombinieren. Geben Sie an, welche Oberflächen abgenutzt sind, welche Lasten tragen und wie jede einzelne geprüft wird.
Überprüfen Sie die WellengeometrieVorrang vor abrasivem Verschleiß
Verschleiß-Zähigkeits-Gleichgewicht
Ölhärteroute
Anforderungen an Heißarbeiten
Wischen Sie horizontal, um alle Spalten zu lesen.
| Note | Hauptmerkmale | Mögliche Anwendungen | Designüberlegungen |
|---|---|---|---|
| D2 | Kaltarbeitsstahl mit hohem Kohlenstoff- und Chromgehalt und hoher abrasiver Verschleißfestigkeit. | Verschleißempfindliche Wellen und Werkzeugkomponenten. | Relativ begrenzte Zähigkeit bei Stoßbelastung; Überprüfen Sie Torsionsschock und Ermüdung. |
| A2 | Lufthärtender Kaltarbeitsstahl mit ausgewogener Verschleißfestigkeit und Zähigkeit. | Präzisionswerkzeugwellen und mechanische Komponenten. | Der Verzug durch die Wärmebehandlung muss immer noch kontrolliert werden; Lufthärtung bedeutet nicht Nullbewegung. |
| O1 | Ölhärtender Werkzeugstahl mit guter Bearbeitbarkeit im geglühten Zustand. | Kleine Werkzeugwellen, Positionierungs- und mechanische Komponenten. | Insbesondere bei schlanken oder asymmetrischen Merkmalen muss eine Löschverzerrung berücksichtigt werden. |
| H13 | Warmarbeitsstahl mit nützlicher Warmfestigkeit und thermischer Ermüdungsbeständigkeit. | Spezialisierte Hochtemperatur-Werkzeugmechanismen. | Überprüfen Sie die Behandlung, die Betriebstemperatur und die tatsächliche Belastung. keine universelle Heißbetriebswelle. |
| S7 | Schlagfester Werkzeugstahl mit relativ hoher Zähigkeit. | Schlagbeanspruchte Werkzeugkomponenten, bei denen die Konstruktion ihre Verwendung unterstützt. | Die abrasive Verschleißfestigkeit ist geringer als bei einigen Sorten mit hohem Kohlenstoffgehalt. Fachgutachten erforderlich. |
| M2 | Schnellarbeitsstahl mit hoher Warmhärte und Verschleißfestigkeit. | Spezielle verschleißfeste rotierende Werkzeuge. | Berücksichtigen Sie Kosten, Sprödigkeit, Bearbeitungs- und Schleifschwierigkeiten. kein Standard-Getriebestahl. |
D2, A2, O1 und H13 sind die Hauptprüfungsrichtungen; S7 und M2 sind spezialisierte Alternativen. Die Härte hängt von der Behandlung, der Abschnittsgröße und dem angegebenen Zustand ab. Es gibt keine universelle Härtezahl für jede Sorte und es ist kein Anspruch auf dauerhafte Lagerbestände impliziert.
Siehe Uddeholm-Kaltarbeitswerkzeug-Anleitung, BÖHLER H13-Hintergrund, Zimmermann S7 und BÖHLER M2 Hintergrund. Hierbei handelt es sich um wesentliche Referenzen, nicht um Lieferantenempfehlungen oder Nachweise des Topshaft-Bestands.
Die Bearbeitung im geglühten Zustand erzeugt die Hauptgeometrie; Durch die Endbearbeitung im gehärteten Zustand werden ausgewählte endgültige Funktionsoberflächen hergestellt. Die Reihenfolge ist wichtig.
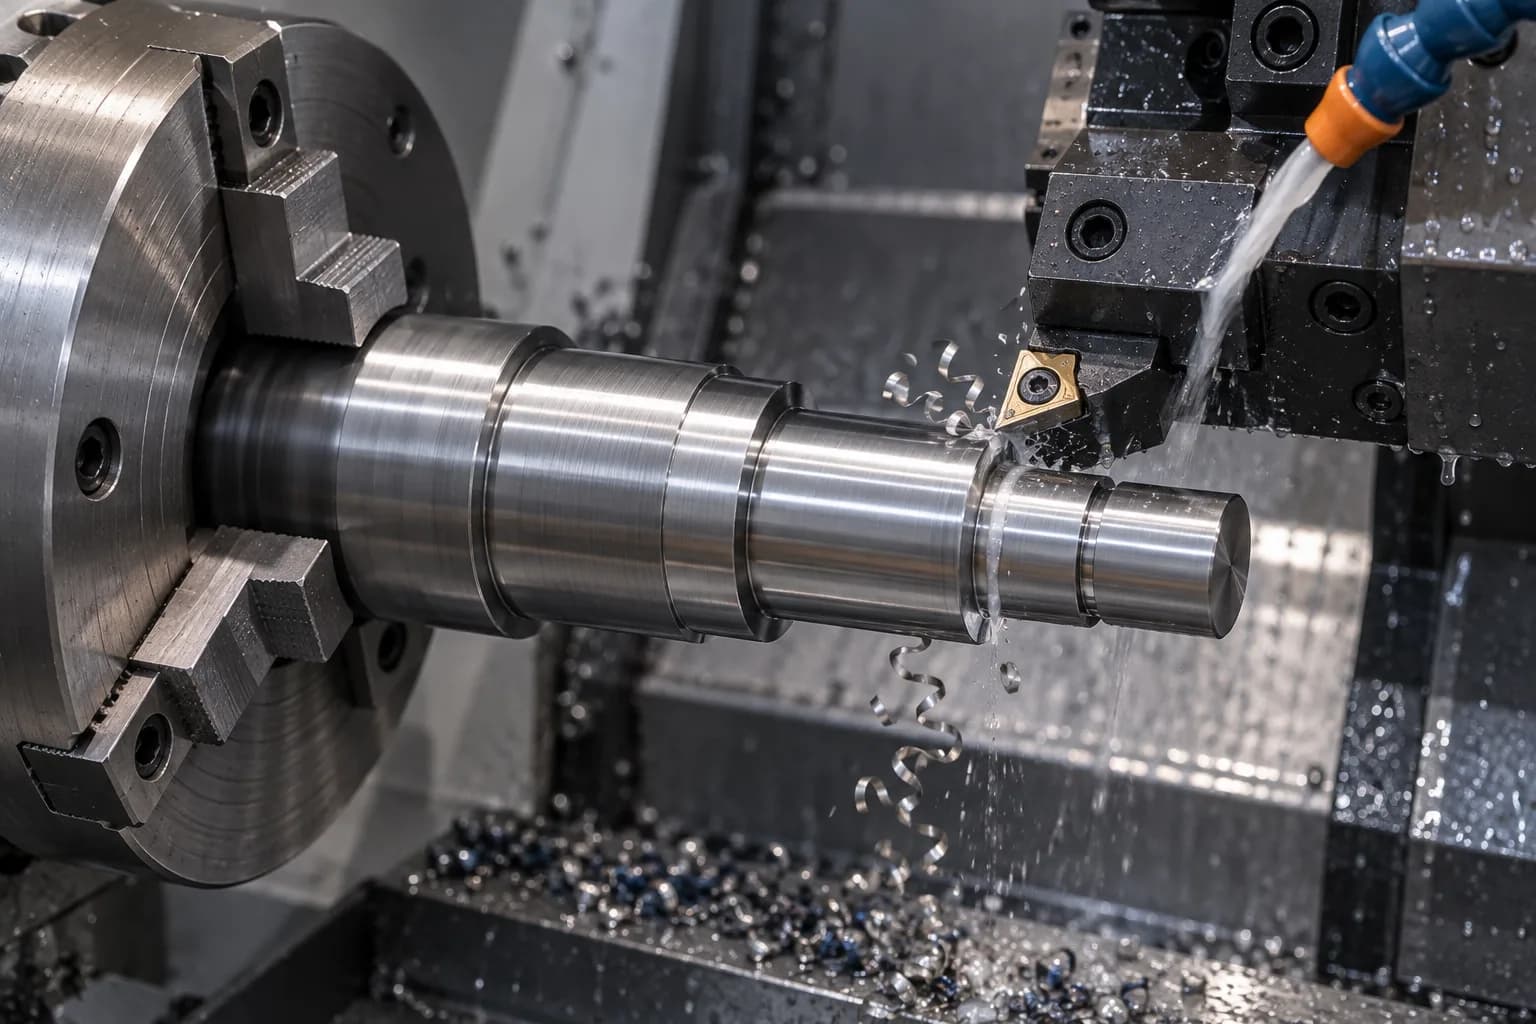
Maschinell geglühtes Material zur Festlegung von Wellendurchmessern, Schultern, Nuten und Profilen. Eine starre Unterstützung, geplante Bezugspunkte und zurückgehaltenes Schleifmaterial helfen dabei, das Teil für die anschließende Härtung vorzubereiten.
Zugehörige Fähigkeit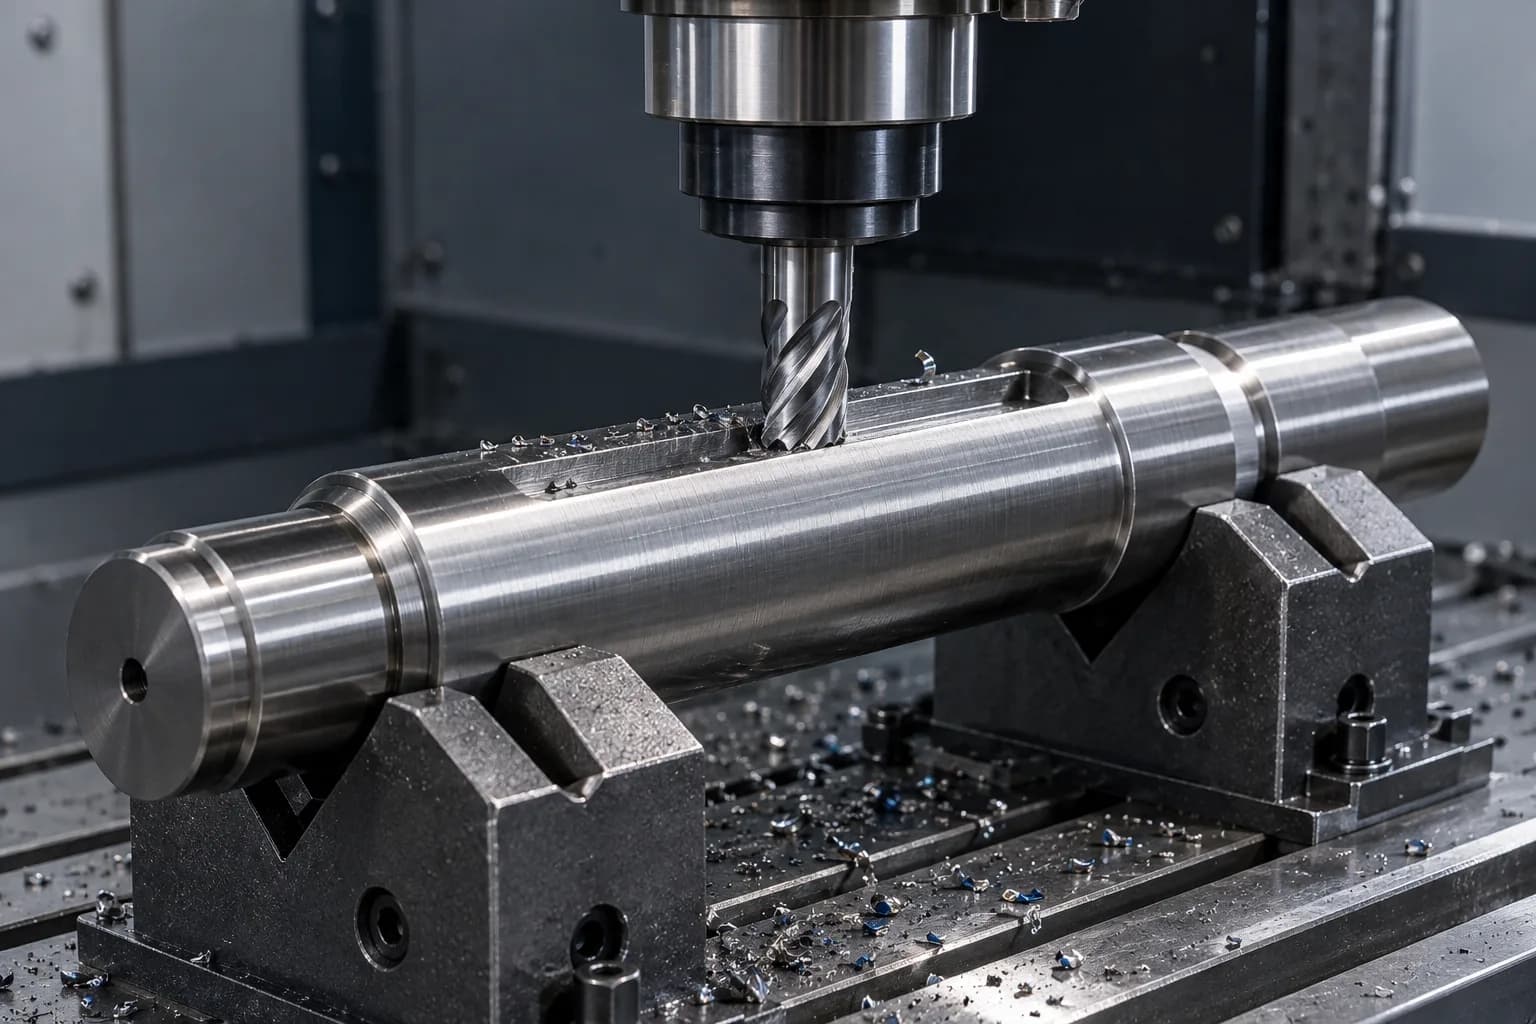
Produzieren Sie Keilnuten, Abflachungen, Schlitze und komplexe mechanische Merkmale zum richtigen Zeitpunkt. Scharfe Innenecken und dünne Abschnitte müssen auf Spannungskonzentration und Wärmebehandlungsbewegung überprüft werden.
Zugehörige Fähigkeit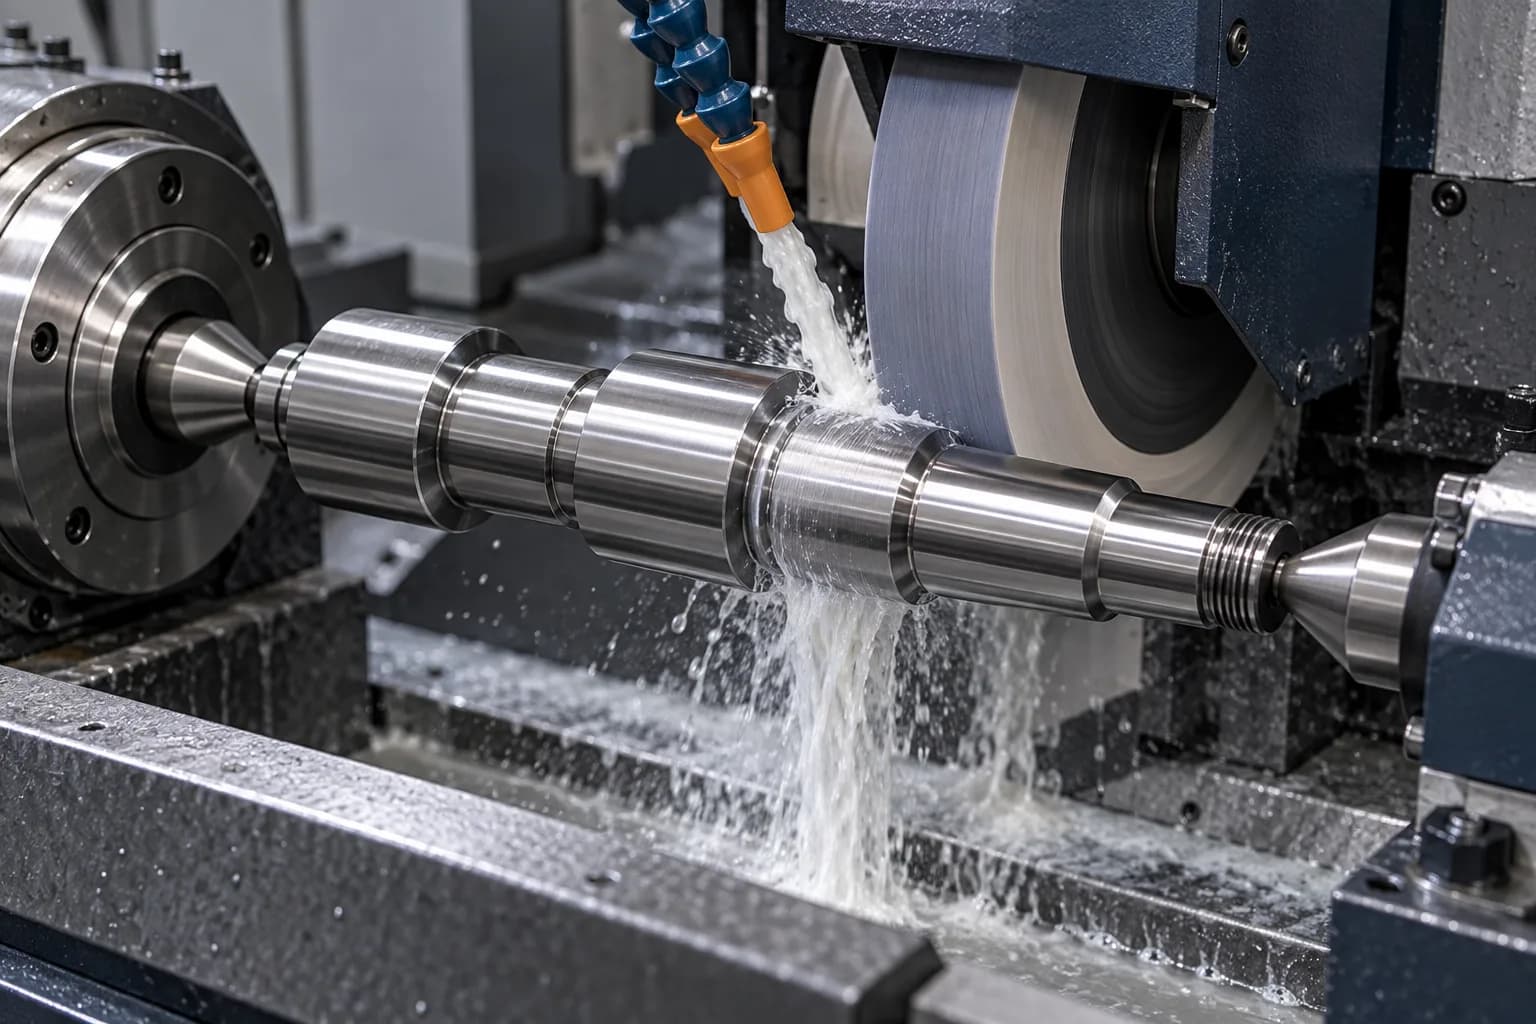
Kritische Lagerzapfen und Funktionsflächen nach der vorgeschriebenen Wärmebehandlung fertigstellen. Scheibenauswahl, Abrichten, Kühlmittel und Unterstützung werden im Hinblick auf Härte, Karbidgehalt und Geometrie geplant.
Zugehörige Fähigkeit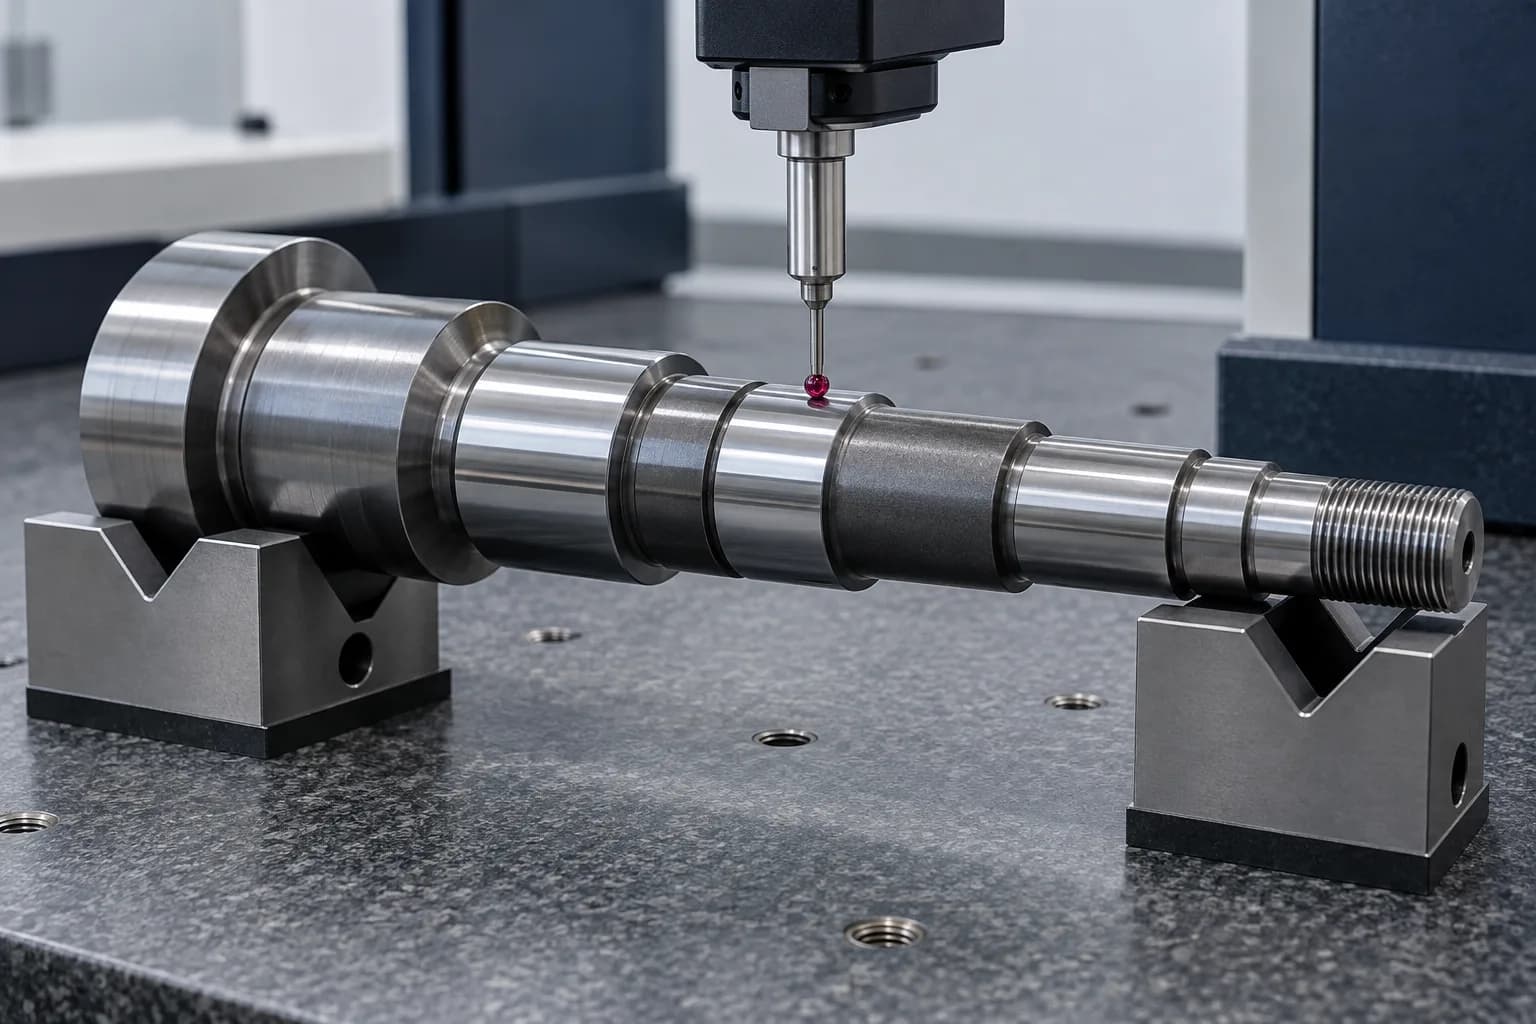
Überprüfen Sie Zeichnungsmaße, Geometrie und Härteanforderungen anhand eines vereinbarten Inspektionsplans. Zwischenprüfungen unterstützen den Prozess; Die Endabnahme bezieht sich auf den fertigen, spezifizierten Zustand.
Zugehörige Fähigkeit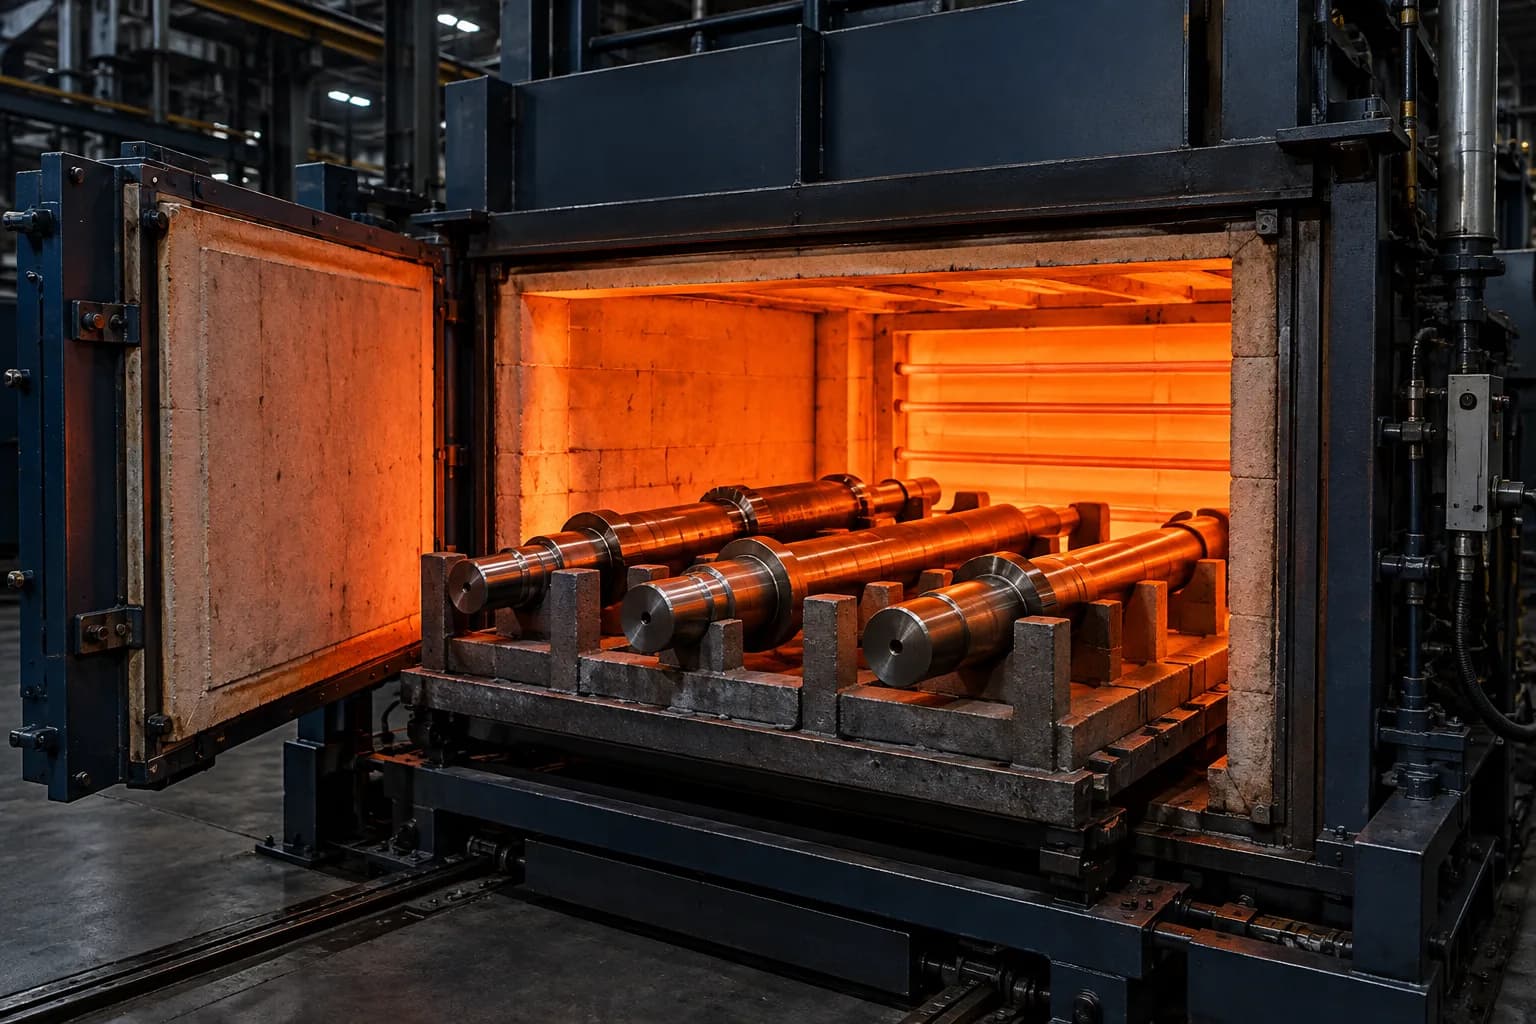
Werkzeugstähle erfordern sortenspezifische Verfahren. Ausgangszustand, Abschnitt, Ofenatmosphäre, Härtegrad des Abschreckens und Anlassen beeinflussen die Endeigenschaften und die Dimensionsbewegung.
Vereinbaren Sie vor der Bearbeitung die erforderliche Härte und Behandlungsspezifikation. Ein gemeinsamer thermischer Zyklus kann nicht für jede Güteklasse angewendet werden, und eine kryogene Behandlung ist nicht überall erforderlich.
Wischen Sie horizontal, um alle Spalten zu lesen.
| Prozess | Zweck | Technische Überlegungen |
|---|---|---|
| Glühen | Verbessern Sie die Bearbeitbarkeit und bereiten Sie das Material für die Verarbeitung vor. | Bestätigen Sie den anfänglichen Materialzustand und das sortenspezifische Verfahren. |
| Härten | Entwickeln Sie spezifizierte Härte und mechanische Eigenschaften. | Austenitisierung, Atmosphäre und Abschreckung hängen von Sorte, Querschnitt und Geometrie ab. |
| Temperieren | Passen Sie Härte, Zähigkeit und Stabilität nach dem Abschrecken an. | Temperatur und Zyklenzahl richten sich nach der Sorte und den geforderten Eigenschaften. |
| Stressabbauend | Reduzieren Sie Eigenspannungen in geeigneten Prozessphasen. | Planen Sie nach der Grobbearbeitung, wo es nötig ist, um spätere Verformungen zu reduzieren. |
| Kryo-Behandlung | Reduzieren Sie Restaustenit in ausgewählten Anwendungen. | Nur verwenden, wenn dies technisch gerechtfertigt ist; Integration mit der angegebenen Temperierroute. |
| Endschliff | Stellen Sie kritische Abmessungen und Oberflächenbeschaffenheit wieder her. | Vor dem Aushärten ausreichend Spielraum einplanen und die fertigen Oberflächen prüfen. |
Allgemeine Hintergrundinformationen finden Sie unter Uddeholms Leitfaden zur Wärmebehandlung. Verwenden Sie das für die ausgewählte Sorte festgelegte Verfahren und die vereinbarten Abnahmeanforderungen für das Projekt.
Beschichtungen oder Oberflächenbehandlungen erfordern eine Überprüfung der Kompatibilität mit der Sorte, dem wärmebehandelten Zustand, der Kontaktleistung und der Maßzugabe. Die Prozesstemperatur darf die erforderlichen Substrateigenschaften nicht beeinträchtigen. Uddeholms Schleifanleitung erklärt, warum Radzustand, Kühlung und Oberflächenintegrität wichtig sind.
Eine allgemeine Bearbeitungsanforderung von ±0,005 mm ist keine garantierte Endtoleranz für jede Welle aus gehärtetem Werkzeugstahl. Bewerten Sie jedes kritische Merkmal nach dem gesamten Herstellungsweg.
Wischen Sie horizontal, um alle Spalten zu lesen.
| Spezifikation | Zeichnungsbasierte Anforderung |
|---|---|
| Materialqualitäten | D2, A2, O1, H13 und andere spezifizierte Qualitäten, vorbehaltlich der Beschaffungs- und Machbarkeitsprüfung. |
| Ausgangszustand | Geglühter oder zeichnungsbedingter Zustand; Identifizieren Sie Produktstandards und Rückverfolgbarkeitsanforderungen. |
| Wellendurchmesser | Bestätigt nach Zeichnung, Werkstückspannung und Überprüfung der Maschinenkapazität. |
| Schaftlänge | Bewertet hinsichtlich Geometrie, Unterstützung, Schlankheit und Verzerrungsrisiko. |
| Maßtoleranz | Zeichnungsspezifisch, abhängig von der Machbarkeit des Prozesses und der Endbedingungen. |
| Härte | Spezifizierter HRC-Bereich, Testorte und Abnahmemethode je nach Güteklasse und Behandlung. |
| Geometrische Toleranzen | Rundlauf, Geradheit, Rundheit, Zylindrizität und Koaxialität bezogen auf definierte Bezugspunkte. |
| Oberflächenbeschaffenheit | Zeichnungsdefinierte Rauheit und relevante Lage, insbesondere für Lager- oder Gleitflächen. |
| Dokumentation | Material-, Wärmebehandlungs- und Prüfprotokolle wie vor der Produktion vereinbart. |
Definieren Sie Verschleißmechanismus, Anpressdruck, Stöße und Lastumkehr, bevor Sie die Härte auswählen. Eine härtere, aber weniger schadenstolerante Sorte kann eher durch Abplatzen oder Risse als durch allmählichen Verschleiß versagen.
Überprüfen Sie Schultern, Spline-Wurzel, Keilnuten, Gewinde und Querbohrungen unter kombinierter Torsion und Biegung. Geben Sie großzügige realisierbare Übergänge und Oberflächenanforderungen an, ohne die passenden Teile zu beeinträchtigen.
Schlanke Längen, asymmetrische Entfernung und Abschnittswechsel beeinflussen die Bewegung. Koordinieren Sie Grobbearbeitung, Spannungsabbau, Stützung und Zwischenprüfungen, anstatt zu erwarten, dass die endgültige Geometrie das Härten unverändert übersteht.
Reservieren Sie Material auf kritischen Oberflächen und sorgen Sie für Radzugang und Entlastungen. Zu geringer Bestand verhindert Korrektur; Übermäßiger Abtrag erhöht die Zykluszeit und das thermische Risiko. Legen Sie funktionsspezifische Zulagen fest.
Lagersitze, Gleitflächen, Dichtungen und Montageschnittstellen individuell identifizieren. Geben Sie Bezüge, Passungen, Rauheit, Kantenanforderungen und den endgültigen Bearbeitungszustand an, damit die Inspektion die tatsächliche Funktion widerspiegelt.
Potenzielle Nutzungsmöglichkeiten, keine Ansprüche auf gelieferte Projekte oder validierte Nutzungsdauer.
Präzisionswerkzeugschäfte und Positionierungskomponenten. Rezension Verschleißmechanismus, Ausrichtung und austauschbare Passflächen.
Verschleißempfindliche Führungs- und Stellwellen. Rezension Geradheit, Schmierung, Anpressdruck und Bewegungswiederholung.
Spezialisierte gehärtete mechanische Komponenten. Rezension Stöße, Temperaturzyklen und Ermüdung an Geometrieübergängen.
Beanspruchte Bewegungs- und Positionierungsmechanismen. Rezension Einschaltdauer, Sauberkeit, Reibung und Gegenlaufkompatibilität.
Kundenspezifische Wellen, die gehärtete Funktionsoberflächen erfordern. Rezension den kompletten Lastweg, Zapfenpassungen und Abnahmezustand.
Spezialisierte Präzisionswellen und Vorrichtungen. Rezension Belastungsrichtung, Wiederholgenauigkeit und dokumentierte geometrische Kontrollen.
Wischen Sie horizontal, um alle Spalten zu lesen.
| Faktor | Werkzeugstahl | Legierter Stahl | Edelstahl |
|---|---|---|---|
| Primärer Auswahltreiber | Härte, Verschleiß oder spezielle Werkzeugleistung. | Festigkeit, Zähigkeit und Ermüdungsbeständigkeit. | Korrosionsbeständigkeit und sortenspezifische mechanische Leistung. |
| Härtungsvermögen | Oft hoch; Steigung und thermische Route bestimmen das Ergebnis. | Breites Spektrum je nach Güteklasse und Behandlung. | Klassenabhängig; Austenitische, martensitische und ausscheidungshärtende Familien unterscheiden sich. |
| Zähigkeit | Variiert; Einige Qualitäten sind unter bestimmten Bedingungen relativ spröde. | Bei belasteten Wellen mit entsprechendem Zustand oft von Vorteil. | Variiert je nach Sorte, Zustand und Temperatur. |
| Bearbeitungskosten | Nach dem Aushärten oft höher, mit zusätzlichem Schleifbedarf. | Sorten-, zustands- und geometrieabhängig. | Klassenabhängig; Kaltverfestigung und Werkzeugverschleiß können sich auf die Kosten auswirken. |
| Typische Wellenanwendung | Verschleißempfindliche Spezialkomponenten. | Getriebe- und Hochlastwellen. | Korrosionsempfindliche Schächte, deren Güte zur Umgebung passt. |
Wählen Sie die Materialfamilie nach Fehlermechanismus, Betriebsumgebung und Gesamtanforderungen an das fertige Teil aus. Diese Vergleiche sind qualitativ; Sie erstellen keine universelle Rangfolge für jede Note oder Bedingung.
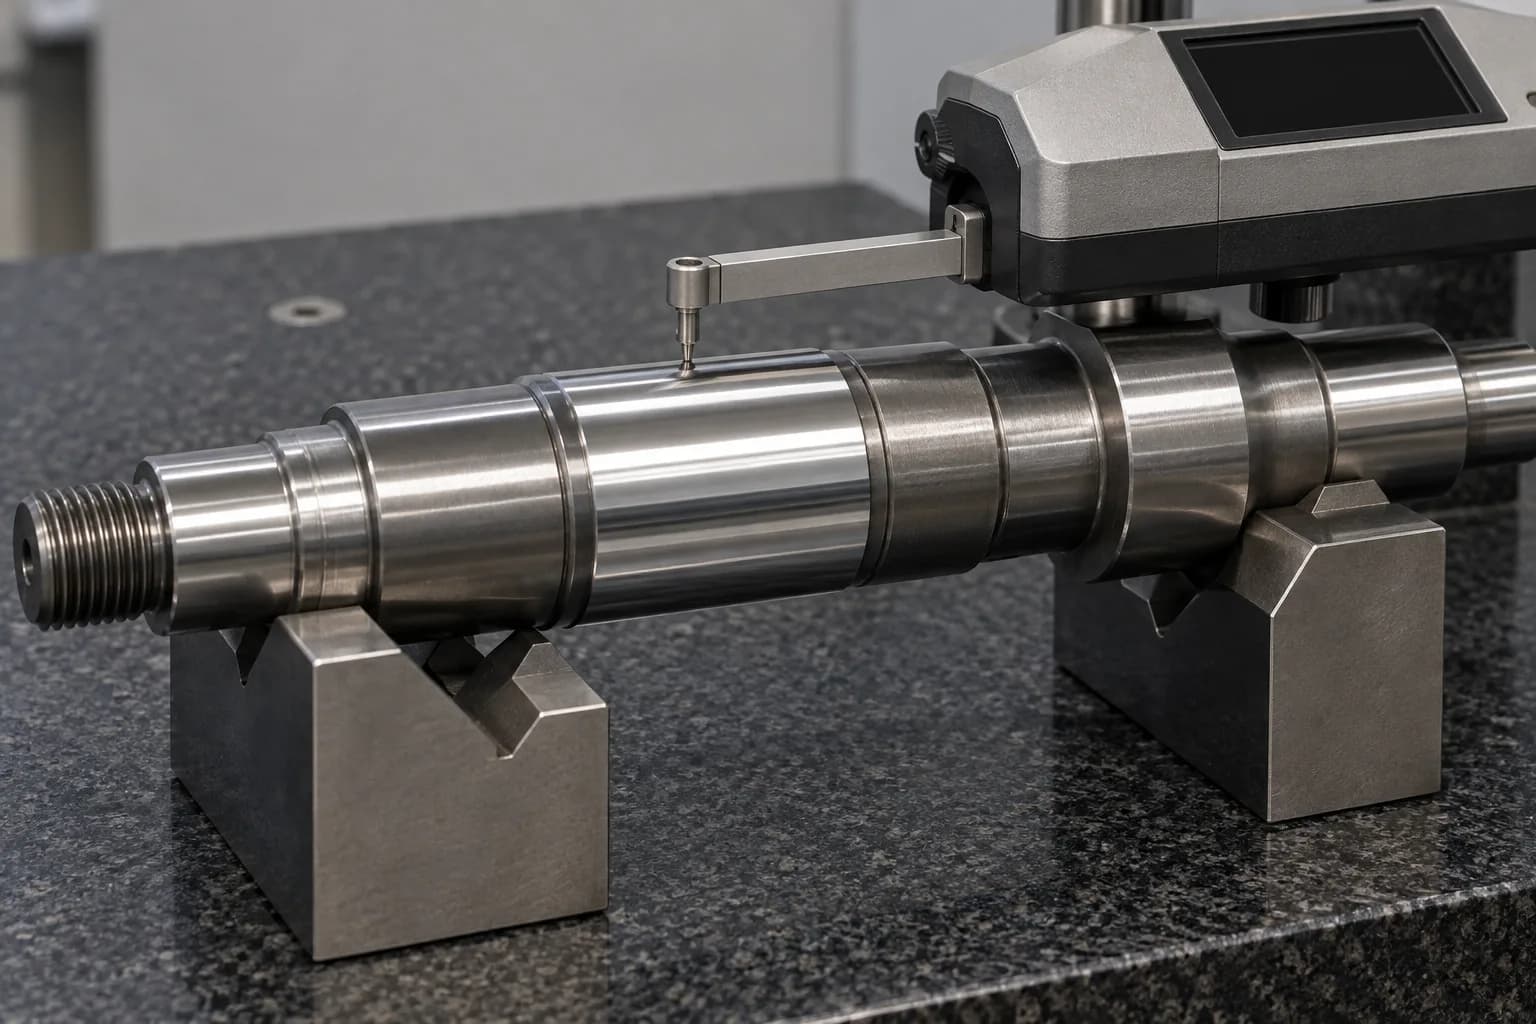
Überprüfen Sie relevante Journale im Endzustand mit toleranzgerechten Methoden. Durch die Messung des Durchmessers allein lassen sich nicht alle Formanforderungen ermitteln.
Verwenden Sie das Bezugs- und Stützschema der Zeichnung. Vereinbaren Sie, ob die Abnahme die Wellenachse, einzelne Lagerzapfen, die Funktionsmontage oder eine andere angegebene Referenz betrifft.
Messen Sie die vorgegebenen Oberflächen mit den erforderlichen Parametern und Auswertebedingungen. Visuelles Polieren ist kein Ersatz für ein definiertes Rauheitsergebnis.
Bestätigen Sie den angegebenen Bereich, die Testmethode und die geeigneten Standorte. Eventuelle Eindruckeinschränkungen auf geschliffenen Funktionsflächen sind mit dem Prüfplan abzustimmen.
Überprüfen Sie Verbindungsmerkmale, Freistellungen, Passungen und kritische Winkelbeziehungen. Berücksichtigen Sie Anforderungen, die nach dem Aushärten weiterhin schwer zu korrigieren sind.
Vereinbaren Sie die erforderliche Materialidentität, Schmelz- oder Chargenreferenzen, Behandlungsaufzeichnungen und Inspektionsberichte. Erfassen Sie Verfügbarkeit und Umfang bereits während der Angebotserstellung, nicht erst nach der Produktion.
Beginnen Sie mit der kontrollierten Zeichnung und Anwendung und nicht mit einer allgemeinen Härteangabe. Identifizieren Sie die Materialidentität, den Endzustand, belastungsempfindliche Merkmale und die für die Abnahme erforderlichen Nachweise.
Koordinieren Sie Dreh-, Fräs- und Verbindungselemente um funktionale Bezugspunkte herum. Überprüfen Sie die Werkstückhalterung, die Schlankheit und den Bearbeitungszugang, bevor Sie die Route für einen kundenspezifischen Werkzeugstahlschaft festlegen.
Planen Sie den Übergang von der Glühbearbeitung zum Härten und Endschleifen. Zulagen, Erleichterungen, Verzerrungsprüfungen und Behandlungskompatibilität werden vorbehaltlich der Projektbestätigung gemeinsam berücksichtigt.
Übersetzen Sie die Zeichnung in vereinbarte Maß-, Geometrie-, Oberflächen- und Härteprüfungen. Definieren Sie frühzeitig Berichtsumfang und Rückverfolgbarkeitserwartungen, um eine klare OEM-Beschaffung und Nachbestellung zu unterstützen.
Topshaft ist die Präzisionswellenfertigungsabteilung von Dongguan Tops Precision Manufacture Co., Ltd., die neben uns tätig ist Topsbest Precision für wellenorientierte OEM-Projekte. Überprüfen Sie die Unternehmensinformationen und die Umfang der kundenspezifischen Wellenfertigung. Fordern Sie projektrelevante Produktionsnachweise an; Es wird hier kein Kundenfall oder Prüfergebnis geltend gemacht.
Direkte Antworten zu Sorten, Härte, Wellengeometrie und Angebotsanforderungen.
D2, A2, O1 und H13 sind gängige Bewertungsnoten; S7 und M2 sind spezialisierte Alternativen. Sie berücksichtigen unterschiedliche Verschleiß-, Stoß- und Temperaturanforderungen und nicht austauschbare Leistungsniveaus. Geben Sie den Produktstandard, den Lieferzustand, die abschließende Wärmebehandlung und die Abnahmeanforderungen an. Verfügbarkeit und Eignung für eine bestimmte Wellengeometrie müssen bei der Zeichnungsprüfung bestätigt werden.
D2 eignet sich für ausgewählte verschleißempfindliche rotierende Komponenten, ist jedoch kein universelles Wellenmaterial für hohe Belastungen. Seine abrasive Verschleißfestigkeit geht mit einer begrenzten Zähigkeit im Vergleich zu härteren Alternativen einher. Überprüfen Sie Biegung, zyklische Torsion, Stöße, Kerben und Ausfallfolgen. Ein entsprechend wärmebehandelter legierter Stahl oder ein anderer Werkzeugstahl kann vorzuziehen sein, wenn Schlag- oder Ermüdungsverschleiß gegenüber abrasivem Verschleiß vorherrschend ist.
D2 legt im Allgemeinen Wert auf abrasive Verschleißfestigkeit, während A2 ein anderes Gleichgewicht zwischen Verschleißfestigkeit und Zähigkeit bietet. Die Sortenauswahl hängt immer noch von der angegebenen Behandlung, dem Abschnitt und den Servicebedingungen ab. Weder werden Verzerrungen noch Schleifanforderungen beseitigt. Vergleichen Sie den wahrscheinlichen Fehlermechanismus, die kritische Geometrie und die Gesamtkosten des fertigen Teils, anstatt nur nach Nennhärte oder Chromgehalt auszuwählen.
Ja, ausgewählte gehärtete Merkmale können durch Schleifen oder geeignete Hartbearbeitungsverfahren nachbearbeitet werden, wenn Güte, Härte und Geometrie dies zulassen. Dies unterscheidet sich vom gewöhnlichen Drehen und Fräsen im geglühten Zustand. Der Werkzeugzugang, die starre Unterstützung, die Auswahl der Scheibe oder des Einsatzes und die Oberflächenintegrität müssen überprüft werden. Planen Sie Vorhärtematerial und Enddaten, anstatt davon auszugehen, dass jedes Merkmal nachträglich korrigiert werden kann.
Die erreichbare Härte hängt von der Sorte, dem Wärmebehandlungszyklus, der Querschnittsgröße und der erforderlichen Ausgewogenheit der Eigenschaften ab. Es gibt keinen einzigen HRC-Wert, der für alle Werkzeugstahlschäfte geeignet ist. Geben Sie einen akzeptablen Bereich, eine Testmethode, Standorte und einen Endzustand an. Das Angebot sollte die Machbarkeit bestätigen; Härte allein ist kein Beweis für Zähigkeit, Ermüdungsfestigkeit, Dimensionsstabilität oder Eignung für den tatsächlichen Betriebseinsatz.
Durch Wärmebehandlung können Geradheit, Größe und Rundlauf durch Wärmegradienten, Phasenumwandlung und Spannungsumverteilung verändert werden. Schlanke oder asymmetrische Schäfte erfordern besondere Aufmerksamkeit. Eine koordinierte Route kann abgestufte Bearbeitung, Entspannung, kontrollierte Behandlung, Zwischenprüfungen und reserviertes Endschleifmaterial umfassen. Der Umfang der Korrektur und die endgültige Abnahme müssen anhand der tatsächlichen Qualität, Geometrie und Zeichnungsdaten beurteilt werden.
Topshaft akzeptiert zeichnungsbasierte Anfragen für kundenspezifisch gefertigte Werkzeugstahlwellen. Senden Sie die kontrollierte Zeichnung oder das kontrollierte Modell, die Güteklasse, den Ausgangszustand, die Behandlungs- und Inspektionsanforderungen zur technischen Überprüfung. Für das Projekt werden Herstellungsdurchführbarkeit, Materialbeschaffung, kritische Toleranzen und Dokumentation bestätigt. Eine aufgeführte Wellengeometrie oder Stahlsorte bedeutet nicht, dass jede Kombination geeignet oder dauerhaft verfügbar ist.
Geben Sie die Zeichnungsversion, die Materialqualität und -norm, den Ausgangszustand, die erforderliche Härte, die Wärmebehandlungsspezifikation und die Menge an. Markieren Sie kritische Passungen, Bezüge, geometrische Toleranzen, Oberflächenbeschaffenheit und Funktionskanten. Beziehen Sie Prüfdokumente, Anwendungslasten oder Verschleißbedingungen und Liefererwartungen ein. Senden Sie ggf. unterstützende CAD-Dateien. Identifizieren Sie alle ungelösten Anforderungen, damit Annahmen vor Angebot und Produktion besprochen werden können.
Senden Sie die Zeichnung des Käufers, Materialqualität, Ausgangszustand, erforderliche Härte, Wärmebehandlungsspezifikation, kritische Toleranzen, Oberflächenbeschaffenheit und Menge. Fügen Sie Prüfdokumente und Liefererwartungen für ein Angebot für fertige Komponenten hinzu.