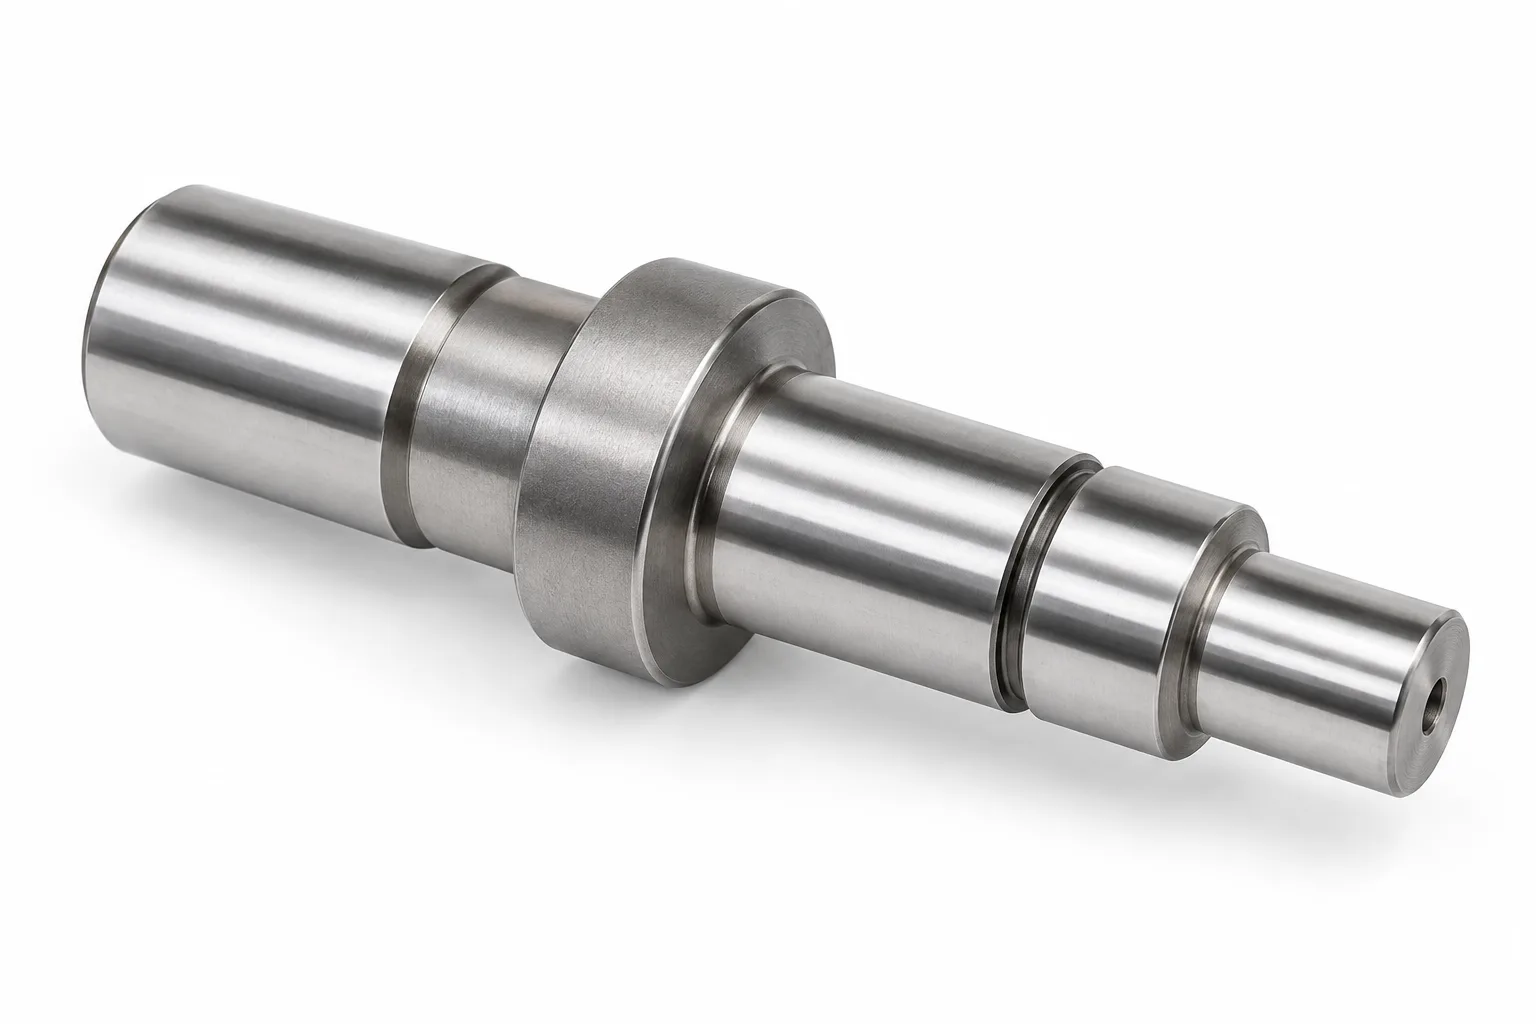
段付き工具鋼シャフト
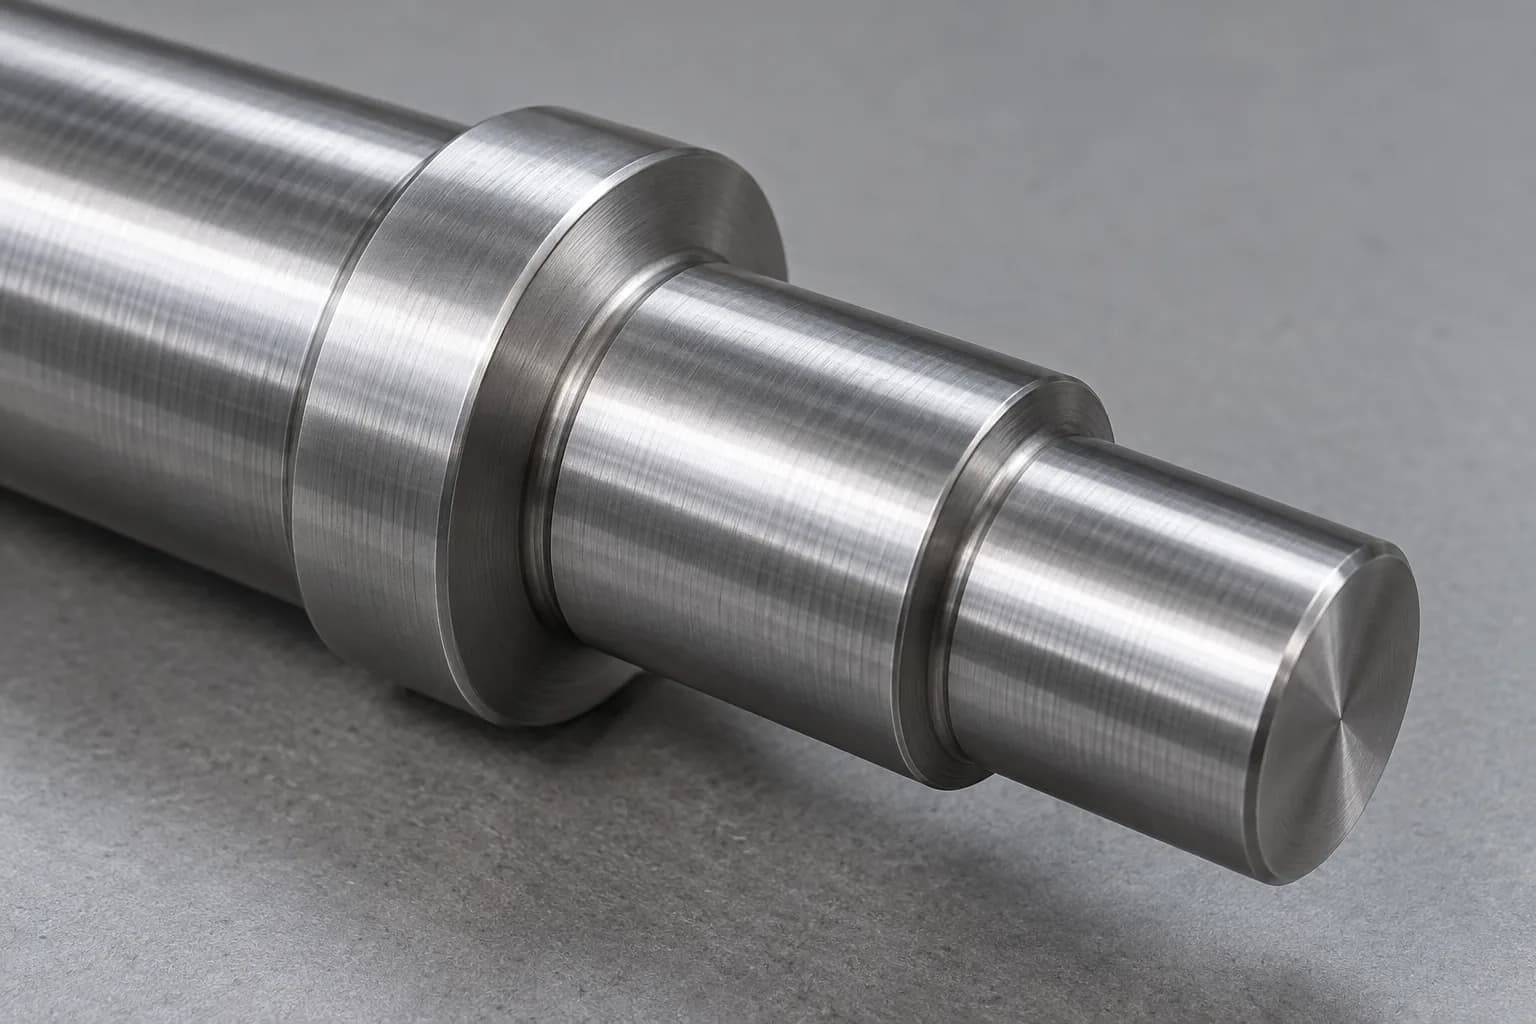
ショルダー、位置決め直径、および研削ジャーナルは、定義されたベアリングとアセンブリの関係をサポートします。硬化前の移行半径と最終研削アクセスを計画します。
シャフト形状の見直し
精密硬化シャフトの製造
Topshaftは、摩耗に敏感な産業用機械やツーリング用途で使用されるカスタム工具鋼シャフト向けに、図面ベースの CNC 加工ソリューションを提供します。当社は、OEM プロジェクト向けの実用的な製造ソリューションを開発するために、材料グレード、熱処理要件、重要なシャフト形状、最終検査仕様を検討します。
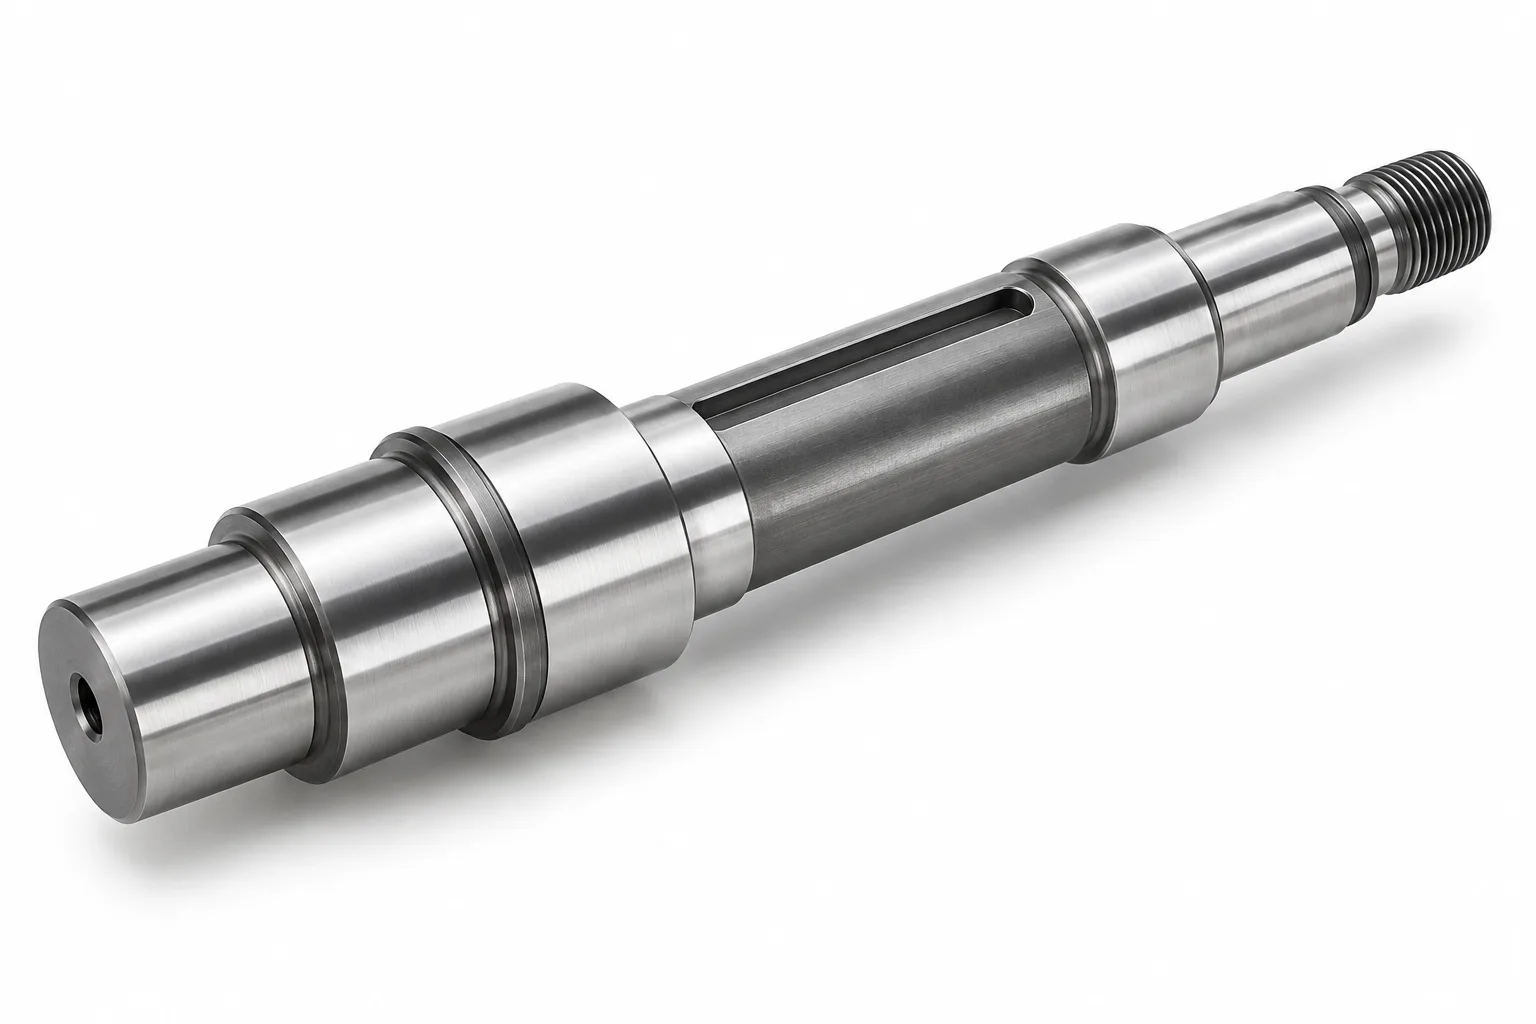
材料オプションは調達と実現可能性の確認の対象となります。
工具鋼シャフトは、硬度、耐摩耗性、靱性、熱性能、または寸法安定性を考慮して選択された工具鋼グレードから製造されるカスタム機械加工の機械部品です。これらは、従来のシャフト鋼では必要な表面または材料の性能が得られない可能性がある特殊な産業機構で使用されます。
単により高い硬度が利用できるからではなく、定義された摩耗または工具の義務が正当化される場合に工具鋼を選択してください。衝撃、疲労、接触潤滑、および嵌合コンポーネントは、摩耗と同じくらい重要な場合があります。完成したシャフトは、完全な荷重経路と組み立て要件を満たさなければなりません。
Possible geometries; grade suitability depends on the application.記載されている形状は、すべての工具鋼グレードが適切であることを保証するものではありません。
ショルダー、位置決め直径、および研削ジャーナルは、定義されたベアリングとアセンブリの関係をサポートします。硬化前の移行半径と最終研削アクセスを計画します。
シャフト形状の見直し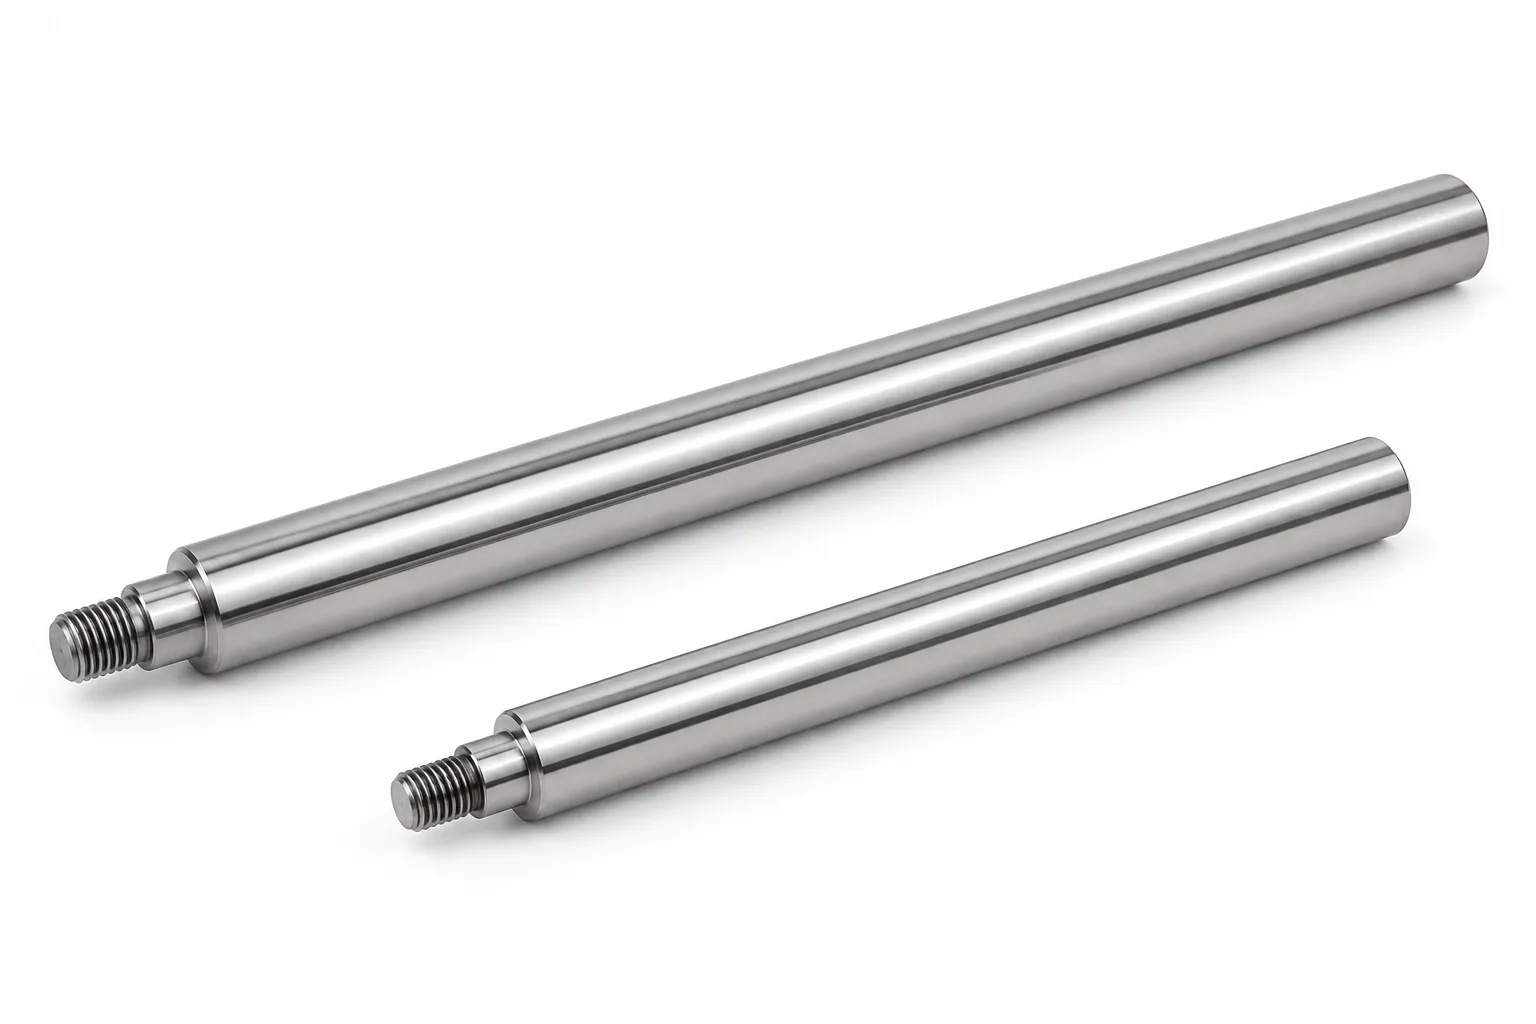
摩耗に敏感なガイドおよび位置決め機構には、真直度、表面仕上げ、および接触動作を制御する必要があります。硬化した表面をブッシュ、潤滑剤、デューティサイクルに合わせます。
シャフト形状の見直し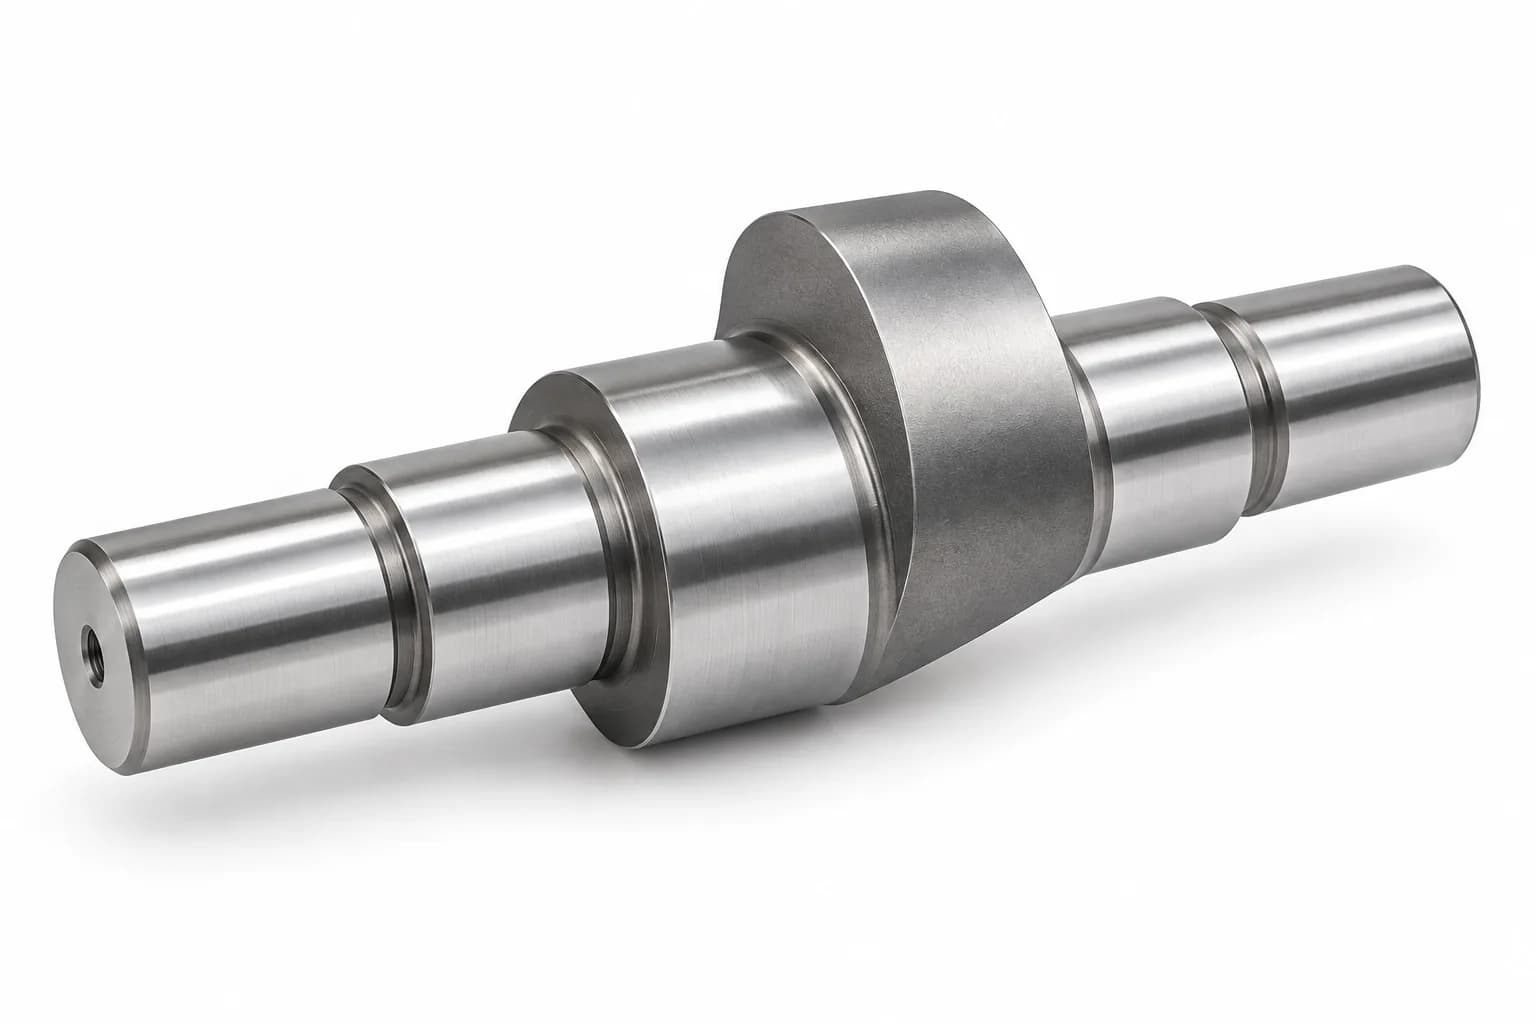
オフセットジャーナルと特別なプロファイルにより、制御された機械的動作が作成されます。完成した硬化コンポーネントの角度関係、データム軸、プロファイル検査要件を特定します。
シャフト形状の見直し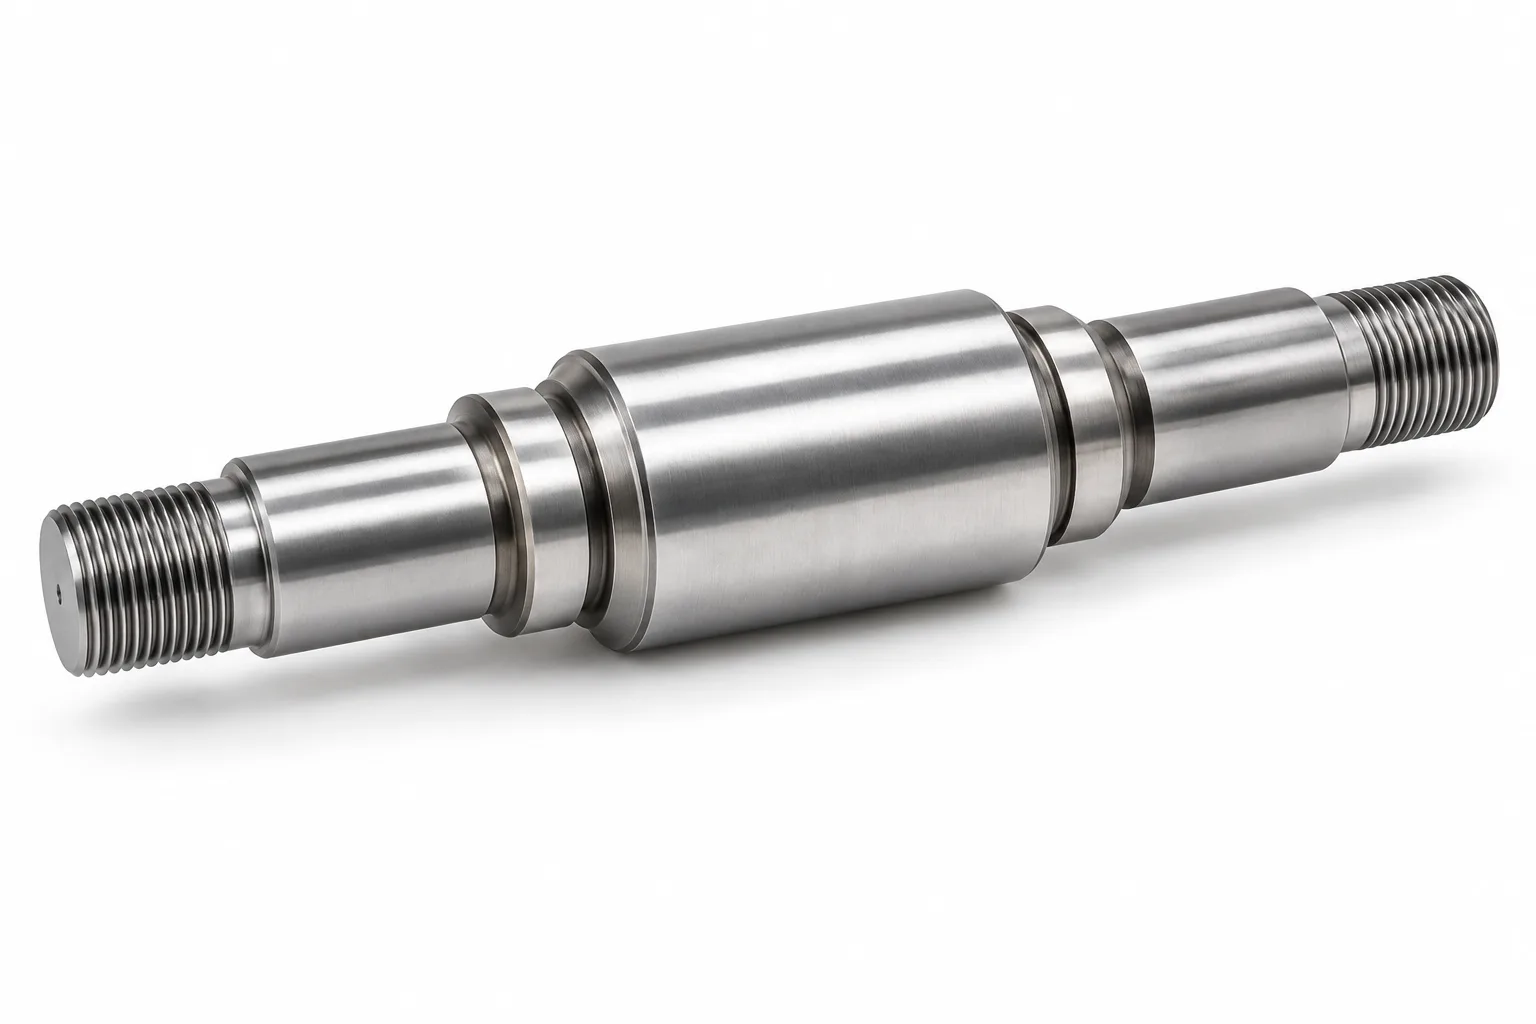
カスタムねじとアセンブリ フィーチャには、適切な逃げと定義された許容条件が必要です。ねじ根元応力と、切削または仕上げが硬化前か硬化後に行われるかを考慮してください。
シャフト形状の見直し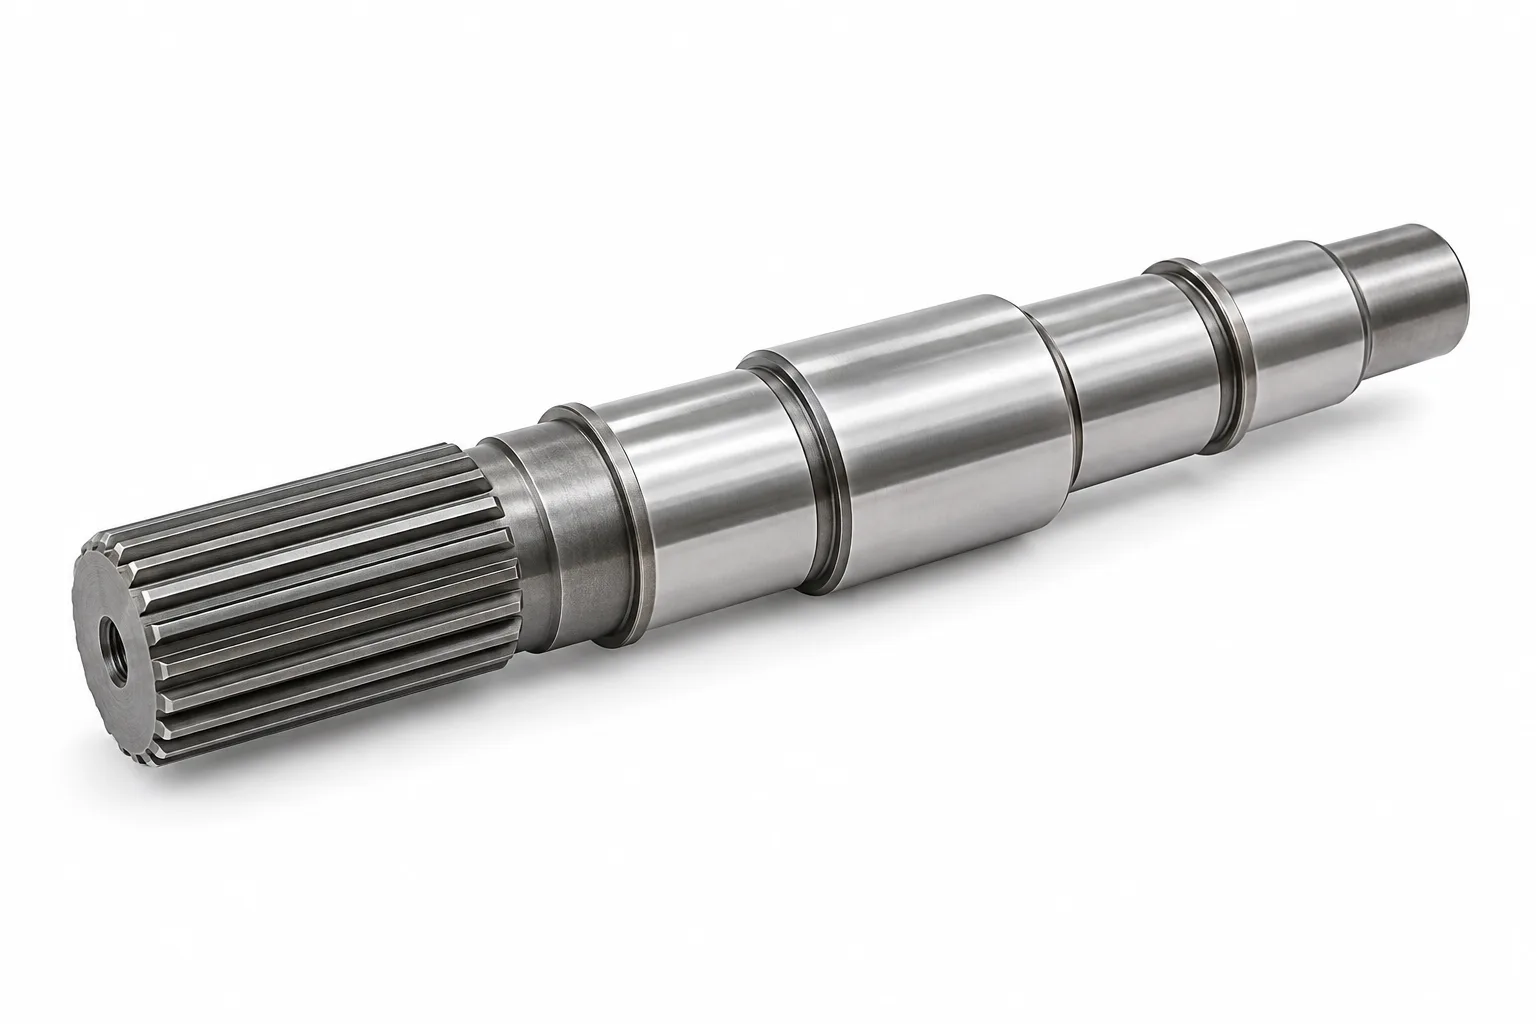
特殊なトルク伝達インターフェースには、適切なグレード、歯の形状、および治療ルートが必要です。高硬度は、周期トルク、衝撃、スプライン根元疲労の評価に代わるものではありません。
シャフト形状の見直し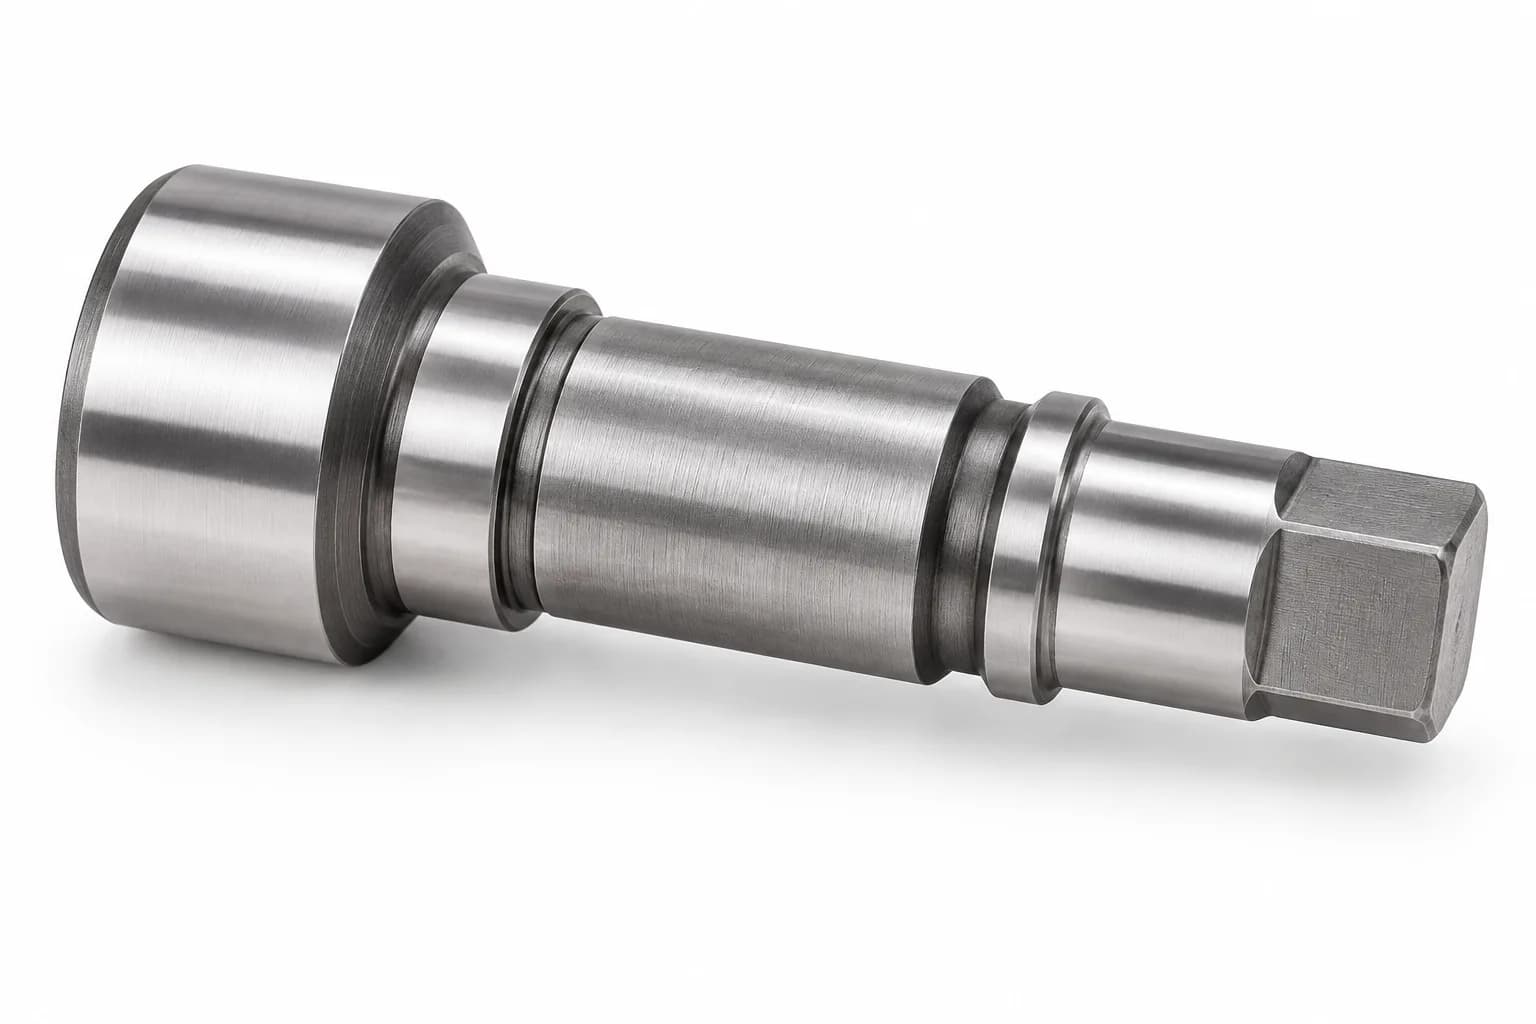
アプリケーション固有の硬化機能面により、精密ジャーナル、位置決め機能、カスタム ドライブ エンドを組み合わせることができます。どの表面が摩耗するか、どの表面に荷重がかかるか、それぞれをどのように検査するかを指定します。
シャフト形状の見直し摩耗優先
摩耗と靱性のバランス
油硬化ルート
火気厳禁作業の要件
すべての列を読むには、水平にスワイプします。
| グレード | 主な特徴 | 潜在的な用途 | 設計上の考慮事項 |
|---|---|---|---|
| D2 | 耐摩耗性に優れた高炭素、高クロムの冷間工具鋼です。 | 摩耗しやすいシャフトと工具部品。 | 衝撃荷重下での靭性は比較的制限されています。ねじり衝撃と疲労を確認します。 |
| A2 | 耐摩耗性と靱性をバランスさせた空気硬化冷間工具鋼。 | 精密ツーリングシャフトおよび機械部品。 | 熱処理による歪みは依然として制御が必要です。空気硬化は、動きがゼロになることを意味するものではありません。 |
| O1 | 焼鈍した状態で切削性に優れた油焼入工具鋼です。 | 小型ツーリングシャフト、位置決めおよび機械部品。 | 特に細いフィーチャや非対称フィーチャの場合、消光歪みを考慮する必要があります。 |
| H13 | 有用な熱間強度と熱疲労耐性を備えた熱間工具鋼。 | 特殊な高温ツーリング機構。 | 処理、動作温度、実際の負荷を確認します。ユニバーサルホットサービスシャフトではありません。 |
| S7 | 比較的靭性が高く、衝撃に強い工具鋼です。 | 設計がその使用をサポートする、衝撃荷重を受けるツーリングコンポーネント。 | 耐摩耗性は一部の高炭素グレードよりも低いです。専門家のレビューが必要です。 |
| M2 | 熱間硬度が高く、耐摩耗性に優れた高速度鋼です。 | 特殊な耐摩耗性回転工具。 | コスト、脆さ、機械加工と研削の難しさを考慮してください。デフォルトのトランスミッション鋼ではありません。 |
D2、A2、O1、および H13 は主要なレビュー指示です。 S7 と M2 は専門的な代替品です。硬さは、処理、切片サイズ、指定された条件によって異なります。各グレードに共通の硬度番号はなく、永久在庫を意味するものでもありません。
参照 ウッデホルム冷間加工工具のガイダンス, ボーラー H13 背景, カーペンター S7 そして ボーラー M2 背景。これらは重要な参考資料であり、サプライヤーの承認やTopshaft在庫の証拠ではありません。
焼きなまし状態の機械加工により、主要な形状が作成されます。硬化状態の仕上げにより、選択された最終機能表面が確立されます。順序が重要です。
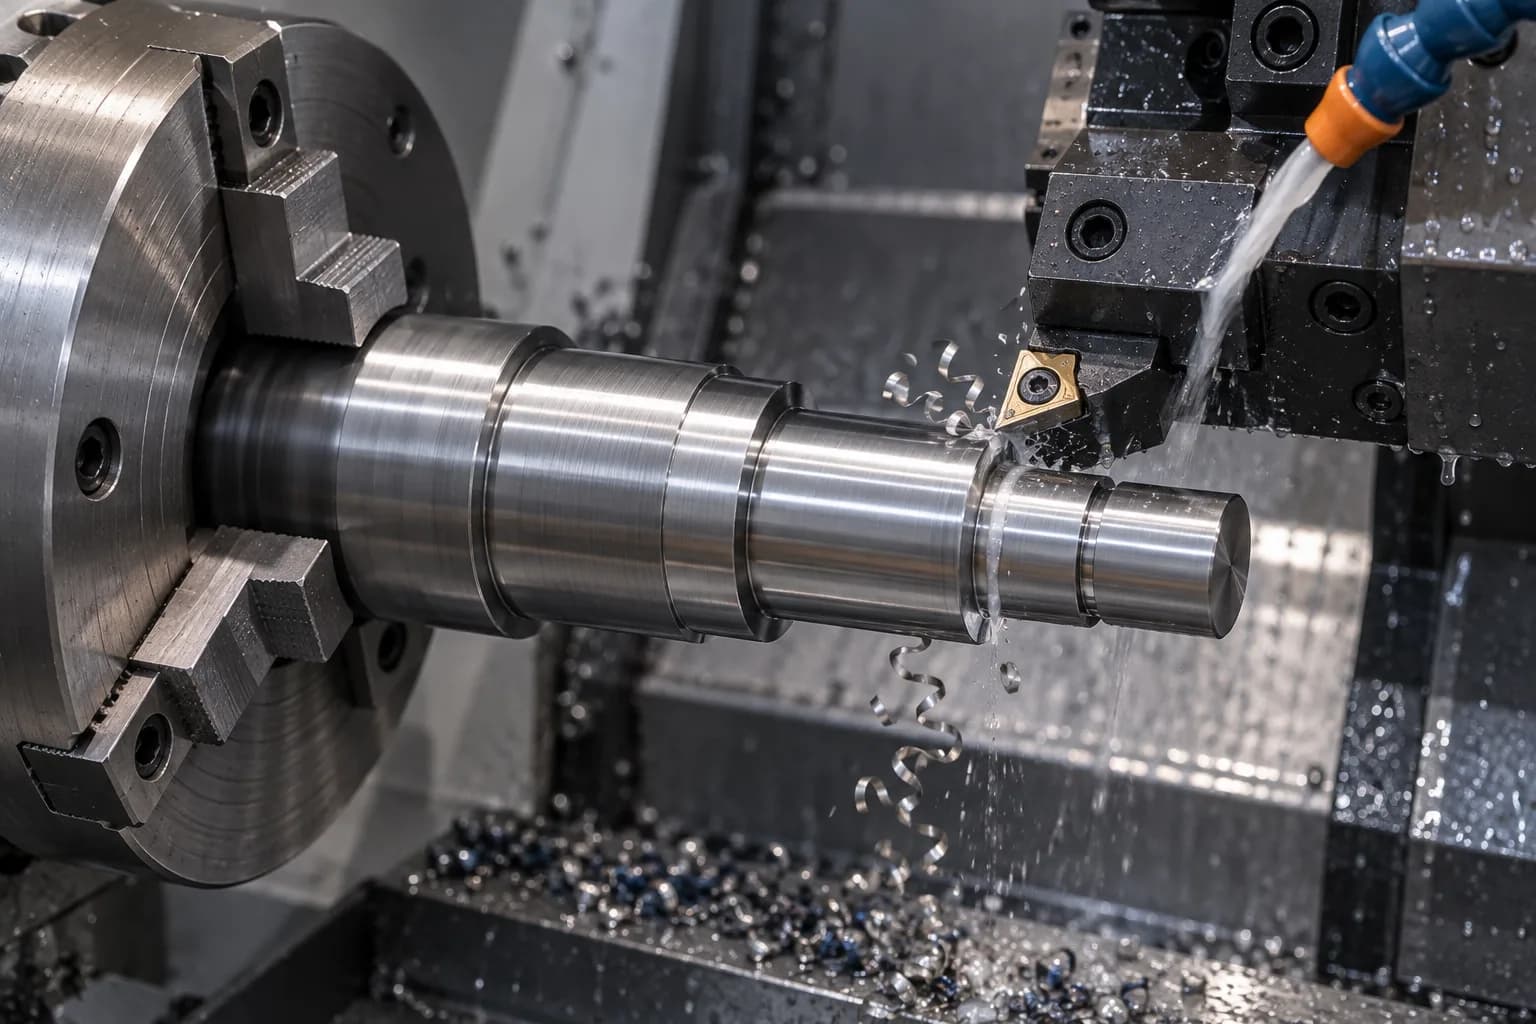
焼きなました材料を機械加工して、シャフトの直径、ショルダー、溝、プロファイルを確立します。堅固なサポート、計画されたデータム、および保持された研削ストックは、その後の硬化に向けて部品を準備するのに役立ちます。
関連する機能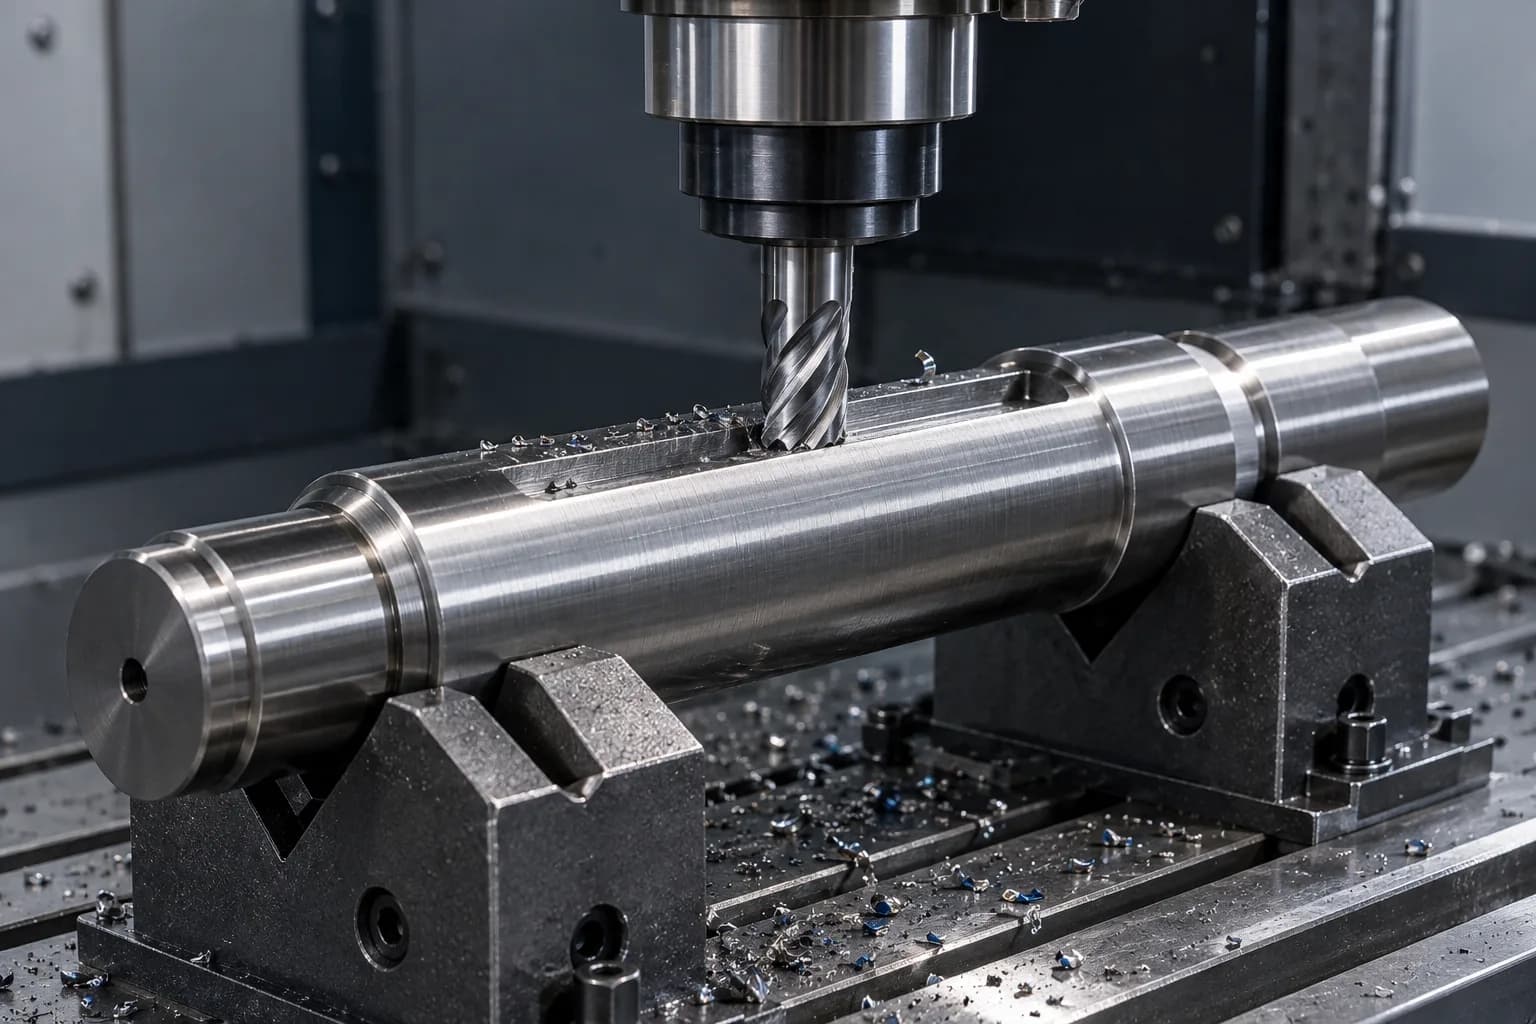
キー溝、平面、スロット、および複雑な機械的特徴を適切な段階で製造します。鋭利な内部コーナーや薄肉部は応力集中や熱処理の動きを見直す必要があります。
関連する機能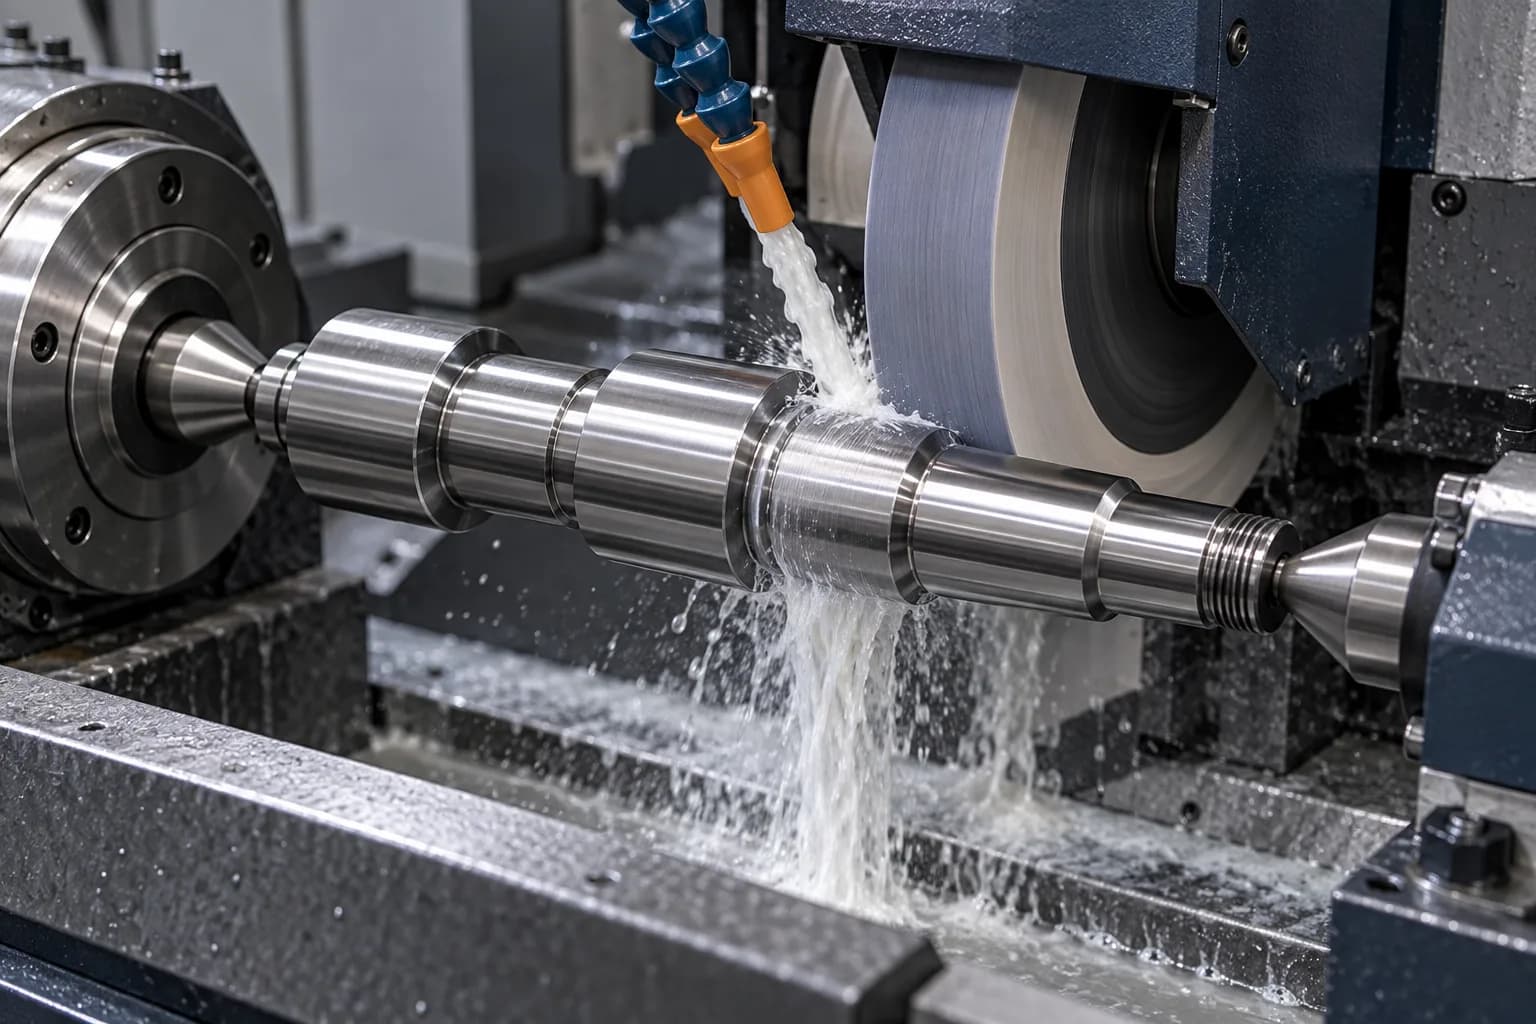
指定された熱処理後に、重要なベアリングジャーナルと機能面を仕上げます。ホイールの選択、ドレッシング、クーラント、サポートは、硬度、超硬含有量、形状に基づいて計画されます。
関連する機能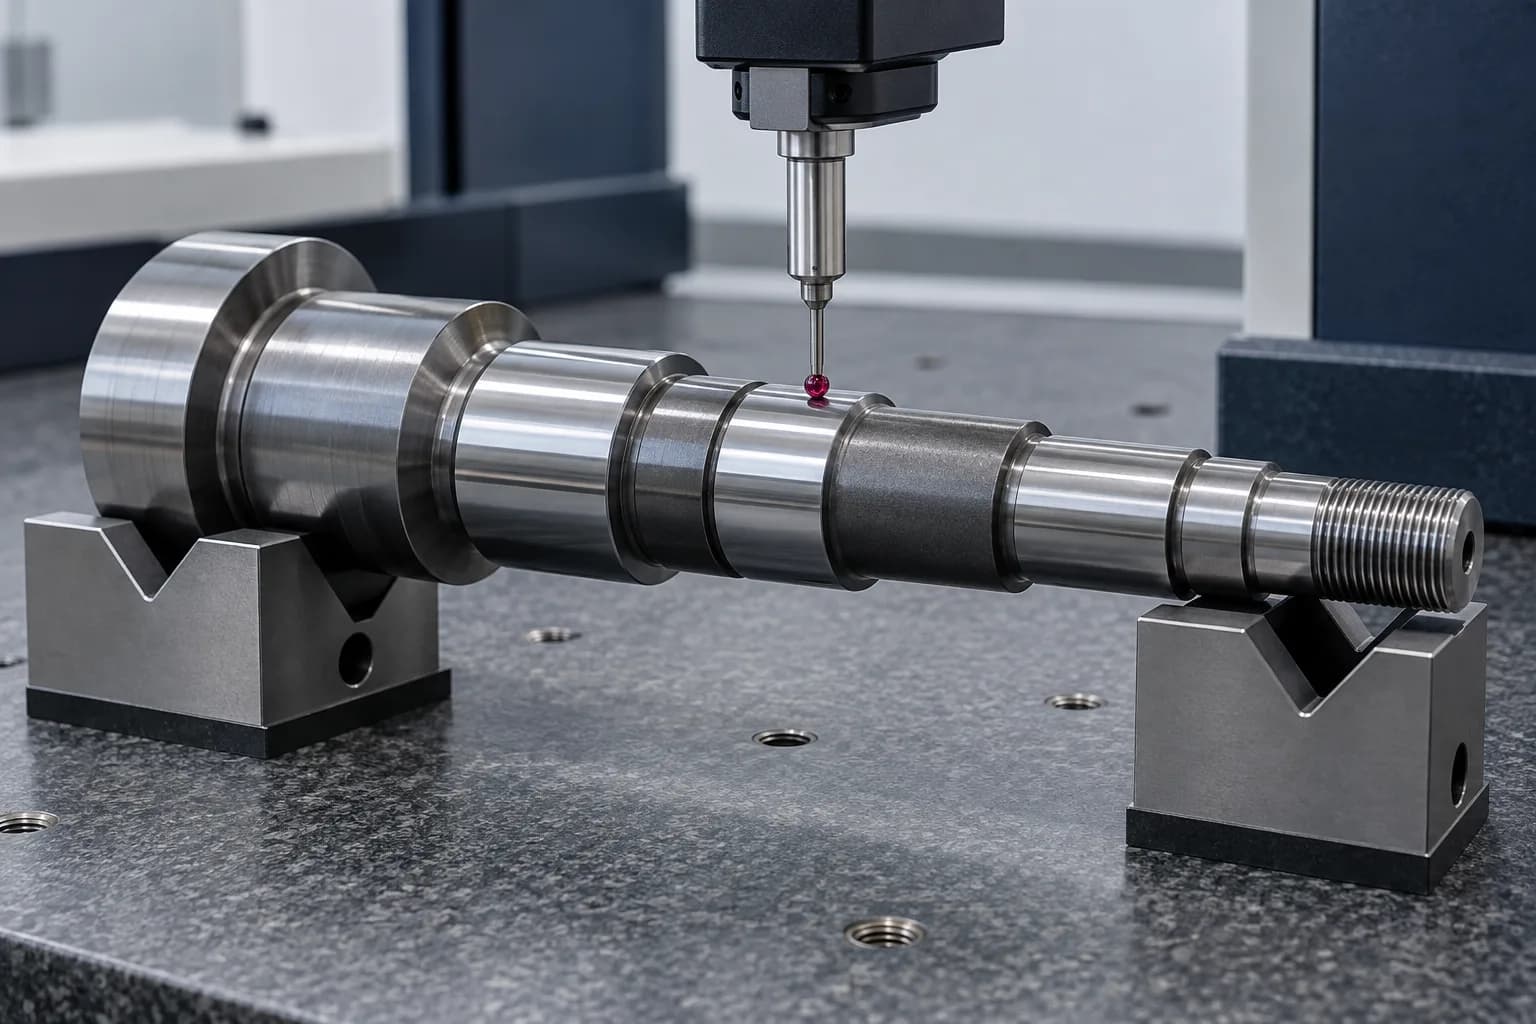
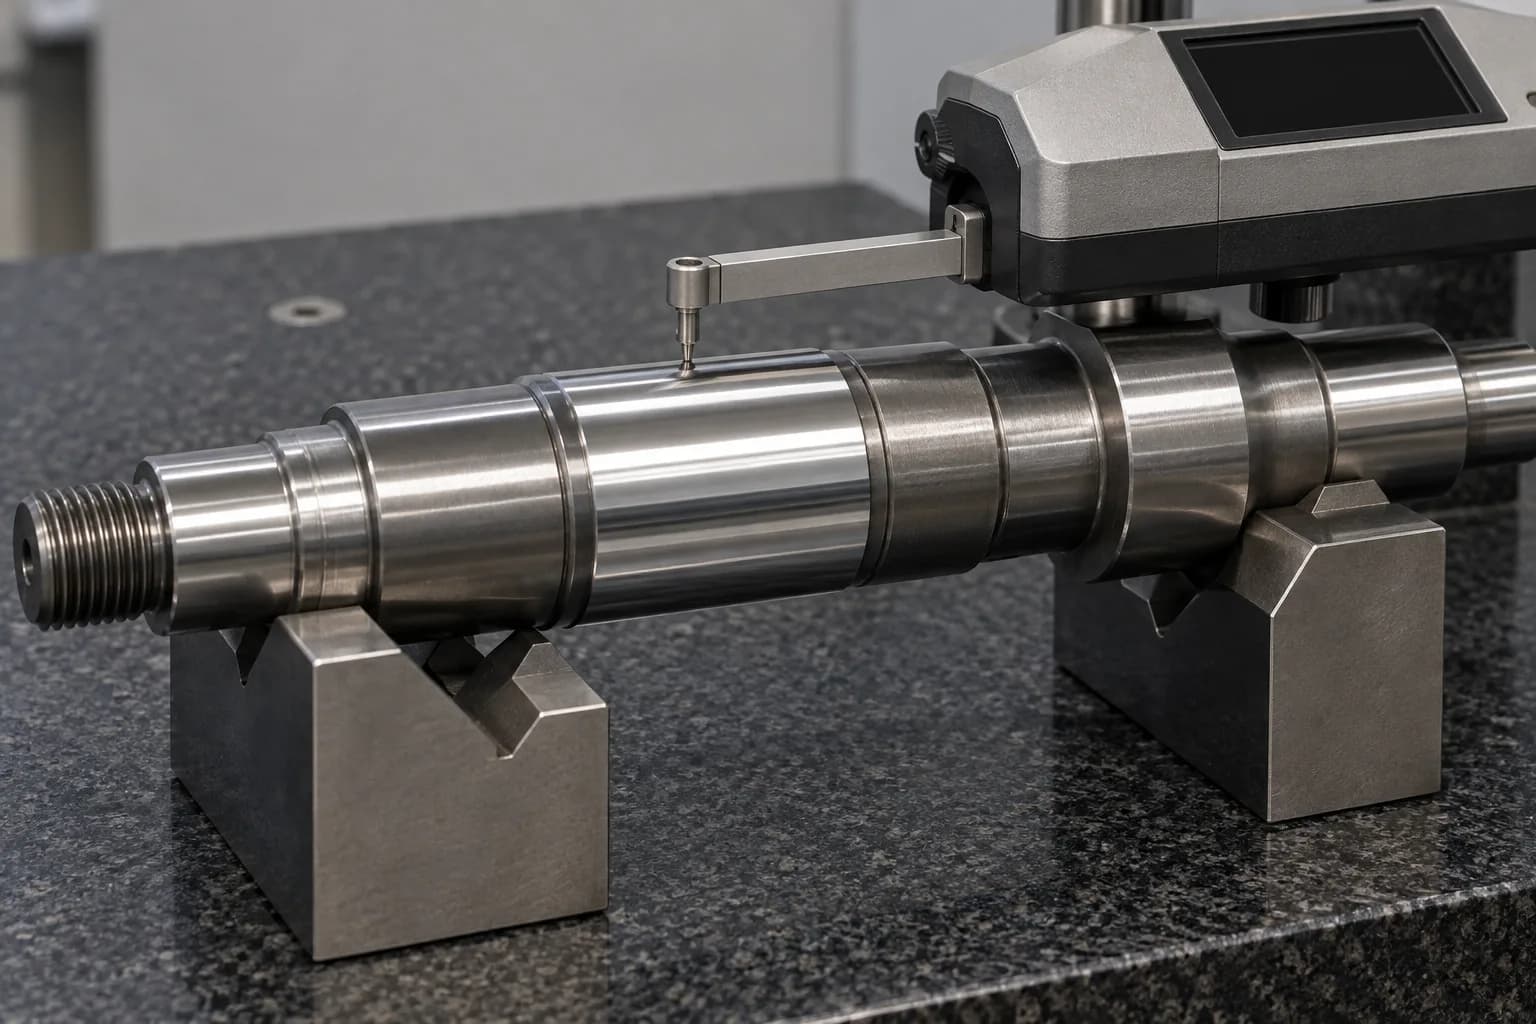
合意された検査計画を使用して、図面の寸法、形状、硬度の要件を確認します。中間チェックはプロセスをサポートします。最終的な受け入れとは、完成した指定された状態を指します。
関連する機能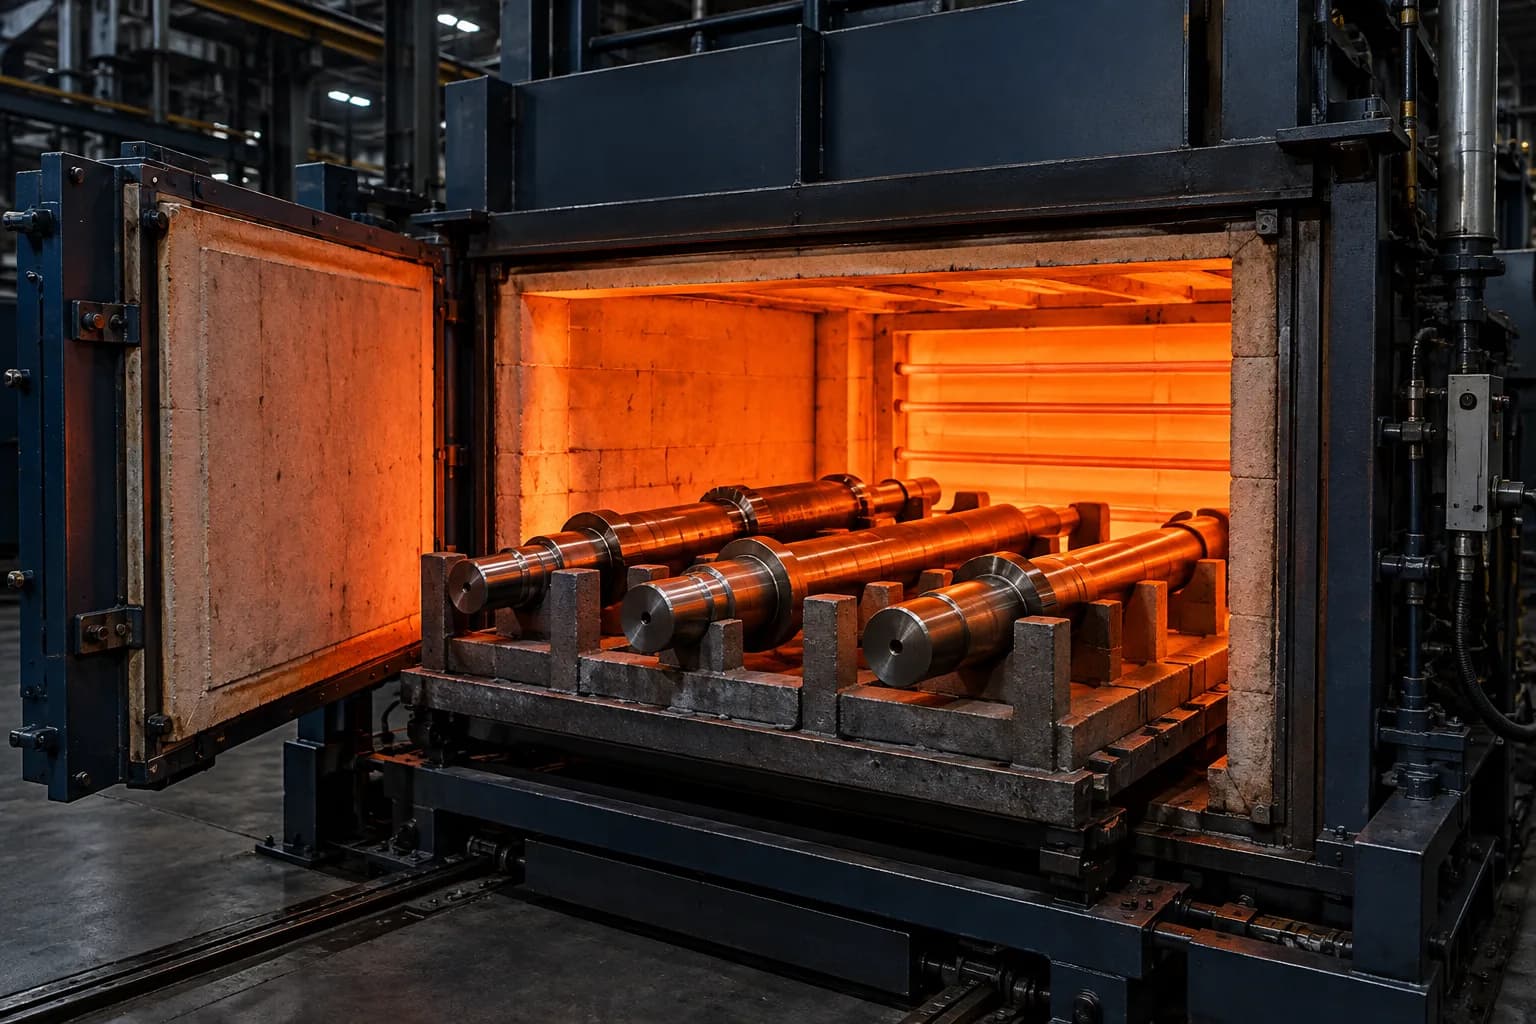
工具鋼にはグレード固有の手順が必要です。初期状態、断面、炉雰囲気、焼き入れの厳しさ、焼き戻しは、最終特性と寸法の動きに影響します。
加工前に必要な硬度と処理仕様を合意します。一般的な熱サイクルをすべてのグレードに適用できるわけではなく、極低温処理が常に必要なわけではありません。
すべての列を読むには、水平にスワイプします。
| プロセス | 目的 | エンジニアリング上の考慮事項 |
|---|---|---|
| アニーリング | 機械加工性を向上させ、加工用の材料を準備します。 | 初期の材料状態とグレード固有の手順を確認します。 |
| 硬化 | 指定された硬度と機械的特性を開発します。 | オーステナイト化、雰囲気および焼入れは、グレード、セクション、および形状によって異なります。 |
| テンパリング | 焼入れ後の硬さ、靱性、安定性を調整します。 | 温度とサイクル数はグレードと必要な特性に従います。 |
| ストレス解消 | 適切なプロセス段階で残留応力を低減します。 | その後の歪みを軽減するために、必要に応じて粗加工を行った後に計画を立てます。 |
| 極低温処理 | 選択した用途で残留オーステナイトを削減します。 | 技術的に正当な場合にのみ使用してください。指定されたテンパリングルートと統合します。 |
| 最終研削 | 重要な寸法と表面仕上げを復元します。 | 硬化前に十分な余裕を確保し、仕上げ面を検査してください。 |
一般的な背景については、を参照してください。 ウッデホルムの熱処理指導。選択したグレードに指定された手順とプロジェクトの合意された承認要件を使用します。
コーティングや表面処理は、グレード、熱処理状態、接触デューティ、寸法許容差との適合性を検討する必要があります。プロセス温度は、必要な基板特性を損なうものであってはなりません。 ウッデホルムの研削指導 ホイールの状態、冷却、表面の完全性が重要である理由を説明します。
一般的な加工精度 ±0.005 mm は、すべての硬化工具鋼シャフトの最終公差を保証するものではありません。完全な製造ルートの後に、各重要な機能を評価します。
すべての列を読むには、水平にスワイプします。
| 仕様 | 図面ベースの要件 |
|---|---|
| 材質グレード | D2、A2、O1、H13 およびその他の指定グレードは、調達および実現可能性のレビューの対象となります。 |
| 開始条件 | 焼きなましまたは絞り指定の状態。製品の標準とトレーサビリティの要件を特定します。 |
| 軸径 | 図面、ワーク保持力、機械能力の検討後に確認。 |
| シャフトの長さ | 形状、サポート、細さ、歪みのリスクに対して評価されます。 |
| 寸法許容差 | 図面固有。プロセスおよび最終条件の実現可能性の影響を受ける。 |
| 硬度 | グレードと治療に応じて指定された HRC 範囲、テスト場所、および合格方法。 |
| 幾何公差 | 定義されたデータムを基準とした振れ、真直度、真円度、円筒度、同軸度。 |
| 表面仕上げ | 図面で定義された粗さと関連するレイ、特にベアリングまたは滑り面の場合。 |
| ドキュメント | 製造前に合意された材料、熱処理、および検査の記録。 |
硬度を選択する前に、摩耗メカニズム、接触圧力、衝撃および荷重の反転を定義します。硬いが耐損傷性が低いグレードでは、徐々に磨耗するのではなく、欠けたり亀裂が入ったりして破損する可能性があります。
ねじりと曲げを組み合わせた状態で、ショルダー、スプラインの根元、キー溝、ねじ山、および交差穴を確認します。嵌合部品に干渉することなく、十分な実現可能な遷移と表面要件を指定します。
細身の丈、非対称の取り外し、セクションの変更が動きに影響を与えます。最終形状が硬化しても変化しないことを期待するのではなく、荒加工、応力除去、サポート、中間チェックを調整します。
重要な表面に材料を確保し、ホイールアクセスとレリーフを提供します。在庫が少なすぎると修正ができなくなります。過度の除去はサイクルタイムと熱リスクを増加させます。機能固有の許容値を設定します。
ベアリングシート、スライディングランド、シール、アセンブリインターフェースを個別に識別します。検査が実際の機能を反映するように、データム、フィット感、粗さ、エッジ要件、および最終処理条件を提供します。
実現されたプロジェクトや検証された耐用年数を主張するものではなく、潜在的な用途。
精密ツールシャフトと位置決めコンポーネント。 レビュー 摩耗メカニズム、アライメント、および交換可能な合わせ面。
摩耗に敏感なガイドと位置決めシャフト。 レビュー 真直度、潤滑、面圧、繰り返し動作。
特殊な硬化機械部品。 レビュー 形状遷移時の衝撃、温度サイクル、疲労。
摩耗しやすい動作および位置決め機構。 レビュー デューティサイクル、清浄度、摩擦、および対向面の適合性。
硬化した機能面を必要とするカスタムシャフト。 レビュー 完全なロードパス、ジャーナルフィット、および受け入れ条件。
特殊な精密シャフトと治具。 レビュー 荷重方向、再現性、および文書化された幾何学的チェック。
すべての列を読むには、水平にスワイプします。
| 因子 | 工具鋼 | 合金鋼 | ステンレス鋼 |
|---|---|---|---|
| 一次選択ドライバー | 硬度、摩耗、または特殊な工具の性能。 | 強度、靭性、耐疲労性。 | 耐食性とグレード固有の機械的性能。 |
| 硬化能力 | 多くの場合、高いです。グレードと熱経路が結果を決定します。 | グレードや治療に応じて幅広い。 | グレードに応じて;オーステナイト系、マルテンサイト系、析出硬化系は異なります。 |
| 靭性 | さまざまです。一部のグレードは、選択した条件下では比較的脆くなります。 | 適切な条件で負荷がかかったシャフトに有利なことがよくあります。 | グレード、状態、気温によって異なります。 |
| 加工費 | 多くの場合、硬化後はさらに研磨が必要となり、さらに高くなります。 | グレード、状態、ジオメトリに依存します。 | グレードに応じて;加工硬化と工具の摩耗はコストに影響を与える可能性があります。 |
| 典型的なシャフトの用途 | 摩耗に敏感な特殊なコンポーネント。 | トランスミッションおよび高負荷シャフト。 | 環境に適したグレードの腐食に敏感なシャフト。 |
故障メカニズム、動作環境、完成部品の合計要件に基づいて材料ファミリーを選択します。これらの比較は定性的なものです。すべてのグレードやコンディションに対して普遍的なランキングを確立するものではありません。
公差に適した方法を使用して、最終状態で関連する仕訳帳をチェックします。直径の測定値だけでは、すべての形状要件が確立されるわけではありません。
図面のデータムとサポート スキームを使用します。受諾がシャフト軸、個々のジャーナル、機能的取り付け、またはその他の記載された参照に関するものであるかどうかに同意します。
指定された表面を必要なパラメータと評価条件で測定します。視覚的な研磨は、定義された粗さ結果の代わりにはなりません。
指定範囲、試験方法、適した場所をご確認ください。地盤機能面のへこみ制限を検査計画と調整します。
接続フィーチャ、レリーフ、はめあい、および重要な角度関係を検査します。強化後も修正が難しい要件を含めます。
必要な材料の識別、熱またはロットの参照、処理記録、および検査報告書に同意します。生産後ではなく、見積時に可用性と範囲を記録します。
一般的な硬度の主張ではなく、制御された描画と塗布から始めてください。材料のアイデンティティ、最終状態、荷重に敏感な特徴、および承認に必要な証拠を特定します。
機能的なデータムに基づいて旋削、フライス加工、接続フィーチャーを調整します。カスタム工具鋼シャフトのルートを確立する前に、ワーク保持力、細さ、加工アクセスを確認してください。
焼きなまし加工から硬化および最終研削への移行を計画します。プロジェクトの確認を条件として、手当、救済、歪みチェック、および治療の適合性が一緒に考慮されます。
図面を、合意された寸法、幾何学、表面、硬度のチェックに変換します。レポートの範囲とトレーサビリティの期待を早期に定義して、明確な OEM 調達と繰り返し注文をサポートします。
Topshaftは東莞トップス精密製造有限公司の精密シャフト製造部門であり、 Topsbest Precision シャフトに焦点を当てた OEM プロジェクト向け。 会社情報を確認する そして カスタムシャフト製作範囲。プロジェクト関連の制作証拠をリクエストします。ここでは顧客の事例や検査結果は主張されません。
グレード、硬化、シャフトの形状、見積もりの要件について直接回答します。
D2、A2、O1、および H13 は評価対象となる一般的なグレードです。 S7 と M2 は専門的な代替品です。これらは、互換性のある性能レベルではなく、さまざまな摩耗、衝撃、温度要件に対応します。製品規格、供給状態、最終熱処理、および合格要件を指定します。特定のシャフト形状の可用性と適合性は、図面レビュー時に確認する必要があります。
D2 は、選択された摩耗に敏感な回転部品に適していますが、汎用の高負荷シャフト材料ではありません。その耐摩耗性は、より丈夫な代替品と比較して靭性が限られています。曲げ、周期的なねじれ、衝撃、ノッチ、および破損の影響を確認します。衝撃や疲労が摩耗よりも優れている場合は、適切に熱処理された合金鋼またはその他の工具鋼が好ましい場合があります。
D2 は一般に耐摩耗性を重視しますが、A2 は耐摩耗性と靱性の異なるバランスを提供します。グレードの選択は、指定された治療、セクション、およびサービス条件によって異なります。どちらも歪みや研磨の必要性を排除するものではありません。公称硬度やクロム含有量だけで選択するのではなく、起こり得る故障メカニズム、重要な形状、完成部品のコストを比較してください。
はい、選択した硬化フィーチャーは、グレード、硬度、形状が許せば、研削または適切なハードマシニング方法で仕上げることができます。これは、通常の焼きなまし状態の旋削やフライス加工とは異なります。工具へのアクセス、剛性サポート、ホイールまたはインサートの選択、および表面の完全性を確認する必要があります。すべてのフィーチャーが後で修正できると想定するのではなく、事前硬化ストックと最終データムを計画します。
達成可能な硬度は、グレード、熱処理サイクル、断面サイズ、および必要な特性バランスによって異なります。すべての工具鋼シャフトに適切な単一の HRC 値はありません。許容範囲、試験方法、場所、最終条件を指定します。見積書は実現可能性を確認する必要があります。硬度だけでは、靱性、耐疲労性、寸法安定性、または実際の使用用途への適合性を証明することはできません。
熱処理により、熱勾配、相変態、応力の再分布によって真直度、サイズ、振れが変化します。細いシャフトや非対称シャフトには特に注意が必要です。調整されたルートには、段階的な加工、応力除去、制御された処理、中間チェック、および予約された最終研削材が含まれる場合があります。修正の範囲と最終的な承認は、実際のグレード、形状、図面データムに基づいて評価する必要があります。
Topshaftでは、特注仕上げ工具鋼シャフトの図面ベースのお問い合わせを承っております。管理された図面またはモデル、グレード、開始条件、処理および検査要件を技術レビューのために送信します。プロジェクトの製造の実現可能性、材料調達、重要な公差、および文書が確認されます。記載されているシャフトの形状や鋼グレードは、すべての組み合わせが適切であること、または永続的に利用できることを意味するものではありません。
図面の改訂、材料のグレードと規格、開始条件、必要な硬度、熱処理の仕様と量を提供します。重要なはめあい、データム、幾何公差、表面仕上げ、機能エッジをマークします。検査書類、アプリケーションの荷重または摩耗状態、および納期の予定を含めます。必要に応じてサポート CAD ファイルを送信します。未解決の要件を特定して、見積もりと生産の前に前提条件について話し合えるようにします。
バイヤーの図面、材料グレード、開始条件、必要な硬度、熱処理仕様、限界公差、表面仕上げおよび数量を送信します。完成部品の見積書には、検査書類と納期予想を含めます。