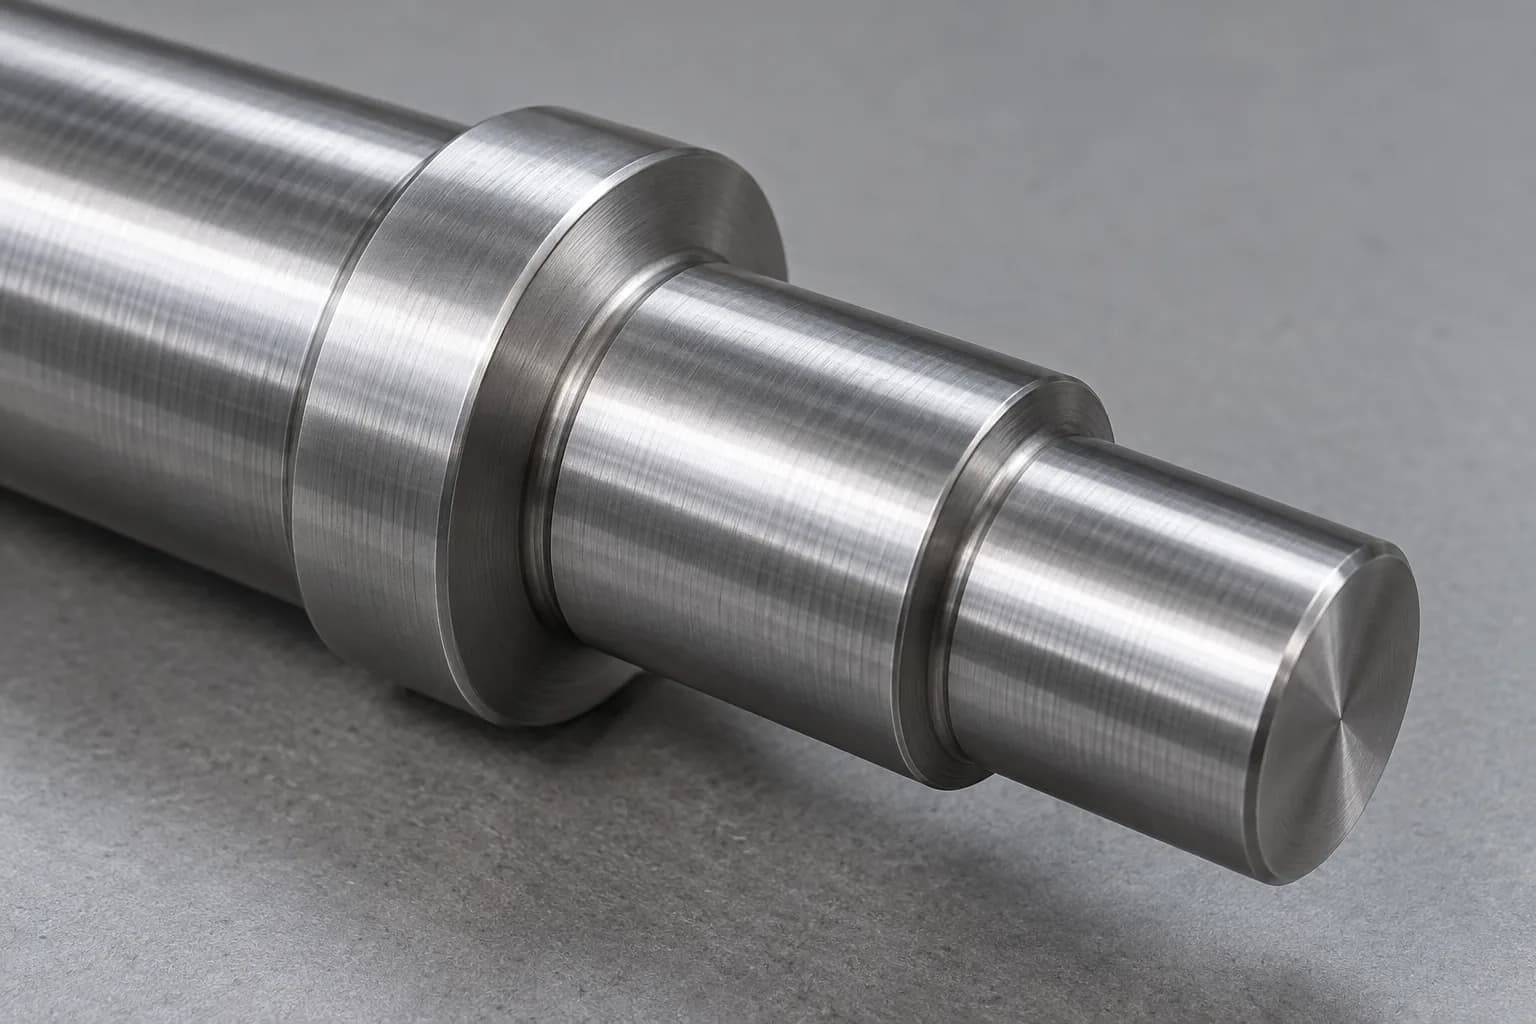
Fabricant d'arbres en acier à outils personnalisés
Topshaft fournit des solutions d'usinage CNC basées sur des dessins pour les arbres en acier à outils personnalisés utilisés dans les machines industrielles et les applications d'outillage sensibles à l'usure. Nous examinons les qualités de matériaux, les exigences de traitement thermique, la géométrie critique de l'arbre et les spécifications d'inspection finale afin de développer des solutions de fabrication pratiques pour les projets OEM.
Options matérielles soumises à la confirmation d’approvisionnement et de faisabilité.
02
Que sont les arbres en acier à outils ?
Les arbres en acier à outils sont des composants mécaniques usinés sur mesure à partir de nuances d'acier à outils sélectionnées pour leur dureté, leur résistance à l'usure, leur ténacité, leurs performances thermiques ou leur stabilité dimensionnelle. Ils sont utilisés dans des mécanismes industriels spécialisés où les aciers pour arbres conventionnels peuvent ne pas fournir les performances de surface ou de matériau requises.
Choisissez l'acier à outils lorsqu'une usure ou une tâche d'outillage définie le justifie, et pas simplement parce qu'une dureté plus élevée est disponible. Les chocs, la fatigue, la lubrification des contacts et le composant d'accouplement peuvent être aussi importants que l'usure abrasive. Un arbre fini doit satisfaire à son parcours de charge complet et à ses exigences d'assemblage.
Fait sur dessin
Géométrie contrôlée, sélection des nuances et condition de départ définie.
Traitement coordonné
Usinage, traitement thermique et rectification final planifiés ensemble.
Acceptation vérifiée
Inspection et documentation convenues pour le composant fini.
03
Types d'arbres en acier à outils
Géométries possibles ; l’adéquation de la qualité dépend de l’application. Aucune forme répertoriée ne garantit que chaque nuance d'acier à outils est appropriée.
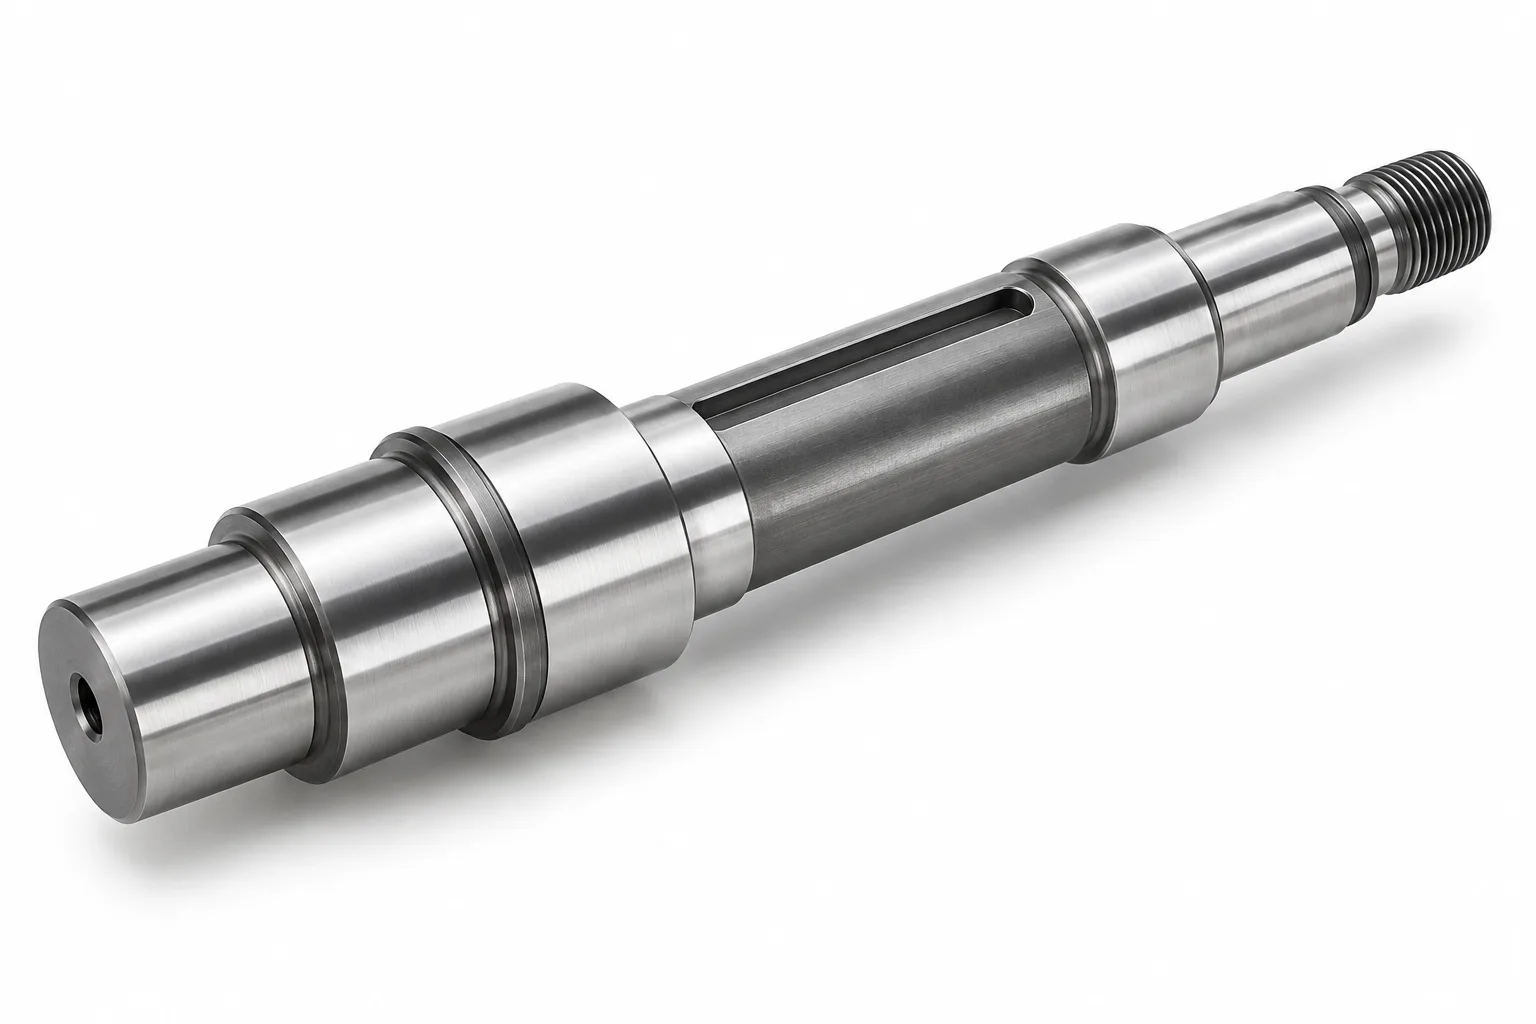
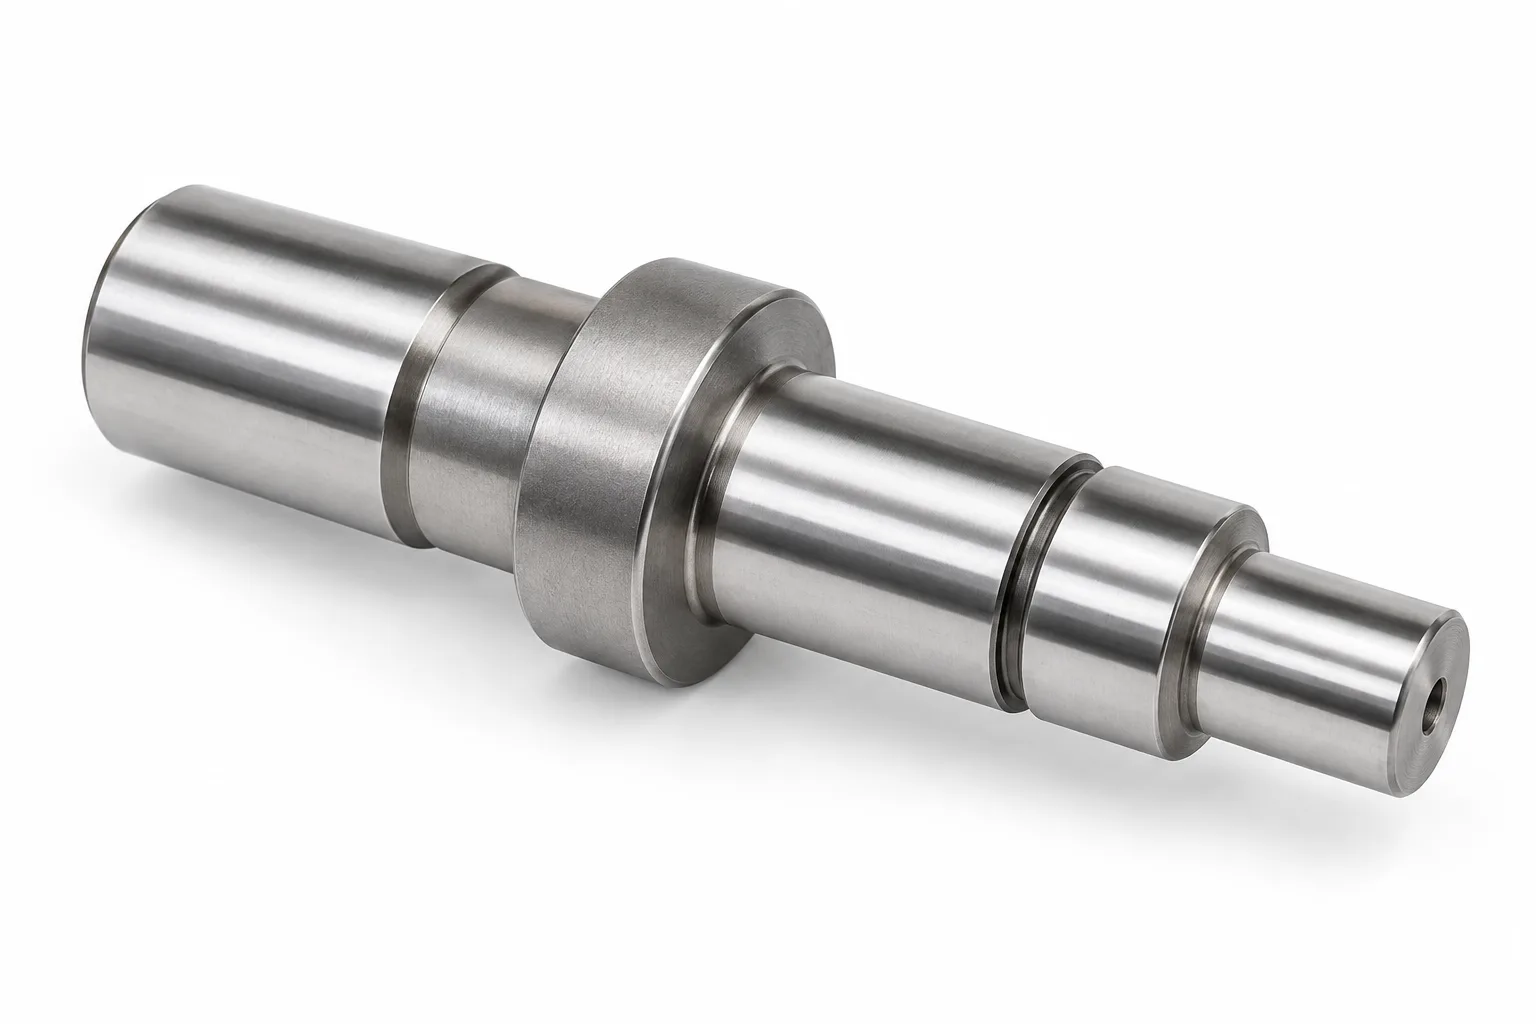
Arbres étagés en acier à outils
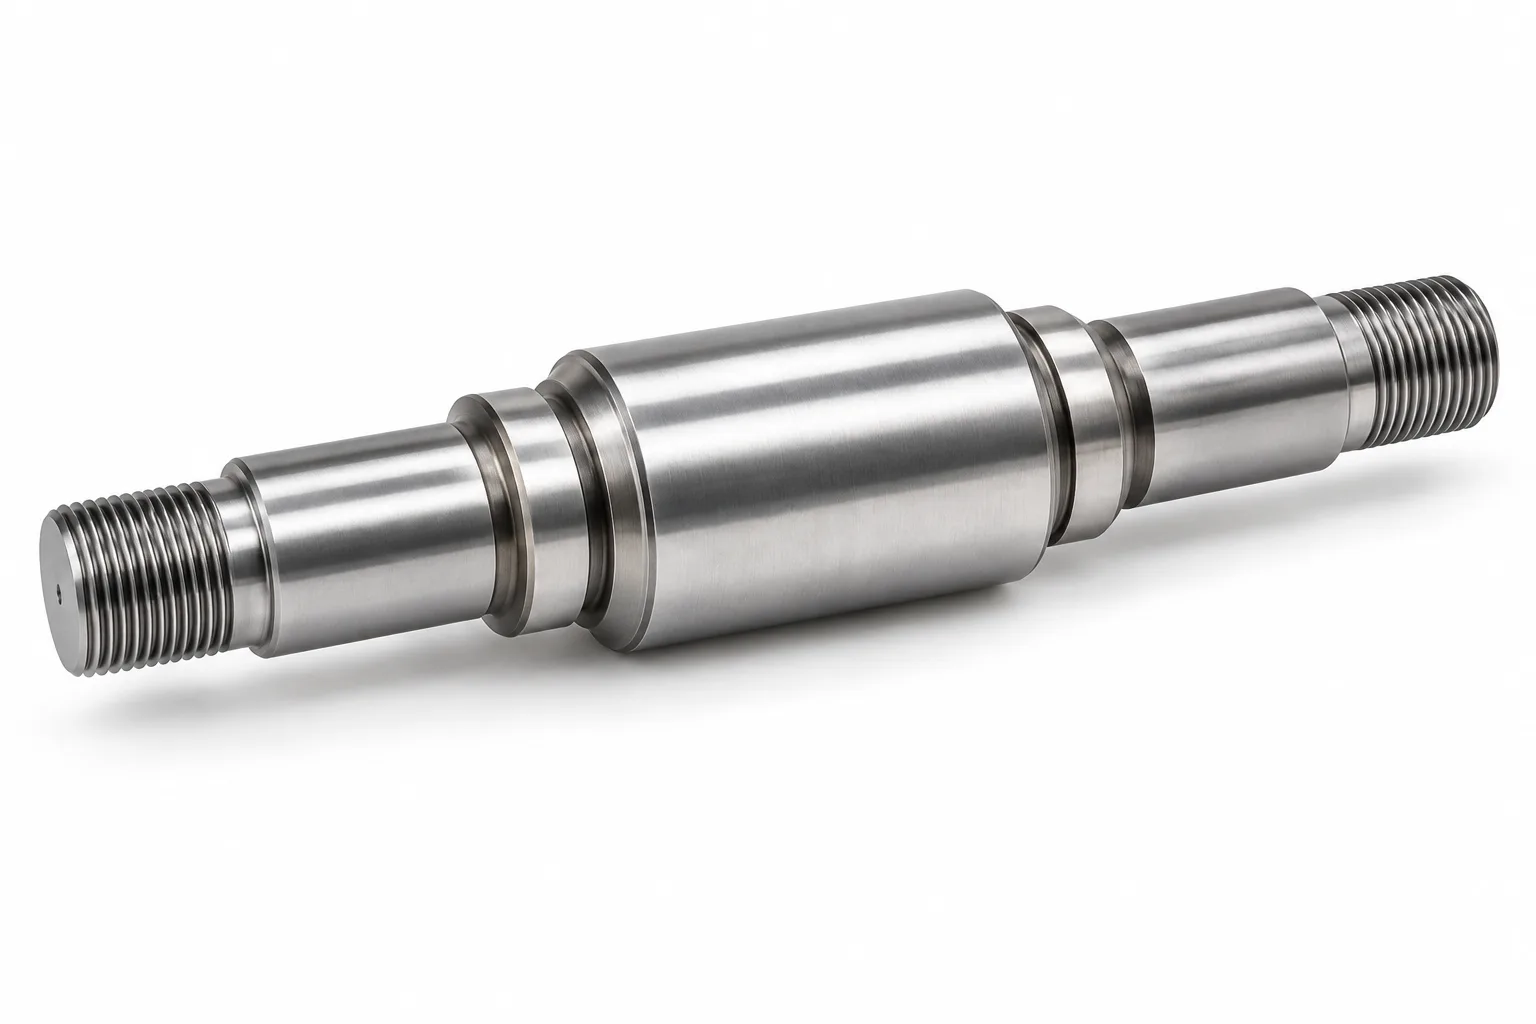
Les épaulements, les diamètres de positionnement et les tourillons rectifiés prennent en charge des relations définies entre les roulements et les assemblages. Prévoir les rayons de transition et l'accès final au rectification avant le durcissement.
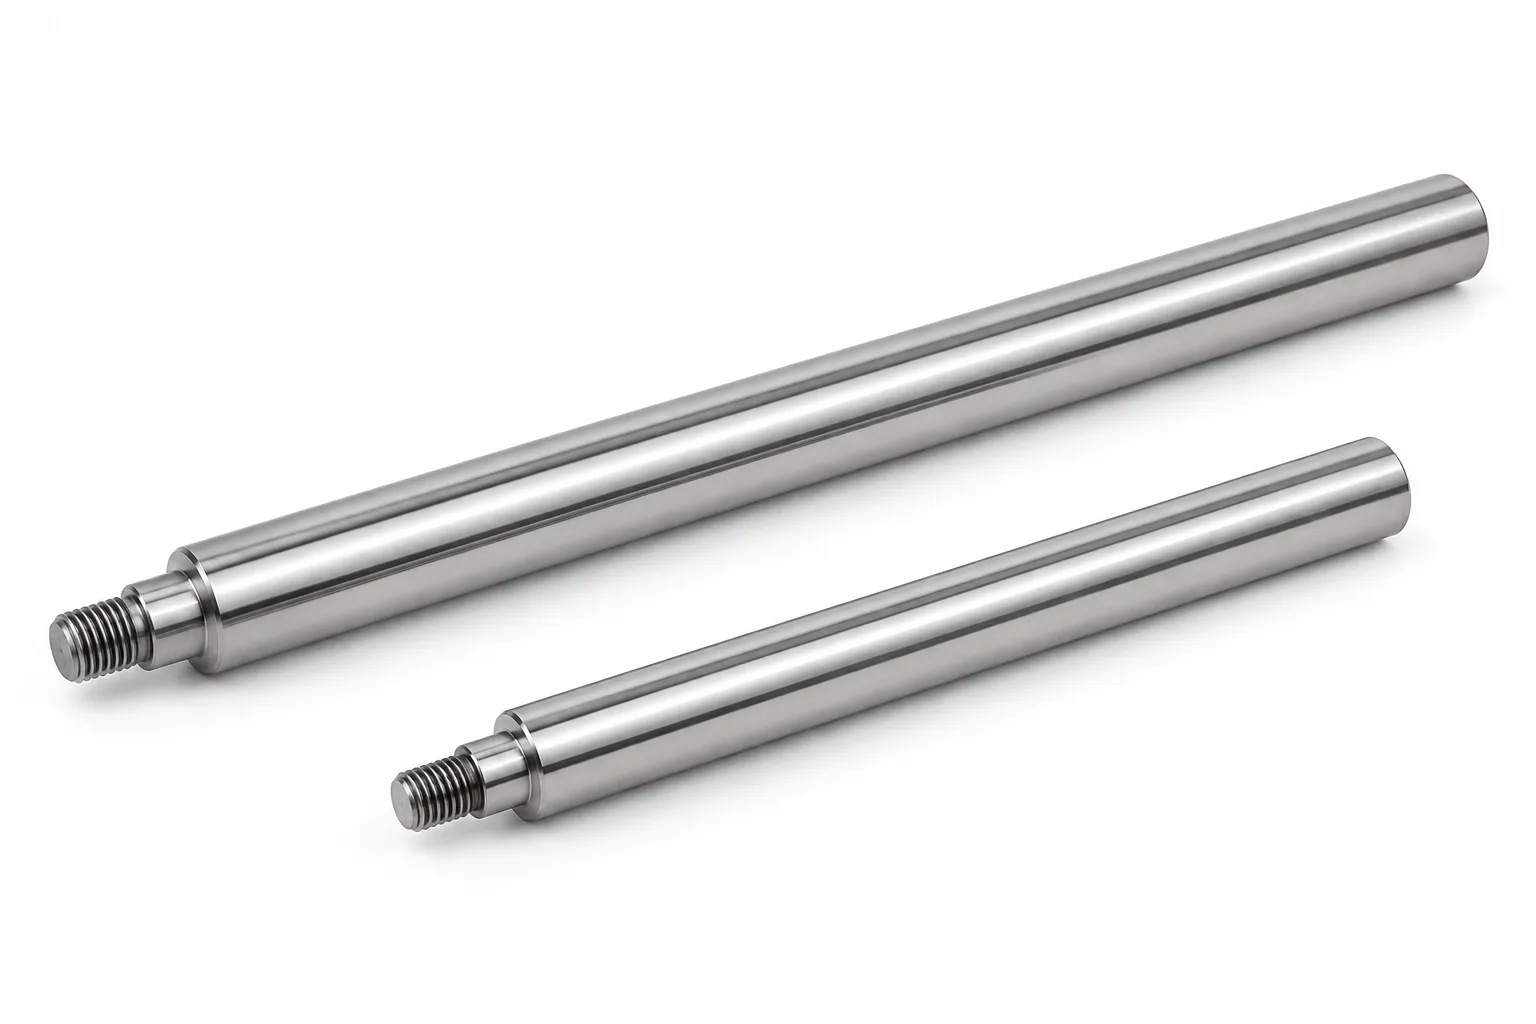
Les mécanismes de guidage et de positionnement sensibles à l'usure nécessitent une rectitude, un état de surface et un comportement de contact contrôlés. Faites correspondre la surface durcie à la bague, à la lubrification et au cycle de service.
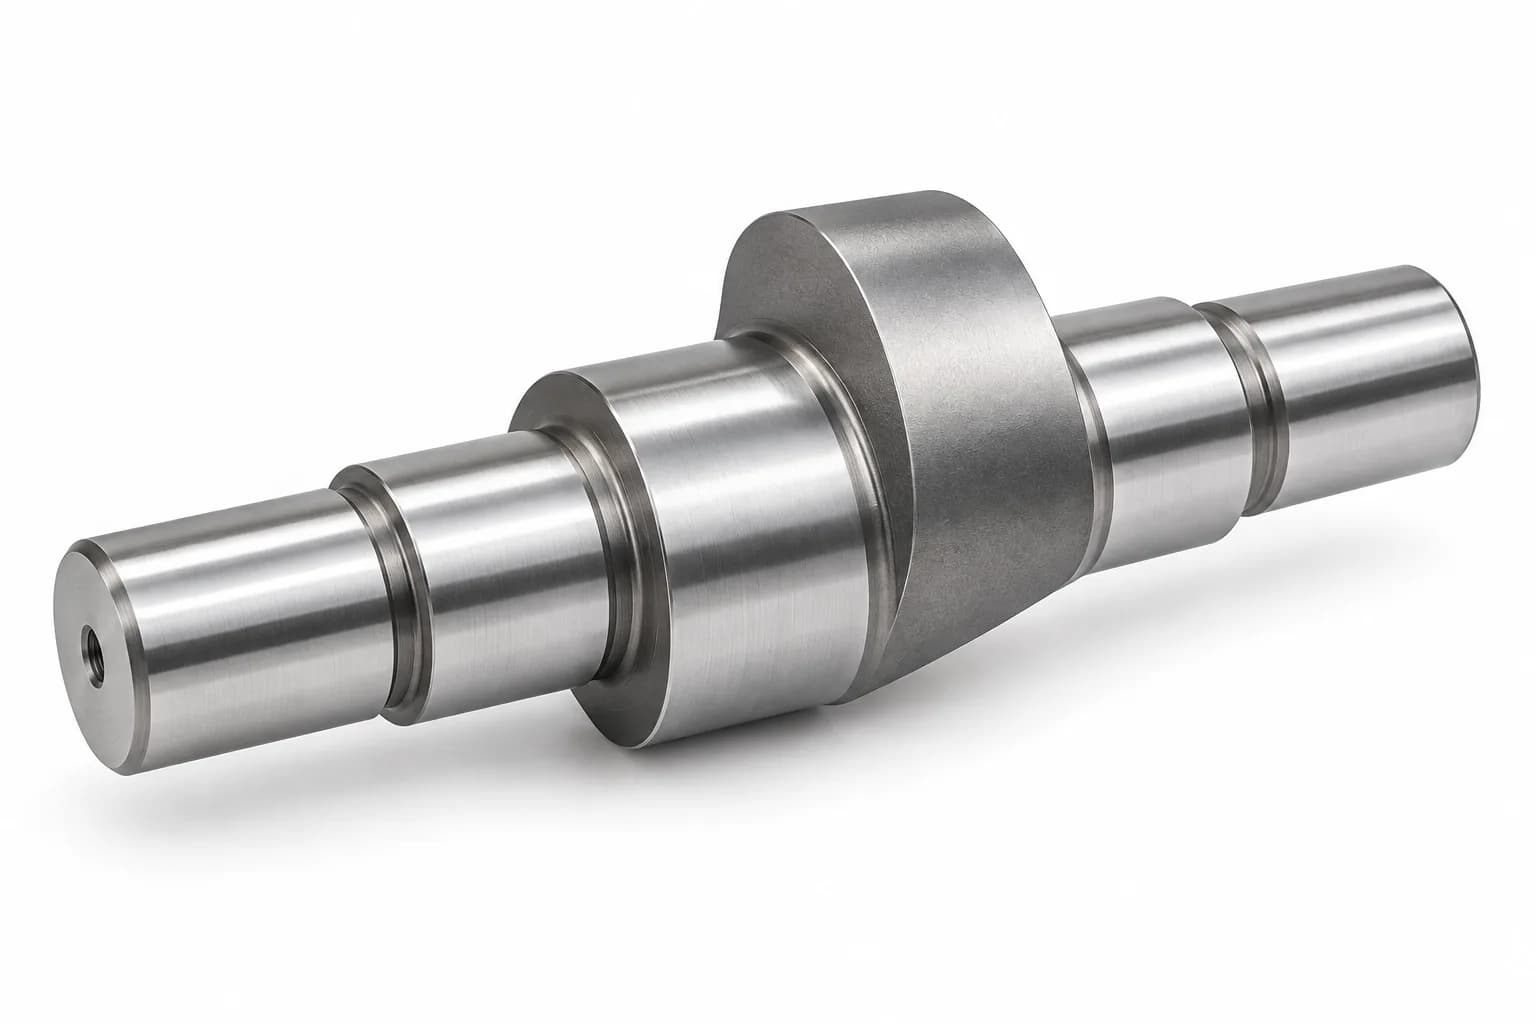
Les tourillons décalés et les profils spéciaux créent un mouvement mécanique contrôlé. Identifiez les relations angulaires, les axes de référence et les exigences d'inspection de profil pour le composant durci fini.
Les filetages personnalisés et les caractéristiques d'assemblage nécessitent des reliefs appropriés et une condition d'acceptation définie. Tenez compte des contraintes au niveau de la racine du filetage et si la coupe ou la finition se produit avant ou après le durcissement.
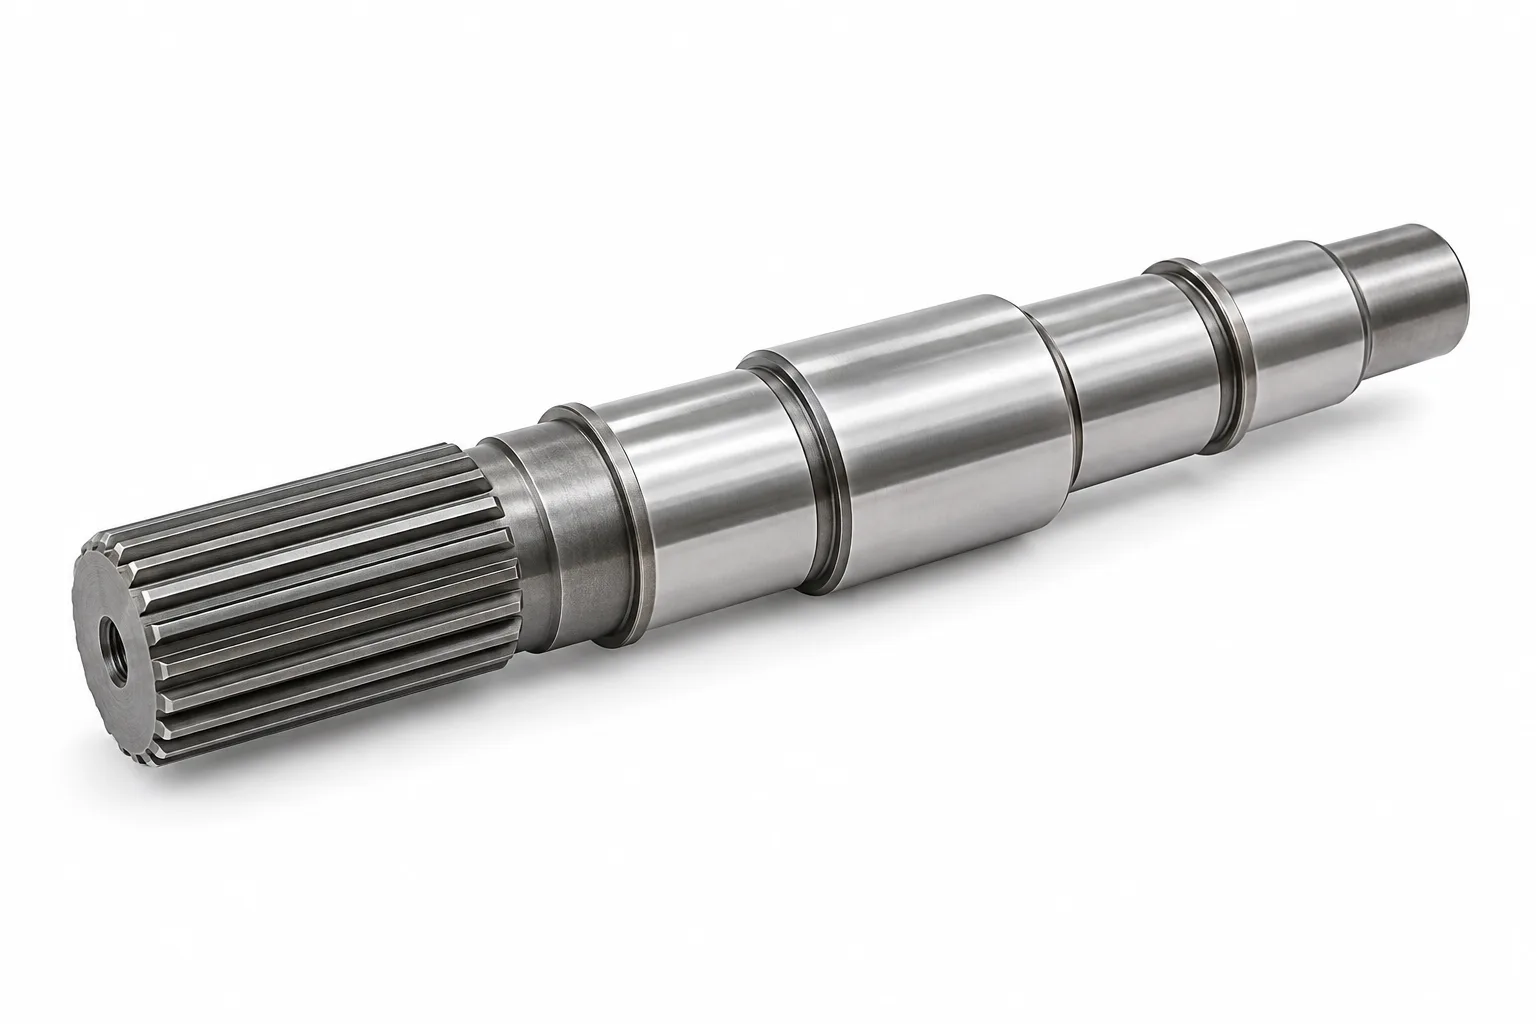
Les interfaces de transfert de couple spécialisées nécessitent une nuance, une géométrie dentaire et une voie de traitement appropriées. Une dureté élevée ne peut pas remplacer l'évaluation du couple cyclique, de l'impact et de la fatigue des pieds de cannelure.
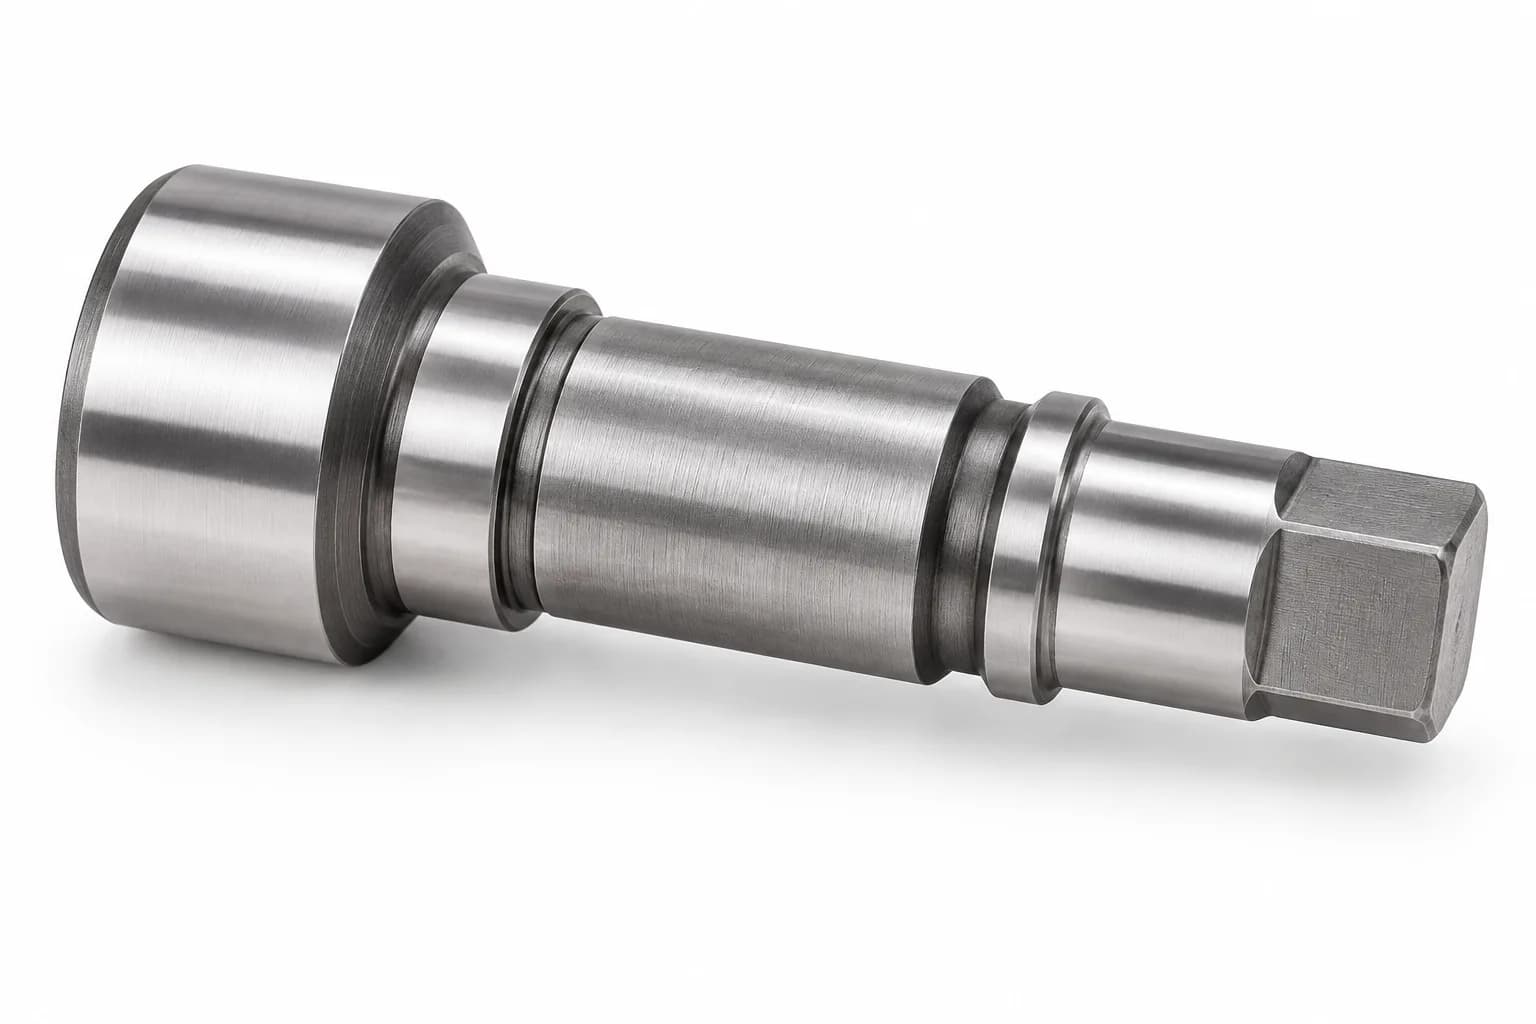
Les surfaces fonctionnelles durcies spécifiques à l'application peuvent combiner des tourillons de précision, des fonctionnalités de localisation et des extrémités d'entraînement personnalisées. Spécifiez quelles surfaces sont sujettes à l'usure, lesquelles supportent une charge et comment chacune est inspectée.
Quelle qualité d'acier à outils convient le mieux à votre arbre ?
D2
Priorité à l'usure abrasive
A2
Équilibre usure-ténacité
O1
Voie de durcissement à l'huile
H13
Exigences de travail à chaud
Faites glisser votre doigt horizontalement pour lire toutes les colonnes.
Comparaison de sélection de qualité d'arbre en acier à outils
Note
Principales caractéristiques
Applications potentielles
Considération de conception
D2
Acier à outils pour travail à froid à haute teneur en carbone et en chrome avec une forte résistance à l'usure abrasive.
Arbres et composants d'outillage sensibles à l'usure.
Ténacité relativement limitée sous charge d’impact ; examiner les chocs de torsion et la fatigue.
A2
Acier à outils pour travail à froid, durcissant à l'air, équilibrant la résistance à l'usure et la ténacité.
Arbres d'outillage de précision et composants mécaniques.
La distorsion due au traitement thermique nécessite toujours un contrôle ; le durcissement à l’air ne signifie pas un mouvement nul.
O1
Acier à outils durcissant à l'huile avec une usinabilité utile à l'état recuit.
Petits arbres d'outillage, composants de localisation et mécaniques.
La distorsion de trempe doit être prise en compte, en particulier avec des caractéristiques minces ou asymétriques.
H13
Acier à outils pour travail à chaud présentant une résistance à chaud et une résistance à la fatigue thermique utiles.
Mécanismes d’outillage spécialisés à haute température.
Examiner le traitement, la température de fonctionnement et le chargement réel ; il ne s'agit pas d'un arbre universel pour service à chaud.
S7
Acier à outils résistant aux chocs avec une ténacité relativement élevée.
Composants d'outillage soumis à des charges d'impact dont la conception prend en charge son utilisation.
La résistance à l'usure par abrasion est inférieure à celle de certaines qualités à haute teneur en carbone ; examen spécialisé requis.
M2
Acier rapide avec une dureté à chaud et une résistance à l'usure élevées.
Outillage rotatif spécialisé résistant à l’usure.
Tenez compte du coût, de la fragilité, de la difficulté d’usinage et de rectification ; pas un acier de transmission par défaut.
D2, A2, O1 et H13 sont les principales orientations d'examen ; S7 et M2 sont des alternatives spécialisées. La dureté dépend du traitement, de la taille de la section et de l'état spécifié. Il n’existe pas de numéro de dureté universel pour chaque grade et aucune réclamation de stock permanent n’est implicite.
Comment les arbres en acier à outils personnalisés sont-ils fabriqués ?
L'usinage à l'état recuit crée la géométrie principale ; la finition à l'état durci établit des surfaces fonctionnelles finales sélectionnées. La séquence compte.
Tournage CNC
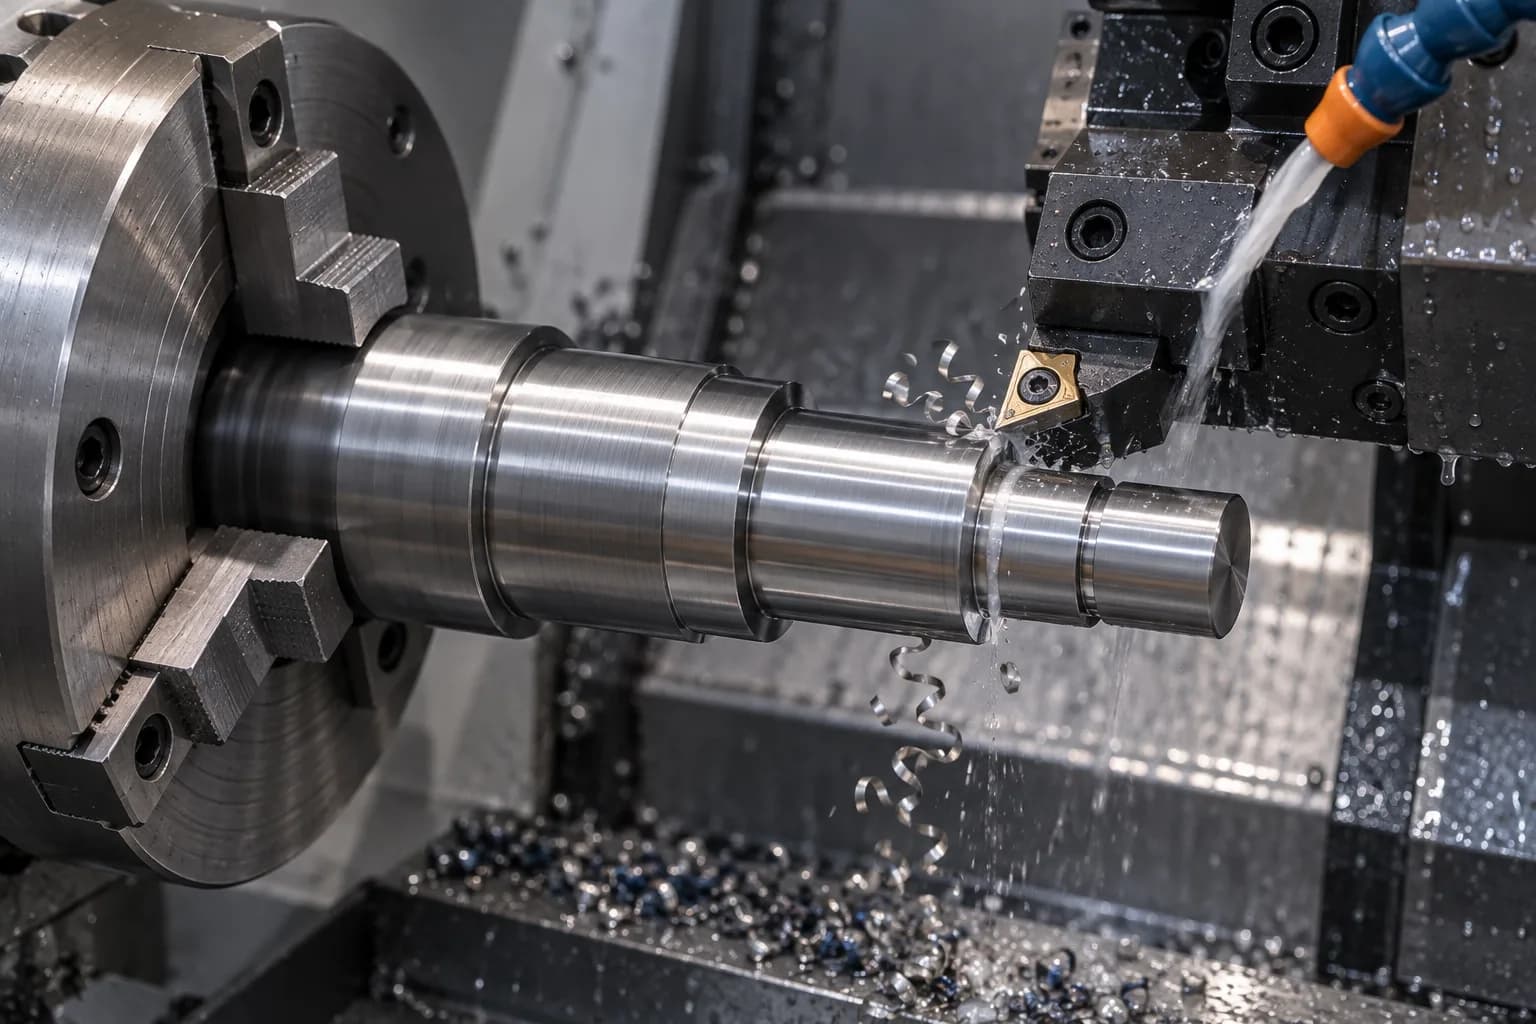
Matériau recuit à la machine pour établir les diamètres d’arbre, les épaulements, les rainures et les profils. Un support rigide, des références planifiées et un stock de rectification conservé aident à préparer la pièce pour un durcissement ultérieur.
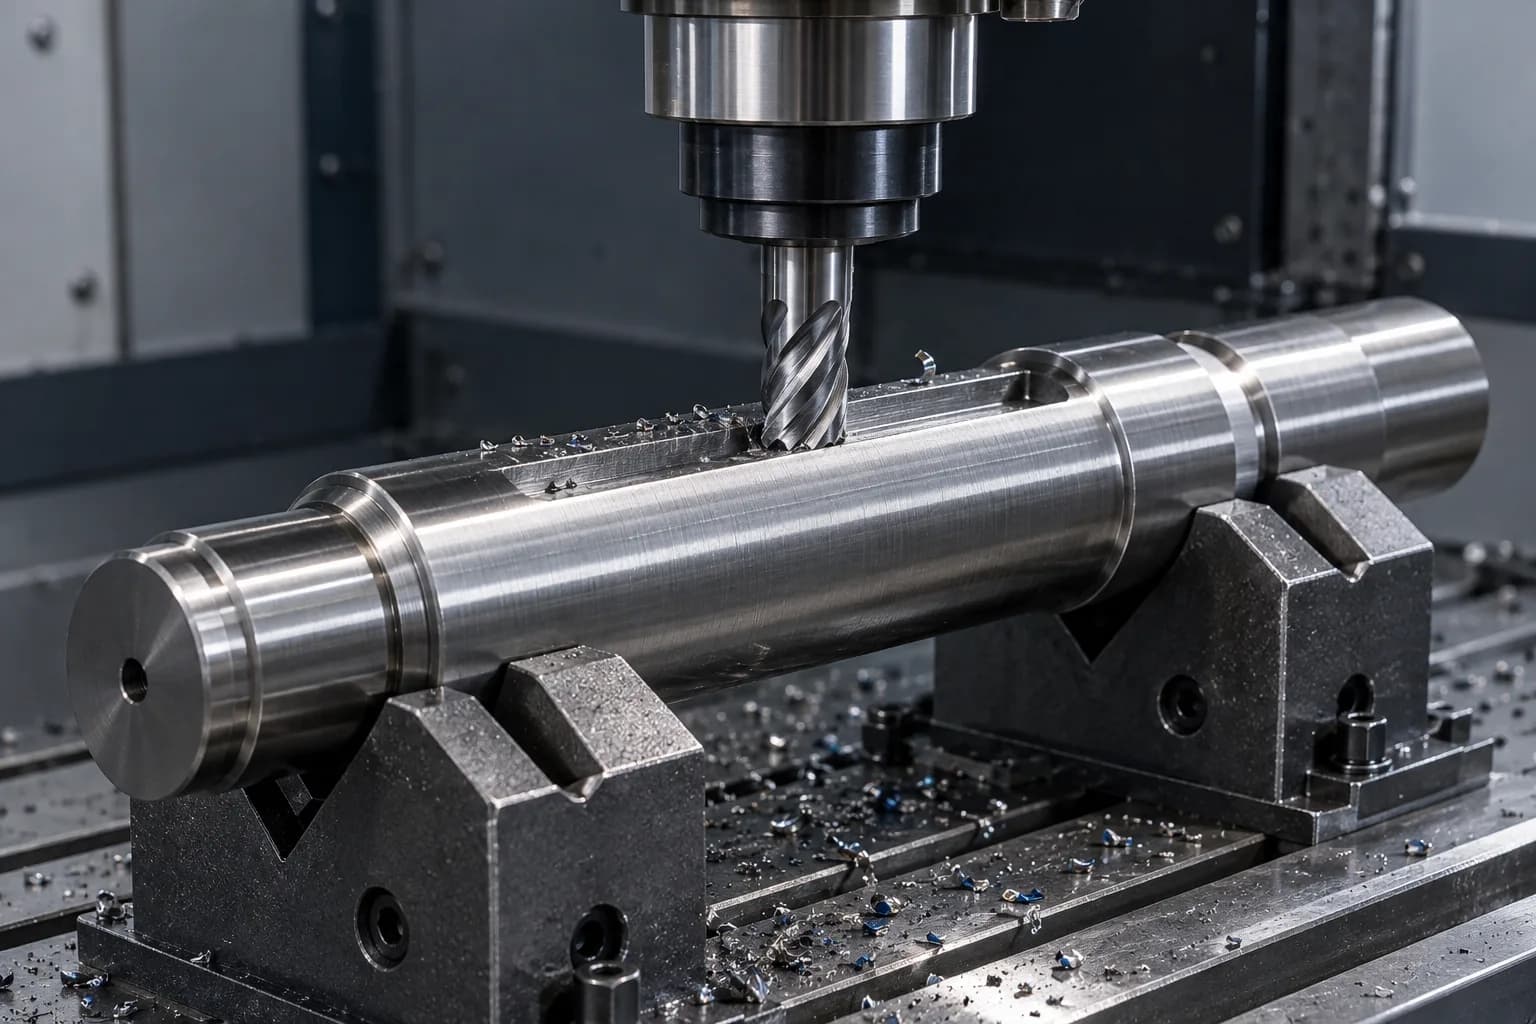
Produisez des rainures de clavette, des méplats, des fentes et des éléments mécaniques complexes à un stade approprié. Les coins internes pointus et les sections minces doivent être examinés pour vérifier la concentration des contraintes et le mouvement du traitement thermique.
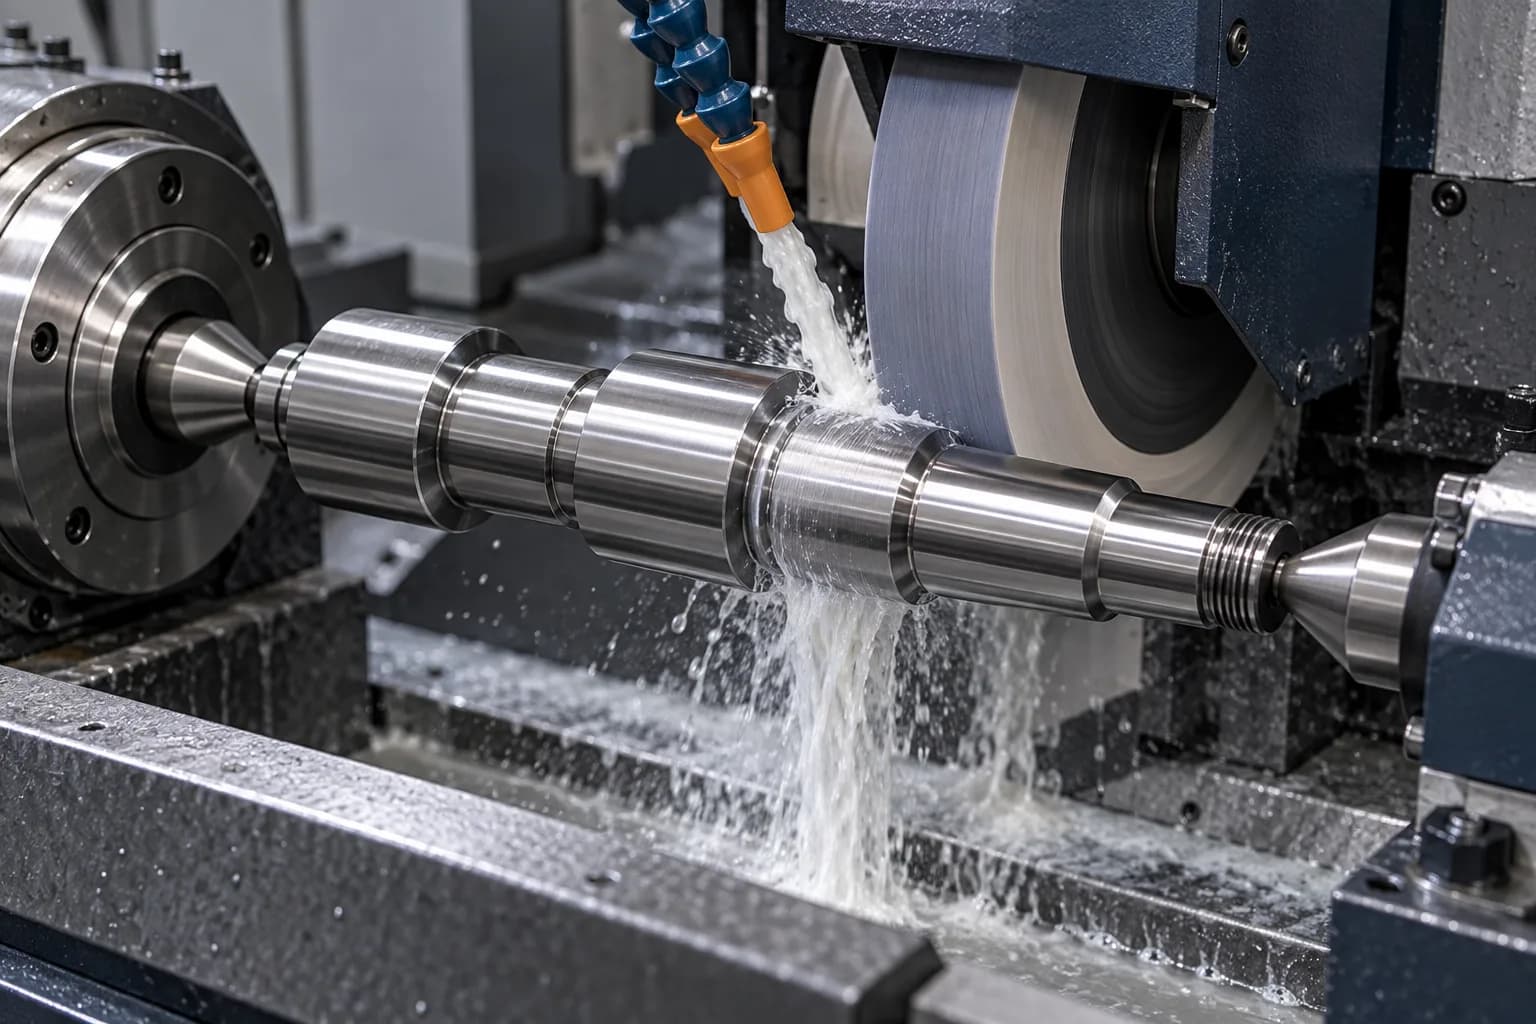
Finir les tourillons critiques et les surfaces fonctionnelles après le traitement thermique spécifié. La sélection, le dressage, le liquide de refroidissement et le support des meules sont planifiés en fonction de la dureté, de la teneur en carbure et de la géométrie.
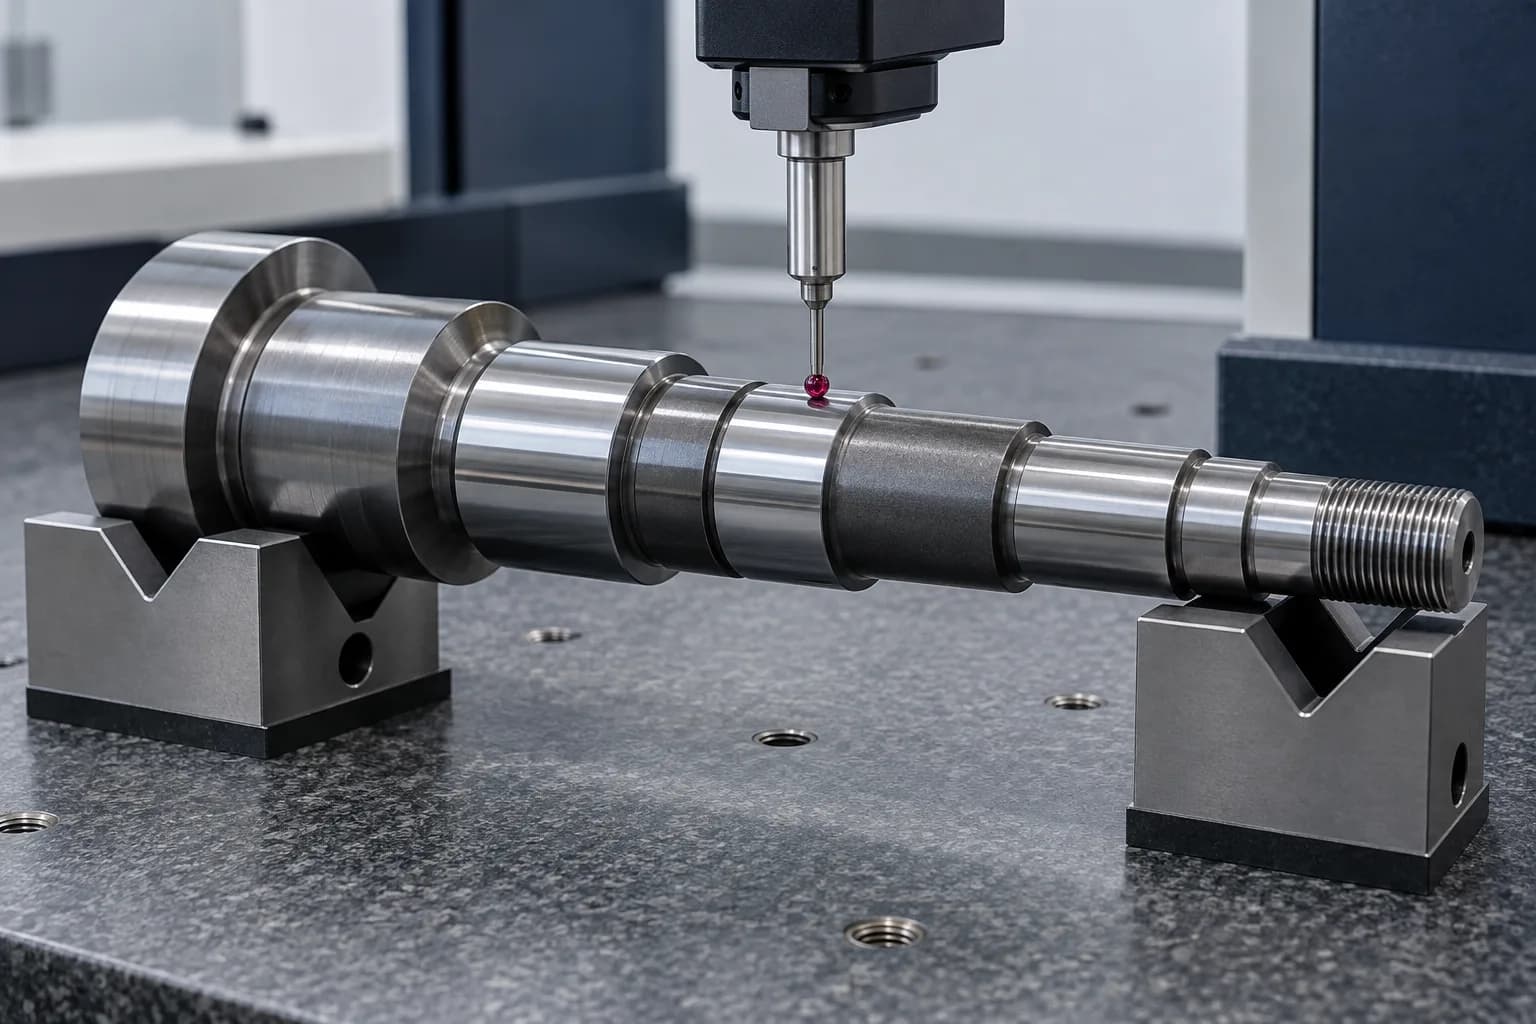
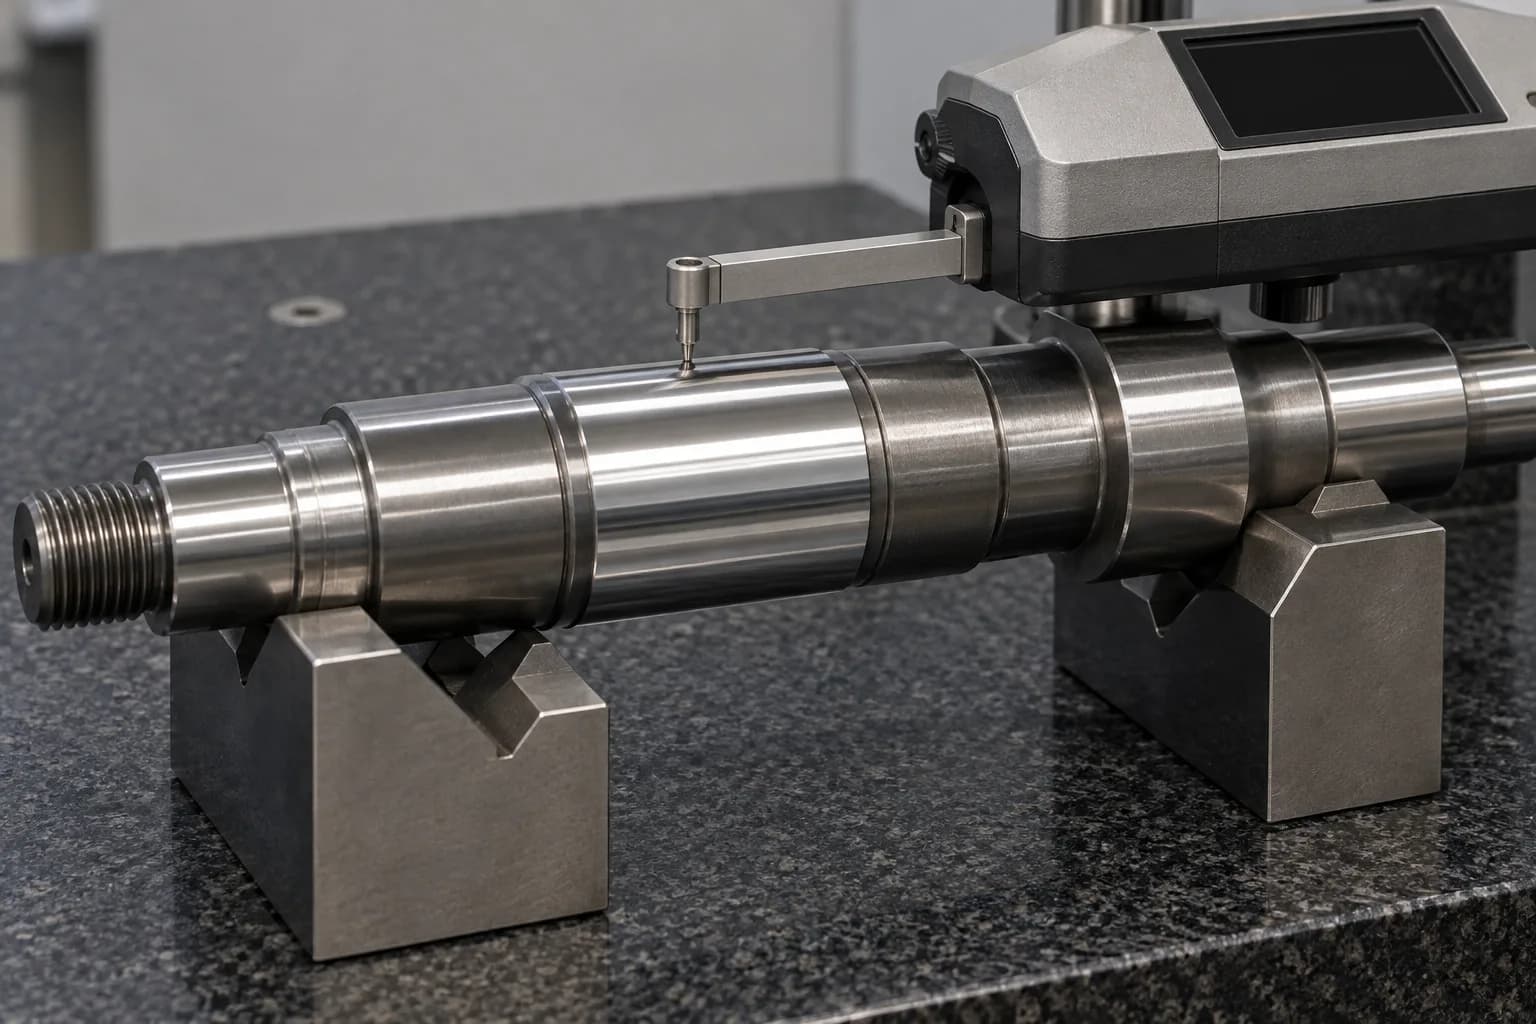
Vérifiez les dimensions du dessin, la géométrie et les exigences de dureté à l’aide d’un plan d’inspection convenu. Des contrôles intermédiaires soutiennent le processus ; l'acceptation finale fait référence à l'état fini et spécifié.
Options de traitement thermique pour les arbres en acier à outils
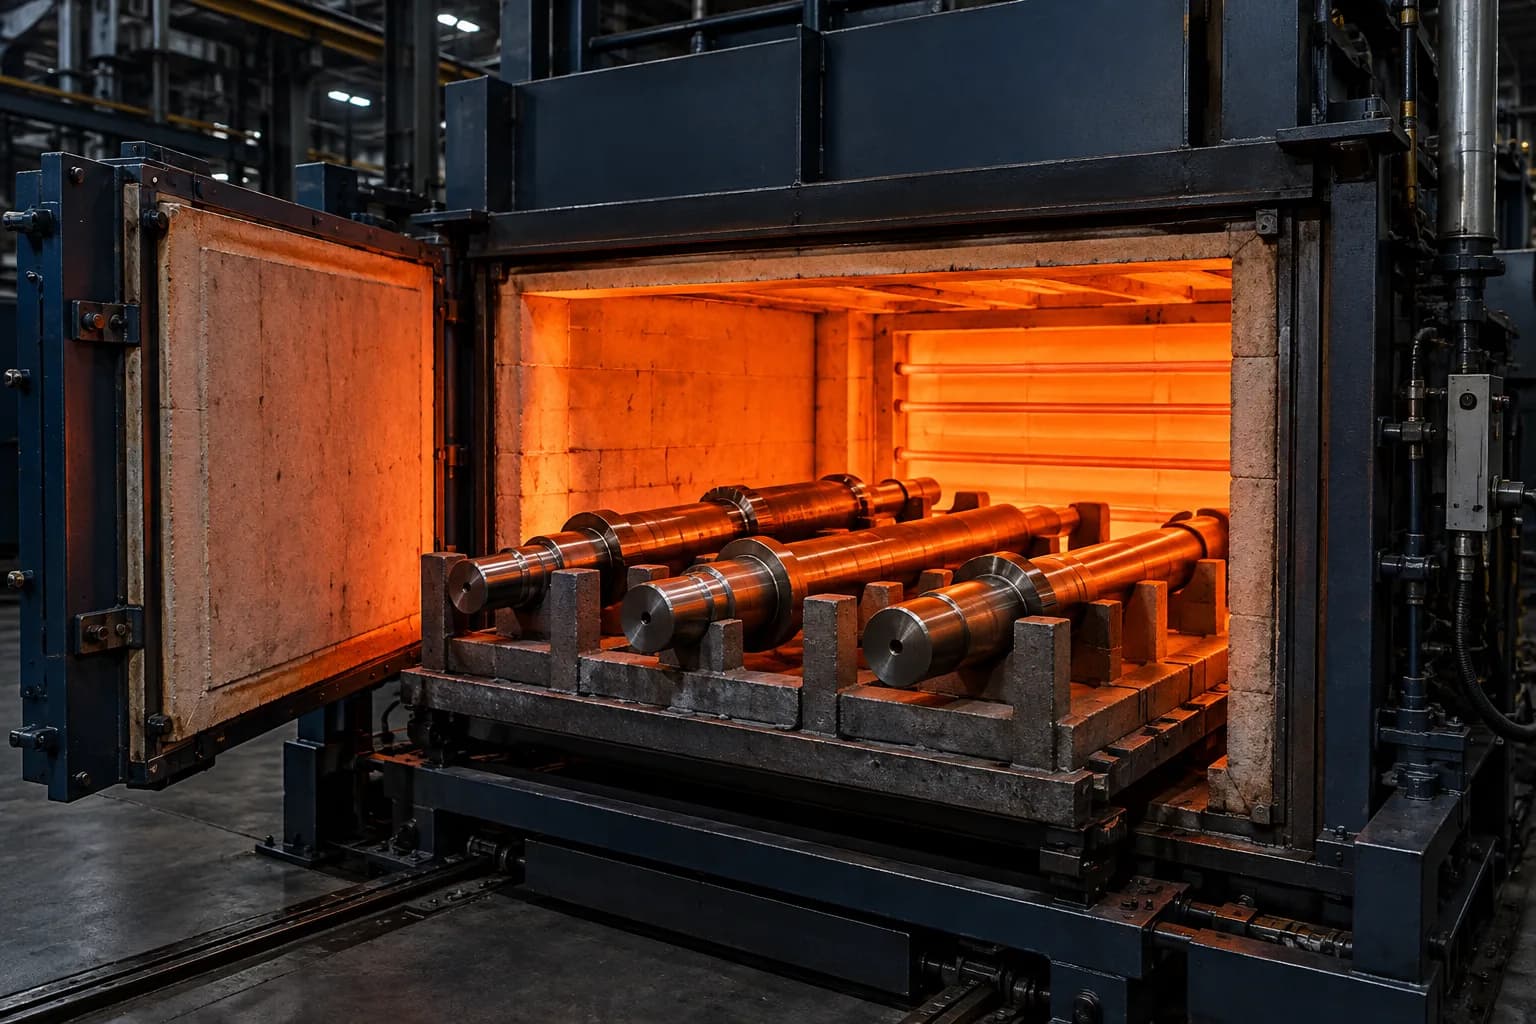
Les aciers à outils nécessitent des procédures spécifiques à la nuance. L'état initial, la section, l'atmosphère du four, la sévérité de la trempe et le revenu influencent les propriétés finales et le mouvement dimensionnel.
Convenez de la dureté requise et des spécifications de traitement avant l'usinage. Un cycle thermique commun ne peut pas être appliqué à chaque qualité et le traitement cryogénique n’est pas universellement nécessaire.
Faites glisser votre doigt horizontalement pour lire toutes les colonnes.
Planification du traitement thermique et du durcissement des arbres en acier à outils
Processus
Objectif
Considérations techniques
Recuit
Améliorez l'usinabilité et préparez le matériau pour le traitement.
Confirmez l'état initial du matériau et la procédure spécifique au grade.
Durcissement
Développer une dureté et des propriétés mécaniques spécifiées.
L'austénitisation, l'atmosphère et la trempe dépendent de la nuance, de la section et de la géométrie.
Trempe
Ajustez la dureté, la ténacité et la stabilité après la trempe.
La température et le nombre de cycles suivent le grade et les propriétés requises.
Soulager le stress
Réduisez les contraintes résiduelles aux étapes appropriées du processus.
Planifiez après un usinage grossier si nécessaire pour réduire les distorsions ultérieures.
Traitement cryogénique
Réduisez l’austénite retenue dans les applications sélectionnées.
Utiliser uniquement lorsque cela est techniquement justifié ; intégrer à la voie de trempe spécifiée.
Broyage final
Restaurez les dimensions critiques et la finition de surface.
Réservez une marge adéquate avant le durcissement et inspectez les surfaces finies.
Pour un aperçu général, voir Conseils de traitement thermique d'Uddeholm. Utilisez la procédure spécifiée pour le niveau sélectionné et les exigences d'acceptation convenues pour le projet.
07
Rectification de précision et finition de surface pour arbres en acier à outils
Rectification cylindrique
Contrôler le diamètre et la forme sur les tourillons ou les tourillons coulissants. Le support, l'approche des roues et les reliefs doivent permettre la relation de référence et l'état de surface requis.
Terminer le polissage
Affinez les surfaces fonctionnelles sélectionnées là où l’application l’exige. Un aspect brillant n’est pas une preuve de rugosité, de rondeur ou de tenue en fatigue ; conserver des critères d’acceptation mesurables.
Ébavurage contrôlé
Éliminez les bavures des rainures de clavette, des filetages et des intersections des fonctions transversales sans rouler de matériau sur un tourillon de précision ni modifier un bord, un chanfrein ou un congé spécifié.
Intégrité des surfaces
Gérez la chaleur de rectification et les contraintes résiduelles. Un échauffement local excessif peut ramollir ou durcir une surface et contribuer à la fissuration ; inspecter les exigences d’intégrité supplémentaires lorsque cela est spécifié.
Les revêtements ou traitements de surface nécessitent un examen de compatibilité avec la qualité, l'état de traitement thermique, la fonction de contact et la tolérance dimensionnelle. La température du processus ne doit pas nuire aux propriétés requises du substrat. Les conseils de broyage d'Uddeholm explique pourquoi l'état des roues, le refroidissement et l'intégrité de la surface sont importants.
08
Spécifications de fabrication d’arbres en acier à outils
Une réclamation générale d'usinage de ±0,005 mm ne constitue pas une tolérance finale garantie pour chaque arbre en acier à outils trempé. Évaluez chaque fonctionnalité critique après le parcours de fabrication complet.
Faites glisser votre doigt horizontalement pour lire toutes les colonnes.
Spécifications techniques et tolérances des arbres en acier à outils
Spécification
Exigence basée sur le dessin
Qualités de matériaux
D2, A2, O1, H13 et autres qualités spécifiées, sous réserve d'un examen d'approvisionnement et de faisabilité.
Condition de départ
État recuit ou spécifié par dessin ; identifier les exigences en matière de normes de produits et de traçabilité.
Diamètre de l'arbre
Confirmé après vérification du dessin, du maintien de la pièce et de la capacité de la machine.
Longueur de l'arbre
Évalué en fonction de la géométrie, du support, de l'élancement et du risque de distorsion.
Tolérance dimensionnelle
Spécifique au dessin, sous réserve de la faisabilité du processus et de l'état final.
Dureté
Plage HRC spécifiée, emplacements d'essai et méthode d'acceptation en fonction de la qualité et du traitement.
Tolérances géométriques
Faux-rond, rectitude, rondeur, cylindricité et coaxialité référencés à des références définies.
Finition superficielle
Rugosité définie par le dessin et pose pertinente, en particulier pour les surfaces d'appui ou de glissement.
Documentation
Dossiers de matériaux, de traitement thermique et d’inspection comme convenu avant la production.
09
Que doivent prendre en compte les ingénieurs lors de la conception d’arbres en acier à outils ?
01
Dureté contre ténacité
Définissez le mécanisme d'usure, la pression de contact, l'impact et les inversions de charge avant de sélectionner la dureté. Une qualité plus dure mais moins tolérante aux dommages peut échouer par écaillage ou fissuration plutôt que par usure progressive.
02
Fatigue et concentration du stress
Examinez les épaulements, les racines des cannelures, les rainures de clavette, les filetages et les trous transversaux sous torsion et flexion combinées. Spécifiez de généreuses transitions réalisables et des exigences de surface sans interférer avec les pièces d'accouplement.
03
Distorsion due au traitement thermique
Les longueurs élancées, les retraits asymétriques et les changements de section influencent le mouvement. Coordonnez l'usinage grossier, la réduction des contraintes, le support et les contrôles intermédiaires plutôt que de vous attendre à ce que la géométrie finale survive au durcissement inchangée.
04
Allocation de broyage
Réservez le matériau sur les surfaces critiques et fournissez un accès aux roues et des reliefs. Trop peu de stock empêche la correction ; un retrait excessif augmente la durée du cycle et le risque thermique. Définissez des allocations spécifiques aux fonctionnalités.
05
Exigences fonctionnelles en matière de surface
Identifiez individuellement les sièges de roulement, les plages de glissement, les joints et les interfaces d’assemblage. Donnez les données, les ajustements, la rugosité, les exigences en matière de bords et l'état final du traitement afin que l'inspection reflète la fonction réelle.
10
Applications industrielles
Utilisations potentielles, et non réclamations de projets livrés ou de durée de vie validée.
Fabrication d'outillages et de matrices
Arbres d'outils de précision et composants de positionnement. Examen mécanisme d'usure, alignement et surfaces de contact remplaçables.
Automatisation industrielle
Arbres de guidage et de positionnement sensibles à l'usure. Examen rectitude, lubrification, pression de contact et mouvement répété.
Machines de formage
Composants mécaniques durcis spécialisés. Examen impact, cycles de température et fatigue aux transitions géométriques.
Équipement d'emballage
Mécanismes de mouvement et de positionnement à forte usure. Examen cycle de service, propreté, friction et compatibilité des surfaces.
Machines industrielles
Arbres personnalisés nécessitant des surfaces fonctionnelles durcies. Examen le chemin de charge complet, les ajustements du tourillon et les conditions d'acceptation.
Équipement d'essai mécanique
Arbres et fixations de précision spécialisés. Examen sens de chargement, répétabilité et contrôles géométriques documentés.
Acier à outils vs acier allié vs arbres en acier inoxydable
Faites glisser votre doigt horizontalement pour lire toutes les colonnes.
Comparaison des arbres en acier allié et en acier inoxydable
Facteur
Acier à outils
Acier allié
Acier inoxydable
Moteur de sélection principal
Dureté, usure ou performances d’outillage spécialisé.
Résistance, ténacité et résistance à la fatigue.
Résistance à la corrosion et performances mécaniques spécifiques à la nuance.
Capacité de durcissement
Souvent élevé ; la pente et la voie thermique déterminent le résultat.
Large gamme selon le grade et le traitement.
En fonction du grade ; les familles austénitiques, martensitiques et à durcissement par précipitation diffèrent.
Robustesse
Varie ; certaines qualités sont relativement fragiles dans des conditions sélectionnées.
Souvent avantageux pour les arbres chargés dans un état approprié.
Varie selon le grade, l'état et la température.
Coût d'usinage
Souvent plus élevé après durcissement, avec des besoins de rectification supplémentaires.
En fonction de la qualité, de l'état et de la géométrie.
En fonction du grade ; l'écrouissage et l'usure des outils peuvent affecter les coûts.
Application typique de l'arbre
Composants spécialisés sensibles à l'usure.
Arbres de transmission et arbres à forte charge.
Arbres sensibles à la corrosion dont la nuance est adaptée à l'environnement.
Sélectionnez la famille de matériaux en fonction du mécanisme de défaillance, de l'environnement d'exploitation et des exigences totales en matière de pièces finies. Ces comparaisons sont qualitatives ; ils n'établissent pas de classement universel pour chaque grade ou condition.
Vérifier les portées concernés dans l'état final en utilisant des méthodes adaptées à la tolérance. Les lectures de diamètre à elles seules ne suffisent pas à établir toutes les exigences de forme.
Faux-rond, rectitude et références
Utilisez les références et le schéma de support du dessin. Convenez si l'acceptation concerne l'axe de l'arbre, les tourillons individuels, le montage fonctionnel ou une autre référence indiquée.
Rugosité de la surface du tourillon
Mesurez les surfaces spécifiées avec les paramètres et conditions d'évaluation requis. Le polissage visuel ne remplace pas un résultat de rugosité défini.
Dureté après traitement thermique
Confirmez la plage spécifiée, la méthode de test et les emplacements appropriés. Coordonner toute restriction d'indentation sur les surfaces fonctionnelles au sol avec le plan d'inspection.
Rainures, filetages et dimensions fonctionnelles
Inspectez les caractéristiques de connexion, les reliefs, les ajustements et les relations angulaires critiques. Inclure les exigences qui restent difficiles à corriger après durcissement.
Documentation sur les matériaux et les traitements
Convenez de l’identité des matériaux requis, des références de chaleur ou de lot, des dossiers de traitement et des rapports d’inspection. Enregistrez la disponibilité et la portée pendant le devis, et non après la production.
13
Pourquoi choisir Topshaft pour les arbres en acier à outils personnalisés ?
Examen technique basé sur des dessins
Commencez par le dessin et l’application contrôlés plutôt que par une allégation générique de dureté. Identifiez l’identité du matériau, l’état final, les caractéristiques sensibles à la charge et les preuves nécessaires à l’acceptation.
Usinage d'arbres de précision
Coordonner les fonctionnalités de tournage, de fraisage et de connexion autour de références fonctionnelles. Examinez le maintien de la pièce, l'élancement et l'accès à l'usinage avant d'établir le tracé d'un arbre en acier à outils personnalisé.
Planification du traitement thermique et du broyage
Planifiez la transition de l'usinage recuit au durcissement et au rectification final. Les tolérances, les allègements, les contrôles de distorsion et la compatibilité des traitements sont considérés ensemble, sous réserve de confirmation du projet.
Inspection des surfaces critiques
Traduisez le dessin en contrôles dimensionnels, géométriques, de surface et de dureté convenus. Définissez tôt la portée du rapport et les attentes en matière de traçabilité pour permettre un approvisionnement OEM clair et des commandes répétées.
Topshaft est la division de fabrication d'arbres de précision de Dongguan Tops Precision Manufacture Co., Ltd., opérant aux côtés de Topsbest Precision pour les projets OEM axés sur les arbres. Vérifier les informations de l'entreprise et le Portée de fabrication d'arbres personnalisés. Demander des preuves de production pertinentes pour le projet ; aucun cas client ou résultat d’inspection n’est affirmé ici.
14
FAQ sur les arbres en acier à outils
Réponses directes sur les nuances, la trempe, la géométrie de l'arbre et les exigences de devis.
Quelles nuances d'acier à outils sont couramment utilisées pour les arbres de précision ?
D2, A2, O1 et H13 sont des notes courantes à évaluer ; S7 et M2 sont des alternatives spécialisées. Ils répondent à différentes exigences en matière d'usure, d'impact et de température, et non à des niveaux de performances interchangeables. Spécifiez la norme du produit, l'état de livraison, le traitement thermique final et les exigences d'acceptation. La disponibilité et l'adéquation à une géométrie d'arbre particulière doivent être confirmées lors de l'examen des dessins.
L'acier à outils D2 est-il adapté aux arbres rotatifs ?
Le D2 peut convenir à certains composants rotatifs sensibles à l'usure, mais il ne s'agit pas d'un matériau d'arbre universel à haute charge. Sa résistance à l’usure abrasive s’accompagne d’une ténacité limitée par rapport aux alternatives plus résistantes. Examinez la flexion, la torsion cyclique, les chocs, les entailles et les conséquences des défaillances. Un acier allié convenablement traité thermiquement ou un autre acier à outils peut être préférable lorsque l'impact ou la fatigue dominent l'usure abrasive.
Quelle est la différence entre les arbres en acier à outils D2 et A2 ?
D2 met généralement l'accent sur la résistance à l'usure abrasive, tandis que A2 offre un équilibre différent entre résistance à l'usure et ténacité. Le choix du grade dépend toujours du traitement spécifié, de la section et des conditions de service. Ni l’un ni l’autre n’élimine les exigences de distorsion ou de rectification. Comparez le mécanisme de défaillance probable, la géométrie critique et le coût complet de la pièce finie au lieu de sélectionner uniquement en fonction de la dureté nominale ou de la teneur en chrome.
Les arbres en acier à outils peuvent-ils être usinés après durcissement ?
Oui, les éléments durcis sélectionnés peuvent être finis par rectification ou par des méthodes d'usinage dur appropriées lorsque la nuance, la dureté et la géométrie le permettent. Ceci est différent du tournage et du fraisage ordinaires à l’état recuit. L'accès à l'outil, le support rigide, la sélection de la roue ou de la plaquette et l'intégrité de la surface doivent être révisés. Planifiez le brut de pré-durcissement et les références finales plutôt que de supposer que chaque caractéristique peut être corrigée par la suite.
Quelle dureté les arbres en acier à outils peuvent-ils atteindre ?
La dureté réalisable dépend de la qualité, du cycle de traitement thermique, de la taille de la section et de l'équilibre des propriétés requis. Il n’existe pas de valeur HRC unique appropriée à tous les arbres en acier à outils. Spécifiez une plage acceptable, une méthode de test, des emplacements et une condition finale. Le devis doit confirmer la faisabilité ; la dureté à elle seule ne prouve pas la ténacité, la résistance à la fatigue, la stabilité dimensionnelle ou l'adéquation au service d'exploitation réel.
Comment le traitement thermique affecte-t-il la rectitude et le faux-rond de l’arbre ?
Le traitement thermique peut modifier la rectitude, la taille et le faux-rond grâce aux gradients thermiques, à la transformation de phase et à la redistribution des contraintes. Les arbres minces ou asymétriques nécessitent une attention particulière. Un itinéraire coordonné peut inclure un usinage par étapes, une réduction des contraintes, un traitement contrôlé, des contrôles intermédiaires et un stock de rectification final réservé. L'étendue de la correction et l'acceptation finale doivent être évaluées en fonction des données réelles de niveau, de géométrie et de dessin.
Topshaft peut-il fabriquer des arbres en acier à outils personnalisés à partir de dessins ?
Topshaft accepte les demandes basées sur des dessins pour les arbres en acier à outils finis sur mesure. Envoyer le dessin ou le modèle contrôlé, la qualité, l'état de départ, le traitement et les exigences d'inspection pour examen technique. La faisabilité de la fabrication, l'approvisionnement en matériaux, les tolérances critiques et la documentation sont confirmés pour le projet. Une géométrie d'arbre ou une nuance d'acier répertoriée n'implique pas que chaque combinaison est adaptée ou disponible en permanence.
Quelles informations sont nécessaires pour proposer un arbre en acier à outils trempé ?
Fournissez la révision du dessin, la qualité et la norme du matériau, la condition de départ, la dureté requise, les spécifications et la quantité du traitement thermique. Marquez les ajustements critiques, les références, les tolérances géométriques, l’état de surface et les bords fonctionnels. Incluez les documents d’inspection, les charges d’application ou les conditions d’usure et les attentes en matière de livraison. Envoyer les fichiers CAO de support lorsque cela est utile ; identifier toutes les exigences non résolues afin que les hypothèses puissent être discutées avant le devis et la production.
15
Demander un devis pour des arbres en acier à outils personnalisés
Envoyez le dessin de l'acheteur, la qualité du matériau, l'état de départ, la dureté requise, les spécifications de traitement thermique, les tolérances critiques, l'état de surface et la quantité. Incluez les documents d’inspection et les attentes de livraison pour un devis pour les composants finis.
Identifiez les surfaces fonctionnelles durcies et rectifiées.
Indiquer les conditions d'usure, d'impact et de chargement en fonctionnement.
Confirmez la révision du dessin et la condition d’acceptation finale.