Präzisionsfertigung von Kohlenstoffstahlwellen

Hersteller kundenspezifischer Kohlenstoffstahlwellen

Topshaft stellt kundenspezifische Kohlenstoffstahlwellen für Motoren, Getriebe, Förderbänder und Industriemaschinen her. Wir bieten zeichnungsbasiertes CNC-Drehen, Fräsen, Koordinierung der Wärmebehandlung, Präzisionsschleifen und Maßprüfung für Prototypen und Wiederholungsproduktionen von OEMs.

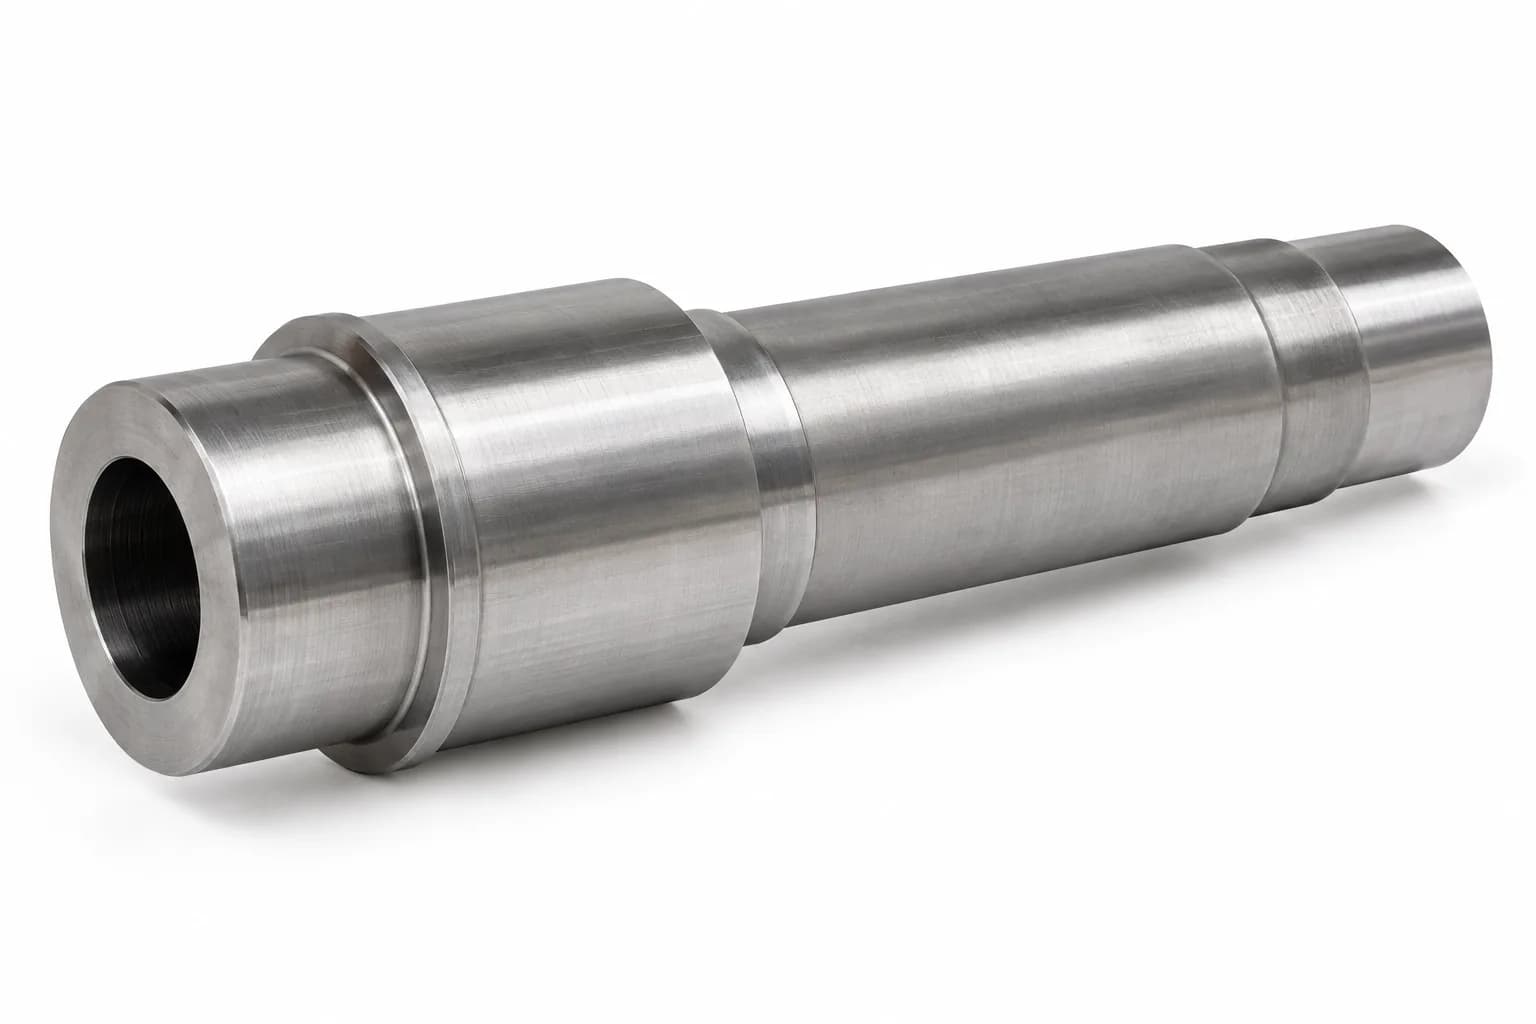
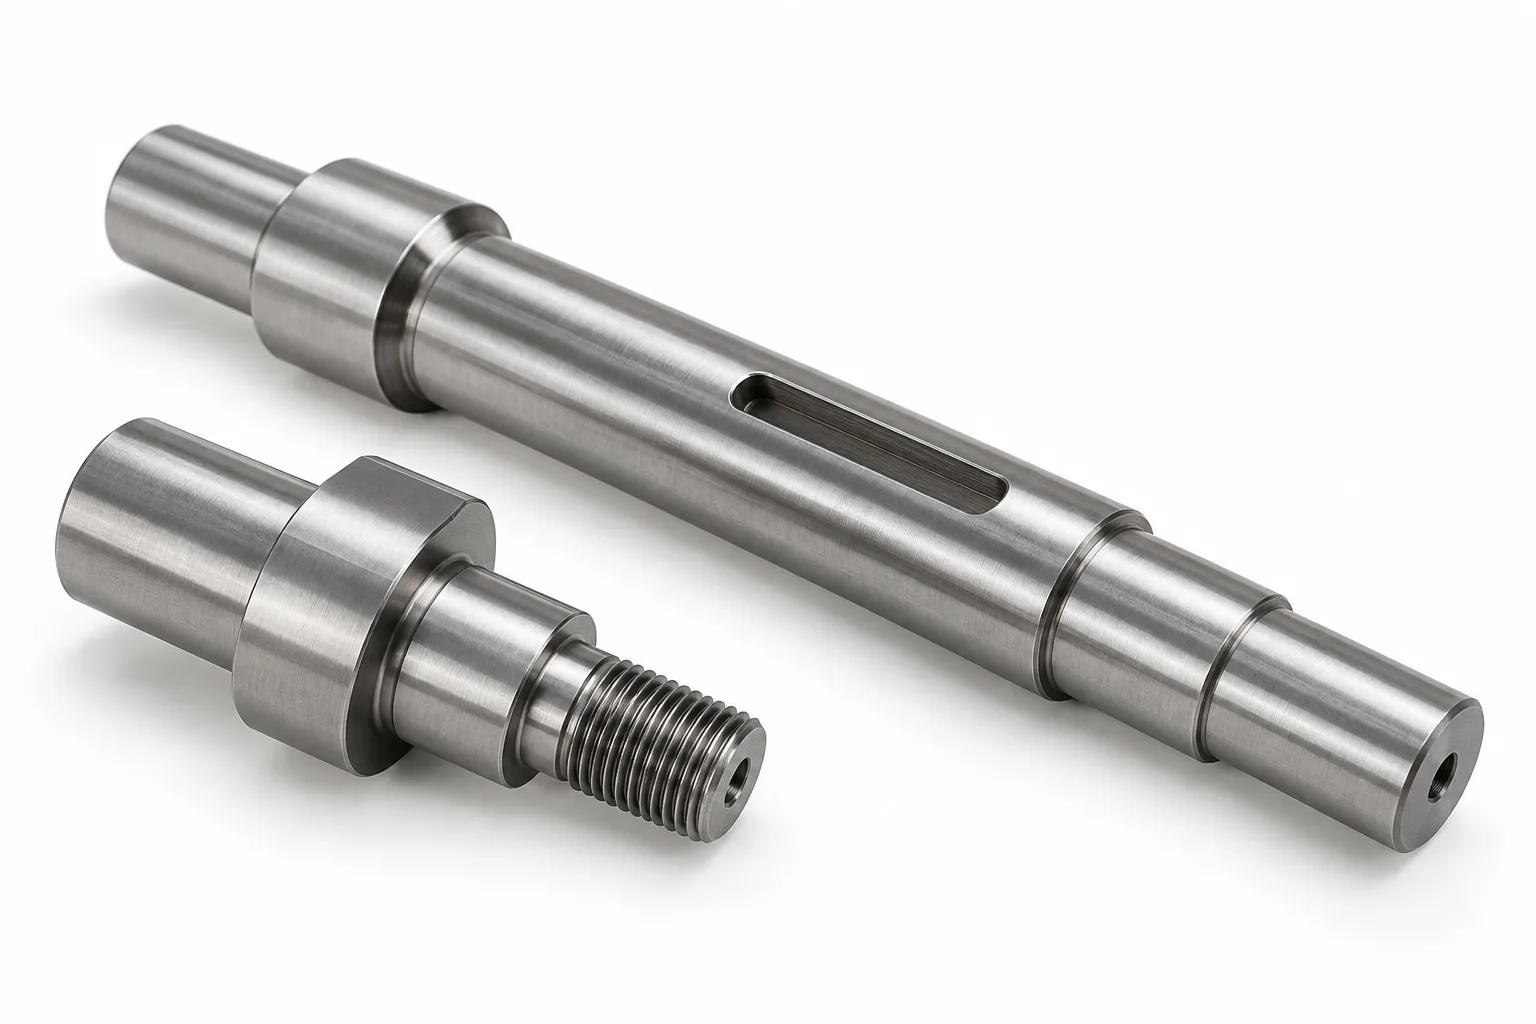
Fertige Wellengeometrien aus Stahl mit Lagerzapfen, Schultern, einer Keilnut und einem Gewindeende auf Weiß
  • 1045 / C45 Stahl
  • CNC-Drehen und Schleifen
  • Kundenspezifische OEM-Fertigung

Was sind Kohlenstoffstahlwellen?

Eine Welle aus Kohlenstoffstahl ist eine mechanische Komponente, die aus Stahl hergestellt wird, der hauptsächlich auf Eisen und Kohlenstoff basiert, ohne die absichtlichen Legierungszusätze, die viele legierte Stahlsorten auszeichnen. Es stützt rotierende Bauteile, überträgt Drehmomente oder sorgt für die mechanische Positionierung. Das fertige Teil wird durch seine Zapfen, Schultern, Schnittstellen und Betriebsbelastung definiert – nicht nur durch den Durchmesser einer gekauften Stange.

Kohlenstoffstahl wird häufig in der Wellenherstellung eingesetzt, da er Kosteneffizienz, breite Materialverfügbarkeit, nutzbare Festigkeit, Bearbeitbarkeit und sortenabhängige Wärmebehandlungsoptionen vereint. Eine Welle aus kohlenstoffarmem 1018- oder 1020-Stahl kann für einen leichten Mechanismus oder eine Route mit Einsatzhärtung geeignet sein. 1045/C45 mit mittlerem Kohlenstoffgehalt ist besonders relevant, wenn eine höhere Festigkeit oder Härtungsreaktion erforderlich ist, als typische Sorten mit niedrigem Kohlenstoffgehalt bieten.

Wählen Sie den gelieferten Zustand ebenso sorgfältig aus wie die Sorte. Kaltgezogenes, normalisiertes oder behandeltes Material kann sich bei der Bearbeitung und Wartung unterschiedlich verhalten. Die Überprüfung des Kohlenstoffstahlwellenherstellers von Topshaft verbindet dieses Ausgangsmaterial mit der Zeichnung, der Behandlungssequenz und den endgültigen Abnahmeanforderungen. Verfügbarkeit und Machbarkeit werden im Angebot bestätigt.

Arten von kundenspezifischen Kohlenstoffstahlwellen

Fertige, zeichnungsbasierte OEM-Komponenten – keine Auflistung von Standardstahlstangen.

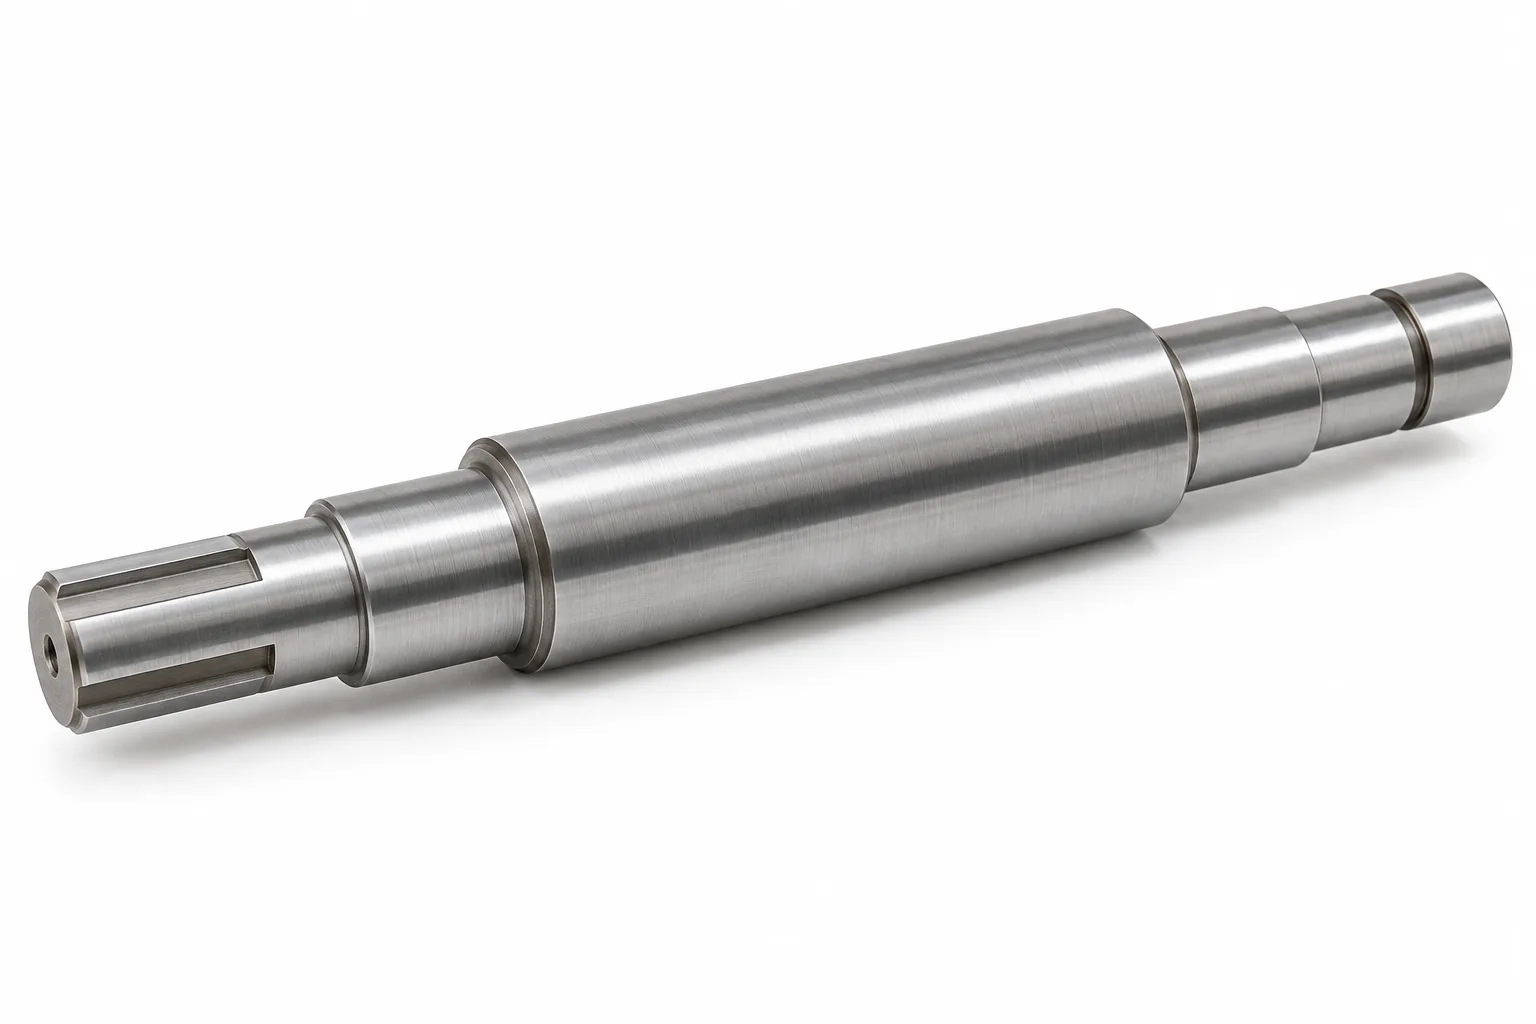
Motorwellen aus Kohlenstoffstahl mit zeichnungsspezifisch bearbeiteter Geometrie auf Weiß

Motorwellen aus Kohlenstoffstahl

Lagerzapfen, Rotorsitze und Kupplungsschnittstellen werden nach der Zusammenbauzeichnung bearbeitet. Bei einer Motorwelle aus Kohlenstoffstahl müssen die Funktionsdurchmesser, Schulterpositionen und die Beziehung zwischen Rotorsitz und Lagerachse kontrolliert werden.

Entdecken Sie diesen Schafttyp →
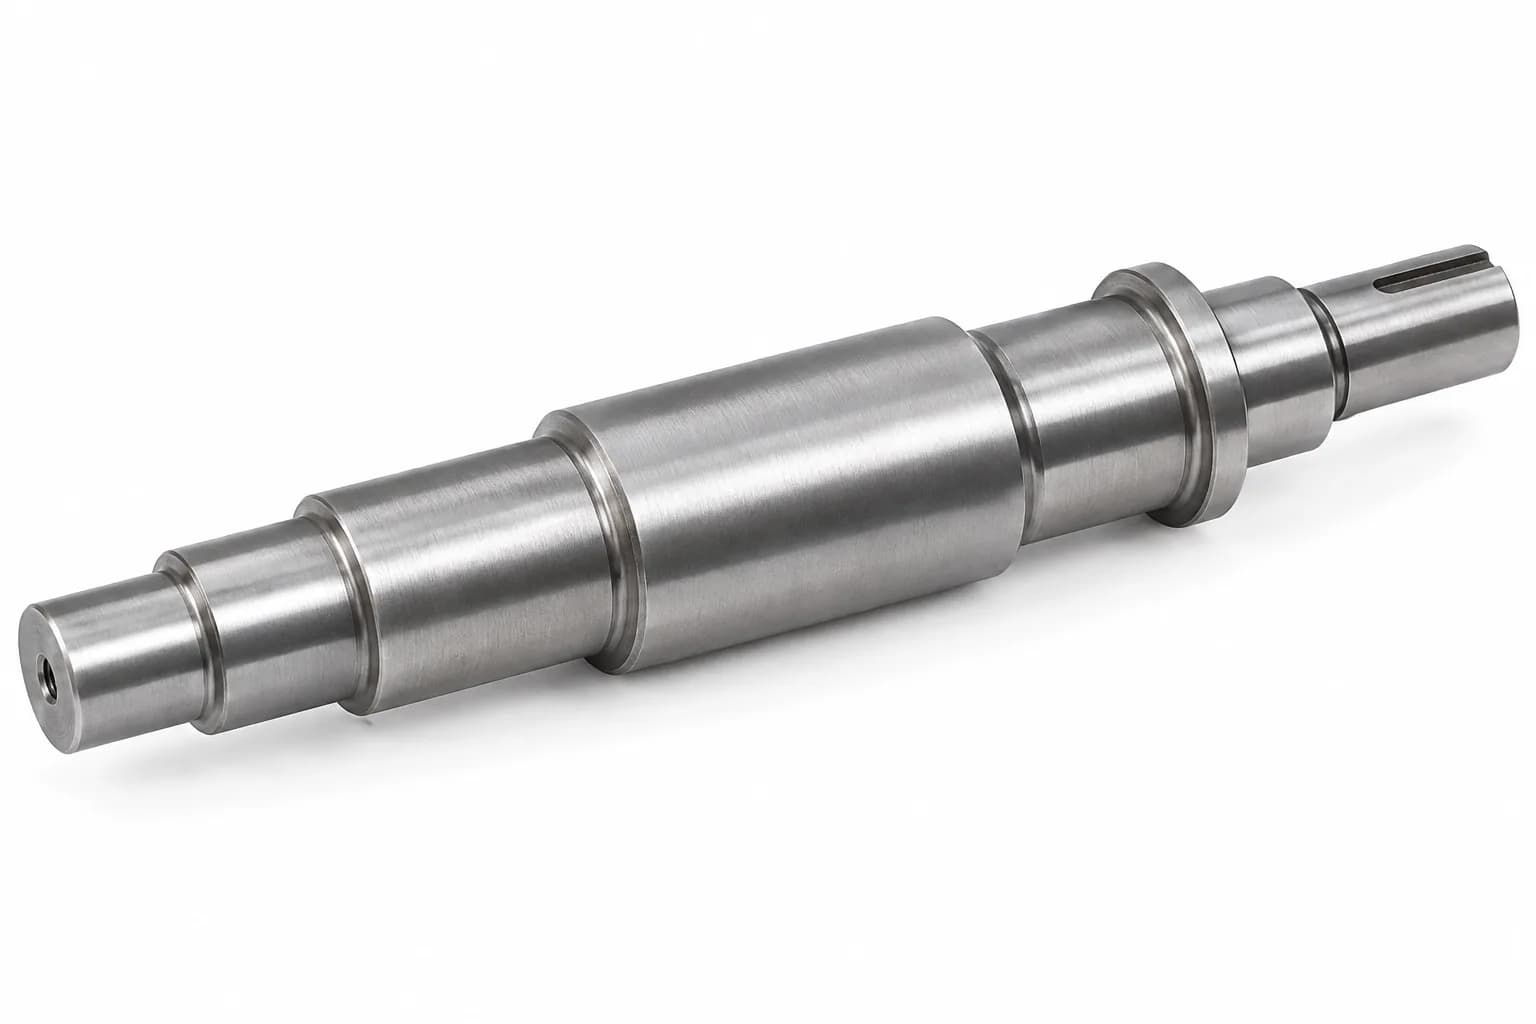
Abgestufte Wellen aus Kohlenstoffstahl mit zeichnungsspezifisch bearbeiteter Geometrie auf Weiß

Abgestufte Wellen aus Kohlenstoffstahl

Mehrere Durchmesser, Schultern und Positionierungsmerkmale positionieren Komponenten entlang einer gemeinsamen Welle. Definieren Sie Übergangsradien, Bezugszapfen und Schulterflächen, damit die Fertigungsroute die Beziehungen beibehält, die die installierte Ausrichtung bestimmen.

Entdecken Sie diesen Schafttyp →
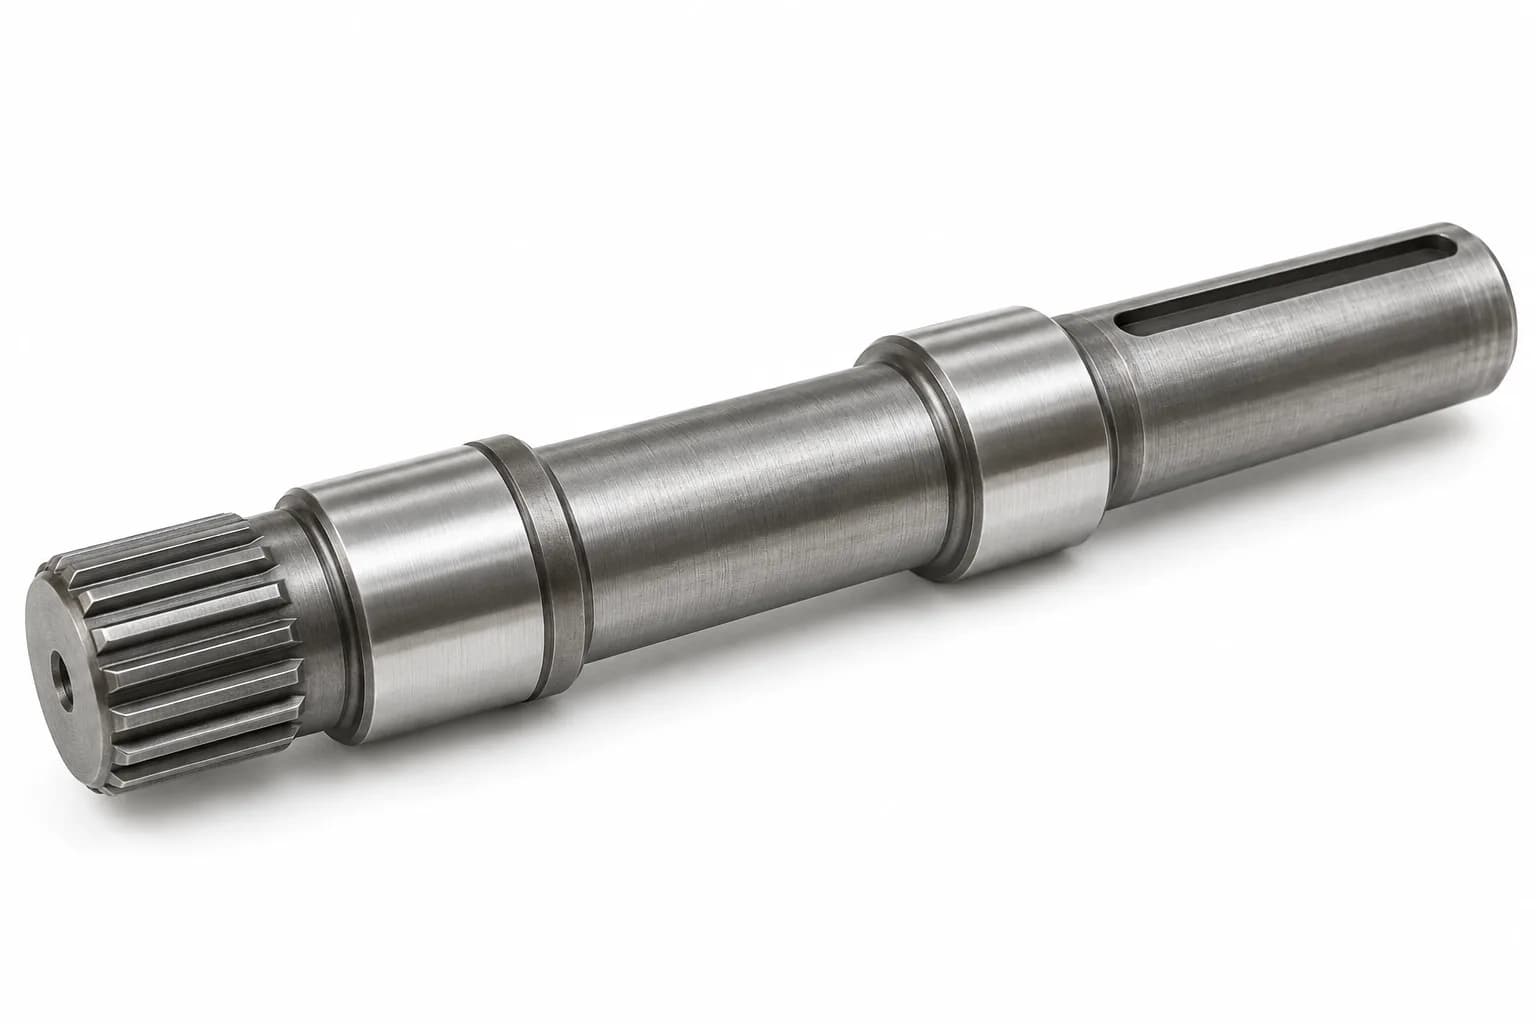
Getriebewellen aus Kohlenstoffstahl mit zeichnungsspezifisch bearbeiteter Geometrie auf Weiß

Getriebewellen aus Kohlenstoffstahl

Keilnuten, Keilnuten und Verbindungselemente übertragen Drehmomente zwischen Komponenten. Überprüfen Sie Zahn- oder Schlüsselstandards, Winkelausrichtung, Abschnittsfestigkeit und Ermüdung an Merkmalswurzeln, anstatt nur den Außendurchmesser zu berücksichtigen.

Entdecken Sie diesen Schafttyp →
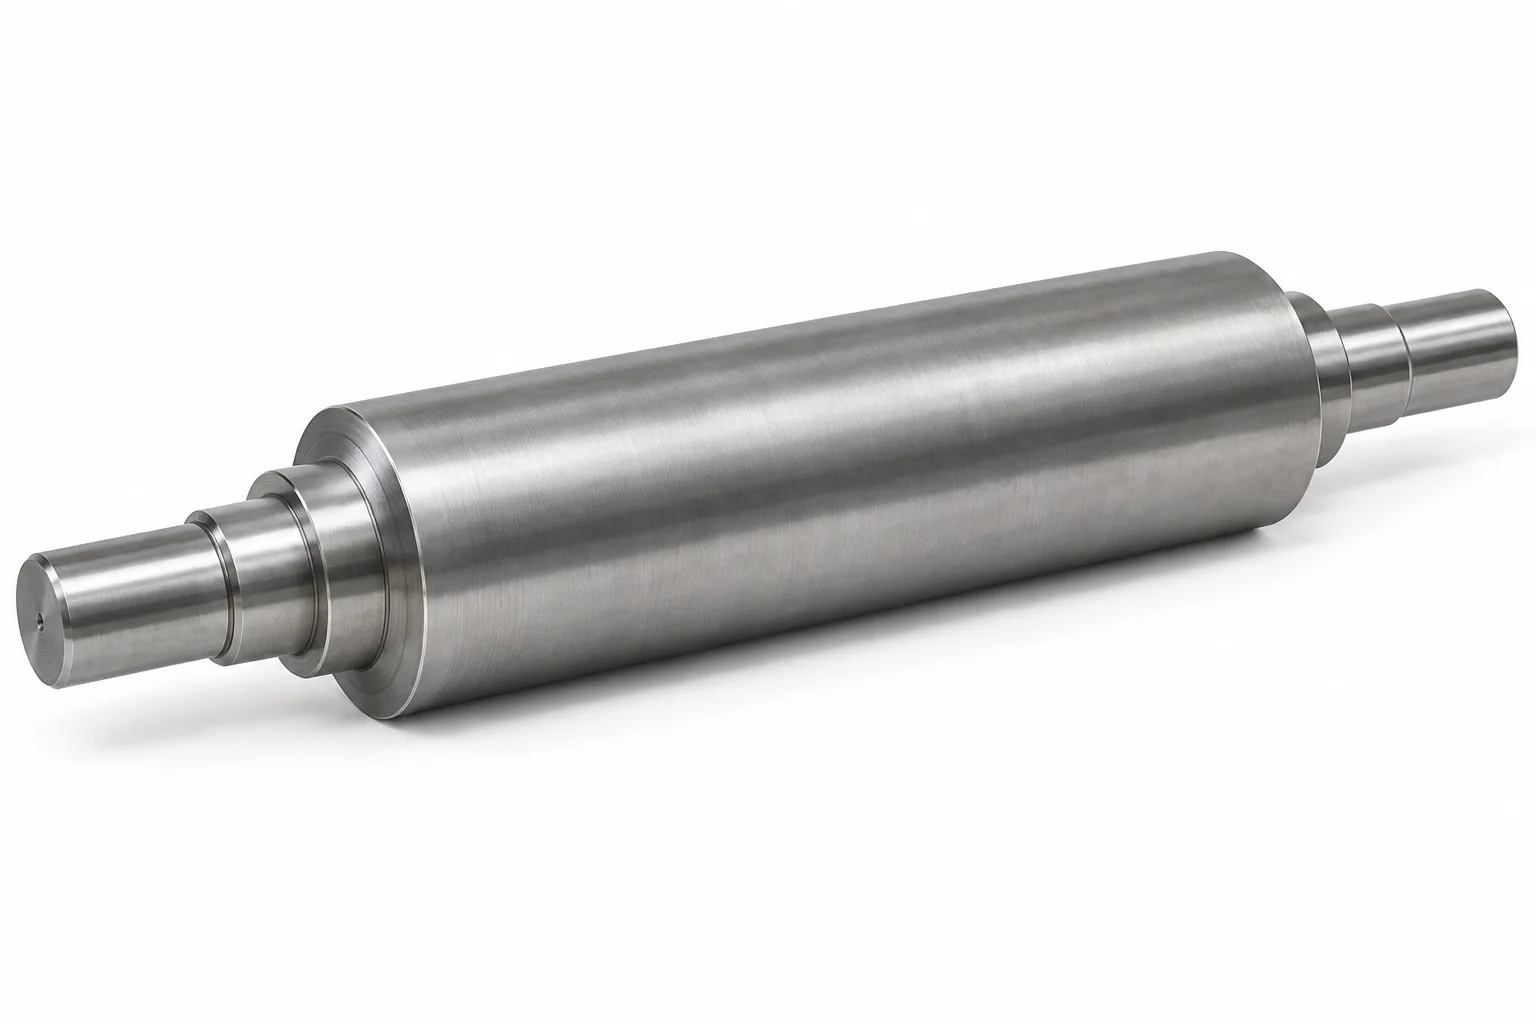
Rollenwellen aus Kohlenstoffstahl mit zeichnungsspezifisch bearbeiteter Geometrie auf Weiß

Rollenwellen aus Kohlenstoffstahl

Förder-, Materialtransport- und Maschinenrollen erfordern möglicherweise lange Körper mit reduzierten Endzapfen. Stützabstände, Geradheit und Lagerpassungen sollten die belastete Installation widerspiegeln, einschließlich stationärer Lasten und des tatsächlichen Arbeitszyklus.

Entdecken Sie diesen Schafttyp →
Hohlwellen aus Kohlenstoffstahl mit zeichnungsspezifisch bearbeiteter Geometrie auf Weiß

Hohlwellen aus Kohlenstoffstahl

Innenbohrungen können einen Durchgang bieten oder die Masse reduzieren, sofern die Konstruktion dies zulässt. Überprüfen Sie die Mindestwandstärke, den Bohrungszugang, die Beziehungen zwischen Bohrung und Zapfen und die Materialauswahl, bevor Sie sich für eine Hohlgeometrie entscheiden.

Entdecken Sie diesen Schafttyp →
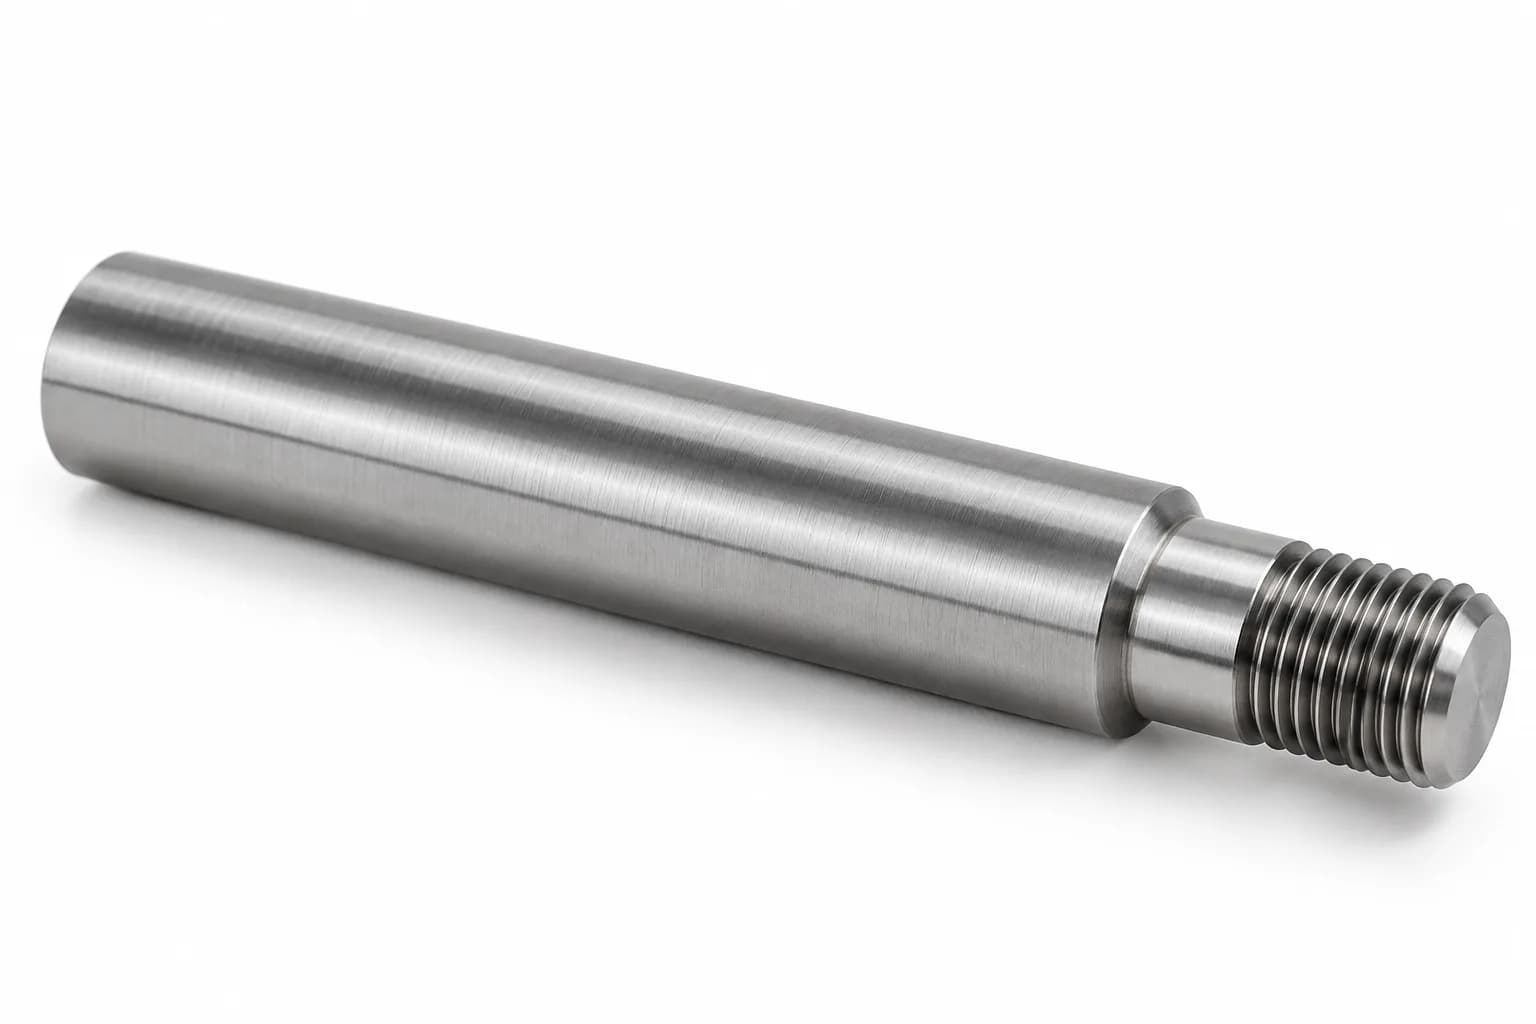
Gewindeschäfte aus Kohlenstoffstahl mit zeichnungsspezifisch bearbeiteter Geometrie auf Weiß

Wellen aus Kohlenstoffstahl mit Gewinde

Gewindeenden und Montageverbindungen erfordern eine bestimmte Gewindeform, -passung und -entlastung. Identifizieren Sie gratempfindliche Kanten und ob sich eine Beschichtung oder Wärmebehandlung auf die endgültigen Gewindeabmessungen, den Eingriff oder die angrenzenden Lagerflächen auswirkt.

Entdecken Sie diesen Schafttyp →

Welche Kohlenstoffstahlsorte eignet sich am besten für die Wellenherstellung?

Wischen Sie horizontal, um alle Spalten zu lesen.

Auswahl der Wellenqualitäten aus Kohlenstoffstahl: 1018, 1020, 1045, C45, 1050 und 1060
NoteEigenschaftenTypische Wellenanwendungen
AISI 1018Kohlenstoffarmer Stahl mit nützlichen Bearbeitungs- und Umformeigenschaften.Leichte Wellen, Stifte und allgemeine mechanische Komponenten; Überprüfen Sie die Anforderungen an die Oberflächenhärtung separat.
AISI 1020Kohlenstoffarme Sorte mit guter Bearbeitbarkeit und Schweißbarkeit unter geeigneten Bedingungen.Allzweckschächte und geringe bis mittlere Belastungen; Bestätigen Sie die Schweiß- und Behandlungsanforderungen.
AISI 1045Stahl mit mittlerem Kohlenstoffgehalt mit höherer Festigkeit und Härtungsreaktion als typische Sorten mit niedrigem Kohlenstoffgehalt, je nach Zustand.Motorwellen, Rollen und Getriebekomponenten; ein gemeinsamer Ausgangspunkt für die Überprüfung industrieller Wellen.
C45 / EN 1.0503Europäischer Stahl mit mittlerem Kohlenstoffgehalt, weitgehend vergleichbar mit 1045, unterliegt jedoch der angegebenen Norm und Bedingung.Industriewellen und mechanische Antriebskomponenten; Auswechslungen bedürfen der technischen Genehmigung.
AISI 1050Sorte mit mittlerem Kohlenstoffgehalt und einem höheren Kohlenstoffgehalt als 1045.Ausgewählte Wellen, die eine sortenspezifische Härte und Festigkeit erfordern, unter Berücksichtigung von Zähigkeit und Abschnittsgröße.
AISI 1060Sorte mit höherem Kohlenstoffgehalt und erhöhtem Härtungspotenzial bei einem geeigneten Verfahren.Verschleißempfindliche Komponenten, bei denen Zähigkeit, Rissrisiko und die erforderliche Behandlung sorgfältig bewertet werden.

AISI 1045 und C45 sind weitgehend vergleichbar und nicht automatisch unter allen Standards, Zusammensetzungsgrenzen oder Zertifizierungsanforderungen austauschbar. Geben Sie den erforderlichen Standard und die erforderliche Bedingung an und genehmigen Sie Ersetzungen explizit.

Materialangaben und Umfang

Ovakos C45-Materialdaten Bietet Herstellerhintergrund und ähnliche Bezeichnungen. Bodycotes Erklärung zur Aufkohlung beschreibt einen Einsatzhärteweg für geeignete kohlenstoffarme Stähle. Verwenden Sie die ausgewählte Materialspezifikation und den vereinbarten Prozess zur Abnahme. Diese Referenzen stellen keinen Nachweis des Topshaft-Bestands, qualifizierter Behandlungen oder garantierter Eigenschaften dar.

Wie stellt Topshaft Wellen aus Kohlenstoffstahl her?

Drehen, sekundäre Merkmale, Behandlung und Endkontrolle werden als ein Prozess für die ausgewählte Kohlenstoffstahlsorte geplant.

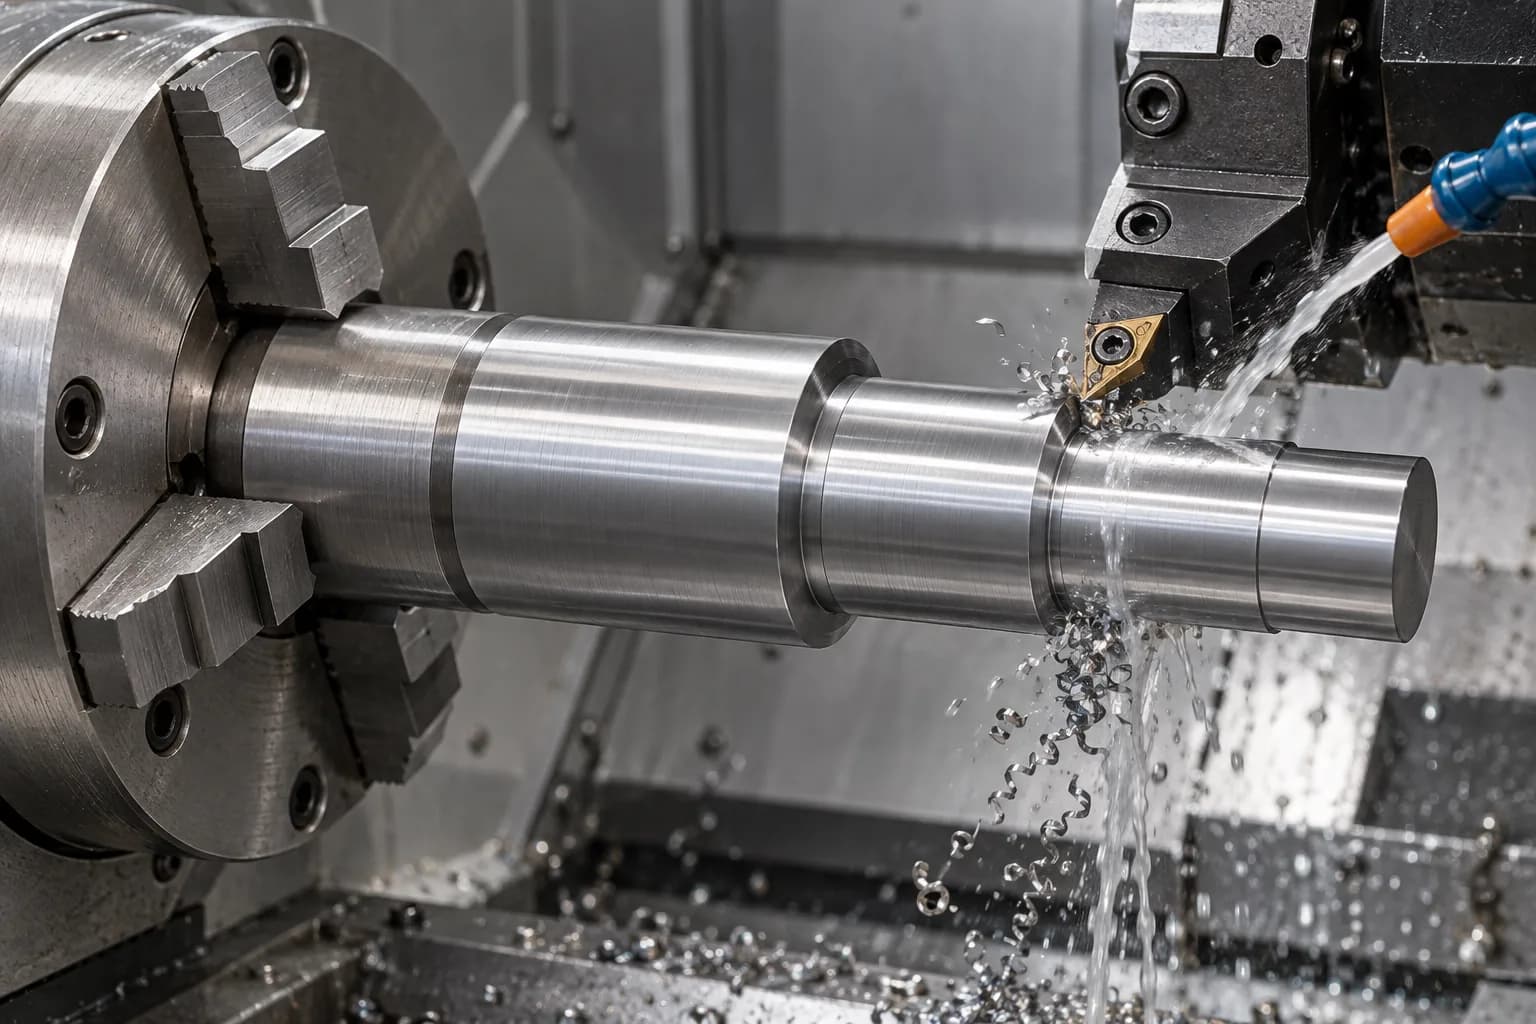
CNC-Dreheinrichtung für eine fertige Stahlwelle

CNC-Drehen

Durch Drehen werden Außendurchmesser, Schultern, Nuten, Gewinde und Lagersitze hergestellt. Rohteilzustand, Bearbeitungszugabe und Unterstützung beeinflussen den Ablauf. Eine CNC-bearbeitete Stahlwelle erfordert möglicherweise separate Schrupp- und Endbearbeitungsschritte, insbesondere wenn eine anschließende Wärmebehandlung ihre Geometrie verändern kann.

Zugehörige Herstellungsinformationen →
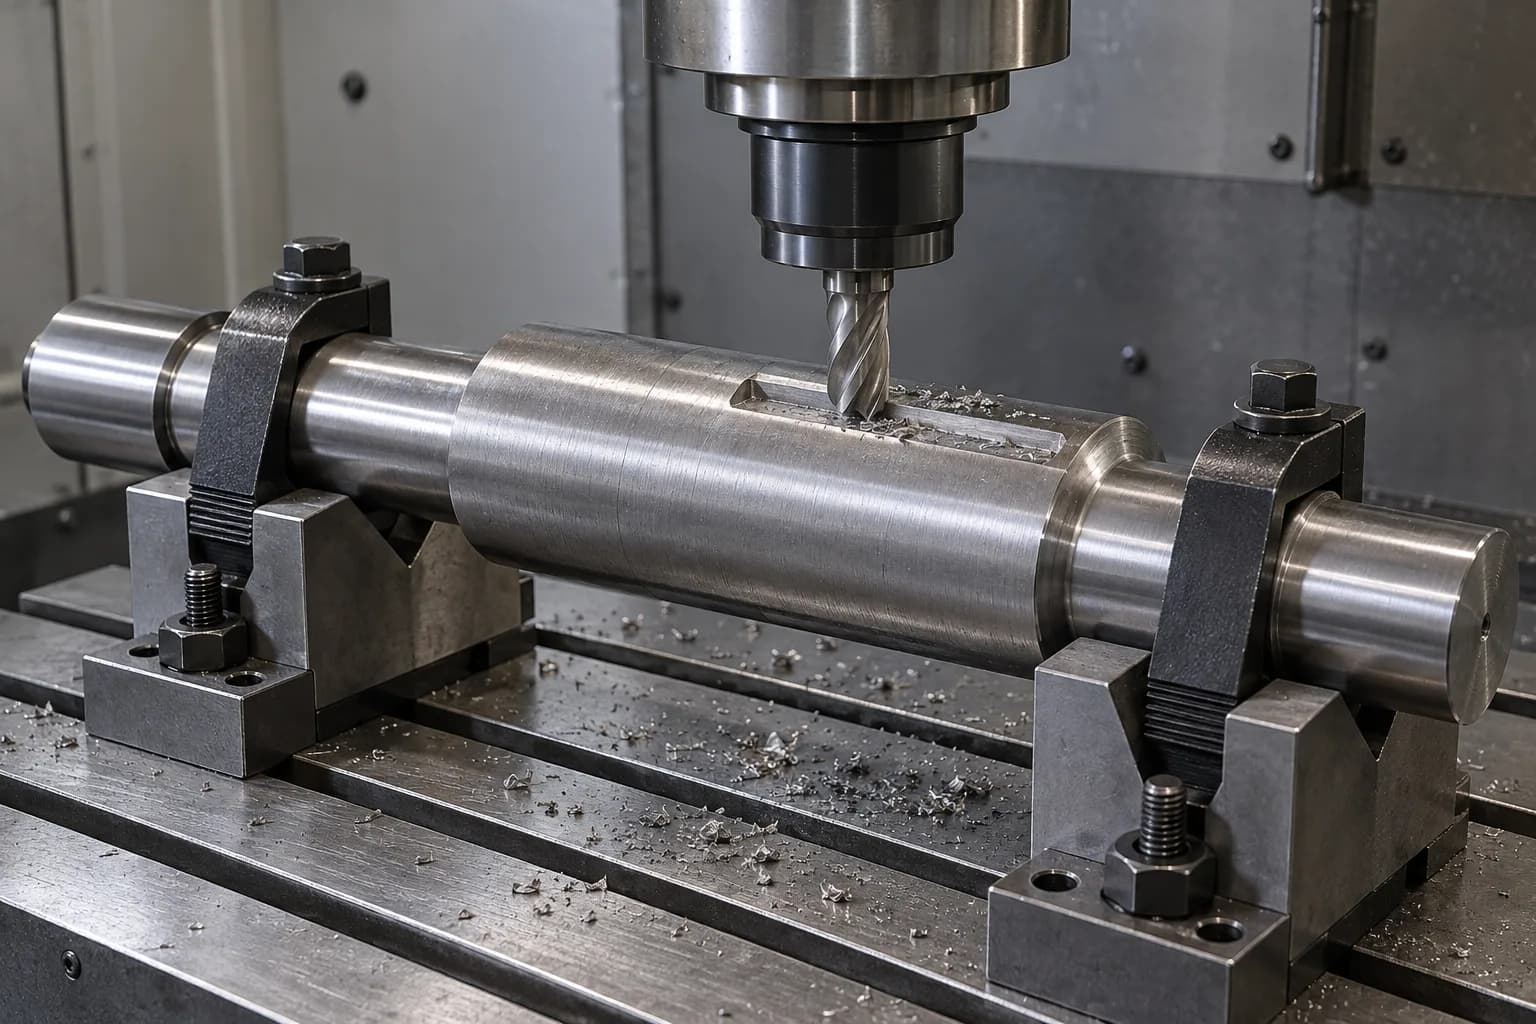
CNC-Fräsaufbau für eine fertige Stahlwelle

CNC-Fräsen

Bei der Sekundärbearbeitung werden Keilnuten, Abflachungen, Schlitze, Querlöcher und Sonderprofile hinzugefügt. Suchen Sie diese Merkmale aus den Funktionsjournalen oder anderen vereinbarten Daten. Werkzeugzugänge, Kantenbrüche und Gratentfernung werden so eingeplant, dass die fertige Verbindung montiert und geprüft werden kann.

Zugehörige Herstellungsinformationen →
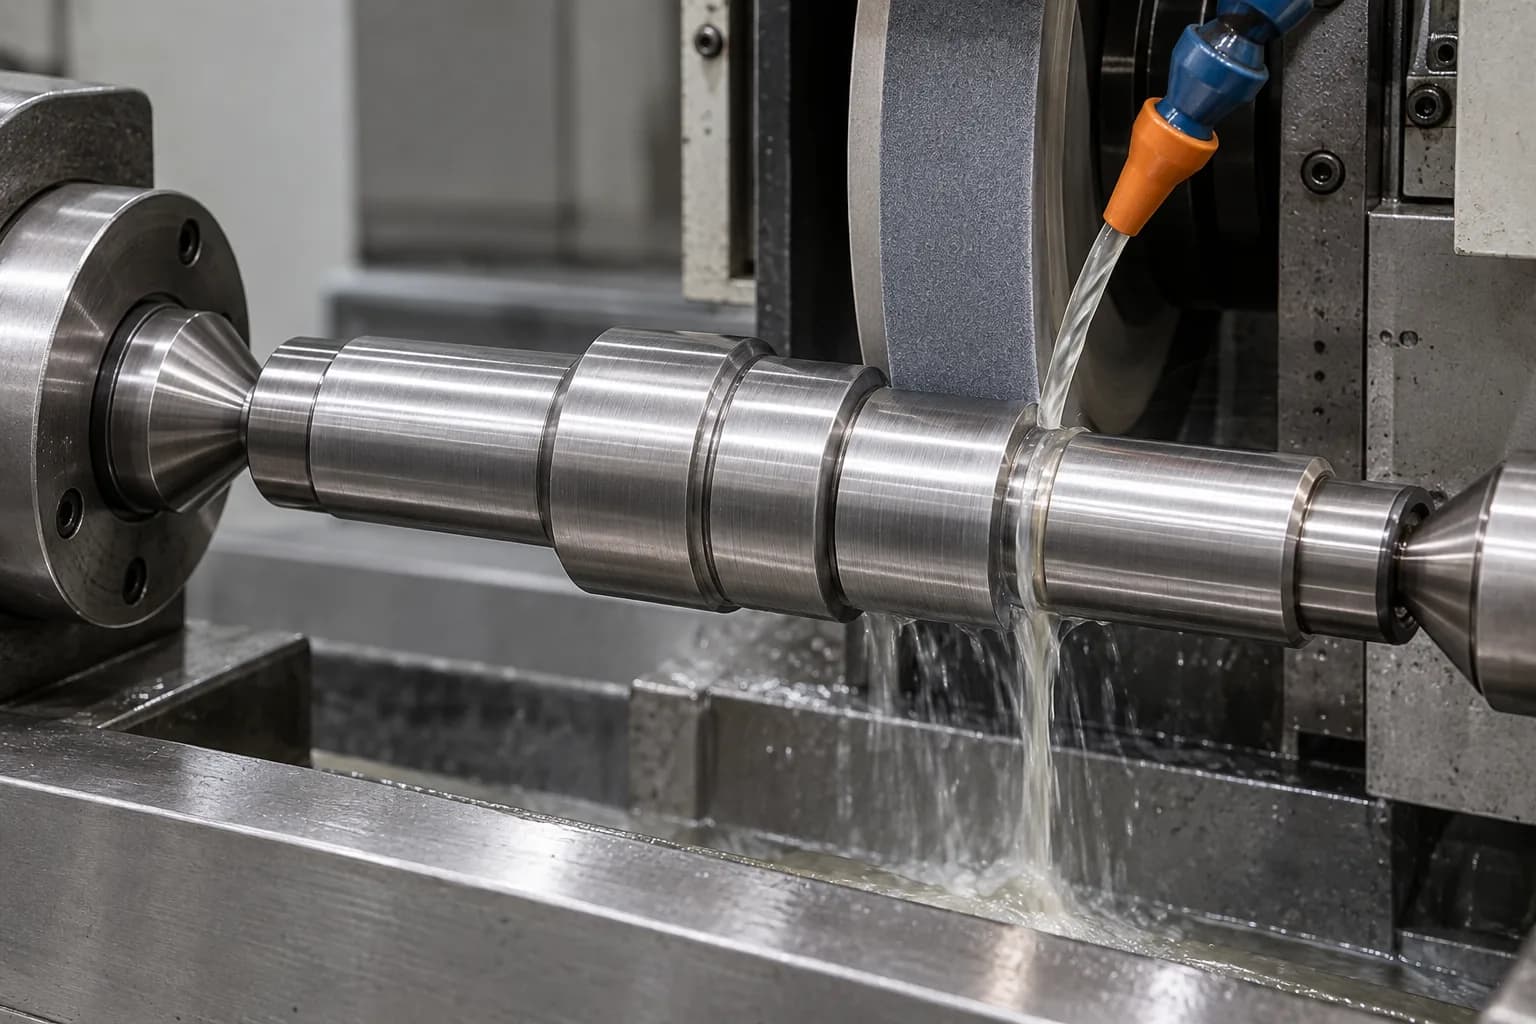
Präzisionsschleifeinrichtung für eine fertige Stahlwelle

Präzisionsschleifen

Das Schleifen wird für Lagerzapfen und Funktionsdurchmesser bewertet, die eine strengere Maß- oder Oberflächenkontrolle erfordern. Bestätigen Sie den Materialzustand, die Schleifzugabe und die Bezugspunktbeziehung. Eine geschliffene Stahlwelle muss der vorgegebenen Geometrie und Rauheit entsprechen und darf nicht nur ein poliertes Aussehen haben.

Zugehörige Herstellungsinformationen →
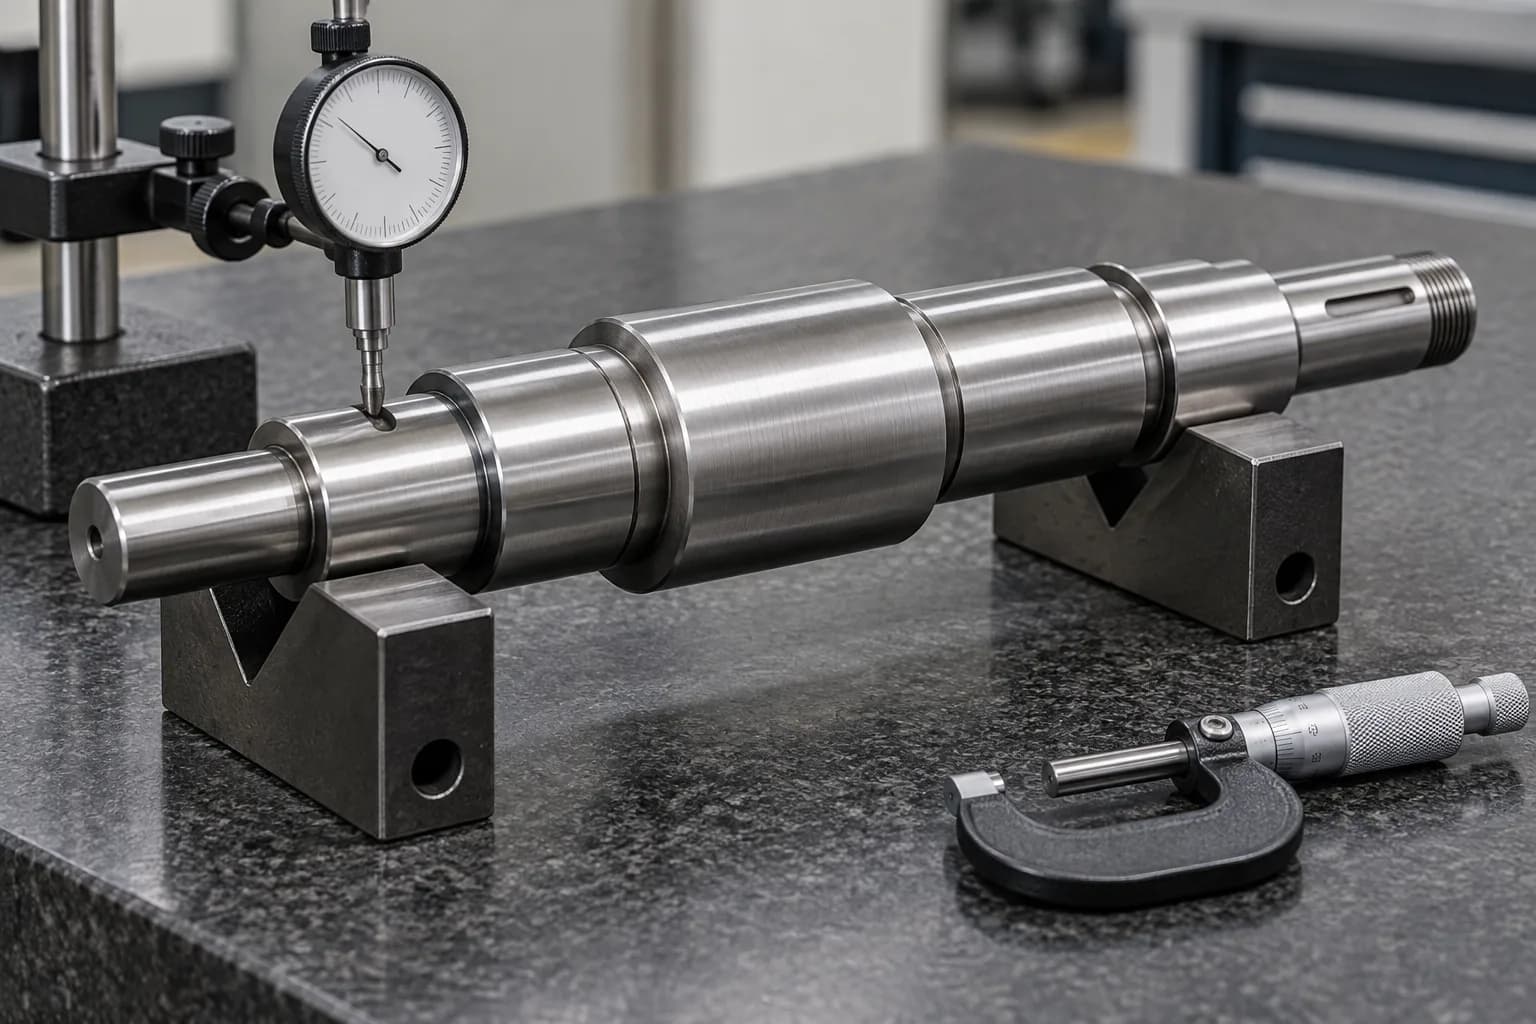
Stahlwelle auf V-Blöcken mit Zapfenanzeige und Inspektionswerkzeug

Qualitätsprüfung

Überprüfen Sie kritische Abmessungen, Rundlauf, Geradheit und Oberflächenbeschaffenheit mit geeigneten Methoden. Die Behandlung und Endbearbeitung kann die Ergebnisse verändern, daher folgt die Freigabebedingung dem vereinbarten vollständigen Weg. Härte- oder Gehäuseanforderungen erfordern eigene Prüfkriterien und müssen nicht aus dimensionalen Ergebnissen abgeleitet werden.

Zugehörige Herstellungsinformationen →

Wärmebehandlungsoptionen für Wellen aus Kohlenstoffstahl

Die Behandlung wirkt sich auf Leistung, Kosten und Maßhaltigkeit aus. Diese Verfahren sind nicht für jede Jahrgangsstufe gleichermaßen geeignet.

Wischen Sie horizontal, um alle Spalten zu lesen.

Wärmebehandlungs- und Härtungsoptionen für Kohlenstoffstahlwellen
ProzessZweckTechnische Überlegungen
NormalisierenVerfeinern Sie die Mikrostruktur und erzielen Sie einen gleichmäßigeren Zustand.Berücksichtigen Sie Sorte, Lagerbestand und nachfolgende Vorgänge. Durch thermische Bearbeitung können sich die Endmaße verändern.
Abschrecken und AnlassenPassen Sie Stärke, Härte und Zähigkeit an.Die Reaktion hängt von der Chemie, der Abschnittsgröße und dem Prozess ab. Gehen Sie nicht von einer gleichmäßigen Durchhärtung aus.
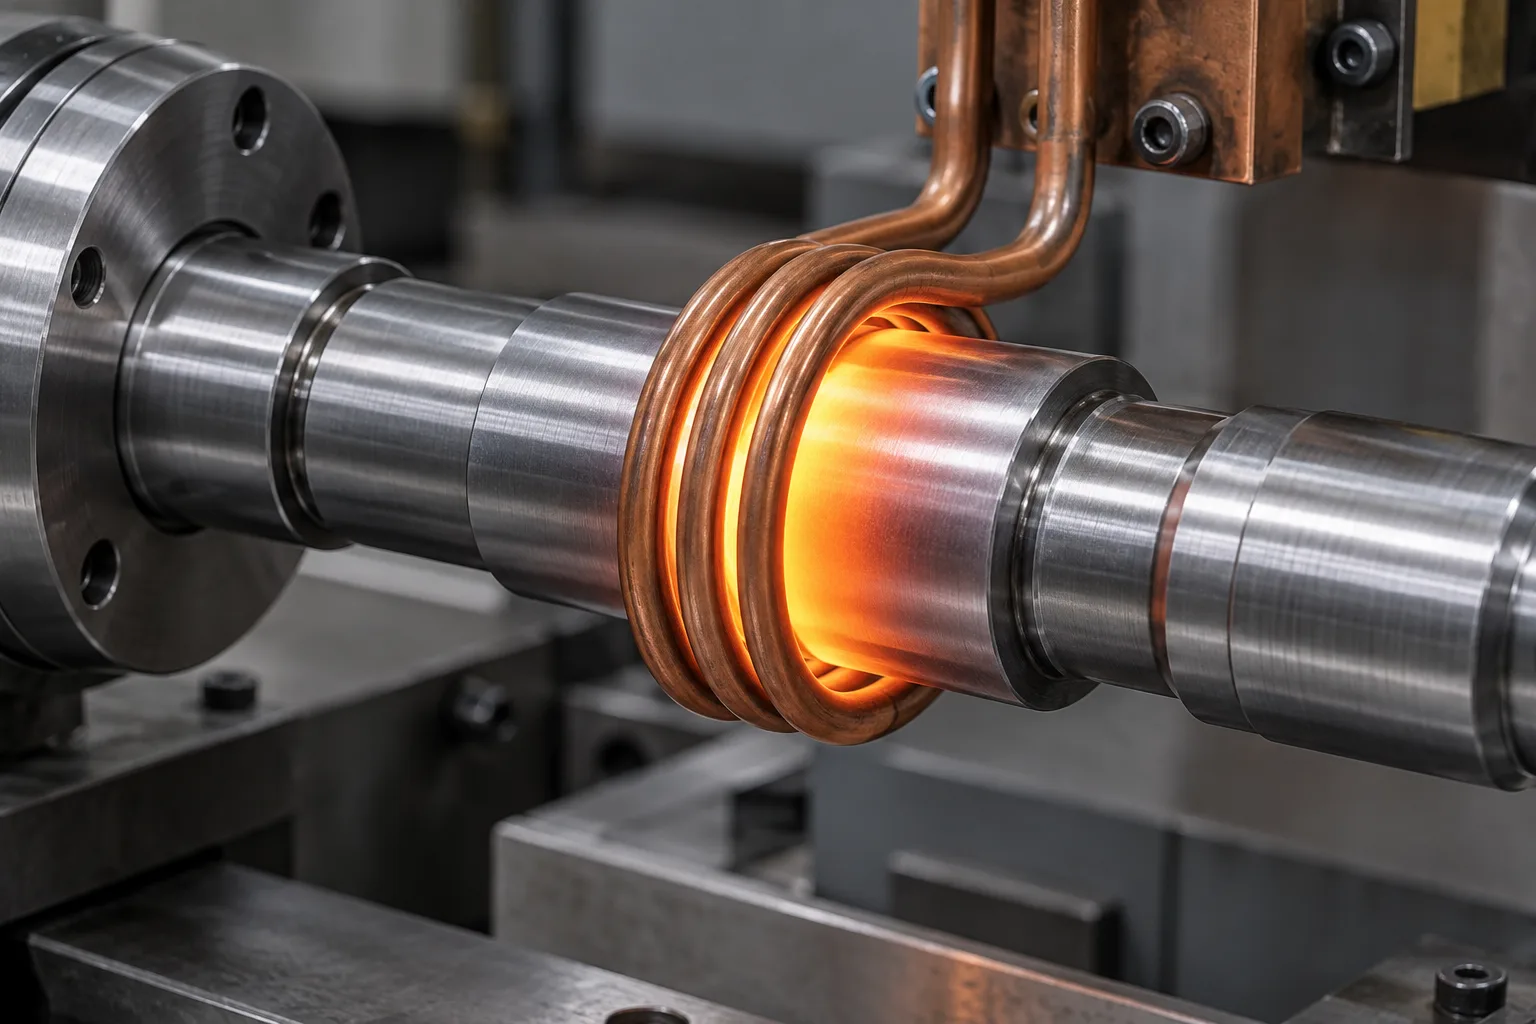
InduktionshärtenErhöhen Sie die Oberflächenhärte in ausgewählten Bereichen.Relevant für geeignete Stähle mit mittlerem Kohlenstoffgehalt wie 1045; Definieren Sie behandelte Zonen, Fallkriterien und Übergänge.
StressabbauendReduzieren Sie Eigenspannungen dort, wo die Route es erfordert.Kann vor der Feinbearbeitung in Betracht gezogen werden; Bestätigen Sie die Kompatibilität mit der erforderlichen Materialbeschaffenheit.
AufkohlenErzeugen Sie ein gehärtetes Gehäuse auf geeigneten kohlenstoffarmen Stählen durch einen bestimmten Behandlungsweg.Güte, Härtetiefe, anschließende Härtung und Verzug bewerten; es ist nicht mit der Induktionshärtung austauschbar.
Lokalisierte Zapfenerwärmung innerhalb einer Kupfer-Induktionsspule auf einer Stahlwelle

Ordnen Sie den gehärteten Bereich seiner Funktion zu

Für eine Welle aus gehärtetem Kohlenstoffstahl sollte mehr als nur eine Oberflächenhärtezahl angegeben werden. Identifizieren Sie den erforderlichen Bereich, das Härtekriterium, die Definition der Härtetiefe (sofern relevant) und die Beziehung zum Kern. Überprüfen Sie Verzerrungen, Übergänge und Schlichtungszugabe bei der Behandlungsroute.

1045 ist ein häufiger Kandidat für die Induktionshärtung; Geeignete kohlenstoffarme Stähle werden häufiger mit Aufkohlen in Verbindung gebracht, wenn eine gehärtete Einsatzschicht erforderlich ist. Keine der beiden Aussagen berechtigt zu einem Behandlungsaustausch ohne Prüfung der vollständigen Zeichnung.

Präzisionsschleifen und Oberflächenveredelung für Kohlenstoffstahlwellen

Rundschleifen und Polieren

Funktionelle Lagerzapfen müssen möglicherweise nach der Behandlung geschliffen und entsprechend poliert werden. Definieren Sie Durchmessergrenzen, Rundheit, Rauheit und die relevanten Bezugspunkte. Übermäßiger Materialabtrag oder unkontrollierte Hitze dürfen die spezifizierte gehärtete Schicht oder Oberflächenintegrität nicht beeinträchtigen.

Entgraten und Schutzlackierungen

Durch das Entgraten werden Montageschnittstellen geschützt und lose Kanten entfernt. Schwarzoxid, Verzinkung oder eine andere spezifizierte Schutzbeschichtung können für die tatsächliche Umgebung überprüft werden. Kohlenstoffstahl benötigt grundsätzlich einen geeigneten Korrosionsschutz, wenn er Feuchtigkeit oder korrosiven Bedingungen ausgesetzt wird.

Nach dem Beschichten montieren

Die Beschichtungsdicke kann Lagerpassungen, Gewinde, Nuten und andere Schnittstellen verändern. Geben Sie an, ob Zeichnungsmaße vor oder nach der Fertigstellung gelten, identifizieren Sie Maskierungsbereiche und vereinbaren Sie alle erforderlichen Überprüfungen. Überprüfen Sie die Behandlungskompatibilität und zusätzliche Prozesskontrollen für gehärtete oder hochfeste Teile.

Herstellungsspezifikationen für Wellen aus Kohlenstoffstahl

Wischen Sie horizontal, um alle Spalten zu lesen.

Herstellungsspezifikationen und Toleranzen für Wellen aus Kohlenstoffstahl
SpezifikationZeichnungsbasierte Anforderung
Materialqualitäten1018, 1020, 1045 / C45 und andere zeichnungsspezifische Sorten; Beschaffung bestätigt.
WellendurchmesserBestätigt nach Zeichnung, Lagerbestand und Maschinenkapazität.
SchaftlängeBestätigt nach Geometrie-, Stütz- und Schlankheitsprüfung.
ToleranzenZeichnungsspezifisch und vorbehaltlich der fertigungstechnischen Machbarkeit.
OberflächenrauheitDefiniert für Funktionsflächen mit geeignetem Prüfverfahren.
HärteSpezifiziert nach Sorte, Wärmebehandlungszustand und Messort.
Geometrische ToleranzenRundlauf, Geradheit, Rundheit und Koaxialität gemäß Zeichnung.
OberflächenschutzSchwarzes Oxid, Beschichtung oder eine andere spezifizierte Behandlung, vorbehaltlich einer Überprüfung.
ProduktionsmengenPrototypen-, Kleinserien- und Wiederholungsproduktion; Menge und Zeitpunkt werden individuell bestätigt.

Betrachten Sie eine Toleranzzahl nicht als Garantie für jede Schaftgröße und -behandlung. Bestätigen Sie die Zeichnung, den Materialzustand, die Endbearbeitungsreihenfolge und die Prüfmethode, bevor Sie kritische Grenzwerte akzeptieren.

Was sollten Ingenieure bei der Konstruktion von Kohlenstoffstahlwellen beachten?

Drehmoment, Biegung und Ermüdung

Berücksichtigen Sie den kombinierten Lastverlauf und nicht nur ein maximales statisches Drehmoment. Starts, Stopps, Umkehrungen und rotierendes Biegen können das Ermüdungsverhalten beeinflussen. Die geeigneten Materialbeschaffenheiten, Abschnitte und Sicherheitsfaktoren hängen von der tatsächlichen Anwendung ab.

Schultern, Keilnuten und Nuten

Lokale Spannungskonzentrationen können den Ausfall bestimmen, selbst wenn die Nennspannung akzeptabel erscheint. Definieren Sie Verrundungen, Aussparungen und Keilnutgeometrie unter Berücksichtigung des Spiels der Gegenteile. Vermeiden Sie es, einen scharfen Übergang als gleichwertig mit einem glatten kreisförmigen Testabschnitt zu betrachten.

Lagerpassungen und Oberflächenhärte

Geben Sie Zapfenpassungen, axiale Positionierungsflächen und Bezugsbeziehungen an. Eine harte Oberfläche kann die Widerstandsfähigkeit gegen einen bestimmten Verschleißmechanismus verbessern, sie ersetzt jedoch nicht eine angemessene Kernunterstützung, Schmierung oder Kontaktgestaltung. Vereinbaren Sie den Härteort und die Akzeptanzkriterien für den Fall.

Korrosion und thermische Verformung

Sorgen Sie für eine schützende Endbearbeitung, Maskierung und die Umgebung während der vorgesehenen Lebensdauer. Eine Wärmebehandlung kann die Geradheit und Größe verändern; Anstatt vor dem Aushärten jedes endgültige Maß auszuprobieren, müssen möglicherweise an der Route Toleranzen, Zwischenprüfungen und ein abschließendes Schleifen vorgenommen werden.

Wie wirkt sich der Wellendurchmesser auf die Drehmomentkapazität aus?

Bei einer massiven kreisförmigen Welle unter reiner Torsion beträgt die maximale nominelle Schubspannung an der Außenfläche:

τmax = 16T / (πd3)

Hier, T ist Drehmoment und d ist der Schaftdurchmesser. Verwenden Sie einheitliche Einheiten: Drehmoment in N·mm und Durchmesser in mm ergeben die Spannung in N/mm² (MPa). Bei konstantem Drehmoment erhöht die Reduzierung des Durchmessers die Nennspannung umgekehrt proportional zum kubischen Durchmesser.

Diese Beziehung gilt für einen idealen massiven kreisförmigen Querschnitt, nicht automatisch für Hohlwellen, Keilnuten oder Schultern. Für die tatsächliche Konstruktion sind außerdem Biegung, Ermüdung, Spannungskonzentrationen, Materialzustand und anwendbare Sicherheitsfaktoren erforderlich. Die Formel allein ist kein zulässiger Drehmomentwert.

Industrielle Anwendungen von Kohlenstoffstahlwellen

Typische Anwendungshinweise, vorbehaltlich der Projektprüfung; kein Anspruch auf konkret gelieferte Projekte oder Genehmigungen.

Eine Getriebewelle oder Motorwelle aus Kohlenstoffstahl sollte für ihre Betriebsumgebung sowie ihren Drehmomentpfad spezifiziert werden. Der gemeinsame Materialeinsatz macht eine anwendungsspezifische Abnahme und Dokumentation nicht überflüssig.

Kohlenstoffstahl vs. legierter Stahl vs. Edelstahlwellen

Wischen Sie horizontal, um alle Spalten zu lesen.

Vergleich der Wellenmaterialien aus Kohlenstoff, Legierung und Edelstahl
VergleichKohlenstoffstahlLegierter StahlEdelstahl
Typische KostenIm Allgemeinen niedriger.Grad- und zustandsabhängig.Je nach Klassenstufe oft höher.
StärkeJe nach Grad und Zustand mittel bis hoch.Großes Sortiment, auch hochfeste Güten.Grad- und zustandsabhängig.
KorrosionsbeständigkeitIm Allgemeinen begrenzt ohne entsprechenden Schutz.Im Allgemeinen begrenzt ohne entsprechenden Schutz.Oft besser; Umgebung und Qualität sind immer noch wichtig.
Möglichkeiten der WärmebehandlungKlassen- und abschnittsabhängig.Breit gefächert für geeignete Qualitäten und Bedingungen.Stark klassenabhängig; kein gemeinsamer Weg.
Häufige AnwendungenAllgemeine Industriemaschinen und Kraftübertragung.Höhere Belastung oder anspruchsvollere Beanspruchung, wenn dies durch die Konstruktion gerechtfertigt ist.Korrosionsempfindliche Geräte und bestimmte Umgebungen.

Diese Seite konzentriert sich auf 1018, 1020, 1045 / C45 und verwandte Kohlenstoffqualitäten. Vergleichen Sie für 4140, 4340, 42CrMo und andere Legierungsstahlrichtungen den separaten Materialleitfaden, anstatt alle Stähle als eine Kategorie zu behandeln.

Wie stellt die Topshaft die Qualität der Kohlenstoffstahlwelle sicher?

Abmessungen und Funktionsgeometrie

Überprüfen Sie die Lagerzapfendurchmesser, die Gesamtlänge, die Schulterpositionen und die Keilnutabmessungen. Bewerten Sie Rundlauf und Geradheit anhand definierter Bezugspunkte und Stützen. Überprüfen Sie die Rundheit und Rauheit dort, wo die Zeichnung dies erfordert.

Härte und Endzustand

Geben Sie Härteskalen, Standorte und Akzeptanzgrenzen sowie gegebenenfalls Anforderungen an die Härtetiefe oder die behandelte Zone an. Die endgültige Maßabnahme sollte alle spezifizierten Wärme- und Endbearbeitungsprozesse widerspiegeln, einschließlich der Auswirkungen der Beschichtung auf Passungen.

Material- und Inspektionsaufzeichnungen

Materialzertifikate, Erstmusterprüfprotokolle und andere Berichte werden bereitgestellt, sofern verfügbar und vor dem Angebot vereinbart. Definieren Sie die Herd-/Chargenidentifikation und den Dokumentenumfang. Ein allgemeiner Sortenname oder ein allgemeines Bild kann die Konformität für eine bestimmte gelieferte Welle nicht belegen.

Warum sollten Sie sich für den Topshaft für kundenspezifische Kohlenstoffstahlschäfte entscheiden?

Zeichnungsbasierte technische Überprüfung

Verknüpfen Sie die funktionale Geometrie mit den Anforderungen an Qualität, Behandlung und Inspektion, bevor Sie die Route bestätigen. Beheben Sie kritische Passungen und unklare Akzeptanzkriterien frühzeitig.

Drehen und Sekundärbearbeitung

Koordinieren Sie Rotationsflächen, Keilnuten, Gewinde und andere Merkmale um die funktionalen Bezugspunkte der Welle herum, anstatt jeden Vorgang als getrennte Komponente zu behandeln.

Klassenspezifische Behandlungsplanung

Überprüfen Sie die Koordinierung der Wärmebehandlung, das Aufmaß und die Endbearbeitungsreihenfolge für das tatsächliche Material. Versprechen Sie nicht für jeden Stahl das gleiche Härtungsverhalten oder die gleiche Verzerrungskontrolle.

Prototyp zur Wiederholung der Produktion

Nutzen Sie die vereinbarte Zeichnungsüberarbeitung, das Muster-Feedback und den Inspektionsumfang, um Wiederholungsanforderungen festzulegen. Verfügbarkeit, Mengen, Dokumentation und Lieferung werden für die Einzelbestellung bestätigt.

Topshaft ist die Präzisionswellenfertigungsabteilung von Dongguan Tops Precision Manufacture Co., Ltd., die neben uns tätig ist Topsbest Precision für wellenorientierte OEM-Projekte. Sehen Sie sich unsere Unternehmensinformationen an und fordern Sie die für die Lieferantenbewertung erforderlichen Prozess- oder Prüfnachweise an.

Kundenspezifische Wellenfertigung →

Technische FAQs zu Kohlenstoffstahlwellen

01

Welche Kohlenstoffstahlsorte wird üblicherweise für Wellen verwendet?

1045 und weitgehend vergleichbare C45 sind gängige Ausgangspunkte für die Auswahl industrieller Wellen, da ihre Zusammensetzung mit mittlerem Kohlenstoffgehalt eine nützliche Festigkeit und Härtungsreaktion unterstützt. Die kohlenstoffarmen Modelle 1018 und 1020 eignen sich auch für andere Aufgaben. Wählen Sie den spezifischen Standard, Lieferzustand und die Behandlung entsprechend Belastung, Verschleiß und Herstellungsanforderungen. AISI 1045 und C45 sollten nicht ohne Genehmigung automatisch ersetzt werden.

02

Ist 1045-Stahl für Motorwellen geeignet?

1045-Stahl kann für Motorwellen geeignet sein, wenn Design, Beschaffenheit und Verarbeitung der Anwendung entsprechen. Überprüfen Sie Rotorbefestigung, Lagerpassungen, Kupplungsmerkmale, Ermüdung, Oberflächenhärte und Korrosionsschutz. Eine 1045-Stahlwelle ist nicht grundsätzlich für jede Motordrehzahl oder -last geeignet; Die endgültige Geometrie und Behandlung muss den tatsächlichen Montage- und Betriebsanforderungen entsprechen.

03

Was ist der Unterschied zwischen 1045- und 4140-Schäften?

1045 ist ein Stahl mit mittlerem Kohlenstoffgehalt, während 4140 ein Chrom-Molybdän-legierter Stahl mit einem anderen Härtbarkeits- und Eigenschaftsprofil ist. Unter geeigneten Bedingungen kann 4140 für anspruchsvollere Abschnitte oder Aufgaben in Betracht gezogen werden, es ist jedoch nicht automatisch für jeden Schacht notwendig oder überlegen. Vergleichen Sie Sorte, Querschnittsgröße, Wärmebehandlung, Zähigkeit, Ermüdung, Kosten und die vollständige Spezifikation.

04

Können Kohlenstoffstahlwellen induktionsgehärtet werden?

Geeignete Kohlenstoffstahlsorten können in ausgewählten Bereichen induktionsgehärtet werden; 1045 mit mittlerem Kohlenstoffgehalt ist ein häufiger Kandidat. Das Ergebnis hängt von der Chemie, dem Abschnitt, dem Vorzustand und dem qualifizierten Prozess ab. Geben Sie behandelte Bereiche, Härte- und Fallkriterien, Übergänge und den endgültigen Prüfzustand an. Bei Sorten mit niedrigem Kohlenstoffgehalt ist möglicherweise stattdessen ein geeigneter Aufkohlungsweg erforderlich, wenn eine gehärtete Einsatzschicht erforderlich ist.

05

Welche Toleranzen können bei CNC-gefrästen Kohlenstoffstahlwellen erreicht werden?

Erreichbare Toleranzen werden für die tatsächliche Zeichnung, das Material, die Größe, die Behandlung und die Prüfmethode bestätigt. Kritische Lagerpassungen müssen nach dem Härten möglicherweise kontrolliert nachbearbeitet oder geschliffen werden. Trennen Sie Dimensionsgrenzen von geometrischen Anforderungen und Rauheit und identifizieren Sie, welche Features eine gemeinsame Bezugsachse haben. Eine universelle Toleranzzahl kann nicht jede Präzisionswelle aus Kohlenstoffstahl zuverlässig beschreiben.

06

Benötigen Wellen aus Kohlenstoffstahl einen Oberflächenschutz?

Kohlenstoffstahl benötigt im Allgemeinen einen geeigneten Schutz, wenn Feuchtigkeit oder Korrosionseinwirkung Rost verursachen oder die Funktion beeinträchtigen können. Die geeignete Lösung kann eine spezielle Schutzausrüstung, Schmierung, Verpackung oder ein anderes Material umfassen. Überprüfen Sie die Umgebung und die funktionalen Schnittstellen. Schwarzoxid- oder Verzinkungsbeschichtungen sollten nicht als gleichwertig angesehen werden, und die Beschichtungsdicke muss bei der Definition endgültiger Passungen und Gewinde berücksichtigt werden.

07

Kann Topshaft kundenspezifische Kohlenstoffstahlwellen nach Zeichnungen herstellen?

Topshaft überprüft Zeichnungen für die Herstellung kundenspezifischer Wellen aus Kohlenstoffstahl unter Verwendung von Drehen, Sekundärbearbeitung, Koordinierung der Wärmebehandlung und geeigneter Endbearbeitung. Senden Sie die Materialspezifikation, die Menge und die kritischen Anforderungen, damit Machbarkeit und Beschaffung bestätigt werden können. Prototypen- und Wiederholungsproduktionsunterstützung folgen dem vereinbarten Projektumfang; Eine auf einer Zeichnung basierende Bewertung ist sinnvoller als die Auswahl nur anhand eines Produktfotos.

08

Welche Informationen sind für ein Angebot für Kohlenstoffstahlwellen erforderlich?

Ein Lieferant von Kohlenstoffstahlwellen benötigt Ihre Zeichnungsüberarbeitung, Materialqualität, Menge, Wärmebehandlung, Härte, kritische Toleranzen, Oberflächenbeschaffenheit, Prüfanforderungen und Liefererwartungen. Berücksichtigen Sie Betriebslasten und Umgebung, wenn die Material- oder Prozessauswahl nicht geklärt ist. Identifizieren Sie die endgültigen Abmessungen nach der Beschichtung oder Behandlung und die erforderlichen Aufzeichnungen, damit sich das Angebot auf die fertige Welle und nicht nur auf den Bearbeitungsrohling bezieht.

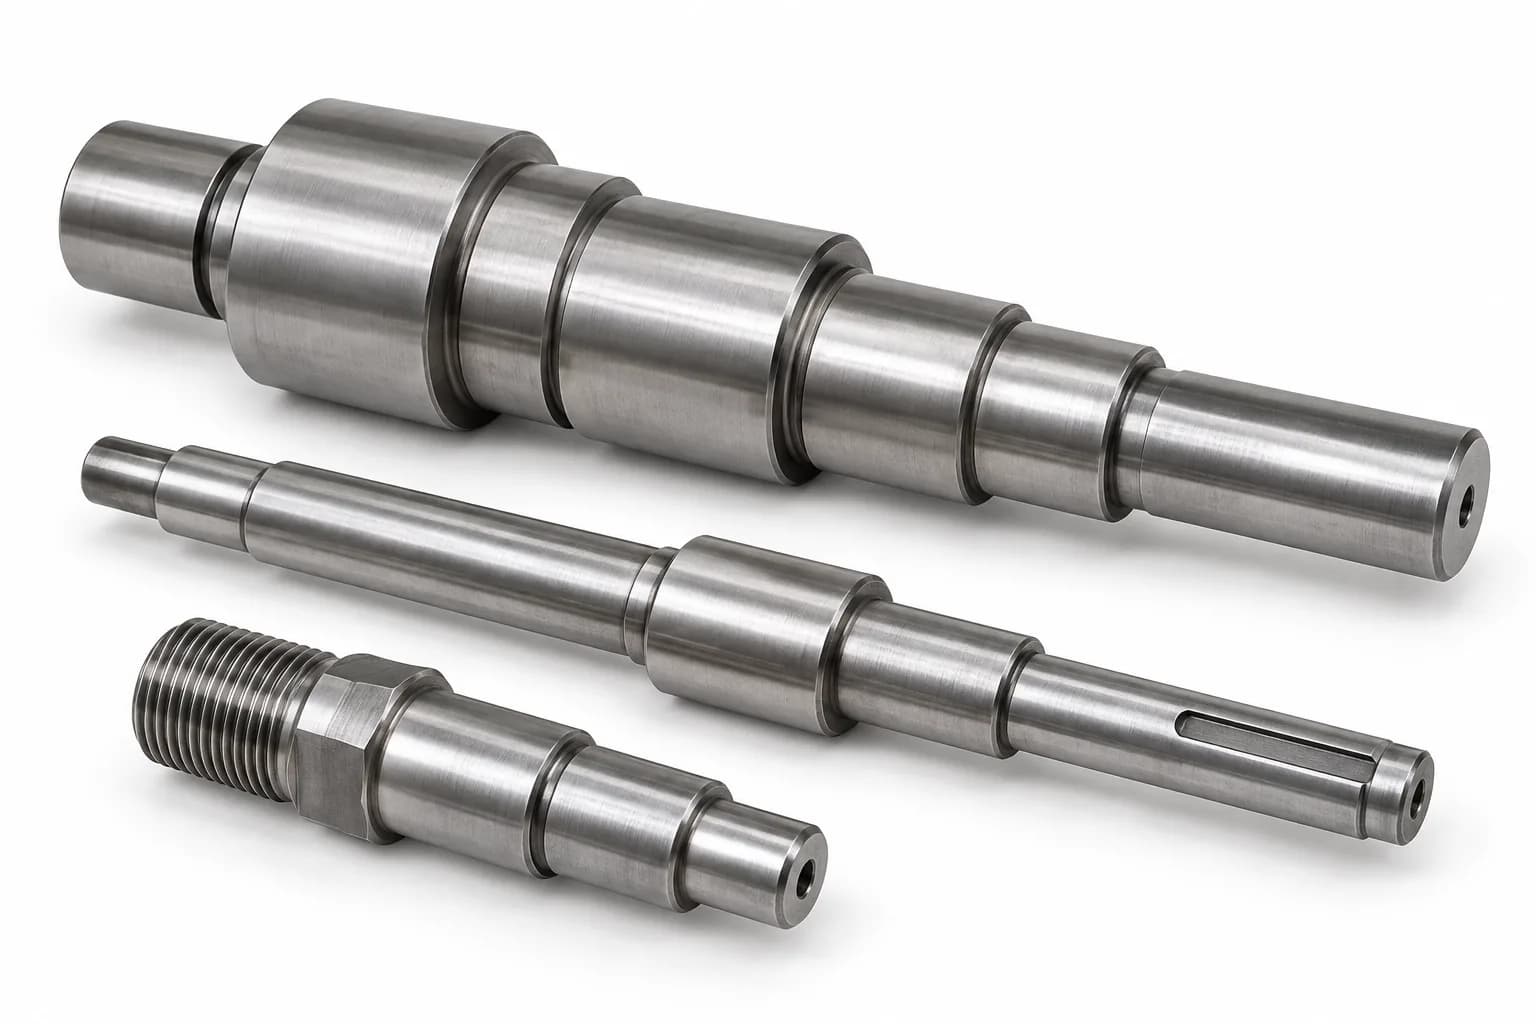
Fertige Wellen nach Ihrer Zeichnung

Holen Sie sich ein Angebot für kundenspezifische Kohlenstoffstahlwellen

Senden Sie Zeichnung, Sorte, Menge, Wärmebehandlung, Härte, kritische Toleranzen, Oberflächenbeschaffenheit, Prüfanforderungen und Liefererwartungen. Wir überprüfen den gesamten Fertigteilbedarf, bevor wir die Machbarkeit bestätigen und ein Angebot abgeben.

Fertige Zapfenwellen aus Stahl mit Keilende und Außengewinde in Weiß
Kontaktieren Sie unser Team →

Überprüfung der Wellenzeichnung aus Kohlenstoffstahl

Mit * gekennzeichnete Felder sind Pflichtfelder.

Ihre Anfrage und Zeichnung werden über unseren bestehenden FormSubmit-E-Mail-Service an info@tops-precision.com gesendet. Für größere Dateien senden Sie uns direkt eine E-Mail.