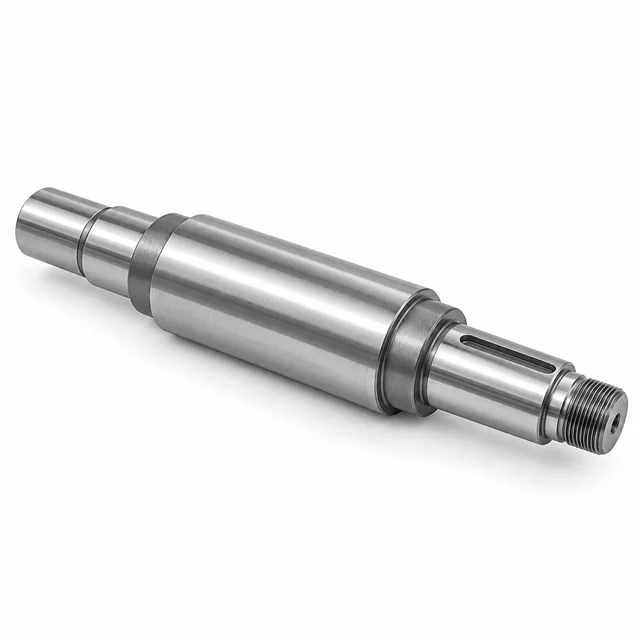
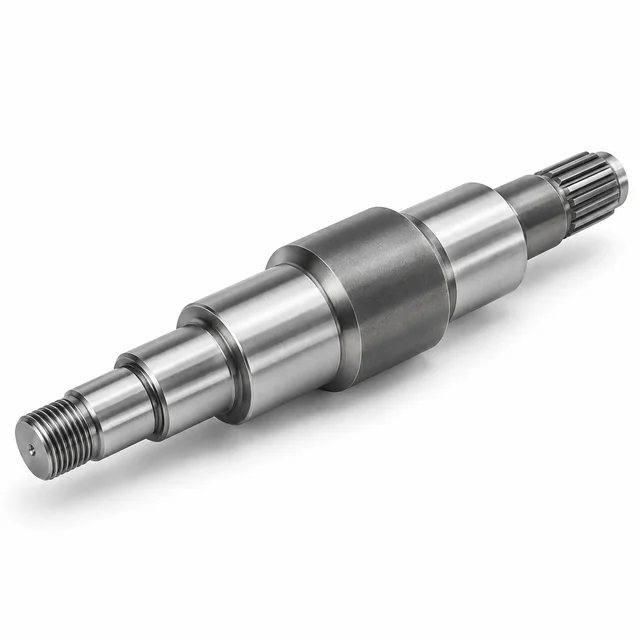
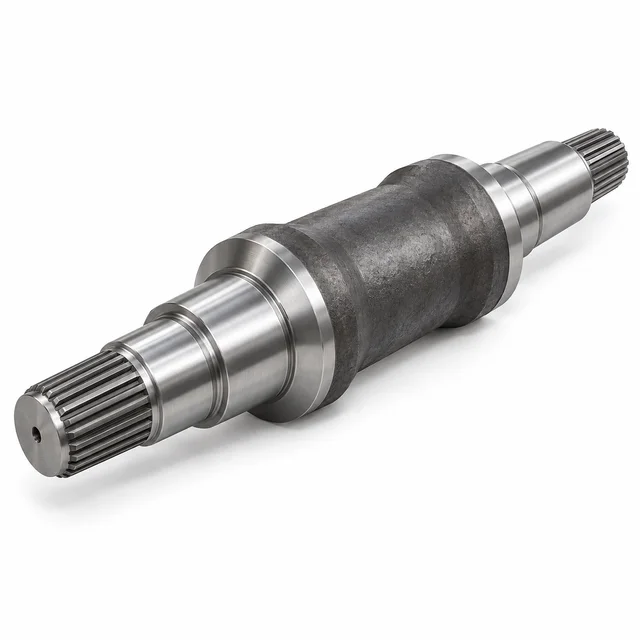
Hersteller von kundenspezifischen Wellen aus legiertem Stahl
Kundenspezifische Wellen aus legiertem Stahl für Hochlastanwendungen
Präzise CNC-gefräste Wellen aus legiertem Stahl, hergestellt nach Ihren Zeichnungen. Zu den Materialoptionen gehören AISI 4140, 4340 und 8620, mit Wärmebehandlung, Schleifen und Inspektion entsprechend den Projektanforderungen.
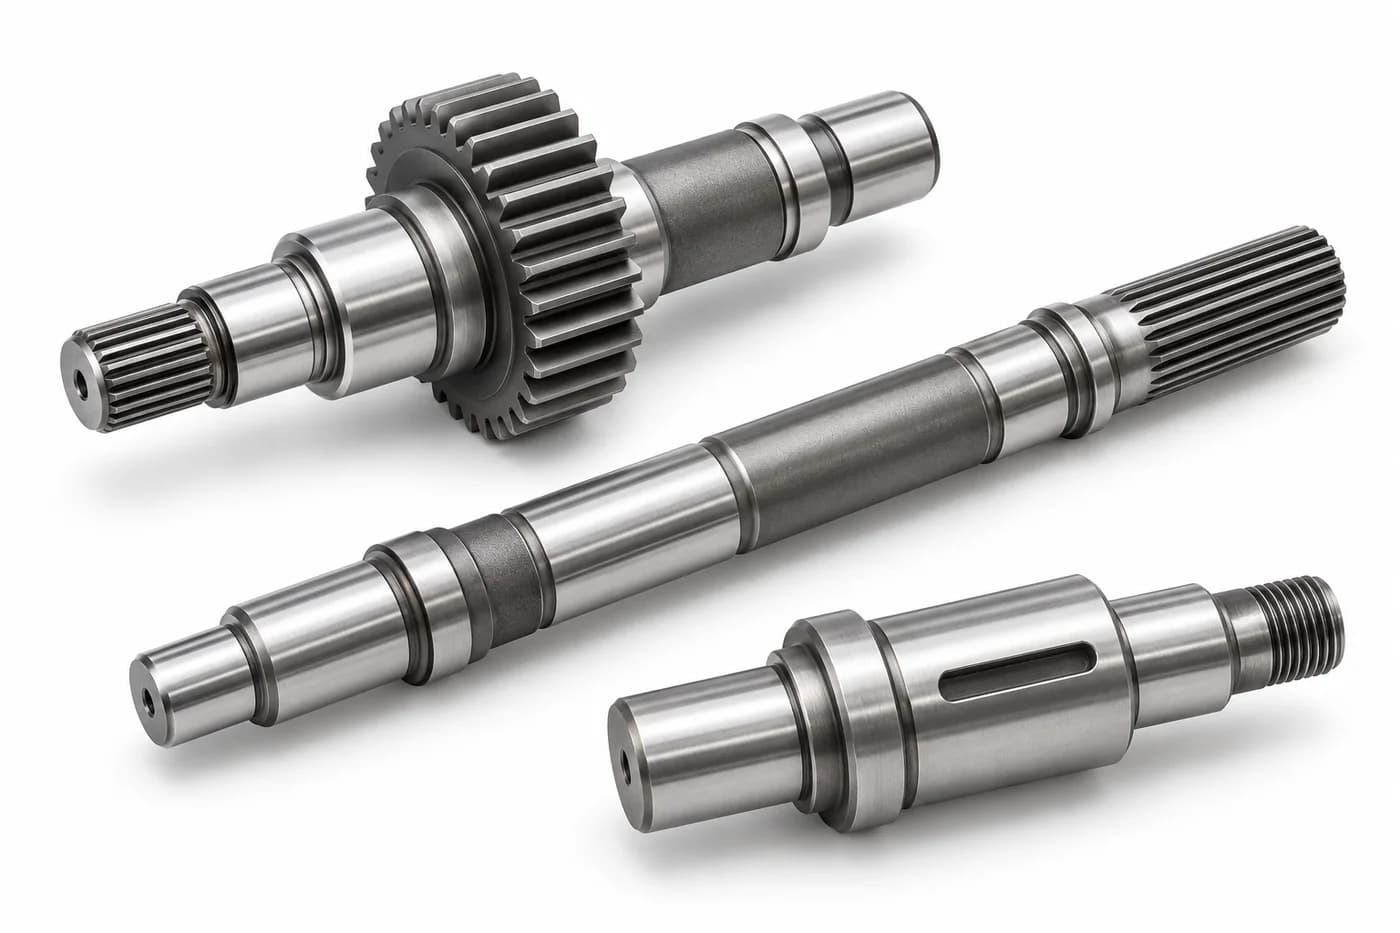
Wellen aus legiertem Stahl sind mechanische Kraftübertragungs- oder Bewegungskomponenten, die aus Stählen hergestellt werden, die Legierungselemente wie Chrom, Molybdän, Nickel oder Mangan enthalten. Diese Zusätze können zusammen mit einer kontrollierten Wärmebehandlung die Härtbarkeit, Festigkeit, Zähigkeit und Verschleißleistung verbessern. Zu den gängigen Wellenmaterialien gehören AISI 4140, 4340 und 8620, die je nach Belastung, Ermüdung, Oberflächenhärte und Fertigungsanforderungen ausgewählt werden. Ebenso wichtig wie die Sortenbezeichnung ist die erforderliche Materialbeschaffenheit: Eine aus geglühtem Material gefertigte Welle weist nicht automatisch die Eigenschaften eines vergüteten oder einsatzgehärteten Bauteils auf. Geben Sie für eine Getriebewelle, Getriebewelle oder ein anderes rotierendes Teil aus legiertem Stahl neben dem Material auch die Funktionsschnittstellen, die Lageranordnung und die Betriebslasten an. Topshaft überprüft diese Anforderungen anhand des vorgeschlagenen Rohlings, der Bearbeitungssequenz, der Behandlung und des Inspektionsumfangs, bevor ein kundenspezifisches Fertigungsangebot bestätigt wird. Legierter Stahl ist nicht von Natur aus korrosionsbeständig; Der Schutz und die Betriebsumgebung erfordern weiterhin Aufmerksamkeit.
Legierter Stahl
Ausgewählt für eine erforderliche Kombination aus Härtbarkeit, Festigkeit, Zähigkeit und Oberflächenreaktion. Die Güteklasse und die Behandlung müssen die Belastung und die endgültige Geometrie der Welle unterstützen.
Bietet möglicherweise eine praktische Route für geeignete Allzweckkomponenten. Vergleichen Sie die erforderlichen Querschnittseigenschaften und die Reaktion auf die Behandlung, anstatt davon auszugehen, dass immer ein höher legierter Stahl erforderlich ist.
Wird oft in Betracht gezogen, wenn die Korrosionsexposition ein großes Problem darstellt. Die mechanischen Eigenschaften und Härtungsmechanismen variieren je nach Edelstahlfamilie und Zustand. Vergleichen Sie daher den tatsächlichen Servicebedarf.
Die spezielle Seite zu Kohlenstoffstahlmaterialien ist noch nicht verfügbar. Seine Anforderungen werden auf der Seite mit den vorhandenen Materialfähigkeiten behandelt.
Von uns bearbeitete legierte Stahlmaterialien
Die Materialauswahl beginnt mit dem Lastfall und dem gewünschten Endzustand. Diese Sortenfamilien bieten unterschiedliche Ausgangspunkte für eine Welle aus legiertem Stahl; Die bestellte Norm, die Produktform und die Eigenschaftsanforderungen bestimmen die endgültige Spezifikation.
Wischen Sie horizontal, um alle Spalten zu vergleichen.
Materialeigenschaften und typische Wellenanwendungen
Chrom-Molybdän-Wellenstähle werden nach geeignetem Abschrecken und Anlassen häufig für ein Gleichgewicht zwischen Festigkeit und Zähigkeit in Betracht gezogen. Ähnliche Sortennamen stellen keine vollständige Spezifikationsäquivalenz dar.
Kohlenstoffarmer Nickel-Chrom-Molybdän-Einsatzstahl, der üblicherweise für ein aufgekohltes, verschleißfestes Gehäuse um einen härteren Kern ausgewählt wird.
Aufgekohlte Getriebewellen und Keilwellen
AISI 4145
Chrom-Molybdän-Stahl für anspruchsvolle mechanische Komponenten. Bestätigen Sie die Abschnittsgröße, den Lieferzustand und die erforderlichen Endeigenschaften.
Hochleistungswellen und Spezialmaschinen
AISI 4130
Chrom-Molybdän-Stahl mit im Allgemeinen geringerem Kohlenstoffgehalt als 4140. Seine Eignung hängt von der erforderlichen Festigkeit und dem Behandlungsverhalten ab.
Ausgewählte mechanische Komponenten für mittlere Beanspruchung
4140: Stärke und Zähigkeit
Eine Welle aus 4140-Stahl ist ein üblicher Ausgangspunkt für Antriebs-, Motor- und Stufengeometrien, die ein sinnvolles Gleichgewicht zwischen Festigkeit und Zähigkeit erfordern. Geben Sie an, ob das Rohteil geglüht, vorgehärtet oder nach der Grobbearbeitung behandelt wird. Ausgewählte Oberflächen können für eine zusätzliche Härtung in Betracht gezogen werden, wenn die Zeichnung und die Materialbeschaffenheit dies unterstützen.
4340: Härtbarkeit für anspruchsvolle Abschnitte
Ein Schaft aus 4340-Stahl kann in Betracht gezogen werden, wenn das Design eine höhere Härtbarkeit und geeignete Kerneigenschaften in anspruchsvollen Abschnitten erfordert. Nickel trägt zu seinem Legierungssystem bei, aber die endgültige Eigenschaftsanforderung muss immer noch an die Querschnittsabmessungen, die Behandlung und die Abnahmeprüfung gebunden sein – und nicht an eine allgemeine Bezeichnung für „hohe Festigkeit“.
8620: Ein Hartschalenkoffer mit robustem Kern
Eine 8620-Stahlwelle erfüllt eine andere Anforderung: eine aufgekohlte Zahnrad- oder Keilwellenoberfläche mit einem Stützkern. Identifizieren Sie die behandelten Bereiche, die Endhärte und die Härtekriterien sowie alle zu schützenden Bereiche. Planen Sie die Schlichtzugabe so, dass nach der Endbearbeitung oder dem Schleifen die gewünschte Hülle erhalten bleibt.
Die Materialäquivalenz zwischen AISI-, SAE-, EN- und GB-Standards muss anhand der geltenden Spezifikation, der chemischen Grenzwerte, der Produktform, des Lieferzustands und der bestellten Eigenschaften bestätigt werden. 4140 und 42CrMo4 werden häufig verglichen, ähnliche Bezeichnungen sind jedoch kein automatischer Ersatz. Bestätigen Sie bei der Bestellung die gewünschte Edition und den Zertifikatsumfang.
Kundenspezifische Spezifikationen für die Herstellung von Wellen aus legiertem Stahl
Die Tabelle definiert die Informationen, die für ein Angebot für CNC-bearbeitete Wellen aus legiertem Stahl berücksichtigt werden. Es handelt sich um eine Zeichnungsprüfung, nicht um eine Liste mit Lagergrößen oder eine Pauschalgarantie für jedes Material und jede Geometrie.
Technische Spezifikationen der kundenspezifischen Welle aus legiertem Stahl
Spezifikation
Umfang der Fertigungsüberprüfung
Materialqualitäten
AISI 4140, 4340, 8620, 4145, 4130 und andere zeichnungsspezifische legierte Stähle; Verfügbarkeit und anwendbare Spezifikation werden beim Angebot bestätigt.
Wellendurchmesser
Maßgeschneidert zum Zeichnen. Bestätigen Sie bei der Machbarkeitsprüfung den Durchmesserbereich, die größte Stufe, die Rohlingsgröße und den vorgeschlagenen Herstellungsweg.
Schaftlänge
Maßgeschneidert zum Zeichnen. Gesamtlänge, freitragende Spannweite, Schlankheit und Zugang zu den Funktionsmerkmalen werden gemeinsam überprüft.
Bearbeitungstoleranz
Zeichnungsspezifisch. Engere Grenzwerte werden nach Merkmal, Nenngröße, endgültigem Materialzustand, Prozessablauf und Prüfmethode bewertet.
Oberflächenbeschaffenheit
Bearbeitet, geschliffen oder poliert, wie angegeben. Definieren Sie die erforderliche Rauheit und Oberflächenbeschaffenheit für jeden Funktionsbereich.
Wärmebehandlung
Abschrecken und Anlassen, Aufkohlen, Induktionshärten oder andere geeignete Behandlungen, ausgewählt für die Sorte und Anwendung.
Oberflächenbehandlung
Schwarze Oxid-, Phosphat- oder spezifizierte Schutzbeschichtungen, vorbehaltlich der Materialkompatibilität, der Maßhaltigkeit und der Projektprüfung.
Schaftmerkmale
Keilnuten, Keilnuten, Schultern, Gewinde, Nuten, Bohrungen, Abflachungen und andere zeichnungsdefinierte Schnittstellen.
Inspektion
Maßkontrolle, Härteprüfung, Materialverifizierung und bei Bedarf zusätzliche zeichnungsdefinierte Kontrollen oder Aufzeichnungen.
Bestellmenge
Prototypen-, Kleinserien- und Produktionsmengen unterliegen der Angebotserstellung, der Materialbeschaffung und dem vereinbarten Verarbeitungsweg.
Durchmesser, Länge, erreichbare Toleranz und Verarbeitungskapazität werden nach Prüfung der Zeichnung bestätigt. Ein Wert wie ±0,005 mm wird nicht als universelle Toleranz für jede Wellengröße oder Wärmebehandlungsbedingung angegeben.
Präzisionsbearbeitungsmöglichkeiten für Wellen aus legiertem Stahl
Die Bearbeitung von Wellen aus legiertem Stahl verbindet Rohlingsauswahl, Bezugspunktkontrolle und die Reihenfolge der Vorgänge. Der Plan für eine Präzisionswelle aus legiertem Stahl muss sowohl die erforderliche Geometrie als auch den Materialzustand berücksichtigen, in dem jeder Arbeitsgang durchgeführt wird.
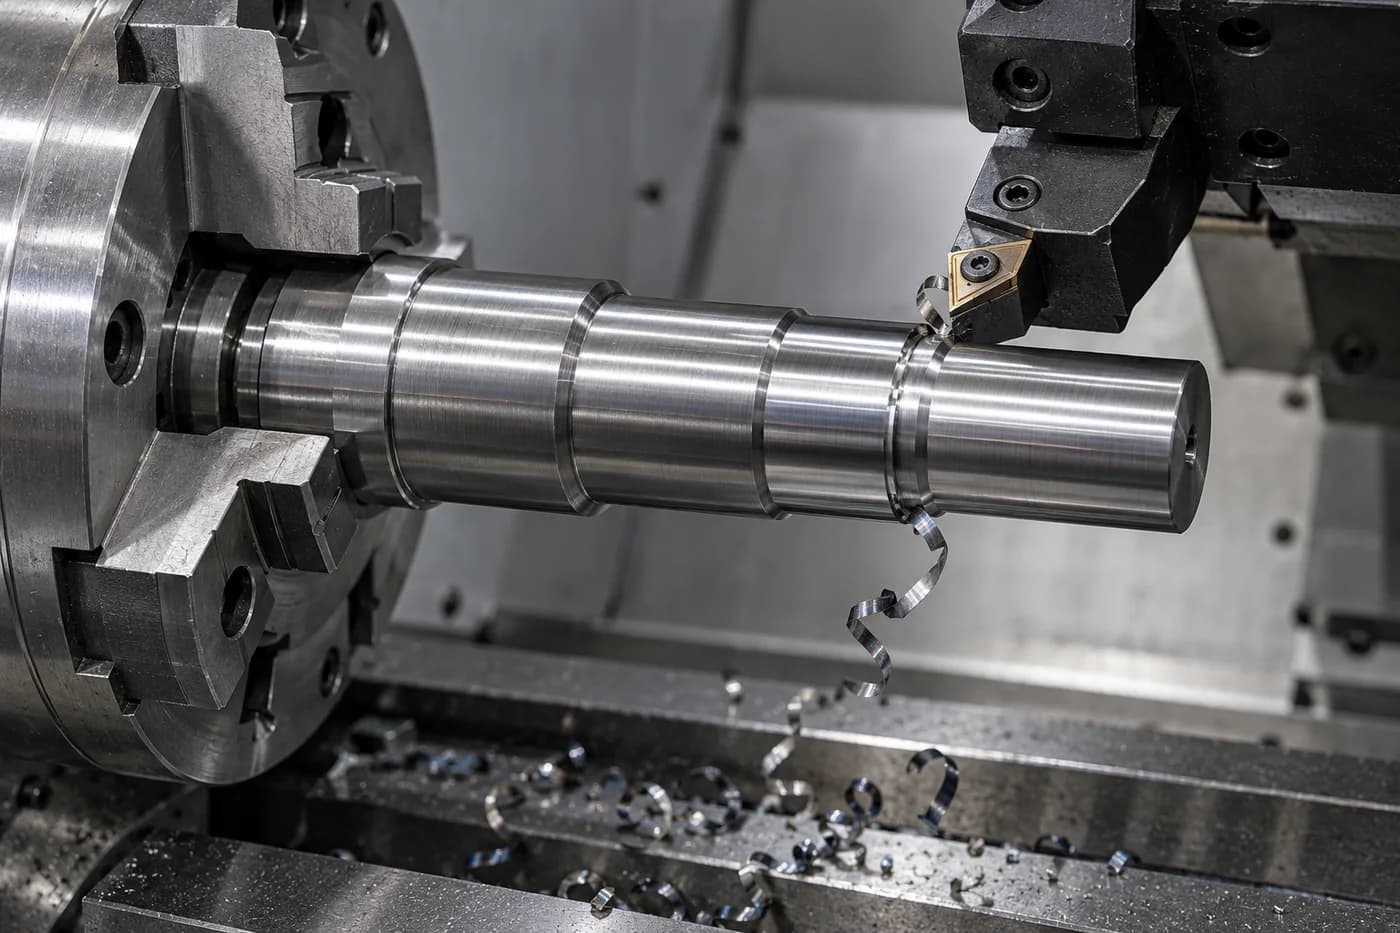
CNC-Drehen
Beim Durchmesserdrehen entstehen Stufenprofile, Schultern, Nuten und Gewinde um einen definierten Rotationsbezugspunkt. Der Zustand des Rohteils, der Zugang zum Schnitt und die Werkstückhalterung werden überprüft, bevor mit der Endbearbeitungssequenz begonnen wird.
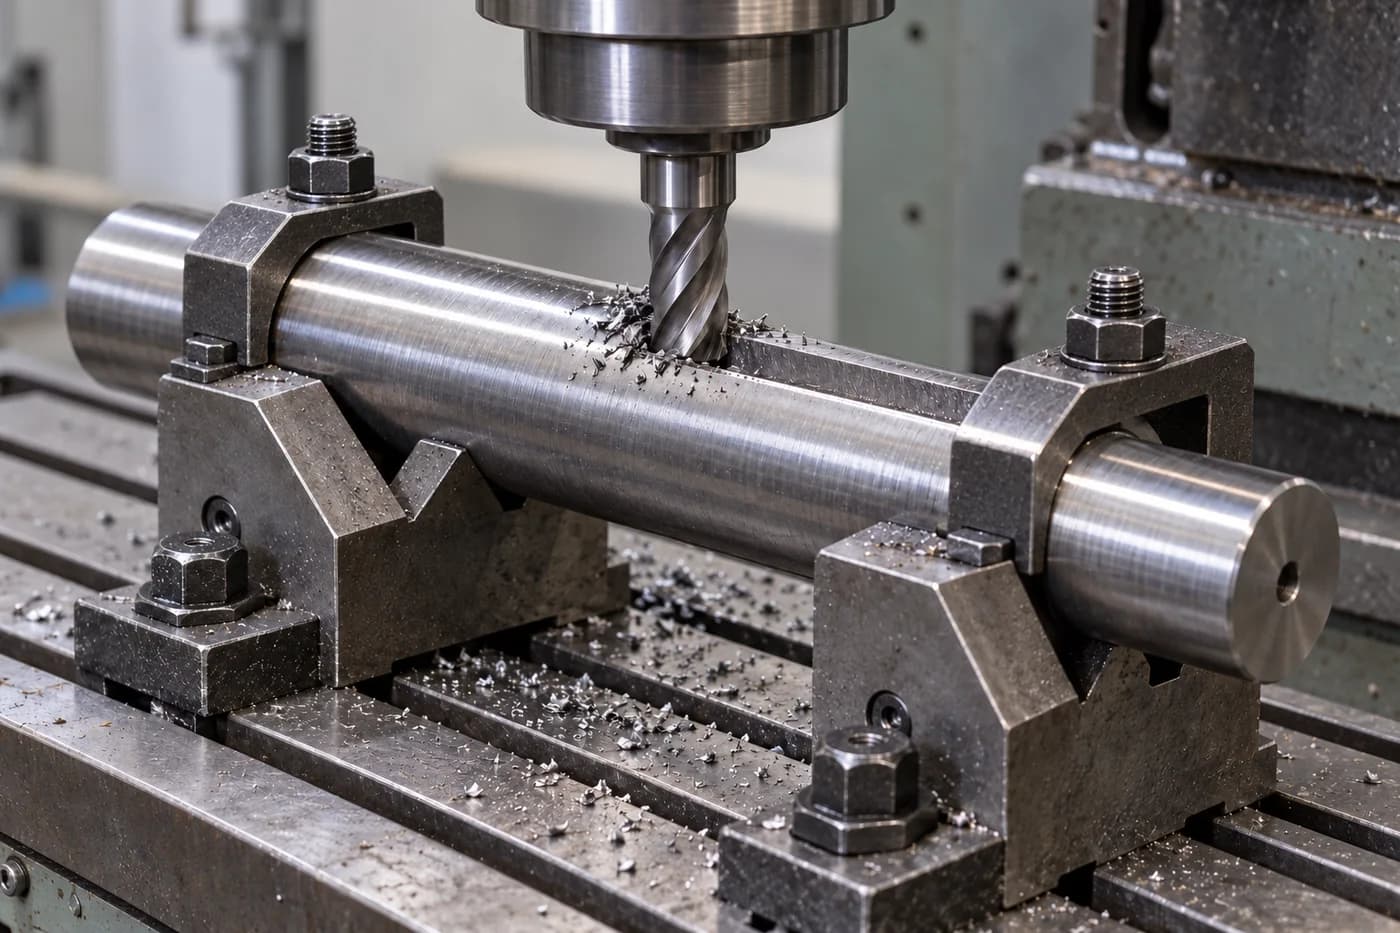
Keilnuten, Abflachungen, Querbohrungen und komplexe Wellenmerkmale werden relativ zu den Funktionszapfen positioniert. Die Zeichnung sollte die Ausrichtung der Merkmale, Eckenanforderungen und gratempfindliche Montageflächen angeben.
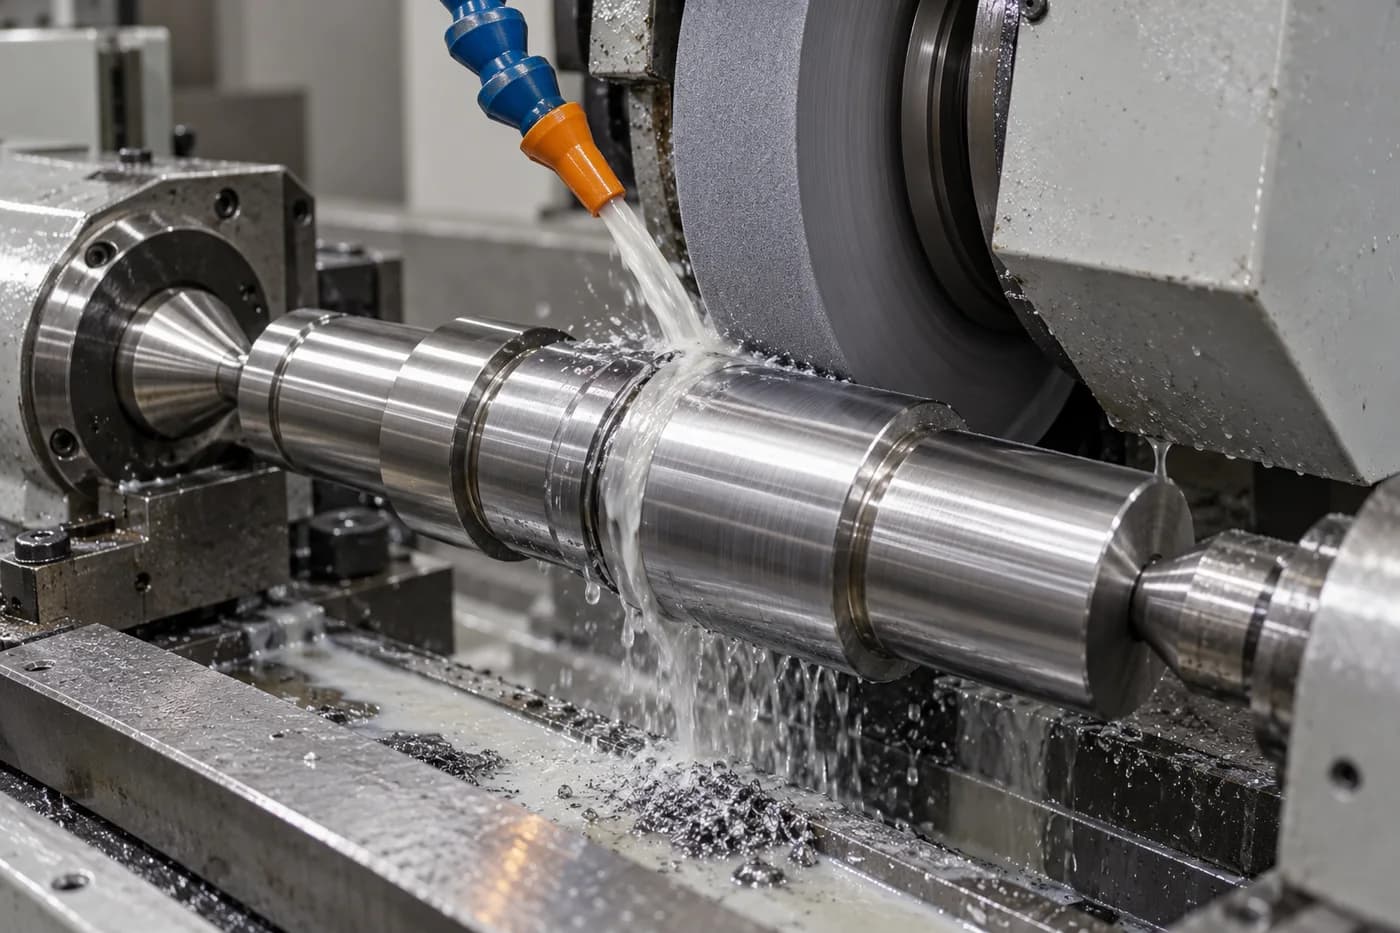
Durch Schleifen können Lagerzapfen, Passdurchmesser und kontrollierte Oberflächengüten nach geeigneter Behandlung fertiggestellt werden. Aufmaß, Mittenzugang und die verbleibende gehärtete Schicht werden überprüft, bevor das Teil grob bearbeitet wird.
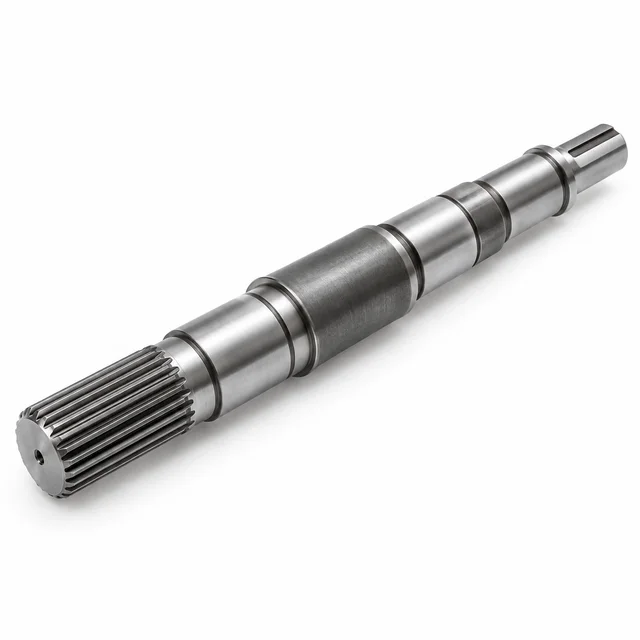
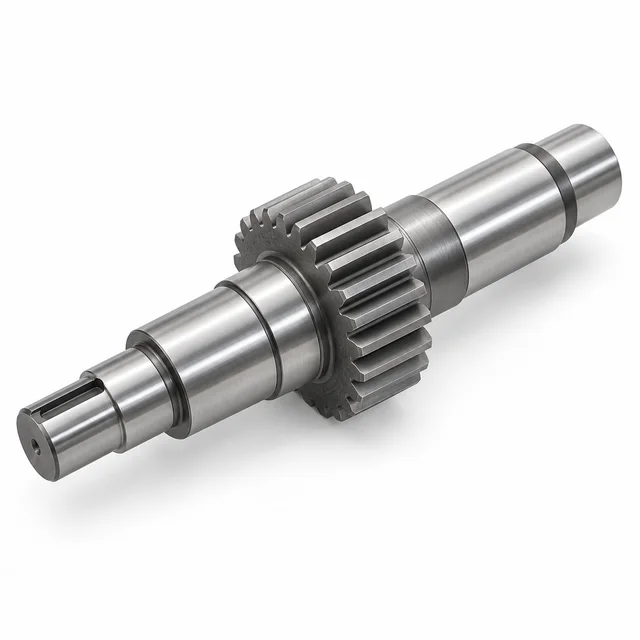
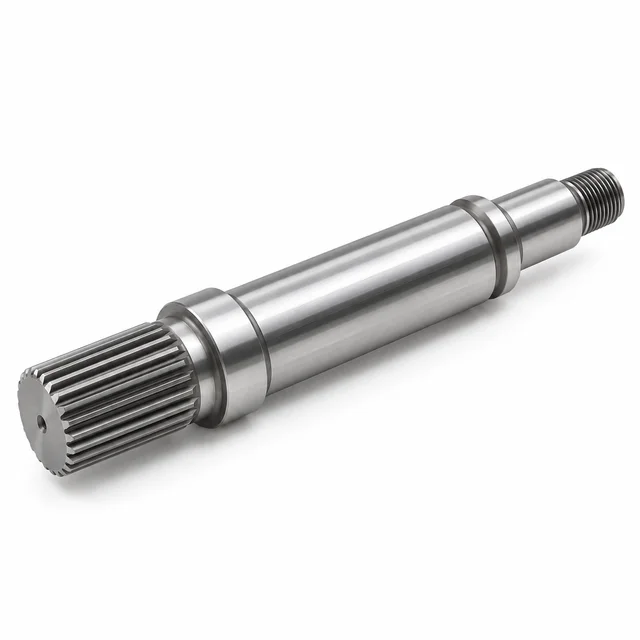
Außenverzahnungen, Verzahnungen und getriebebezogene Geometrien werden mit ihren passenden Komponenten, Profilanforderungen und Zapfenbezügen überprüft. Definieren Sie die Zahnspezifikation und die Endbehandlung, bevor Sie die Bearbeitungs- und Inspektionsroute auswählen.
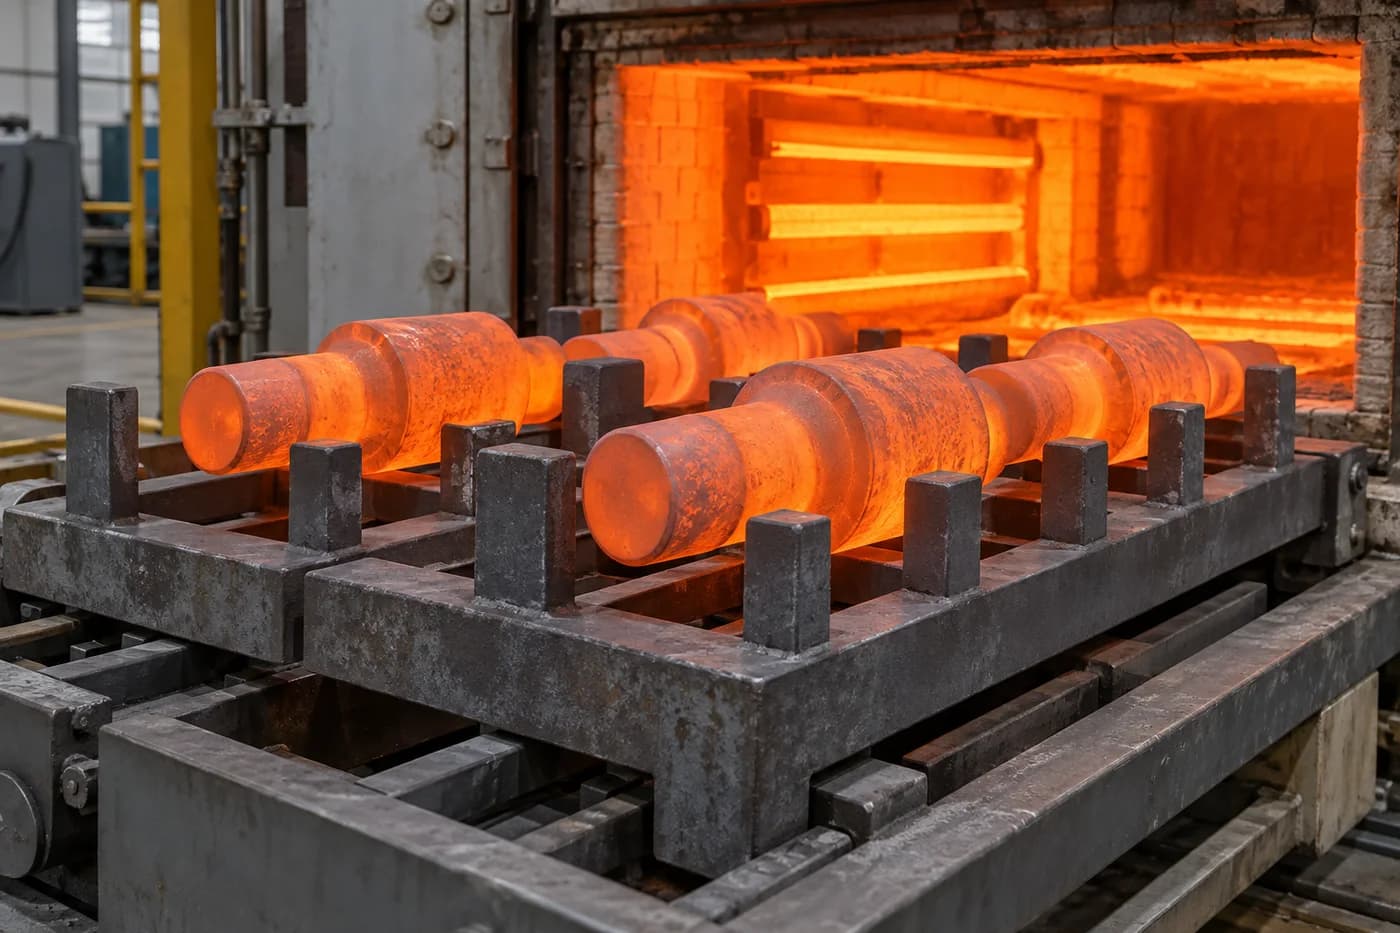
Stangenmaterial oder ein geschmiedeter Rohling werden hinsichtlich Materialverfügbarkeit, Geometrie und den erforderlichen Eigenschaften bewertet. Ein typischer Plan kann Grobbearbeitung, spezifizierte Bearbeitung, Nachbearbeitung, Endschleifen und Inspektion umfassen. Die genaue Reihenfolge wird für die freigegebene Zeichnung festgelegt und es wird nicht davon ausgegangen, dass sie für jede Legierung identisch ist.
Fachliche Wärmebehandlungen oder sonstige fremdveranlasste Bearbeitungen müssen einem entsprechend qualifizierten Bearbeiter übertragen werden und im vereinbarten Projektumfang enthalten sein. Kein Prozess auf dieser Seite wird als firmenintern dargestellt, es sei denn, die entsprechende Einrichtung und Route wurden bestätigt.
Wärmebehandlungsoptionen für Wellen aus legiertem Stahl
Eine Welle aus gehärtetem legiertem Stahl benötigt ein bestimmtes Eigenschaftsprofil, nicht nur die Anweisung „härten“. Wählen Sie die Behandlung für die Sorte, den Abschnitt, die Belastungs- und Verschleißflächen und vereinbaren Sie, wie das endgültige Teil geprüft wird.
Wischen Sie horizontal, um alle Spalten zu vergleichen.
Optionen zur Wärmebehandlung und Oberflächenhärtung der Welle aus legiertem Stahl
Behandlung
Zweck
Gemeinsame Eignung
Abschrecken und Anlassen
Passen Sie die Festigkeit, Härte und Zähigkeit des Kerns durch eine kontrollierte Härtung und Anlassung an.
4140, 4340 und andere kompatible Qualitäten; Die endgültige Reaktion hängt von der Abschnittsgröße und dem Prozesszustand ab.
Induktionshärten
Härten Sie ausgewählte Verschleißflächen und behalten Sie gleichzeitig einen härteren Stützkern bei.
Geeignet für 4140 und andere kompatible Qualitäten; Festzonen, Übergangsbereiche und Abnahmeanforderungen festlegen.
Aufkohlen
Reichern Sie die Oberfläche mit Kohlenstoff an, gefolgt von der angegebenen Härtung, um ein verschleißfestes Gehäuse zu entwickeln.
8620 und andere Einsatzhärtesorten; Definieren Sie endgültige Fallanforderungen und geschützte oder unbehandelte Bereiche.
Nitrieren
Erhöhen Sie die Oberflächenhärte und Verschleißfestigkeit bei relativ niedrigen Verarbeitungstemperaturen, ohne eine herkömmliche abschließende Abschreckung.
Kompatible legierte Stähle mit entsprechender vorheriger Wärmebehandlung; Legen Sie Schichtanforderungen und Dimensionseffekte fest.
Stressabbauend
Reduzieren Sie Eigenspannungen, die durch frühere Fertigungsvorgänge entstehen.
Prozessabhängig; Temperatur und Ablauf müssen mit dem geforderten Endzustand kompatibel bleiben.
Verzug, Schleifzugabe und Endeigenschaften
Eine Wärmebehandlung kann die Abmessungen verändern und Bewegung hervorrufen. Vorbearbeitungsmaterial, Stützen und Endschleifaufmaß müssen vor der Bearbeitung geplant werden. Bei schlanken Schächten und unterbrochenen Abschnitten muss besonders darauf geachtet werden, wie das Teil während der gesamten Strecke gehandhabt und gestützt wird.
Geben Sie gegebenenfalls die Kernhärte getrennt von der Oberflächenhärte an. Identifizieren Sie für ein einsatzgehärtetes Element das Kriterium für die Einsatztiefe, die Messmethode und den Zustand nach der Endbearbeitung. Das Schleifen darf nicht die Schicht entfernen, die zur Erfüllung der endgültigen Anforderung erforderlich ist.
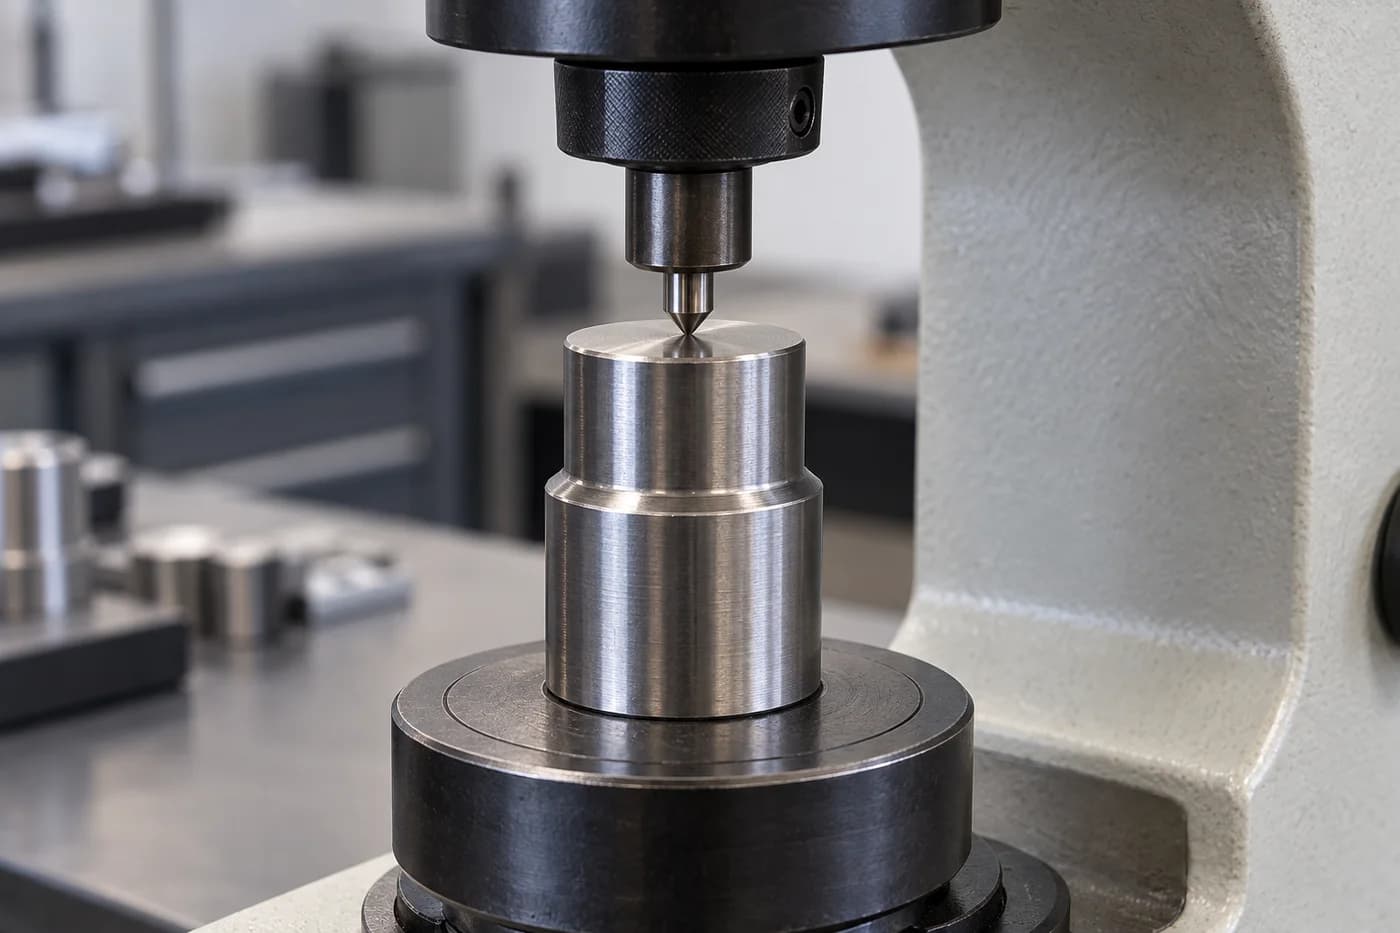
Es gibt keinen einheitlichen Härtewert für jede Welle aus legiertem Stahl. Sorte, Abschnittsgröße, Behandlung und Anwendung bestimmen das Ziel. Prüforte, Probenahmen und ggf. repräsentative Prüfstücke bzw. zerstörende Prüfungen sind mit diesem Ziel abzustimmen.
Behandlungsreihenfolge, Rohlingunterstützung und Nachbearbeitungszugaben werden gemeinsam überprüft.
Schwarzoxid-, Phosphat- und andere spezifizierte Schutzbeschichtungen erfüllen andere Anforderungen als die Kernhärtung. Bestätigen Sie die Korrosionseinwirkung, die Schmierung und etwaige Maßansammlungen. Eine Oberflächenbeschichtung stellt keine Kernfestigkeit her und macht legierten Stahl nicht allgemein korrosionsbeständig.
Arten von Wellen aus legiertem Stahl, die wir herstellen
Kombinieren Sie den Materialbedarf mit der Wellengeometrie. Jede Produktfamilie unten verlinkt auf die bestehende Topshaft-Produktseite; Güte-, Behandlungs- und Akzeptanzkriterien bleiben spezifisch für die genehmigte Zeichnung.
Industrielle Anwendungen von Wellen aus legiertem Stahl
Bewerbungen verdeutlichen die technischen Fragen hinter einem Angebot. Eine Getriebewelle, Getriebewelle oder Aktuatorwelle aus legiertem Stahl muss innerhalb der tatsächlichen Baugruppe bewertet werden und darf nicht allein anhand eines Branchennamens ausgewählt werden.
Automobil
Getriebe-, Getriebe- und Antriebskomponenten
Technischer Schwerpunkt
Dauerfestigkeit, Verschleiß und Drehmoment; Definieren Sie den Arbeitszyklus, die passenden Verbindungen und den erforderlichen endgültigen Materialzustand.
Wiederholbarkeit, Konzentrizität und Bezugsbeziehungen; Überprüfen Sie die Steifigkeit, die Lagerpassungen und die Bewegungsanforderungen der Baugruppe.
Qualitätsprüfung für Präzisionswellen aus legiertem Stahl
Die Inspektion richtet sich nach den Merkmalen, die Passform, Festigkeit und Serviceleistung bestimmen. Definieren Sie die Abnahmeanforderungen und Nachweise, die zum Angebot erforderlich sind, damit die Inspektion zusammen mit dem Herstellungsweg geplant werden kann.
Dimensionsergebnisse, Materialzustand und Behandlungsprotokolle beantworten unterschiedliche Fragen. Der vereinbarte Plan legt fest, was geprüft wird, wo Messungen durchgeführt werden und welche Aufzeichnungen der Charge beiliegen. Ein Bild des fertigen Teils oder eine allgemeine Aussage zur Präzision ist kein Ersatz für diese Abnahmekriterien.
Härteort, Oberflächenvorbereitung und Abnahmemethode werden im Prüfplan festgelegt.
Materialqualität und Rückverfolgbarkeit
Überprüfen Sie die bestellte Sorte, den geltenden Standard, die Produktform und den Lieferzustand. Sofern in der Bestellung angegeben, sind Wärme- oder Chargenidentifikations- und Materialzertifikate enthalten.
Kritische Durchmesser und Toleranzen
Identifizieren Sie Lagersitze, Kupplungspassungen, Stufenabmessungen und andere Akzeptanzmerkmale. Wählen Sie Messgeräte oder Messmethoden aus, die für die Größengrenzen und den endgültigen Materialzustand geeignet sind.
Rundlauf- und geometrische Toleranzen
Überprüfen Sie das in der Zeichnung definierte Bezugssystem und relevante Rundlauf-, Geradheits-, Konzentrizitäts- oder andere geometrische Anforderungen. Das Ergebnis des Durchmessers allein liefert keine Aussage über die Rotationsgenauigkeit.
Rauheits- und Lagerjournale
Überprüfen Sie den angegebenen Rauheitsparameter, den Messort und den Oberflächenzustand. Bei geschliffenen Lagerzapfen muss auch auf die Kantenübergänge und das entsprechende Lager bzw. die passende Dichtung geachtet werden.
Härte und Gehäusetiefe
Wo angegeben, überprüfen Sie die Härte an vereinbarten Stellen und legen Sie die Methode und das Kriterium für die Härtetiefe fest. Für jede fertige Welle müssen zerstörende Kontrollen oder repräsentative Proben eingeplant und nicht angenommen werden.
Erstartikel- und Chargenprotokolle
Vereinbaren Sie vor der Produktion den Umfang der Erstmusterprüfung, den Probenahmeplan, die Behandlungsaufzeichnungen und die Chargenkontrolldokumente. Die erforderlichen Berichte und die Rückverfolgbarkeit sind projektspezifische Leistungen.
Warum sollten Sie sich für die Topshaft für kundenspezifische Wellen aus legiertem Stahl entscheiden?
Ein zeichnungsbasierter Ansatz zur Wellenherstellung, der auf klaren Anforderungen und einem vereinbarten Bearbeitungs-, Behandlungs- und Inspektionsumfang basiert.
Spezialisierte Wellenfertigung
Die wellenorientierte Zeichnungsüberprüfung verbindet Lagersitze, Antriebsmerkmale und Positionierungsflächen, anstatt jede Dimension als isolierte Bearbeitungsaufgabe zu behandeln.
Material- und Wärmebehandlungsplanung
Güte, Lieferzustand und Endbehandlungsanforderungen werden bei der Feature-Geometrie berücksichtigt. Ungelöste Spezifikationen werden geklärt, bevor ein Fertigungsweg vereinbart wird.
Präzisionsbearbeitung und Inspektion
Die Bearbeitungsreihenfolge wird auf die Funktionsmerkmale der Zeichnung und den vereinbarten Prüfumfang abgestimmt, einschließlich der Beziehung zwischen behandelten Oberflächen und endgültigen Zapfenabmessungen.
Unterstützung vom Prototyp bis zur Produktion
Prototypen-, Kleinserien- und Wiederholungsproduktionsanfragen werden anhand der Menge, der Materialbeschaffung und der erforderlichen Unterlagen überprüft, sodass das Angebot auf das tatsächliche Projekt eingeht.
Topshaft ist die Präzisionswellenfertigungsabteilung von Dongguan Tops Precision Manufacture Co., Ltd., die neben uns tätig ist Topsbest Precision für wellenorientierte OEM-Projekte. Erfahren Sie mehr über Topshaft.
Konstruktionsüberlegungen für Wellen aus legiertem Stahl
Diese technischen Prüfungen helfen dabei, die Materialspezifikation mit der Geometrie und dem Herstellungsweg zu verbinden. Klären Sie diese mit dem Designeigentümer, bevor Sie die Zeichnung für die Produktion freigeben.
01
Auswahl von 4140 vs. 4340 vs. 8620
Beginnen Sie mit den erforderlichen Eigenschaften, Abschnittsabmessungen und der Behandlungsroute. 4140 ist ein üblicher Ausgangspunkt für hochfeste Wellen. 4340 kann in Betracht gezogen werden, wenn eine höhere Härtbarkeit wichtig ist; 8620 erfüllt einen anderen Bedarf an einem aufgekohlten Gehäuse und einem Stützkern. Wählen Sie nicht nur anhand der Notennummer aus.
02
Auswahl der Kern- und Oberflächenhärte
Kernhärte und Oberflächenhärte sind unterschiedliche Anforderungen. Identifizieren Sie den tragenden Abschnitt, die Kontaktflächen und das gewünschte Eigenschaftsgleichgewicht. Geben Sie die Skala, den Akzeptanzbereich, den Testort und die anwendbaren Behandlungs- oder Fallkriterien an, anstatt einen Härtewert wahllos auf die gesamte Welle anzuwenden.
03
Berücksichtigung von Ermüdung, Torsion und Biegung
Bewerten Sie das Drehmoment zusammen mit Biegemomenten, zyklischen Belastungen, Stoßereignissen und Spannungskonzentrationen. Eine Sorte mit hoher Zugfestigkeit allein weist nicht die erforderliche Ermüdungslebensdauer auf. Lastberechnungen, Materialzustand und die tatsächliche Stützanordnung bleiben Teil der technischen Validierung.
04
Entwerfen von Verrundungen und sanften Übergängen
Vermeiden Sie nach Möglichkeit scharfe Abschnittswechsel. Schulterradien, Aussparungen, Keilnutenden und Gewindeunrundheiten wirken sich auf die Spannungskonzentration, den Werkzeugzugang und das Spiel der Gegenteile aus. Koordinieren Sie den ausgewählten Radius mit Lagern oder Naben, anstatt eine Ausrundung hinzuzufügen, die den Sitz der Baugruppe verhindert.
05
Spezifizieren von Lagerpassungen, Rundlauf und Rauheit
Definieren Sie nominale Zapfengrößen, Passungsgrenzen, Bezugspunkte und geometrische Toleranzen separat. Geben Sie einen aussagekräftigen Rauheitsparameter und Messbereich an. Diese Anforderungen sollten die Montagefunktion beschreiben, ohne zu implizieren, dass eine Maßanpassungsklasse auch jede Form oder Rotationseigenschaft steuert.
06
Berücksichtigung von Verzerrungen und Endschliff
Vereinbaren Sie vor der Produktion das Rohbearbeitungsmaterial, die Bearbeitungsreihenfolge und die Schlichtzugaben. Berücksichtigen Sie mögliche Bewegungen während der Wärmebehandlung und die Menge des anschließend entfernten Materials. Bei einsatzgehärteten Oberflächen muss die Endabnahmeanforderung auch nach dem Schleifen erfüllt bleiben; Die erforderliche Funktionsschicht nicht abschleifen.
Technische Ausgangspunkte für die Auswahl von Wellen aus legiertem Stahl
Designanforderung
Möglicher Material-/Prozessansatz
Allzweckschaft mit hoher Festigkeit
4140, entsprechend wärmebehandelt
Hochbelastbare Welle, die eine höhere Härtbarkeit erfordert
4340, entsprechend wärmebehandelt
Harte Verzahnung mit zähem Kern
Aufgekohlt 8620
Lokalisiertes, verschleißfestes Journal
Induktionsgehärteter kompatibler Stahl
Enger Lagerdurchmesser nach der Wärmebehandlung
Nach der Behandlung fertig schleifen
Dies sind Ausgangspunkte für die Auswahl und kein Ersatz für Lastberechnungen, Materialspezifikationen oder technische Validierungen.
Die folgenden technischen Referenzen unterstützen allgemeine Material- und Prozessinformationen, stellen keine Zertifizierung der Topshaftnkapazität dar und sind kein Ersatz für den bestellten Standard.
Häufig gestellte Fragen zu Wellen aus legiertem Stahl
Direkte Antworten zur Materialauswahl, Wärmebehandlungsplanung und Zeichnungsanfragen.
01
Welcher legierte Stahl eignet sich am besten für die Wellenherstellung?
AISI 4140 ist eine gängige Allzweck-Wahl für entsprechend wärmebehandelte Wellen. 4340 kann für anspruchsvolle Festigkeits-, Zähigkeits- oder Härtbarkeitsanforderungen ausgewählt werden, während 8620 oft für aufgekohlte Zahnräder oder Keilverzahnungen in Betracht gezogen wird. Die beste Wahl hängt von der Belastung, der Ermüdungslebensdauer, der Abschnittsgröße und dem gesamten Behandlungsweg ab. Bestätigen Sie die erforderlichen Spezifikationen und Eigenschaften, anstatt für jede Welle eine Sorte als die beste zu betrachten.
02
Was ist der Unterschied zwischen 4140- und 4340-Stahlschäften?
Bei beiden handelt es sich um niedriglegierte Schaftstähle, 4340 enthält jedoch Nickel und bietet bei geeigneter Verarbeitung im Allgemeinen eine höhere Härtbarkeit und ein hohes Zähigkeitspotenzial. Das macht nicht jede 4340-Komponente stärker als jede 4140-Komponente: Die endgültigen Eigenschaften hängen von der Wärmebehandlung, der Abschnittsgröße und dem Zustand ab. Überprüfen Sie die erforderlichen Kerneigenschaften und Betriebslasten, bevor Sie entscheiden, ob der zusätzliche Legierungsgehalt für die Konstruktion nützlich ist.
03
Können Wellen aus legiertem Stahl wärmebehandelt werden?
Ja. Abhängig von der Sorte und den Funktionsanforderungen können die Optionen Abschrecken und Anlassen, Induktionshärten, Aufkohlen, Nitrieren oder Spannungsarmglühen umfassen. Diese Behandlungen sind nicht austauschbar. Der Prozessplan muss Endhärte, Behandlungszonen, Maßänderungen, Schlichtaufmaß und Inspektion berücksichtigen. Eine etwaige externe Fachbearbeitung muss im vereinbarten Fertigungsumfang enthalten sein; Diese Seite bedeutet nicht, dass es sich bei jeder Behandlung um eine eigene Einrichtung handelt.
04
Können Sie kundenspezifische 4140-Stahlwellen nach Zeichnungen herstellen?
Senden Sie Topshaft Ihre Zeichnung oder Ihr Modell für eine Machbarkeitsprüfung und ein Angebot für eine kundenspezifische 4140-Stahlwelle. Geben Sie die Materialspezifikation, den Liefer- oder Endzustand, kritische Merkmale, Toleranzanforderungen und die Menge an. Unterstützte Abmessungen, Bearbeitungsvorgänge und Behandlungsoptionen werden für dieses Projekt bestätigt. Es wird keine unbestätigte Höchstgröße oder universelle Toleranz versprochen, nur weil das Material als 4140 beschrieben wird.
05
Sind Wellen aus legiertem Stahl für Anwendungen mit hohem Drehmoment geeignet?
Wellen aus legiertem Stahl werden üblicherweise in Baugruppen mit hohem Drehmoment verwendet, wenn Material, Geometrie und Wärmebehandlung für die Aufgabe geeignet sind. Wellendurchmesser, Keilnuten, Keilverzahnungen, Schultern, zyklisches Drehmoment und Biegebelastungen beeinflussen alle die Leistung. Die Eignung sollte durch anwendungsspezifisches Design und Ermüdungsbeurteilung festgestellt werden. Eine alleinige Änderung der Güteklasse gleicht einen zu kleinen Abschnitt, eine starke Kerbe oder eine ungeeignete Steckverbindung nicht aus.
06
Können Wellen aus legiertem Stahl nach der Wärmebehandlung präzisionsgeschliffen werden?
Ja, sofern Geometrie, Materialbeschaffenheit und Prozessplan dies zulassen. Schleifen wird üblicherweise verwendet, um die Lagerzapfenabmessungen und die Oberflächengüte nach der Behandlung zu verbessern. Die Route benötigt ausreichend Platz, geeignete Stützen und einen Inspektionsplan für den letzten Teil. Überprüfen Sie bei aufgekohlten, induktionsgehärteten oder nitrierten Bereichen, wie sich die Endbearbeitung auf die erforderliche gehärtete Schicht und Oberflächenintegrität auswirkt, bevor Sie sich für die Reihenfolge entscheiden.
07
Welche Informationen sind für ein Angebot für Wellen aus legiertem Stahl erforderlich?
Stellen Sie eine 2D-Zeichnung oder ein 3D-Modell, Materialqualität und -standard, Abmessungen, Toleranzen, Wärmebehandlungsanforderungen, Oberflächenbeschaffenheit und Menge bereit. Identifizieren Sie die Anwendung, kritische Passungen, Prüfprotokolle und das Lieferziel. Wenn eine Einsatzhärtung erforderlich ist, geben Sie die entsprechenden Zonen, Härte und Einsatzkriterien an. Wenn eine Anforderung noch nicht entschieden ist, beschreiben Sie die Betriebsbedingungen, damit bei der Machbarkeitsprüfung die noch benötigten Informationen ermittelt werden können.
Holen Sie sich ein Angebot für kundenspezifische Wellen aus legiertem Stahl
Senden Sie Ihre Zeichnungen und Spezifikationen an Topshaft für eine Machbarkeitsprüfung und ein Angebot.
Geben Sie die Materialqualität, die Menge, die kritischen Abmessungen, die erforderliche Wärmebehandlung und den endgültigen Oberflächenzustand an. Wenn die Einstufung oder Behandlung noch nicht entschieden ist, erläutern Sie die Anwendungs- und Servicelasten, damit bei der Überprüfung die noch zu lösenden Anforderungen ermittelt werden können.