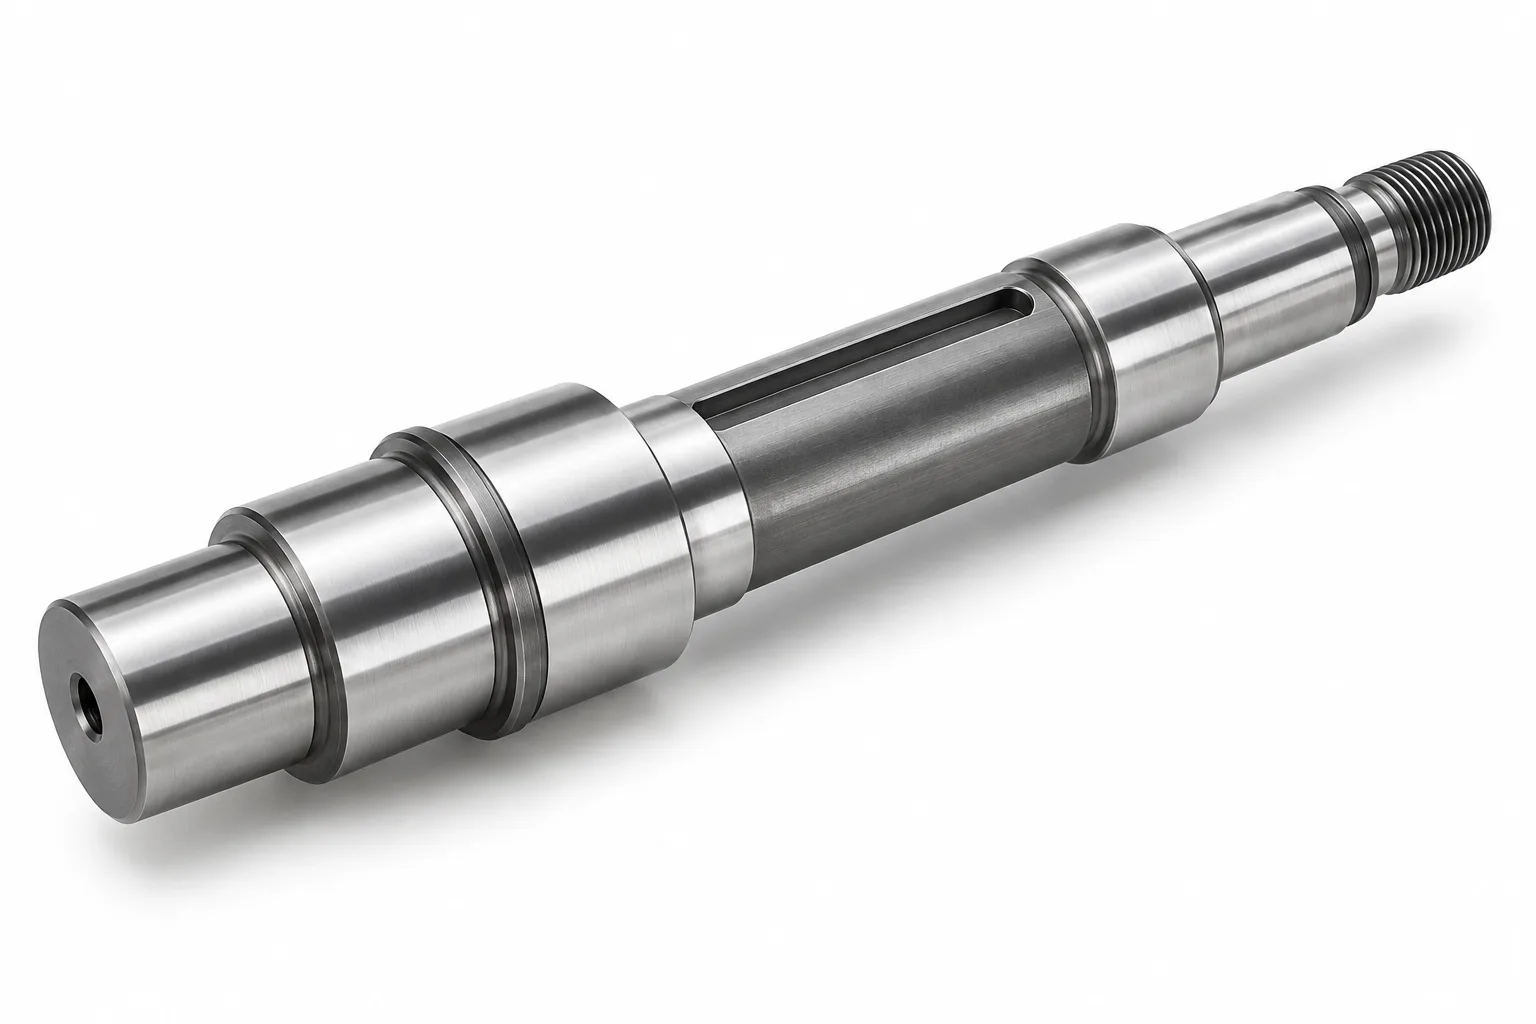
Fabricante de ejes de acero para herramientas personalizados
Topshaft proporciona soluciones de mecanizado CNC basadas en planos para ejes de acero para herramientas personalizados utilizados en aplicaciones de herramientas y maquinaria industrial sensibles al desgaste. Revisamos los grados de los materiales, los requisitos de tratamiento térmico, la geometría crítica del eje y las especificaciones de inspección final para desarrollar soluciones de fabricación prácticas para proyectos OEM.
Opciones de materiales sujetas a confirmación de abastecimiento y viabilidad.
02
¿Qué son los ejes de acero para herramientas?
Los ejes de acero para herramientas son componentes mecánicos mecanizados a medida fabricados a partir de grados de acero para herramientas seleccionados por su dureza, resistencia al desgaste, tenacidad, rendimiento térmico o estabilidad dimensional. Se utilizan en mecanismos industriales especializados donde los aceros de eje convencionales pueden no proporcionar la superficie o el rendimiento del material requeridos.
Elija acero para herramientas cuando un desgaste definido o una tarea de herramientas lo justifique, no simplemente porque esté disponible una mayor dureza. Los golpes, la fatiga, la lubricación de los contactos y el componente acoplado pueden ser tan importantes como el desgaste abrasivo. Un eje terminado debe satisfacer todos los requisitos de montaje y recorrido de carga.
hecho a dibujo
Geometría controlada, selección de calidad y condición inicial definida.
Procesamiento coordinado
Mecanizado, tratamiento térmico y rectificado final planificados conjuntamente.
Aceptación verificada
Inspección y documentación acordada para el componente terminado.
03
Tipos de ejes de acero para herramientas
Posibles geometrías; La idoneidad del grado depende de la aplicación. Ninguna forma enumerada garantiza que cada grado de acero para herramientas sea apropiado.
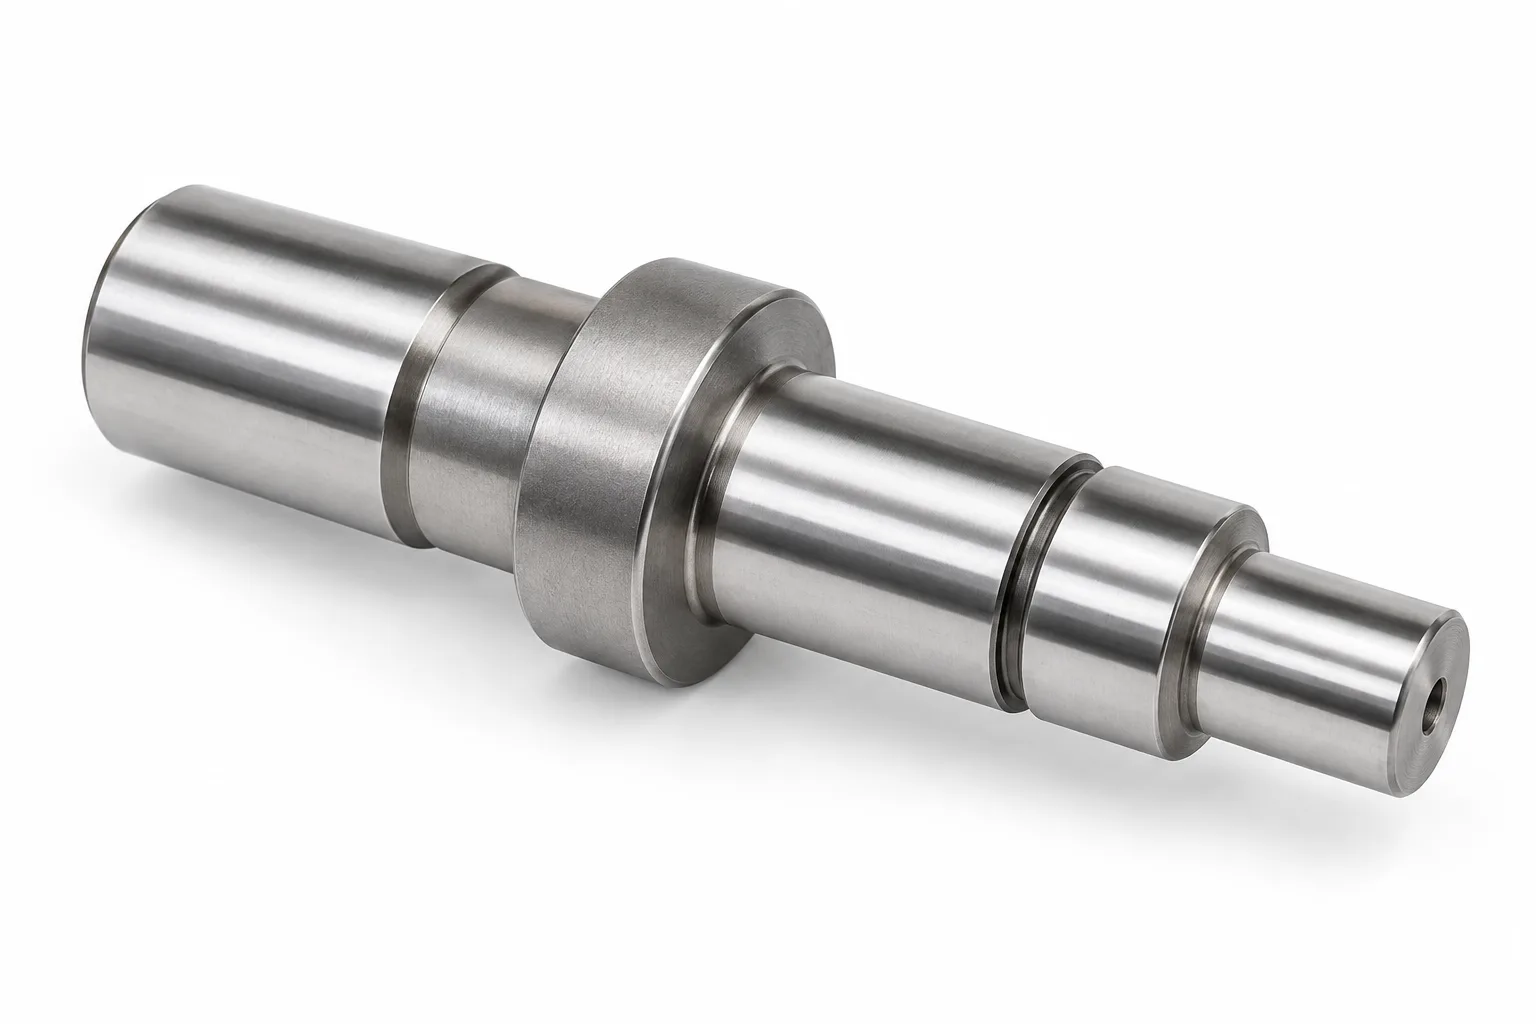
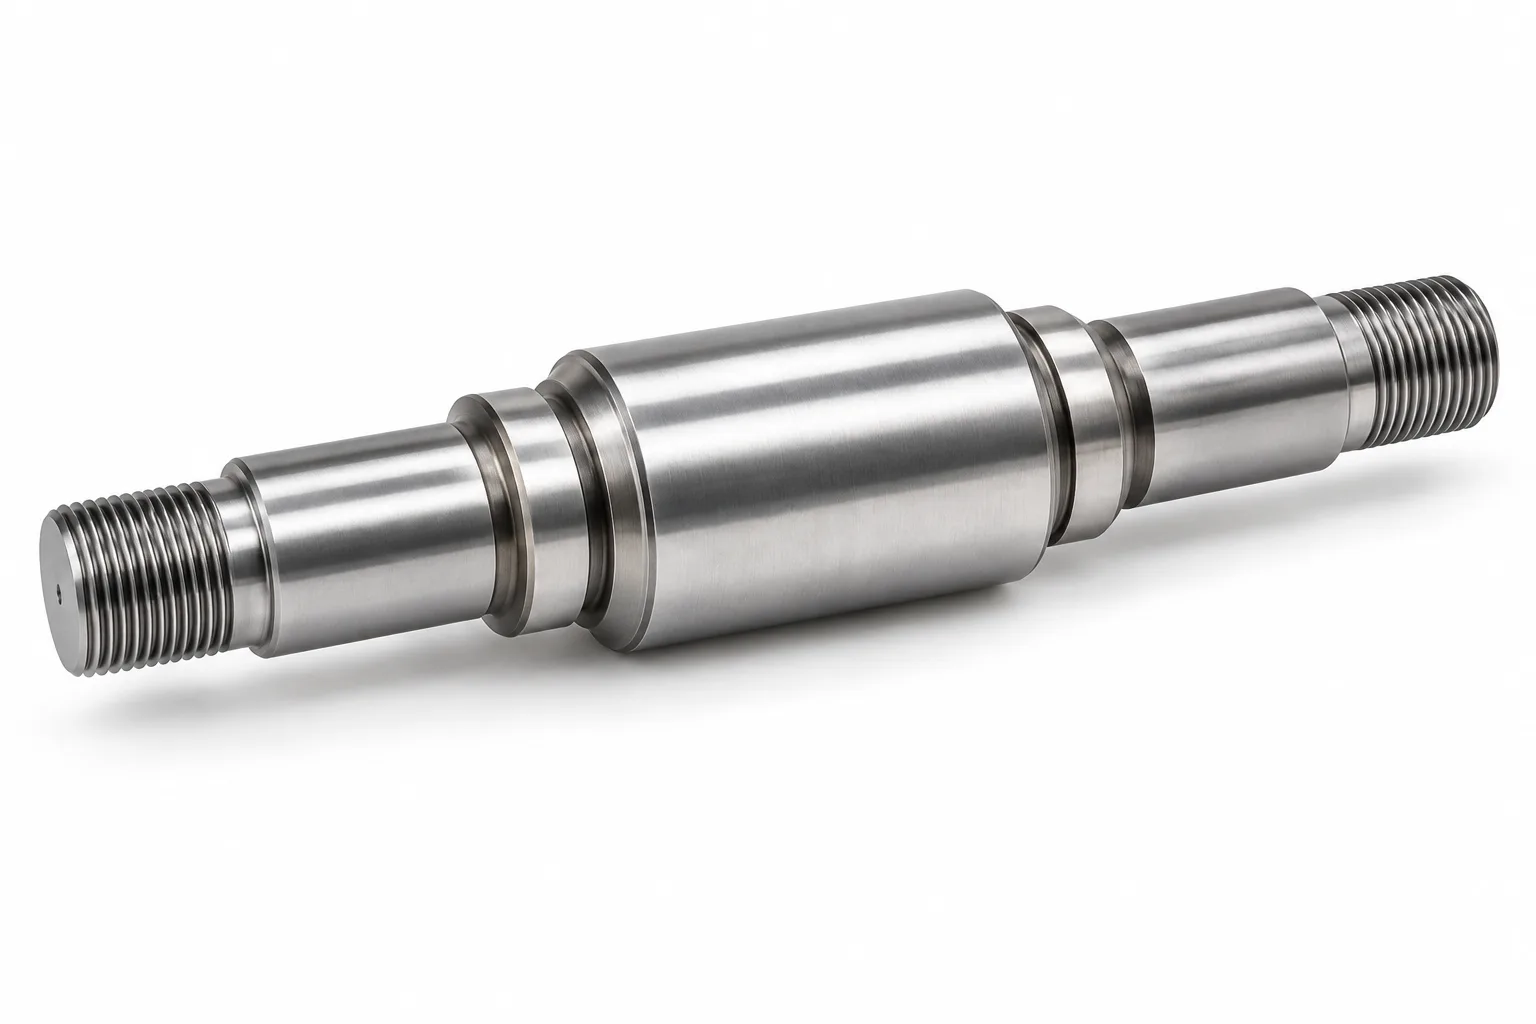
Ejes de acero para herramientas escalonados
Los hombros, los diámetros de ubicación y los muñones rectificados soportan relaciones definidas de rodamientos y ensamblajes. Planifique los radios de transición y el acceso final al rectificado antes del endurecimiento.
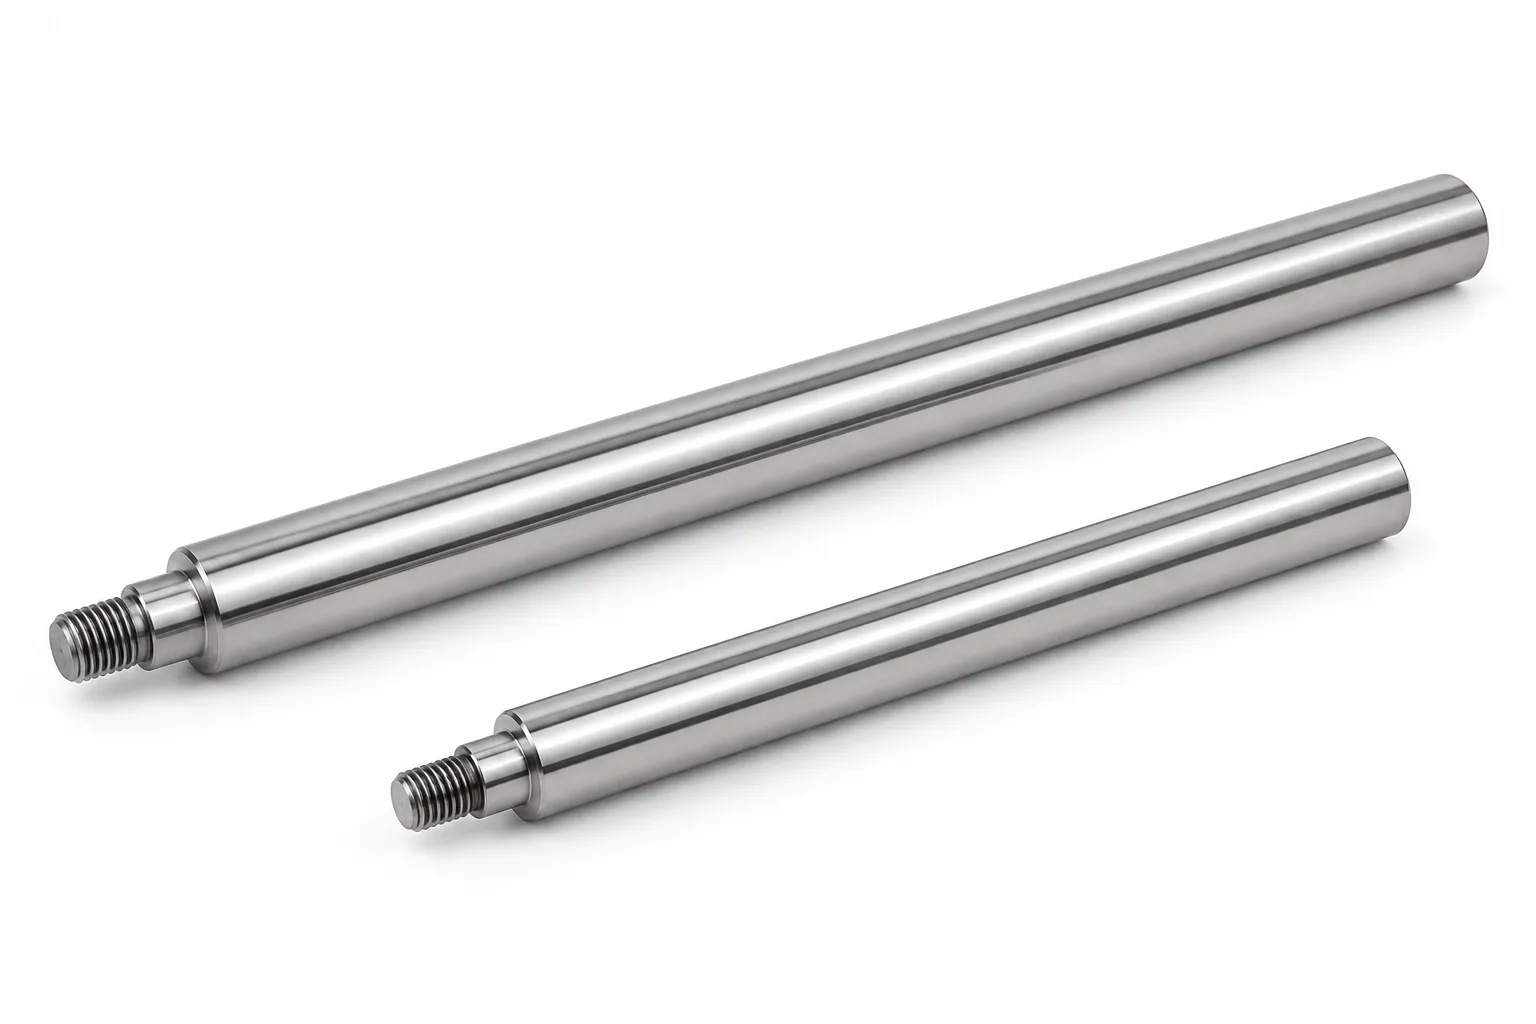
Los mecanismos de guía y posicionamiento sensibles al desgaste necesitan rectitud, acabado superficial y comportamiento de contacto controlados. Haga coincidir la superficie endurecida con el buje, la lubricación y el ciclo de trabajo.
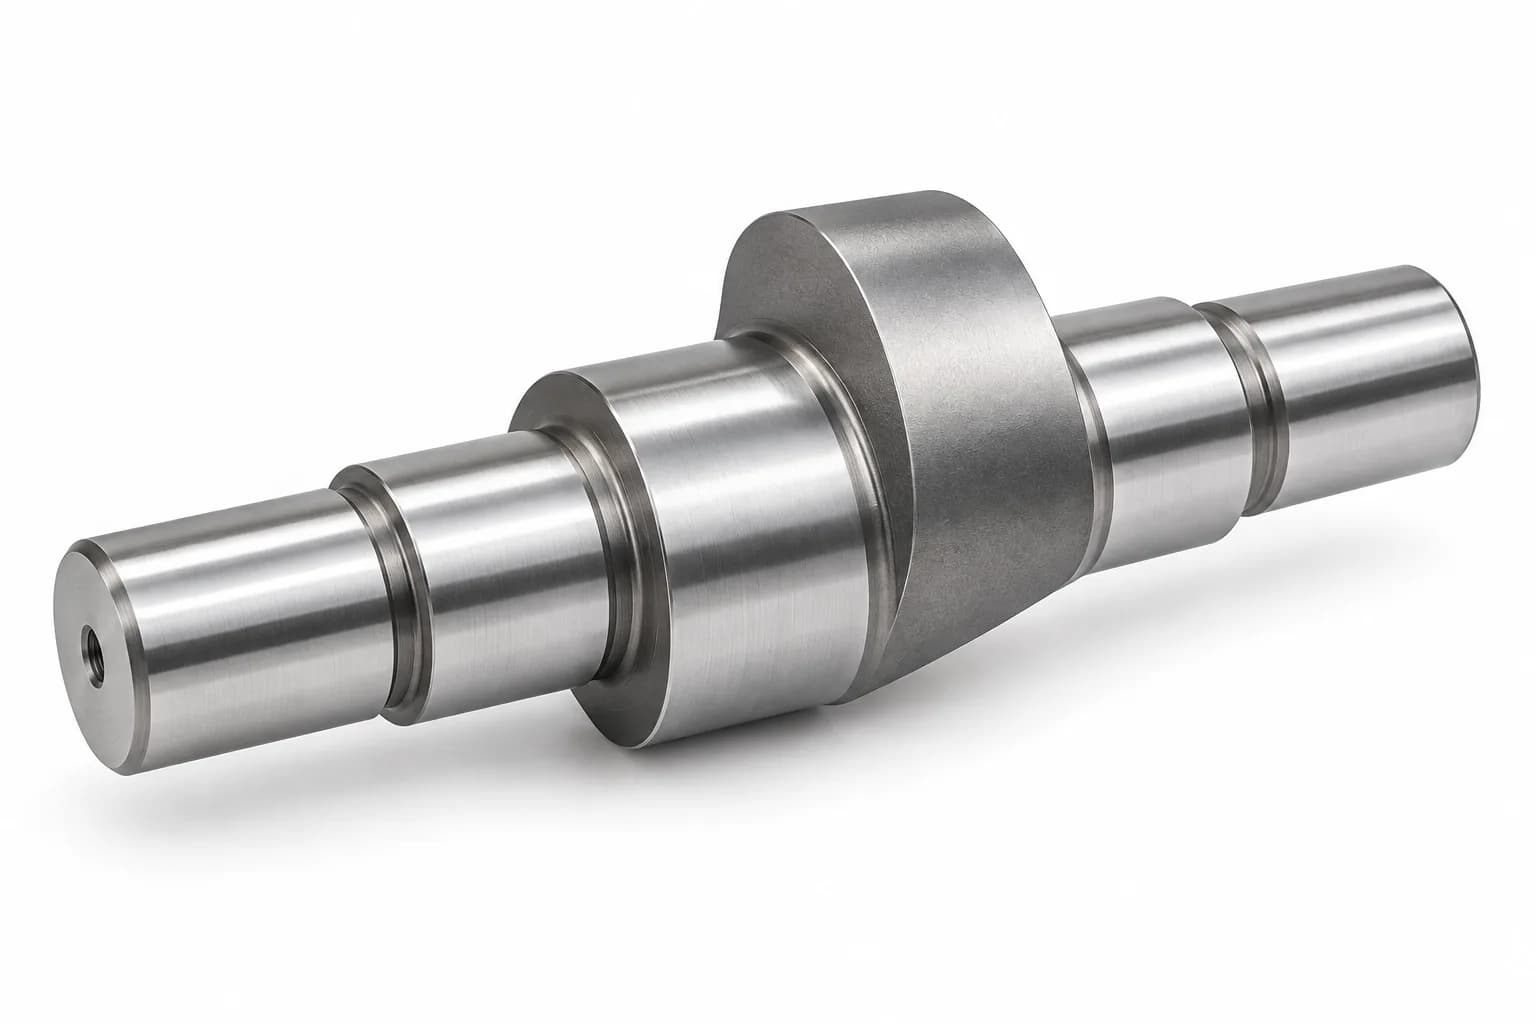
Los muñones desplazados y los perfiles especiales crean un movimiento mecánico controlado. Identifique relaciones angulares, ejes de referencia y requisitos de inspección de perfiles para el componente endurecido terminado.
Las roscas personalizadas y las características de montaje necesitan relieves adecuados y una condición de aceptación definida. Considere las tensiones en la raíz de la rosca y si el corte o el acabado se producen antes o después del endurecimiento.
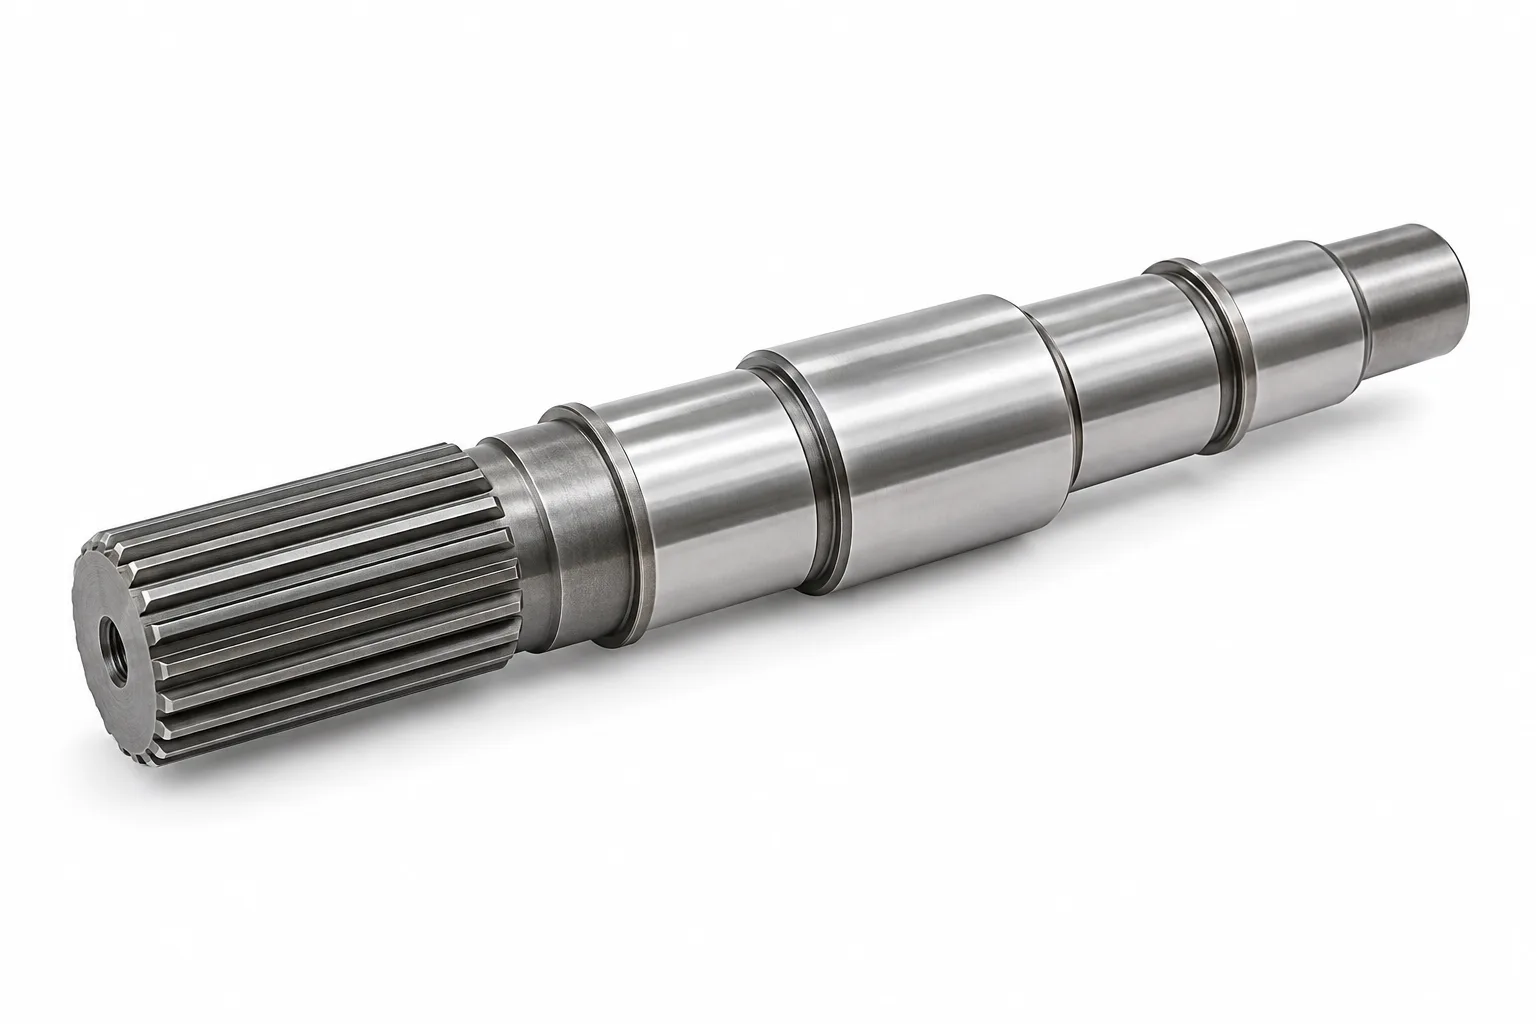
Las interfaces de transferencia de torque especializadas requieren un grado, una geometría dental y una ruta de tratamiento adecuados. La alta dureza no puede reemplazar la evaluación del par cíclico, el impacto y la fatiga de la raíz estriada.
Las superficies funcionales endurecidas para aplicaciones específicas pueden combinar muñones de precisión, características de ubicación y extremos de accionamiento personalizados. Especifique qué superficies soportan desgaste, cuáles soportan carga y cómo se inspecciona cada una.
¿Qué grado de acero para herramientas es mejor para su eje?
D2
Prioridad al desgaste abrasivo
A2
Equilibrio desgaste-resistencia
O1
Ruta de endurecimiento al aceite
H13
Requisitos de trabajo en caliente
Desliza horizontalmente para leer todas las columnas.
Comparación de selección de calidad de eje de acero para herramientas
Grado
Características principales
Aplicaciones potenciales
Consideración del diseño
D2
Acero para herramientas de trabajo en frío con alto contenido de carbono y cromo con fuerte resistencia al desgaste abrasivo.
Ejes y componentes de herramientas sensibles al desgaste.
Dureza relativamente limitada bajo carga de impacto; Revise el choque torsional y la fatiga.
A2
Acero para herramientas de trabajo en frío endurecido al aire que equilibra la resistencia al desgaste y la tenacidad.
Ejes de herramientas de precisión y componentes mecánicos.
La distorsión del tratamiento térmico todavía requiere control; El endurecimiento al aire no significa cero movimiento.
O1
Acero para herramientas endurecido al aceite con útil maquinabilidad en estado recocido.
Pequeños ejes de herramientas, componentes mecánicos y de localización.
Se debe considerar la atenuación de la distorsión, especialmente con características delgadas o asimétricas.
H13
Acero para herramientas para trabajo en caliente con resistencia útil en caliente y resistencia a la fatiga térmica.
Mecanismos de herramientas especializados de alta temperatura.
Revisar el tratamiento, la temperatura de funcionamiento y la carga real; no es un eje universal de servicio caliente.
S7
Acero para herramientas resistente a los golpes con una tenacidad relativamente alta.
Componentes de herramientas cargados por impacto donde el diseño respalda su uso.
La resistencia al desgaste abrasivo es menor que la de algunos grados con alto contenido de carbono; Se requiere revisión especializada.
M2
Acero de alta velocidad con alta dureza en caliente y resistencia al desgaste.
Herramientas rotativas especializadas resistentes al desgaste.
Considere el costo, la fragilidad, la dificultad de mecanizado y rectificado; No es un acero de transmisión predeterminado.
D2, A2, O1 y H13 son direcciones principales de revisión; S7 y M2 son alternativas especializadas. La dureza depende del tratamiento, el tamaño de la sección y la condición especificada. No existe un número de dureza universal para cada grado y no se implica ninguna afirmación de stock permanente.
¿Cómo se fabrican los ejes de acero para herramientas personalizados?
El mecanizado en estado recocido crea la geometría principal; El acabado en estado endurecido establece superficies funcionales finales seleccionadas. La secuencia importa.
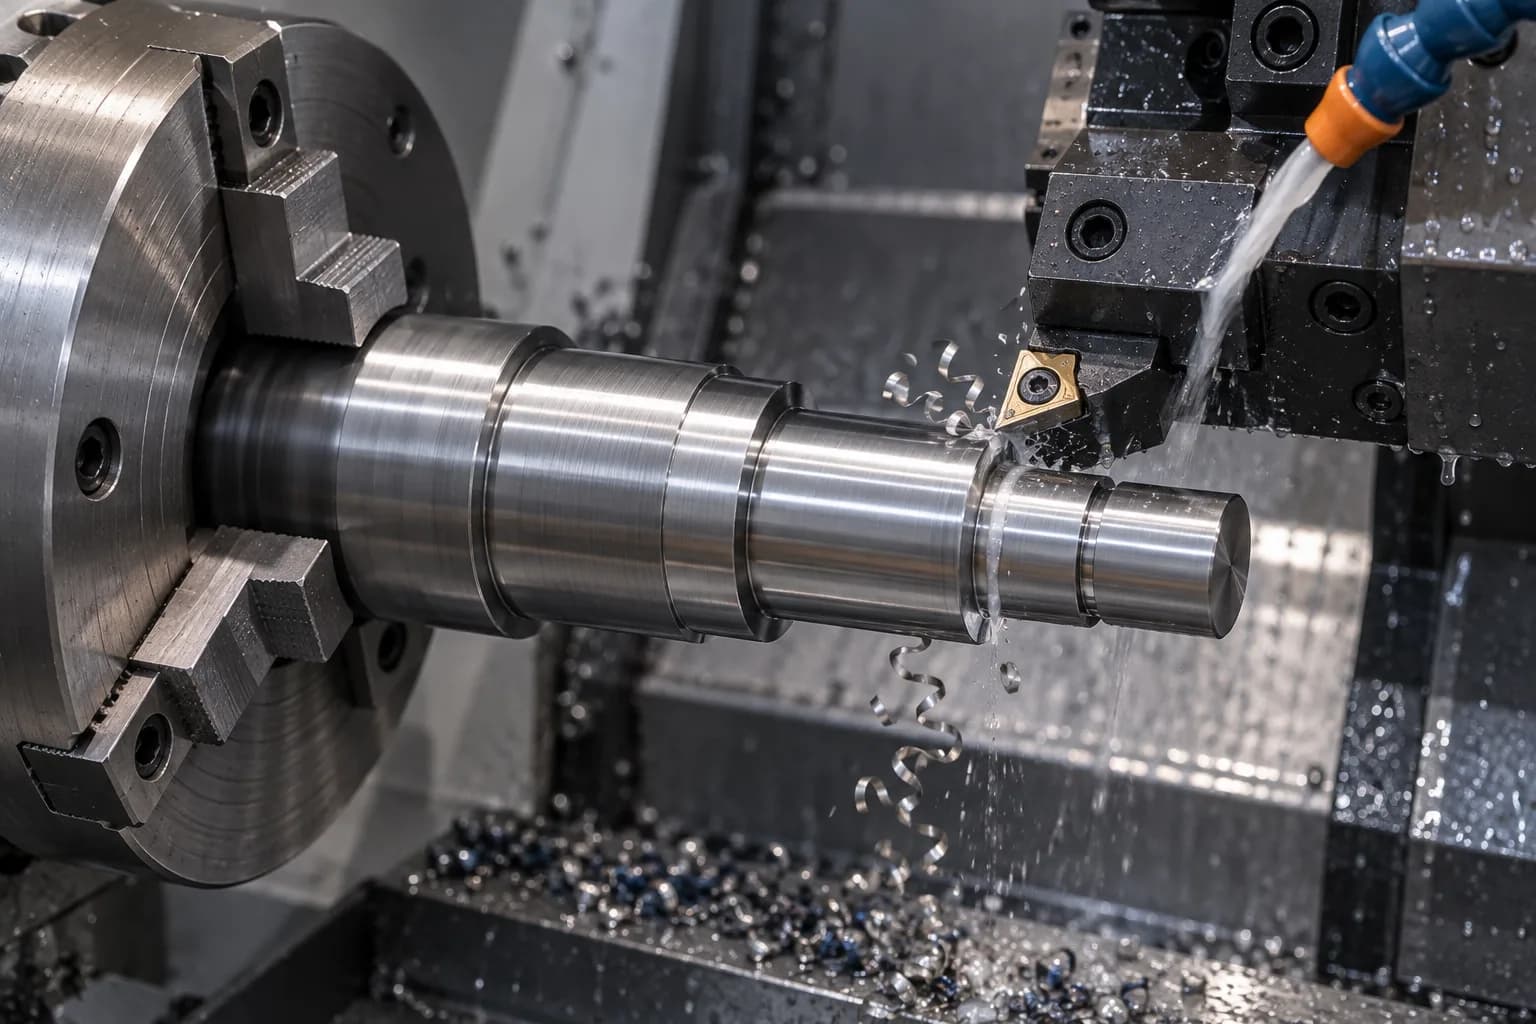
Torneado CNC
Material recocido a máquina para establecer diámetros de eje, hombros, ranuras y perfiles. El soporte rígido, los puntos de referencia planificados y el material de rectificado retenido ayudan a preparar la pieza para el endurecimiento posterior.
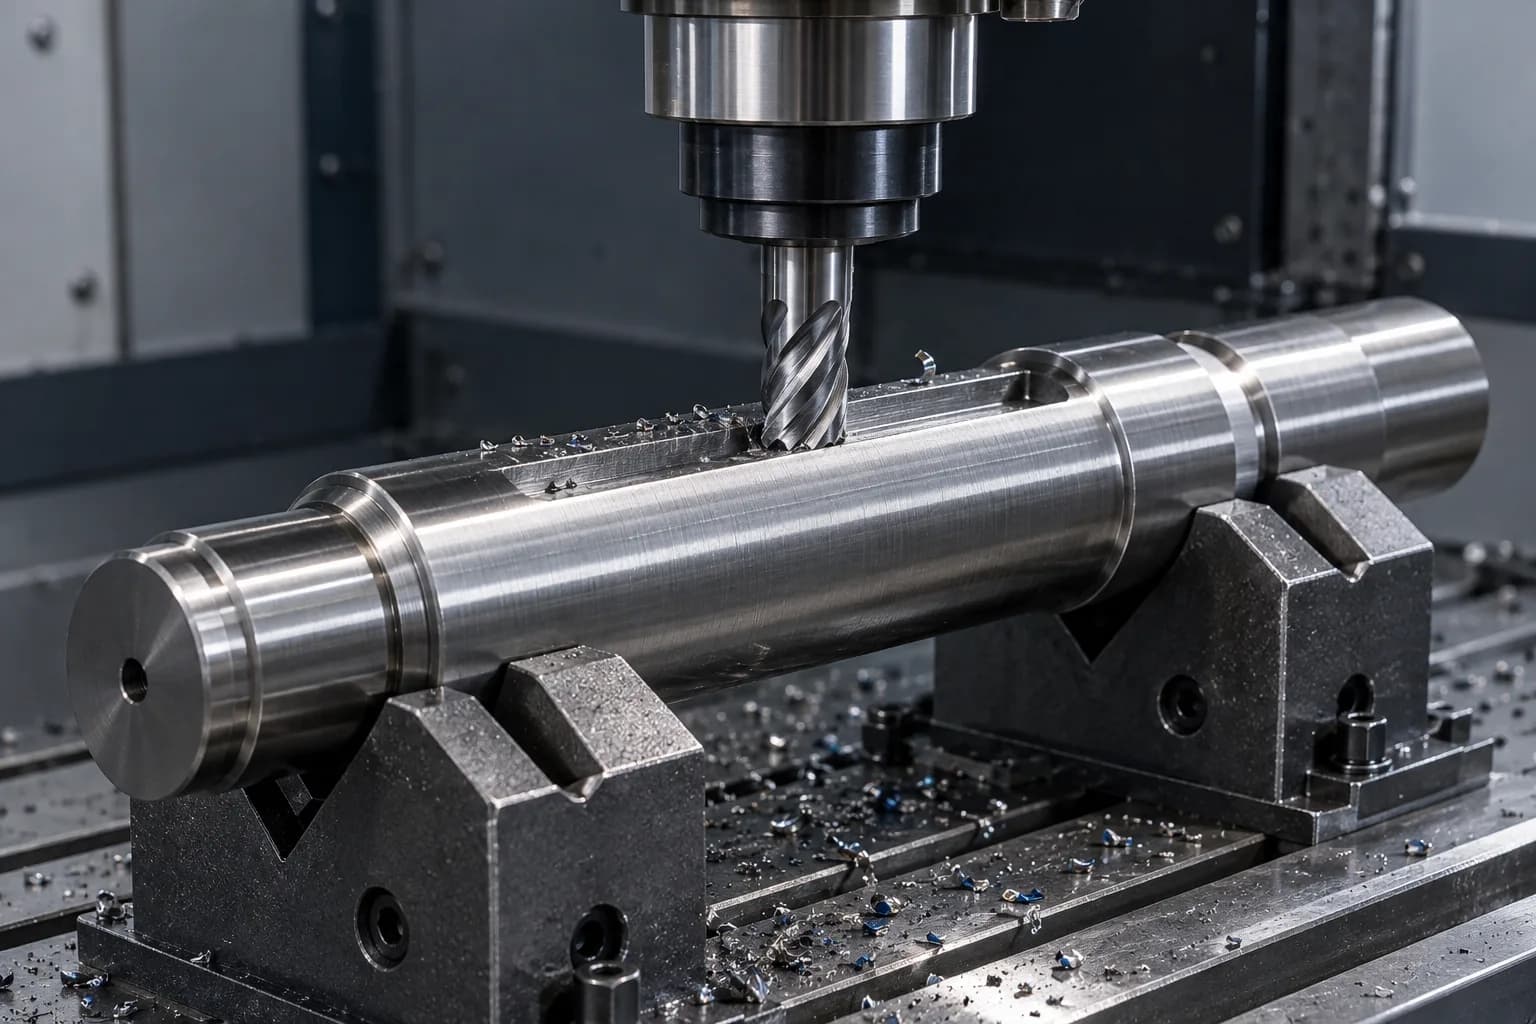
Produzca chaveteros, planos, ranuras y características mecánicas complejas en una etapa adecuada. Es necesario revisar las esquinas internas afiladas y las secciones delgadas para determinar la concentración de tensiones y el movimiento del tratamiento térmico.
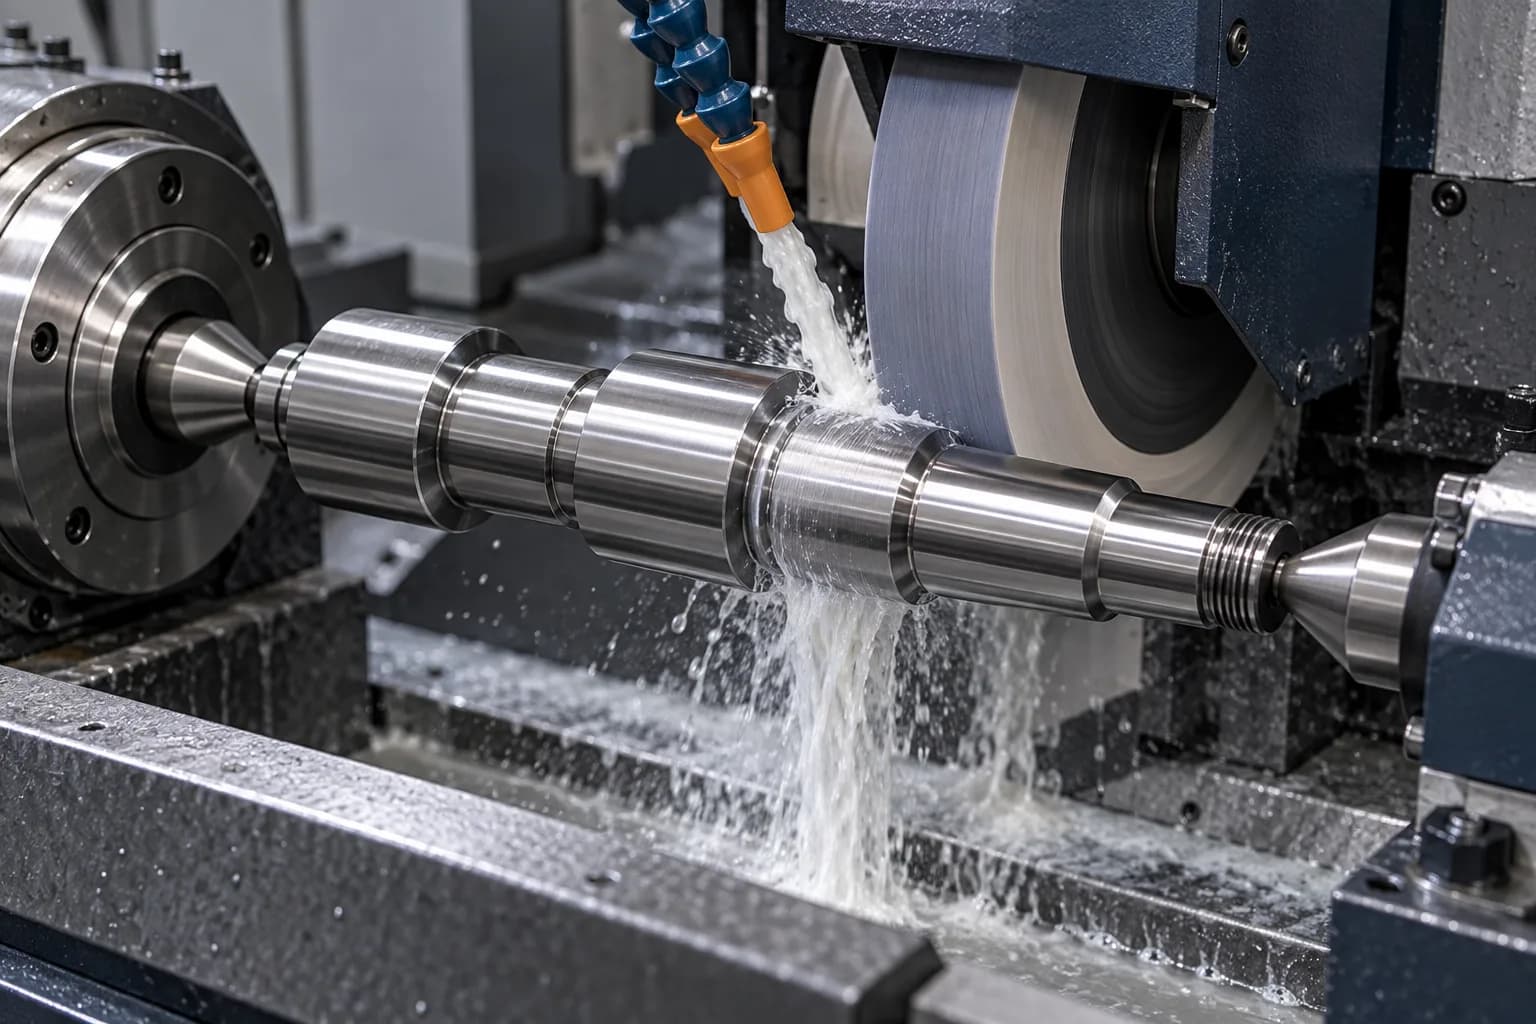
Termine los muñones de rodamientos críticos y las superficies funcionales después del tratamiento térmico especificado. La selección de ruedas, el acabado, el refrigerante y el soporte se planifican en función de la dureza, el contenido de carburo y la geometría.
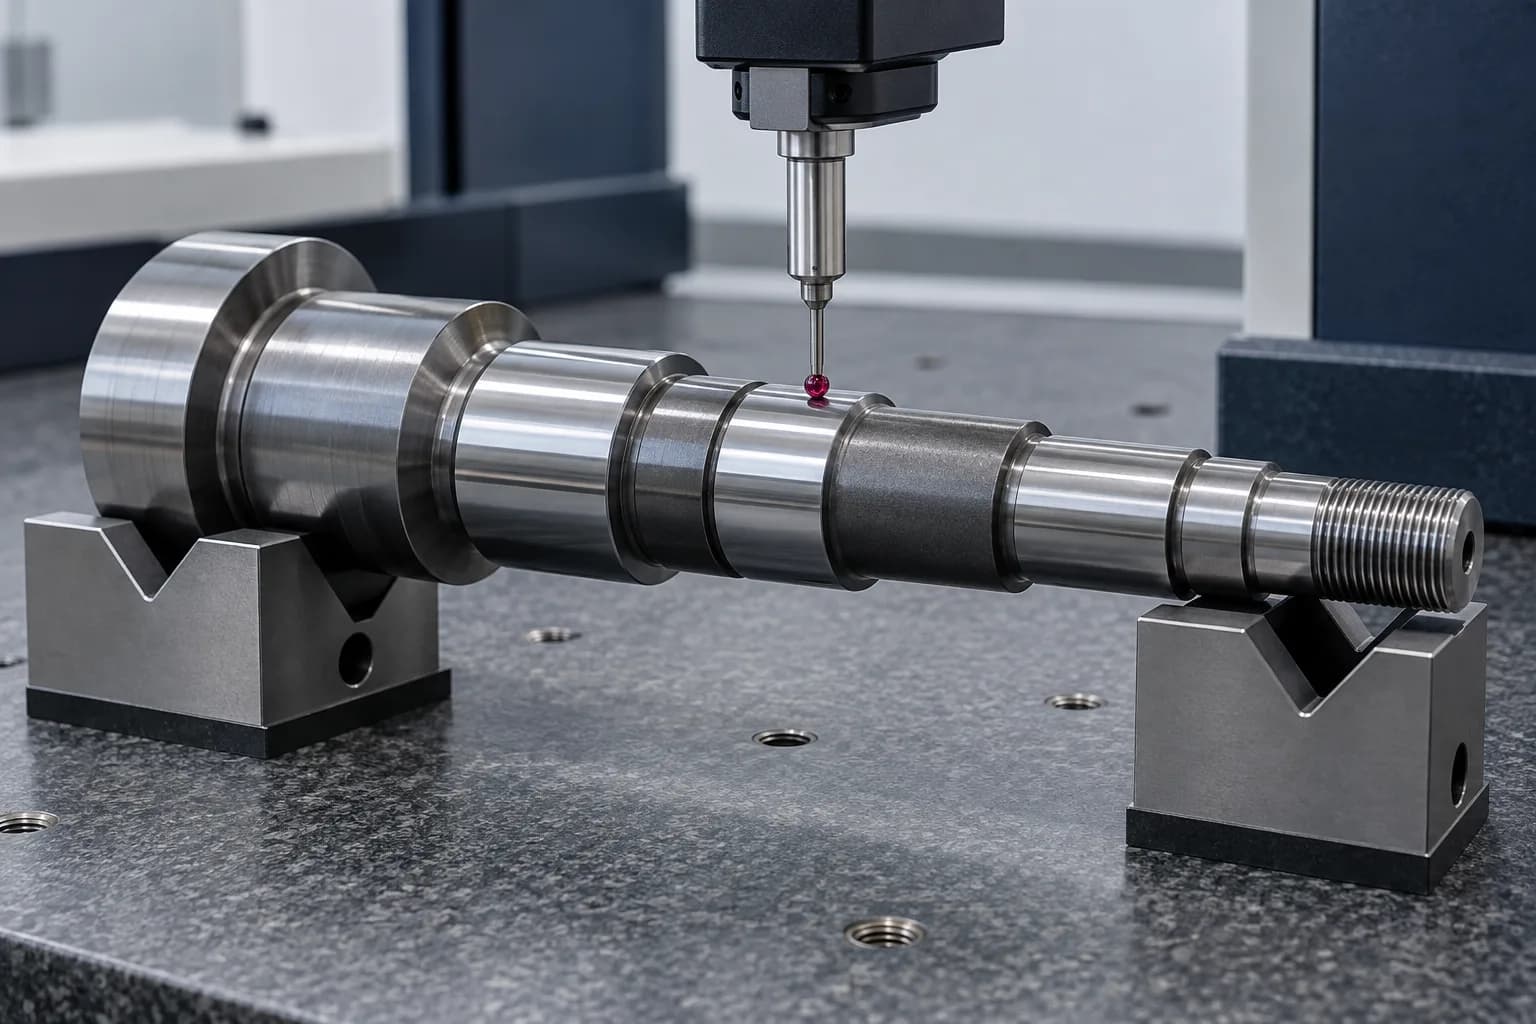
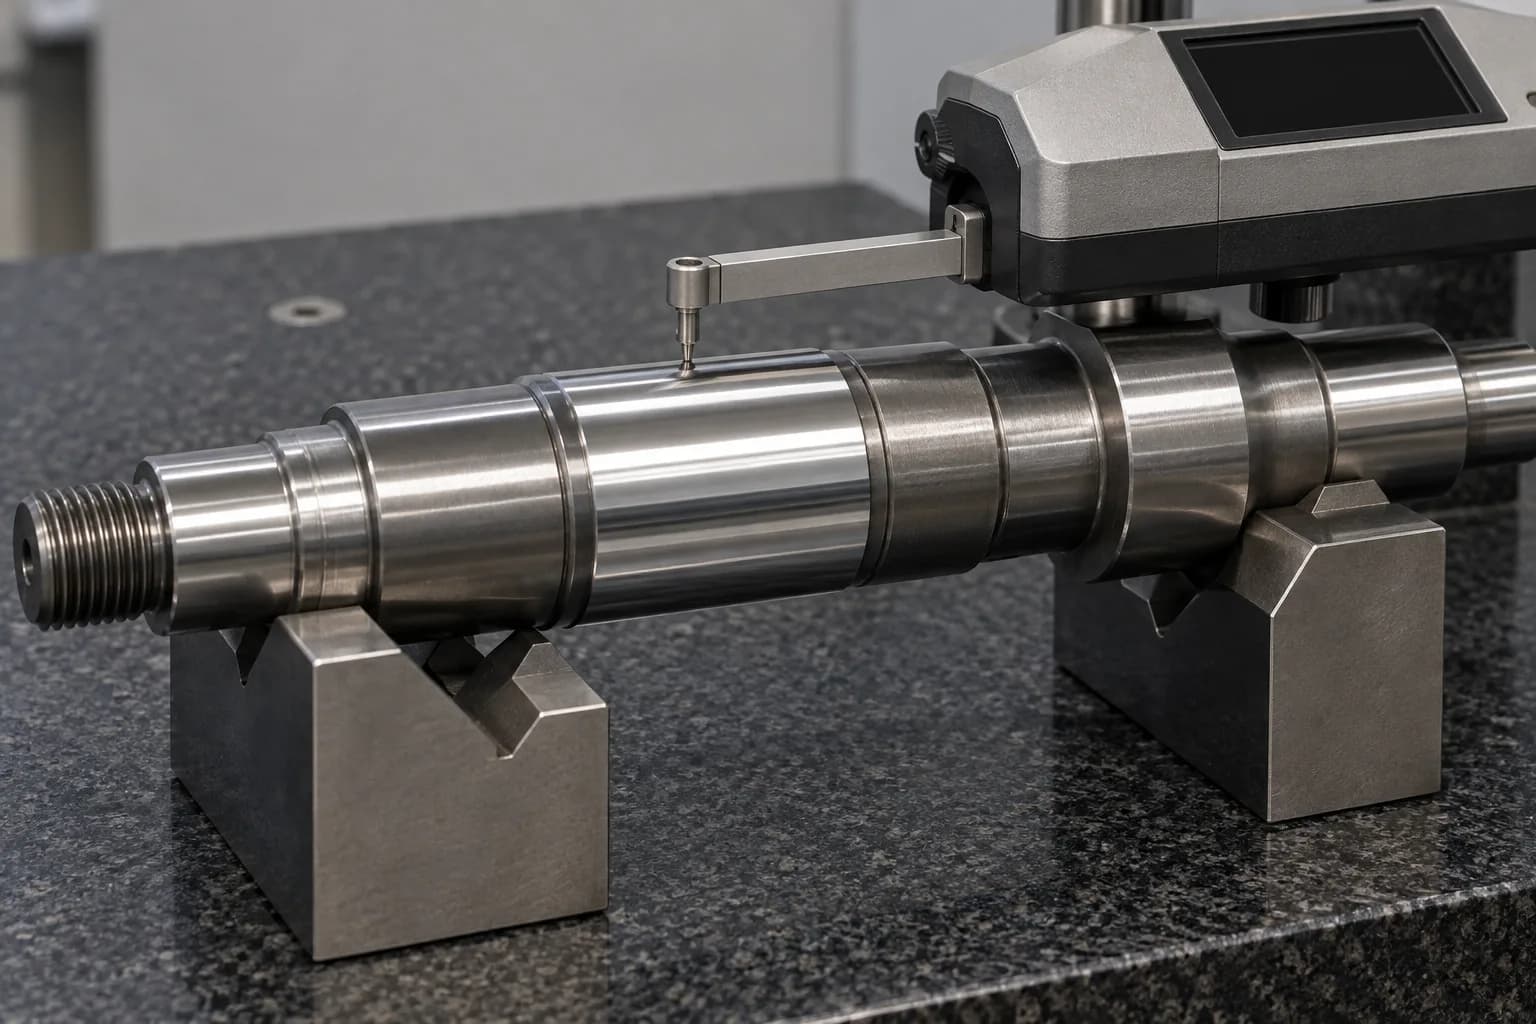
Verifique las dimensiones del dibujo, la geometría y los requisitos de dureza utilizando un plan de inspección acordado. Los controles intermedios apoyan el proceso; La aceptación final se refiere a la condición especificada y terminada.
Opciones de tratamiento térmico para ejes de acero para herramientas
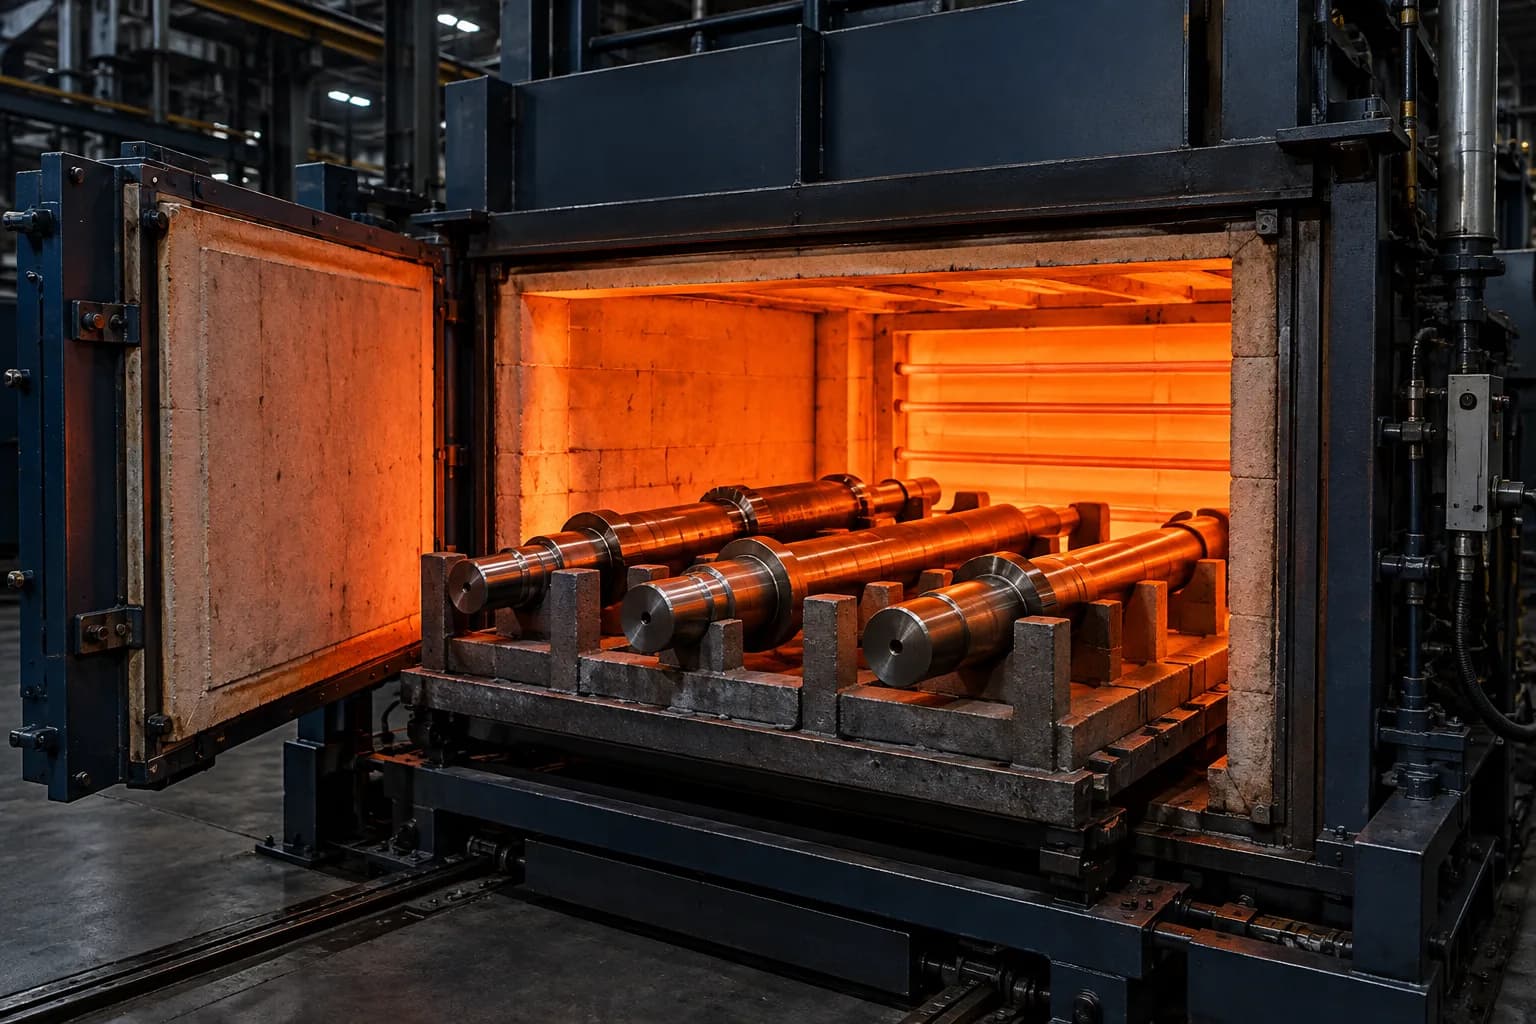
Los aceros para herramientas requieren procedimientos específicos para cada grado. La condición inicial, la sección, la atmósfera del horno, la severidad del enfriamiento y el revenido influyen en las propiedades finales y el movimiento dimensional.
Acuerde la dureza requerida y la especificación de tratamiento antes del mecanizado. No se puede aplicar un ciclo térmico común a todos los grados y el tratamiento criogénico no es universalmente necesario.
Desliza horizontalmente para leer todas las columnas.
Planificación del tratamiento térmico y endurecimiento del eje de acero para herramientas.
Proceso
Propósito
Consideraciones de ingeniería
recocido
Mejorar la maquinabilidad y preparar el material para su procesamiento.
Confirme la condición inicial del material y el procedimiento específico del grado.
Endurecimiento
Desarrollar dureza y propiedades mecánicas específicas.
La austenitización, la atmósfera y el enfriamiento dependen del grado, la sección y la geometría.
Templado
Ajuste la dureza, tenacidad y estabilidad después del enfriamiento.
La temperatura y el número de ciclos siguen el grado y las propiedades requeridas.
aliviar el estrés
Reducir las tensiones residuales en las etapas apropiadas del proceso.
Planifique después del mecanizado de desbaste donde sea necesario para reducir la distorsión posterior.
Tratamiento criogénico
Reducir la austenita retenida en aplicaciones seleccionadas.
Utilizar únicamente cuando esté técnicamente justificado; integrar con la ruta de templado especificada.
Molienda final
Restaura dimensiones críticas y acabado superficial.
Reserve un margen adecuado antes de endurecer e inspeccione las superficies acabadas.
Para antecedentes generales, consulte Guía de tratamiento térmico de Uddeholm. Utilice el procedimiento especificado del grado seleccionado y los requisitos de aceptación acordados para el proyecto.
07
Rectificado de precisión y acabado de superficies para ejes de acero para herramientas
Rectificado cilíndrico
Controle el diámetro y la forma de los cojinetes o muñones deslizantes. El apoyo, aproximación de las ruedas y relieves deben permitir la relación de referencia y el acabado superficial requeridos.
Terminar de pulir
Perfeccione las superficies funcionales seleccionadas donde la aplicación lo requiera. Una apariencia brillante no es prueba de rugosidad, redondez o comportamiento ante la fatiga; conservar criterios de aceptación mensurables.
Desbarbado controlado
Elimine las rebabas de chaveteros, roscas e intersecciones transversales sin enrollar material sobre un muñón de precisión ni cambiar un borde, chaflán o filete específico.
Integridad de la superficie
Gestione el calor de molienda y las tensiones residuales. El calentamiento local excesivo puede ablandar o volver a endurecer una superficie y contribuir al agrietamiento; inspeccionar requisitos de integridad adicionales cuando se especifiquen.
Los recubrimientos o tratamientos de superficie requieren una revisión de la compatibilidad con el grado, la condición del tratamiento térmico, el servicio de contacto y la tolerancia dimensional. La temperatura del proceso no debe afectar las propiedades requeridas del sustrato. La guía de molienda de Uddeholm explica por qué son importantes el estado de las ruedas, el enfriamiento y la integridad de la superficie.
08
Especificaciones de fabricación de ejes de acero para herramientas
Una afirmación general de mecanizado de ±0,005 mm no es una tolerancia final garantizada para cada eje de acero endurecido para herramientas. Evalúe cada característica crítica después de la ruta de fabricación completa.
Desliza horizontalmente para leer todas las columnas.
Especificaciones técnicas y tolerancias del eje de acero para herramientas.
Especificación
Requisito basado en dibujo
Grados de materiales
D2, A2, O1, H13 y otros grados especificados, sujetos a revisión de abastecimiento y viabilidad.
Condición inicial
Condición recocida o especificada por el dibujo; Identificar los requisitos estándar y de trazabilidad del producto.
Diámetro del eje
Confirmado después del dibujo, la sujeción de la pieza y la revisión de la capacidad de la máquina.
Longitud del eje
Evaluado frente a geometría, soporte, esbeltez y riesgo de distorsión.
Tolerancia dimensional
Específico del dibujo, sujeto a viabilidad del proceso y de las condiciones finales.
Dureza
Rango de HRC especificado, ubicaciones de prueba y método de aceptación según grado y tratamiento.
Tolerancias geométricas
Descentramiento, rectitud, redondez, cilindricidad y coaxialidad referenciados a puntos de referencia definidos.
Acabado superficial
Rugosidad definida en el dibujo y configuración relevante, especialmente para superficies de apoyo o deslizantes.
Documentación
Registros de materiales, tratamientos térmicos e inspección según lo acordado antes de la producción.
09
¿Qué deben considerar los ingenieros al diseñar ejes de acero para herramientas?
01
Dureza versus tenacidad
Defina el mecanismo de desgaste, la presión de contacto, el impacto y las inversiones de carga antes de seleccionar la dureza. Una calidad más dura pero menos tolerante a los daños puede fallar por astillamiento o agrietamiento en lugar de por desgaste gradual.
02
Fatiga y concentración de estrés.
Revise los hombros, las raíces de las estrías, los chaveteros, las roscas y los orificios transversales bajo torsión y flexión combinadas. Especifique generosas transiciones factibles y requisitos de superficie sin interferir con las piezas coincidentes.
03
Distorsión por tratamiento térmico
Las longitudes esbeltas, la eliminación asimétrica y los cambios de sección influyen en el movimiento. Coordine el mecanizado de desbaste, el alivio de tensiones, el soporte y las comprobaciones intermedias en lugar de esperar que la geometría final sobreviva al endurecimiento sin cambios.
04
Subsidio de molienda
Reserve material en superficies críticas y proporcione acceso a las ruedas y alivios. Un stock demasiado reducido impide la corrección; La eliminación excesiva aumenta el tiempo del ciclo y el riesgo térmico. Establezca asignaciones específicas para funciones.
05
Requisitos de superficie funcional
Identifique individualmente los asientos de los rodamientos, las superficies deslizantes, los sellos y las interfaces de ensamblaje. Proporcione datos, ajustes, rugosidad, requisitos de bordes y la condición del tratamiento final para que la inspección refleje la función real.
10
Aplicaciones industriales
Usos potenciales, no reclamaciones de proyectos entregados o vida útil validada.
Fabricación de herramientas y troqueles.
Ejes de herramientas de precisión y componentes de localización. Revisión mecanismo de desgaste, alineación y superficies de contacto reemplazables.
Automatización industrial
Ejes guía y de posicionamiento sensibles al desgaste. Revisión rectitud, lubricación, presión de contacto y movimiento repetido.
Maquinaria formadora
Componentes mecánicos endurecidos especializados. Revisión impacto, ciclos de temperatura y fatiga en las transiciones geométricas.
Equipo de embalaje
Mecanismos de movimiento y posicionamiento de alto desgaste. Revisión ciclo de trabajo, limpieza, fricción y compatibilidad de contracaras.
Maquinaria industrial
Ejes personalizados que requieren superficies funcionales endurecidas. Revisión la ruta de carga completa, los ajustes del muñón y la condición de aceptación.
Equipos de pruebas mecánicas.
Ejes y accesorios de precisión especializados. Revisión dirección de carga, repetibilidad y controles geométricos documentados.
Acero para herramientas versus acero aleado versus ejes de acero inoxidable
Desliza horizontalmente para leer todas las columnas.
Comparación de ejes de acero aleado y acero inoxidable para herramientas
factores
Acero para herramientas
Acero aleado
Acero inoxidable
Impulsor de selección primaria
Dureza, desgaste o rendimiento de herramientas especializadas.
Fuerza, tenacidad y resistencia a la fatiga.
Resistencia a la corrosión y rendimiento mecánico específico del grado.
Capacidad de endurecimiento
A menudo alto; La pendiente y la ruta térmica determinan el resultado.
Amplia gama según grado y tratamiento.
Dependiente del grado; Las familias austeníticas, martensíticas y endurecidas por precipitación difieren.
Dureza
Varía; algunos grados son relativamente frágiles en condiciones seleccionadas.
A menudo es ventajoso para ejes cargados en condiciones adecuadas.
Varía según el grado, la condición y la temperatura.
Costo de mecanizado
A menudo es más alto después del endurecimiento, con necesidades de pulido adicionales.
Depende del grado, la condición y la geometría.
Dependiente del grado; El endurecimiento por trabajo y el desgaste de las herramientas pueden afectar el costo.
Aplicación típica del eje
Componentes especializados sensibles al desgaste.
Ejes de transmisión y de alta carga.
Ejes sensibles a la corrosión cuyo grado se adapta al entorno.
Seleccione la familia de materiales por mecanismo de falla, entorno operativo y requisitos totales de piezas terminadas. Estas comparaciones son cualitativas; no establecen una clasificación universal para cada grado o condición.
Verifique los muñones relevantes en la condición final usando métodos apropiados a la tolerancia. Las lecturas de diámetro por sí solas no establecen todos los requisitos de forma.
Desviación, rectitud y referencias.
Utilice el esquema de referencia y soporte del dibujo. Acuerde si la aceptación se refiere al eje del eje, muñones individuales, montaje funcional u otra referencia indicada.
Rugosidad de la superficie del muñón del rodamiento
Mida las superficies especificadas con los parámetros requeridos y las condiciones de evaluación. El pulido visual no sustituye a un resultado de rugosidad definido.
Dureza después del tratamiento térmico.
Confirme el rango especificado, el método de prueba y las ubicaciones adecuadas. Coordine cualquier restricción de indentación en las superficies funcionales del suelo con el plan de inspección.
Chaveteros, roscas y dimensiones funcionales.
Inspeccione características de conexión, relieves, ajustes y relaciones angulares críticas. Incluya requisitos que siguen siendo difíciles de corregir después del endurecimiento.
Documentación de materiales y tratamientos.
Acuerde la identidad del material requerido, las referencias de lote o calor, los registros de tratamiento y los informes de inspección. Registre la disponibilidad y el alcance durante la cotización, no después de la producción.
13
¿Por qué elegir Topshaft para ejes de acero para herramientas personalizados?
Revisión técnica basada en dibujos.
Comience con el dibujo y la aplicación controlados en lugar de una afirmación genérica de dureza. Identifique la identidad del material, la condición final, las características sensibles a la carga y la evidencia necesaria para la aceptación.
Mecanizado de ejes de precisión
Coordine funciones de torneado, fresado y conexión en torno a puntos de referencia funcionales. Revise la sujeción, la esbeltez y el acceso al mecanizado antes de establecer la ruta para un eje de acero para herramientas personalizado.
Planificación del tratamiento térmico y la molienda.
Planificar la transición del mecanizado recocido al templado y rectificado final. Los márgenes, alivios, controles de distorsión y compatibilidad de tratamientos se consideran en conjunto, sujetos a la confirmación del proyecto.
Inspección de superficies críticas
Traduzca el dibujo en controles dimensionales, geométricos, de superficie y de dureza acordados. Defina el alcance del informe y las expectativas de trazabilidad con anticipación para respaldar adquisiciones claras de OEM y pedidos repetidos.
Topshaft es la división de fabricación de ejes de precisión de Dongguan Tops Precision Manufacture Co., Ltd., que opera junto con Topsbest Precision para proyectos OEM centrados en ejes. Revisar la información de la empresa. y el Alcance de fabricación de ejes personalizados. Solicitar pruebas de producción relevantes para el proyecto; Aquí no se afirma ningún caso de cliente ni resultado de inspección.
14
Preguntas frecuentes sobre ejes de acero para herramientas
Respuestas directas sobre calidades, endurecimiento, geometría del eje y requisitos de cotización.
¿Qué grados de acero para herramientas se utilizan habitualmente para ejes de precisión?
D2, A2, O1 y H13 son calificaciones comunes a evaluar; S7 y M2 son alternativas especializadas. Abordan diferentes requisitos de desgaste, impacto y temperatura, no niveles de rendimiento intercambiables. Especificar el estándar del producto, condición de suministro, tratamiento térmico final y requisitos de aceptación. La disponibilidad y la idoneidad para una geometría de eje particular se deben confirmar durante la revisión del dibujo.
¿El acero para herramientas D2 es adecuado para ejes giratorios?
El D2 puede adaptarse a componentes giratorios seleccionados sensibles al desgaste, pero no es un material universal para ejes de alta carga. Su resistencia al desgaste abrasivo viene con una tenacidad limitada en relación con alternativas más duras. Revise las consecuencias de flexión, torsión cíclica, choque, muescas y fallas. Puede ser preferible un acero de aleación adecuadamente tratado térmicamente u otro acero para herramientas cuando el impacto o la fatiga dominan sobre el desgaste abrasivo.
¿Cuál es la diferencia entre los ejes de acero para herramientas D2 y A2?
D2 generalmente enfatiza la resistencia al desgaste abrasivo, mientras que A2 ofrece un equilibrio diferente entre resistencia al desgaste y tenacidad. La selección del grado aún depende del tratamiento especificado, la sección y las condiciones de servicio. Ninguno de los dos elimina los requisitos de distorsión o rectificado. Compare el probable mecanismo de falla, la geometría crítica y el costo completo de la pieza terminada en lugar de seleccionar únicamente por la dureza nominal o el contenido de cromo.
¿Se pueden mecanizar ejes de acero para herramientas después del endurecimiento?
Sí, las características endurecidas seleccionadas se pueden terminar mediante esmerilado o métodos de mecanizado en duro adecuados cuando el grado, la dureza y la geometría lo permitan. Esto es diferente del torneado y fresado ordinario en estado recocido. Es necesario revisar el acceso a las herramientas, el soporte rígido, la selección de ruedas o insertos y la integridad de la superficie. Planifique el material de endurecimiento previo y los datos finales en lugar de asumir que cada característica se puede corregir después.
¿Qué dureza pueden alcanzar los ejes de acero para herramientas?
La dureza alcanzable depende del grado, el ciclo de tratamiento térmico, el tamaño de la sección y el equilibrio de propiedades requerido. No existe un valor único de HRC apropiado para todos los ejes de acero para herramientas. Especifique un rango aceptable, método de prueba, ubicaciones y condición final. La cotización debe confirmar la viabilidad; la dureza por sí sola no demuestra tenacidad, resistencia a la fatiga, estabilidad dimensional o idoneidad para el servicio operativo real.
¿Cómo afecta el tratamiento térmico a la rectitud y al descentramiento del eje?
El tratamiento térmico puede cambiar la rectitud, el tamaño y la desviación mediante gradientes térmicos, transformación de fase y redistribución de tensiones. Los ejes delgados o asimétricos requieren especial atención. Una ruta coordinada puede incluir mecanizado por etapas, alivio de tensiones, tratamiento controlado, controles intermedios y material de rectificado final reservado. El alcance de la corrección y la aceptación final deben evaluarse para la pendiente, la geometría y los datos de dibujo reales.
¿Topshaft puede fabricar ejes de acero para herramientas personalizados a partir de dibujos?
Topshaft acepta consultas basadas en planos para ejes de acero para herramientas con acabado personalizado. Enviar el dibujo o modelo controlado, grado, condición inicial, requisitos de tratamiento e inspección para revisión técnica. Se confirman para el proyecto la viabilidad de fabricación, el abastecimiento de materiales, las tolerancias críticas y la documentación. Una geometría de eje o grado de acero listados no implica que todas las combinaciones sean adecuadas o estén disponibles permanentemente.
¿Qué información se necesita para cotizar un eje de acero templado para herramientas?
Proporcione la revisión del dibujo, el grado y estándar del material, la condición inicial, la dureza requerida, la especificación del tratamiento térmico y la cantidad. Marque ajustes críticos, referencias, tolerancias geométricas, acabado superficial y bordes funcionales. Incluya documentos de inspección, cargas de aplicación o condiciones de desgaste y expectativas de entrega. Envíe archivos CAD de respaldo cuando sea útil; Identifique cualquier requisito no resuelto para que los supuestos puedan discutirse antes de la cotización y la producción.
15
Solicite una cotización para ejes de acero para herramientas personalizados
Envíe el dibujo del comprador, la calidad del material, la condición inicial, la dureza requerida, las especificaciones del tratamiento térmico, las tolerancias críticas, el acabado de la superficie y la cantidad. Incluya documentos de inspección y expectativas de entrega para una cotización de componente terminado.
Identificar superficies funcionales endurecidas y rectificadas.
Indique el desgaste operativo, el impacto y las condiciones de carga.
Confirme la revisión del dibujo y la condición de aceptación final.