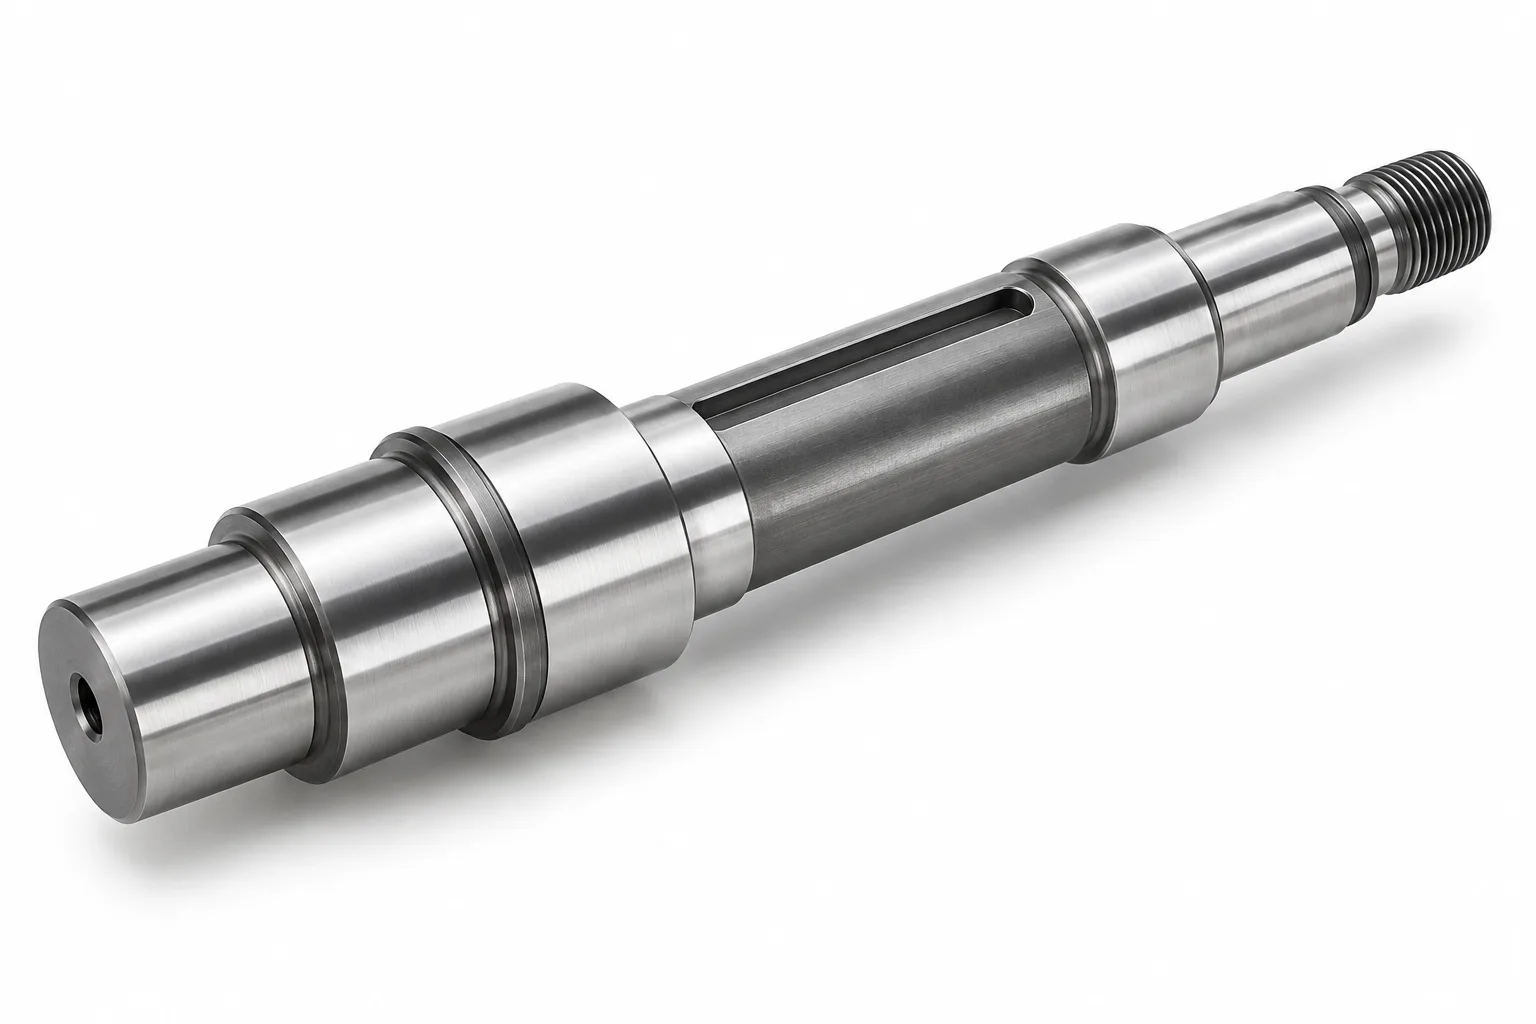
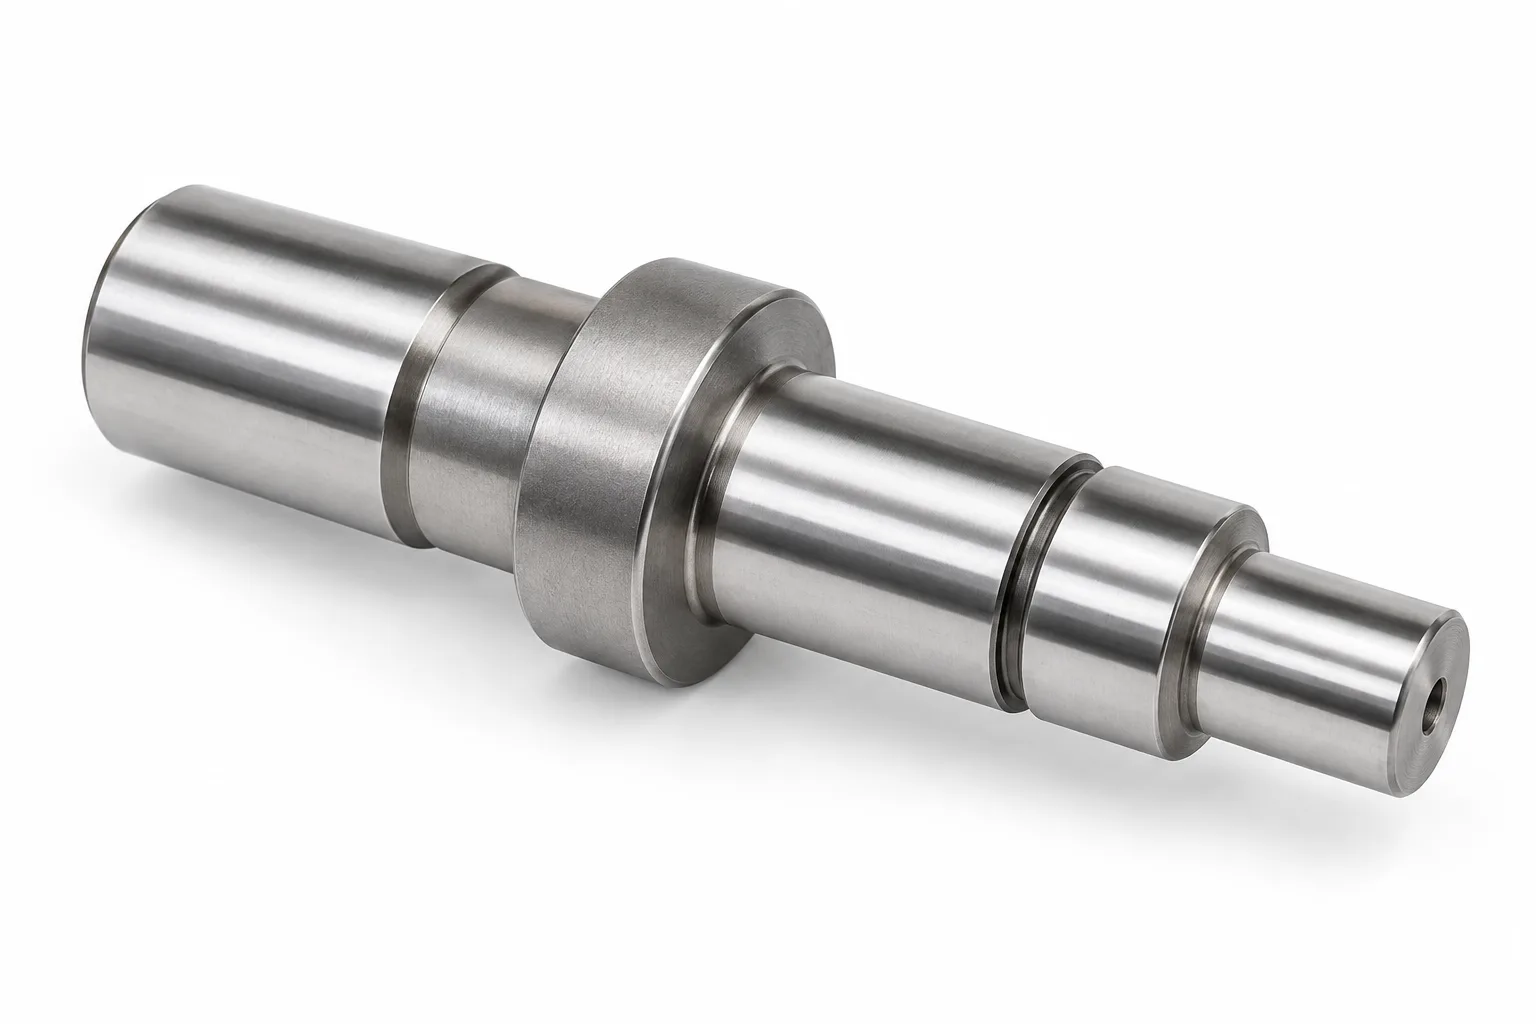
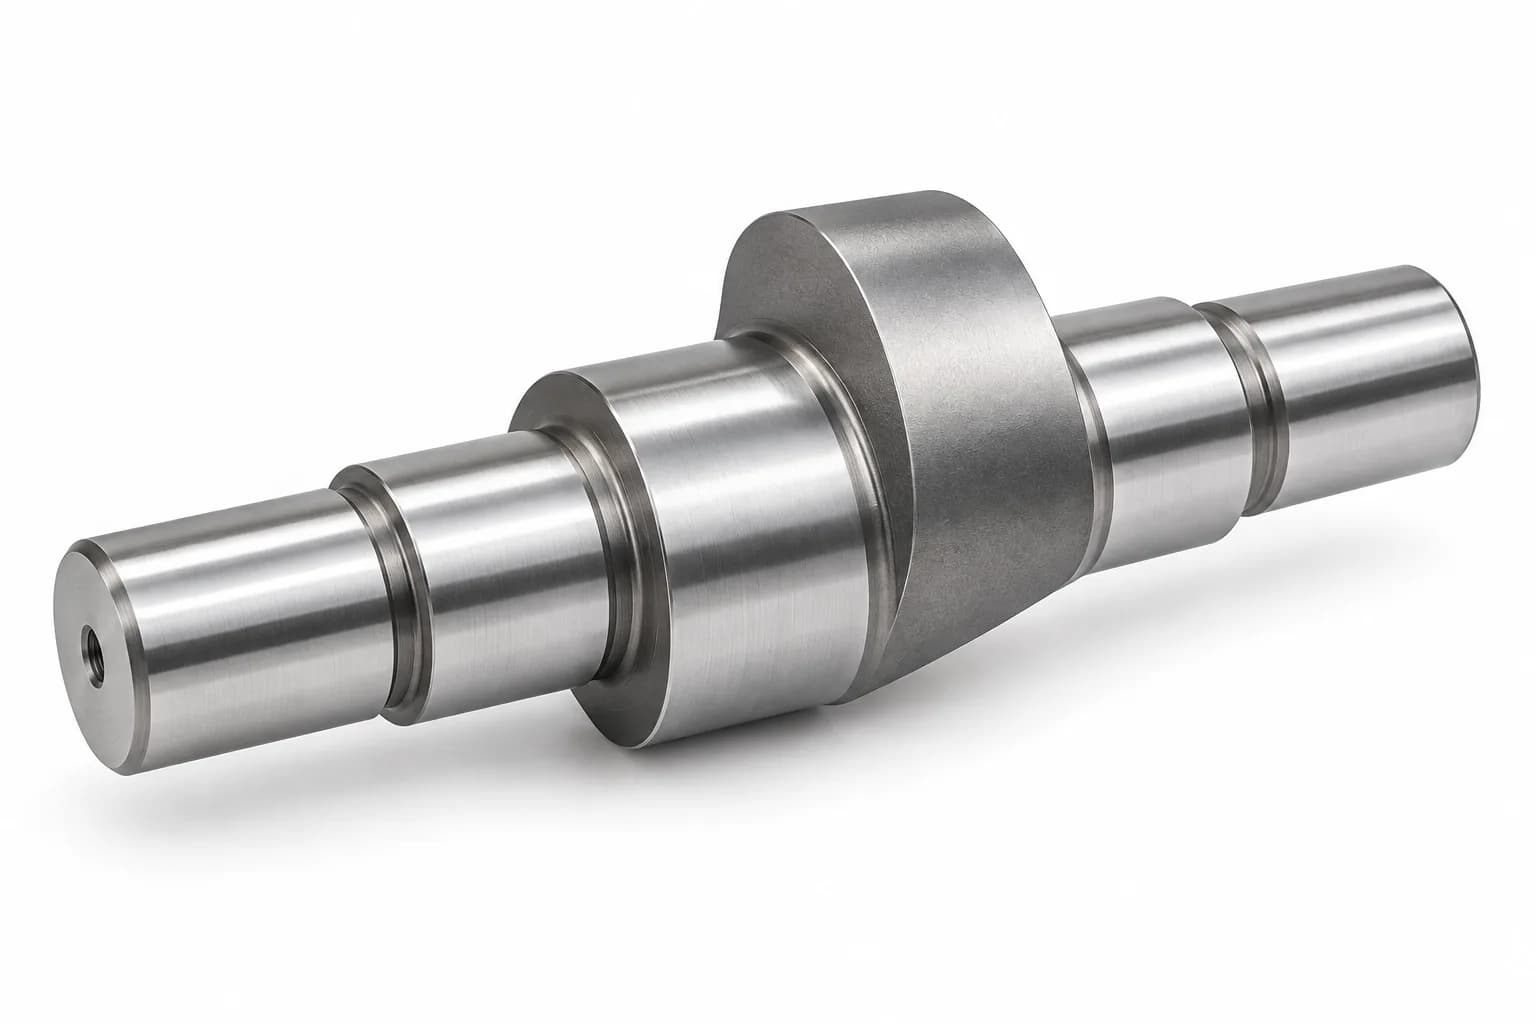
Производитель валов из инструментальной стали на заказ
Topshaft предлагает решения для обработки на станках с ЧПУ на основе чертежей нестандартных валов из инструментальной стали, используемых в чувствительном к износу промышленном оборудовании и инструментах. Мы анализируем марки материалов, требования к термообработке, критическую геометрию вала и спецификации окончательного контроля, чтобы разработать практические производственные решения для OEM-проектов.
Варианты материалов подлежат поиску и подтверждению технико-экономического обоснования.
02
Что такое валы из инструментальной стали?
Валы из инструментальной стали представляют собой изготовленные по индивидуальному заказу механические компоненты, изготовленные из марок инструментальной стали, выбранных по твердости, износостойкости, ударной вязкости, термическим характеристикам или стабильности размеров. Они используются в специализированных промышленных механизмах, где обычные стали для валов не могут обеспечить требуемые характеристики поверхности или материала.
Выбирайте инструментальную сталь, когда это оправдано определенным износом или режимом работы инструмента, а не просто потому, что доступна более высокая твердость. Удары, усталость, контактная смазка и сопрягаемые детали могут быть столь же важны, как и абразивный износ. Готовый вал должен полностью удовлетворять требованиям по нагружению и сборке.
Сделано по рисунку
Контролируемая геометрия, выбор сплава и определенные начальные условия.
Скоординированная обработка
Механическая обработка, термообработка и окончательное шлифование планируются одновременно.
Подтвержденное принятие
Проверка и согласование документации на готовый компонент.
03
Типы валов из инструментальной стали
Возможные геометрии; Пригодность класса зависит от применения. Ни одна из перечисленных форм не гарантирует, что подойдет каждая марка инструментальной стали.
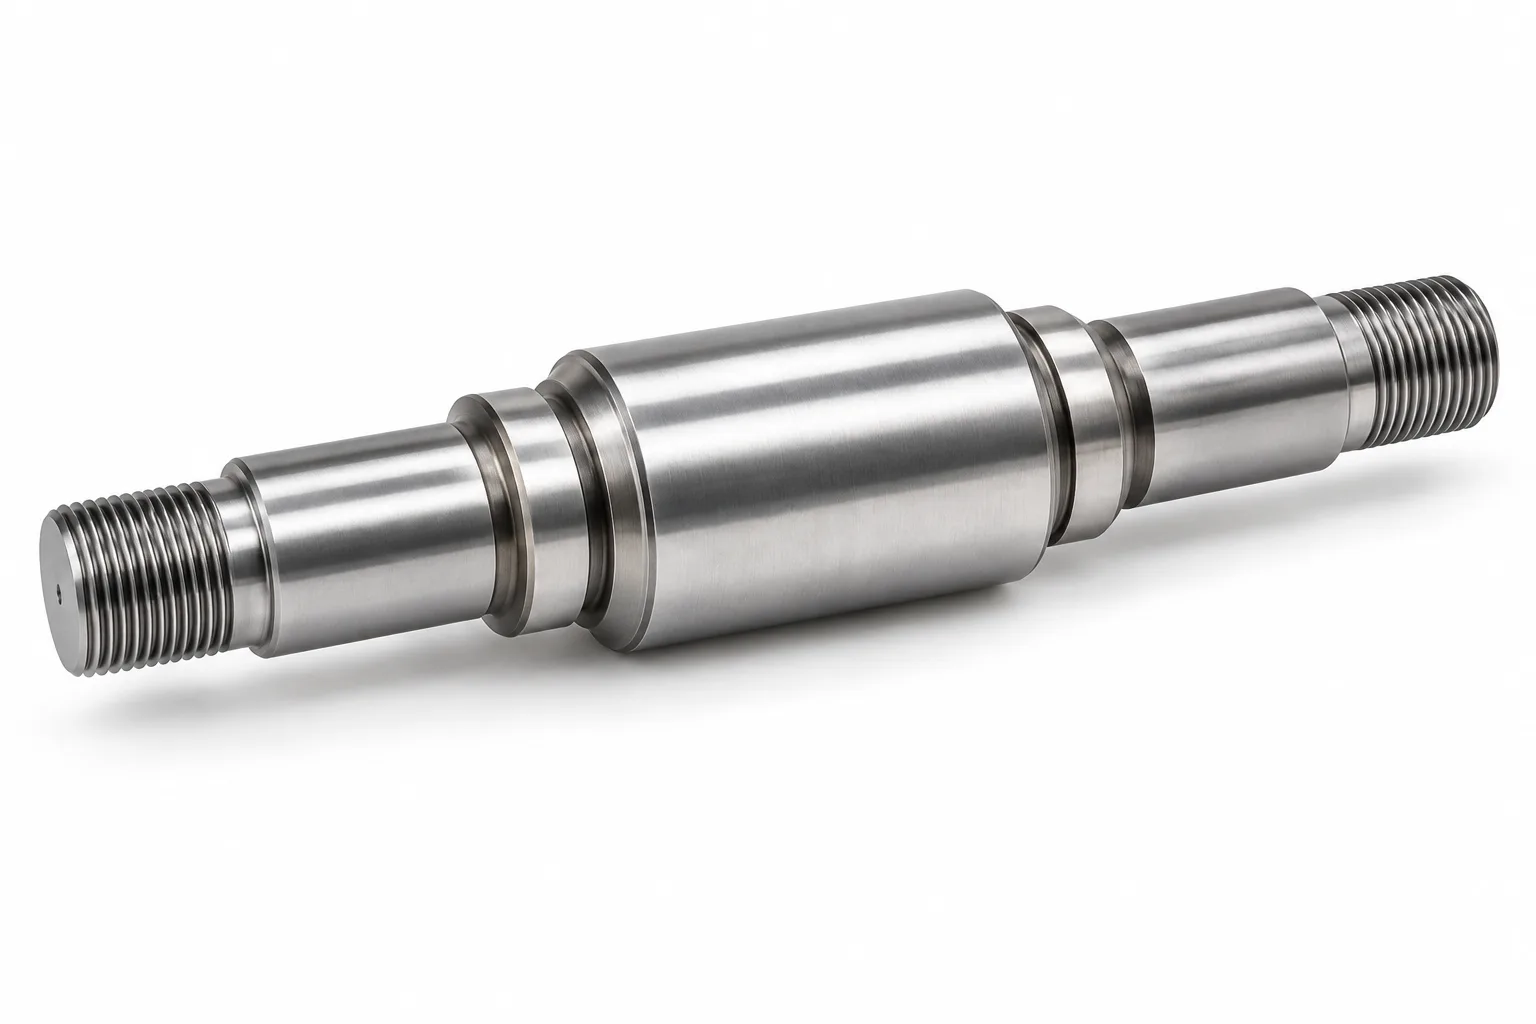
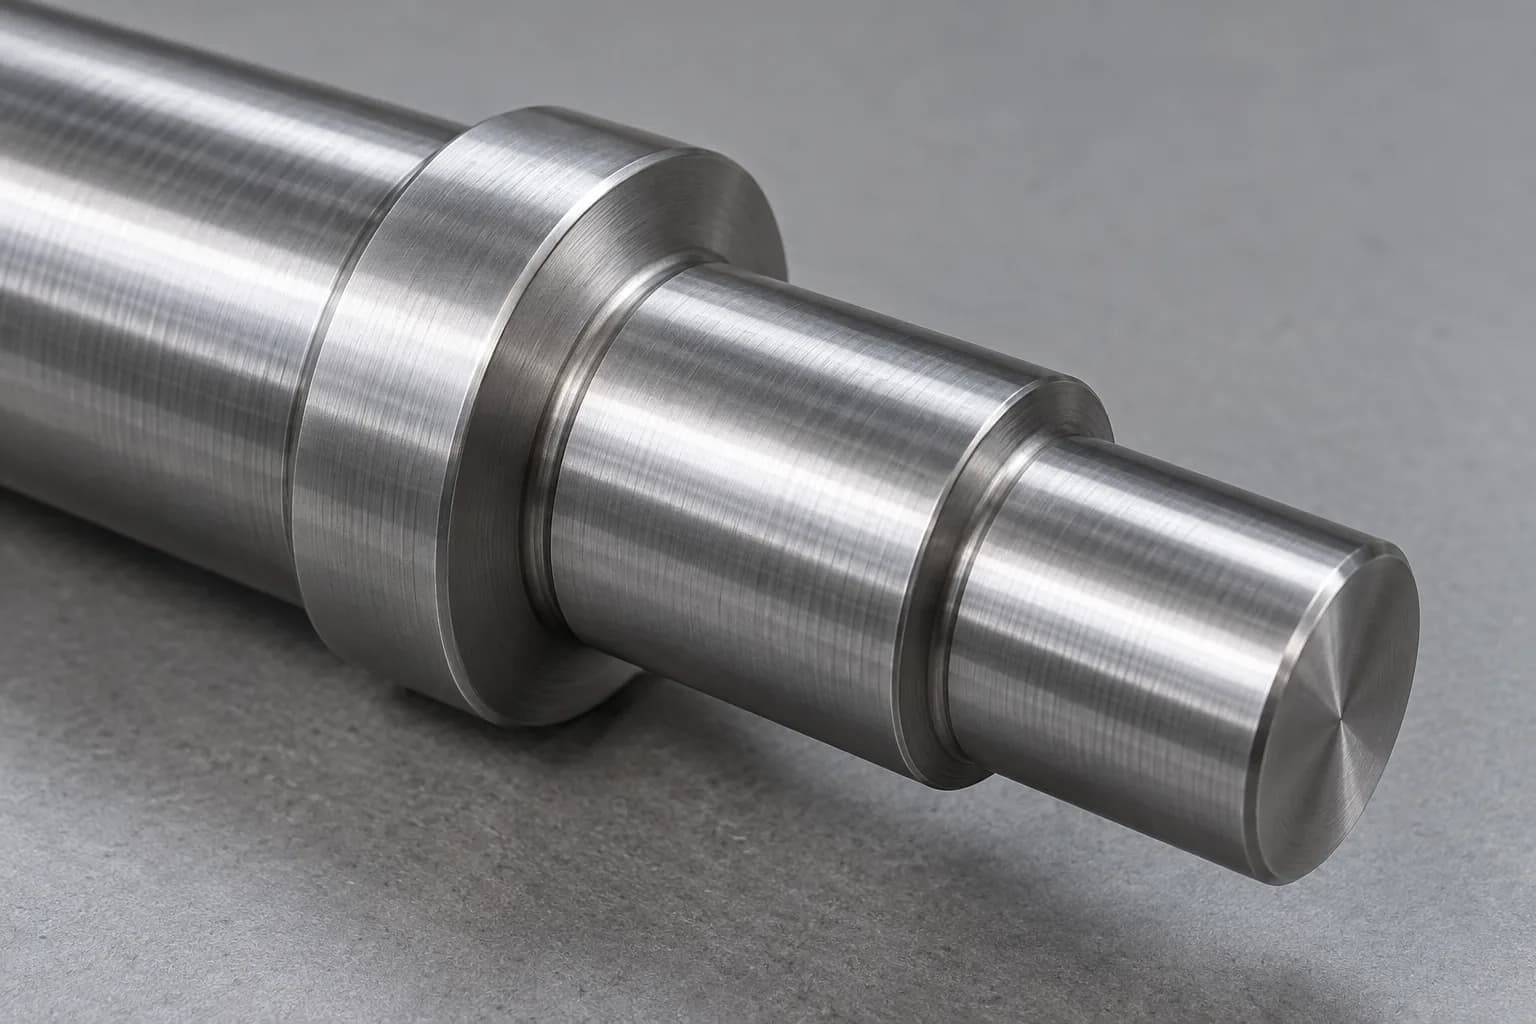
Ступенчатые инструментальные стальные валы
Заплечики, посадочные диаметры и шлифованные шейки поддерживают определенные взаимоотношения подшипников и сборки. Перед закалкой спланируйте радиусы перехода и доступ к окончательной шлифовке.
Чувствительные к износу механизмы направляющих и позиционирования требуют контроля прямолинейности, качества поверхности и поведения контакта. Сопоставьте закаленную поверхность с втулкой, смазкой и рабочим циклом.
Смещенные шейки и специальные профили создают контролируемое механическое движение. Определите угловые соотношения, базовые оси и требования к проверке профиля готового закаленного компонента.
Нестандартная резьба и элементы сборки требуют подходящих рельефов и определенных условий приемки. Учитывайте напряжения в основании резьбы и то, происходит ли резка или чистовая обработка до или после закалки.
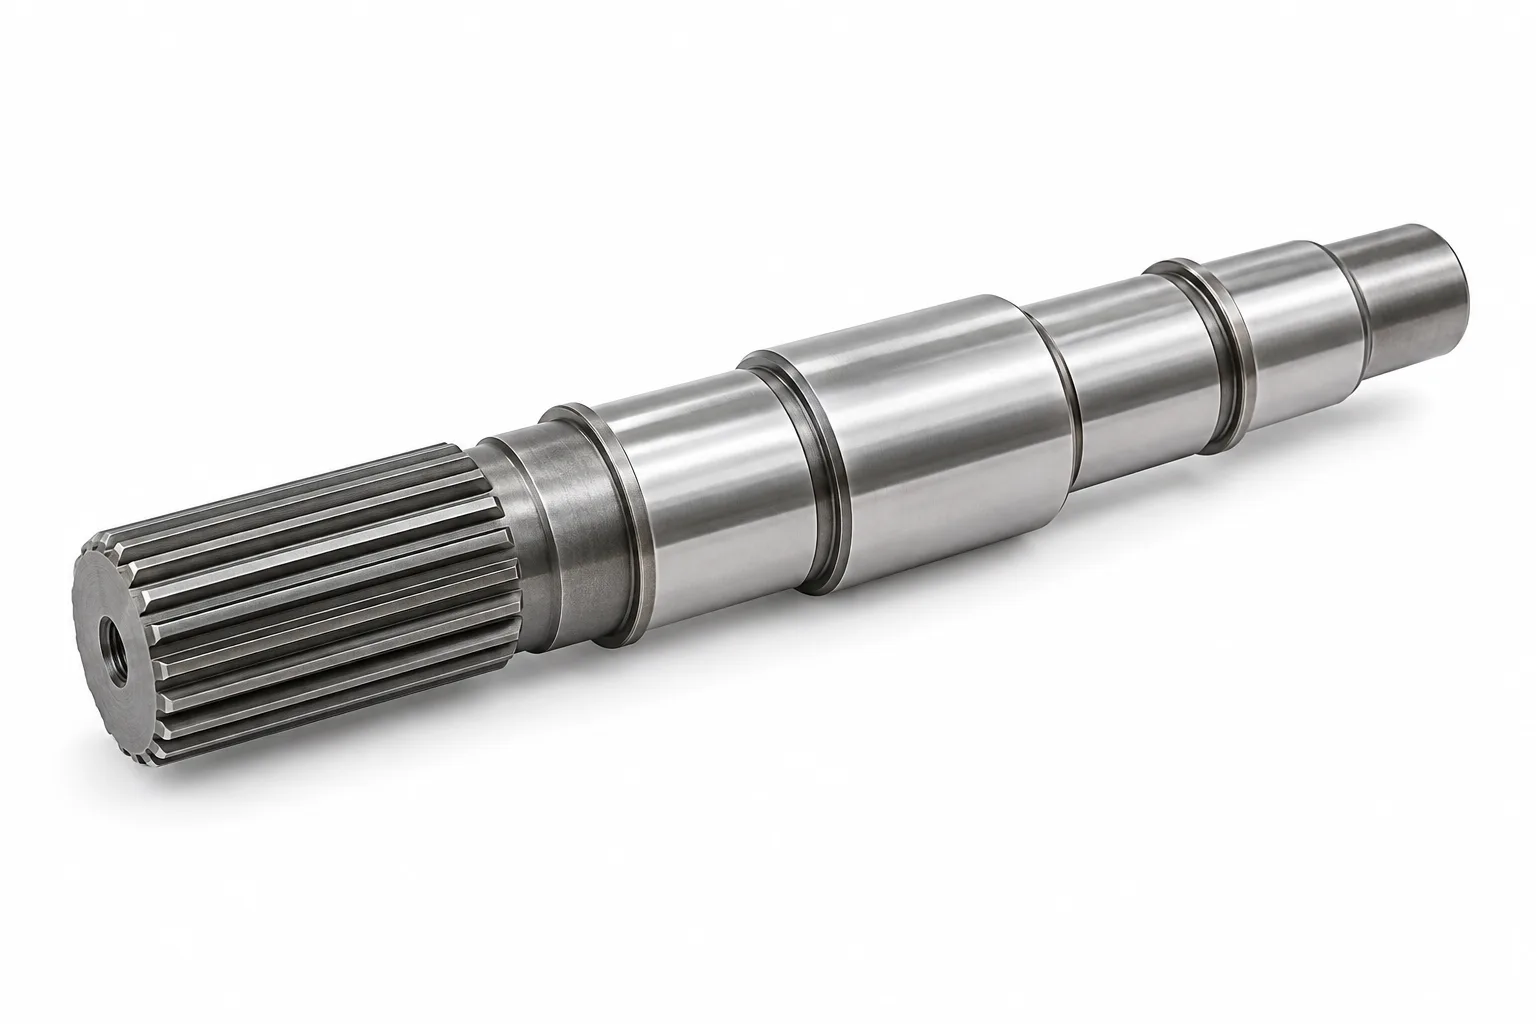
Специализированные интерфейсы для передачи крутящего момента требуют подходящего сплава, геометрии зуба и маршрута обработки. Высокая твердость не может заменить оценку циклического момента, удара и усталости корня шлица.
Закаленные функциональные поверхности, предназначенные для конкретного применения, могут сочетать в себе прецизионные шейки, фиксирующие элементы и специальные приводные концы. Укажите, какие поверхности подвергаются износу, какие несут нагрузку и как каждая из них проверяется.
Учитывайте стоимость, хрупкость, сложность механической обработки и шлифования; не стандартная трансмиссионная сталь.
D2, A2, O1 и H13 — основные направления проверки; S7 и M2 являются специализированными альтернативами. Твердость зависит от обработки, размера сечения и заданного состояния. Для каждой марки не существует универсального показателя твердости, и не подразумевается требование постоянного запаса.
Как изготавливаются нестандартные валы из инструментальной стали?
Обработка в отожженном состоянии создает основную геометрию; Отделка в затвердевшем состоянии устанавливает выбранные окончательные функциональные поверхности. Последовательность имеет значение.
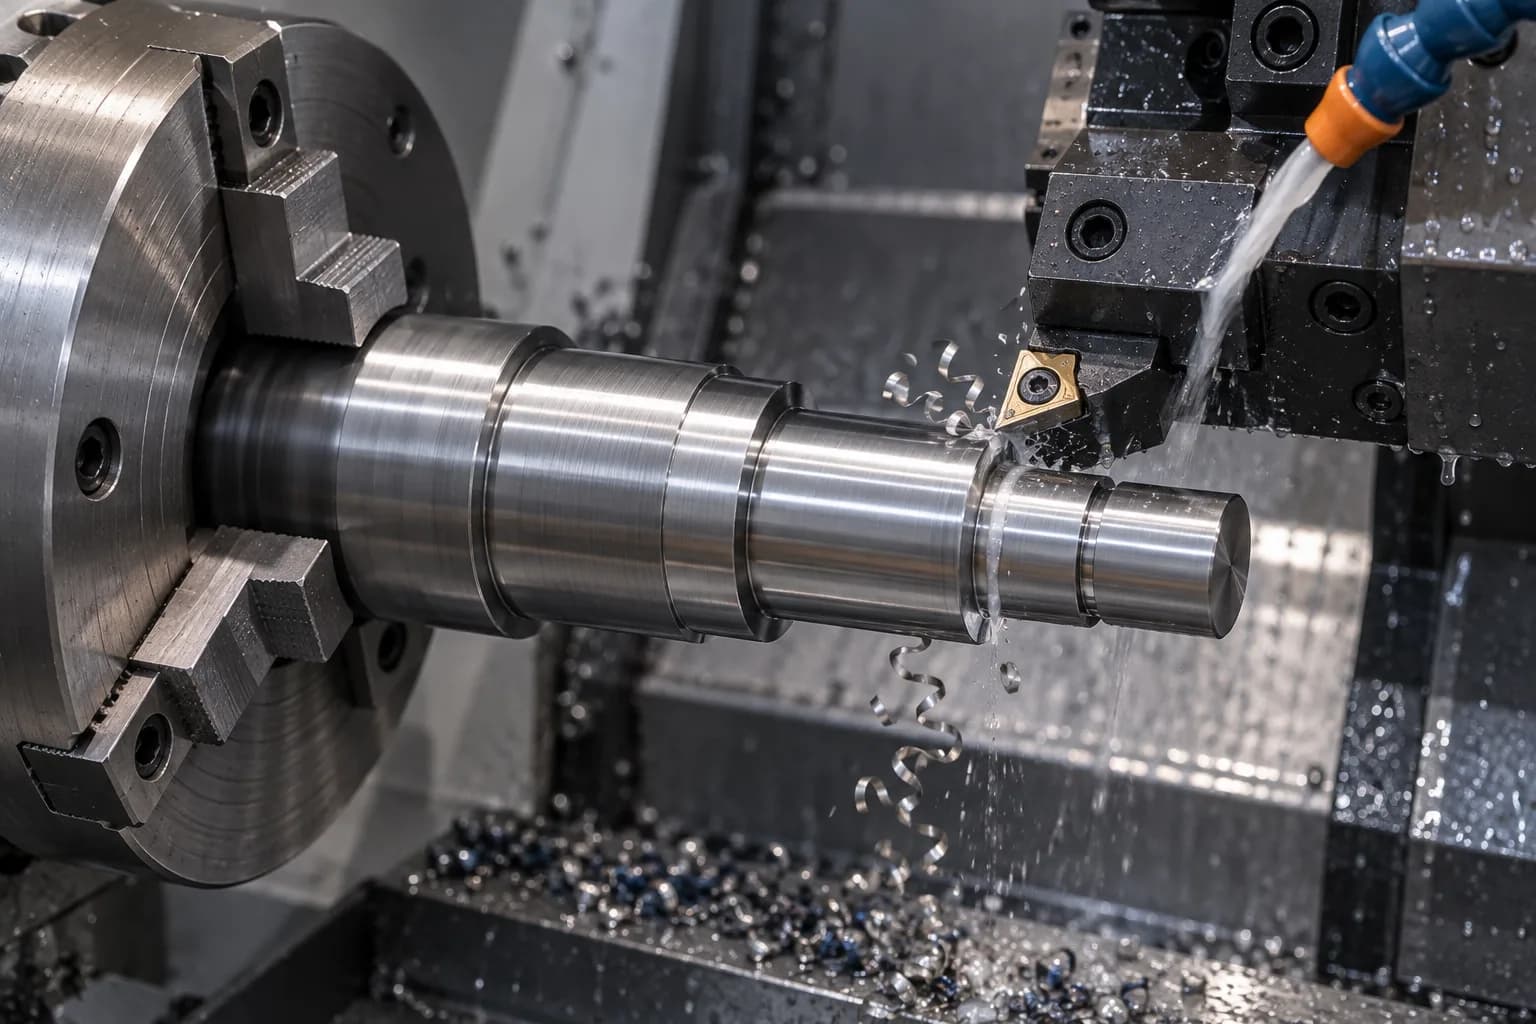
Токарная обработка с ЧПУ
Материал подвергается машинному отжигу для определения диаметра вала, заплечиков, канавок и профилей. Жесткая опора, запланированные исходные данные и сохраненная шлифовальная масса помогают подготовить деталь к последующей закалке.
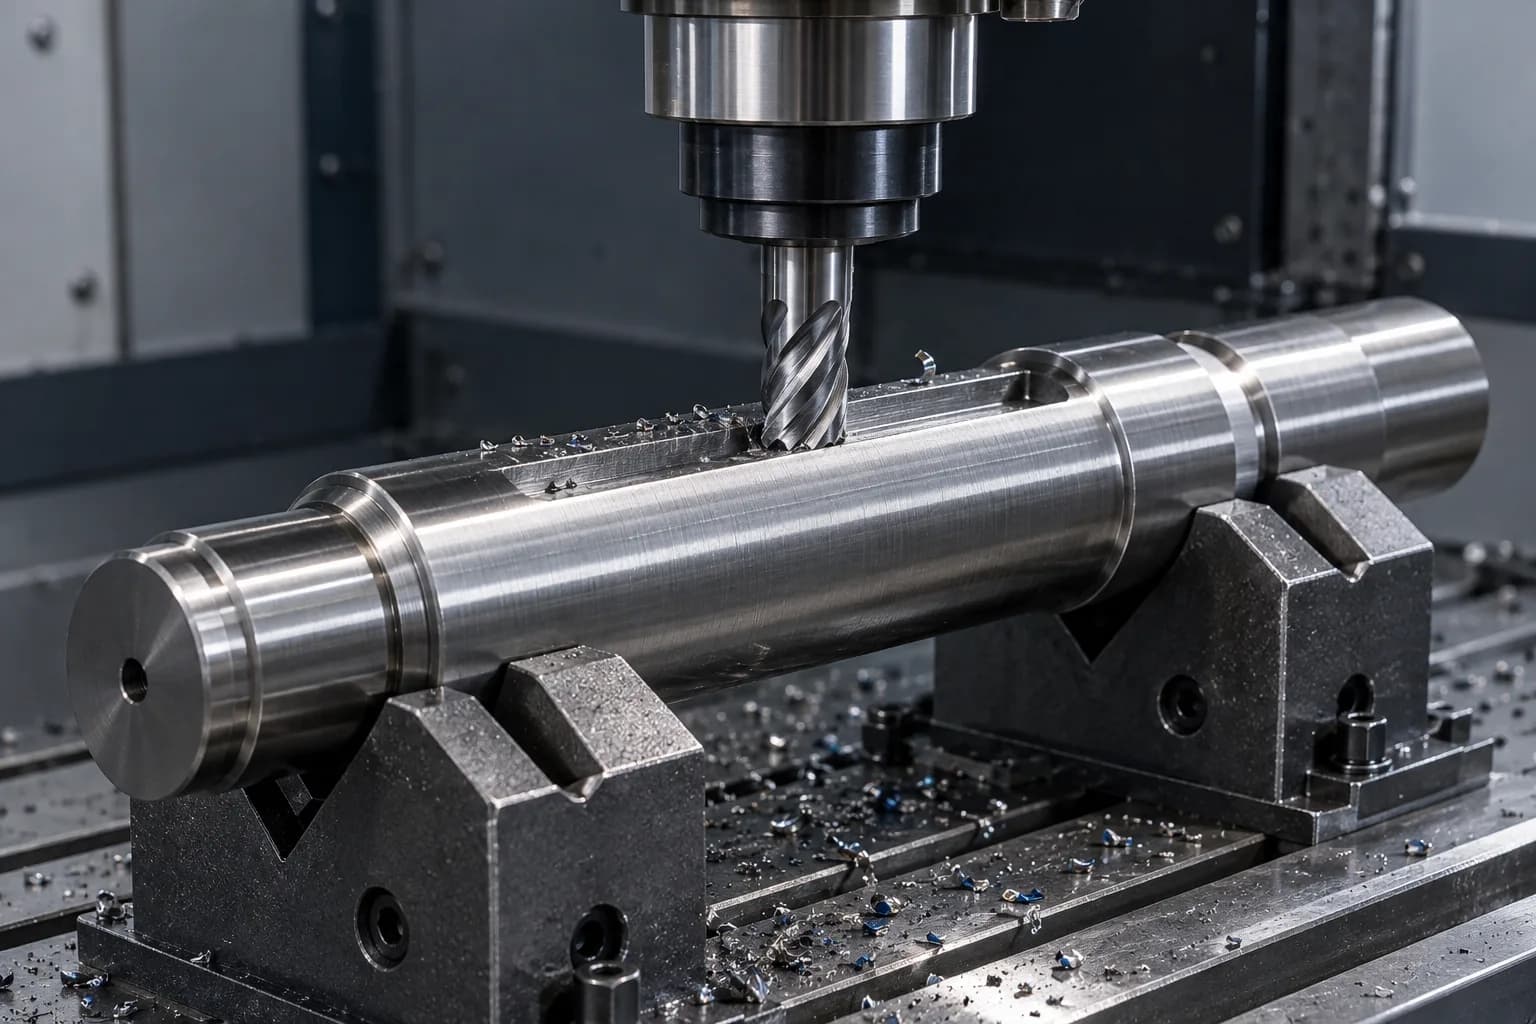
Изготовление шпоночных пазов, лысок, пазов и сложных механических деталей на соответствующем этапе. Острые внутренние углы и тонкие участки требуют проверки на предмет концентрации напряжений и движения при термообработке.
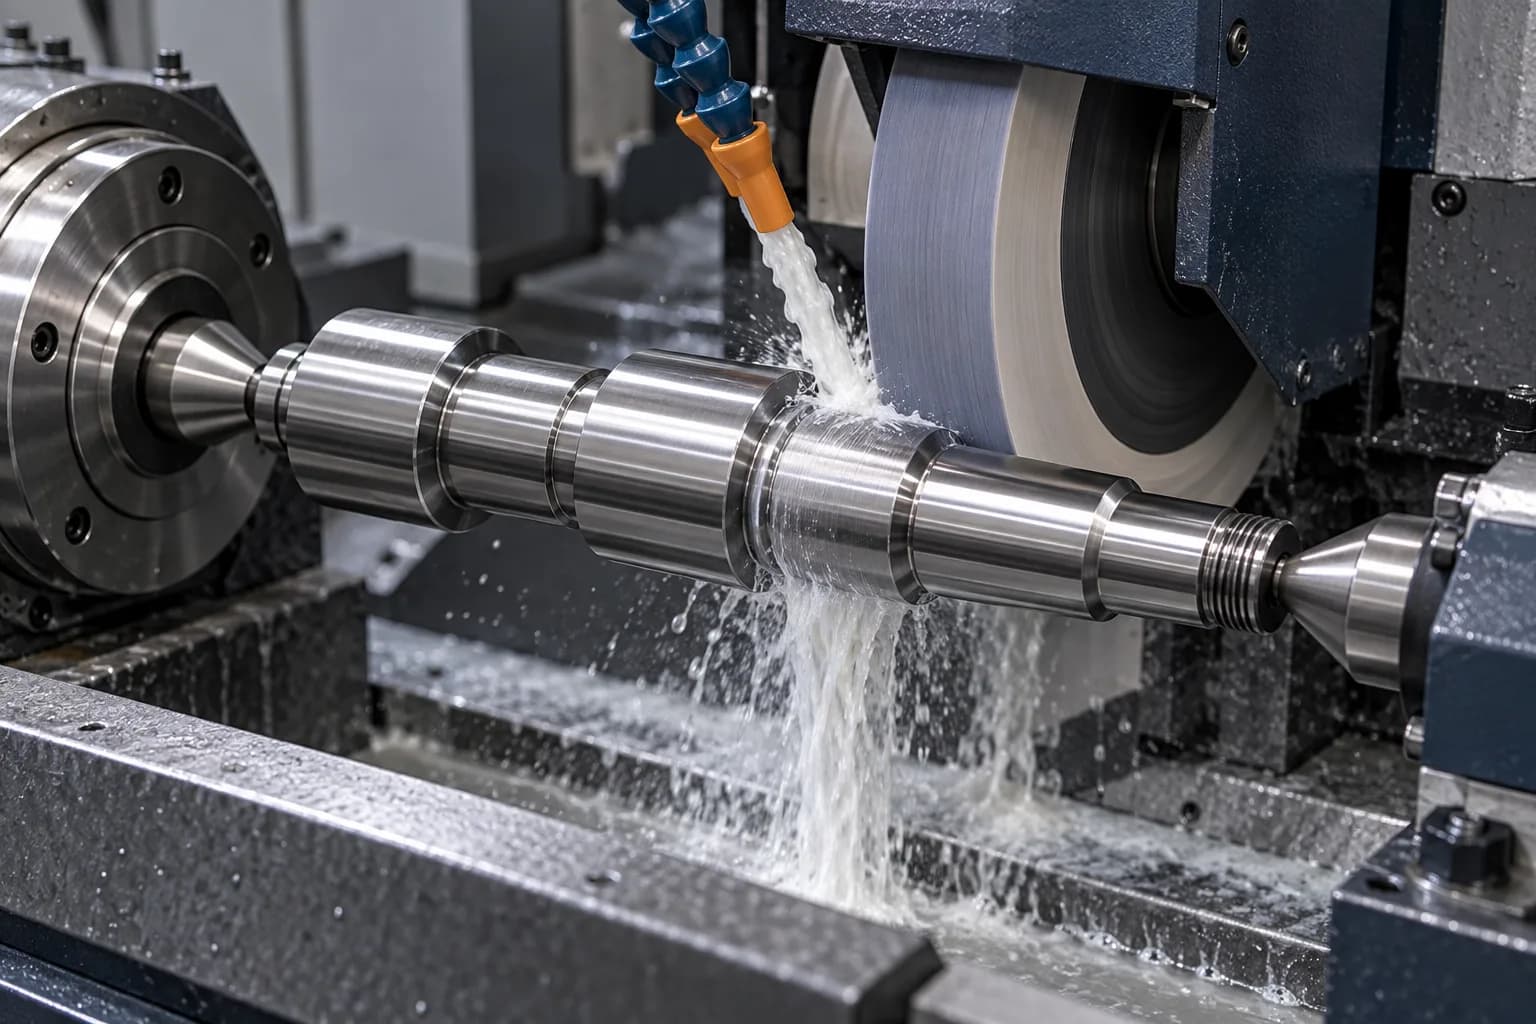
Обработайте ответственные шейки подшипников и функциональные поверхности после указанной термообработки. Выбор круга, обработка, охлаждающая жидкость и опора планируются с учетом твердости, содержания карбида и геометрии.
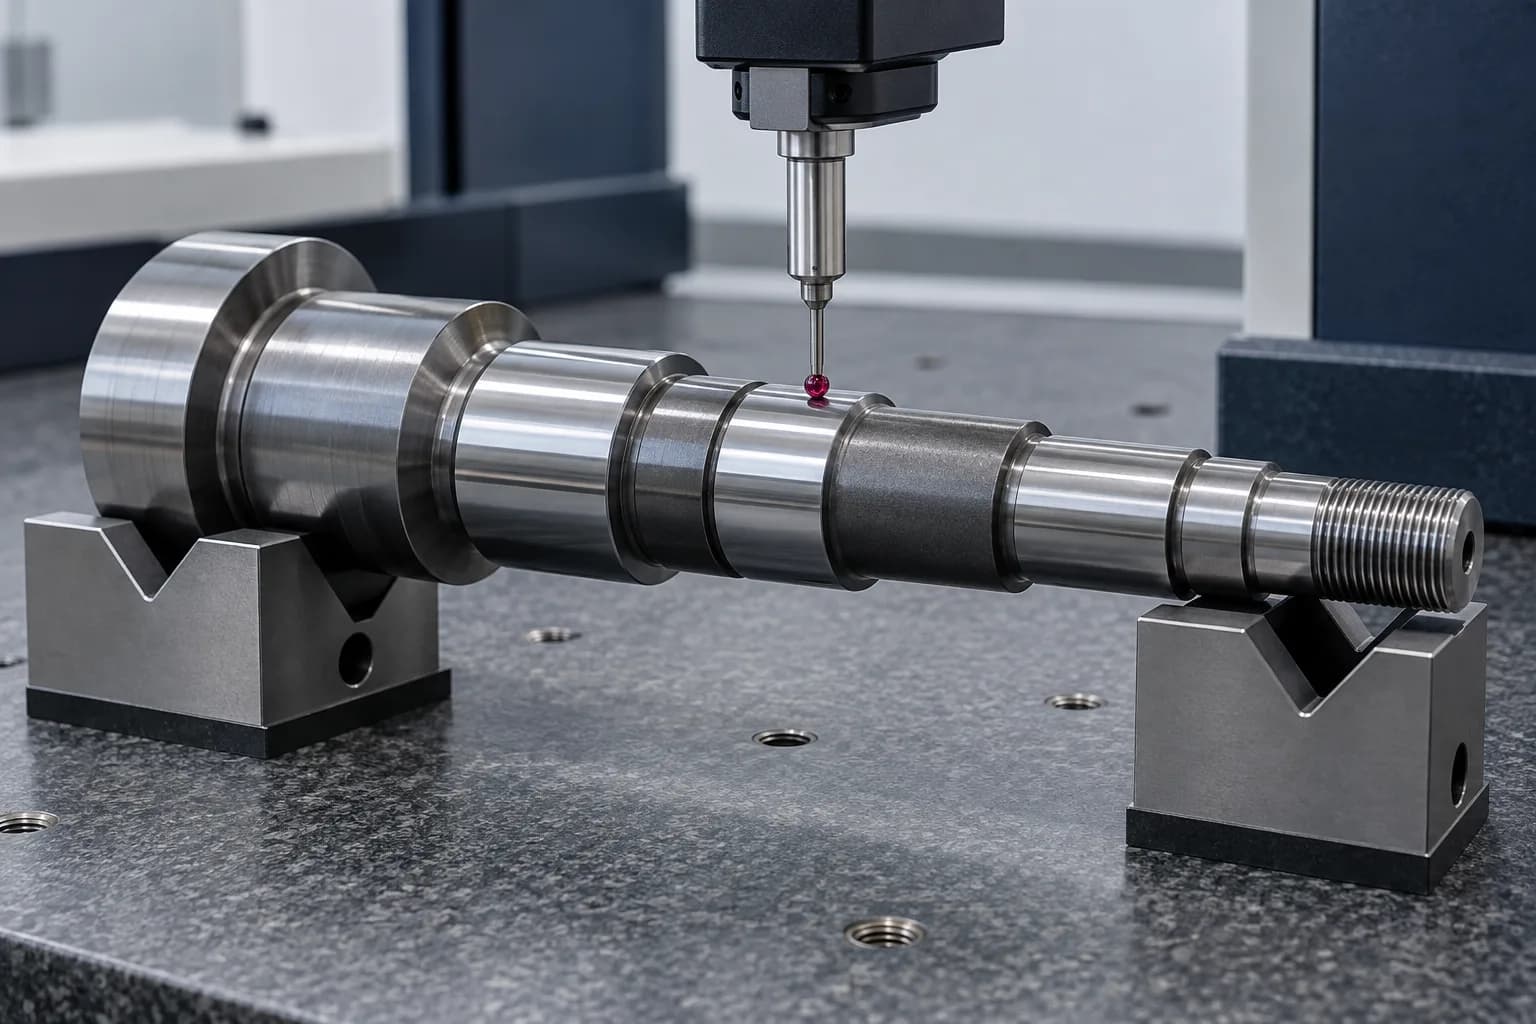
Проверьте размеры чертежа, требования к геометрии и твердости, используя согласованный план проверки. Промежуточные проверки поддерживают процесс; окончательная приемка относится к законченному, заданному состоянию.
Варианты термообработки валов из инструментальной стали
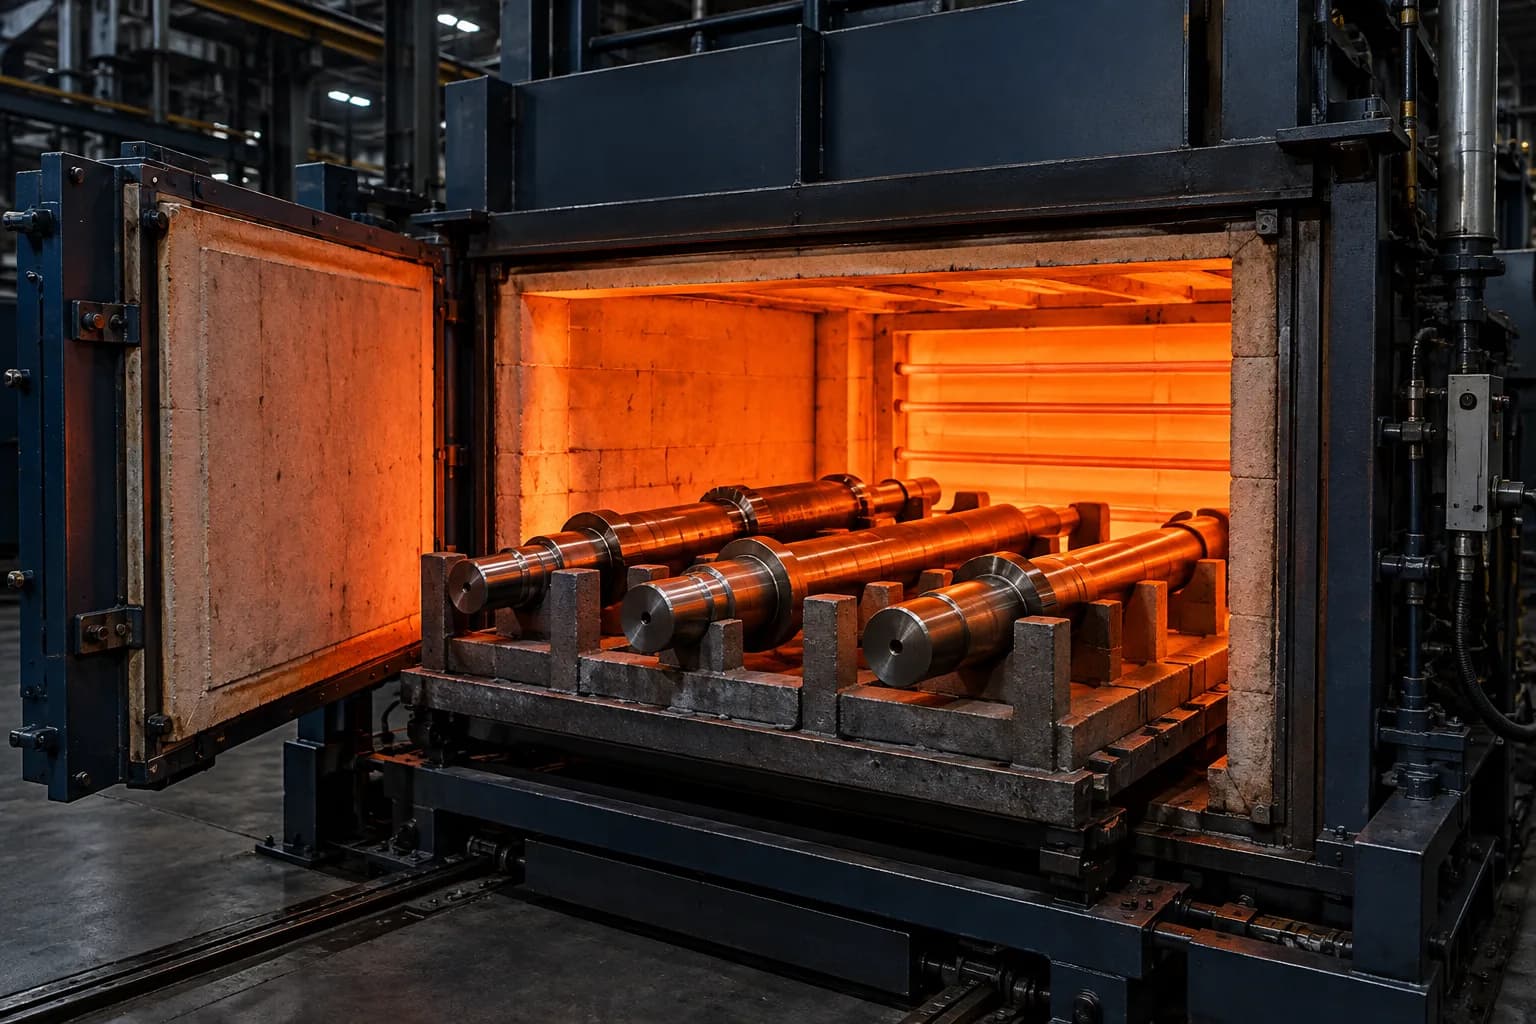
Инструментальные стали требуют процедур, специфичных для марки. Исходное состояние, сечение, атмосфера печи, жесткость закалки и отпуска влияют на окончательные свойства и размерное перемещение.
Перед обработкой согласуйте требуемые характеристики твердости и обработки. Общий термический цикл не может быть применен к каждому сорту, и криогенная обработка не является универсальной необходимостью.
Проведите по горизонтали, чтобы прочитать все столбцы.
Планирование термической обработки и закалки вала инструментальной стали
Процесс
Цель
Инженерные соображения
Отжиг
Улучшите обрабатываемость и подготовьте материал к обработке.
Подтвердите исходное состояние материала и процедуру, специфичную для марки.
Закалка
Разработка заданной твердости и механических свойств.
Аустенизация, атмосфера и закалка зависят от марки, сечения и геометрии.
Закалка
Отрегулируйте твердость, ударную вязкость и стабильность после закалки.
Температура и количество циклов соответствуют марке и требуемым свойствам.
Снятие стресса
Уменьшите остаточные напряжения на соответствующих стадиях процесса.
Планируйте после черновой обработки там, где это необходимо, чтобы уменьшить последующую деформацию.
Криогенная обработка
Уменьшите остаточный аустенит в некоторых случаях.
Используйте только там, где это технически оправдано; интегрироваться с указанным маршрутом отпуска.
Окончательное шлифование
Восстановить критические размеры и качество поверхности.
Оставьте достаточный припуск перед затвердеванием и осмотрите готовые поверхности.
Прецизионное шлифование и чистовая обработка поверхности валов из инструментальной стали
Круглое шлифование
Контролируйте диаметр и форму подшипников или шеек скольжения. Опора, подход колеса и рельефы должны обеспечивать требуемое соотношение баз и чистоту поверхности.
Финишная полировка
Уточните выбранные функциональные поверхности там, где этого требует приложение. Яркий внешний вид не является доказательством шероховатости, округлости или усталостных характеристик; сохранить измеримые критерии приемки.
Контролируемое удаление заусенцев
Удаляйте заусенцы со шпоночных канавок, резьб и перекрестных элементов без накатки материала на прецизионную шейку или изменения заданной кромки, фаски или скругления.
Целостность поверхности
Управляйте шлифовальным нагревом и остаточными напряжениями. Чрезмерный локальный нагрев может смягчить или повторно затвердеть поверхность и способствовать растрескиванию; проверить дополнительные требования к целостности, если они указаны.
Покрытия или обработка поверхности требуют проверки совместимости с маркой, состоянием термообработки, контактной нагрузкой и припусками на размеры. Температура процесса не должна ухудшать требуемые свойства основы. Руководство Уддехольма по шлифованию объясняет, почему состояние колес, охлаждение и целостность поверхности имеют значение.
08
Технические характеристики изготовления вала из инструментальной стали
Общая заявка на обработку ±0,005 мм не является гарантированным окончательным допуском для каждого вала из закаленной инструментальной стали. Оцените каждую критически важную функцию после полного производственного маршрута.
Проведите по горизонтали, чтобы прочитать все столбцы.
Технические характеристики и допуски вала инструментальной стали
Спецификация
Требование на основе чертежей
Марки материалов
D2, A2, O1, H13 и другие указанные марки, при условии выбора источника и технико-экономического обоснования.
Начальное состояние
Отожженное или заданное чертежом состояние; определить стандарты продукции и требования к прослеживаемости.
Диаметр вала
Подтверждено после чертежа, выдержки и проверки производительности станка.
Длина вала
Оценивается геометрия, поддержка, гибкость и риск деформации.
Размерный допуск
В зависимости от чертежа, в зависимости от процесса и осуществимости конечного состояния.
Твердость
Указанный диапазон HRC, места испытаний и метод приемки в зависимости от марки и обработки.
Геометрические допуски
Биение, прямолинейность, круглость, цилиндричность и соосность относительно определенных базовых точек.
Чистота поверхности
Шероховатость, определяемая чертежом, и соответствующая складка, особенно для несущих поверхностей или поверхностей скольжения.
Документация
Записи о материалах, термообработке и проверках, согласованные перед производством.
09
Что следует учитывать инженерам при проектировании валов из инструментальной стали?
01
Твердость против прочности
Прежде чем выбирать твердость, определите механизм износа, контактное давление, удар и изменение направления нагрузки. Более твердый, но менее устойчивый к повреждениям сорт может выйти из строя из-за сколов или трещин, а не из-за постепенного износа.
02
Усталость и концентрация стресса
Проверьте уступы, основания шлицев, шпоночные канавки, резьбу и поперечные отверстия при комбинированном кручении и изгибе. Укажите возможные переходы и требования к поверхности, не затрагивая сопрягаемые детали.
03
Деформация при термообработке
Небольшая длина, асимметричное удаление и изменение сечения влияют на движение. Координируйте черновую обработку, снятие напряжений, поддержку и промежуточные проверки, а не ожидайте, что окончательная геометрия выдержит закалку без изменений.
04
Припуск на шлифовку
Зарезервируйте материал на критических поверхностях и обеспечьте доступ к колесам и разгрузки. Слишком маленький запас препятствует коррекции; чрезмерное удаление увеличивает время цикла и термический риск. Установите допуски для конкретных функций.
05
Функциональные требования к поверхности
Определите гнезда подшипников, площадки скольжения, уплотнения и интерфейсы сборки индивидуально. Укажите исходные данные, посадки, шероховатость, требования к кромке и окончательные условия обработки, чтобы проверка отражала реальную функцию.
10
Промышленное применение
Потенциальное использование, а не претензии по реализованным проектам или подтвержденному сроку службы.
Изготовление оснастки и штампов
Прецизионные валы инструментов и установочные компоненты. Обзор Механизм износа, соосность и сменные сопрягаемые поверхности.
Промышленная автоматизация
Чувствительные к износу направляющие и позиционирующие валы. Обзор прямолинейность, смазка, контактное давление и повторяемость движений.
Формовочное оборудование
Специализированные закаленные механические компоненты. Обзор удары, температурные циклы и усталость при переходах геометрии.
Упаковочное оборудование
Износостойкие механизмы перемещения и позиционирования. Обзор рабочий цикл, чистота, трение и совместимость контрлиц.
Промышленное оборудование
Специальные валы, требующие закаленных функциональных поверхностей. Обзор полный путь нагрузки, посадки цапфы и условия приемки.
Механическое испытательное оборудование
Специализированные прецизионные валы и приспособления. Обзор направление нагрузки, повторяемость и документированные геометрические проверки.
Инструментальная сталь, легированная сталь и валы из нержавеющей стали
Проведите по горизонтали, чтобы прочитать все столбцы.
Сравнение вала из инструментальной стали, легированной стали и нержавеющей стали
Фактор
Инструментальная сталь
Легированная сталь
Нержавеющая сталь
Основной драйвер выбора
Твердость, износ или характеристики специального инструмента.
Прочность, прочность и усталостная устойчивость.
Коррозионная стойкость и механические характеристики в зависимости от марки.
Возможность закалки
Часто высокий; сорт и термический маршрут определяют результат.
Широкий диапазон в зависимости от степени и лечения.
В зависимости от класса; Различаются аустенитные, мартенситные и дисперсионно-твердеющие семейства.
Прочность
Варьируется; некоторые сорта относительно хрупкие в определенных условиях.
Часто предпочтителен для нагруженных валов в соответствующем состоянии.
Зависит от сорта, состояния и температуры.
Стоимость обработки
Часто выше после закалки, что требует дополнительной шлифовки.
В зависимости от марки, состояния и геометрии.
В зависимости от класса; нагартовка и износ инструмента могут повлиять на стоимость.
Типичное применение вала
Износостойкие специализированные компоненты.
Трансмиссия и высоконагруженные валы.
Коррозионно-чувствительные валы, марка которых соответствует окружающей среде.
Выберите семейство материалов по механизму разрушения, рабочей среде и общим требованиям к готовой детали. Эти сравнения носят качественный характер; они не устанавливают универсальный рейтинг для каждой оценки или состояния.
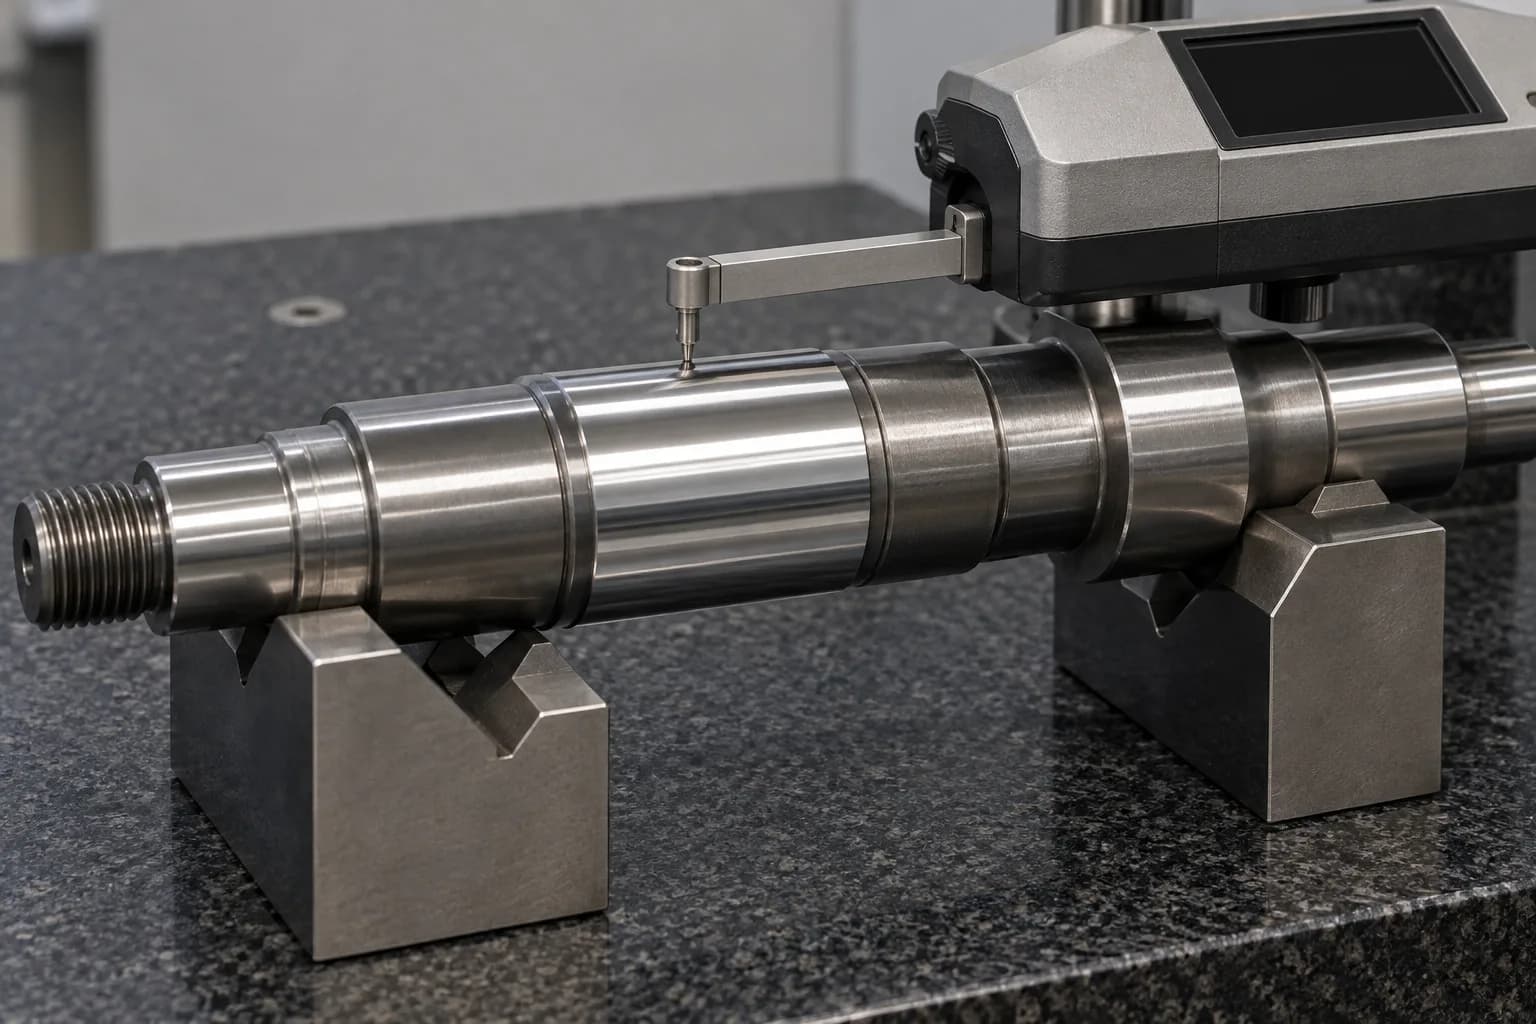
Проверьте соответствующие журналы в конечном состоянии, используя методы, соответствующие допуску. Сами по себе показания диаметра не определяют все требования к форме.
Биение, прямолинейность и базовые значения
Используйте базу чертежа и схему поддержки. Согласуйте, касается ли приемка оси вала, отдельных шеек, функционального крепления или другой указанной ссылки.
Шероховатость поверхности шейки подшипника
Измерьте указанные поверхности с необходимыми параметрами и условиями оценки. Визуальная полировка не заменяет определенный результат шероховатости.
Твердость после термообработки
Подтвердите указанный диапазон, метод испытания и подходящие места. Любые ограничения по вмятинам на шлифованных функциональных поверхностях согласовывайте с планом проверки.
Шпоночные пазы, резьба и функциональные размеры
Проверьте особенности соединения, рельефы, посадки и критические угловые соотношения. Включите требования, которые трудно исправить после ужесточения требований.
Документация по материалам и обработке
Согласуйте требуемую идентичность материала, номера плавок или партий, записи об обработке и отчеты об инспекциях. Записывайте доступность и объем поставки во время предложения, а не после производства.
13
Почему стоит выбирать Topshaft для валов из инструментальной стали, изготовленных по индивидуальному заказу?
Технический обзор на основе чертежей
Начните с контролируемого рисунка и применения, а не с общих заявлений о твердости. Определите идентичность материала, окончательное состояние, характеристики, чувствительные к нагрузке, и доказательства, необходимые для приемки.
Прецизионная обработка валов
Координируйте элементы токарной обработки, фрезерования и соединения вокруг функциональных базовых точек. Прежде чем прокладывать маршрут для специального вала из инструментальной стали, проверьте крепление заготовки, гибкость и доступ к механической обработке.
Планирование термообработки и измельчения
Запланируйте переход от обработки с отжигом к закалке и окончательному шлифованию. Допуски, льготы, проверки на искажения и совместимость обработки рассматриваются вместе при условии подтверждения проекта.
Проверка критической поверхности
Переведите чертеж в согласованные проверки размеров, геометрии, поверхности и твердости. Заблаговременно определите объем отчета и ожидания по отслеживанию, чтобы обеспечить четкие закупки OEM и повторные заказы.
Topshaft — это подразделение по производству прецизионных валов компании Dongguan Tops Precision Manufacture Co., Ltd., работающее вместе Topsbest Precision для OEM-проектов, ориентированных на валы. Просмотрите информацию о компании и Объем производства нестандартных валов. Запросить доказательства производства, относящиеся к проекту; здесь не приводятся никакие случаи клиента или результаты проверки.
14
Вал из инструментальной стали: часто задаваемые вопросы
Прямые ответы по маркам, закалке, геометрии вала и требованиям к расценкам.
Какие марки инструментальных сталей обычно используются для изготовления прецизионных валов?
D2, A2, O1 и H13 — обычные оценки; S7 и M2 являются специализированными альтернативами. Они учитывают различные требования к износу, ударам и температуре, а не взаимозаменяемые уровни производительности. Укажите стандарт продукции, состояние поставки, окончательную термообработку и требования приемки. Наличие и пригодность для конкретной геометрии вала необходимо подтвердить при проверке чертежа.
Подходит ли инструментальная сталь D2 для вращающихся валов?
D2 может подходить для некоторых чувствительных к износу вращающихся компонентов, но он не является универсальным материалом для валов, выдерживающим высокие нагрузки. Его устойчивость к абразивному износу имеет ограниченную прочность по сравнению с более жесткими альтернативами. Просмотрите изгиб, циклическое кручение, удары, зазубрины и последствия отказов. Легированная сталь, подвергнутая соответствующей термообработке, или другая инструментальная сталь может быть предпочтительнее, когда ударная нагрузка или усталость преобладают над абразивным износом.
В чем разница между валами из инструментальной стали D2 и A2?
D2 обычно подчеркивает стойкость к абразивному износу, тогда как A2 предлагает другой баланс износостойкости и прочности. Выбор марки по-прежнему зависит от указанной обработки, сечения и условий эксплуатации. Ни то, ни другое не исключает необходимости искажения или шлифования. Сравните вероятный механизм отказа, критическую геометрию и полную стоимость готовой детали, а не делайте выбор исключительно по номинальной твердости или содержанию хрома.
Можно ли обрабатывать валы из инструментальной стали после закалки?
Да, отдельные закаленные элементы могут быть обработаны шлифованием или подходящими методами жесткой обработки, если это позволяют сорт, твердость и геометрия. Это отличается от обычного точения и фрезерования в отожженном состоянии. Доступ к инструменту, жесткая опора, выбор круга или пластины и целостность поверхности требуют проверки. Планируйте предварительную закалку заготовки и окончательные исходные данные, а не предполагайте, что каждую деталь можно будет исправить впоследствии.
Какой твердости могут достичь валы из инструментальной стали?
Достижимая твердость зависит от марки, цикла термообработки, размера сечения и необходимого баланса свойств. Не существует единого значения HRC, подходящего для всех валов из инструментальной стали. Укажите приемлемый диапазон, метод испытаний, места и окончательное состояние. Предложение должно подтвердить осуществимость; Твердость сама по себе не является доказательством прочности, усталостной прочности, стабильности размеров или пригодности для реальных условий эксплуатации.
Как термообработка влияет на прямолинейность и биение вала?
Термическая обработка может изменить прямолинейность, размер и биение за счет температурных градиентов, фазового превращения и перераспределения напряжений. Особого внимания требуют тонкие или асимметричные валы. Скоординированный маршрут может включать поэтапную обработку, снятие напряжений, контролируемую обработку, промежуточные проверки и резервирование окончательного шлифовального материала. Степень исправления и окончательная приемка должны быть оценены для фактического сорта, геометрии и исходных данных чертежа.
Может ли компания Topshaft изготовить валы из инструментальной стали на заказ по чертежам?
Компания Topshaft принимает запросы на изготовление валов из инструментальной стали, изготовленных по индивидуальному заказу, на основе чертежей. Отправьте контролируемый чертеж или модель, класс, начальное состояние, требования к обработке и проверке на техническую проверку. Для проекта подтверждены технико-экономическое обоснование, поиск материалов, критические допуски и документация. Указанная геометрия вала или марка стали не означают, что каждая комбинация подходит или постоянно доступна.
Какая информация необходима для расчета вала из закаленной инструментальной стали?
Укажите версию чертежа, марку и стандарт материала, начальные условия, требуемую твердость, характеристики термообработки и количество. Отметьте критические посадки, опорные точки, геометрические допуски, качество поверхности и функциональные кромки. Включите документы о проверке, эксплуатационные нагрузки или условия износа, а также ожидаемые сроки поставки. Отправьте вспомогательные файлы САПР там, где это необходимо; выявите любые нерешенные требования, чтобы можно было обсудить предположения до предложения и производства.
15
Запросить цену на валы из инструментальной стали по индивидуальному заказу
Отправьте покупателю чертеж, марку материала, начальные условия, требуемую твердость, характеристики термообработки, критические допуски, качество поверхности и количество. Включите в коммерческое предложение готовых компонентов документы проверки и ожидаемые поставки.
Определите закаленные и отшлифованные функциональные поверхности.
Укажите эксплуатационный износ, удары и условия нагрузки.
Подтвердите редакцию чертежа и условия окончательной приемки.