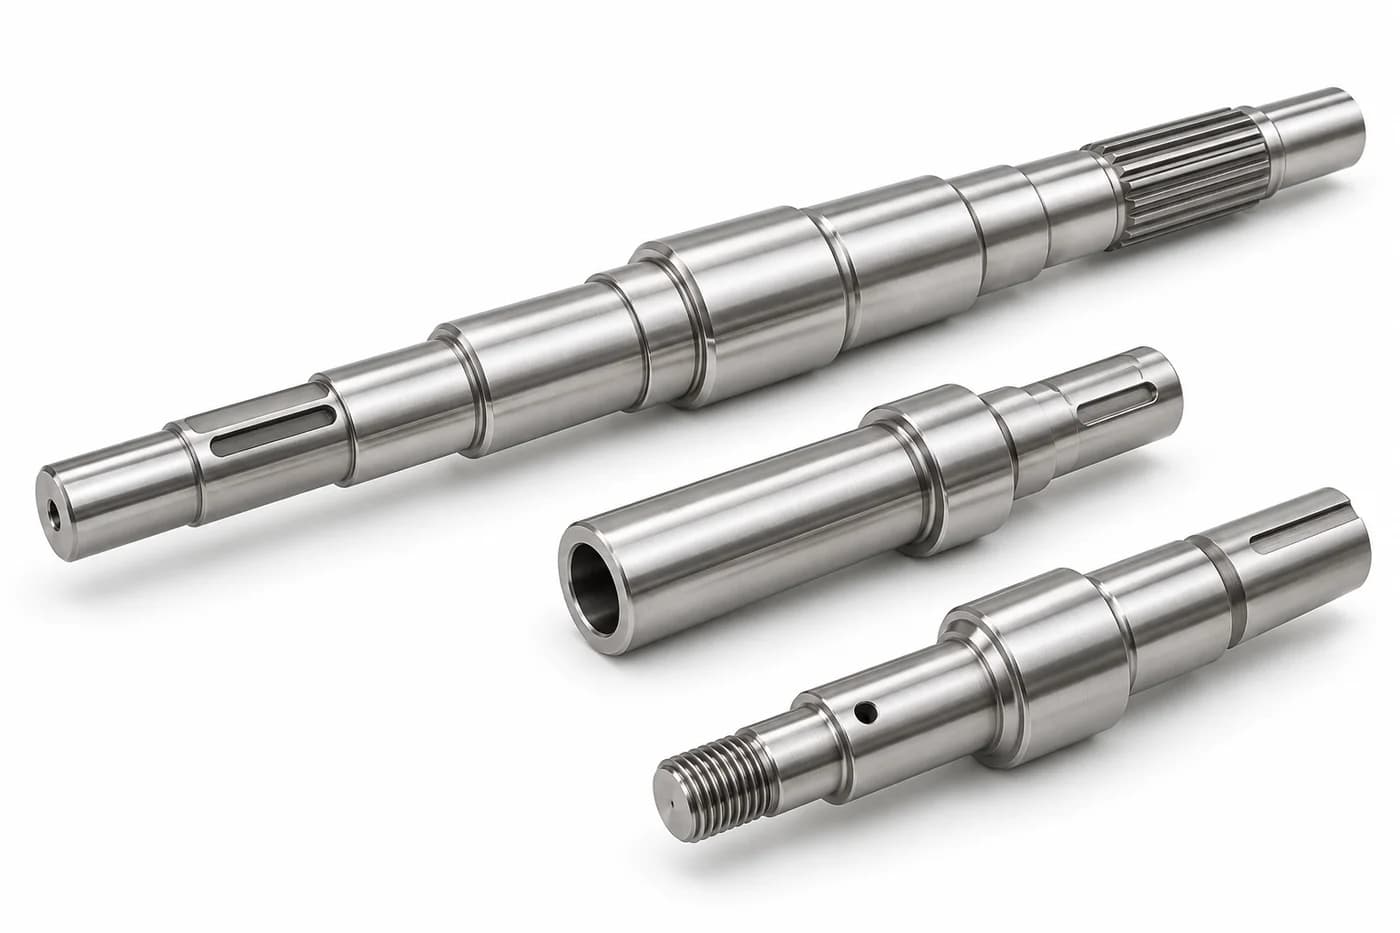
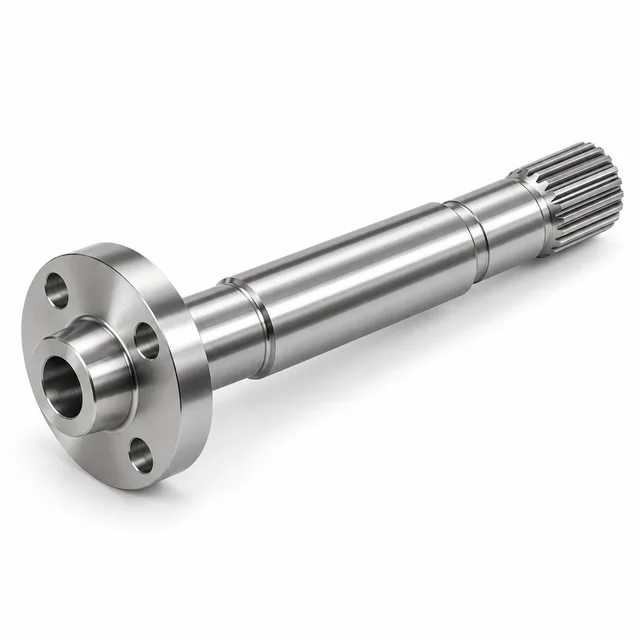
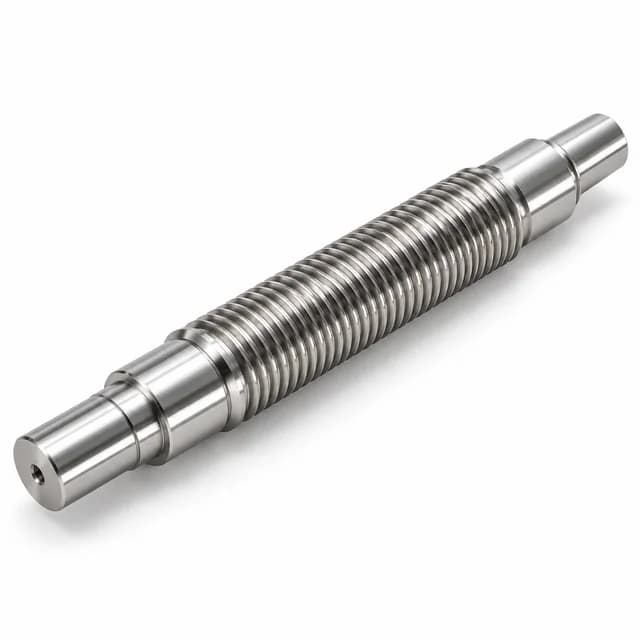
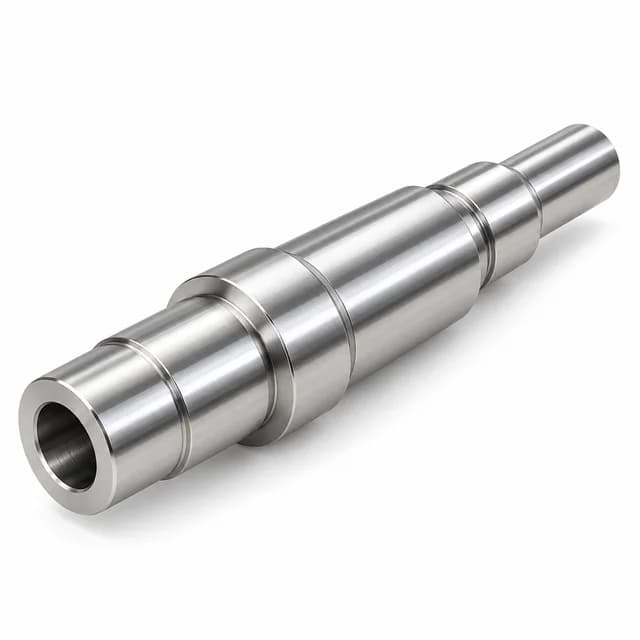
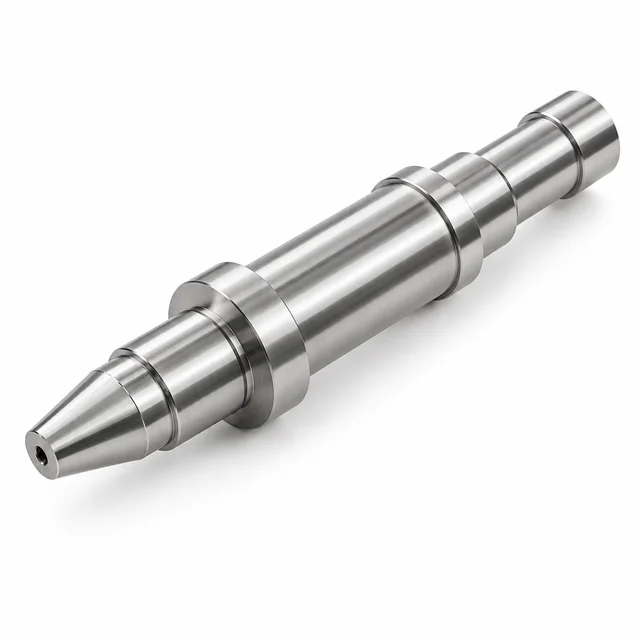
Nach Ihren Zeichnungen gefertigte Präzisionswellen aus Edelstahl für Motoren, Pumpen, Automatisierungssysteme und Industriemaschinen. CNC-Drehen, Fräsen, Schleifen und zeichnungsbasierte Prüfung für kundenspezifische OEM-Projekte.
Präzisionsfertigung von Edelstahlwellen für OEM-Anwendungen
Topshaft fertigt kundenspezifische Edelstahlwellen nach Kundenzeichnungen. Die Materialauswahl, die Bearbeitungsroute und der Prüfplan werden anhand der Anwendung, der Funktionsschnittstellen und der vereinbarten Projektanforderungen überprüft.
Von einem einzelnen Lagerzapfen bis hin zu einer Welle mit Bohrungen, Gewinden und Drehmomentübertragungsmerkmalen wird die Anforderung als vollständige Komponente bewertet. Teilen Sie die Qualität, den Endzustand und die kritischen Abmessungen mit, damit das Angebot auf die tatsächlich wichtigen Vorgänge eingehen kann. Bei der nachstehenden Tabelle handelt es sich um einen Zeichnungsübersichtsumfang, nicht um einen Lagergrößenkatalog oder eine pauschale Leistungsgarantie.
Überblick über die Herstellung von Edelstahlwellen
Charakteristisch
Zeichnungsbasierte Anforderung
Herstellung
Kundenspezifische CNC-Dreh-, Fräs-, Schleif- und Sekundärbearbeitungen
Materialien
303, 304, 316 / 316L, 420, 431 und 17-4PH, vorbehaltlich Zeichnung und Verfügbarkeitsbestätigung
Wellengeometrien
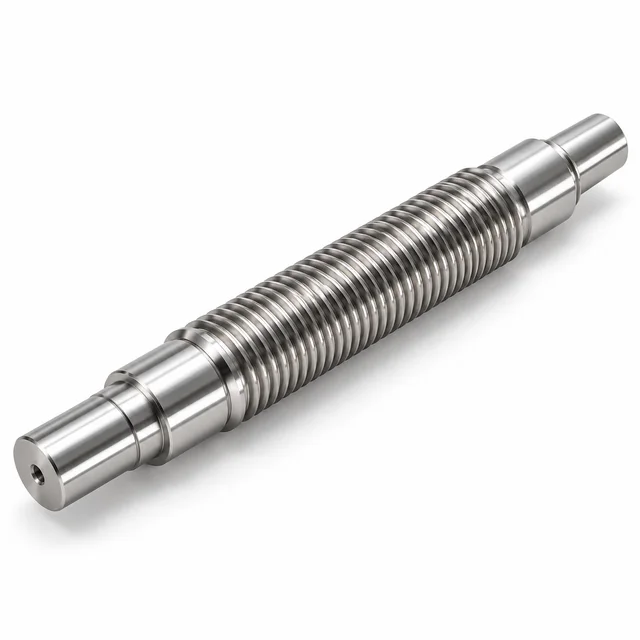
Gerade, abgestufte, hohle, mit Gewinde versehene, verzahnte und verzahnte Konfigurationen
Produktion
Prototypen, Kleinserien und OEM-Nachbestellungen
Kritische Funktionen
Lagerzapfen, Schultern, Keilnuten, Gewinde und Nuten
Toleranzen
Zeichnungsbasiert; bestätigt durch Merkmal, Materialbeschaffenheit und Herstellungsprozess
Oberflächenbeschaffenheit
Nach Maß bearbeitet, poliert, geschliffen oder passiviert
Inspektion
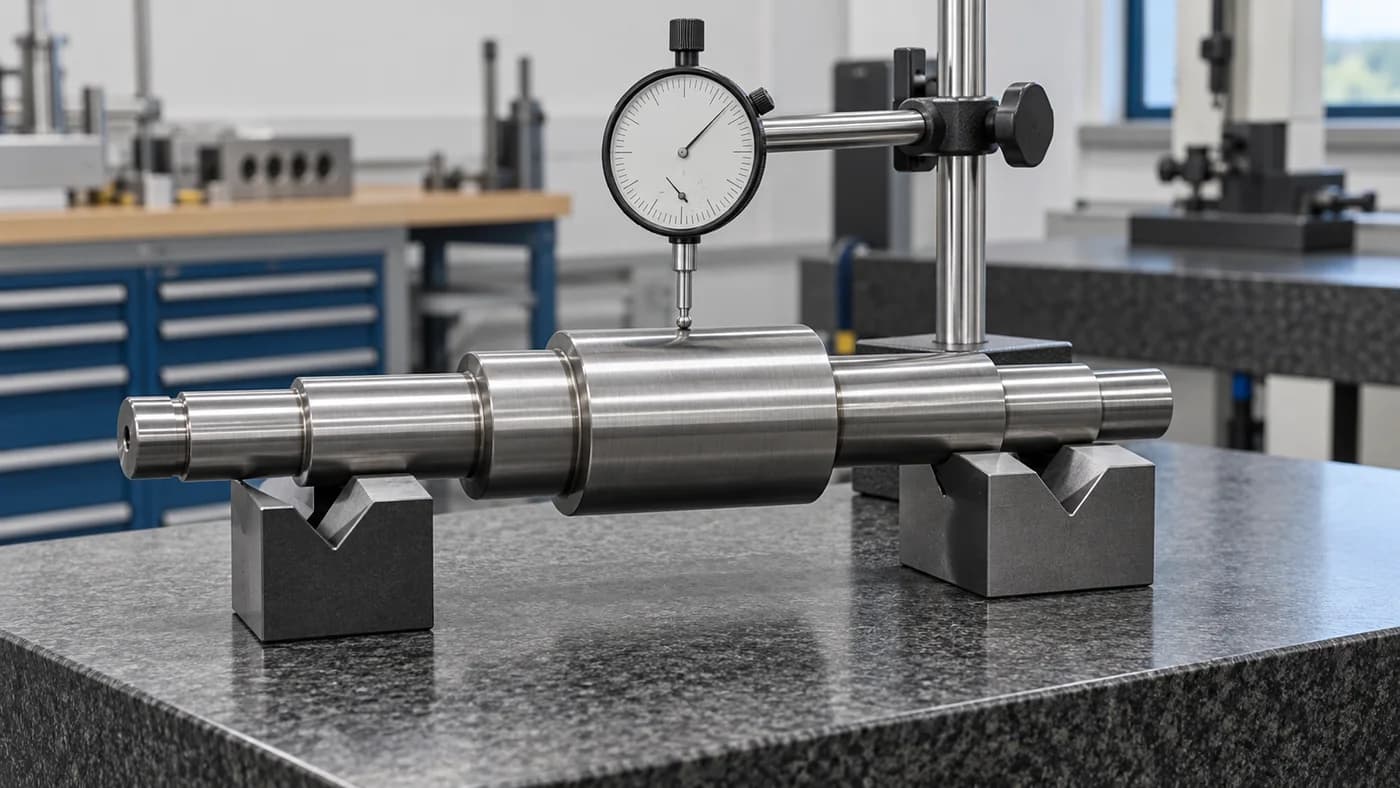
Abmessungen, Rundlauf, Geradheit, Rauheit und Härte nach Bedarf
Dokumentation
Material- und Prüfprotokolle gemäß den vereinbarten Auftragsanforderungen
Durchmesser, Länge, Toleranz, Durchlaufzeit und Prozesseignung werden nach Prüfung der Zeichnung bestätigt. Eine allgemeine Toleranz oder eine garantierte Lieferzeit ist nicht impliziert.
Materialauswahl
Edelstahlsorten für die kundenspezifische Wellenfertigung
Wählen Sie Edelstahl entsprechend der Umgebung und den mechanischen Anforderungen, nicht nur aufgrund der Güteklasse. Korrosionseinwirkung, Drehmoment, Ermüdung, Verschleiß, Bearbeitbarkeit und Behandlungszustand können bei ansonsten ähnlichen Wellengeometrien zu einer unterschiedlichen Materialauswahl führen.
Vergleich der Edelstahlsorten
Note
Hauptmerkmale
Geeignete Wellenanwendungen
303
Eine frei zerspanbare austenitische Sorte mit hervorragender Bearbeitbarkeit für komplizierte Drehelemente. Der Bearbeitungsvorteil besteht in einer geringeren Korrosionsleistung im Vergleich zu 304 in manchen Umgebungen; Überprüfen Sie die Belichtung, bevor Sie sie auswählen.
Präzisionsgedrehte Wellen, Instrumente und Komponenten, bei denen die Komplexität der Bearbeitung und die Serviceumgebung diese Wahl unterstützen.
304
Ein weit verbreiteter austenitischer Edelstahl mit allgemeiner Korrosionsbeständigkeit und guter Verfügbarkeit. Eine Welle aus Edelstahl 304 kann für viele industrielle Anwendungen geeignet sein, die Auswahl der Sorte hängt jedoch immer noch von den tatsächlichen Medien, Lasten und der erforderlichen Oberflächenbeschaffenheit ab.
Industriemaschinen, Automatisierungsbaugruppen und allgemeine mechanische Wellen.
316 / 316L
Molybdänhaltige austenitische Sorten mit verbesserter Beständigkeit gegen chloridbedingte Lochfraßbildung im Vergleich zu 304. Der kohlenstoffärmere Zustand von 316L kann für bestimmte Fertigungsanforderungen relevant sein; es ist keine pauschale Garantie für die Eignung für jede korrosive Umgebung.
Pumpenschächte, Flüssigkeitshandhabungsgeräte und Schiffsmaschinen nach Umweltprüfung.
420
Ein martensitischer Edelstahl, der zur Erhöhung der Härte wärmebehandelt werden kann. Geben Sie den erforderlichen Zustand und die Endeigenschaften an: Härte, Korrosionsbeständigkeit und Bearbeitungsreihenfolge müssen zusammen betrachtet werden, anstatt den Sortennamen als endgültige Anforderung zu betrachten.
Verschleißfeste Wellen und ausgewählte Spindelkomponenten mit einem zugelassenen Wärmebehandlungsverfahren.
431
Eine wärmebehandelbare martensitische Edelstahlsorte mit nützlicher Festigkeit, Zähigkeit und Korrosionsbeständigkeit. Der ausgewählte Wärmebehandlungszustand und die tatsächliche Abschnittsgeometrie bleiben wichtig für die endgültige mechanische Leistung und den Fertigungsplan.
Pumpenwellen und höherfeste mechanische Wellen, sofern der spezifizierte Zustand angemessen ist.
17-4PH
Ein ausscheidungshärtender Edelstahl, der für hochfeste Komponenten verwendet wird. Eine 17-4PH-Edelstahlwelle muss mit dem erforderlichen Material und der erforderlichen Wärmebehandlungsbedingung bestellt werden. Festigkeit, Zähigkeit und Korrosionsleistung variieren je nach Zustand.
Hochbelastbare Präzisionswellen und luft- und raumfahrtbezogene Komponentenkonstruktionen, vorbehaltlich projektspezifischer Qualifikationsanforderungen.
304 vs. 316 Edelstahlwellen
316 wird im Allgemeinen dort bevorzugt, wo eine größere Beständigkeit gegen chloridbedingte Lochfraßbildung erforderlich ist. Die tatsächliche Eignung hängt weiterhin von Konzentration, Temperatur und Betriebsbedingungen ab. Sehen Sie sich die gesamte Darstellung an, anstatt eine Welle aus Edelstahl 316 als universell korrosionsbeständig zu bezeichnen.
420 vs. 17-4PH Edelstahlwellen
Für gehärtete Verschleißflächen kann 420 gewählt werden. 17-4PH bietet je nach Wärmebehandlungsbedingung ein unterschiedliches Gleichgewicht zwischen Festigkeit, Zähigkeit und Korrosionsbeständigkeit. Geben Sie den erforderlichen Zustand und die erforderliche Leistung an, anstatt davon auszugehen, dass die beiden Qualitäten austauschbar sind.
Geben Sie gegebenenfalls Standards an, z ASTM A276 / A276M für Stangen und Formen oder ASTM A564 / A564M für aushärtbare Stangen und Formen. Bestätigen Sie die zutreffende Edition, Qualität, bestellte Produktform und den Zustand. Die Materialzertifizierung muss dieser Reihenfolge entsprechen; Eine Standardzahl allein legt nicht alle Anforderungen an die fertige Welle fest.
Wellentypen
Wir stellen kundenspezifische Wellentypen aus Edelstahl her
Kombinieren Sie das richtige Material mit der Geometrie, die Ihre Baugruppe benötigt. Diese Schaftfamilien verlinken auf die bestehenden Produktseiten; Die Edelstahlsorte und der Herstellungsweg werden für jede Zeichnung bestätigt.
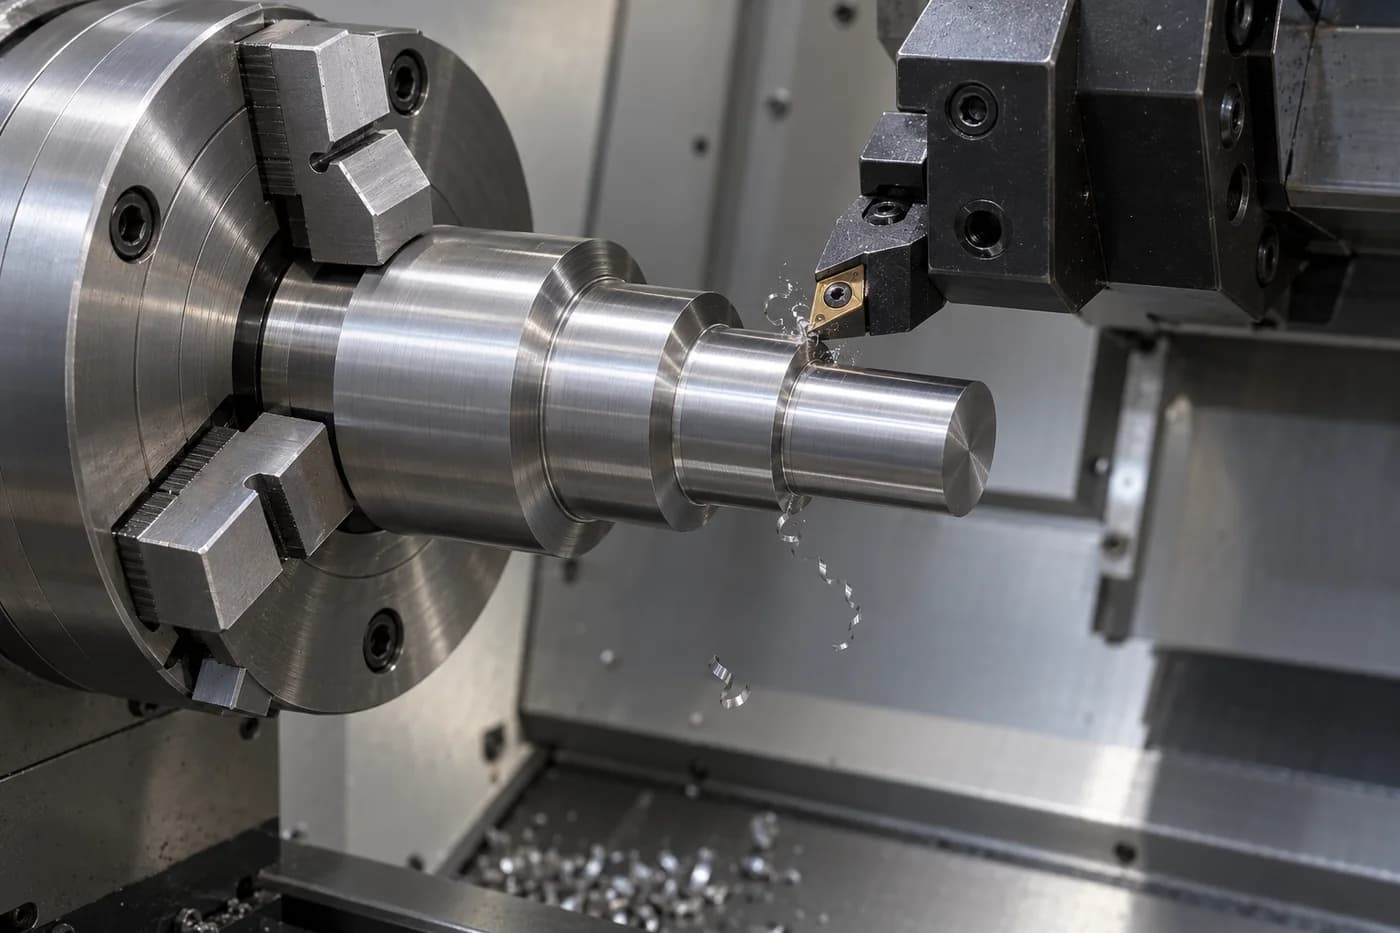
Bei der Bearbeitung von Edelstahlwellen muss auf die Sorte, den Zugang zu den Merkmalen und die Reihenfolge der Arbeitsgänge geachtet werden. Ziel ist es, die zeichnungsdefinierte Geometrie unter Beibehaltung der erforderlichen Material- und Oberflächenbeschaffenheit herzustellen.
CNC-Drehen
Produzieren Sie Durchmesser, Lagersitze, Schultern, Kegel und Außenprofile. Die Bearbeitungssequenz stellt funktionale Bezüge her und behält gleichzeitig den entsprechenden Spielraum für eine eventuelle Nachbearbeitung oder Endbearbeitung bei.
CNC-Fräsen
Bearbeiten Sie Keilnuten, Abflachungen, Querbohrungen und komplexe Merkmale in Bezug auf die Wellenbezugspunkte. Der Zugang, der Fräserabstand und die Art und Weise, wie die Welle abgestützt wird, werden überprüft, bevor die Route bestätigt wird.
Präzisionsschleifen
Stellen Sie bei Bedarf kritische Lagerzapfen und kontrollierte Zylinderflächen fertig. Das Schleifen von Edelstahlwellen wird unter Berücksichtigung des Materialzustands, der Endgröße, der Geometrie und der angegebenen Oberflächenparameter geplant.
Gewindebearbeitung
Stellen Sie interne und externe Verbindungen zum angegebenen Thread-System her. Definieren Sie Passung, effektive Länge, Aussparung und die Beziehung zwischen Gewinden und angrenzenden Lager- oder Positionierungsmerkmalen.
Sekundärbearbeitung
Fügen Sie Splines, Schlitze, Bohrungen und anwendungsspezifische Geometrie durch einen geeigneten, vereinbarten Prozess hinzu. Funktionskombinationen und Inspektionszugriff bestimmen, ob zusätzliche Einstellungen oder Vorgänge erforderlich sind.
Austenitische Edelstahlsorten können beim Schneiden aushärten. Spankontrolle, Schneidwärme, Werkzeugeinsatz und -unterstützung müssen beachtet werden, um spätere Arbeiten nicht zu erschweren. Der Fertigungsplan berücksichtigt auch die Dimensionsstabilität, den Materialabtrag und die Art und Weise, wie ein langes oder schlankes Bauteil gehalten wird.
Drehen von Durchmessern und Schultern um die erforderliche Bearbeitungssequenz herum.
Toleranzen und Spezifikationen
Toleranzen, Rundlauf und Oberflächenbeschaffenheit von Edelstahlwellen
Definieren Sie die Funktionsmerkmale individuell. Eine Präzisionswelle aus rostfreiem Stahl wird nicht allein durch die Durchmessertoleranz beschrieben: Zapfengeometrie, Bezugspunktbeziehungen, Oberflächenbeschaffenheit und Materialbeschaffenheit beeinflussen alle, wie sie passt und läuft.
Kritische Welleneigenschaften und Überlegungen zur Spezifikation
Charakteristisch
Zeichnungsbasierte Anforderung
Wellendurchmesser
Die Größentoleranz richtet sich nach der Zeichnung und der vorgesehenen Passform. Identifizieren Sie kritische Durchmesser, anstatt auf jede Oberfläche die engsten Toleranzen anzuwenden.
Lagerzapfen
Definieren Sie gemeinsam Durchmesser, Rundheit und Oberflächenbeschaffenheit, einschließlich der relevanten Schultern und Messorte.
Gesamtrundlauf
Geben Sie die datumsbezogene Steuerung für Funktionsflächen an. Das ausgewählte Datum und die Einstellung müssen die beabsichtigte Rotationsbeziehung widerspiegeln.
Geradlinigkeit
Besonders wichtig bei schlanken Schäften; Klären Sie ggf. das kontrollierte Element, den Zustand der Stütze und die Prüfmethode.
Koaxialität
Definieren Sie die Ausrichtungsbeziehung von Zapfen und Passelementen mithilfe der geltenden Zeichnungsnorm und eines eindeutigen Bezugssystems.
Oberflächenrauheit
Geben Sie Ra oder einen anderen anwendbaren Parameter, die bewertete Oberfläche und etwaige Richtungs- oder Messanforderungen an.
Härte
Geben Sie bei wärmebehandelten Sorten den erforderlichen Zustand, die Härteanforderung und den relevanten Prüfort an, anstatt sich nur auf die Sorte zu verlassen.
Gewinde und Keilnuten
Berücksichtigen Sie Maß- und Positionsanforderungen, Gewindepassung, Keilnutgeometrie und deren Beziehung zu angrenzenden Funktionsmerkmalen.
Geben Sie in der freigegebenen Zeichnung das Bezugssystem, die Lagerzapfen, den Rundlauf und die Rauheit an. Werte und Akzeptanzkriterien sind projektspezifisch.
h6 und h7 verstehen
Im ISO-System bezeichnet der Kleinbuchstabe h eine Wellentoleranzzone und die Zahl gibt den Toleranzgrad an. Die geltenden Grenzwerte hängen vom Nennweitenbereich ab. h6 ist eine schmalere Sorte als h7 für den gleichen Größenbereich; Keine der Bezeichnungen stellt Rundheit, Unrundheit oder die universelle Leistungsfähigkeit eines Lieferanten fest.
Geben Sie das Nennmaß, die ausgewählte Klasse und die Anschlussanforderung an. Topshaft bestätigt, ob das vorgeschlagene Material, die Geometrie, der Prozess und die Prüfmethode der Zeichnung entsprechen können.
Oberflächenveredelung und Behandlungsoptionen für Edelstahlwellen
Wählen Sie eine Oberfläche aufgrund ihrer Funktion, Spezifikation und Wirkung auf das Bauteil. Schleifen, Polieren, chemische Behandlung und Wärmebehandlung erfüllen unterschiedliche Anforderungen und sollten nicht als ein einziges, austauschbares Endbearbeitungspaket betrachtet werden.
Passivierung
Entfernen Sie eisenfreie Verunreinigungen nach einem geeigneten, spezifizierten Verfahren. Bestätigen Sie die Reinigungs-, Abnahme- und Dokumentationsanforderungen. Die Passivierung ersetzt nicht die Auswahl einer für die Einsatzumgebung geeigneten Sorte.
Elektropolieren
Überprüfen Sie die kontrollierte elektrochemische Endbearbeitung, wenn ein verbesserter Oberflächenzustand erforderlich ist. Berücksichtigen Sie die Auswirkungen auf Abmessungen, Kanten und Funktionsbereiche, bevor die Endbearbeitungsroute genehmigt wird.
Mechanisches Polieren
Erzeugen Sie ein bestimmtes kosmetisches oder funktionelles Finish. Beschreiben Sie den Flächenbedarf objektiv; Ein reflektierendes Erscheinungsbild allein stellt keine Rauheit, Geometrie oder Reinigbarkeit dar.
Präzisionsschleifen
Kritische zylindrische Flächen nach den entsprechenden Vorgängen fertigstellen. Die Anforderungen an Größe, Rundlauf, Geradheit und Rauheit werden gemeinsam überprüft, sodass die Endbearbeitung die tatsächliche Passschnittstelle unterstützt.
Wärmebehandlung
Wenden Sie bei den entsprechenden martensitischen oder ausscheidungshärtenden Sorten eine geeignete Behandlung an. Koordinieren Sie Materialzustand, Eigenschaftsanforderungen, Verzugszugabe und endgültige Bearbeitungsreihenfolge mit der genehmigten Zeichnung.
Nicht alle Edelstahlsorten können durch herkömmliche Wärmebehandlung gehärtet werden. Austenitische Werkstoffe 304 und 316 können nicht mit dem gleichen Abschreckhärtemechanismus wie 420 durchgehärtet werden. Das Material und der spezifizierte Zustand bestimmen den geeigneten Weg.
Branchenanwendungen
Edelstahlwellen für industrielle Anwendungen
Die Betriebsumgebung und die Montage definieren die Anforderung. Die folgenden Anwendungen heben die technischen Informationen hervor, die dabei helfen, eine Materialauswahl mit einer nützlichen Wellenzeichnung zu verbinden.
01
Pumpen und Flüssigkeitshandhabung
Korrosionsbeständigkeit, Dichtungsoberflächen und Maßkontrolle sind bei der Auswahl der Pumpenwelle von zentraler Bedeutung. Geben Sie Flüssigkeit, Konzentration, Temperatur und relevante Reinigungsbedingungen an, damit Güte- und Oberflächenanforderungen überprüft werden können.
Präzisionszapfen, Rotationsgenauigkeit und wiederholbare Montage unterstützen geführte und rotierende Systeme. Klären Sie bei der Definition der Welle die Lageranordnung, die passenden Komponenten, die Lastbedingungen und die Installationsanforderungen.
Vergleichen Sie die Materialverträglichkeit, die Reinigungsfähigkeit und die spezifizierte Oberflächenbeschaffenheit mit der tatsächlichen Maschine und dem Reinigungsprozess. Die Bezeichnung „Edelstahl“ allein stellt noch keine Konformität mit Lebensmitteln dar.
Lagerschnittstellen, Rotorsitze und Kupplungsmerkmale beeinflussen die Rotationsstabilität. Eine Motorwelle aus Edelstahl sollte rund um den zusammengebauten Antrieb vorgesehen sein und nicht nur aufgrund ihres äußeren Erscheinungsbilds ausgewählt werden.
Weitere Anwendungen können Verpackungsmaschinen, Industrieinstrumente, Schiffsmaschinen und ausgewählte medizinische Geräte sein. Qualifikationen für Lebensmittelkontakt, implantierbare Medizin und Luft- und Raumfahrtprogramme sind projektspezifisch und müssen dokumentiert werden; Sie werden durch diese Seite nicht impliziert.
Herstellungsprozess
Wie wir kundenspezifische Edelstahlwellen herstellen
Eine abgestimmte Route führt den Schacht von den genehmigten Anforderungen bis zu geschützten Fertigbauteilen. Die genaue Reihenfolge hängt von der Materialqualität, der Geometrie und den Behandlungsanforderungen ab; Die folgenden Schritte beschreiben den Rahmen für die Projektüberprüfung.
01
Zeichnungs- und DFM-Überprüfung
Bestätigen Sie Güte, Geometrie, Passungen, Bezugspunkte und kritische Anforderungen. Überprüfen Sie den Bearbeitungszugang, den Inspektionsbedarf und alle ungelösten technischen Details, bevor Sie dem Fertigungsplan zustimmen.
02
Materialbeschaffung
Bestätigen Sie die angegebene Sorte, Produktform, den Lieferzustand und die angeforderten Unterlagen. Erforderliche Materialdokumentationen sind in der Bestellung zu kennzeichnen und mit dem vereinbarten Lieferumfang zu verknüpfen.
03
CNC-Drehen
Erstellen Sie primäre zylindrische Merkmale und Schultern und stellen Sie Referenzen für nachfolgende Vorgänge her. Behalten Sie Aufmaße bei, die der geplanten Materialbehandlung und den Endbearbeitungsanforderungen entsprechen.
04
Sekundärbearbeitung
Bearbeiten Sie Keilnuten, Gewinde, Bohrungen, Splines und andere zeichnungsdefinierte Merkmale. Ihre Beziehung zu Lagerzapfen und Positionierungsflächen bestimmt den Einrichtungs- und Überprüfungsansatz.
05
Behandlung und Endbearbeitung
Wenden Sie die zugelassene Schleif-, Polier-, Passivierungs- oder Wärmebehandlungsmethode an. Die genaue Arbeitsreihenfolge hängt von der Sorte, der Geometrie, dem erforderlichen Zustand und der möglichen Verformung ab.
06
Endkontrolle
Überprüfen Sie die in der Zeichnung definierten Abmessungen und kritischen Merkmale anhand des vereinbarten Inspektionsplans. Bestätigen Sie vor der Freigabe alle erforderlichen Rauheits-, Härte- oder Materialaufzeichnungen.
07
Verpackung und Lieferung
Schützen Sie fertige Zapfen, Gewinde und Kanten bei Handhabung und Transport. Geben Sie die vereinbarte Dokumentation frei und identifizieren Sie die Teile gemäß den Bestellanforderungen.
Qualität und Inspektion
Qualitätsprüfung für Präzisionswellen aus Edelstahl
Die Inspektion wird anhand der Zeichnung und der Merkmale geplant, die Passform und Funktion bestimmen. Die Messmethode, die Abnahmeanforderungen und die angeforderten Aufzeichnungen sollten vor der Produktion vereinbart werden und nicht auf der Grundlage einer allgemeinen Aussage über die Präzision angenommen werden.
Zu den zeichnungsbasierten Prüfungen können ggf. Lagerzapfenabmessungen, Rundlauf, Geradheit, Oberflächenrauheit und Härte gehören. Neben den Maßergebnissen werden auch die Materialidentität und der erforderliche Liefer- bzw. Endzustand überprüft.
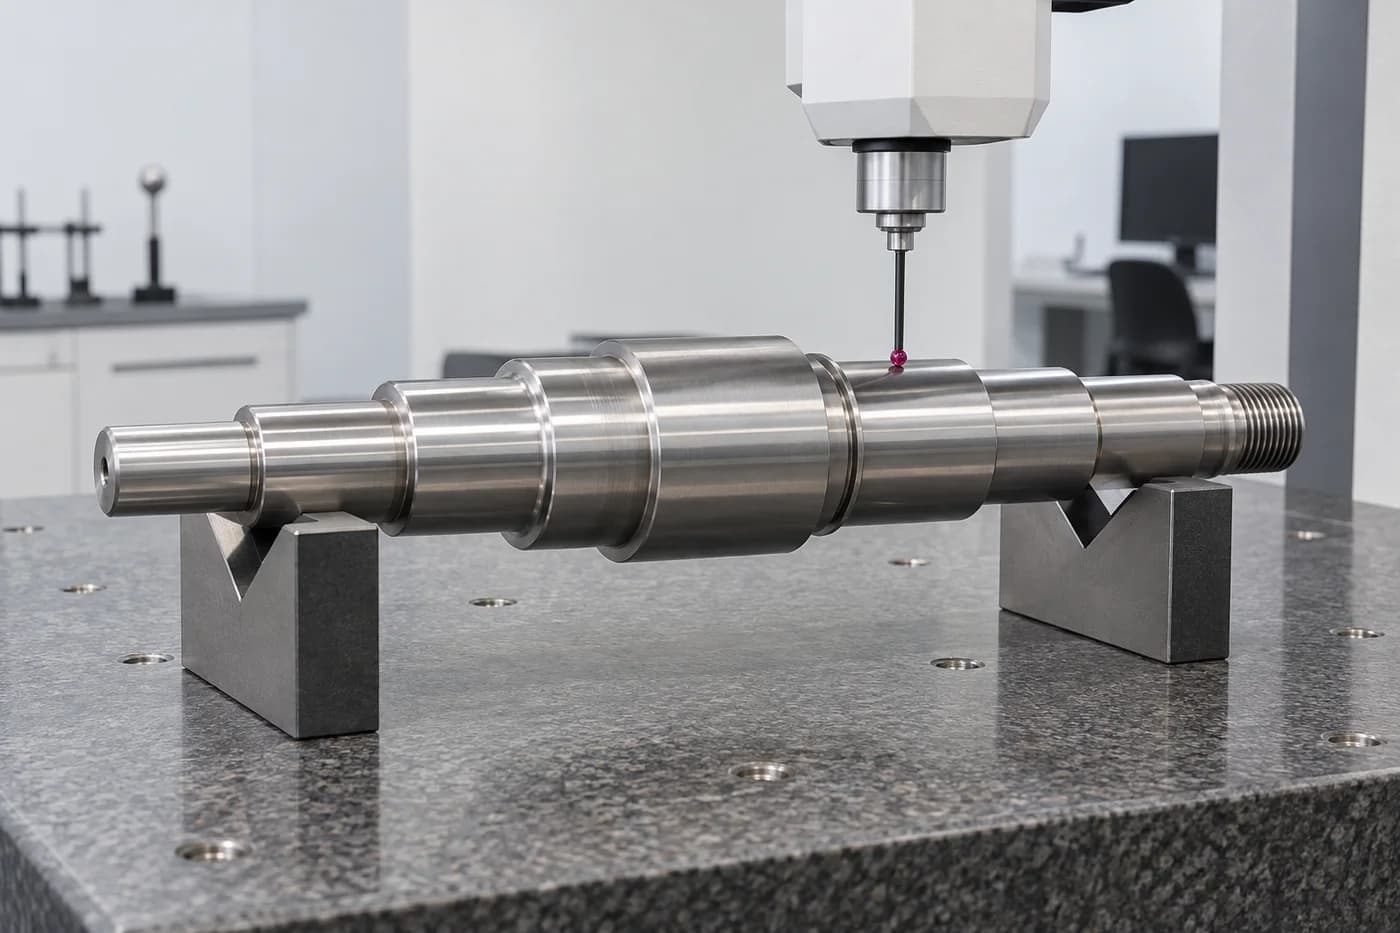
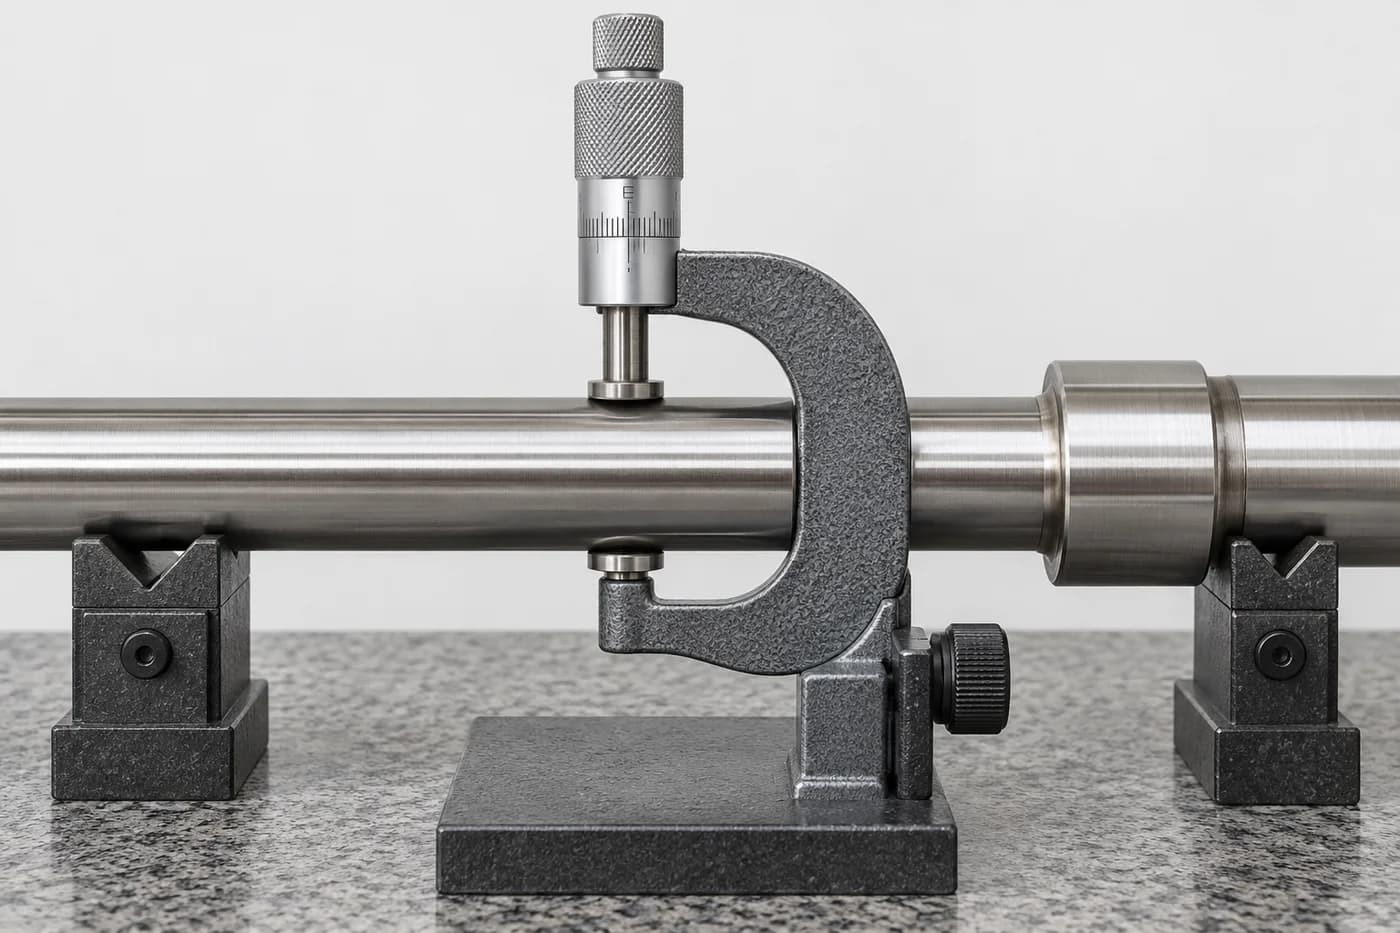
Mikrometer und geeignete Dimensionsinstrumente beurteilen die Größe; Bezugspunktbezogene Setups bewerten den Rundlauffehler; Für zugängliche Merkmalsbeziehungen können optische oder CMM-Methoden ausgewählt werden. Die Ausrüstung und das Verfahren müssen für die vorgegebene Eigenschaft, Geometrie und den Prüfumfang geeignet sein.
Materialzertifikate, Erstmusterprotokolle und Inspektionsberichte werden entsprechend den vereinbarten Projektanforderungen bereitgestellt. Bestätigen Sie, was in der Bestellung benötigt wird, anstatt davon auszugehen, dass jedes Dokument automatisch enthalten ist.
Merkmalsbeziehungen und Messzugriff werden anhand des Prüfplans überprüft.
Journalgröße und Messort.Rundlaufbewertung mit zeichnungsdefiniertem Aufbau.
Warum Topshaft
Warum sollten Sie sich für die Topshaft für kundenspezifische Edelstahlwellen entscheiden?
Ein zeichnungsorientierter Präzisionswellenfertigungspartner für OEM- und Industrieprojekte. Der Schwerpunkt liegt auf einer klaren technischen Anforderung, einem abgestimmten Fertigungsweg und einem vereinbarten Prüfumfang.
Schwerpunkt Wellenfertigung
Ein spezielles Portfolio an kundenspezifischen Wellen unterstützt die Diskussion von Lagersitzen, Stufengeometrie, Drehmomentübertragungsfunktionen und industriellen Montageschnittstellen. Erkunden Sie die vorhandenen Wellenfamilien, um Ihren Anforderungen gerecht zu werden.
Zeichnungsbasiertes Engineering
Die DFM-Überprüfung und die Bewertung kritischer Merkmale beginnen mit Ihrer Zeichnung. Offene Fragen zu Geometrie, Passungen, Materialbeschaffenheit oder Prüfung werden geklärt, bevor ein Fertigungsweg bestätigt wird.
Mehrere Bearbeitungsvorgänge
Drehen, Fräsen, Schleifen und Nachbearbeitungen können rund um das benötigte Bauteil koordiniert werden. Die vorgeschlagene Kombination wird nach Funktionen geprüft und nicht als universelles Standardpaket versprochen.
Unterstützung bei der Materialauswahl
Der Notenvergleich unterstützt ein praxisnahes Fachgespräch. Teilen Sie Korrosionsbelastung, Festigkeit, Verschleiß und Behandlungsanforderungen mit, damit das vorgeschlagene rostfreie Material anhand der Anwendung überprüft werden kann.
Inspektionsplanung
Maß-, Geometrie- und Materialprüfungen sind an die Zeichnung gebunden. Erforderliche Messmethoden, Aufzeichnungen und Erstmusternachweise können im Rahmen des Projektumfangs vereinbart werden.
Vom Prototyp zur Produktion
Die projektbasierte Unterstützung umfasst die Prototypenbewertung, Kleinserien und Wiederholungsanforderungen. Menge, technische Bereitschaft, Materialverfügbarkeit und die vereinbarte Route fließen in die Angebots- und Lieferbesprechung ein.
Topshaft ist die Präzisionswellenfertigungsabteilung von Dongguan Tops Precision Manufacture Co., Ltd., die neben uns tätig ist Topsbest Precision für wellenorientierte OEM-Projekte. Erfahren Sie mehr über Topshaft.
Leitfaden für technisches Design
Designüberlegungen für Edelstahlwellen
Eine nützliche Zeichnung verbindet das Material mit der Funktion jeder Oberfläche. Diese fünf Prüfungen helfen Entwicklungs- und Einkaufsteams dabei, eine Anforderung vorzubereiten, die technisch sinnvoll und für die Fertigungsprüfung geeignet ist.
01
Korrosion, Drehmoment, Ermüdung und Verschleiß
Wählen Sie die Qualität anhand der tatsächlichen Belichtung und Belastung, einschließlich Reinigungsmedium und Temperatur. Die Korrosionsbeständigkeit allein bestimmt weder die Drehmomentkapazität noch die Ermüdungslebensdauer. Geben Sie den Materialzustand an und beurteilen Sie die Komponente als Teil ihres Betriebssystems.
02
Schulterübergänge und Stresskonzentrationen
Überprüfen Sie Durchmesserübergänge, Verrundungen und Aussparungen mit den passenden Teilen. Vermeiden Sie unnötig abrupte Änderungen in stark belasteten Bereichen. Lagerfasen, Werkzeugzugang und erforderlicher Schleiffreistich sollten so aufeinander abgestimmt sein, dass ein herstellbarer Übergang auch die Funktionsschnittstelle unterstützt.
03
Lager- und Dichtungsflächen
Identifizieren Sie, welche Oberflächen tatsächlich lokalisieren, drehen oder abdichten. Definieren Sie die entsprechenden Größen-, Form-, Oberflächen- und Bezugsanforderungen. Funktionelle Oberflächen erfordern möglicherweise unterschiedliche Nachbearbeitungsvorgänge; Gehen Sie nicht davon aus, dass eine einzelne Rauheitsanweisung für jeden Zapfen, jede Schulter und jede Dichtungsbahn geeignet ist.
04
Langwellenablenkung und -verzerrung
Berücksichtigen Sie bei der Bearbeitung, Inspektion und Handhabung die Durchbiegung der schlanken Welle. Materialzustand, Unterstützung, Abtrag und Behandlung können die endgültige Geometrie beeinflussen. Überprüfen Sie die Geradheit und die kritischen Merkmalsbeziehungen, bevor Sie entscheiden, wie das Bauteil gehalten und bearbeitet werden soll.
05
Datumsangaben, Materialzustand und Zertifikate
Definieren Sie Prüfdaten und die Beziehung der Hauptmerkmale klar. Geben Sie in der Bestellung den Materialstandard, den Liefer- bzw. Endzustand und die erforderlichen Zertifikate an. Stimmen Sie die Zeichnung, den Prüfplan und den Dokumentationsumfang aufeinander ab, sodass das Lieferant- und Empfangsteam die gleichen Anforderungen bewerten.
Beispiele für die Herstellung kundenspezifischer Edelstahlwellen
Entdecken Sie die Lagersitze, Endverbindungen und Profilkombinationen, die eine maßgeschneiderte Welle ausmachen. Materialgüte, Prozessablauf und Abnahmeanforderungen werden anhand der genehmigten Zeichnung bestätigt.
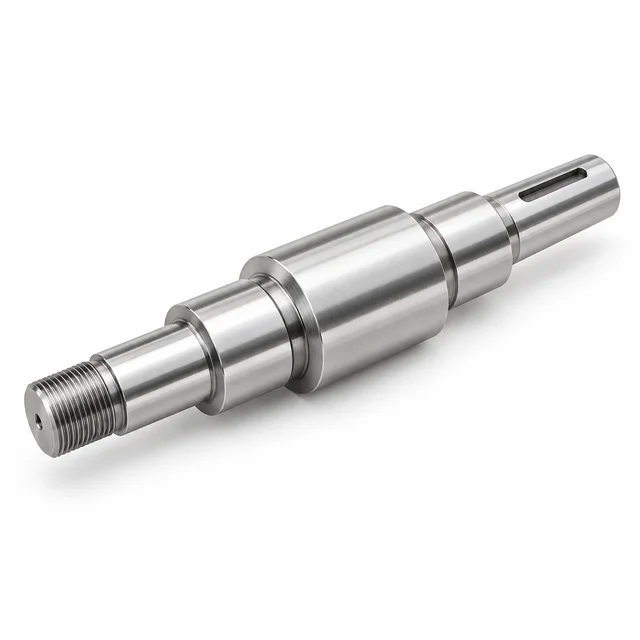
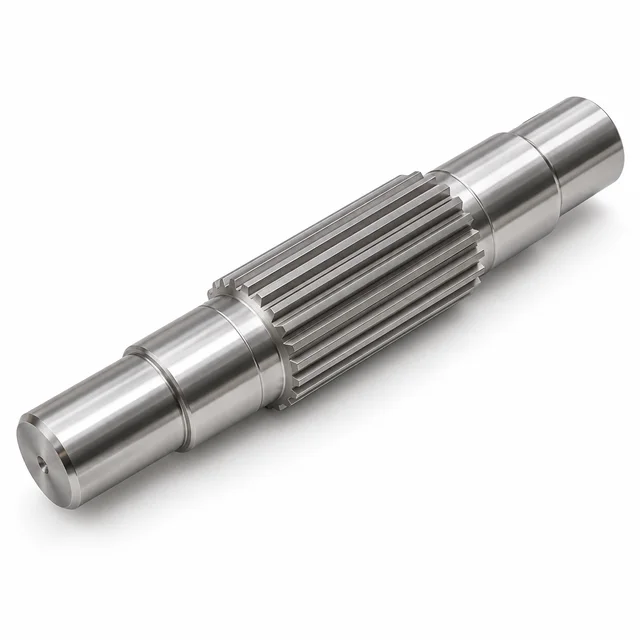
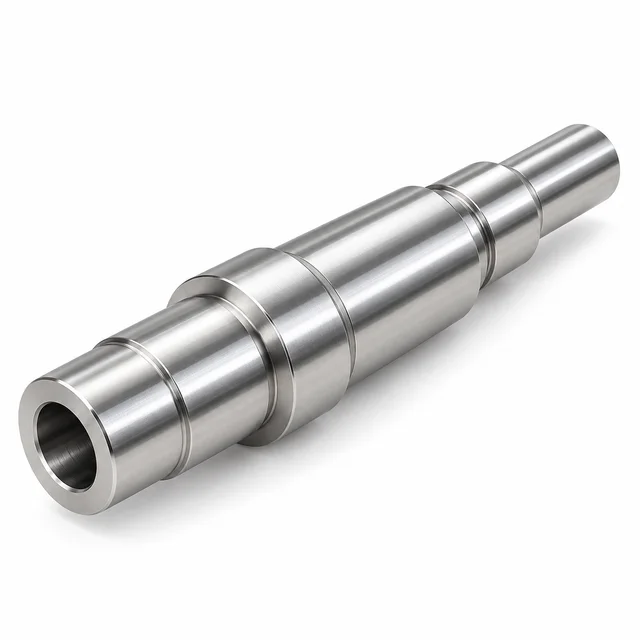
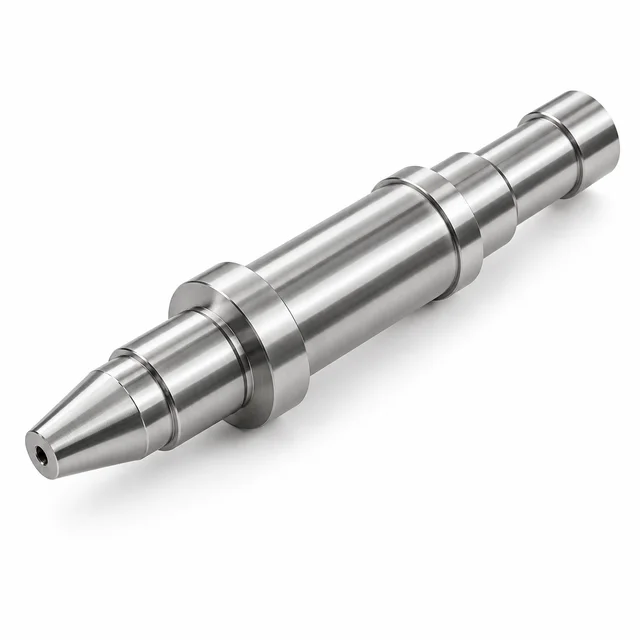
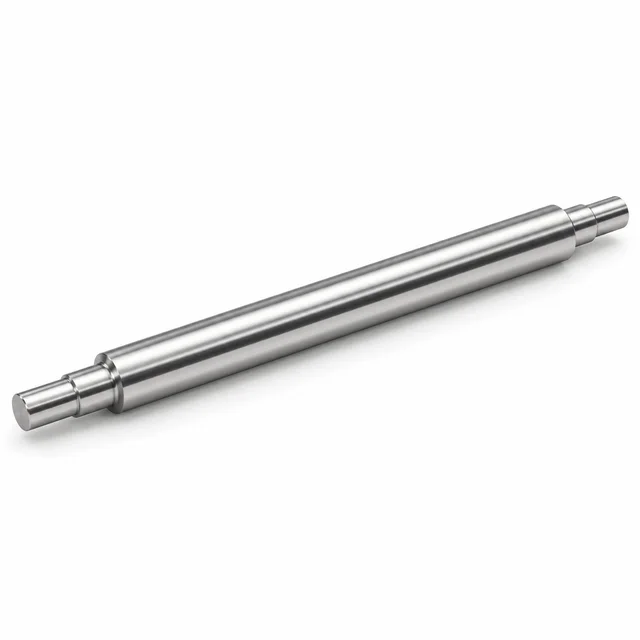
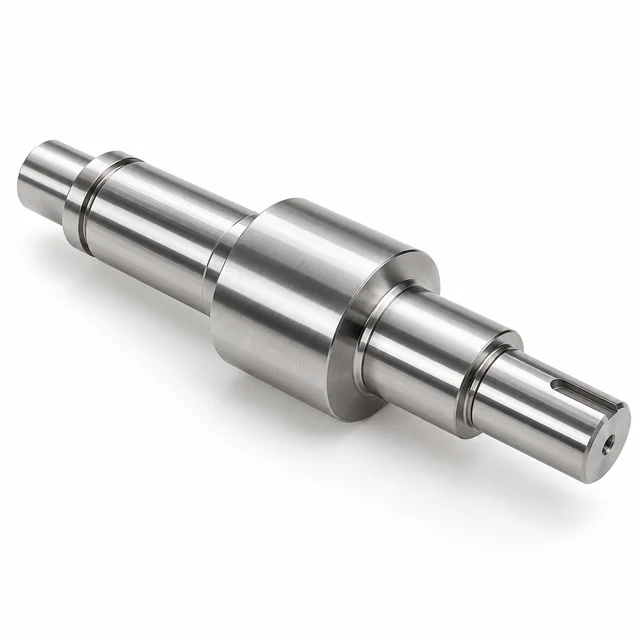
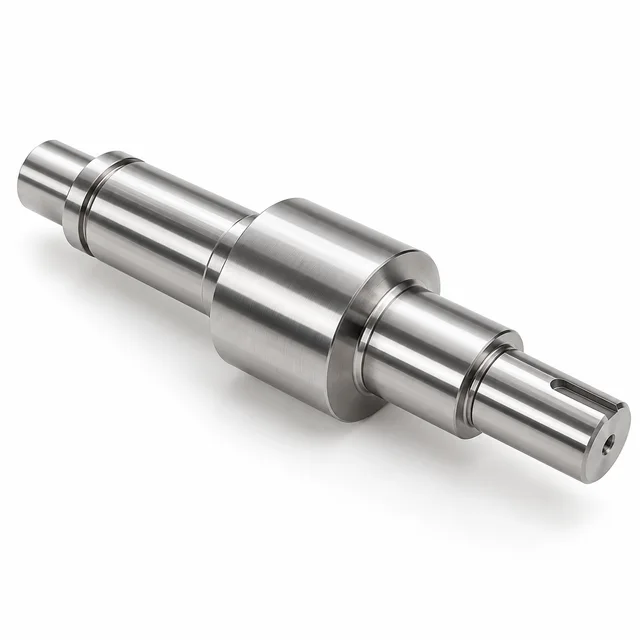
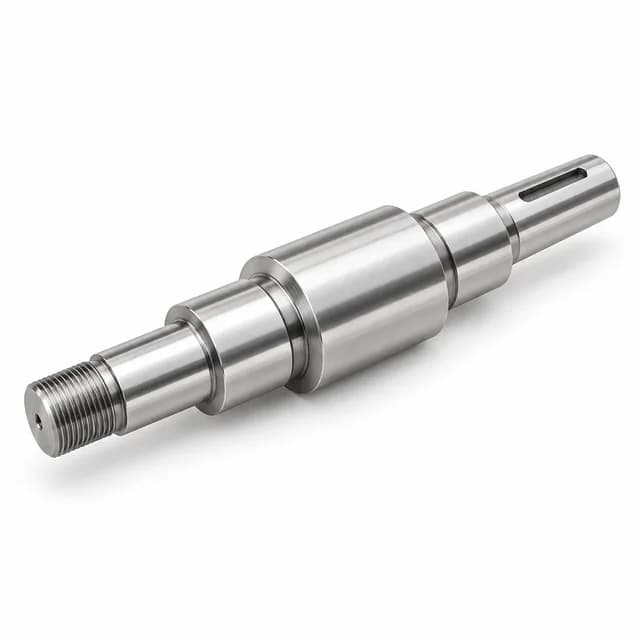
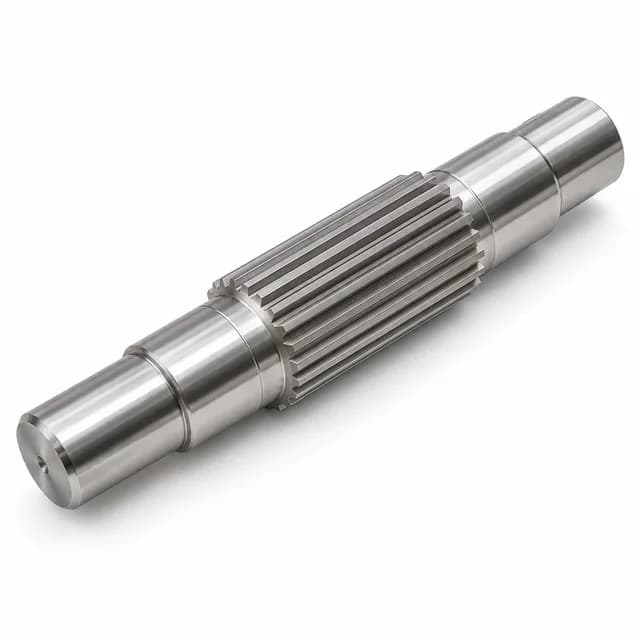
Abgestufte WellenMehrere Durchmesser und PositionierungsschulternMotorwellenRotorsitz, Lagerzapfen und EndmerkmaleKeilwellenExternes Spline-Profil und glatte ZapfenGewindeschäfteGewindeabschnitt mit AufnahmedurchmessernHohlwellenKoaxiale Bohrung und äußere LagerflächenGeschliffene LagerzapfenFunktionelle zylindrische Sitze und Übergänge
Häufig gestellte Fragen
Häufig gestellte Fragen zur Herstellung von Edelstahlwellen
Praktische Antworten zur Auswahl eines Edelstahlwellenlieferanten und zur Vorbereitung einer zeichnungsbasierten Anfrage.
01
Welche Edelstahlsorten werden üblicherweise für Präzisionswellen verwendet?
Zu den gängigen Kandidaten gehören 303, 304, 316/316L, 420, 431 und 17-4PH. Die Auswahl hängt von der Korrosionseinwirkung, der erforderlichen Festigkeit, dem Verschleiß, der Bearbeitungskomplexität und dem spezifizierten Materialzustand ab. Für zerspanbare, austenitische, martensitische und ausscheidungshärtende Sorten gelten unterschiedliche Kompromisse. Bestätigen Sie die Qualität, die anwendbare Produktnorm und die Dokumentation anhand Ihrer Zeichnung, anstatt Edelstahl als ein einziges austauschbares Material zu behandeln.
02
Ist Edelstahl 304 oder 316 besser für eine Pumpenwelle?
316 bietet im Allgemeinen im Vergleich zu 304 eine verbesserte Beständigkeit gegen chloridbedingte Lochfraßbildung, ist jedoch nicht automatisch für jede Pumpenumgebung geeignet. Dabei spielen Flüssigkeitschemie, Konzentration, Temperatur, Reinigungsbedingungen und mechanische Belastung eine Rolle. In weniger anspruchsvollen Umgebungen kann ein Schaft aus Edelstahl 304 geeignet sein. Geben Sie vor der Bestellung die tatsächlichen Betriebsbedingungen an und überprüfen Sie die Qualität hinsichtlich Korrosion und mechanischer Anforderungen.
03
Können Edelstahlwellen gehärtet werden?
Einige Sorten können durch entsprechende Wärmebehandlung gehärtet werden. Martensitische Sorten wie 420 und 431 und ausscheidungshärtende Sorten wie 17-4PH folgen unterschiedlichen Behandlungswegen. Austenitische Werkstoffe 304 und 316 können nicht mit demselben herkömmlichen Abschreckhärtemechanismus wie 420 durchgehärtet werden. Geben Sie die Güteklasse, den erforderlichen Zustand, die Härte und die Testorte an, damit Behandlung und Endbearbeitung gemeinsam überprüft werden können.
04
Welche Toleranzen können bei Edelstahlwellen erreicht werden?
Erreichbare Toleranzen sind abhängig von Merkmal, Nennmaß, Länge, Materialbeschaffenheit, Geometrie, Prozess und Prüfmethode. Topshaft prüft die Zeichnung, bevor die Leistungsfähigkeit bestätigt wird. ISO-Wellenklassen wie h6 und h7 definieren Toleranzzonen für bestimmte Größenbereiche; Sie sind kein universelles Leistungsversprechen der Lieferanten. Identifizieren Sie die kritischen Zapfen, geometrischen Kontrollen und Oberflächenanforderungen, anstatt sich auf eine nicht unterstützte Pauschaltoleranz zu verlassen.
05
Kann Topshaft Edelstahlwellen nach Kundenzeichnungen herstellen?
Ja. Kundenspezifische Edelstahlwellen werden anhand von Kundenzeichnungen und vereinbarten Projektanforderungen überprüft und hergestellt. Geben Sie die Zeichnungsrevision oder das CAD-Modell, Materialqualität, Menge, kritische Passungen, Oberflächenanforderungen und Anwendungsdetails an. Durch die Überprüfung können Geometrie, Bearbeitungsreihenfolge, Behandlung und Inspektion geklärt werden. Eventuelle Materialalternativen, Designänderungen oder Dokumentationsanforderungen sollten vereinbart und nicht aus einer allgemeinen Produktbeschreibung abgeleitet werden.
06
Welche Oberflächenveredelungen gibt es für Edelstahlwellen?
Zu den für ein Projekt geprüften Optionen gehören bearbeitete Oberflächen, Präzisionsschleifen, mechanisches Polieren, Passivierung und gegebenenfalls Elektropolieren. Diese Vorgänge dienen unterschiedlichen Zwecken und sind nicht automatisch austauschbar. Definieren Sie die funktionale Oberfläche, den Rauheitsparameter, die Behandlungsspezifikation und etwaige Maßzugaben. Die anwendbare Wärmebehandlung wird getrennt nach Sorte überprüft und die endgültige Reihenfolge wird anhand der Zeichnung und der Serviceanforderungen bestätigt.
07
Können Sie Prototypen und Kleinserienwellen aus Edelstahl herstellen?
Prototypen-, Kleinserien- und Nachbestellungsanforderungen können überprüft werden. Teilen Sie die Menge, den Entwicklungsstand und den wahrscheinlichen Wiederholungsbedarf mit, damit die vorgeschlagene Fertigungs- und Prüfroute zum Projekt passt. Materialverfügbarkeit, Funktionskomplexität, Behandlung und erforderliche Aufzeichnungen wirken sich auf das Angebot aus. Die Genehmigung des Prototyps berechtigt nicht automatisch zu späteren Zeichnungsänderungen; Halten Sie die genehmigten Revisions- und Abnahmeanforderungen im Verlauf des Projekts klar.
08
Welche Informationen sind erforderlich, um ein Angebot für eine kundenspezifische Edelstahlwelle zu erstellen?
Senden Sie eine Zeichnung oder eine unterstützte CAD-Datei, Materialqualität und -zustand, Menge, kritische Abmessungen und Passungen, Rundlauf- oder Geradheitsanforderungen, Oberflächenbeschaffenheit, Wärmebehandlung und die angeforderte Dokumentation. Geben Sie gegebenenfalls Anwendung, Betriebsumgebung und Bereitstellungsziel an. Wenn die Note oder der Prozess noch offen ist, beschreiben Sie die Leistungsanforderung. Ein Lieferant von Edelstahlwellen kann dann die technischen Fragen identifizieren, die für ein sinnvolles zeichnungsbasiertes Angebot erforderlich sind.
Verwandte Produkte
Entdecken Sie verwandte kundenspezifische Wellenlösungen
Sehen Sie sich die geometriespezifischen Produktseiten und die Inspektionsmöglichkeiten zusammen mit Ihrem Bedarf an Edelstahlmaterialien an.
Senden Sie Ihre Zeichnungen, Materialqualität, Menge und kritische Anforderungen. Unser Team überprüft die Herstellungsanforderungen und gibt Hinweise zur Angebotserstellung.
Geben Sie den Materialzustand, kritische Passungen, Oberflächenanforderungen und alle erforderlichen Zertifikate an. Wenn die Note noch nicht feststeht, beschreiben Sie das Umfeld und das Leistungsziel, damit bei der Überprüfung die Fragen identifiziert werden können, die gelöst werden müssen.