Wellenschultern, Übergangsradien und Freistiche: OEM-Zeichnungscheck
Eine Welle kann die Durchmesserprüfung bestehen und dennoch ein Montageproblem verursachen. Ein Lager kann an einer Ecke anliegen, anstatt an der vorgesehenen Schulter anzuliegen. Ein Abstandshalter kann einen Radius überbrücken. Eine Endbearbeitung kann dazu führen, dass der Übergang von den Zeichnungsanforderungen abweicht.
Diese Probleme werden nicht durch eine Verschärfung aller Toleranzen gelöst. Sie müssen die Beziehung zwischen der Welle, ihren zugehörigen Komponenten und dem Herstellungsweg definieren.
Diese Checkliste hilft Einkaufs-, Technik- und Qualitätsteams, diese Beziehungen vor der Bestellung zu überprüfen. Es bietet keine universellen Schulterabmessungen und ersetzt auch keine Richtlinien des Lagerherstellers und anwendungsspezifische technische Berechnungen.
1. Identifizieren Sie, was die Schulter tun muss
Eine Schulter ist eine Änderung des Wellendurchmessers, ihre Funktion hängt jedoch von der Baugruppe ab. Es kann einen Lagerring lokalisieren, ein Distanzstück unterstützen oder die axiale Position einer rotierenden Komponente ermitteln.
Beginnen Sie mit der Identifizierung der tatsächlichen Kontaktfläche. Welche Komponente berührt die Schulter? In welche Richtung kann diese Oberfläche belastet werden? Ist die Schulter Teil eines Axialstapels, der das Spiel oder die Vorspannung bestimmt?
Trennen Sie die axiale Position von der radialen Passung. Der Lagersitzdurchmesser steuert eine Beziehung. Die Schulterposition und die tragende Anlagefläche kontrollieren andere. Ein akzeptabler Durchmesser ist kein Beweis für die korrekte axiale Positionierung.
Unterscheiden Sie außerdem eine gewollte Anschlagschulter von einem Durchmesserübergang, der keine Aufnahmefunktion hat. Wenn für beide die gleichen Prüfanforderungen gelten, können die Kosten steigen, ohne dass die Montageleistung verbessert wird.
Verwenden Sie eine markierte Baugruppenansicht, um Funktionsflächen zu identifizieren. Ein Lieferant sollte sie nicht aus dem Aussehen einer Stufenwelle ableiten müssen.
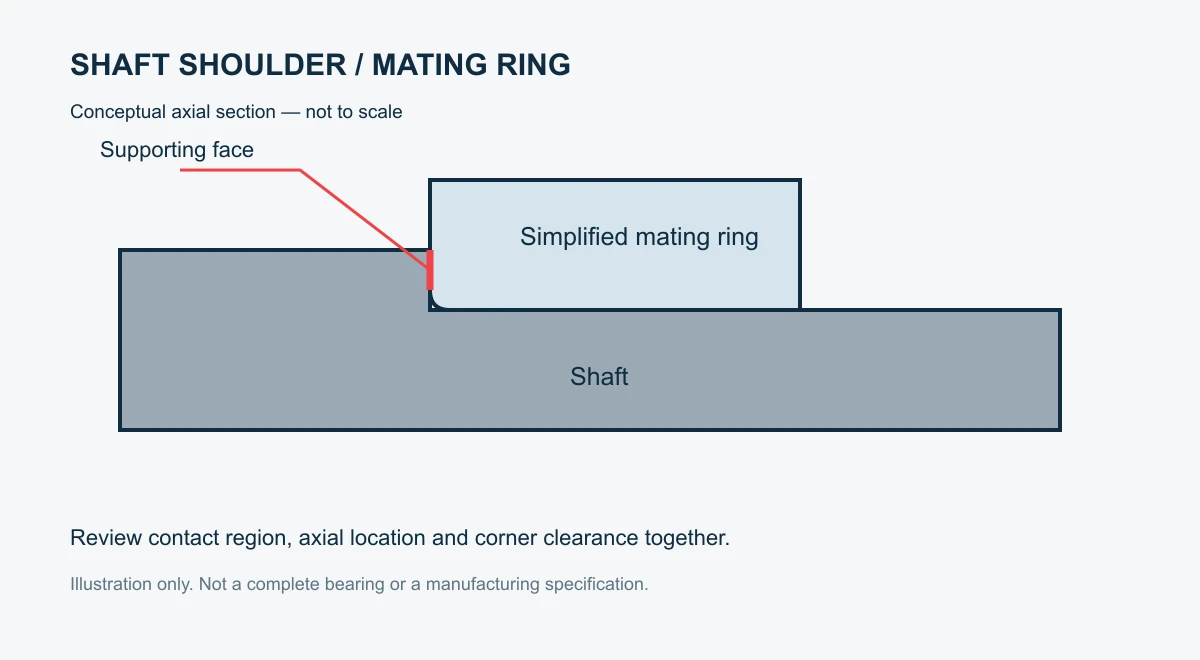
Nur schematische Darstellung. Der vereinfachte Ring ist kein vollständiges Lager und die Geometrie ist nicht für die Herstellung dimensioniert.
2. Überprüfen Sie die tatsächliche Verbindungskomponente
Die Wellenzeichnung ist nur ein Teil der Schnittstelle. Besorgen Sie sich die ausgewählte Lager- oder Distanzstückzeichnung und bestätigen Sie deren Revision oder Produktbezeichnung.
Überprüfen Sie für ein Lager die vom Hersteller empfohlenen Abutmentabmessungen und die zulässige Eckgeometrie für das jeweilige Produkt. Übertragen Sie keinen Radiuswert von einem optisch ähnlichen Lager.
In den SKF-Produktdaten werden Lagerabschrägungsabmessungen, Wellenanschlagsabmessungen und zulässige Wellenrundungsradien unterschieden. Hierbei handelt es sich um verwandte Anforderungen, nicht um austauschbare Etiketten. Zum Beispiel ist es 51216 Produktseite listet sie separat auf. Bei den Werten dieses Produkts handelt es sich nicht um allgemeine Empfehlungen zur Wellenkonstruktion.
Bestätigen Sie, ob die Baugruppe einen Abstandshalter, einen Dichtungsträger oder eine andere Zwischenkomponente verwendet. Seine Kantenvertiefung kann das Spiel bestimmen, selbst wenn das Lager selbst passen würde.
Erfassen Sie Vertretungen explizit. Eine Ersatzkomponente kann die zulässige Ecken- oder Stützgeometrie ändern und gleichzeitig den gleichen Nennbohrungsdurchmesser beibehalten.
3. Stimmen Sie Radiusfreigang und Festigkeitsanforderungen ab
Eine Verrundung glättet den Übergang zwischen den Durchmessern. Seine Eignung muss anhand der umgebenden Geometrie, des Materials, der Belastung und der passenden Komponenten beurteilt werden.
Eine Verkleinerung einer Verrundung kann zwar den örtlichen Abstand verbessern, macht sie aber nicht zur besseren strukturellen Wahl. Eine Vergrößerung kann einen Übergang verbessern und gleichzeitig die Komponente behindern, die daneben sitzen muss.
Ihr Techniker sollte diesen Kompromiss klären, bevor er die Zeichnung freigibt. Der Lieferant sollte nicht eigenständig zwischen Montagefreiraum und einer belastungsbedingten Konstruktionsanforderung wählen.
Geben Sie den zulässigen Radius oder das zulässige Profil klar an. Wenn ein maximaler Radius für den Abstand wichtig ist, machen Sie diese Anforderung sichtbar. Wenn ein Mindestradius oder eine kontrollierte Mischung strukturell wichtig ist, geben Sie dies ebenfalls an.
Gehen Sie nicht davon aus, dass eine allgemeine Kantenbruchnotiz eine funktionale Verrundung definiert. Überprüfen Sie widersprüchliche Anmerkungen vor dem Angebot. Wo es auf Festigkeit oder Ermüdungsleistung ankommt, erfordert der Übergang eine anwendungsspezifische Bewertung und nicht eine generische Bearbeitungsregel.
4. Definieren Sie die effektive Stützfläche
Der Außendurchmesser der Schulter beschreibt nicht vollständig die zur Unterstützung verfügbare Oberfläche. Eine Ausrundung, Nut oder Fase kann die nutzbare Kontaktfläche verringern.
Identifizieren Sie den vorgesehenen ringförmigen Stützbereich. Stellen Sie sicher, dass es den entsprechenden Ring oder Abstandshalter trägt, ohne dass es zu unerwünschtem Kontakt mit benachbarten beweglichen oder stationären Teilen kommt.
Überprüfen Sie die gesamte Baugruppe, gegebenenfalls einschließlich Dichtungen und Käfige. Eine Schulter, die in einer isolierten Wellenansicht geeignet erscheint, kann mit einer anderen Komponente in Konflikt geraten.
Überlegen Sie, ob die Schulter durchgehend ist oder durch ein anderes Merkmal unterbrochen wird. Eine Keilnut, ein Querloch oder eine lokale Entlastung in der Nähe des Stützbereichs verdient eine besondere Prüfung.
Wenn die Kontaktbreite wichtig ist, kommunizieren Sie die Funktionsanforderung, anstatt sich nur auf die Nenndurchmesser zu verlassen. Ihre Spezifikation des Lagerzapfens und Schulteranforderungen sollten als eine Schnittstelle betrachtet werden.
5. Legen Sie die axiale Referenz und Geometrie fest
Geben Sie an, wo die Schulter relativ zur relevanten Referenz der Baugruppe liegt. Die Gesamtwellenlänge bestimmt nicht unbedingt die Position einer Zwischenlagerschulter.
Untersuchen Sie die Axialmaßkette. Fragen Sie nach, welche Maße die eingebaute Bauteilposition festlegen und welche nur unkritische Lagerlängen beschreiben.
Wählen Sie für die Schulterfläche geometrische Anforderungen, die ihre Funktion widerspiegeln. Rechtwinkligkeit, Planlauf und andere Kontrollen haben unterschiedliche Bedeutungen. Sie sollten nicht hinzugefügt oder ersetzt werden, nur weil sie einfacher zu überprüfen sind.
Definieren Sie die Bezugsanordnung konsistent mit dem Zeichnungssystem. Ein praktischer Inspektionsträger ist nicht automatisch der vorgegebene Bezugspunkt.
Unser Wellenauslaufführung erklärt, warum ein Durchmesserergebnis eine Rundlaufbeurteilung nicht ersetzen kann. Wenden Sie die gleiche Unterscheidung an, wenn Sie eine Ortungsfläche überprüfen.
6. Legen Sie gezielt Freistiche fest
Eine Freistich kann Platz für ein Werkzeug oder eine Endbearbeitung in der Nähe einer Schulter bieten. Es kann auch den lokalen Querschnitt und die Übergangsgeometrie ändern.
Lassen Sie keine Funktionsnut als ungefähre Skizze übrig. Definieren Sie die axiale Position, Breite, Tiefe und die erforderliche Ecken- oder Wurzelform. Wenn ein Standardformular vorgesehen ist, identifizieren Sie die anwendbare Norm und Bezeichnung, ohne davon auszugehen, dass der Lieferant dieselben Konventionen verwendet.
Klären Sie, ob eine Nut erforderlich, in Grenzen optional oder verboten ist. Ein nicht genehmigter Hinterschnitt ist nicht automatisch akzeptabel, nur weil er das Schleifen erleichtert.
Überprüfen Sie die Nut mit dem Lastpfad und den angrenzenden Merkmalen. Vermeiden Sie es, jede Abstandslösung als strukturell gleichwertig zu betrachten.
Wenn die Zeichnung den vorgeschlagenen Fertigungsweg nicht berücksichtigen kann, fordern Sie eine dokumentierte Entwurfsprüfung an. Ein Lieferantenvorschlag ist ein Ausgangspunkt für die Genehmigung, nicht die Erlaubnis, die freigegebene Geometrie zu ändern.
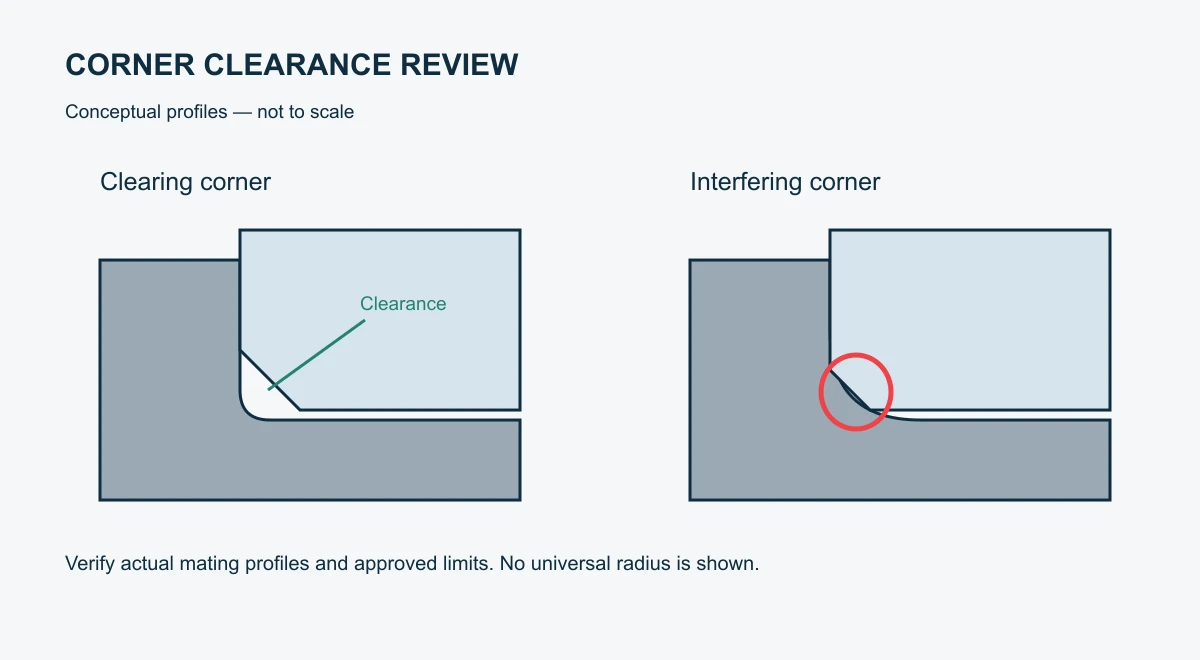
Nur zur Abbildung des Ausverkaufs. Genaue Profile und Akzeptanzgrenzen müssen der ausgewählten Gegenkomponente und der genehmigten Zeichnung entnommen werden.
7. Verbinden Sie die Zeichnung mit der Endbearbeitungssequenz
Erkundigen Sie sich, wie Lagersitz, Schulterfläche und Übergang ihren Endzustand erreichen. Möglicherweise werden nicht alle im selben Arbeitsgang fertiggestellt.
Klären Sie, ob die vorgegebene Geometrie nach der Wärmebehandlung, dem Schleifen, Beschichten und einer eventuellen Endreinigung oder Politur gilt. Zwischenmessungen können die Prozesskontrolle unterstützen, ohne die endgültige Einhaltung nachzuweisen.
Überprüfen Sie, ob für den Endzugang eine Entlastung erforderlich ist und ob diese Entlastung bereits definiert ist. Identifizieren Sie Oberflächen, die bei späteren Arbeiten geschützt bleiben müssen.
Wenn sich eine Beschichtung auf die Auflagefläche oder den Passungsdurchmesser auswirkt, klären Sie vor der Bestellung die Anforderungen an Maßtoleranz und Abdeckung. Gehen Sie nicht davon aus, dass eine nominelle Beschichtungsbeschreibung die endgültige Schnittstelle erklärt.
Halten Sie Herstellungsvorschläge getrennt von genehmigten Anforderungen. Erfassen Sie akzeptierte Änderungen in einer kontrollierten Revision oder einer anderen vereinbarten Genehmigung vor der Produktion.
8. Kontrollieren Sie Grate, ohne die Funktionsecke zu verändern
Ein Grat kann den Sitz verhindern oder eine Passfläche beschädigen. Auch ein unvorsichtiges Entfernen kann eine Anlagekante oder einen vorgesehenen Übergang verändern.
Identifizieren Sie, welche Kanten eine definierte Fase, einen Radius oder eine andere Behandlung erfordern. Unterscheiden Sie sie von nicht funktionsfähigen Kanten, die durch einen allgemeinen Entgratungshinweis abgedeckt sind.
Vermeiden Sie Anweisungen wie „Alle Kanten glatt machen“, wenn Maßgrenzen wichtig sind. Sie lassen zu viel Interpretationsspielraum.
Berücksichtigen Sie den Schnittpunkt von Nuten, Keilnuten und Schultern. Für diese Standorte ist möglicherweise ein vereinbarter Inspektionsansatz erforderlich, da der Zugang begrenzt ist.
Benutzen Sie die Wellenentgratungsführung um die Diskussion zu gestalten. Ein Foto kann zwar den sichtbaren Zustand dokumentieren, aber es beweist nicht, dass ein kontrolliertes Kantenprofil an seine Grenzen stößt.
9. Überprüfen Sie den Montage- und Demontagezugriff
Der Schacht muss sowohl beim Einbau als auch bei der Endmontage funktionieren. Überprüfen Sie, wie das Gegenstück seinen Sitz erreicht und wie das Installationswerkzeug ihn berührt.
Bestätigen Sie die Montageanweisungen des Lagerherstellers und die vorgesehene Passung. Gehen Sie nicht davon aus, dass eine Schulter eine geeignete Reaktionsfläche für jede Installationsmethode bietet.
Überprüfen Sie den Zugang zum Werkzeug in der Nähe von Durchmessern, Gewinden und Dichtungen. Ein scheinbar großzügiger Spalt kann nach dem Einbau benachbarter Bauteile unzugänglich sein.
Erwägen Sie eine geplante Demontage. Wenn Zugang zum Abzieher, ein Abstandshalter oder eine andere Entfernungsfunktion erforderlich ist, definieren Sie dies während der Konstruktion, anstatt die gelieferten Wellen zu modifizieren.
Dokumentieren Sie die mit dem Lieferanten geteilten Montageannahmen. Sie helfen dabei, Konflikte zu erkennen, ohne die Verantwortung für das komplette Maschinendesign auf den Zerspanungslieferanten zu übertragen.
10. Vereinbaren Sie vor der Bestellung einen Inspektionsnachweis
Definieren Sie, wie kritische Funktionen überprüft werden. Die Methode muss den tatsächlichen Bedarf ermitteln und nicht einfach nur eine geeignete Zahl liefern.
Für ein Radius- oder Nutprofil vereinbaren Sie geeignete Zugangs- und Messnachweise. Bestätigen Sie für eine Flächenanforderung die Bezugseinrichtung. Identifizieren Sie für die axiale Positionierung die relevanten Referenz- und Messflächen.
Bei einer Baugruppenprüfung können Interferenzen aufgedeckt werden, es werden jedoch nicht automatisch alle Abmessungen oder geometrischen Kontrollen überprüft. Ebenso kann ein Dimensionsbericht möglicherweise nicht beweisen, dass der gesamte Stapel ordnungsgemäß funktioniert.
Notieren Sie alle unzugänglichen oder nicht gemessenen Merkmale offen. Lassen Sie nicht zu, dass ein leeres Berichtsfeld eine Annahme bedeutet.
Unser Checkliste für die Erstmusterprüfung erklärt, wie Zeichnungsrevisionen, identifizierte Muster und Prüfergebnisse vor der Produktionsfreigabe verknüpft werden.
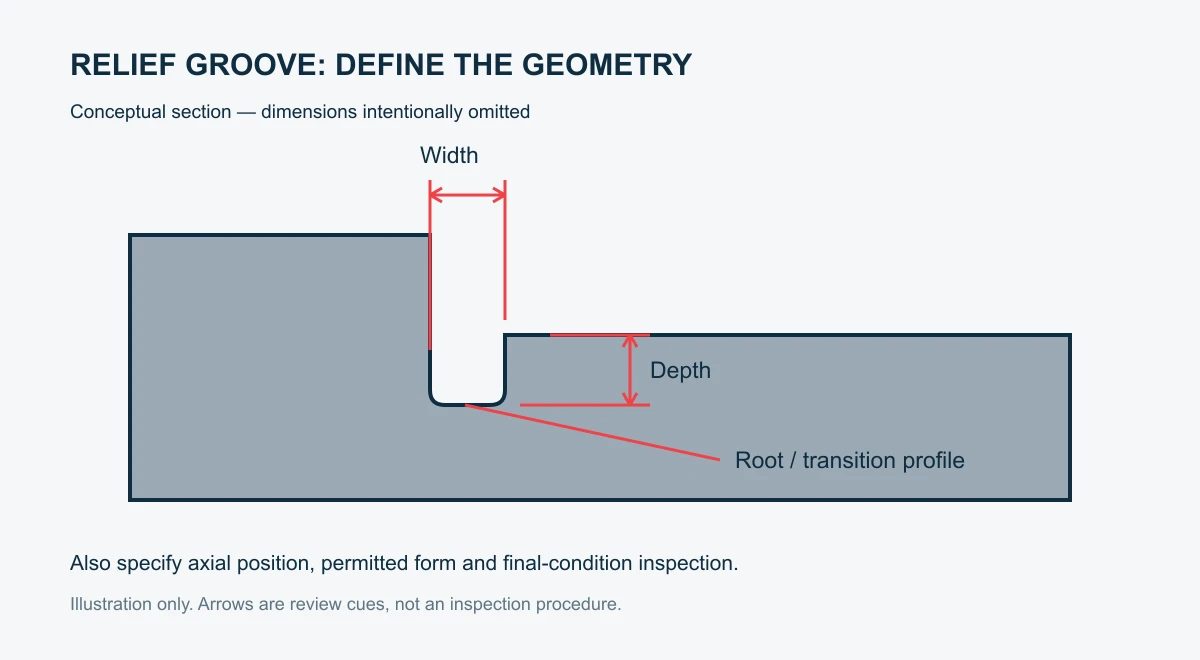
Konzeptionelle Inspektionsplanungsillustration. Pfeile kennzeichnen Bewertungselemente, nicht eine bestimmte Messmethode oder Herstellungstoleranz.
11. Bereiten Sie ein vollständiges RFQ-Paket vor
Senden Sie die aktuelle Wellenzeichnung mit den Informationen zu den passenden Komponenten, die zur Bewertung der Schnittstellen erforderlich sind. Berücksichtigen Sie die Probenmenge, den erwarteten Wiederholungsbedarf sowie die Material- und Endbehandlungsanforderungen.
Markieren Sie die funktionalen Schultern und erläutern Sie alle kritischen axialen Stapel. Stellen Sie das angeforderte Inspektionsberichtsformat und die erforderlichen Erstmusternachweise bereit.
Bitten Sie den Lieferanten, vor der Angebotsannahme Unklarheiten, vorgeschlagene Fertigungsänderungen und Inspektionsausschlüsse zu identifizieren. Vergleichen Sie Angebote mit derselben Zeichnungsrevision und demselben Prüfumfang.
Für TOPSHAFT fordern Sie eine Bestätigung der Herstellungsdurchführbarkeit und Inspektionsvereinbarungen für Ihre spezifische Zeichnung an. Dieser Artikel legt keine universelle Radiusfähigkeit, kein bestimmtes Prüfgerät oder eine Anwendungslastbewertung fest.
12. Halten Sie Genehmigungen und Änderungskontrolle sichtbar
Wenn die ersten Muster eintreffen, überprüfen Sie die Schulterschnittstelle anhand der freigegebenen Zeichnung und des vereinbarten Prüfplans. Halten Sie die Probenidentität mit dem Bericht und der Bezeichnung der passenden Komponente verknüpft.
Wenn beim Zusammenbau Störungen auftreten, überprüfen Sie zunächst, ob die richtigen Teile und Revisionen verwendet wurden. Vergleichen Sie den beobachteten Kontakt mit den angegebenen Profilen, bevor Sie die Ursache zuordnen. Ein Mangel an axialem Sitz kann mehrere mögliche Ursachen haben; Es sollte nicht automatisch einen kleineren Radius auslösen.
Notieren Sie die vorgeschlagene Korrektur und die Merkmale, die einer erneuten Überprüfung bedürfen. Wenn sich die Änderung auf einen tragenden Übergang auswirkt, holen Sie vor der Annahme geänderter Muster eine technische Genehmigung ein.
Übernehmen Sie die genehmigte Geometrie in Nachbestellungen. Ein erfolgreich von Hand gefertigtes Muster berechtigt nicht zu einer undokumentierten Herstellungsweise oder einer anderen Eckform. Fordern Sie eine Benachrichtigung über relevante Prozess- oder Komponentenänderungen im Rahmen des Kaufvertrags an.
Dies schließt den Kreis zwischen Konstruktionsabsicht, Bearbeitung, Montagenachweis und Nachlieferung. Dies ist nützlicher, als immer engere Toleranzen hinzuzufügen, ohne den ursprünglichen Fehler zu verstehen.
Häufig gestellte Fragen
Ist eine kleinere Kehle immer besser für das Lagerspiel?
Nein. Die Freigabe ist nur eine Überlegung. Der Ingenieur muss außerdem den strukturellen Übergang und die Anforderungen der ausgewählten Komponente überprüfen.
Kann eine Freistich eine Kehle ersetzen?
Nein. Es verändert die lokale Geometrie und kann Auswirkungen auf den Querschnitt haben. Seine Eignung bedarf einer ausdrücklichen Designgenehmigung.
Beweist ein korrekter Lagersitzdurchmesser den korrekten Sitz?
Nein. Eckeninterferenzen, Schulterposition und Flächengeometrie können immer noch zu Montageproblemen führen.
Sollte jede Schulter die gleiche Toleranz haben?
Nein. Die Anforderungen sollten sich an der Funktion, der Bezugsbeziehung und den Montagekonsequenzen jeder Schulter orientieren.
Kann der Lieferant einen Hinterschnitt hinzufügen, um das Schleifen zu vereinfachen?
Nur innerhalb der freigegebenen Anforderungen oder einer genehmigten Änderung. Ein Fertigungsvorteil berechtigt nicht zu einer Designänderung.
Was passiert, wenn sich das Lagermodell ändert?
Überprüfen Sie die Schnittstelle erneut. Der gleiche Bohrungsdurchmesser garantiert keine identischen Fasen, Abutmentgrenzen oder Installationsanforderungen.
Kann eine Illustration als Fertigungszeichnung verwendet werden?
Nein. Die Abbildungen hier erläutern nur Zusammenhänge. Für die Herstellung und Prüfung sind genehmigte Zeichnungen und Spezifikationen erforderlich.
Fordern Sie eine zeichnungsbasierte Überprüfung an
Verbinden Sie vor der Bestellung den Wellenabsatz, den Übergang und das Gegenstück in einem Durchgang. Beheben Sie unklare Geometrien, bevor es zu einem Musterausschluss oder einer Verzögerung bei der Montage kommt.
Kontaktieren Sie TOPSHAFT mit Ihrer Wellenzeichnung, den Details der passenden Komponenten, dem Material, den Endbearbeitungsanforderungen und den Mengen. Bitten Sie vor der Bestellung um eine Bestätigung des Herstellungsweges und des Prüfumfangs.