合金鋼
焼入性、強度、靱性、表面応答性の必要な組み合わせに応じて選択されます。材種と処理はシャフトの荷重と最終形状をサポートする必要があります。
合金グレードの比較
高負荷用途向けのカスタム合金スチールシャフト
精密 CNC 機械加工合金鋼シャフトを図面に基づいて製造します。材料オプションには AISI 4140、4340、8620 が含まれ、プロジェクト要件に応じて熱処理、研削、検査が行われます。
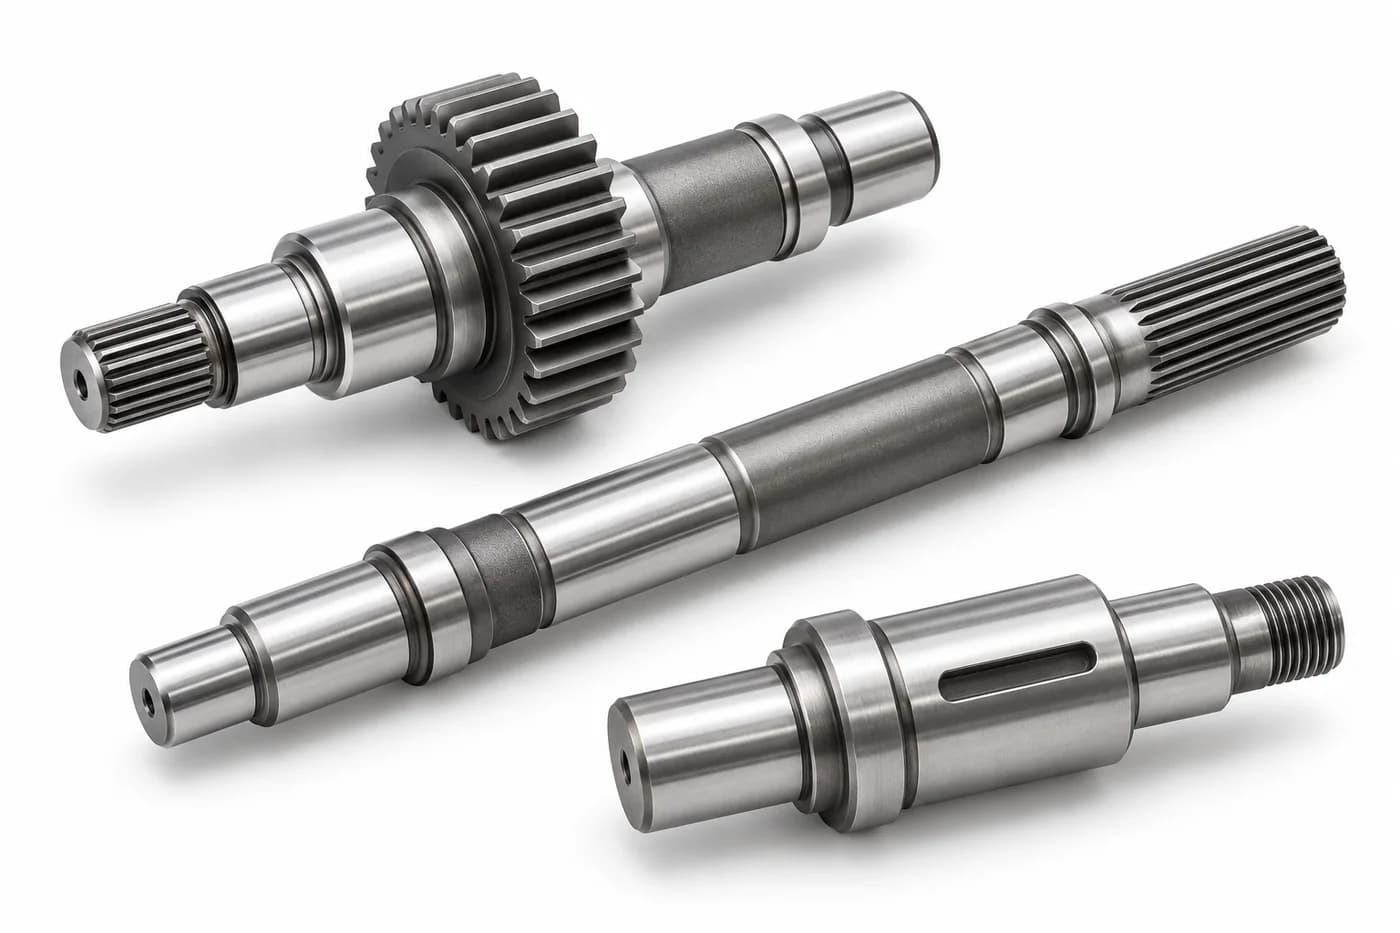
合金鋼シャフトは、クロム、モリブデン、ニッケル、マンガンなどの合金元素を含む鋼から製造される機械動力伝達または運動部品です。これらの添加剤と制御された熱処理を組み合わせることで、硬化性、強度、靱性、摩耗性能を向上させることができます。一般的なシャフト材質には AISI 4140、4340、8620 があり、荷重、疲労、表面硬度、製造要件に応じて選択されます。要求される材料の状態は、グレードの指定と同じくらい重要です。焼きなましたストックから機械加工されたシャフトは、焼き入れ焼き戻しまたは肌焼きされた部品の特性を自動的に持つわけではありません。合金鋼のトランスミッション シャフト、ギア シャフト、またはその他の回転部品の場合は、材料とともに機能インターフェイス、サポート配置、使用荷重を指定します。Topshaftは、カスタム製造の見積もりを確認する前に、提案されたブランク、加工順序、処理および検査範囲に対してこれらの要件を検討します。合金鋼は本質的に耐食性ではありません。保護と動作環境には依然として注意が必要です。
焼入性、強度、靱性、表面応答性の必要な組み合わせに応じて選択されます。材種と処理はシャフトの荷重と最終形状をサポートする必要があります。
合金グレードの比較適切な汎用コンポーネントの実用的なルートを提供する可能性があります。より高度に合金化された鋼が常に必要であると仮定するのではなく、必要な断面特性と処理反応を比較してください。
炭素鋼の要件を確認する腐食への曝露が大きな懸念事項である場合によく考慮されます。機械的特性と硬化メカニズムはステンレスの種類や状態によって異なるため、実際のサービス要件を比較してください。
ステンレススチールシャフトを調べる炭素鋼材料の専用ページはまだありません。その要件については、既存の材料機能のページで説明されています。
材料の選択は、荷重ケースと必要な最終条件から始まります。これらのグレードファミリーは、合金鋼シャフトの異なる出発点を提供します。注文された規格、製品形状、特性要件によって最終仕様が決まります。
水平にスワイプしてすべての列を比較します。
| 材質 | 特徴 | 典型的なシャフトの用途 |
|---|---|---|
| AISI 4140 / 42CrMo4 | クロムモリブデンシャフト鋼は、適切な焼き入れおよび焼き戻し後の強度と靭性のバランスが考慮されることが一般的です。同様のグレード名は、完全な仕様の同等性を確立するものではありません。 | モーターシャフト、ドライブシャフト、段付シャフト |
| AISI 4340 | 適切な熱処理条件下で高い焼入性と靭性を発揮するニッケルクロムモリブデン鋼。 | 高負荷伝動軸・重荷重用シャフト |
| AISI 8620 | 低炭素ニッケルクロムモリブデン肌焼き鋼。より強靱なコアの周りの浸炭耐摩耗性ケースに一般的に選択されます。 | 浸炭ギヤシャフトおよびスプラインシャフト |
| AISI 4145 | 要求の厳しい機械部品向けに考慮されたクロムモリブデン鋼。断面サイズ、供給状態、必要な最終特性を確認します。 | 頑丈なシャフトと専用機械 |
| AISI 4130 | 一般に 4140 よりも炭素含有量が低いクロムモリブデン鋼。その適合性は、必要な強度と処理応答によって異なります。 | 厳選された中程度の負荷の機械部品 |
4140 スチール シャフトは、有用な強度と靭性のバランスを必要とするドライブ、モーター、段付きジオメトリの一般的な出発点です。素材を焼きなまし、プリハードン、または荒加工後に処理するかどうかを指定します。図面と材料の状態がサポートする場合、選択した表面は追加の硬化が考慮される場合があります。
要求の厳しいセクションでより高い焼入れ性と適切なコア特性が必要な設計の場合、4340 スチール シャフトを検討できます。ニッケルはその合金系に貢献していますが、最終的な特性要件は依然として断面寸法、処理、および受け入れ試験に結び付ける必要があり、「高強度」という一般的なラベルではありません。
8620 スチール シャフトは、支持コアを備えた浸炭ギアまたはスプライン表面という異なる要件に対応します。保護すべき領域とともに、処理領域、最終的な硬度、およびケースの基準を特定します。最終加工または研削後に必要なケースが残るように仕上げ代を計画します。
AISI、SAE、EN、および GB 規格間の材料の同等性は、適用される仕様、化学物質の制限、製品の形式、供給された状態、および注文された特性に照らして確認する必要があります。 4140 と 42CrMo4 は一般的に比較されますが、同様の名称は自動的に代替されるわけではありません。注文時に必要なエディションと証明書の範囲を確認してください。
この表は、CNC 機械加工合金鋼シャフトの見積に関して検討される情報を定義します。これは図面レビューの範囲であり、在庫サイズのリストやすべての材料と形状にわたる包括的な保証ではありません。
| 仕様 | 製造審査範囲 |
|---|---|
| 材質グレード | AISI 4140、4340、8620、4145、4130 およびその他の図面指定合金鋼。入手可能性と該当する仕様は見積時に確認されます。 |
| 軸径 | 描画にカスタム。実現可能性の検討中に、直径範囲、最大段差、ブランクサイズ、提案された製造ルートを確認します。 |
| シャフトの長さ | 描画にカスタム。全長、非支持スパン、細さ、機能的特徴へのアクセスが一緒にレビューされます。 |
| 加工公差 | 図面固有。より厳しい制限は、機能、公称サイズ、最終的な材料状態、プロセス順序、および検査方法によって評価されます。 |
| 表面仕上げ | 指定どおりに機械加工、研磨、または研磨したまま。各機能領域に必要な粗さと表面状態を定義します。 |
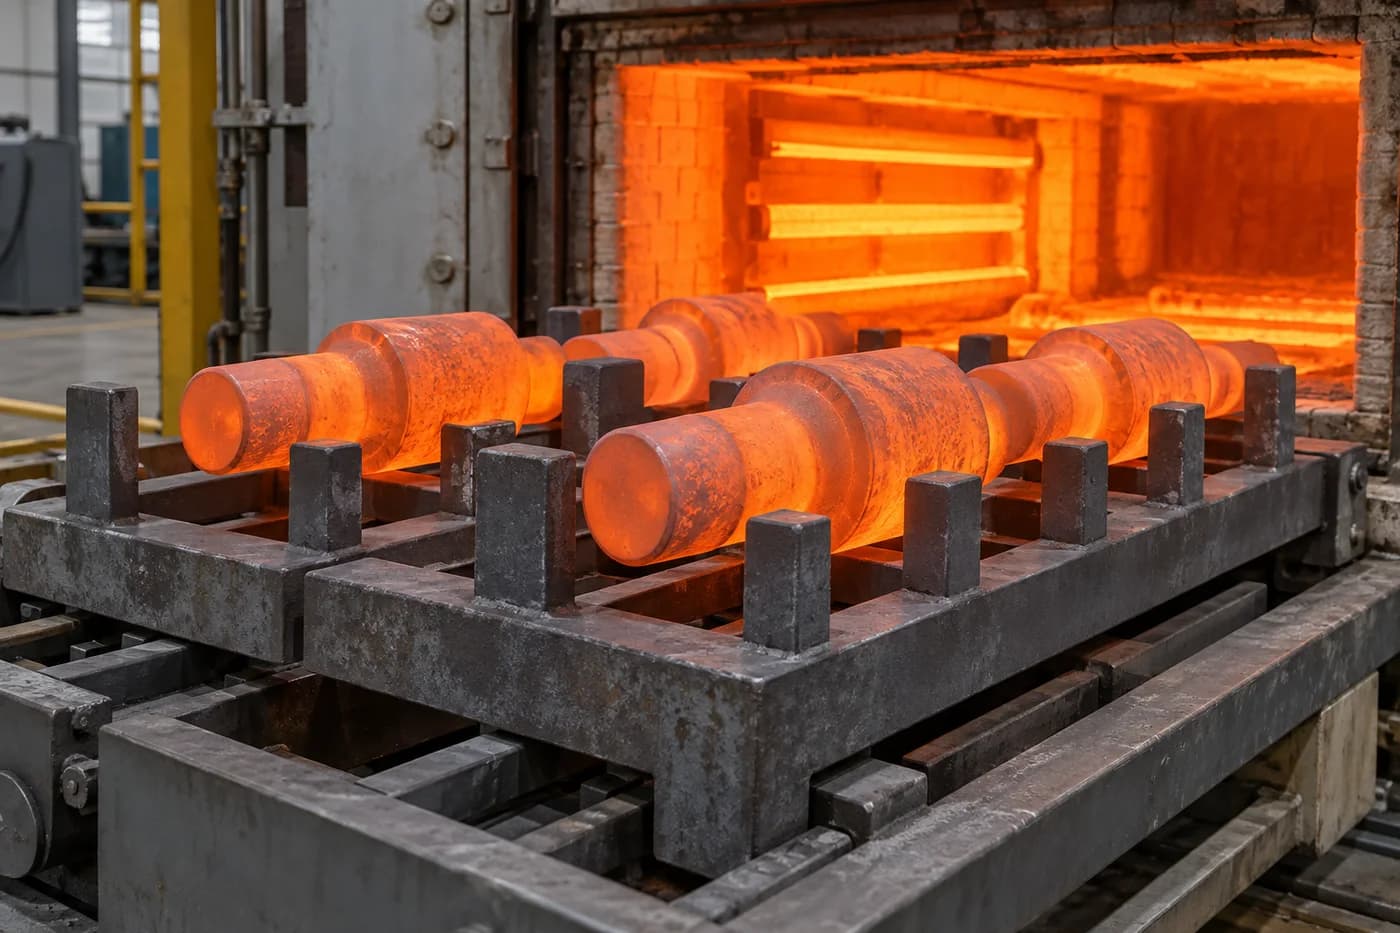
| 熱処理 | 焼入れ焼戻し、浸炭焼入れ、高周波焼入れなど、材種や用途に応じて適切な処理を選択します。 |
| 表面処理 | 黒色酸化物、リン酸塩、または指定された保護コーティング。材料の適合性、寸法許容差、およびプロジェクトのレビューの対象となります。 |
| シャフトの特徴 | キー溝、スプライン、ショルダー、ねじ山、溝、穴、平面、およびその他の図面で定義されたインターフェイス。 |
| 検査 | 寸法検査、硬度試験、材料検証、および必要に応じて追加の図面定義のチェックまたは記録。 |
| 注文数量 | 試作、少量生産および生産数量は、見積り、材料調達、および合意された加工ルートの対象となります。 |
図面確認後、直径、長さ、許容差、加工能力を確認します。 ±0.005mmなどの値は、すべての軸サイズや熱処理条件に対する普遍的な公差として示されているわけではありません。
合金鋼シャフト加工は、ブランクの選択、データム管理、および作業順序を結び付けます。精密合金鋼シャフトの計画では、必要な形状と各操作が実行される材料の状態の両方を考慮する必要があります。
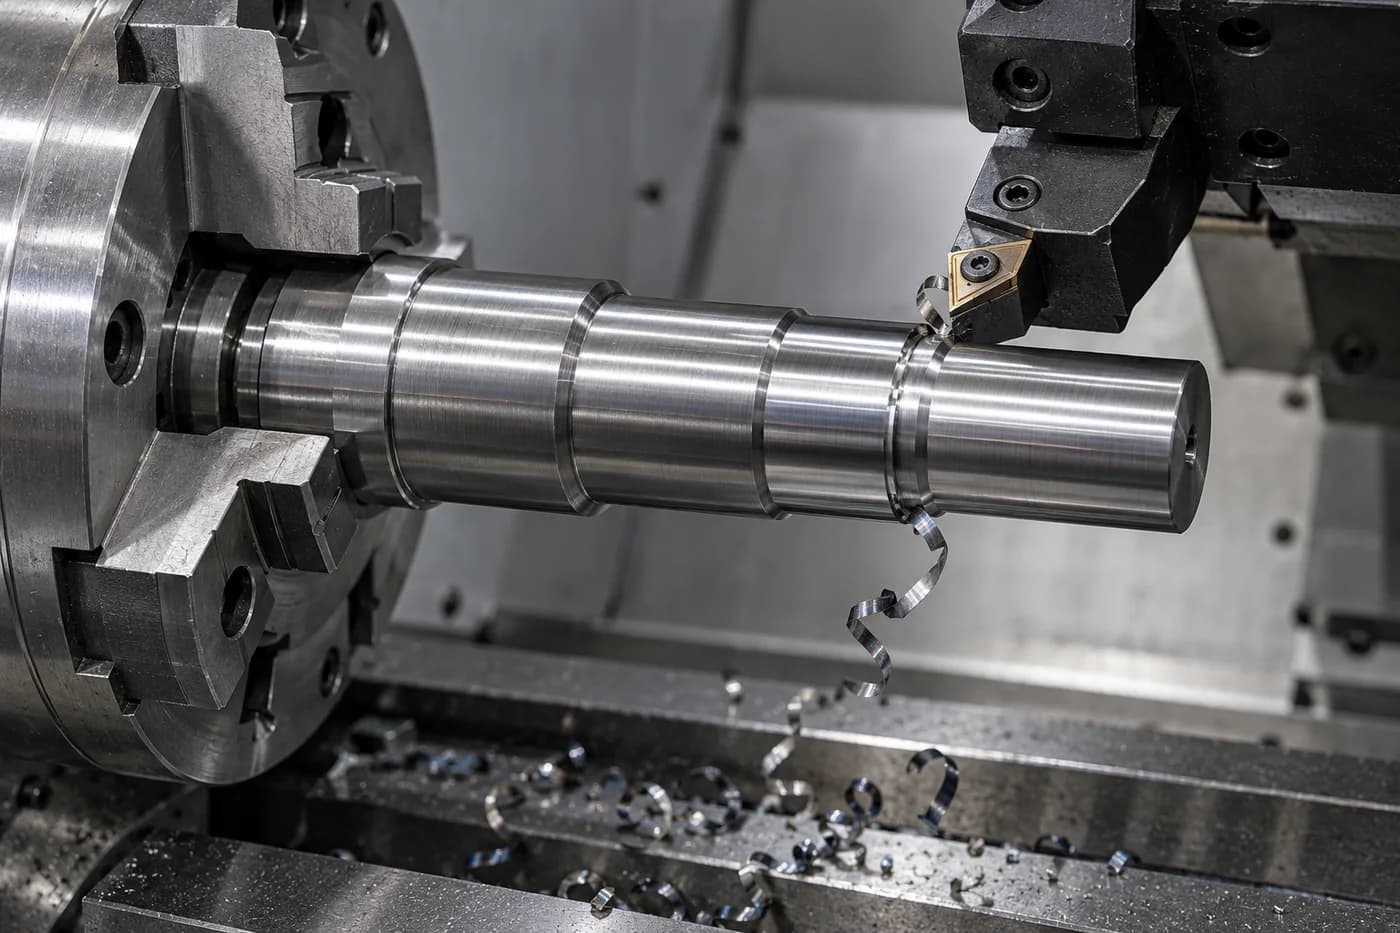
直径旋削では、定義された回転基準の周りに段付きプロファイル、肩部、溝、ねじ山が作成されます。仕上げシーケンスに着手する前に、ストック状態、切削アクセス、ワーク保持が確認されます。
CNC旋削加工のレビュー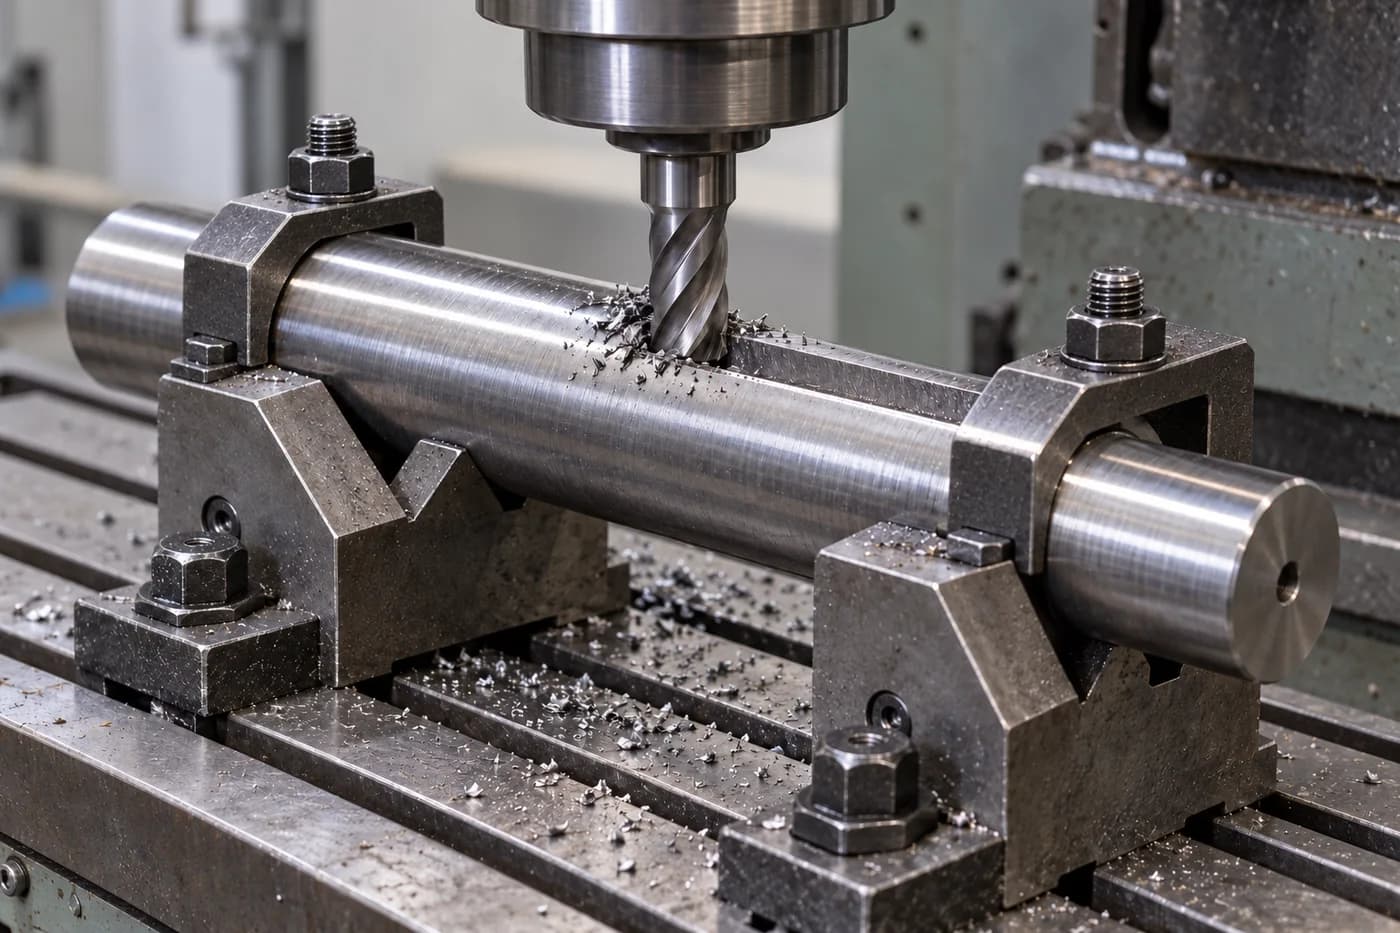
キー溝、平面、十字穴、および複雑なシャフトの特徴は、機能的なジャーナルに対して配置されます。図面では、フィーチャーの方向、コーナーの要件、バリに敏感なアセンブリ表面を特定する必要があります。
加工能力のレビュー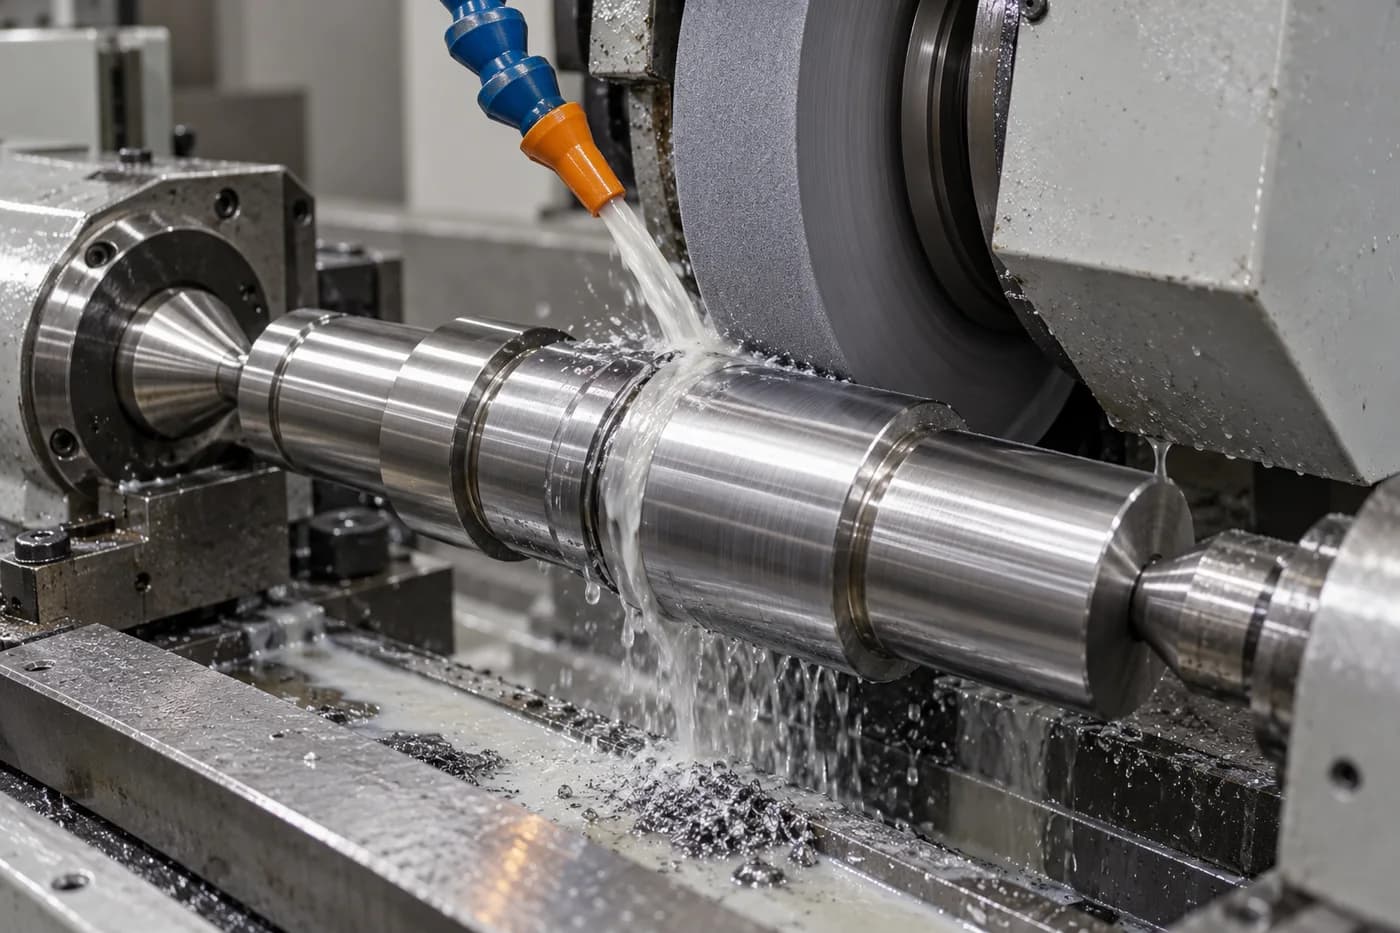
研削では、適切な処理後にベアリングジャーナル、嵌合直径、および制御された表面仕上げを仕上げることができます。部品を荒加工する前に、許容差、中心アクセス、および残りの硬化層が確認されます。
精密研削シャフトを探索する外スプライン、歯車の歯、トランスミッション関連の形状が、相手コンポーネント、プロファイル要件、ジャーナルデータとともに検討されます。加工および検査ルートを選択する前に、歯の仕様と最終処理を定義します。
棒材または鍛造ブランクは、材料の入手可能性、形状、および必要な特性に対して評価されます。一般的な計画には、粗加工、指定処理、二次加工、最終研削、検査が含まれます。正確な順序は、すべての合金で同一であると想定されるのではなく、公開された図面に対して確立されます。
専門的な熱処理またはその他の外部手配の処理は、適切な資格のある処理業者に割り当てられ、合意されたプロジェクト範囲に含まれなければなりません。このページにあるプロセスは、関連する施設およびルートが確認されていない限り、自社で表現されています。
鍛造シャフトのルートを探る硬化合金鋼シャフトには、単に「硬化する」という指示だけでなく、指定された特性プロファイルが必要です。グレード、セクション、荷重および摩耗面の処理を選択し、最終部品の検査方法に同意します。
水平にスワイプしてすべての列を比較します。
| 治療 | 目的 | 共通適合性 |
|---|---|---|
| 焼入れ・焼戻し | 制御された硬化および焼き戻しルートを通じて、コアの強度、硬度、靱性を調整します。 | 4140、4340 およびその他の互換グレード。最終的な応答はセクションのサイズとプロセスの状態によって異なります。 |
| 高周波焼入れ | より丈夫なサポートコアを維持しながら、選択した摩耗表面を硬化します。 | 適切な 4140 およびその他の互換グレード。強化されたゾーン、移行領域、および受け入れ要件を指定します。 |
| 浸炭 | 表面をカーボンで強化し、指定された硬化ルートで耐摩耗性のケースを開発します。 | 8620 およびその他の表面硬化グレード。最終的なケース要件と保護エリアまたは未処理エリアを定義します。 |
| 窒化処理 | 従来の最終焼入れを行わずに、比較的低い処理温度で表面硬度と耐摩耗性を向上させます。 | 適切な事前熱処理を施した互換性のある合金鋼。レイヤー要件と寸法効果を指定します。 |
| ストレス解消 | 以前の製造作業によって導入された残留応力を軽減します。 | プロセスに依存します。温度とシーケンスは、必要な最終条件との互換性を維持する必要があります。 |
熱処理により寸法が変化し、動きが生じることがあります。荒加工ストック、サポート、および最終研削代は、処理前に計画する必要があります。細いシャフトや途切れたセクションでは、ルート全体で部品がどのように扱われ、どのようにサポートされるかについて特に注意を払う必要があります。
必要に応じて、表面硬度とは別にコア硬度を指定します。表面硬化処理されたフィーチャの場合、硬化深さの基準、測定方法、および仕上げ後の状態を特定します。研削では、最終要件を満たすために必要な層を除去してはなりません。
すべての合金鋼シャフトに単一の硬度値はありません。グレード、セクションサイズ、処理および用途によってターゲットが決まります。検査場所、サンプリング、および代表的な試験片または破壊検証は、その目標と合意する必要があります。
黒色酸化物、リン酸塩、およびその他の指定された保護コーティングは、コアの硬化とは異なる要件に対応します。腐食の露出、潤滑、寸法の蓄積を確認します。表面コーティングはコアの強度を確立したり、合金鋼を普遍的に耐食性にしたりするものではありません。
材料要件とシャフトの形状を組み合わせます。以下の各製品ファミリーは、既存のTopshaft製品ページにリンクしています。グレード、処理、および合格基準は、承認された図面に固有のままです。
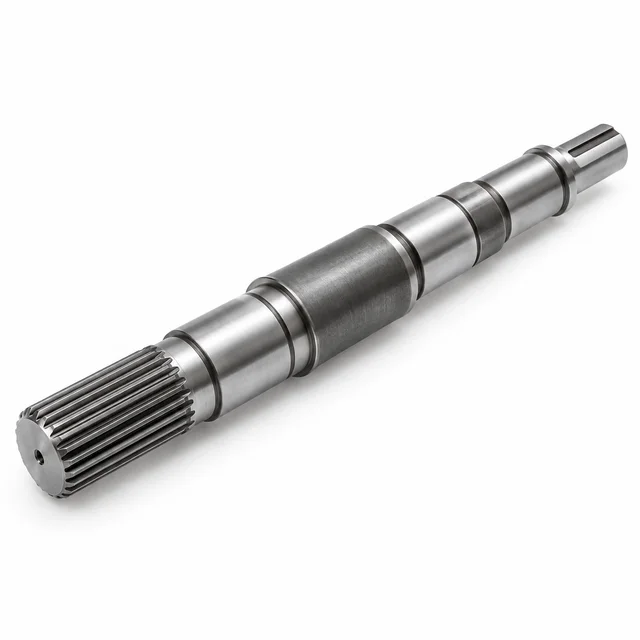
トルク伝達セクション、ベアリングシート、カップリングインターフェイスを組み合わせたパワートランスファーシャフト。材料の状態は、荷重およびサービスサイクルに対してレビューされます。
シャフトの種類を調べる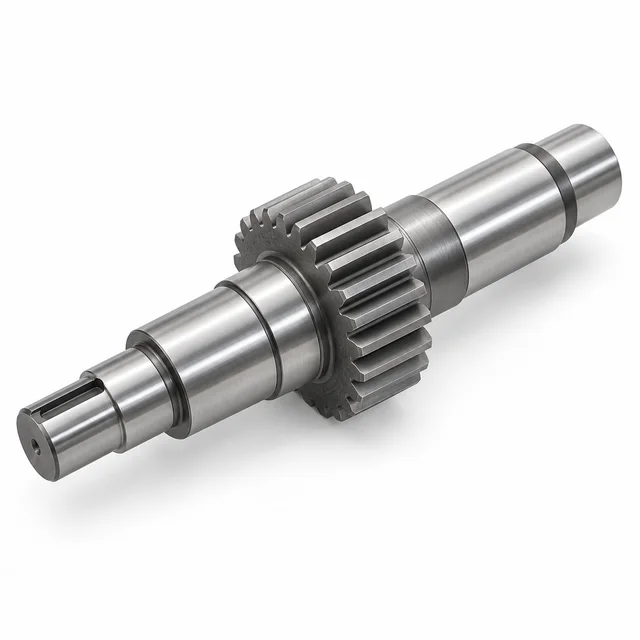
一体化されたギアの歯とシャフト ジャーナルは、接続されたジオメトリとして計画されています。歯の要件、表面硬化、ジャーナルの最終仕上げには、調整された順序が必要です。
シャフトの種類を調べる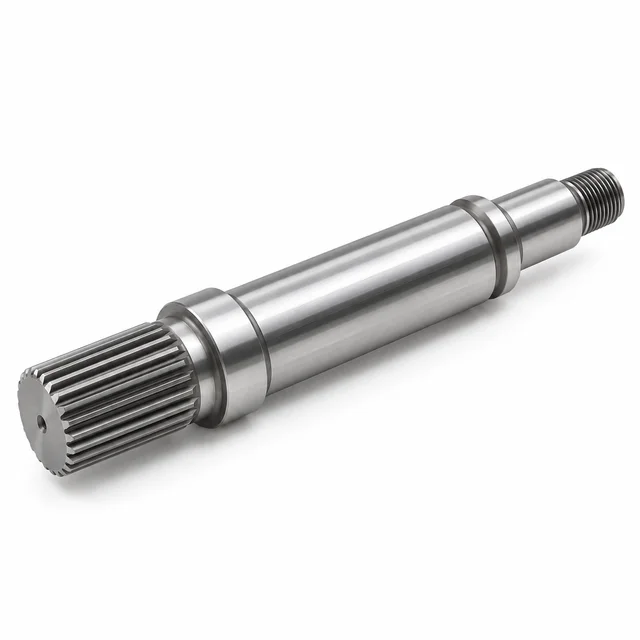
図面で定義されたプロファイル、フィットおよびデータム関係を備えたスプライン トルク伝達フィーチャー。歯の検査と最終的な材料状態は、嵌合面で指定されます。
シャフトの種類を調べる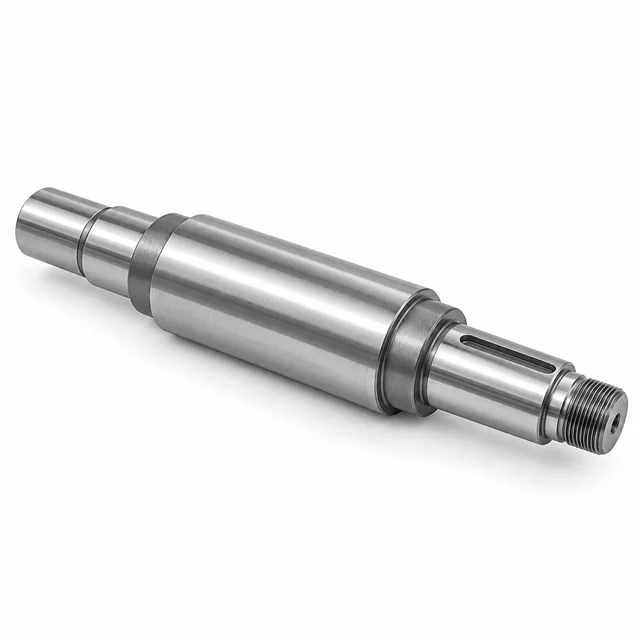
ローター シート、ベアリング ジャーナル、エンド コネクションは組立図に基づいて製造されます。はめあい、振れ、バランス要件は個別に検討されます。
シャフトの種類を調べる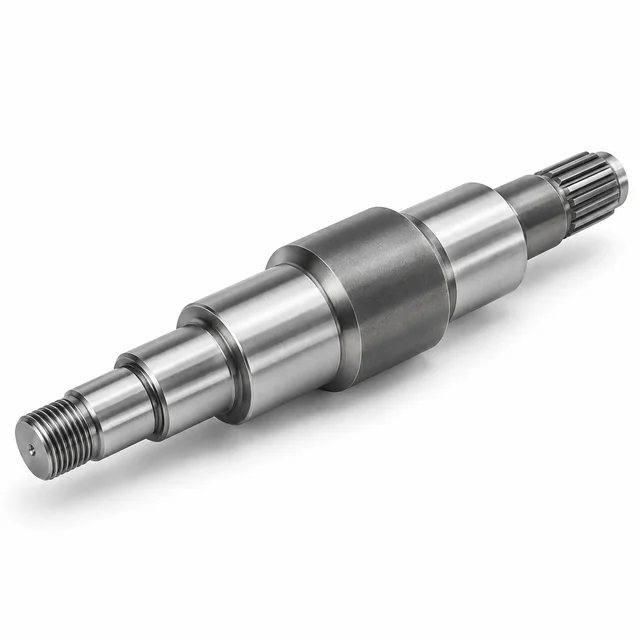
複数の直径と位置決めショルダーが 1 つのコンポーネントに組み合わされています。フィレット、リリーフ、ツールアクセス、熱処理の歪みはプロセス計画に影響します。
シャフトの種類を調べる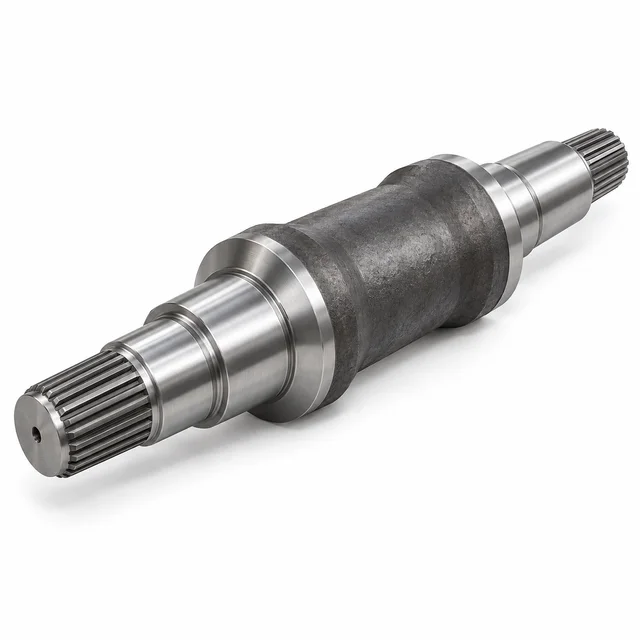
鍛造合金鋼シャフトのルートは、ブランク形状、荷重、または材料利用がサポートする場合に検討できます。鍛造、処理、仕上げ加工を一括して検討します。
シャフトの種類を調べるアプリケーションは、見積書の背後にあるエンジニアリング上の質問を強調表示します。合金鋼のギヤ シャフト、トランスミッション シャフト、またはアクチュエータ シャフトは、業界名だけで選択するのではなく、実際のアセンブリ内で評価する必要があります。
トランスミッション、ギアボックス、駆動コンポーネント
疲労強度、摩耗、トルク。デューティサイクル、嵌合接続、および必要な最終的な材料条件を定義します。
業界の要件を調査する耐久性の高いドライブシャフトとローラーシャフト
曲げとねじり荷重の組み合わせ、サポート スパン、アライメント、ベアリングまたはドライブ インターフェイスの耐久性。
業界の要件を調査するギヤシャフトとスプラインシャフト
指定された処理および仕上げルート後の接触疲労、寸法精度、ギアとジャーナルの関係。
業界の要件を調査する機器伝達シャフト
衝撃荷重、靭性、耐久性を備え、実際の屋外または汚染された環境に対する保護も備えています。
業界の要件を調査するアクチュエーターと精密伝動シャフト
再現性、同心性、およびデータム関係。剛性、ベアリングのフィット感、アセンブリの動作要件を確認します。
業界の要件を調査する回転機器および駆動アセンブリ
信頼性とアプリケーション固有の負荷(動作速度、温度、環境、必要な検査範囲など)。
業界の要件を調査する検査は、適合性、強度、サービスパフォーマンスを決定する特性に基づいて行われます。製造ルートに合わせて検査を計画できるように、見積時に必要な受け入れ要件と証拠を定義します。
寸法結果、材料の状態、および処理記録は、さまざまな質問に答えます。合意された計画には、何をチェックするか、どこで測定を行うか、バッチにどの記録が添付されるかが特定されます。完成品の画像や精度に関する一般的な記述は、これらの合格基準の代わりにはなりません。
検査と品質のレビュー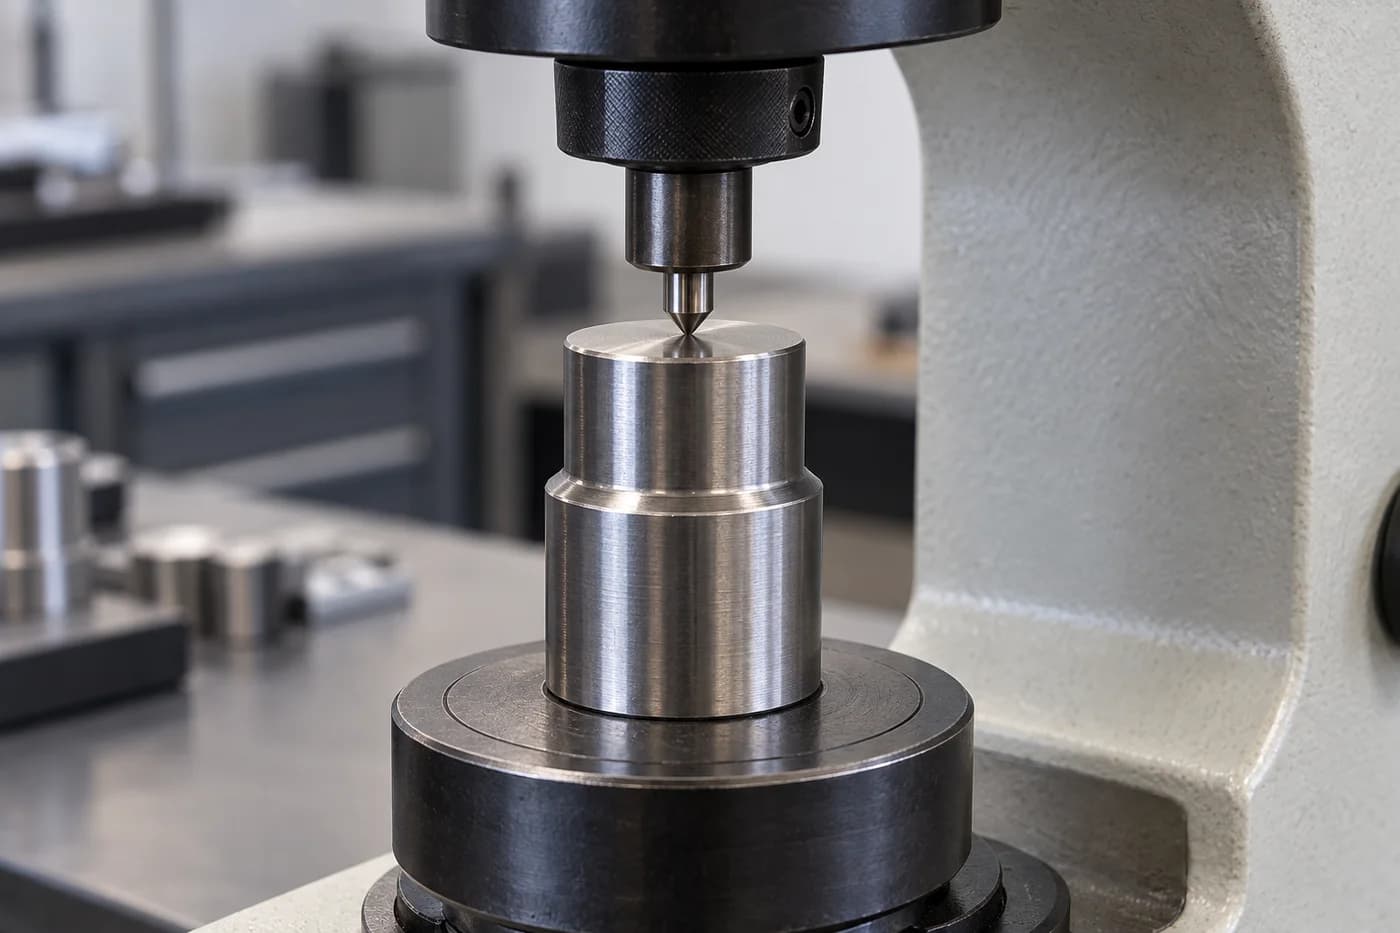
ご注文のグレード、適用規格、製品形状、納入状態をご確認ください。注文時に指定されている場合、熱またはバッチの識別および材料証明書が含まれます。
ベアリングシート、カップリングのはめあい、ステップ寸法、その他の許容特徴を特定します。サイズ制限と最終的な材料状態に適したゲージまたは測定方法を選択します。
図面で定義されたデータム系と関連する振れ、真直度、同心度、またはその他の幾何学的要件を確認してください。直径の結果だけでは回転精度は確立されません。
指定した粗さパラメータ、測定位置、表面状態を見直してください。研削ジャーナルでは、エッジの移行部とその嵌合ベアリングまたはシールにも注意が必要です。
指定されている場合は、合意された位置での硬さを検証し、硬化深さの方法と基準を定義します。破壊検査や代表的なサンプルは、完成したシャフトごとに行うことを想定するのではなく、計画する必要があります。
生産前に、初品検査範囲、サンプリング計画、処理記録、およびバッチ検査文書に同意します。必要なレポートとトレーサビリティは、プロジェクト固有の成果物です。
シャフト製造に対する図面主導のアプローチは、明確な要件と合意された加工、処理、検査範囲を中心に構築されています。
シャフトに焦点を当てた図面レビューでは、すべての寸法を個別の機械加工タスクとして扱うのではなく、ベアリング シート、ドライブ機能、および位置決め面を接続します。
グレード、供給状態、最終処理要件は、フィーチャーの形状とともに考慮されます。製造ルートが合意される前に、未解決の仕様が明確になります。
加工順序は、処理された表面と最終的なジャーナル寸法との関係を含む、図面の機能特性と合意された検査範囲に一致します。
プロトタイプ、少量生産、および再生産の問い合わせは、数量、材料調達、および必要な記録に基づいて検討され、見積書が実際のプロジェクトに対応するようになります。
Topshaftは東莞トップス精密製造有限公司の精密シャフト製造部門であり、 Topsbest Precision シャフトに焦点を当てた OEM プロジェクト向け。 Topshaftについて学びましょう。
これらのエンジニアリングチェックは、材料仕様を形状および製造ルートと結び付けるのに役立ちます。図面を製造用にリリースする前に、設計所有者と問題を解決してください。
必要な特性、断面寸法、処理ルートから始めます。 4140 は一般的な高強度シャフトの出発点です。より高い焼入性が重要な場合は、4340 を検討してください。 8620 は、浸炭ケースと支持コアに対するさまざまなニーズに対応します。グレード番号だけで選定しないでください。
コア硬度と表面硬度は異なる要件です。耐荷重セクション、接触面、および望ましい特性バランスを特定します。 1 つの硬度値を無差別にシャフト全体に適用するのではなく、スケール、許容範囲、テスト場所、および適用される治療またはケース基準を記載します。
曲げモーメント、周期荷重、衝撃事象、応力集中と合わせてトルクを評価します。高引張強度グレードは、それ自体では必要な疲労寿命を実証しません。荷重の計算、材料の状態、および実際のサポートの配置は、エンジニアリング検証の一部として残ります。
現実的には、セクションの急激な変化は避けてください。ショルダーの半径、逃げ、キー溝の端、ねじの振れは、応力集中、工具へのアクセス、および嵌合部品のクリアランスに影響します。アセンブリの固定を妨げるフィレットを追加する代わりに、選択した半径をベアリングまたはハブで調整します。
公称ジャーナルサイズ、はめあい限界、データム参照、および幾何公差を個別に定義します。意味のある粗さパラメータと測定領域を指定します。これらの要件は、寸法フィット クラスがあらゆる形状や回転特性も制御することを暗示することなく、アセンブリ機能を説明する必要があります。
生産前に荒加工の在庫、処理順序、仕上げ代を合意します。熱処理中に起こり得る動きと、その後に除去される材料の量を考慮してください。肌焼き表面の場合は、研削後も最終合格要件を満たしていなければなりません。必要な機能層を削り取らないでください。
| 設計要件 | 潜在的な材料/プロセスアプローチ |
|---|---|
| 汎用高強度シャフト | 4140、適切に熱処理済み |
| より高い焼入性を必要とする高負荷軸 | 4340、適切に熱処理済み |
| 強靭なコアを備えた硬質ギア歯 | 浸炭8620 |
| 局所的な耐摩耗性ジャーナル | 高周波焼入対応鋼 |
| 熱処理後の軸受径のタイト化 | 処理後仕上げ研削 |
これらは選択の出発点であり、荷重計算、材料仕様、またはエンジニアリング検証に代わるものではありません。
以下の技術参考資料は、一般的な材料およびプロセス情報をサポートするものであり、Topshaftの容量の証明や注文された規格の代替品ではありません。
材料選定、熱処理計画、図面ベースのお問い合わせに直接お答えします。
AISI 4140 は、適切に熱処理されたシャフトとして一般的な汎用品です。 4340 は強度、靱性、または焼入性の要件が厳しい場合に選択できますが、8620 は浸炭されたギアまたはスプラインの機能に考慮されることがよくあります。最適な選択は、荷重、疲労寿命、断面サイズ、完全な治療ルートによって異なります。シャフトごとに 1 つのグレードを最適に扱うのではなく、必要な仕様と特性を確認してください。
どちらも低合金シャフト鋼ですが、4340 にはニッケルが含まれており、一般に適切な処理により優れた焼入れ性と強力な靭性の可能性が得られます。すべての 4340 コンポーネントがすべての 4140 コンポーネントよりも強くなるわけではありません。最終的な特性は、熱処理、断面サイズ、および状態によって異なります。追加の合金含有量が設計に役立つかどうかを決定する前に、必要なコアの特性と使用荷重を確認してください。
はい。グレードと機能要件に応じて、オプションには焼き入れと焼き戻し、高周波焼入れ、浸炭、窒化、または応力除去が含まれます。これらの治療法は互換性がありません。プロセス計画では、最終硬度、処理ゾーン、寸法変化、仕上げ代、検査に対処する必要があります。外部の専門家による処理は、合意された製造範囲に含める必要があります。このページは、すべての治療を社内施設で行うことを意味するものではありません。
カスタム 4140 スチール シャフトの実現可能性のレビューと見積もりのために、図面またはモデルをTopshaftに送信してください。材料の仕様、供給された状態または最終状態、重要な機能、公差要件、および数量が含まれます。そのプロジェクトでサポートされる寸法、加工操作、および処理オプションが確認されます。材料が 4140 と記載されているという理由だけで、未検証の最大サイズや普遍的な公差が保証されるわけではありません。
合金鋼シャフトは、材料、形状、熱処理が用途に適している場合、高トルクアセンブリで一般的に使用されます。シャフトの直径、キー溝、スプライン、ショルダー、周期トルク、曲げ荷重はすべて性能に影響します。適合性は、アプリケーション固有の設計と疲労評価によって確立する必要があります。グレードを変更するだけでは、サイズが小さいセクション、深刻なノッチ、または不適切な嵌合接続を補正することはできません。
はい、形状、材料の状態、およびプロセス計画が許可する場合には可能です。研削は、処理後のベアリングジャーナルの寸法と表面仕上げを仕上げるために一般的に使用されます。ルートには十分な余裕、適切なサポート、最終部分の検査計画が必要です。浸炭、高周波焼き入れ、または窒化領域の場合は、順序を実行する前に、仕上げが必要な硬化層と表面の完全性にどのような影響を与えるかを確認してください。
2D 図面または 3D モデル、材料グレードと規格、寸法、公差、熱処理要件、表面仕上げと数量を提供します。用途、重要な適合、検査記録、納品対象を特定します。表面硬化が必要な場合は、関連するゾーン、硬度、表面硬化の基準を明記してください。要件が決まっていない場合は、実行可能性レビューでまだ必要な情報を特定できるように、動作条件を説明します。
製造の実現可能性のレビューと見積もりのために、図面と仕様をTopshaftに送信してください。
材料のグレード、数量、重要な寸法、必要な熱処理、および最終的な表面状態を含めます。グレードや治療が未定の場合は、レビューでまだ解決すべき要件を特定できるように、アプリケーションとサービスの負荷について説明します。