Acero de aleación
Seleccionado para una combinación requerida de templabilidad, resistencia, tenacidad y respuesta superficial. La calidad y el tratamiento deben soportar la carga y la geometría final del eje.
Comparar grados de aleación
Ejes de acero de aleación personalizados para aplicaciones de carga alta
Ejes de aleación de acero mecanizados con precisión CNC fabricados según sus dibujos. Las opciones de materiales incluyen AISI 4140, 4340 y 8620, con tratamiento térmico, rectificado e inspección según requerimientos del proyecto.
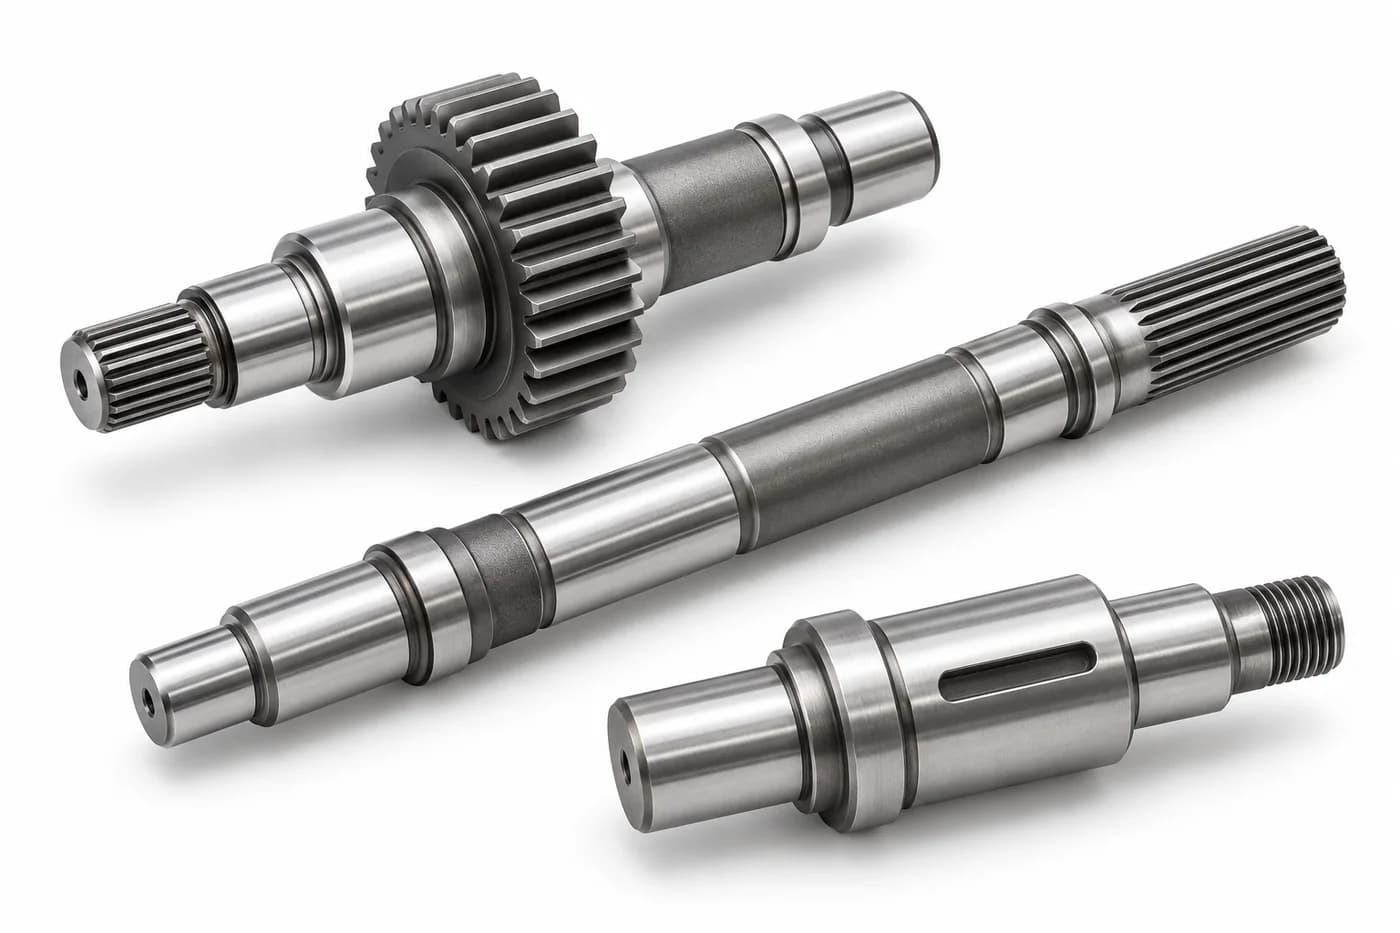
Los ejes de acero aleado son componentes mecánicos de transmisión de potencia o movimiento fabricados a partir de aceros que contienen elementos de aleación como cromo, molibdeno, níquel o manganeso. Estas adiciones, junto con un tratamiento térmico controlado, pueden mejorar la templabilidad, la resistencia, la tenacidad y el rendimiento ante el desgaste. Los materiales de eje comunes incluyen AISI 4140, 4340 y 8620, seleccionados según la carga, la fatiga, la dureza de la superficie y los requisitos de fabricación. La condición requerida del material es tan importante como la designación del grado: un eje mecanizado a partir de material recocido no tiene automáticamente las propiedades de un componente templado y revenido o cementado. Para un eje de transmisión, eje de engranaje u otra pieza giratoria de acero aleado, especifique las interfaces funcionales, la disposición de soporte y las cargas de servicio junto con el material. Topshaft compara esos requisitos con el espacio en blanco propuesto, la secuencia de mecanizado, el tratamiento y el alcance de la inspección antes de confirmar una cotización de fabricación personalizada. El acero aleado no es inherentemente resistente a la corrosión; La protección y el entorno operativo aún necesitan atención.
Seleccionado para una combinación requerida de templabilidad, resistencia, tenacidad y respuesta superficial. La calidad y el tratamiento deben soportar la carga y la geometría final del eje.
Comparar grados de aleaciónPuede proporcionar una ruta práctica para componentes adecuados de uso general. Compare las propiedades de la sección requeridas y la respuesta al tratamiento en lugar de asumir que siempre es necesario un acero con mayor aleación.
Revisar los requisitos de acero al carbono.A menudo se considera cuando la exposición a la corrosión es una preocupación importante. Las propiedades mecánicas y los mecanismos de endurecimiento varían según la familia y la condición del acero inoxidable, así que compare los requisitos de servicio reales.
Explorar ejes de acero inoxidableLa página dedicada al material de acero al carbono aún no está disponible; sus requisitos están cubiertos en la página de capacidad de materiales existentes.
La selección del material comienza con el caso de carga y la condición final requerida. Estas familias de grados proporcionan diferentes puntos de partida para un eje de acero aleado; el estándar solicitado, la forma del producto y los requisitos de propiedad determinan la especificación final.
Desliza horizontalmente para comparar todas las columnas.
| Materiales | Características | Aplicaciones típicas del eje |
|---|---|---|
| AISI 4140 / 42CrMo4 | Los aceros para ejes de cromo-molibdeno se consideran comúnmente para lograr un equilibrio entre resistencia y tenacidad después de un enfriamiento y revenido adecuados. Los nombres de grados similares no establecen una equivalencia completa de especificaciones. | Ejes de motor, ejes de transmisión y ejes escalonados |
| AISI 4340 | Acero de níquel-cromo-molibdeno con alto potencial de templabilidad y tenacidad en condiciones adecuadas de tratamiento térmico. | Ejes de transmisión de alta carga y ejes de servicio pesado |
| AISI 8620 | Acero de cementación de níquel-cromo-molibdeno con bajo contenido de carbono, comúnmente seleccionado para una carcasa carburada resistente al desgaste alrededor de un núcleo más resistente. | Ejes de engranajes carburados y ejes estriados |
| AISI 4145 | Acero al cromo-molibdeno considerado para componentes mecánicos exigentes. Confirme el tamaño de la sección, la condición suministrada y las propiedades finales requeridas. | Ejes de servicio pesado y maquinaria especializada. |
| AISI 4130 | Acero al cromo-molibdeno con un contenido de carbono generalmente menor que el 4140. Su idoneidad depende de la resistencia requerida y la respuesta al tratamiento. | Componentes mecánicos seleccionados para servicio moderado |
Un eje de acero 4140 es un punto de partida común para geometrías de accionamiento, motor y escalonadas que requieren un equilibrio útil entre resistencia y dureza. Especifique si el material está recocido, preendurecido o tratado después del mecanizado en desbaste. Se puede considerar la posibilidad de endurecer adicionalmente superficies seleccionadas cuando el dibujo y la condición del material lo apoyen.
Se puede considerar un eje de acero 4340 cuando el diseño requiere una mayor templabilidad y propiedades del núcleo adecuadas en secciones exigentes. El níquel contribuye a su sistema de aleación, pero el requisito de propiedad final aún debe estar vinculado a las dimensiones de la sección, el tratamiento y las pruebas de aceptación, no una etiqueta general de "alta resistencia".
Un eje de acero 8620 aborda un requisito diferente: un engranaje carburado o una superficie estriada con un núcleo de soporte. Identificar las zonas tratadas, dureza final y criterios de caso, así como las zonas a proteger. Planifique el margen de acabado para que quede la caja requerida después del mecanizado o rectificado final.
La equivalencia de materiales entre las normas AISI, SAE, EN y GB se debe confirmar con las especificaciones aplicables, los límites químicos, la forma del producto, la condición del suministro y las propiedades solicitadas. Comúnmente se comparan 4140 y 42CrMo4, pero designaciones similares no son sustitutos automáticos. Confirme la edición requerida y el alcance del certificado con el pedido.
La tabla define la información revisada para una cotización de eje de aleación de acero mecanizado por CNC. Es un alcance de revisión de planos, no una lista de tamaños de existencias ni una garantía general para todos los materiales y geometrías.
| Especificación | Alcance de la revisión de fabricación |
|---|---|
| Grados de materiales | AISI 4140, 4340, 8620, 4145, 4130 y otros aceros aleados especificados por dibujo; disponibilidad y especificaciones aplicables confirmadas en la cotización. |
| Diámetro del eje | Personalizado al dibujo. Confirme el rango de diámetro, el paso más grande, el tamaño del espacio en blanco y la ruta de fabricación propuesta durante la revisión de viabilidad. |
| Longitud del eje | Personalizado al dibujo. Se revisan conjuntamente la longitud total, la luz sin soporte, la esbeltez y el acceso a las características funcionales. |
| Tolerancia de mecanizado | Específico para el dibujo. Los límites más estrictos se evalúan por característica, tamaño nominal, condición final del material, secuencia del proceso y método de inspección. |
| Acabado superficial | Mecanizado, rectificado o pulido según lo especificado. Defina la rugosidad requerida y la condición de la superficie para cada región funcional. |
| Tratamiento térmico | Templado y revenido, cementación, endurecimiento por inducción u otros tratamientos adecuados, seleccionados para el grado y aplicación. |
| Tratamiento superficial | Óxido negro, fosfato o recubrimientos protectores especificados, sujetos a la compatibilidad del material, tolerancia dimensional y revisión del proyecto. |
| Características del eje | Chaveteros, estrías, hombros, roscas, ranuras, orificios, caras planas y otras interfaces definidas por el dibujo. |
| Inspección | Inspección dimensional, pruebas de dureza, verificación de materiales y verificaciones o registros adicionales definidos por el dibujo según sea necesario. |
| Cantidad de pedido | Prototipo, bajo volumen y cantidades de producción sujetos a cotización, adquisición de materiales y ruta de procesamiento acordada. |
El diámetro, la longitud, la tolerancia alcanzable y la capacidad de procesamiento se confirman después de la revisión del dibujo. Un valor como ±0,005 mm no se presenta como una tolerancia universal para cada tamaño de eje o condición de tratamiento térmico.
El mecanizado de ejes de aleación de acero conecta la selección de piezas en bruto, el control de datos y el orden de las operaciones. El plan para un eje de aleación de acero de precisión debe tener en cuenta tanto la geometría requerida como la condición del material en el que se realiza cada operación.
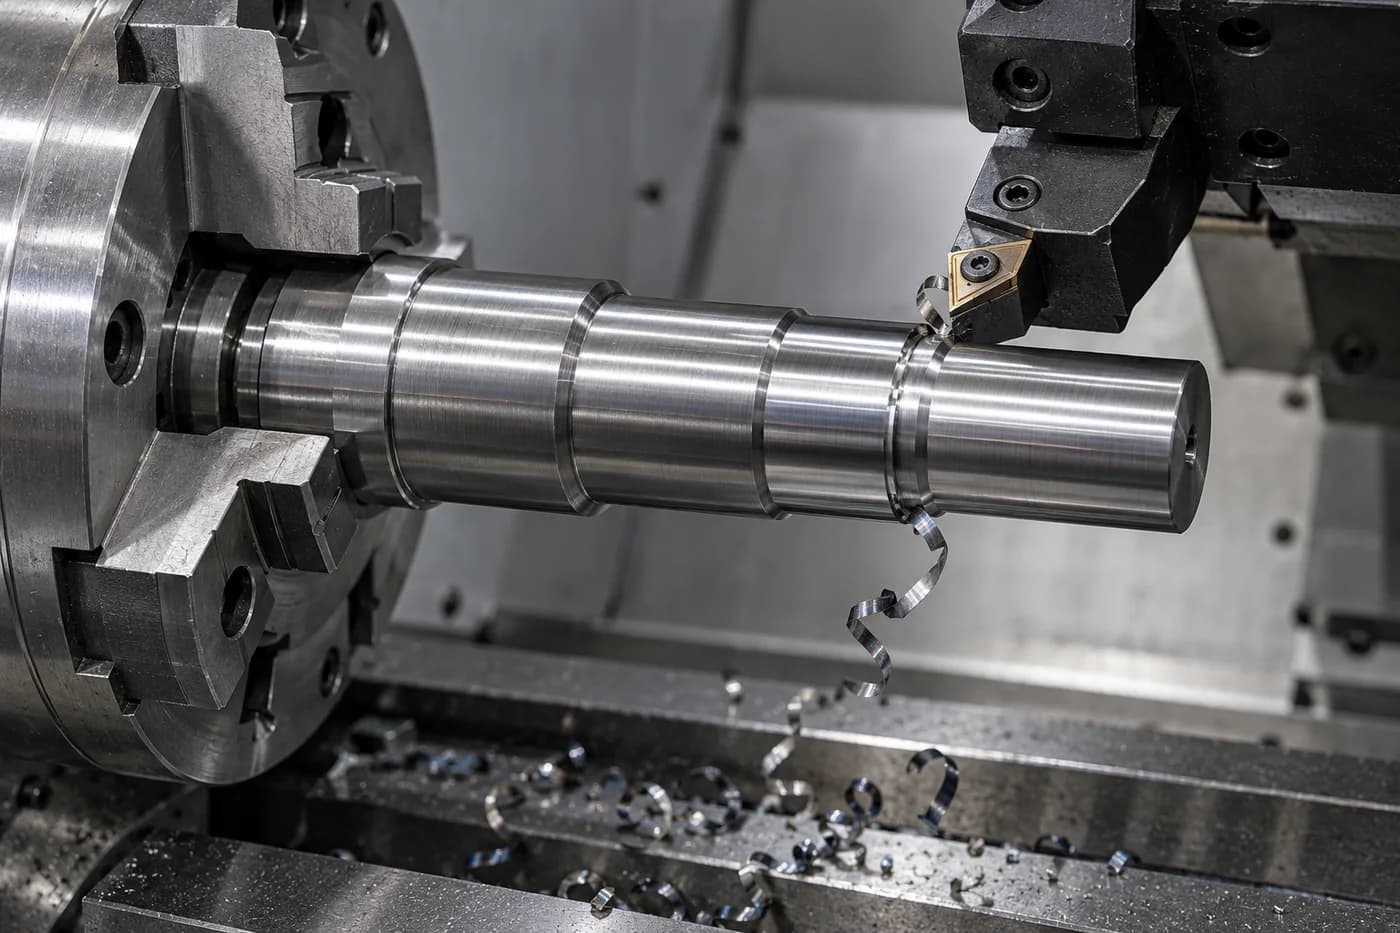
El torneado de diámetros crea perfiles escalonados, hombros, ranuras y roscas alrededor de un punto de referencia de rotación definido. Antes de comprometerse con la secuencia de acabado, se revisan el estado del material, el acceso a cortes y la sujeción de piezas.
Revisar el torneado CNC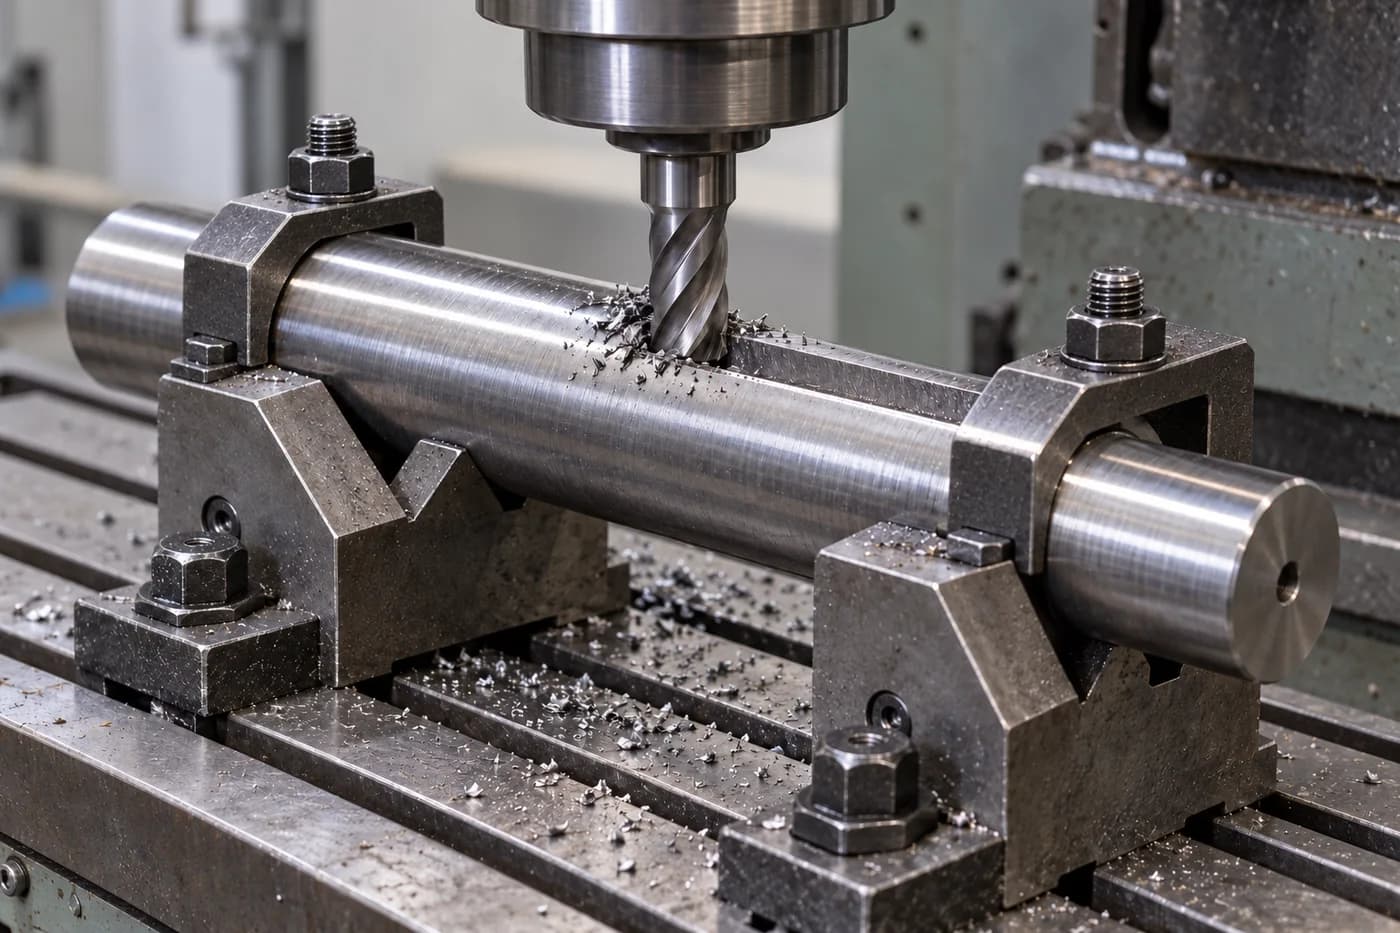
Los chaveteros, las partes planas, los orificios transversales y las características complejas del eje se ubican en relación con los muñones funcionales. El dibujo debe identificar la orientación de las características, los requisitos de las esquinas y las superficies de ensamblaje sensibles a las rebabas.
Revisar las capacidades de mecanizado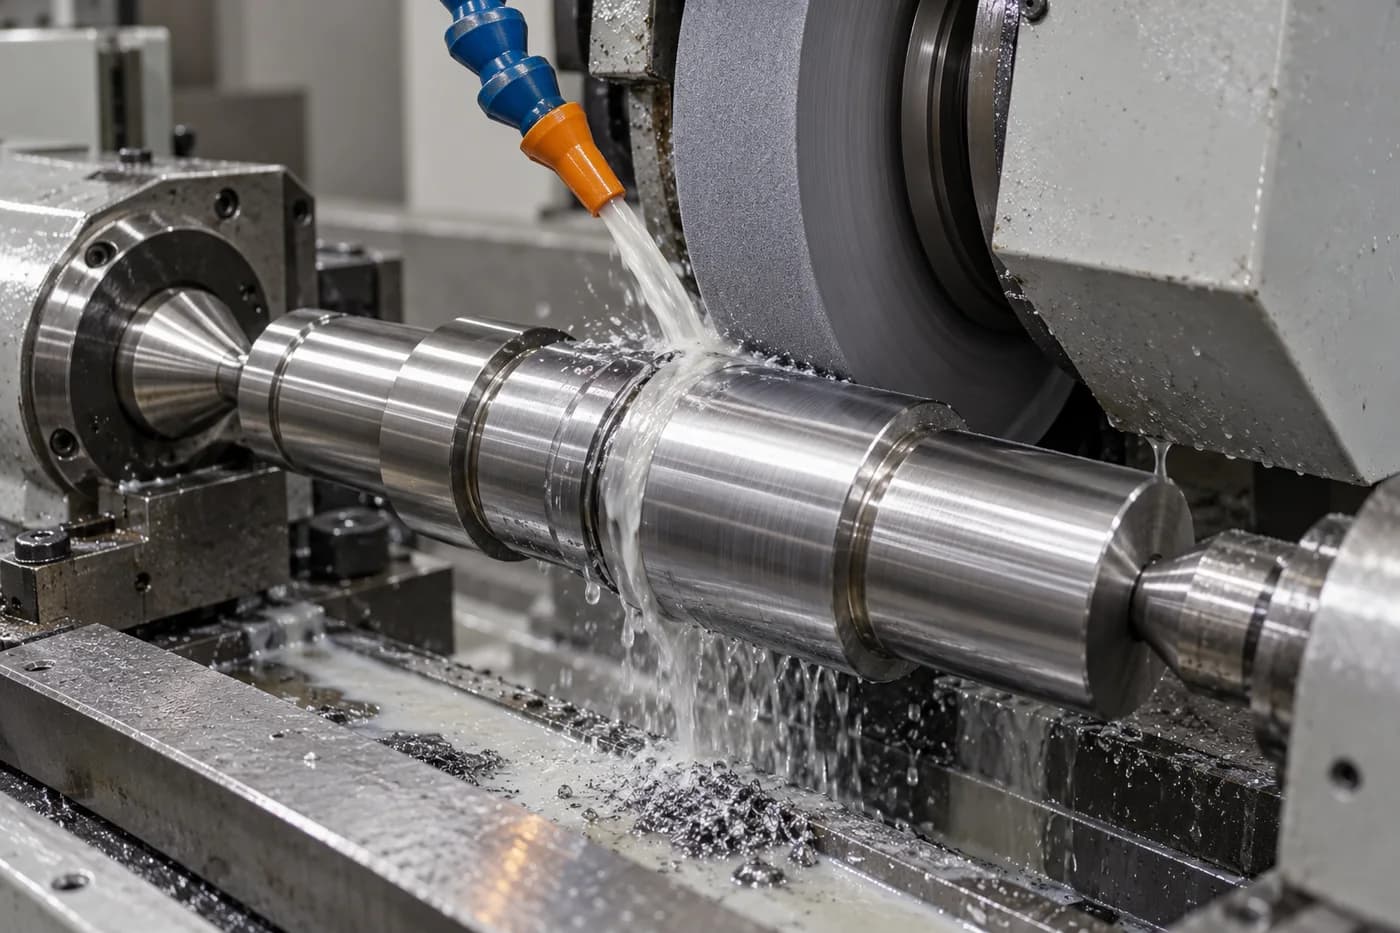
El rectificado puede terminar los muñones de los cojinetes, los diámetros de contacto y los acabados superficiales controlados después de un tratamiento adecuado. Los márgenes, el acceso al centro y la capa endurecida restante se revisan antes de desbastar la pieza.
Explorar ejes rectificados de precisiónLas estrías externas, los dientes de los engranajes y las geometrías relacionadas con la transmisión se revisan con sus componentes coincidentes, requisitos de perfil y datos de muñón. Defina la especificación del diente y el tratamiento final antes de seleccionar la ruta de mecanizado e inspección.
El material en barra o una pieza en bruto forjada se evalúa en función de la disponibilidad del material, la geometría y las propiedades requeridas. Un plan típico puede incluir mecanizado de desbaste, tratamiento específico, mecanizado secundario, rectificado final e inspección. La secuencia exacta se establece para el dibujo publicado en lugar de asumir que es idéntica para cada aleación.
El tratamiento térmico especializado u otro procesamiento organizado externamente debe asignarse a un procesador adecuadamente calificado e incluirse en el alcance del proyecto acordado. Ningún proceso en esta página se presenta como interno a menos que se hayan confirmado la instalación y la ruta relevantes.
Explora la ruta del eje forjadoUn eje de aleación de acero endurecido necesita un perfil de propiedad específico, no solo la instrucción "endurecer". Elija el tratamiento para la calidad, sección, superficies de carga y desgaste, y acuerde cómo se inspeccionará la pieza final.
Desliza horizontalmente para comparar todas las columnas.
| Tratamiento | Propósito | Idoneidad común |
|---|---|---|
| Temple y revenido | Ajuste la resistencia, dureza y tenacidad del núcleo mediante una ruta controlada de endurecimiento y revenido. | 4140, 4340 y otros grados compatibles; La respuesta final depende del tamaño de la sección y de las condiciones del proceso. |
| Endurecimiento por inducción | Endurezca las superficies de desgaste seleccionadas mientras conserva un núcleo de soporte más resistente. | Adecuado 4140 y otros grados compatibles; especificar zonas reforzadas, áreas de transición y requisitos de aceptación. |
| Carburación | Enriquezca la superficie con carbono, seguido de la ruta de endurecimiento especificada, para desarrollar una carcasa resistente al desgaste. | 8620 y otros grados de cementación; definir los requisitos finales del caso y las áreas protegidas o no tratadas. |
| nitruración | Aumente la dureza de la superficie y la resistencia al desgaste a una temperatura de procesamiento relativamente baja, sin un enfriamiento final convencional. | Aceros aleados compatibles con tratamiento térmico previo adecuado; especificar requisitos de capa y efectos dimensionales. |
| aliviar el estrés | Reducir las tensiones residuales introducidas por operaciones de fabricación anteriores. | Dependiente del proceso; la temperatura y la secuencia deben permanecer compatibles con la condición final requerida. |
El tratamiento térmico puede cambiar las dimensiones e introducir movimiento. Antes del tratamiento es necesario planificar el material de desbaste, los soportes y el margen de rectificado final. Los ejes delgados y las secciones interrumpidas requieren especial atención a cómo se manipula y soporta la pieza durante todo el recorrido.
Especifique la dureza del núcleo por separado de la dureza de la superficie cuando corresponda. Para una característica cementada, identifique el criterio de profundidad de la cementación, el método de medición y la condición después del acabado. La molienda no debe eliminar la capa necesaria para cumplir con el requisito final.
No existe un valor de dureza único para cada eje de acero aleado. El grado, el tamaño de la sección, el tratamiento y la aplicación determinan el objetivo. Los lugares de inspección, muestreo y cualquier pieza de prueba representativa o verificación destructiva deben acordarse con ese objetivo.
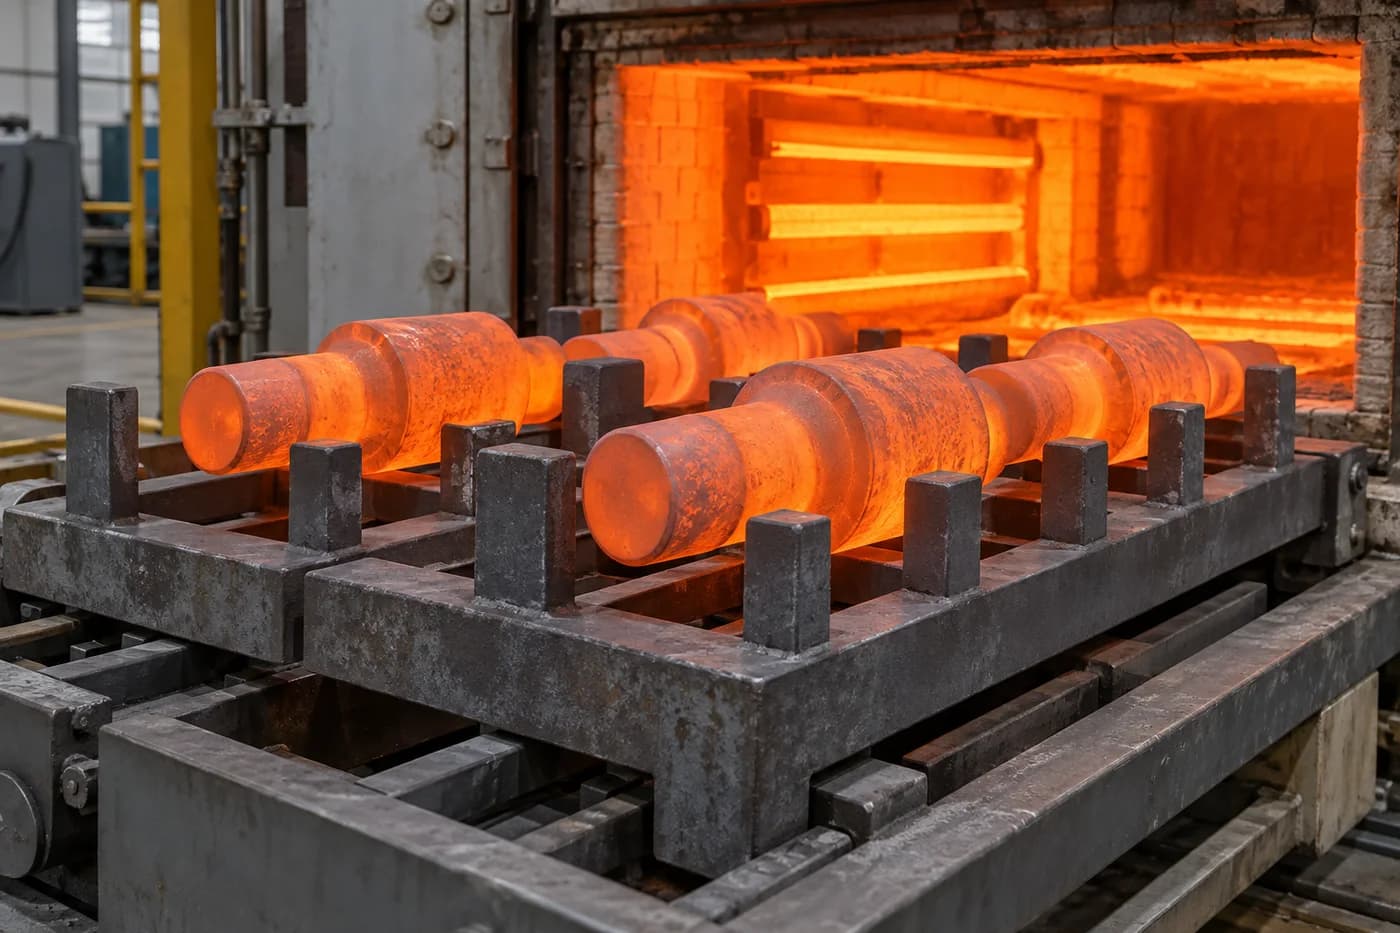
El óxido negro, el fosfato y otros recubrimientos protectores específicos abordan un requisito diferente al del endurecimiento del núcleo. Confirme la exposición a la corrosión, la lubricación y cualquier acumulación dimensional; un revestimiento de superficie no establece la resistencia del núcleo ni hace que el acero aleado sea universalmente resistente a la corrosión.
Combine los requisitos de material con la geometría del eje. Cada familia de productos a continuación enlaza con la página de productos Topshaft existente; Los criterios de calificación, tratamiento y aceptación siguen siendo específicos del dibujo aprobado.
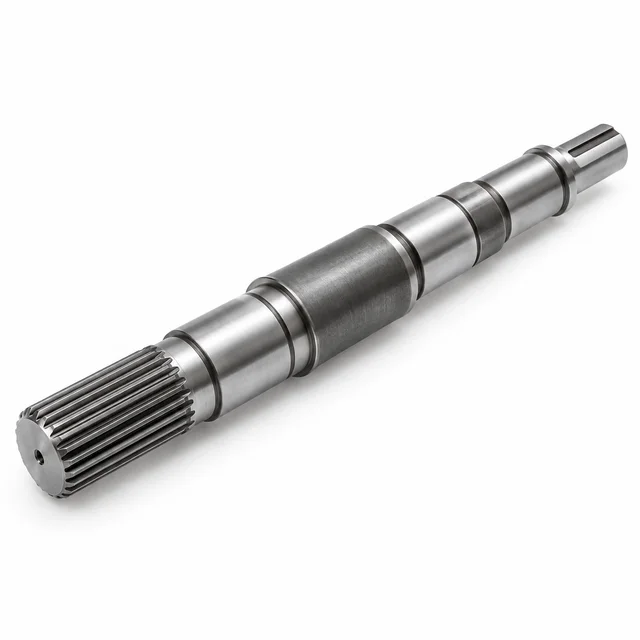
Ejes de transferencia de potencia que combinan secciones portadoras de par, asientos de cojinetes e interfaces de acoplamiento. La condición del material se revisa con respecto al ciclo de carga y servicio.
Explorar tipo de eje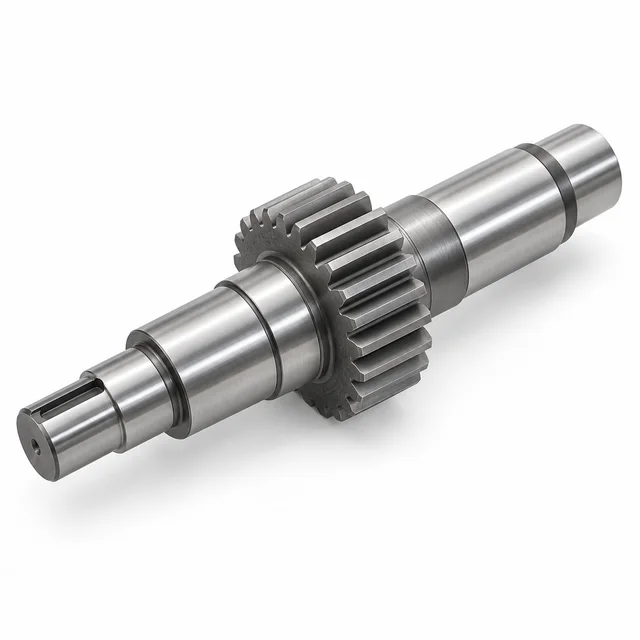
Dientes de engranaje integrales y muñones de eje planificados como una geometría conectada. Los requisitos de los dientes, el cementado y el acabado final del muñón necesitan una secuencia coordinada.
Explorar tipo de eje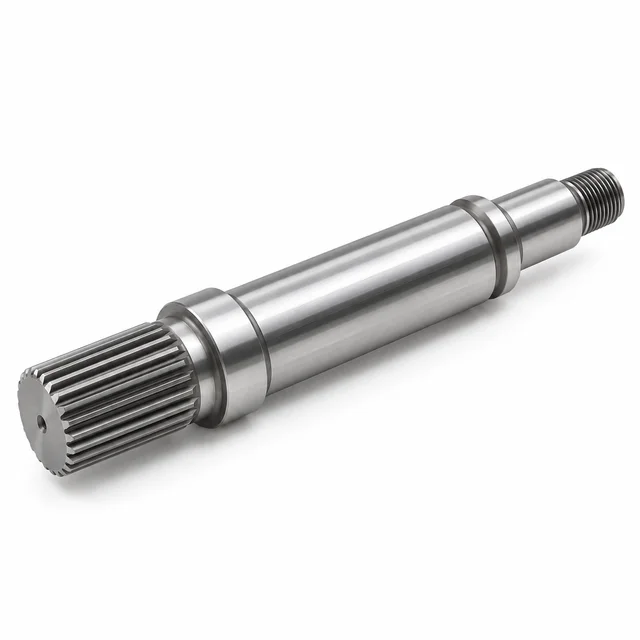
Funciones de transferencia de torsión estriadas con relaciones de perfil, ajuste y referencia definidas en el dibujo. La inspección de los dientes y la condición final del material se especifican con la interfaz de acoplamiento.
Explorar tipo de eje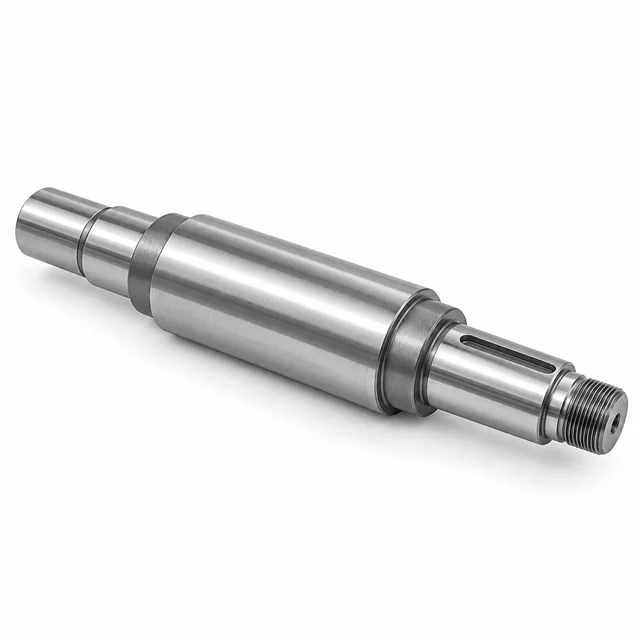
Asientos de rotor, muñones de cojinetes y conexiones finales fabricados según el plano de montaje. Los ajustes, el descentramiento y cualquier requisito de equilibrio se revisan individualmente.
Explorar tipo de eje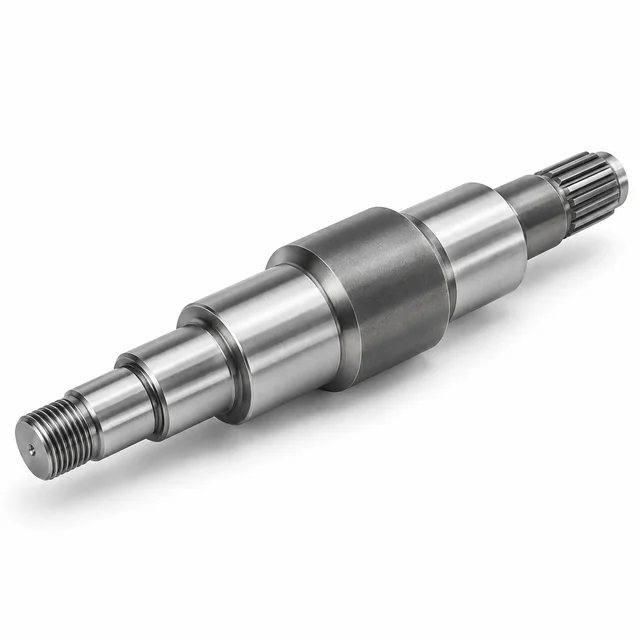
Múltiples diámetros y hombros de posicionamiento combinados en un solo componente. Los filetes, los relieves, el acceso a las herramientas y la distorsión del tratamiento térmico influyen en el plan del proceso.
Explorar tipo de eje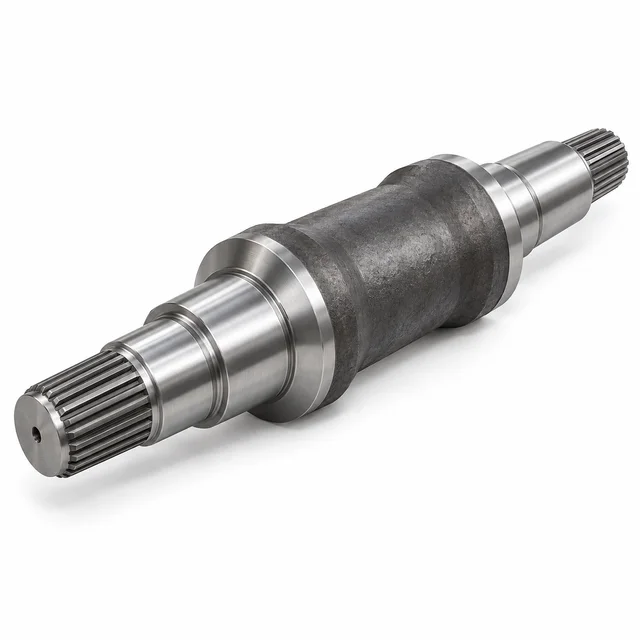
Se puede considerar una ruta de eje de aleación de acero forjado cuando la forma en blanco, la carga o la utilización del material lo respaldan. Se revisan conjuntamente la forja, el tratamiento y el mecanizado de acabado.
Explorar tipo de ejeLas aplicaciones resaltan las cuestiones de ingeniería detrás de una cotización. Un eje de engranaje, un eje de transmisión o un eje de actuador de acero aleado deben evaluarse dentro del conjunto real, no seleccionarse únicamente a partir de un nombre industrial.
Componentes de transmisión, caja de cambios y accionamiento.
Resistencia a la fatiga, desgaste y torsión; Defina el ciclo de trabajo, las conexiones de acoplamiento y la condición final requerida del material.
Explorar los requisitos de la industriaEjes de accionamiento y rodillos de alta resistencia
Cargas combinadas de flexión y torsión, tramo de soporte, alineación y durabilidad de las interfaces de rodamiento o transmisión.
Explorar los requisitos de la industriaEjes de engranajes y ejes estriados
Fatiga de contacto, precisión dimensional y relaciones entre engranaje y muñón después del tratamiento y ruta de acabado especificados.
Explorar los requisitos de la industriaEjes de transmisión de equipos
Carga de impacto, tenacidad y durabilidad, junto con protección contra el ambiente exterior o contaminado.
Explorar los requisitos de la industriaEjes de transmisión de precisión y actuadores.
Repetibilidad, concentricidad y relaciones de referencia; Revise la rigidez, los ajustes de los rodamientos y los requisitos de movimiento del conjunto.
Explorar los requisitos de la industriaEquipos giratorios y conjuntos de accionamiento.
Fiabilidad y cargas específicas de la aplicación, incluida la velocidad de funcionamiento, la temperatura, el entorno y el alcance de inspección requerido.
Explorar los requisitos de la industriaLa inspección se organiza en torno a las características que determinan el ajuste, la resistencia y el desempeño del servicio. Defina los requisitos de aceptación y las pruebas necesarias en la cotización para que se pueda planificar la inspección con la ruta de fabricación.
Los resultados dimensionales, el estado del material y los registros de tratamiento responden a diferentes preguntas. El plan acordado identifica qué se verifica, dónde se toman las mediciones y qué registros acompañan al lote. Una imagen de la pieza terminada o una declaración general sobre la precisión no sustituyen esos criterios de aceptación.
Revisar inspección y calidad
Revise el grado solicitado, la norma aplicable, la forma del producto y la condición del suministro. Los certificados de material y de identificación del calor o del lote se incluyen donde se especifica en el pedido.
Identifique los asientos de los cojinetes, los ajustes de los acoplamientos, las dimensiones de los escalones y otras características de aceptación. Seleccione calibres o métodos de medición adecuados a los límites de tamaño y la condición final del material.
Verifique el sistema de referencia definido en el dibujo y la desviación, rectitud, concentricidad u otros requisitos geométricos relevantes. Un resultado de diámetro por sí solo no establece la precisión rotacional.
Revise el parámetro de rugosidad especificado, la ubicación de la medición y la condición de la superficie. Los muñones de tierra también requieren atención a las transiciones de los bordes y su cojinete o sello coincidente.
Cuando se especifique, verifique la dureza en los lugares acordados y defina el método y criterio de profundidad de la caja. Se deben planificar controles destructivos o muestras representativas para cada pozo terminado, en lugar de asumirlo.
Acordar el alcance de la inspección del primer artículo, el plan de muestreo, los registros de tratamiento y los documentos de inspección de lotes antes de la producción. Los informes requeridos y la trazabilidad son entregables específicos del proyecto.
Un enfoque basado en planos para la fabricación de ejes, construido en torno a requisitos claros y un alcance acordado de mecanizado, tratamiento e inspección.
La revisión de planos centrada en el eje conecta los asientos de los rodamientos, las características de transmisión y las superficies de ubicación en lugar de tratar cada dimensión como una tarea de mecanizado aislada.
Los requisitos de grado, condición suministrada y tratamiento final se consideran con la geometría de la característica. Las especificaciones no resueltas se aclaran antes de acordar una ruta de fabricación.
La secuencia de mecanizado coincide con las características funcionales del dibujo y el alcance de inspección acordado, incluida la relación entre las superficies tratadas y las dimensiones finales del muñón.
Las consultas sobre prototipos, bajo volumen y repetición de producción se revisan con la cantidad, la adquisición de materiales y los registros requeridos para que la cotización aborde el proyecto real.
Topshaft es la división de fabricación de ejes de precisión de Dongguan Tops Precision Manufacture Co., Ltd., que opera junto con Topsbest Precision para proyectos OEM centrados en ejes. Obtenga más información sobre el Topshaft.
Estas comprobaciones de ingeniería ayudan a conectar la especificación del material con la geometría y la ruta de fabricación. Resuélvalos con el propietario del diseño antes de lanzar el dibujo a producción.
Comience con las propiedades requeridas, las dimensiones de la sección y la ruta de tratamiento. 4140 es un punto de partida común para ejes de alta resistencia; Se puede considerar el 4340 cuando es importante una mayor templabilidad; 8620 aborda una necesidad diferente de una carcasa carburizada y un núcleo de soporte. No seleccione solo por un número de grado.
La dureza del núcleo y la dureza de la superficie son requisitos diferentes. Identifique la sección portante, las superficies de contacto y el equilibrio de propiedades deseado. Indique la escala, el rango de aceptación, la ubicación de la prueba y el tratamiento aplicable o los criterios del caso en lugar de aplicar un valor de dureza indiscriminadamente a todo el eje.
Evalúe el par junto con los momentos de flexión, las cargas cíclicas, los eventos de choque y las concentraciones de tensión. Un grado de alta resistencia a la tracción no demuestra por sí solo la vida a fatiga requerida. Los cálculos de carga, la condición del material y la disposición de soporte real siguen siendo parte de la validación de ingeniería.
Evite cambios bruscos de sección cuando sea práctico. Los radios de los hombros, los relieves, los extremos de las chaveteros y las desviaciones de las roscas afectan la concentración de tensiones, el acceso a las herramientas y la holgura de las piezas acopladas. Coordine el radio seleccionado con cojinetes o cubos en lugar de agregar un filete que impida que el conjunto se asiente.
Defina por separado los tamaños nominales de los muñones, los límites de ajuste, las referencias de referencia y las tolerancias geométricas. Especifique un parámetro de rugosidad significativo y una región de medición. Estos requisitos deben describir la función de ensamblaje sin implicar que una clase de ajuste dimensional también controle cada forma o característica de rotación.
Acuerde el stock de desbaste, la secuencia de tratamiento y los márgenes de acabado antes de la producción. Tenga en cuenta el posible movimiento durante el tratamiento térmico y la cantidad de material eliminado posteriormente. Para superficies cementadas, el requisito de aceptación final debe permanecer satisfecho después del rectificado; No esmerilar la capa funcional necesaria.
| Requisito de diseño | Enfoque potencial de material/proceso |
|---|---|
| Eje de alta resistencia de uso general | 4140, adecuadamente tratado térmicamente |
| Eje de alta carga que requiere mayor templabilidad | 4340, adecuadamente tratado térmicamente |
| Dientes de engranaje duros con un núcleo resistente | Carburizado 8620 |
| Diario localizado resistente al desgaste | Acero compatible endurecido por inducción |
| Diámetro de rodamiento ajustado después del tratamiento térmico | Terminar de moler después del tratamiento. |
Estos son puntos de partida para la selección, no sustitutos de los cálculos de carga, las especificaciones de materiales o la validación de ingeniería.
Las siguientes referencias técnicas respaldan información general sobre materiales y procesos, no son una certificación de la capacidad del Topshaft ni un sustituto del estándar solicitado.
Respuestas directas para selección de materiales, planificación de tratamientos térmicos y consultas basadas en planos.
AISI 4140 es una opción común de uso general para ejes adecuadamente tratados térmicamente. Se puede seleccionar el 4340 para requisitos exigentes de resistencia, tenacidad o templabilidad, mientras que el 8620 a menudo se considera para engranajes cementados o características estriadas. La mejor elección depende de la carga, la vida a la fatiga, el tamaño de la sección y la ruta de tratamiento completa. Confirme las especificaciones y propiedades requeridas en lugar de tratar un grado como el mejor para cada eje.
Ambos son aceros para ejes de baja aleación, pero el 4340 contiene níquel y generalmente ofrece una mayor templabilidad y un fuerte potencial de tenacidad con un procesamiento adecuado. Eso no hace que cada componente 4340 sea más resistente que cada componente 4140: las propiedades finales dependen del tratamiento térmico, el tamaño de la sección y el estado. Revise las propiedades del núcleo requeridas y las cargas de servicio antes de decidir si el contenido de aleación adicional es útil para el diseño.
Sí. Dependiendo del grado y el requisito funcional, las opciones pueden incluir enfriamiento y revenido, endurecimiento por inducción, carburación, nitruración o alivio de tensiones. Estos tratamientos no son intercambiables. El plan de proceso debe abordar la dureza final, las zonas de tratamiento, los cambios dimensionales, los márgenes de acabado y la inspección. Cualquier procesamiento especializado externo debe estar incluido en el alcance de fabricación acordado; Esta página no implica una instalación interna para cada tratamiento.
Envíe a Topshaft su dibujo o modelo para una revisión y cotización personalizada de viabilidad de eje de acero 4140. Incluya la especificación del material, condición suministrada o final, características críticas, requisitos de tolerancia y cantidad. Las dimensiones admitidas, las operaciones de mecanizado y las opciones de tratamiento están confirmadas para ese proyecto. No se promete ningún tamaño máximo no verificado ni tolerancia universal simplemente porque el material se describe como 4140.
Los ejes de acero aleado se utilizan comúnmente en conjuntos de alto torque cuando el material, la geometría y el tratamiento térmico se adaptan a la tarea. El diámetro del eje, los chaveteros, las estrías, los hombros, el par cíclico y las cargas de flexión influyen en el rendimiento. La idoneidad debe establecerse mediante el diseño específico de la aplicación y la evaluación de la fatiga. El cambio de calidad por sí solo no compensa una sección de tamaño insuficiente, una muesca severa o una conexión de acoplamiento inadecuada.
Sí, cuando la geometría, la condición del material y el plan del proceso lo permitan. El rectificado se utiliza comúnmente para terminar las dimensiones de los muñones de los rodamientos y el acabado de la superficie después del tratamiento. El trazado necesita márgenes adecuados, apoyos adecuados y un plan de inspección para el tramo final. Para regiones cementadas, endurecidas por inducción o nitruradas, revise cómo el acabado afecta la capa endurecida requerida y la integridad de la superficie antes de comprometerse con la secuencia.
Proporcione un dibujo 2D o un modelo 3D, calidad y estándar del material, dimensiones, tolerancias, requisitos de tratamiento térmico, acabado superficial y cantidad. Identifique la aplicación, los ajustes críticos, los registros de inspección y el objetivo de entrega. Si se requiere cementación, indique las zonas relevantes, dureza y criterios de cementación. Si un requisito no está decidido, describa las condiciones operativas para que la revisión de viabilidad pueda identificar la información que aún se necesita.
Envíe sus dibujos y especificaciones a Topshaft para una revisión de viabilidad de fabricación y una cotización.
Incluya el grado del material, la cantidad, las dimensiones críticas, el tratamiento térmico requerido y la condición final de la superficie. Si el grado o tratamiento está indeciso, explique la solicitud y las cargas de servicio para que la revisión pueda identificar los requisitos aún por resolver.