Präzisionsfertigung von Aluminiumwellen

Hersteller kundenspezifischer Aluminiumwellen

Topshaft stellt Präzisionsaluminiumwellen für Robotik, Automatisierung, Motorbaugruppen und Industrieausrüstung her. Wir unterstützen zeichnungsbasiertes CNC-Drehen, Fräsen, Eloxieren und Maßprüfung für kundenspezifische Komponenten aus 6061, 7075 und anderen spezifizierten Aluminiumlegierungen.

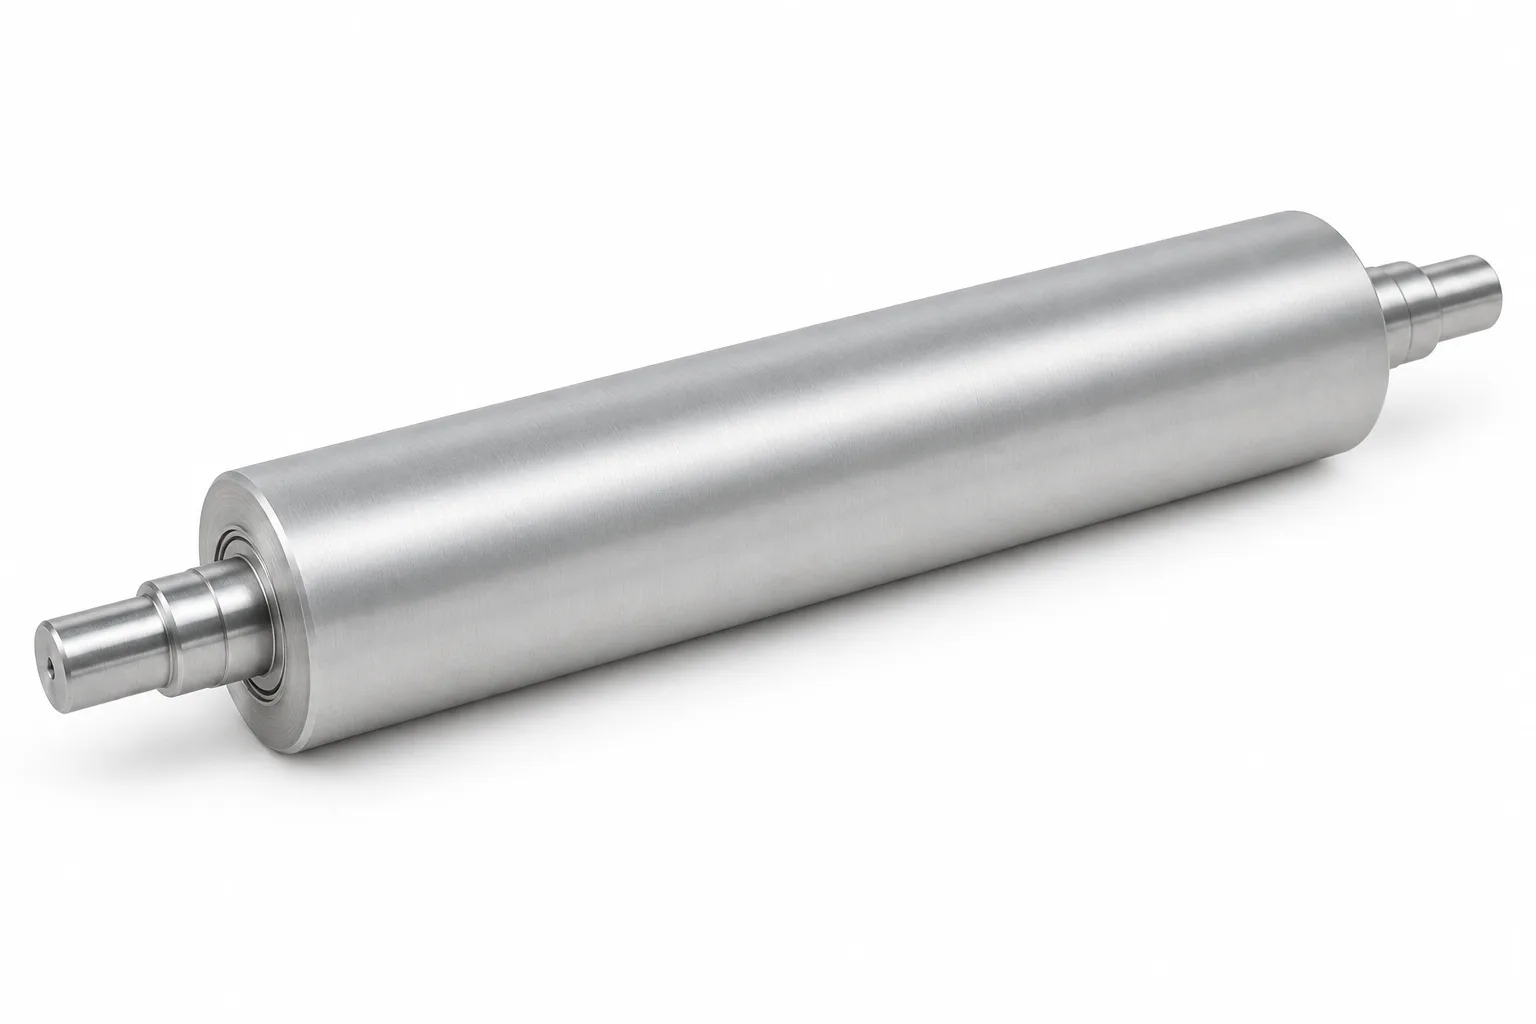
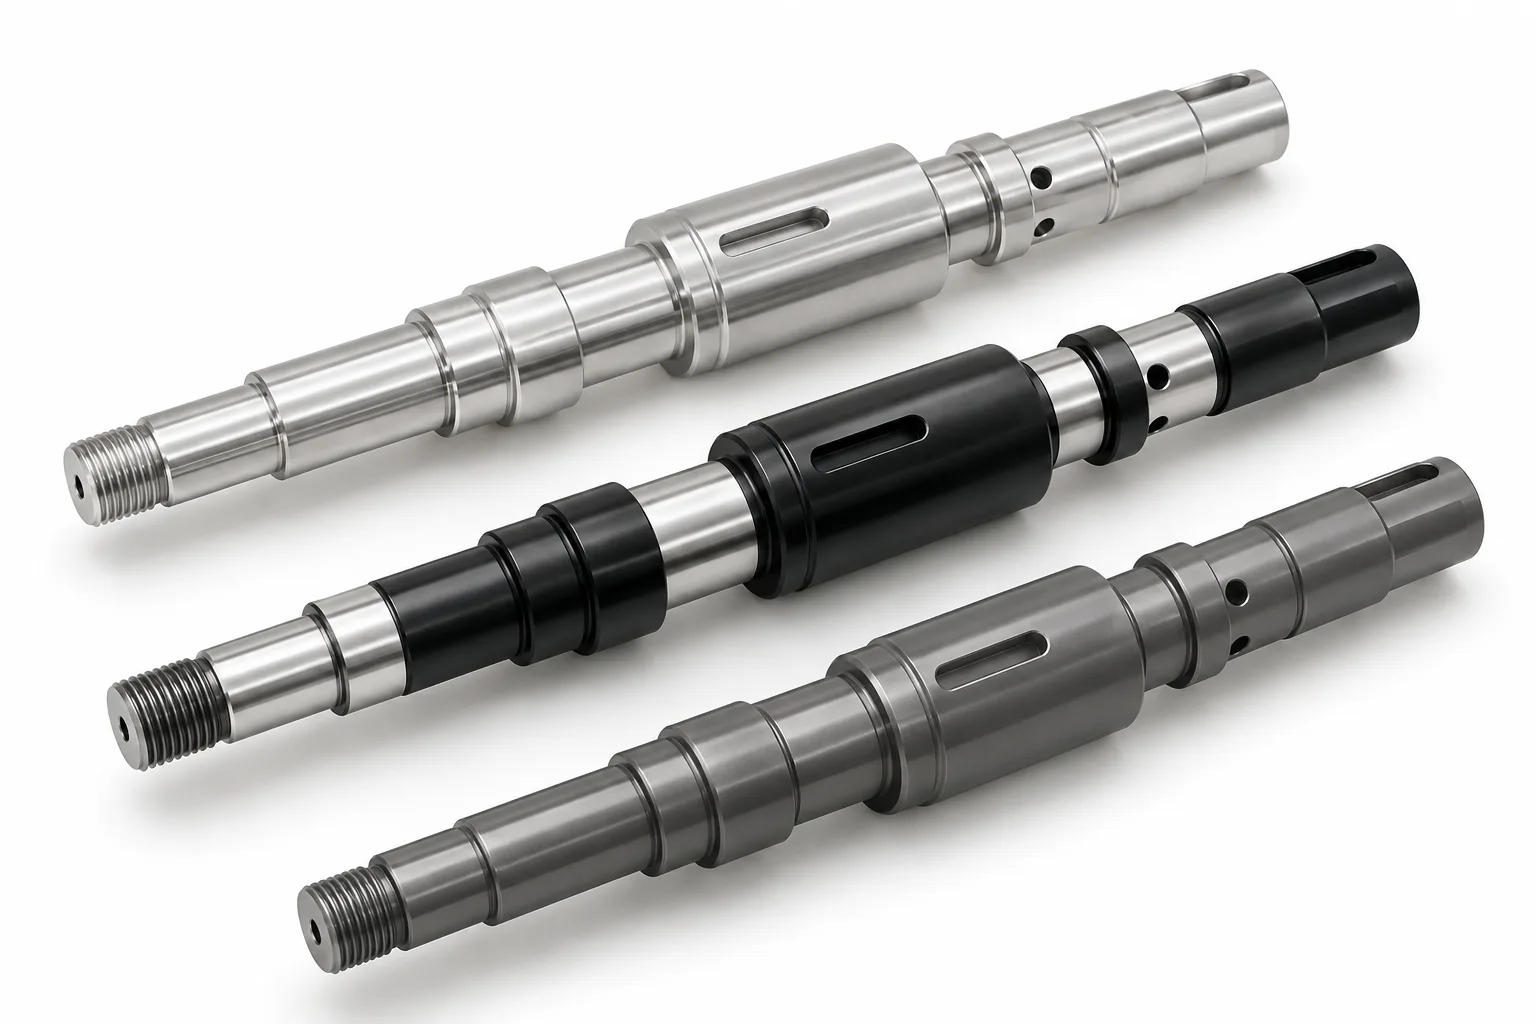
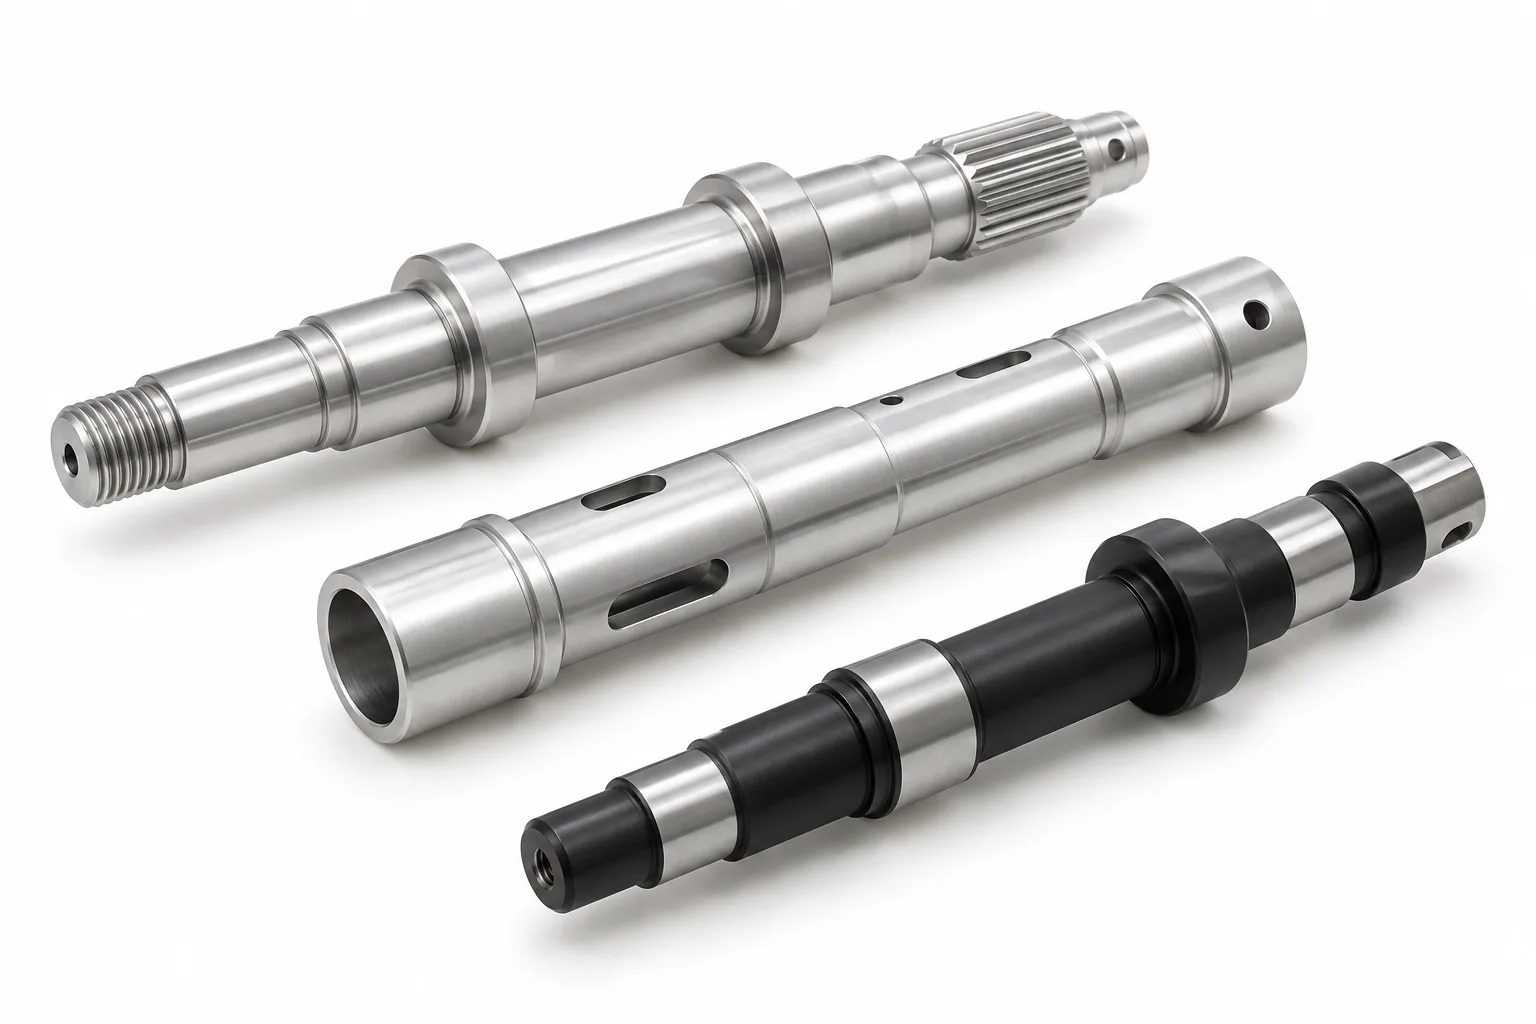
Silberfarbene Aluminiumschäfte und ein schwarz eloxierter Stufenschaft mit teilweise blanken Lagerzapfen auf Weiß
  • 6061/7075 Aluminium
  • CNC-Drehen und Fräsen
  • Vom Prototyp zur Produktion

Was sind kundenspezifische Aluminiumschäfte?

Eine kundenspezifische Aluminiumwelle ist eine mechanische Komponente, die aus einer Aluminiumlegierung hergestellt wird, um bestimmte Geometrie-, Maßtoleranz-, Gewichts- und Montageanforderungen zu erfüllen. Aluminiumwellen werden für leichte rotierende Baugruppen, Automatisierungsmechanismen und Industrieanlagen in Betracht gezogen, bei denen aufgebrachte Lasten und Lagerschnittstellen ihren Einsatz zulassen.

Aluminium hat etwa ein Drittel der Dichte von Stahl, aber einen wesentlich geringeren Elastizitätsmodul. Durch die Gewichtsreduzierung ist es nicht automatisch für jede tragende Welle geeignet. Eine gute Wärmeleitfähigkeit, Bearbeitbarkeit und eine entsprechende Korrosionsbeständigkeit können die Auswahl unterstützen, während Verschleiß, Steifigkeit und die Betriebsumgebung einen anderen Werkstoff begünstigen können.

Wischen Sie horizontal, um alle Spalten zu lesen.

Übersicht über die Herstellung kundenspezifischer Aluminiumwellen
AttributKundenspezifisches Zielfernrohr mit Aluminiumschaft
HerstellungsartKundenspezifische OEM-/nach Zeichnung gefertigte fertige Komponenten
Materialien6061, 7075 und andere spezifizierte Aluminiumlegierungen und Härtegrade
ProzesseCNC-Drehen, Fräsen, Bohren, Gewindeschneiden und Endbearbeiten
KonfigurationenGerade, abgestuft, hohl, mit Gewinde und gerillt
FunktionsmerkmaleLagersitze, Schultern, Keilnuten, Gewinde und Bohrungen
AbschlussUnbearbeitet, eloxiert und andere spezifizierte Behandlungen
ProduktionPrototypen, Kleinserien und Nachbestellungen, pro Projekt bestätigt
InspektionMaß- und geometrische Überprüfung gemäß Zeichnungsanforderungen

Diese Seite des Herstellers von Aluminiumwellen betrifft fertige OEM-Komponenten, keine Rohaluminiumstangen oder Lagerbestände. Güte, Härte, Geometrie und Abnahmeanforderungen werden gemeinsam überprüft.

Welche Arten von Aluminiumschäften kann Topshaft herstellen?

Fertige Wellengeometrien werden anhand der Zeichnung und der Funktionsanforderungen überprüft.

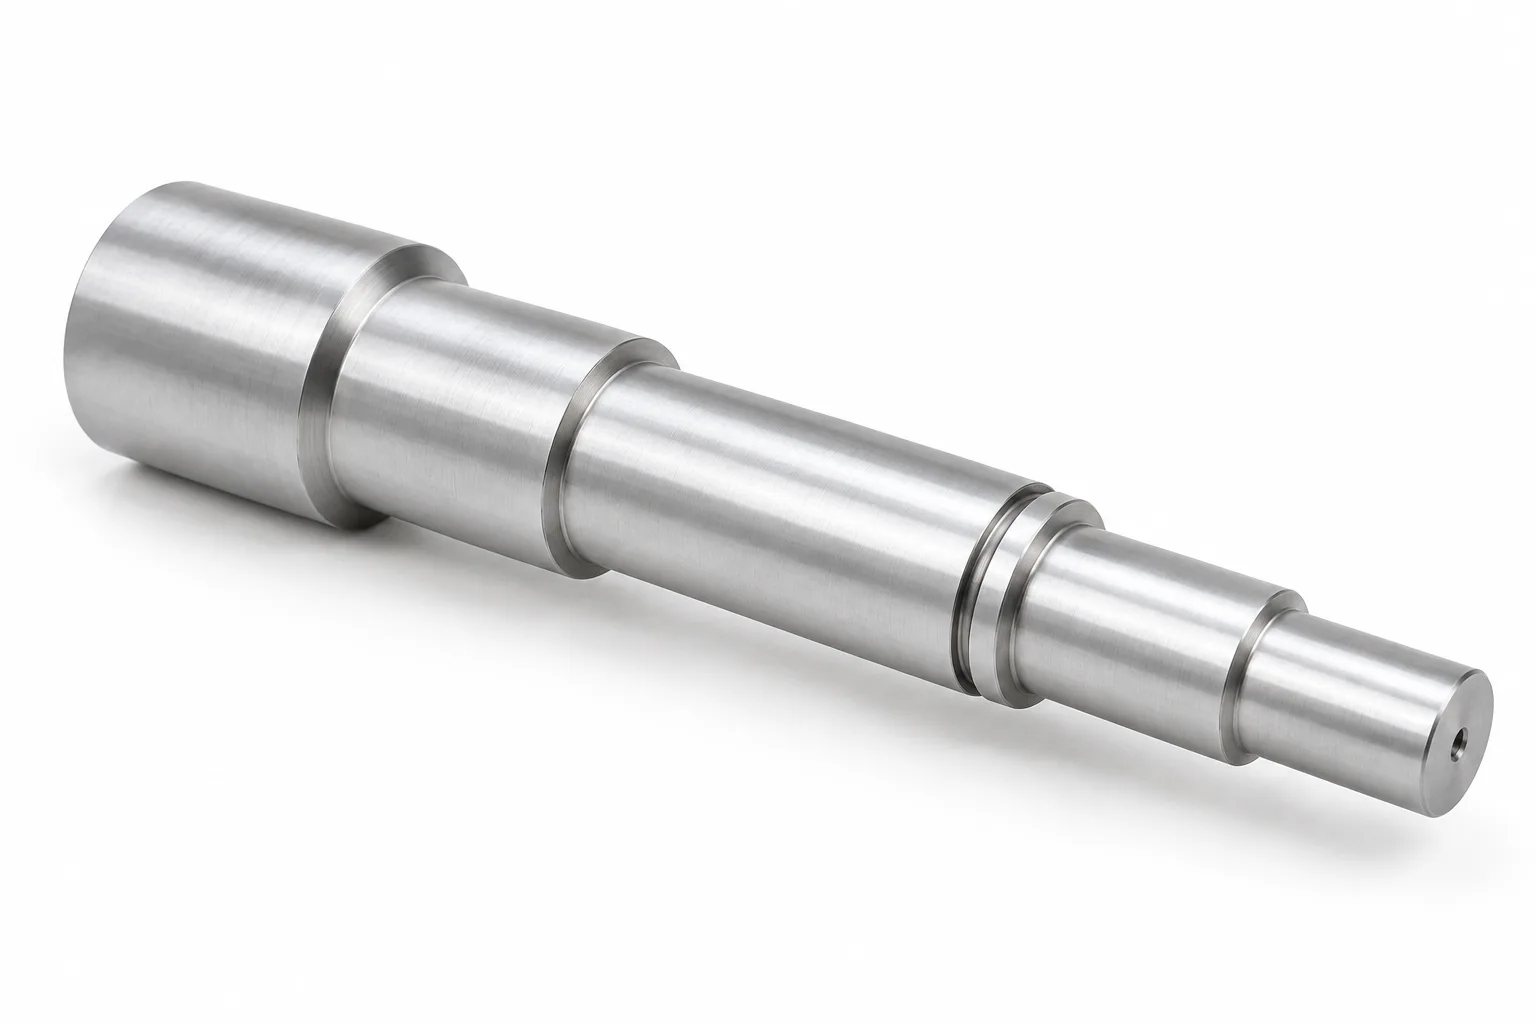
Abgestufte Aluminiumschäfte mit bearbeiteten Funktionsflächen auf Weiß

Abgestufte Aluminiumschäfte

Mehrere Durchmesser, Schultern und präzise Montageflächen positionieren Komponenten auf einer gemeinsamen Achse. Definieren Sie die Funktionszapfen und Übergangsradien, damit bei der Bearbeitung und Prüfung die Baugruppenbeziehungen und nicht nur einzelne Durchmesser erhalten bleiben.

Entdecken Sie diesen Schafttyp →
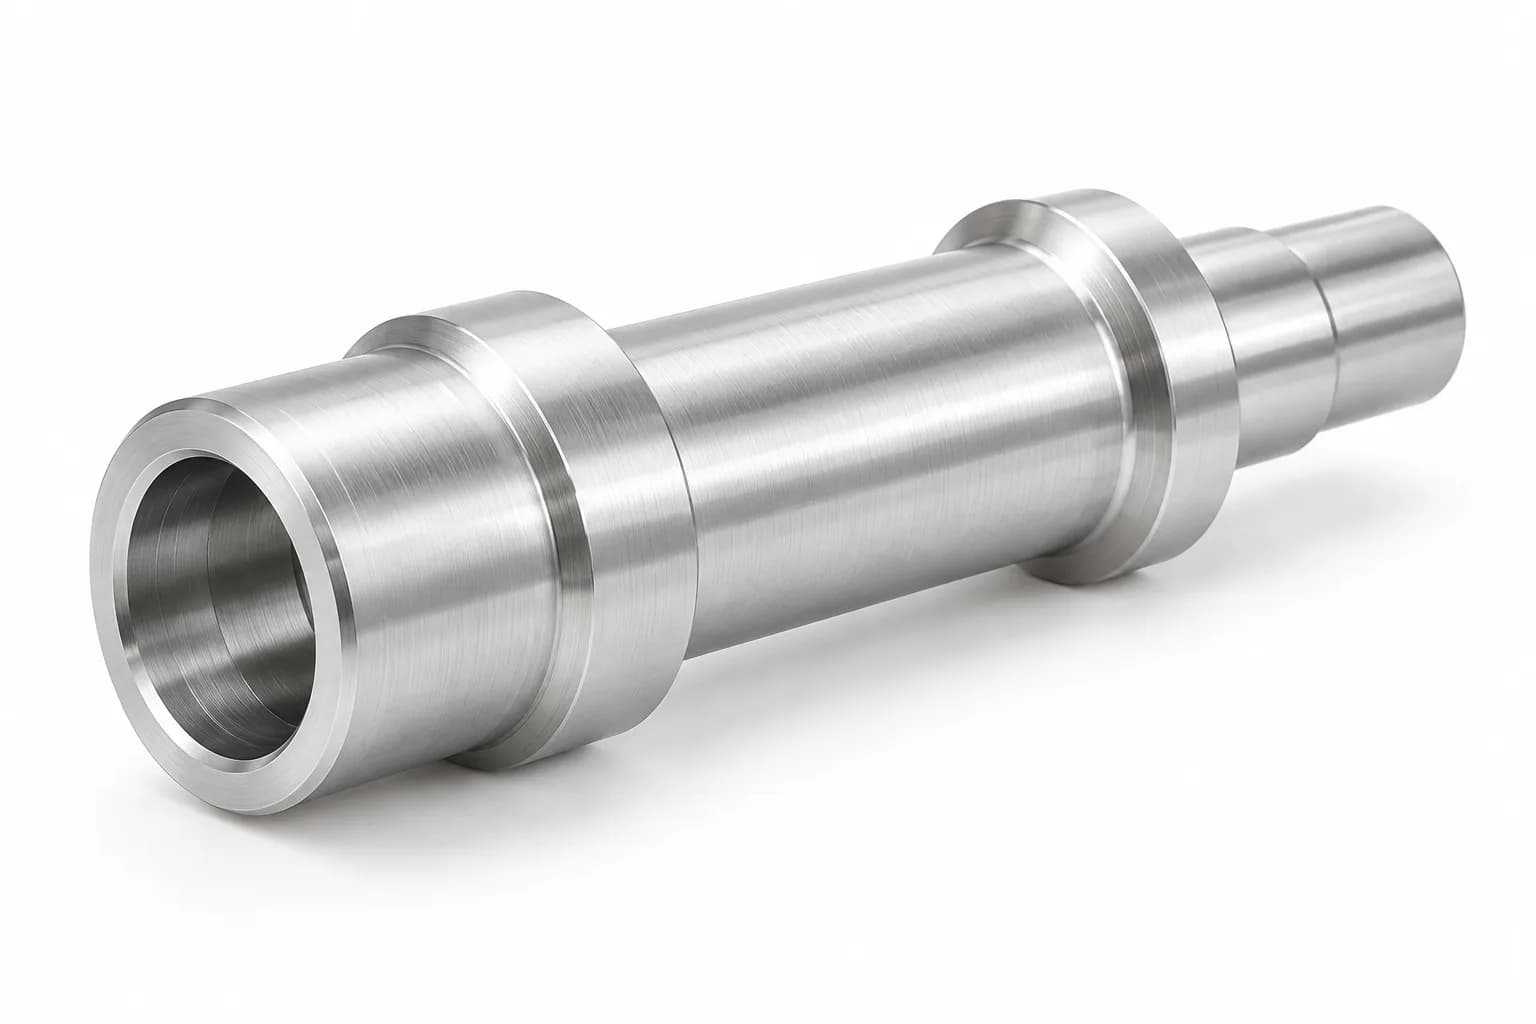
Hohle Aluminiumschäfte mit bearbeiteten Funktionsflächen auf Weiß

Hohle Aluminiumwellen

Rohrförmige Konfigurationen reduzieren die Masse, sofern die angegebene Bohrung und Wandstärke dies zulassen. Überprüfen Sie den internen Werkzeugzugang, die Ausrichtung von Bohrung und Zapfen, die lokale Wandsteifigkeit und die Klemmung, bevor Sie eine hohle Aluminiumwelle anstelle eines massiven Teils auswählen.

Entdecken Sie diesen Schafttyp →
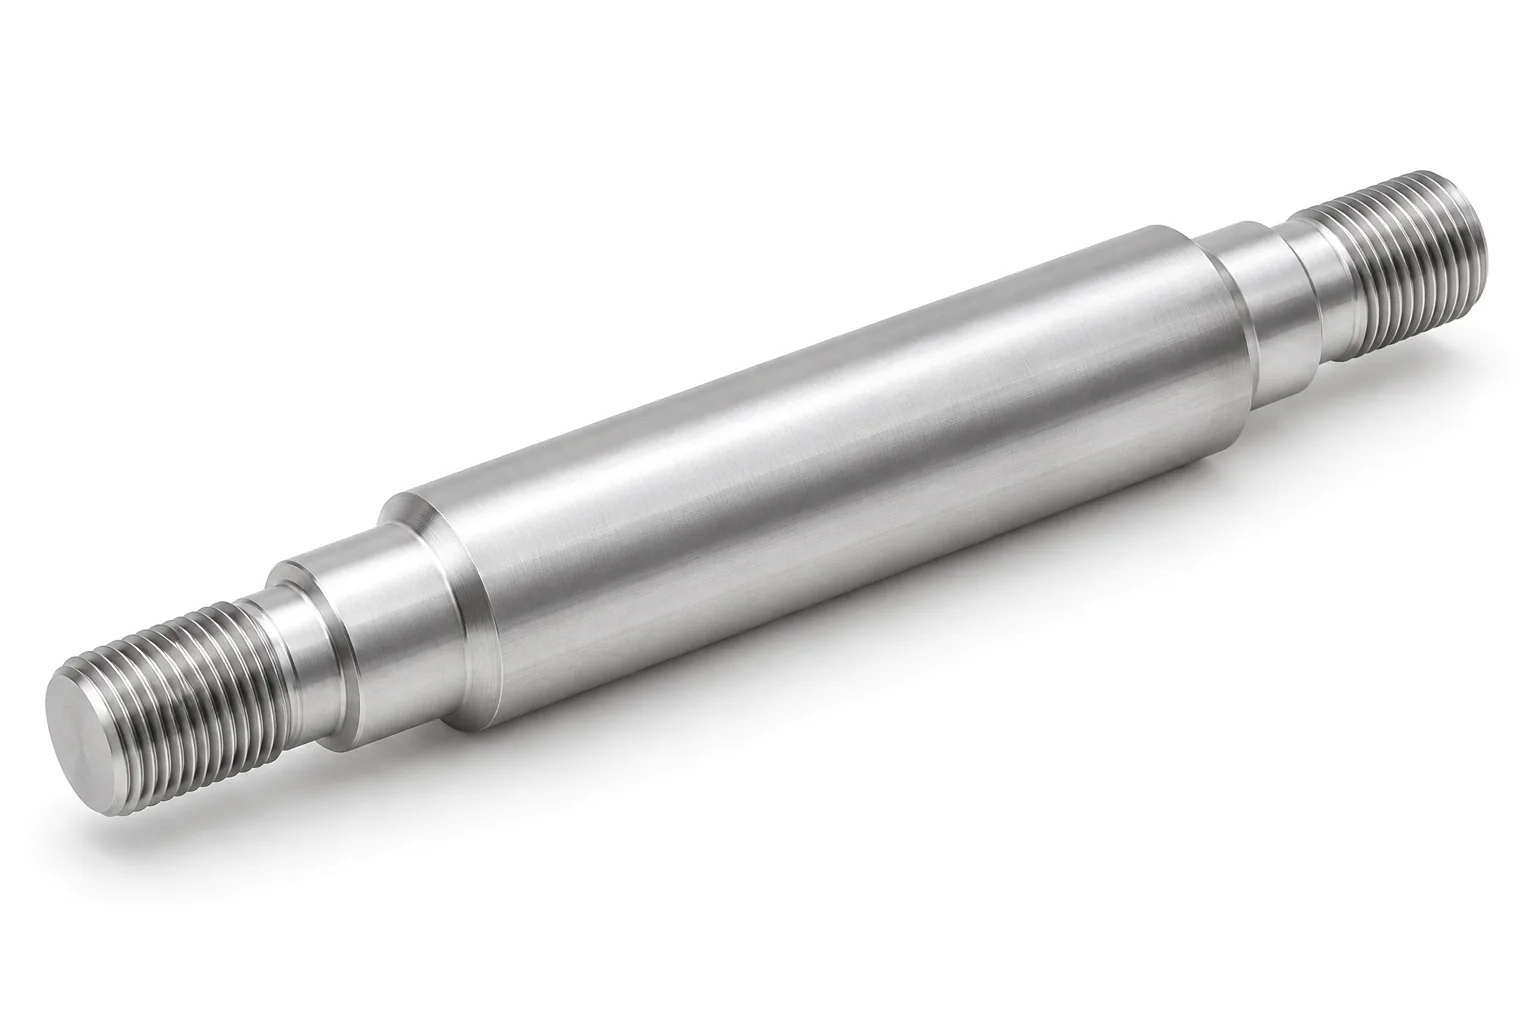
Aluminiumschäfte mit Gewinde und bearbeiteten Funktionsflächen auf Weiß

Aluminiumschäfte mit Gewinde

Außengewinde und kundenspezifische Verbindungselemente werden auf die erforderliche Form und den erforderlichen Eingriff gebracht. Geben Sie Gewindeklasse, Relief, Kantenzustand an und geben Sie an, ob die endgültige Abnahme vor oder nach dem Eloxieren erfolgt. Auch die wiederholte Montage kann das Schnittstellendesign beeinflussen.

Entdecken Sie diesen Schafttyp →
Leichte Motorwellen mit bearbeiteten Funktionsflächen auf Weiß

Leichte Motorwellen

Für anwendungsspezifische rotierende Komponenten kann Aluminium verwendet werden, wenn Lasten, Steifigkeit und Lagerschnittstellen dies zulassen. Überprüfen Sie die Rotorbefestigung, das Drehmoment, die Geschwindigkeit und die Ermüdung, anstatt davon auszugehen, dass Aluminium aufgrund der geringeren Masse für jede herkömmliche Motorwelle geeignet ist.

Entdecken Sie diesen Schafttyp →
Aluminium-Rollenwellen mit bearbeiteten Funktionsflächen auf Weiß

Aluminium-Rollenwellen

Förder-, Verpackungs- und Materialtransportmechanismen können von einer geringeren bewegten Masse und Trägheit profitieren. Überprüfen Sie den Stützabstand, die Biegung, den Zapfenverschleiß und die Umwelteinflüsse. Die fertige Wellengeometrie und die Oberflächenanforderungen richten sich nach der tatsächlichen Rollenmontage.

Entdecken Sie diesen Schafttyp →
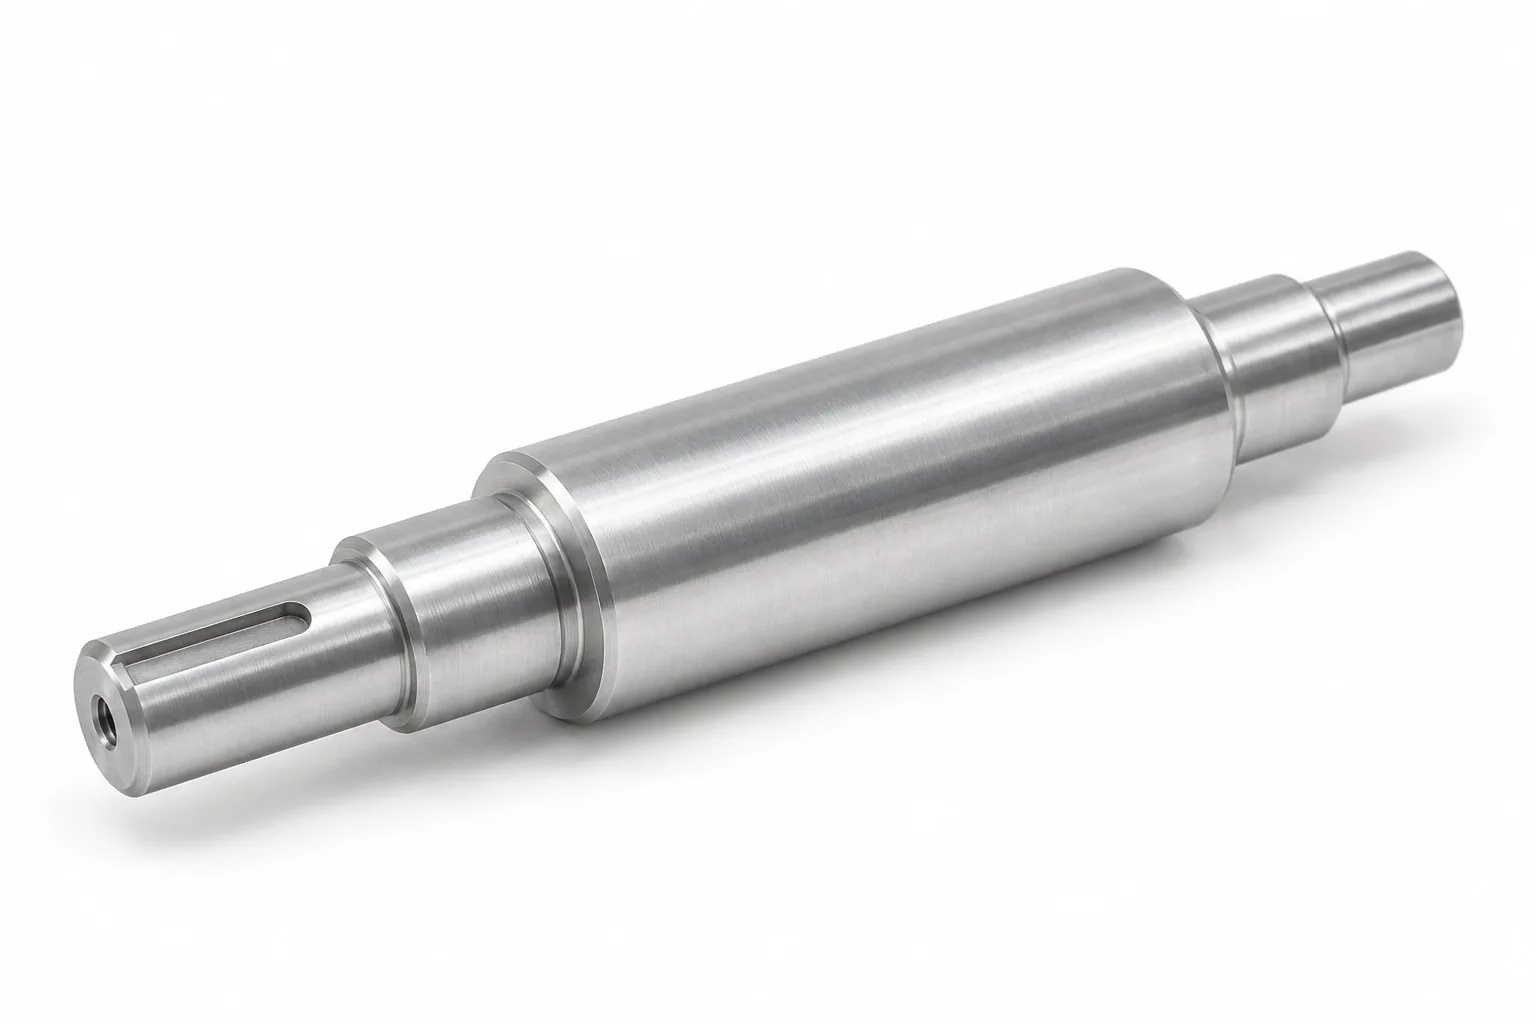
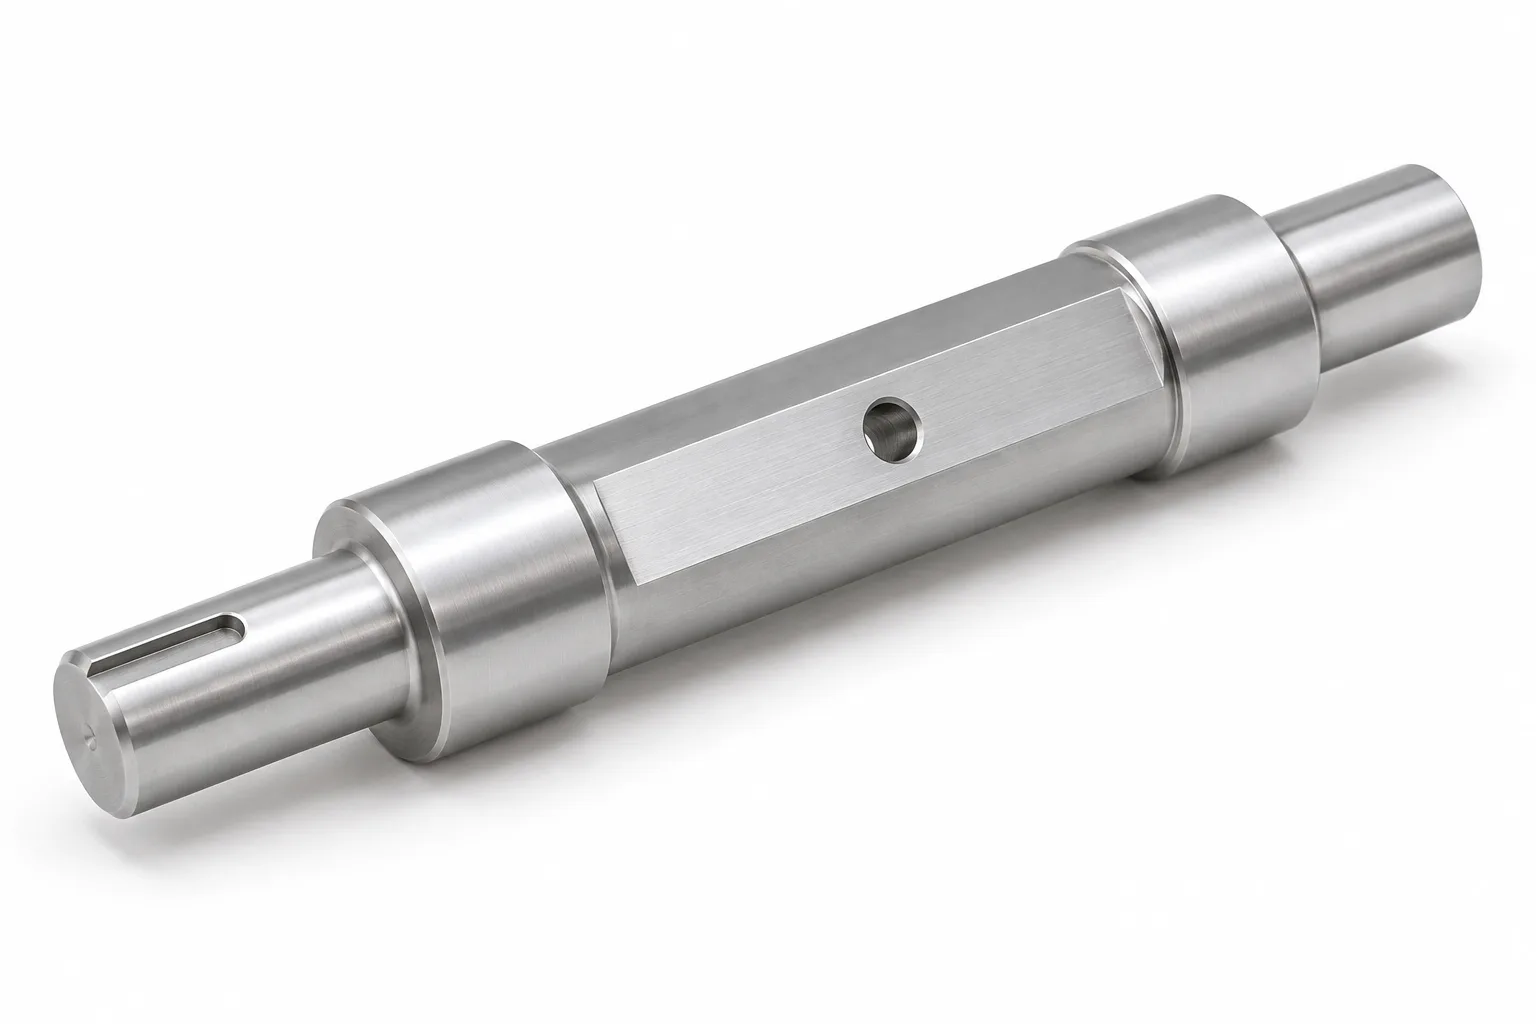
Kundenspezifische Profilwellen mit bearbeiteten Funktionsflächen auf Weiß

Benutzerdefinierte Profilwellen

Keilnuten, Nuten, Abflachungen, Querlöcher und Spezialprofile bieten zusätzliche Befestigungs- oder Positionierungsfunktionen. Beziehen Sie diese sekundären Merkmale auf die Arbeitsachse und identifizieren Sie gratempfindliche Kanten, Spannungskonzentrationen und alle Oberflächen, die während der Endbearbeitung abgedeckt werden müssen.

Entdecken Sie diesen Schafttyp →

Welche Aluminiumlegierung eignet sich am besten für die Wellenherstellung?

Wischen Sie horizontal, um alle Spalten zu lesen.

Güteklassen und Härtegrade von Aluminiumlegierungen für die Wellenprüfung
AluminiumqualitätHauptmerkmaleMögliche Wellenanwendungen
6061-T6Gute Bearbeitbarkeit, Korrosionsbeständigkeit und mäßige Festigkeit; ein gemeinsamer Allzweck-Ausgangspunkt.Leichte Wellen, bei denen die mechanischen Anforderungen und die gelieferte Produktform geeignet sind.
6063-T6Gute Korrosionsbeständigkeit und Oberflächenerscheinung; typischerweise geringere Festigkeit als 6061-T6.Leichte Schäfte und Profile, bei denen die Verarbeitung und der verfügbare Lagerbestand das Design unterstützen.
6082-T6Gute Festigkeit und Bearbeitbarkeit; weit verbreitet in europäischen Ingenieuranwendungen.Industriemaschinenwellen mit der angegebenen Norm, Härte und Dokumentation.
7075-T6Hohe Festigkeit; Im Allgemeinen weniger korrosionsbeständig als 6061 und anspruchsvoller hinsichtlich der Umweltprüfung.Leichtbauteile für höhere Belastungen, bei denen Festigkeit, Ermüdungs- und Schutzanforderungen die Auswahl rechtfertigen.
2024-T3Nützliche Festigkeits- und Ermüdungseigenschaften; Korrosionsschutz erfordert oft besondere Aufmerksamkeit.Spezialisierte Präzisionskomponenten, vorbehaltlich der Verfügbarkeit von Lagerform und Härte.
5052-H32Gute Korrosionsbeständigkeit und Formbarkeit; wird seltener für bearbeitete Wellen verwendet.Niedrigbelastete, korrosionsempfindliche Komponenten, sofern die angegebene Lagerform verfügbar und geeignet ist.

6061 vs. 7075 Aluminiumschäfte: Welche sollten Sie wählen?

6061 wird aufgrund der Kosten, der Korrosionsbeständigkeit und der allgemeinen Bearbeitbarkeit häufig bevorzugt. Erwägen Sie 7075, wenn eine höhere Festigkeit erforderlich ist und die Umwelteinschränkungen berücksichtigt werden. Beide haben ähnliche Elastizitätsmoduli: 7075 löst ein Wellendesign mit begrenzter Steifigkeit im Wesentlichen nicht.

Geben Sie sowohl Legierung als auch Härte an

„Aluminium 7075“ allein beschreibt den mechanischen Zustand möglicherweise nicht ausreichend. Geben Sie die anwendbare Norm, den Zustand und die Produktform an. Bestätigen Sie die Beschaffung weniger verbreiteter Schaft-Material-Kombinationen wie 2024-T3 oder 5052-H32, anstatt davon auszugehen, dass Blecheigenschaften oder Verfügbarkeit für Stangen gelten.

Materialreferenzen und technischer Umfang

Daten zur 6061-Legierung von Hydro und Technische Daten Kaiser's 7075 liefern produktformspezifische Hintergründe. Maßgebend für die Abnahme sind der gewählte Materialstandard und die vereinbarte Lagerbeschaffenheit; Referenzdaten begründen weder den Topshaft-Bestand noch die garantierten Liefereigenschaften.

Wie stellt Topshaft Präzisionsaluminiumwellen her?

Bei der aluminiumspezifischen Prozessplanung werden Aufbauschneiden, Grate, Durchbiegung, Klemmspuren, Oberflächenschäden und Temperatur berücksichtigt.

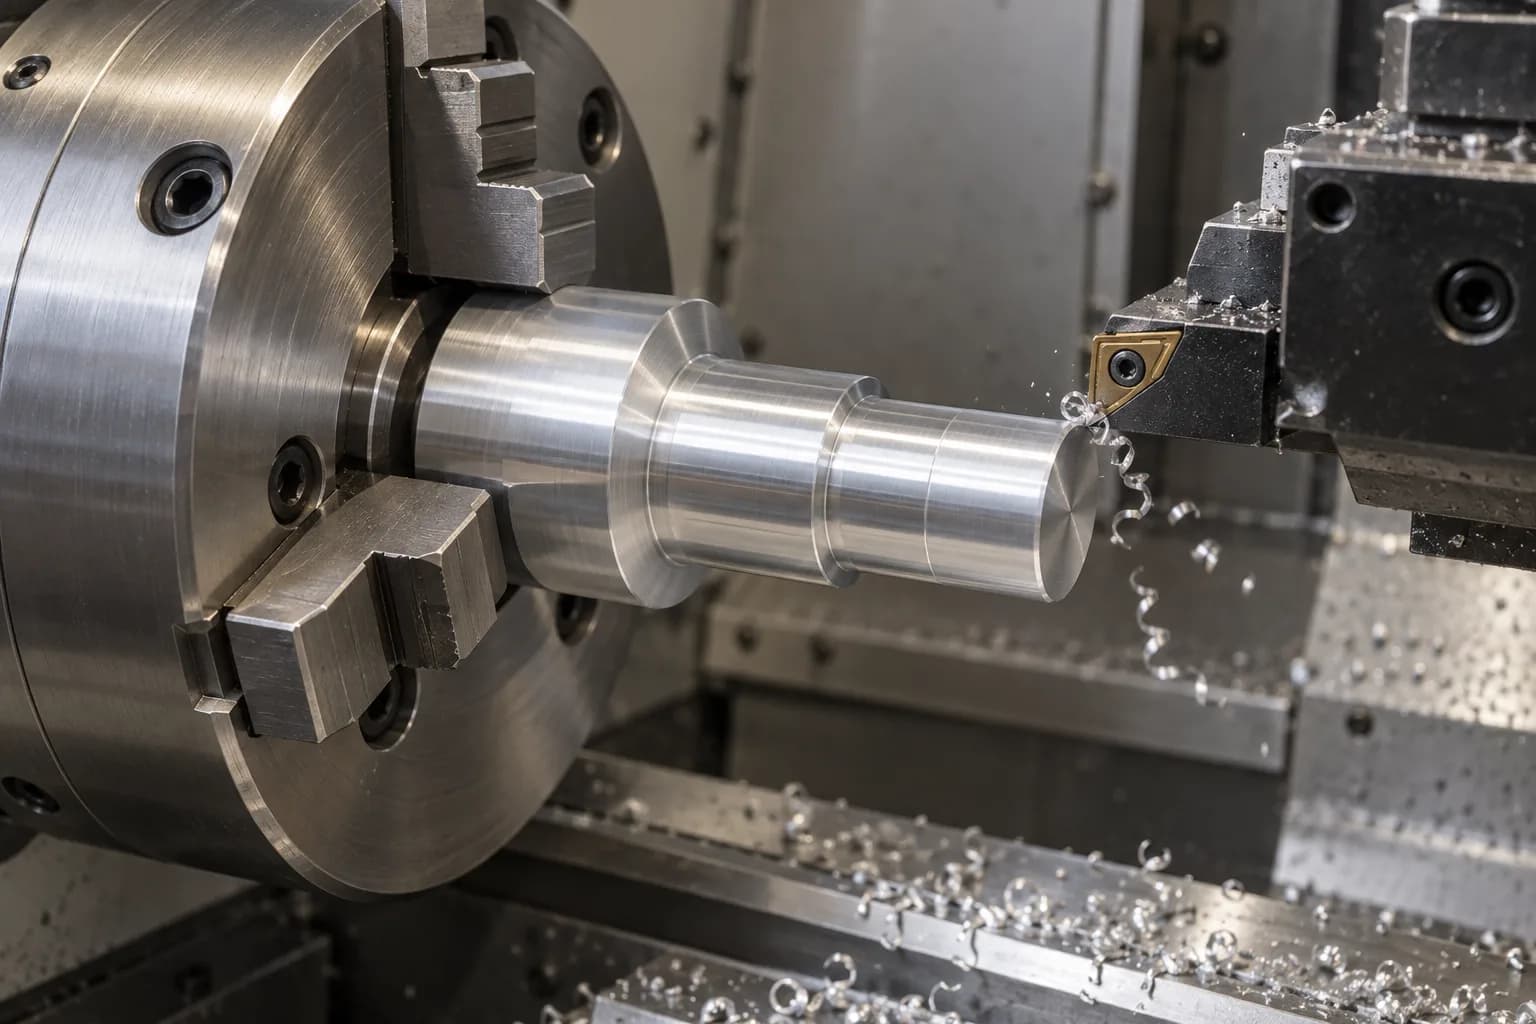
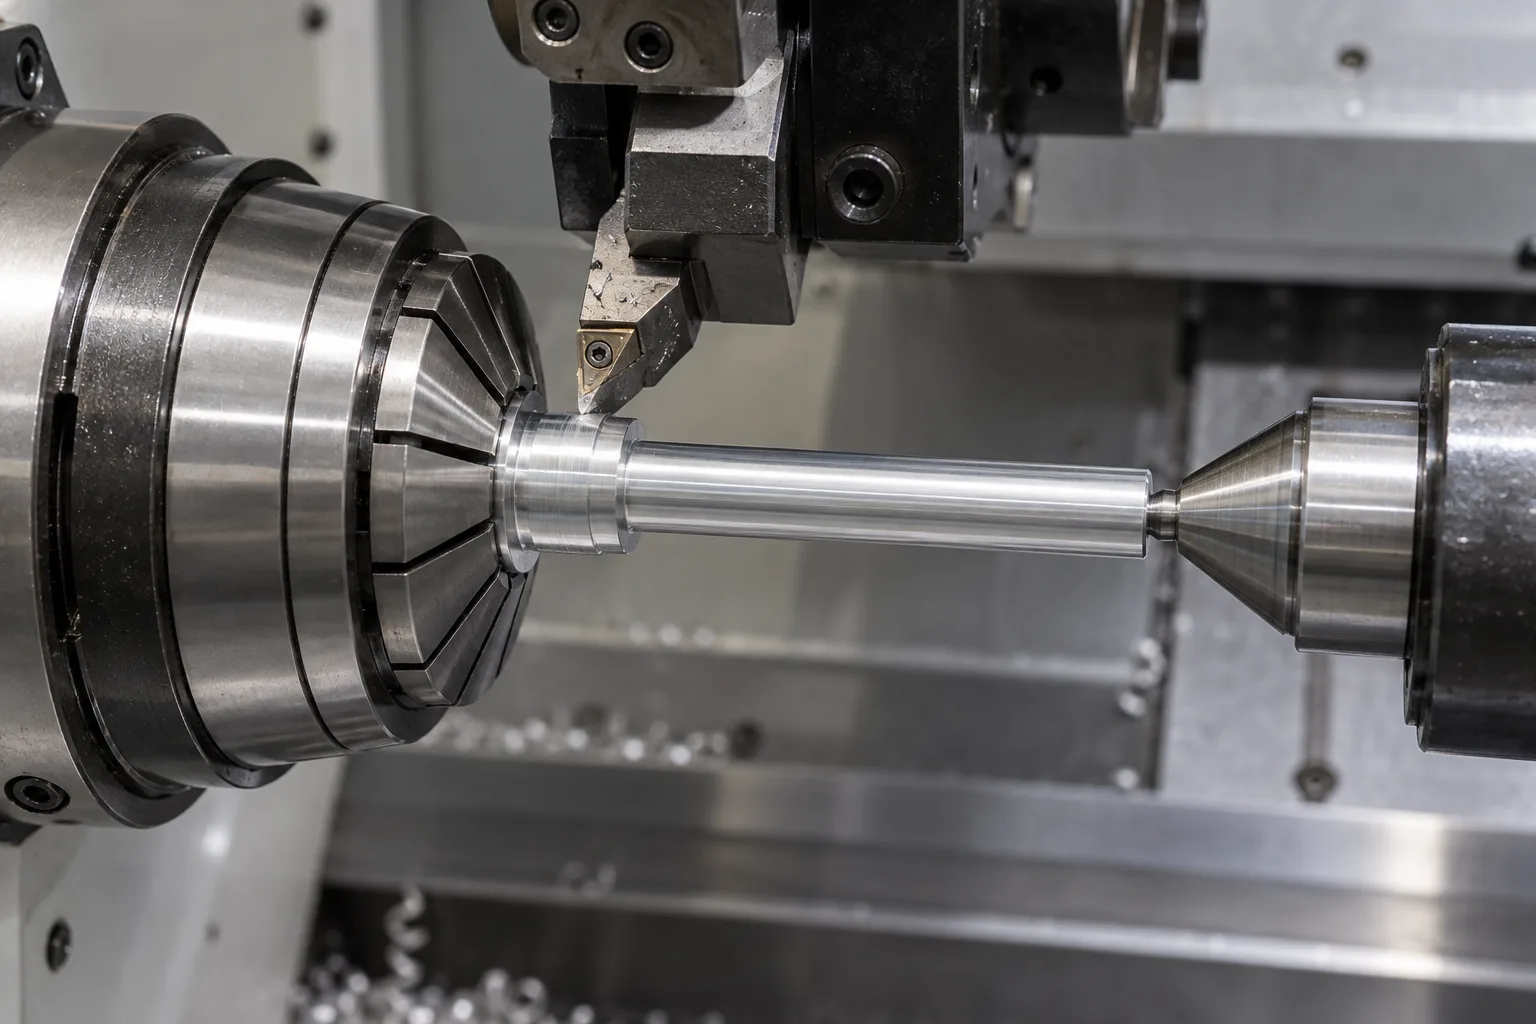
CNC-Drehaufbau für eine Aluminiumwelle

CNC-Drehen

Außendurchmesser, Schultern, Nuten, Lagersitze und Gewinde werden anhand vereinbarter Bezugspunkte festgelegt. Bei der Bearbeitung von Aluminiumwellen müssen die Aufbauschneide und die Spanabfuhr kontrolliert werden, um eingerissene Oberflächen zu vermeiden. Schnittstrategie, Werkzeugzustand und Werkstückspannung beeinflussen die fertige Präzisionsaluminiumwelle.

Zugehörige Herstellungsinformationen →
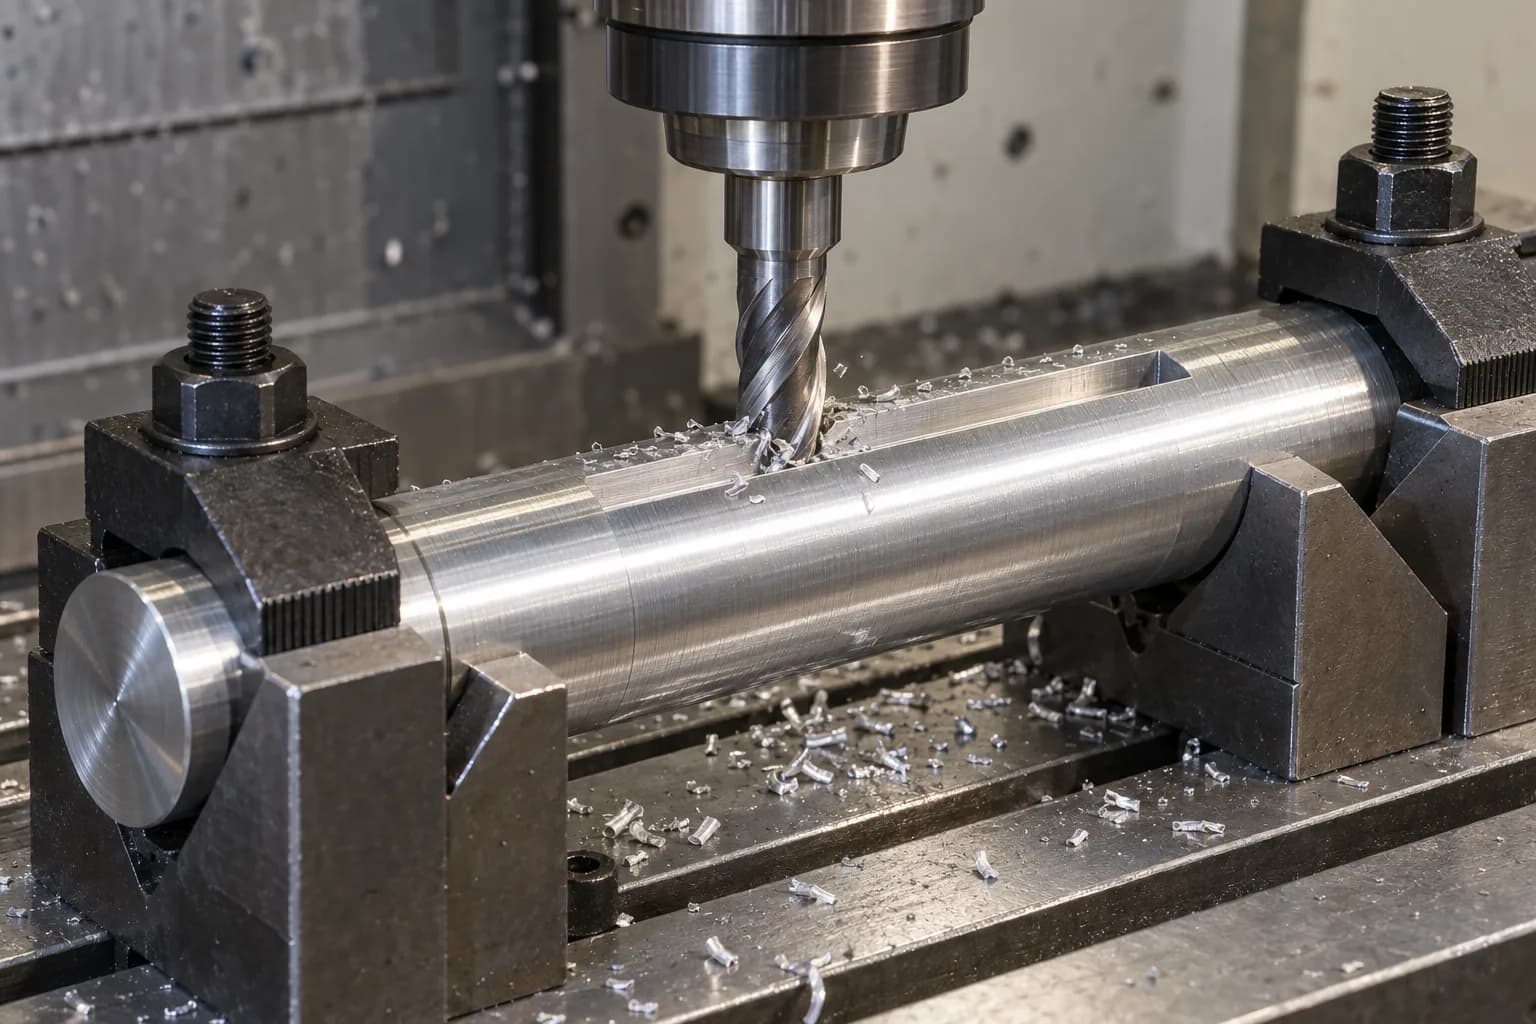
CNC-Fräsaufbau für eine Aluminiumwelle

CNC-Fräsen

Keilnuten, Abflachungen, Schlitze, Löcher und nicht rotierende Merkmale werden von Funktionsflächen aus lokalisiert. Durch die positive Unterstützung werden Klemmspuren und Bewegungen begrenzt. Die Gratbildung wird an sich kreuzenden Löchern und Gewindeausgängen angegangen, wobei Kantenbrüche definiert werden, damit die Passung durch das Entgraten nicht beschädigt wird.

Zugehörige Herstellungsinformationen →
Drehaufbau mit kleinem Durchmesser für eine Aluminiumwelle

Drehen kleiner Durchmesser

Schlanke Bauteile mit kleinem Durchmesser benötigen eine geeignete Maschineneinrichtung, eine kontrollierte Projektion und eine entsprechende Unterstützung. Der Werkzeugdruck kann das Teil verbiegen, selbst wenn die Legierung eine hohe Festigkeit aufweist. Bestätigen Sie die Geradheit und Rundheit nach dem Lösen der Werkstückspannung und nicht erst, während die Welle festgeklemmt ist.

Zugehörige Herstellungsinformationen →
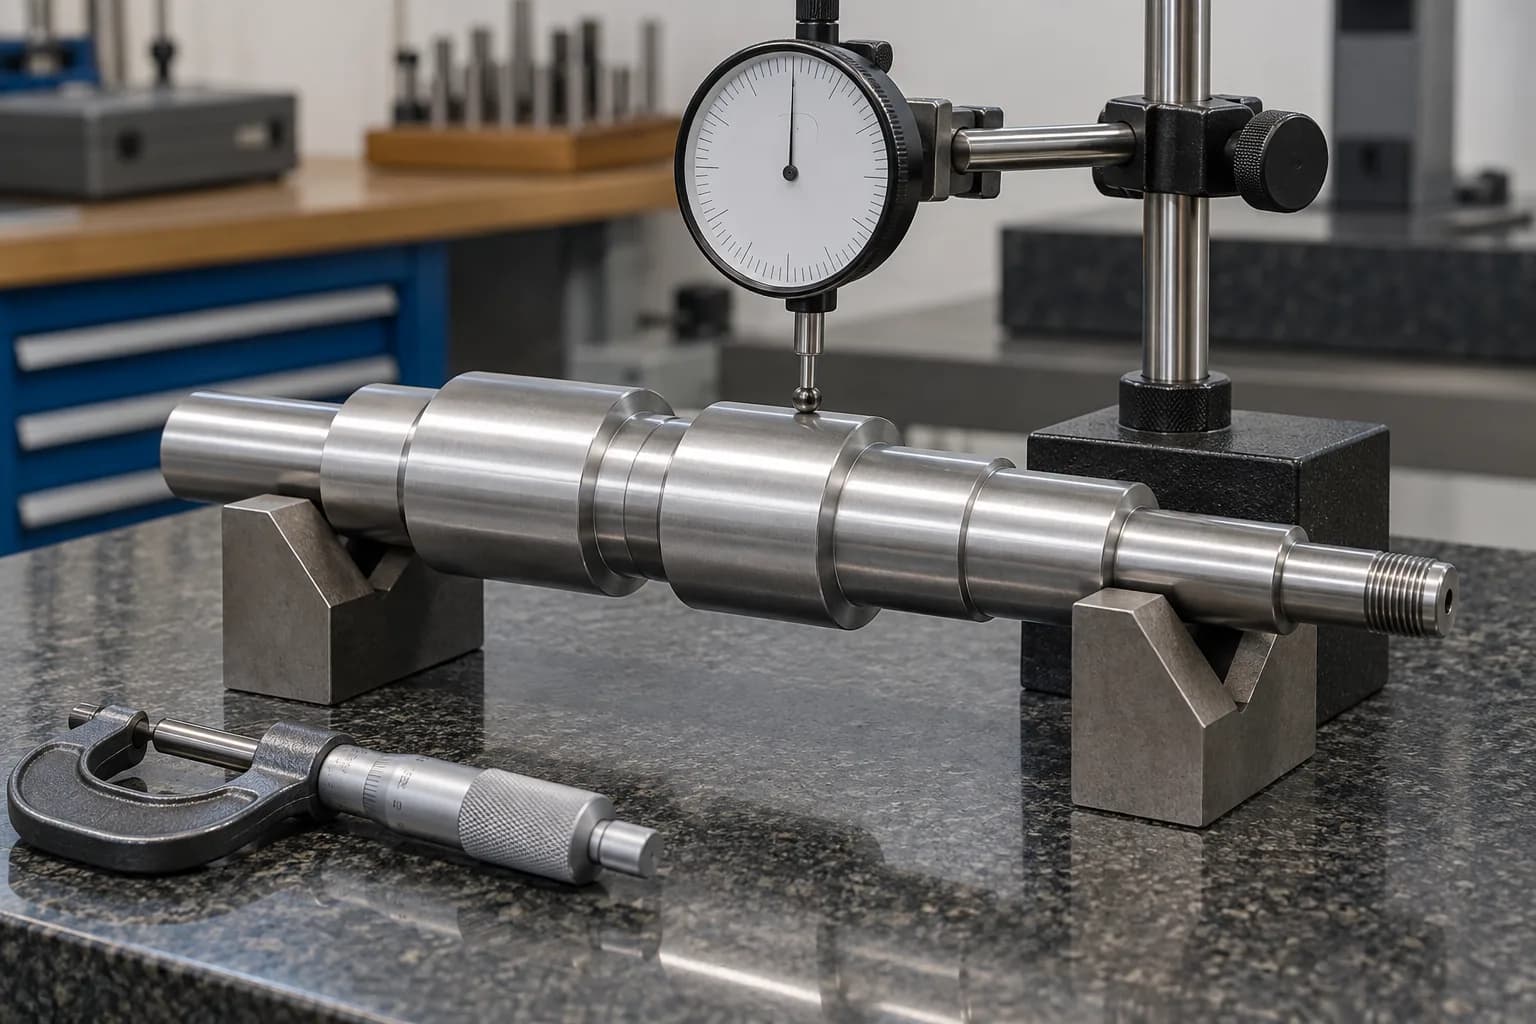
Auf V-Blöcken gelagerte Aluminiumwelle mit einem Indikator, der den Zapfen berührt

Präzisionsinspektion

Kritische Durchmesser, Rundlauf, Geradheit, Oberflächenbeschaffenheit und geometrische Zusammenhänge werden mit geeigneten Methoden überprüft. Aluminium ist anfällig für Handhabungsschäden und temperaturbedingte Dimensionsänderungen. Stellen Sie die Messbedingungen her und überprüfen Sie den vereinbarten Endzustand nach einer eventuell vorgeschriebenen Eloxierung oder sonstigen Nachbearbeitung.

Zugehörige Herstellungsinformationen →

Herstellungsspezifikationen für Aluminiumwellen

Wischen Sie horizontal, um alle Spalten zu lesen.

Technische Spezifikationen und Toleranzen der Aluminiumwelle
SpezifikationZeichnungsbasierte Anforderung
Material6061-T6, 7075-T6 und zeichnungsspezifische Legierungen; Qualität, Härte und Lagerform bestätigt.
DurchmesserZeichnungsspezifisch, abhängig vom Lagerbestand und der Bearbeitungskapazität.
LängeBestätigt nach Geometrie-, Stütz- und Schlankheitsprüfung.
MaßtoleranzBewertet anhand von Größen-, Material-, Prozess- und Funktionsanforderungen.
Rundlauf / KoaxialitätGesteuert nach vorgegebenen Daten und Zeichnungsvorgaben.
OberflächenrauheitFunktionsflächenspezifisch, mit abgestimmter Messmethode.
GewindeartenMetrische, zöllige und kundenspezifische Formen und Passungen.
EloxierenGegebenenfalls Typ II oder Typ III, mit bestätigter Maskierung und endgültigen Abmessungen.
InspektionKritische Abmessungen, geometrische Eigenschaften und Oberflächenbeschaffenheit im vereinbarten Umfang.

Für jede Aluminiumwelle gilt kein universelles ±0,005-mm-Versprechen. Lange, schlanke Geometrien und eloxierte Lagerflächen erfordern möglicherweise eine besondere Planung; Die Machbarkeit richtet sich nach der tatsächlichen Zeichnung und dem Zustand der Endkontrolle.

Welche Oberflächenveredelungen gibt es für Aluminiumwellen?

Wie bearbeitet

Geeignet, wenn das Bearbeitungsfinish den funktionellen Anforderungen entspricht. Geben Sie die Rauheit der Arbeitsflächen an und unterscheiden Sie kosmetische Erwartungen von der Lager- oder Dichtungsleistung. Durch Handhabung und Verpackung müssen weiche Aluminiumzapfen vor Kratzern und Dellen geschützt werden.

Eloxieren vom Typ II

Eine häufig verwendete dekorative und korrosionsschützende Oberfläche, erhältlich in bestimmten klaren oder gefärbten Ausführungen, sofern kompatibel. Vereinbaren Sie Farbe, Aussehen, Beschichtungsanforderungen und Kontaktorte. Nominelle Farbnamen allein definieren keine exakte visuelle Übereinstimmung.

Hartanodisierung Typ III

Für ausgewählte verschleißempfindliche Anwendungen kann eine härtere Oxidoberfläche in Betracht gezogen werden. Überprüfen Sie Legierungskompatibilität, Dicke, Versiegelung, Rauheit und Kontaktbedingungen. Hartanodisieren verhindert nicht generell den Verschleiß und verleiht einem Aluminiumkern nicht die Steifigkeit oder Belastbarkeit von gehärtetem Stahl.

Polieren und Entgraten

Verfeinern Sie Kanten und spezifizierte Flächen, ohne kritische Schultern abzurunden oder die Zapfenabmessungen zu ändern. Das Polieren ist kein Ersatz für eine kontrollierte Durchmesser- oder Geometrieanforderung. Vereinbaren Sie vor der Fertigstellung alle Kriterien für die Textur und die kosmetische Inspektion vor dem Eloxieren.

Silber im bearbeiteten Zustand, schwarz eloxiert mit blanken Zapfen und dunkelgrauer Aluminium-Wellenoberfläche

Planen Sie Passungen nach dem Eloxieren

Beim Eloxieren wird Oberflächenaluminium in Oxid umgewandelt, das relativ zur ursprünglichen Oberfläche teilweise nach innen und teilweise nach außen wächst. Auch die Vorbehandlung beeinflusst die Nettomaßänderung. Geben Sie an, ob Lagerpassungen, Präzisionsbohrungen und Gewindeschnittstellen vor oder nach dem Eloxieren akzeptiert werden.

Vereinbaren Sie Maskierung, Beschichtungsanforderungen, Kontaktorte und Endkontrolle. Gehen Sie nicht davon aus, dass für jede Legierung und jedes Verfahren eine feste Wachstumszugabe gilt. Konsultieren Sie die Technische FAQ des Aluminium Anodizers Council für Hintergrund; Verwenden Sie die vereinbarte Endbearbeitungsspezifikation für das Bauteil.

Was sollten Ingenieure bei der Konstruktion von Aluminiumwellen beachten?

Steifigkeit, Biegung und Torsion

Überprüfen Sie die elastische Durchbiegung und Torsionsverformung sowie die Festigkeit. Bei identischer Geometrie verformt sich Aluminium im Allgemeinen stärker als Stahl. Möglicherweise ist ein größerer Durchmesser oder eine veränderte Stützweite erforderlich. Das Ersetzen von 6061 durch 7075 allein löst im Wesentlichen keine Lösung für ein Design mit eingeschränkter Steifigkeit.

Müdigkeit und lokale Besonderheiten

Bewerten Sie gemeinsam Lastzyklen, Umkehrungen, Keilnuten, Schulterkehlen und Nuten. Die statische Streckgrenze ist kein vollständiges Ermüdungskriterium. Bei der Konstruktion müssen der tatsächliche Oberflächenzustand, die Spannungskonzentrationen und die Betriebsdauer berücksichtigt werden, anstatt eine glatte Materialprobe als fertige Welle zu betrachten.

Lagerzapfen, Verschleiß und Presssitze

Überprüfen Sie Kontaktdruck, Schnittstellenverschleiß, Interferenz, Montagemethode und Halterung. Gegenstücke aus Stahl können sich beim Erhitzen anders verhalten als Aluminium. Durch Eloxieren können sich Reibung und Abmessungen verändern. Ziehen Sie kompatible Hülsen oder alternative Materialien in Betracht, wenn ein blankes Aluminiumlager seine Aufgabe nicht erfüllen kann.

Temperatur und galvanische Korrosion

Aluminium dehnt sich bei einer vergleichbaren Temperaturänderung stärker aus als Stahl, was sich auf den festen Sitz und die Ausrichtung auswirkt. Der Kontakt mit unterschiedlichen Metallen in einem Elektrolyten kann zu galvanischer Korrosion führen. Berücksichtigen Sie Isolierung, Entwässerung, Schutz und das Betriebsmedium; Korrosionsbeständigkeit ist nicht in jeder Umgebung immun.

Aluminium vs. Stahl: Ungefähre Materialeigenschaften

Wischen Sie horizontal, um alle Spalten zu lesen.

Repräsentative Materialeigenschaften von Aluminium und Kohlenstoffstahl
EigentumGängige AluminiumlegierungenKohlenstoffstahl
DichteUngefähr 2,7–2,8 g/cm³Ungefähr 7,85 g/cm³
ElastizitätsmodulUngefähr 69–72 GPaUngefähr 200–210 GPa
WärmeausdehnungUngefähr 22–24 × 10⁻⁶/KUngefähr 11–13 × 10⁻⁶/K

Repräsentative Bereiche nahe Raumtemperatur; Die genauen Werte hängen von Sorte, Härte und Temperatur ab. Sie stellen keine Akzeptanzgrenzen dar. Bei identischer Geometrie bietet Aluminium eine erhebliche Gewichtsreduzierung, aber eine größere elastische Durchbiegung – besonders relevant für lange Wellen, Hochgeschwindigkeitsbaugruppen und enge Lagersitze.

Aluminium vs. Stahl vs. Titan: Welches Material eignet sich am besten für Ihren Schaft?

Wischen Sie horizontal, um alle Spalten zu lesen.

Vergleich der Schaftmaterialien aus Aluminium, Stahl und Titan
FaktorAluminiumStahlTitan
Gewicht bei gleichem VolumenNiedrigHochMittelstufe
Elastische Steifigkeit bei gleicher GeometrieNiedrigerHochMittelstufe
StärkeAbhängig von der Sorte und dem TemperamentGroße Auswahl an Qualitäten und BedingungenHoch in ausgewählten Legierungen und Bedingungen
KorrosionsbeständigkeitIm Allgemeinen gut; Umwelt und LegierungsangelegenheitenVariiert erheblich; Schutz kann erforderlich seinHervorragend in vielen Umgebungen, nicht in allen
BearbeitbarkeitIm Allgemeinen günstig bei geeigneter WerkzeugausstattungGrad- und zustandsabhängigOft herausfordernd; Prozessplanung ist wichtig
Typische KomponentenkostenMäßig; Geometrie und EndbearbeitungJe nach Steigung und Route oft niedrigerIm Allgemeinen hoch
HauptvorteilGeringes Gewicht und BearbeitbarkeitSteifigkeit und BelastbarkeitVerhältnis von Festigkeit zu Gewicht in geeigneten Legierungen

Titanwellen erfordern eine eigene Legierung, einen eigenen Zustand, eine eigene Bearbeitung und eine eigene Abnahmeprüfung. Sehen Sie sich den Materialleitfaden für Titanschäfte an und senden Sie Ihre Zeichnung, anstatt die Verfügbarkeit oder Anwendungsqualifikation anzunehmen.

Wo werden kundenspezifische Aluminiumwellen verwendet?

Mögliche Anwendungshinweise, keine Ansprüche auf gelieferte Projekte oder Genehmigungen.

01

Robotik

Leichte Positionierungs- und Bewegungsmechanismen können von einer geringeren bewegten Masse profitieren. Prüfen Sie Positionierungssteifigkeit, Beschleunigung, Ermüdung und Befestigungseigenschaften, bevor Sie die Legierung auswählen.

Überprüfen Sie die entsprechenden Anforderungen →
02

Automatisierung

Maßgeschneiderte Führungs- und Aktuatorkomponenten können Bearbeitbarkeit mit geringerem Gewicht kombinieren. Überprüfen Sie die Ausrichtung, den Kontaktverschleiß und den Arbeitszyklus an der tatsächlichen Gleit- oder Drehschnittstelle.

Überprüfen Sie die entsprechenden Anforderungen →
03

Verpackungsmaschinen

Rollen- und Förderwellen können eine geringere Trägheit und eine geeignete Korrosionsbeständigkeit aufweisen. Der Stützabstand und die Reinigungsbelastung bleiben Teil der Material- und Oberflächenprüfung.

Überprüfen Sie die entsprechenden Anforderungen →
04

Industriemaschinen

Spezielle Antriebs- und Positionierungsteile können in Leichtbauweise ausgeführt werden, sofern Steifigkeit und Belastung dies zulassen. Aluminium ist kein universeller Ersatz für stark beanspruchte Getriebewellen.

Überprüfen Sie die entsprechenden Anforderungen →
05

Ausrüstung für die Luft- und Raumfahrt

Unkritische Vorrichtungen und speziell definierte Mechanismen können der Gewichtsreduzierung Vorrang geben. Mitgeltende Genehmigungen, Materialaufzeichnungen und Abnahmevoraussetzungen müssen vereinbart werden; Dies ist kein Anspruch auf flugkritische Qualifikation.

Überprüfen Sie die entsprechenden Anforderungen →
06

Elektromotoren

Anwendungsspezifische, leichtgewichtige rotierende Komponenten erfordern eine Überprüfung der Drehmoment-, Geschwindigkeits-, Ermüdungs-, Steifigkeits- und Lageranforderungen. Aus einem Produktbild aus Aluminium lässt sich nicht auf den Einsatz herkömmlicher Motoren mit hohem Drehmoment schließen.

Überprüfen Sie die entsprechenden Anforderungen →

Wie stellt Topshaft kundenspezifische Aluminiumwellen nach Zeichnungen her?

Ein koordinierter sechsstufiger Weg setzt technische Anforderungen in ein fertiges Bauteil um.

  1. 01

    Zeichnungsbewertung

    Bestätigen Sie Geometrie, Legierung, Härte, Toleranzen, Menge und die Zeichnungsrevision. Klären Sie, ob nach der Fertigstellung kritische Abmessungen gelten.

  2. 02

    Prozessplanung

    Wählen Sie Dreh-, Fräs-, Werkstückhalte-, Stütz- und Prüfbezüge aus. Erkennen Sie verzerrungsempfindliche und beschädigungsempfindliche Merkmale frühzeitig.

  3. 03

    Materialvorbereitung

    Bestätigen Sie die entsprechenden Anforderungen an Lagerform, Zustand, Beschaffung und Materialdokumentation. Ersetzen Sie weder den Zustand noch die Produktform ohne vorherige Vereinbarung.

  4. 04

    CNC-Bearbeitung

    Schaft und Funktionsmerkmale anhand der geplanten Aufbauten herstellen. Kontrollieren Sie Späne, Grate, Spannspuren und Oberflächenschäden.

  5. 05

    Oberflächenveredelung

    Tragen Sie die angegebene Eloxierung oder andere Endbearbeitung mit vereinbarten Maskierungs- und Kontaktstellen auf. Berücksichtigen Sie Vorbehandlung und Beschichtungswachstum.

  6. 06

    Inspektion und Lieferung

    Überprüfen Sie die endgültigen Zeichnungsanforderungen und vereinbarten Aufzeichnungen und schützen Sie dann Zapfen, Gewinde und kosmetische Oberflächen für den Versand.

Wie stellt die Topshaft die Qualität der Aluminiumwelle sicher?

Abmessungen und funktionale Geometrie

Überprüfen Sie Durchmesser, Gesamtlänge, Lagerzapfen und Schulterpositionen. Überprüfen Sie Rundlauf und Geradheit mit definierten Stützen und Bezugspunkten. Geben Sie die Rauheit dort an, wo die Lager-, Dichtungs- oder Passfunktion dies erfordert.

Abnahme nach der Fertigstellung

Überprüfen Sie das eloxierte Aussehen und die Endabmessungen gemäß den Nachbearbeitungsanforderungen der Zeichnung. Überprüfen Sie Maskierungsgrenzen, Gewinde und Passflächen. Eine zufriedenstellende Messung vor dem Anodisieren stellt keine Akzeptanz nach der Beschichtung dar.

Material- und Inspektionsaufzeichnungen

Vereinbaren Sie vor dem Angebot die erforderliche Materialdokumentation und Inspektionsberichte. Identifizieren Sie bei Bedarf Güte, Härte, Materialform und Rückverfolgbarkeitsbereich. Messfähigkeit und Berichtsinhalt werden für die tatsächlichen Merkmale bestätigt und nicht als universelle Genauigkeit oder Null-Fehler beworben.

Warum sollten Sie sich für den Topshaft für kundenspezifische Aluminiumschäfte entscheiden?

Zeichnungsbasierte technische Überprüfung

Überprüfen Sie Material, Geometrie und kritische Anforderungen, bevor Sie die Route bestätigen. Klären Sie Legierung, Härte, Betriebsdauer und Endabnahme, anstatt sich auf eine generische Aluminiumbezeichnung zu verlassen.

Präzisions-CNC-Fertigung

Wählen Sie Dreh-, Fräs- und Nebenbearbeitungen rund um die Wellenkonstruktion. Schützen Sie fertige Aluminiumoberflächen und koordinieren Sie Merkmale, die eine gemeinsame Funktionsachse oder einen Bezugspunkt haben.

Funktionsprüfung

Konzentrieren Sie sich bei der Inspektion auf zeichnungsdefinierte kritische Abmessungen und geometrische Beziehungen. Beziehen Sie den spezifizierten Oberflächenzustand und die Passungsanforderungen nach dem Anodisieren in den vereinbarten Freigabeumfang ein.

Prototyp zur Wiederholung der Produktion

Planen Sie Entwicklungsmuster und laufende OEM-Bestellungen anhand der kontrollierten Zeichnungsüberarbeitung und der vereinbarten Anforderungen. Menge, Beschaffung, Zeitplan und Dokumentation werden für jedes Projekt bestätigt.

Topshaft ist die Präzisionswellenfertigungsabteilung von Dongguan Tops Precision Manufacture Co., Ltd., die neben uns tätig ist Topsbest Precision für wellenorientierte OEM-Projekte. Überprüfen Sie die Unternehmensinformationen und fordern Sie die für Ihre Lieferantenbewertung relevanten Nachweise an.

Häufig gestellte Fragen zu Aluminiumwellen

01

Welche Aluminiumsorte eignet sich am besten für Wellen?

Eine einheitliche Bestnote gibt es nicht. Eine Welle aus 6061-Aluminium bietet häufig ein ausgewogenes Verhältnis zwischen Bearbeitbarkeit, Korrosionsbeständigkeit und Kosten. Ein Schaft aus 7075-Aluminium bietet möglicherweise eine höhere Festigkeit. Vergleichen Sie die angegebene Härte, die Form des Rohlings, die Steifigkeit, die Ermüdung, den Verschleiß und die Umgebung mit der gesamten Belastung.

02

Ist 6061 Aluminium für rotierende Wellen geeignet?

Ja, sofern Belastungen, Steifigkeit, Ermüdung und Lagerschnittstellen dies zulassen. Überprüfen Sie den Stützabstand, die Geschwindigkeit, das Gleichgewicht, die Befestigung und den Verschleiß. Eine geringere Dichte reduziert die bewegte Masse, aber ein niedrigerer Elastizitätsmodul als bei Stahl erfordert eine Durchbiegungsprüfung. Die Legierungsauswahl allein qualifiziert die Baugruppe nicht.

03

Was ist der Unterschied zwischen 6061- und 7075-Aluminiumschäften?

7075 bietet im Allgemeinen bei geeignetem Härtegrad eine höhere Festigkeit; 6061 begünstigt oft Kosten, Korrosionsbeständigkeit und Bearbeitbarkeit. Ihre ähnlichen Elastizitätsmodule bedeuten bei unveränderter Geometrie nur eine geringe Steifigkeitsverbesserung. Vergleichen Sie Temperatur, Umgebung, Verarbeitung und gesamte Herstellungskosten.

04

Können Aluminiumwellen mit engen Toleranzen CNC-bearbeitet werden?

Ja, vorbehaltlich der zeichnungsspezifischen Machbarkeit. Größe, Schlankheit, Legierung, Härte, Werkstückspannung, Temperatur und Endbearbeitung beeinflussen die Ergebnisse. Definieren Sie Bezugspunkte, Geometrie und Rauheit separat. Lange Wellen und eloxierte Lagerflächen bedürfen einer besonderen Planung; Für jede CNC-gefräste Aluminiumwelle gilt keine universelle Toleranz.

05

Können Aluminiumwellen hartanodisiert werden?

Ja, für kompatible Legierungen und vereinbarte Oberflächen. Geben Sie Beschichtung, Maskierung, Rauheit und Endabmessungen vom Typ III an. Oxidwachstum und Vorbehandlung wirken sich auf Passungen und Gewinde aus. Hartanodisieren kann bestimmte Oberflächeneigenschaften verbessern, kann jedoch den Verschleiß nicht generell verhindern oder Aluminium mit gehärtetem Stahl gleichsetzen.

06

Sind Aluminiumwellen für Motoranwendungen geeignet?

Aluminium eignet sich für spezielle, leichte Motorkomponenten, wenn Drehmoment-, Geschwindigkeits-, Ermüdungs-, Steifigkeits- und Lageranforderungen erfüllt sind – nicht für jeden Motor oder jedes stark belastete Getriebe. Überprüfen Sie die Rotorbefestigung, das thermische Verhalten und die Passschnittstellen, bevor Sie Stahl austauschen.

07

Kann Topshaft hohle Aluminiumwellen herstellen?

Topshaft prüft zeichnungsbasierte Hohlwellen aus Aluminium auf Bohrungsgeometrie, Wandstärke, Länge, internen Zugang und Beziehungen zwischen Bohrung und Lagerzapfen. Lagerbestand und Support beeinflussen die Machbarkeit. Senden Sie Legierung, Härte, Menge und Endbearbeitung; Ein Standardrohr erfüllt nicht automatisch die Fertigteilspezifikation.

08

Welche Informationen sind für ein Angebot für Aluminiumwellen erforderlich?

Ein Aluminiumwellenlieferant benötigt Ihre Zeichnung oder Ihr CAD-Modell sowie Ihre Anforderungen an Qualität, Härte, Menge, Toleranzen, Finish und Eloxierung. Beziehen Sie Nachbearbeitungsmaße, Maskierung, Prüfprotokolle und Liefererwartungen ein. Beschreiben Sie die Anwendung und Umgebung, falls die Materialauswahl noch ungeklärt ist.

Fertige Wellen nach Ihrer Zeichnung

Holen Sie sich ein Angebot für kundenspezifische Aluminiumwellen

Senden Sie Ihre Zeichnung oder Ihr CAD-Modell, Legierung und Härte, Menge, kritische Toleranzen, Finish, Anforderungen nach der Eloxierung, Inspektionsumfang und Liefererwartungen. Wir prüfen die Machbarkeit, bevor wir das Angebot bestätigen.

Fertige hohle silberne Aluminiumwelle und schwarz eloxierte Welle mit Passfeder und blanken Lagerzapfen auf Weiß
Kontaktieren Sie unser Team →

Überprüfung der Zeichnung von Aluminiumwellen

Mit * gekennzeichnete Felder sind Pflichtfelder.

Ihre Anfrage und Zeichnung werden über unseren bestehenden FormSubmit-E-Mail-Service an info@tops-precision.com gesendet. Größere Dateien direkt per E-Mail versenden.