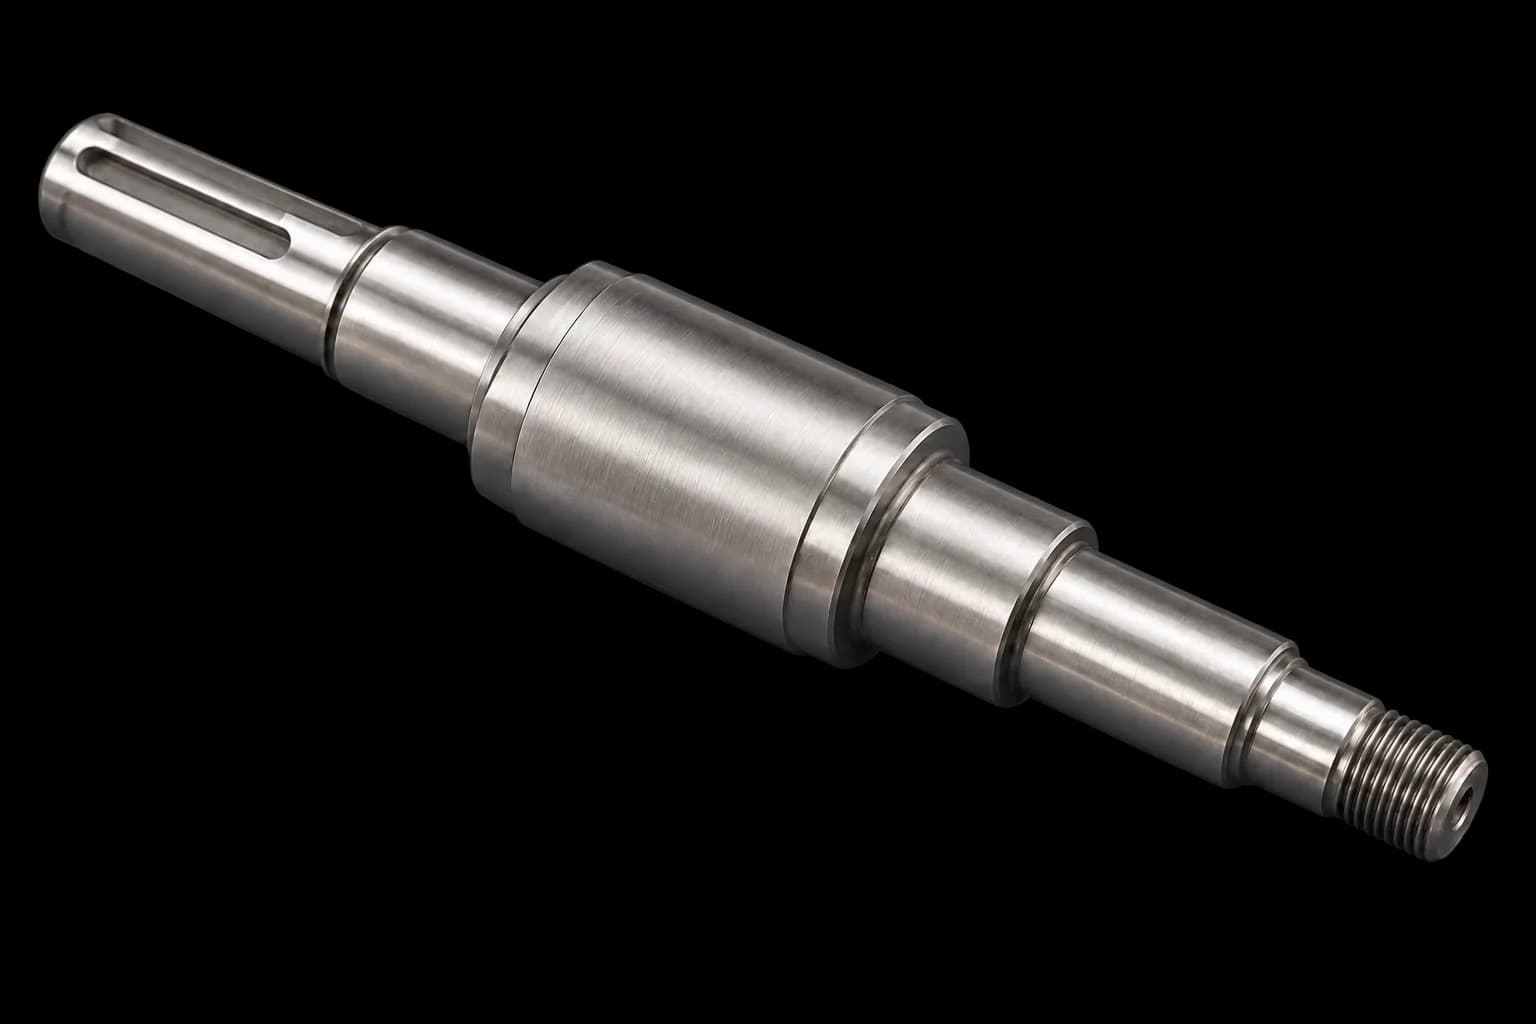
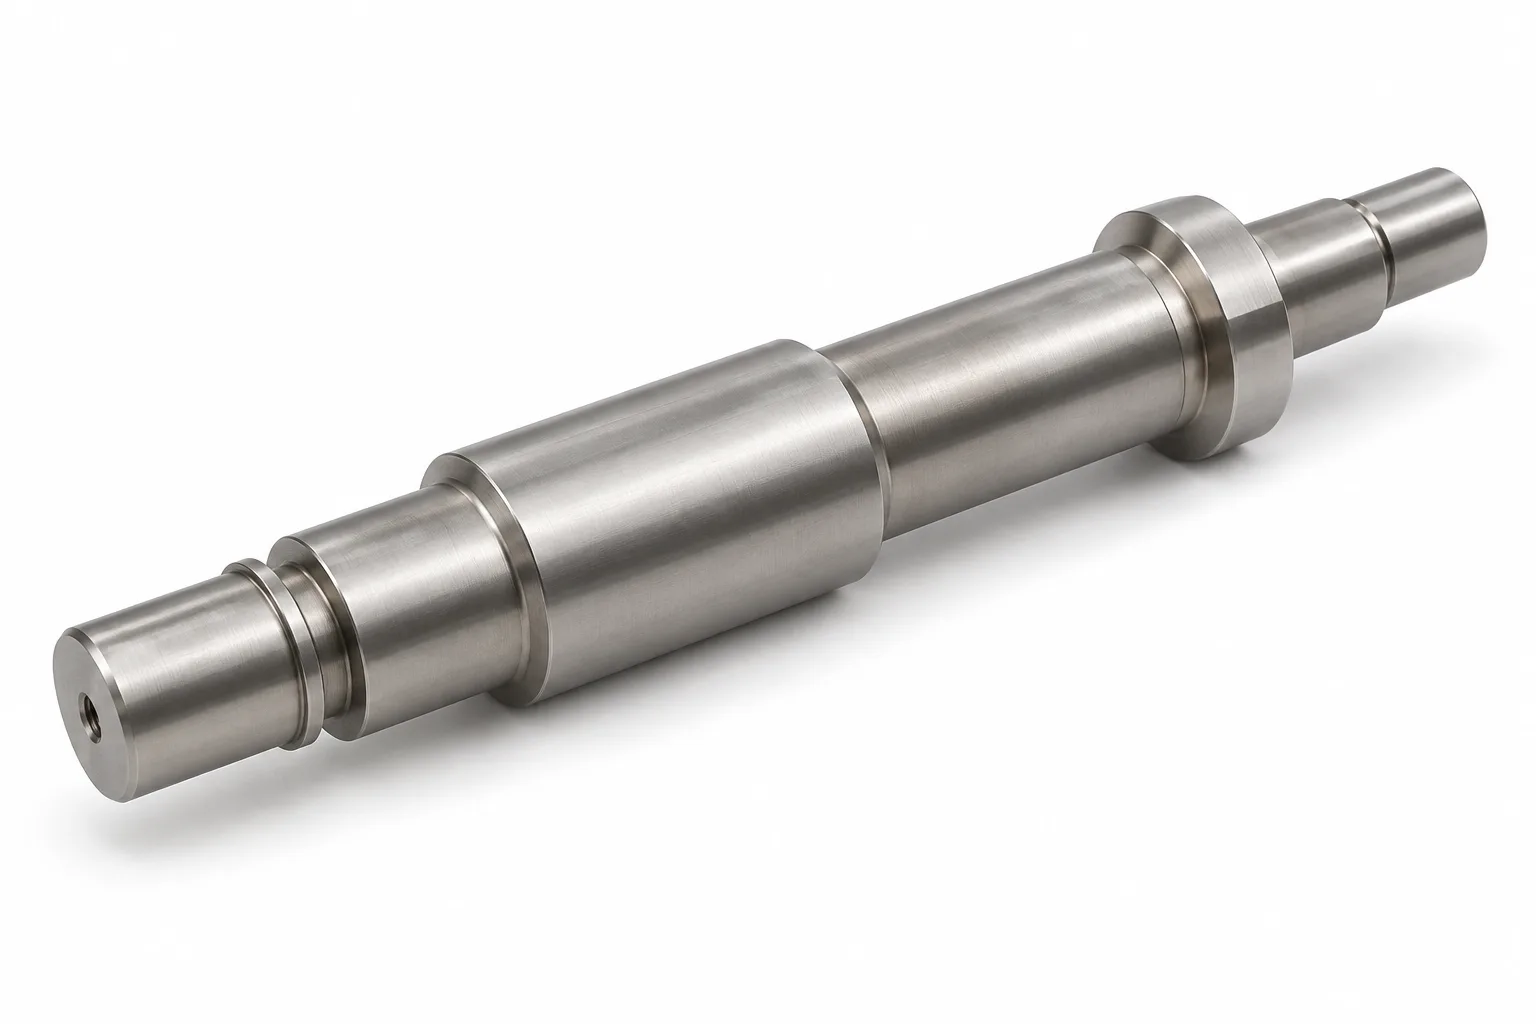
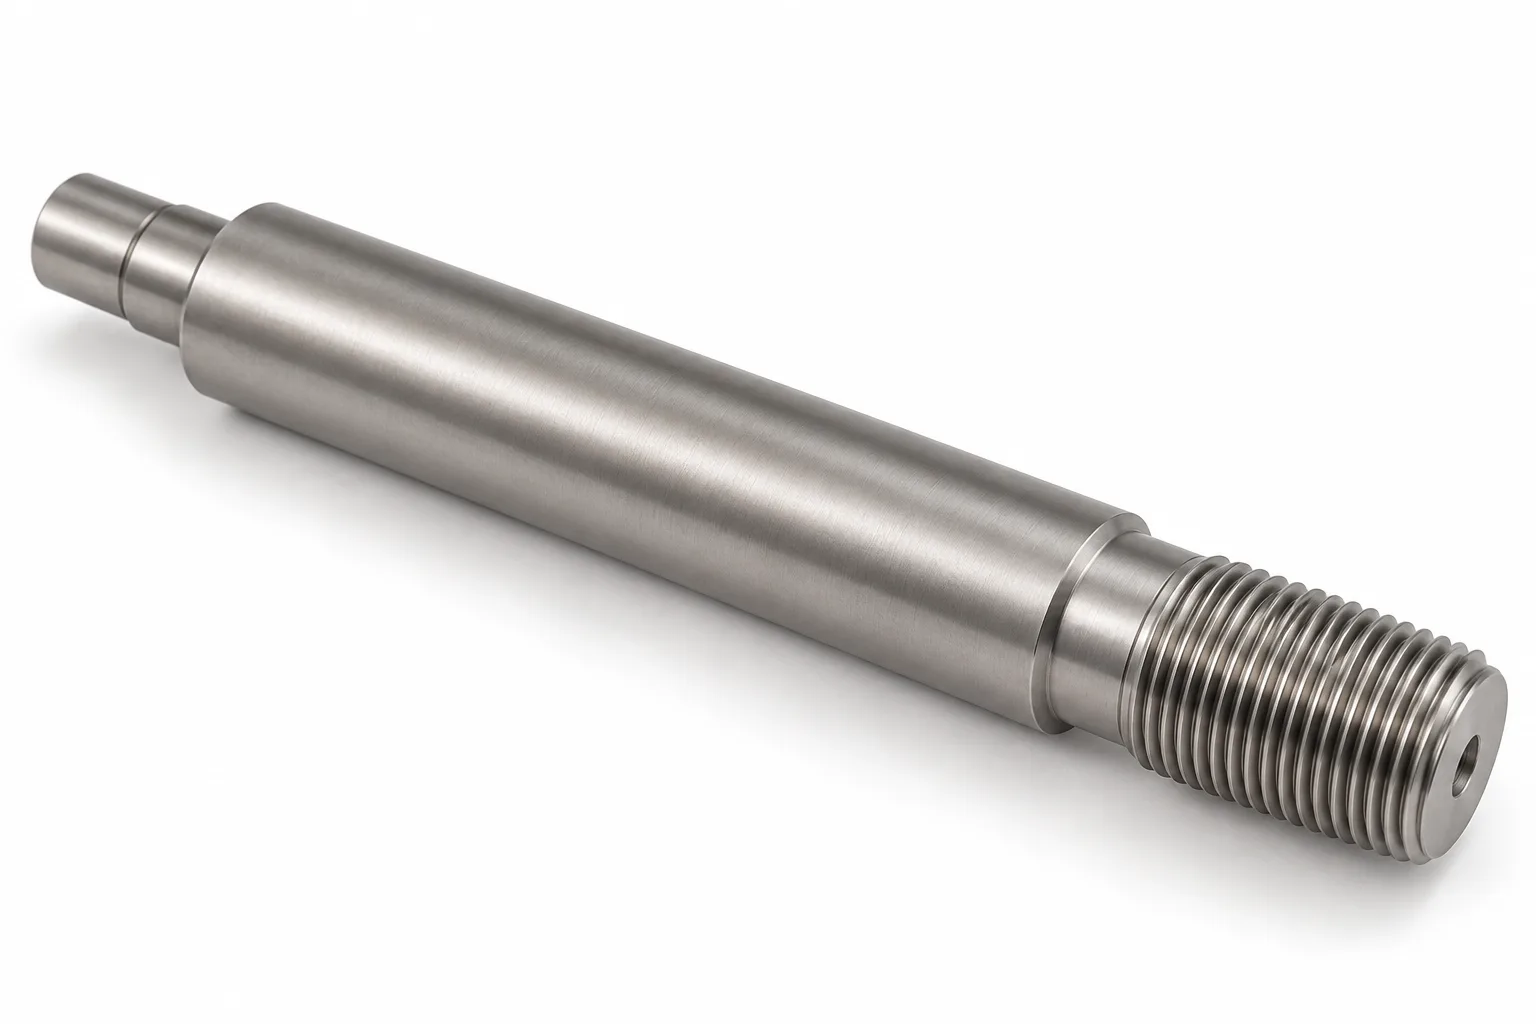
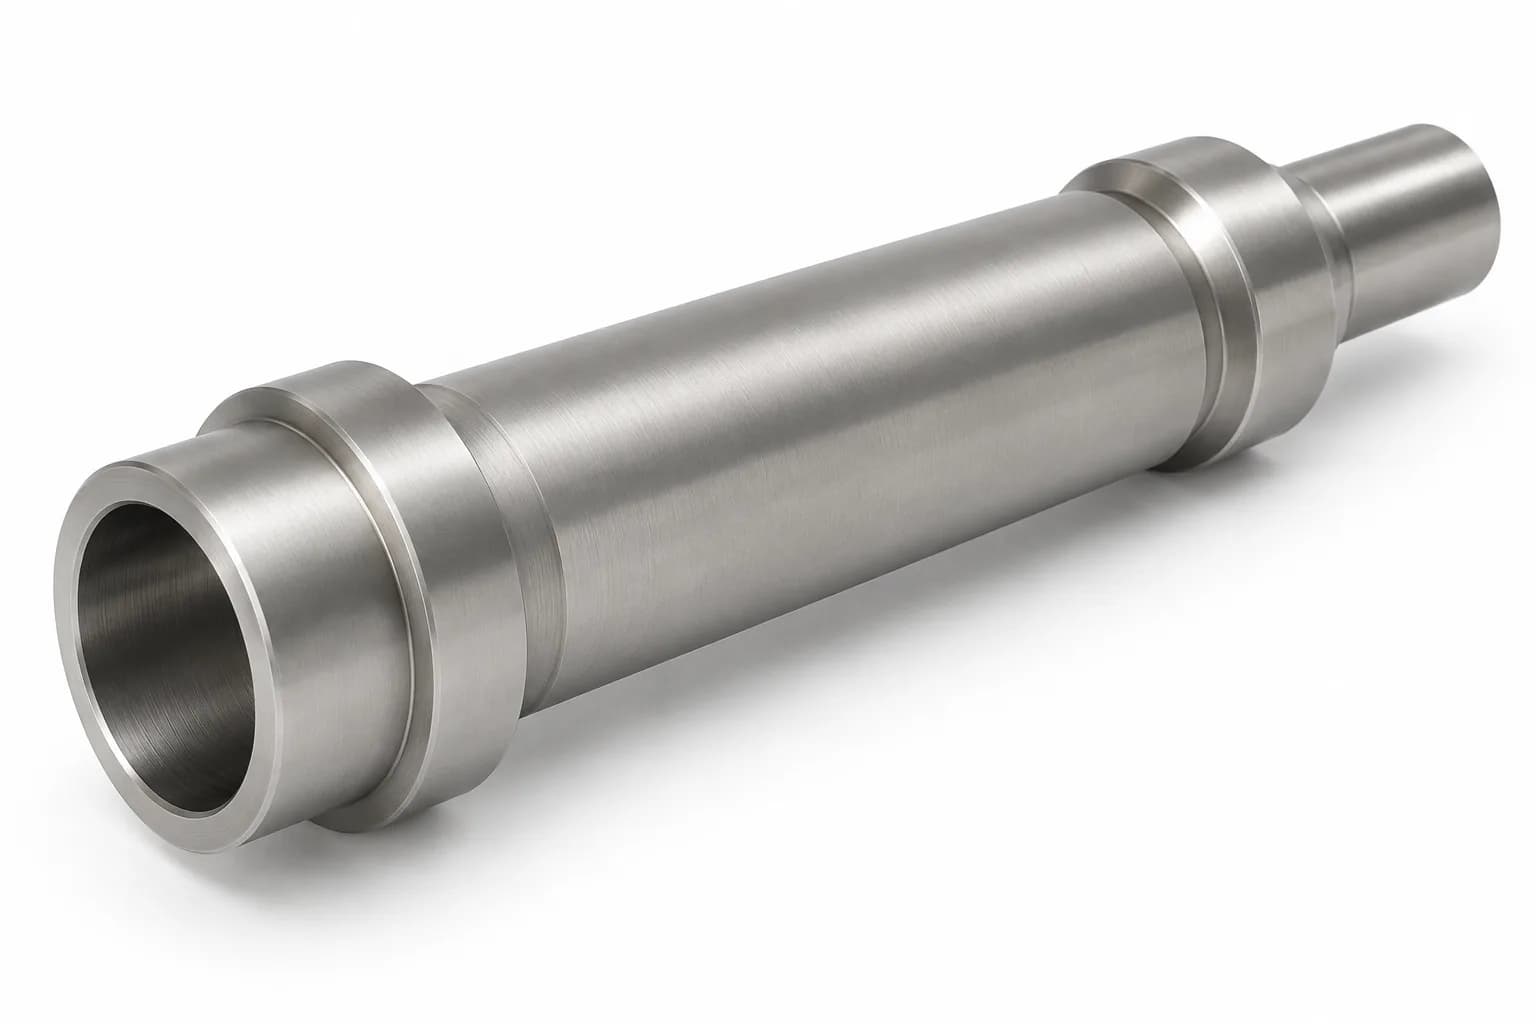
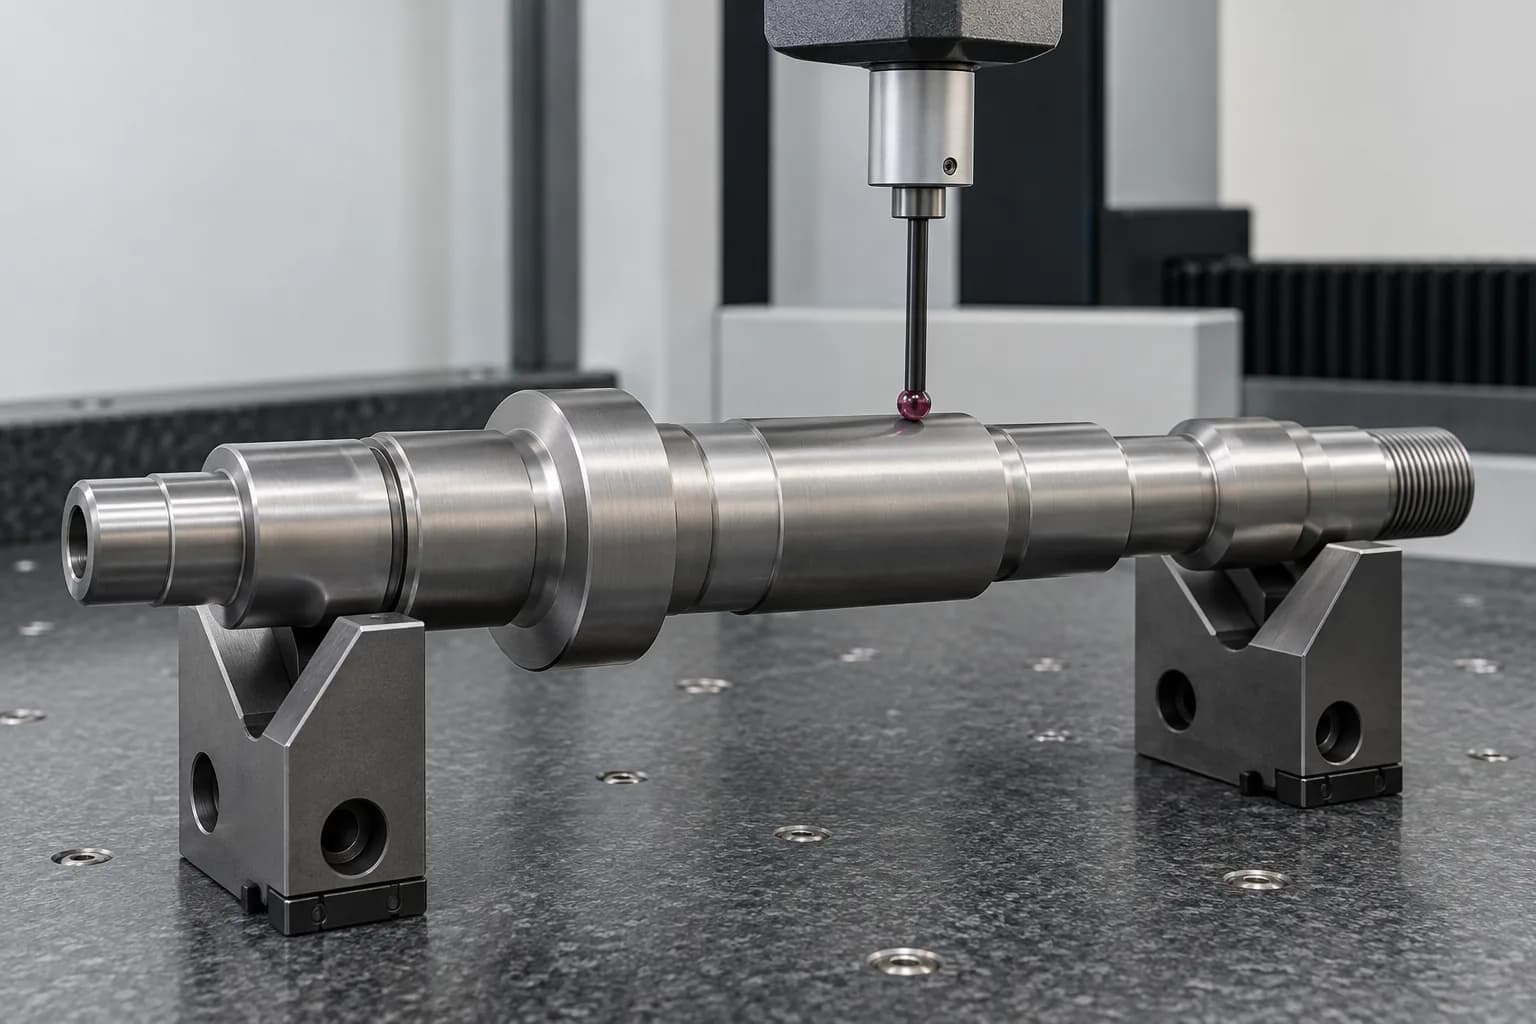
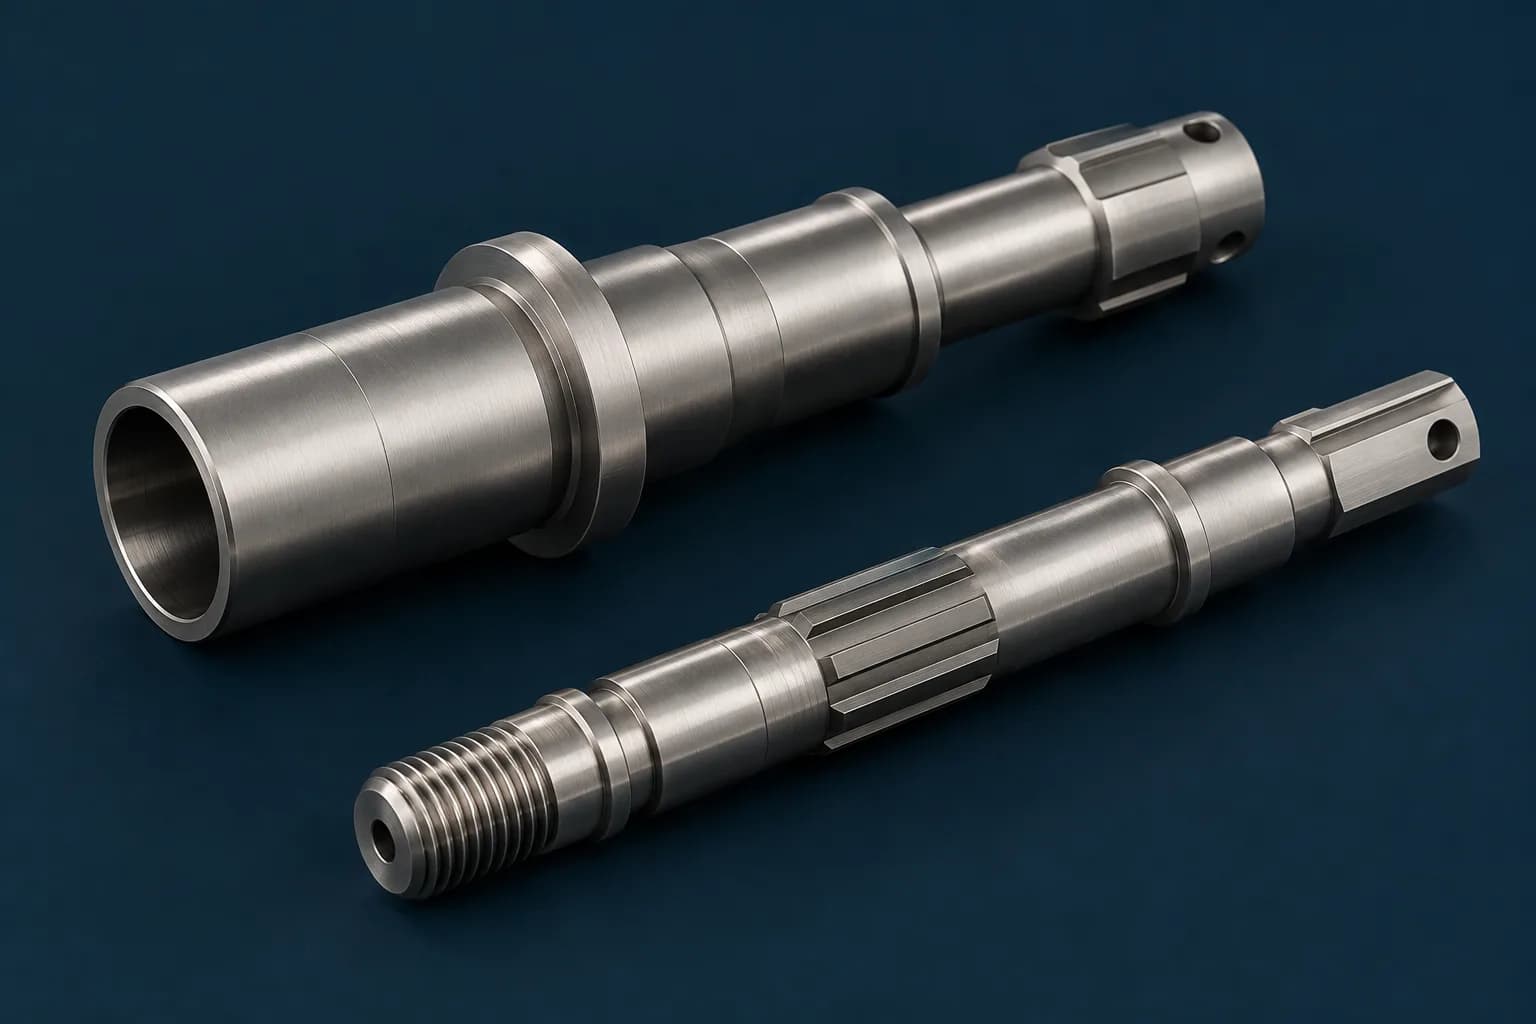
Topshaft bietet kundenspezifische CNC-Bearbeitung für Präzisions-Titanwellen, die nach Kundenzeichnungen hergestellt werden. Wir unterstützen Projekte mit Titanwellen der Güteklasse 2 und 5, einschließlich Stufenwellen, Gewindewellen, Hohlwellen und speziellen OEM-Komponenten.
Die verfügbaren Qualitäten und die Machbarkeit der Herstellung werden im Angebot bestätigt.
02
Was sind Titanschäfte?
Titanwellen sind präzisionsmechanische Bauteile, die aus Titan oder Titanlegierungen hergestellt werden. Sie werden für Anwendungen ausgewählt, die eine Kombination aus geringem Gewicht, Korrosionsbeständigkeit, Festigkeit und spezieller mechanischer Leistung erfordern. Das fertige Bauteil wird durch seine Funktionszapfen, Schultern, Verbindungen und Akzeptanzkriterien definiert – und nicht nur durch die Bezeichnung eines Titanstegs.
Titan hat eine Dichte von etwa 4,5 g/cm³, darunter etwa 7,8 g/cm³ für Stahl. Ausgewählte Legierungen bieten im Verhältnis zum Gewicht eine hohe Festigkeit, ihr Elastizitätsmodul ist jedoch niedriger als der von Stahl. Es kann daher nicht davon ausgegangen werden, dass ein Titanschaft gleicher Größe die gleiche Steifigkeit aufweist. Auch Ermüdung, Kontaktverschleiß und Montageverhalten bedürfen einer unabhängigen Prüfung.
Die Material- und Bearbeitungskosten liegen im Allgemeinen über denen von gewöhnlichem Kohlenstoffstahl. Der Wert von Titan ist am größten, wenn seine spezifischen Eigenschaften den gesamten Herstellungsweg rechtfertigen. Die Korrosionsleistung hängt vom Medium, der Temperatur und den Betriebsbedingungen ab; es handelt sich nicht um eine universelle Immunität. Senden Sie Güteklasse, Zustand und Zeichnung, damit Materialbeschaffung, Prozessdurchführbarkeit und Endkontrolle gemeinsam bewertet werden können.
03
Arten von kundenspezifischen Titanschäften, die wir herstellen
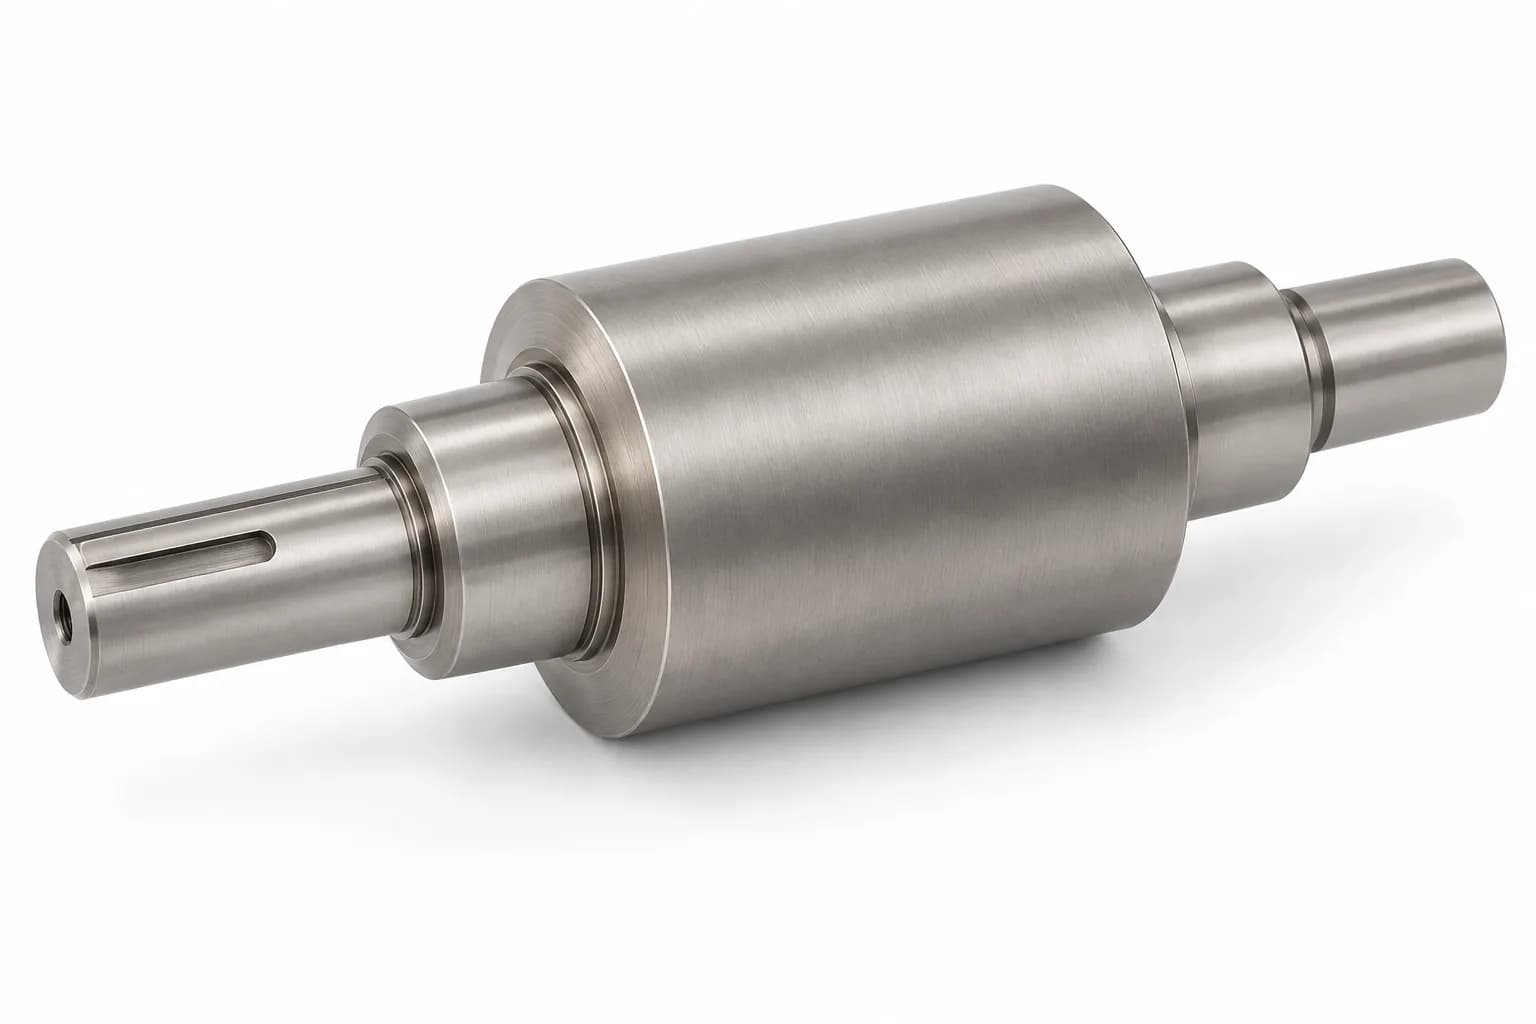
Abgestufte Titanschäfte
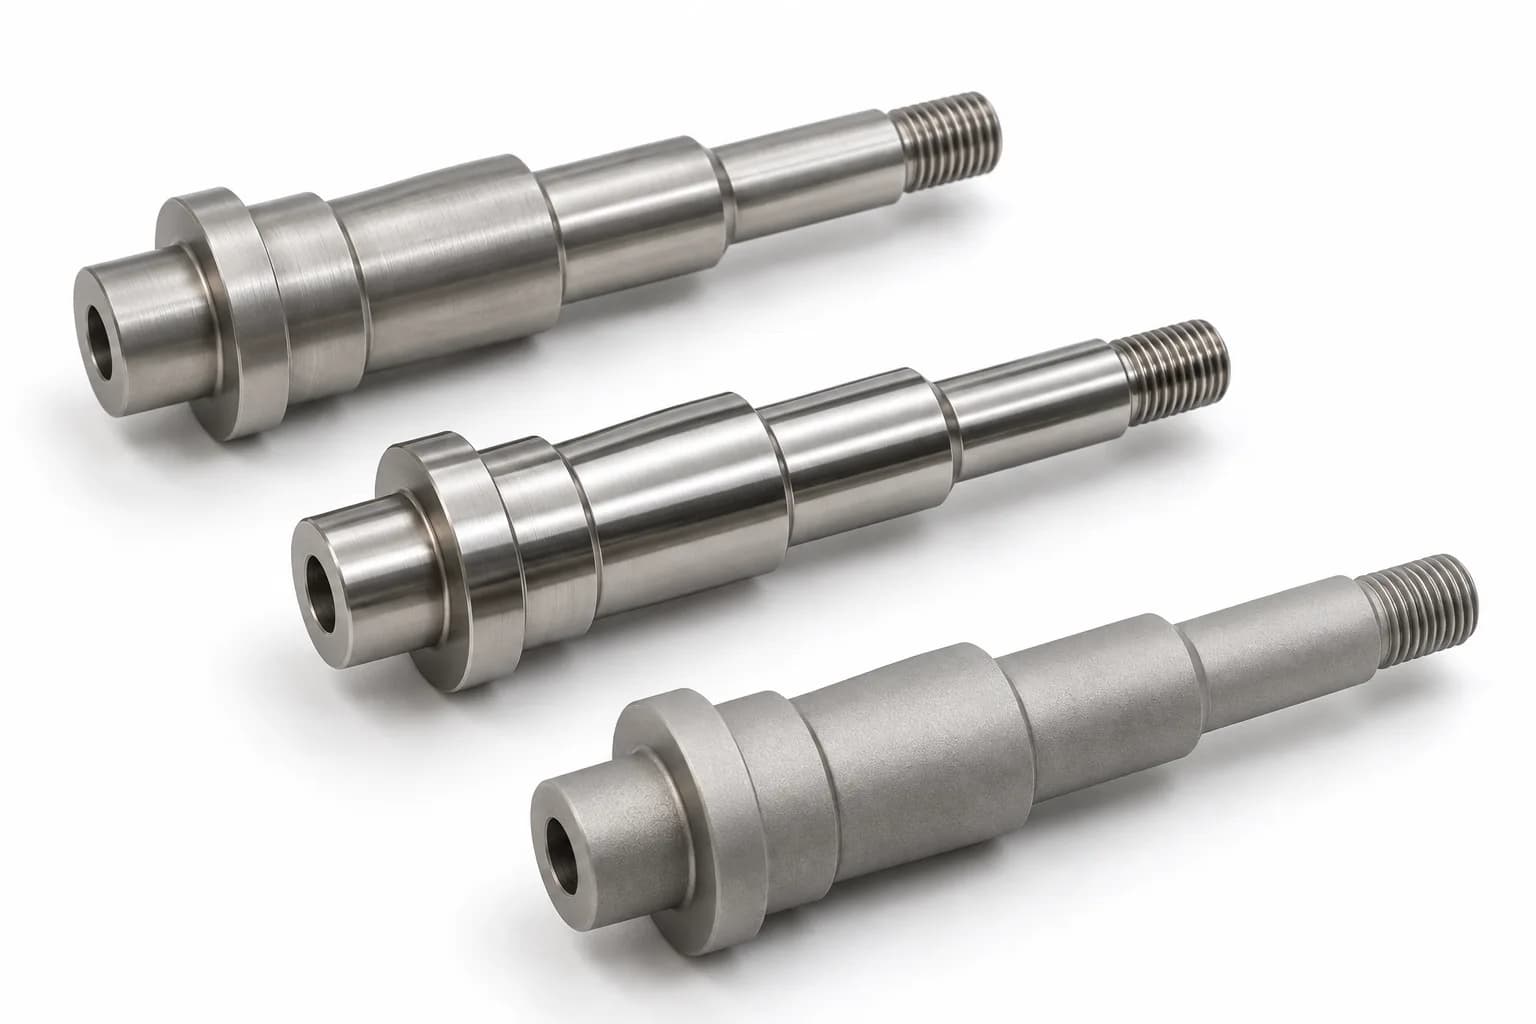
Mehrere Durchmesser, Schultern und Lagersitze positionieren Komponenten um eine gemeinsame Achse. Definieren Sie Zapfenpassungen, Übergangsradien und Bezugsbeziehungen, damit bei der Bearbeitungsroute Ausrichtung und Montagespiel erhalten bleiben und nicht nur einzelne Durchmessergrenzen.
Außengewinde, Anschlussenden und Sonderschnittstellen werden in vorgegebener Form und Passung gefertigt. Bei einer Titan-Gewindewelle muss auf Gewindeunrundheiten, passende Materialien und Montageschmierung geachtet werden, da Fressen genauso wichtig sein kann wie Maßgenauigkeit.
Eine hohle Geometrie kann die Masse reduzieren und einen internen Durchgang bieten, wo Wandsteifigkeit und Werkzeugzugang dies zulassen. Überprüfen Sie die Beziehungen zwischen Bohrung und Zapfen, die Wandstärke, die Stützung und die Anforderungen an die Innenfläche, bevor Sie den Rohling und die Bearbeitungsreihenfolge auswählen.
Bei speziellen leichten Motor- und Aktuatorkonstruktionen kann Titan in Betracht gezogen werden, nachdem Drehmoment, Ermüdung, Steifigkeit und Lagerkontakt überprüft wurden. Eine Motorwelle aus Titan ist kein universeller Ersatz für Stahl; Rotorbefestigung, Drehzahl und tatsächliche Montageanforderungen bestimmen die Eignung.
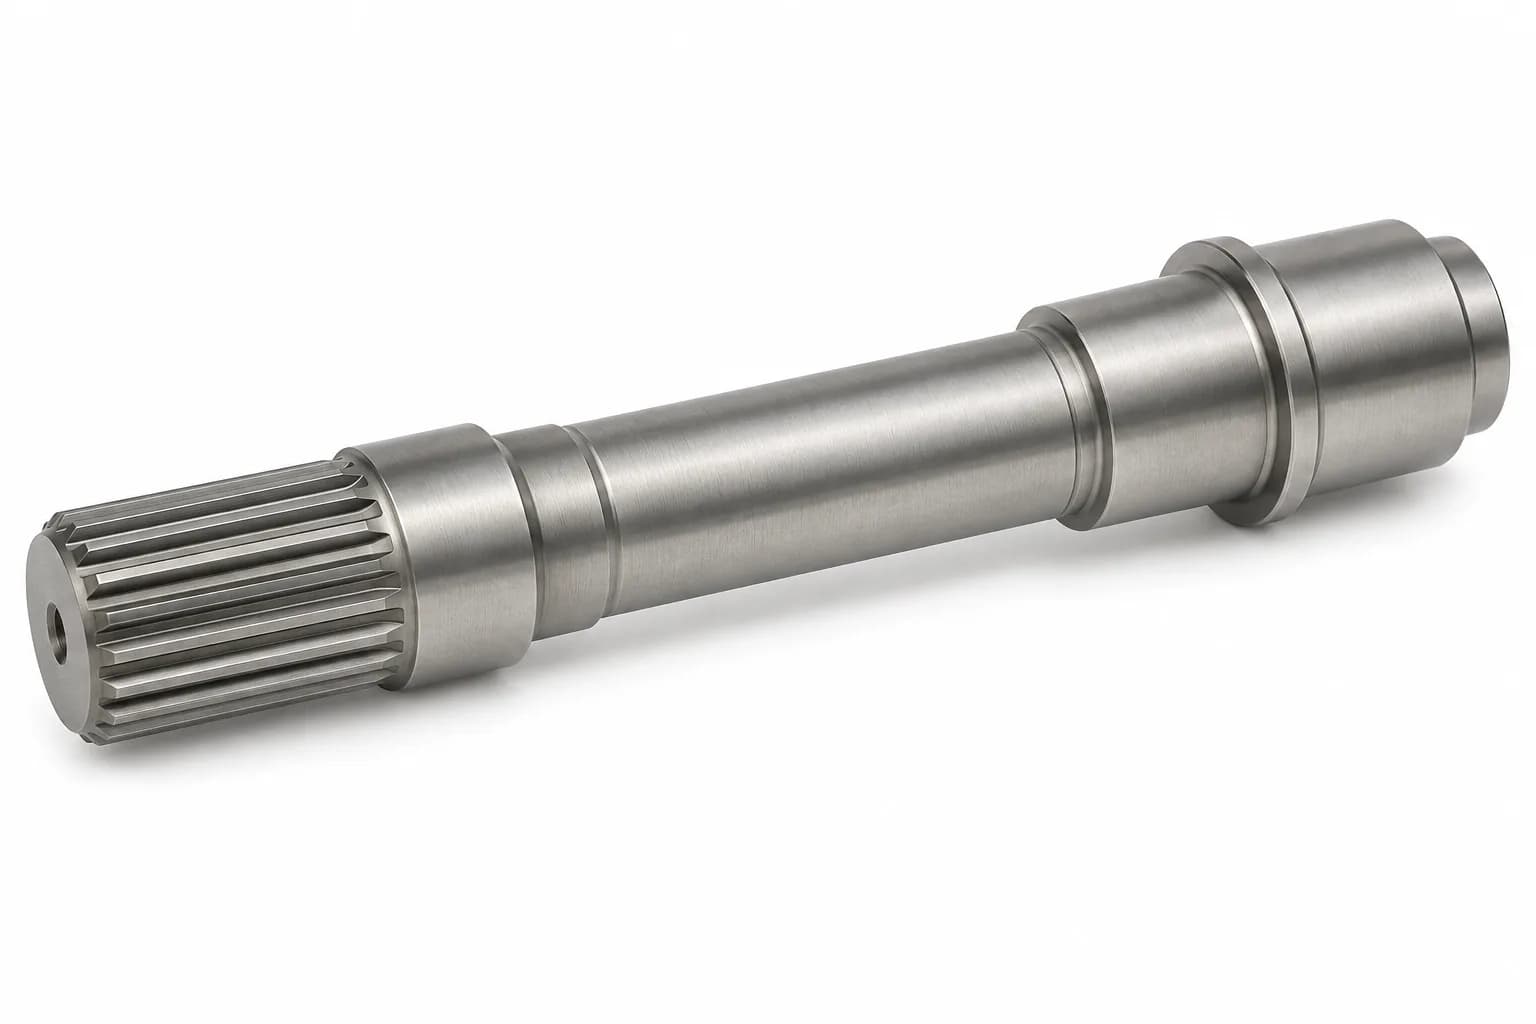
Keilverzahnte Verbindungen und kundenspezifische Antriebsmerkmale erfordern die Kriterien Zahnstandard, Passung, Eingriff und Inspektion. Überprüfen Sie die Wurzelgeometrie, die Winkelbeziehungen und den Kontaktverschleiß mit dem Gegenstück, anstatt das Material ausschließlich aufgrund seines Festigkeit-Gewichts-Verhältnisses auszuwählen.
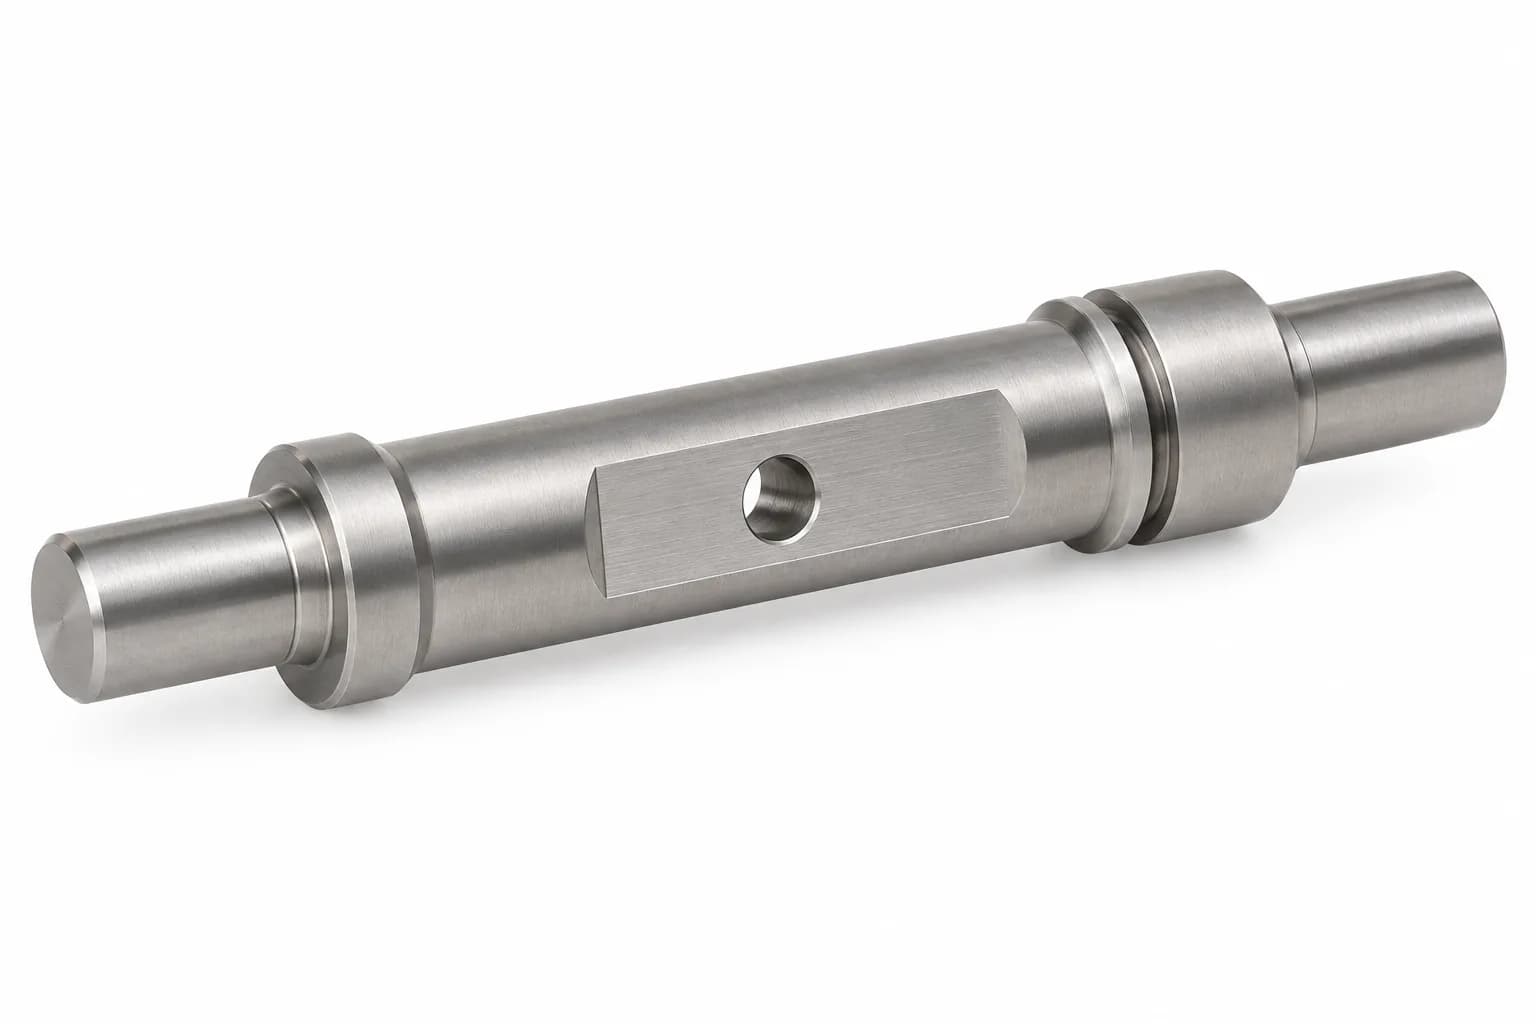
Keilnuten, Ringnuten, Abflachungen, Querlöcher und Sonderfunktionen sorgen für zusätzliche Befestigungs- oder Positionierungsfunktionen. Identifizieren Sie spannungsempfindliche Übergänge und gratempfindliche Kanten. Koordinieren Sie Rotations- und Fräsmerkmale um die Funktionsbezüge herum, bevor Sie die Route des fertigen Teils genehmigen.
Welche Titansorte eignet sich am besten für die Wellenherstellung?
Klasse 2
Handelsüblich reines Titan für korrosionskritische Aufgaben mit mäßigen Festigkeitsanforderungen. Bestätigen Sie die spezifische Umgebung und die erforderliche Bedingung.
Güteklasse 5 / Ti-6Al-4V
Eine Hauptrichtung höherer Festigkeit für gewichtsempfindliche Komponenten. Ein Titanschaft der Güteklasse 5 muss noch auf Steifigkeit, Ermüdung und Schnittstelle überprüft werden.
Wischen Sie horizontal, um alle Spalten zu lesen.
Auswahl der Titanschaftsorte und Überlegungen zur Anwendung
Materialqualität
Hauptmerkmale
Anwendungsrichtung
Klasse 1
Kommerziell reines Titan; gute Formbarkeit und Korrosionsbeständigkeit bei relativ geringer Festigkeit.
Handelsüblich reines Titan, das nützliche Korrosionsbeständigkeit mit mäßiger Festigkeit kombiniert.
Chemische Ausrüstung, pumpenbezogene und spezielle Industriekomponenten.
Güteklasse 5 / Ti-6Al-4V
Weit verbreitete Alpha-Beta-Legierung mit hoher spezifischer Festigkeit; Zustand und Produktform sind entscheidend.
Präzisionsschäfte mit höherer Festigkeit, bei denen eine Gewichtsreduzierung sinnvoll ist.
Klasse 7
Palladiumhaltiges Reintitan für ausgewählte Korrosionsumgebungen.
Spezialisierte chemische Ausrüstung nach Medien- und Temperaturprüfung.
Güteklasse 9 / Ti-3Al-2,5V
Eine Legierung mit mittlerer Festigkeit, die eine nützliche Formbarkeit zwischen einigen CP-Qualitäten und Klasse 5 bietet.
Leichtbauteile mit vorgegebener Geometrie und Materialbeschaffenheit.
Güteklasse 23 / Ti-6Al-4V ELI
Extra-niedrige interstitielle Variante mit besonderen Anforderungen an die Zähigkeit.
Spezifische Projekte für medizinische Geräte oder Hochzuverlässigkeit; Materialidentität ist keine Gerätezertifizierung.
Titanschäfte der Güteklasse 2 vs. Güteklasse 5: Welche sollten Sie wählen?
Klasse 2 erfüllt häufig Korrosionsanforderungen bei mäßiger Festigkeit; Note 5 begünstigt eine höhere Festigkeit und Gewichtsoptimierung. Beides ist nicht automatisch für jeden Schaft das Beste. Überprüfen Sie Belastungen, Umgebung, Zustand und Verarbeitungsanforderungen und genehmigen Sie etwaige Ersetzungen anhand der vollständigen Zeichnung.
Die Materialkonformität der Klasse 23 ist keine Zertifizierung eines medizinischen Geräts oder eines fertigen Schafts. Bei allen Notenangaben handelt es sich um Überprüfungsanweisungen und nicht um Ansprüche auf Dauerbestand oder Anwendungsqualifikation.
Materialangaben und Umfang
TIMETs Ti-6Al-4V/ELI-Daten und Ti-3Al-2,5V-Daten liefern materiellen Hintergrund. Die Abnahme richtet sich nach der angegebenen aktuellen Produktnorm und dem vereinbarten Lieferzustand, nicht nach einer allgemeinen Eigenschaftstabelle.
05
CNC-Bearbeitungsmöglichkeiten für Titanwellen
01
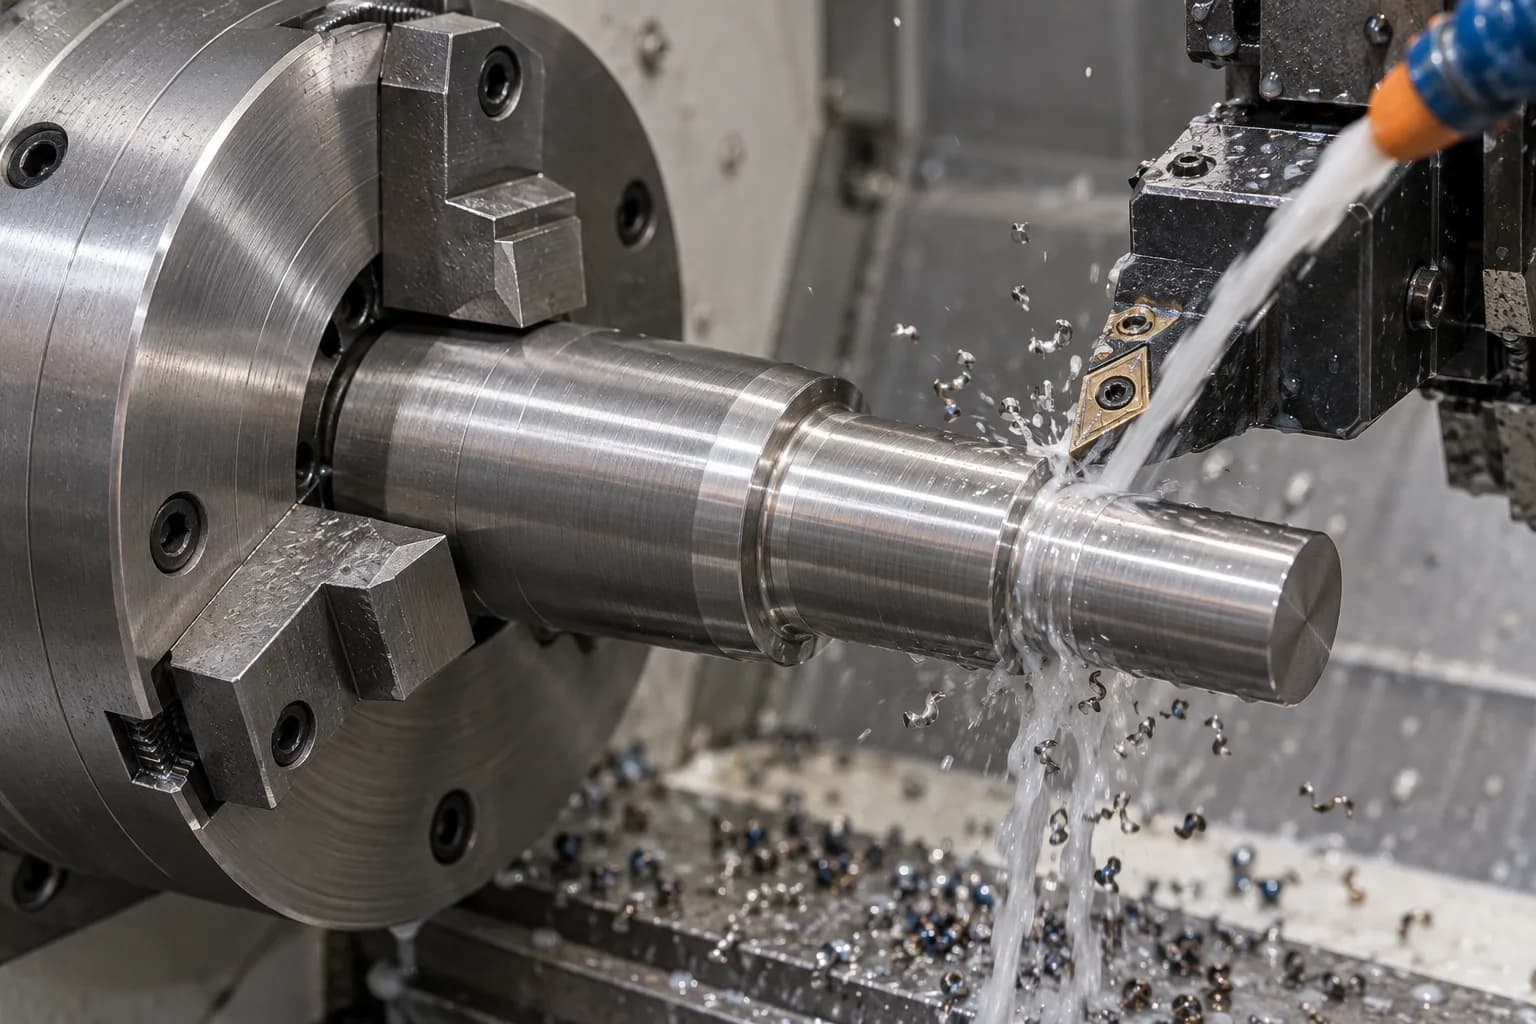
CNC-Titandrehen
Beim Drehen werden Durchmesser, Schultern, Ringnuten, Gewinde und Lagersitze erstellt. Bei der Bearbeitung von Titanwellen wird die Wärme in der Nähe der Schneidkante konzentriert, sodass Werkzeug, Schnittparameter und Kühlmittelstrategie gemeinsam ausgewählt werden. Stabile Werkstückhaltung und kontrollierter Werkzeugeingriff tragen zum Schutz der Oberfläche und zur Beibehaltung der Geometrie bei.
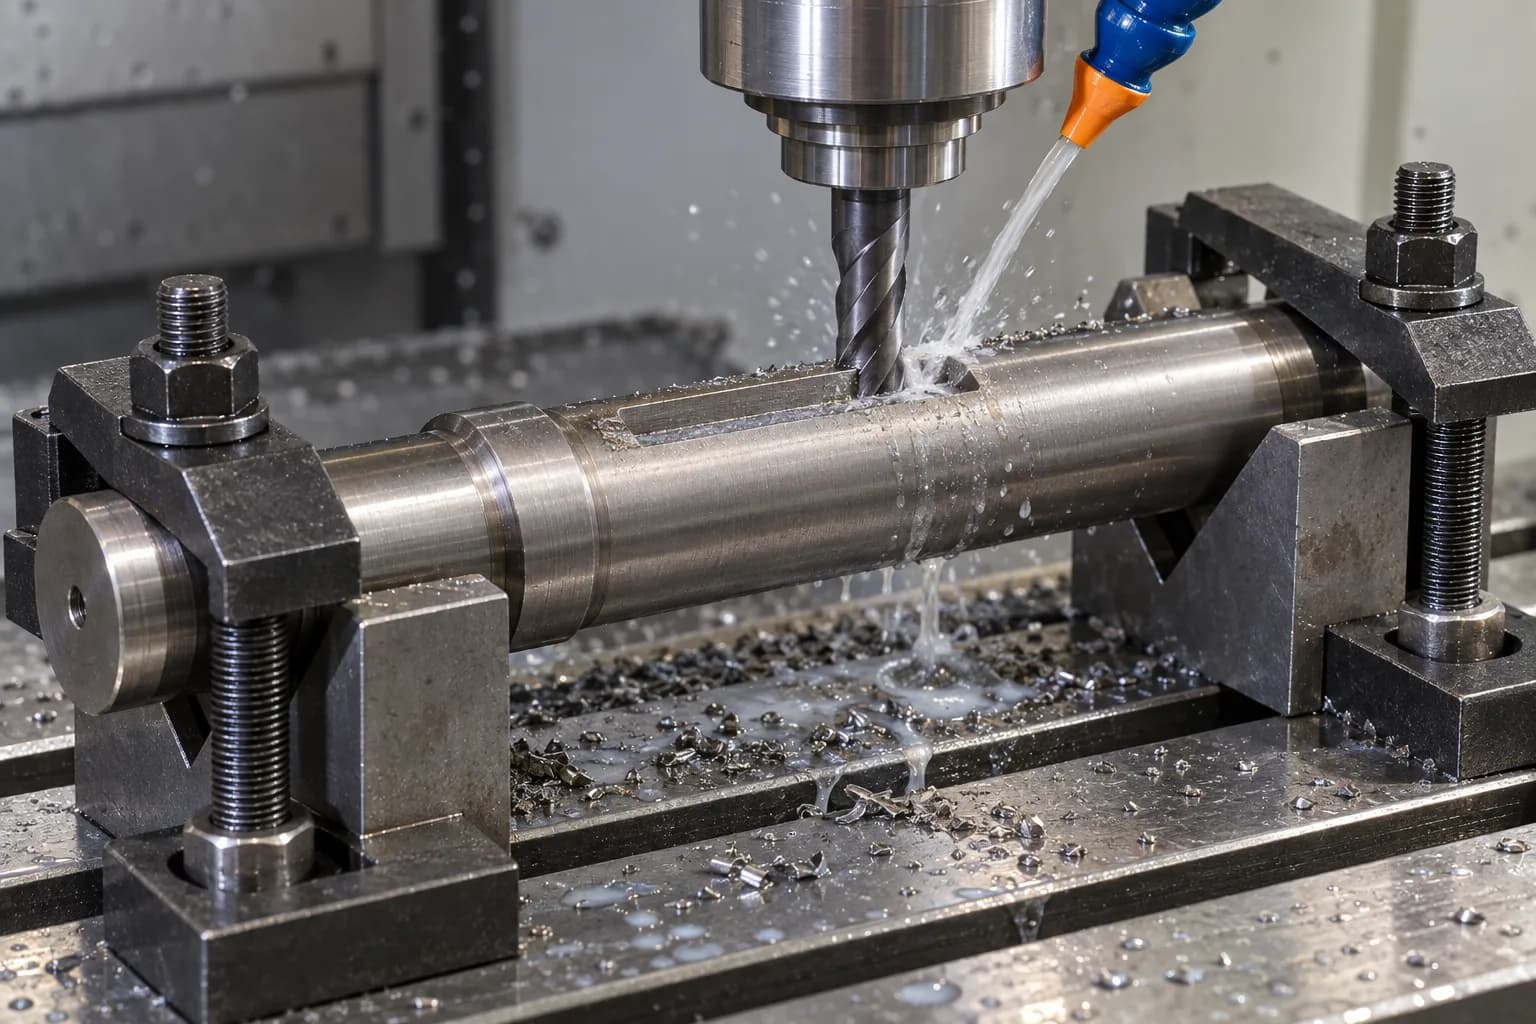
Beim Fräsen werden Keilnuten, Abflachungen, Löcher, Verbindungsmerkmale und Sonderprofile hinzugefügt. Beziehen Sie diese auf Funktionszapfen und stützen Sie das Werkstück gegen Schnittkräfte ab. Der Werkzeugzugang, die Spanabfuhr und das Entgraten sind so geplant, dass die Nachbearbeitung weder die Passung der Welle noch ermüdungsempfindliche Übergänge beeinträchtigt.
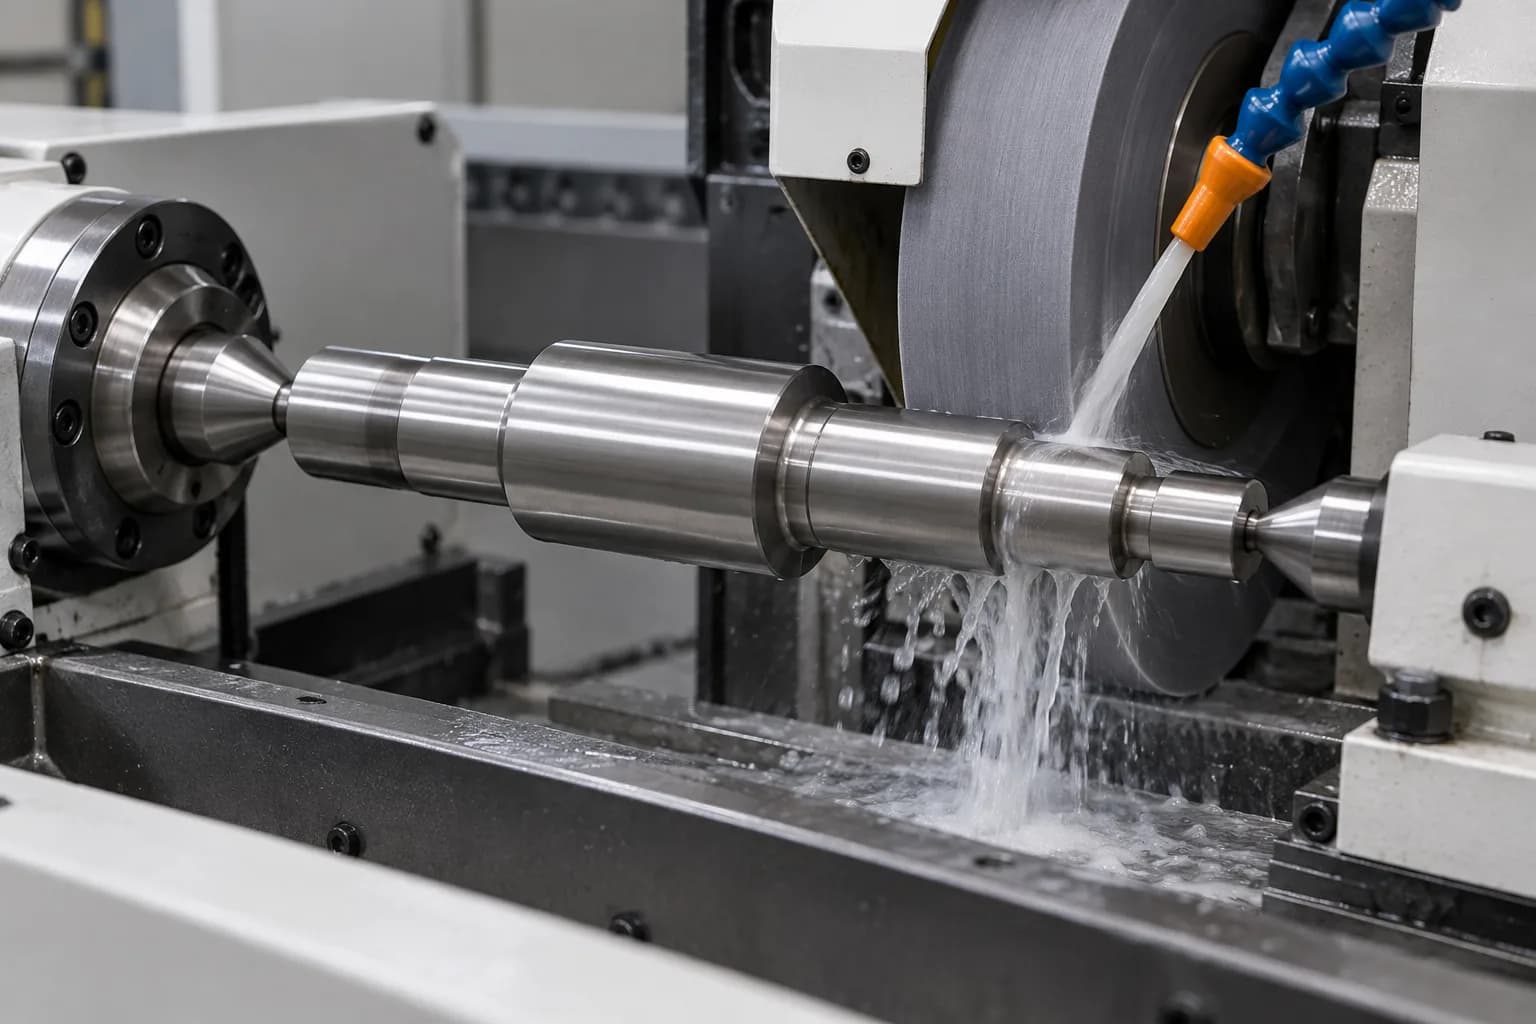
Das Rundschleifen wird hinsichtlich spezifischer Passflächen, Rauheit und geometrischer Anforderungen bewertet und nicht als eine automatische Route für jedes Titanteil angeboten. Schleifmittelauswahl, Kühlmittel, Zugabe und Wärmekontrolle müssen zum Materialzustand und der erforderlichen Oberflächenintegrität des fertigen Zapfens passen.
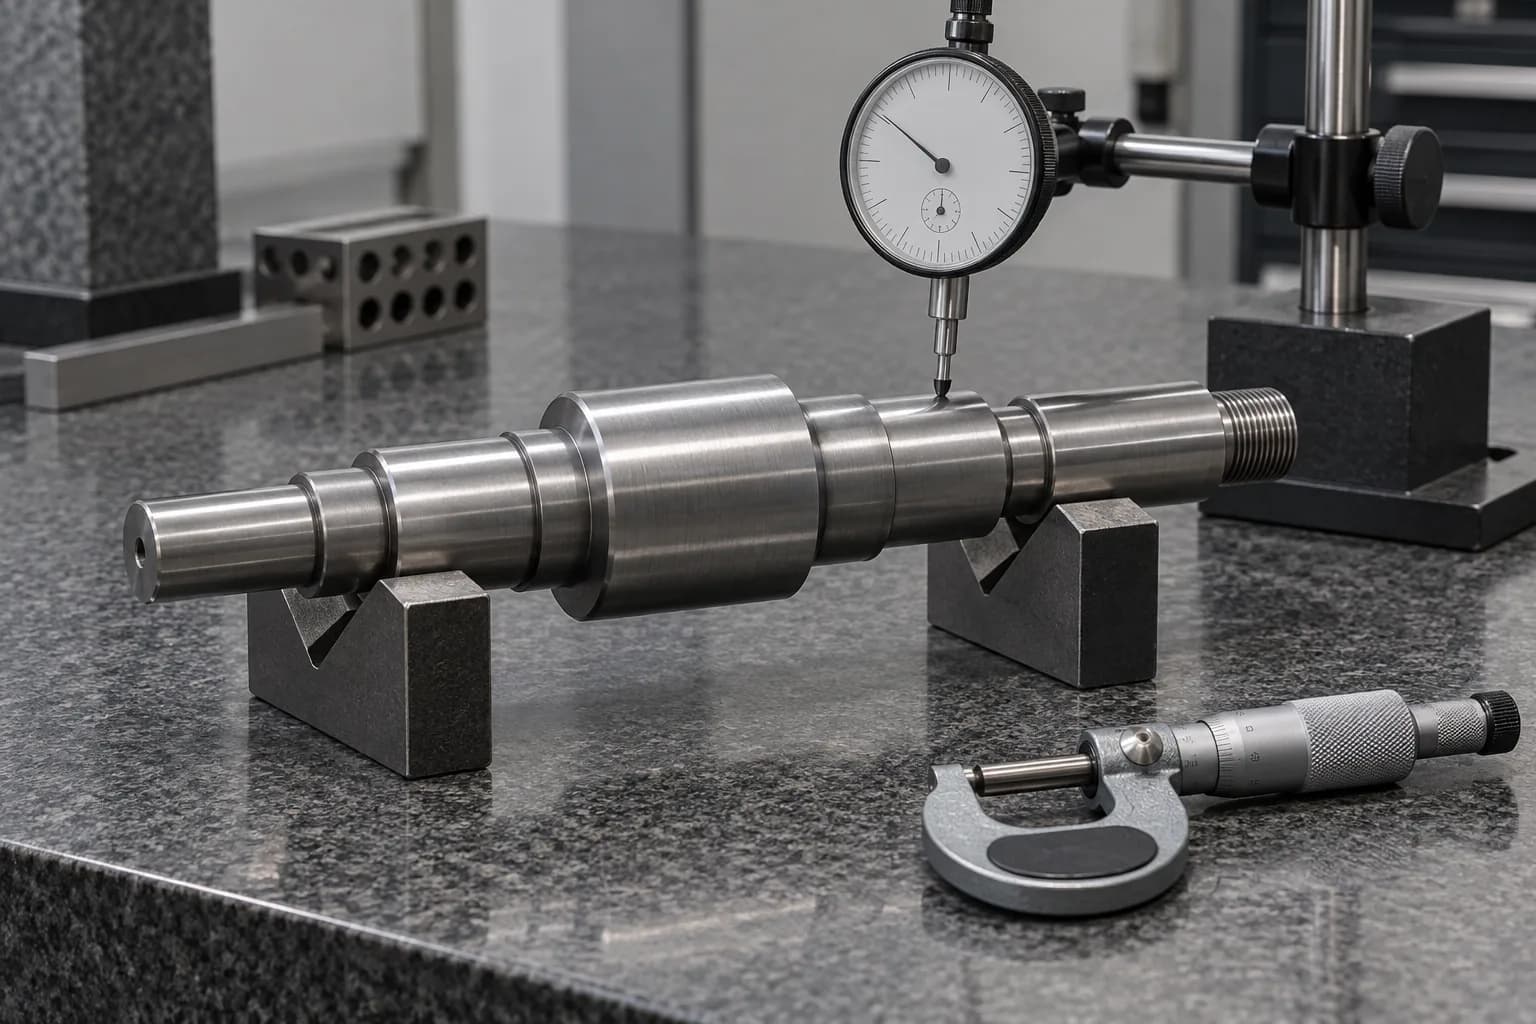
Überprüfen Sie Durchmesser, Rundheit, Rundlauf, koaxiale Beziehungen und andere zeichnungsdefinierte Merkmale mit geeigneten Methoden. Definieren Sie frühzeitig die Bezugspunkte und Messbedingungen. Ein CNC-gefräster Titanschaft muss die vereinbarten endgültigen Geometrie- und Oberflächenanforderungen erfüllen und darf nicht nur glatt oder optisch gerade erscheinen.
Herstellungsspezifikationen und Toleranzen für Titanwellen
Spezifikation
Zeichnungsbasierte Anforderung
Material
Titanlegierungen der Güteklasse 2, Güte 5 und kundenspezifisch; Verfügbarkeit und Zustand bestätigt.
Durchmesser
Je nach Zeichnung und Machbarkeit der Bearbeitung.
Länge
Abhängig von Maschinenkapazität, Unterstützungsanforderungen und Wellengeometrie.
Maßtoleranz
Bestätigt nach technischer Überprüfung der tatsächlichen Funktionen.
Rundlaufabweichung
Nach Funktionsangaben und Zeichnungsanforderungen.
Oberflächenrauheit
Anwendungsspezifisch, mit passenden Messkriterien.
Gewindebearbeitung
Metrische, zöllige oder kundenspezifische Formen und Passungen.
Wärmebehandlung
Je nach Güteklasse, Lieferzustand und geltenden Normen; Route bestätigt.
Produktionsmenge
Für das Projekt vereinbarte Prototypen-, Kleinserien- und Wiederholungsproduktion.
Inspektion
Maßliche, geometrische und vereinbarte Dokumentationsanforderungen.
Eine allgemeine Bearbeitungstoleranz von ±0,005 mm ist nicht für alle Titanschäfte eine Garantie. Lange, schlanke, dünnwandige oder komplexe Bauteile erfordern eine merkmalsspezifische Machbarkeits- und Inspektionsprüfung.
07
Was macht die Bearbeitung von Titanwellen so anspruchsvoll?
Die Route muss Hitze, Schnittkräfte und Oberflächenintegrität gemeinsam bewältigen.
Geringe Wärmeleitfähigkeit
Die Hitze konzentriert sich tendenziell um die Schneidzone herum. Überprüfen Sie Schnittparameter, Werkzeuge und Kühlmittelzufuhr gemeinsam, anstatt eine Aluminium-Schneidstrategie unverändert zu übertragen.
Werkzeugverschleiß
Verwenden Sie gegebenenfalls geeignete Werkzeugmaterialien und Beschichtungen mit Standzeitmanagement. Abgenutzte Kanten können Kräfte erhöhen, Abmessungen verändern und die Oberfläche beschädigen, bevor ein Fehler offensichtlich ist.
Werkstückdurchbiegung
Optimieren Sie Klemmung, Hilfsunterstützung und Bearbeitungsreihenfolge für das Verhältnis von Länge zu Durchmesser. Freigegebene Geometrie prüfen; ein Maß, das nur unter Klemmlast gemessen wird, kann irreführend sein.
Oberflächenintegrität
Vermeiden Sie Überhitzung, Reiben, Riefen und eine unzulässige Veränderung der Oberflächenschicht. Definieren Sie Kantenzustand, Reinigungs- und Endbearbeitungsanforderungen für die tatsächliche Dienstleistung, anstatt nur das Aussehen zu beurteilen.
Dimensionsstabilität
Planen Sie Schrupp-, Schlicht- und Zwischenprüfungen im Hinblick auf die Restspannung und den angegebenen Materialzustand. Bestätigen Sie kritische Abmessungen nach der erforderlichen thermischen oder Oberflächenbearbeitung erneut.
Materialkosten
Überprüfen Sie die Rohlingsgröße, die Bearbeitungszugabe und den gesamten Prozessablauf, um unnötigen Abtrag zu begrenzen. Materialeinsparungen dürfen die Rückverfolgbarkeit, den Support oder die Endabnahme nicht beeinträchtigen.
Illustrativer Fertigungsworkflow
Beispiel: Bearbeitung einer kundenspezifischen Stufenwelle aus Titan der Güteklasse 5. Hierbei handelt es sich um eine Prozessplanungsdarstellung, nicht um einen tatsächlichen Kundenfall oder Inspektionsbericht.
01
Zeichnungsanforderungen
Eine konzeptionelle Stufenwelle der Güteklasse 5 erfordert Lagerzapfen, Schultern und ein Keilende. Definieren Sie Legierungszustand, Funktionsdaten, Menge und Endabnahme.
02
Prozessüberprüfung
Bewerten Sie Rohlingsgröße, Unterstützung, Werkzeugzugang, Wärmemanagement und ob kritische Zapfen einen separaten Endbearbeitungsvorgang benötigen. Klären Sie unklare Anforderungen vor der Herstellung.
03
Bearbeitung
Planen Sie Dreh- und Sekundärfunktionen in einer Sequenz und verwalten Sie dabei den Werkzeugverschleiß und die Oberflächenintegrität. Genaue Einstellungen und Parameter hängen von der tatsächlichen Geometrie ab.
04
Inspektion
Überprüfen Sie die angegebenen Abmessungen, Geometrie und Oberflächenbeschaffenheit anhand der vereinbarten Dokumentation. Dieses Beispiel enthält keine Kundenidentität, gemessene Ergebnisse oder beanspruchte Produktionsaufzeichnungen.
08
Oberflächenveredelungsoptionen für Titanschäfte
Die Korrosionsbeständigkeit von Titan garantiert keinen guten Gleitverschleiß. Überprüfen Sie Verschleiß, Kontaktbelastung, Schmierung und das Gegenmaterial, bevor Sie sich auf eine Oberflächenbehandlung verlassen.
Finish wie bearbeitet
Behalten Sie die kontrollierte Bearbeitungsoberfläche dort bei, wo sie ihre Funktion erfüllt. Geben Sie Rauheit und Kantenzustand getrennt vom kosmetischen Erscheinungsbild an. Schützen Sie Kontaktflächen während der Handhabung und des Versands.
Präzisionspolieren
Überprüfen Sie das Polieren auf bestimmte funktionelle oder optische Anforderungen. Kontrollieren Sie den Materialabtrag, sodass Zapfen, Schultern und Gewinde innerhalb der Grenzen bleiben. Glanz allein ist kein Maß- oder Verschleißkriterium.
Perlenstrahlen
Für geeignete Oberflächen kann eine einheitliche matte Optik vorgegeben werden. Vereinbaren Sie Medien, Sauberkeit, Maskierung und endgültige Rauheit; Durch das Strahlen dürfen Passflächen nicht beeinträchtigt oder unzulässige Verunreinigungen entstehen.
Titananodisierung
Durch einen bestimmten Oxidprozess können Aussehen und Oberflächeneffekte erzeugt werden. Definieren Sie die beabsichtigte Funktion und Akzeptanzkriterien. Übertragen Sie die Anodisierungsparameter von Aluminium Typ II/Typ III nicht auf Titan.
Anwendungsspezifische Beschichtungen
Spezielle verschleißfeste oder reibungsärmere Behandlungen erfordern eine Prüfung der Substrat-, Prozess- und Umweltverträglichkeit. Bestätigen Sie Dicke, Maskierung, haftungsbezogene Anforderungen und Nachbehandlungsabmessungen, bevor Sie einen Beschichtungsweg genehmigen.
09
Was sollten Ingenieure bei der Konstruktion von Titanwellen beachten?
01
Verhältnis von Festigkeit zu Gewicht
Die geringere Dichte von Titan im Vergleich zu Stahl ermöglicht leichtere Konstruktionen bei angemessener Festigkeit. Vergleichen Sie die ausgewählte Sorte, den Zustand und die Geometrie. Eine hohe spezifische Festigkeit bedeutet nicht, dass jede Titanlegierung die absolute Festigkeit jedes Stahls übertrifft.
02
Wellensteifigkeit und Durchbiegung
Klasse 5 wird oft durch einen Elastizitätsmodul von etwa 110–115 GPa repräsentiert, verglichen mit etwa 200–210 GPa für Stahl. Bei gleicher Geometrie und Belastung ist eine stärkere elastische Verformung möglich. Überprüfen Sie Durchmesser, Stützweite, kritische Geschwindigkeit und tatsächliche Belastungen.
03
Müdigkeit und Stresskonzentration
Berücksichtigen Sie das Lastspektrum, Umkehrungen, Schulterradien, Keilnuten und Nuten. Oberflächenschäden und lokale Spannungskonzentrationen können die Lebensdauer dominieren. Die Zugeigenschaften des Materials allein qualifizieren eine fertige Welle nicht für die erforderliche Ermüdungsbeanspruchung.
04
Lager- und Schleifkontakt
Titan bietet nicht automatisch ein gutes Gleitverschleißverhalten. Beurteilen Sie Kontaktdruck, Fressen, Schmierung und passende Materialien. Eine Lagerschnittstelle oder eine wiederholte Gewindemontage erfordert möglicherweise eine kompatible Hülse, Beschichtung oder ein anderes Material anstelle einer blanken Titanoberfläche.
05
Oberflächenbeschaffenheit und Korrosionsumgebung
Geben Sie Medium, Temperatur und Betriebsbedingungen sowie die Endbearbeitung an. Titan widersteht vielen Umgebungen, ist jedoch nicht gegen alle Chemikalien immun. Berücksichtigen Sie Spalten, Kontaktbedingungen und ob eine Behandlung das Korrosions- oder Verschleißverhalten verändert.
06
Materialzertifizierung und Rückverfolgbarkeit
Geben Sie Qualität, Produktstandard, Lieferzustand und erforderliche Aufzeichnungen an. Vereinbaren Sie vor dem Angebot die Chargenidentifikation und den Prüfumfang. Ein Materialzertifikat der Güteklasse 23 begründet keine Zertifizierung oder behördliche Genehmigung des endgültigen medizinischen Geräts oder Schafts.
10
Industrielle Anwendungen von kundenspezifischen Titanwellen
Mögliche Bewerbungen und Beschaffungsüberlegungen – keine Ansprüche auf abgeschlossene Projekte oder Genehmigungen.
Wischen Sie horizontal, um alle Spalten zu lesen.
Mögliche industrielle Anwendungen für Titanwellen
Industrie
Mögliche Wellenanwendung
Wichtige Beschaffungsanforderungen
Luft- und Raumfahrt
Antriebswellen und leichte mechanische Komponenten.
Materialstandard, Festigkeit, Rückverfolgbarkeit und projektspezifische Zulassungen.
Medizinische Ausrüstung
Spezialisierte mechanische Wellen und Instrumentenkomponenten.
Materialidentität, Oberflächenqualität und geltende Projektkonformität.
Robotik
Leichte Gelenk- und Antriebswellen.
Anforderungen an Steifigkeit, bewegte Masse, Ermüdung und Befestigung.
Luft- und Raumfahrt- und Medizinprojekte erfordern möglicherweise zusätzliche Lieferantenqualifizierung, Dokumentation und behördliche Kontrollen. Anforderungen müssen explizit beurteilt werden; Eine Zertifizierung oder Anwendungsgenehmigung ist hier nicht impliziert.
11
Titan vs. Stahl vs. Aluminiumschäfte: Welches Material ist besser?
Wischen Sie horizontal, um alle Spalten zu lesen.
Repräsentativer Vergleich der Schaftmaterialien aus Titan, Stahl und Aluminium
Eigentum
Titan Grad 5
Stahl
Aluminium 6061-T6
Dichte
Ungefähr 4,43 g/cm³
Ungefähr 7,85 g/cm³
Ungefähr 2,70 g/cm³
Elastizitätsmodul
Ungefähr 114 GPa
Ungefähr 200–210 GPa
Ungefähr 69 GPa
Spezifische Stärke
Hoch unter geeigneten Bedingungen
Hängt von der Sorte und dem Zustand ab
Mäßig für diese Legierung und dieses Temperament
Korrosionsbeständigkeit
Hervorragend in vielen Umgebungen; nicht universell
Hängt von der Stahlsorte und dem Schutz ab
Gut in vielen Umgebungen; Belichtungsabhängig
Bearbeitungsschwierigkeit
Generell höher
Grad- und zustandsabhängig
Im Allgemeinen mit geeignetem Werkzeug niedriger
Materialkosten
Normalerweise höher
Bei gewöhnlichem Kohlenstoffstahl oft niedriger
Normalerweise unter Titan
Typischer Auswahlgrund
Spezifische Stärke und spezielle Umgebungen
Festigkeit, Steifigkeit und Kosten
Geringes Gewicht und Bearbeitbarkeit
Typische Referenzwerte nahe Raumtemperatur, keine garantierten Akzeptanzgrenzen. Die genauen Eigenschaften hängen von der Sorte, dem Produktstandard, dem Wärmebehandlungszustand, der Textur und den Betriebsbedingungen ab. Ungefähr 114 GPa ist ein repräsentativer Modul der Klasse 5 und kein fester Wert für jedes Produkt.
Bestätigen Sie die angegebene Qualität, den Zustand und die vereinbarten Materialdokumente. Definieren Sie, ob eine zusätzliche Überprüfung erforderlich ist; Ein graues Produktbild kann die Identität von Titan nicht bestätigen.
Kritische Durchmesserprüfung
Überprüfen Sie die Lagerzapfen, die Gesamtlänge und die Schulterpositionen anhand der Zeichnung. Messmethoden und Akzeptanzgrenzen richten sich nach den tatsächlichen Strukturgrößen und Toleranzen.
Rundlauf und Koaxialität
Verwenden Sie das funktionale Bezugsschema und die definierten Stützen, um die erforderlichen geometrischen Beziehungen zu bewerten, einschließlich freigegebener Geradheit und Rundheit, sofern angegeben.
Prüfung der Oberflächenrauheit
Bewerten Sie die vorgesehenen Arbeitsflächen mit der vereinbarten Methode. Identifizieren Sie Anforderungen an Rauheit, Kantenbeschaffenheit und Oberflächenintegrität getrennt von allgemeinen kosmetischen Erwartungen.
Gewinde- und Merkmalsprüfung
Überprüfen Sie die Passung, Lage und Kantenqualität der angegebenen Gewinde, Keilnuten, Keilnuten, Löcher und Nuten. Vereinbaren Sie alle erforderlichen Messgeräte oder funktionsspezifischen Akzeptanzkriterien.
Angegebene Datensätze
Materialzertifikate und Prüfberichte werden zur Verfügung gestellt, sofern spezifiziert, verfügbar und vereinbart. Definieren Sie Rückverfolgbarkeit und Berichtsumfang vor der Bestellung, nicht erst nach der Herstellung.
13
Warum sollten Sie sich für den Topshaft für kundenspezifische Titanschäfte entscheiden?
01
Zeichnungsbasierte technische Überprüfung
Überprüfen Sie die Zeichnung, den Materialzustand, die Bearbeitungsroute und die Funktionsanforderungen, bevor Sie die Machbarkeit bestätigen. Klären Sie kritische Passungen, Oberflächenbehandlungen und Dokumentationserwartungen frühzeitig.
02
Präzisions-CNC-Fertigung
Koordinieren Sie Drehen, Fräsen und zugehörige Nebenoperationen rund um die Wellenkonstruktion. Die ausgewählte Route berücksichtigt Unterstützung, Werkzeugverschleiß und die erforderlichen Endoberflächen.
03
Prüfung kritischer Merkmale
Konzentrieren Sie sich bei der Inspektion auf kritische Abmessungen, geometrische Toleranzen und vereinbarte Aufzeichnungen. Die Abnahme ist an die kontrollierte Zeichnung gebunden und nicht an eine allgemeine Genauigkeits- oder Null-Fehler-Angabe.
04
Prototyp zur Wiederholung der Produktion
Unterstützen Sie die Musterbewertung und die Fortsetzung der OEM-Beschaffung mit einer kontrollierten Überarbeitung und einem vereinbarten Prozessumfang. Beschaffung, Menge, Zeitpunkt und etwaige Sonderwünsche werden individuell bestätigt.
Topshaft ist die Präzisionswellenfertigungsabteilung von Dongguan Tops Precision Manufacture Co., Ltd., die neben uns tätig ist Topsbest Precision für wellenorientierte OEM-Projekte. Überprüfen Sie die Unternehmensinformationen und fordern Sie die für Ihre Lieferantenbewertung relevanten Prozessnachweise an.
Technischer Hintergrund
TIMETs Titan-Design- und Fertigungshandbuch erörtert Überlegungen zur Bearbeitung und Oberflächenbehandlung. Es handelt sich hierbei um eine allgemeine Materialberatung, nicht um einen Nachweis des Besitzes von Topshaft-Geräten, qualifizierter Prozesse oder Projektergebnisse.
14
Technische FAQs zu Titanschäften
Wofür wird ein Titanschaft verwendet?
Titanwellen werden für leichte Mechanismen, korrosionsempfindliche Geräte und spezielle Hochleistungsbaugruppen in Betracht gezogen. Mögliche Einsatzmöglichkeiten umfassen Aktuatoren, Robotergelenke, pumpenbezogene Komponenten und ausgewählte Mechanismen medizinischer Geräte. Die Eignung hängt von der Sorte, den Belastungen, der Steifigkeit, den Lagerschnittstellen und der Umgebung ab. Diese Anwendungshinweise bedeuten nicht, dass jeder Titanschaft für die Luft- und Raumfahrt geeignet, implantierbar oder für eine bestimmte regulierte Verwendung zugelassen ist.
Was ist der Unterschied zwischen Titanschäften der Güteklasse 2 und 5?
Grad 2 ist handelsüblich reines Titan, das oft in Betracht gezogen wird, wenn Korrosionsbeständigkeit Priorität hat und die Festigkeitsanforderungen moderat sind. Klasse 5 ist Ti-6Al-4V, eine Alpha-Beta-Legierung, die eine höhere Festigkeit und eine Optimierung des Nutzgewichts bietet. Vergleichen Sie den spezifizierten Zustand, das tatsächliche Medium, die Temperatur, die Ermüdung, die Steifigkeit und die Bearbeitungsanforderungen. Ohne technische Genehmigung ist keine der beiden Klassen ein automatischer Ersatz für die andere.
Können Titanschäfte CNC-bearbeitet werden?
Ja. Titanwellen können mit einem für ihre Qualität und Geometrie geeigneten Verfahren CNC-gedreht, gefräst und endbearbeitet werden. Aufgrund der geringen Wärmeleitfähigkeit und Werkzeuginteraktion sind Wärmemanagement, Werkzeugverschleiß, stabiler Halt und Oberflächenintegrität wichtig. Die Schnittstrategie sollte für das tatsächliche Bauteil überprüft und nicht von Aluminium- oder gewöhnlichen Stahleinstellungen kopiert werden.
Sind Titanschäfte stärker als Stahlschäfte?
Nicht allgemein. Ein Schaft aus Titan der Güteklasse 5 kann im Verhältnis zu seiner Masse eine hohe Festigkeit bieten, Stahl deckt jedoch ein breites Spektrum an Güteklassen und Bedingungen ab. Vergleichen Sie die relevanten Festigkeits-, Ermüdungs- und Kontaktanforderungen und nicht nur die Materialnamen. Titan hat außerdem einen geringeren Elastizitätsmodul als Stahl, sodass gleich große Schäfte nicht die gleiche Steifigkeit aufweisen, selbst wenn ihre Festigkeiten vergleichbar sind.
Können Titanschäfte eloxiert werden?
Ja, ein geeignetes Titan-Anodisierungsverfahren kann für bestimmte Anforderungen an die Oberfläche oder das Aussehen geprüft werden. Definieren Sie den Zweck, die kompatible Legierung, die Maskierung und die Endabnahme. Beim Eloxieren von Titan handelt es sich nicht einfach um eine Bearbeitung von Aluminium vom Typ II oder Typ III, die auf ein anderes Metall angewendet wird. Eine Oxidfarbe bestätigt die Legierung nicht und eine eloxierte Oberfläche löst nicht automatisch Gleitverschleiß oder Abrieb.
Welche Toleranzen können bei Titanwellen erreicht werden?
Die Machbarkeit einer Toleranz hängt von Geometrie, Größe, Schlankheit, Wandstärke, Materialbeschaffenheit, Prozess und Prüfmethode ab. Identifizieren Sie kritische Abmessungen, Bezugsbeziehungen, Rundlauf und Rauheit separat. Lange Wellen, dünnwandige Hohlteile und komplexe Merkmale können unterschiedliche Einstellungen und Endbearbeitungssequenzen erfordern. Eine allgemeine Toleranz bei der Metallbearbeitung sollte nicht als Garantie für jeden Präzisionstitanschaft angesehen werden.
Kann Topshaft kundenspezifische Titanschäfte nach Zeichnungen herstellen?
Topshaft überprüft Kundenzeichnungen für Titanwellenprojekte, einschließlich Rotationsgeometrie und sekundärer Merkmale. Senden Sie die erforderliche Güteklasse, den Zustand, die Menge und die Akzeptanzkriterien, damit die Beschaffungs- und Herstellungsmöglichkeit während des Angebots bestätigt werden kann. Besondere Behandlungs-, Dokumentations- oder anwendungsrechtliche Anforderungen bedürfen der ausdrücklichen Vereinbarung; Die Auflistung einer Produktkategorie stellt keinen Anspruch darauf dar, dass jede Sorte oder jedes Verfahren auf Lager ist oder qualifiziert ist.
Welche Informationen werden für ein Angebot für Titanwellen benötigt?
Ein Lieferant von Titanwellen benötigt die überarbeitete Zeichnung oder das CAD-Modell, Materialqualität und -zustand, Menge, kritische Toleranzen, Oberflächenbehandlung und Anwendungsanforderungen. Beziehen Sie Last- und Umgebungsinformationen ein, wenn die Auswahl nicht gelöst werden kann. Geben Sie Materialzertifikate, Rückverfolgbarkeit, Prüfprotokolle und Liefererwartungen an, damit das Angebot das fertige Bauteil und die erforderlichen Nachweise abdeckt und nicht nur einen bearbeiteten Rohling.
15
Fordern Sie ein Angebot für kundenspezifische Titanschäfte an
Senden Sie Ihre Zeichnung, Titansorte, Zustand, Menge, kritische Toleranzen, Oberflächenbehandlung und Anwendungsanforderungen. Fügen Sie Dokumentation und Liefererwartungen für ein Fertigteilangebot bei.