
Planes de muestreo para inspección de ejes: lotes, características críticas y aceptación — Checklist OEM
Un informe puede contener mediciones correctas y aun así no justificar una expedición. Suele faltar el plan de muestreo: qué ejes representa, cómo se seleccionaron, qué se comprobó y qué ocurre tras una no conformidad. Para compras y calidad OEM, «inspeccionar algunas piezas» no es un requisito útil. Esta guía conecta el muestreo con el plano del eje y un lote controlado, sin presentar una cantidad arbitraria como universalmente segura.
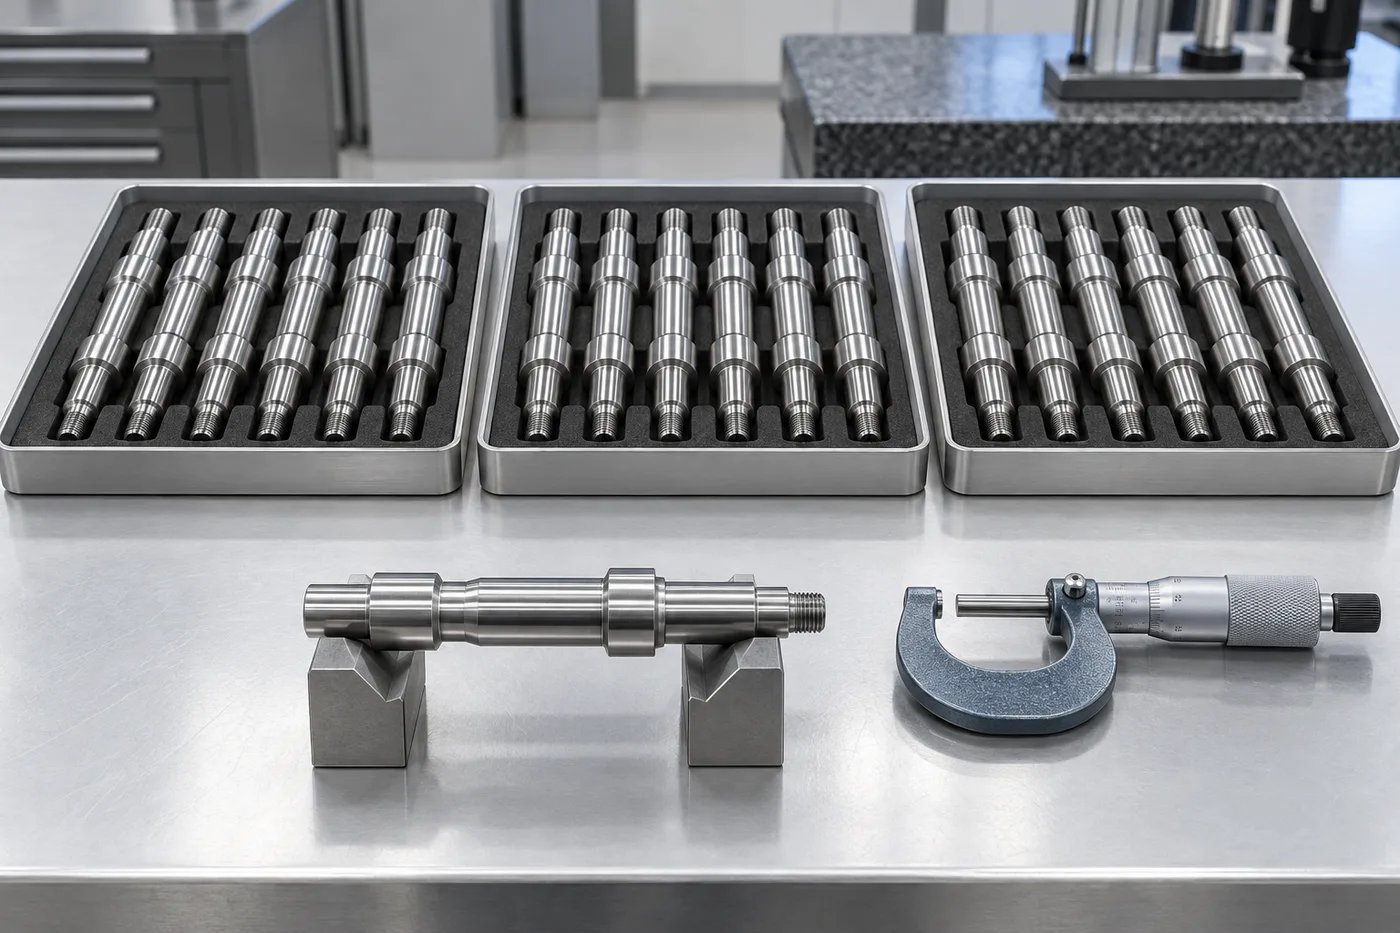
1. Separar tres preguntas de inspección
La primera pieza verifica que una pieza inicial y su ruta cumplen el plano aprobado. Los controles de proceso vigilan la fabricación. El muestreo de aceptación respalda una decisión sobre un lote definido. Pueden utilizar instrumentos similares, pero responden preguntas distintas. Una primera pieza aprobada no libera automáticamente los lotes posteriores; una muestra final no sustituye controles entre cambios de herramienta o preparaciones.
NIST diferencia la aceptación de un lote de la estimación de su calidad global. Refleje esa distinción en la compra: indique la decisión que se pretende respaldar, no solo solicite un «informe de muestra». Las recomendaciones siguientes son un marco de revisión técnica, no sustituyen una norma acordada, requisitos del cliente ni la evaluación de seguridad del responsable del diseño.
2. Definir el lote antes de la muestra
Un lote debe ser una población identificable presentada para una decisión concreta. Registre referencia, revisión del plano, cantidad, identificación de material e historial relevante. Decida si preparaciones de mecanizado, coladas, lotes de tratamiento o grupos retrabajados distintos pertenecen al mismo lote. No mezcle poblaciones diferentes por compartir fecha de envío o caja.
Los límites adecuados dependen del origen de la variación y la trazabilidad en la ruta real. Dos grupos con distinto estado final de recubrimiento pueden requerir identificación separada aunque la geometría nominal coincida. Por el contrario, convertir cada caja en lote estadístico sin motivo técnico puede alterar el plan. Acuerde la agrupación antes de inspeccionar y manténgala durante embalaje y liberación.
3. Clasificar por función y consecuencia
Parta del plano aprobado y la función del conjunto. Asientos de rodamiento, pistas de sello, acoplamientos, roscas y retenciones pueden tener consecuencias de fallo y costes de medición distintos. Ingeniería y calidad deben identificar características especiales. Compras no debería asignar clases de defecto solamente por el número de decimales de una cota.
Una característica relacionada con seguridad puede necesitar validación dedicada, aseguramiento del proceso, verificación individual u otro control especificado, no muestreo ordinario. La autoridad de diseño debe definirlo. Otras cotas pueden utilizar un plan de lote acordado. El resultado útil es una matriz que conecta requisito, método, cobertura y reacción, no la promesa infundada de que una regla protege igual todas las características.
| Característica o requisito | Pregunta de inspección | Cobertura a acordar |
|---|---|---|
| Diámetro de asiento de rodamiento | ¿Cumple el diámetro final los límites? | Muestreo según plano o comprobación individual si se requiere |
| Desviación referenciada | ¿Es aceptable la relación funcional en el montaje definido? | Método de referencias y cobertura acordados |
| Rosca o ranura | ¿Cumple la interfaz sus criterios? | Calibres o mediciones adecuados y muestra acordada |
| Identidad de material y tratamiento | ¿Está el lote vinculado a especificación y registros? | Comprobaciones documentales y de trazabilidad |
| Apariencia | ¿Cumple la superficie los criterios visuales? | Criterios definidos y plan adecuado |
4. Elegir un plan, no solo un AQL
Un valor AQL por sí solo no define una instrucción ejecutable. Cuando se especifica un sistema por atributos, identifique norma y edición, esquema, tamaño del lote, nivel de inspección, límites de calidad y criterios resultantes de muestra y decisión. Incluya las disposiciones normales, rigurosas o reducidas que exija el sistema. Use las tablas aprobadas reales, no reconstrucciones de un resumen web.
ISO describe ISO 2859-1 como un sistema por atributos indexado por límite de calidad de aceptación para inspección lote a lote. Ese alcance no lo convierte en la elección correcta para todo contrato ni envío aislado. AQL no permite entregar deliberadamente cierto porcentaje de piezas defectuosas. No copie un número bajo atractivo en el pedido sin establecer el plan completo y su uso.
5. Distinguir atributos y valores medidos
Una decisión por atributos clasifica una pieza o característica como conforme o no conforme mediante reglas definidas. Un plan por variables utiliza medidas numéricas con sus propias hipótesis y procedimientos. Registrar diámetros no significa aplicar automáticamente un plan por variables válido. Convertir valores en aprobado/rechazado tampoco elimina la necesidad de un método claro.
Decida cómo contar y comunicar varias dimensiones de un mismo eje. ¿Se cuentan unidades no conformes, no conformidades o grupos de características separados? Dos cotas fuera de límite en un eje no significan necesariamente dos ejes no conformes. Resuelva las definiciones antes de recoger datos, sobre todo si proveedor y recepción usan plantillas o programas diferentes.
6. Evitar selección por comodidad
No seleccione solo piezas fáciles de alcanzar, ejes más pulidos o piezas ya medidas en la preparación. Defina cómo extraer la muestra de toda la población identificada. La selección aleatoria es central en muchos enfoques; el procedimiento debe permitir acceso al lote, no limitarlo a la capa superior del recipiente.
Orden de fabricación, posición en bandeja o grupos de procesamiento aportan información, pero una estratificación deliberada no equivale automáticamente al muestreo aleatorio simple. Si se utiliza agrupación, documente justificación y compatibilidad. Conserve la identidad de las muestras para relacionar dudas con piezas, bandejas o registros, sin atribuir al proceso una precisión que nunca sostuvo.
7. Adecuar la medición a la decisión
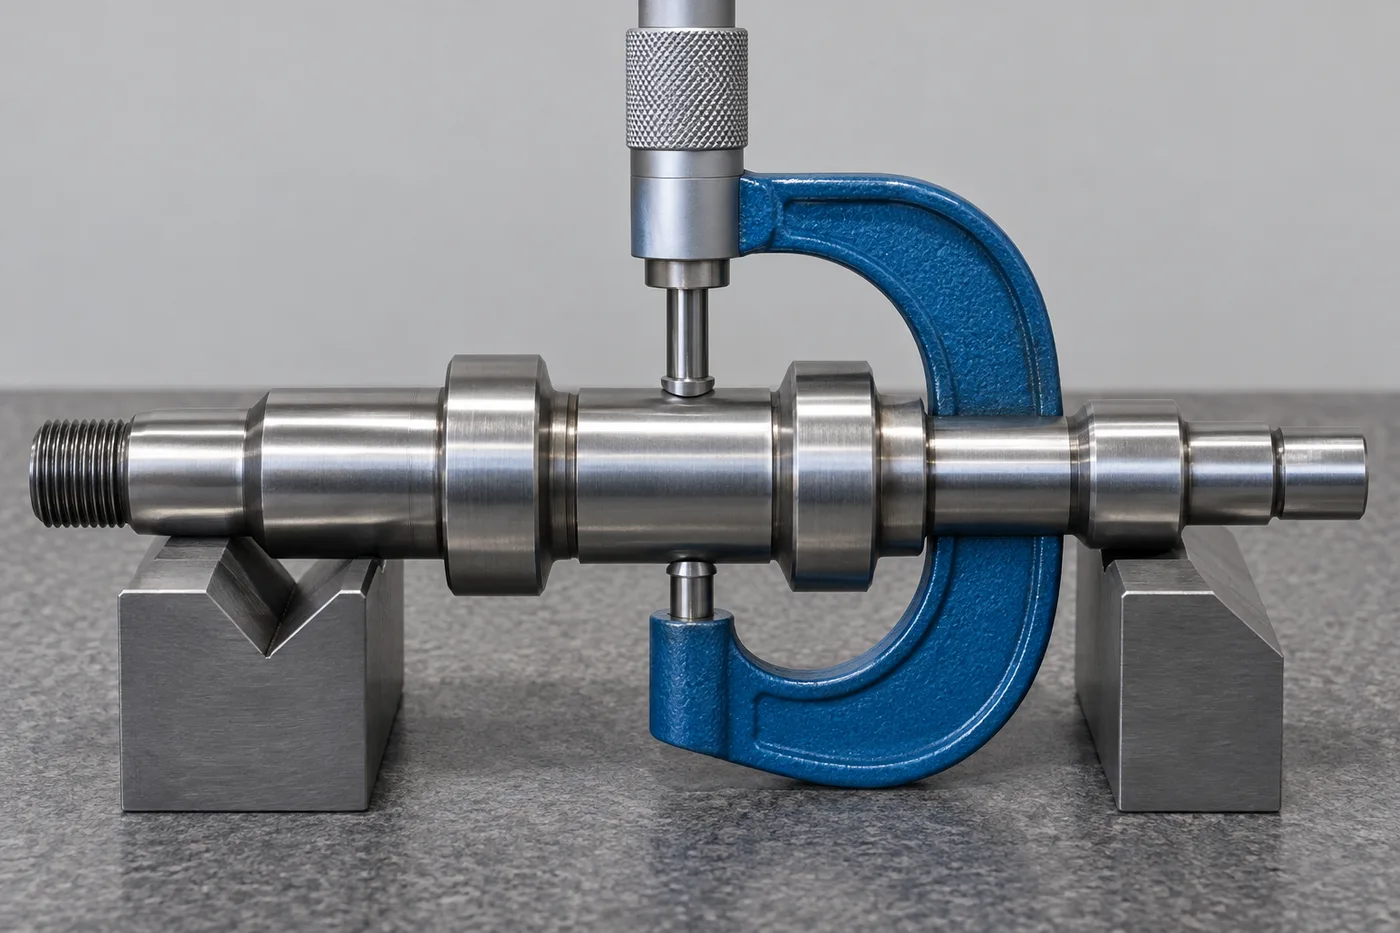
Una muestra mayor no salva una medición inadecuada. Defina característica, límites, estado final, instrumento, referencias y unidades. Un micrómetro no demuestra desviación radial; una inspección visual no verifica dureza. Ajuste el método a la característica y considere aptitud, calibración, utillaje, temperatura y regla de decisión cerca del límite.
La incertidumbre del muestreo y la de medición son diferentes. Inspeccionar más piezas informa más sobre el lote, pero no corrige automáticamente un sesgo sistemático. Ante desacuerdo, compare métodos antes de asumir lote defectuoso o recepción equivocada. Las guías de temperatura de inspección y desviación radial explican dos fuentes habituales de diferencias.
8. Acordar la reacción antes del fallo
Defina las acciones de aceptación y no aceptación antes de producir. Identifique quién bloquea el material, revisa evidencias y autoriza su destino. Según contrato y riesgo, un lote no aceptado puede requerir investigación, clasificación, retrabajo, devolución o concesión aprobada. La muestra fallida es evidencia del lote, no una lista de piezas para sustituir discretamente.
No extraiga muestras una y otra vez hasta lograr un aprobado, salvo procedimiento que autorice expresamente el remuestreo aplicable. Material retrabajado o cribado necesita identidad controlada y verificación acordada. Conserve el fallo original junto con la acción correctiva. Cambiar el nombre del lote o retirar piezas fallidas sin resolver la decisión puede volver engañoso el informe siguiente.
9. Separar cribado y aseguramiento del proceso
Un control al 100 % puede ser adecuado para ciertas características, pero no promete riesgo cero. La cobertura indica qué piezas se comprueban; la eficacia depende de método, manipulación, operador o sistema automático y detección real. Un ensayo destructivo no puede aplicarse a cada eje entregado manteniendo intacto el envío.
Si se exige comprobación individual, defina característica, método, registro y reacción. Combínela con controles de proceso adecuados al riesgo. Ni muestreo ni cribado sustituyen una ruta estable, control de material o plano funcional. No anuncie un porcentaje de inspección sin identificar qué se inspeccionó.
10. Crear un registro de liberación trazable
Un registro útil identifica lote, cantidad, muestra, revisión, características, límites, métodos, resultados, decisión y autoridad. Añada referencias de instrumento o montaje cuando se pidan y el destino de los fallos. Distinga valores medidos de declaraciones de revisión de certificado: son evidencias distintas y no deben mezclarse en una columna «aprobado» sin explicación.
Vincule la liberación con embalaje e identificación de envío. Si el material se divide en entregas, explique qué lote y decisión respalda cada una. La guía de trazabilidad de material trata la identificación; la de primera pieza, la aprobación inicial. Ninguna debe renombrarse informe final de lote sin el alcance necesario.
11. Incluir el plan en consulta y pedido
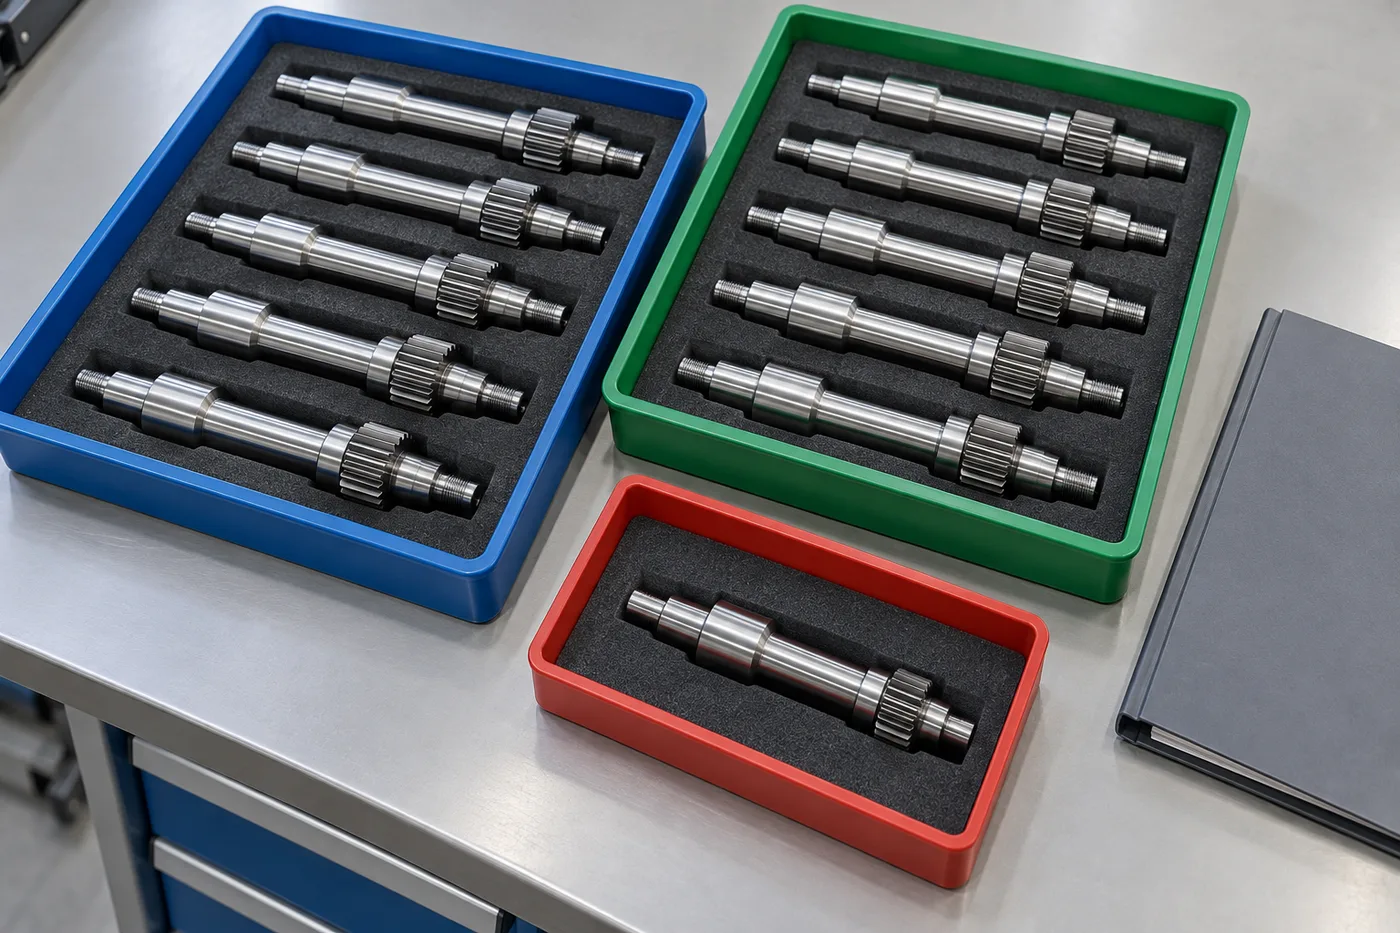
Envíe el muestreo con el plano, no después de aceptar la ruta presupuestada. Indique si el cliente debe aprobar la matriz, qué registros acompañan la entrega, si se requiere inspección presenciada y cómo tratar la no aceptación. Aclare tratamientos y laboratorios externos para incluir muestras y certificados en el alcance.
El proveedor debe confirmar viabilidad, acceso, documentación, esfuerzo de inspección y requisitos pendientes. Topshaft puede revisar una consulta de eje a medida con el alcance de calidad solicitado; no implica certificación a una norma de muestreo ni cumplimiento automático de un plan no acordado. Cambios de plano, cantidad o proceso deben activar la revisión de la inspección original.
12. Checklist previa a la liberación
Antes de enviar, verifique que la población coincide con la definición aprobada. Confirme selección, cobertura e inspección según instrucción. Cada resultado debe referirse al plano y estado final correctos. Resuelva fallos y obtenga autorización antes de considerar el embalaje permiso para expedir.
Haga comprensible la decisión a recepción. Una portada puede remitir al registro de lote, plan, informes y disposiciones sin copiar cada valor en un correo. Si el cliente no entiende qué representa el informe, más páginas no aportan necesariamente más garantía. Alcance claro y decisiones trazables importan tanto como el número de mediciones.
Preguntas frecuentes
¿Una muestra aprobada demuestra que todos los ejes cumplen?
No. El muestreo respalda una decisión de lote bajo un plan y con riesgo estadístico. No establece el estado de cada pieza no inspeccionada. Requisitos críticos o de seguridad pueden necesitar otros controles de la autoridad de diseño. Nunca describa una muestra aprobada como prueba de cero defectos en el envío.
¿Puede usarse un tamaño de muestra para todas las características?
Solo si el plan aprobado lo permite realmente. Pueden necesitar métodos, clases de consecuencia o verificaciones distintos. La cantidad es solo parte de la instrucción: indique qué comprobar, cómo contar y qué hacer tras no aceptar. Un número cómodo no termina el trabajo técnico.
¿Basta la primera pieza para entregas repetidas?
No por sí sola. Su aprobación cubre un alcance inicial; los lotes repetidos necesitan controles acordados de producción y liberación. Revise cambios de material, preparación, tratamiento, herramientas, plano o retrabajo. Un informe anterior es evidencia útil, pero no describe automáticamente el lote actual.
¿Qué hacer si proveedor y recepción discrepan?
Retenga la población afectada según corresponda y compare lote, muestras, revisión, estado final, método y regla de decisión. Compruebe referencias, temperatura y aptitud de instrumentos antes de retrabajo o concesión. Resuelva resultado técnico y destino contractual; reemplazar algunas piezas puede dejar el problema sin resolver.
Referencias y revisión del proyecto
NIST: ¿qué es el muestreo de aceptación? explica la finalidad de la decisión de lote. ISO 2859-1 describe su sistema por atributos. Consulte norma y edición acordadas para tablas y procedimientos; este artículo no las reproduce ni recomienda cifras universales.
Envíe plano y requisitos de inspección para revisión específica. Incluya definición del lote, características críticas, plan, registros y reglas de disposición junto con geometría, material y cantidad. Acuerde la evidencia antes de fabricar para que compras, ingeniería, calidad y recepción utilicen la misma decisión.