
Inspección Del Primer Artículo Para Ejes A Medida: Lista De Aprobación OEM
La inspección del primer artículo para ejes a medida vincula sus requisitos de plano con muestras identificables y resultados registrados. Antes de aprobar producción, revise revisiones, documentación del material, geometría funcional, procesos finales y desviaciones pendientes. Una muestra que se monta correctamente no demuestra que se hayan verificado todos los requisitos.
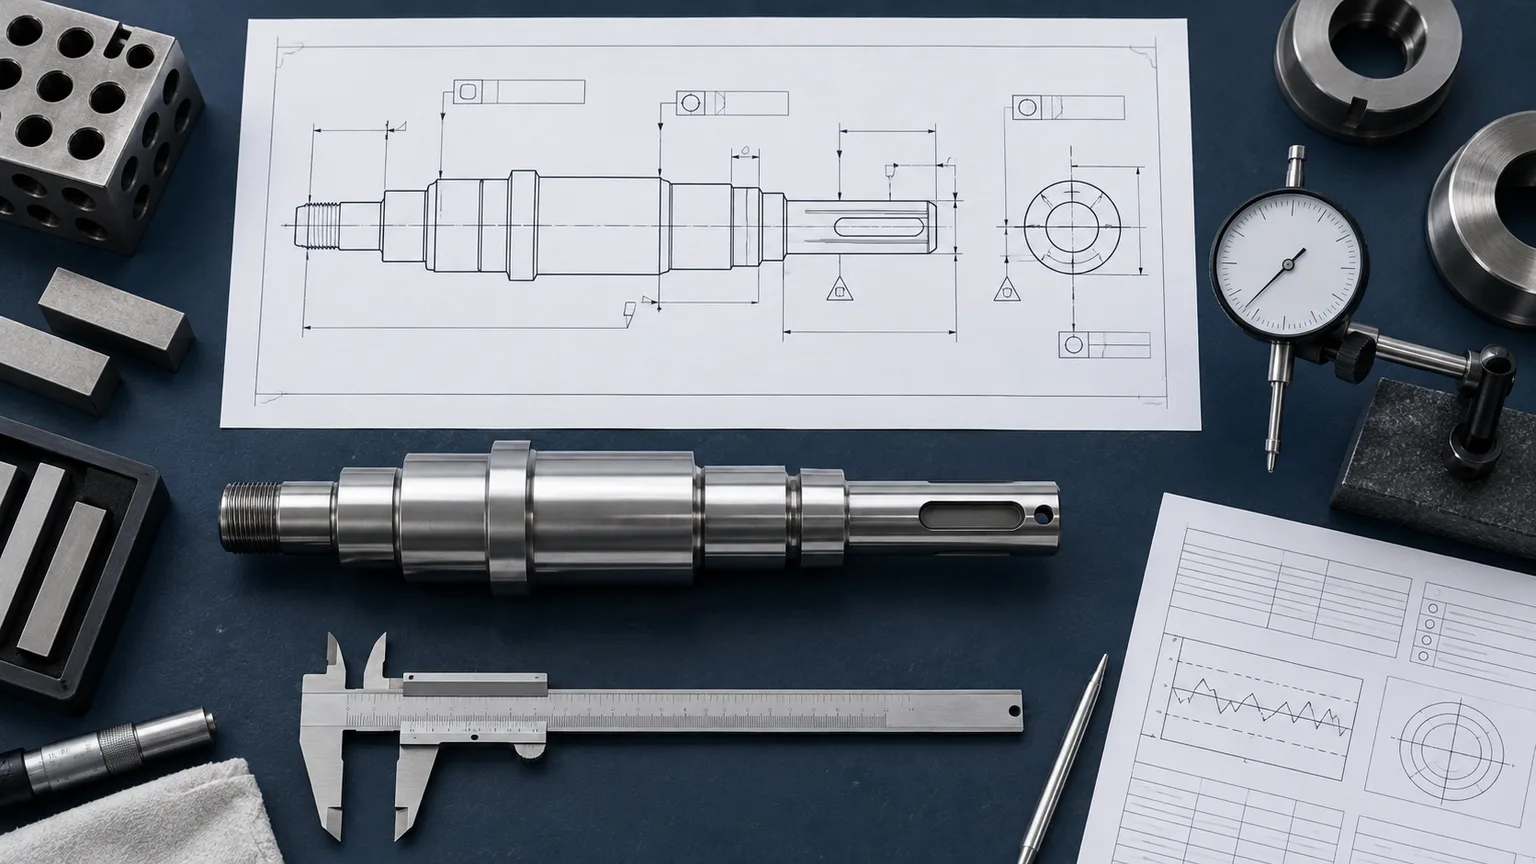
Ilustración: vincule muestra, plano y plan de inspección. El plano mostrado no es una especificación de fabricación.
1. Defina Qué Está Aprobando
Su aprobación debe identificar tanto la muestra suministrada como el alcance de la autorización.
Determine si aprueba conformidad dimensional, funcionamiento del montaje, una ruta de fabricación o varios entregables separados. Cada decisión requiere evidencias distintas. Un informe dimensional no demuestra resistencia durante el servicio bajo carga. Una prueba de montaje no confirma composición química ni propiedades bajo la superficie.
Separe aceptación del prototipo y aprobación de producción. Un prototipo puede usar utillajes provisionales, materia prima diferente u operaciones adicionales de acabado. Esas diferencias no son necesariamente inaceptables. Sin embargo, debe comprenderlas antes de utilizar la muestra para pedidos repetidos.
Registre cantidad de producción prevista y frecuencia de suministro. Compruebe si la muestra procede de condiciones representativas de producción. Solicite al proveedor las diferencias relevantes entre fabricación de muestras y ruta propuesta para producción repetida.
Evite instrucciones vagas como «envíe una muestra para aprobación». Defina las evidencias necesarias y la persona autorizada para liberar producción.
2. Fije El Plano Y Los Requisitos Asociados
No puede evaluar un primer artículo de forma fiable sin una base de requisitos acordada.
Registre referencia de pieza, revisión y fecha del plano, y unidades aplicables. Incluya especificaciones citadas, requisitos del pedido y aclaraciones aprobadas. Confirme qué documento prevalece si discrepan modelo CAD y plano.
Revise tolerancias generales y notas, no solo características acotadas individualmente. Una nota breve puede controlar material, condición de bordes o tratamiento superficial final. Los requisitos externos al plano principal también necesitan una vía de verificación trazable.
Utilice una lista numerada de características o un plano con identificadores para vincular requisitos y entradas del informe. Mantenga los mismos identificadores en informe, documentos y solicitudes de desviación.
Distinga un requisito omitido de un resultado no conforme. Ninguno debe desaparecer en una celda vacía. Señale características inaccesibles, no medidas o verificadas por subcontratistas y explique su resolución.
Su lista de solicitud de cotización para ejes de precisión debe establecer esta base antes de pedir muestras.
3. Vincule Cada Resultado Con Una Muestra Identificable
Un resultado de inspección solo es útil cuando puede identificar la pieza que describe.
Acuerde cómo marcar o identificar las muestras sin dañar superficies funcionales. Utilice la misma identificación en embalaje, informe y documentación.
Si recibe varias muestras, solicite resultados separados cuando lo exija el alcance acordado. Un promedio sin explicación puede ocultar diferencias entre piezas. No suponga que un informe representa todas las muestras de la caja.
Identifique el lote de fabricación u otra referencia de trazabilidad acordada. Cuando corresponda, relaciónelo con registros de material y tratamientos. Adapte la trazabilidad a aplicación y contrato, sin inventar requisitos innecesarios de serialización.
Las fotografías ayudan a confirmar identidad y estado visible. No sustituyen medición dimensional ni documentación del material. Solicítelas como evidencia complementaria, no como prueba de conformidad con tolerancias.
4. Revise La Geometría Funcional Antes Del Aspecto
Priorice elementos que posicionan, transmiten cargas, retienen componentes o protegen interfaces de sellado.
Para cada interfaz crítica, determine qué fallo evita el requisito. Un asiento de rodamiento puede necesitar controles de tamaño, forma, textura y alineación. Un extremo roscado puede necesitar longitud útil de acoplamiento y espacio junto al hombro. Una pista de retén puede requerir más que su diámetro nominal.
Utilice consistentemente el sistema de referencias del plano. Compruebe que el montaje de inspección establece la referencia exigida. Un apoyo cómodo no reproduce automáticamente la referencia especificada.
En ejes largos o esbeltos, considere posiciones de apoyo y fuerza de medición. Estas condiciones pueden modificar el resultado. Acuerde los detalles necesarios antes de comparar mediciones de distintas organizaciones.
Nuestra guía de desviación de giro de ejes explica por qué diámetro y desviación de giro no son controles intercambiables.
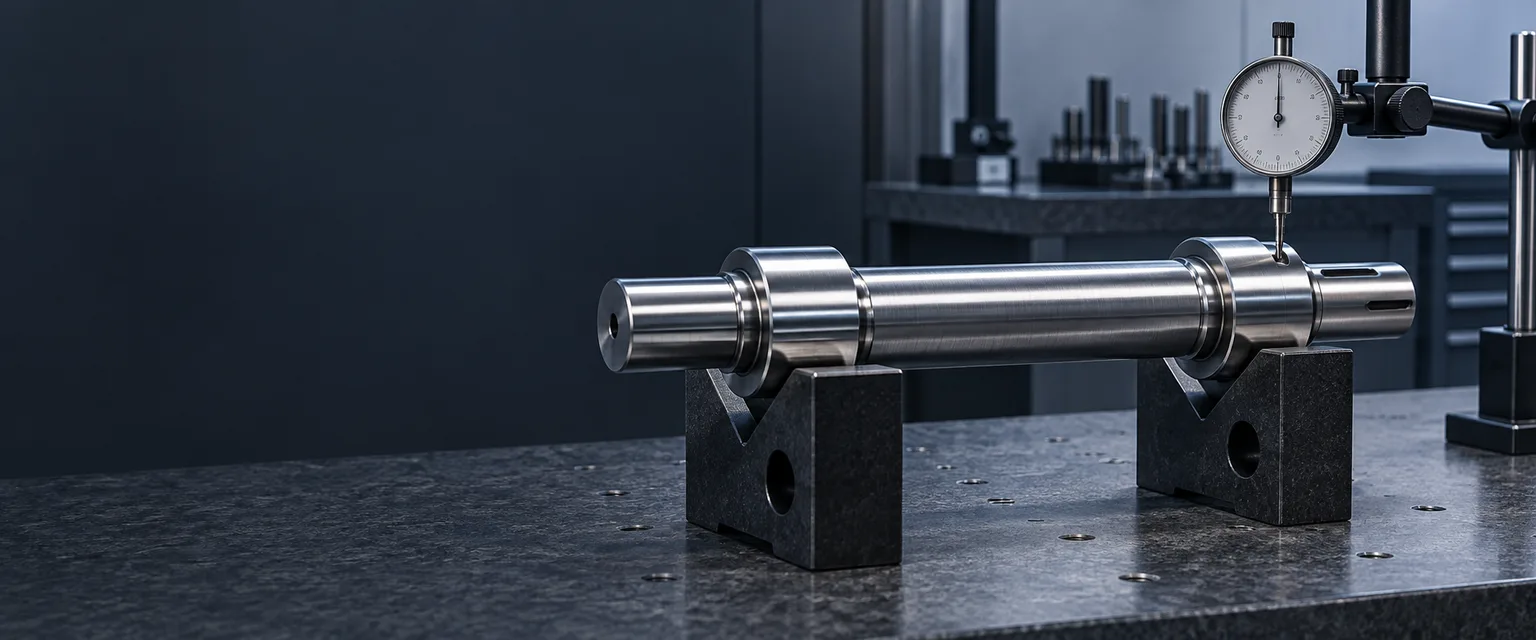
Ilustración: eje apoyado y comparador. La aceptación real exige un montaje coherente con referencia y característica especificadas.
5. Adapte El Método De Medición Al Requisito
Necesita un método capaz de evaluar la característica real del plano.
No exija una máquina porque su nombre parezca preciso. El método adecuado depende de característica, acceso, tolerancia, incertidumbre y evidencia necesaria. Distintas características pueden necesitar instrumentos diferentes o calibres funcionales específicos.
Especifique posiciones de medición cuando afecten a la interpretación. Una sola lectura de diámetro puede no describir variación longitudinal. Un resultado de textura necesita un método de evaluación acordado, no solo un número en una tabla.
Registre método, unidades e identificación del equipo cuando corresponda. Confirme calibración y condiciones necesarias. La resolución del instrumento no establece por sí sola la incertidumbre de todo el proceso.
La temperatura puede influir en resultados dimensionales. Mitutoyo explica esta relación en su recurso sobre temperatura y medición dimensional. Acuerde acondicionamiento y control térmico apropiados para características sensibles.
ZEISS describe evaluación mediante planes de medición, planos y requisitos CAD en su introducción a la inspección del primer artículo. Estas referencias explican principios de inspección, no equipos propiedad de TOPSHAFT.
6. Inspeccione La Condición Final De Entrega
Las evidencias de aprobación deben representar la condición en que se entregará el eje.
Aclare si los resultados corresponden a antes o después de tratamiento térmico, rectificado, recubrimiento y otros acabados. La inspección intermedia sigue siendo útil para controlar el proceso. Sin embargo, no demuestra automáticamente conformidad tras operaciones posteriores.
Identifique características que puedan cambiar durante el proceso. Revise reinspecciones necesarias después de tratamientos que afecten tamaño, forma o superficie. Confirme si enmascarado, limpieza o acabado local modifican una interfaz funcional.
Si se especifican dureza u otras propiedades, acuerde método y ubicación admisible del ensayo. No dañe una superficie esencial sin autorización. Defina cómo se relaciona el ensayo con la pieza suministrada o evidencia representativa.
La guía de especificación del tratamiento térmico explica por qué esos requisitos pertenecen a la revisión del plano.
Proteja la muestra aprobada durante transporte y almacenamiento. Corrosión, golpes y daños de manipulación pueden perjudicar una evaluación posterior del montaje.
7. Exija Un Informe Auditable
Un informe útil relaciona cada requisito con resultado, método y decisión de aceptación.
Acuerde el formato antes de inspeccionar. Las características numéricas deben incluir normalmente resultados medidos dentro del alcance pactado. Las características por atributos pueden usar evidencia documentada de conformidad/no conformidad. Explique entradas que no puedan representarse correctamente con un único valor.
| Campo Del Informe | Qué Debe Poder Confirmar |
|---|---|
| Pieza Y Revisión | Los requisitos evaluados coinciden con la base aprobada |
| Identificación De Muestra | Cada resultado pertenece a una muestra identificable |
| Número De Característica | La entrada corresponde a un requisito del plano o especificación |
| Requisito Y Unidades | Los límites son claros y están correctamente interpretados |
| Resultado Y Método | La evidencia evalúa la característica requerida |
| Estado Y Disposición | Fallos, omisiones y excepciones aprobadas siguen visibles |
Evite plantillas que reduzcan cada característica a «OK». Pueden dificultar investigaciones posteriores. Tampoco exija información irrelevante que aumente costes sin respaldar la decisión.
Vincule certificados e informes complementarios con el expediente principal. Defina quién los revisa y qué asuntos pendientes impiden la liberación.
8. Separe Textura Superficial Y Acabado Visual
Revise la textura especificada independientemente del aspecto pulido del eje.
Una superficie brillante no demuestra una rugosidad concreta. Un parámetro tampoco describe todas las condiciones importantes para un rodamiento o retén. Utilice parámetros y requisitos de evaluación realmente especificados para la interfaz.
Confirme zona y dirección de medición cuando sea necesario. Evite recorridos sobre bordes irrelevantes o áreas dañadas. Solicite datos suficientes del montaje para interpretar lecturas anómalas o discutidas.
Nuestra guía de acabado superficial de ejes explica cómo las zonas funcionales influyen en la especificación.
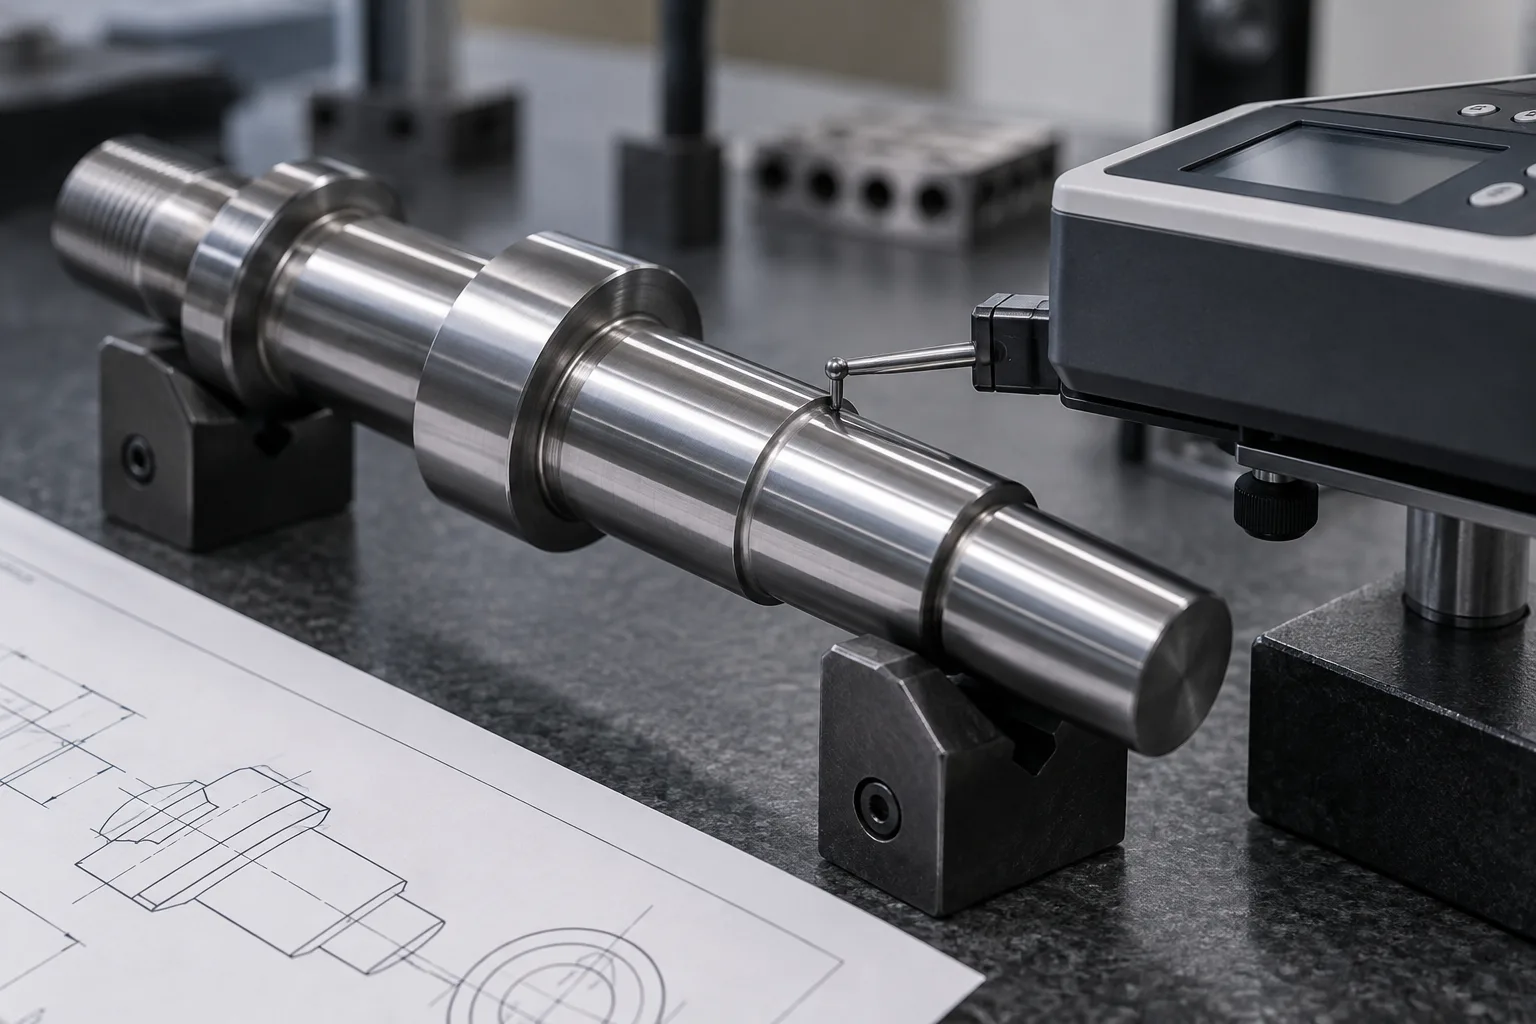
Ilustración: evaluación de textura. Posición del instrumento, dirección de recorrido y ajustes deben seguir el plan acordado.
9. Separe Aprobación Inicial Y Capacidad Del Proceso
Los resultados conformes del primer artículo no demuestran por sí solos capacidad estable de producción a largo plazo.
La inspección inicial evalúa evidencias acordadas. El análisis de capacidad necesita datos apropiados de producción y un enfoque estadístico adecuado. La inspección rutinaria requiere su propio plan de control y decisiones de muestreo.
Defina características que requieren vigilancia continua. Considere consecuencias de fallo, riesgos del proceso, volumen y contrato. No derive una frecuencia universal de muestreo únicamente de la aprobación de muestras.
Si necesita evidencia estadística de capacidad, especifíquela por separado. Acuerde condiciones de recogida de datos y evaluación antes de producir. Unas pocas muestras satisfactorias no constituyen un estudio significativo de capacidad.
Asimismo, un expediente inicial no equivale automáticamente a un PPAP completo ni a aprobación sectorial. Identifique el marco y los entregables necesarios. La terminología sola no establece conformidad.
10. Resuelva Desviaciones Antes De Liberar Producción
Todo requisito fallido o sin verificar necesita una disposición explícita antes de aprobar sin restricciones.
Separe corrección, retrabajo, concesión y rediseño. Registre cambios, muestras afectadas y evidencias que deben repetirse. Un acuerdo verbal puede dejar a compras y calidad con interpretaciones distintas.
Si ingeniería acepta una desviación, defina alcance y duración. Indique si corresponde a muestras identificadas, un lote o diseño revisado. Aceptar una muestra no debe autorizar silenciosamente todos los envíos futuros.
Si nuevos resultados sustituyen mediciones anteriores, conserve historial suficiente para entender el cambio. Corregir documentos no demuestra que se corrigiera una no conformidad física.
Mantenga visible el estado: rechazado, pendiente de evidencia, aceptado condicionalmente o liberado. Identifique responsable autorizado y revisión aprobada de requisitos.
11. Acuerde Cuándo Es Necesaria La Revalidación
Defina qué cambios requieren revisión o repetición de inspecciones.
Pueden incluir revisión del plano, cambio de material, traslado de fabricación o modificación relevante del proceso. La respuesta depende del cambio y las reglas contractuales.
No repita automáticamente todas las características tras cada cambio menor. Evalúe lo afectado y documente el alcance acordado. Tampoco suponga que una referencia de pieza sin cambios mantiene la aprobación de un proceso modificado.
Incluya expectativas de notificación en el acuerdo de compra. Defina quién evalúa cambios y si producción puede continuar durante la revisión.
Conserve base aprobada y registros de muestras cuando corresponda. Así las comparaciones serán más útiles que la memoria o una pieza sin identificar.
12. Planifique El Coste Antes De Pedir Muestras
La cotización debe separar fabricación de muestras y trabajos adicionales de inspección y aprobación.
Los costes pueden incluir utillajes, mediciones especializadas, ensayos externos, documentación, cantidad y reinspecciones tras procesado. Los plazos urgentes también dependen de disponibilidad de ensayos externos.
Solicite las evidencias que necesiten aplicación y marco de aprobación. No elimine controles esenciales solo para reducir el precio. Acuerde responsabilidades por correcciones y nuevas presentaciones al realizar el pedido.
Para consultas a TOPSHAFT, envíe plano vigente, cantidades, condición final y formato de informe. Solicite confirmación del alcance y ensayos externos antes de ordenar. Este artículo no promete instrumentos, certificaciones ni capacidades universales de tolerancia.
Preguntas Frecuentes
¿Basta Una Muestra Aprobada?
No necesariamente. Cantidad y alcance dependen de requisitos, riesgos y marco de aprobación. Acuérdelos antes de fabricar.
¿Una Prueba De Montaje Sustituye La Inspección Dimensional?
No. Ofrece evidencia funcional de esa prueba, pero no confirma todos los requisitos de material, geometría y procesado.
¿Todas Las Entradas Deben Ser Numéricas?
No. Los atributos pueden usar evidencia adecuada de conformidad/no conformidad. Las características numéricas necesitan resultados medidos en el alcance acordado.
¿Se Puede Aprobar Antes Del Recubrimiento?
Puede aprobar explícitamente una fase intermedia. La liberación final aún necesita evidencia para requisitos afectados por acabados posteriores.
¿Siempre Se Necesita Una MMC?
No. Seleccione método según característica y prestaciones de medición requeridas. El nombre de una máquina no demuestra idoneidad.
¿Qué Hacer Si Difieren Las Medidas Del Proveedor Y Del Cliente?
Compare revisión, unidades, identificación, apoyos, establecimiento de referencias, temperatura y método antes de asignar una causa.
¿La Aprobación Permite Cambios Futuros De Proceso?
Solo dentro de las reglas de control de cambios acordadas. Defina notificación y revalidación, sin dejar permisos implícitos.
¿Qué Debe Enviar A TOPSHAFT?
Envíe plano actual, material, acabados, cantidades y formato de inspección. Identifique interfaces críticas y evidencias necesarias.
Solicite Una Revisión Basada En El Plano
La aprobación funciona cuando requisitos, muestras y evidencias permanecen conectados. Contacte Con TOPSHAFT con plano, cantidad de muestras, demanda anual y requisitos de inspección. Solicite confirmación del alcance de fabricación y verificación antes de pedir.