
Plans d’échantillonnage pour le contrôle des arbres : lots, caractéristiques critiques et acceptation — Checklist OEM
Un rapport peut contenir des mesures exactes sans justifier la décision d’expédition. Le lien manquant est souvent le plan d’échantillonnage : quels arbres sont représentés, comment les pièces sont choisies, quelles caractéristiques sont contrôlées et quelle réaction suit une non-conformité. Pour les achats et la qualité OEM, « contrôler quelques pièces » n’est pas une exigence exploitable. Ce guide relie l’échantillonnage au plan de l’arbre et à un lot maîtrisé, sans présenter un nombre arbitraire d’échantillons comme universellement sûr.
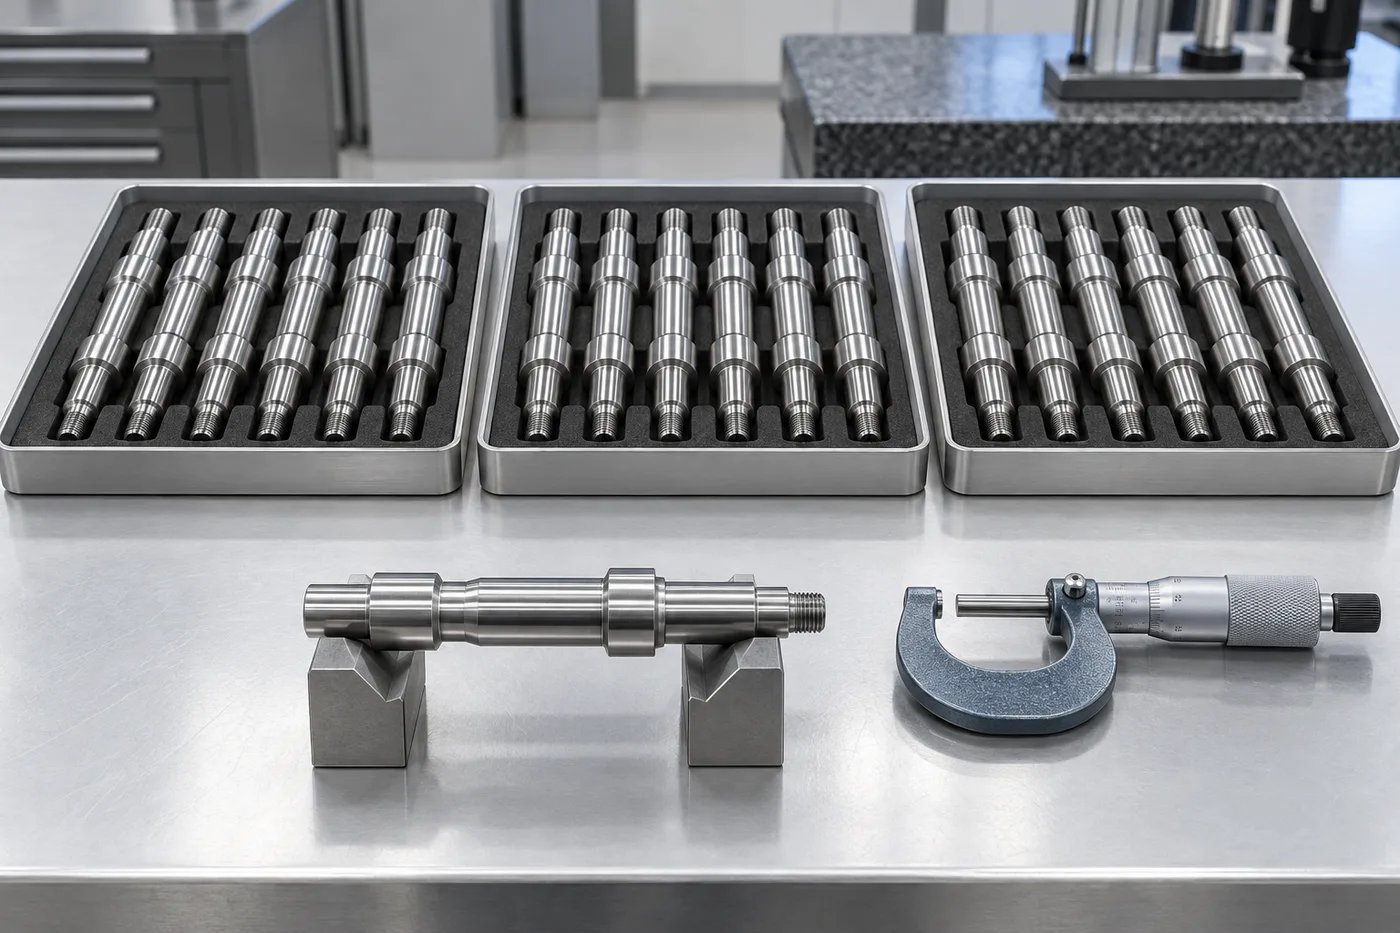
1. Distinguer trois questions de contrôle
L’inspection premier article vérifie qu’une première pièce et sa gamme répondent au plan approuvé. Les contrôles de procédé suivent la fabrication. L’échantillonnage d’acceptation soutient une décision concernant un lot défini. Ces activités peuvent employer les mêmes instruments, mais répondent à des questions différentes. Un premier article conforme ne libère pas tous les lots ultérieurs ; un échantillon final ne remplace pas les contrôles entre changements d’outil ou réglages.
Le manuel NIST distingue l’acceptation du lot de l’estimation de sa qualité globale. Traduisez cette distinction dans la commande : identifiez la décision attendue au lieu de demander simplement un « rapport échantillon ». Les recommandations suivantes constituent un cadre d’examen technique, pas un remplacement de la norme convenue, des exigences client ou de l’évaluation de sécurité du responsable de conception.
2. Définir le lot avant l’échantillon
Un lot est une population identifiable présentée pour une décision d’acceptation précise. Enregistrez référence, indice du plan, quantité, identification matière et historique de traitement pertinent. Déterminez si des réglages différents, coulées matière, lots de traitement ou groupes retouchés appartiennent au même lot. Ne fusionnez pas des populations différentes uniquement parce qu’elles partagent une date d’envoi ou un carton.
Les limites dépendent de l’origine de la variation et de la traçabilité dans la gamme réelle. Deux groupes ayant des conditions finales de revêtement différentes peuvent nécessiter une identification distincte malgré une géométrie nominale identique. Inversement, faire de chaque boîte un lot statistique indépendant sans justification peut dénaturer le plan prévu. Convenez du regroupement avant contrôle et préservez ses relations pendant l’emballage et la libération.
3. Classer les caractéristiques selon leur fonction et leurs conséquences
Partez du plan approuvé et de la fonction dans l’ensemble. Portées de roulement, pistes de joint, interfaces d’accouplement, filetages et retenues peuvent avoir des conséquences de défaillance et des coûts de mesure différents. L’ingénierie et la qualité doivent identifier les caractéristiques à maîtrise particulière. Les achats ne devraient pas affecter une classe de défaut uniquement selon le nombre de décimales d’une cote.
Une caractéristique de sécurité peut exiger validation dédiée, assurance du procédé, vérification individuelle ou autre contrôle spécifié plutôt qu’un échantillonnage ordinaire. Cette exigence relève de l’autorité de conception. D’autres cotes peuvent utiliser un plan de lot convenu. Le livrable utile est une matrice reliant exigence, méthode, couverture et réaction, non une promesse sans fondement qu’une règle protège également toutes les caractéristiques.
| Caractéristique ou exigence | Question de contrôle | Couverture à convenir |
|---|---|---|
| Diamètre de portée de roulement | Le diamètre final respecte-t-il les limites ? | Échantillonnage propre au plan ou contrôle individuel si requis |
| Battement référencé | La relation fonctionnelle est-elle conforme dans le montage défini ? | Méthode de références et couverture convenues |
| Filetage ou gorge | L’interface satisfait-elle aux critères ? | Calibres ou mesures adaptés et échantillon convenu |
| Identité matière et traitement | Le lot est-il relié à la spécification et aux dossiers ? | Vérifications documentaires et de traçabilité |
| Aspect | La surface respecte-t-elle les critères d’aspect ? | Critères visuels définis et plan adapté |
4. Choisir un plan, pas seulement un NQA
Une valeur NQA/AQL seule ne définit pas une instruction exécutable. Lorsqu’un système par attributs est imposé, précisez norme et édition, schéma applicable, taille du lot, niveau de contrôle, limites qualité et critères d’échantillon et de décision correspondants. Incluez les dispositions de contrôle normal, renforcé ou réduit requises par le système. Utilisez les tableaux approuvés réels, sans les reconstruire à partir d’un résumé en ligne.
ISO décrit ISO 2859-1 comme un système par attributs indexé par niveau de qualité acceptable pour contrôle lot par lot. Ce périmètre ne le rend pas approprié à tout contrat d’arbres ni à toute livraison isolée. Le NQA n’autorise pas la fourniture délibérée d’un pourcentage de pièces défectueuses. Ne copiez pas un faible chiffre séduisant dans la commande sans définir le plan complet et son usage.
5. Distinguer attributs et valeurs mesurées
Une décision par attributs classe une pièce ou caractéristique comme conforme ou non conforme selon des règles définies. Un plan par variables utilise des mesures numériques avec ses propres hypothèses et procédures. Enregistrer des diamètres ne signifie pas automatiquement appliquer un plan par variables valide. Transformer les mesures en conforme/non conforme ne supprime pas non plus le besoin d’une méthode claire.
Pour les arbres, déterminez comment compter et rapporter plusieurs cotes d’une pièce. Compte-t-on les unités non conformes, les non-conformités ou des groupes de caractéristiques séparés ? Deux cotes hors limites sur un arbre ne font pas nécessairement deux arbres non conformes. Résolvez ces définitions avant les données, surtout si fournisseur et réception utilisent des modèles ou logiciels différents.
6. Éviter le biais de commodité
L’inspecteur ne doit pas choisir uniquement les pièces accessibles, les arbres les plus brillants ou ceux déjà mesurés au réglage. Définissez la sélection dans toute la population identifiée. Le tirage aléatoire est central dans de nombreuses démarches ; la procédure réelle doit donner accès au lot entier, pas seulement à la couche supérieure d’un conteneur.
L’ordre de production, la position dans le plateau ou les groupes de traitement sont utiles, mais une stratification volontaire n’est pas automatiquement interchangeable avec un tirage aléatoire simple. Si la méthode utilise ces regroupements, documentez justification et compatibilité avec le plan. Conservez l’identité des échantillons pour relier les questions aux pièces, plateaux ou dossiers, sans attribuer à la sélection une précision qu’elle ne permet pas.
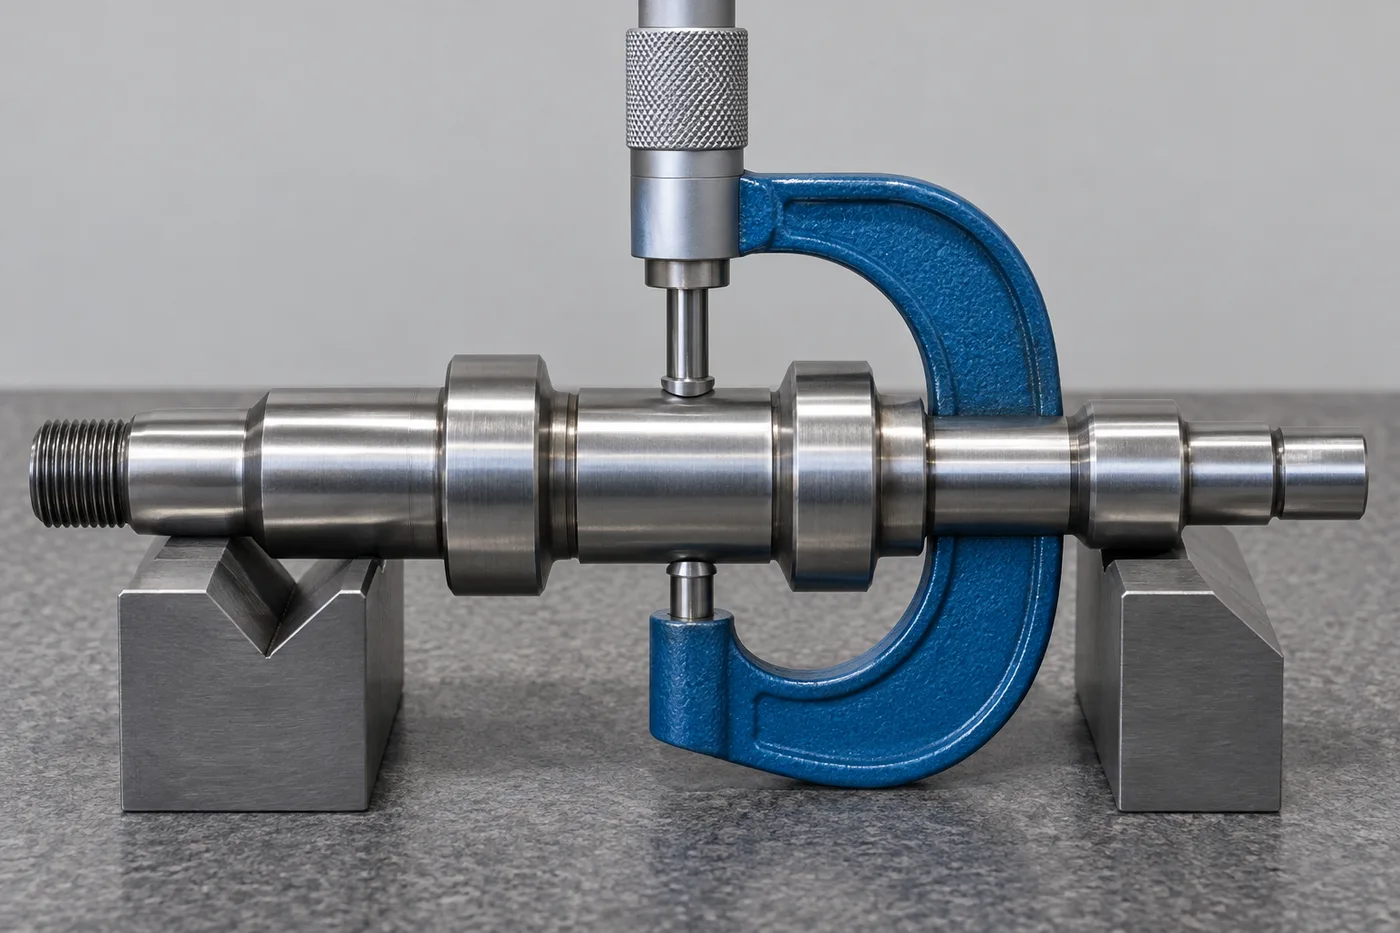
7. Adapter la mesure à la décision
La taille de l’échantillon ne sauve pas une mesure inadaptée. Définissez caractéristique, limites, état final, instrument, références et unités. Un micromètre ne démontre pas le battement ; un examen visuel ne vérifie pas la dureté. Adaptez la gamme au caractère contrôlé et considérez aptitude, étalonnage, montage, température et règle de décision près d’une limite.
L’incertitude d’échantillonnage et celle de mesure sont différentes. Mesurer davantage de pièces renseigne davantage sur le lot, mais ne corrige pas automatiquement un biais systématique. En cas de désaccord, comparez les méthodes avant de conclure à un lot défectueux ou à une erreur de réception. Les guides sur la température de contrôle et le battement expliquent deux causes fréquentes d’écarts.
8. Convenir de la réaction avant la défaillance
Écrivez les actions d’acceptation et de non-acceptation avant production. Identifiez qui bloque la matière, examine les preuves et autorise la décision. Selon contrat et risque, un lot non accepté peut nécessiter investigation, tri, retouche, retour ou dérogation approuvée. L’échantillon défaillant constitue une preuve sur le lot, pas simplement une liste de pièces à remplacer discrètement.
Ne prélevez pas de nouveaux échantillons jusqu’à obtenir un résultat favorable, sauf procédure autorisant explicitement la voie de rééchantillonnage concernée. Les pièces retouchées ou triées nécessitent une identité maîtrisée et une vérification convenue. Gardez le constat initial avec l’action corrective. Renommer le lot ou retirer les pièces défaillantes sans traiter la décision peut rendre le rapport suivant trompeur.
9. Séparer tri et assurance du procédé
Un contrôle à 100 % peut convenir à certaines caractéristiques, mais ne constitue pas une promesse de risque nul. La couverture indique quelles pièces sont contrôlées ; l’efficacité dépend aussi de la méthode, de la manipulation, de l’opérateur ou du système automatique et de la détection du défaut. Un essai destructif ne peut évidemment pas être réalisé sur chaque arbre livré en conservant l’expédition intacte.
Si un contrôle individuel est requis, définissez caractéristique, méthode, enregistrement et réaction. Associez des contrôles de procédé adaptés au risque. Ni échantillonnage ni tri ne remplacent une gamme stable, la maîtrise matière ou un plan décrivant réellement la fonction. N’annoncez pas un pourcentage de contrôle sans préciser ce qui est inspecté.
10. Constituer un dossier de libération traçable
Le dossier identifie lot, quantité, échantillons, indice du plan, caractéristiques, limites, méthodes, résultats, décision et autorité d’approbation. Ajoutez les références d’instrument ou de montage requises et le traitement des défaillances. Distinguez mesures réelles et simple examen d’un certificat : ce sont des preuves différentes, à ne pas fusionner dans une colonne « conforme » inexpliquée.
Reliez la libération à l’emballage et à l’identification d’expédition. Si plusieurs livraisons sont réalisées, précisez le lot et la décision référencés par chacune. Le guide de traçabilité matière traite de la chaîne d’identification ; le premier article traite de l’approbation initiale. Aucun ne doit être renommé rapport final de lot sans le périmètre nécessaire.
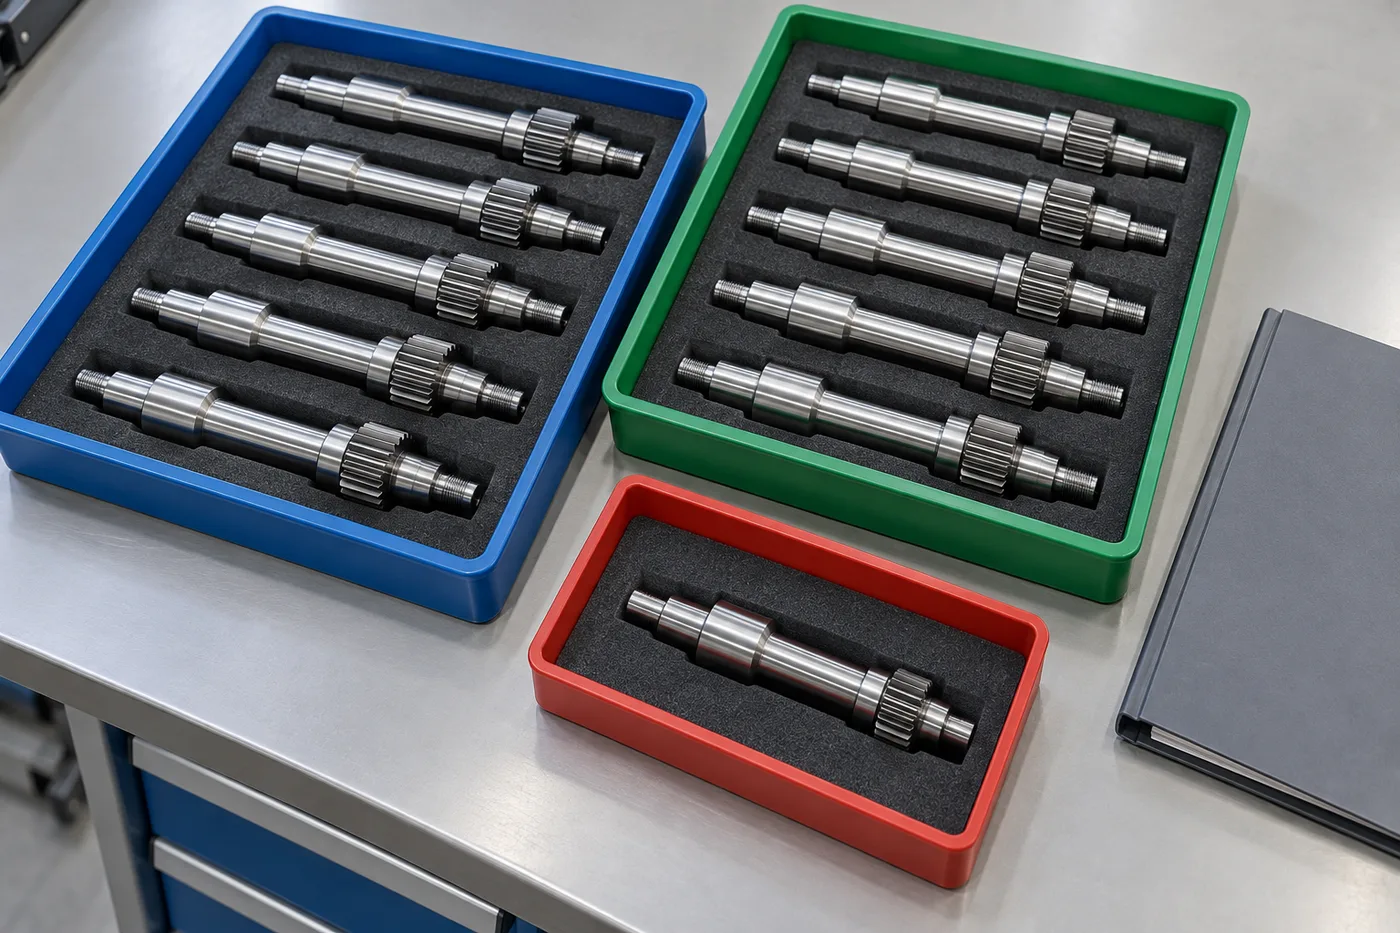
11. Intégrer le plan à la consultation et à la commande
Envoyez les exigences avec le plan, plutôt qu’après acceptation du prix et de la gamme. Précisez approbation éventuelle de la matrice par le client, dossiers à livrer, contrôle avec témoin et traitement des refus. Clarifiez traitements ou laboratoires externes pour intégrer leur échantillonnage et leurs certificats au périmètre.
Le fournisseur doit confirmer faisabilité, accès de mesure, documentation, charge de contrôle et exigences non résolues. Topshaft peut examiner une demande d’arbre sur mesure avec le périmètre qualité demandé. Cela n’affirme ni certification à une norme d’échantillonnage ni conformité automatique à un plan non convenu. Toute modification de plan, quantité ou procédé doit amener à vérifier si l’organisation initiale reste applicable.
12. Checklist avant libération
Avant expédition, vérifiez que la population offerte correspond à la définition approuvée. Confirmez sélection, couverture et exécution selon l’instruction convenue. Chaque résultat doit référencer le bon plan et l’état final. Traitez les défaillances et obtenez l’autorisation nécessaire avant de considérer l’emballage comme permission d’expédier.
Rendez enfin la décision compréhensible à réception. Une fiche synthétique peut renvoyer au dossier de lot, plan de contrôle, rapports et décisions sans recopier toutes les valeurs dans un e-mail. Si le client ne sait pas ce que représente un rapport, davantage de pages n’apporte pas forcément davantage d’assurance. Périmètre clair et décisions traçables importent autant que le nombre de mesures.
Questions fréquentes
Un échantillon conforme prouve-t-il que tous les arbres sont conformes ?
Non. L’échantillonnage soutient une décision de lot selon un plan et comporte un risque statistique. Il ne décrit pas chaque pièce non contrôlée. Les exigences critiques ou de sécurité peuvent nécessiter d’autres contrôles définis par la conception. Ne présentez jamais un échantillon favorable comme preuve de zéro défaut dans l’expédition.
Peut-on utiliser la même taille d’échantillon pour toutes les caractéristiques ?
Seulement si le plan approuvé couvre réellement ce choix. Les caractéristiques peuvent nécessiter méthodes, classifications de conséquence ou vérifications différentes. Le nombre de pièces n’est qu’une partie de l’instruction : indiquez quoi contrôler, comment compter et comment réagir au refus. Un chiffre commode ne termine pas le travail technique.
L’approbation premier article suffit-elle pour les livraisons répétées ?
Pas seule. Elle concerne son périmètre initial défini ; les lots suivants nécessitent les contrôles de production et de libération convenus. Examinez les changements de matière, réglage, traitement, outils, indice ou retouches. Le rapport antérieur est une preuve utile, mais ne décrit pas automatiquement le lot actuellement présenté.
Que faire en cas de désaccord fournisseur-réception ?
Bloquez la population concernée selon les exigences, puis comparez identités de lot et d’échantillon, indice, état final, méthode et règle de décision. Vérifiez références, température et aptitude des instruments avant retouche ou dérogation. Résolvez résultat technique et sort contractuel du lot ; remplacer quelques pièces peut laisser le problème intact.
Références et examen de projet
NIST : qu’est-ce que l’échantillonnage d’acceptation ? explique l’objectif d’une décision de lot. ISO 2859-1 décrit son système par attributs. Consultez norme et édition convenues pour les tableaux et procédures ; cet article ne les reproduit pas et ne recommande aucun nombre universel.
Envoyez votre plan et vos exigences de contrôle pour un examen propre au projet. Joignez définition du lot, caractéristiques critiques, plan demandé, documents et règles de décision à géométrie, matière et quantité. Convenez des preuves avant fabrication afin qu’achats, ingénierie, qualité et réception utilisent la même décision de libération.