
シャフト検査の抜取計画:ロットの定義、重要特性、合否判定 — OEM向けチェックリスト
検査報告書の測定値が正しくても、出荷判定を裏付けられない場合があります。欠けているのは、どのシャフトを代表する結果なのか、試料をどう選んだのか、何を検査したのか、不適合が出たらどうするのかを結ぶ抜取計画であることが少なくありません。OEMの購買・品質部門にとって「何個か検査する」だけでは実行可能な受入条件になりません。本稿では、任意の試料数を万能な安全策として示すのではなく、図面、管理された製造ロット、抜取検査を結び付ける方法を説明します。
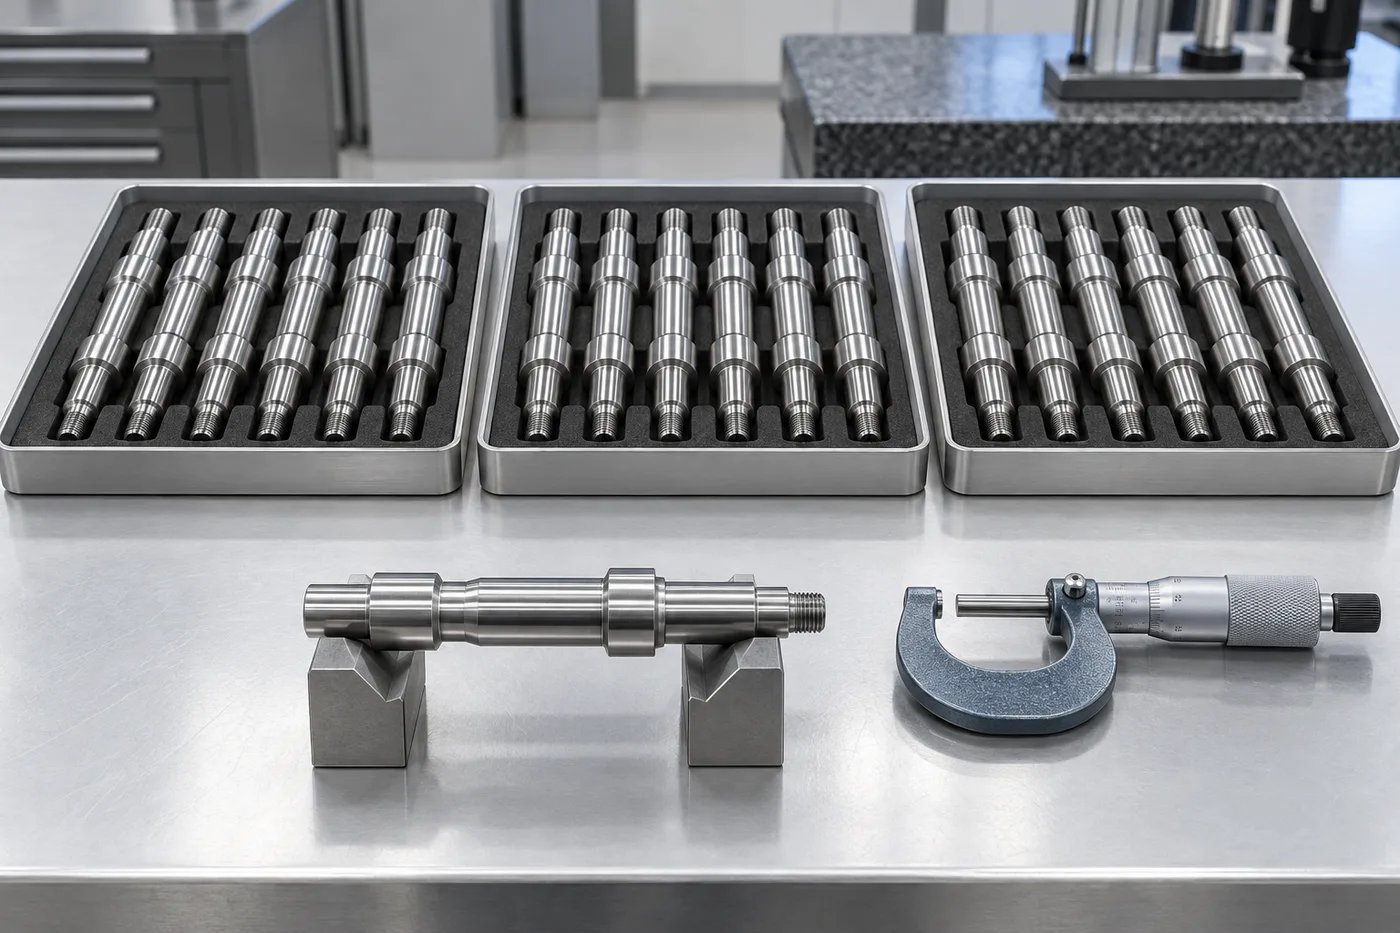
1. 三つの異なる検査目的を分ける
初品検査は、最初の部品と製造工程が承認図面に適合するかを確認します。工程内検査は、製造中の状態を監視します。受入抜取検査は、定義されたロットの処置を決めるためのものです。同じ測定器を使っていても、答える問いは異なります。初品の合格は後続ロットの自動的な出荷承認を意味せず、最終抜取検査も工具交換や段取り変更の間に必要な管理を代替しません。
NISTのハンドブックは、ロットの合否判定とロット全体の品質の推定を区別しています。購入仕様でも、単に「抜取検査報告書」を求めるのではなく、何の判断を支えるのかを明示してください。以下は技術検討の枠組みであり、合意した抜取規格、顧客固有の要求、設計責任者による安全評価に代わるものではありません。
2. 試料を選ぶ前にロットを定義する
ロットは、特定の受入判定に供する、識別可能な母集団でなければなりません。品番、図面改訂、数量、材料識別、関連する加工履歴を記録します。異なる加工段取り、溶解番号、処理バッチ、手直し品群を同じロットに含めるかを決めてください。出荷日が同じ、あるいは同じ箱に入るというだけで異質な母集団をまとめてはいけません。
適切な境界は、実際の工程で変動やトレーサビリティがどのように生じるかによって決まります。例えば、呼び形状が同じでも、最終コーティング条件が異なる二つのバッチには別の識別が必要な場合があります。逆に、技術的理由なく箱ごとに統計的なロットを分けると、計画の意図が崩れます。検査前に区分を合意し、梱包と出荷承認まで対応関係を保ちます。
3. 機能と不具合の影響で特性を分類する
出図済み図面と組立機能を出発点にします。軸受座、シール摺動部、カップリング接続部、ねじ、保持部では、不具合の影響と測定コストが異なります。技術・品質部門で特別管理が必要な特性を選定してください。寸法の小数桁数だけで、購買部門が一般的な不良区分を割り当てるべきではありません。
安全に関わる特性には、通常の受入抜取検査ではなく、専用の妥当性確認、工程保証、全数確認、その他の指定管理が必要になることがあります。その要求は設計権限を持つ者が定義しなければなりません。他の寸法は、合意したロット別計画で管理できる場合があります。有用な成果物は、要求、方法、検査範囲、不適合時の対応を結ぶ特性別検査表です。一つの抜取ルールがすべての特性を同程度に守るという、根拠のない約束ではありません。
| 特性または要求 | 検査で確認すること | 合意する検査範囲 |
|---|---|---|
| 軸受ジャーナル径 | 最終直径が指定限界内か | 図面に応じた抜取、または必要な場合の全数確認 |
| データムに対する振れ | 定義した設定で機能的な関係が許容されるか | 合意したデータム設定方法と検査範囲 |
| ねじまたは溝 | 接続部が指定の受入基準を満たすか | 適切なゲージまたは測定と合意した試料 |
| 材料・処理の識別 | ロットが要求仕様・記録に結び付いているか | トレーサビリティと文書の確認 |
| 外観状態 | 表面が合意した外観基準を満たすか | 明確な目視基準と適切なロット別計画 |
4. AQLの数値だけでなく計画を選ぶ
AQLの表示だけでは、実行できる検査指示になりません。計数抜取検査方式を指定する場合、規格と版、適用する方式、ロットサイズ、検査水準、適用する品質限界、その結果得られる試料数と判定基準を明示します。その方式で必要となる、なみ・きつい・ゆるい検査の規定も含めてください。ウェブ上の要約から表を再現せず、承認済みの実際の表を入手します。
ISOは、ISO 2859-1を、ロットごとの検査における合格品質限界を指標とする計数抜取検査システムと説明しています。この適用範囲は、あらゆるシャフト契約や孤立ロットに適切であることを意味しません。AQLは、一定割合の不良品を承知で納める許可ではありません。計画全体と用途を定めずに、魅力的に見える小さい数値だけを注文書に転記しないでください。
5. 計数による判定と測定値を区別する
計数による判定は、定義した規則に従って検査品または特性を適合・不適合に分類します。計量抜取方式は、固有の前提と手順に従って数値測定情報を利用します。直径値を記録しただけで、有効な計量抜取計画を適用したことにはなりません。同様に、測定を合否に変換しても、明確な測定方法が不要になるわけではありません。
シャフトでは、一つの部品にある複数寸法をどう数え、報告するかを決めます。合意した方式は、不適合品数、不適合数、または別々の特性群のどれを扱うのでしょうか。一つのシャフトで二つの寸法が限界外でも、二本の不適合シャフトを意味するとは限りません。特に供給者と受入部門が異なる帳票やソフトウェアを使う場合、データ収集前に定義を合わせてください。
6. 都合のよい品だけを選ばない
取りやすい品、最もきれいに磨かれた品、段取り時に既に測定した品だけを検査員が選ぶべきではありません。識別された母集団全体から、どう試料を抽出するかを定義します。多くの受入方式では無作為抽出が重要です。容器の上段だけに選択を限らず、ロット全体にアクセスできる実際の手順が必要です。
製造順、トレー位置、異なる処理群は有用な情報ですが、意図的な層別抽出を単純無作為抽出と自動的に置き換えられるわけではありません。そのような区分を使う場合、理由と採用計画との整合性を文書化します。後の疑問を特定品、トレー、製造記録に結び付けられるよう、試料の識別を維持してください。選択手順が裏付けていない精度を主張してはいけません。
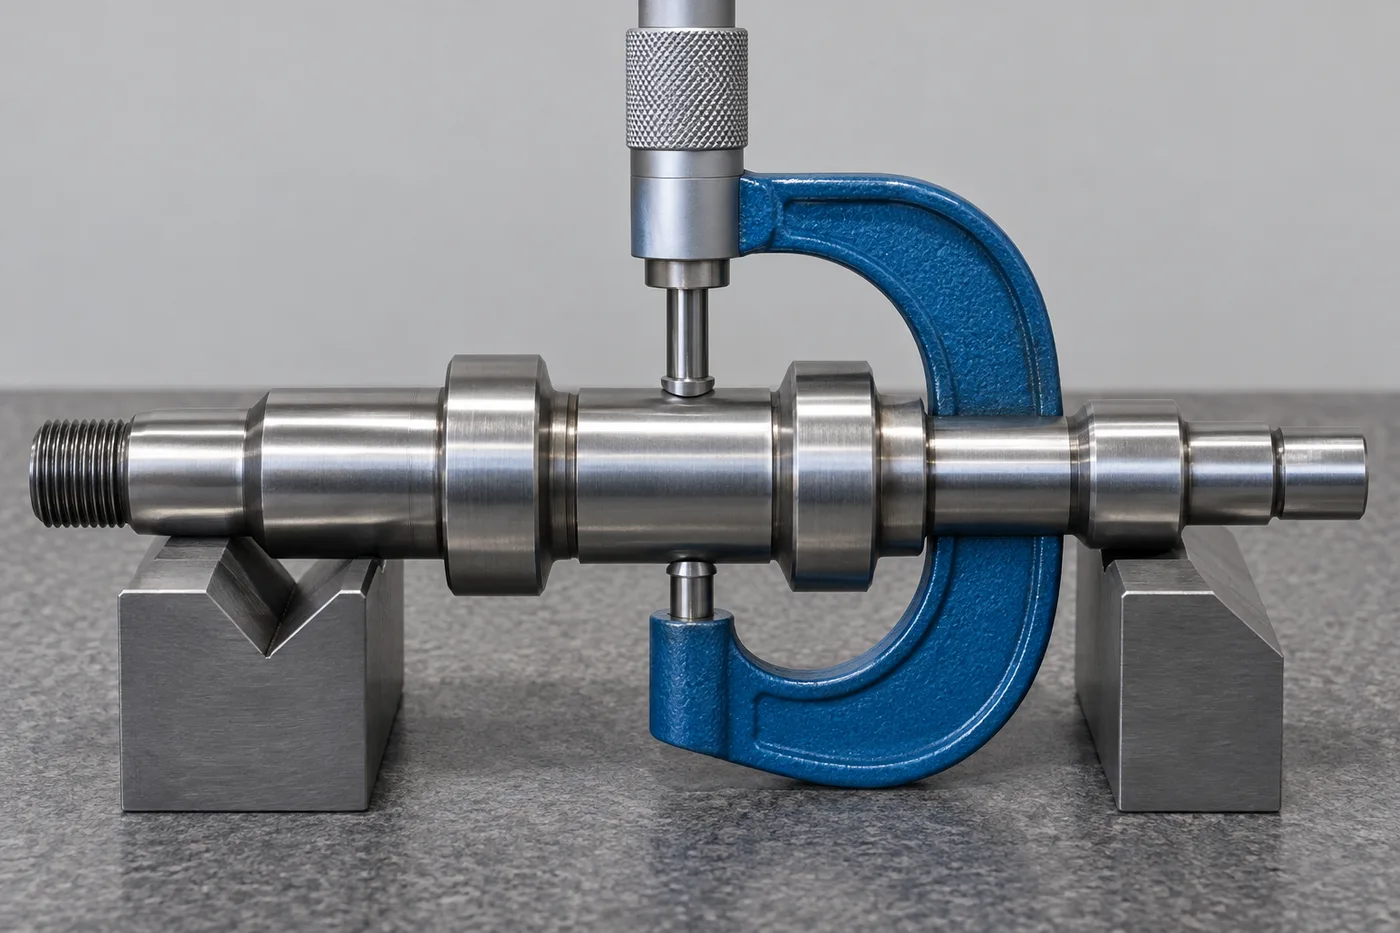
7. 判定に適した測定方法を使う
不適切な測定を試料数で救うことはできません。特性、限界、最終状態、測定器、データム設定、報告単位を定めます。マイクロメータの読みで振れは分からず、目視では硬さを検証できません。特性に合う検査工程とし、測定器の適合性、校正状態、固定方法、温度、限界付近の結果に対する判定ルールを考慮します。
抜取に伴う不確かさと測定の不確かさは別の問題です。検査数を増やせばロットに関する情報は増えますが、系統的な測定偏りが自動的に直るわけではありません。結果が一致しないときは、出荷品が不良だ、受入測定が誤りだと決めつける前に方法を比較してください。関連する検査温度のガイドと振れのガイドでは、結果の不一致を招く代表的な二要因を説明しています。
8. 不適合が出る前に対応を合意する
生産前に、合格・不合格時の処置を記載します。誰が保留にできるか、誰が証拠を検討するか、誰が処置を承認するかを明確にします。不合格ロットには、契約と技術的リスクに応じて、調査、選別、手直し、返品、承認された特別採用などが必要です。不合格試料は、こっそり交換する品の一覧ではなく、定義されたロットに関する証拠です。
適用手順で該当する再抜取の経路が明示的に認められていない限り、合格するまで試料を取り直してはいけません。手直し・選別後の材料には、管理された識別と合意した検証計画が必要です。元の不適合記録を是正処置とともに残します。合否判定を解決せずにロット名を変えたり不良品を除いたりすると、次の報告書が誤解を招きます。
9. 全数選別と工程保証を分ける
特定の特性に100%検査を指定することは適切な場合がありますが、リスクゼロを保証する魔法ではありません。検査範囲はどの品を調べるかを表します。一方、有効性は方法、取扱い、作業者または自動システム、対象状態を検出する能力にも依存します。破壊試験は、納入品を完全な状態のまま全数に適用することは当然できません。
個別確認が必要な場合、特性、方法、記録、不適合時の対応を定めます。リスクに応じた工程管理を組み合わせてください。抜取も選別も、安定した製造工程、材料管理、実際の機能要求を表す図面の代わりにはなりません。何を検査したかを示さずに、検査率だけを宣伝することは避けます。
10. 後から追える出荷承認記録を作る
有用な記録には、ロットと数量、抽出試料、図面改訂、検査特性、適用限界、方法、結果、判定、承認権限が示されます。必要に応じて測定器や設定の参照情報、不適合品の処置も加えます。実測値と、証明書を確認したという記述を区別してください。証拠の種類が異なるため、説明のない一つの「合格」欄に混在させるべきではありません。
承認記録を梱包・出荷識別に結び付けます。分納する場合、それぞれの納入がどのロットと判定を参照するかを説明してください。材料トレーサビリティのガイドは識別の連鎖を、初品検査は初期承認を扱っています。必要な対象範囲を満たさずに、これらを最終ロット検査報告書と呼び替えてはいけません。
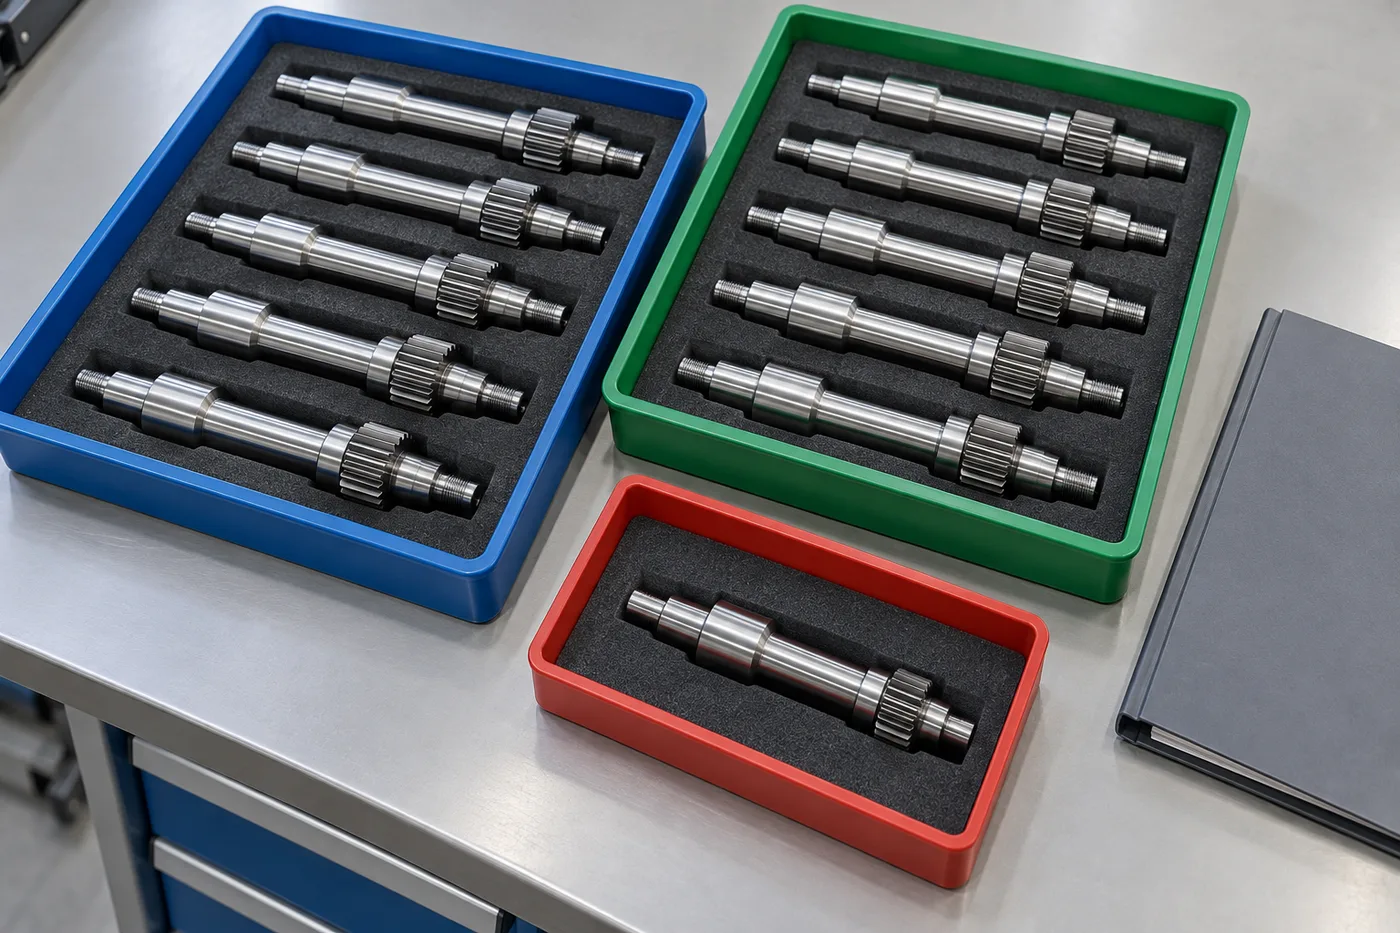
11. 見積依頼と注文書に計画を含める
見積で製造工程を承認した後で追加するのではなく、図面とともに抜取要求を送ります。特性別検査表に顧客承認が必要か、納品に添付する記録、立会検査の要否、不合格時の処置を明示してください。外注処理や試験機関の検査についても、その抜取と証明書を合意範囲に含めるよう明確にします。
供給者は、実行可能性、測定アクセス、文書、検査工数、未解決要求を確認する必要があります。Topshaftは、要求された検査・品質管理範囲とともにカスタムシャフトの引合いを検討できます。これは抜取規格に対する認証や、未合意の計画への自動的な適合を主張するものではありません。図面、数量、工程の変更時には、元の検査取り決めがなお有効かを見直します。
12. 出荷承認前の実務チェックリスト
出荷前に、提示された母集団が承認済みのロット定義と一致するかを確認します。試料選択、特性の検査範囲、実際の検査が合意指示どおりかを確認してください。すべての報告結果が正しい図面と最終状態を参照しているかを点検します。梱包したことを出荷許可とみなす前に、不適合を解決し、必要な承認権限を得ます。
最後に、受入検査側が判定を理解できるようにします。簡潔な表紙に、ロット記録、検査計画、報告書、処置の参照先を示せば、メールに全測定値を転記する必要はありません。報告書が何を代表するか分からなければ、ページ数を増やしても保証は増えません。明確な範囲と追跡可能な判定は、測定数と同じくらい重要です。
よくある質問
抜取品が合格なら、すべてのシャフトの適合が証明されますか?
いいえ。受入抜取検査は、合意した計画に基づくロット判定を支えますが、統計的リスクを伴います。未検査品すべての状態を確定するものではありません。重要特性や安全関連要求には、設計権限者が定める別の管理が必要になる場合があります。試料の合格を、出荷全体の不良ゼロの証明と表現してはいけません。
すべてのシャフト特性に同じ試料数を使えますか?
承認された計画が本当にその範囲を裏付ける場合に限ります。特性ごとに、方法、不具合の影響区分、検証の取り決めが異なることがあります。本数は指示の一部にすぎません。何を確認し、どう結果を数え、不合格後に何をするかを指定します。都合のよい数を一つ選んだだけで、技術検討が完了したと考えないでください。
初品承認だけで繰返し納入に十分ですか?
それだけでは不十分です。初品承認は定義された初期範囲を対象とし、繰返しロットにも合意した製造・出荷管理が必要です。材料、段取り、処理、工具、図面改訂、手直し履歴の変更を確認します。以前の承認報告書は有用な証拠ですが、今回出荷するロットを自動的に説明するものではありません。
供給者と受入側の測定結果が一致しない場合は?
必要に応じて対象母集団を保留し、ロット識別、試料識別、図面改訂、最終状態、測定方法、判定ルールを比較します。手直しや特別採用を選ぶ前に、データム設定、温度、測定器の適合性を確認してください。技術的な結果と契約上のロット処置の両方を解決します。この検討なく数本を交換するだけでは、根本問題が残る可能性があります。
参考資料と案件検討
NIST:受入抜取検査とははロット判定の目的を説明しています。ISO 2859-1は、その計数抜取検査システムの適用範囲を示します。実際の表と手順には合意した規格と版を参照してください。本稿はそれらを転載せず、万能な合格数も推奨していません。
案件ごとの製造検討のため、図面と検査要求をお送りください。形状、材料、数量とともに、ロット定義、重要特性、要求計画、記録、処置ルールを含めます。生産前に必要な証拠を合意することで、購買、技術、品質、受入部門が同じ出荷判定を利用できます。