Trazabilidad Del Material De Los Ejes: Números De Colada, Certificados Y Control De Lotes — Lista OEM
La trazabilidad vincula sus piezas terminadas con material identificado y registros acordados. Defina esa relación antes de comprar. Un certificado de material no demuestra por sí solo qué ejes proceden de ese material. También necesita controlar la identificación durante la fabricación y el envío.
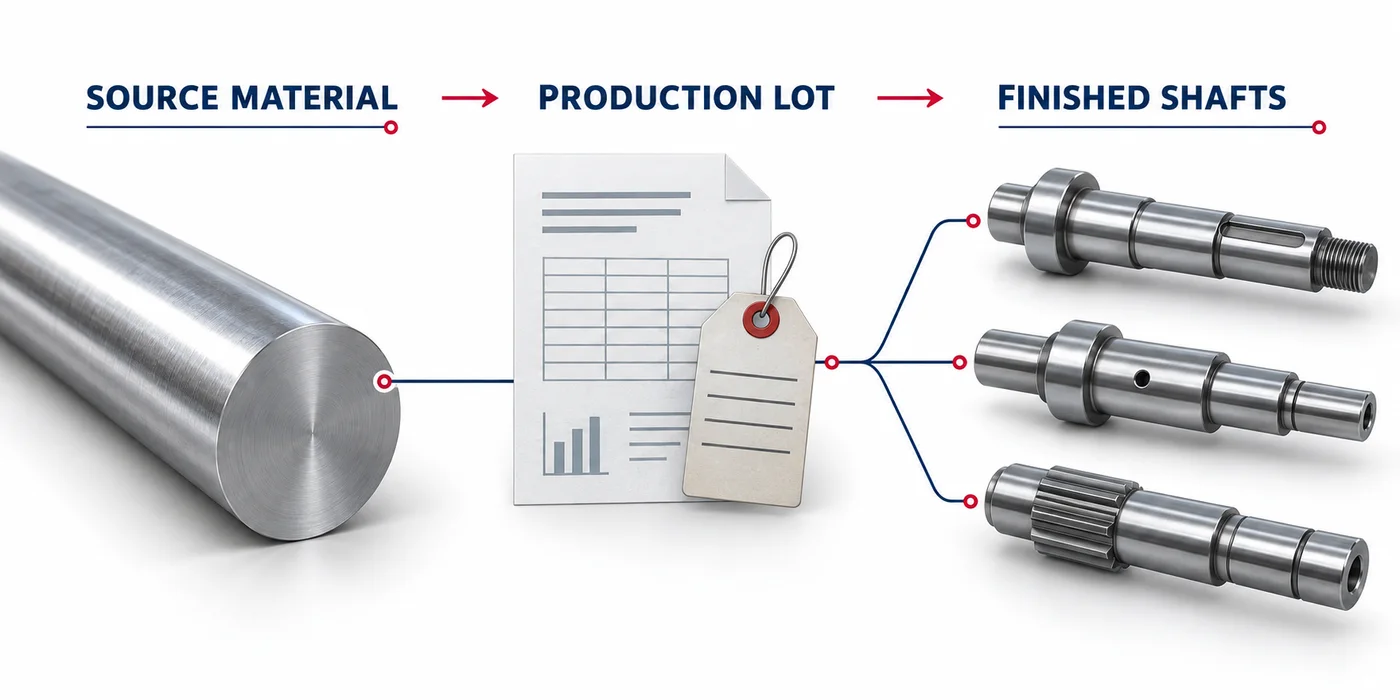
*Ilustración técnica; no es un registro de producción TOPSHAFT ni un proyecto de cliente.*
Qué Debe Demostrar La Trazabilidad
Su sistema debe conectar los ejes entregados con su material de origen y los registros de procesamiento pertinentes.
Pregúntese si puede seleccionar un eje entregado e identificar su origen documentado. Después, compruebe si puede identificar otras piezas que compartan ese origen.
La primera pregunta facilita la aceptación. La segunda permite delimitar las piezas afectadas cuando aparece un problema. No todas las aplicaciones requieren idéntico seguimiento.
En algunos pedidos basta una identificación controlada por lote. Otros requieren números de serie individuales vinculados a fabricación e inspección. El contrato, el riesgo y los requisitos del cliente determinan el nivel adecuado.
Evite exigir «trazabilidad completa» sin definirla. Especifique registros, identificación, conservación y relaciones necesarias. Acuerde qué organización mantiene los registros y los facilita cuando se solicitan.
Defina también el alcance del seguimiento. ¿Termina en la colada del material? ¿Incluye forja, tratamiento térmico, recubrimiento e inspección final?
Número De Colada Y Lote De Producción Son Diferentes
El identificador de colada y el de lote de producción describen agrupaciones distintas.
El número de colada suele identificar una fusión según el sistema del productor del material. El lote de producción agrupa piezas bajo una definición de fabricación acordada. Un pedido identifica una transacción comercial, no necesariamente un único origen.
Una orden puede consumir varias coladas. Una colada puede abastecer varias órdenes. Los registros deben conservar esas relaciones sin suponer una correspondencia individual.
| Identificador | Relación Que Debe Establecer | Lo Que No Demuestra Por Sí Solo |
|---|---|---|
| Número de colada | Vínculo con documentación de inspección del material | Dimensiones o historial del eje terminado |
| Lote de material recibido | Vínculo con existencias recibidas y registros del proveedor | Una fusión única, salvo correspondencia explícita |
| Lote de producción | Grupo de fabricación definido y materiales utilizados | Tratamiento térmico común, salvo registro |
| Lote de procesamiento | Piezas incluidas en una operación concreta | Identidad original sin vínculos anteriores |
| Número de serie | Identidad de un eje individual | Conformidad sin documentación justificativa |
En lotes divididos, conserve la relación entre origen y subdivisiones. Si envía un lote a dos subcontratistas, identifique ambos grupos. Registre separadamente sus referencias de procesamiento.
Trate igual los sobrantes. Un remanente de barra reutilizable necesita conservar su identidad antes de volver al almacén. La apariencia o la posición en una estantería no sustituyen una identificación controlada.
Qué Revisar En Un Certificado De Material
Compare el certificado con los requisitos del pedido y la identidad del material recibido.
Confirme primero el emisor y la referencia documental. Revise designación, especificación aplicable, forma del producto y condición de suministro. Compare después la colada con los marcados del material y los registros de compra.
Contraste los resultados indicados con los requisitos aplicables. Un nombre de grado conocido no demuestra todas las propiedades exigidas. Las designaciones similares pueden variar según normas, formas y condiciones de suministro.
La selección del material del eje debe fijar esos requisitos antes de revisar el certificado.
Siga esta secuencia documental:
- Relacione el certificado con el material recibido y las referencias de entrega.
- Confirme el grado y la especificación exigidos.
- Verifique la forma del producto y la condición de suministro.
- Revise los resultados químicos requeridos por la especificación.
- Revise los resultados mecánicos aplicables y sus condiciones de ensayo.
- Compruebe los ensayos adicionales exigidos por el pedido.
- Resuelva omisiones y contradicciones antes de liberar material a producción.
Los resultados mecánicos describen el material ensayado y su condición documentada. No establecen automáticamente las propiedades de cada eje después del procesamiento. Un tratamiento térmico posterior requiere verificaciones y registros acordados.
El certificado del material recibido tampoco sustituye la inspección dimensional. El eje terminado debe aceptarse contra su plano y plan de inspección aprobado.
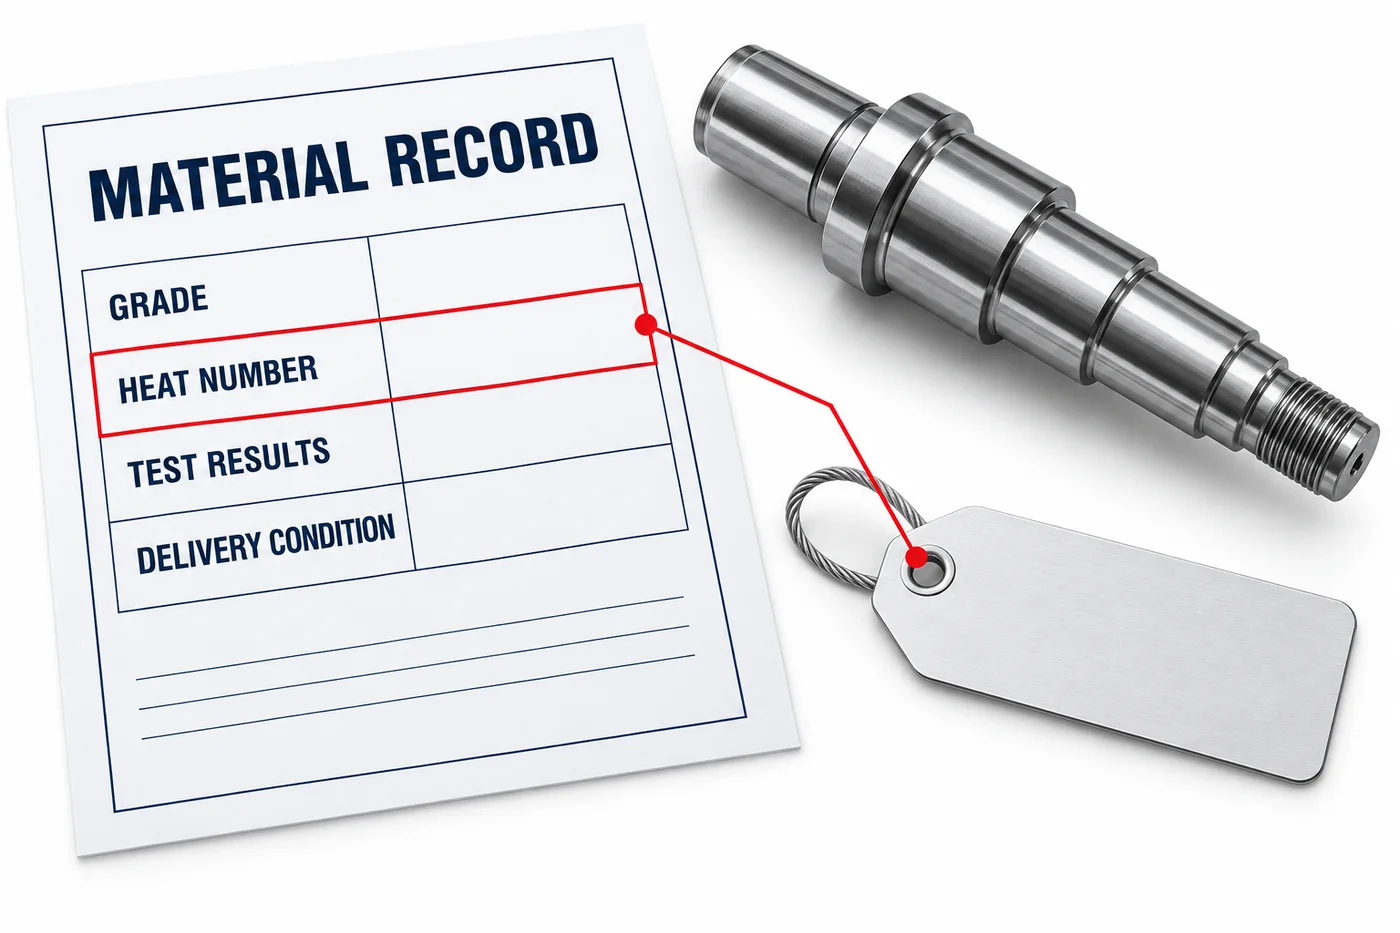
*Diseño documental ilustrativo; no es un certificado de inspección auténtico.*
Acuerde El Tipo De Certificado Antes De Comprar
Especifique el documento de inspección antes de adquirir material, no después de terminar los ejes.
Si el proyecto aplica EN 10204, indique explícitamente el tipo documental. No suponga que «certificado de material» significa lo mismo para todos los proveedores.
Los tipos 3.1 y 3.2 tienen diferentes modalidades de validación. El segundo incorpora verificación independiente adicional. Consulte la norma aplicable y el contrato para los requisitos exactos. El resumen de RINA explica la diferencia y las inspecciones asociadas.
No solicite tipo 3.2 únicamente porque parezca más completo. Determine si lo exige el contrato o la aplicación. Organice inspecciones y presencia en ensayos antes de las etapas correspondientes.
Recopilar documentos posteriormente puede revelar pruebas ausentes. No recrea automáticamente inspecciones no realizadas ni identidades perdidas. Confirme viabilidad, responsabilidades y calendario durante la cotización.
Un albarán del distribuidor y un documento del productor cumplen funciones diferentes. Cuando intervienen intermediarios, preserve el vínculo entre el material suministrado y su documentación original.
No aplique indiscriminadamente terminología documental de metales a ejes cerámicos o poliméricos. Acuerde documentación adecuada al material y la aplicación.
Cómo Mantener La Identificación Durante La Fabricación
La identificación debe permanecer controlada cuando corte, mecanizado o procesamiento eliminan las marcas originales.
Antes de cortar, compruebe la identidad del material principal contra los registros de trabajo. Transfiérala a piezas cortadas o recipientes controlados mediante un método aprobado.
Una hoja de ruta puede relacionar orden, referencia de material y cantidad. Solo sirve si las piezas correctas permanecen con ese registro. Una hoja junto a componentes mezclados ofrece poca protección.
Defina cómo se gestionan bandejas, trabajo en curso y piezas rechazadas durante el mecanizado. Separe material no identificado del liberado. No reincorpore piezas sueltas basándose únicamente en su parecido.
Para tratamiento térmico o recubrimiento externo, identifique lote y cantidad enviados. Exija esa referencia en los registros del procesador. Compruebe cantidad y documentación al retorno antes de reanudar producción.
Actualice el historial si hay piezas desechadas, sustituidas o retrabajadas. La cantidad enviada debe concordar con las piezas liberadas. Investigue añadidos inexplicados en lugar de considerar inocuas las piezas extra.
La inspección final debe indicar artículo, revisión del plano e identidad del lote correctos. Use su plan de inspección de primera pieza para comprobar documentación y características físicas.
Elija Una Identificación Que Proteja Las Superficies Funcionales
Seleccione un método que conserve la trazabilidad y la función del eje.
El marcado individual no siempre es la mejor solución. Estampación, grabado y láser afectan las superficies de manera diferente. Revise ubicación, profundidad y método con ingeniería.
Evite marcas no especificadas en asientos de rodamientos, superficies de sellado, transiciones sensibles a fatiga y ajustes críticos. Indique zonas autorizadas en el plano cuando se requiera identificación individual.
Si el marcado permanente resulta inadecuado, etiquetas, recipientes o embalajes controlados pueden identificar lotes. Su idoneidad depende del manejo y del contrato.
Compruebe resistencia de etiquetas a limpieza, aceite y almacenamiento. Deben permanecer legibles y adheridas sin contaminar superficies funcionales. No coloque adhesivos sobre superficies de contacto de precisión sin aprobación.
Durante el montaje conserve la relación requerida entre el eje y el registro del conjunto. De lo contrario, la trazabilidad desaparece al desechar el embalaje.
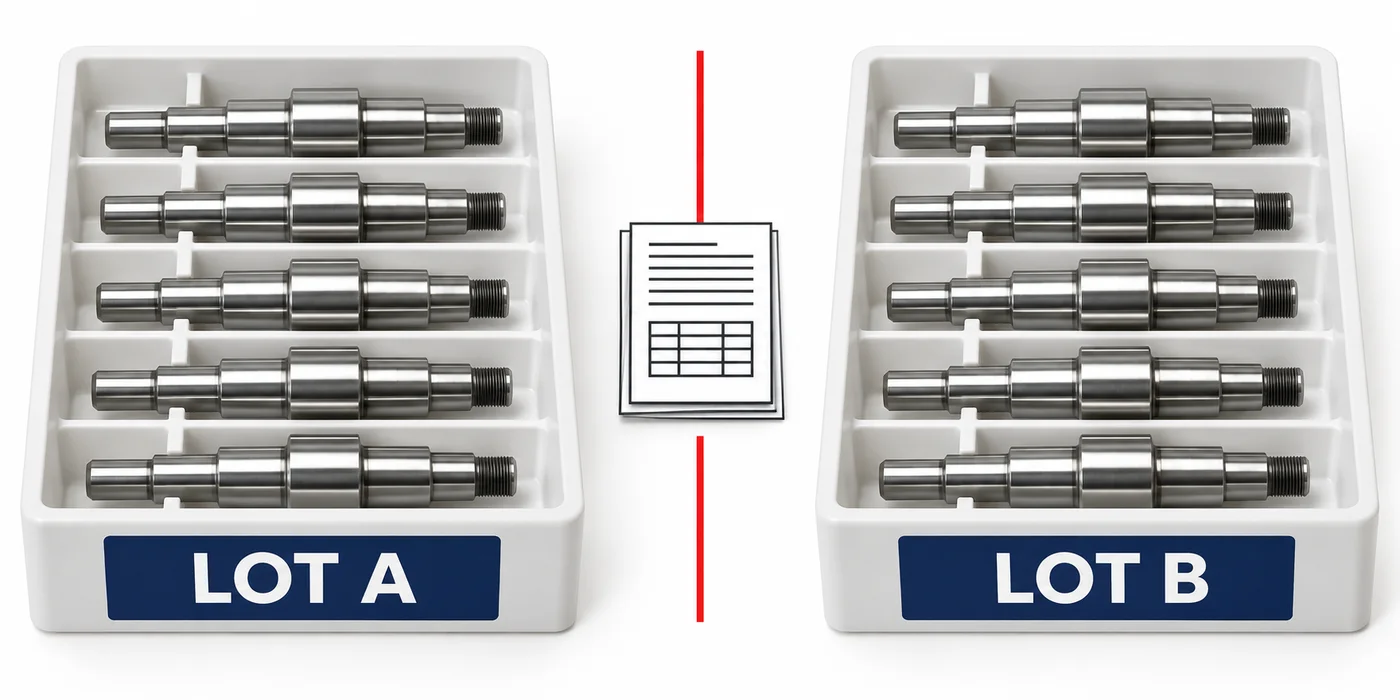
*Ilustración de principios de segregación; no corresponde a un envío real.*
Por Qué La PMI No Sustituye La Trazabilidad
La identificación positiva de materiales ayuda a verificar material, pero no reconstruye un historial de fabricación perdido.
Seleccione el método según los elementos y diferencias que deba comprobar. Instrumento, calibración, superficie y muestreo influyen en el resultado.
La XRF portátil no mide carbono. Por tanto, no distingue por sí sola grados cuya diferencia depende del carbono. La comparación de Thermo Fisher explica esta limitación y otros métodos analíticos.
Un resultado químico adecuado no demuestra condición térmica, propiedades mecánicas ni resistencia a fatiga. Tampoco identifica la colada original sin una relación documental establecida.
Si el pedido exige PMI, defina método, aceptación, muestreo e identificación del informe. Especifique si se realiza antes o después del recubrimiento y cómo gestionar las marcas de ensayo.
No sustituya documentos requeridos por PMI sin una disposición aprobada. Responden a preguntas diferentes y ambos pueden ser necesarios.
Qué Incluir En La Solicitud De Cotización Y El Pedido
Su solicitud debe definir las pruebas necesarias para aceptación y las hipótesis de precio del proveedor.
Incluya plano, especificación de material y cantidad. Añada demanda anual cuando afecte abastecimiento o planificación de lotes. Indique sustituciones prohibidas y aprobaciones necesarias.
Especifique estos puntos documentales:
- Documento del material de origen y tipo de certificado, cuando proceda.
- Nivel de seguimiento: colada, lote de producción o eje individual.
- Reglas para varias coladas dentro de una entrega.
- Método y ubicación del marcado, o identificación controlada de recipientes.
- Vínculos con registros de tratamiento térmico, recubrimiento e inspección.
- Plazos de entrega documental y revisión del cliente.
- Conservación, expectativas de recuperación y organización responsable.
- Gestión de sobrantes, retrabajos, sustituciones y entregas parciales.
Por ejemplo, puede prohibir mezclar coladas en una unidad de embalaje etiquetada. También puede permitirlo con identificación separada y correspondencia documental. Decídalo expresamente, sin dejar que el proveedor adivine.
Use la lista de RFQ para ejes de precisión para coordinar documentación, geometría, acabado e inspección.
Los controles adicionales pueden afectar coste y plazo. Aprovisionamiento separado, serialización, revisión documental y ensayos presenciados requieren planificación. Pida identificar esos efectos sin debilitar los controles exigidos.
Verifique La Trazabilidad En Recepción
La inspección de recepción debe comprobar el vínculo entre piezas, etiquetas y registros presentados.
Empiece por el pedido y la revisión aprobada del plano. Compare lista de empaque, cantidades y referencias de lote. Confirme disponibilidad y legibilidad de los documentos exigidos.
Seleccione una unidad de embalaje y siga su identificación hacia atrás. Localice referencia de producción y documento de origen correspondientes. Si se exige serialización, compruebe su correspondencia y no solo la etiqueta exterior.
Use una lista de recepción con responsabilidades asignadas. Compras confirma entrega documental; calidad revisa aceptación técnica. Ninguna revisión debe sustituir silenciosamente a la otra.
Preserve identificación al trasladar piezas al almacén interno. Registre la nueva ubicación sin eliminar la referencia original. En retiradas parciales, conserve la identidad del remanente.
Antes de aprobar producción repetitiva, puede probar la recuperación de documentos. Solicite los registros acordados de un lote. Revise sus relaciones reales, no simplemente cuente archivos.
Defina muestreo y alcance según su plan de calidad aprobado. Este ejemplo no prescribe una frecuencia universal.
Si encuentra inconsistencias, retenga las piezas afectadas hasta investigar. Un certificado atractivo no compensa una bandeja sin identificar.
Cómo Gestionar Registros Ausentes O Contradictorios
Retenga material o ejes cuando no pueda establecer su identidad o documentación requerida.
Registre la discrepancia y delimite la población potencialmente afectada. Conserve etiquetas, registros de entrega y documentos de procesamiento disponibles. Pida investigar con registros originales.
Distinga una omisión documental de una cadena de identificación rota. Una copia perdida puede recuperarse. Un origen desconocido representa otro problema.
No cambie identificadores solo para hacer coincidir documentos. Las correcciones deben estar autorizadas, justificadas y vinculadas a pruebas. Mantenga visible la discrepancia original en el registro de disposición.
Los ensayos adicionales pueden apoyar decisiones técnicas, pero deben abordar la incertidumbre real. El análisis químico no demuestra todos los requisitos de procesamiento ausentes.
Liberación, devolución, sustitución o concesión deben seguir su proceso de calidad autorizado. Un plazo de compra no demuestra conformidad del material.
Revise Los Requisitos Con TOPSHAFT Antes De Producir
Acuerde la documentación del proyecto con TOPSHAFT antes de aceptar una ruta de fabricación o realizar el pedido.
Envíe conjuntamente especificación, revisión del plano y requisitos de trazabilidad. Pregunte qué documentos acompañan la entrega y cuáles se conservan. Confirme inspecciones externas antes de producir.
No suponga que cualquier origen permite cualquier certificado. Disponibilidad y pruebas deben confirmarse para el abastecimiento propuesto. Esta lista no promete certificados ni servicios de inspección particulares para todos los pedidos.
Preguntas Frecuentes
Su plan de aceptación debe resolver estas preguntas antes de producir.
¿Cada Eje Necesita El Número De Colada Grabado?
No. Nivel de seguimiento y método permitido dependen del contrato y la aplicación. Puede bastar identificación controlada por lote.
¿Una Entrega Puede Incluir Varias Coladas?
Sí, si el pedido lo permite y la identificación sigue clara. Defina antes segregación y correspondencia documental.
¿El Certificado Es Un Informe De Inspección De Pieza Terminada?
No. Documentación de origen e inspección final cubren requisitos distintos. Vincule ambas al lote entregado cuando corresponda.
¿La PMI Demuestra El Tratamiento Térmico?
No. La identificación química no establece el historial térmico requerido ni las propiedades mecánicas obtenidas.
¿La XRF Confirma Por Sí Sola Inoxidables De Bajo Carbono?
No. No mide carbono. Seleccione un método y criterios adecuados cuando sea necesario verificarlo.
¿Puede Recuperarse La Trazabilidad Después Del Mecanizado?
A veces los registros originales resuelven la brecha. Los ensayos solos no recrean una cadena perdida ni pruebas históricas ausentes.
¿Cuánto Tiempo Deben Conservarse Los Registros?
Fije el plazo según contrato, obligaciones del producto y sistema de calidad. No suponga un periodo universal.
¿Qué Enviar Para Una Revisión Documental?
Envíe plano, especificación, cantidad, certificado requerido y alcance del seguimiento. Incluya requisitos de inspección y conservación del cliente.
Defina Las Pruebas Antes De Comprar
La trazabilidad funciona si identidad y registros permanecen conectados durante fabricación. Defina esa conexión antes de adquirir material. Contacte con TOPSHAFT con su plano y requisitos documentales para revisar el suministro propuesto.