
Temperatura De Inspección De Ejes De Precisión: Acondicionamiento, Dilatación Y Aceptación — Checklist OEM
Un eje puede parecer conforme en el proveedor y sobredimensionado en recepción sin que ningún instrumento esté claramente defectuoso. Antes de hablar de retrabajo, determine si ambas mediciones describen la misma característica, condición del material y temperatura de referencia. La temperatura forma parte del método de medición, no es solo un número en la pared de la sala. Esta guía ayuda a compras, ingeniería y calidad a acordar controles prácticos sin inventar un tiempo de estabilización ni una variación térmica universales.
*Ilustración técnica, no fotografía de producción de TOPSHAFT. Las disposiciones son explicativas, no instrucciones de operación aprobadas.*
Definir A Qué Se Refiere La Dimensión
Empiece por el plano. ¿Se evalúa un apoyo, una distancia entre hombros o la longitud total? ¿El resultado corresponde a la temperatura real de inspección o está corregido a una referencia acordada? El diámetro nominal por sí solo no responde. Registre revisión, unidades, grado del material y condición final antes de comparar informes.
La publicación de NIST sobre ISO 1 identifica 20 °C como temperatura normalizada de referencia para propiedades geométricas y dimensionales. Esto no obliga a realizar físicamente toda medición exactamente a 20 °C. Sí exige justificar técnicamente diferencias, correcciones e incertidumbre cuando influyen en la exactitud requerida. La consigna del aire acondicionado no demuestra la condición térmica de la pieza.
Separe conformidad dimensional y comportamiento en servicio. Un eje especificado a una referencia puede dilatarse funcionando; una lectura caliente no demuestra automáticamente que el plano sea incorrecto. Ingeniería debe evaluar por separado las holguras operativas. Consulte la guía de apoyos de rodamiento para definir el ajuste y añada las condiciones de inspección, sin cambiar silenciosamente los límites dimensionales.
Identificar Todo El Sistema Térmico De Medición
Considere pieza, instrumento, patrón, soporte y aire como un sistema conectado. Un eje recién rectificado, lavado o transportado puede no estar a la temperatura de la sala. Un patrón guardado en otro armario también puede diferir. Incluso a igual temperatura, dos objetos no necesariamente se dilatan igual, porque sus materiales y construcciones pueden ser distintos.
Pregunte dónde se mide la temperatura y por qué representa la dimensión inspeccionada. Un sensor ambiental cómodo no demuestra directamente que el núcleo de un eje grueso o su apoyo estén estabilizados. Una sonda en un extremo puede no detectar un gradiente longitudinal. Defina ubicaciones, contactos y precauciones en el plan; no coloque dispositivos no aprobados sobre una superficie crítica acabada.
Las preguntas de metrología dimensional de NIST explican que la corrección depende tanto de la temperatura como del coeficiente de dilatación térmica. Use ese principio para cuestionar un resultado corregido sin explicación. Más decimales no prueban que la medición térmica, la hipótesis del material o la compensación sean adecuadas para aceptar la pieza.
Estimar La Sensibilidad Antes De Elegir Controles
Un cálculo aproximado permite decidir qué atención merece la temperatura. Para una dimensión calentada uniformemente, el cambio aproximado es delta L = alpha × L × delta T. Alpha es un coeficiente lineal supuesto, L la dimensión de referencia y delta T la diferencia térmica. Es una aproximación educativa; el procedimiento validado debe considerar material y equipos reales.
Solo como ejemplo, suponga alpha = 12 × 10^-6 por kelvin, diámetro de 50 mm y diferencia de 5 K. El cambio estimado del diámetro es 0,003 mm, o 3 micrómetros. Con las mismas hipótesis, una longitud de 500 mm cambia aproximadamente 0,030 mm. No son una especificación de ningún acero, recomendación de tolerancia ni autorización para restar una corrección fija al informe.
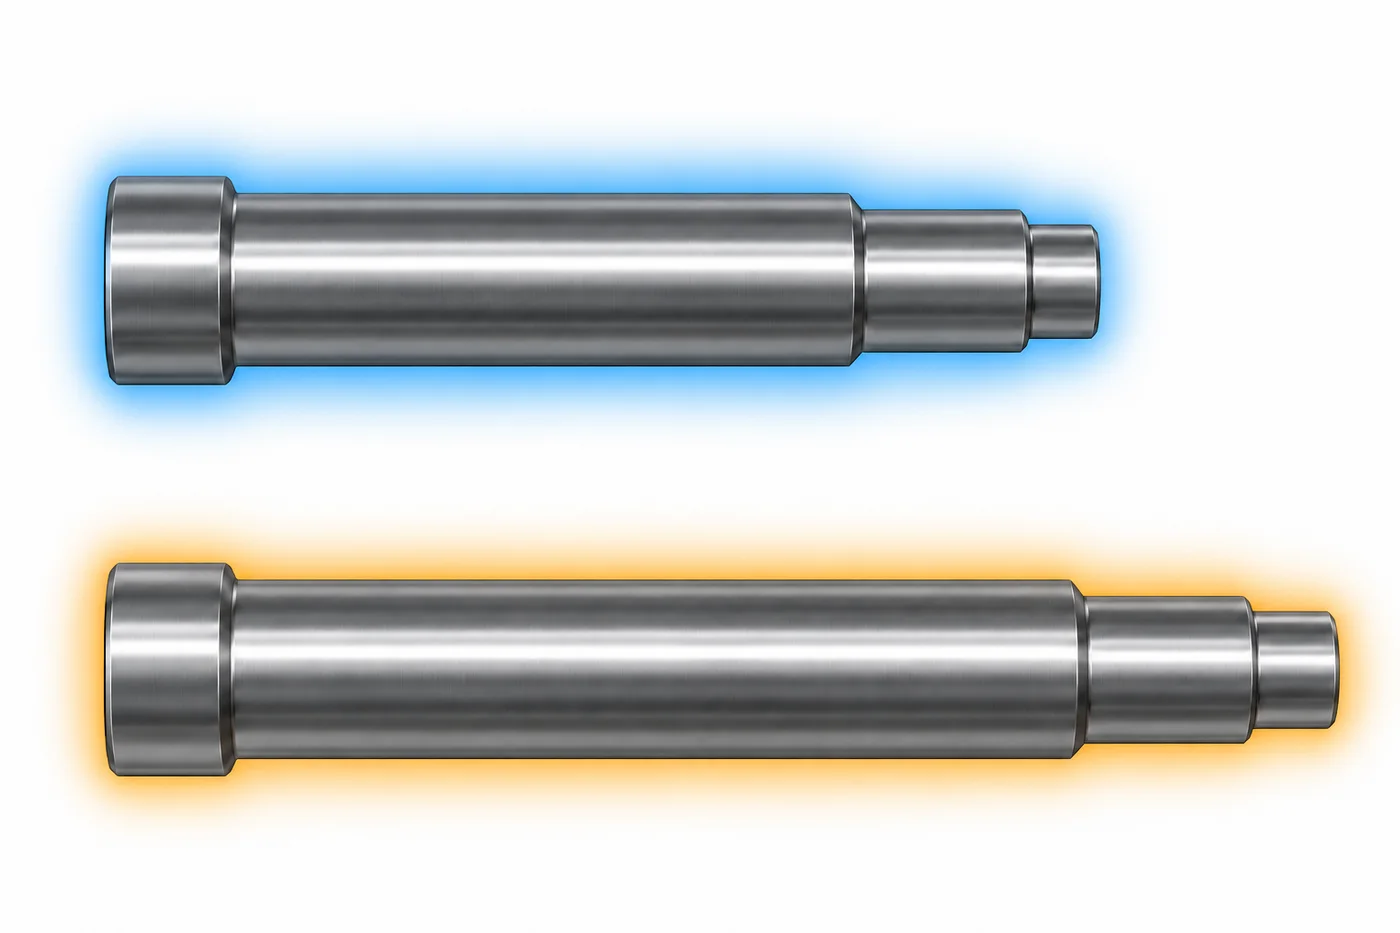
*Ilustración conceptual de dilatación. La diferencia visual está exagerada; no implica escala dimensional ni coeficiente de un material.*
Compare la sensibilidad térmica con la tolerancia real y la incertidumbre prevista. Un cambio irrelevante para una característica puede ser importante para otra. No elija controles solo por la longitud total: un asiento pequeño puede tener tolerancia exigente mientras la longitud total admite más variación. Revise individualmente las características críticas y documente el razonamiento.
Acondicionar Sin Inventar Una Espera Universal
Acondicionar significa establecer condiciones apropiadas y suficientemente estables para la medición. No consiste en dejar todo eje treinta minutos arbitrarios sobre una mesa. Tamaño, material, temperatura inicial, embalaje, aire, soportes e incertidumbre requerida influyen. Un tiempo universal puede ser innecesariamente caro o técnicamente insuficiente.
Acuerde un criterio práctico de liberación con metrología. Puede incluir temperatura de la pieza, estabilidad durante un intervalo definido, comparación con referencias y límites justificados por la evaluación de incertidumbre. Demuestre el criterio para la familia y el método. Conserve las condiciones reales; una casilla «acondicionado» aporta menos que las observaciones que la sustentan.
Organice la cola para impedir que piezas recién procesadas entren inadvertidamente al control final. Separe recepción, acondicionamiento y piezas liberadas para medir. Identifique componentes y estado protegiendo superficies. Un cuello de botella debe activar una revisión de planificación o método, no la decisión indocumentada de medir caliente suponiendo que la diferencia desaparecerá.
Reducir Las Perturbaciones Durante La Medición
El acondicionamiento no es permanente. Mover el eje junto a una máquina, apoyarlo en un soporte más caliente o sujetar un apoyo durante mucho tiempo puede alterar las condiciones. Organice la secuencia para minimizar manipulaciones innecesarias respetando seguridad y protección superficial. No suponga que los guantes por sí solos ofrecen una barrera térmica cuantificada.
Compruebe repetibilidad mediante una secuencia planificada, no tocando repetidamente hasta que parezca detenerse la lectura. Observe si el cambio sigue el tiempo, la manipulación, la dirección de medición o la puesta a cero. Esto ayuda a distinguir deriva térmica de alineación, fuerza de contacto, suciedad u otras causas. Una tendencia exige investigar; por sí sola no demuestra una causa concreta.
Para ejes largos o montajes de distintos materiales, revise efectos adicionales de los soportes durante acondicionamiento y medición. Evalúe tanto el montaje físico como la corrección matemática. Cambiar soportes, secuencia o ubicación del patrón puede exigir revisar el método aunque el modelo de instrumento y la consigna térmica sean iguales.
Documentar La Compensación Antes De Usarla
La compensación automática puede ayudar, pero hay que saber qué compensa. Confirme material configurado, entrada térmica, referencia, configuración instrumental y versión pertinente del software. Siga instrucciones del fabricante y procedimiento aprobado. Compensar la propia escala del instrumento no significa compensar automáticamente la pieza.
Indique si el informe contiene valores brutos, corregidos o ambos. Conserve información suficiente para reconstruir la corrección, incluida fuente del coeficiente y limitaciones aprobadas. Si cambia grado o condición suministrada, revise las hipótesis. Un coeficiente de una aleación ajena puede producir un informe numéricamente ordenado pero menos fiable.
Incluya la medición térmica al revisar equipos. Resolución, calibración, ubicación, calidad del contacto y respuesta afectan la utilidad del sensor. Una sonda fiable en aire no es automáticamente apta para contacto en un apoyo estrecho. Defina la aplicación y evalúe si la cadena sostiene la incertidumbre declarada del resultado dimensional.
Nunca corrija un gradiente fingiendo que todo el eje tiene una temperatura uniforme conocida. Una corrección simple de diámetro tampoco demuestra redondez, rectitud o descentramiento. Estas características dependen del montaje y método completos. Use la guía de descentramiento del eje para separar evaluación geométrica y estrategia térmica.
Crear Un Acuerdo De Inspección Útil
La siguiente lista asigna responsabilidades antes de la orden. Complétela con requisitos del proyecto; no es una norma genérica de aceptación. Mantenga suficiente coherencia entre inspección final y recepción para investigar discrepancias mediante evidencias comparables.
| Tema | Acordar antes de producir | Evidencia conservada |
|---|---|---|
| Referencia | Plano, unidades y temperatura aplicables | Plano y plan aprobados |
| Material | Grado, condición y fuente del coeficiente utilizado | Identidad e hipótesis de cálculo |
| Acondicionamiento | Criterio validado y manipulación | Temperaturas observadas, tiempos y estado |
| Equipos | Instrumento, patrón, sensor y alcance de compensación | Identificadores, ajustes y calibración pertinente |
| Resultado | Ubicación, método, valor bruto o corregido | Registro e incertidumbre cuando proceda |
| Aceptación | Regla de decisión y escalado | Disposición autorizada y evidencias |
*Disposición ilustrativa. Pantallas y formularios vacíos no representan mediciones, certificados de calibración ni resultados de clientes.*
Resolver Resultados Límite Antes Del Retrabajo
Cuando el valor está cerca del límite, no promedie informes incompatibles hasta obtener aceptación. Confirme identidad, ubicación, superficie, ajustes y referencia térmica. Repita con condiciones estables acordadas y método apropiado. Conserve originales y repeticiones para mantener la trazabilidad de la investigación.
La aceptación debe seguir la regla y el tratamiento de incertidumbre acordados, no la preferencia del operador. Si la orden no define resultados límite, consulte calidad e ingeniería antes de envío o retrabajo. La temperatura no es una excusa automática para aceptar una característica realmente no conforme.
Evite mecanizado irreversible mientras se discuta la base de medición. Retirar unos micrómetros puede afectar ajuste, acabado, reserva de recubrimiento o procesos posteriores. Consulte la guía de revisiones y cambios del plano cuando haga falta un cambio autorizado. Registre la decisión para que una discrepancia informal no se convierta en un cambio de diseño sin documentar.
Conectar La Solicitud De Oferta Con La Recepción
Al cotizar, identifique las características más sensibles a condiciones de medición. Pida la ruta de inspección propuesta y los servicios externos incluidos. Una declaración general sobre fabricación de precisión no demuestra laboratorio controlado, capacidad específica de sensor o servicio acreditado. Confirme expresamente pruebas y responsabilidades comerciales.
Recepción necesita las condiciones aprobadas, no solo un certificado de conformidad. Mantenga trazabilidad entre eje, informe y comprobación del cliente. Si el transporte atraviesa ambientes muy distintos, permita establecer condiciones propias adecuadas. La guía de inspección de primera pieza organiza la comparación inicial antes de entregas habituales.
En pedidos repetidos, revise el proceso tras cambios relevantes de material, instrumento, distribución o subcontratista. Ambas organizaciones deben disponer de las hipótesis aprobadas. Evalúe métodos alternativos para reducir plazos frente a los requisitos originales antes de utilizarlos. La urgencia comercial no debe cambiar silenciosamente referencia, regla de decisión ni pruebas exigidas para autorizar el envío.
Preguntas Habituales De Compradores OEM
¿Todos Los Ejes Deben Medirse En Una Sala A 20 °C?
No necesariamente. Referencia y exactitud determinan controles o correcciones justificadas. El rótulo de la sala no demuestra condiciones apropiadas de pieza, instrumento y patrón. Use un método validado y conserve evidencias.
¿Cuánto Tiempo Debe Estabilizarse Un Eje?
No hay una duración universal. Defina y demuestre un criterio para la familia, condición inicial y método. Tamaño, material, embalaje e incertidumbre cambian el tiempo necesario. Una espera arbitraria no sustituye validación.
¿Podemos Usar El Mismo Coeficiente Para Todos Los Ejes?
No. Confirme el material real y la aplicabilidad del coeficiente. El ejemplo de este artículo no recomienda una entrada de base de datos. Si la incertidumbre del coeficiente importa, inclúyala en la evaluación y no lo trate como exacto.
¿Un Certificado De Calibración Elimina Los Efectos Térmicos?
No. La calibración importa, pero también las condiciones reales. Compruebe instrumento, patrón y entradas térmicas como sistema. Determine si se compensa instrumento, pieza o ambos y siga instrucciones aprobadas.
¿Debe El Proveedor Informar Dimensiones Brutas O Corregidas?
Acuerden antes de producir. Identifique la referencia de la corrección y conserve hipótesis y entradas. Ambas lecturas pueden ayudar a investigar, pero la base de aceptación debe ser inequívoca y coherente con el plan aprobado.
¿Qué Enviar En Una Solicitud Sensible A La Temperatura?
Adjunte revisión, características críticas, material y condición final, tolerancias, pruebas esperadas y regla requerida. Solicite aclaración de acondicionamiento y medición. La lista de solicitud de oferta de ejes ayuda a completar el paquete técnico.
Hacer De La Temperatura Un Requisito Compartido
No se pretende complicar cada inspección. Proporcione controles a característica, tolerancia y decisión. Acuerde referencia, valide el método y guarde registros que expliquen el resultado. Una estrategia clara permite discutir la misma dimensión sin confundir cambios de diseño, comportamiento operativo e incertidumbre de medición.