
Stichprobenpläne für Wellen: Losdefinition, kritische Merkmale und Annahme — OEM-Checkliste
Ein Prüfbericht kann richtige Messwerte enthalten und dennoch keine Versandentscheidung tragen. Häufig fehlt die Verbindung zum Stichprobenplan: Welche Wellen sind vertreten, wie wurden Teile ausgewählt, welche Merkmale geprüft und was folgt auf einen Fehler? Für OEM-Einkauf und Qualität ist „einige Teile prüfen“ keine brauchbare Annahmeanforderung. Dieser Leitfaden verbindet Stichproben mit Zeichnung und beherrschtem Fertigungslos, ohne eine willkürliche Probenzahl als universell sicher auszugeben.
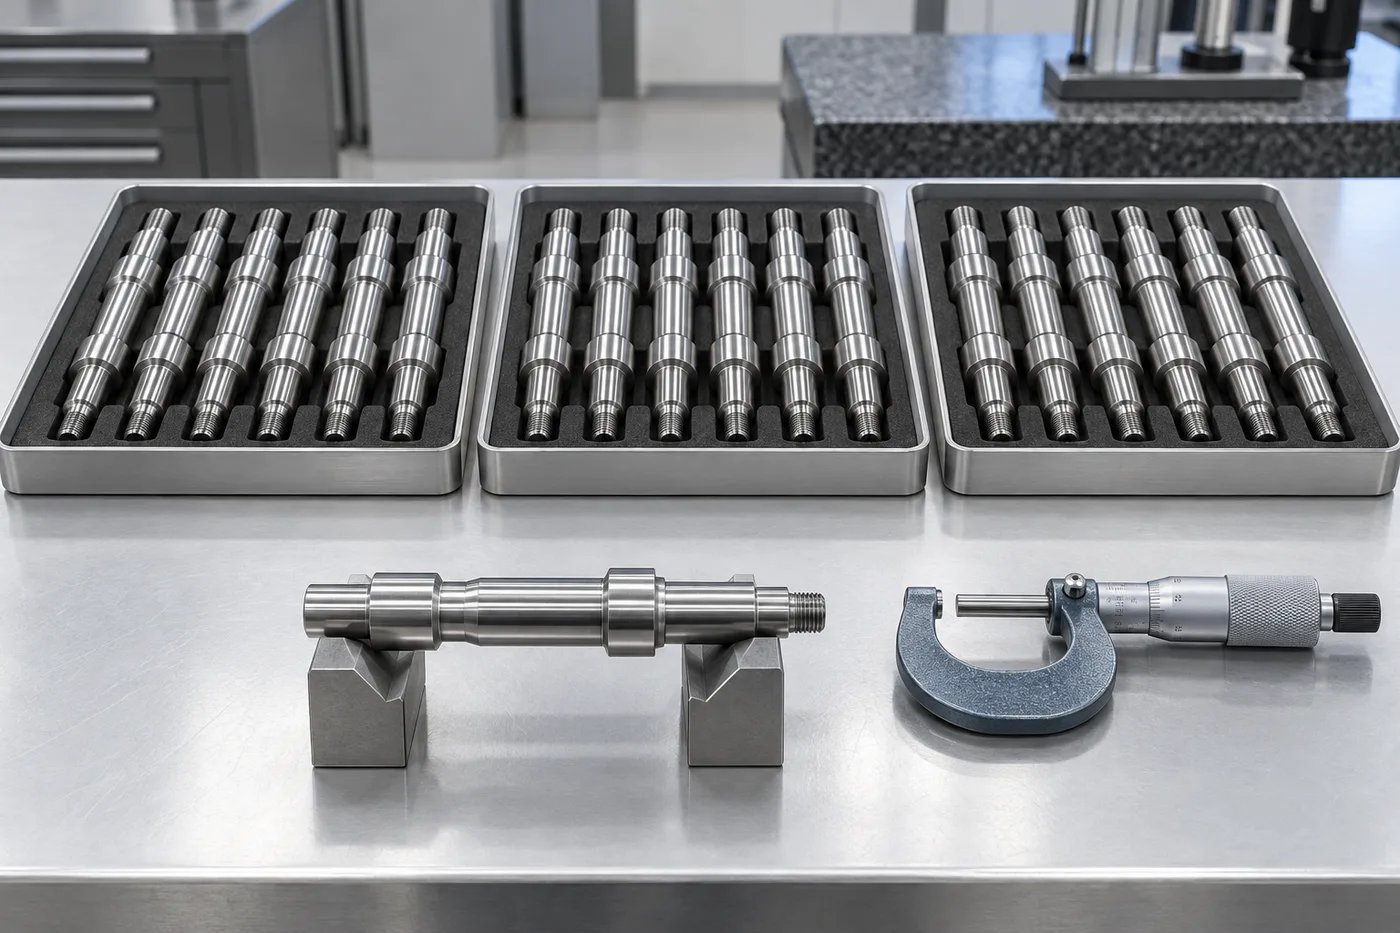
1. Drei unterschiedliche Prüffragen trennen
Die Erstmusterprüfung fragt, ob ein erstes Teil und sein Fertigungsweg die freigegebene Zeichnung erfüllen. Prozessprüfungen überwachen die Herstellung. Annahmestichproben unterstützen eine Entscheidung über ein definiertes Los. Ähnliche Messgeräte bedeuten nicht dieselbe Fragestellung. Ein bestandenes Erstmuster gibt nicht automatisch alle Folgechargen frei; eine Endstichprobe ersetzt keine Kontrollen zwischen Werkzeugwechseln oder Einrichtungen.
Das NIST-Handbuch unterscheidet Losannahme von der Schätzung der gesamten Losqualität. Benennen Sie deshalb in der Bestellung die zu unterstützende Entscheidung statt lediglich einen „Musterbericht“ zu verlangen. Die folgenden Empfehlungen sind ein technischer Prüfraster, kein Ersatz für vereinbarte Normen, Kundenanforderungen oder die Sicherheitsbewertung des Konstruktionsverantwortlichen.
2. Das Los vor der Probe definieren
Ein Los muss eine identifizierbare Grundgesamtheit für eine bestimmte Annahmeentscheidung sein. Teilenummer, Zeichnungsrevision, Menge, Werkstoffkennzeichnung und relevante Prozesshistorie erfassen. Klären Sie, ob unterschiedliche Aufspannungen, Schmelzen, Behandlungschargen oder Nacharbeitsgruppen zum gleichen Los gehören. Unterschiedliche Populationen nicht allein wegen gleichen Versanddatums oder gemeinsamer Verpackung zusammenfassen.
Die Grenzen hängen davon ab, wo Variation und Rückverfolgbarkeit tatsächlich entstehen. Zwei Gruppen mit verschiedenen Endbeschichtungen benötigen möglicherweise getrennte Identität trotz gleicher Nenngeometrie. Umgekehrt kann jede Schachtel ohne technischen Grund als eigenes statistisches Los den vorgesehenen Plan verfälschen. Gruppierung vor Prüfung vereinbaren und bis Verpackung und Freigabe erhalten.
3. Merkmale nach Funktion und Folgen einstufen
Mit freigegebener Zeichnung und Baugruppenfunktion beginnen. Lagersitze, Dichtlaufflächen, Kupplungen, Gewinde und Sicherungen können unterschiedliche Ausfallfolgen und Messkosten haben. Technik und Qualität müssen besonders zu beherrschende Merkmale festlegen. Der Einkauf sollte Fehlerklassen nicht allein aus der Zahl der Nachkommastellen ableiten.
Sicherheitsmerkmale benötigen möglicherweise besondere Validierung, Prozessabsicherung, Einzelprüfung oder andere vorgeschriebene Kontrollen statt gewöhnlicher Annahmestichproben. Das legt die Konstruktionsverantwortung fest. Andere Maße können einen vereinbarten Losplan nutzen. Sinnvoll ist eine Merkmalsmatrix aus Anforderung, Methode, Umfang und Reaktion, nicht das unbelegte Versprechen, dieselbe Regel schütze alle Merkmale gleich.
| Merkmal oder Anforderung | Prüffrage | Zu vereinbarender Umfang |
|---|---|---|
| Lagersitzdurchmesser | Erfüllt der Enddurchmesser die Grenzen? | Zeichnungsbezogene Stichprobe oder geforderte Einzelprüfung |
| Bezugsgebundener Rundlauf | Ist die Funktionsbeziehung im definierten Aufbau zulässig? | Vereinbarte Bezugsmethode und Abdeckung |
| Gewinde oder Nut | Erfüllt die Schnittstelle die Kriterien? | Geeignete Lehren oder Messungen und vereinbarte Probe |
| Werkstoff- und Behandlungsidentität | Ist das Los mit Spezifikation und Nachweisen verknüpft? | Rückverfolgbarkeits- und Dokumentenprüfung |
| Aussehen | Erfüllt die Oberfläche vereinbarte Sichtkriterien? | Definierte Kriterien und passender Losplan |
4. Einen Plan wählen, nicht nur eine AQL-Zahl
Eine AQL-Angabe allein ist keine ausführbare Prüfanweisung. Bei vorgeschriebenem Attributsystem sind Norm und Ausgabe, Schema, Losgröße, Prüfniveau, Qualitätsgrenzen sowie daraus folgende Stichproben- und Entscheidungskriterien festzulegen. Erforderliche Regeln für normale, verschärfte oder reduzierte Prüfung einschließen. Tatsächliche freigegebene Tabellen verwenden, nicht aus Webzusammenfassungen nachbauen.
ISO beschreibt ISO 2859-1 als AQL-indiziertes Attributsystem für die Los-für-Los-Prüfung. Dieser Anwendungsbereich macht es nicht für jeden Wellenvertrag oder jede isolierte Lieferung passend. AQL erlaubt nicht die bewusste Lieferung eines bestimmten Fehleranteils. Keine attraktiv niedrige Zahl in die Bestellung kopieren, ohne vollständigen Plan und vorgesehenen Einsatz zu klären.
5. Attribute von Messwerten unterscheiden
Attributentscheidungen stufen Teile oder Merkmale nach festgelegten Regeln als konform oder nicht konform ein. Variablenpläne nutzen Zahlenmesswerte unter eigenen Voraussetzungen und Verfahren. Durchmesserwerte aufzuzeichnen bedeutet nicht automatisch einen gültigen Variablenplan anzuwenden. Auch die Umwandlung in bestanden/nicht bestanden ersetzt keine klare Messmethode.
Für Wellen klären, wie mehrere Maße eines Teils gezählt und berichtet werden. Zählt man nichtkonforme Einheiten, Nichtkonformitäten oder getrennte Merkmalsgruppen? Zwei unzulässige Maße an einer Welle bedeuten nicht zwingend zwei nichtkonforme Wellen. Diese Definitionen vor Datenerfassung abstimmen, besonders bei unterschiedlichen Vorlagen oder Programmen von Lieferant und Wareneingang.
6. Bequemlichkeitsauswahl vermeiden
Nicht nur gut erreichbare, besonders glänzende oder bereits bei Einrichtung gemessene Teile auswählen. Festlegen, wie aus der gesamten identifizierten Population gezogen wird. Zufallsauswahl ist für viele Ansätze zentral; die tatsächliche Methode muss Zugang zum Los gewährleisten, nicht nur zur obersten Behälterschicht.
Fertigungsreihenfolge, Tablettposition und Prozessgruppen liefern Informationen, aber bewusste Schichtung ist nicht automatisch mit einfacher Zufallsstichprobe austauschbar. Bei Gruppierung Begründung und Planverträglichkeit dokumentieren. Probenidentitäten erhalten, damit Fragen konkreten Teilen, Tabletts oder Aufzeichnungen zugeordnet werden können. Keine Genauigkeit behaupten, die das Auswahlverfahren nicht trägt.
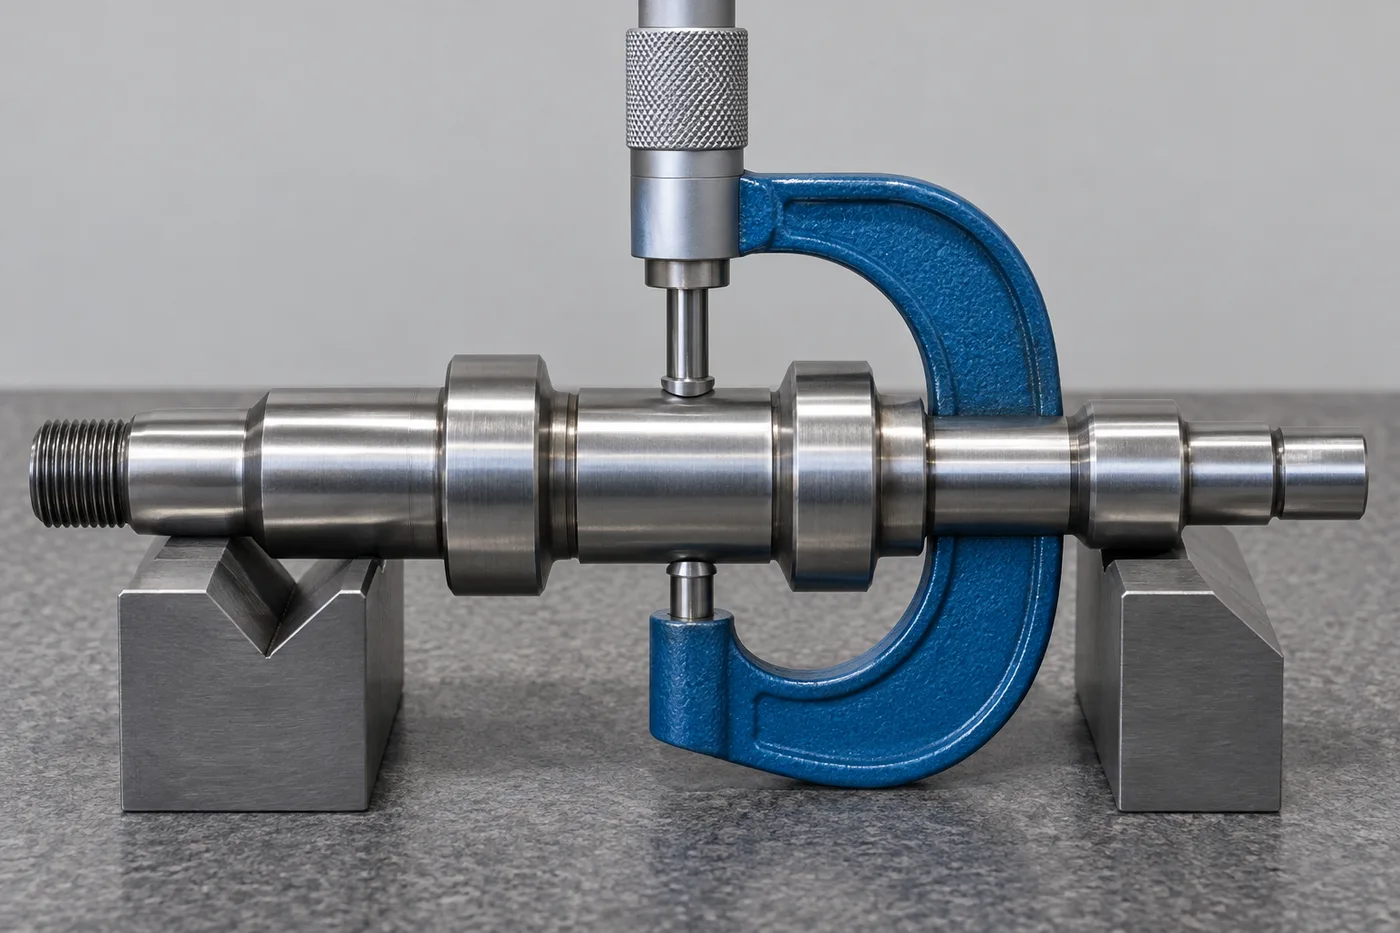
7. Messverfahren auf die Entscheidung abstimmen
Eine große Stichprobe rettet keine ungeeignete Messung. Merkmal, Grenzen, Endzustand, Gerät, Bezugssystem und Einheiten definieren. Eine Messschraube belegt keinen Rundlauf, Sichtprüfung keine Härte. Verfahren dem Merkmal zuordnen; Eignung, Kalibrierstatus, Vorrichtung, Temperatur und Entscheidungsregel nahe der Grenze berücksichtigen.
Stichprobenunsicherheit und Messunsicherheit sind verschieden. Mehr Teile liefern mehr Losinformation, korrigieren aber keine systematische Messabweichung. Bei Differenzen erst Methoden vergleichen, bevor Lieferung oder Eingangsmessung als falsch gilt. Die Leitfäden zu Prüftemperatur und Rundlauf behandeln zwei häufige Ursachen widersprüchlicher Wellenergebnisse.
8. Die Reaktion vor dem Fehler vereinbaren
Annahme- und Nichtannahmeaktionen vor Produktion festschreiben. Zuständigkeiten für Sperrung, Bewertung und Freigabe benennen. Ein nicht angenommenes Los kann je nach Vertrag und Risiko Untersuchung, Sortierung, Nacharbeit, Rückgabe oder genehmigte Sonderfreigabe benötigen. Die fehlerhafte Probe ist Losevidenz, nicht bloß eine Liste still auszutauschender Teile.
Nicht neue Proben ziehen, bis eine besteht, sofern das maßgebliche Verfahren die konkrete Nachprüfung nicht ausdrücklich erlaubt. Nachgearbeitete oder sortierte Ware braucht kontrollierte Identität und vereinbarte Verifikation. Ursprüngliche Fehleraufzeichnung zusammen mit Korrekturmaßnahme erhalten. Losumbenennung oder Entfernen fehlerhafter Teile ohne Behandlung der Annahmeentscheidung kann den nächsten Bericht irreführend machen.
9. Sortierprüfung und Prozessabsicherung trennen
Eine vorgeschriebene 100-%-Prüfung kann für bestimmte Merkmale geeignet sein, ist aber kein Nullrisikoversprechen. Abdeckung beschreibt geprüfte Teile; Wirksamkeit hängt auch von Methode, Handhabung, Personal oder Automatik und Fehlererkennung ab. Zerstörende Prüfungen lassen sich offensichtlich nicht an jeder ausgelieferten Welle durchführen und gleichzeitig die Lieferung unbeschädigt erhalten.
Bei Einzelprüfung Merkmal, Methode, Nachweis und Fehlerreaktion definieren. Mit risikogerechten Prozesskontrollen verbinden. Weder Stichprobe noch Sortierung ersetzt stabile Fertigung, Werkstoffkontrolle oder eine funktional eindeutige Zeichnung. Prüfprozentsätze nicht ohne Angabe des geprüften Merkmals bewerben.
10. Eine nachvollziehbare Freigabeakte aufbauen
Die Akte nennt Los, Menge, Proben, Zeichnungsstand, Merkmale, Grenzen, Methoden, Ergebnisse, Entscheidung und Freigabestelle. Geforderte Geräte- oder Aufbauverweise und Fehlerdisposition ergänzen. Tatsächliche Messwerte von der bloßen Prüfung eines Zertifikats unterscheiden: verschiedene Evidenzarten gehören nicht in eine unerklärte „bestanden“-Spalte.
Freigabe mit Verpackungs- und Versandkennzeichnung verbinden. Bei Teillieferungen zugehöriges Los und Annahmeentscheidung angeben. Der Werkstoff-Rückverfolgbarkeitsleitfaden erläutert die Identitätskette, die Erstmusterprüfung die anfängliche Genehmigung. Beides darf ohne passenden Umfang nicht zum abschließenden Losprüfbericht umbenannt werden.
11. Den Plan in Anfrage und Bestellung aufnehmen
Stichprobenanforderungen mit der Zeichnung senden, nicht erst nach Annahme der kalkulierten Route. Kundenfreigabe der Matrix, Lieferunterlagen, begleitete Prüfung und Vorgehen bei Nichtannahme klären. Externe Behandlung und Laborprüfung so definieren, dass Proben und Zeugnisse im Umfang enthalten sind.
Der Lieferant muss Machbarkeit, Messzugang, Dokumentation, Prüfaufwand und offene Punkte bestätigen. Topshaft kann eine kundenspezifische Wellenanfrage mit gewünschtem Prüf- und Qualitätsumfang bewerten. Das ist weder eine Zertifizierungsbehauptung noch automatische Erfüllung eines nicht vereinbarten Plans. Änderungen an Zeichnung, Menge oder Prozess lösen eine Prüfung der ursprünglichen Inspektionsvereinbarung aus.
12. Praktische Checkliste vor Freigabe
Vor Versand prüfen, ob die angebotene Population der freigegebenen Losdefinition entspricht. Auswahl, Merkmalsabdeckung und tatsächliche Durchführung gegen die Anweisung bestätigen. Jeder Befund muss richtige Revision und Endzustand nennen. Fehler behandeln und erforderliche Freigabe einholen, bevor Verpackung als Versandgenehmigung gilt.
Die Entscheidung für den Wareneingang verständlich machen. Ein Deckblatt kann auf Losakte, Prüfplan, Berichte und Dispositionen verweisen, ohne alle Werte per E-Mail zu kopieren. Ist unklar, wofür ein Bericht steht, schaffen mehr Seiten nicht unbedingt mehr Sicherheit. Klarer Umfang und nachvollziehbare Entscheidungen zählen ebenso wie Messwertanzahl.
Häufige Fragen
Beweist eine bestandene Stichprobe, dass jede Welle konform ist?
Nein. Sie stützt eine Losentscheidung unter einem vereinbarten Plan und trägt statistisches Risiko. Sie beschreibt nicht jedes ungeprüfte Teil. Kritische oder sicherheitsbezogene Anforderungen können andere, von der Konstruktion definierte Kontrollen brauchen. Eine bestandene Probe niemals als Nachweis einer fehlerfreien Gesamtlieferung darstellen.
Darf für jedes Merkmal dieselbe Stichprobengröße gelten?
Nur wenn der freigegebene Plan dies tatsächlich trägt. Merkmale können verschiedene Methoden, Folgenklassen oder Verifikationen erfordern. Die Teilezahl ist nur ein Teil der Anweisung: Was wird geprüft, wie gezählt und wie auf Nichtannahme reagiert? Eine bequeme Zahl ersetzt die technische Festlegung nicht.
Reicht Erstmusterfreigabe für Wiederhollieferungen?
Nicht allein. Sie betrifft den definierten Anfangsumfang; Folgelose benötigen vereinbarte Produktions- und Freigabekontrollen. Werkstoff-, Einrichtungs-, Behandlungs-, Werkzeug-, Revisions- und Nacharbeitsänderungen prüfen. Ein früherer Bericht ist hilfreich, beschreibt aber nicht automatisch das aktuell angebotene Los.
Was tun bei abweichenden Lieferanten- und Eingangsergebnissen?
Betroffene Population wie gefordert sperren und Los, Proben, Revision, Endzustand, Methode und Entscheidungsregel vergleichen. Bezugseinrichtung, Temperatur und Geräteeignung vor Nacharbeit oder Sonderfreigabe prüfen. Technisches Ergebnis und vertragliche Losdisposition lösen; wenige Ersatzteile können das Grundproblem unverändert lassen.
Quellen und Projektprüfung
NIST: Was ist Annahmestichprobenprüfung? erläutert den Zweck der Losentscheidung. ISO 2859-1 beschreibt den Attributsystem-Umfang. Tatsächliche Tabellen und Verfahren aus vereinbarter Norm und Ausgabe entnehmen; dieser Beitrag reproduziert sie nicht und empfiehlt keine universellen Annahmezahlen.
Zeichnung und Prüfanforderungen senden für eine Projektprüfung. Losdefinition, kritische Merkmale, gewünschten Plan, Nachweise und Dispositionsregeln mit Geometrie, Werkstoff und Menge einreichen. Evidenz vor Fertigung vereinbaren, damit Einkauf, Technik, Qualität und Wareneingang dieselbe Freigabeentscheidung nutzen.