
Планы выборочного контроля валов: определение партии, важные характеристики и приемка — чек-лист OEM
Отчет может содержать точные результаты измерений и при этом не давать основания для отгрузки. Часто отсутствует связующее звено — план выборочного контроля: какие валы представляет выборка, как отобраны изделия, какие характеристики проверены и что делать при несоответствии. Для закупок и службы качества OEM указание «проверить несколько деталей» не является выполнимым условием приемки. В этой статье объясняется связь выборки с чертежом и управляемой производственной партией без представления произвольного объема выборки как универсально безопасного решения.
1. Разделяйте три разных задачи контроля
Контроль первого изделия устанавливает, соответствуют ли начальная деталь и маршрут ее изготовления утвержденному чертежу. Операционные проверки отслеживают состояние процесса производства. Приемочный выборочный контроль поддерживает решение по определенной партии. Приборы могут быть одинаковыми, но вопросы различаются. Успешный контроль первого изделия не разрешает автоматически все последующие партии, а окончательная выборка не заменяет проверки между сменами инструмента или переналадками.
Справочник NIST отличает приемку партии от оценки ее общего уровня качества. При составлении закупочных требований указывайте, какое решение должен поддерживать контроль, вместо простого запроса «отчета по выборке». Следующие рекомендации — основа инженерного рассмотрения, а не замена согласованному стандарту, специальным требованиям заказчика или оценке безопасности ответственным разработчиком.
2. Определите партию до выбора образцов
Партия должна быть идентифицируемой совокупностью, предъявленной для конкретного решения о приемке. Зафиксируйте номер детали, редакцию чертежа, количество, идентификацию материала и значимую историю обработки. Решите, допустимо ли объединять разные наладки, плавки, партии обработки или группы доработанных изделий. Не смешивайте неоднородные совокупности лишь потому, что их отгружают в один день или укладывают в одну коробку.
Границы зависят от источников изменчивости и прослеживаемости в реальном маршруте. Например, двум группам с разными условиями окончательного нанесения покрытия может потребоваться раздельная идентификация при одинаковой номинальной геометрии. Напротив, объявление каждой коробки отдельной статистической партией без технического основания способно исказить план. Согласуйте группировку до контроля и сохраняйте связь при упаковке и разрешении отгрузки.
3. Классифицируйте характеристики по функции и последствиям
Начните с выпущенного чертежа и функции узла. Посадки подшипников, уплотнительные шейки, соединения муфт, резьбы и удерживающие элементы различаются последствиями отказа и стоимостью измерения. Инженерная служба и качество должны определить характеристики особого контроля. Закупкам не следует назначать общий класс дефектов исключительно по количеству десятичных знаков размера.
Для характеристики, связанной с безопасностью, могут требоваться специальная валидация, обеспечение процесса, индивидуальная проверка либо другой установленный контроль вместо обычной приемочной выборки. Это определяет уполномоченный разработчик. Для других размеров может подходить согласованный план партии. Полезный результат — матрица характеристик, связывающая требование, метод, охват и реакцию, а не необоснованное обещание одинаковой защиты всех признаков одним правилом выборки.
| Характеристика или требование | Вопрос контроля | Согласуемый охват |
|---|---|---|
| Диаметр подшипниковой шейки | Соответствует ли окончательный диаметр заданным пределам? | Выборка по чертежу либо индивидуальная проверка, если требуется |
| Биение относительно базы | Допустима ли функциональная связь при установленной схеме? | Согласованные базирование и охват |
| Резьба или канавка | Выполнены ли критерии приемки соединения? | Подходящие калибры или измерения и согласованная выборка |
| Идентичность материала и обработки | Связана ли партия с необходимой спецификацией и записями? | Проверка прослеживаемости и документации |
| Внешний вид | Выполнены ли согласованные требования к поверхности? | Определенные визуальные критерии и подходящий план партии |
4. Выбирайте план, а не только число AQL
Одного обозначения AQL недостаточно для исполнимой инструкции. При заданной системе контроля по альтернативному признаку укажите стандарт и редакцию, применяемую схему, размер партии, уровень контроля, действующие пределы качества, получаемую выборку и критерии решения. Включите предусмотренные системой условия нормального, усиленного или ослабленного контроля. Используйте утвержденные таблицы, а не восстанавливайте их по краткому описанию в интернете.
ISO описывает ISO 2859-1 как систему выборочного контроля по альтернативному признаку, индексируемую приемлемым пределом качества для последовательного контроля партий. Такая область применения не делает систему подходящей для любого договора на валы или отдельной поставки. AQL не разрешает намеренно поставлять определенный процент дефектных изделий. Не переносите привлекательное малое число в заказ без определения полного плана и его назначения.
5. Отличайте альтернативный признак от измеренных значений
При контроле по альтернативному признаку изделие или характеристику относят к соответствующим либо несоответствующим по установленным правилам. План по количественному признаку использует численные измерения со своими предпосылками и процедурами. Запись диаметров сама по себе не означает применения корректного количественного плана. Равным образом преобразование измерений в «годен/не годен» не отменяет необходимости четкого метода измерения.
Для валов определите учет нескольких размеров одной детали. Считает ли согласованный план несоответствующие единицы, отдельные несоответствия или независимые группы характеристик? Два размера за допуском на одном валу не обязательно означают два несоответствующих вала. Согласуйте определения до сбора данных, особенно если поставщик и входной контроль используют разные формы отчетов или программы.
6. Исключите удобство отбора как источник смещения
Контролер не должен выбирать только доступные изделия, наиболее блестящие валы или детали, уже измеренные при наладке. Определите отбор из всей идентифицированной совокупности. Случайный выбор принципиален для многих приемочных подходов; фактическая процедура должна обеспечивать доступ ко всей партии, а не только к верхнему слою тары.
Последовательность изготовления, положение в лотке или разные группы обработки могут быть полезными сведениями. Но целенаправленная стратифицированная выборка не становится автоматически взаимозаменяемой с простой случайной. При использовании группирования документируйте обоснование и совместимость с планом. Сохраняйте идентичность образцов, чтобы вопросы связывались с конкретными изделиями, лотками или производственными записями, не приписывая отбору неподтвержденную точность.
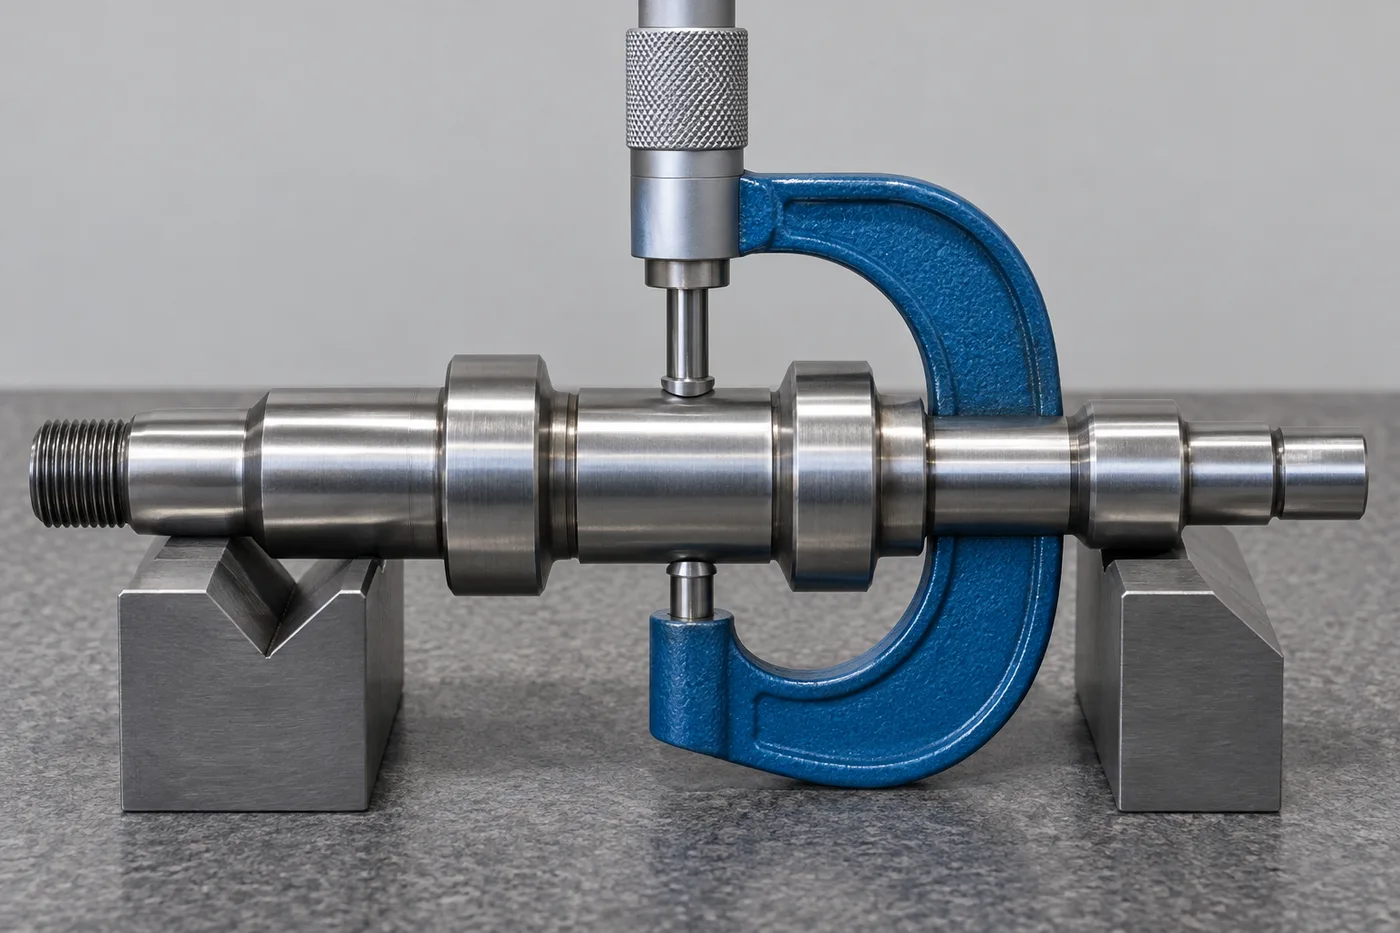
7. Подберите метод измерения под решение
Объем выборки не исправляет неподходящее измерение. Определите характеристику, пределы, окончательное состояние, прибор, базирование и единицы отчета. Показание микрометра не устанавливает биение, визуальная проверка не подтверждает твердость. Согласуйте маршрут контроля с признаком, учитывая пригодность прибора, калибровку, крепление, температуру и правило решения для результатов вблизи предела.
Неопределенность выборки и неопределенность измерения — разные проблемы. Большее число проверенных деталей дает больше информации о партии, но автоматически не устраняет систематическое смещение измерений. При расхождениях сначала сравните методы, не объявляя сразу поставку дефектной или входной результат ошибочным. Руководство по температуре контроля и руководство по биению объясняют два распространенных источника несогласованных результатов.
8. Согласуйте реакцию до обнаружения несоответствия
До производства опишите действия при приемке и неприемке. Укажите, кто блокирует материал, кто рассматривает доказательства и кто утверждает дальнейшую судьбу партии. В зависимости от договора и технического риска непринимаемая партия может требовать расследования, сортировки, доработки, возврата или согласованного разрешения на отклонение. Неудачная выборка — информация об определенной партии, а не список деталей для незаметной замены.
Нельзя повторно отбирать образцы до получения положительного результата, если действующая процедура прямо не допускает соответствующий повторный контроль. Доработанным или отсортированным изделиям нужны управляемая идентификация и согласованный план проверки. Сохраняйте исходную запись отказа вместе с корректирующими действиями. Переименование партии или удаление плохих деталей без решения вопроса приемки может сделать следующий отчет вводящим в заблуждение.
9. Не смешивайте сплошную проверку с обеспечением процесса
Для отдельных характеристик уместен установленный 100-процентный контроль, но это не волшебная гарантия нулевого риска. Охват показывает, какие детали проверены; результативность также зависит от метода, обращения с изделиями, оператора или автоматической системы и способности обнаружить нужное состояние. Разрушающее испытание очевидно нельзя применить ко всем поставляемым валам, сохранив поставку целой.
Когда необходима индивидуальная проверка, определите характеристику, метод, запись и действия при отказе. Дополните ее управлением процессом, соответствующим риску. Ни выборка, ни сплошная сортировка не заменяют стабильный маршрут, управление материалом и чертеж, действительно описывающий функциональное требование. Не рекламируйте процент контроля без указания проверенного предмета.
10. Создайте прослеживаемую запись разрешения отгрузки
Полезная запись идентифицирует партию и количество, отобранные образцы, редакцию чертежа, характеристики, пределы, методы, результаты, решение и уполномоченного утвердившего. При необходимости добавьте ссылки на приборы или схемы установки и решения по несоответствиям. Различайте фактические численные результаты и отметку о рассмотрении сертификата. Это разные доказательства, которые не следует объединять в необъясненную графу «годен».
Свяжите запись с упаковкой и идентификацией отгрузки. При разделении поставки поясните, на какую партию и решение ссылается каждая часть. Руководство по прослеживаемости материала рассматривает цепочку идентификации, а контроль первого изделия — первоначальное одобрение. Ни один такой документ нельзя переименовать в отчет окончательного контроля партии без необходимого охвата.
11. Включайте план в RFQ и заказ
Передавайте требования к выборке вместе с чертежом, а не после согласования расчетного маршрута. Укажите необходимость одобрения матрицы заказчиком, сопровождающие поставку записи, потребность в инспекции с участием заказчика и порядок неприемки. Уточните внешнюю обработку и лабораторные проверки, чтобы их выборки и сертификаты входили в согласованный объем.
Поставщик должен подтвердить выполнимость, доступность измерений, документацию, трудоемкость контроля и нерешенные вопросы. Topshaft может рассмотреть запрос на заказной вал с требуемым объемом контроля и качества. Это не заявление о сертификации по стандарту выборки или автоматическом выполнении еще не согласованного плана. Изменения чертежа, количества или процесса требуют оценки применимости прежних договоренностей.
12. Практический чек-лист перед выпуском
До отгрузки убедитесь, что предъявленная совокупность соответствует утвержденной партии. Проверьте соблюдение инструкции при отборе, охвате характеристик и фактическом контроле. Каждый результат должен ссылаться на правильный чертеж и окончательное состояние. Устраните неопределенность по отказам и получите требуемое разрешение до того, как упаковка станет восприниматься как право отгрузки.
Наконец, сделайте решение понятным входному контролю. Краткий сопроводительный лист может ссылаться на запись партии, план, отчеты и решения без копирования всех значений в письмо. Если заказчик не понимает, что представляет отчет, увеличение числа страниц не обязательно повышает уверенность. Четкая область действия и прослеживаемые решения столь же важны, как количество измерений.
Часто задаваемые вопросы
Доказывает ли положительная выборка соответствие каждого вала?
Нет. Приемочный выборочный контроль поддерживает решение по партии в рамках согласованного плана и связан со статистическим риском. Он не устанавливает состояние каждого непроверенного изделия. Для важных или связанных с безопасностью требований могут понадобиться другие меры, заданные разработчиком. Не называйте успешную выборку доказательством отсутствия дефектов во всей поставке.
Можно ли применять один объем выборки ко всем характеристикам?
Только если утвержденный план действительно поддерживает такой охват. Разным признакам могут требоваться разные методы, категории последствий и способы проверки. Число валов — лишь часть инструкции: определите предмет контроля, правила учета результатов и действия при неприемке. Один удобный размер выборки не завершает техническую работу.
Достаточно ли первого одобренного изделия для повторных поставок?
Самого по себе — нет. Одобрение первого изделия охватывает установленную начальную область; повторные партии по-прежнему требуют согласованного производственного контроля и разрешения выпуска. Рассматривайте изменения материала, наладки, обработки, инструмента, редакции чертежа или истории доработки. Предыдущий утвержденный отчет полезен, но автоматически не описывает текущую предъявленную партию.
Что делать при расхождении результатов поставщика и входного контроля?
При необходимости заблокируйте затронутую совокупность и сравните партию, идентификацию образцов, редакцию чертежа, окончательное состояние, метод и правило решения. Перед доработкой или разрешением отклонения проверьте базирование, температуру и пригодность прибора. Согласуйте и технический результат, и договорное решение по партии: замена нескольких изделий без такого рассмотрения может оставить основную проблему нерешенной.
Источники и рассмотрение проекта
NIST: что такое приемочный выборочный контроль? объясняет назначение решения по партии. ISO 2859-1 описывает область своей системы контроля по альтернативному признаку. За реальными таблицами и процедурами обращайтесь к согласованному стандарту и редакции. Статья не воспроизводит их и не рекомендует универсальные приемочные числа.
Отправьте чертеж и требования к контролю для рассмотрения конкретного производства. Помимо геометрии, материала и количества укажите определение партии, важные характеристики, требуемый план, записи и правила решения по несоответствиям. Согласуйте доказательства до производства, чтобы закупки, инженеры, качество и приемка использовали одно решение о выпуске.