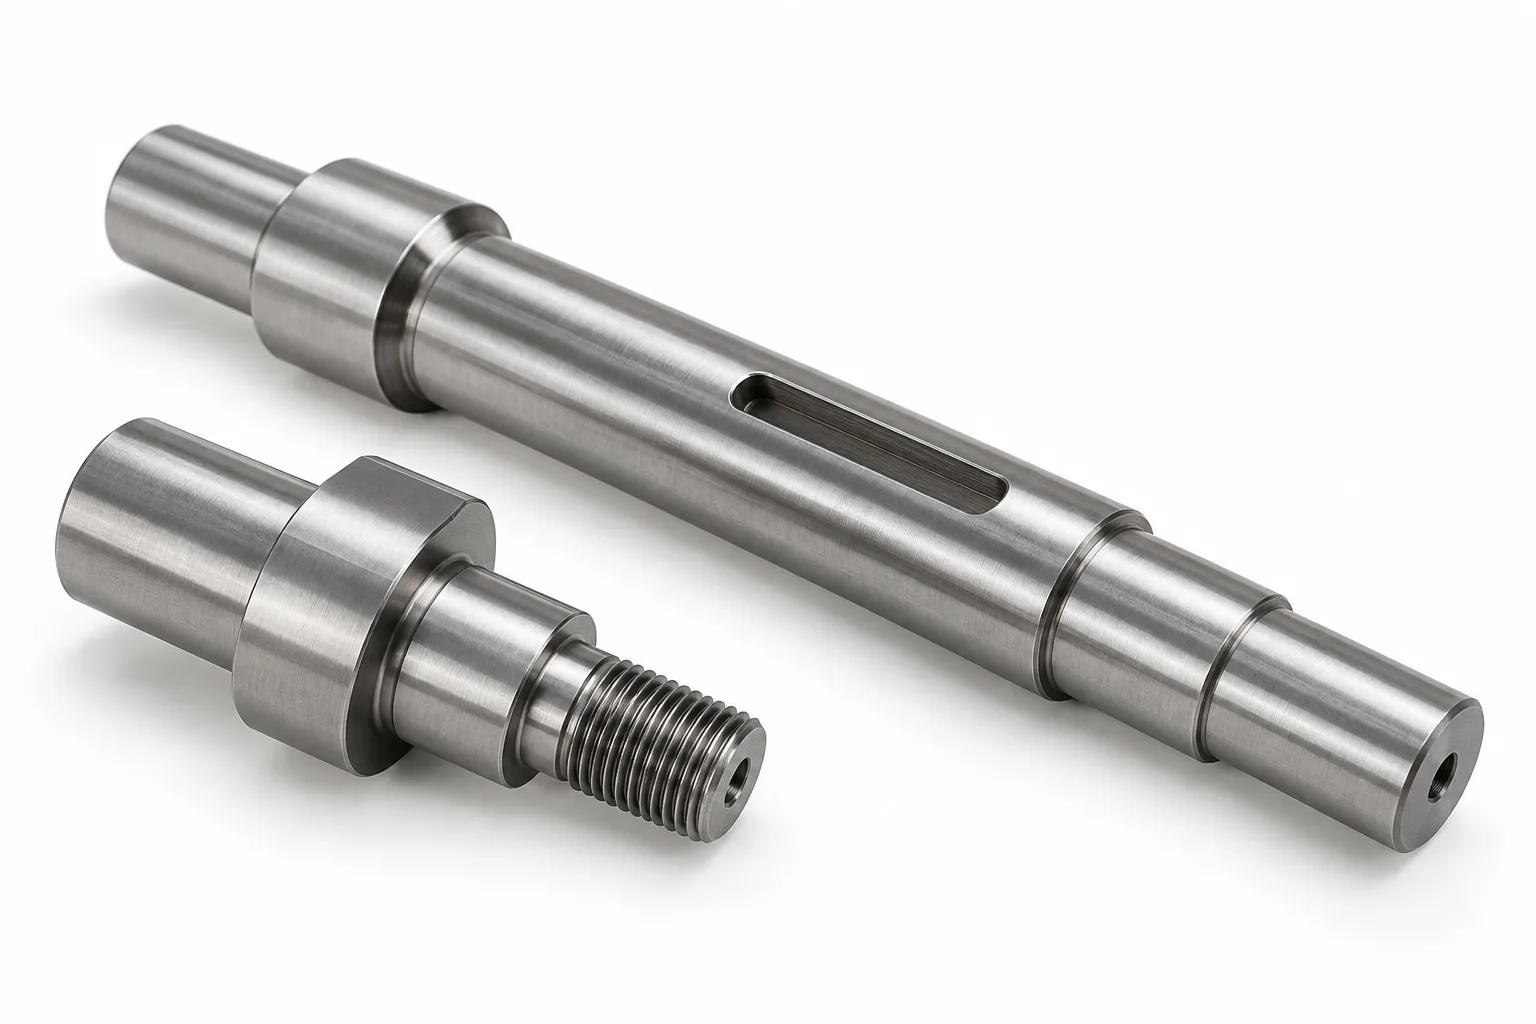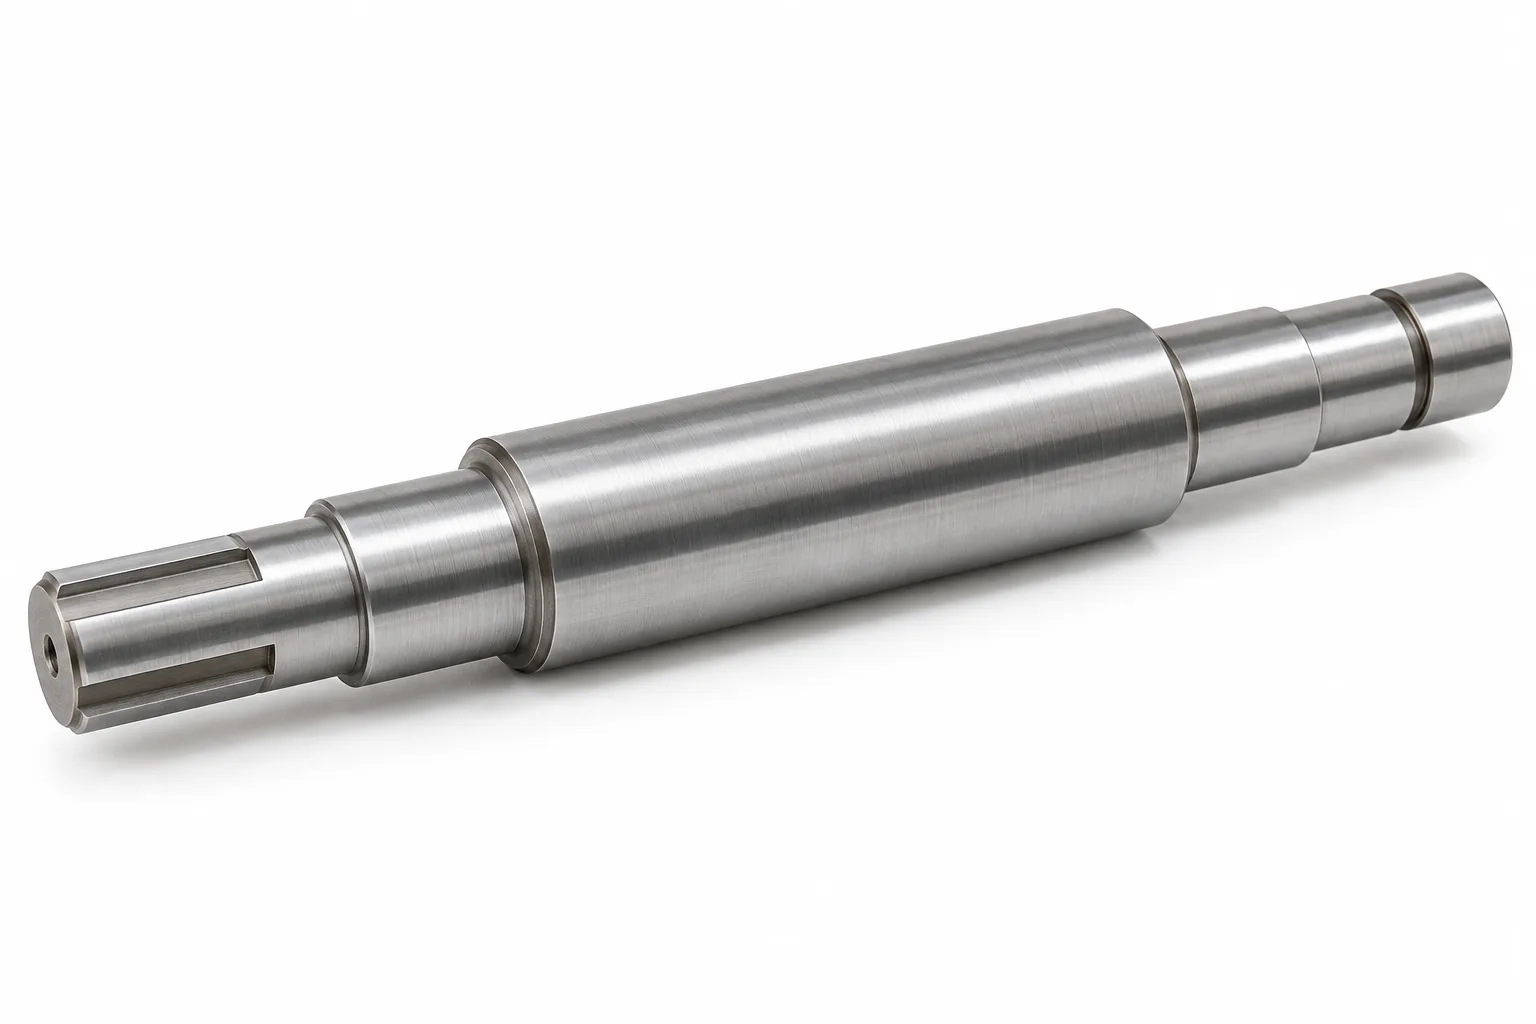
炭素鋼モーターシャフト
ベアリングジャーナル、ローターシート、カップリングインターフェースは組立図に合わせて機械加工されます。炭素鋼モーターシャフトは、機能直径、ショルダー位置、ローターシートとベアリング軸の関係を制御する必要があります。
このシャフトタイプを詳しく見る→
精密炭素鋼シャフトの製造
Topshaft は、モーター、ギアボックス、コンベヤー、産業機械用のカスタム炭素鋼シャフトを製造しています。弊社では、図面ベースの CNC 旋削、フライス加工、熱処理調整、精密研削、寸法検査などの試作およびリピート OEM 生産を提供します。
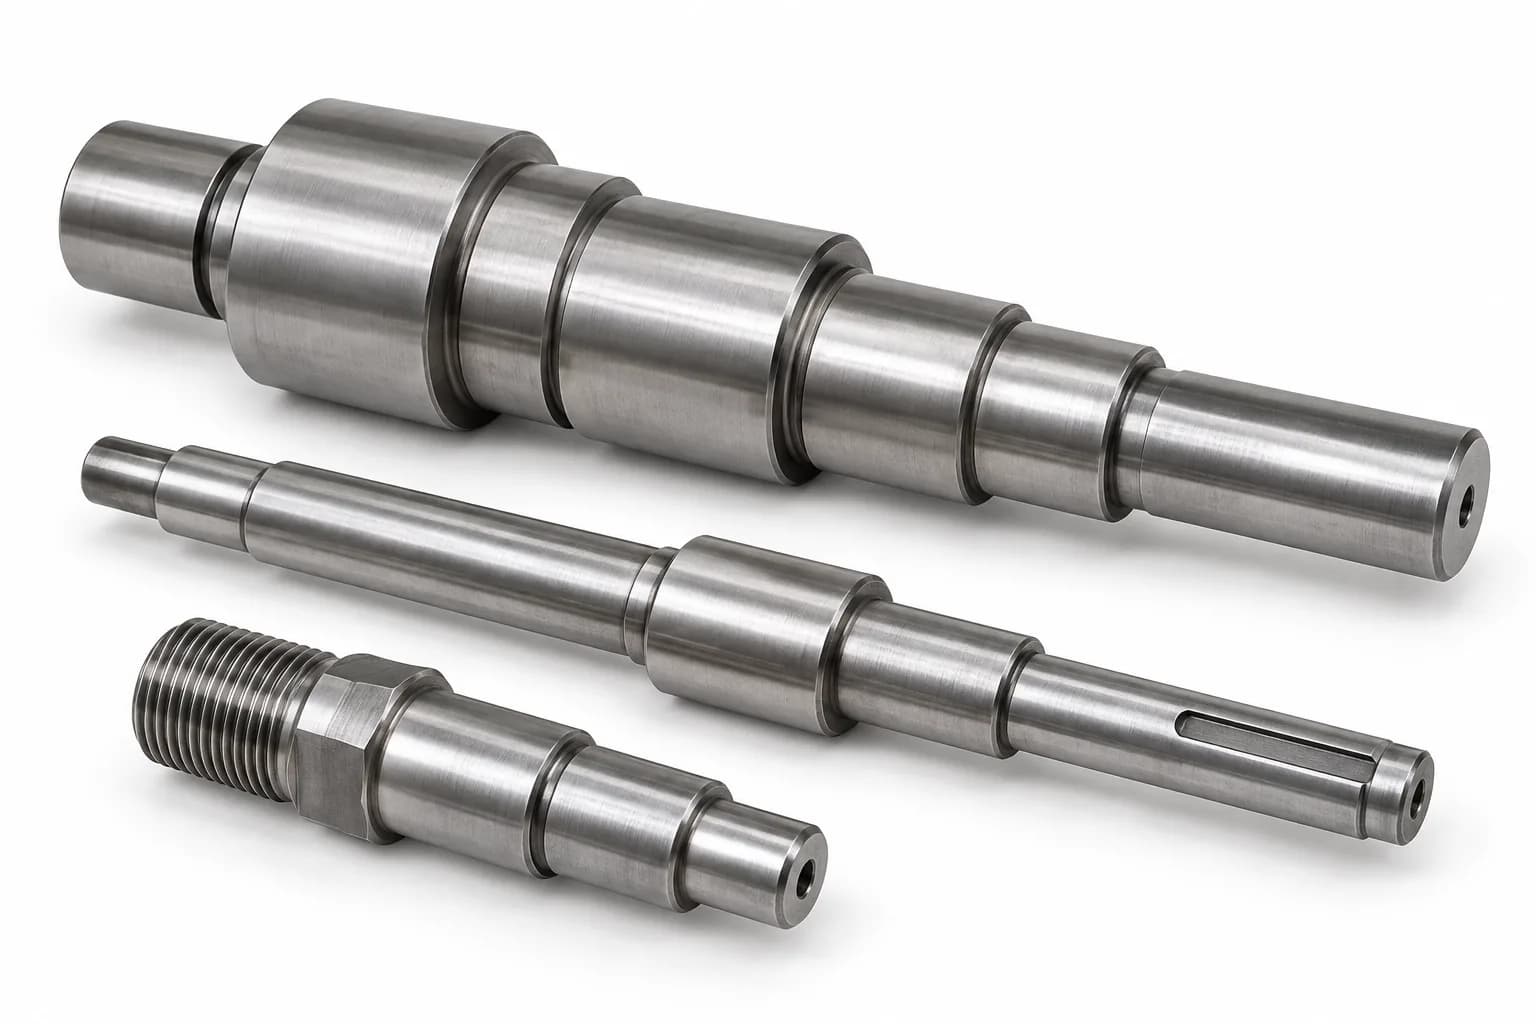
炭素鋼シャフトは、多くの合金鋼グレードを定義する意図的な合金の添加を行わず、主に鉄と炭素をベースとした鋼から製造された機械部品です。回転コンポーネントをサポートし、トルクを伝達し、機械的な位置決めを行います。完成部品は、単に購入したバーの直径だけではなく、ジャーナル、ショルダー、インターフェース、および操作義務によって定義されます。
炭素鋼は、コスト効率、幅広い材料の入手可能性、有用な強度、機械加工性、グレードに応じた熱処理オプションを兼ね備えているため、シャフト製造では一般的です。低カーボン 1018 または 1020 スチール シャフトは、軽量メカニズムや表面硬化を伴うルートに適しています。中炭素 1045 / C45 は、一般的な低炭素グレードよりも優れた強度または硬化反応が必要な場合に特に適しています。
グレードと同じくらい慎重に供給状態を選択してください。冷間引抜き、正規化、または処理された素材は、機械加工やサービス中に異なる動作をする可能性があります。Topshaftのカーボンスチールシャフトのメーカーレビューは、出発材料と図面、処理手順、および最終的な合格要件を結びつけます。可用性と実現可能性はお見積り時に確認されます。
完成した図面ベースの OEM コンポーネント。標準的な鋼棒のリストではありません。
ベアリングジャーナル、ローターシート、カップリングインターフェースは組立図に合わせて機械加工されます。炭素鋼モーターシャフトは、機能直径、ショルダー位置、ローターシートとベアリング軸の関係を制御する必要があります。
このシャフトタイプを詳しく見る→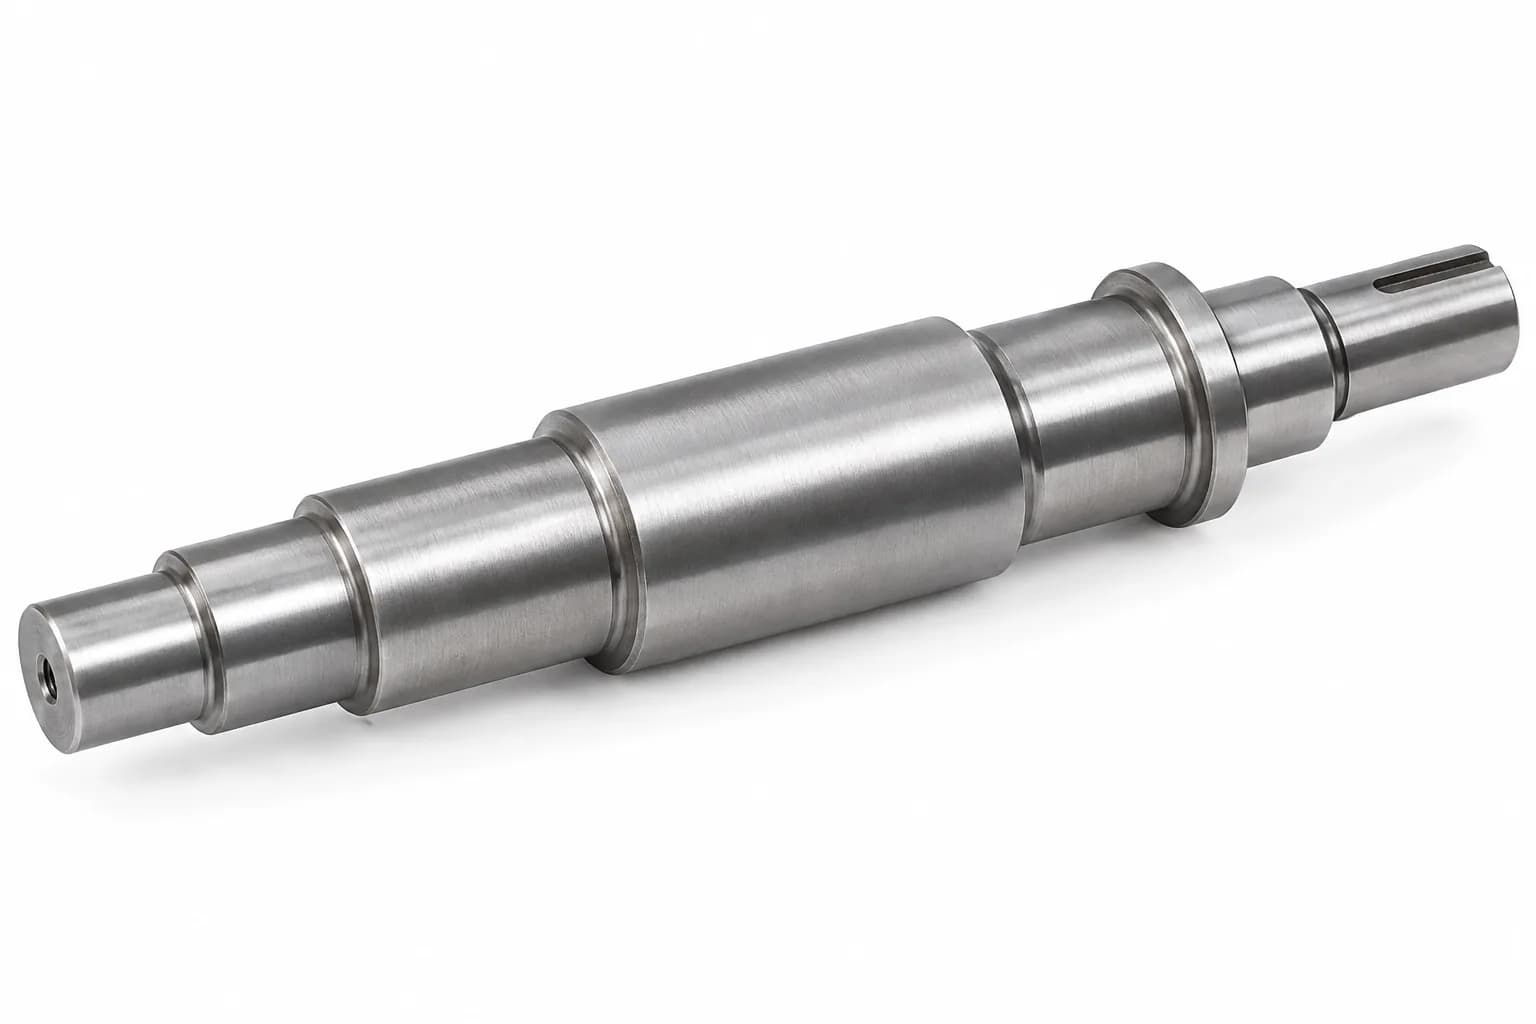
複数の直径、ショルダー、位置決め機能により、コンポーネントを共通のシャフトに沿って配置します。製造ルートで、取り付けられた位置合わせを決定する関係が維持されるように、移行半径、データム ジャーナル、肩面を定義します。
このシャフトタイプを詳しく見る→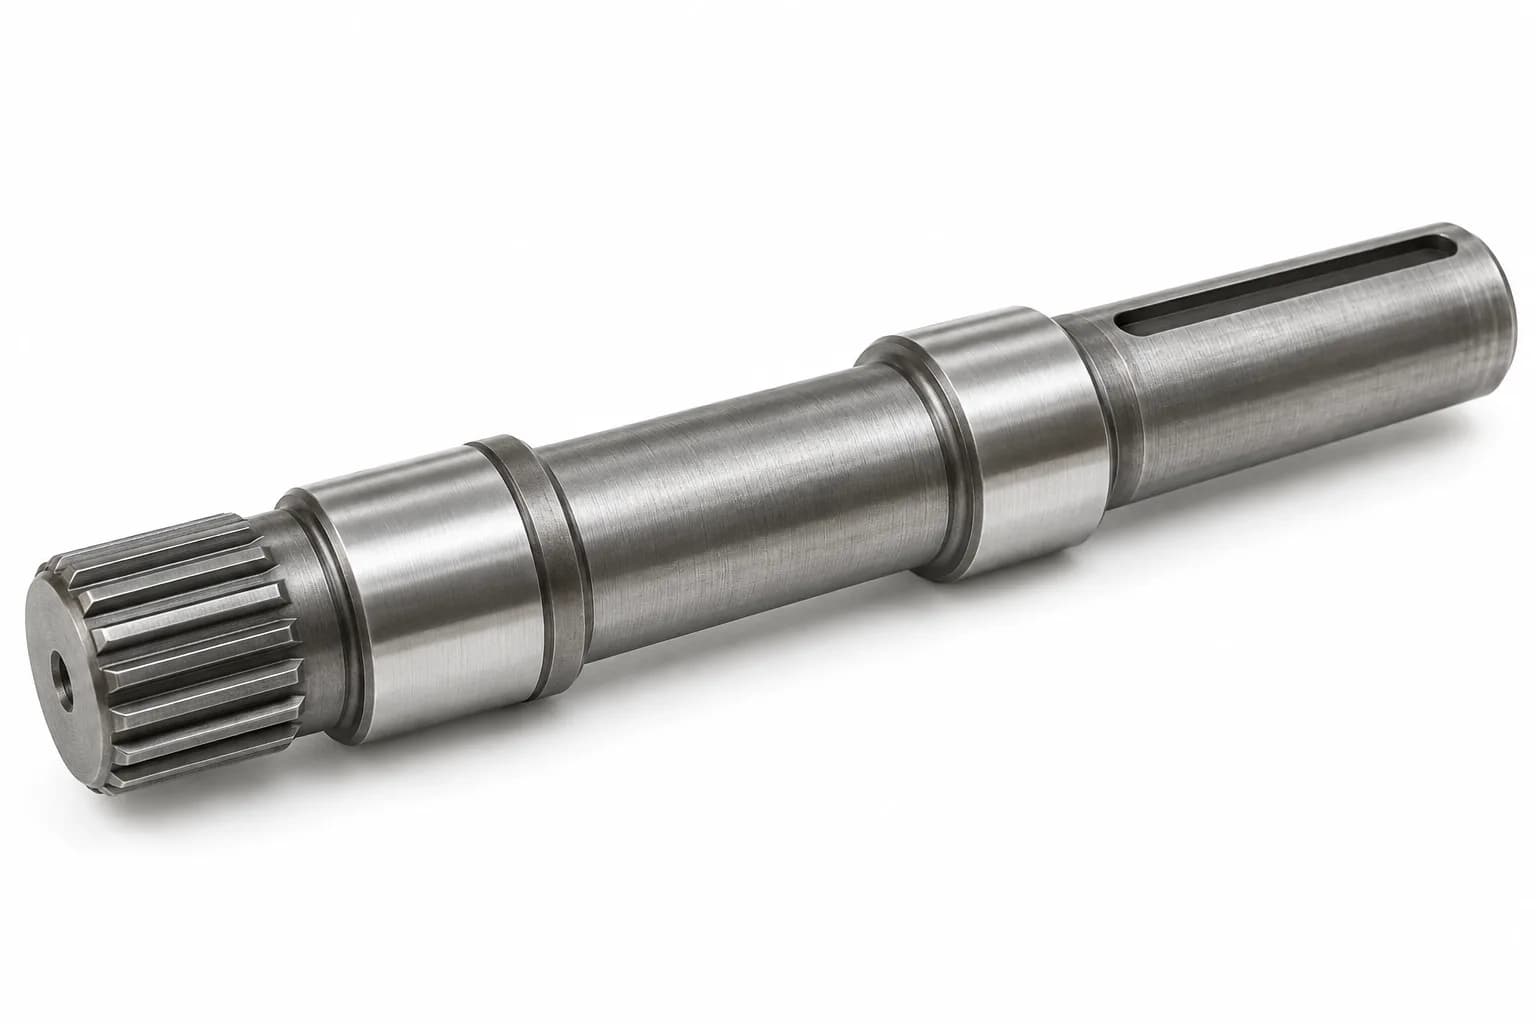
キー溝、スプライン、接続機能はコンポーネント間でトルクを伝達します。外径だけを考慮するのではなく、歯またはキーの規格、角度方向、断面強度、およびフィーチャの根元部分の疲労を検討してください。
このシャフトタイプを詳しく見る→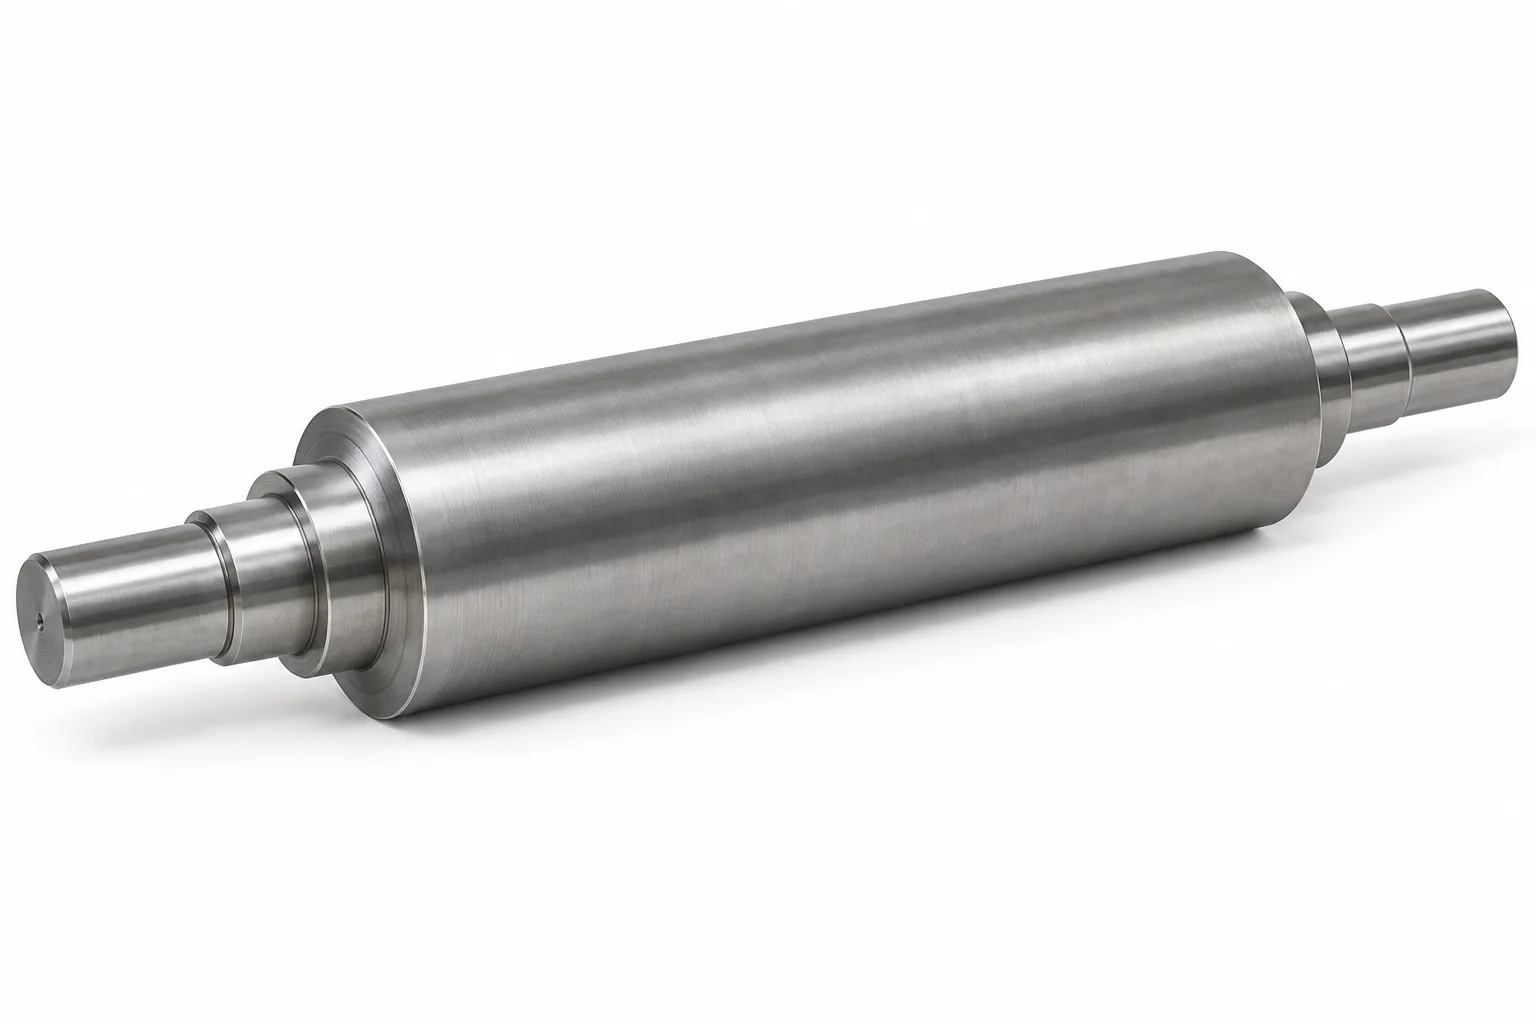
コンベヤー、マテリアルハンドリング、およびマシンローラーには、エンドジャーナルを減らした長い本体が必要な場合があります。サポートの間隔、真直度、およびベアリングの取り付けは、静止荷重や実際のデューティ サイクルを含む、荷重がかかった設置を反映する必要があります。
このシャフトタイプを詳しく見る→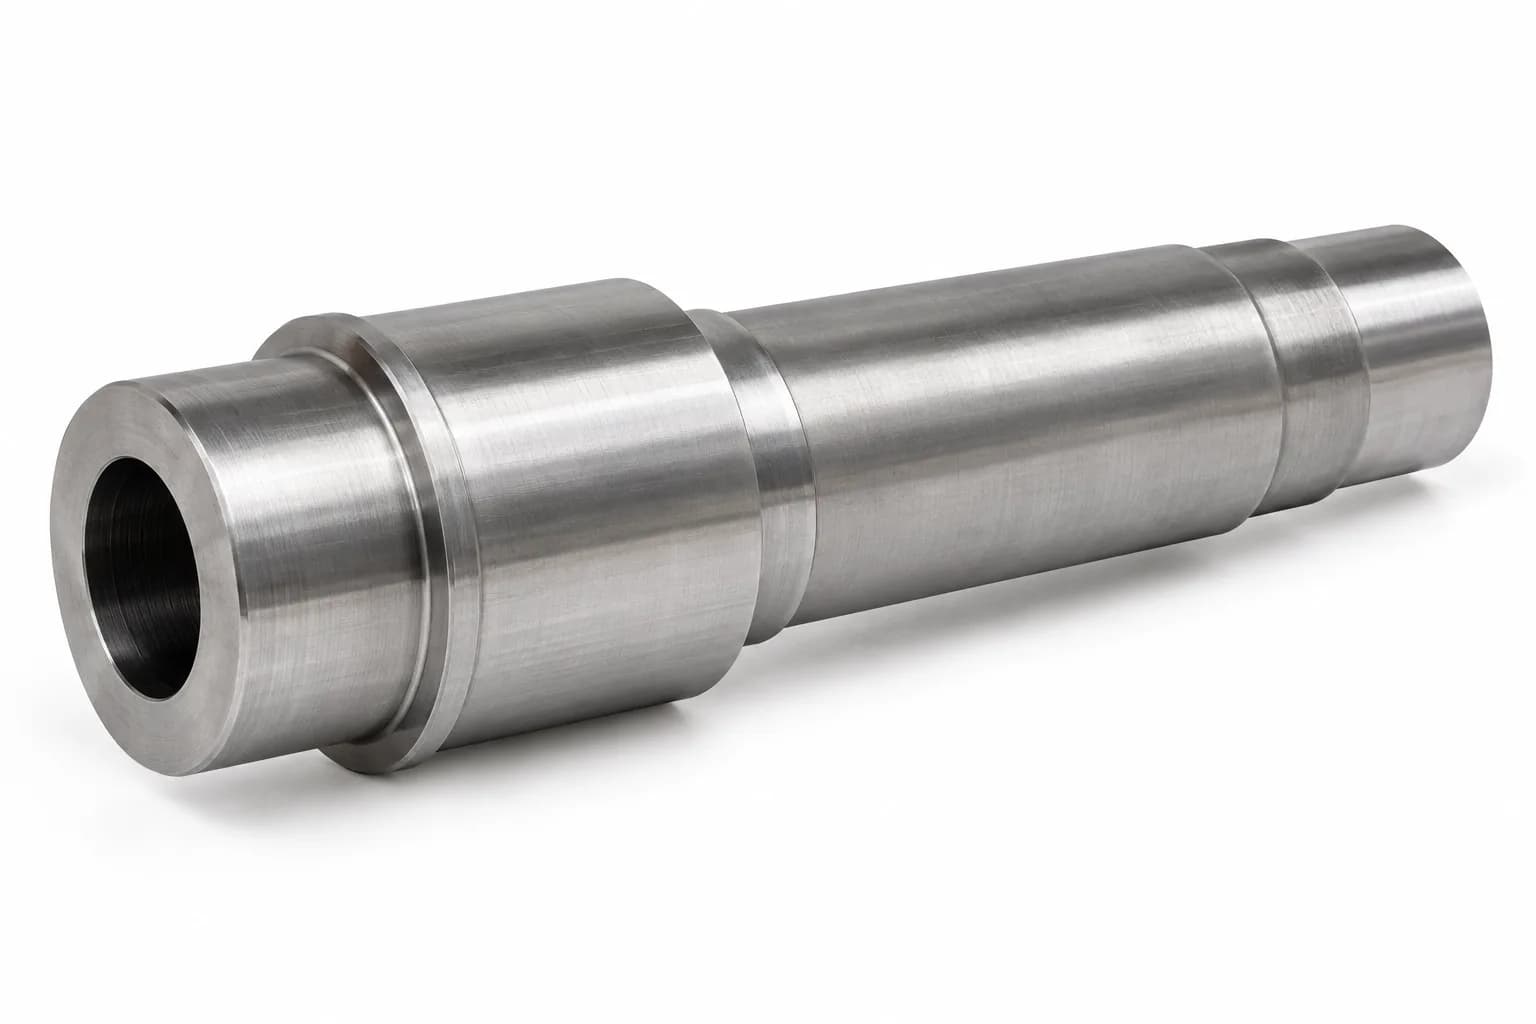
内部ボアは、設計が可能な場合に通路を提供したり、質量を軽減したりすることができます。中空形状を決定する前に、最小肉厚、ボアへのアクセス、ボアとジャーナルの関係、素材の選択を確認してください。
このシャフトタイプを詳しく見る→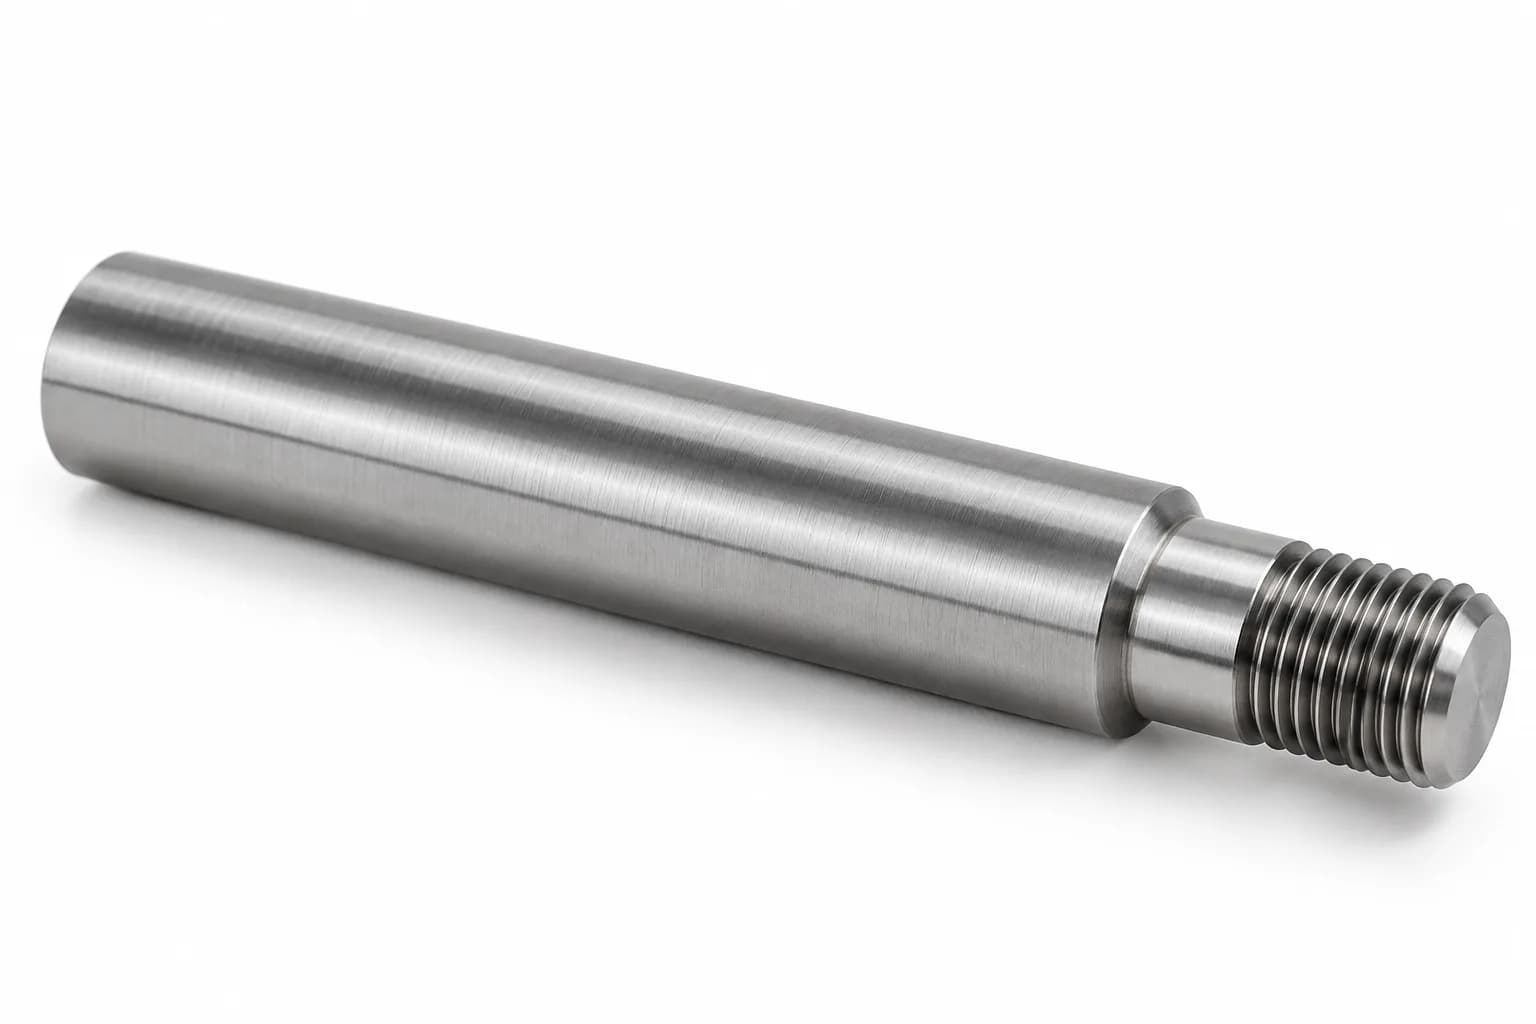
ねじ端とアセンブリ接続には、指定されたねじの形状、はめあい、逃げが必要です。バリの影響を受けやすいエッジを特定し、コーティングまたは熱処理が最終的なねじ寸法、かみ合い、または隣接するベアリング表面に影響を与えるかどうかを特定します。
このシャフトタイプを詳しく見る→注目のマテリアルディレクション
1045 スチール シャフトまたは C45 スチール シャフトは、多くのモーター、ローラー、機械駆動アプリケーションの実用的な出発点です。その適合性は、セクションのサイズ、処理、疲労、摩耗、および指定された最終状態によって異なります。以下のファミリー比較は選択をサポートします。ユニバーサルシャフトの定格を確立するものではありません。
すべての列を読むには、水平にスワイプします。
| グレード | 特徴 | 典型的なシャフトの用途 |
|---|---|---|
| AISI 1018 | 有利な加工および成形特性を備えた低炭素鋼。 | 軽量シャフト、ピンおよび一般的な機械部品。表面硬化の必要性を別途検討してください。 |
| AISI 1020 | 適切な条件下で優れた機械加工性と溶接性を備えた低炭素グレードです。 | 汎用シャフトおよび低~中負荷。溶接と処理の要件を確認します。 |
| AISI 1045 | 条件に応じて、一般的な低炭素鋼種よりも優れた強度と硬化応答性を備えた中炭素鋼。 | モーターシャフト、ローラー、トランスミッションコンポーネント。産業用シャフトのレビューの一般的な出発点です。 |
| C45 / EN 1.0503 | 欧州の中炭素鋼は 1045 とほぼ同等ですが、指定された規格と条件によって管理されます。 | 工業用シャフトおよび機械駆動コンポーネント。代替には技術的な承認が必要です。 |
| AISI 1050 | 1045よりも炭素含有量が多いミディアムカーボングレード。 | 靭性や断面サイズを考慮し、グレード別の硬さと強度を必要とするシャフトを選定。 |
| AISI 1060 | 適切なプロセスの下で硬化の可能性が向上した高炭素グレード。 | 靭性、亀裂のリスク、必要な処理が慎重に評価される、摩耗に弱いコンポーネント。 |
AISI 1045 と C45 はほぼ同等ですが、あらゆる規格、組成制限、または認証要件の下で自動的に互換性があるわけではありません。必要な規格と条件を指定し、置換を明示的に承認します。
オバコのC45素材データ メーカーの背景と同様の名称を提供します。 ボディコートの浸炭説明 は、適切な低炭素鋼の肌硬化ルートを説明しています。選択した材料仕様と合意された承認プロセスを使用します。これらの参考文献は、Topshaftの在庫、適格な処理、または保証された特性を確立するものではありません。
選択した炭素鋼材種に対して、旋削、二次加工、処理、最終検査を一つのルートとして計画します。
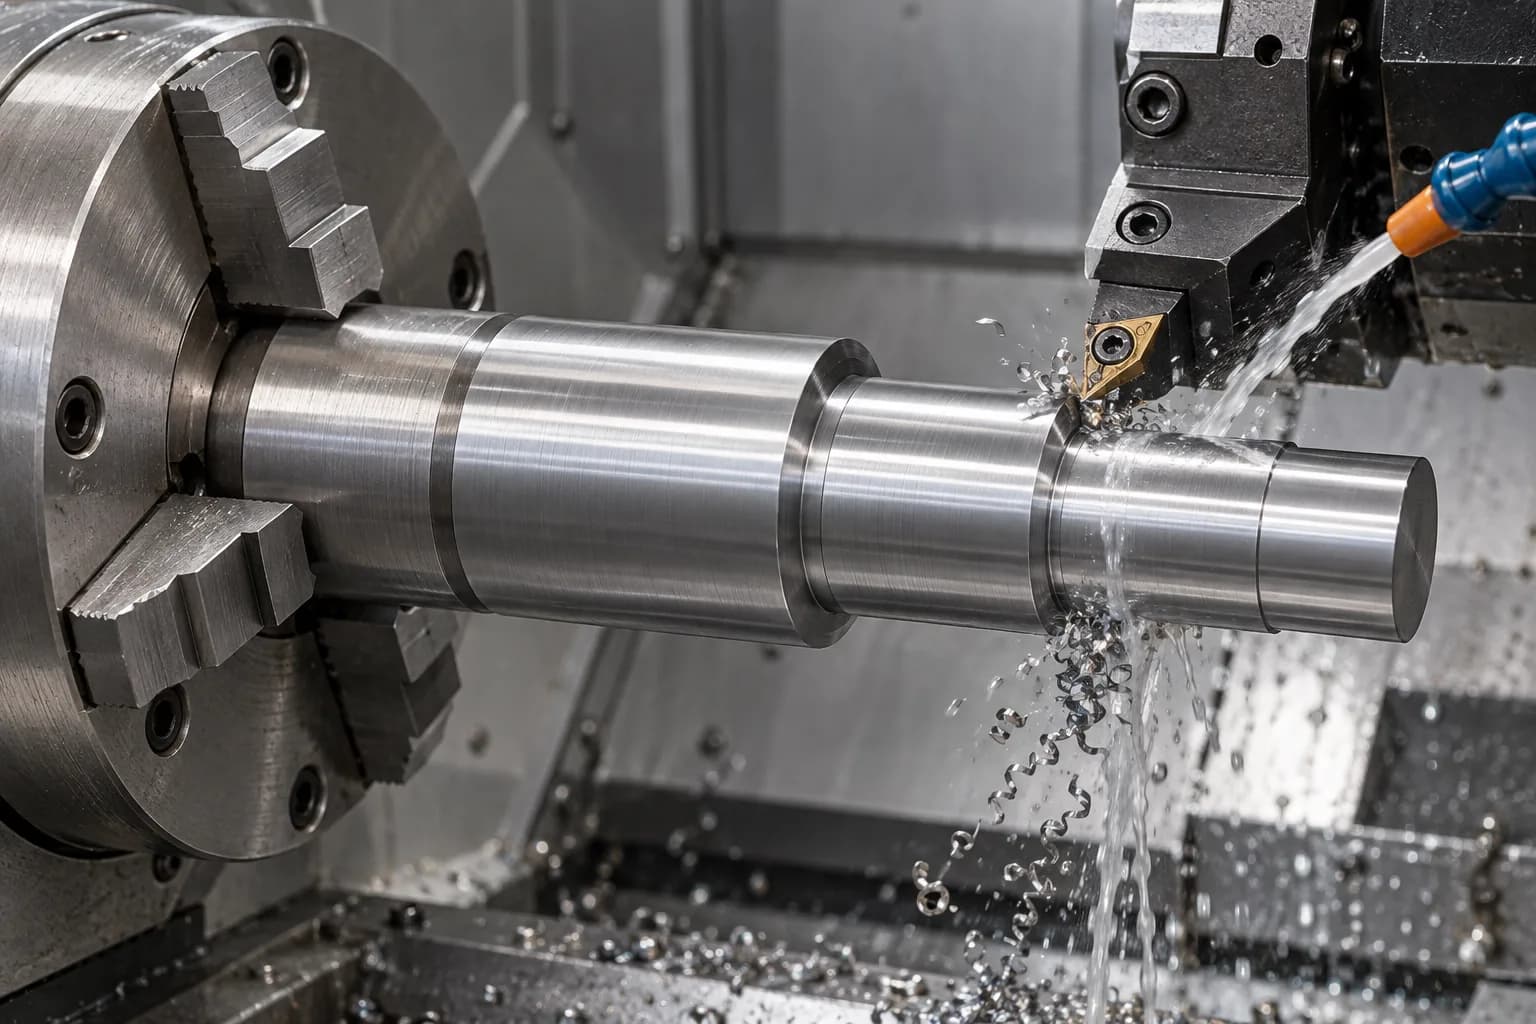
旋削により、外径、肩部、溝、ねじ山、ベアリングシートが形成されます。在庫状態、取り代、サポートは順序に影響します。 CNC 加工されたスチール シャフトは、特に後続の熱処理で形状が変化する可能性がある場合、個別の粗加工と仕上げの段階が必要になる場合があります。
関連製造情報→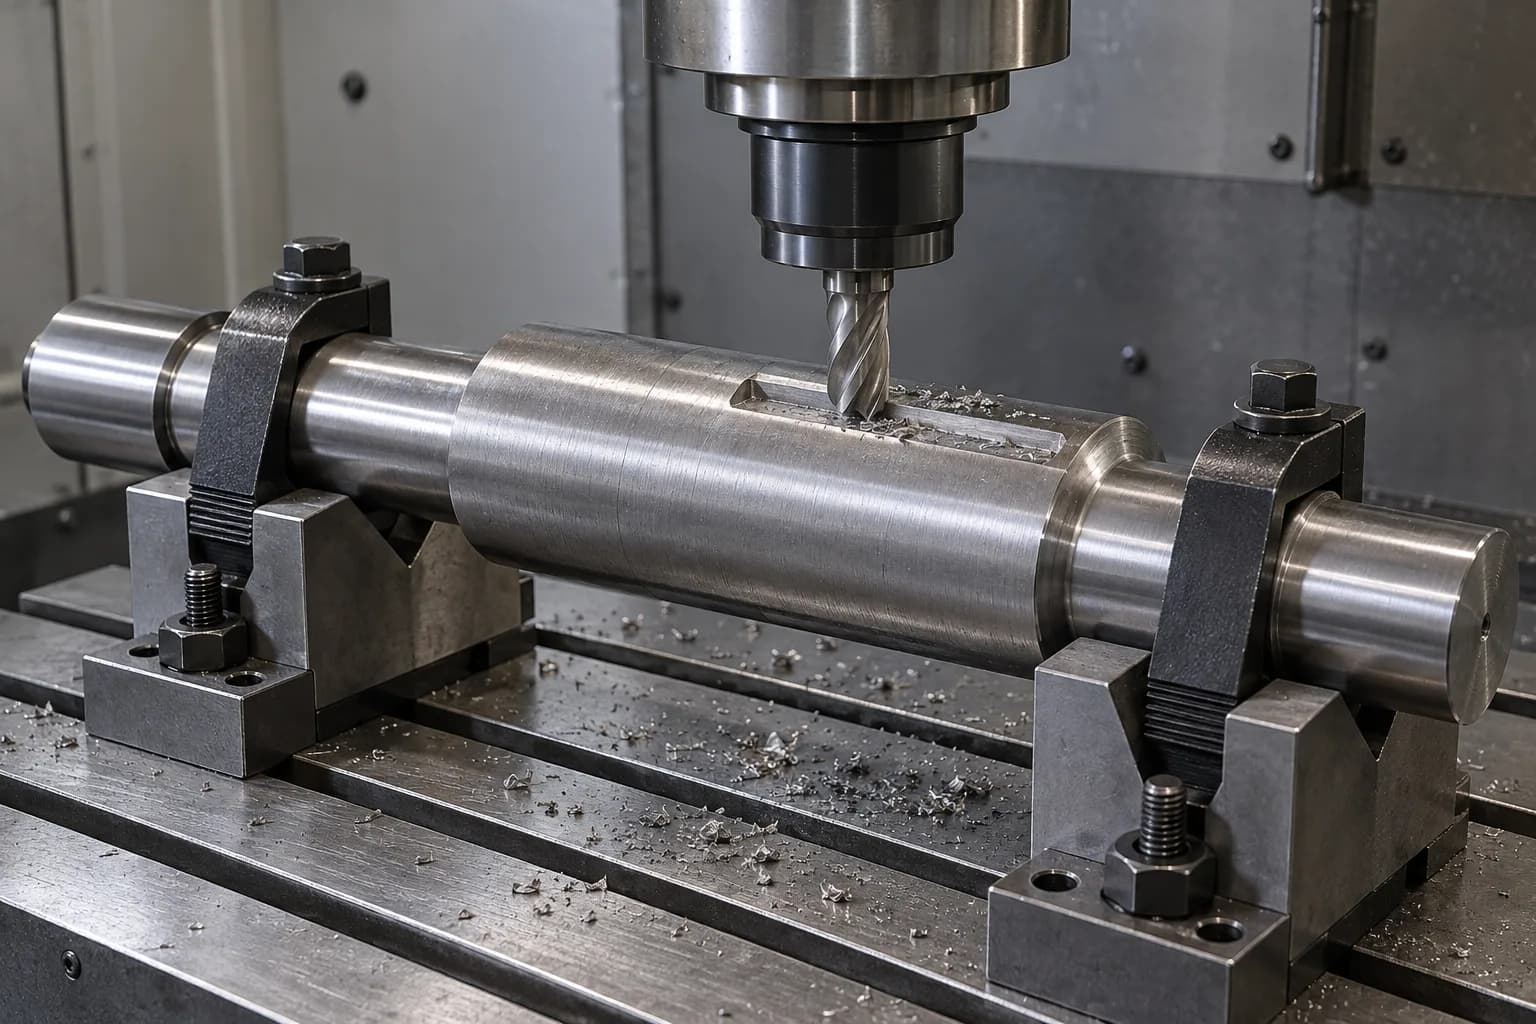
二次加工では、キー溝、平面、スロット、十字穴、および特殊なプロファイルを追加します。機能ジャーナルまたはその他の合意されたデータからこれらの特徴を見つけます。完成した接続を組み立てて確認できるように、工具のアクセス、エッジの切断、バリの除去が計画されています。
関連製造情報→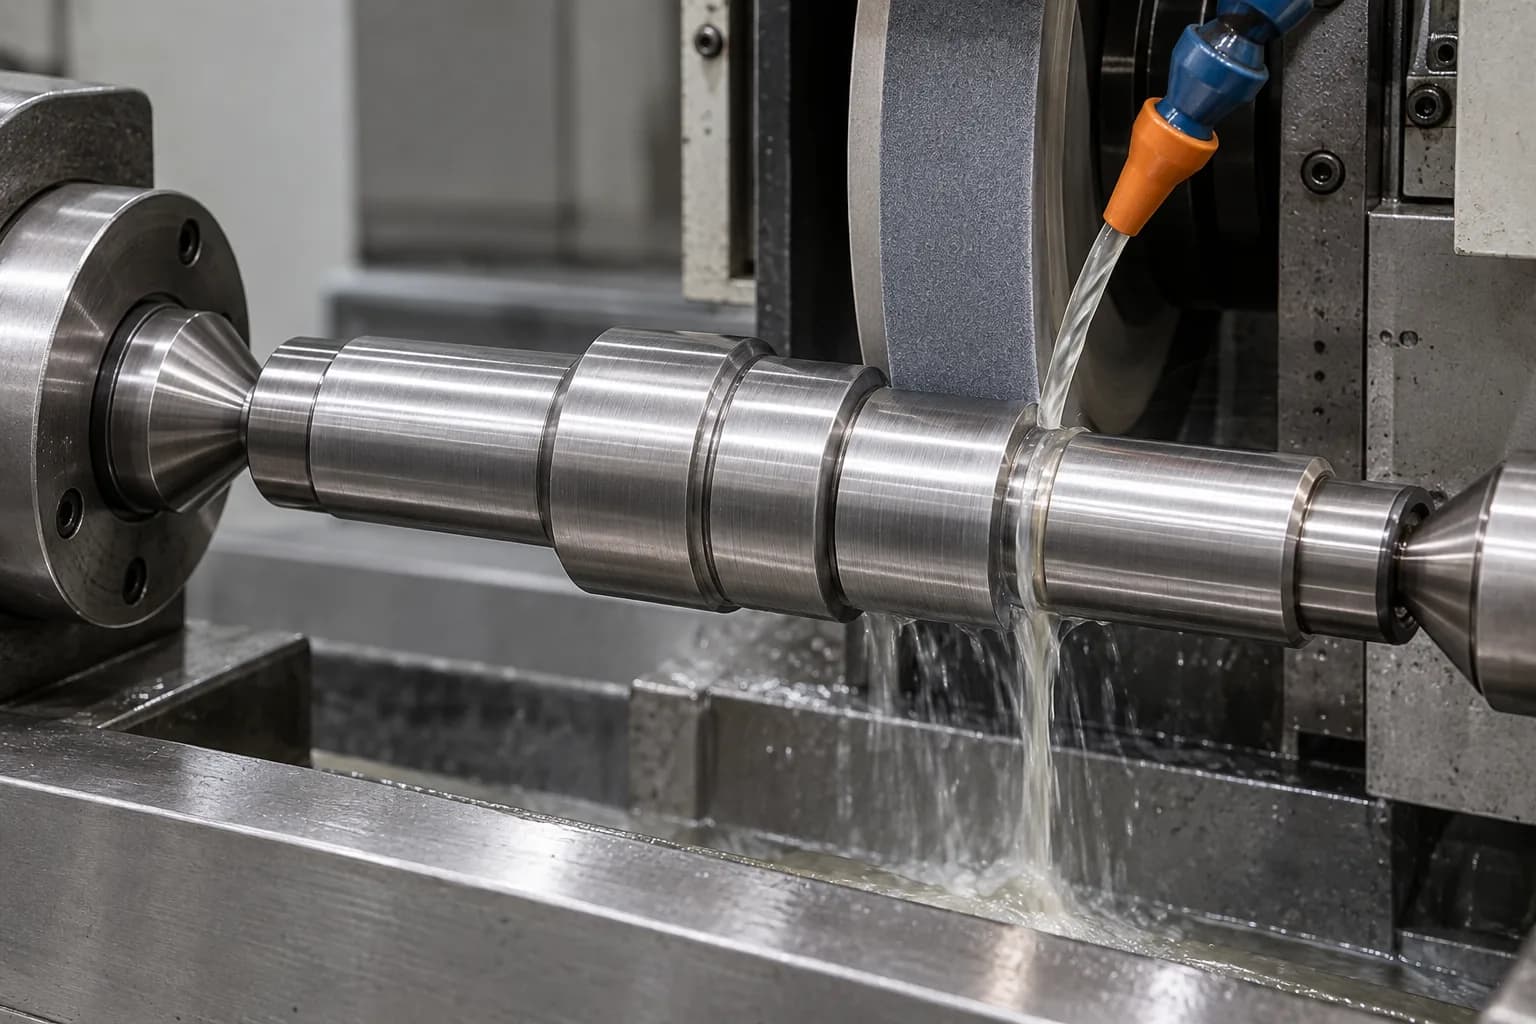
研削は、より厳密な寸法または表面管理が必要なベアリングジャーナルおよび機能直径について評価されます。材質の状態、研削代、データム関係を確認してください。研磨されたスチールシャフトは、単に磨かれた外観を持つだけでなく、指定された形状と粗さを満たさなければなりません。
関連製造情報→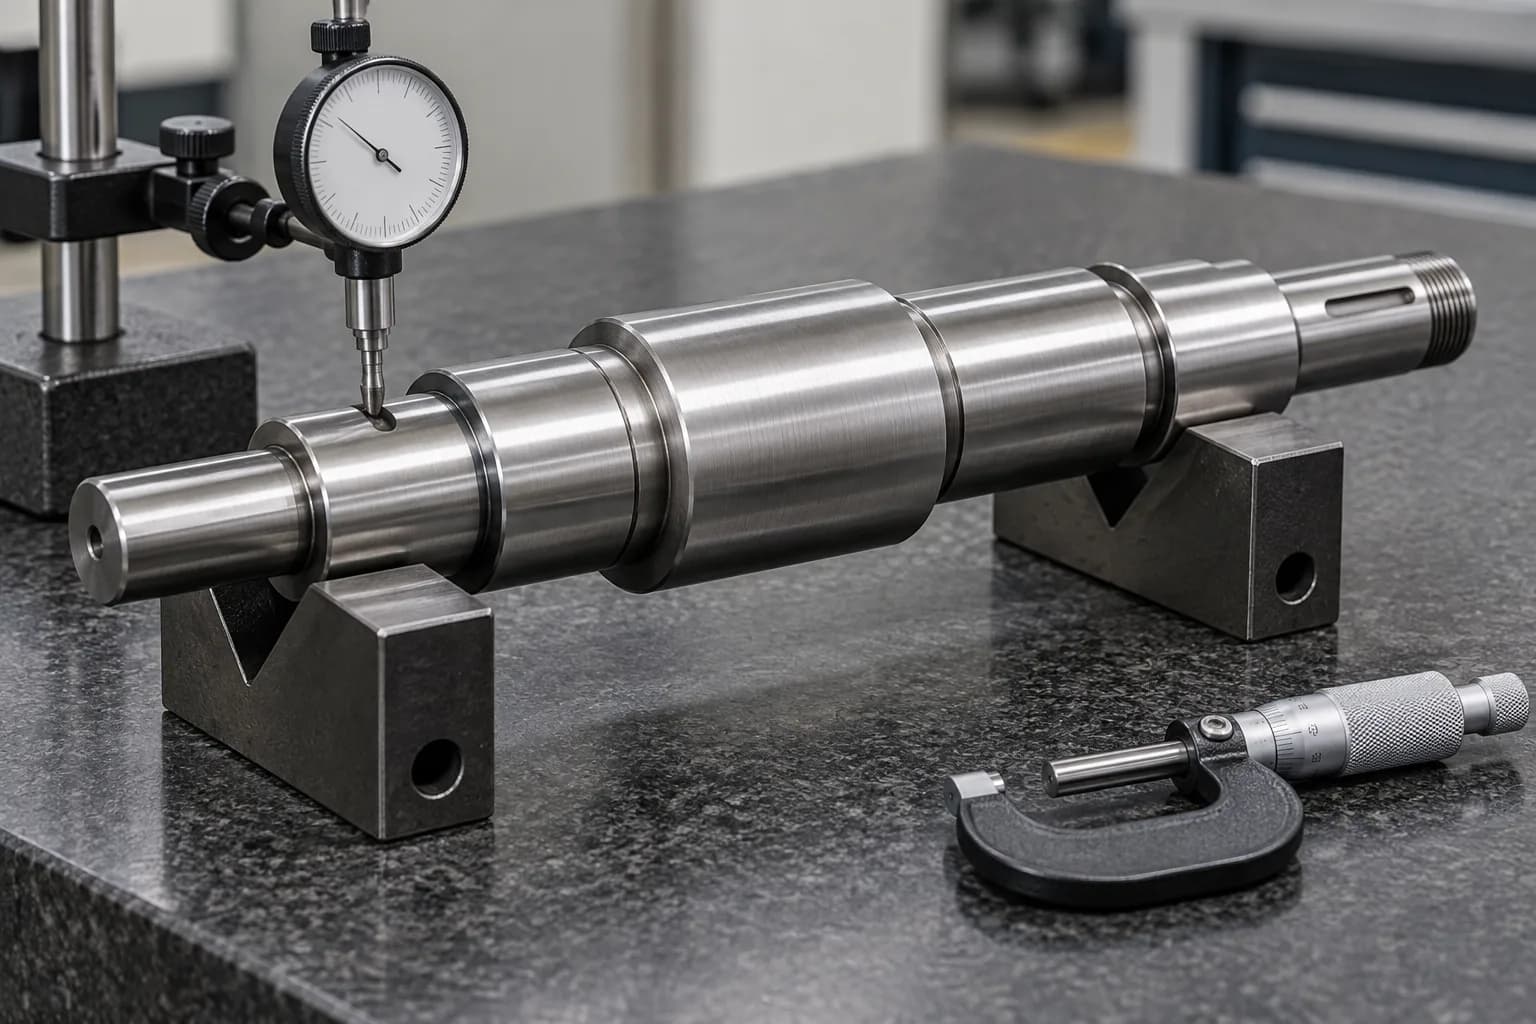
適切な方法を使用して重要な寸法、振れ、真直度、および表面仕上げを検査します。処理と仕上げによって結果が変わる可能性があるため、リリース条件は合意された完全なルートに従います。硬度やケースの要件には、寸法結果から推測するのではなく、独自のチェック基準が必要です。
関連製造情報→処理は性能、コスト、寸法精度に影響します。これらのプロセスは、すべてのグレードに等しく適切であるわけではありません。
すべての列を読むには、水平にスワイプします。
| プロセス | 目的 | エンジニアリング上の考慮事項 |
|---|---|---|
| 正規化 | 微細構造を微細化し、より均一な状態を実現します。 | グレード、在庫、およびその後の操作を考慮します。熱処理により最終寸法が変化する可能性があります。 |
| 焼き入れと焼き戻し | 強度、硬さ、靱性を調整します。 | 反応は化学的性質、切片サイズ、プロセスによって異なります。均一な貫通硬度を仮定しないでください。 |
| 高周波焼入れ | 選択した領域の表面硬度を高めます。 | 1045 などの適切な中炭素鋼に関連します。治療ゾーン、症例基準、移行を定義します。 |
| ストレス解消 | ルートで必要な残留応力を軽減します。 | 精密仕上げの前に検討することもできます。必要な材料条件との適合性を確認します。 |
| 浸炭 | 指定された処理ルートを通じて、適切な低炭素鋼に硬化ケースを製造します。 | 品位、硬化深さ、その後の硬化と歪みを評価します。高周波焼入れと互換性はありません。 |
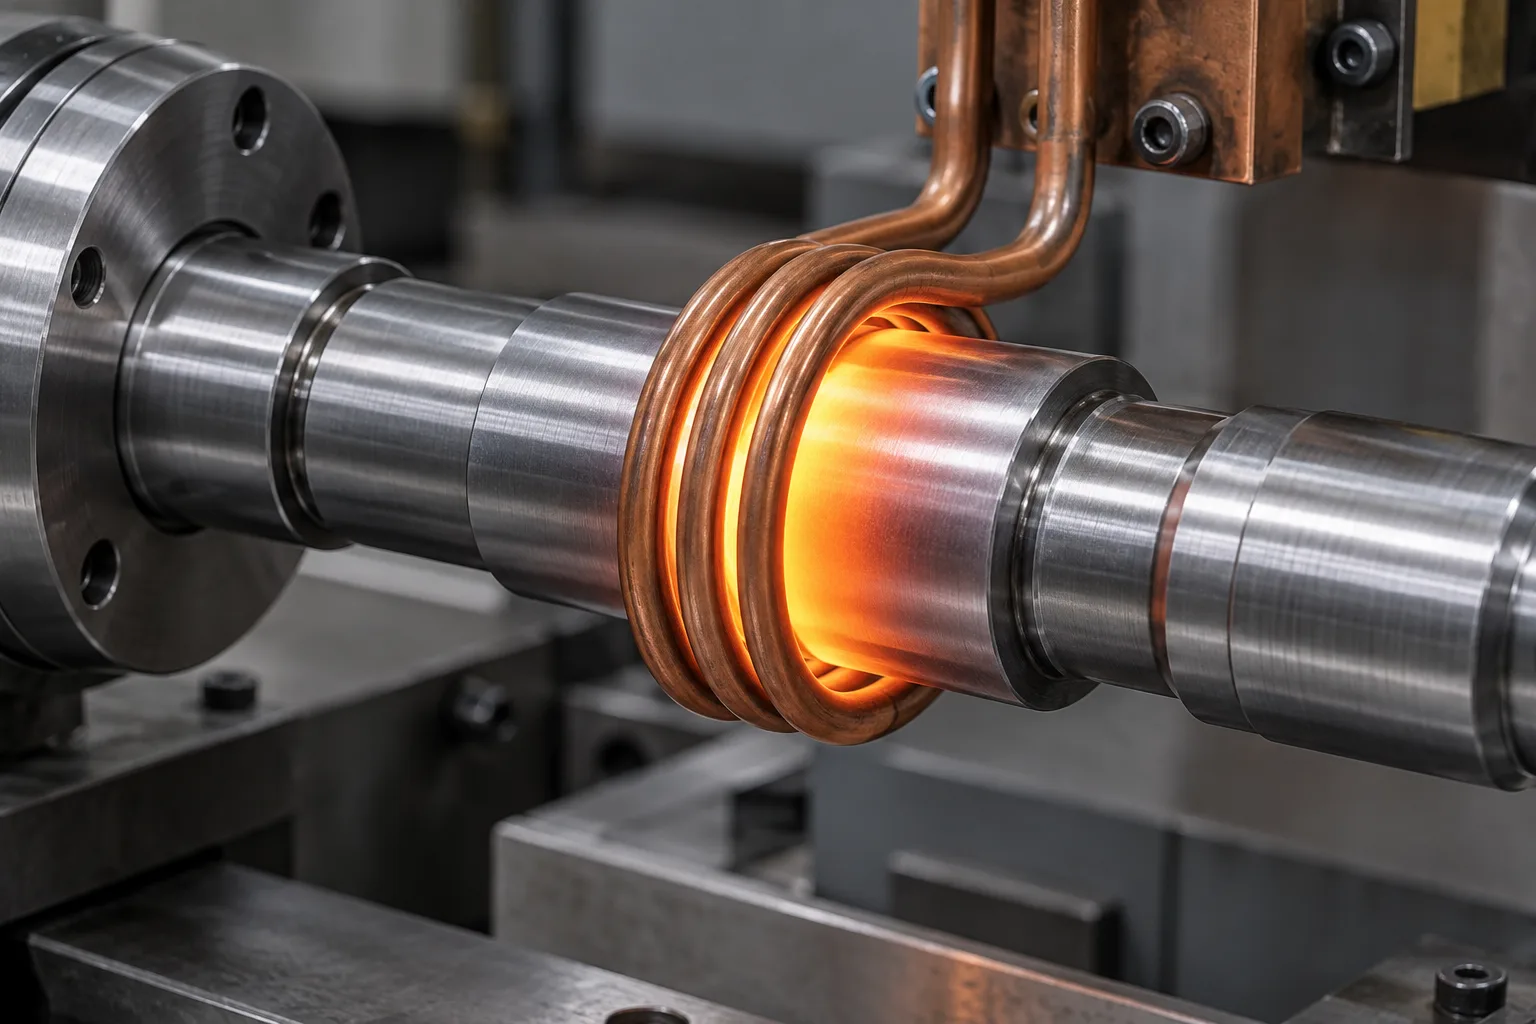
硬化炭素鋼シャフトは、表面硬度以上の数値を指定する必要があります。必要な領域、硬度基準、関連する硬化深さの定義、およびコアとの関係を特定します。治療ルートの歪み、移行、仕上げ代を確認します。
1045 は高周波焼き入れの一般的な候補です。適切な低炭素鋼は、硬化処理が必要な場合に浸炭処理を行うことが一般的です。どちらの声明も、完全な図面を確認せずに処理の代替を許可するものではありません。
機能的なジャーナルでは、処理後に研削と適切な研磨が必要な場合があります。直径の制限、真円度、粗さ、および関連するデータを定義します。過度の材料除去や制御されていない熱によって、指定された硬化層や表面の完全性が損なわれてはなりません。
バリ取りはアセンブリの境界面を保護し、緩んだエッジを取り除きます。黒色酸化処理、亜鉛メッキ、またはその他の指定された保護仕上げを実際の環境に合わせて検討できます。炭素鋼は通常、湿気や腐食条件にさらされる場合、適切な腐食保護が必要です。
コーティングの厚さによって、ベアリングのはめあい、ねじ山、溝、その他の境界面が変化する可能性があります。図面の寸法が仕上げの前後に適用されるかどうかを述べ、マスキング領域を特定し、必要な検証に同意します。硬化部品または高強度部品の処理の適合性と追加のプロセス制御を確認します。
すべての列を読むには、水平にスワイプします。
| 仕様 | 図面ベースの要件 |
|---|---|
| 材質グレード | 1018、1020、1045 / C45およびその他の図面指定グレード。調達が確認されました。 |
| 軸径 | 図面、在庫、機械能力に応じて確認します。 |
| シャフトの長さ | 形状、サポート、細さのレビュー後に確認されました。 |
| 公差 | 図面に固有であり、製造の実現可能性の影響を受けます。 |
| 表面粗さ | 適切なチェック方法を使用して機能面に対して定義されます。 |
| 硬度 | グレード、熱処理条件、測定箇所により規定します。 |
| 幾何公差 | 振れ、真直度、真円度、同軸度は図面通り。 |
| 表面保護 | 黒染め、メッキ、またはその他の指定処理は審査の対象となります。 |
| 生産量 | 試作、少量生産、繰り返し生産。数量とタイミングは個別に確認されます。 |
1 つの公差数値をすべてのシャフト サイズおよび処理に対する保証として解釈しないでください。限界値を受け入れる前に、図面、材料の状態、仕上げ順序、検査方法を確認してください。
最大静的トルクだけでなく、複合的な負荷履歴も考慮してください。開始、停止、反転、回転曲げが疲労性能を左右する可能性があります。適切な材料条件、断面、安全係数は実際の用途によって異なります。
公称応力が許容できるように見える場合でも、局所的な応力集中が破損を制御する可能性があります。嵌合部品のクリアランスを考慮して、フィレット、リリーフ、およびキー溝の形状を定義します。急峻な遷移を滑らかな円形のテスト セクションと同等に扱うことは避けてください。
ジャーナルのはめあい、軸方向の位置決め面、およびデータム関係を指定します。硬い表面は特定の摩耗メカニズムに対する耐性を向上させる可能性がありますが、適切なコアサポート、潤滑、または接触設計に代わるものではありません。硬度の場所とケースの受け入れ基準に同意します。
保護仕上げ、マスキング、および意図された耐用年数にわたる環境を考慮してください。熱処理により真直度とサイズが変化する可能性があります。硬化前にすべての最終寸法を試すのではなく、ルートには余裕、中間チェック、最終研磨が必要な場合があります。
純粋なねじりを受けている中実の円形シャフトの場合、外面の最大公称せん断応力は次のとおりです。
τmax = 16T / (πd3)
ここで、 T トルクと d シャフト径です。一貫した単位を使用してください。トルクは N·mm、直径は mm、応力は N/mm² (MPa) で表されます。一定のトルクでは、直径を小さくすると公称応力が直径の 3 乗に反比例して増加します。
この関係は、中空のシャフト、キー溝、または肩部に自動的に適用されるわけではなく、理想的な中実の円形セクションに適用されます。実際の設計には、曲げ、疲労、応力集中、材料の状態、適用可能な安全係数も必要です。式だけでは許容トルク定格を表すものではありません。
一般的なアプリケーションの指示。プロジェクトのレビューの対象となります。特定のプロジェクトの実現や承認を主張するものではありません。
図面で定義されたベアリング ジャーナルとカップリング エンドを備えたローターと出力シャフト。
関連要件の確認 →適切なトルク伝達機能を備えた入力シャフト、中間シャフト、出力シャフト。
関連要件の確認 →ドライブおよびトランスミッション部品は、負荷サイクル、汚染、保護に関して評価されます。
関連要件の確認 →プロジェクト固有の適合性と寿命要件を備えた一般的な機械シャフトと回転アセンブリ。
関連要件の確認 →サポート、真直度、ベアリング要件を備えたローラー シャフトとドライブ シャフト。
関連要件の確認 →厳選されたモーター、アクチュエーター、機械伝達コンポーネント。承認はプロジェクト固有です。
関連要件の確認 →炭素鋼のトランスミッションシャフトまたはモーターシャフトは、その動作環境とトルク経路を考慮して指定する必要があります。マテリアルを共通に使用しても、アプリケーション固有の承認と文書化の必要性がなくなるわけではありません。
すべての列を読むには、水平にスワイプします。
| 比較 | 炭素鋼 | 合金鋼 | ステンレス鋼 |
|---|---|---|---|
| 一般的なコスト | 一般的には低いです。 | グレードと状態によって異なります。 | グレードにもよりますが、それよりも高い場合が多いです。 |
| 強さ | グレードや状態にもよりますが、中程度から高程度です。 | 高強度グレードを含む幅広いラインナップ。 | グレードと状態によって異なります。 |
| 耐食性 | 通常、適切な保護がないと制限されます。 | 通常、適切な保護がないと制限されます。 | 多くの場合、より良いです。やはり環境やグレードは重要です。 |
| 熱処理オプション | グレードおよびセクションによって異なります。 | 適切なグレードや条件に幅広く対応します。 | グレードに大きく依存します。共通のルートは1つではありません。 |
| 一般的なアプリケーション | 一般産業機械、動力伝達装置。 | 設計上正当な場合、より高い負荷またはより厳しい負荷。 | 腐食に敏感な機器および指定された環境。 |
このページでは、1018、1020、1045 / C45 および関連するカーボン グレードに焦点を当てます。 4140、4340、42CrMo およびその他の合金鋼の方向については、すべての鋼を 1 つのカテゴリとして扱うのではなく、別の材料ガイドを比較してください。
ベアリングジャーナルの直径、全長、ショルダーの位置、キー溝の寸法を確認してください。定義されたデータムとサポートに対して振れと真直度を評価します。図面で必要な箇所の真円度や粗さを検査します。
硬さスケール、位置、および許容限界を、該当する場合には硬化深さまたは処理領域の要件とともに指定します。最終的な寸法の許容値には、フィッティングに対するコーティングの影響を含む、指定された熱プロセスおよび仕上げプロセスがすべて反映されている必要があります。
材料証明書、初品検査記録、その他の報告書は可能な場合には提供され、見積前に合意されます。熱/ロットの識別と文書範囲を定義します。一般的なグレード名やイメージでは、納入された特定のシャフトの適合性を確立できません。
ルートを確認する前に、機能ジオメトリを勾配、処理、検査要件にリンクさせます。重大な適合性とあいまいな許容基準を早期に解決します。
すべての操作を切り離されたコンポーネントとして扱うのではなく、回転面、キー溝、ねじ山、その他の機能をシャフトの機能基準に基づいて調整します。
実際の材料の熱処理調整、許容値、仕上げ順序を確認します。すべての鋼に対して同じ硬化反応や歪み制御を保証するものではありません。
合意された図面の改訂、サンプルのフィードバック、および検査範囲を使用して、繰り返しの要件を確立します。個別の注文ごとに、在庫状況、数量、書類、および配送が確認されます。
Topshaftは東莞トップス精密製造有限公司の精密シャフト製造部門であり、 Topsbest Precision シャフトに焦点を当てた OEM プロジェクト向け。 当社の会社情報を確認してください サプライヤーの評価に必要なプロセスまたは検査の証拠を要求します。
カスタムシャフト製作 →1045 および広く同等の C45 は、中炭素組成が有用な強度と硬化反応をサポートするため、工業用シャフト選択の一般的な出発点となります。低炭素 1018 および 1020 は他の用途にも適しています。特定の規格、供給状態、負荷、摩耗、製造上のニーズに対する処理を選択してください。 AISI 1045 および C45 は、承認なしに自動的に置き換えられるべきではありません。
設計、条件、加工が用途に合えば、1045 鋼がモーター シャフトに適しています。ローターの取り付け、ベアリングの取り付け、カップリングの特徴、疲労、表面硬度、腐食保護を確認します。 1045 スチール シャフトは、本質的にあらゆるモーター速度や負荷に適しているわけではありません。最終的な形状と処理は、実際の組み立てと動作要件をサポートする必要があります。
1045 は中炭素鋼であり、4140 は異なる焼入れ性と特性プロファイルを備えたクロムモリブデン合金鋼です。適切な条件下では、より要求の厳しいセクションや任務に 4140 が考慮されますが、すべてのシャフトにとって自動的に必要または優れているというわけではありません。グレード、断面サイズ、熱処理、靭性、疲労、コスト、完全な仕様を比較してください。
適切な炭素鋼グレードは、選択した領域に高周波焼き入れが可能です。中炭素 1045 が一般的な候補です。結果は、化学的性質、セクション、以前の状態、および適格なプロセスによって異なります。処理領域、硬度とケースの基準、遷移、および最終検査状態を指定します。低炭素グレードでは、硬化ケースが必要な場合、代わりに適切な浸炭ルートが必要になる場合があります。
実際の図面、材質、寸法、処理、検査方法などで実現可能な公差を確認します。重要なベアリングの嵌合には、硬化後の制御された仕上げまたは研削が必要な場合があります。寸法の制限を幾何学的要件や粗さから分離し、どのフィーチャーがデータム軸を共有しているかを特定します。普遍的な公差数値は、すべての精密炭素鋼シャフトを確実に記述することはできません。
炭素鋼は、湿気や腐食にさらされると錆びたり機能が損なわれたりする可能性があるため、一般に適切な保護が必要です。適切な解決策には、指定された保護仕上げ、潤滑剤、包装、または別の材料が含まれる場合があります。環境と機能インターフェイスを確認します。黒色酸化メッキまたは亜鉛メッキは同等であるとみなすべきではなく、最終的なはめあいやねじ山を定義する際にはコーティングの厚さを含める必要があります。
Topshaftは、旋削加工、二次加工、熱処理調整、適切な仕上げを使用したカスタム炭素鋼シャフト製造の図面をレビューします。材料の仕様、数量、重要な要件を送信して、実現可能性と調達を確認します。プロトタイプと再生産のサポートは、合意されたプロジェクト範囲に従います。製品の写真だけから選ぶよりも、図面に基づいたレビューの方が役立ちます。
炭素鋼シャフトのサプライヤーは、図面の改訂、材料グレード、数量、熱処理、硬度、限界公差、表面仕上げ、検査要件、納期の期待を必要とします。材料またはプロセスの選択が未解決の場合は、動作負荷と環境を含めます。コーティングまたは処理後の最終寸法と必要な記録を特定します。これにより、見積書は機械加工ブランクのみではなく、完成したシャフトにも対応します。
あなたの図面に合わせて作られた完成したシャフト
図面、グレード、数量、熱処理、硬度、限界公差、表面仕上げ、検査要件、納期予想を送信してください。実現可能性と見積もりを確認する前に、完全な完成部品の要件を確認します。