Pasivado De Ejes Inox: Definir El Pedido
El pasivado de ejes inox necesita un estado del material, requisito de tratamiento y plan de verificación definidos. La nota «pasivar» no resuelve todas las decisiones de compras. Acuerde especificación, preparación, superficies críticas y pruebas de liberación antes de aceptar el pedido.
Definir El Resultado Que Necesita
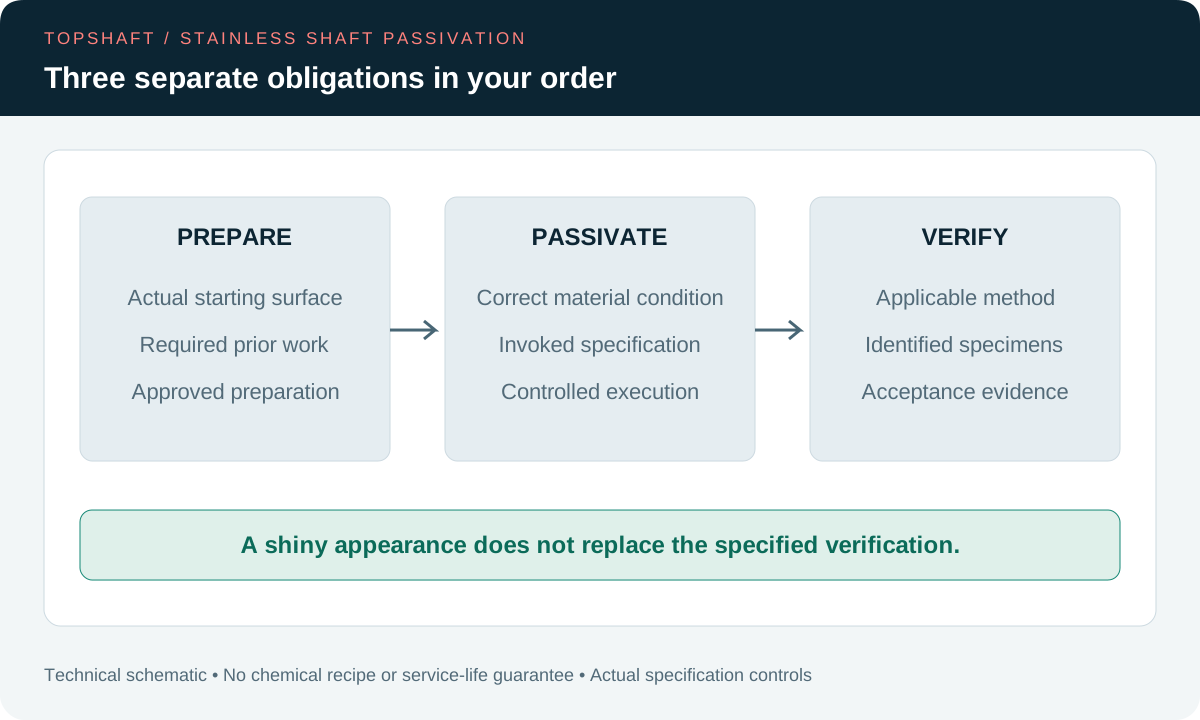
Su requisito debe identificar el tratamiento superficial previsto y su base de aceptación. Parta de la aplicación real y la definición aprobada del producto. Pregunte a su autoridad de ingeniería por qué se exige el tratamiento. Identifique después especificación y pruebas que respaldan esa decisión. No sustituya esta revisión suponiendo que todos los componentes inox necesitan un proceso idéntico.
La explicación del pasivado de Carpenter Technology describe una película protectora de óxido pasivo y la contaminación introducida durante fabricación. Explica por qué una superficie mecanizada brillante todavía puede portar contaminación indeseada. Utilice ese contexto para separar aspecto y eficacia del tratamiento. No establece la vida frente a corrosión de su eje ni aprueba su idoneidad para cualquier entorno.
Mantenga realista el alcance de la afirmación. El pasivado no convierte una aleación inadecuada en el material correcto para su aplicación. Su equipo de diseño sigue siendo responsable de selección del material y requisitos de servicio. Esta guía ayuda a especificar información de compras. No proporciona receta química, garantía anticorrosión ni pruebas de una capacidad concreta de procesamiento de TOPSHAFT.
Identificar La Aleación Exacta Y Su Estado
Proporcione grado inoxidable y estado de entrega antes de que el procesador elija la organización del tratamiento. Incluya especificación aplicable del material y tratamiento térmico requerido. Identifique tratamientos superficiales pertinentes ya presentes. La descripción «eje inoxidable» puede ocultar diferencias importantes. El procesador necesita la definición real, no un equivalente supuesto por el aspecto.
La explicación de Carpenter también identifica grado y criterios de aceptación como factores para elegir el pasivado. No transfiera el procedimiento de un grado a otro sin aprobación técnica. Los grados de fácil mecanización y los estados de alta resistencia merecen una revisión apropiada del proceso. Es una invitación a revisar, no un procedimiento prescrito para esos materiales. Deje selección química y controles operativos a la organización cualificada responsable.
Conecte la definición del material con su pedido y registros de fabricación. La página de ejes de acero inoxidable ofrece contexto relacionado para su consulta. Sus requisitos de trazabilidad del material deben preservar la identidad durante procesamiento externo cuando corresponda. Un registro correcto del material respalda esa conexión. No sustituye las pruebas requeridas para el propio tratamiento.
Nombrar La Especificación Aplicable Y Su Edición
Su paquete de compras debe identificar el documento de pasivado invocado y su edición aplicable. El catálogo ASTM de normas del acero enumera por separado pasivado químico y prácticas más amplias de preparación superficial inoxidable. A967/A967M aborda tratamientos químicos de pasivado. A380/A380M aborda limpieza, eliminación de cascarilla, decapado y pasivado. Los títulos identifican documentos distintos, no instrucciones intercambiables de pedido.
Obtenga los requisitos reales cuando el contrato invoque una norma. Un catálogo público no es el procedimiento completo del proceso o de aceptación. Registre especificación del cliente y opciones permitidas. Identifique quién puede aprobar una alternativa propuesta. No suponga que citar un número de norma resuelve todas las preguntas de tratamiento, ensayos e informes del pedido.
Resuelva notas contradictorias antes de producir. Su plano puede nombrar una especificación y un anexo del pedido indicar otro requisito. Pida al contacto autorizado del cliente establecer la interpretación que rige. Utilice la guía de revisión de planos para gestionar cambios formales. El procesador no debe elegir la instrucción más fácil sin la aprobación requerida.
Separar Limpieza, Eliminación De Cascarilla Y Pasivado
Su plan debe establecer la superficie inicial requerida antes del pasivado. El artículo de Carpenter distingue limpieza y pasivado y explica por qué la preparación va primero. También indica que el pasivado no está destinado a eliminar cascarilla térmica, pintura, recubrimientos u óxido existente. No trate el nombre de un tratamiento ácido como sustituto de un plan acordado de preparación.
Pida al responsable del proceso identificar el estado superficial real después del mecanizado y cualquier proceso térmico. Registre la preparación requerida sin inventar una secuencia universal. Algunos estados pueden necesitar otra revisión técnica antes de tratar. Su aprobación debe abordar eje, material y acabado reales. Un aspecto limpio no documenta por sí solo que se cumplieron todos los requisitos de preparación.
Mantenga identificable la aceptación de limpieza cuando la exija su pedido. La guía de limpieza de ejes ayuda a definir pruebas separadas de contaminación. Un resultado de pasivado no debe sustituir silenciosamente un ensayo especificado de limpieza. Igualmente, un registro de limpieza no establece automáticamente eficacia del pasivado. Indique al proveedor qué resultados necesitan registros distintos y qué procedimiento controla cada resultado.
Revisar Geometría Y Superficies Críticas Del Eje
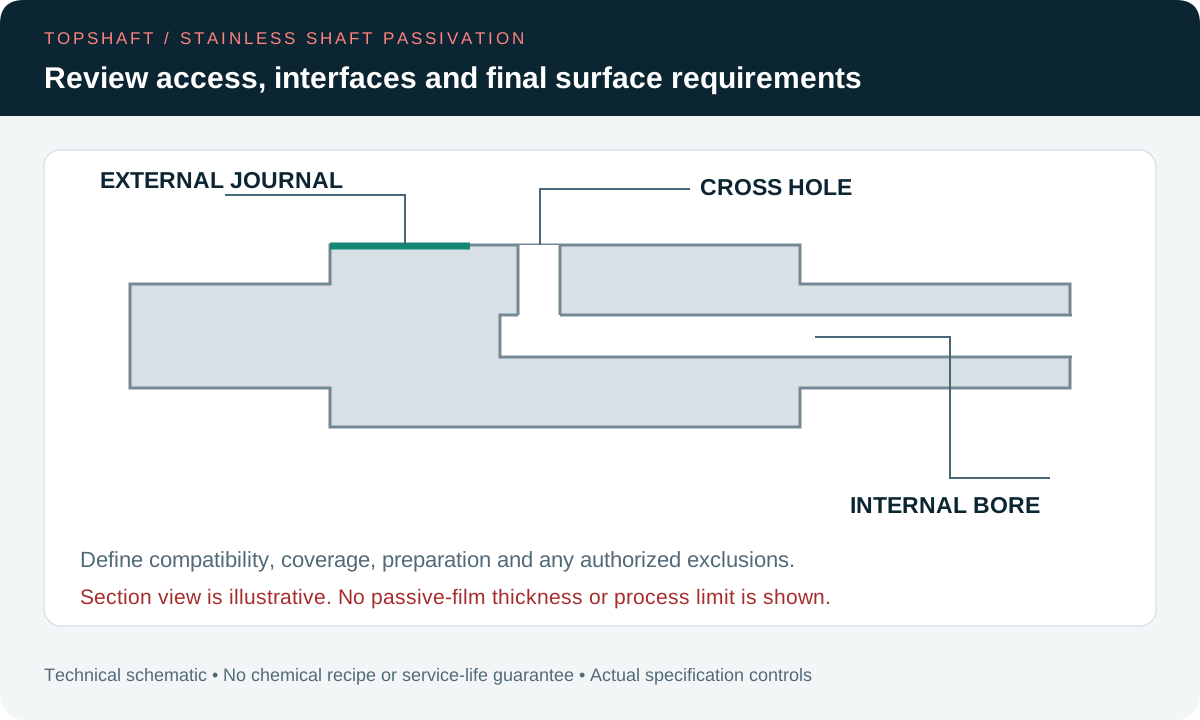
Su revisión debe incluir características que compliquen acceso, drenaje o protección. Identifique taladros, agujeros transversales, roscas, ranuras y transiciones cuando corresponda. Muestre las superficies terminadas que controla el plano. Pregunte a la organización procesadora cómo las aborda su disposición. Esta lista apoya una revisión; no es una instrucción de operación de una línea química.
Aclare si el pedido cubre un eje completo o un conjunto con otros materiales. Insertos, componentes unidos o recubrimientos existentes pueden necesitar una evaluación de compatibilidad. No suponga que una disposición adecuada para una pieza desnuda también sirve para un producto ensamblado. Identifique expresamente cualquier propuesta de enmascarado o exclusión. Obtenga la autoridad necesaria antes de aceptar una zona sin tratar dentro del alcance especificado.
Revise requisitos finales de tamaño y acabado junto a la ruta propuesta. La guía de acabado superficial ayuda a identificar requisitos de textura que siguen aplicándose. No utilice el pasivado como corrección dimensional o instrucción de recuperación estética. Cualquier preparación propuesta que cambie una característica controlada necesita evaluación técnica. Confirme el estado final requerido en lugar de prometer dimensiones universalmente inalteradas.
Situar El Tratamiento En Una Secuencia Controlada
Su secuencia debe asegurar que tratamiento y verificación requeridos representen el estado entregado. Identifique operaciones anteriores al pasivado y trabajo posterior. Mecanizado, manipulación o contaminación posteriores pueden exigir revisar el estado superficial aceptado. No suponga que un certificado anterior describe automáticamente todos los estados posteriores. Establezca tratamientos o comprobaciones adicionales necesarios mediante la autoridad responsable.
Pregunte cómo controla el responsable preparación, tratamiento, aclarado, secado y manipulación final conforme al procedimiento aplicable. No necesita inventar ajustes operativos para preguntar. El procedimiento real y los controles cualificados del proceso rigen la ejecución. Confirme el límite entre proveedor de mecanizado y cualquier procesador externo. Las responsabilidades deben seguir claras cuando las piezas pasan entre organizaciones.
Coordine protección y embalaje con el estado final requerido. Su guía de embalaje de ejes ofrece preguntas relacionadas de planificación del envío. Especifique conservación y manipulación compatibles cuando sea necesario. No añada aceite o acabado no aprobados solo porque resulten cómodos para transportar. Resuelva la organización final de entrega antes de introducir piezas tratadas en el contenedor de envío.
Acordar La Verificación Antes Del Tratamiento
Su plan debe definir verificación, criterios de aceptación y alcance de informes antes de procesar. Utilice la especificación invocada y requisitos aprobados del cliente. Pida al equipo técnico responsable identificar ensayos aplicables y sus limitaciones. No exija todos los ensayos posibles sin explicar la decisión. A la inversa, no suponga que el aspecto visual establece todos los resultados requeridos del tratamiento.
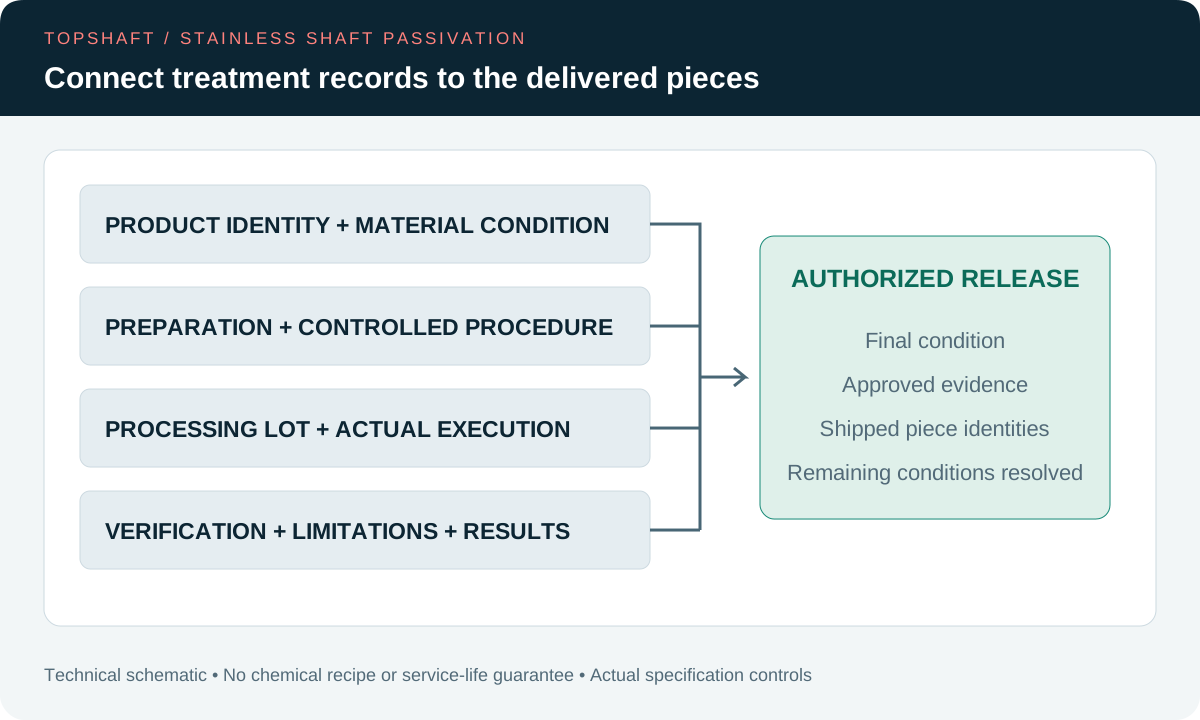
Defina el lote de procesamiento y las piezas seleccionadas para verificar. Mantenga esas decisiones conectadas con los registros reales de tratamiento. Su plan de muestreo de inspección debe identificar selección y cantidades de informes acordadas. Un resultado de una muestra identificada necesita su alcance correcto. No lo presente como ensayo individual de piezas nunca examinadas.
Aclare qué ocurre después con las probetas. Algunas evaluaciones pueden exigir una disposición separada antes de devolver una probeta al stock entregable. Siga método y requisitos aplicables del pedido. Registre cualquier probeta sustitutiva permitida y su base aprobada. Un cupón cómodo no demuestra automáticamente el estado de cada característica de un eje de producción terminado.
| Elemento Del Pedido | Qué Debe Definir | Pruebas Que Conectar |
|---|---|---|
| Material | Grado, estado y especificación aplicable | Identidad del producto y registro del material |
| Preparación | Superficie inicial y trabajo previo requerido | Referencia controlada del proceso |
| Tratamiento | Documento invocado y opciones aprobadas | Lote procesado y registro de ejecución |
| Verificación | Método, probetas y criterios de aceptación | Resultados y limitaciones declaradas |
| Entrega | Estado final y autoridad de liberación | Registros aprobados vinculados a piezas enviadas |
Mantener Las Pruebas De Pasivado En Su Significado Correcto
Separe eficacia del tratamiento de otros requisitos del producto y predicciones de servicio. Una verificación especificada satisfactoria respalda la decisión definida por su método. No establece automáticamente resistencia ilimitada a la corrosión en su aplicación. El entorno de servicio y los requisitos de diseño siguen importando. Evite convertir un certificado en una garantía amplia de funcionamiento que nadie aprobó.
Por ejemplo, un pedido hipotético exige pasivado y un diámetro controlado de asiento de rodamiento. Registre las pruebas del tratamiento frente a su requisito acordado. Registre el diámetro frente al límite dimensional aplicable. Si falta un registro, identifique la carencia. No utilice el otro como sustituto solo porque ambos se refieran a la misma pieza.
Aplique la misma disciplina a rugosidad, marcado y limpieza. Cada característica especificada necesita las pruebas requeridas por el pedido. Una observación visual puede documentar un estado visible sin demostrar toda propiedad química o dimensional. Su informe debe indicar qué se comprobó realmente. Las pruebas ausentes deben seguir visibles hasta que el revisor autorizado las resuelva.
Controlar Resultados No Conformes Y Tratamientos Repetidos
Retenga las piezas afectadas cuando falle la verificación requerida o falten pruebas necesarias. Preserve resultados e identidades originales. Identifique qué lote de procesamiento o grupo sospechoso necesita investigación. No suponga que un fallo define todas las piezas sin revisar las pruebas. Igualmente, un resultado sustitutivo satisfactorio no libera automáticamente el grupo original.
Obtenga autorización técnica antes de repetir tratamiento o añadir preparación correctiva. La acción propuesta puede afectar a otros requisitos o quedar fuera de la ruta aprobada original. Su proceso de retrabajo y concesiones debe definir decisión y pruebas finales requeridas. Aprobar un intento de recuperación no demuestra recuperación satisfactoria. Conserve autorización y resultado verificado.
Revise si el problema también necesita un cambio del proceso. Su guía de cambios de fabricación aborda esa aprobación separada. Corregir un lote retenido no establece que se haya eliminado la causa. Preserve los límites aplicables de cualquier disposición aceptada. Un permiso para piezas identificadas no debe convertirse en aprobación automática de producción posterior.
Preparar Una Consulta Confirmada A TOPSHAFT
Envíe el requisito completo de pasivado antes de tratarlo como compromiso de suministro aceptado. Proporcione plano aprobado, grado inoxidable y estado de entrega del material. Identifique superficies críticas, especificaciones invocadas y verificación requerida. Incluya cantidad, muestreo, expectativas de informes y requisitos finales de embalaje. Haga visibles las opciones pendientes en lugar de pedir al proveedor que deduzca su base de aceptación.
Pida a TOPSHAFT confirmar la organización real del tratamiento y los informes para su pedido. Este artículo no verifica una línea química, certificado o fuente externa concretos. Cualquier propuesta necesita revisión específica del pedido. Si no puede respaldarse el requisito solicitado, resuelva esa limitación antes de aceptar. Un alcance definido y confirmado es más útil que una afirmación sin respaldo para todas las aplicaciones inox.
Revise factores de coste y calendario durante el presupuesto. Estado de preparación, geometría, manipulación, tamaño del lote, verificación y documentación pueden afectar a la organización propuesta. No suponga precio ni plazo universal. Para pedidos repetidos, confirme que material, proceso y requisitos de aceptación aprobados sigan aplicándose. Utilice la lista de solicitud de oferta de ejes para reunir el paquete comercial y técnico antes de comprometer la producción.
Preguntas Frecuentes
Sus respuestas deben seguir aleación real, especificación invocada y requisitos aprobados del pedido. Estas preguntas identifican límites habituales de compras, no instrucciones químicas universales.
¿Un Eje Brillante Demuestra Un Pasivado Correcto?
No. El aspecto no sustituye la verificación requerida por su especificación. Identifique tratamiento y pruebas aplicables de aceptación. Separe una observación del estado visible de otros resultados requeridos. Pida al revisor autorizado resolver cualquier prueba ausente.
¿Todos Los Grados Inoxidables Admiten El Mismo Tratamiento?
No lo suponga. Grado, estado del material y requisitos de aceptación necesitan revisión del proceso. La organización responsable debe elegir una disposición aprobada apropiada. No copie el tratamiento de otra aleación sin la autoridad técnica necesaria.
¿El Pasivado Sustituye Limpieza O Eliminación De Cascarilla?
No debe suponerse una sustitución general. Defina superficie inicial requerida y cualquier preparación separada conforme al procedimiento aplicable. Pasivado y verificación de limpieza abordan requisitos distintos. Confirme la secuencia real antes de aceptar el plan de tratamiento.
¿Un Certificado Garantiza La Vida Frente A Corrosión?
No por sí solo. El registro debe indicar requisito aplicable y alcance de verificación. Su aplicación sigue necesitando selección del material y evaluación de servicio apropiadas. No deduzca una garantía ilimitada de corrosión de pruebas que respaldan una decisión más limitada de tratamiento.
Enviar Su Paquete De Pasivado
Evite ambigüedad acordando preparación, tratamiento y verificación antes de producir. Contacte Con TOPSHAFT con su plano y requisitos de pasivado. Solicite confirmar alcance real del proceso, organización responsable y documentación de liberación.