Procesos de ejes: aprobar cambios y recualificación
Un pedido repetido de ejes utiliza la misma referencia y revisión de plano, pero el proveedor propone otra ruta de fabricación, ubicación de producción o fuente de procesamiento externo. Compras ve la misma especificación final. Ingeniería y calidad necesitan saber si el cambio afecta a la base sobre la que se aceptó el suministro original. Tratar ambas preguntas como idénticas puede dejar una brecha importante entre continuidad comercial y control técnico.
Esta guía describe una revisión práctica de cambios para ejes de precisión comprados. No dice que cada máquina, herramienta o ajuste rutinario requiera aprobación del cliente. El pedido, las restricciones de proceso aprobadas y los requisitos aplicables del cliente determinan las reglas reales de notificación y autorización. Confirme esas reglas y las opciones disponibles de verificación para cada pedido TOPSHAFT. Los ejemplos no afirman disponer de una configuración de fábrica, red de subcontratistas, certificación o capacidad de recualificación concretas.
1. Definir la base aprobada antes de comparar cambios
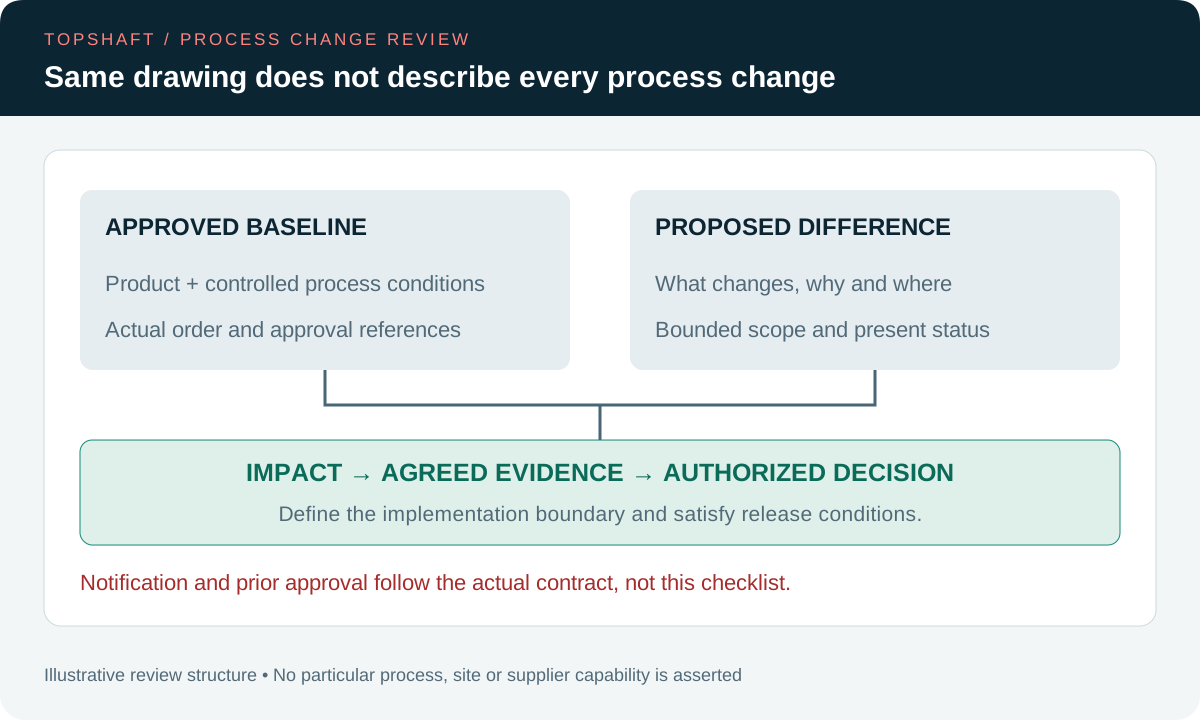
Identifique la definición del producto y las condiciones de fabricación que forman parte de la base aprobada del suministro. Pueden incluir especificaciones de proceso identificadas, fuentes aprobadas por el cliente, ubicaciones de producción acordadas o una ruta de fabricación cualificada cuando el pedido realmente las controle. Distinga las restricciones contractuales de la información de contexto facilitada para planificar. Un antiguo anexo del presupuesto no es automáticamente una restricción aprobada, ni debe tratarse como opcional un requisito explícito del pedido.
Como contexto, la descripción de ISO de las directrices de gestión de la configuración explica que ISO 10007:2017 aborda la gestión de la configuración dentro de una organización durante el ciclo de vida del producto y servicio. Ese alcance respalda la importancia de una referencia identificada, pero no establece las reglas de aprobación para este pedido concreto de ejes. Este artículo ofrece una estructura práctica de revisión; no reproduce la norma ni declara que se invoque contractualmente o que TOPSHAFT esté certificado conforme a ella.
2. Describir la diferencia propuesta con precisión
Indique qué cambia, por qué se propone y qué se pretende mantener sin cambios. Las propuestas pertinentes pueden afectar a una secuencia de procesos, un proceso externo controlado, una planta, una fuente de material cuando se aplique su aprobación o un método de inspección. Una descripción como «proceso equivalente» oculta la información que necesita el revisor. Compare en paralelo la organización actual y la propuesta usando la terminología real del pedido.
Mantenga delimitado el alcance. Si se agrupan varios cambios, identifíquelos por separado y revise sus efectos combinados. Una secuencia revisada junto con una fuente nueva puede necesitar pruebas diferentes de las de cada cambio aislado. No describa una opción futura como ya implantada ni una prueba exploratoria como una ruta de producción aprobada. El registro de decisión debe dejar claro el estado actual de cada cambio propuesto.
3. Establecer la autoridad de notificación y decisión
Lea el contrato y los requisitos específicos del cliente para determinar qué cambios necesitan notificación, aprobación previa o solo control interno. No deduzca esas obligaciones de una lista genérica. Identifique quién prepara la propuesta, quién evalúa los efectos técnicos y quién puede autorizar la implantación o el envío. Compras puede coordinar costes y entregas sin tener autoridad para aceptar un cambio de un requisito técnico controlado.
Registre los puntos de decisión requeridos. El permiso para realizar una prueba es diferente del permiso para utilizar sus piezas en un envío al cliente. Una aprobación condicionada a una verificación satisfactoria no demuestra que la verificación se haya realizado. Si un requisito no está claro, obtenga una aclaración controlada antes de continuar con la actividad afectada. La guía de cambios de planos y revisiones aborda la autoridad documental relacionada, mientras esta revisión se centra en cambios de fabricación que pueden dejar intacta la revisión del plano.
4. Revisar los posibles efectos en los requisitos del producto
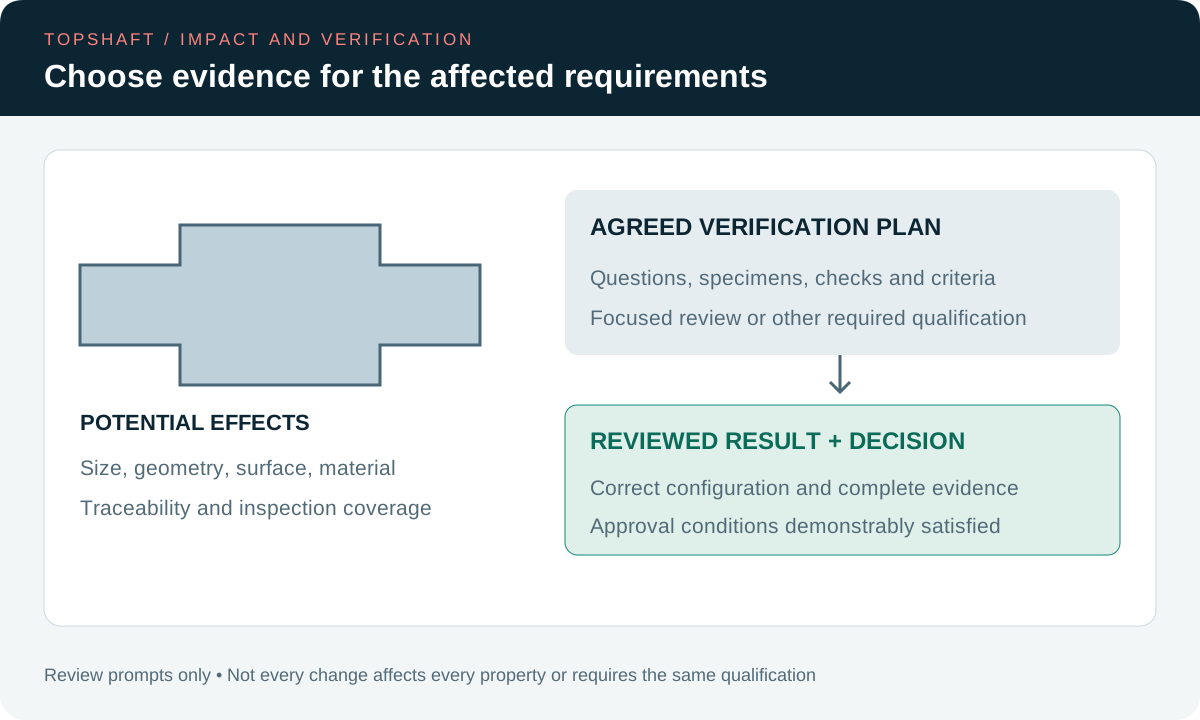
Conecte el cambio propuesto con las características que podría afectar. Según la propuesta real, revise dimensiones, relaciones geométricas, estado superficial, propiedades del material, trazabilidad y cobertura de inspección. Son puntos para la evaluación técnica, no una afirmación de que todo cambio afecte a todas las propiedades. El responsable del proceso y el equipo de ingeniería competente deben identificar los mecanismos pertinentes y las pruebas necesarias para abordarlos.
Por ejemplo, un cambio hipotético del orden de mecanizado y acabado puede requerir revisar el estado final de un asiento de rodamiento. El revisor necesita la diferencia real de ruta, los requisitos aplicables y la verificación propuesta; decir que el diámetro seguirá igual no es una evaluación completa de todas las características potencialmente afectadas. No deduzca que dureza, integridad superficial o funcionamiento permanecen sin cambios a partir de una sola lectura dimensional aceptable. La revisión necesaria depende del proceso y la definición del producto específicos.
5. Acordar un plan de verificación proporcionado
Defina las preguntas que debe responder la verificación y después seleccione las comprobaciones necesarias con la autoridad técnica responsable. Según el requisito, el plan podría incluir inspección dimensional, revisión de registros de procesamiento, pruebas acordadas del material o una evaluación funcional especificada. No debe exigir automáticamente todos los ensayos posibles ni suponer que la inspección más sencilla disponible demuestra que todo el cambio es aceptable.
Utilice la guía de inspección del primer artículo para estructurar las pruebas iniciales cuando corresponda. Confirme si se requiere un primer artículo completo, una revisión centrada en las características afectadas u otra vía de cualificación acordada. Identifique las piezas, su estado de fabricación, las cantidades y las reglas de aceptación. No aplique una aprobación anterior a otra ruta o familia de productos sin una base documentada aceptada por la autoridad responsable.
6. Separar el material de prueba de la producción entregable
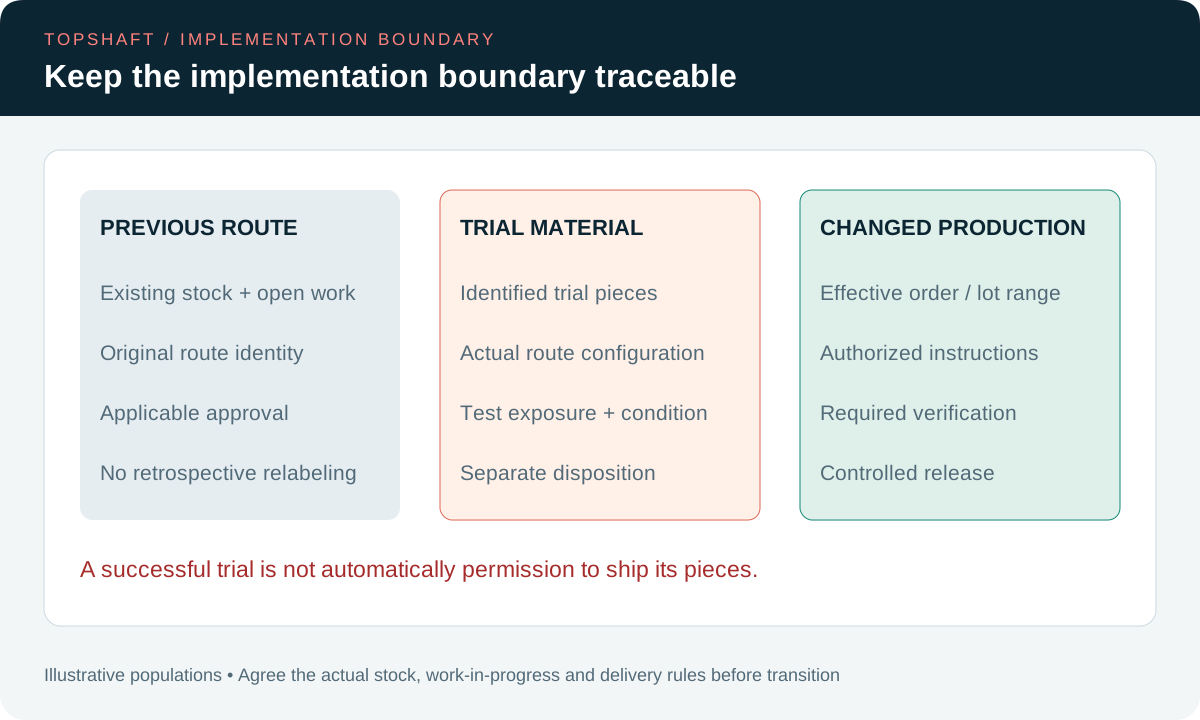
Identifique las piezas de prueba y mantenga su estado diferenciado del stock liberado. Registre qué configuración las produjo, incluida la ruta real y las referencias pertinentes de registros del proceso. Si el trabajo de prueba tiene lugar antes de la etapa que exige autorización del cliente, defina claramente ese permiso interno y asegúrese de que no eluda ninguna restricción contractual. El estado de prueba debe seguir visible cuando las piezas se trasladan entre operaciones o zonas de inspección.
Acuerde qué ocurrirá con las piezas de prueba después de evaluarlas. Pueden retenerse, rechazarse, utilizarse para otros ensayos o liberarse solo cuando el pedido lo permita y se cumplan todas las condiciones. Un resultado satisfactorio de prueba no autoriza por sí mismo el envío. Si un ensayo consume una pieza o cambia su idoneidad para entrega, conserve esa disposición. Concilie identidades y cantidades para que una pieza de prueba no identificada no entre silenciosamente en un contenedor normal de producción.
7. Especificar límites de implantación y gestión de stock mixto
Defina cuándo entra en vigor el cambio aprobado. Utilice un límite práctico como una orden de fabricación identificada, un lote, un intervalo de números de serie u otra referencia de producción controlada. Una fecha por sí sola puede ser insuficiente cuando el trabajo en curso abarca varias operaciones. Registre qué piezas siguen la ruta anterior y cuáles la nueva, incluidos lotes divididos o parcialmente terminados.
Revise el stock existente y los pedidos abiertos antes de implantar el cambio. Decida si las piezas ya fabricadas siguen siendo aceptables bajo su aprobación original y si se aplican instrucciones adicionales del cliente. No reetiquete piezas antiguas como si hubieran seguido la ruta nueva. Si ambas configuraciones pueden entregarse durante la transición, acuerde la identificación y la documentación de envío requeridas. La guía de trazabilidad del material aporta principios relacionados con la identidad, pero no aprueba un cambio de proceso ni establece intercambiabilidad.
| Elemento de revisión | Información que debe conservarse | Decisión respaldada |
|---|---|---|
| Base de referencia | Definición del producto y condiciones de proceso controladas | ¿Qué está aprobado hoy? |
| Cambio propuesto | Diferencias específicas, motivo y alcance | ¿Qué necesita evaluación? |
| Impacto y comprobaciones | Requisitos afectados y plan de verificación | ¿Qué pruebas son necesarias? |
| Implantación | Límites de lotes, stock y trabajo en curso | ¿Qué piezas utilizan el cambio? |
| Liberación | Condiciones de aprobación, resultados y autoridad | ¿Qué puede enviarse? |
8. Actualizar los documentos que realmente se utilizan
Una vez autorizado, actualice las instrucciones pertinentes de fabricación, inspección y compras mediante el proceso aplicable de control documental. Identifique la revisión aprobada de cada instrucción afectada y póngala a disposición en el punto de uso. Si cambia un documento derivado de taller mientras el plano del cliente no cambia, preserve la relación entre ambos. El equipo de producción no debe reconstruir la ruta aprobada a partir de una larga conversación por correo.
Comunique el cambio a las funciones que lo necesitan, incluidos procesadores externos o inspección de recepción cuando corresponda. Confirme que no siguen utilizándose instrucciones obsoletas para el trabajo afectado. Registre cualquier información o confirmación de competencia requerida conforme al proceso real de la organización. Es una comprobación práctica de implantación, no una afirmación de que se exija un formulario de formación o sistema documental único a todos los proveedores de ejes.
9. Revisar los resultados de verificación antes de cerrar el cambio
Compare las pruebas completadas con el plan aprobado y sus reglas de aceptación. Identifique resultados ausentes, desviaciones de la configuración prevista y preguntas pendientes. Si el cambio se aprobó sujeto a comprobaciones satisfactorias, documente que se cumplieron esas condiciones antes de autorizar la liberación correspondiente. Un informe con valores aceptables no basta si las piezas comprobadas se fabricaron mediante una ruta distinta de la que se aprueba.
Conserve la decisión, los registros de respaldo y cualquier límite de aplicabilidad. Para controversias de medición, utilice el enfoque acordado de incertidumbre de medición y aceptación. Si se confirma una no conformidad del producto o una desviación no autorizada, aplique una disposición controlada en lugar de tratarla silenciosamente como parte de la aprobación del cambio. La guía de retrabajo y concesiones explica por qué la autorización y los resultados verificados deben seguir siendo registros distintos.
10. Confirmar la base de pedidos repetidos y cambios posteriores
Haga disponible el estado aceptado del cambio para los pedidos posteriores. Identifique los productos, rutas, ubicaciones o fuentes que cubre la decisión y las condiciones o límites de vigencia aplicables. Un permiso para un lote no debe convertirse por costumbre en una aprobación permanente. Del mismo modo, no exija automáticamente otra revisión cuando la autorización existente cubra expresamente la producción repetida propuesta; utilice el alcance real de la decisión.
Revise las diferencias posteriores frente a la base aprobada actual y no solo frente al presupuesto original. La lista de solicitud de oferta de ejes ayuda a combinar necesidades de entrega e informes con el paquete técnico. Para una organización de suministro nueva o modificada, envíe el plano, la diferencia propuesta del proceso y las pruebas requeridas mediante la página de contacto. Confirme las responsabilidades de revisión aplicables y la verificación viable antes de tratar la organización modificada como un compromiso de producción aceptado.
Preguntas frecuentes
¿La misma revisión del plano significa que no hace falta revisión?
No necesariamente. Un cambio de fabricación puede dejar intacto el plano final y afectar a una condición de proceso controlada o una base de cualificación acordada. Determine si el contrato real exige notificación o aprobación y evalúe los efectos pertinentes. No suponga que todos los cambios están exentos ni que cada ajuste rutinario necesita autorización del cliente.
¿Debe cada cambio provocar una inspección completa del primer artículo?
Depende de los requisitos aplicables y de la revisión de impacto aprobada. Puede ser apropiado un primer artículo completo, una verificación centrada u otra vía de cualificación. Acuerde el alcance, las piezas, las comprobaciones y la autoridad de decisión antes de apoyarse en el resultado. Una lista genérica no puede establecer la recualificación requerida para cada combinación de eje y proceso.
¿Pueden incluirse en el envío piezas de prueba satisfactorias?
Solo si las reglas acordadas lo permiten y su identidad, estado y pruebas de liberación cumplen todos los requisitos. Terminar una prueba no es permiso de envío. Concilie las piezas y registre su disposición, especialmente si los ensayos las cambiaron o la prueba utilizó condiciones distintas de la organización de producción aprobada.
¿Qué debe incluir un proveedor en una solicitud de cambio?
Incluya la base existente, las diferencias propuestas, el motivo, los productos y cantidades afectados, la revisión de impacto, la propuesta de verificación y el límite de implantación. Identifique la decisión solicitada y las preguntas pendientes. El cliente podrá evaluar la propuesta frente a los requisitos reales del pedido en lugar de apoyarse en una afirmación sin respaldo de que la nueva organización es equivalente.