Edelstahl: Wellen Passivieren
Die Passivierung von Edelstahlwellen benötigt einen definierten Werkstoffzustand, eine Behandlungsanforderung und einen Verifizierungsplan. Ein Hinweis „passivieren“ klärt nicht jede Einkaufsentscheidung. Vereinbaren Sie maßgebliche Spezifikation, Vorbereitung, kritische Flächen und Freigabenachweise, bevor Sie den Auftrag akzeptieren.
Das Benötigte Ergebnis Definieren
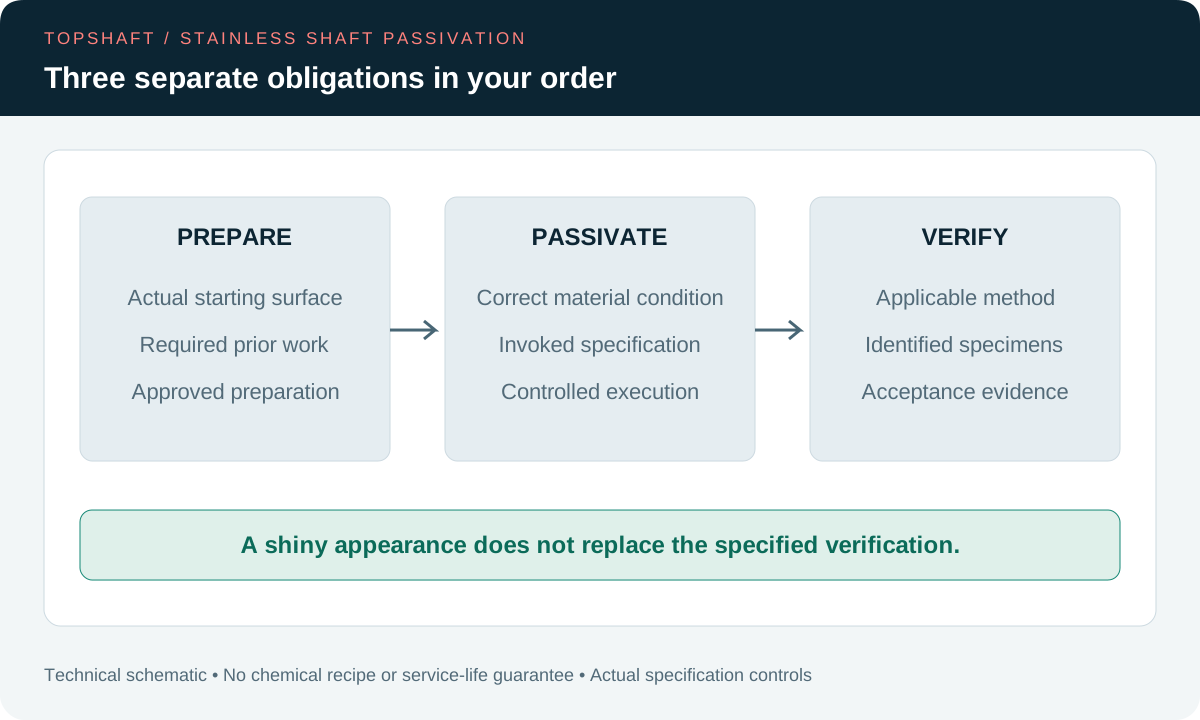
Ihre Passivierungsanforderung sollte die vorgesehene Oberflächenbehandlung und ihre Annahmegrundlage benennen. Beginnen Sie mit der tatsächlichen Anwendung und freigegebenen Produktdefinition. Fragen Sie Ihre verantwortliche technische Stelle, warum die Behandlung erforderlich ist. Benennen Sie anschließend die Spezifikation und Nachweise, die diese Entscheidung unterstützen. Ersetzen Sie diese Prüfung nicht durch die allgemeine Annahme eines identischen Prozesses für jedes Edelstahlbauteil.
Die Erläuterung Zur Passivierung von Carpenter Technology beschreibt einen schützenden passiven Oxidfilm und während der Fertigung eingebrachte Verunreinigungen. Sie erklärt, warum eine glänzende bearbeitete Oberfläche dennoch unerwünschte Verunreinigungen tragen kann. Nutzen Sie diesen Hintergrund, um Aussehen und Behandlungswirksamkeit zu trennen. Er begründet weder die Korrosionslebensdauer Ihrer Welle noch ihre Eignung für jede Umgebung.
Halten Sie den Aussageumfang realistisch. Passivierung macht aus einer ungeeigneten Legierung nicht den richtigen Werkstoff für Ihre Anwendung. Ihr Konstruktionsteam bleibt für Werkstoffauswahl und Einsatzanforderungen verantwortlich. Dieser Leitfaden hilft Ihnen, Einkaufsinformationen festzulegen. Er liefert weder eine chemische Rezeptur noch eine Korrosionsgarantie oder Nachweise einer bestimmten TOPSHAFT-Bearbeitungsfähigkeit.
Genaue Legierung Und Zustand Benennen
Stellen Sie Edelstahlsorte und Lieferzustand bereit, bevor ein Bearbeiter die Behandlungsanordnung auswählt. Nehmen Sie die geltende Werkstoffspezifikation und erforderliche Wärmebehandlung auf. Benennen Sie relevante bereits vorhandene Oberflächenbehandlungen. Eine Beschreibung wie „Edelstahlwelle“ kann wichtige Unterschiede verdecken. Ihr Bearbeiter benötigt die tatsächliche Definition, keinen anhand des Aussehens vermuteten Ersatz.
Carpenters Erläuterung nennt auch Sorte und Annahmekriterien als Faktoren für die Auswahl des Passivierungsansatzes. Übertragen Sie das Verfahren einer Sorte nicht ohne technische Genehmigung auf eine andere. Automatenstähle und hochfeste Zustände verdienen eine angemessene Prozessprüfung. Diese Aussage ist ein Prüfhinweis, kein vorgeschriebenes Verfahren für diese Werkstoffe. Überlassen Sie Chemikalienauswahl und Betriebslenkung der verantwortlichen qualifizierten Organisation.
Verknüpfen Sie die Werkstoffdefinition mit Ihrem Auftrag und den Fertigungsaufzeichnungen. Die Seite Zu Edelstahlwellen bietet verwandte Werkstoffinformationen für Ihre Anfrage. Ihre Anforderungen An Materialrückverfolgbarkeit sollten die Identitätsverbindung gegebenenfalls durch externe Bearbeitung erhalten. Eine korrekte Werkstoffaufzeichnung unterstützt diese Verbindung. Sie ersetzt nicht die für die Behandlung selbst erforderlichen Nachweise.
Maßgebliche Spezifikation Und Ausgabe Nennen
Ihr Bestellpaket sollte das herangezogene Passivierungsdokument und dessen geltende Ausgabe benennen. Der ASTM-Katalog Für Stahlnormen führt getrennte Dokumente für chemische Passivierung und umfassendere Verfahren zur Edelstahloberflächenvorbereitung auf. A967/A967M behandelt chemische Passivierungsbehandlungen. A380/A380M behandelt Reinigen, Entzundern, Beizen und Passivieren. Diese Titel benennen unterschiedliche Dokumente, keine austauschbaren Bestellanweisungen.
Beschaffen Sie die tatsächlichen Anforderungen, wenn Ihr Vertrag eine Norm heranzieht. Ein öffentlicher Katalog ist nicht das vollständige Prozess- oder Annahmeverfahren. Erfassen Sie Kundenspezifikation und erlaubte Wahlmöglichkeiten. Benennen Sie, wer eine vorgeschlagene Alternative genehmigen darf. Nehmen Sie nicht an, dass eine Normnummer sämtliche Behandlungs-, Prüf- und Berichtsfragen Ihres Auftrags klärt.
Klären Sie widersprüchliche Hinweise vor der Produktion. Ihre Zeichnung kann eine Spezifikation nennen, während ein Bestellanhang eine andere Anforderung aufführt. Bitten Sie den autorisierten Kundenkontakt, die maßgebliche Auslegung festzulegen. Nutzen Sie den Leitfaden Zu Zeichnungsrevisionen, um formelle Änderungen zu lenken. Der Bearbeiter sollte nicht ohne erforderliche Genehmigung die bequemste Anweisung wählen.
Reinigung Und Entzundern Von Passivierung Trennen
Ihr Plan sollte die erforderliche Ausgangsoberfläche vor dem Passivierungsschritt festlegen. Carpenters Artikel unterscheidet Reinigung von Passivierung und erklärt den Vorrang der Vorbereitung. Er erklärt außerdem, dass Passivierung nicht zum Entfernen von Wärmebehandlungszunder, Farbe, Beschichtungen oder vorhandenem Rost bestimmt ist. Behandeln Sie den Namen einer Säurebehandlung nicht als Ersatz für einen vereinbarten Vorbereitungsplan.
Bitten Sie den Prozessverantwortlichen, den tatsächlichen Oberflächenzustand nach Zerspanung und etwaiger thermischer Bearbeitung zu benennen. Dokumentieren Sie erforderliche Vorbereitung, ohne eine allgemeingültige Reihenfolge zu erfinden. Manche Zustände können vor der Behandlung eine gesonderte technische Prüfung benötigen. Ihre Genehmigung sollte die tatsächliche Welle, den Werkstoff und die Oberfläche berücksichtigen. Eine sauber wirkende Oberfläche allein dokumentiert nicht die Erfüllung aller Vorbereitungsanforderungen.
Halten Sie die Sauberkeitsannahme identifizierbar, wenn Ihr Auftrag sie verlangt. Der Leitfaden Zur Wellensauberkeit hilft, getrennte Kontaminationsnachweise zu definieren. Ein Passivierungsergebnis darf eine vorgeschriebene Sauberkeitsprüfung nicht stillschweigend ersetzen. Ebenso belegt eine Sauberkeitsaufzeichnung nicht automatisch die Passivierungswirksamkeit. Teilen Sie dem Lieferanten mit, welche Ergebnisse getrennte Aufzeichnungen benötigen und welches Verfahren jedes Ergebnis bestimmt.
Wellengeometrie Und Kritische Flächen Prüfen
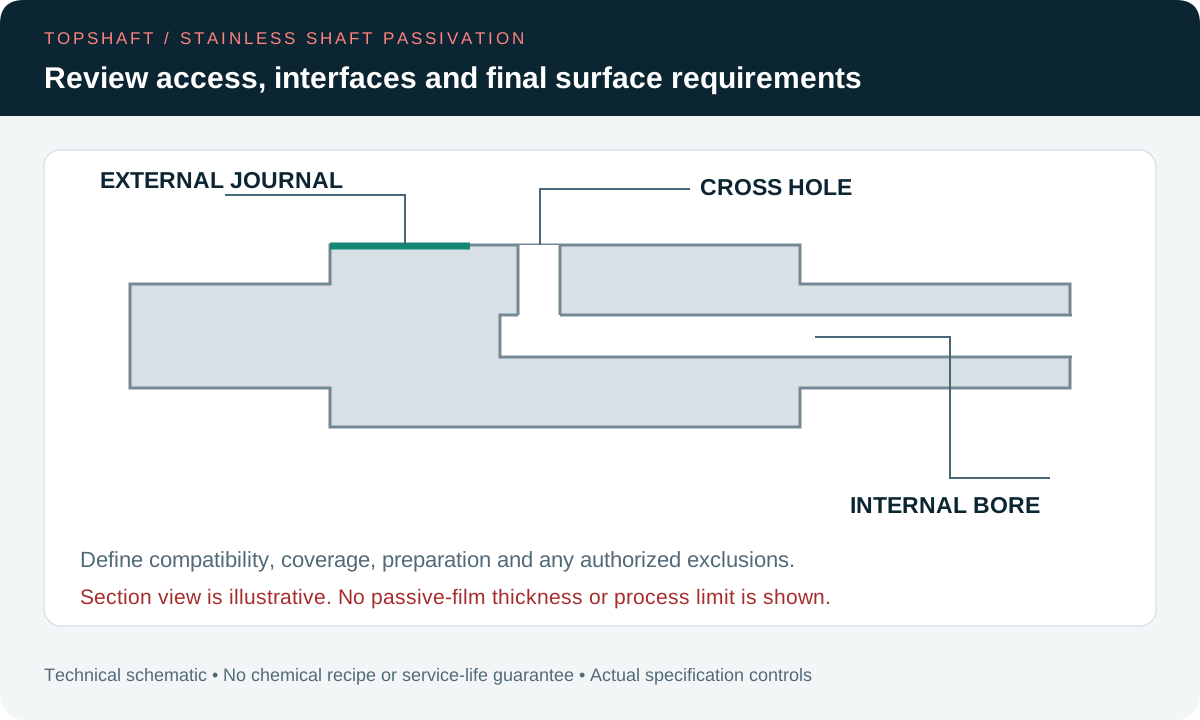
Ihre Behandlungsprüfung sollte Merkmale einbeziehen, die Zugang, Ablauf von Flüssigkeit oder Schutz erschweren. Benennen Sie gegebenenfalls Bohrungen, Querbohrungen, Gewinde, Nuten und Übergänge. Zeigen Sie die von der Zeichnung kontrollierten Fertigflächen. Fragen Sie die Prozessorganisation, wie ihre Anordnung diese berücksichtigt. Diese Liste unterstützt eine Prüfung; sie ist keine Betriebsanweisung für eine chemische Behandlungslinie.
Klären Sie, ob der Auftrag eine vollständige Welle oder eine Baugruppe mit anderen Werkstoffen umfasst. Einsätze, verbundene Bauteile oder vorhandene Beschichtungen können eine Verträglichkeitsbewertung benötigen. Nehmen Sie nicht an, dass eine Anordnung für ein unbeschichtetes Einzelteil auch für eine Baugruppe geeignet ist. Benennen Sie vorgeschlagene Maskierungen oder Ausschlüsse ausdrücklich. Holen Sie die nötige Autorisierung ein, bevor Sie einen unbehandelten Bereich innerhalb des vorgeschriebenen Umfangs akzeptieren.
Prüfen Sie die endgültigen Maß- und Oberflächenanforderungen zusammen mit dem vorgeschlagenen Fertigungsweg. Der Leitfaden Zur Oberflächenbeschaffenheit hilft, weiterhin geltende Texturanforderungen zu benennen. Verwenden Sie Passivierung nicht als Anweisung zur Maßkorrektur oder kosmetischen Rettung. Jede vorgeschlagene Vorbereitung, die ein kontrolliertes Merkmal verändert, benötigt technische Bewertung. Bestätigen Sie den geforderten Endzustand, statt allgemein unveränderte Maße zu versprechen.
Die Behandlung In Eine Gelenkte Prozessfolge Einordnen
Ihre Reihenfolge sollte sicherstellen, dass geforderte Behandlung und Verifizierung den Lieferzustand repräsentieren. Benennen Sie Vorgänge vor der Passivierung und alle späteren Arbeiten. Spätere Zerspanung, Handhabung oder Verunreinigung können eine Prüfung des akzeptierten Oberflächenzustands erfordern. Nehmen Sie nicht an, dass ein früheres Zertifikat automatisch jeden späteren Zustand beschreibt. Legen Sie nötige zusätzliche Behandlung oder Prüfungen über die verantwortliche Stelle fest.
Fragen Sie, wie der Prozessverantwortliche Vorbereitung, Behandlung, Spülen, Trocknen und abschließende Handhabung gemäß dem geltenden Verfahren lenkt. Für diese Fragen müssen Sie keine Betriebseinstellungen erfinden. Das tatsächliche Verfahren und qualifizierte Prozesskontrollen bestimmen die Ausführung. Bestätigen Sie die Grenze zwischen dem Zerspanungslieferanten und etwaigen externen Bearbeitern. Verantwortlichkeiten sollten beim Wechsel der Teile zwischen Organisationen klar bleiben.
Stimmen Sie Schutz und Verpackung auf den geforderten Endzustand ab. Ihr Leitfaden Zur Wellenverpackung liefert verwandte Fragen zur Versandplanung. Legen Sie gegebenenfalls verträgliche Konservierungs- und Handhabungsanforderungen fest. Fügen Sie nicht allein aus Transportbequemlichkeit ein ungenehmigtes Öl oder eine Oberflächenbehandlung hinzu. Klären Sie die endgültige Lieferanordnung, bevor behandelte Teile in den Versandbehälter gelangen.
Verifizierung Vor Behandlungsbeginn Vereinbaren
Ihr Prüfplan sollte erforderliche Verifizierung, Annahmekriterien und Berichtsumfang vor der Bearbeitung definieren. Verwenden Sie die herangezogene Spezifikation und genehmigte Kundenanforderungen. Bitten Sie das verantwortliche technische Team, geltende Prüfungen und deren Einschränkungen zu benennen. Verlangen Sie nicht ohne Erläuterung der Entscheidung jede mögliche Prüfung. Nehmen Sie umgekehrt nicht an, dass das Aussehen allein jedes geforderte Behandlungsergebnis belegt.
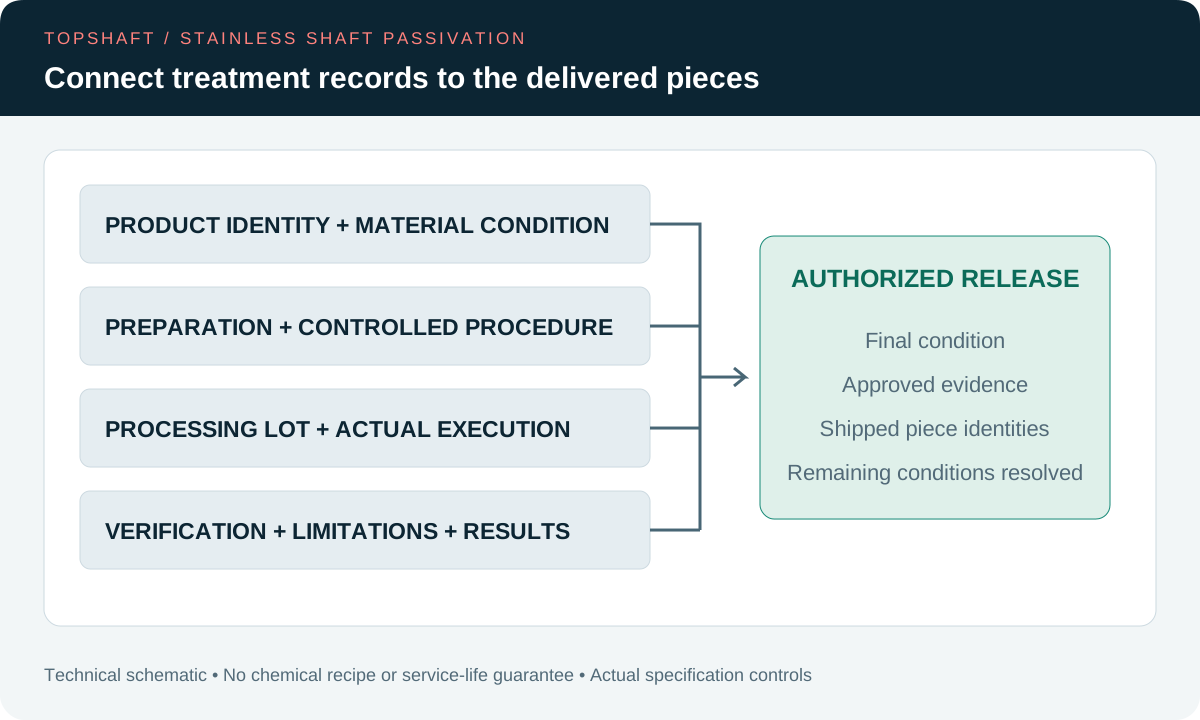
Definieren Sie das Behandlungslos und die für die Verifizierung ausgewählten Prüflinge. Verknüpfen Sie diese Entscheidungen mit den tatsächlichen Behandlungsaufzeichnungen. Ihr Prüfstichprobenplan sollte vereinbarte Auswahl- und Berichtsmengen benennen. Ein Prüfergebnis einer identifizierten Stichprobe benötigt seinen richtigen Geltungsbereich. Stellen Sie es nicht als Einzelprüfung nie untersuchter Teile dar.
Klären Sie den anschließenden Verbleib der Prüflinge. Manche Bewertungen können vor der Rückkehr eines Prüflings in lieferfähigen Bestand eine gesonderte Verwendungsentscheidung erfordern. Befolgen Sie geltende Methode und Auftragsanforderungen. Dokumentieren Sie erlaubte Ersatzprüflinge und deren genehmigte Grundlage. Eine bequeme Materialprobe belegt nicht automatisch den Zustand jedes Merkmals einer fertigen Produktionswelle.
| Bestellelement | Was Sie Definieren Sollten | Zu Verknüpfende Nachweise |
|---|---|---|
| Werkstoff | Sorte, Zustand und geltende Spezifikation | Produktidentität und Werkstoffaufzeichnung |
| Vorbereitung | Ausgangsoberfläche und erforderliche Vorarbeiten | Gelenkter Prozessverweis |
| Behandlung | Herangezogenes Dokument und genehmigte Wahlmöglichkeiten | Behandlungslos und Ausführungsaufzeichnung |
| Verifizierung | Methode, Prüflinge und Annahmekriterien | Ergebnisse und benannte Einschränkungen |
| Lieferung | Endzustand und Freigabebefugnis | Mit versandten Teilen verknüpfte genehmigte Aufzeichnungen |
Passivierungsnachweise Auf Ihre Aussage Beschränken
Trennen Sie Behandlungswirksamkeit von anderen Produktanforderungen und Einsatzprognosen. Eine zufriedenstellende vorgeschriebene Verifizierung unterstützt die durch diese Methode definierte Entscheidung. Sie belegt nicht automatisch unbegrenzte Korrosionsbeständigkeit in Ihrer Anwendung. Einsatzumgebung und Konstruktionsanforderungen bleiben relevant. Machen Sie aus einem Behandlungszertifikat keine von niemandem genehmigte umfassende Leistungsgarantie.
Beispielsweise verlangt ein hypothetischer Wellenauftrag Passivierung und einen kontrollierten Lagersitzdurchmesser. Dokumentieren Sie Behandlungsnachweise gegen deren vereinbarte Anforderung. Dokumentieren Sie den Durchmesser gegen den geltenden Maßgrenzwert. Fehlt eine Aufzeichnung, benennen Sie die Lücke. Behandeln Sie die andere nicht als Ersatz, nur weil beide dasselbe Teil betreffen.
Wenden Sie dieselbe Disziplin auf Rauheits-, Kennzeichnungs- und Sauberkeitsanforderungen an. Jedes vorgeschriebene Merkmal benötigt die vom Auftrag geforderten Nachweise. Eine Sichtbeobachtung kann einen sichtbaren Zustand dokumentieren, ohne jede chemische oder maßliche Eigenschaft zu beweisen. Ihr Bericht sollte angeben, was tatsächlich geprüft wurde. Fehlende Nachweise sollten sichtbar bleiben, bis der autorisierte Prüfer sie klärt.
Abweichende Ergebnisse Und Erneute Behandlung Lenken
Sperren Sie betroffene Teile, wenn die erforderliche Verifizierung fehlschlägt oder notwendige Nachweise fehlen. Bewahren Sie ursprüngliche Ergebnisse und Identitäten auf. Benennen Sie das Behandlungslos oder die verdächtige Gruppe, die untersucht werden muss. Nehmen Sie nicht ohne Nachweisprüfung an, dass ein Fehler jedes Teil definiert. Ebenso gibt ein zufriedenstellendes Ersatzergebnis nicht automatisch die ursprüngliche Gruppe frei.
Holen Sie vor wiederholter Behandlung oder ergänzender korrigierender Vorbereitung eine technische Autorisierung ein. Die vorgeschlagene Maßnahme kann andere Anforderungen beeinflussen oder außerhalb des ursprünglich genehmigten Fertigungswegs liegen. Ihr Prozess Für Nacharbeit Und Sonderfreigabe sollte Entscheidung und erforderliche Endnachweise definieren. Die Genehmigung eines Rettungsversuchs beweist keine erfolgreiche Wiederherstellung. Bewahren Sie Autorisierung und verifiziertes Ergebnis auf.
Prüfen Sie, ob das Problem außerdem eine Prozessänderung erfordert. Ihr Leitfaden Zu Fertigungsänderungen behandelt diese getrennte Genehmigungsfrage. Die Korrektur eines gesperrten Loses belegt nicht die Beseitigung der Ursache. Erhalten Sie geltende Grenzen jeder akzeptierten Verwendungsentscheidung. Eine Erlaubnis für identifizierte Teile darf nicht zur automatischen Genehmigung späterer Produktion werden.
Eine Bestätigte TOPSHAFT-Anfrage Vorbereiten
Senden Sie die vollständige Passivierungsanforderung, bevor Sie diese als akzeptierte Lieferverpflichtung behandeln. Stellen Sie freigegebene Zeichnung, Edelstahlsorte und Werkstofflieferzustand bereit. Benennen Sie kritische Flächen, herangezogene Spezifikationen und erforderliche Verifizierung. Nehmen Sie Menge, Losstichprobe, Berichtserwartungen und endgültige Verpackungsanforderungen auf. Machen Sie offene Wahlmöglichkeiten sichtbar, statt den Lieferanten Ihre Annahmegrundlage ableiten zu lassen.
Bitten Sie TOPSHAFT, die tatsächliche Behandlungs- und Berichtsanordnung für Ihren Auftrag zu bestätigen. Dieser Artikel verifiziert weder eine bestimmte chemische Anlage noch ein Zertifikat oder eine externe Bearbeitungsquelle. Jede vorgeschlagene Anordnung benötigt eine auftragsspezifische Prüfung. Kann die gewünschte Anforderung nicht unterstützt werden, klären Sie diese Einschränkung vor der Annahme. Ein definierter, bestätigter Umfang ist nützlicher als eine unbelegte Behauptung für jede Edelstahlanwendung.
Prüfen Sie Kosten- und Terminierungsfaktoren während der Angebotserstellung. Vorbereitungszustand, Geometrie, Handhabung, Losgröße, Verifizierung und Dokumentation können die vorgeschlagene Anordnung beeinflussen. Nehmen Sie keinen allgemeingültigen Preis oder Durchlaufzeit an. Bestätigen Sie bei Folgeaufträgen die fortdauernde Geltung genehmigter Werkstoff-, Prozess- und Annahmeanforderungen. Stellen Sie mit der Checkliste Für Wellenanfragen das kaufmännische und technische Paket vor einer Produktionsverpflichtung zusammen.
Häufige Fragen
Ihre Antworten sollten der tatsächlichen Legierung, herangezogenen Spezifikation und genehmigten Auftragsanforderungen folgen. Diese Fragen benennen übliche Einkaufsgrenzen, keine allgemeingültigen chemischen Bearbeitungsanweisungen.
Beweist Eine Glänzende Welle Erfolgreiche Passivierung?
Nein. Aussehen ersetzt nicht die von Ihrer Spezifikation geforderte Verifizierung. Benennen Sie geltende Behandlung und Annahmenachweise. Halten Sie eine Beobachtung des sichtbaren Zustands von anderen geforderten Ergebnissen getrennt. Bitten Sie den autorisierten Prüfer, fehlende Nachweise zu klären.
Kann Jede Edelstahlsorte Dieselbe Behandlung Nutzen?
Das sollten Sie nicht voraussetzen. Sorte, Werkstoffzustand und Annahmeanforderungen benötigen eine Prozessprüfung. Die verantwortliche Organisation muss eine geeignete genehmigte Anordnung auswählen. Übernehmen Sie keine Behandlung von einer anderen Legierung ohne erforderliche technische Autorisierung.
Ersetzt Passivierung Reinigung Oder Entzundern?
Eine pauschale Ersetzung darf nicht vorausgesetzt werden. Definieren Sie erforderliche Ausgangsoberfläche und gesonderte Vorbereitung gemäß dem geltenden Verfahren. Passivierung und Sauberkeitsverifizierung behandeln unterschiedliche Anforderungen. Bestätigen Sie die tatsächliche Reihenfolge, bevor Sie den Behandlungsplan akzeptieren.
Garantiert Ein Passivierungszertifikat Die Korrosionslebensdauer?
Nicht für sich genommen. Die Aufzeichnung muss ihre geltende Anforderung und ihren Verifizierungsumfang angeben. Ihre Anwendung benötigt weiterhin geeignete Werkstoffauswahl und Einsatzbewertung. Leiten Sie aus Nachweisen für eine engere Behandlungsentscheidung keine unbegrenzte Korrosionsgarantie ab.
Senden Sie Ihr Passivierungspaket
Vermeiden Sie Mehrdeutigkeit, indem Sie Vorbereitung, Behandlung und Verifizierung vor der Produktion vereinbaren. Kontaktieren Sie TOPSHAFT mit Ihrer Zeichnung und Passivierungsanforderungen. Fordern Sie Bestätigung des tatsächlichen Prozessumfangs, der verantwortlichen Organisation und der Freigabedokumentation an.