
Prüftemperatur Für Präzisionswellen: Temperierung, Wärmeausdehnung Und Annahme — OEM-Checkliste
Eine Welle kann beim Lieferanten maßhaltig erscheinen und im Wareneingang als zu groß gelten, ohne dass ein Messgerät offensichtlich defekt ist. Vor einer Nacharbeit ist zu klären, ob beide Messungen dasselbe Merkmal, denselben Werkstoffzustand und dieselbe Bezugstemperatur beschreiben. Temperatur gehört zum Messverfahren und ist nicht nur eine Zahl an der Wand des Messraums. Dieser Leitfaden unterstützt Einkauf, Entwicklung und Qualität bei angemessenen Prüfbedingungen, ohne allgemeingültige Wartezeiten oder Temperaturgrenzen zu erfinden.
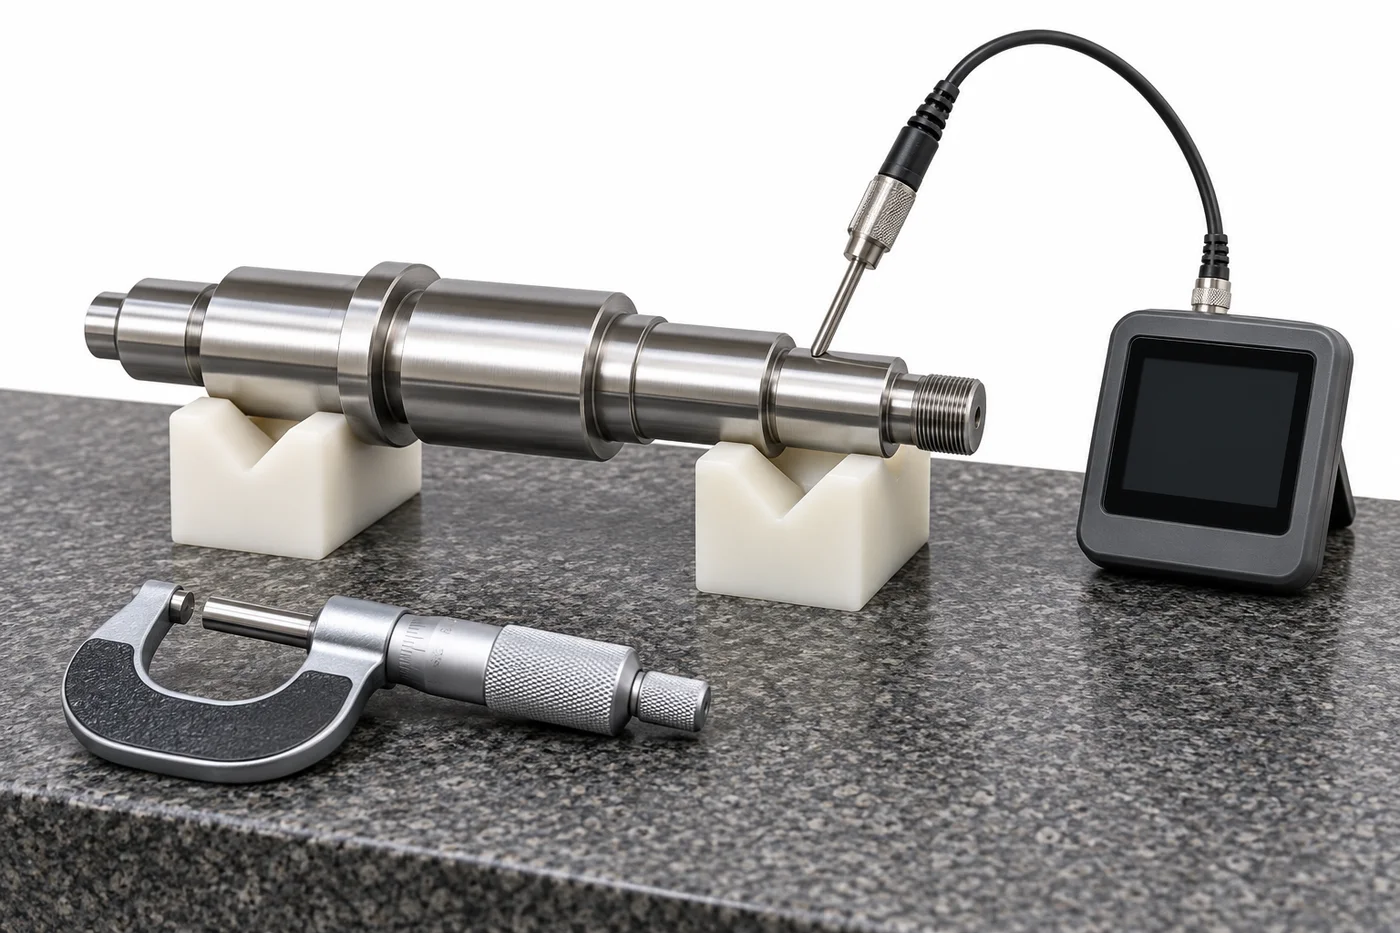
*Technische Illustration, kein TOPSHAFT-Produktionsfoto. Die Anordnung dient der Erklärung und ist keine freigegebene Arbeitsanweisung.*
Festlegen, Worauf Sich Das Maß Bezieht
Ausgangspunkt ist die Zeichnung: Welcher Lagersitz, Schulterabstand oder welche Gesamtlänge wird bewertet? Bezieht sich das Ergebnis auf die tatsächliche Prüftemperatur oder wurde es auf eine vereinbarte Bezugstemperatur korrigiert? Der Nenndurchmesser allein beantwortet das nicht. Vor dem Berichtsvergleich Zeichnungsstand, Einheiten, Werkstoffsorte und Fertigzustand erfassen.
Die NIST-Veröffentlichung zu ISO 1 nennt 20 °C als Standardbezugstemperatur für geometrische und dimensionale Eigenschaften. Nicht jede Messung muss deshalb physisch genau bei 20 °C erfolgen. Abweichungen, Korrekturen und zugehörige Unsicherheit müssen jedoch technisch begründet werden, soweit sie die erforderliche Genauigkeit beeinflussen. Der Sollwert der Klimaanlage belegt nicht den Werkstückzustand.
Maßkonformität und Betriebsverhalten trennen. Eine bei Bezugstemperatur spezifizierte Welle kann sich im Betrieb ausdehnen; ein warm gemessener Wert beweist keinen Zeichnungsfehler. Betriebsspiele sind gesondert konstruktiv zu bewerten. Der Leitfaden zu Lagersitzen erläutert die Passungsdefinition. Prüfbedingungen ergänzen, statt Maßgrenzen stillschweigend zu ändern.
Das Gesamte Thermische Messsystem Erfassen
Werkstück, Messgerät, Normal, Auflage und Umgebungsluft bilden ein zusammenhängendes System. Eine frisch geschliffene, gewaschene oder transportierte Welle kann von der Raumtemperatur abweichen. Ein anders gelagertes Normal ebenfalls. Selbst bei gleicher Temperatur muss die Ausdehnung wegen unterschiedlicher Werkstoffe und Konstruktionen nicht übereinstimmen.
Fragen Sie nach Messort und Repräsentativität für das geprüfte Maß. Ein bequem platzierter Raumfühler beweist nicht die Stabilisierung eines dicken Wellenkerns oder Lagersitzes. Ein Sensor am Ende erkennt möglicherweise keinen Längsgradienten. Fühlerstellen, Kontaktverfahren und Handhabung im Prüfplan festlegen; keine ungeprüften Vorrichtungen an kritischen Fertigflächen anbringen.
Die NIST-FAQ zur dimensionalen Messtechnik erläutert die Abhängigkeit der Korrektur von Temperatur und Wärmeausdehnungskoeffizient. Damit lassen sich unbegründete korrigierte Ergebnisse hinterfragen. Zusätzliche Nachkommastellen beweisen weder die Eignung der Temperaturmessung noch der Werkstoffannahme oder Gerätekompensation für die Annahmeentscheidung.
Empfindlichkeit Vor Der Wahl Der Maßnahmen Abschätzen
Eine Größenordnungsrechnung zeigt, ob die Temperatur genauer betrachtet werden muss. Für ein gleichmäßig erwärmtes Maß gilt näherungsweise delta L = alpha × L × delta T. Alpha ist ein angenommener linearer Ausdehnungskoeffizient, L das Bezugsmaß und delta T die Temperaturdifferenz. Das ist eine Erläuterung; ein validiertes Verfahren muss reale Werkstoffe und Geräte berücksichtigen.
Rein beispielhaft seien alpha = 12 × 10^-6 je Kelvin, 50 mm Durchmesser und 5 K Abweichung angenommen. Daraus ergeben sich etwa 0,003 mm beziehungsweise 3 Mikrometer Durchmesseränderung. Bei 500 mm Länge ergeben dieselben Annahmen ungefähr 0,030 mm. Das sind weder Kennwerte einer Stahlsorte noch Toleranzempfehlungen oder eine Erlaubnis, pauschal einen festen Betrag vom Prüfwert abzuziehen.
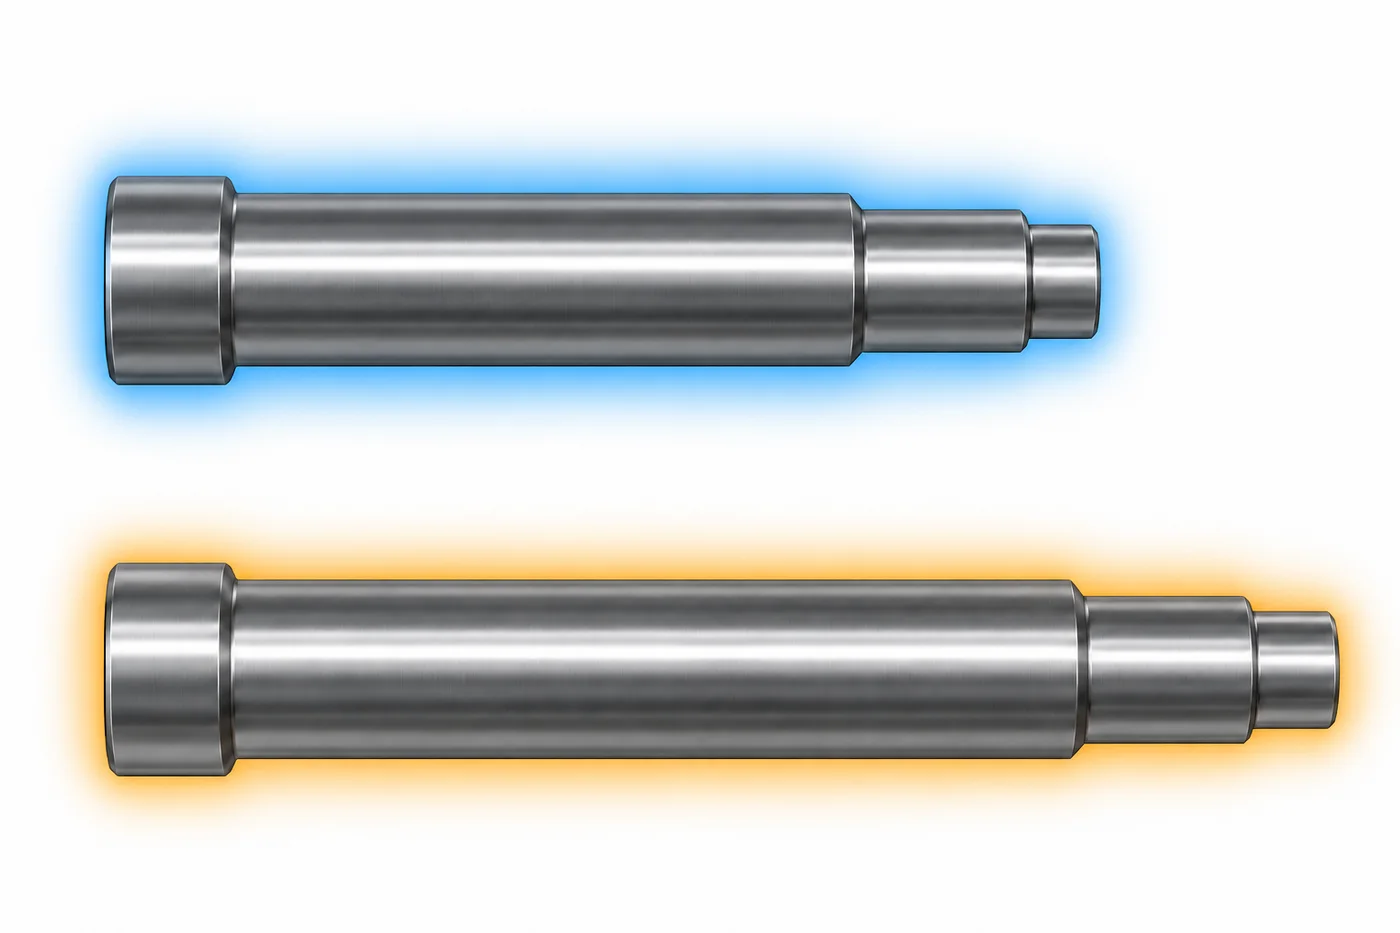
*Prinzipdarstellung der Wärmeausdehnung. Der sichtbare Unterschied ist übertrieben; Maßstab oder Werkstoffkoeffizient werden nicht dargestellt.*
Die geschätzte thermische Empfindlichkeit mit tatsächlicher Toleranz und angestrebter Messunsicherheit vergleichen. Eine für ein Merkmal unwichtige Änderung kann für ein anderes entscheidend sein. Nicht nur nach Gesamtlänge entscheiden: Ein kleiner Lagersitz kann eng toleriert sein, während die Gesamtlänge großzügiger ist. Kritische Merkmale einzeln prüfen und die Begründung dokumentieren.
Temperieren Ohne Pauschale Wartezeit
Temperieren bedeutet, für die geplante Messung geeignete und ausreichend stabile Bedingungen herzustellen. Es bedeutet nicht, jede Welle willkürlich dreißig Minuten auf einer Bank liegen zu lassen. Größe, Werkstoff, Anfangstemperatur, Verpackung, Luftbewegung, Auflagen und geforderte Unsicherheit wirken zusammen. Eine pauschale Wartezeit kann unnötig teuer oder technisch unzureichend sein.
Mit der zuständigen Messtechnik ein praktikables Freigabekriterium vereinbaren. Dazu können Werkstücktemperatur, Stabilität über einen festgelegten Zeitraum, Vergleich mit geeigneten Referenzen und aus der Unsicherheitsbewertung abgeleitete Grenzen gehören. Das Kriterium muss für Teilefamilie und Verfahren nachgewiesen werden. Tatsächliche Bedingungen aufzeichnen; ein Häkchen „temperiert“ ist weniger aussagekräftig als die Beobachtungen dahinter.
Den Ablauf so planen, dass frisch bearbeitete Teile nicht unbemerkt in die Endprüfung gelangen. Eingangs-, Temperier- und messbereite Bereiche trennen. Bauteile und Status kennzeichnen, Fertigflächen schützen. Ein Engpass verlangt eine Termin- oder Methodenprüfung und keine undokumentierte Warmmessung in der Hoffnung, die Abweichung werde später verschwinden.
Störungen Während Der Messung Begrenzen
Temperierung ist kein dauerhafter Zustand. Die Nähe einer Maschine, eine wärmere Auflage oder längeres Anfassen eines Sitzes kann die Bedingungen verändern. Die Prüfsequenz muss unnötige Handhabung minimieren und Sicherheits- sowie Oberflächenschutzvorgaben einhalten. Handschuhe allein sind keine quantitativ nachgewiesene thermische Barriere.
Wiederholbarkeit mit einer geplanten Folge prüfen, statt dieselbe Stelle bis zu einem scheinbar stabilen Wert ständig anzufassen. Beobachten, ob sich Werte mit Zeit, Handhabung, Messrichtung oder Nullsetzung verändern. Das hilft, thermische Drift von Ausrichtung, Messkraft, Schmutz oder anderen Ursachen zu unterscheiden. Ein Trend ist ein Ermittlungsansatz, kein alleiniger Beweis für eine Ursache.
Bei langen Wellen oder Aufbauten aus verschiedenen Materialien zusätzliche Auflageneffekte während Temperierung und Messung prüfen. Physischer Aufbau und mathematische Korrektur müssen gemeinsam bewertet werden. Andere Auflagen, Messfolgen oder Normalpositionen können eine Methodenprüfung erfordern, auch wenn Gerätetyp und nomineller Temperatursollwert unverändert bleiben.
Kompensation Vor Der Anwendung Dokumentieren
Automatische Temperaturkompensation kann helfen, ersetzt aber nicht die Kenntnis ihres Umfangs. Werkstoffeinstellung, Temperatureingang, Bezugstemperatur, Gerätekonfiguration und relevante Softwareversion bestätigen. Herstelleranleitung und freigegebenes Verfahren einhalten. Eine Kompensation des eigenen Maßstabs bedeutet nicht automatisch eine Werkstückkompensation.
Im Bericht Rohwerte, korrigierte Werte oder beide eindeutig kennzeichnen. Zur Rekonstruktion der Korrektur ausreichend Angaben einschließlich Koeffizientenquelle und freigegebener Einschränkungen bewahren. Bei anderer Sorte oder anderem Lieferzustand Annahmen überprüfen. Ein von einer unpassenden Legierung übernommener Koeffizient kann einen sauber aussehenden Bericht unzuverlässiger machen.
Die Temperaturmessung in die Prüfmittelbewertung aufnehmen. Auflösung, Kalibrierinformationen, Platzierung, Kontaktqualität und Ansprechverhalten beeinflussen den Nutzen des Fühlers. Ein zuverlässiger Luftfühler ist nicht automatisch für Kontaktmessung an einem schmalen Sitz geeignet. Anwendung definieren und prüfen, ob die Messkette die angegebene dimensionale Unsicherheit unterstützt.
Einen Temperaturgradienten niemals als bekannte gleichmäßige Werkstücktemperatur korrigieren. Eine einfache Durchmesserkorrektur belegt auch keine Rundheit, Geradheit oder Rundlaufkonformität. Diese Merkmale hängen vom vollständigen Aufbau und Verfahren ab. Der Wellen-Rundlaufleitfaden trennt die geometrische Bewertung von der Temperaturstrategie.
Eine Nutzbare Prüfvereinbarung Erstellen
Die folgende Checkliste verteilt Verantwortung vor der Bestellung. Projektspezifisch ausfüllen; sie ist keine allgemeine Annahmenorm. Lieferanten-Endprüfung und Kunden-Wareneingang müssen für eine Untersuchung mit vergleichbaren Nachweisen ausreichend übereinstimmen.
| Thema | Vor Fertigung vereinbaren | Nachweise aufbewahren |
|---|---|---|
| Bezugsbedingung | Zeichnung, Einheiten und Bezugstemperatur | Freigegebene Zeichnung und Prüfplan |
| Werkstoffbasis | Sorte, Zustand und verwendete Koeffizientenquelle | Werkstoffidentität und Rechenannahmen |
| Temperierung | Validiertes Freigabekriterium und Handhabung | Beobachtete Temperaturen, Zeiten und Status |
| Prüfmittel | Gerät, Normal, Sensor und Kompensationsumfang | Kennungen, Einstellungen und relevanter Kalibrierstatus |
| Ergebnis | Messstelle, Verfahren, Roh- oder Korrekturwert | Prüfprotokoll und erforderliche Unsicherheit |
| Annahme | Entscheidungsregel und Eskalation | Autorisierte Entscheidung und Belege |
*Illustrative Anordnung. Leere Anzeigen und Formulare stehen nicht für Messwerte, Kalibrierscheine oder Kundenergebnisse.*
Grenznahe Ergebnisse Vor Nacharbeit Klären
Bei einem grenznahen Wert keine unvereinbaren Berichte mitteln, bis die Annahme passt. Zuerst Teileidentität, Messstelle, Oberfläche, Geräteeinstellung und Temperaturbezug klären. Unter vereinbarten stabilen Bedingungen geeignet erneut messen. Ursprungs- und Wiederholmessungen gemeinsam aufbewahren, damit die Untersuchung nachvollziehbar bleibt.
Die Annahme muss vereinbarter Entscheidungsregel und Unsicherheitsbehandlung folgen, nicht persönlichen Vorlieben. Fehlt eine Regel für Grenzfälle, vor Versand oder Nacharbeit Qualität und Entwicklung einschalten. Temperatur ist keine automatische Begründung für die Annahme eines tatsächlich nichtkonformen Merkmals.
Solange die Messbasis strittig ist, irreversible Bearbeitung vermeiden. Wenige Mikrometer Abtrag können Passung, Oberfläche, Beschichtungszugabe oder Folgeprozesse beeinflussen. Für erforderliche autorisierte Änderungen den Leitfaden zur Zeichnungs- und Änderungslenkung verwenden. Entscheidung dokumentieren, damit aus einem informellen Messstreit keine unprotokollierte Konstruktionsänderung wird.
Anfrage Und Wareneingangsprüfung Verbinden
Bereits in der Anfrage temperaturempfindliche Annahmemerkmale kennzeichnen. Vorgeschlagenen Prüfablauf und enthaltene externe Messleistungen erläutern lassen. Aus allgemeinen Präzisionsaussagen darf kein klimatisiertes Labor, bestimmtes Sensorvermögen oder akkreditierter Dienst abgeleitet werden. Nachweise und kaufmännische Zuständigkeit ausdrücklich bestätigen.
Der Wareneingang braucht freigegebene Bedingungen, nicht nur eine Konformitätsbescheinigung. Welle, Lieferantenbericht und Kundenprüfung verknüpfen. Nach Transport zwischen stark unterschiedlichen Umgebungen muss der Wareneingang eigene geeignete Messbedingungen herstellen können. Der Erstmuster-Prüfleitfaden strukturiert den ersten Vergleich vor Serienlieferungen.
Bei Folgeaufträgen nach wesentlichen Änderungen an Werkstoff, Gerät, Aufstellung oder Prüfunterauftragnehmer den Prozess prüfen. Freigegebene Annahmen müssen beiden Unternehmen zugänglich bleiben. Alternative Verfahren zur Durchlaufzeitverkürzung vor Anwendung gegen die ursprünglichen Anforderungen bewerten. Termindruck darf Bezugstemperatur, Entscheidungsregel oder Versandnachweise nicht stillschweigend verändern.
Häufige Fragen Aus Dem OEM-Einkauf
Muss Jede Welle In Einem Raum Mit 20 °C Gemessen Werden?
Nicht unbedingt. Bezugsbedingung und geforderte Genauigkeit bestimmen Kontrollen oder begründete Korrekturen. Ein Raumschild belegt nicht den geeigneten Zustand von Werkstück, Gerät und Normal. Validiertes Verfahren einsetzen und Nachweise bewahren.
Wie Lange Muss Eine Welle Stabilisieren?
Es gibt keine allgemeine Dauer. Für Teilefamilie, Ausgangszustand und Verfahren ein Kriterium definieren und nachweisen. Größe, Material, Verpackung und Unsicherheit verändern den Zeitbedarf. Eine willkürliche Wartezeit ersetzt keine Validierung.
Darf Derselbe Ausdehnungskoeffizient Für Alle Wellen Verwendet Werden?
Nein. Reale Werkstoffbasis und Eignung des Koeffizienten bestätigen. Der Beispielwert ist kein empfohlener Datenbankeintrag. Relevante Koeffizientenunsicherheit bewerten, statt den Wert als exakt zu behandeln.
Beseitigt Ein Kalibrierschein Temperatureinflüsse?
Nein. Kalibrierinformationen sind wichtig, doch tatsächliche Einsatzbedingungen bleiben relevant. Gerät, Normal und Temperatureingänge als System prüfen. Klären, ob Gerät, Werkstück oder beide kompensiert werden; freigegebene Anleitung einhalten.
Soll Der Lieferant Rohwerte Oder Korrigierte Maße Berichten?
Vor Fertigung vereinbaren. Bei Korrektur Bezugsbedingung kennzeichnen und Annahmen sowie Eingangsdaten bewahren. Beide Werte können Ermittlungen erleichtern; die Annahmebasis muss eindeutig zum freigegebenen Prüfplan passen.
Was Gehört In Eine Temperaturempfindliche Anfrage?
Zeichnungsstand, kritische Merkmale, Werkstoff und Fertigzustand, Toleranzen, erwartete Nachweise und erforderliche Entscheidungsregel nennen. Vorgeschlagene Temperierung und Messung klären. Die Anfragecheckliste für Präzisionswellen unterstützt das vollständige technische Paket.
Temperatur Als Gemeinsame Anforderung Behandeln
Nicht jede Prüfung soll unnötig aufwendig werden. Maßnahmen müssen zu Merkmal, Toleranz und Entscheidung passen. Bezug vereinbaren, Verfahren validieren und erklärende Aufzeichnungen behalten. Eine klare Temperaturstrategie sorgt dafür, dass Lieferant und Kunde dasselbe Wellenmaß besprechen und Konstruktionsänderung, Betriebsverhalten und Messunsicherheit getrennt behandeln.