
Erstmusterprüfung Für Kundenspezifische Wellen: OEM-Freigabecheckliste
Die Erstmusterprüfung für kundenspezifische Wellen verbindet Zeichnungsanforderungen mit eindeutig identifizierten Mustern und dokumentierten Ergebnissen. Prüfen Sie vor der Produktionsfreigabe Revisionsstände, Werkstoffnachweise, Funktionsgeometrie, Endbearbeitung und offene Abweichungen. Ein erfolgreich montiertes Muster beweist nicht, dass sämtliche Anforderungen geprüft wurden.
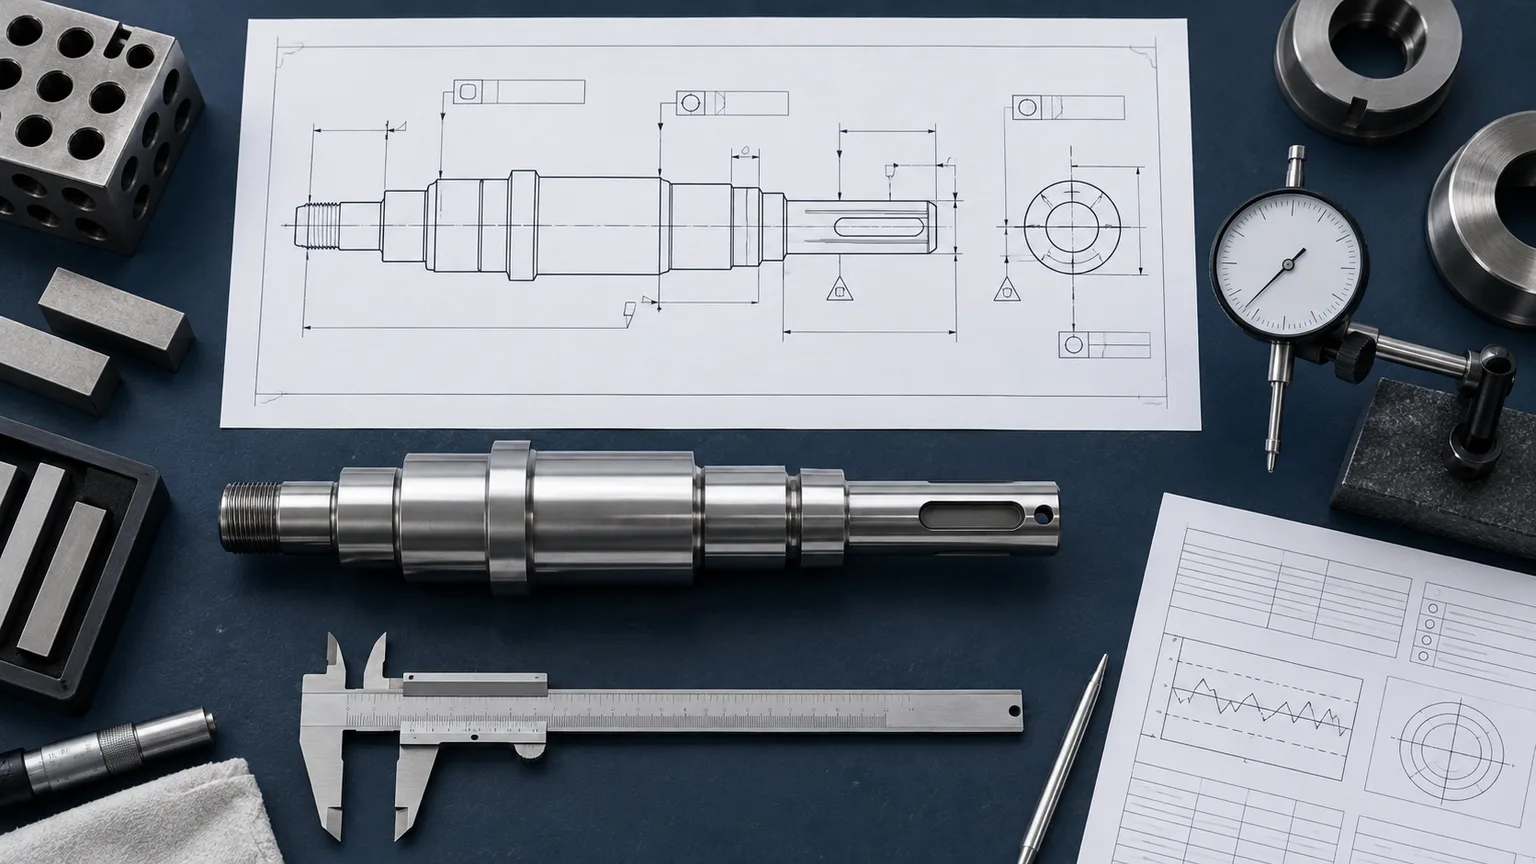
Illustration: Muster, Zeichnung und Prüfplan miteinander verknüpfen. Die abgebildete Zeichnung ist keine Fertigungsspezifikation.
1. Den Gegenstand Der Freigabe Definieren
Ihre Freigabe sollte das gelieferte Muster und den Freigabeumfang eindeutig benennen.
Entscheiden Sie, ob Sie Maßhaltigkeit, Montagefunktion, einen Fertigungsablauf oder mehrere getrennte Leistungen freigeben. Dafür benötigen Sie unterschiedliche Nachweise. Ein Maßbericht belegt keine Lebensdauer unter Betriebsbelastung. Ein Montageversuch bestätigt weder chemische Zusammensetzung noch Eigenschaften unterhalb der Oberfläche.
Trennen Sie Prototypenabnahme und Produktionsfreigabe. Prototypen können provisorische Vorrichtungen, anderes Ausgangsmaterial oder zusätzliche Endbearbeitung verwenden. Solche Unterschiede sind nicht grundsätzlich unzulässig. Sie müssen sie jedoch verstehen, bevor das Muster als Grundlage für Wiederholbestellungen dient.
Dokumentieren Sie geplante Produktionsmenge und Lieferhäufigkeit. Klären Sie, ob das Muster unter repräsentativen Produktionsbedingungen hergestellt wurde. Lassen Sie relevante Unterschiede zwischen Musterfertigung und geplanter Serienfertigung offenlegen.
Vermeiden Sie unklare Anweisungen wie „ein Muster zur Freigabe senden“. Definieren Sie die erforderlichen Nachweise und die freigabeberechtigte Person.
2. Zeichnung Und Zugehörige Anforderungen Festschreiben
Ohne eine vereinbarte Anforderungsbasis können Sie ein Erstmuster nicht zuverlässig bewerten.
Erfassen Sie Teilenummer, Zeichnungsrevision, Zeichnungsdatum und Einheiten. Berücksichtigen Sie referenzierte Spezifikationen, Bestellanforderungen und freigegebene Klarstellungen. Legen Sie fest, welches Dokument bei Widersprüchen zwischen CAD-Modell und Zeichnung gilt.
Prüfen Sie Allgemeintoleranzen und Hinweise, nicht nur einzeln bemaßte Merkmale. Ein kurzer Hinweis kann Werkstoff, Kantenzustand oder Oberflächenbehandlung festlegen. Auch Anforderungen außerhalb der Hauptzeichnung benötigen eine nachvollziehbare Prüfung.
Verwenden Sie eine nummerierte Merkmalliste oder eine entsprechend gekennzeichnete Zeichnung zur Zuordnung der Berichtseinträge. Behalten Sie dieselben Kennungen in Bericht, Nachweisen und Abweichungsanträgen bei.
Unterscheiden Sie ein ausgelassenes Merkmal von einem nichtkonformen Ergebnis. Beides darf nicht hinter einem leeren Berichtsfeld verschwinden. Kennzeichnen Sie unzugängliche, ungemessene oder extern geprüfte Merkmale und deren weitere Bearbeitung ausdrücklich.
Ihre RFQ-Checkliste für Präzisionswellen sollte diese Grundlage vor der Musterbestellung schaffen.
3. Jedes Ergebnis Einem Identifizierbaren Muster Zuordnen
Ein Prüfergebnis ist nur nützlich, wenn Sie das zugehörige Bauteil identifizieren können.
Vereinbaren Sie eine Kennzeichnung, die keine Funktionsflächen beschädigt. Verwenden Sie dieselbe Musterkennung auf Verpackung, Bericht und Begleitdokumenten.
Fordern Sie bei mehreren Mustern getrennte Ergebnisse, sofern der vereinbarte Prüfumfang dies verlangt. Ein nicht erklärter Mittelwert kann Unterschiede zwischen Teilen verdecken. Gehen Sie nicht davon aus, dass ein Bericht sämtliche Muster im Karton repräsentiert.
Benennen Sie das Fertigungslos oder eine andere vereinbarte Rückverfolgbarkeitsreferenz. Verknüpfen Sie diese bei Bedarf mit Werkstoff- und Behandlungsnachweisen. Passen Sie die Rückverfolgbarkeit an Anwendung und Vertrag an, statt unnötige Seriennummernpflichten einzuführen.
Fotos unterstützen Identifikation und Beurteilung sichtbarer Zustände. Sie ersetzen weder Maßprüfungen noch Werkstoffdokumentation. Nutzen Sie Fotos als ergänzende Nachweise, nicht als Toleranznachweis.
4. Funktionsgeometrie Vor Optischem Erscheinungsbild Prüfen
Priorisieren Sie Merkmale zur Positionierung, Lastübertragung, Bauteilsicherung und Abdichtung.
Fragen Sie bei jeder kritischen Schnittstelle, welchen Fehler die Anforderung verhindert. Ein Lagersitz kann Größen-, Form-, Textur- und Ausrichtungsvorgaben benötigen. Ein Gewindeende kann nutzbare Einschraublänge und Schulterfreiraum erfordern. Eine Dichtlauffläche kann Anforderungen über den Nenndurchmesser hinaus haben.
Wenden Sie das Bezugssystem der Zeichnung konsequent an. Prüfen Sie, ob der Messaufbau den geforderten Bezug herstellt. Eine praktische Auflage bildet nicht automatisch den vorgeschriebenen Bezug ab.
Berücksichtigen Sie bei langen oder schlanken Wellen Auflagepositionen und Messkraft. Diese Bedingungen können Ergebnisse beeinflussen. Stimmen Sie relevante Aufbaudetails ab, bevor Sie Messungen verschiedener Organisationen vergleichen.
Unser Leitfaden zu Wellenrundlauf erläutert, warum Durchmesser und Rundlauf keine austauschbaren Prüfmerkmale sind.
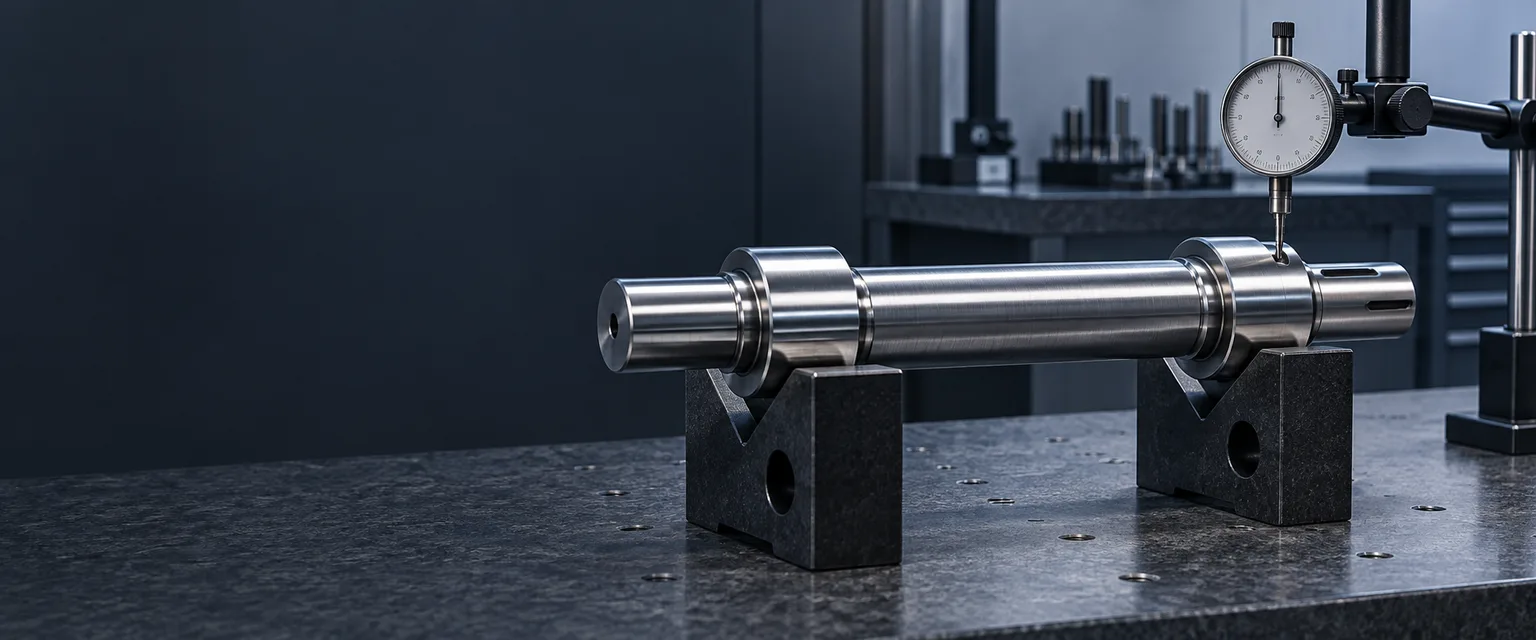
Illustration: abgestützte Welle mit Messuhr. Die tatsächliche Abnahme verlangt einen Aufbau passend zu Bezug und Prüfmerkmal.
5. Messverfahren An Die Anforderung Anpassen
Sie benötigen ein Verfahren, das das tatsächlich spezifizierte Zeichnungsmerkmal bewerten kann.
Fordern Sie eine Maschine nicht allein wegen eines präzise klingenden Namens. Das Verfahren hängt von Merkmal, Zugänglichkeit, Toleranz, Unsicherheit und Nachweisbedarf ab. Verschiedene Merkmale können unterschiedliche Instrumente oder spezielle Funktionslehren benötigen.
Legen Sie Messorte fest, wenn diese die Interpretation beeinflussen. Ein einzelner Durchmesserwert beschreibt möglicherweise nicht die Veränderung entlang eines Sitzes. Eine Texturmessung benötigt eine vereinbarte Auswertung, nicht nur eine Zahl in einer Tabelle.
Dokumentieren Sie Verfahren, Einheiten und erforderlichenfalls Gerätekennung. Bestätigen Sie Kalibrierstatus und notwendige Messbedingungen. Geräteauflösung allein bestimmt nicht die Unsicherheit des vollständigen Messprozesses.
Temperatur kann dimensionelle Ergebnisse beeinflussen. Mitutoyo erläutert dies in seiner Information zu Temperatur und Längenmesstechnik. Vereinbaren Sie geeignete Temperierung und Temperaturkontrolle für empfindliche Merkmale.
ZEISS beschreibt die Auswertung anhand von Messplänen, Zeichnungen und CAD-Anforderungen in seiner Übersicht zur Erstmusterprüfung. Diese Quellen erklären Prüfprinzipien, nicht den Gerätebestand von TOPSHAFT.
6. Den Endgültigen Lieferzustand Prüfen
Ihre Freigabenachweise sollten den tatsächlichen Lieferzustand der Welle repräsentieren.
Klären Sie, ob Ergebnisse vor oder nach Wärmebehandlung, Schleifen, Beschichten und weiteren Endbearbeitungen gelten. Zwischenprüfungen bleiben für die Prozesssteuerung sinnvoll. Sie belegen jedoch nicht automatisch die Konformität nach späteren Arbeitsschritten.
Identifizieren Sie Merkmale, die sich durch Bearbeitung verändern können. Prüfen Sie notwendige Wiederholungsmessungen nach Behandlungen mit Einfluss auf Größe, Form oder Oberfläche. Klären Sie, ob Maskieren, Reinigen oder lokale Nachbearbeitung eine Funktionsschnittstelle verändert.
Vereinbaren Sie bei vorgeschriebener Härte oder anderen Werkstoffeigenschaften Prüfverfahren und zulässigen Prüfort. Beschädigen Sie keine wesentliche Funktionsfläche ohne Zustimmung. Definieren Sie den Bezug der Prüfung zum gelieferten Teil oder repräsentativen Nachweis.
Der Leitfaden zur Wärmebehandlungsspezifikation zeigt, warum Behandlungsanforderungen in die Zeichnungsprüfung gehören.
Schützen Sie freigegebene Muster bei Transport und Lagerung. Korrosion, Stöße und Handhabungsschäden können spätere Montagebewertungen beeinträchtigen.
7. Einen Nachvollziehbaren Prüfbericht Fordern
Ein brauchbarer Bericht verbindet jede Anforderung mit Ergebnis, Verfahren und Annahmeentscheidung.
Vereinbaren Sie das Format vor Prüfungsbeginn. Numerische Merkmale sollten im vereinbarten Umfang tatsächliche Messwerte enthalten. Geeignete attributive Merkmale können durch dokumentierte bestanden/nicht bestanden-Nachweise bewertet werden. Erläutern Sie Einträge, die ein Einzelwert nicht sinnvoll beschreibt.
| Berichtsfeld | Was Sie Bestätigen Können Sollten |
|---|---|
| Teil Und Revision | Bewertete Anforderungen entsprechen dem freigegebenen Stand |
| Musterkennung | Jedes Ergebnis gehört zu einem identifizierbaren Muster |
| Merkmalsnummer | Berichtseintrag entspricht einer Zeichnungs- oder Spezifikationsanforderung |
| Anforderung Und Einheiten | Annahmegrenzen sind eindeutig und korrekt interpretiert |
| Ergebnis Und Verfahren | Nachweis bewertet das geforderte Merkmal |
| Status Und Entscheidung | Fehler, Auslassungen und genehmigte Ausnahmen bleiben sichtbar |
Vermeiden Sie Vorlagen, die jedes Merkmal auf „OK“ reduzieren. Dies erschwert spätere Untersuchungen. Fordern Sie ebenso wenig irrelevante Daten, die Kosten erhöhen, ohne die Freigabeentscheidung zu unterstützen.
Verknüpfen Sie zusätzliche Zertifikate und Prüfberichte mit dem Hauptpaket. Definieren Sie Prüfer und offene Punkte, die eine Freigabe verhindern.
8. Oberflächentextur Vom Optischen Finish Trennen
Bewerten Sie die spezifizierte Textur unabhängig davon, ob die Welle poliert aussieht.
Eine glänzende Oberfläche belegt keinen bestimmten Rauheitswert. Ein einzelner Parameter beschreibt außerdem nicht sämtliche lager- oder dichtungsrelevanten Bedingungen. Verwenden Sie die tatsächlich spezifizierten Parameter und Auswertevorgaben.
Bestätigen Sie bei Bedarf Messbereich und Messrichtung. Vermeiden Sie Messungen über unbedeutende Kanten oder beschädigte Bereiche. Fordern Sie genügend Aufbaudaten zur Interpretation ungewöhnlicher oder strittiger Werte.
Unser Leitfaden zu Wellenoberflächen erklärt den Einfluss funktionaler Zonen auf die Spezifikation.
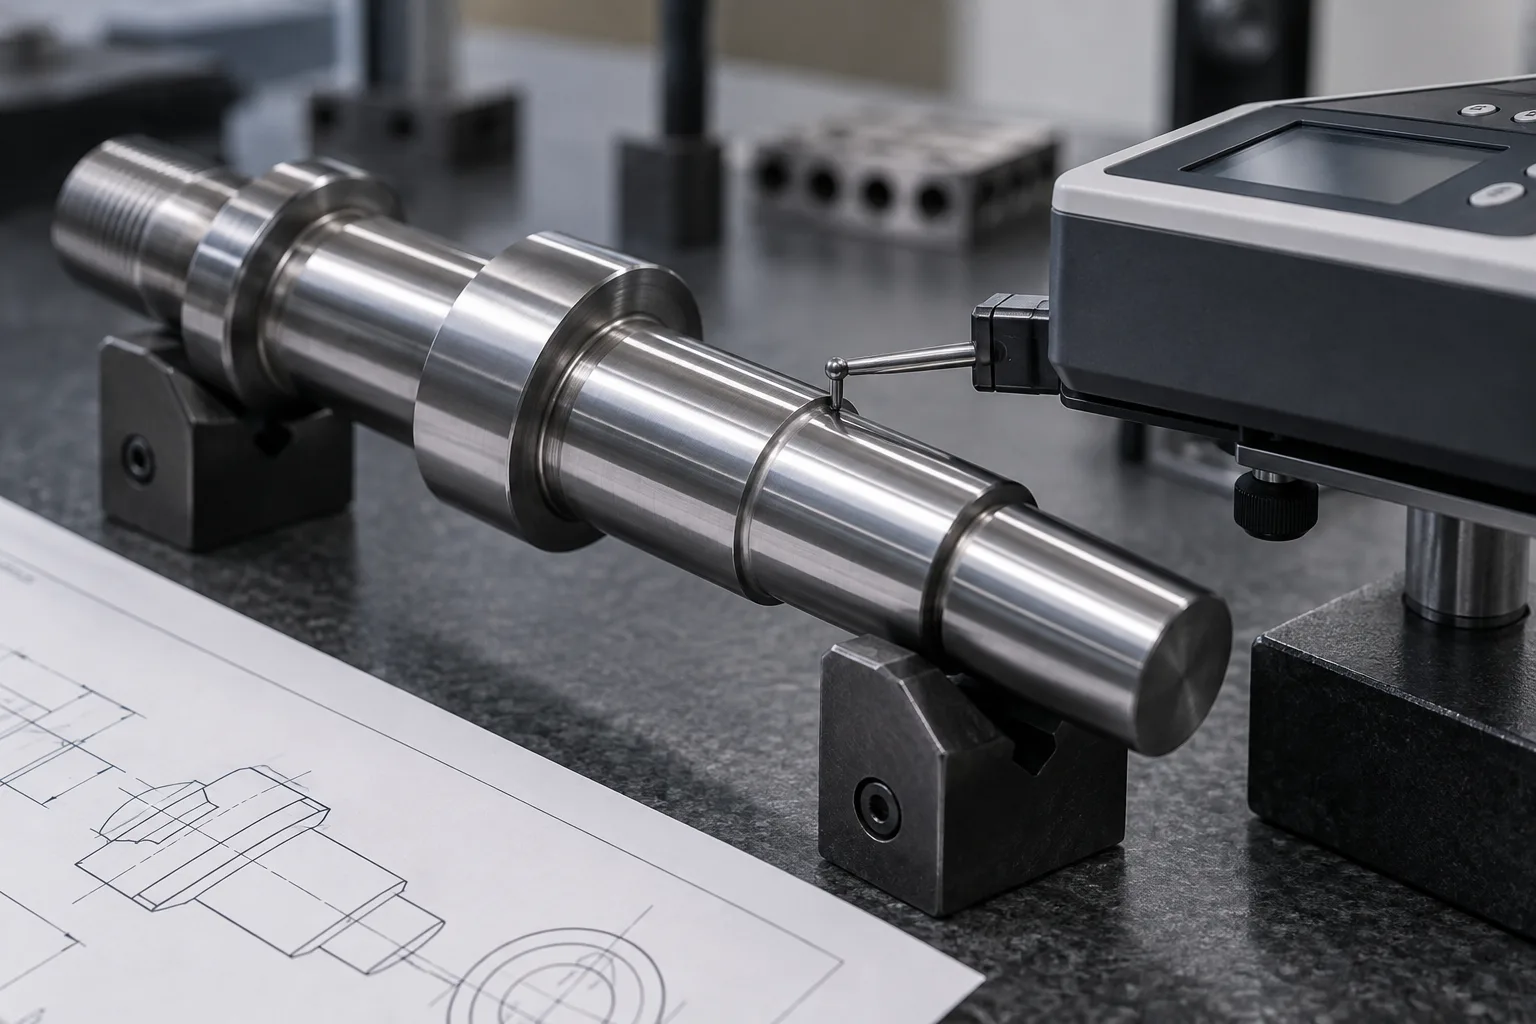
Illustration: Texturauswertung. Geräteposition, Tastrichtung und Einstellungen müssen dem vereinbarten Prüfplan entsprechen.
9. Erstmusterfreigabe Von Prozessfähigkeit Trennen
Bestandene Erstmusterergebnisse allein belegen keine dauerhaft stabile Prozessfähigkeit.
Die Erstmusterprüfung bewertet vereinbarte Anfangsnachweise. Eine Fähigkeitsanalyse benötigt geeignete Produktionsdaten und eine passende statistische Methode. Routineprüfungen benötigen einen eigenen Prüfplan und Stichprobenentscheidungen.
Definieren Sie kontinuierlich zu überwachende Merkmale. Berücksichtigen Sie Fehlerfolgen, Prozessrisiken, Produktionsvolumen und Vertragsanforderungen. Leiten Sie keine allgemeine Prüfhäufigkeit allein aus der Musterfreigabe ab.
Spezifizieren Sie statistische Fähigkeitsnachweise gesondert, falls erforderlich. Vereinbaren Sie Datenerhebungsbedingungen und Auswertung vor Produktionsbeginn. Wenige erfolgreiche Muster stellen keine aussagekräftige Fähigkeitsstudie dar.
Ein Erstmusterpaket ist ebenfalls nicht automatisch eine vollständige PPAP-Vorlage oder branchenspezifische Freigabe. Benennen Sie erforderliches Regelwerk und Lieferumfang. Die Bezeichnung allein stellt keine Konformität her.
10. Abweichungen Vor Produktionsfreigabe Klären
Jede fehlerhafte oder ungeprüfte Anforderung benötigt vor uneingeschränkter Freigabe eine ausdrückliche Entscheidung.
Unterscheiden Sie Korrektur, Nacharbeit, Sonderfreigabe und Konstruktionsänderung. Dokumentieren Sie Änderungen, betroffene Muster und zu wiederholende Nachweise. Mündliche Vereinbarungen können Einkauf und Qualität mit unterschiedlichen Annahmen zurücklassen.
Akzeptiert die Konstruktion eine Abweichung, definieren Sie Umfang und Gültigkeit. Benennen Sie betroffene Muster, Lose oder überarbeitete Konstruktionen. Musterabnahme darf nicht stillschweigend sämtliche zukünftigen Lieferungen freigeben.
Bewahren Sie bei ersetzten Messwerten ausreichend Historie auf, um Änderungen nachzuvollziehen. Korrigierte Unterlagen allein belegen keine physische Fehlerbehebung.
Halten Sie den Status sichtbar: abgelehnt, Nachweise ausstehend, bedingt angenommen oder freigegeben. Benennen Sie Entscheidungsträger und freigegebenen Anforderungsstand.
11. Erneute Validierung Bei Änderungen Vereinbaren
Definieren Sie Änderungen, die Überprüfung oder erneute Prüfungen auslösen.
Dazu können Zeichnungsrevision, Werkstoffwechsel, Fertigungsverlagerung oder relevante Prozessänderungen gehören. Die erforderliche Reaktion hängt von Änderung und vertraglichen Freigaberegeln ab.
Wiederholen Sie nicht automatisch jedes Merkmal nach jeder kleinen Änderung. Bewerten Sie mögliche Auswirkungen und dokumentieren Sie den vereinbarten Umfang. Nehmen Sie umgekehrt nicht an, dass eine unveränderte Teilenummer die Freigabe eines geänderten Prozesses sicherstellt.
Nehmen Sie Meldepflichten in die Einkaufsvereinbarung auf. Bestimmen Sie, wer Änderungen bewertet und ob während der Prüfung weitergefertigt werden darf.
Bewahren Sie bei Bedarf freigegebenen Stand und Musterunterlagen auf. Damit werden spätere Vergleiche verlässlicher als Erinnerungen oder nicht gekennzeichnete Referenzteile.
12. Prüfkosten Vor Musterbestellung Planen
Ihr Angebot sollte Musterfertigung von zusätzlichem Prüf- und Freigabeaufwand unterscheiden.
Kostentreiber sind Vorrichtungen, Spezialmessungen, externe Prüfungen, Dokumentation, Musterzahl und Wiederholungsprüfungen nach Behandlung. Eilige Freigabetermine können auch von externer Prüfverfügbarkeit abhängen.
Fordern Sie die Nachweise, die Anwendung und Freigaberahmen benötigen. Streichen Sie aber keine wesentlichen Prüfungen nur zur Preisreduzierung. Vereinbaren Sie Zuständigkeiten für Korrekturen und erneute Bemusterung bei Bestellung.
Senden Sie TOPSHAFT aktuelle Zeichnung, Mengen, Lieferzustand und Berichtsformat. Lassen Sie Prüfumfang und externe Tests vor Auftragserteilung bestätigen. Dieser Artikel verspricht keine bestimmten Instrumente, Zertifizierungen oder universelle Toleranzfähigkeit.
Häufige Fragen
Reicht Ein Freigegebenes Muster?
Nicht automatisch. Musterzahl und Prüfumfang hängen von Anforderungen, Risiken und Freigaberegeln ab. Vereinbaren Sie diese vor Fertigung.
Ersetzt Ein Montageversuch Die Maßprüfung?
Nein. Er liefert Funktionsnachweise für diesen Versuch, bestätigt aber nicht alle Werkstoff-, Geometrie- und Prozessanforderungen.
Muss Jeder Berichtseintrag Numerisch Sein?
Nein. Attributive Anforderungen können geeignete bestanden/nicht bestanden-Nachweise verwenden. Numerische Merkmale benötigen Messwerte im vereinbarten Umfang.
Ist Eine Freigabe Vor Beschichtung Möglich?
Eine Zwischenstufe kann ausdrücklich freigegeben werden. Die Endfreigabe benötigt weiterhin Nachweise für Anforderungen, die spätere Beschichtungen beeinflussen.
Ist Immer Eine Koordinatenmessmaschine Erforderlich?
Nein. Wählen Sie das Verfahren anhand von Merkmal und erforderlicher Messleistung. Der Maschinenname allein belegt keine Eignung.
Was Tun Bei Unterschiedlichen Kunden- Und Lieferantenmessungen?
Vergleichen Sie Revision, Einheiten, Musterkennung, Auflage, Bezugsermittlung, Temperatur und Messverfahren, bevor Sie Ursachen zuordnen.
Erlaubt Die Freigabe Spätere Prozessänderungen?
Nur innerhalb vereinbarter Änderungsregeln. Definieren Sie Meldung und erneute Validierung statt einer stillschweigenden Erlaubnis.
Was Sollten Sie TOPSHAFT Senden?
Senden Sie aktuelle Zeichnung, Werkstoff, Endbearbeitung, Mengen und Prüfberichtsvorgaben. Kennzeichnen Sie kritische Schnittstellen und erforderliche Nachweise.
Zeichnungsbasierte Prüfung Anfragen
Erstmusterfreigaben funktionieren, wenn Anforderungen, Muster und Nachweise verbunden bleiben. Kontaktieren Sie TOPSHAFT mit Zeichnung, Musterzahl, Jahresbedarf und Prüfanforderungen. Lassen Sie geplanten Fertigungs- und Prüfumfang vor Bestellung bestätigen.