
Wellen entgraten: Wie OEM-Einkäufer die Kantenqualität festlegen sollten
Eine Welle kann die Durchmesserprüfung bestehen und trotzdem Montageprobleme verursachen. Ein kleiner Grat an einer Passfedernut kann das Einsetzen der Passfeder behindern. Ein beschädigter Gewindeanfang erschwert das Ansetzen einer Mutter. Lose Rückstände in einem Ölkanal können nach der Inbetriebnahme zur Verunreinigung werden.
Solche Probleme werden leicht übersehen, wenn die Zeichnung Durchmesser, Passungen und Oberflächen behandelt. Eine allgemeine Entgratanweisung hilft, legt aber nicht immer fest, welche Kanten scharf bleiben müssen, wie viel Material entfernt werden darf und wie verdeckte Schnittstellen geprüft werden.
Nicht jede Kante soll abgerundet aussehen. Unerwünschtes Material muss entfernt werden, während die für Montage und Betrieb erforderliche Geometrie erhalten bleibt. Klare Anforderungen verbinden Zeichnung, Fertigungsfolge und Prüfplan vor Produktionsbeginn.
1. Mit der Funktion jeder Kante beginnen
Klären Sie vor einer Entgratungsangabe die Kantenfunktion. Die Einführkante eines Lagersitzes kann die Montage erleichtern. Eine Sicherungsringnutkante bestimmt die Sitzgeometrie mit. Der Eintritt einer Verzahnung unterstützt das Fügen; ein Ölloch verbindet den Kanal mit einer geschmierten Oberfläche.
Diese Kanten benötigen nicht zwingend dieselbe Behandlung. Eine an einer Welle zulässige Rundung kann an einer anderen eng begrenzt sein. Ein größerer Kantenbruch erleichtert möglicherweise die Handhabung, kann aber die nutzbare Kontaktlänge verringern oder benachbarte Merkmale verändern.
Betrachten Sie die Welle im Zusammenbau: Wo berührt ein Bauteil sie zuerst, wo läuft eine Dichtung über eine Öffnung, und wo können Rückstände eingeschlossen werden? Kennzeichnen Sie Kanten, deren Zustand diese Vorgänge direkt beeinflusst.
Diese Betrachtung gehört zur Lagersitz-Spezifikation, nicht erst hinter die endgültige Festlegung der Durchmessertoleranzen. Maße und Kanten müssen dasselbe funktionsfähige Bauteil beschreiben.
2. Entgraten und Anfasen unterscheiden
Ein Grat ist unerwünschtes, durch Bearbeitung entstandenes Material. Fase oder Radius sind bewusst definierte Geometrien. Entgraten erlaubt dem Lieferanten nicht automatisch, große Fasen anzubringen, Schultern zu verrunden oder Nutkanten abzurunden.
Diese Unterscheidung ist für die Abnahme wichtig. Eine sichtbar glatte Kante kann unzulässig sein, wenn zu großer Materialabtrag das Merkmal verändert. Umgekehrt kann eine kontrollierte, nicht sichtbar gerundete Kante zeichnungskonform sein, wenn unerwünschtes Material entfernt wurde.
ISO 13715 behandelt die Angabe und Bemaßung von Kanten mit unbestimmter Gestalt. Die öffentliche Beschreibung unterscheidet sie von geometrisch festgelegten Formen, etwa einer bemaßten Fase. Geben Sie eine benötigte Form ausdrücklich an, statt eine unklare Nachbearbeitungsanweisung zu verwenden.
Wählen Sie keine universelle Fasengröße nur aus Bequemlichkeit. Zulässiger Abtrag hängt von Nachbargeometrie, Werkstoff und Montage ab. Lassen Sie kritische Werte vom verantwortlichen Konstrukteur bestätigen.
3. Besonders relevante Wellenmerkmale identifizieren
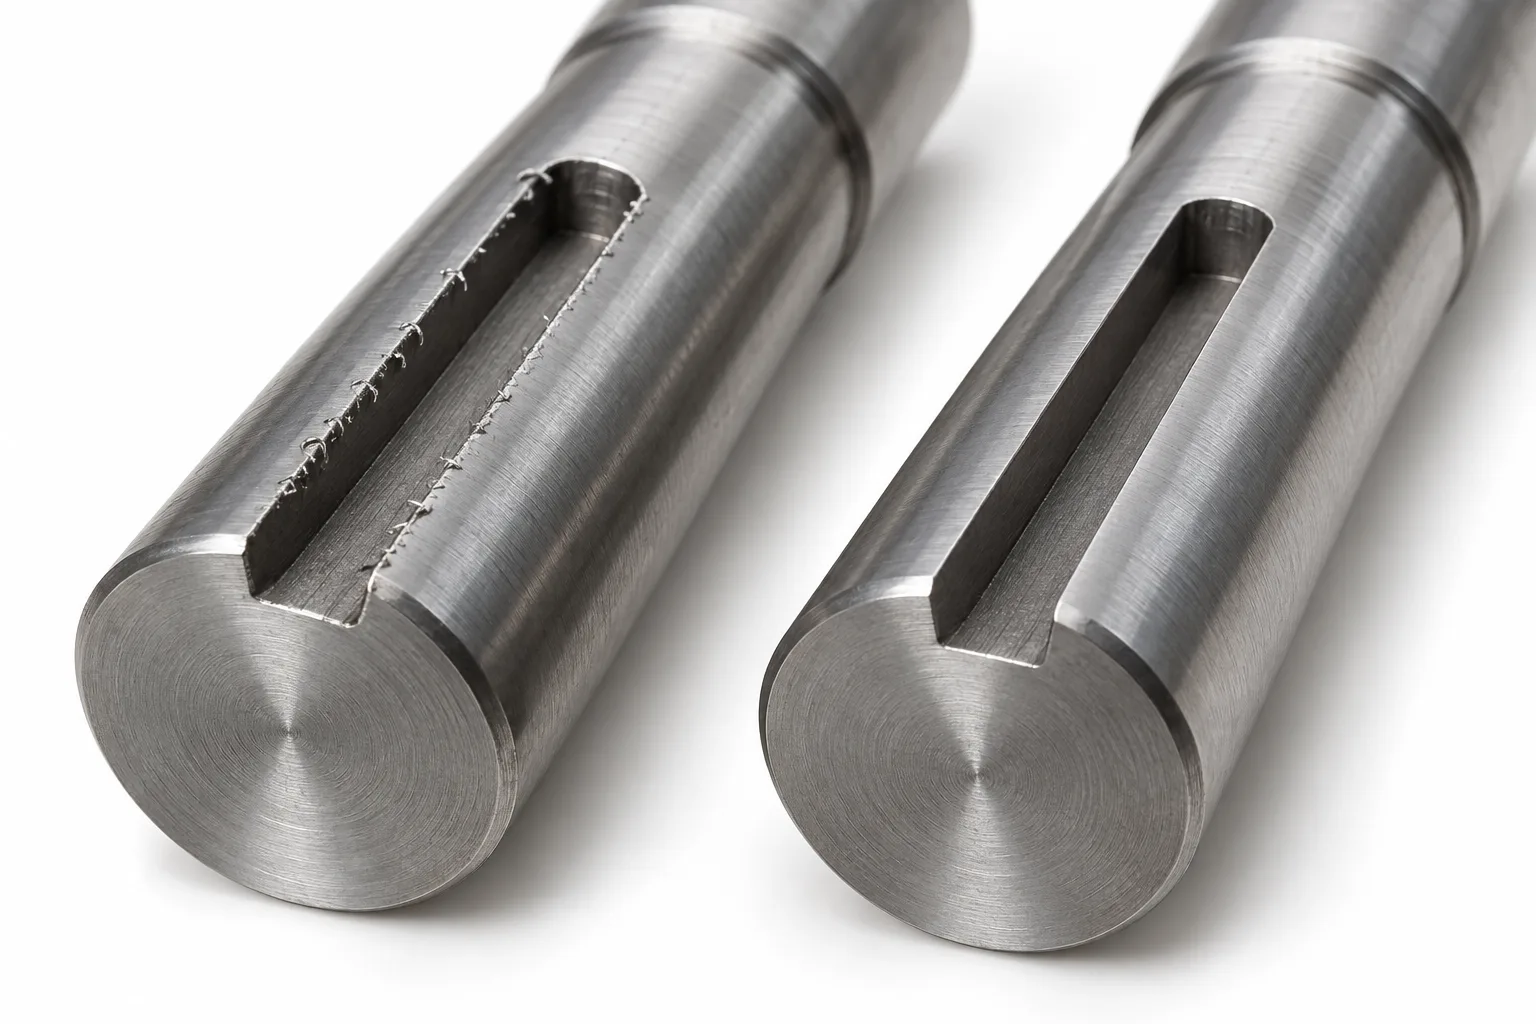
KI-generierte Darstellung: Die vorgegebene Nutgeometrie muss beim Entgraten erhalten bleiben.
Prüfen Sie Seitenkanten, Enden und Übergänge von Passfedernuten. Grate können die Montage behindern oder dabei lose Fragmente erzeugen. Zu starkes Verrunden kann jedoch die vorgesehene Sitzgeometrie verändern. Stimmen Sie die Behandlung mit den Nutanforderungen ab.
Bei Verzahnungen sind Einlauf und Grenzen der tragenden Zahnflächen zu betrachten. Entgraten darf Profil und Passung nicht unbeabsichtigt ändern. Bei Gewinden sind Anfang und Auslauf einschließlich eines vorhandenen Freistichs relevant.
Querbohrungen haben Eintritts- und Austrittskanten und können innen einen weiteren Kanal schneiden. Die sichtbare Außenöffnung zeigt nicht, ob die innere Schnittkante bearbeitet wurde.
Nuten und Schultern brauchen ebenfalls eine Funktionsbetrachtung. Eine Sicherungsring- oder Dichtungsnut muss vorgegebene Breite, Tiefe und Kantenform behalten. Prüfen Sie das gesamte Merkmal, nicht nur, ob es glatt erscheint.
4. Prüffähige Zeichnungsanforderungen formulieren
Eine brauchbare Anforderung benennt betroffene Kanten, zulässiges Ergebnis und Ausnahmen. Trennen Sie allgemeine Handhabungskanten von einzeln zu kontrollierenden Funktionskanten. Vermeiden Sie widersprüchliche Anweisungen auf derselben Zeichnung.
Eine allgemeine Entgratungsangabe kann beispielsweise durch Einzelangaben für Gewindeanfang, eine von der Dichtung überfahrene Bohrung oder eine Funktionsnut ergänzt werden. Einzelanforderungen haben Vorrang, wenn die Zeichnung dies festlegt. Klären Sie diese Hierarchie bei der Zeichnungsprüfung.
Definieren Sie zulässige Kantenänderungen im freigegebenen Zeichnungssystem. Muss eine Form innerhalb einer Grenze bleiben, benennen Sie Grenze und Prüfverfahren. Ein Foto ersetzt keine für die Funktion maßgebenden Maße.
Ein vereinbartes Referenzmuster oder Fotos können die Beurteilung des Erscheinungsbilds unterstützen, besonders bei unterschiedlichen Begriffsauslegungen. Halten Sie fest, was die Referenz zeigt und was weiterhin die Zeichnung regelt. Die Referenz soll die Abnahme klären, nicht unbemerkt technische Anforderungen ersetzen.
5. Innere Schnittstellen gesondert prüfen
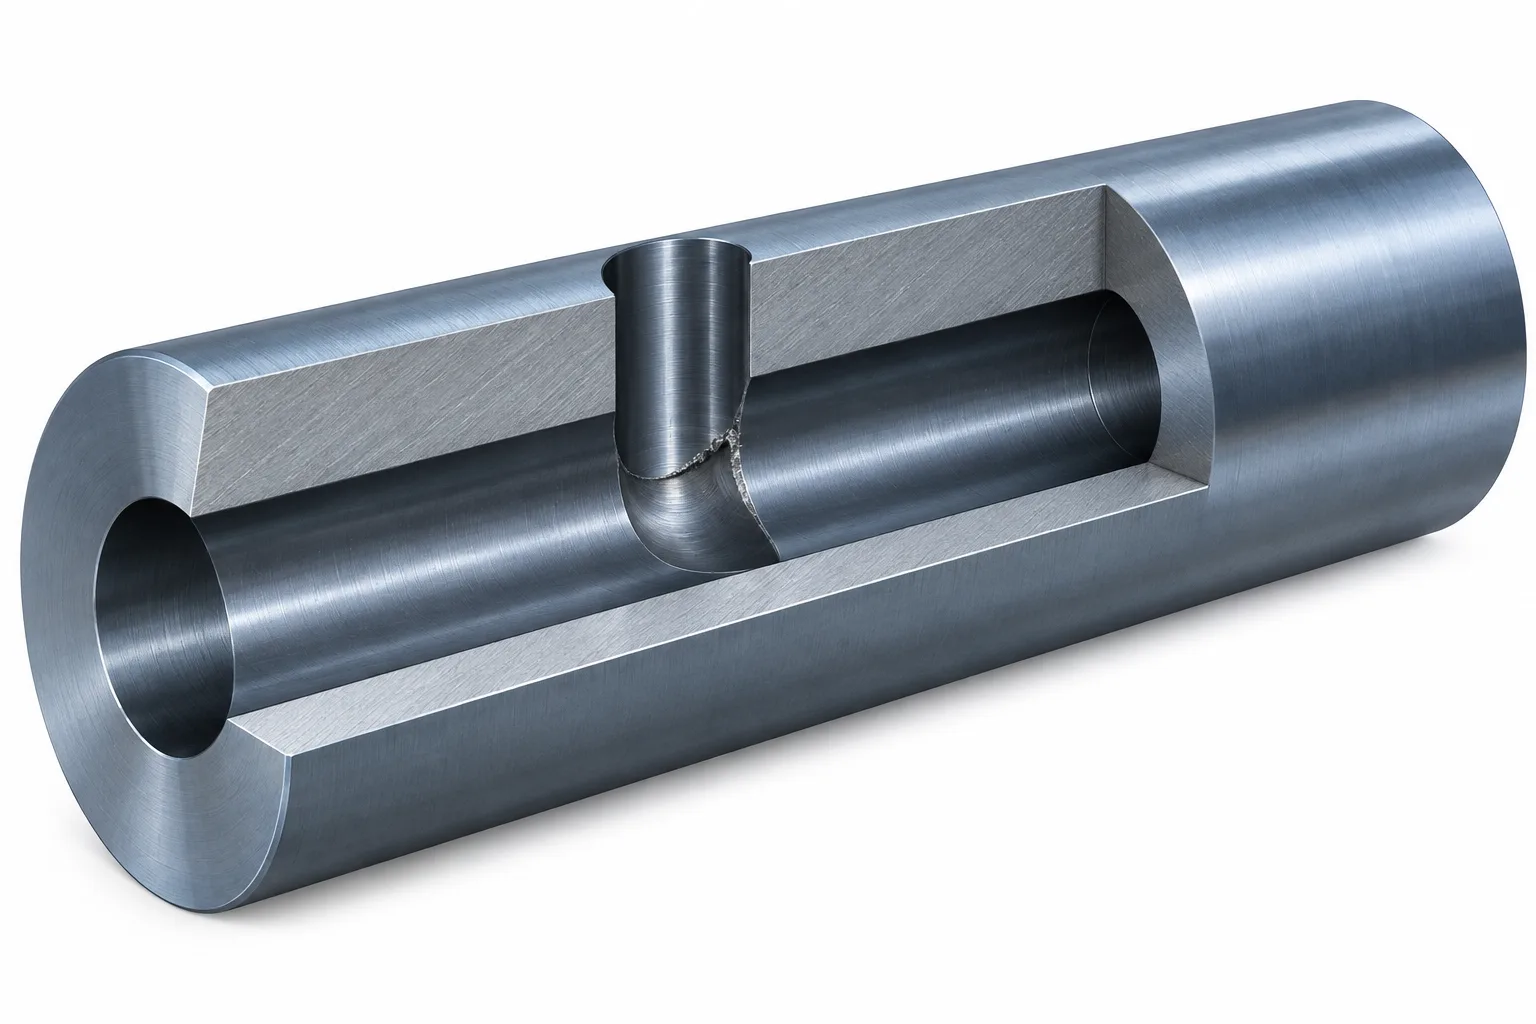
KI-generierter Schnitt; Kanalgeometrie schematisch und nicht bemaßt.
Innere Grate sind möglicherweise schwer erreichbar und sichtbar. Der Schnittpunkt einer axialen und radialen Bohrung ist eine andere Stelle als ihre Öffnungen. Nehmen Sie ihn ausdrücklich in Fertigungs- und Prüfgespräche auf.
Für solche Stellen existieren spezielle Werkzeuge. Die NOGA-Anleitung für Querbohrungsbürsten beschreibt Werkzeuge für innere Bohrungen und Schnittkanten. Das belegt eine verfügbare Verfahrensklasse, nicht die Eignung eines bestimmten Werkzeugs oder das Erreichen Ihrer Abnahmekriterien.
Die Auswahl hängt weiter von Zugang, Kanalmaßen, Werkstoff und Gratmenge ab. Fragen Sie, wie der Lieferant die Schnittstelle erreicht und das Ergebnis prüft, ohne die Bohrung zu beschädigen.
Ist direkte Sichtprüfung möglich, kann ein geeignetes Endoskop oder ein anderes vereinbartes Verfahren helfen. Bei eingeschränkter Sichtbarkeit sind Prozessqualifikation und Abnahmenachweis zu besprechen. Eine saubere Außenöffnung beweist keine zulässige innere Kante.
6. Das Verfahren am geforderten Ergebnis ausrichten
Manuelles Entgraten, kontrollierte spanende Bearbeitung und abrasive Nachbearbeitung eignen sich für unterschiedliche Geometrien. Kein Ansatz ist automatisch für jede Welle optimal. Zugang, Stückzahl, Werkstoffzustand und das Risiko veränderter Funktionsflächen bestimmen die Auswahl mit.
Für einen Prototyp kann ein sorgfältig kontrollierter manueller Arbeitsschritt praktikabel sein. Bei Serienwiederholungen kommt ein reproduzierbareres maschinelles Verfahren infrage. Vereinbaren Sie in beiden Fällen das zulässige Ergebnis, statt eine nicht am realen Teil geprüfte Methode vorzuschreiben.
Fragen Sie nach der Beherrschung von Werkzeugverschleiß, Zugänglichkeit und Bedienerentscheidungen. Ein beim ersten Muster geeigneter Prozess kann bei Verschleiß oder wechselnder Ausgangsgratbildung Anpassungen brauchen. Das ist bei geringen zulässigen Kantenänderungen besonders wichtig.
Die Prüfung von CNC-Drehen und bearbeiteten Merkmalen muss deshalb den Entgratungszugang berücksichtigen. Lösen Sie unzugängliche Schnittstellen bei der Fertigungsplanung, nicht erst bei der Endkontrolle.
7. Entgraten und Reinigen in die Fertigungsfolge einordnen
Frühes Entgraten garantiert kein zulässiges Lieferteil. Späteres Bohren, Fräsen oder Gewindebearbeiten kann neue Grate erzeugen. Prüfen Sie den letzten materialabtragenden Schritt an jeder kritischen Kante.
Berücksichtigen Sie, ob Wärmebehandlung, Beschichtung oder Fertigschleifen die sinnvolle Reihenfolge verändern. Entscheidend sind vorgegebene Geometrie und Sauberkeit im Endzustand, nicht allein der Nachweis eines früheren Entgratungsschritts.
Reinigung ist eine eigene Anforderung. Beim Entgraten können Partikel freigesetzt werden; manche Nachbearbeitungen hinterlassen Rückstände. Legen Sie Endsauberkeit anhand von Montage und Einsatzbedingungen fest. Ein entgratetes Teil ist nicht automatisch auf das vereinbarte Niveau gereinigt.
Sind Sauberkeitsgrenzen nötig, definieren Sie Verfahren und Abnahme in freigegebenen Projektunterlagen. Vermeiden Sie unbelegte Zusagen wie absolute Partikelfreiheit. Bestätigen Sie den Schutz nach Reinigung und vor Verpackung.
8. Lagersitze, Bezüge und Fertigflächen schützen
Entgraten darf keine neuen Schäden verursachen. Lagersitze, Dichtlaufflächen und Positionierbezüge müssen gegebenenfalls vor Kratzern, Eindrücken und unkontrollierter Abrasion geschützt werden.
Besprechen Sie Aufspannung und Handhabung. Die abgestützte Welle darf an kritischen Flächen nicht markiert werden. Bei abrasiven Verfahren ist zu klären, welche Flächen berührt werden und welche Schutz oder anschließende Prüfung benötigen.
Prüfen Sie anschließend Nachbargeometrien, die beeinflusst werden können. Nur das Kantenaussehen zu betrachten kann Schäden an einem benachbarten Sitz oder Veränderungen einer Funktionsnut übersehen. Verbinden Sie Kantenprüfung und relevante Maßkontrollen.
Verwenden Sie Dichtlaufflächen-Anforderungen und Oberflächenspezifikation gemeinsam. Eine glatte Kante gleicht weder eine verkratzte Lauffläche noch ein falsches Endmaß aus.
9. Prüfung vor Produktionsfreigabe vereinbaren
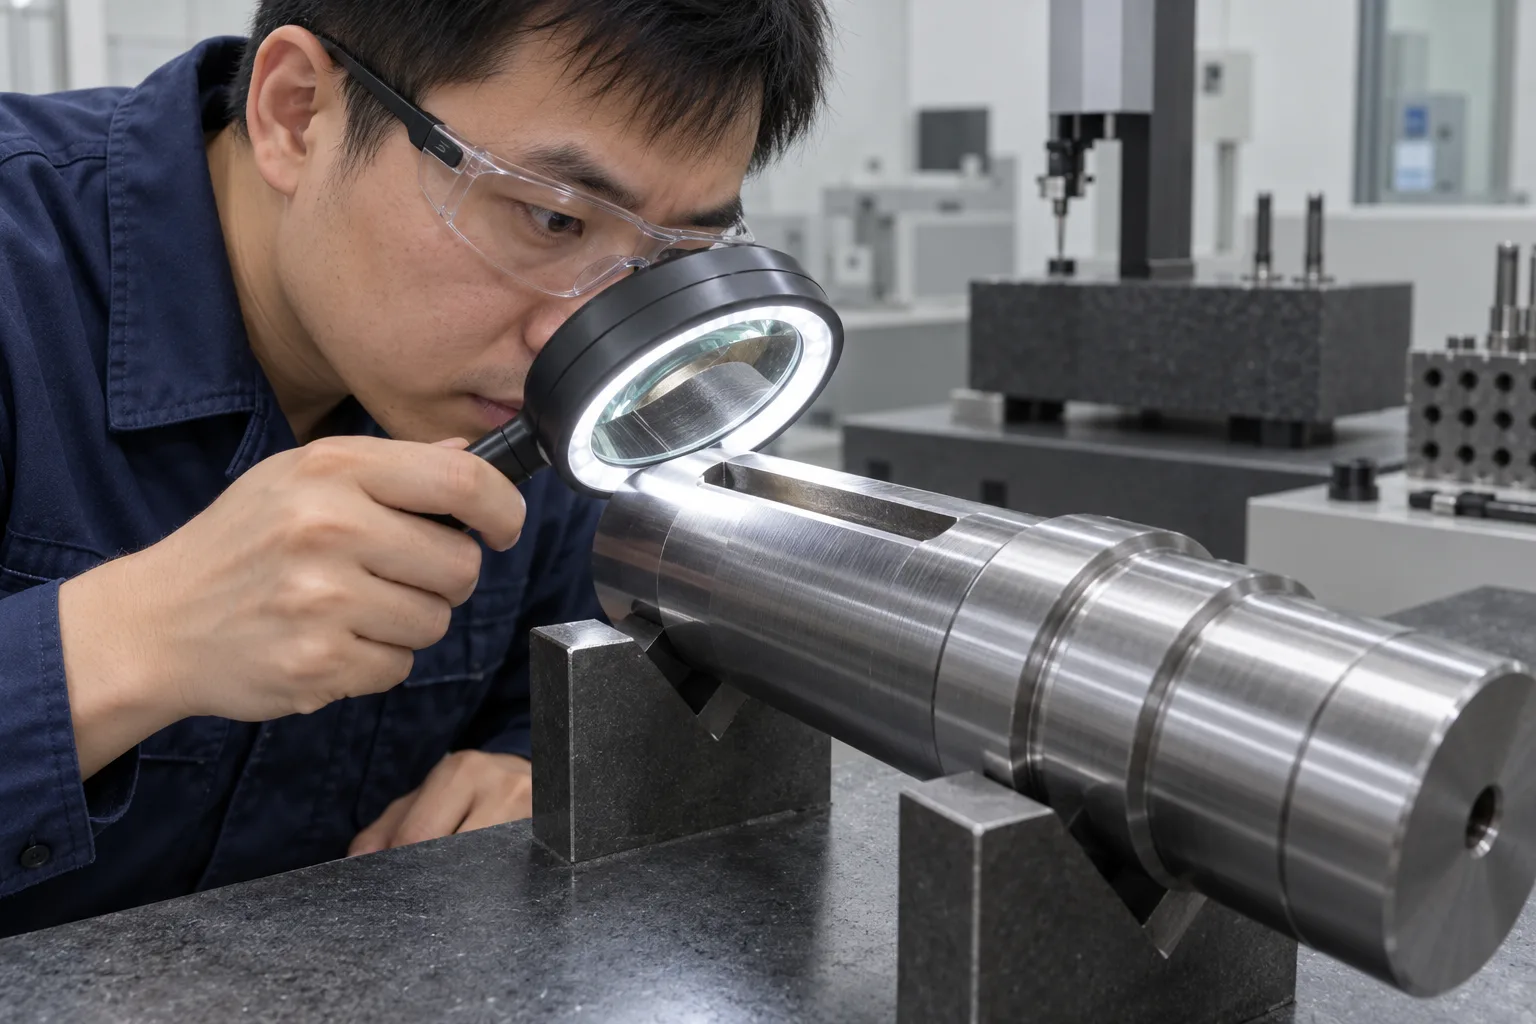
KI-generierte Prüfillustration, kein Foto eines TOPSHAFT-Mitarbeiters oder Standorts.
Beginnen Sie mit einem ortsbezogenen Prüfplan. Listen Sie alle zu prüfenden Kanten auf und unterscheiden Sie zugängliche Außenmerkmale von verdeckten inneren Schnittstellen. So werden nicht nur die einfachsten Stellen betrachtet.
Ist das Erscheinungsbild Teil der Abnahme, vereinbaren Sie Betrachtungsbedingungen und erforderliche Vergrößerung. Legen Sie Fotos oder Prüfaufzeichnungen fest. Licht und Blickwinkel können dieselbe kleine Kante sehr unterschiedlich erscheinen lassen.
Verwenden Sie ungeschützte Fingerprüfungen nicht als einziges Abnahmeverfahren: Sie sind subjektiv und bergen Verletzungsgefahr. Wählen Sie eine zur Anforderung und zum Risiko passende Methode.
Vereinbaren Sie Stichproben und Eskalation. Legen Sie Einzelkontrollen und gemäß freigegebenem Qualitätsplan stichprobenfähige Merkmale fest. Bei einem Fehler sind Sperrung betroffener Teile, Nacharbeit und erneute Prüfung zu definieren. Inspection & Quality beschreibt die zeichnungsbasierte Grundlage; projektspezifische Verfahren bleiben zu bestätigen.
10. Kantenqualität in die Angebotsanfrage aufnehmen
Übermitteln Sie den aktuellen Zeichnungsstand und kennzeichnen Sie besonders montage- oder sauberkeitsrelevante Kanten. Benennen Sie innere Kanäle, statt deren Funktion der Vermutung des Lieferanten zu überlassen.
Geben Sie Werkstoff, Behandlungszustand und Stückzahl an. Erläutern Sie, ob Dichtungen, Lager, Verzahnungen oder Gewindepartner über diese Kanten montiert werden. Fügen Sie freigegebene Referenzen, Sauberkeitsverfahren und verlangte Prüfnachweise bei.
Bitten Sie den Lieferanten, Unklarheiten vor dem Angebot zu melden. Eine Frage zum zulässigen Abtrag ist hilfreicher als eine Annahme, die später zur Zurückweisung führt. Klären Sie Zugänglichkeit, Geometrieerhalt und Durchführbarkeit der vereinbarten Prüfung.
Bei kundenspezifischen Wellenprojekten ist das vollständige Bauteil wichtiger als ein isoliertes Kantendetail. Nachbarmerkmale bestimmen häufig Aufspannung, Bearbeitung, Reinigung und Prüfung.
Häufige Fragen
Reicht eine allgemeine Entgratungsangabe?
Für manche unkritischen Kanten ja; kontrollierte Kantenformen und verdeckte Schnittstellen beschreibt sie nicht vollständig. Ergänzen Sie Einzelanforderungen, wenn Montage, Dichtung oder Sauberkeit vom Ergebnis abhängen.
Braucht jede entgratete Kante eine Fase?
Nein. Eine Fase ist eine definierte Geometrie. Entgraten muss innerhalb der freigegebenen Kantenanforderungen bleiben, ohne unbestellte Formen einzuführen.
Bestätigt Sichtprüfung das innere Entgraten?
Nur wenn die betreffende Schnittstelle mit einem geeigneten Verfahren tatsächlich sichtbar ist. Die Außenöffnung zeigt nicht den Zustand tiefer in der Welle.
Sollte das genaue Werkzeug vorgegeben werden?
Definieren Sie normalerweise zuerst das Ergebnis und prüfen Sie dann das Verfahren mit dem Lieferanten. Werkzeug oder Methode sollten nur bei Projektbedarf und nachgewiesener Eignung vorgeschrieben werden.
Sind Entgraten und Reinigen dieselbe Anforderung?
Nein. Entgraten entfernt unerwünschtes Kantenmaterial; Reinigung betrifft Partikel und Rückstände. Spezifizieren Sie bei Bedarf beides.
Was gehört zur entsprechenden Angebotsanfrage?
Zeichnungsstand, Werkstoff, kritische Kanten, zulässige Geometrieänderungen, innere Kanäle, Stückzahl und Prüferwartungen. Ergänzen Sie geltende Sauberkeitsanforderungen.
Zeichnungsbasierte Prüfung anfragen
Senden Sie Ihre Wellenzeichnung und kennzeichnen Sie montage-, dichtungs- oder sauberkeitsrelevante Kanten. TOPSHAFT kann die Anforderungen zusammen mit der geplanten Fertigungsfolge prüfen; konkrete Verfahren und Abnahmemethoden sind für das jeweilige Projekt zu bestätigen.
Die Bilder sind KI-generierte technische Illustrationen, keine Fotos von TOPSHAFT-Betriebsstätten oder Prüfaufzeichnungen. Sie legen weder Maße noch Abnahmekriterien fest.