
Wellenoberflächenbeschaffenheit: So legen Sie Rauheit, Schliff und Beschichtung für Funktionsoberflächen fest
Bei einer Präzisionswelle ist die Oberflächenbeschaffenheit keine kosmetische Nebensache. Es kann den Lagersitz, die Dichtungsleistung, die Reibung, den Verschleiß, die Beschichtungshaftung und die Konsistenz einer Baugruppe beeinflussen. Gleichzeitig kann die Anwendung einer strengen Anforderung an die Endbearbeitung jeder Oberfläche zu höheren Kosten führen, ohne die Funktion zu verbessern.
Die nützliche Frage lautet nicht einfach: „Welchen Ra sollte dieser Schaft haben?“ Es geht darum: Welche einzelnen Oberflächen erfüllen eine Funktion, welchen Zustand benötigen sie nach dem gesamten Herstellungsweg und wie wird dieser Zustand überprüft? Dieser Leitfaden hilft Entwicklungs- und Beschaffungsteams, diese Frage in eine klarere Zeichnungsanforderung umzuwandeln.
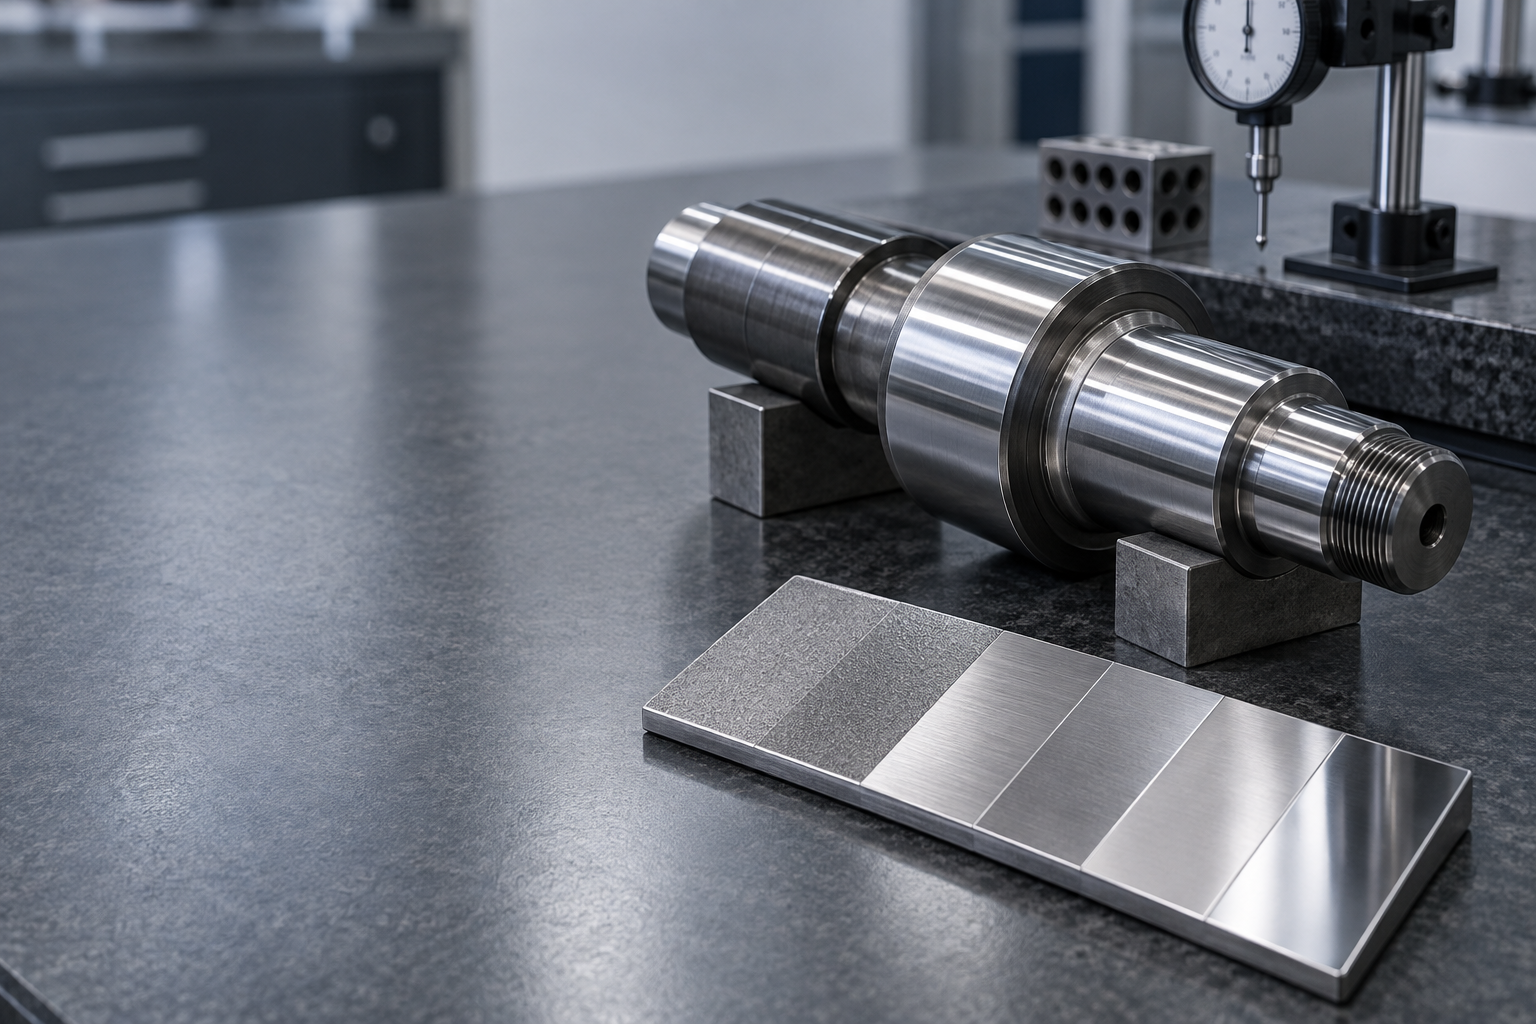
Oberflächenbeschaffenheit ist eine funktionale Anforderung
Unterschiedliche Zonen auf derselben Welle können sehr unterschiedliche Oberflächenbedingungen erfordern. Ein Lagerzapfen, eine Dichtungslauffläche, ein Presspassungsdurchmesser, ein Gewindeabschnitt und ein nicht funktionsfähiger Drehkörper benötigen nicht unbedingt denselben Prozess oder denselben Rauheitswert.
Identifizieren Sie zunächst die Schnittstelle und das von ihr gesteuerte Risiko. Ein Lagersitz muss den vorgesehenen Sitz und die Drehung unterstützen. Eine Dichtungsfläche benötigt eine Oberfläche, die mit dem Dichtungsdesign kompatibel ist. Ein kosmetischer oder nicht berührender Bereich benötigt möglicherweise nur eine sichere, gratfreie maschinelle Oberfläche. Dadurch wird verhindert, dass in einer allgemeinen Notiz Bereiche mit geringem Risiko zu sehr spezifiziert werden, während kritische Oberflächen vage bleiben.
Ra ist nützlich, aber es ist nicht die vollständige Spezifikation
Ra ist ein weit verbreiteter durchschnittlicher Rauheitsparameter. Es kann ein nützlicher Teil einer Beschriftung sein, es beschreibt jedoch nicht alle Merkmale, die sich auf eine Funktionsoberfläche auswirken können. Form, Welligkeit, Bearbeitungslage, Richtungsmarkierungen, lokale Beschädigungen, Grate oder die Beziehung dieser Oberfläche zur Wellenbezugsachse werden nicht unabhängig davon gesteuert.
Wenn diese Faktoren wichtig sind, geben Sie sie separat an. Koppeln Sie beispielsweise eine Endbeschriftung mit der entsprechenden Durchmessertoleranz und geometrischen Steuerung. Wenn die Richtung der Bearbeitungsmarkierungen für eine Dichtungsschnittstelle von Bedeutung ist, machen Sie diese Anforderung in der Zeichnung oder der vereinbarten Spezifikation deutlich. Verwenden Sie die von Ihrem technischen System übernommenen Rauheitskonventionen und -einheiten und ermitteln Sie, ob der Wert vor oder nach einer Behandlung gilt.
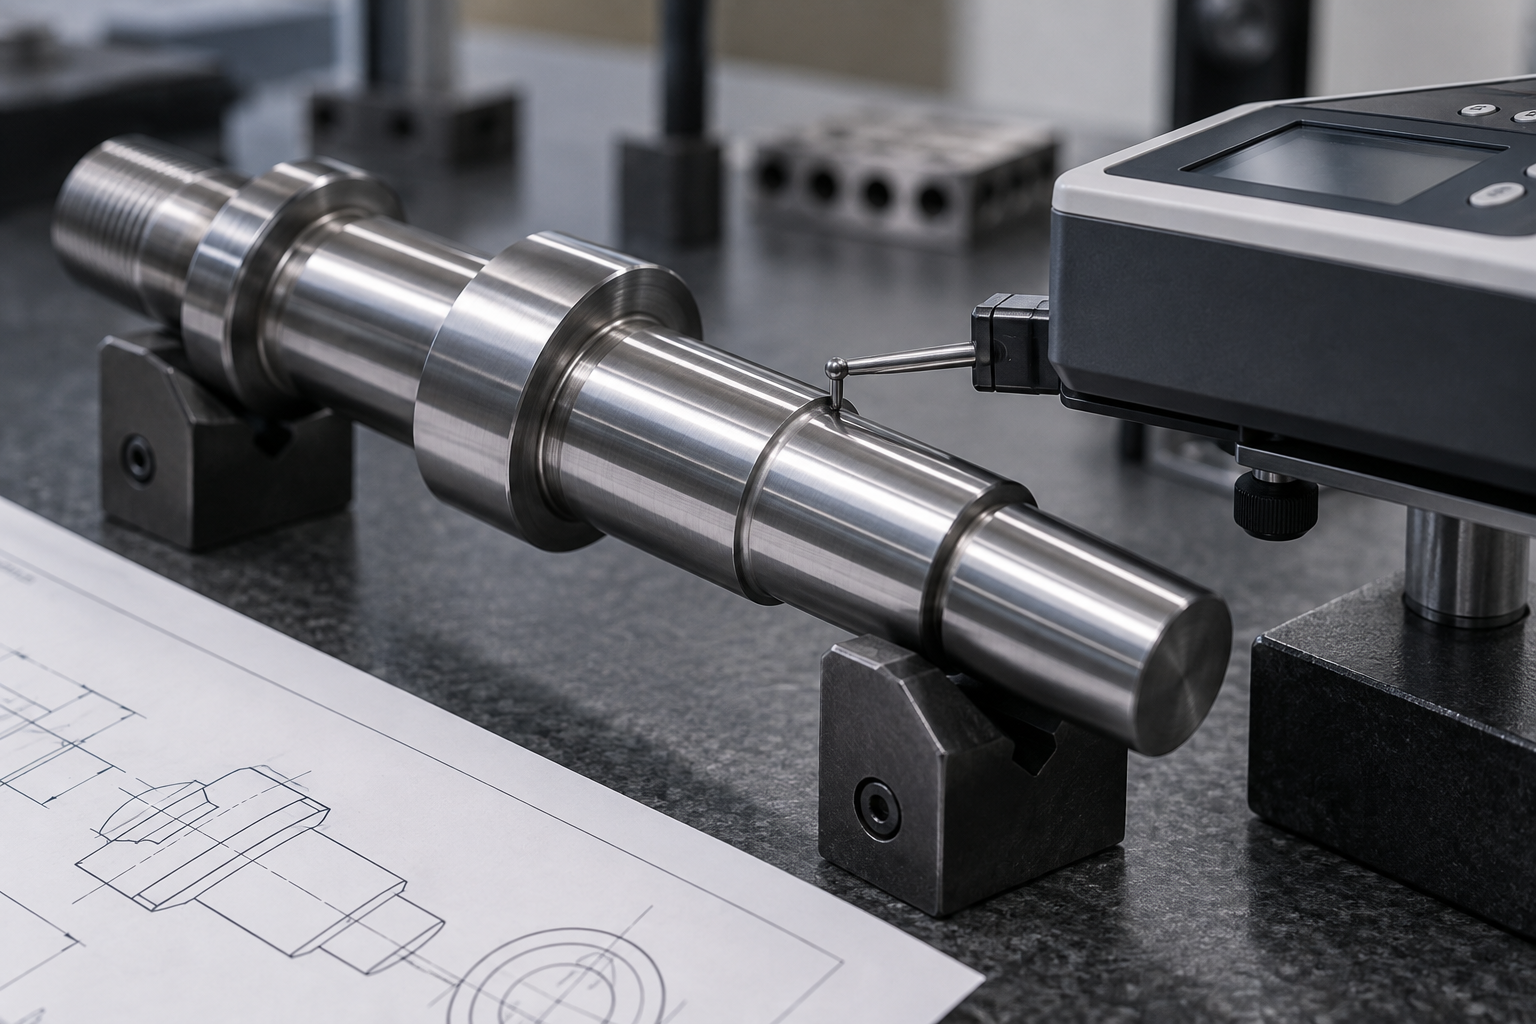
Lagerzapfen: Passung, Form und Rauheit gemeinsam berücksichtigen
Bei einem Lagerzapfen sollten der Nenndurchmesser und der Ra-Wert nicht isoliert betrachtet werden. Die Lageranordnung, die Belastung, die Geschwindigkeit, die Montageart und die erforderliche Halterung haben Einfluss darauf, was der Zapfen leisten muss. Die Durchmessertoleranz steuert den Passbereich. Rundheit, Zylindrizität oder Unrundheit können von Bedeutung sein, wenn die Baugruppe eine kontrollierte Drehung erfordert; Die Oberflächenbeschaffenheit unterstützt den Sitz und die Montage.
Vermeiden Sie es, einen generischen Endwert in jedes Journal zu kopieren. Bestätigen Sie die Hinweise des Lagerlieferanten für das tatsächliche Lager und den Lastfall und übersetzen Sie die Entscheidung dann in messbare Zeichnungsanforderungen. Überprüfen Sie auch die Schulterfläche, den Freiradius und die Einlauffase. Ein korrekt bearbeiteter Durchmesser kann immer noch zu Montageproblemen führen, wenn das Lager nicht an seiner Positionierungseinrichtung anliegen kann.
Dichtungslaufflächen brauchen mehr als ein glattes Aussehen
Eine Oberfläche kann hell aussehen und dennoch für eine dynamische Versiegelung ungeeignet sein. Die Leistung der Versiegelung kann durch Rauheitsprofil, Welligkeit, Lagerichtung, Härte, Beschichtungszustand und nach der Endbearbeitung entstandene Schäden beeinträchtigt werden. Die Empfehlung des Dichtungsherstellers sollte den erforderlichen Zustand für das spezifische Dichtungsmaterial, die Geschwindigkeit, den Druck, das Schmiermittel und die Temperatur leiten.
Identifizieren Sie anhand der Zeichnung das Robbengebiet, anstatt sich auf eine globale Notiz zu verlassen. Definieren Sie das Finish nur dort, wo es erforderlich ist, schützen Sie es vor Beschädigungen durch Handhabung und machen Sie den Zustand nach der Behandlung deutlich. Wenn eine Anforderung ohne Spiralführung oder eine gerichtete Textur gilt, sollte dies ausdrücklich spezifiziert und mit dem Hersteller vereinbart werden.
Wenn Drehen ausreichend ist und wenn Schleifen erforderlich ist
Schleifen ist nicht automatisch besser als Drehen. Ein gut kontrollierter Drehprozess kann sinnvoll sein, wenn damit die erforderliche Größe, Oberflächenbeschaffenheit und Geometrie des Merkmals erreicht werden kann. Schleifen wird häufig in Betracht gezogen, wenn eine engere Form, eine geringere Rauheit, eine gehärtete Oberfläche oder eine abschließende Korrektur nach der Wärmebehandlung erforderlich sind.
Die Route sollte der Funktion folgen, nicht einer Standardprozessbezeichnung. Berücksichtigen Sie den Materialzustand, die Lagerzugabe, den Wärmebehandlungsverzug, die Zugänglichkeit der Merkmale, die Menge und die Prüfmethode. Wenn Sie „Grundfertigstellung“ nennen, ohne das messbare Ergebnis zu definieren, kann dies dazu führen, dass ein Angebot weniger klar ist. Die Angabe eines unnötigen Schleifprozesses kann die Kosten erhöhen, ohne einen Mehrwert zu schaffen.
Beschichtungen und Behandlungen verändern die endgültige Anforderung
Galvanisieren, thermische Behandlungen, Nitrieren, Brünieren, Phosphatieren und andere Behandlungen können Oberflächenabmessungen, Textur, Härte, Reibung oder Korrosionsverhalten verändern. Aus der Zeichnung sollte deutlich hervorgehen, ob vor der Behandlung, nach der Behandlung oder beides eine Abmessung und ein Finish erforderlich sind.
Definieren Sie für einen beschichteten Funktionsdurchmesser den endgültigen Maßzustand und identifizieren Sie alle Bereiche, die nach der Behandlung abgedeckt, geschliffen, poliert oder geschützt werden müssen. Besprechen Sie Schichtdickenschwankungen, Nachbearbeitung und Inspektionsnachweise vor der Produktion, insbesondere für Passungen, Dichtungen und Gleitschnittstellen.
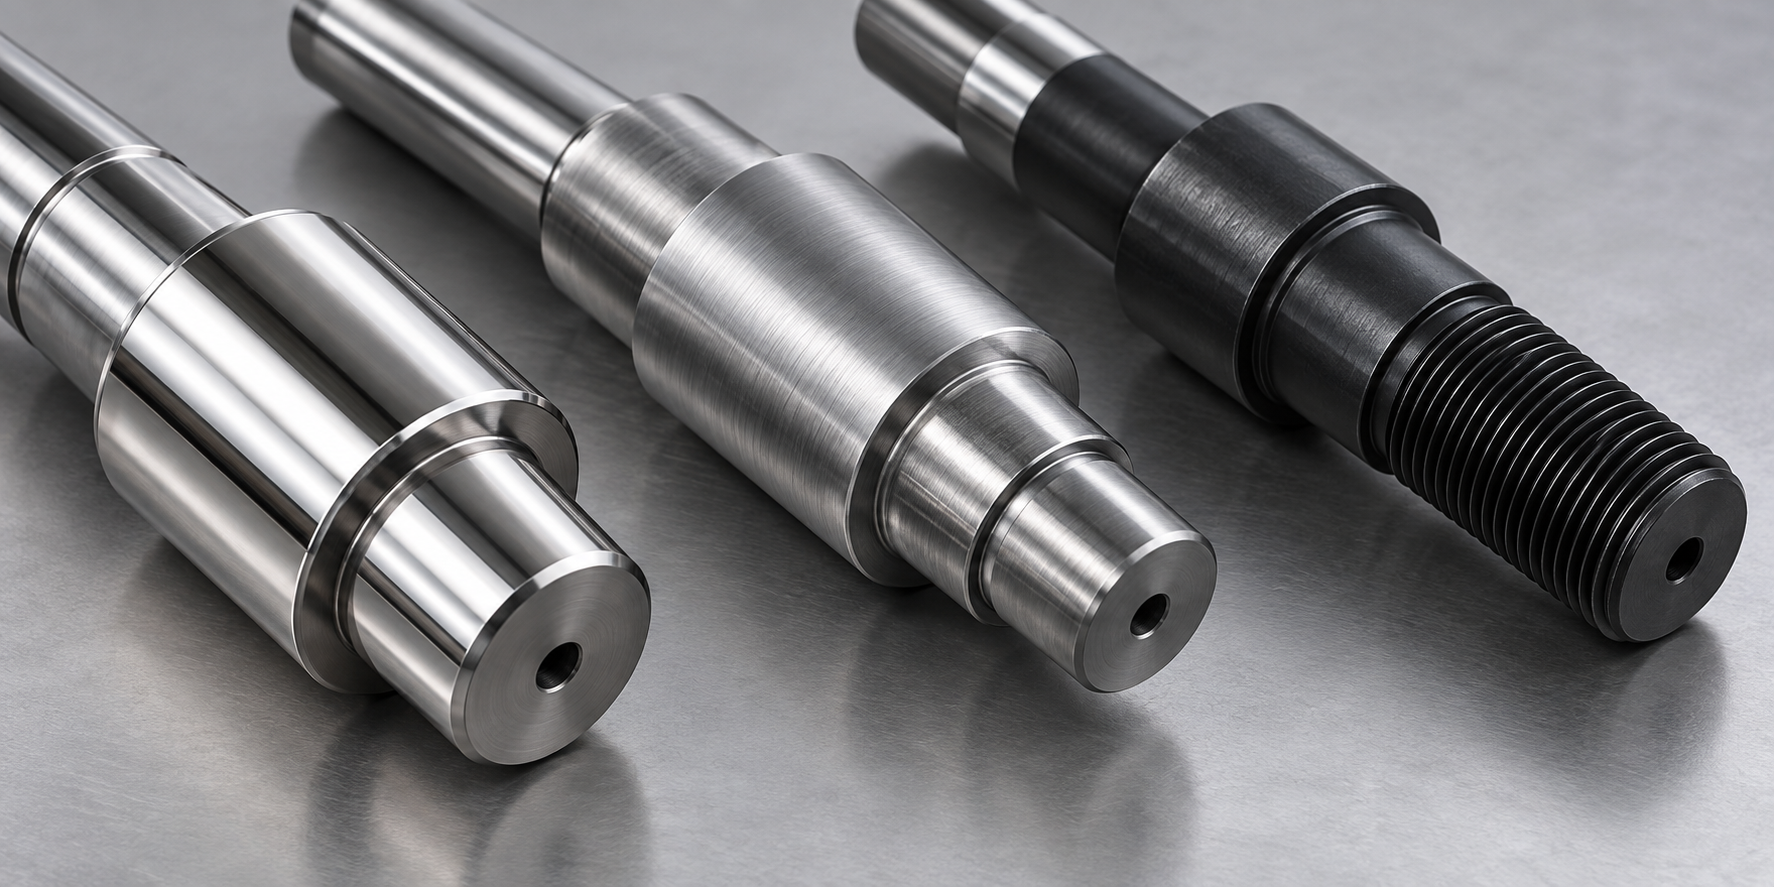
Eine Zeichnungscheckliste für Beschreibungen zur Wellenoberflächenbeschaffenheit
Bevor Sie eine Zeichnung freigeben oder ein Angebot anfordern, überprüfen Sie Folgendes:
- Identifizieren Sie jede Funktionsfläche: Lagerzapfen, Dichtungssteg, Passung, Gleitzone, Gewinde oder nicht funktionierender Körper.
- Geben Sie Parameter, Werte und Einheiten für die Oberflächenbeschaffenheit nur dort an, wo sie benötigt werden.
- Definieren Sie Durchmesser-, Bezugs- und Geometriekontrollen separat, wenn sie sich auf die Baugruppenleistung auswirken.
- Beachten Sie die erforderliche Verlegerichtung, den Zustand ohne Spiralführung, Grateinschränkungen oder Kantenbrüche.
- Geben Sie an, ob die Beschriftung vor oder nach der Wärmebehandlung, Beschichtung oder Plattierung gilt.
- Identifizieren Sie Maskierungs-, Nachbehandlungs-, Schleif-, Polier- oder Schutzanforderungen.
- Vereinbaren Sie die Prüfmethode und die aufgezeichneten Merkmale, die für den ersten Artikel erforderlich sind.
FAQ
Ist ein niedrigerer Ra-Wert für einen Schaft immer besser?
Nein. Ein niedrigerer Rauheitswert kann eine zusätzliche Bearbeitung erfordern und die tatsächliche Funktion möglicherweise nicht verbessern. Der richtige Wert hängt vom Gegenstück, der Belastung, der Schmierung, der Dichtungs- oder Lagerführung, der Materialbeschaffenheit und der Montagemethode ab.
Kann eine allgemeine Finish-Note den gesamten Schaft abdecken?
Es kann für nicht funktionale Bereiche verwendet werden, kritische Zonen sollten jedoch einzeln hervorgehoben werden. Eine allgemeine Anmerkung kann den Unterschied zwischen einem Dichtungssteg, einem Lagersitz und einem kosmetisch gedrehten Körper verdecken.
Sollte die Oberflächenbeschaffenheit vor oder nach der Beschichtung angegeben werden?
Geben Sie die Bedingung an, die für die Versammlung von Bedeutung ist. Wenn eine Beschichtung oder Behandlung die funktionelle Oberfläche verändert, spezifizieren Sie die endgültige Anforderung und klären Sie alle Zwischenprozessbedingungen, die zur Erreichung dieser Anforderung erforderlich sind.
Sind Sie bereit, Ihre Wellenzeichnung zu überprüfen?
[Senden Sie Ihre Zeichnung und Anforderungen] (/Kontakt) mit den passenden Schnittstellen, Material, Behandlung, Menge und kritischen Oberflächenzonen. TOPSHAFT kann die Informationen einsehen, die für ein praktisches Fertigungsgespräch erforderlich sind.