
Desbarbado de ejes: cómo deben especificar los compradores OEM la calidad de los bordes
Un eje puede superar el control de diámetro y aun causar problemas de montaje. Una pequeña rebaba en un chavetero puede impedir insertar la chaveta. Una entrada de rosca dañada dificulta iniciar una tuerca. Los fragmentos dentro de un conducto de aceite pueden convertirse en contaminación después de la puesta en servicio.
Es fácil pasar por alto estos problemas si el plano se centra en diámetros, ajustes y acabado superficial. Una indicación general de eliminar rebabas ayuda, pero no siempre aclara qué bordes deben conservarse vivos, cuánto material puede retirarse ni cómo comprobar las intersecciones ocultas.
El objetivo no es redondear todos los bordes. Es eliminar material no deseado conservando la geometría necesaria para montaje y funcionamiento. Una exigencia clara conecta el plano, el proceso de fabricación y la inspección antes de producir.
1. Empezar por la función de cada borde
Antes de escribir una nota de desbarbado, identifique qué hace cada borde. La entrada de un asiento de rodamiento puede facilitar el montaje. El borde de una ranura para anillo de retención participa en su asiento. La entrada de las estrías facilita el acoplamiento; la salida de un orificio de aceite conecta el conducto con una superficie lubricada.
Estos bordes no requieren necesariamente el mismo tratamiento. Un redondeo aceptable en un eje puede necesitar control estricto en otro. Un mayor suavizado puede facilitar la manipulación, pero reducir la longitud útil de contacto o modificar un detalle contiguo.
Revise el eje pensando en el conjunto: dónde empieza el contacto de un componente, dónde pasa un sello sobre una abertura y dónde pueden quedar partículas atrapadas. Marque los bordes que afectan directamente estas interacciones.
Haga esta revisión junto con la especificación de asientos de rodamiento, no después de cerrar las tolerancias de diámetro. Las dimensiones y los bordes deben describir la misma pieza funcional.
2. Separar desbarbado y achaflanado
Una rebaba es material no deseado asociado al mecanizado. Un chaflán o radio es una geometría intencional. Eliminar rebabas no autoriza automáticamente a crear un chaflán grande, suavizar un hombro o redondear una ranura.
La distinción importa en la inspección. Un borde aparentemente liso puede ser inaceptable si la eliminación excesiva altera la característica. En cambio, un borde controlado sin redondeo visible puede cumplir el plano si se retiró el material no deseado.
ISO 13715 trata la indicación y el dimensionado de bordes de forma no definida. Su descripción pública distingue estos bordes de geometrías definidas, como un chaflán acotado. Si necesita una forma particular, especifíquela expresamente, en lugar de depender de una instrucción de acabado vaga.
No adopte un tamaño universal de chaflán solo por comodidad. La eliminación admisible depende de la geometría cercana, el material y el montaje. Confirme los valores críticos con el ingeniero responsable del diseño.
3. Identificar las características que requieren atención
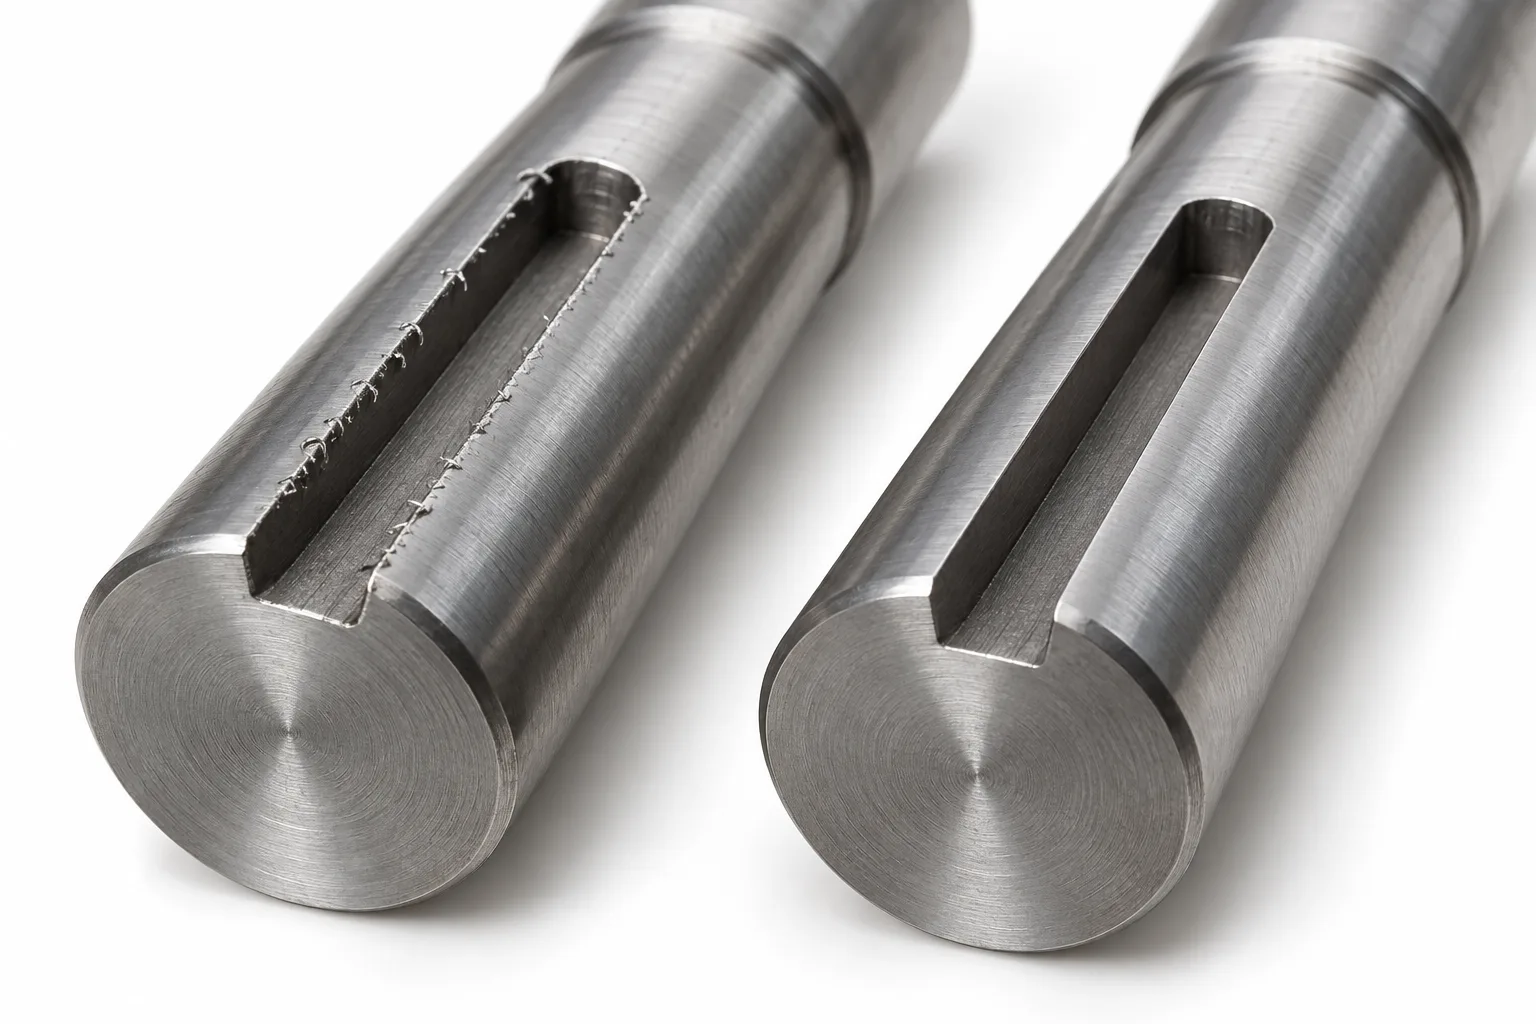
Ilustración generada por IA: el desbarbado debe conservar la geometría especificada del chavetero.
Revise los bordes laterales, extremos y transiciones de los chaveteros. Las rebabas pueden impedir la instalación o desprender fragmentos durante el montaje. Un suavizado excesivo puede alterar el asiento previsto. Mantenga el tratamiento coherente con los requisitos del chavetero.
En estrías, examine la entrada y los límites de las superficies activas de los dientes. El desbarbado no debe cambiar involuntariamente el perfil ni el ajuste. En roscas, considere inicio y salida, incluida su relación con una eventual ranura de alivio.
Los orificios transversales tienen bordes de entrada y salida y pueden cruzarse con otro conducto dentro del eje. La abertura exterior visible no demuestra que se haya tratado la intersección interna.
Ranuras y hombros necesitan también revisión funcional. Una ranura para anillo o sello debe conservar anchura, profundidad y geometría definidas. Inspeccione la característica completa, no solo si parece suave.
4. Escribir requisitos verificables en el plano
Un requisito útil identifica los bordes aplicables, el resultado permitido y las excepciones. Separe los bordes generales de manipulación de aquellos cuya geometría necesita control individual. Evite instrucciones contradictorias en el mismo plano.
Por ejemplo, una nota general puede acompañarse de indicaciones específicas para una entrada de rosca, un orificio sobre el que pasa un sello o una ranura funcional. Los requisitos particulares prevalecen cuando así lo establece el plano. Aclare esa jerarquía en la revisión.
Defina cualquier modificación admisible del borde mediante el sistema de documentación aprobado. Si una forma debe mantenerse dentro de un límite, indique el límite y el método de inspección. Una fotografía no sustituye las dimensiones que controlan la geometría funcional.
Un patrón o fotografías acordadas pueden ayudar a interpretar la apariencia, especialmente si la terminología ha causado desacuerdos. Identifique qué demuestra la referencia y qué sigue controlado por el plano. La referencia debe aclarar la aceptación, no sustituir silenciosamente los requisitos técnicos.
5. Inspeccionar las intersecciones internas por separado
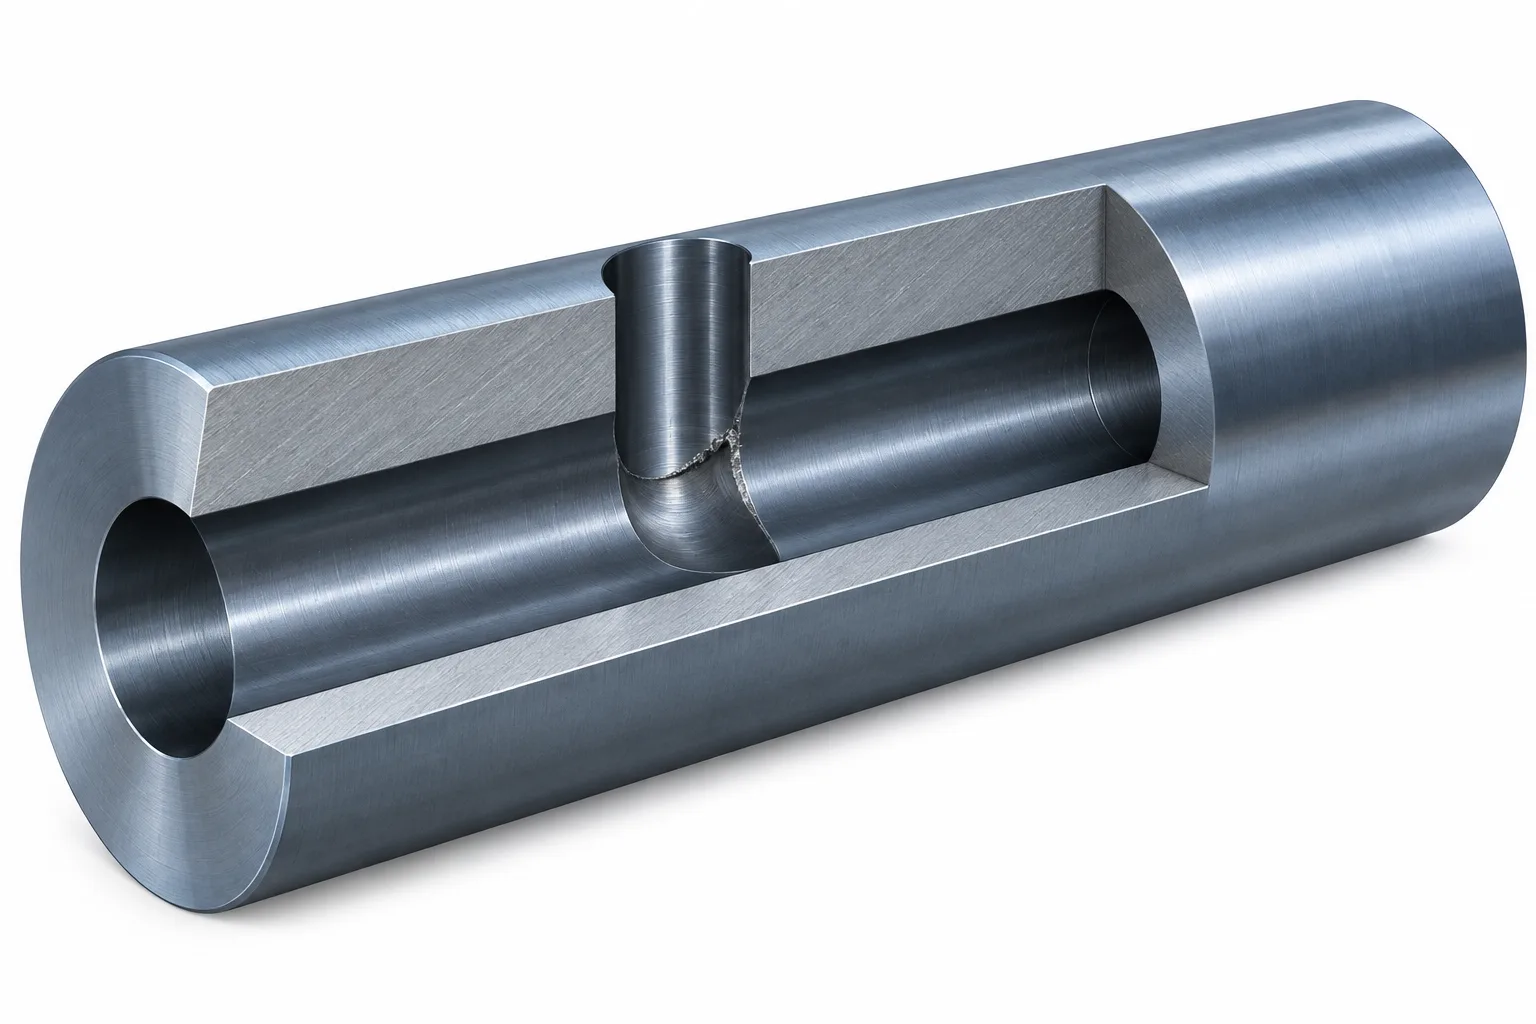
Ilustración seccionada generada por IA; los conductos son esquemáticos y no están acotados.
Una rebaba interna puede ser difícil de alcanzar y observar. La intersección entre un taladro axial y un orificio radial es distinta de las aberturas. Inclúyala explícitamente en la conversación de fabricación e inspección.
Existen herramientas diseñadas para esas zonas. La guía NOGA de cepillos para orificios cruzados describe herramientas que trabajan en taladros internos y bordes de intersección. Esto demuestra una categoría disponible, no que una herramienta concreta sea adecuada para su eje o cumpla sus criterios de aceptación.
La selección depende del acceso, dimensiones del conducto, material y cantidad de material no deseado. Pregunte cómo se alcanzará la intersección y se verificará el resultado sin dañar el taladro.
Cuando sea posible observarla directamente, un boroscopio apropiado u otro método acordado puede ayudar. Si la visibilidad es limitada, establezca cómo se calificará el proceso y qué evidencia respaldará la aceptación. Una abertura exterior limpia no prueba que el borde interno sea aceptable.
6. Elegir el proceso según el resultado necesario
El desbarbado manual, el corte controlado y el acabado abrasivo abordan geometrías diferentes. Ninguno es automáticamente el mejor para todos los ejes. Acceso, volumen, estado del material y riesgo de alterar superficies funcionales influyen en la elección.
Para un prototipo puede ser práctico un trabajo manual cuidadosamente controlado. Para producción repetida, el proveedor puede valorar una ruta mecanizada más reproducible. En ambos casos, acuerde el resultado aceptable antes de imponer un proceso no revisado para la pieza real.
Pregunte cómo se controlarán el desgaste, el acceso y el criterio del operario. Un proceso adecuado para la primera muestra puede requerir ajustes al desgastarse la herramienta o variar las rebabas iniciales. Esto importa especialmente si el cambio admisible del borde es pequeño.
La revisión del torneado CNC y los detalles mecanizados debe incluir el acceso para desbarbar. Es preferible resolver una intersección inaccesible durante la planificación y no descubrirla en la inspección final.
7. Integrar desbarbado y limpieza en la secuencia
Un desbarbado temprano no garantiza que el eje entregado sea conforme. Un taladrado, fresado o roscado posterior puede producir nuevas rebabas. Revise la última operación de eliminación de material que afecta cada borde crítico.
Considere si el tratamiento térmico, recubrimiento o rectificado final cambia el orden práctico. El objetivo es entregar la geometría y limpieza especificadas en el estado final, no solo registrar que se realizó un desbarbado en alguna etapa anterior.
La limpieza es un requisito independiente. El desbarbado puede liberar partículas y algunos acabados dejar residuos. Defina la limpieza final según el montaje y las condiciones de servicio. Que una pieza figure como desbarbada no significa que se haya limpiado al nivel acordado.
Si se necesitan límites de limpieza, indique procedimiento y criterios en los documentos aprobados. Evite promesas sin respaldo, como ausencia absoluta de partículas. Confirme cómo se protegerá la pieza después de limpiar y antes de embalar.
8. Proteger asientos, referencias y superficies acabadas
El desbarbado no debe generar nuevos daños. Puede ser necesario proteger asientos de rodamientos, superficies de sellado y referencias de posicionamiento frente a rayas, golpes o abrasión descontrolada.
Discuta sujeción y manipulación. El eje debe mantenerse apoyado sin marcar superficies críticas. Si se propone abrasión, pregunte qué superficies se tocarán y cuáles necesitan protección o verificación posterior.
Inspeccione la geometría contigua después del tratamiento si puede verse afectada. Revisar solo la apariencia del borde puede ocultar daños en un asiento o cambios en una ranura funcional. Relacione la inspección de bordes con las mediciones dimensionales pertinentes.
Use juntos los requisitos del asiento de sello y la especificación del acabado superficial. Un borde liso no compensa una superficie de trabajo rayada ni una dimensión final incorrecta.
9. Acordar la inspección antes de aprobar producción
Ilustración generada por IA, no una fotografía de un empleado o instalación TOPSHAFT.
Empiece con un plan por ubicaciones. Liste los bordes que deben verificarse y distinga los detalles exteriores accesibles de las intersecciones internas ocultas. Así se evita revisar únicamente las zonas fáciles.
Si la apariencia forma parte de la aceptación, acuerde condiciones de observación y aumento. Indique si necesita fotos o registros. Iluminación y ángulo pueden cambiar mucho el aspecto de un mismo borde pequeño.
No utilice la comprobación con dedos desnudos como único método: es subjetiva y expone al inspector a bordes cortantes. Elija un método apropiado para el requisito y el riesgo.
Acuerde muestreo y escalado. Determine qué características exigen comprobación individual y cuáles admiten muestreo según el plan de calidad aprobado. Si aparece un problema, defina contención, retrabajo y nueva inspección. La página Inspection & Quality ofrece el contexto de revisión basada en planos; los métodos específicos deben confirmarse.
10. Incluir calidad de bordes en el RFQ
La solicitud de cotización debe incluir la revisión vigente e identificar bordes especialmente importantes para montaje o limpieza. Señale los conductos internos sin esperar que el proveedor deduzca su función.
Informe material, estado de tratamiento y cantidad. Explique si sellos, rodamientos, estrías o piezas roscadas pasarán sobre esos bordes. Incluya referencias aprobadas, procedimiento de limpieza y registros exigidos.
Pida señalar requisitos ambiguos antes del presupuesto. Una pregunta sobre la eliminación admisible es mejor que una suposición que acabe en rechazo. Confirme acceso, conservación geométrica y posibilidad de efectuar la inspección acordada.
En proyectos de ejes a medida, comparta la pieza completa, no solo un borde aislado. Los detalles próximos suelen determinar sujeción, mecanizado, limpieza e inspección.
Preguntas frecuentes
¿Basta una nota general de eliminar rebabas?
Puede bastar para algunos bordes no críticos, pero no define completamente geometrías controladas ni intersecciones ocultas. Añada exigencias específicas cuando montaje, sellado o limpieza dependan del resultado.
¿Todo borde desbarbado necesita un chaflán?
No. Un chaflán es una geometría definida. El desbarbado debe respetar los requisitos aprobados sin introducir formas no solicitadas.
¿Una inspección visual confirma el desbarbado interno?
Solo si la intersección relevante puede observarse realmente con un método adecuado. Ver la abertura exterior no establece el estado dentro del eje.
¿Debo especificar la herramienta exacta?
Normalmente, defina primero el resultado y revise el proceso con el proveedor. Especifique herramienta o método solo si el proyecto lo requiere y su idoneidad está demostrada.
¿Desbarbado y limpieza son el mismo requisito?
No. El primero elimina material indeseado de los bordes; la segunda trata partículas y residuos. Especifique ambos cuando la aplicación lo necesite.
¿Qué acompaña una solicitud de cotización de desbarbado?
Revisión del plano, material, ubicaciones críticas, cambios geométricos permitidos, detalles internos, cantidad e inspección esperada. Añada limpieza cuando corresponda.
Solicitar una revisión basada en el plano
Envíe el plano del eje e identifique bordes que afectan montaje, sellado o limpieza. TOPSHAFT puede revisar las exigencias con la ruta propuesta; los procesos y métodos de aceptación deben confirmarse para cada proyecto.
Enviar su plano para revisión.
Las imágenes son ilustraciones técnicas generadas por IA, no fotografías de instalaciones TOPSHAFT ni registros de inspección. No definen dimensiones ni criterios de aceptación.