
シャフトのバリ取り要件:OEM購買担当者がエッジ品質を指定する方法
シャフトは直径検査に合格しても、組立時に問題を起こすことがあります。キー溝の小さなバリがキーの挿入を妨げたり、ねじ入口の損傷でナットを掛けにくくしたりします。油路内部の遊離片は、稼働後の汚染源にもなります。
図面が直径、はめあい、表面仕上げを中心にしていると、こうした問題は見落とされがちです。「バリを除去する」という一般指示は有用ですが、鋭さを残すべきエッジ、除去可能な材料量、隠れた交差部の検査方法までは明確にならない場合があります。
目的はすべてのエッジを丸くすることではありません。組立と機能に必要な形状を維持し、不要な材料を除去することです。明確なエッジ品質要件によって、量産開始前に図面、加工工程、検査計画を結び付けられます。
1. 各エッジの機能から考える
バリ取り指示を書く前に、それぞれの機能を確認します。軸受部の入口は相手部品の挿入を助け、止め輪溝のエッジは着座形状を構成します。スプライン入口はかみ合いを助け、油穴出口は油路と潤滑面を結びます。
これらに同じ処理が必要とは限りません。あるシャフトで許容される丸みが、別のシャフトでは厳しく管理される場合もあります。大きなエッジブレークは取扱いを容易にする一方、有効接触長を減らしたり、隣接形状を変えたりします。
組立を想定し、部品が最初に触れる位置、シールが開口を通過する位置、切りくずが残り得る場所を確認します。これらに直接影響するエッジを指定してください。
この検討は軸受ジャーナルの仕様と合わせて行い、直径公差を確定した後に回さないことが重要です。寸法とエッジ状態で同じ機能部品を記述します。
2. バリ除去と面取りを区別する
バリは加工に伴う不要な材料です。面取りや半径は意図的に設計した形状です。バリ取り指示だけで、大きな面取り、段肩のなじませ、溝エッジの丸めを自動的に許可したことにはなりません。
受入検査でもこの区別が重要です。見た目が滑らかでも、過大な除去によって形状が変われば不適合になり得ます。逆に、見た目の丸みがなくても、不要な材料を除きエッジを管理していれば図面を満たす場合があります。
ISO 13715は、形状が定義されていないエッジの指示と寸法記入を扱います。公開説明では、寸法指定された面取りなどの定義済み形状と区別しています。特定の形状が必要なら、曖昧な仕上げ指示ではなく明確に指定してください。
便宜上、すべてに同じ面取り寸法を使わないでください。許容除去量は隣接形状、材料、組立によって変わります。重要値は設計責任者に確認します。
3. 注意が必要なシャフト形状を特定する
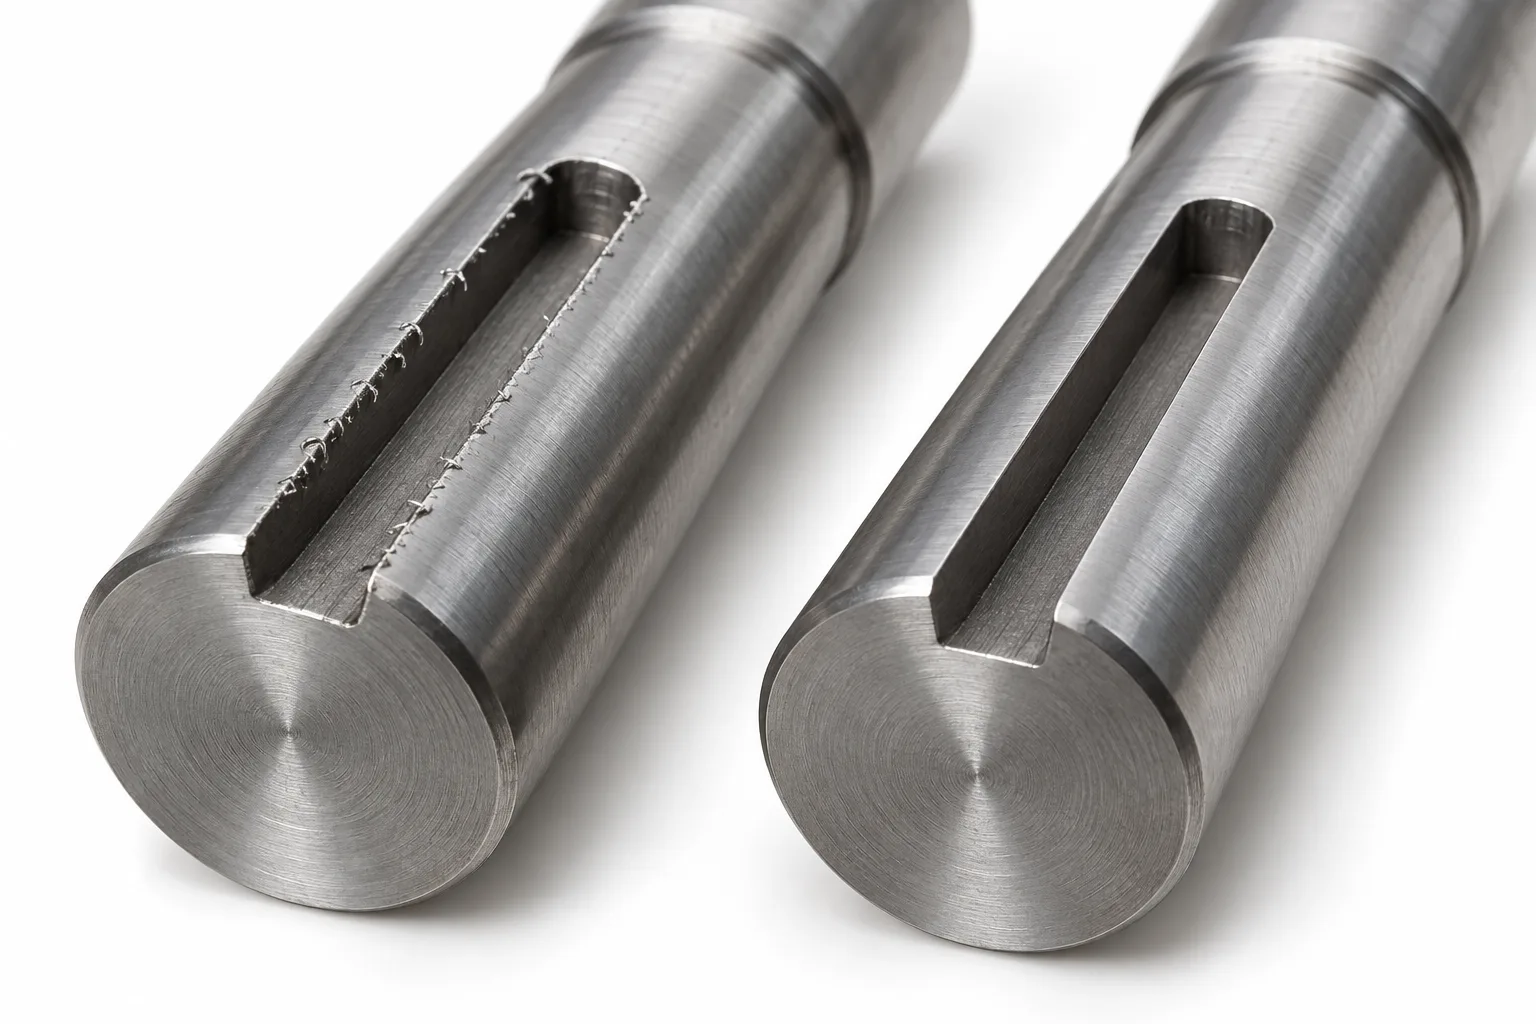
AI生成の説明画像です。バリ取りでは指定されたキー溝形状を維持します。
キー溝の側面エッジ、端部、遷移部を確認します。バリはキーの取付けを妨げたり、組立時に破片となったりします。一方、過度な丸めは着座形状を変えます。キー溝要件に整合する処理を指定してください。
スプラインでは入口と歯の作用面の境界を検討し、指定歯形やはめあいを意図せず変えないようにします。ねじでは始端と終端、逃げ溝との関係を確認します。
横穴には入口と出口があり、シャフト内部で別の油路と交差することもあります。外側の開口が見えていても、内部交差部の処理を確認できたことにはなりません。
溝と段肩も機能に基づいて検討します。止め輪やシール用の溝は、指定幅、深さ、エッジ形状を保持しなければなりません。触感だけでなく、形状全体を検査します。
4. 検査可能な図面要件にする
有用な要件は、対象エッジ、許容結果、例外を明らかにします。一般的な取扱い用エッジと、個別に形状管理するエッジを分けます。同じ図面に矛盾する指示を残さないでください。
例えば、一般バリ取り指示に加えて、ねじ入口、シールが通過する穴、機能溝に個別指示を付けられます。図面が定める場合には個別要件が優先されます。この優先順位を図面レビューで明確にします。
許容エッジブレークは承認された図面体系で定義します。形状を一定範囲に維持する必要があるなら、その限界と検査方法を示します。機能形状を管理する寸法を写真で代替しないでください。
用語の解釈で意見が分かれる場合などには、合意した基準サンプルや写真が外観判断を助けます。何を示す参考なのか、何を図面で管理するのかを区別します。参考は受入を明確にするものであり、設計要件を暗黙に置き換えるものではありません。
5. 内部交差部を独立した検査対象にする
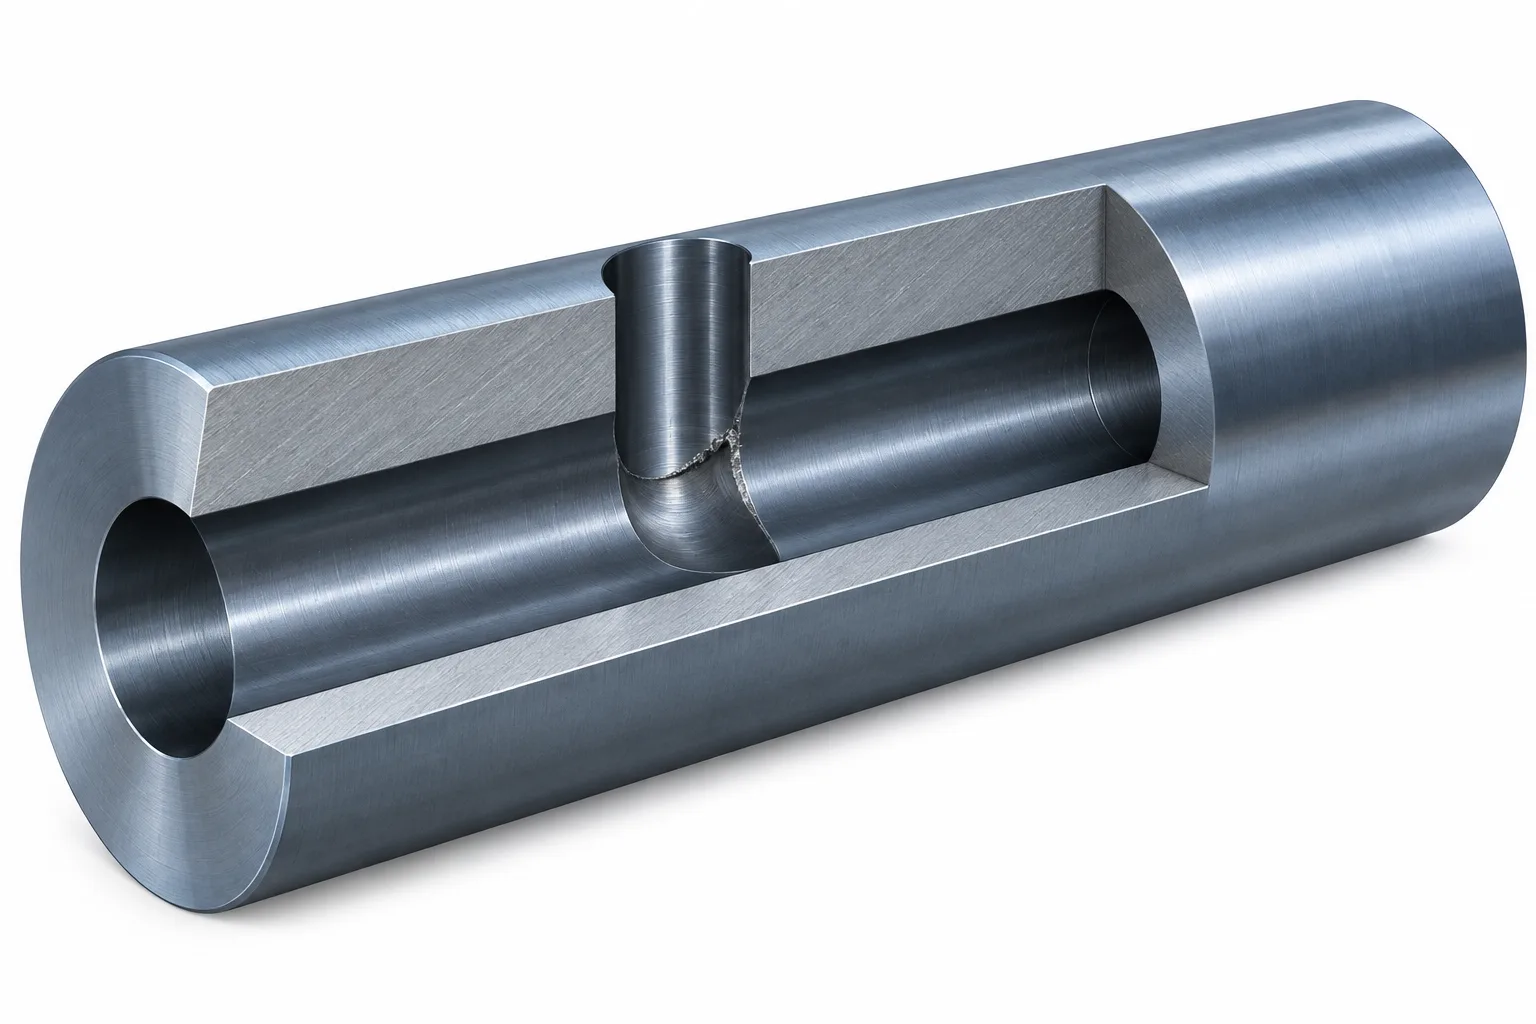
AI生成の断面説明画像です。油路形状は模式的で、寸法図ではありません。
内部バリは工具で到達しにくく、観察もしにくい場合があります。軸方向穴と半径方向穴の交差部は開口とは別の位置です。加工と検査の打合せで明示してください。
内部交差部用の専用工具は存在します。NOGAの交差穴用ブラシ解説は、内径と交差部エッジに作用する工具を説明しています。これは利用可能な工程の種類を示すだけで、特定工具が対象シャフトに適合し、受入基準を満たす証明ではありません。
選択には到達性、油路寸法、材料、不要材料量を考慮します。交差部へのアクセス方法と、内径を傷つけずに結果を確認する方法を供給者に尋ねます。
直接観察できる場合には適切な内視鏡などの合意した方法が役立ちます。視認性が限られるなら、工程をどう適格性確認し、何を受入証拠にするか協議します。きれいな外側開口だけを、内部エッジの適合証拠としないでください。
6. 必要な結果に合わせて工程を選ぶ
手作業のバリ取り、管理された切削、研磨仕上げは異なる形状に対応します。どの方法も、すべてのシャフトに自動的に最適とはいえません。アクセス、生産数量、材料状態、機能面を変えるリスクが選択に影響します。
試作では、十分に管理された手作業が実用的な場合があります。継続生産では、再現性の高い機械工程を検討できます。いずれも実物で評価していない工程を指定するより、許容結果を合意します。
工具摩耗、アクセス、作業者の判断をどう管理するか確認します。初回サンプルで機能した工程も、摩耗や元のバリ状態の変動に応じて調整が必要です。許容エッジ変化が小さい場合には特に重要です。
CNC旋削と形状加工のレビューにもバリ取りアクセスを含めます。到達できない交差部は最終検査で発見するより、工程計画時に解決する方が適切です。
7. 加工順序にバリ取りと洗浄を組み込む
早い段階でのバリ取りだけでは納入品の適合を保証できません。後続の穴あけ、フライス加工、ねじ加工が新たなバリを生むことがあります。重要エッジに影響する最後の除去加工を確認します。
熱処理、コーティング、最終研削が実際の加工順序を変えるか検討します。目的は、最終状態で指定形状と清浄度を達成して納入することであり、過去の工程でバリ取りした記録だけではありません。
洗浄は別の要求です。バリ取りによって粒子が生じ、仕上げ方法によって残留物が残ります。組立・使用条件に合わせて最終洗浄要件を定めます。「バリ取り済み」が合意した清浄度まで洗浄済みという意味とは限りません。
清浄度限界が必要なら、手順と受入基準を承認済み文書に記載します。「完全に粒子ゼロ」など裏付けのない約束は避けます。洗浄後から梱包までの保護方法も確認します。
8. ジャーナル、基準、仕上げ面を保護する
バリ取りによって新たな損傷を生じさせないようにします。軸受ジャーナル、シール摺動面、位置決め基準は、傷、打痕、制御されていない摩耗から保護する必要があります。
固定と取扱いを協議します。エッジ処理中のシャフトは、重要面に跡を残さず支持します。研磨工程を提案する場合は、接触する面と、保護または後続確認が必要な面を確認します。
影響を受け得る隣接形状は処理後に検査します。エッジ外観だけでは、近くのジャーナル損傷や機能溝の変化を見逃します。対応する寸法検査と結び付けてください。
シール面ではシールジャーナル要件と表面仕上げ仕様を併用します。エッジが滑らかでも、摺動面の傷や最終寸法不良を補うことはできません。
9. 生産承認前に検査を合意する
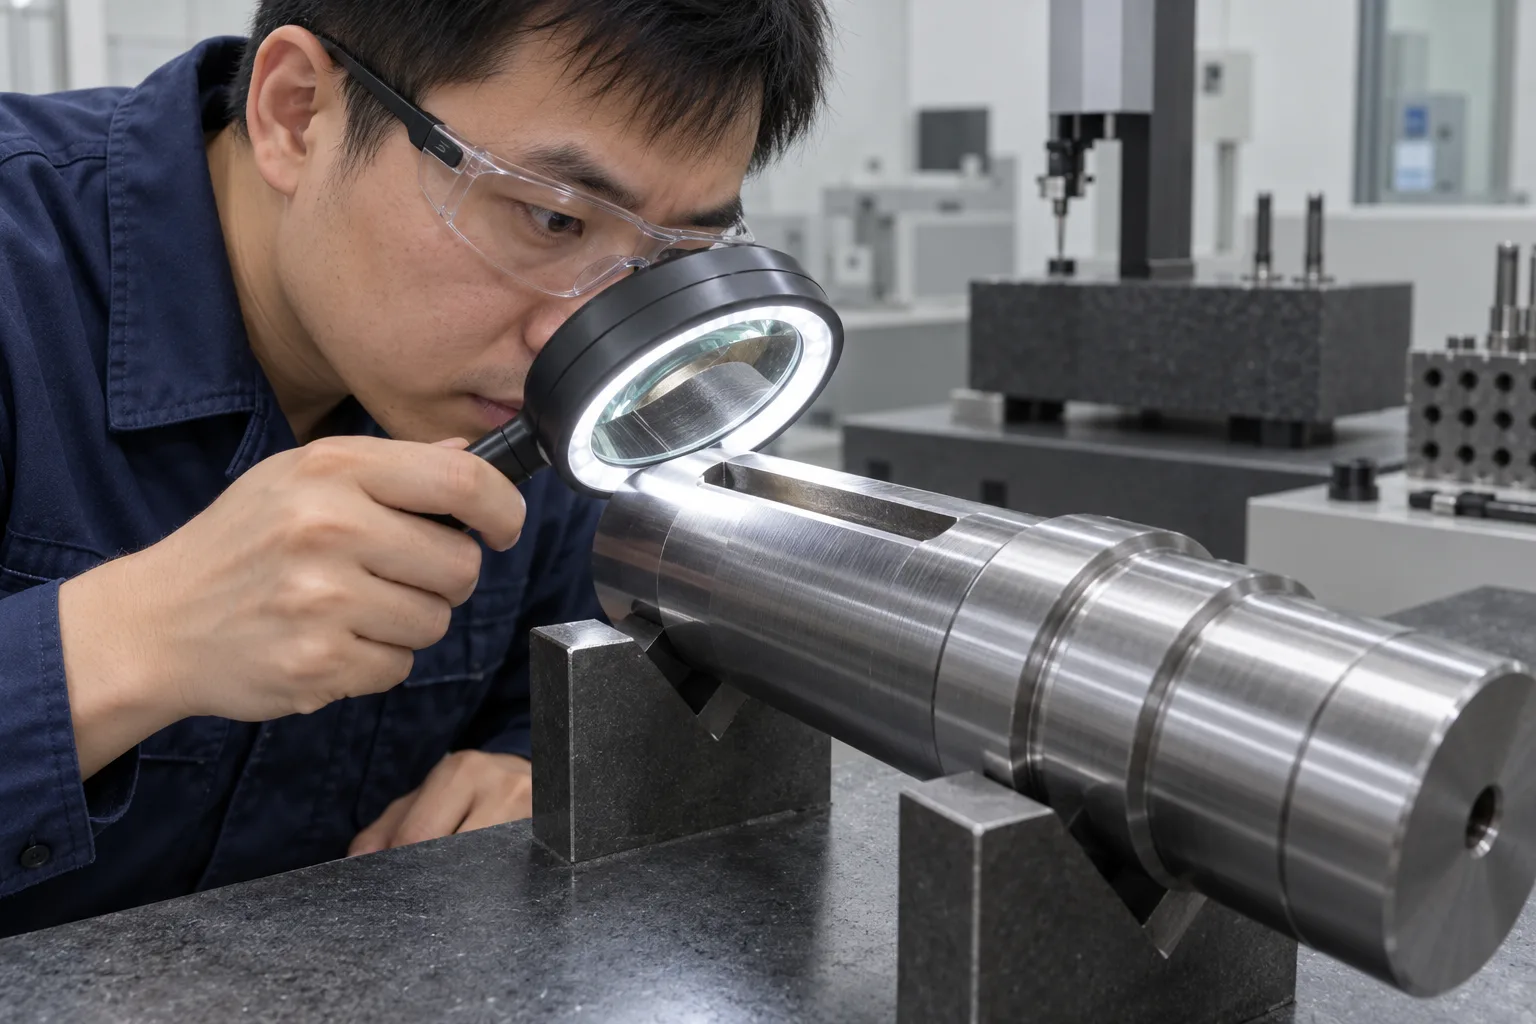
AI生成の検査説明画像であり、TOPSHAFT従業員や施設の実写ではありません。
位置別の検査計画から始めます。検査対象エッジを一覧にし、アクセスできる外側形状と隠れた内部交差部を区別します。簡単な位置だけ検査することを防げます。
外観を受入に使用する場合は観察条件と必要倍率を合意します。写真や検査記録の要否も明示します。光や観察角度によって、同じ小さなエッジでも見え方が大きく変わります。
素手の指で触る確認を唯一の受入方法にしないでください。主観的で、鋭いエッジによる負傷リスクもあります。要件とリスクに適した方法を選びます。
抜取検査と異常時対応も合意します。個別確認が必要な項目と、承認済み品質計画に基づき抜取り可能な項目を決めます。不具合時の隔離、手直し、再検査を定義してください。Inspection & Qualityは図面に基づく検討の背景を示しますが、案件固有の方法は確認が必要です。
10. RFQにエッジ品質を含める
見積依頼には現行図面改訂を含め、組立や清浄度に特に重要なエッジを特定します。内部油路は供給者に機能を推測させず、明示してください。
材料、処理状態、数量を提示します。シール、軸受、スプライン、ねじ相手部品が対象エッジを通過するか説明します。承認済み参考画像、清浄度手順、必要な検査記録も添付します。
曖昧な要件は見積前に指摘するよう依頼します。許容除去量を質問する方が、推測の結果として後で不合格になるより有用です。アクセス、形状維持、合意した検査の実行可能性を確認します。
特注シャフト案件では、エッジ詳細だけでなく部品全体を提供します。周辺形状が固定、加工、洗浄、検査を左右するためです。
よくある質問
一般的なバリ取り指示で十分ですか?
一部の非重要エッジには十分な場合がありますが、管理形状や隠れた交差部を完全には定義できません。組立、シール、清浄度に影響する場合は個別要求を追加します。
バリ取りしたエッジには必ず面取りが必要ですか?
いいえ。面取りは定義された形状です。バリ取りは承認済みエッジ要求内で行い、依頼されていない形状を追加してはいけません。
目視で内部バリ除去を確認できますか?
対象交差部を適切な方法で実際に観察できる場合に限ります。外側開口の視認だけでは奥の状態を確認できません。
工具を指定するべきですか?
通常は結果を先に定義し、供給者と工程をレビューします。案件に必要で、適合性が確立した場合だけ工具や方法を指定します。
バリ取りと洗浄は同じ要求ですか?
違います。バリ取りは不要なエッジ材料を除き、洗浄は粒子や残留物に対応します。用途に応じて両方指定します。
関連する見積依頼には何が必要ですか?
図面改訂、材料、重要エッジ位置、許容形状変化、内部油路詳細、数量、検査期待事項を提示し、必要な清浄度要求を加えます。
図面に基づくレビューを依頼する
シャフト図面を送り、組立、シール、清浄度に影響するエッジを指定してください。TOPSHAFTは提案工程と合わせて要件を検討できます。具体的な工程と受入方法は案件ごとに確認します。
掲載画像はAI生成の技術説明画像であり、TOPSHAFT施設の写真や検査記録ではありません。寸法や受入基準を定義するものではありません。