
So spezifizieren Sie ein Wellendichtungslager: Oberflächenbeschaffenheit, Steigung und Inspektion
Ein Wellendichtungszapfen benötigt mehr als einen Durchmesser und einen Rauheitswert. Sie müssen die Kontaktzone, die Oberflächenbeschaffenheit, die Geometrie und die Installationsroute definieren. Dieser Leitfaden hilft Ihnen, diese Anforderungen in eine Zeichnung und einen Prüfplan umzuwandeln, bevor Sie kundenspezifische Wellen bestellen.
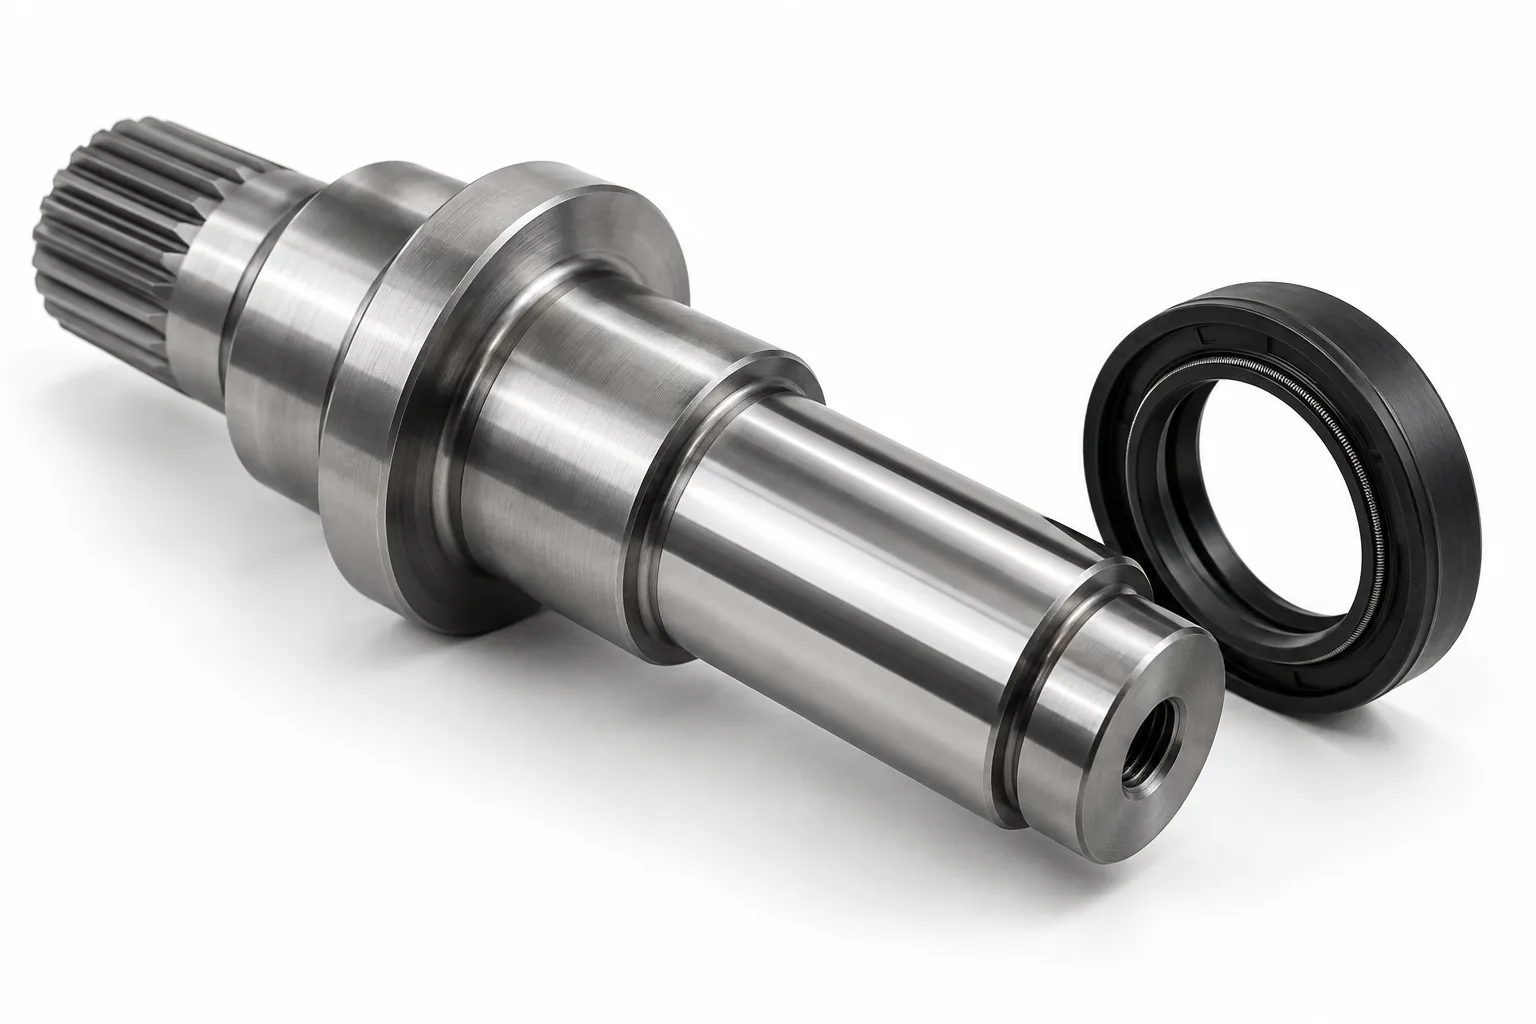
*Veranschaulichende Produktdarstellung, kein TOPSHAFT-Werksfoto.*
Beginnen Sie mit der Dichtung und ihren Betriebsbedingungen
Ihre Wellenspezifikation sollte der ausgewählten Dichtung und den tatsächlichen Betriebsbedingungen entsprechen.
Identifizieren Sie den Dichtungshersteller, die Teilenummer und die aktuellen Anwendungshinweise. Notieren Sie Schmierstoff oder Prozessflüssigkeit, Temperatur, Geschwindigkeit und Drehrichtung. Berücksichtigen Sie die Kontaminationsbelastung, die Druckbedingungen und die erwartete Wellenbewegung. Bitten Sie den Dichtungslieferanten, ungewöhnliche Betriebskombinationen zu überprüfen.
Übertragen Sie Anforderungen nicht zwischen Elastomer- und PTFE-Dichtungen, ohne deren Anleitung zu prüfen. Unterschiedliche Designs können unterschiedliche Oberflächen und Montagepraktiken erfordern. Eine von einer anderen Maschine kopierte Zeichnung beschreibt möglicherweise die falsche Schnittstelle.
Erstellen Sie neben Ihrer Wellenzeichnung ein kurzes Bewerbungsblatt. Geben Sie Ihrem Zerspanungslieferanten die Informationen, die sich auf die Fertigung und Akzeptanz auswirken. Halten Sie die Verantwortung für die Dichtungsauswahl zwischen Ihrem Engineering-Team, dem Dichtungslieferanten und dem Wellenhersteller klar.
SKFs Leitfaden zur Dichtungsanalyse erklärt, warum Schmierung, Temperatur, Verschmutzung und Ausrichtung in die Dichtungsprüfung gehören. Betrachten Sie eine Wellenspezifikation nicht als Ersatz für diese Überprüfung.
Suchen Sie die Dichtungskontaktzone in Ihrer Zeichnung
Die Zeichnung sollte den gesamten zylindrischen Bereich angeben, in dem die Dichtlippe wirken kann.
Lokalisieren Sie diese Region anhand einer funktionellen Schulter oder einer anderen vereinbarten Referenz. Berücksichtigen Sie die axiale Montageabweichung und die zulässige Bewegung. Zeigen Sie an, wo die fertige Dichtfläche beginnt und endet. Halten Sie seine Grenzen von benachbarten Lagersitzen getrennt.
Ein allgemeines Rauheitssymbol für die gesamte Welle kann dazu führen, dass der tatsächliche Kontaktbereich nicht eindeutig ist. Verwenden Sie eine örtliche Beschriftung oder eine eindeutig identifizierte Oberflächenbezeichnung. Verbinden Sie jede besondere Anforderung mit derselben Bezeichnung.
Achten Sie darauf, dass Nuten, Querbohrungen, Keilnuten und Übergangsradien außerhalb des vorgesehenen Kontaktbereichs bleiben. Überprüfen Sie den Toleranzstapel, anstatt davon auszugehen, dass die nominelle Montageposition ausreichend ist. Ein scheinbar klares Journal kann unbrauchbar werden, wenn Montagevarianten die Lippe verschieben.
Behandeln Sie Ersatzpositionen als separate Designfrage. Wenn bei Wartungsarbeiten eine neue Dichtung an einer anderen axialen Stelle angebracht werden kann, definieren Sie den zulässigen Austauschbereich. Gehen Sie nicht davon aus, dass alle angrenzenden Flächen die gleiche Oberfläche haben.
Geben Sie die Oberflächentextur über Ra hinaus an
Die Akzeptanz der Oberflächentextur sollte die Anforderungen des ausgewählten Dichtung beschreiben und nicht nur ein bevorzugtes optisches Erscheinungsbild.
Ra fasst einen Aspekt eines gemessenen Profils zusammen. Es beschreibt nicht eindeutig Gipfel, Täler oder gerichtete Texturen. Zwei Oberflächen können ein Ra-Ergebnis teilen, obwohl sie unterschiedliche Profile haben.
Parker’s Rotary Seal Design Guide bespricht diese Einschränkung speziell für rotierende Dichtungsoberflächen. Befolgen Sie die für Ihr ausgewähltes Dichtung geltenden Anforderungen, anstatt nicht verwandte Katalogwerte zu kombinieren.
Geben Sie alle zusätzlichen Texturparameter an, die die Anwendung benötigt. Identifizieren Sie den Messstandard und die Edition, die Auswertungseinstellungen und die Spurrichtung. Passen Sie den Messaufbau des Lieferanten an Ihre Eingangsprüfung an.
Schreiben Sie Einheiten explizit. Mikrometer und Mikrozoll sind nicht austauschbar. Überprüfen Sie ältere Zeichnungen sorgfältig, wenn Rauheitsnotizen zwischen Systemen kopiert wurden.
Vermeiden Sie es, nach einem undefinierten „Spiegelfinish“ zu fragen. Dieser Satz stellt kein reproduzierbares Akzeptanzkriterium dar. Gehen Sie auch nicht davon aus, dass ein niedrigerer Ra das Dichtungssystem automatisch verbessert.
Eine umfassendere Zeichnungsanleitung finden Sie unter Spezifikationen zur Wellenoberflächenbeschaffenheit. Halten Sie die lokalen Anforderungen des Dichtungjournals von den kosmetischen Oberflächen fern.
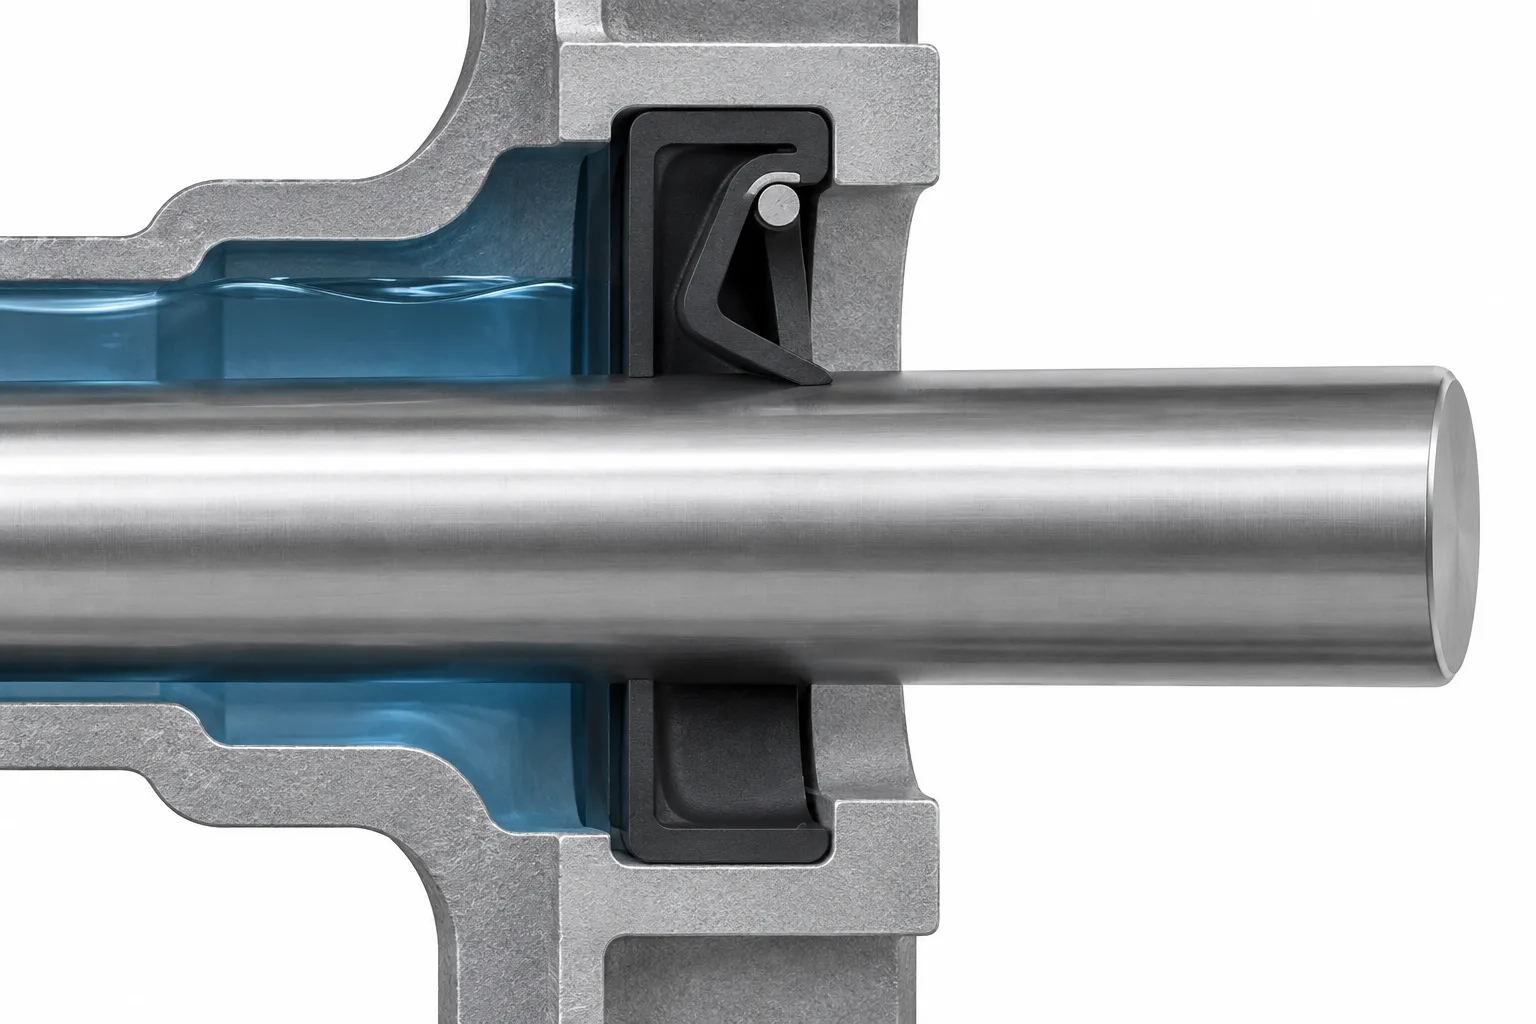
*Konzeptionelle Dichtungsschnittstelle, keine Produktionsmontagezeichnung.*
Trennen Sie die Bearbeitungszuführung von der Installationszuführung
Der Bearbeitungsvorsprung betrifft die gerichtete Oberflächentextur; Eine Installationseinführung betrifft die während der Montage verwendete Geometrie.
Ein flaches helikales Oberflächenmuster kann den Flüssigkeitstransport während der Rotation beeinflussen. Seine Wirkung hängt von der Textur, der Rotation und dem Versiegelungssystem ab. Ein gewöhnliches Rauheitsergebnis allein ergibt keine akzeptable Wellensteigung.
Geben Sie die geltenden Lead-Anforderungen des Dichtungslieferanten und eine vereinbarte Überprüfungsmethode an. Eine Prozessbeschreibung kann die Kontrolle unterstützen, sollte aber nicht den erforderlichen Abnahmenachweis ersetzen.
Eine Montagefase hat einen anderen Zweck. Es stellt einen Übergang beim Übergang der Dichtung auf die Welle dar. Definieren Sie die Geometrie anhand der Installationsanleitung der ausgewählten Dichtung.
Vermeiden Sie eine Zeichnungsnotiz, in der nur „Blei erforderlich“ steht. Diese Formulierung kann zwei verschiedene Dinge bedeuten. Verwenden Sie separate Notizen für die Steuerung der Oberflächenführung und die Eintrittsgeometrie.
Überprüfen Sie den Rückwärtsbetrieb sowie die normale Drehung. Wenn eine Maschine die Richtung ändert, informieren Sie den Dichtungslieferanten und den Wellenhersteller. Billigen Sie keine Richtungsannahme, die eine reale Betriebsart ausschließt.
Material, Härte und Endbearbeitung aufeinander abstimmen
Material- und Behandlungsanforderungen sollten die fertige Dichtungsschnittstelle und das vollständige Wellendesign unterstützen.
Notieren Sie die Materialqualität, den Lieferzustand und die erforderliche Behandlung. Unterscheiden Sie die Oberflächenhärte von den Kernanforderungen, wenn das Design beides erfordert. Bestätigen Sie, wo die Härte gemessen wird und welche Methode angewendet wird.
Kopieren Sie nicht in jede Wellenbestellung ein universelles Härteminimum. Die erforderlichen Werte hängen vom Dichtungssystem, der Verschleißumgebung und der gewählten Gegenfläche ab. Nutzen Sie für Ihre Bewerbung die aktuellen Hinweise.
Wenn eine Beschichtung vorgeschlagen wird, prüfen Sie deren Kompatibilität mit dem Dichtungslieferanten. Klären Sie nach der gesamten Bearbeitung die endgültigen Abmessungen und die Textur. Geben Sie an, welche Endbearbeitung nach der Beschichtung zulässig ist und wie die Beschichtung überprüft wird.
Legen Sie die Reihenfolge vor Produktionsbeginn fest. Wärmebehandlung, Beschichtung und Endbearbeitung müssen das Journal verlassen, um die endgültige Zeichnung zu treffen. Eine nachgiebige Zwischenfläche reicht nicht aus.
Verwenden Sie den Leitfaden zur Spezifikation der Wellenwärmebehandlung, um zugehörige Härte- und Verarbeitungshinweise zu organisieren. Halten Sie jede Anforderung an die entsprechende Region gebunden.
Referenzgeometrie zur Funktionsbaugruppe
Die Geometrieanforderungen sollten den Dichtungszapfen mit der tatsächlichen Lagerung der Welle und der Gehäuseschnittstelle in Beziehung setzen.
Wählen Sie Bezüge aus, die die beabsichtigte Baugruppe darstellen. Vermeiden Sie es, eine geeignete Inspektionsoberfläche auszuwählen, ohne deren funktionelle Bedeutung zu prüfen. Notieren Sie, wie die Welle während der Messung abgestützt wird.
Unterscheiden Sie zwischen der Form des Zapfens, dem Rundlauffehler und der Ausrichtung von Welle und Gehäuse. Diese beschreiben unterschiedliche Zustände. Ein Schachtinspektionsbericht allein kann die Ausrichtung des Gehäuses nicht beweisen.
Verwenden Sie geeignete geometrische Steuerelemente, wenn das Design dies erfordert. Betrachten Sie die Durchmessertoleranz nicht als vollständige Beschreibung der Rotation. Bitten Sie die Technik, Akzeptanzgrenzen anhand der Anforderungen der Baugruppe zu definieren.
Dokumentieren Sie die Position und Einrichtung des Indikators, wenn Unrundheit Teil der Abnahme ist. Machen Sie die Inspektion zwischen Lieferant und Kunde wiederholbar. Fügen Sie die Zeichnungsrevision in den Bericht ein.
Der Leitfaden zum Wellenrundlauf erklärt, wie sich die Wahl des Bezugspunkts auf die Prüfung auswirkt. Wenden Sie diese Logik auf die Arbeitsstelle der Dichtung an, nicht nur auf die Wellenenden.
Vereinbaren Sie den Herstellungsweg und die Änderungskontrolle
Die genehmigte Route sollte die spezifizierte fertige Oberfläche erzeugen und diese durch nachfolgende Arbeiten erhalten.
Besprechen Sie Drehen, Wärmebehandlung, Schleifen und zusätzliche Endbearbeitung in einem zusammenhängenden Plan. Akzeptieren Sie nicht die allgemeine Beschreibung „CNC-gefräst“ als Beweis für die Konformität des Dichtungsmagazins. Trennen Sie die Dimensionsfähigkeit von der Texturüberprüfung.
Fragen Sie, welche Operationen die funktionalen Bezüge herstellen. Identifizieren Sie, wann der endgültige Zapfen seinen letzten Bearbeitungsvorgang erhält. Überprüfen Sie alle späteren Klemm-, Handhabungs- oder Entgratungsarbeiten, die sich darauf auswirken könnten.
Wenn eine andere Zielroute vorgeschlagen wird, fordern Sie einen Nachweis für dieselben Akzeptanzkriterien an. Genehmigen Sie einen Austausch nicht nur, weil das Teil glatter aussieht.
Definieren Sie, welche Änderungen eine Überprüfung durch den Kunden erfordern. Beispiele hierfür sind eine neue Beschichtung, ein überarbeiteter Veredelungsprozess oder eine geänderte Prüfmethode. Halten Sie das Maß an Kontrolle im Verhältnis zum Anwendungsrisiko.
Bei der Prototypengenehmigung sollte genau angegeben werden, was geprüft wurde. Erfassen Sie nicht gelöste Validierungselemente separat. Ein erfolgreicher Kurzversuch auf dem Prüfstand sollte nicht stillschweigend vorgeschriebene Dauer- oder Betriebstests ersetzen.
Planen Sie die Installation, bevor Sie den Schacht genehmigen
Durch die Einbauplanung sollte verhindert werden, dass die Dichtlippe ohne geeigneten Schutz schädliche Merkmale überquert.
Verfolgen Sie den gesamten Montagepfad. Überprüfen Sie Gewinde, Keilnuten, Nuten, Kanten und Schultern, die die Dichtung passieren muss. Stellen Sie fest, wo eine Installationshülse oder eine andere zugelassene Schutzmethode erforderlich ist.
SKFs Industrie-Wellendichtungskatalog behandelt Gegenlaufflächen und Installationsaspekte. Befolgen Sie die für Ihre Dichtung geltenden Anweisungen, anstatt für jedes Design eine Standardfase zu erfinden.
Überprüfen Sie sowohl die Neuaufbaureihenfolge als auch das Service-Austauschverfahren. Eine Welle kann einfach zusammengebaut werden, bevor andere Komponenten installiert werden. Der Wartungsweg kann restriktiver sein.
Halten Sie die Reinigungs-, Schmier- und Installationsanweisungen in Übereinstimmung mit dem Dichtungslieferanten. Gehen Sie nicht davon aus, dass ein Montageschmierstoff kompatibel ist, da dieser in der Nähe verfügbar ist.
Überprüfen Sie zugängliche Funktionen, bevor sie durch die Montage ausgeblendet werden. Notieren Sie alle zu diesem Zeitpunkt festgestellten Handhabungsschäden. Dies hilft dabei, Herstellungsfehler von Schäden zu unterscheiden, die während der Installation entstanden sind.
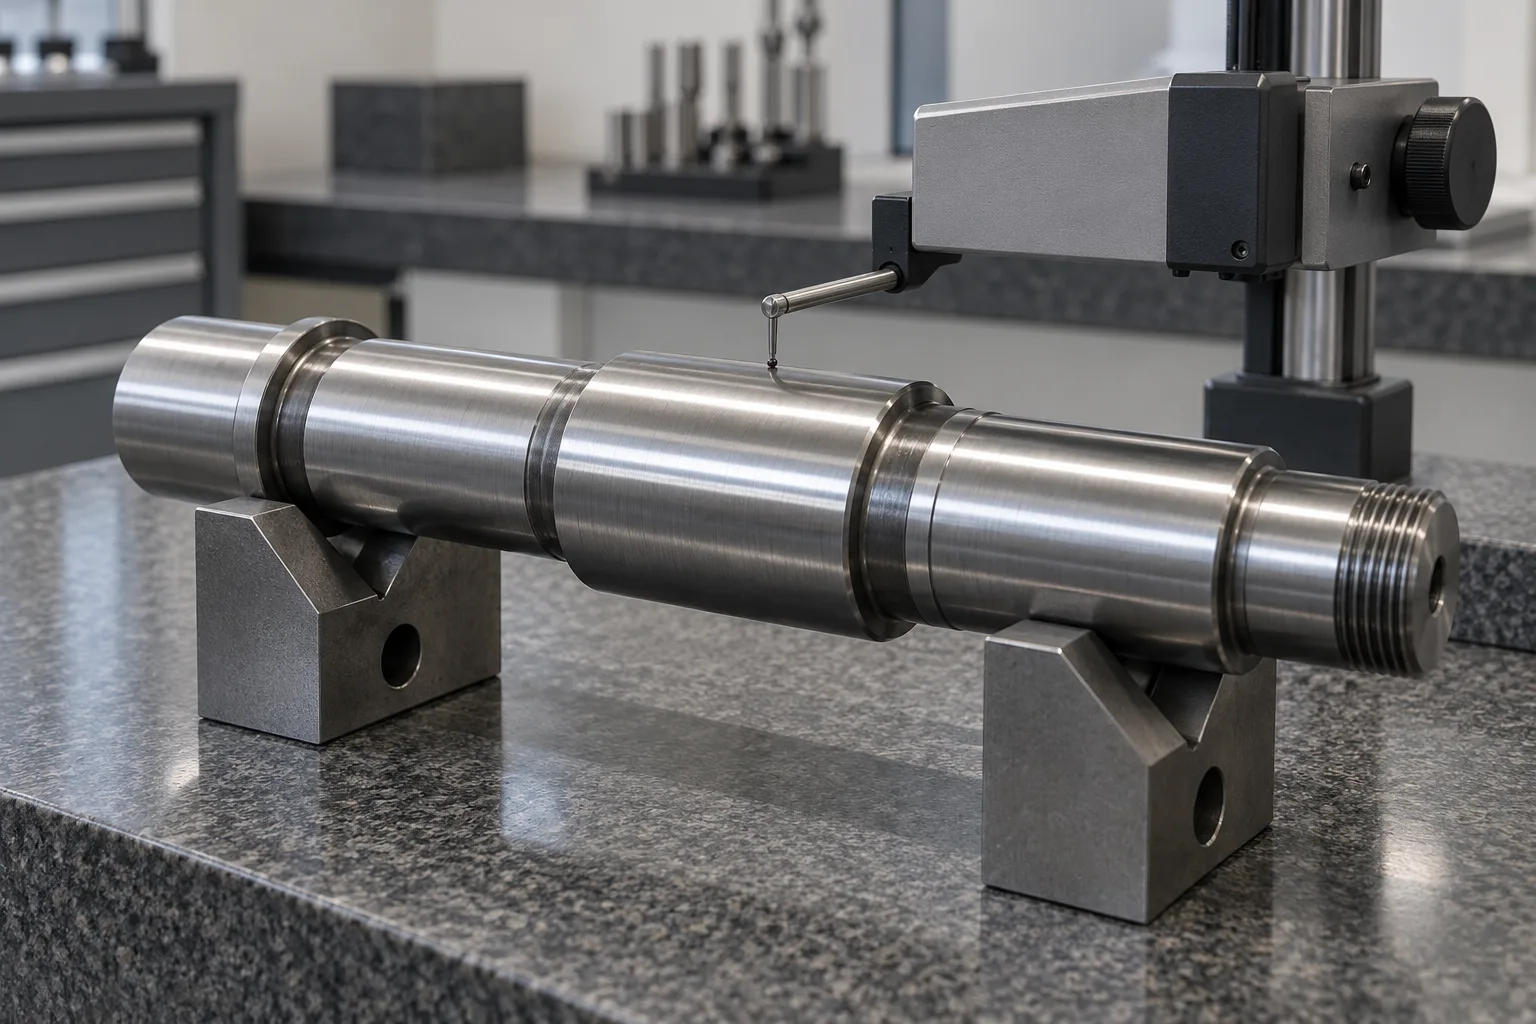
*Veranschaulichende Inspektionsanordnung, kein Nachweis der Firmenausrüstung.*
Definieren Sie einen wiederholbaren Prüfplan
Ein Inspektionsplan sollte jede Zeichnungsanforderung mit einer Methode, einem Ort und einem aufgezeichneten Ergebnis verknüpfen.
Vereinbaren Sie diese Details, bevor Sie das Angebot annehmen. Lassen Sie die spezielle Lead-Verifizierung nicht bis zur ersten Lieferung auf sich warten. Bitten Sie den Lieferanten, nicht verfügbare Methoden und vorgeschlagene Alternativen offenzulegen.
| Anforderung | Vor der Bestellung zu vereinbarende Informationen |
|---|---|
| Zapfendurchmesser | Messorte, Gerät und endgültiger Verarbeitungszustand |
| Oberflächenstruktur | Parameter, Einheiten, Spurrichtung und Auswertungseinstellungen |
| Bearbeitungsleitung | Akzeptanzkriterium, Methode und Berichtsformat |
| Geometrie | Bezugspunkte, Stützanordnung und Messort |
| Härte | Testmethode, Testregion und anwendbare Behandlungsbedingungen |
| Oberflächenzustand | Visuelle Kriterien, Beleuchtung und zulässige Fehlergrenzen |
Wählen Sie Erstmuster- und Wiederholungsprüfungen risikogerecht aus. Einige Anforderungen erfordern möglicherweise unterschiedliche Frequenzen. Geben Sie den Stichprobenplan an, anstatt sich auf eine „Standardinspektion“ zu verlassen.
Fordern Sie nachverfolgbare Aufzeichnungen an, wenn Ihre Bestellung dies erfordert. Geben Sie Teilenummer, Revision, Chargenidentifikation und Inspektionsdatum an. Definieren Sie, wie fehlerhafte Teile ausgesondert und gemeldet werden.
Gehen Sie nicht davon aus, dass jedes Instrument jedes Journal messen kann. Kleine Durchmesser, kurze Kontaktzonen und nahegelegene Schultern können den Zugang einschränken. Überprüfen Sie die tatsächliche Geometrie mit dem Inspektionsteam.
Vergleichen Sie Angebote auf der gleichen technischen Basis
Sinnvolle Preisvergleiche setzen die gleiche Fertigteilspezifikation und den gleichen Prüfumfang voraus.
Separate Material-, Bearbeitungs-, Nachbearbeitungs-, Inspektions- und Dokumentationskosten. Fragen Sie, ob spezielle Tests enthalten sind oder separat angeboten werden. Überprüfen Sie die Einrichtungskosten und die Annahmen zu Wiederholungsbestellungen.
Bei einem kostengünstigen Angebot wird möglicherweise eine Anforderung weggelassen, anstatt einen effizienteren Prozess zu verwenden. Umgekehrt können unnötige Anforderungen an die Endbearbeitung des Gummituchs die Kosten erhöhen, ohne die funktionale Schnittstelle zu verbessern.
Identifizieren Sie, welche Regionen wirklich eine besondere Verarbeitung erfordern. Halten Sie nichtfunktionale Oberflächen im richtigen Verhältnis zu ihrer Funktion. Holen Sie die technische Genehmigung ein, bevor Sie eine bestimmte Anforderung lockern.
Besprechen Sie Mengen, Jahresbedarf und erwartete Zeichnungsänderungen. Diese wirken sich auf die Produktionsplanung und die Wirtschaftlichkeit der Inspektion aus. Vermeiden Sie es, einen festen Stückpreis zu fordern, bevor der technische Umfang festgelegt ist.
Verwenden Sie die Präzisionswellen-RFQ-Checkliste, um den Vergleich konkurrierender Angebote zu erleichtern.
Schützen Sie die akzeptierte Oberfläche durch Lieferung
Verpackungs- und Empfangskontrollen sollten den bei der Endkontrolle akzeptierten Zustand des Journals aufrechterhalten.
Geben Sie einen Schutz an, der die Arbeitsfläche nicht zerkratzt. Überprüfen Sie die Kontaktpunkte, die Wellenbewegung innerhalb der Verpackung und die Kompatibilität der Schutzmaterialien. Achten Sie darauf, dass loses Zubehör nicht am Journal reibt.
Geben Sie alle vereinbarten Reinigungs- oder Konservierungsanweisungen an. Machen Sie deutlich, ob vor der Montage der Schutz entfernt werden muss. Vermeiden Sie nicht dokumentierte Chemikalien an einer Dichtungsschnittstelle.
Überprüfen Sie beim Empfang den Zustand der Verpackung, bevor Sie sie auspacken. Erfassen Sie sichtbare Stöße oder Abrieb und bewahren Sie die Chargenidentifikation auf. Isolieren Sie verdächtige Teile, anstatt sie zusammenzubauen und später zu untersuchen.
Der Verpackungsleitfaden für Präzisionswellen behandelt die Schutzplanung ausführlicher.
Häufig gestellte Fragen
Klare Antworten helfen Ihnen, mehrdeutige Zeichnungsnotizen und Kaufannahmen zu vermeiden.
Reicht Ra aus, um ein Dichtungtagebuch anzunehmen?
Nicht allein, wenn das ausgewählte Dichtung zusätzliche Textur- oder Bleikontrollen erfordert. Befolgen Sie die vollständige Spezifikation der Gegenlauffläche.
Kann ich für den Dichtungsbereich eine Lagerzapfenoberfläche verwenden?
Erst nach Prüfung der Dichtunganforderungen. Ein gemeinsamer Durchmesser oder ein nahegelegener Standort schaffen nicht die gleichen funktionalen Akzeptanzkriterien.
Erweist sich Schleifen automatisch als akzeptabler Bearbeitungsvorsprung?
Nein. Ein Prozessname legt nicht alle Anforderungen an die fertige Oberfläche fest. Vereinbaren Sie eine angemessene Prozesssteuerung und -überprüfung.
Sollte jedes Dichtungsjournal die gleiche Härte haben?
Nein. Bestätigen Sie die Anforderungen an Ihre Dichtung, Ihr Material, Ihre Behandlung und Ihre Betriebsbedingungen, bevor Sie die Zeichnung freigeben.
Kann eine Beschichtung die ursprüngliche Journalspezifikation ersetzen?
Nicht automatisch. Überprüfen Sie die beschichtete Schnittstelle und definieren Sie die endgültigen Maß-, Textur- und Kompatibilitätsanforderungen, bevor Sie die Änderung genehmigen.
Wer legt die Akzeptanzgrenzen fest?
Ihr zuständiges Technikteam sollte sie anhand der Richtlinien und Anwendungsanforderungen des ausgewählten Dichtung genehmigen.
Kann ein Schachtbericht beweisen, dass die gesamte Baugruppe nicht undicht ist?
Nein. Die Wellenkonformität ist ein Teil der Dichtungsleistung. Montage, Gehäuse, Schmierung und Betriebsvalidierung bleiben getrennte Zuständigkeiten.
Was soll ich mit einer Angebotsanfrage senden?
Senden Sie die überarbeitete Zeichnung, die Dichtungsidentifikation, die Betriebsbedingungen, die Mengen und die erforderlichen Inspektionsnachweise. Geben Sie relevante Montagedetails an.
Fordern Sie eine zeichnungsbasierte Überprüfung an
Eine nützliche Überprüfung beginnt mit Ihrer Zeichnung und den Anforderungen des ausgewählten Dichtung.
Die von TOPSHAFT veröffentlichte Seite „Inspektion und Qualität“ Inspektion und Qualität beschreibt die zeichnungsbasierte Inspektionsüberprüfung. Für Ihr Projekt müssen noch spezielle Dichtlaufflächen-Prüfungen bestätigt werden.
Kontaktieren Sie TOPSHAFT mit Ihrer Zeichnung, Dichtungsinformationen, Mengen und Abnahmeanforderungen. Bitten Sie um eine Fertigungs- und Inspektionsprüfung, bevor Sie die Bestellung freigeben.