
So spezifizieren Sie eine Wellennut: Abmessungen, Toleranzen und Inspektion
Eine Wellennut ist eine Drehmomentübertragungseinrichtung und nicht nur ein gefräster Schlitz. Seine Breite, Tiefe, Länge, Position, Kantenbeschaffenheit und Beziehung zur Gegennabe wirken sich alle auf die Montage, den Passsitz und die Lastübertragung aus. Eine klare Zeichnung verhindert, dass ein Lieferant raten muss, welche Norm, welches Referenzsystem oder welche Prüfmethode angewendet wird.
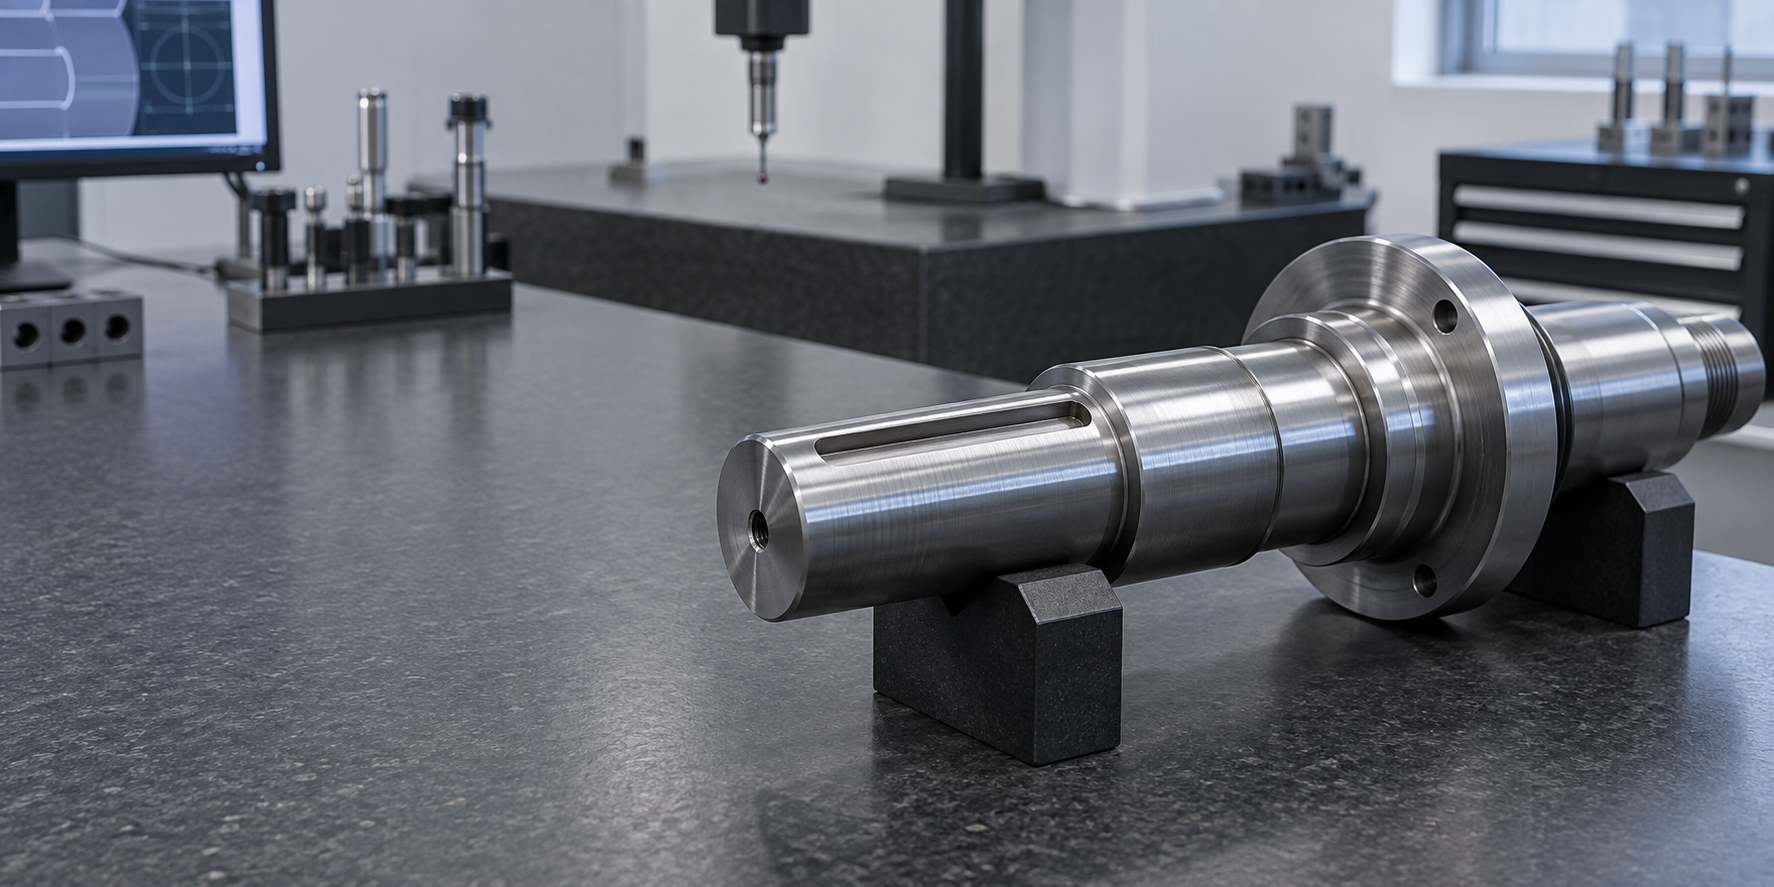
Beginnen Sie mit dem passenden Hub und dem Schlüsselstandard
Die Wellen-Passfedernut sollte zusammen mit der Passfeder und der Naben-Passfedernut definiert werden. Identifizieren Sie zunächst den Keilfedertyp, den Nennwellendurchmesser, die Nabengeometrie, die Drehmomentrichtung, die Betriebslast und die anwendbare Norm. ISO-, DIN-, ANSI- und kundenspezifische Systeme können unterschiedliche Abmessungen und Toleranzkonventionen verwenden; Ein Standardname ohne die entsprechende Größe oder Zeichnungsrevision kann immer noch mehrdeutig sein.
Geben Sie an, ob der Schlüssel eine Gleitbaugruppe, eine engere Passung oder Teil einer kontrollierten Übermaßbedingung sein soll. Die gesamte Baugruppe – nicht die Wellenfunktion allein – bestimmt, was gesteuert werden muss.
Breite, Tiefe und Länge klar definieren
Eine verwendbare Beschriftung gibt mindestens die nominale Keilnutbreite, die radiale Tiefe, die axiale Länge und die Maßangaben an. Verlassen Sie sich nicht auf eine visuelle Schlitzform, wenn das Feature eine funktionale Position hat.
In der Zeichnung sollte auch klargestellt werden, ob die Keilnut ein flaches Ende, ein abgerundetes Schneidenende, einen Rundlaufspielraum oder einen vorgegebenen Übergang in eine Schulter hat. Wenn die Länge an einer Schulter, Endfläche oder Bezugsebene beginnt, zeigen Sie diese Beziehung direkt an. Dies schützt die Nabenposition und verhindert, dass eine ansonsten korrekte Passfedernut in der falschen axialen Position bearbeitet wird.
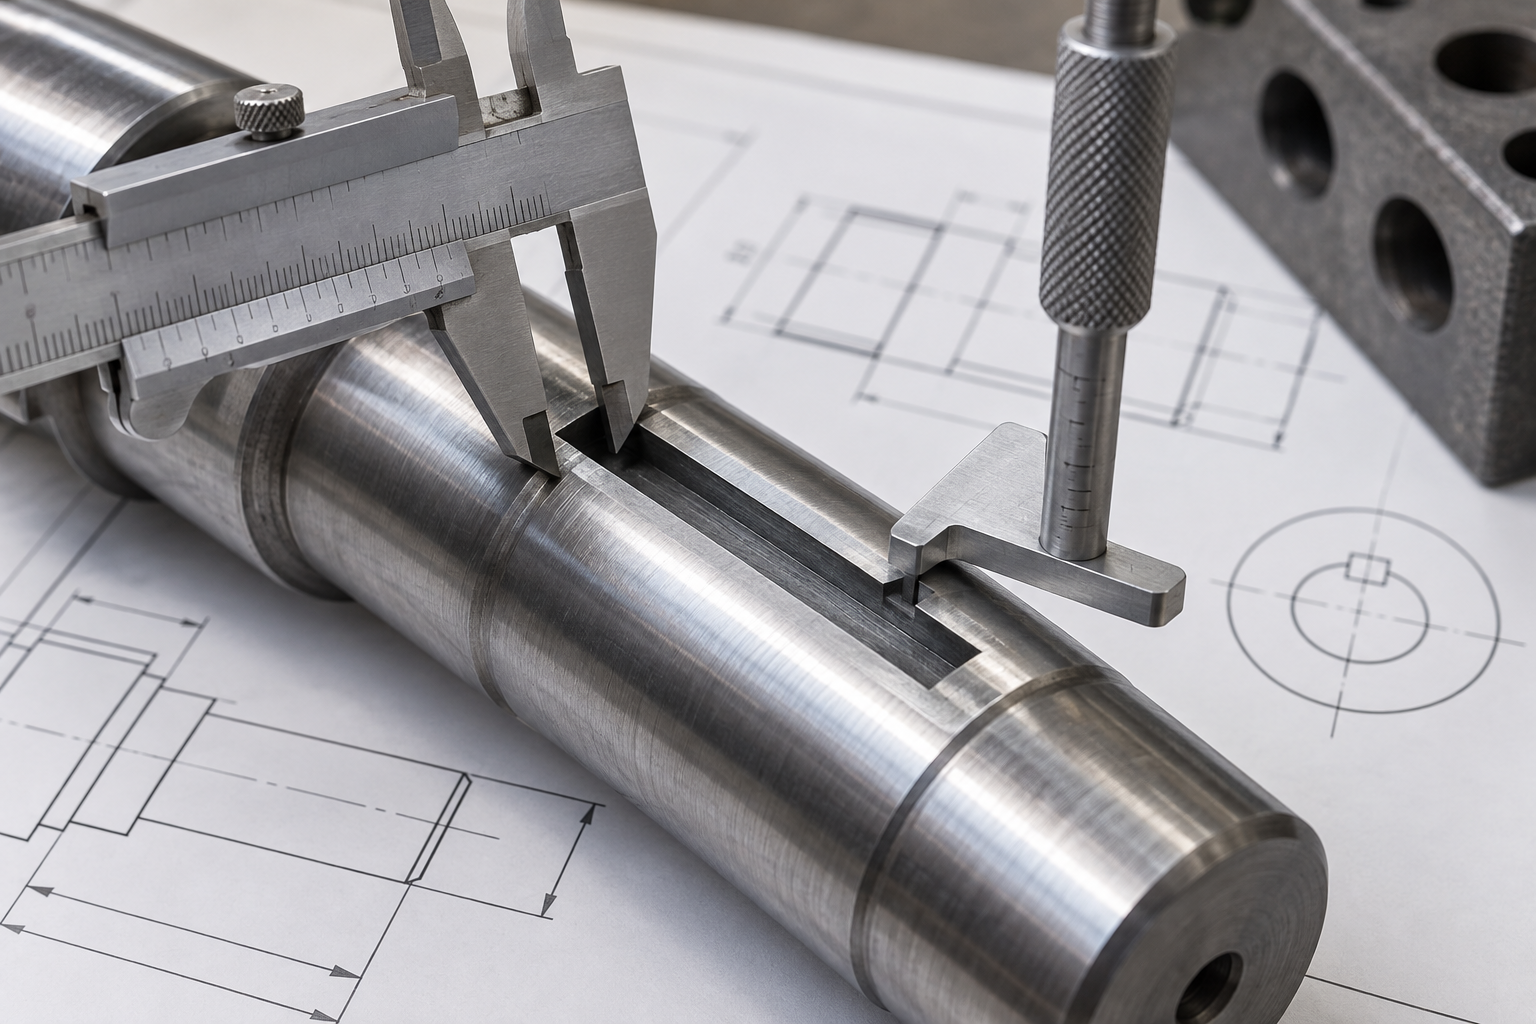
Legen Sie Toleranzen rund um die Funktionsanforderung fest
Normalerweise ist die Keilnutbreite das Merkmal, das am unmittelbarsten mit der Keilpassung zusammenhängt, sie ist jedoch nicht die einzige Kontrolle. Die Tiefe beeinflusst, wie die Passfeder den Kontakt mit Welle und Nabe teilt. Die Position beeinflusst die Position der montierten Nabe. Oberflächenbeschaffenheit und Grate können sowohl den Einbau als auch den Sitz beeinträchtigen.
Wählen Sie die Toleranzen anhand der geltenden Norm oder Ihrer kontrollierten Montageanforderung aus. Vermeiden Sie es, einen engeren Wert anzuwenden, nur weil dieser präziser erscheint. Unnötige Toleranzen können die Bearbeitungs- und Prüfkosten erhöhen, ohne die Drehmomentübertragung oder die Montageleistung zu verbessern.
Wenn die Rotationsausrichtung wichtig ist – beispielsweise wenn eine Keilnut einen Rotor, eine Nocke, ein Steuerelement oder ein Sensorziel ausrichtet –, definieren Sie die Winkelbeziehung zu einem Bezugselement. Ein nominell korrekter Steckplatz kann dennoch funktionell falsch sein, wenn er von einer unkontrollierten Referenz getaktet wird.
Wählen Sie eine Herstellungsmethode, die zur Geometrie passt
Je nach Wellengröße, Material, Produktionsmenge, Zugang und vorgegebener Geometrie können Fräsen, Räumen, Schlitzen, Formen oder andere Verfahren zum Einsatz kommen. Die Zeichnung sollte das Ergebnis definieren und keinen Prozess erzwingen, es sei denn, der Prozess selbst wird von der Anwendung benötigt.
Überlegen Sie bei gehärteten oder wärmebehandelten Wellen, ob die Keilnut vor der Behandlung, nach der Behandlung oder im Anschluss an eine Endbearbeitung bearbeitet werden muss. Die Reihenfolge kann sich auf Verformung, Gratentfernung, Kantenzustand und Endmaße auswirken.
Kantenzustand und Entgratung anzeigen
Scharfe Kanten um eine Keilnut herum können die Keile beschädigen, zu Störungen bei der Montage führen oder loses Material in ein rotierendes System gelangen lassen. Ein allgemeiner Hinweis zum Entfernen von Graten reicht möglicherweise nicht aus, wenn eine Funktionskante einen kontrollierten Bruch erfordert oder wenn das Gegenstück eine scharfe Ecke erfordert.
Identifizieren Sie den Kantenzustand an der Schlitzöffnung und den Schlitzenden. Wenn die Keilnut nach dem Beschichten, der Wärmebehandlung oder dem Schleifen frei von erhabenem Material sein muss, geben Sie diesen Zustand an und vereinbaren Sie, wie er überprüft wird.
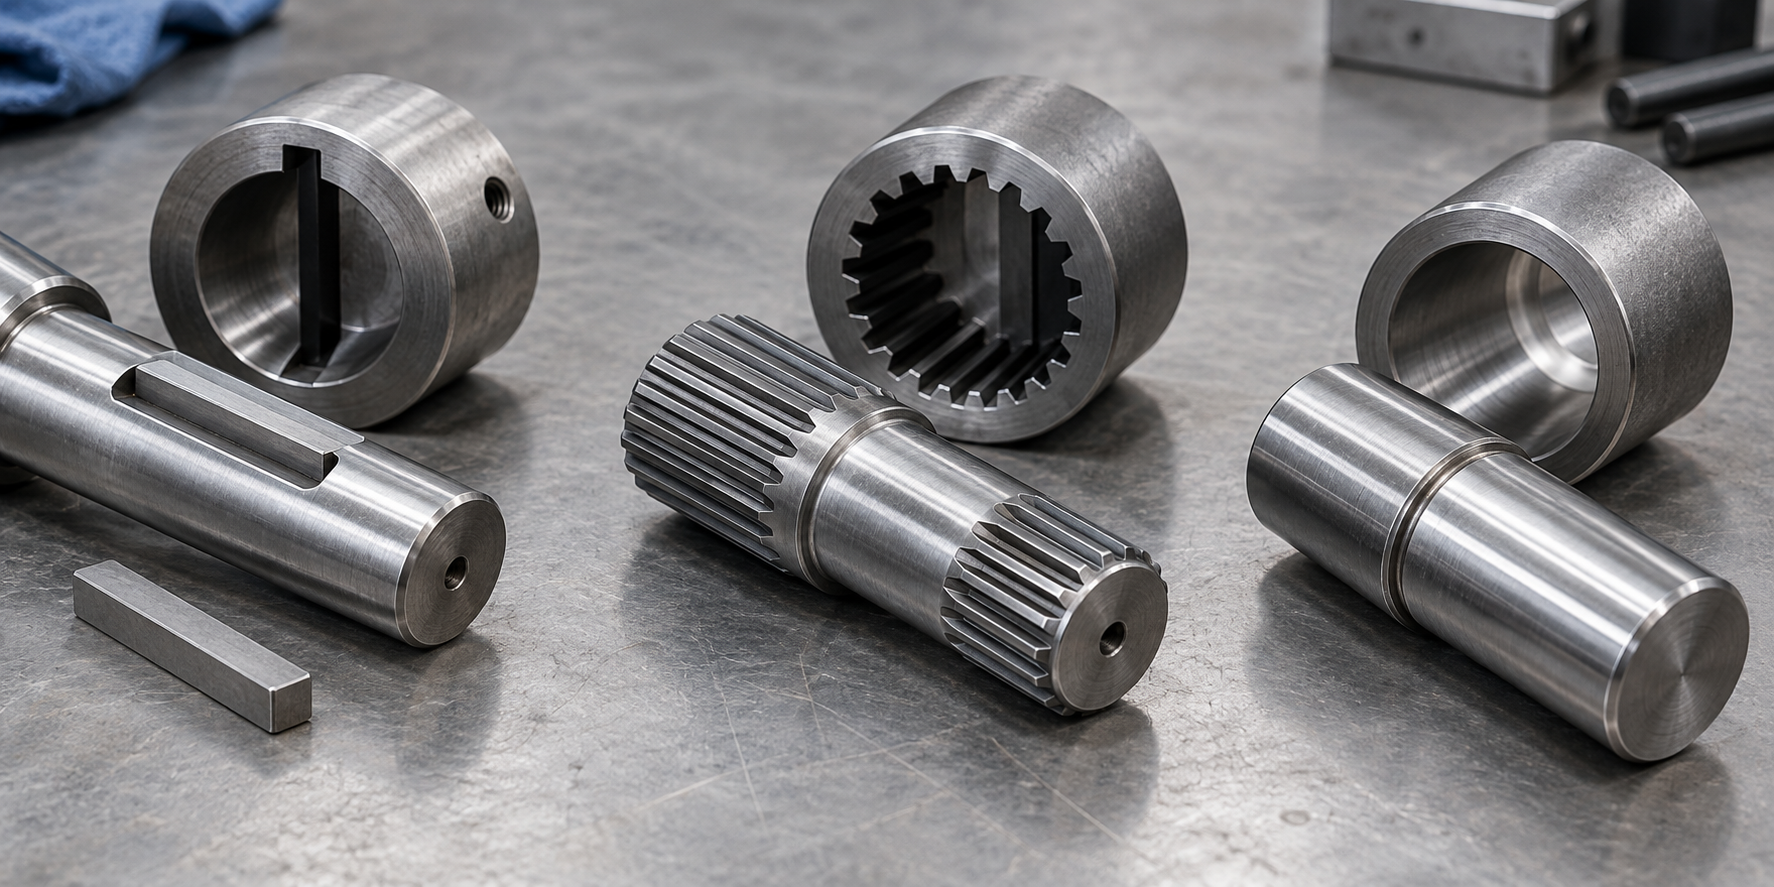
Planen Sie die Inspektion vor dem ersten Artikel
Bei der Inspektion sollten dieselben Referenzen wie in der Zeichnung verwendet werden. Die Breite kann mit kalibrierten Messgeräten, Messschiebern oder einer geeigneten Messmethode gemessen werden; Tiefe und axiale Position erfordern einen eigenen Ansatz. Wenn es auf die Ausrichtung ankommt, muss die Prüfung die Passfedernut mit der definierten Bezugsachse, Fläche oder dem definierten Merkmal in Beziehung setzen.
Vereinbaren Sie für einen ersten Artikel, welche Ergebnisse aufgezeichnet werden müssen: Keilnutbreite, -tiefe, -länge, axiale Position, Winkelausrichtung, Kantenzustand und alle damit verbundenen Wellendurchmesser oder Rundlaufanforderungen. Dadurch bleibt das Inspektionsprotokoll für die tatsächliche Baugruppe und nicht nur für den einzelnen Steckplatz nützlich.
Checkliste für die Zeichnung der Wellenkeilnut
- Anwendbarer Schlüssel- und Keilnutstandard, einschließlich der entsprechenden Größe.
- Breite, Tiefe und axiale Länge der Keilnut mit Einheiten und Toleranzen.
- Der Bezugspunkt, die Schulter oder die Endfläche, die die axiale Position festlegt.
- Flaches Ende, abgerundetes Ende und Übergangsgeometrie, sofern erforderlich.
- Winkelausrichtung relativ zu einem funktionalen Bezugspunkt beim Takten.
- Material, Wärmebehandlung, Beschichtung und erforderlicher Prozessablauf.
- Anforderungen an Kantenbruch, Entgratung und Oberflächenbeschaffenheit.
- Erstmusterprüfstellen und erforderliche Abnahmenachweise.
FAQ
Sollte eine Wellenkeilnut einem Standard entsprechen?
Normalerweise ja. Die Angabe des richtigen Standards und der richtigen Größe gibt dem Lieferanten einen gemeinsamen Ausgangspunkt. Die Zeichnung sollte dennoch alle projektspezifischen Toleranz-, Positions- oder Kantenbeschaffenheitsanforderungen definieren.
Ist die Keilnutbreite das einzige wichtige Maß?
Nein. Tiefe, axiale Position, Endgeometrie, Ausrichtung und Gratzustand können sich alle auf den Sitz und die Funktion der zusammengebauten Welle und Nabe auswirken.
Kann nach der Wärmebehandlung eine Keilnut hinzugefügt werden?
Es mag möglich sein, aber die Route hängt von der Härte, der Geometrie und den endgültigen Anforderungen ab. Identifizieren Sie den erforderlichen Endzustand, damit die Fertigungssequenz vor der Produktion überprüft werden kann.
Sind Sie bereit, Ihre Keilnutzeichnung zu überprüfen?
[Senden Sie Ihre Zeichnung und Anforderungen] (/Kontakt) mit Wellendurchmesser, passender Nabe oder wichtigen Informationen, Material, Menge und allen kritischen Montagebedingungen. TOPSHAFT kann die Informationen einsehen, die für ein praktisches Fertigungsgespräch erforderlich sind.