
シャフト測定の不確かさ:公差限界付近の合否判定
検査報告書では軸受ジャーナルの直径が上限のわずか内側にあります。供給者は合格と判断していますが、受入検査では少し大きな値になりました。どちらか一方の値だけでは、この食い違いを説明できません。ロットを拒否したり、納得しないまま受け入れたり、再測定を依頼したりする前に、何を測ったのか、どのように結果を得たのか、どの受入ルールが適用されるのかを比較する必要があります。
測定の不確かさは、この協議の一部です。図面外の製造を許可するものでも、不都合な測定値から自動的に差し引ける補正値でもありません。本稿は、限界付近の結果が出荷紛争になる前に検査要件を合意するため、OEMの調達・技術担当者に実務上の枠組みを示します。例は教育目的であり、普遍的な受入手順やTOPSHAFTの検査能力の表明ではありません。
1. 不確かさより先に測定特性を定義する
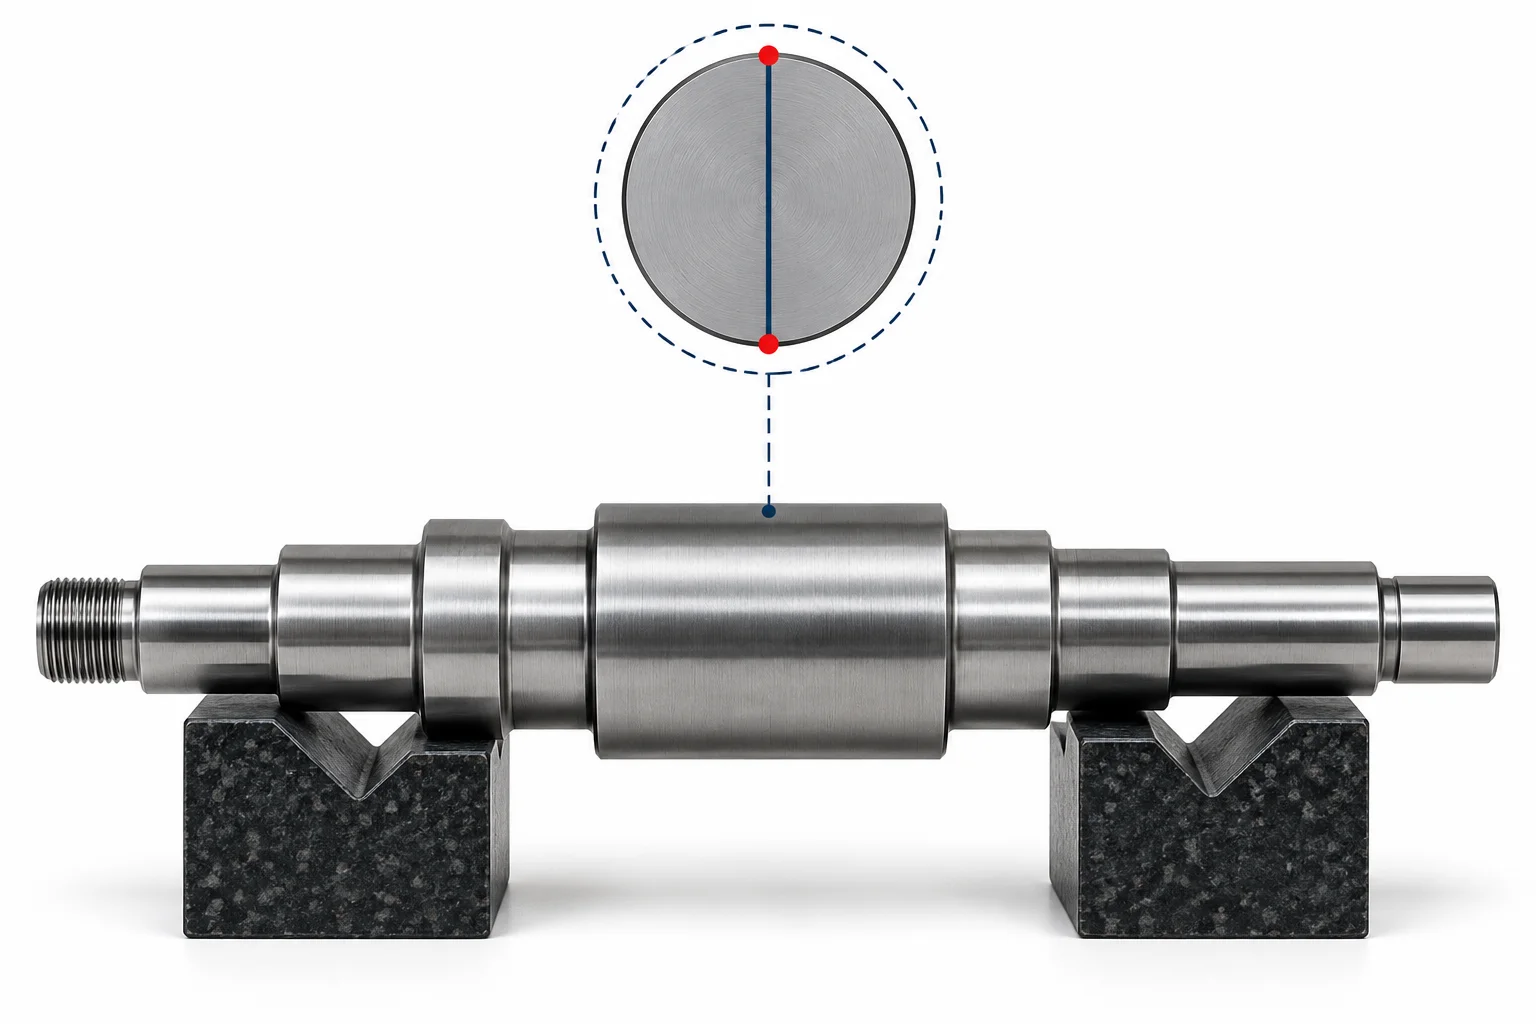
測定器の名称ではなく、図面上の特性から始めます。局部的な二点直径、当てはめた円筒の直径、機能的な包絡面は、同じ意味ではありません。円周振れも、別の直径測定ではありません。対象面、軸方向の測定位置、関連する方向、データムの構成、製造状態を指定します。例えば、軸受座はコーティングや熱処理の前ではなく、最終研削後の検査が必要な場合があります。
適切な技能を持つ検査員同士でも、同じ不完全な面の異なる性質を評価すれば、異なる結果になり得ます。まず定義を合わせてください。形状、姿勢、組立機能が重要なら、寸法要求を適用される幾何公差と結び付けます。軸受ジャーナルの仕様と振れ公差のガイドは関連する図面判断を扱いますが、合意された測定手順の代わりにはなりません。
2. 分解能、誤差、不確かさを区別する
分解能とは、測定器が表示または識別できる最小の変化です。細かいデジタル表示があっても、シャフト測定全体の不確かさが同程度に小さい証拠にはなりません。校正情報、接触状態、手順は依然として重要です。既知の有意な系統的影響は、適用可能な補正や方法で扱い、報告書の桁を増やして隠してはいけません。
不確かさは、定義された測定量に合理的に帰属し得る値のばらつきを表します。未知の誤差そのものではありません。NISTの用語解説も両者を区別しています。購買仕様では、小数点以下の桁数ではなく、適切な測定プロセスと関連する不確かさの表明を要求します。桁を増やすだけでは判定は改善せず、過信を招くことがあります。
3. 測定プロセス全体を評価する
シャフト寸法検査では、基準器の校正、分解能、繰返し性、温度、接触力、位置合わせ、表面状態、不完全な形状のサンプリングなどが寄与する可能性があります。重要な要因は方法と特性によって変わります。マイクロメータの校正証明書は関連する証拠ですが、その不確かさが生産シャフトを測るすべての場面の不確かさになるわけではありません。
誰がプロセスを評価し、どの条件を対象としているか確認してください。実際の寸法範囲、作業方法、支持、温度環境を反映していますか。補正に伴う不確かさはありますか。必要な相関や依存関係を考慮していますか。発注書ごとに試験所の不確かさバジェットを再現する必要はありませんが、提案された証拠が要求公差と判定を支えられるかは理解すべきです。
例えば、長く細いシャフトを支持なしで測る場合と、適切な位置に支持を置いて同じジャーナルを測る場合では、条件が異なります。アンビルとジャーナル間の汚れも表示値を変えます。高価な測定器を選ぶだけでは解決しません。位置決めと洗浄を指定し、測定対象を変形させない構成か確認します。短く剛性の高い部品向けの方法を、柔軟なシャフトに無検討で移してはいけません。
4. 結果と背景条件を一緒に報告する
拡張不確かさの表明には、包含係数と、必要に応じて包含に関する情報や仮定を示します。NISTの解説では、拡張不確かさを合成標準不確かさの倍数として説明しています。k = 2を使えば、どの分布・評価方法でも厳密に同じ包含確率になると考えてはいけません。試験所または担当計測専門家が報告内容を説明すべきです。
測定値、単位、特性の識別、不確かさの根拠を関連付けます。直径はミリメートルなのに不確かさの単位がない、といった報告を避けます。判定に必要な桁を報告し、丸め方を指定してください。丸めた表示で限界への近さが分からなくなるなら、元の結果を保持します。手順、測定器または構成の参照、部品・ロットの識別も必要です。
5. 検査前に判定ルールを合意する
図面は仕様限界を定め、判定ルールは証拠から適合表明に至る方法を説明します。単純受入とガードバンド付き受入は異なる取り決めです。ILAC G8は判定ルールと適合表明を扱い、JCGM 106は適合性評価の広い枠組みを示します。これらがあるからといって、すべてのシャフト注文に特定のガードバンドが必須になるわけではありません。
出荷承認前に、ルール、適用仕様、境界付近の結果の扱いを合意します。ガードバンドを用いるなら、大きさ、根拠、二値判定か中間区分を認めるかを指定します。誤受入と誤拒否にはトレードオフがあります。受入境界を内側に移しても図面変更にはなりません。製品の限界はそのままで、受入表明に必要な証拠が変わります。
6. 限界付近の例を検討する
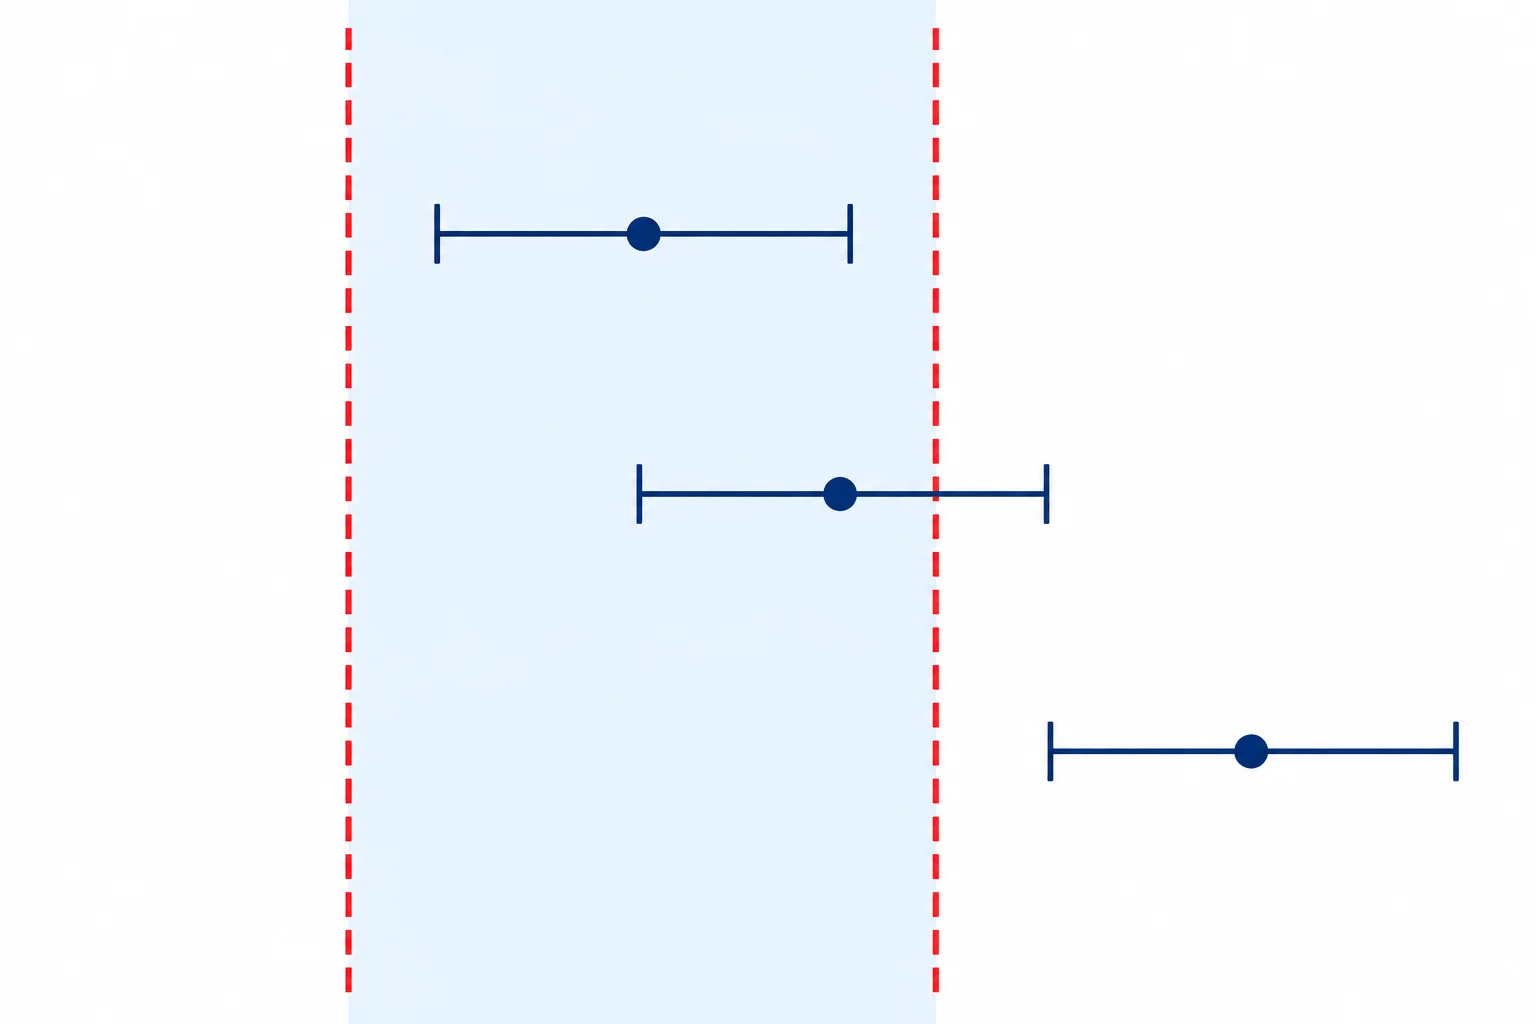
説明用のジャーナルの図面限界を19.990 mmと20.000 mmとします。文書化された手順による報告値が19.999 mm、拡張不確かさがU = 0.002 mmの場合、示される区間は19.997 mmから20.001 mmです。中心の値は内側でも、区間の上端は上限を超えています。
報告値に基づく単純受入なら、合意された数値基準を満たす場合があります。一方、拡張不確かさの区間全体が仕様内であることを求める例示的なルールでは、受入を裏付けません。これはシャフトが物理的に過大である証明ではありません。同じ証拠でもルールによって表明が変わることを示します。どちらの例も普遍的なリスク割合を設定せず、契約の代わりにはなりません。
| 確認項目 | 説明用の値・質問 |
|---|---|
| 図面限界 | 19.990–20.000 mm |
| 報告直径 | 19.999 mm |
| 拡張不確かさ | U = 0.002 mm、根拠は別途文書化 |
| 表示区間 | 19.997–20.001 mm |
| 判定 | 合意ルールを適用し、合格にするためにUを差し引かない |
7. 工程能力と混同しない
測定の不確かさは測定結果についての知識を表します。工程能力は、選択した解析の仮定の下で製造工程を仕様と比較するものです。加工工程に能力があっても測定の不確かさは消えず、不確かさが小さい測定方法でも工程能力は保証されません。抜取受入検査もロットの判定を扱うもので、個別直径結果の不確かさとは異なります。
これらの文書を結び付け、互いの代用にはしないでください。抜取計画のガイドはロット定義と選択を、温度管理のガイドは温度ならしと熱影響を扱います。重要なジャーナルでは、工程の証拠、適切な抜取計画、合意した適合表明を支える測定方法という三つすべてが必要になる場合があります。
8. 合格値を探すのではなく食い違いを調べる
受入検査が供給者の報告と合わない場合は、元の読み値を保持し、対象シャフトと測定位置を正確に特定します。図面改訂、単位、温度ならし、洗浄、支持、接触力、方向、評価設定、補正を比較してください。同じ特性を測っているか確認します。平均すると公差内になるという理由だけで、性質の異なる結果を平均してはいけません。
再測定は、再現性、特定した構成上の問題、より適切な方法との管理された比較など、定義された疑問に答えるために行います。順序をあらかじめ決め、関連する結果を保持します。一度合格するまで測り続けると選択バイアスが生じます。合意手順で結論が出せない場合は、対象品を保留し、指定された技術・品質責任者に判断を上げます。黙ってルールを変えてはいけません。
9. RFQに必要な証拠を指定する
商務レビューでは、重要特性、適用図面改訂、検査段階、報告要求、必要な判定ルールを明示します。特定の測定に不確かさ推定が必要か、誰が方法を承認するかも定めます。外部試験所、顧客立会い、詳細報告の費用を別途見積もる必要があるか確認してください。通常の寸法報告に含まれると仮定してはいけません。
| RFQ項目 | 記録する合意事項 |
|---|---|
| 特性 | 識別、測定量、限界、単位 |
| 手順 | 測定位置、構成、状態、評価 |
| 証拠 | 実測結果、不確かさ、追跡性 |
| 判定ルール | 受入境界、丸め、中間区分 |
| エスカレーション | 保留状態、レビュー権限、処置記録 |
要求の出発点としては、「指定した重要ジャーナルについて、生産前に検査手順と適合判定ルールをレビューに提出する。結果、必要な不確かさの表明、適用限界、処置を記録する。文書化された承認なしに、ロット検査後にルールを変更しない」といった文章が使えます。部品と契約に合わせて調整してください。認証の表明でも、完全な品質協定でもありません。
10. 出荷承認記録を使える形で残す
別の適格な担当者が判定を再構成できる記録にします。各特性を図面、部品・ロット、手順、適用ルールに結び付けます。例外と承認された特別採用は、通常の適合表明とは別に記録してください。特別採用は承認プロセスで文書化された逸脱を受け入れるもので、過去の測定値を書き換えたり、元の図面に適合していたように見せたりするものではありません。
結果に影響し得る方法変更は、図面変更と同様に管理します。プロービング戦略、当てはめアルゴリズム、治具、温度ならしが変われば、過去データと比較する前のレビューが必要になる場合があります。版情報を保持し、苦情時点の現行手順ではなく、実際に承認されていた方法に基づいて調査します。
繰返し注文で、通常のすべり接合だった重要ジャーナルを圧入軸受座へ変更する例を考えます。呼び径が変わらなくても、限界、機能リスク、検査証拠が変わる可能性があります。以前の出荷品との互換性を約束する前に、改訂図面とともに測定手順とルールを見直してください。以前の受入実績は有用な履歴ですが、将来のすべての要求を検証した証拠ではありません。
調達部門はレビュー担当者と期限を明確にできます。材料の使用承認や緊急出荷の前に、未解決事項を記録します。別の測定方法が必要なら、生産前に費用と納期への影響を合意してください。これにより、技術的な不確かさが文書化されない商務上の譲歩へ変わるのを避け、承認要求に基づく出荷判定を維持できます。
よくある質問
不確かさで図面公差は広がりますか?
いいえ。製品限界は適用仕様のままです。不確かさは合意ルールに基づく測定証拠の解釈に使い、限界外の余分な材料を許可するものではありません。
過大な測定値から不確かさを差し引けますか?
自動的な補正としては使えません。不確かさは既知の符号付き誤差ではありません。正当な文書化済み補正を適用し、その結果に合意した判定ルールを使います。
校正済みマイクロメータなら十分ですか?
校正は重要ですが、適否は手順全体、特性、環境、求める判定に依存します。証明書だけでなく、有意な寄与要因と方法の妥当性確認を評価してください。
限界付近の値はすべて不合格ですか?
普遍的な答えはありません。承認ルールと契約に従います。保留や追加レビューを求める場合も、明示的に受け入れたリスクの下で二値判定する場合もあります。事後に別のルールを作らないでください。
購買担当者は問い合わせ時に何を送ればよいですか?
図面改訂、材料と完成状態、数量、重要特性、検査・報告要求、既存の判定ルールを送ります。RFQチェックリストを使い、TOPSHAFTに連絡して図面に基づくレビューを相談してください。未確認の測定能力は前提にしないでください。