
Incertidumbre de medición de ejes: decisiones de aceptación cerca de los límites de tolerancia
Un informe sitúa un asiento de rodamiento justo dentro del límite superior de diámetro. El proveedor lo considera aceptable; el inspector de recepción obtiene una lectura algo mayor. Ninguna lectura aislada explica el desacuerdo. Antes de rechazar el lote, aceptarlo con reservas o solicitar otra medición, los equipos deben comparar qué se midió, cómo se obtuvo el resultado y qué regla de aceptación corresponde.
La incertidumbre pertenece a esa conversación. No permite fabricar fuera del plano ni es una corrección que pueda restarse automáticamente de un resultado incómodo. Esta guía ofrece a compras e ingeniería OEM un marco práctico para acordar requisitos antes de que un resultado próximo al límite provoque una disputa de entrega. Los ejemplos son educativos, no un procedimiento universal ni una afirmación sobre la capacidad de inspección de TOPSHAFT.
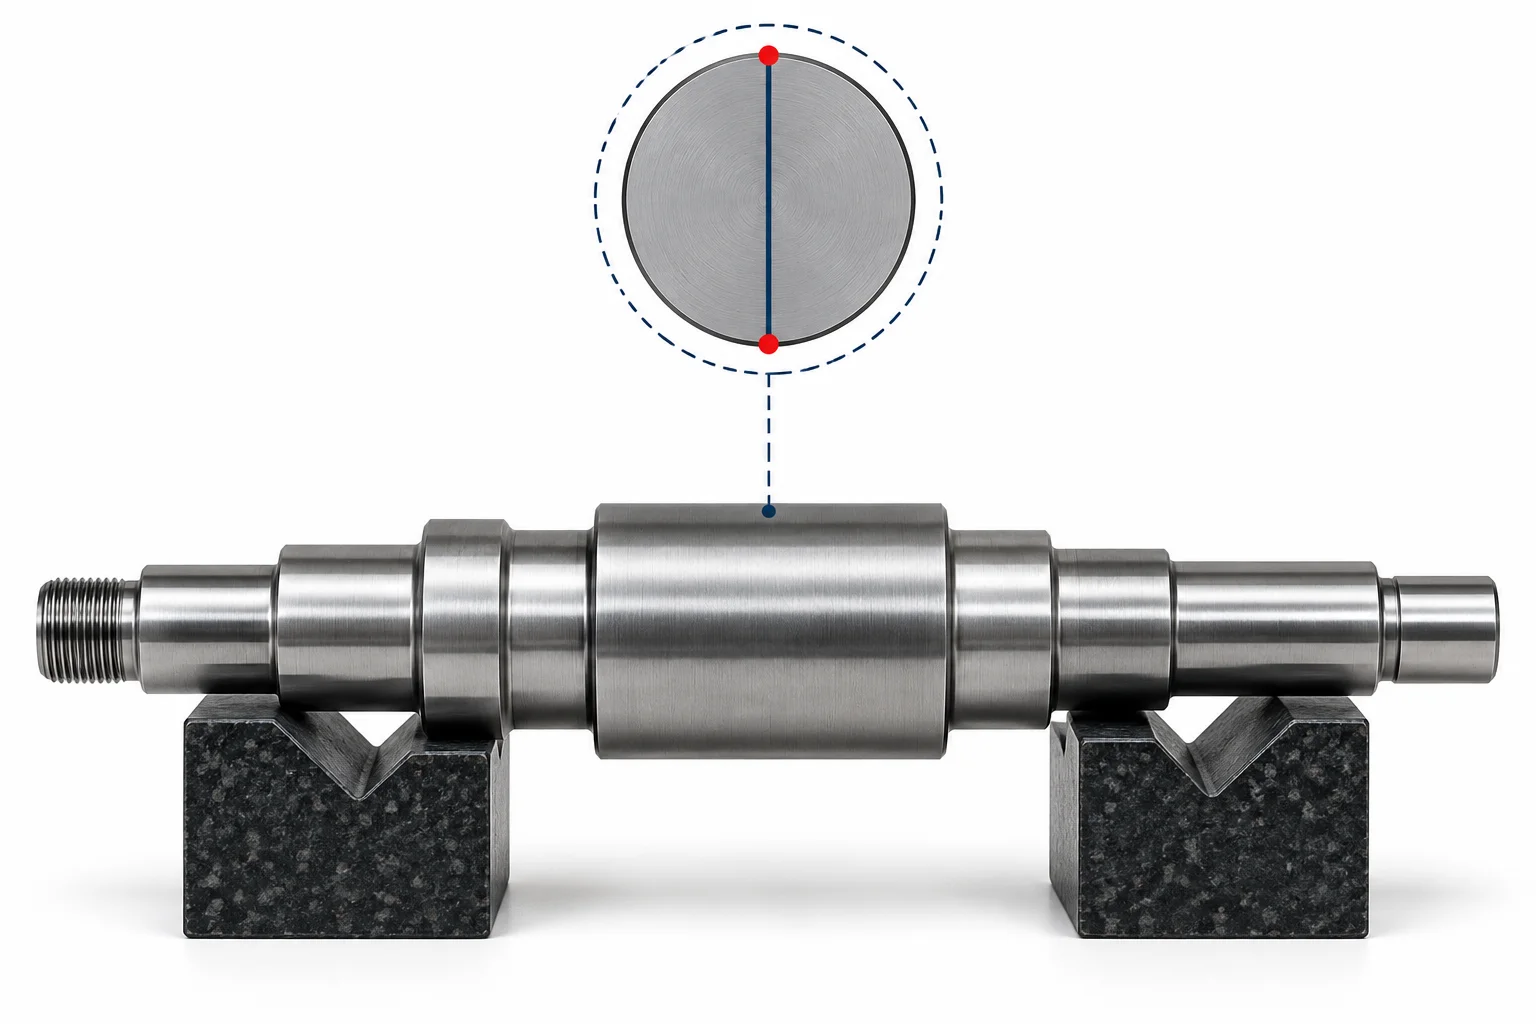
1. Defina la característica antes de hablar de incertidumbre
Empiece por la característica del plano, no por el nombre del instrumento. Un diámetro local entre dos puntos, un diámetro de cilindro ajustado y una envolvente funcional no son descripciones intercambiables. El salto circular tampoco es otra medición de diámetro. Especifique la superficie, posiciones axiales, direcciones relevantes, referencias y estado de fabricación. Un asiento puede requerir inspección después del rectificado final, no antes de un recubrimiento o tratamiento térmico.
Dos inspectores competentes pueden obtener resultados distintos si sus procedimientos evalúan propiedades diferentes de una misma superficie imperfecta. Resuelva primero esa definición. Cuando importen forma, orientación o función del montaje, conecte el tamaño con los controles geométricos aplicables. Las guías de asientos de rodamiento y descentramiento tratan decisiones relacionadas, pero no sustituyen un procedimiento acordado.
2. Separe resolución, error e incertidumbre
La resolución es el menor cambio que un instrumento puede mostrar o distinguir. Una pantalla digital fina no demuestra que toda la medición tenga una incertidumbre igual de pequeña. Siguen importando la calibración, el contacto y el procedimiento. Un efecto sistemático significativo conocido debe abordarse mediante la corrección o el método aplicable, no ocultarse añadiendo decimales al informe.
La incertidumbre caracteriza la dispersión de valores razonablemente atribuidos al mensurando definido; no es el propio error desconocido. La terminología del NIST distingue estos conceptos. En la especificación de compra, pida un proceso adecuado y su declaración de incertidumbre pertinente, no una cantidad de decimales. Más dígitos pueden generar falsa confianza sin mejorar la decisión.
3. Evalúe el proceso completo
En dimensiones de ejes pueden contribuir calibración de la referencia, resolución, repetibilidad, efectos térmicos, fuerza de contacto, alineación, estado superficial y muestreo de una forma imperfecta. Su importancia depende del método y la característica. El certificado de un micrómetro es una evidencia pertinente, pero su incertidumbre no es automáticamente la de cualquier medición de un eje de producción con ese micrómetro.
Pregunte quién evalúa el proceso y qué condiciones cubre: intervalo dimensional real, práctica del operador, apoyos y ambiente térmico. ¿Las correcciones tienen incertidumbre asociada? ¿Se consideran dependencias cuando corresponda? Ingeniería no necesita reproducir un presupuesto de laboratorio en cada pedido, pero debe saber si la evidencia propuesta permite sustentar la tolerancia y la decisión solicitadas.
Por ejemplo, un eje largo y delgado sin apoyo presenta un montaje diferente al del mismo asiento con soportes correctamente ubicados. La suciedad entre yunque y asiento también puede cambiar la indicación. Elegir un instrumento más caro no resuelve por sí solo estos problemas. Defina posición y limpieza y compruebe que el montaje no deforme la característica. Una técnica apropiada para una pieza corta y rígida no debe trasladarse sin revisión a un eje flexible.
4. Informe conjuntamente resultado y contexto
Una declaración de incertidumbre expandida debe identificar el factor de cobertura y, cuando corresponda, la información de cobertura y las hipótesis asociadas. El NIST explica la incertidumbre expandida como un múltiplo de la incertidumbre típica combinada. No suponga que k = 2 establece exactamente la misma probabilidad de cobertura para todas las distribuciones y métodos. El laboratorio o especialista responsable debe explicar lo que declara.
Mantenga unidos valor, unidades, característica y fundamento de la incertidumbre. Evite combinar diámetro en milímetros con una incertidumbre sin unidad. Informe suficientes cifras para decidir y especifique el redondeo. Conserve el resultado subyacente cuando el valor redondeado oculte cercanía al límite. Identifique también procedimiento, instrumento o montaje y pieza o lote.
5. Acuerde la regla antes de inspeccionar
El plano define los límites de especificación; la regla establece cómo se usa la evidencia para declarar conformidad. La aceptación simple y la aceptación con banda de guarda son acuerdos distintos. ILAC G8 aborda reglas y declaraciones de conformidad, mientras JCGM 106 aporta el marco general. Su existencia no impone una banda concreta a todos los pedidos de ejes.
Acuerde regla, especificación y tratamiento de valores frontera antes de liberar. Si utiliza banda de guarda, defina tamaño, fundamento y si la regla es binaria o admite resultados intermedios. Reconozca el equilibrio entre falsa aceptación y falso rechazo. Desplazar hacia dentro la frontera de aceptación no modifica el plano: los límites del producto siguen iguales, pero cambia la evidencia necesaria para aceptarlo.
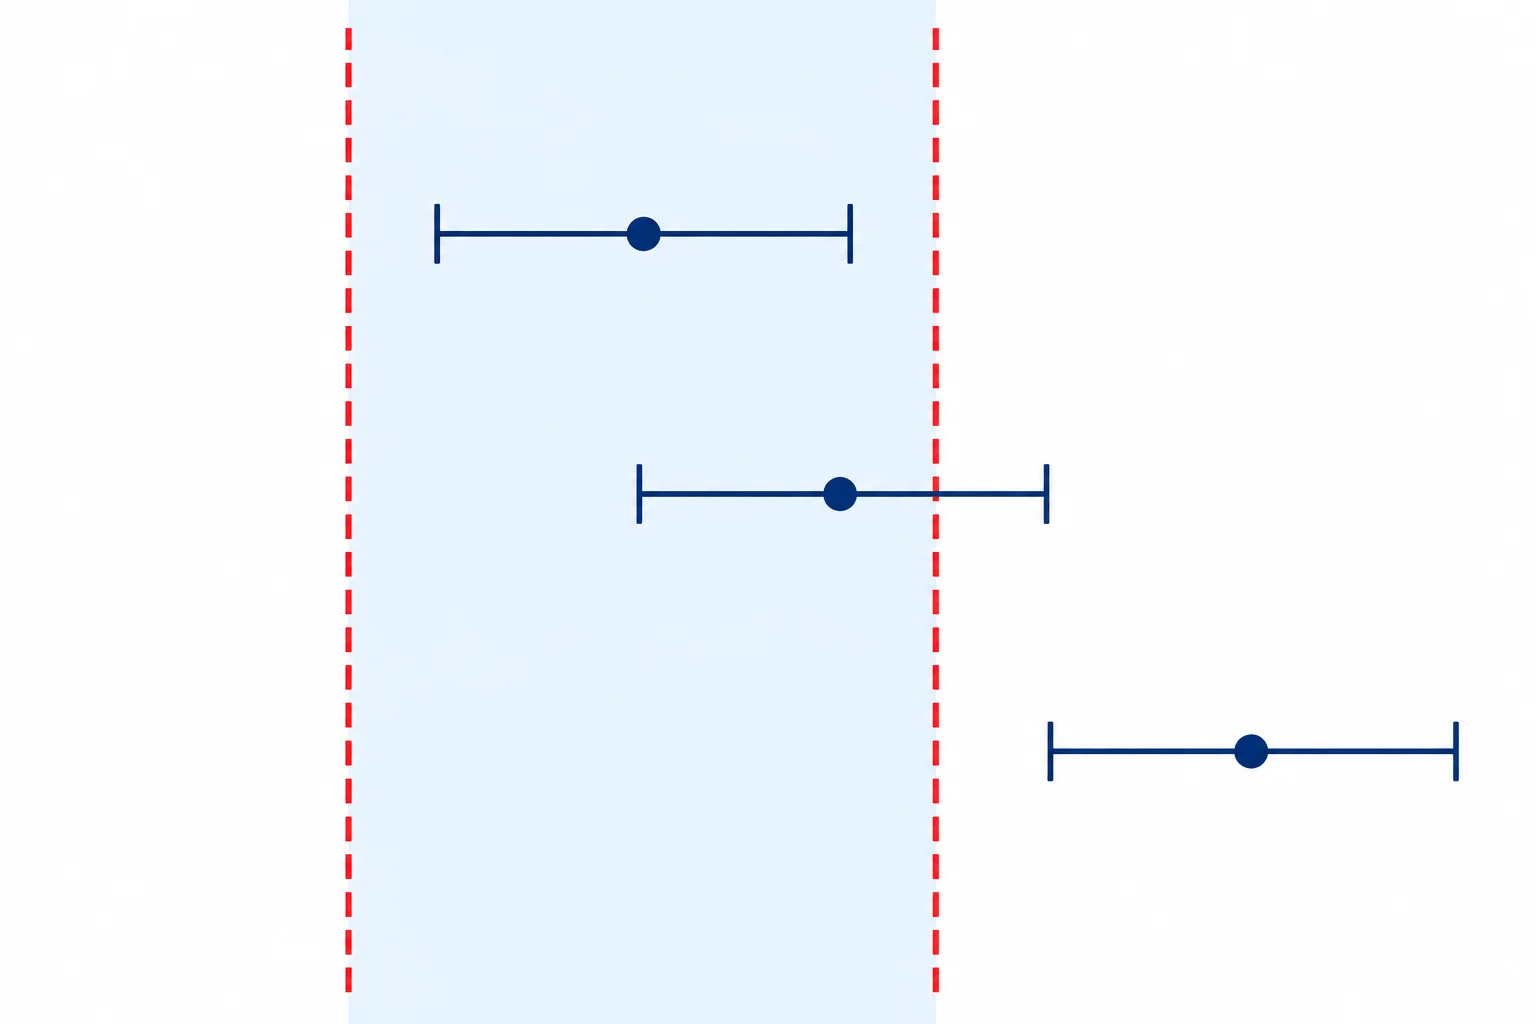
6. Analice un ejemplo próximo al límite
Considere un asiento ilustrativo con límites de 19.990 mm y 20.000 mm. El resultado informado es 19.999 mm con incertidumbre expandida U = 0.002 mm según un procedimiento documentado. El intervalo representado va de 19.997 mm a 20.001 mm. Su extremo superior cruza el límite aunque el valor central esté dentro.
Con aceptación simple basada en el valor informado, puede satisfacerse el criterio numérico acordado. Con una regla ilustrativa que exija todo el intervalo expandido dentro de especificación, no sustenta la aceptación. Esto no demuestra que el eje sea físicamente demasiado grande. Muestra por qué la misma evidencia conduce a declaraciones diferentes con reglas distintas. Ningún ejemplo establece un porcentaje universal de riesgo ni sustituye el contrato.
| Elemento | Valor o pregunta ilustrativa |
|---|---|
| Límites del plano | 19.990–20.000 mm |
| Diámetro informado | 19.999 mm |
| Incertidumbre expandida | U = 0.002 mm; fundamento documentado aparte |
| Intervalo representado | 19.997–20.001 mm |
| Decisión | Aplicar la regla acordada; no restar U para fabricar una aprobación |
7. No confunda incertidumbre y capacidad del proceso
La incertidumbre describe el conocimiento del resultado. La capacidad del proceso compara la producción con la especificación bajo las hipótesis del análisis elegido. Un mecanizado capaz no elimina la incertidumbre y un método de baja incertidumbre no garantiza capacidad productiva. Asimismo, el muestreo de aceptación decide sobre un lote, no sobre la incertidumbre de un diámetro individual.
Conecte los documentos sin sustituir uno por otro. La guía de muestreo explica definición y selección del lote; la guía térmica trata acondicionamiento y temperatura. Un asiento crítico puede necesitar las tres cosas: evidencia del proceso, muestreo apropiado y una medición capaz de sustentar la declaración acordada.
8. Investigue sin perseguir una aprobación
Si recepción discrepa del informe del proveedor, preserve lecturas originales e identifique ejes y posiciones exactos. Compare revisiones, unidades, acondicionamiento, limpieza, apoyos, fuerza de contacto, orientación, ajustes de evaluación y correcciones. Compruebe que los métodos buscan la misma característica. No promedie resultados diferentes solo porque el promedio quede dentro de tolerancia.
Las repeticiones deben responder una pregunta definida: reproducibilidad, problema de montaje identificado o comparación controlada con un método más adecuado. Fije antes la secuencia y conserve resultados relevantes. Repetir hasta que una lectura apruebe introduce sesgo de selección. Si el procedimiento no resuelve la decisión, retenga el material afectado y escale a la autoridad técnica o de calidad designada, en vez de cambiar silenciosamente la regla.
9. Especifique la evidencia en la solicitud de cotización
La revisión comercial debe identificar características críticas, revisión del plano, etapa de inspección, informes y regla requerida. Indique si algunas mediciones necesitan estimación de incertidumbre y quién aprueba el método. Aclare si laboratorio externo, presencia del cliente o informe más detallado se cotizan aparte. No asuma que están incluidos en un informe dimensional habitual.
| Tema | Acuerdo que registrar |
|---|---|
| Característica | Identificador, mensurando, límites y unidades |
| Procedimiento | Posiciones, montaje, estado y evaluación |
| Evidencia | Resultados reales, incertidumbre y trazabilidad |
| Regla | Frontera de aceptación, redondeo y resultados intermedios |
| Escalamiento | Retención, autoridad y decisiones documentadas |
Una instrucción inicial útil sería: «Para los asientos críticos identificados, presentar procedimiento y regla de conformidad para revisión antes de fabricar. Registrar resultado, declaración de incertidumbre cuando proceda, límites y disposición. No cambiar la regla después de inspeccionar el lote sin autorización documentada». Adáptela al componente y contrato; no es una certificación ni un acuerdo de calidad completo.
10. Mantenga útil el registro de liberación
Otro revisor cualificado debe poder reconstruir la decisión. Relacione cada característica con plano, pieza o lote, procedimiento y regla. Registre excepciones y concesiones autorizadas por separado de una declaración ordinaria de conformidad. Una concesión acepta una desviación documentada mediante un proceso autorizado; no reescribe la medición histórica ni debe aparentar que se cumplió el plano original.
Controle cambios de método tan cuidadosamente como los del plano cuando afecten al resultado. Cambiar estrategia de palpado, algoritmo de ajuste, fijación o acondicionamiento puede exigir revisión antes de comparar datos antiguos. Preserve versiones para investigar contra el método realmente aprobado, no contra el procedimiento vigente al llegar una reclamación.
Imagine un pedido repetido donde el cliente transforma un asiento crítico de unión deslizante ordinaria en asiento con ajuste a presión. Aunque el diámetro nominal no cambie, pueden cambiar límites, riesgo funcional y evidencia. Revise método y regla junto al plano antes de prometer intercambiabilidad. La aceptación anterior es historia útil, no validación automática de todos los requisitos futuros.
Compras puede asignar responsable y fecha a esa revisión. Registre preguntas pendientes antes de liberar material o autorizar un envío urgente. Si metrología necesita otro método, acuerde costo y plazo antes de producir. Así una incertidumbre técnica no se convierte en concesión comercial indocumentada y la liberación permanece vinculada a los requisitos aprobados.
Preguntas frecuentes
¿La incertidumbre amplía la tolerancia?
No. Los límites siguen siendo los de la especificación. La incertidumbre informa la interpretación de la evidencia según la regla; no añade material permitido fuera de los límites.
¿Se puede restar de una lectura sobredimensionada?
No como corrección automática. No es un error conocido con signo. Aplique correcciones justificadas y documentadas y después la regla acordada a la evidencia resultante.
¿Basta un micrómetro calibrado?
La calibración importa, pero la idoneidad depende de procedimiento, característica, entorno y decisión. Revise contribuciones significativas y validación, no solo el certificado.
¿Debe rechazarse todo resultado cercano al límite?
No hay respuesta universal. Siga regla y contrato. Algunos acuerdos requieren retención o revisión; otros, decisión binaria con riesgo expresamente aceptado. No invente otra regla después.
¿Qué debe enviar compras con la consulta?
Revisión del plano, material y condición final, cantidad, características críticas, inspección, informes y regla existente. Consulte la lista de solicitud de cotización y contacte TOPSHAFT para revisar el plano sin presuponer una capacidad metrológica no verificada.