
ベアリングジャーナルの仕様:はめあい、表面、振れと図面記載事項
はじめに
ベアリングジャーナルは単なる軸径ではありません。内輪との機能的な接続部です。寸法、表面状態、肩部、他の面との関係は、組立、発熱、騒音、振動、寿命に影響します。
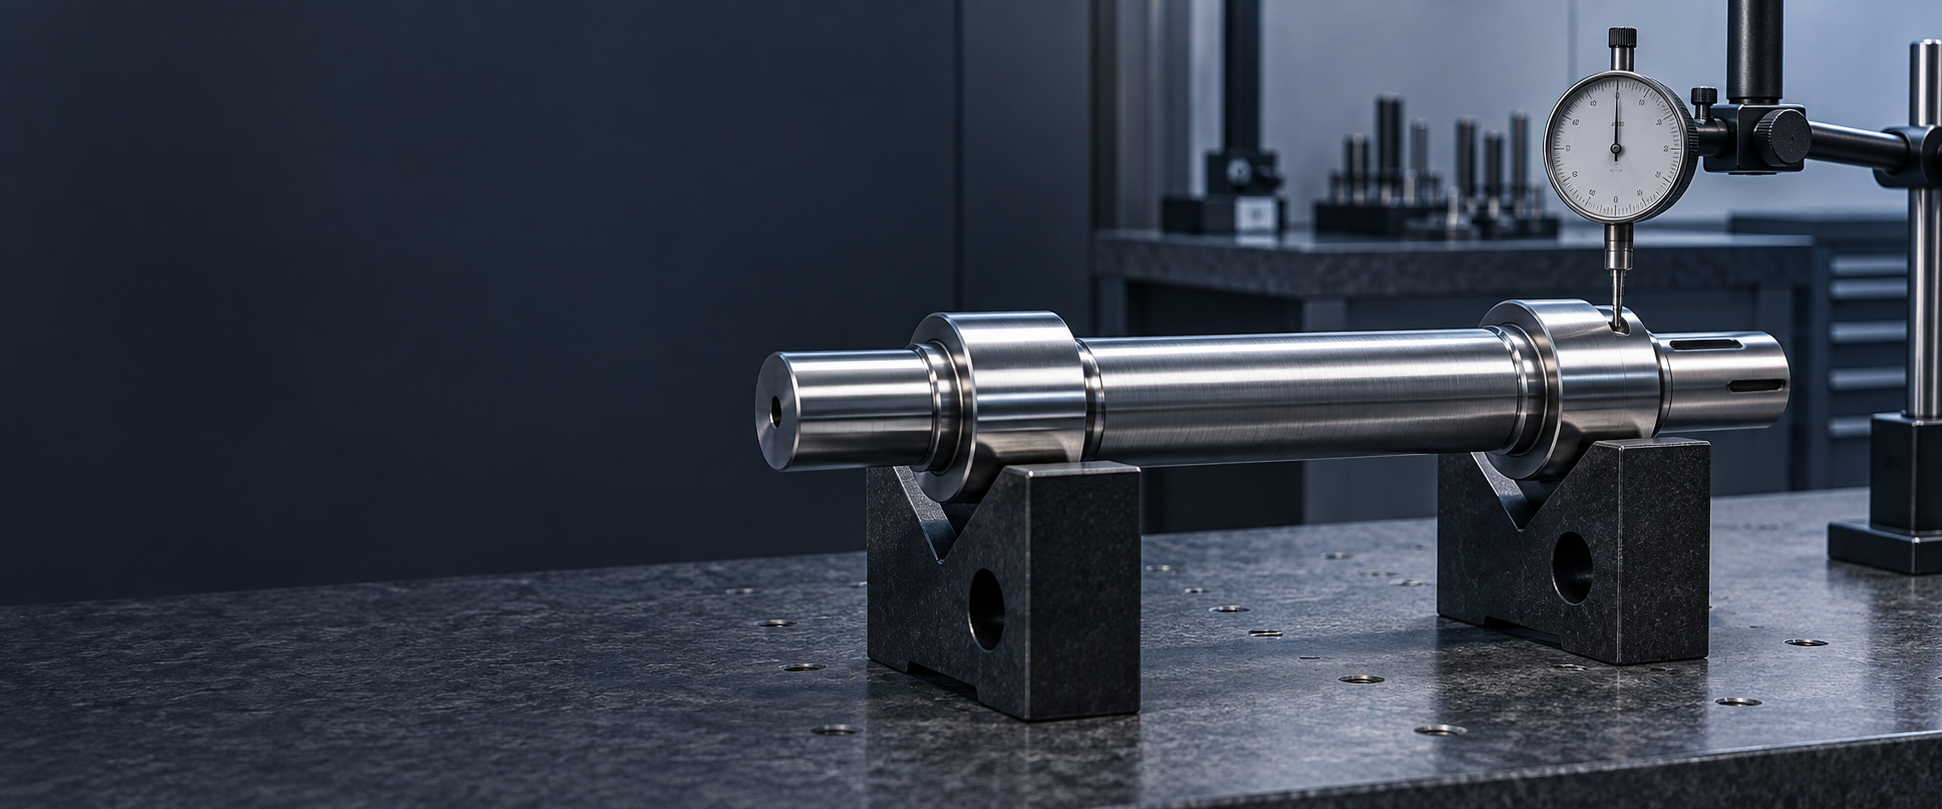
ベアリングと荷重条件から決める
ベアリング形式と内径、荷重の方向と大きさ、回転数、温度、組立方法に基づいてジャーナルを定義します。内輪が肩部、スペーサー、ナットのどれで位置決めされるかも明確にします。
はめあいはベアリングメーカーの適用ガイドを基に選び、図面には「圧入」だけでなく測定可能な寸法要求として記載します。
直径とはめあいを明記する
直径、公差またははめあい記号と、設計で使用する規格を記載します。
| 図面項目 | 目的 |
|---|---|
| ジャーナル径 | 内輪とのはめあいを決める |
| 公差域 | 許容寸法範囲を決める |
| 基準 | 機能軸との関係を定義する |
| 軸方向位置 | ベアリング積層位置を制御する |
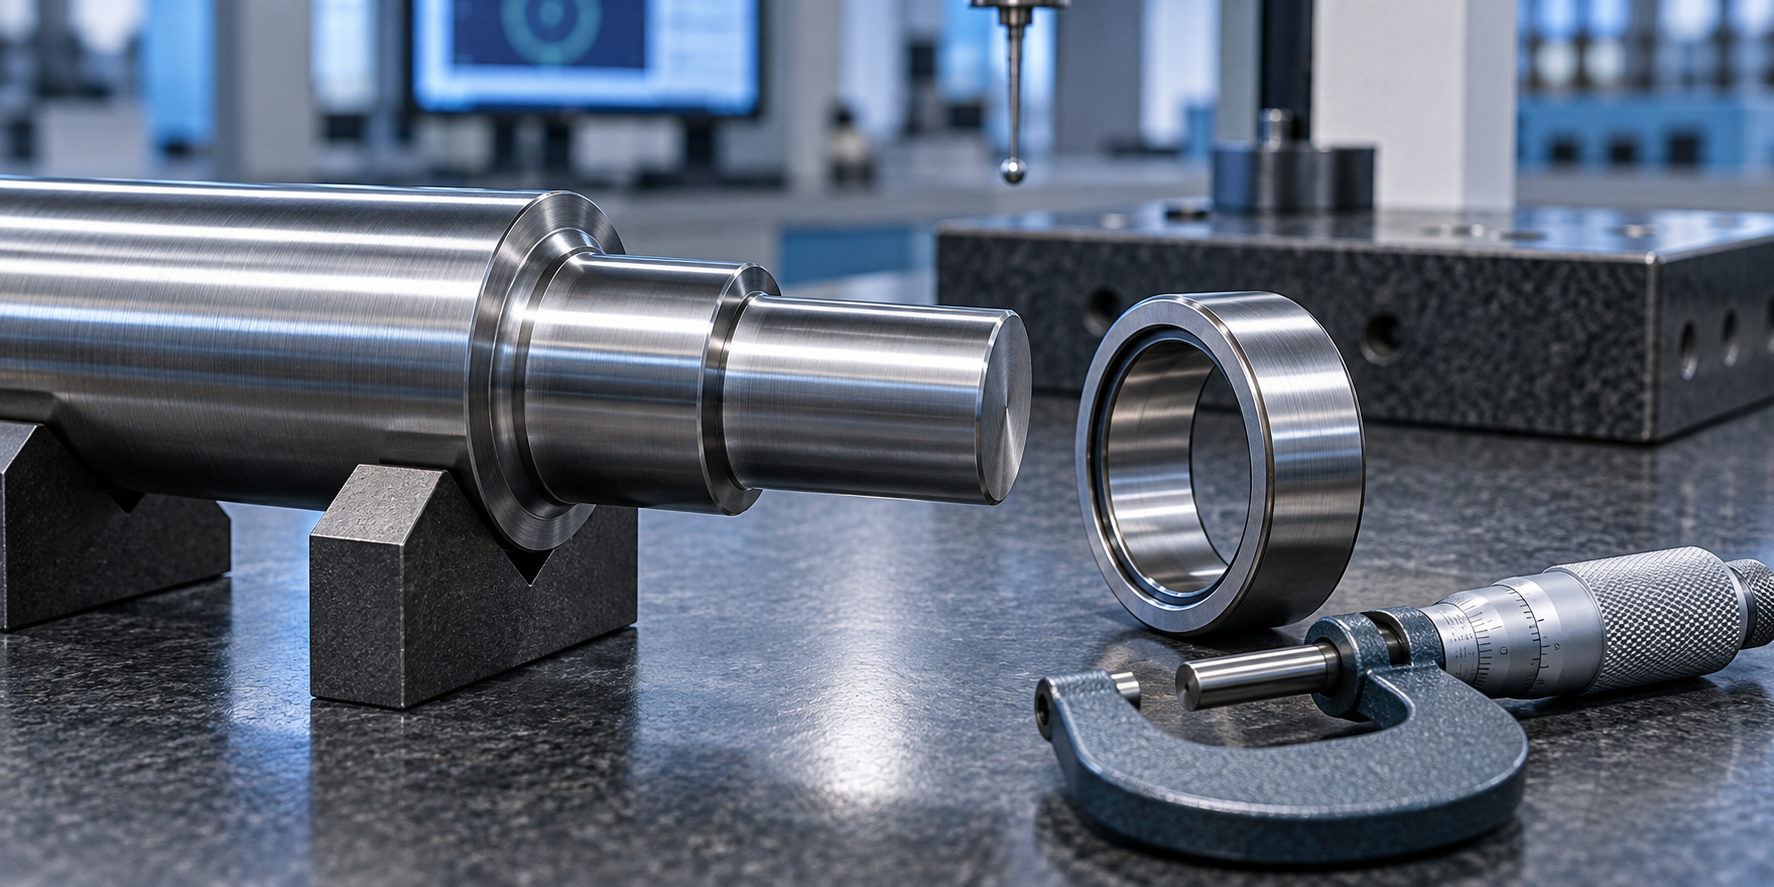
表面、肩部、Rを一緒に確認する
粗さは機能面だけに指定します。必要に応じて真円度や円筒度、肩面、ベアリングの面取りを逃がすRまたは逃げ、組立時に内輪を保護する導入面取りを一緒に確認します。
回転軸には基準軸を使う
振れは機能的な基準軸に対して初めて意味を持ちます。モーターシャフトでは、一方のベアリング部を基準Aとし、もう一方のベアリング部、ローター座、シール面をその軸に対して管理する場合があります。
はめあいには寸法公差、指定断面には円周振れ、円筒面全体には全振れ、軸線が重要な場合には真直度を選びます。ISO 1101 と ASME Y14.5 は表記方法を示しますが、数値は実際の機能から決めます。
初回品の検査方法を決める
マイクロメーターは径を確認できますが、別のジャーナルに対する振れは証明できません。径、粗さ、振れ、肩部位置、材料・熱処理、バリ取り、仕上げ面保護の記録要件を事前に合意します。
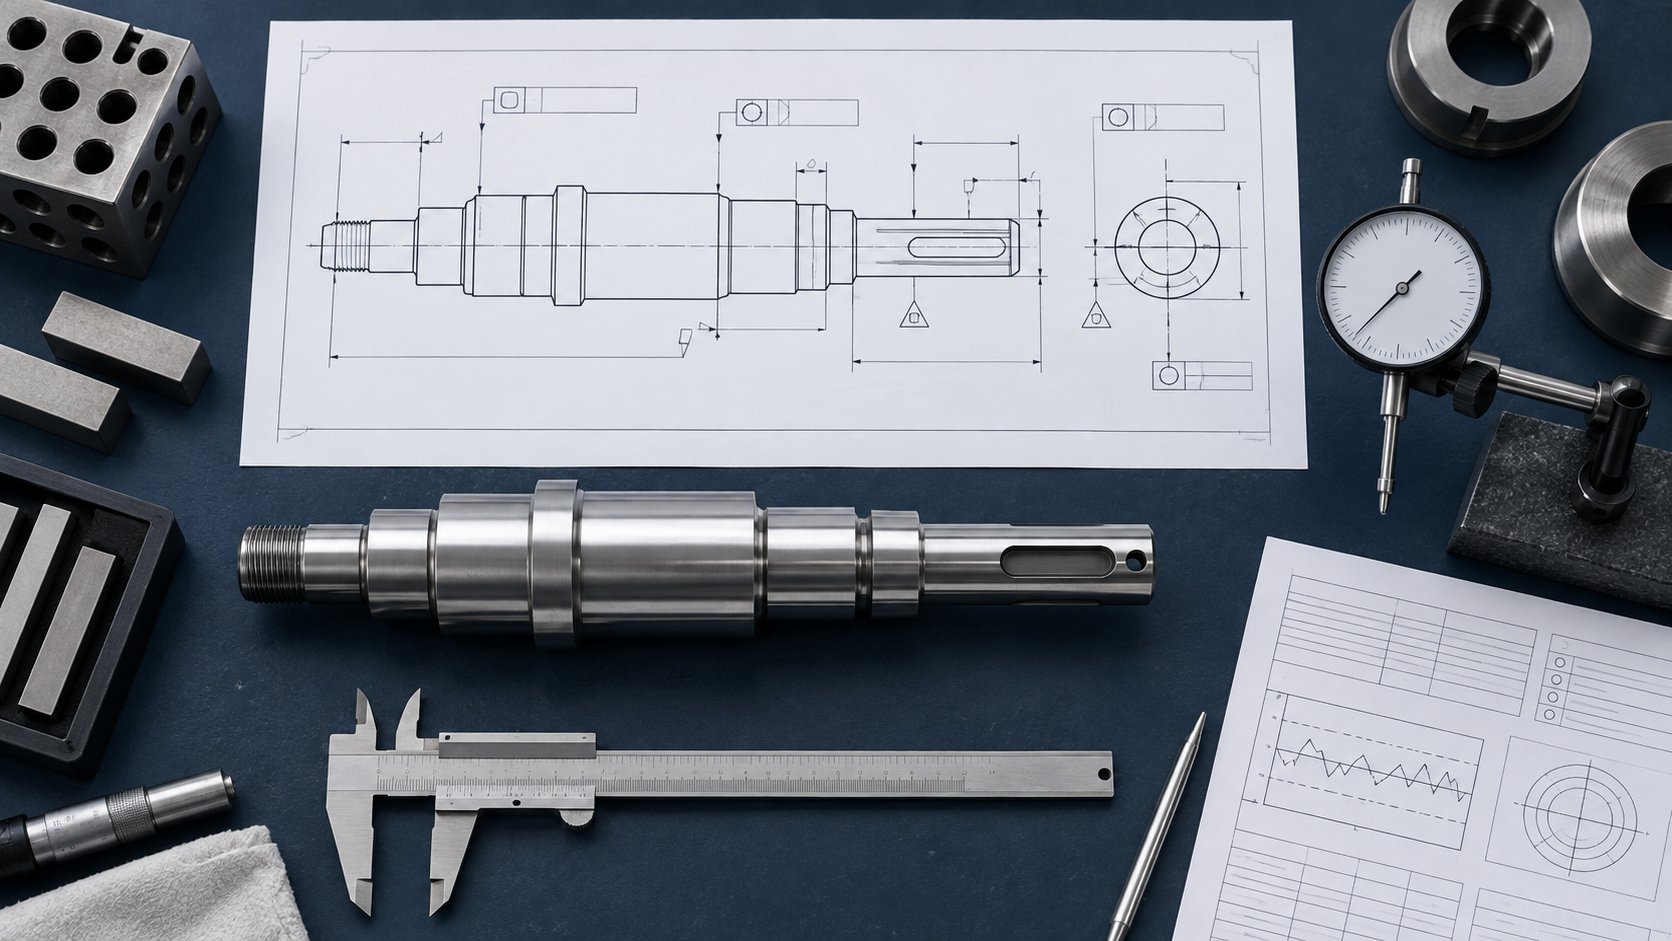
単純な部品ではVブロック、センター、ダイヤルゲージで十分な場合があります。厳しい幾何関係では専用治具、真円度測定機、CMMが必要になることがあります。
見積依頼チェックリスト
- ベアリング品番または関連する内径情報。
- ジャーナル径と公差。
- ジャーナルとシール部の表面要求。
- 機能基準と幾何公差。
- 肩部、R、逃げ、導入面取り。
- 材料、熱処理、後仕上げ。
- 初回品報告書と表面保護。
精密シャフトRFQチェックリスト と シャフト振れガイド もご確認ください。
FAQ
すべてのベアリング部に振れ公差が必要ですか?
いいえ。機能軸との関係が回転、荷重、シールに影響する場合に使用します。
より小さい公差は常に良いですか?
いいえ。不必要に厳しい公差は、機能を改善せずにコストを増やすことがあります。
CTA
図面のレビューをご希望ですか?ベアリング接続部、材料、数量、重要検査項目を添えて図面と要件を送信してください。