
Messunsicherheit bei Wellen: Über die Annahme nahe den Toleranzgrenzen entscheiden
Ein Prüfbericht weist einen Lagersitz knapp unterhalb der oberen Durchmessergrenze aus. Der Lieferant hält ihn für annehmbar; die Wareneingangsprüfung misst etwas mehr. Keiner der Messwerte erklärt für sich den Widerspruch. Vor einer Losrückweisung, einer widerwilligen Annahme oder einer weiteren Messung müssen beide Seiten vergleichen, was gemessen wurde, wie das Ergebnis entstand und welche Annahmeregel gilt.
Messunsicherheit gehört zu dieser Abstimmung. Sie erlaubt keine Fertigung außerhalb der Zeichnung und ist keine Korrektur, die automatisch von einem unangenehmen Ergebnis abgezogen wird. Dieser Leitfaden bietet OEM-Einkauf und Engineering einen praktischen Rahmen, bevor ein grenznaher Wert zum Lieferstreit führt. Die Beispiele dienen der Erläuterung; sie sind weder allgemeingültige Annahmeverfahren noch Aussagen zur Prüfleistungsfähigkeit von TOPSHAFT.
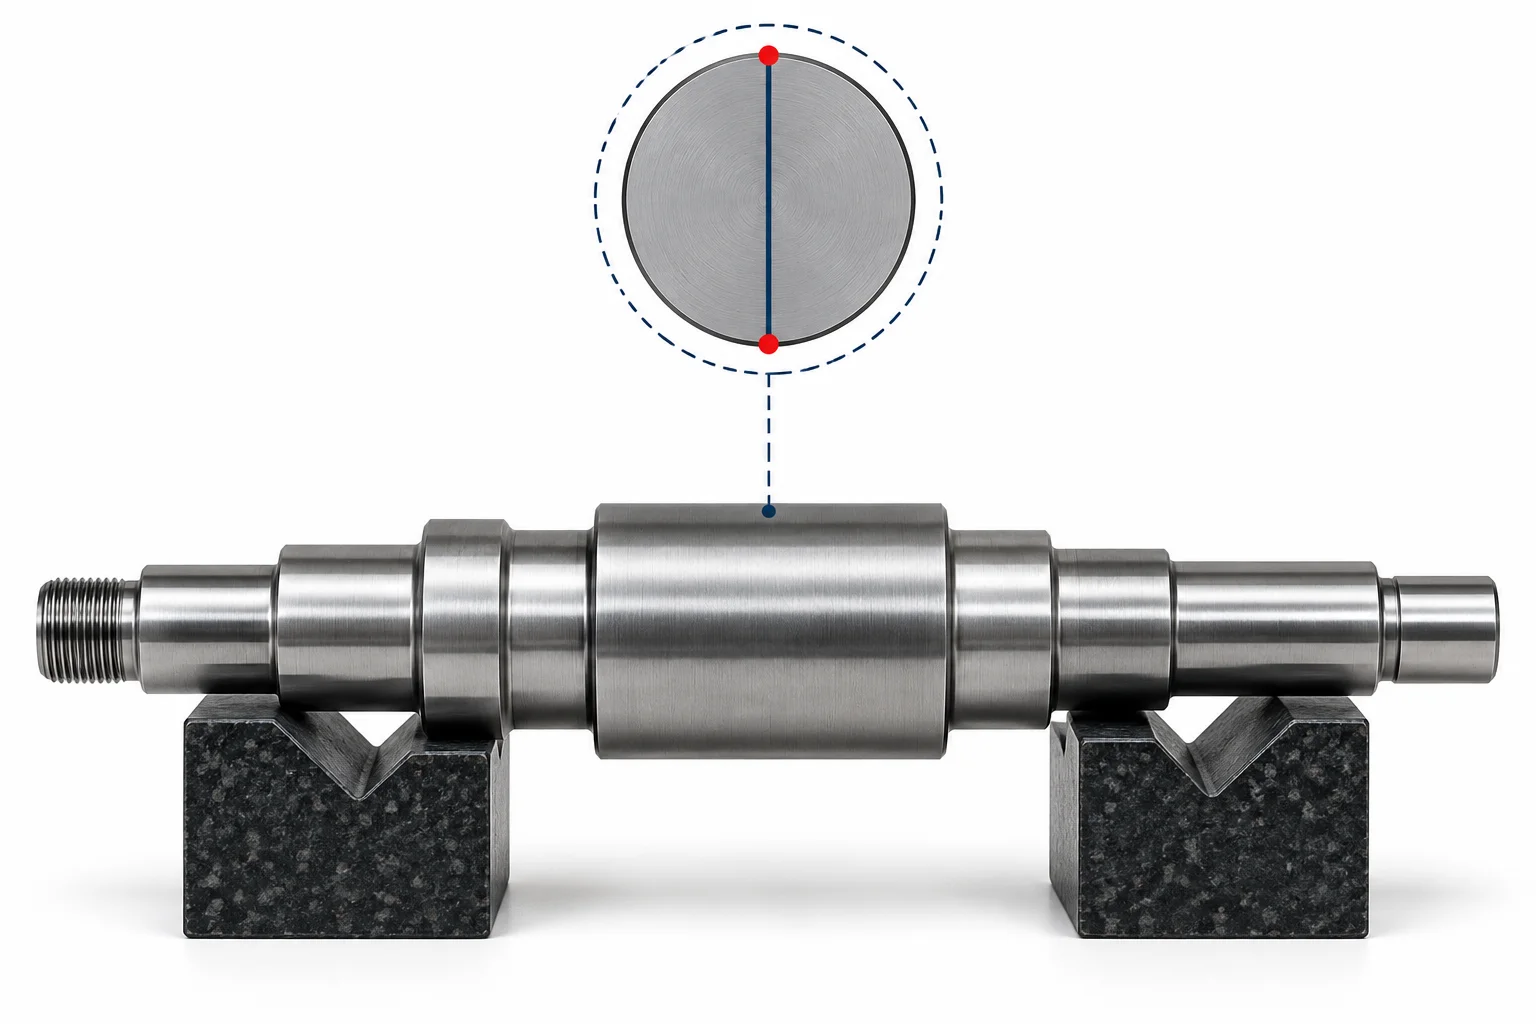
1. Zuerst das Merkmal definieren
Beginnen Sie beim Zeichnungsmerkmal, nicht beim Gerätenamen. Ein örtliches Zweipunktmaß, der Durchmesser eines eingepassten Zylinders und eine funktionale Hülle bezeichnen unterschiedliche Eigenschaften. Auch Rundlauf ist nicht einfach eine weitere Durchmessermessung. Legen Sie Fläche, axiale Messstellen, relevante Richtungen, Bezüge und Fertigungszustand fest. Ein Lagersitz kann beispielsweise nach dem Fertigschleifen zu prüfen sein, nicht vor Beschichtung oder Wärmebehandlung.
Zwei qualifizierte Prüfer können unterschiedliche Ergebnisse erhalten, wenn ihre Verfahren unterschiedliche Eigenschaften derselben nicht idealen Oberfläche erfassen. Klären Sie zuerst diese Definition. Wenn Form, Orientierung oder Montagefunktion wichtig sind, verknüpfen Sie das Größenmaß mit den geltenden geometrischen Zeichnungsforderungen. Die Leitfäden zu Lagersitzen und Rundlauf behandeln verwandte Entscheidungen, ersetzen aber kein abgestimmtes Messverfahren.
2. Auflösung, Messabweichung und Unsicherheit trennen
Die Auflösung beschreibt die kleinste darstellbare oder unterscheidbare Änderung. Eine feine Digitalanzeige beweist keine ebenso kleine Unsicherheit der vollständigen Wellenmessung. Kalibrierinformationen, Kontaktbedingungen und Verfahren bleiben relevant. Ein bekannter signifikanter systematischer Einfluss ist durch die passende Korrektur oder Methode zu behandeln, nicht durch zusätzliche Dezimalstellen zu verdecken.
Messunsicherheit kennzeichnet die Streuung der Werte, die der definierten Messgröße vernünftigerweise zugeordnet werden können. Sie ist nicht die unbekannte Messabweichung selbst. Die NIST-Terminologie unterscheidet diese Begriffe. Fordern Sie im Einkauf einen geeigneten Messprozess und dessen relevante Unsicherheitsangabe statt einer bloßen Zahl von Nachkommastellen. Zusätzliche Ziffern können unbegründetes Vertrauen erzeugen, ohne die Entscheidung zu verbessern.
3. Den gesamten Messprozess bewerten
Bei Wellendurchmessern können Referenzkalibrierung, Auflösung, Wiederholbarkeit, Temperatur, Messkraft, Ausrichtung, Oberflächenzustand und die Abtastung einer unvollkommenen Form beitragen. Was wesentlich ist, hängt von Methode und Merkmal ab. Der Kalibrierschein einer Bügelmessschraube ist relevant, seine Unsicherheit gilt aber nicht automatisch für jede Messung einer Produktionswelle mit diesem Gerät.
Fragen Sie nach Verantwortlichen und Geltungsbedingungen der Bewertung: tatsächlicher Größenbereich, Bedienpraxis, Auflagen und thermische Umgebung. Sind Korrekturen mit Unsicherheiten verknüpft? Werden relevante Abhängigkeiten berücksichtigt? Engineering muss nicht in jeder Bestellung ein Laborbudget wiedergeben, sollte aber wissen, ob die vorgeschlagenen Nachweise die geforderte Toleranz und Entscheidung tatsächlich tragen.
Eine lange schlanke Welle ohne Abstützung stellt beispielsweise einen anderen Aufbau dar als derselbe Sitz mit passend angeordneten Auflagen. Schmutz zwischen Messfläche und Sitz kann die Anzeige ebenfalls verändern. Ein teureres Gerät löst diese Probleme nicht von selbst. Legen Sie Lage und Reinigung fest und prüfen Sie, ob der Aufbau das Merkmal verformt. Ein Verfahren für kurze steife Teile darf nicht ungeprüft auf eine biegsame Welle übertragen werden.
4. Ergebnis und Kontext gemeinsam berichten
Eine Angabe der erweiterten Messunsicherheit sollte Erweiterungsfaktor und gegebenenfalls zugehörige Überdeckungsinformationen und Annahmen nennen. NIST erläutert die erweiterte Unsicherheit als Vielfaches der kombinierten Standardunsicherheit. k = 2 bedeutet nicht bei jeder Verteilung und Auswertungsmethode exakt dieselbe Überdeckungswahrscheinlichkeit. Das Labor oder die verantwortliche Metrologiefachkraft sollte die eigene Angabe erklären.
Halten Sie Messwert, Einheit, Merkmalsidentität und Unsicherheitsgrundlage zusammen. Vermeiden Sie Durchmesser in Millimetern neben einer Unsicherheit ohne Einheit. Geben Sie genügend Stellen für die Entscheidung an und legen Sie das Runden fest. Bewahren Sie den ursprünglichen Wert auf, wenn die gerundete Anzeige die Grenznähe verschleiert. Verfahren, Geräte- oder Aufbauverweis sowie Teil- beziehungsweise Losidentität gehören ebenfalls in den Bericht.
5. Entscheidungsregel vor der Prüfung abstimmen
Die Zeichnung legt Spezifikationsgrenzen fest; die Entscheidungsregel beschreibt, wie aus Nachweisen eine Konformitätsaussage wird. Einfache Annahme und Annahme mit Schutzabstand sind verschiedene Vereinbarungen. ILAC G8 behandelt Entscheidungsregeln und Konformitätsaussagen; JCGM 106 den übergeordneten Rahmen. Daraus folgt keine bestimmte obligatorische Schutzbandbreite für jeden Wellenauftrag.
Vereinbaren Sie Regel, Spezifikation und Behandlung von Grenzwerten vor der Freigabe. Bei einem Schutzband sind Größe, Grundlage und binäre oder mehrstufige Ergebnisse festzulegen. Beachten Sie den Zielkonflikt zwischen falscher Annahme und falscher Zurückweisung. Eine nach innen verschobene Annahmegrenze ist keine Zeichnungsänderung: Die Produktgrenzen bleiben gleich, die für eine Annahmeaussage erforderlichen Nachweise ändern sich.
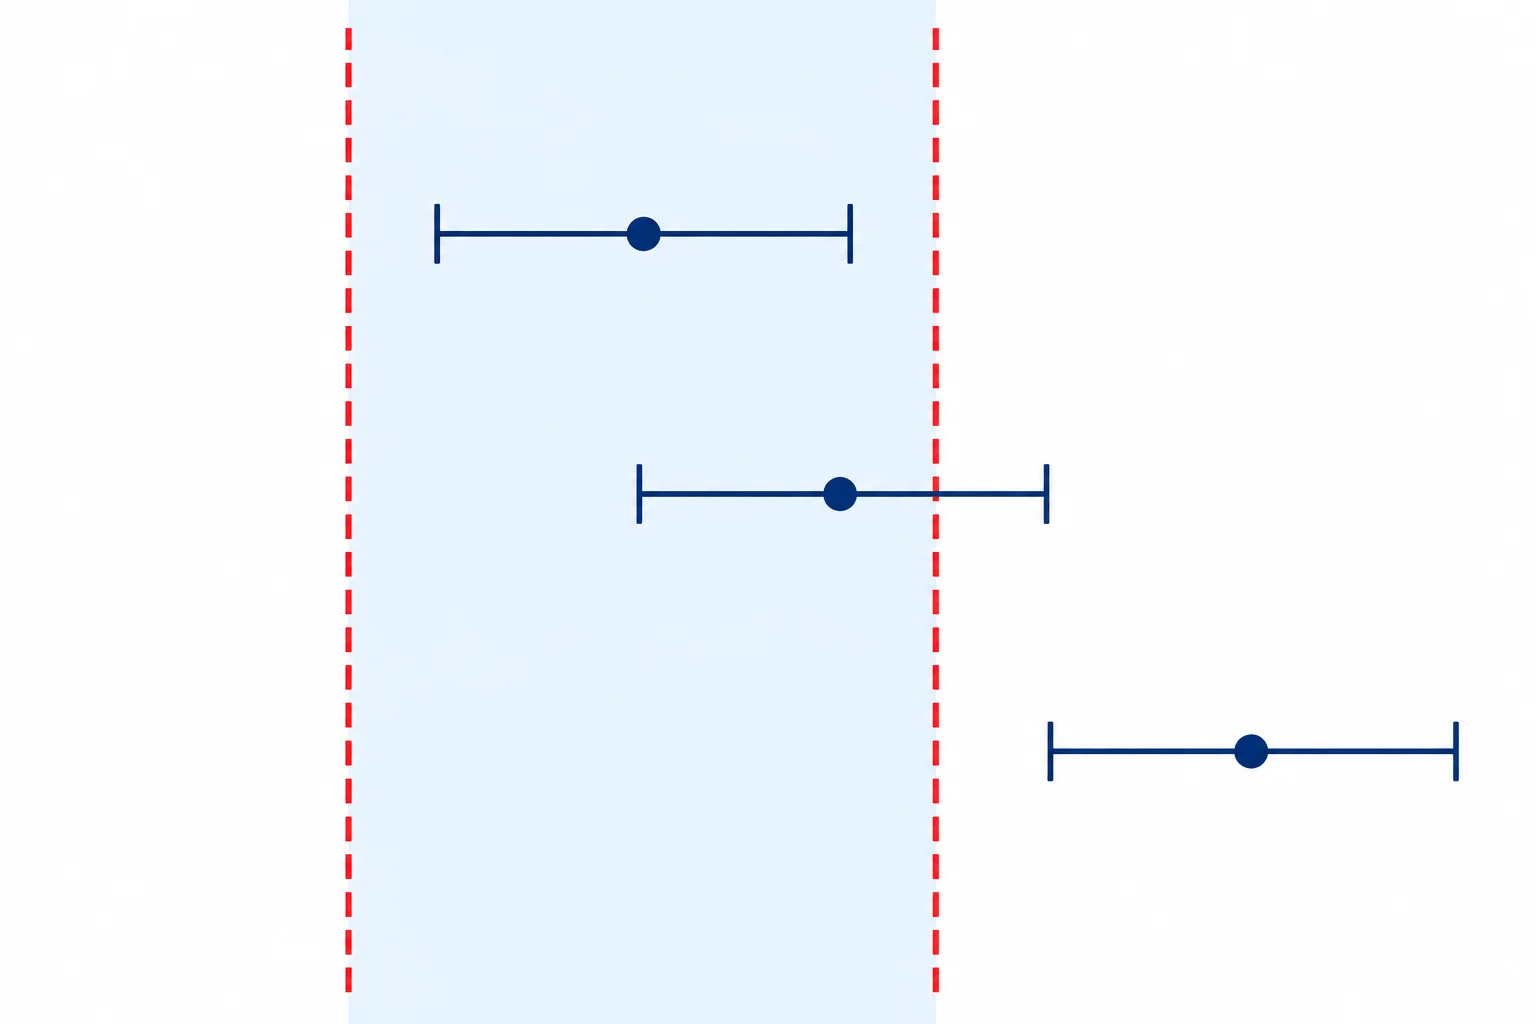
6. Ein grenznahes Beispiel durchgehen
Ein beispielhafter Sitz habe Zeichnungsgrenzen von 19.990 mm und 20.000 mm. Berichtet werden 19.999 mm mit erweiterter Unsicherheit U = 0.002 mm nach einem dokumentierten Verfahren. Das dargestellte Intervall reicht von 19.997 mm bis 20.001 mm. Sein oberes Ende überschreitet die Grenze, obwohl der zentrale Messwert innerhalb liegt.
Bei einfacher Annahme anhand des berichteten Werts kann das vereinbarte Zahlenkriterium erfüllt sein. Nach einer beispielhaften Schutzbandregel, die das vollständige erweiterte Unsicherheitsintervall innerhalb der Spezifikation verlangt, trägt es keine Annahme. Das beweist nicht, dass die Welle tatsächlich Übermaß hat. Es zeigt unterschiedliche Aussagen aus denselben Nachweisen unter verschiedenen Regeln. Kein Beispiel begründet einen universellen Risikoprozentsatz oder ersetzt den Vertrag.
| Prüfpunkte | Beispielwert oder Frage |
|---|---|
| Zeichnungsgrenzen | 19.990–20.000 mm |
| Berichteter Durchmesser | 19.999 mm |
| Erweiterte Unsicherheit | U = 0.002 mm; Grundlage separat dokumentiert |
| Dargestelltes Intervall | 19.997–20.001 mm |
| Entscheidung | Vereinbarte Regel anwenden; U nicht für eine künstliche Gutbewertung abziehen |
7. Messunsicherheit ist keine Prozessfähigkeit
Messunsicherheit beschreibt das Wissen über ein Messergebnis. Prozessfähigkeit betrifft den Fertigungsprozess im Verhältnis zur Spezifikation unter den Annahmen der gewählten Analyse. Ein fähiger Bearbeitungsprozess beseitigt keine Messunsicherheit; ein unsicherheitsarmes Verfahren garantiert keine Prozessfähigkeit. Annahmestichproben wiederum unterstützen eine Losentscheidung, nicht die Unsicherheit eines einzelnen Durchmesserwerts.
Verknüpfen Sie diese Dokumente, ohne sie auszutauschen. Der Stichprobenleitfaden erläutert Losdefinition und Auswahl; der Temperaturleitfaden Konditionierung und thermische Einflüsse. Bei einem kritischen Sitz können alle drei nötig sein: Prozessnachweise, passende Stichproben und ein Messverfahren, das die vereinbarte Konformitätsaussage unterstützt.
8. Widersprüche untersuchen, nicht auf Gutwerte hinmessen
Widersprechen sich Wareneingang und Lieferbericht, sichern Sie Originalwerte und identifizieren Sie Wellen und Messstellen genau. Vergleichen Sie Zeichnungsstände, Einheiten, Konditionierung, Reinigung, Auflagen, Messkraft, Orientierung, Auswerteeinstellungen und Korrekturen. Prüfen Sie die Gleichheit der Messgröße. Mitteln Sie keine ungleichen Ergebnisse allein deshalb, weil der Mittelwert in der Toleranz läge.
Wiederholungen müssen eine definierte Frage beantworten: Reproduzierbarkeit, ein erkanntes Aufbauproblem oder kontrollierter Vergleich mit einer geeigneteren Methode. Legen Sie Ablauf und Aufbewahrung relevanter Ergebnisse vorher fest. Bis zum ersten Gutwert weiterzumessen erzeugt Auswahlverzerrung. Kann das abgestimmte Verfahren die Entscheidung nicht klären, sperren Sie das Material und eskalieren an die benannte technische oder Qualitätsverantwortung statt die Regel stillschweigend zu ändern.
9. Nachweise bereits in der Anfrage festlegen
Die kommerzielle Prüfung sollte kritische Merkmale, geltenden Zeichnungsstand, Prüfstufe, Berichterwartungen und Entscheidungsregel benennen. Definieren Sie Unsicherheitsschätzungen für ausgewählte Messungen und die Methodenfreigabe. Klären Sie, ob externe Laborleistungen, Kundenbegleitung oder umfangreichere Berichte separat angeboten werden müssen. Diese Leistungen sind nicht automatisch Bestandteil eines üblichen Maßberichts.
| Anfragethema | Zu dokumentierende Vereinbarung |
|---|---|
| Merkmal | Kennung, Messgröße, Grenzen und Einheiten |
| Verfahren | Messstellen, Aufbau, Zustand und Auswertung |
| Nachweise | Tatsächliche Ergebnisse, Unsicherheit und Rückverfolgbarkeit |
| Entscheidungsregel | Annahmegrenze, Rundung und Zwischenkategorien |
| Eskalation | Sperrstatus, Prüfverantwortung und dokumentierte Verfügung |
Eine mögliche Ausgangsforderung lautet: „Für die benannten kritischen Sitze sind Prüfverfahren und Konformitätsregel vor Fertigung zur Prüfung vorzulegen. Ergebnis, gegebenenfalls Unsicherheitsangabe, geltende Grenzen und Verfügung dokumentieren. Die Regel nach Losprüfung nicht ohne dokumentierte Genehmigung ändern.“ Passen Sie dies an Bauteil und Vertrag an; es ist weder Zertifizierungsaussage noch vollständige Qualitätsvereinbarung.
10. Freigaben nachvollziehbar halten
Ein anderer qualifizierter Prüfer sollte die Entscheidung rekonstruieren können. Verknüpfen Sie jedes berichtete Merkmal mit Zeichnung, Teil oder Los, Verfahren und Regel. Dokumentieren Sie Ausnahmen und genehmigte Sonderfreigaben getrennt von einer gewöhnlichen Konformitätsaussage. Eine Sonderfreigabe akzeptiert eine dokumentierte Abweichung in einem autorisierten Ablauf; sie schreibt weder historische Messwerte um noch lässt sie die ursprüngliche Zeichnung rückwirkend erfüllt erscheinen.
Beherrschen Sie relevante Methodenänderungen so sorgfältig wie Zeichnungsänderungen. Andere Taststrategien, Einpassalgorithmen, Vorrichtungen oder Konditionierungen können vor dem Datenvergleich eine Prüfung erfordern. Bewahren Sie Versionen auf, damit ein späterer Widerspruch gegen die tatsächlich genehmigte Methode untersucht wird und nicht gegen das bei Reklamation zufällig aktuelle Verfahren.
Bei einer Wiederholbestellung werde ein bisher gleitender kritischer Sitz zu einem Presssitz für ein Lager geändert. Selbst bei gleichem Nenndurchmesser können Grenzen, Funktionsrisiko und Prüfnachweise wechseln. Prüfen Sie Verfahren und Regel mit dem neuen Zeichnungsstand, bevor Sie Austauschbarkeit zu früheren Lieferungen versprechen. Frühere Annahme ist hilfreiche Historie, keine automatische Validierung künftiger Anforderungen.
Der Einkauf kann Verantwortliche und Termin für diese Prüfung festlegen. Dokumentieren Sie offene Punkte vor Materialfreigabe oder Eilversand. Erfordert die Metrologie eine andere Methode, vereinbaren Sie Kosten und Terminwirkung vor Fertigung. So wird technische Unsicherheit nicht zur undokumentierten kommerziellen Konzession; die Freigabe bleibt an genehmigte Anforderungen gebunden.
Häufige Fragen
Vergrößert Unsicherheit die Zeichnungstoleranz?
Nein. Es gelten die Grenzen der maßgebenden Spezifikation. Unsicherheit unterstützt die Interpretation der Messnachweise nach vereinbarter Regel und erlaubt kein zusätzliches Material außerhalb der Grenzen.
Darf Unsicherheit von einem Übermaßwert abgezogen werden?
Nicht als automatische Korrektur. Sie ist keine bekannte vorzeichenbehaftete Abweichung. Wenden Sie begründete dokumentierte Korrekturen und anschließend die vereinbarte Regel auf die resultierenden Nachweise an.
Reicht eine kalibrierte Bügelmessschraube?
Kalibrierung ist wichtig; die Eignung hängt jedoch von Gesamtverfahren, Merkmal, Umgebung und Entscheidung ab. Prüfen Sie wesentliche Beiträge und Methodenvalidierung statt nur das Zertifikat.
Muss jedes grenznahe Ergebnis zurückgewiesen werden?
Eine allgemeingültige Antwort gibt es nicht. Folgen Sie Regel und Vertrag. Manche Vereinbarungen verlangen Sperre oder weitere Prüfung, andere eine binäre Entscheidung mit ausdrücklich akzeptierter Risikoverteilung. Erfinden Sie nachträglich keine neue Regel.
Was sollte der Einkauf zur Anfrage senden?
Zeichnungsstand, Material und Endzustand, Menge, kritische Merkmale, Prüf- und Berichtsforderungen sowie vorhandene Entscheidungsregeln. Nutzen Sie die Anfragecheckliste und kontaktieren Sie TOPSHAFT für die Zeichnungsprüfung, ohne ungeprüfte Messfähigkeiten vorauszusetzen.