
精密シャフトの検査温度:温度ならし、熱膨張、合否判定 — OEMチェックリスト
供給者では合格だった軸が受入検査では寸法過大になる場合、どちらの測定器にも明らかな故障がないことがあります。再加工を検討する前に、同じ形体、材料状態、基準温度について測定しているか確認してください。温度は検査室の壁に表示する数字ではなく、測定方法の一部です。本稿は購買、設計、品質担当者が、一律の温度ならし時間や許容温度差を設定せず、適切な管理を合意するためのガイドです。
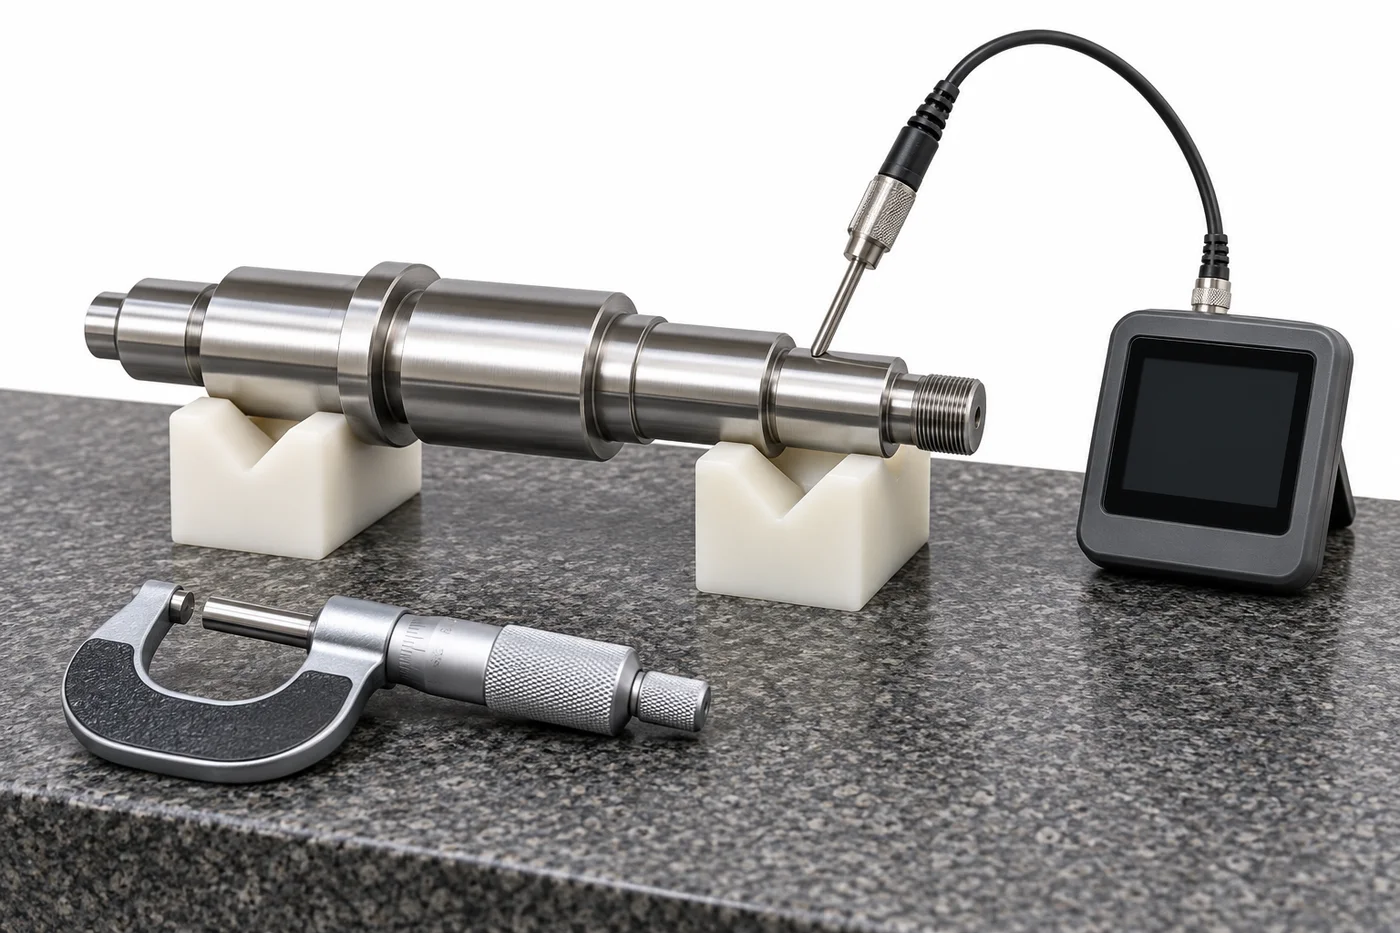
*技術説明用イメージであり、TOPSHAFTの製造写真ではありません。機器配置は説明用で、承認済み作業指示ではありません。*
寸法が何を基準にしているか定義する
まず図面要求を確認します。評価対象はどのジャーナル、肩間距離、全長でしょうか。報告値は実際の検査温度における値か、合意した基準温度へ補正した値かを明確にします。呼び径だけでは分かりません。報告書を比較する前に図面改訂、単位、材質、仕上がり状態を記録します。
ISO 1に関するNISTの解説は、幾何特性・寸法特性の標準基準温度を20 °Cとしています。これは全測定を物理的に厳密な20 °Cで行うという意味ではありません。ただし必要な正確さに関わる温度差、補正、関連する不確かさには、技術的に妥当な方法が必要です。空調設定値だけではワークの状態を証明できません。
寸法適合と使用時の挙動を区別します。基準温度で指定された軸も運転時には膨張しますが、暖かい状態の読取値だけで図面が誤りとはいえません。運転すきまは設計が別途評価します。はめあいは軸受ジャーナルの指定ガイドを参照し、寸法限界を黙って変えずに検査条件を追加してください。
熱に関わる測定系全体を把握する
ワーク、測定器、基準器、支持具、周囲の空気を関連した系として考えます。研削、洗浄、輸送直後の軸は室温と一致しないことがあります。別の棚に保管した基準器も同様です。同じ温度に到達しても、材料や構造が異なれば膨張挙動は一致するとは限りません。
温度をどこで測り、その位置が評価寸法を代表する理由を確認します。便利な位置の室温センサーでは、太い軸の内部やジャーナルが安定したことを直接示せません。一端のセンサーは長手方向の温度勾配を捉えない場合もあります。取付位置、接触方法、取扱い上の注意を検査計画で定め、重要な仕上げ面に未承認の器具を取り付けないでください。
NISTの寸法計測FAQは、温度補正が温度と熱膨張係数の両方に依存することを説明しています。根拠不明の補正値を確認する際の基本です。表示桁数が多いだけでは、温度測定、材料の仮定、測定器の補正が合否判定に十分とは証明できません。
管理条件を決める前に感度を見積もる
概算によって、温度管理の重要性を判断できます。均一に加熱された寸法について、変化の近似はdelta L = alpha × L × delta Tです。alphaは仮定した線膨張係数、Lは基準寸法、delta Tは温度差です。これは学習用近似であり、妥当性確認済み手順では実際の材料と機器を扱う必要があります。
説明だけを目的に、alpha = 12 × 10^-6毎ケルビン、直径50 mm、基準からの温度差5 Kと仮定します。推定直径変化は0.003 mm、つまり3マイクロメートルです。同じ仮定で長さ500 mmなら約0.030 mm変化します。これらは特定鋼種の仕様でも、公差の推奨でも、検査値から一定量を引いてよいという指示でもありません。
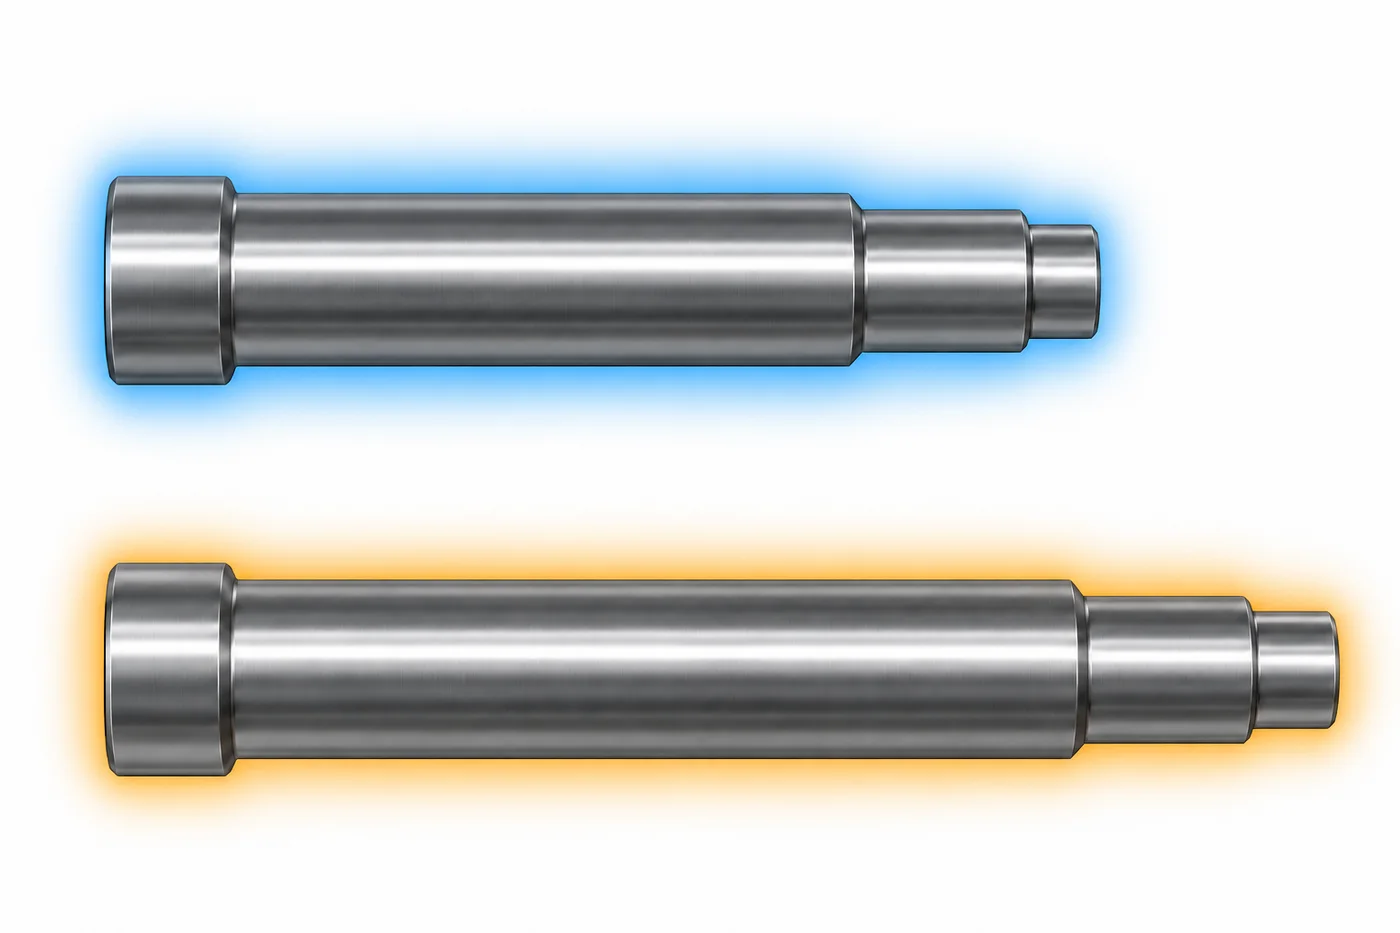
*熱膨張の概念図です。見た目の差は誇張してあり、寸法尺度や材料の膨張係数を表していません。*
推定温度感度を実際の公差と目標測定不確かさに比較します。ある形体では無視できる変化も、別の形体では重要です。全長だけで管理条件を選ばないでください。小さい軸受座に厳しい公差があり、全長には比較的大きな余裕がある場合もあります。重要特性ごとに検討し、理由を記録します。
一律の待ち時間ではなく温度ならしを管理する
温度ならしとは、予定した測定に適した十分安定した条件を作ることです。すべての軸を任意の30分間ベンチに置くことではありません。寸法、材料、初期温度、包装、気流、支持状態、必要な不確かさが影響します。一律の時間は不必要に高コストになるか、技術的に不足する場合があります。
担当計測部門と実用的な測定開始基準を合意します。ワーク温度、所定時間中の安定性、関連基準との比較、不確かさ評価で根拠を持つ限界などを含められます。部品群と測定方法についてその基準を実証します。実際の条件を記録してください。「温度ならし済み」のチェックだけより観測内容の方が役立ちます。
加工直後の部品が知らないうちに最終検査に入らないように順序を計画します。受入、温度ならし、測定可能な部品の場所を区別します。仕上げ面を保護しつつ部品と状態を識別します。工程の滞留は日程や方法を見直すきっかけであり、暖かいまま測って後で差が消えると想定する未記録の判断につなげてはいけません。
測定中の外乱を減らす
温度ならし状態は永久ではありません。機械の近くへ移動する、温かい支持具に置く、ジャーナルを長く持つことで条件が変わります。承認された安全・表面保護指示に従い、不要な取扱いを減らす測定順序にします。手袋だけで定量的な断熱性能が得られると想定しないでください。
読取値が止まるまで同じ場所に繰り返し触れるのではなく、計画した順序で繰返し性を確認します。時間経過、作業者の取扱い、測定方向、ゼロ再設定との関係を観察します。温度ドリフトと、位置合わせ、測定力、汚れなどの原因を区別する手掛かりになります。傾向は調査すべき証拠であり、それだけで原因を確定できません。
長い軸や異種材料の測定構成では、温度ならし・測定中の支持方法による影響を検討します。計測担当者は物理的構成と数学的補正の両方を評価します。支持具、測定順序、基準器位置の変更では、測定器型式や公称温度設定が同じでも方法の再検討が必要な場合があります。
補正を使う前に文書化する
自動温度補正は有効な測定を助けますが、何を補正しているかの理解は不可欠です。材質設定、温度入力、基準温度、機器構成、該当ソフトウェア版を確認します。メーカー指示と承認手順に従ってください。測定器のスケールを補正するからといってワークも補正するとは限りません。
生の値、補正値、または両方のどれを報告するか記録します。係数の出典、承認された制限など、補正を再現できる情報を残します。材質や供給状態が変われば仮定が妥当か再検討します。無関係な合金の係数を転用すると、数字が整った報告書でも信頼性は低下します。
温度測定も機器レビューに含めます。センサー分解能、校正情報、位置、接触の良否、応答は読取値の有用性に影響します。空気を正確に測るセンサーが狭いジャーナルの接触測定にも適するとは限りません。用途を定義し、測定系が寸法結果に主張する不確かさを支えられるか評価します。
温度勾配がある軸全体を、既知の均一温度と見なして補正してはいけません。単純な径補正では真円度、真直度、振れの適合も証明できません。これらは測定構成と方法全体に依存します。軸の振れガイドを使い、幾何評価と温度方針を分けて定義します。
実用的な検査合意を作る
次のチェックリストで発注前に責任を割り当てます。案件固有の要求を記入し、一般的な合否規格として扱わないでください。供給者の最終検査と顧客の受入検査を、比較可能な証拠で不一致を調査できる程度に整合させます。
| 項目 | 生産前の合意 | 残す証拠 |
|---|---|---|
| 基準条件 | 適用図面、単位、基準温度 | 承認図と検査計画 |
| 材料根拠 | 材種、状態、使用係数の出典 | 材料識別と計算仮定 |
| 温度ならし | 検証済み開始基準と取扱方法 | 観測温度、時間、状態 |
| 機器 | 測定器、基準器、センサー、補正範囲 | 識別番号、設定、関連校正状態 |
| 結果 | 測定位置、方法、生値か補正値か | 検査記録と必要な不確かさ |
| 合否 | 合意した判定ルールと相談経路 | 承認された処置と根拠 |
*説明用の配置です。空欄の表示・用紙は測定値、校正証明書、顧客の結果を表しません。*
再加工前に境界付近の結果を解決する
限界近くの値に対して、合格するまで整合しない報告値を平均してはいけません。部品識別、測定位置、表面状態、機器設定、温度基準を先に確認します。合意した安定条件で適切に再測定します。調査の追跡性のため、元の記録と再測定値を一緒に保管します。
合否は作業者の好みでなく、合意した判定ルールと該当する不確かさの扱いに従います。境界結果の扱いが発注条件にない場合、出荷や再加工前に品質・設計部門へ相談します。温度を理由に、本当に不適合な形体を自動的に合格にしてはいけません。
測定基準に争いがある間は不可逆な加工を避けます。ジャーナルを数マイクロメートル除去すると、はめあい、表面粗さ、被膜代、後工程に影響する場合があります。承認変更が必要なら図面改訂・変更管理ガイドを参照します。非公式な検査の不一致が未記録の設計変更にならないよう処置を記録します。
RFQと受入検査をつなぐ
見積段階で、測定条件に特に敏感な合否特性を明示します。検査工程案と、契約範囲に含む外部測定サービスの説明を求めます。「精密製造」という一般表現だけで恒温室、特定のセンサー性能、認定サービスを想定してはいけません。必要な証拠と商務上の責任を明確に確認します。
受入検査では合格証だけでなく承認条件が必要です。軸、供給者報告、顧客確認の追跡性を維持します。輸送で環境が大きく変わる場合、受入側でも適切な測定状態を確立します。初品検査ガイドは、定期納入前の初回比較を整理するのに役立ちます。
継続注文でも、材料、測定器、配置、検査外注先などの重要な変更後は見直します。承認仮定を双方で参照可能にします。納期短縮の代替測定法は、使用前に元の要求に照らして評価します。商務上の緊急性によって基準温度、判定ルール、出荷承認の証拠を黙って変更してはいけません。
OEM購買担当者のよくある質問
すべての軸を20 °Cの部屋で測る必要がありますか?
必ずしもそうではありません。基準条件と必要な正確さにより管理や妥当な補正を決めます。室名表示だけではワーク、測定器、基準器が適切な状態とは証明できません。検証済み方法を用い、証拠を残します。
検査前にどれだけ安定させればよいですか?
一律の時間はありません。部品群、初期状態、測定方法に合う開始基準を定義・実証します。寸法、材料、包装、必要な不確かさで時間は変わります。任意の待ち時間で妥当性確認を置き換えないでください。
全シャフトに同じ膨張係数を使えますか?
いいえ。実際の材料根拠と係数の適用性を確認します。本稿の例示値は推奨データベース値ではありません。係数の不確かさが重要なら、正確な定数と見なさず評価に含めます。
校正証明書があれば温度の影響はなくなりますか?
いいえ。校正情報は重要ですが実使用条件も重要です。測定器、基準器、温度入力を一つの系として確認します。測定器、ワーク、両方のどれを補正するか把握し、承認指示に従います。
供給者は生の寸法と補正寸法のどちらを報告すべきですか?
生産前に合意します。補正を使うなら基準条件を識別し、検討できる仮定と入力を保持します。両方の報告は調査に役立ちますが、合否基準は検査計画と整合し曖昧であってはいけません。
温度に敏感なRFQには何を送りますか?
図面改訂、重要特性、材質・仕上がり状態、公差、必要証拠、指定判定ルールを提示します。温度ならしと測定方法案の説明を求めます。精密軸RFQチェックリストから技術資料一式を整理できます。
温度を共通の要求にする
目的はすべての検査を複雑にすることではありません。形体、公差、判断に比例した管理を行います。基準条件を合意し、測定方法を検証し、結果を説明できる記録を残します。明確な温度方針によって同じ軸寸法を議論でき、設計変更、運転挙動、測定不確かさを混同せずに扱えます。