
シャフトの表面仕上げ: 機能面の粗さ、研削、コーティングを指定する方法
表面仕上げは、精密シャフトの表面仕上げではありません。ベアリングのフィット感、シール性能、摩擦、摩耗、コーティングの密着性、アセンブリの一貫性に影響を与える可能性があります。同時に、すべての表面に 1 つの厳しい仕上げ要件を適用すると、機能が改善されずにコストが増加する可能性があります。
有益な質問は、単に「このシャフトの Ra はどれくらいにすべきですか?」ということではありません。それは、どの個々の表面が機能を果たすのか、完全な製造ルートの後にどのような状態が必要なのか、そしてその状態はどのようにチェックされるのかということです。このガイドは、エンジニアリング チームと調達チームがその疑問をより明確な図面要件に変えるのに役立ちます。
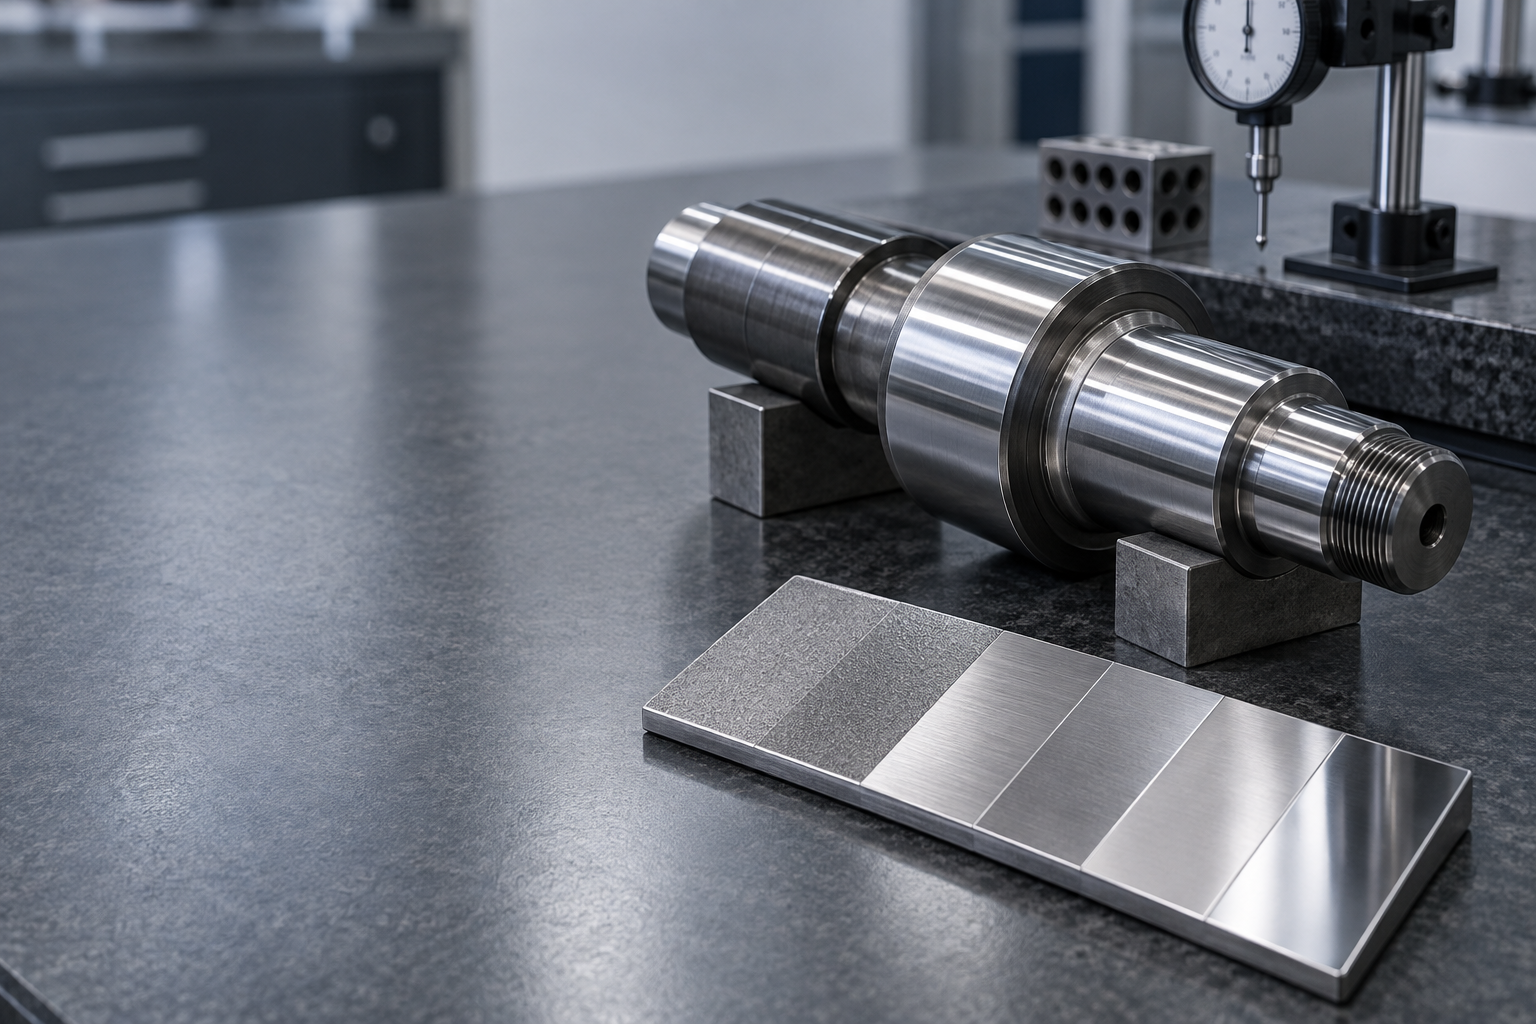
表面仕上げは機能要件です
同じシャフト上の異なるゾーンでは、非常に異なる表面状態が必要になる場合があります。ベアリングジャーナル、シール走行ランド、圧入径、ねじ部、非機能旋削体は、必ずしも同じ加工や粗さの値を必要とするわけではありません。
まず、インターフェイスとそれが管理するリスクを特定します。ベアリング シートは、意図したフィット感と回転をサポートする必要があります。シールランドには、シール設計と互換性のある表面が必要です。化粧領域または非接触領域には、安全でバリのない機械仕上げのみが必要な場合があります。これにより、一般的なメモが重要な部分を曖昧にしたまま、リスクの低い領域を過剰に指定することを防ぎます。
Ra は便利ですが、完全な仕様ではありません
Ra は、広く使用されている平均粗さパラメータです。これは吹き出しの便利な部分ですが、機能面に影響を与える可能性のあるすべての機能を説明しているわけではありません。形状、うねり、加工レイ、方向性マーク、局所的な損傷、バリ、またはその表面とシャフトのデータム軸との関係を独立して制御することはありません。
これらの要素が重要な場合は、個別に述べてください。たとえば、仕上げコールアウトを適切な直径公差および幾何学的制御と組み合わせます。シール界面において機械加工マークの方向が重要な場合は、図面または合意された仕様でその要件を明確にしてください。エンジニアリング システムで採用されている粗さの規則と単位を使用し、その値が処理の前後に適用されるかどうかを確認します。
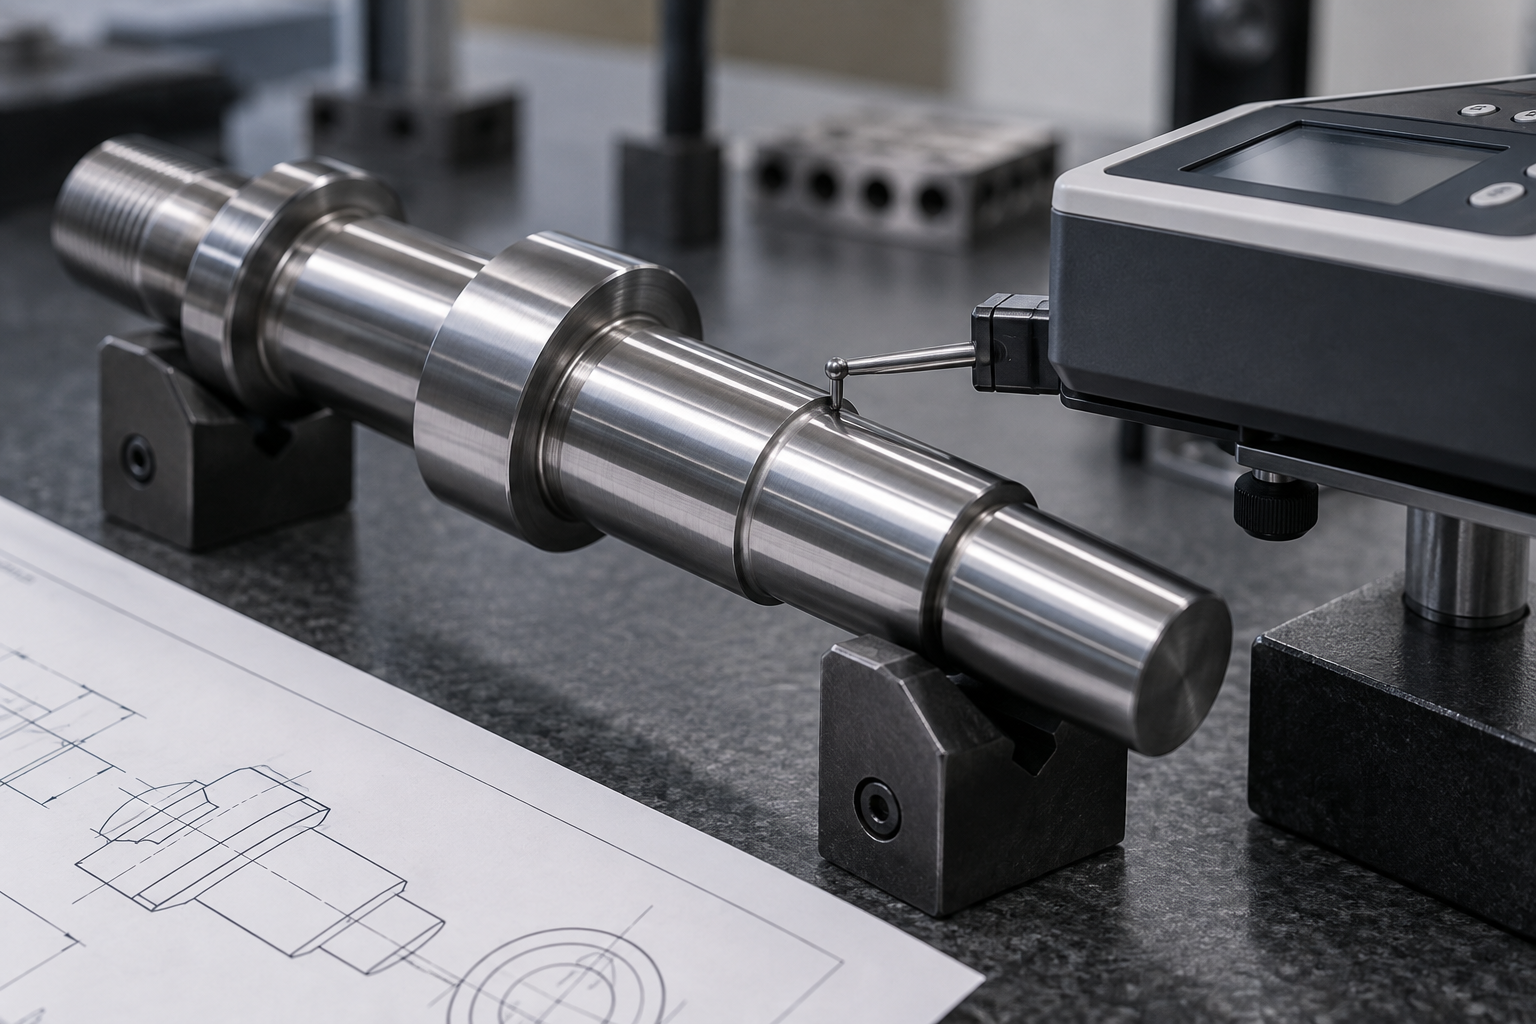
ベアリングジャーナル: フィット感、形状、粗さを一緒に考慮する
ベアリングジャーナルの場合、呼び径と Ra 値を単独で検討すべきではありません。ベアリングの配置、荷重、速度、組み立て方法、および必要な保持力は、ジャーナルが実行しなければならないことに影響します。直径公差はフィット範囲を制御します。アセンブリが制御された回転を必要とする場合、真円度、円筒度、または振れが重要になる場合があります。表面状態は着座と組立をサポートします。
すべてのジャーナルにわたって一般的な終了値をコピーすることは避けてください。実際のベアリングと荷重ケースに関するベアリングサプライヤーのガイダンスを確認し、その決定を測定可能な図面要件に変換します。ショルダー面、逃げ半径、リードイン面取りも見直してください。直径が正しく仕上げられていても、ベアリングが位置決め機能にしっかりと固定できない場合は、組み立てに問題が生じる可能性があります。
シール走行面には滑らかな外観以上のものが必要です
表面は明るく見えることがありますが、動的なシールには適していません。シールの性能は、粗さプロファイル、うねり、撚り方向、硬度、コーティング状態、仕上げ後に生じる損傷によって影響を受ける場合があります。シールメーカーの推奨は、特定のシールの材質、速度、圧力、潤滑剤、温度の必要条件を示すものです。
全体的なメモに頼るのではなく、図面上でアザラシの土地を特定します。必要な箇所のみ仕上げを定義し、取り扱いによる損傷から保護し、処理後の状態を明確にします。スパイラルリードなしまたは指向性テクスチャ要件が適用される場合は、明示的に指定し、メーカーと合意する必要があります。
旋削だけで十分な場合と研削が必要な場合
研削が旋削よりも自動的に優れているわけではありません。フィーチャーに必要なサイズ、表面状態、形状を達成できる場合には、適切に制御された旋削プロセスが適切である可能性があります。研削は、より緻密な形状、より低い粗さ、硬化した表面、または熱処理後の最終修正が必要な場合に検討されることがよくあります。
ルートは、デフォルトのプロセス ラベルではなく、関数に従う必要があります。材料の状態、在庫の許容値、熱処理の歪み、機能のアクセスのしやすさ、数量、検査方法を考慮します。測定可能な結果を定義せずに「研磨仕上げ」と呼ぶと、見積もりが不明確になる可能性があります。不要な研磨工程を省略すると、付加価値が得られずにコストが増加する可能性があります。
コーティングと処理により最終要件が変わる
メッキ、熱処理、窒化、黒色酸化、リン酸塩処理、その他の処理により、表面の寸法、質感、硬度、摩擦、腐食挙動が変化する可能性があります。図面では、寸法と仕上げが処理前、処理後、またはその両方に必要かどうかを明確にする必要があります。
コーティングされた機能直径の場合、最終的な寸法条件を定義し、処理後にマスキング、研磨、研磨、または保護する必要がある領域を特定します。コーティングの厚さのばらつき、後工程の機械加工、生産前の検査の証拠、特にはめあい、シール、摺動面について話し合います。
シャフトの表面仕上げ吹き出しの図面チェックリスト
図面を公開したり見積もりを依頼したりする前に、次の点を確認してください。
- 各機能面を識別します: ベアリング ジャーナル、シール ランド、はめあい、スライディング ゾーン、ねじ山、または非機能本体。
- 表面仕上げパラメータ、値、単位は必要な場合にのみ記載します。
- アセンブリのパフォーマンスに影響を与える場合は、直径、データム、および幾何学的な制御を個別に定義します。
- 必要なレイ方向、スパイラルリードなしの状態、バリの制限、またはエッジの破損に注意してください。
- コールアウトを熱処理、コーティング、メッキの前に適用するか後に適用するかを指定します。
- マスキング、後処理の研削、研磨、または保護の要件を特定します。
- 最初の物品に必要な検査方法と記録された特性に同意します。
よくある質問
Ra 値が低いほどシャフトにとって常に優れているのでしょうか?
いいえ。粗さの値が低いと追加の処理が必要になる可能性があり、実際の機能が向上しない可能性があります。正しい値は、嵌合部品、荷重、潤滑、シールまたはベアリングのガイド、材料の状態、および組み立て方法によって異なります。
1 つの一般的な仕上げノートでシャフト全体をカバーできますか?
非機能領域に使用できますが、重要なゾーンは個別に呼び出す必要があります。一般的な注意事項では、シールランド、ベアリングシート、および化粧旋盤ボディの違いが隠れてしまうことがあります。
表面仕上げはコーティングの前または後に指定する必要がありますか?
アセンブリにとって重要な条件を述べます。コーティングや処理によって機能面が変化する場合は、最終的な要件を指定し、それを達成するために必要な中間プロセス条件を明確にします。
シャフトの図面を確認する準備はできましたか?
図面と要件を送信して、嵌合界面、材料、処理、数量、および重要な表面領域を記入してください。 TOPSHAFT では、実際の製造に関する議論に必要な情報を確認できます。