
シャフトキー溝の指定方法: 寸法、公差、および検査
シャフトのキー溝は、単なるフライス加工されたスロットではなく、トルクを伝達する機能です。その幅、深さ、長さ、位置、エッジの状態、相手ハブとの関係はすべて、組み立て、キーのフィット感、荷重伝達に影響します。明確な図面により、サプライヤーはどの規格、基準システム、または検査方法が適用されるかを推測する必要がなくなります。
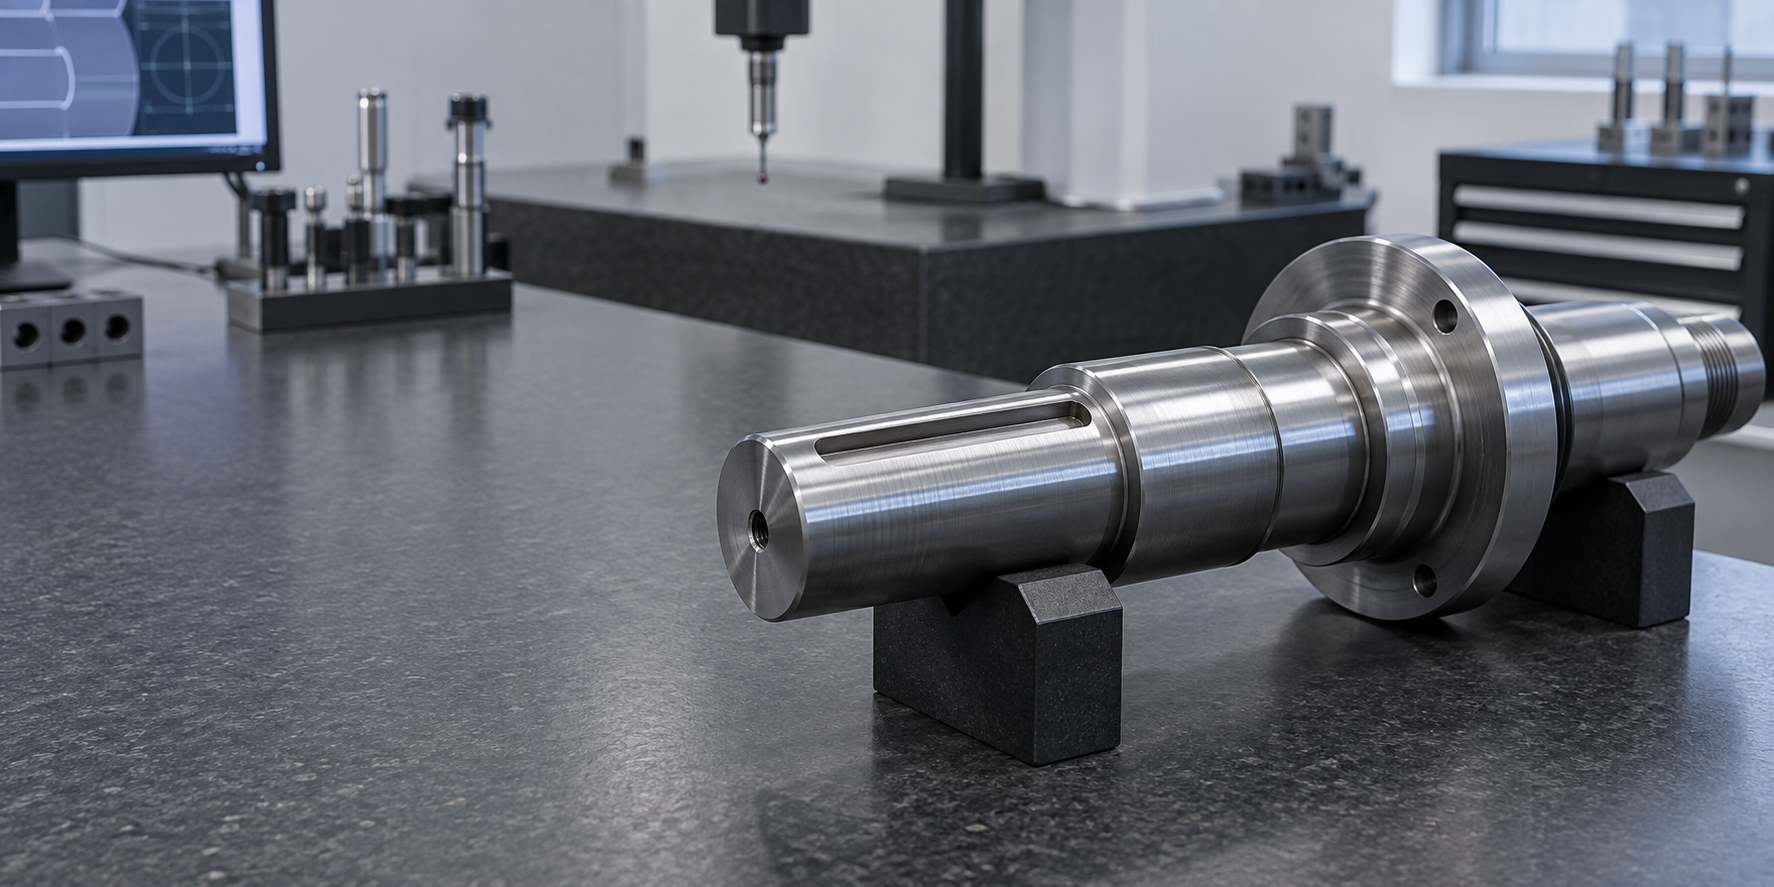
嵌合ハブとキー規格から始めます
シャフトキー溝は、キーおよびハブキー溝と一緒に定義する必要があります。まず、キーの種類、公称シャフト直径、ハブの形状、トルクの方向、使用荷重、および適用される規格を特定します。 ISO、DIN、ANSI、および顧客固有のシステムでは、さまざまな寸法と公差規則を使用できます。関連するサイズや図面リビジョンのない標準名は依然としてあいまいなままである可能性があります。
キーがスライド アセンブリであるか、より緊密な嵌合であるか、または制御された干渉状態の一部であるかを述べます。シャフトの特徴だけではなく、完全なアセンブリによって、何を制御する必要があるかが決まります。
幅、深さ、長さを明確に定義する
少なくとも、使用可能な吹き出しにより、公称キー溝幅、半径方向深さ、軸方向長さ、および寸法参照が識別されます。フィーチャーに機能的な位置がある場合は、視覚的なスロット形状に依存しないでください。
図面では、キー溝の端が平らであるか、カッター端が丸みを帯びているか、振れクリアランス、または肩への指定された移行部分があるかどうかも明確にする必要があります。長さが肩、端面、またはデータム平面から始まる場合は、その関係を直接示します。これにより、ハブの位置が保護され、正しいキー溝が間違った軸方向位置に加工されるのを防ぎます。
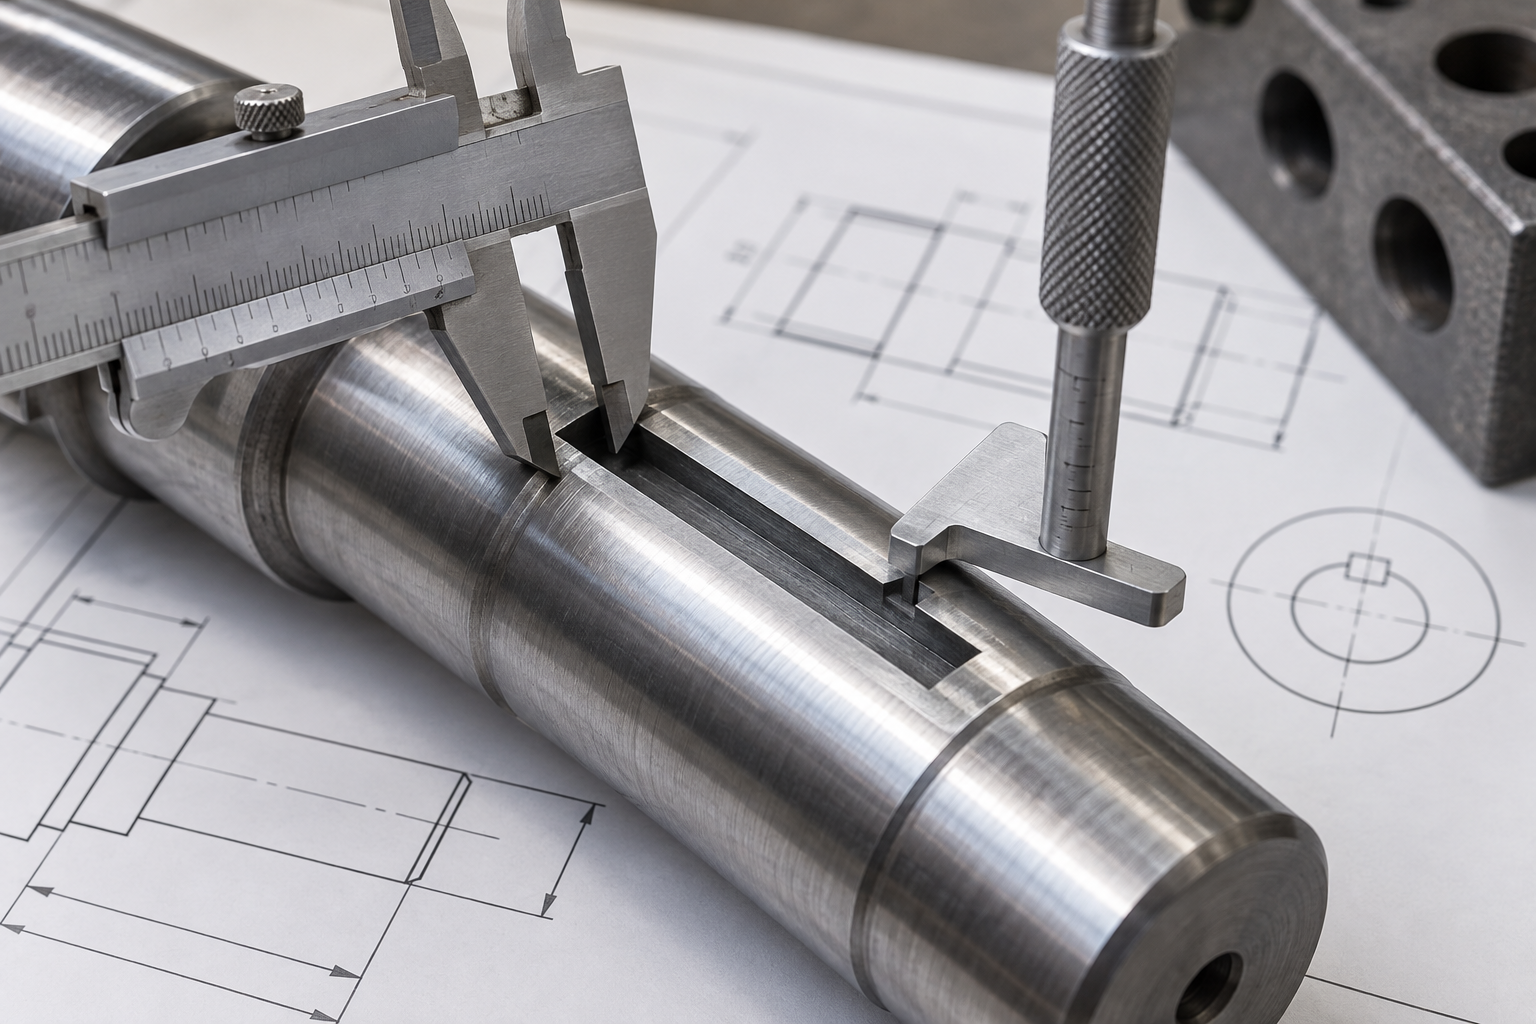
機能要件に合わせて許容値を設定する
通常、キー溝の幅はキーのフィット感に最も直接関係する機能ですが、制御できるのはそれだけではありません。深さは、キーシェアがシャフトおよびハブとどのように接触するかに影響します。位置は組み立てられたハブの位置に影響します。表面の状態やバリは、取り付けと着座の両方に影響を与える可能性があります。
公差を選択するには、該当する規格または管理されたアセンブリ要件を使用してください。より正確に見えるからといって、より厳しい値を適用することは避けてください。不必要な公差は、トルク伝達や組み立てのパフォーマンスを向上させることなく、機械加工や検査のコストを増加させる可能性があります。
回転方向が重要な場合、たとえば、キー溝がローター、カム、タイミング フィーチャー、センサー ターゲットの位置を揃える場合など、データム フィーチャーとの角度関係を定義します。制御されていないリファレンスからクロック供給されている場合、名目上正しいスロットでも機能的に間違っている可能性があります。
形状に適合する製造方法を選択する
シャフトのサイズ、材質、生産量、アクセスおよび指定された形状に応じて、フライス加工、ブローチ加工、溝加工、成形またはその他のプロセスが使用される場合があります。図面は結果を定義するものであり、アプリケーションでプロセス自体が必要でない限り、プロセスを強制するものではありません。
硬化または熱処理されたシャフトの場合、キー溝を処理前に機械加工する必要があるか、処理後に機械加工する必要があるか、またはその後に仕上げ加工を行う必要があるかを検討してください。順序は、歪み、バリの除去、エッジの状態、および最終的な寸法に影響を与える可能性があります。
エッジ状態とバリ取りを確認する
キー溝の周囲の鋭いエッジは、キーを損傷したり、組み立ての干渉を引き起こしたり、緩んだ材料を回転システムに放出したりする可能性があります。機能エッジで制御された切断が必要な場合、または嵌合コンポーネントで鋭いコーナーが必要な場合、一般的な「バリを除去する」という注意事項では不十分な場合があります。
スロットの開口部と端のエッジの状態を確認します。コーティング、熱処理、または研削後にキー溝に隆起した物質が存在しない必要がある場合は、その状態を明記し、そのチェック方法に同意してください。
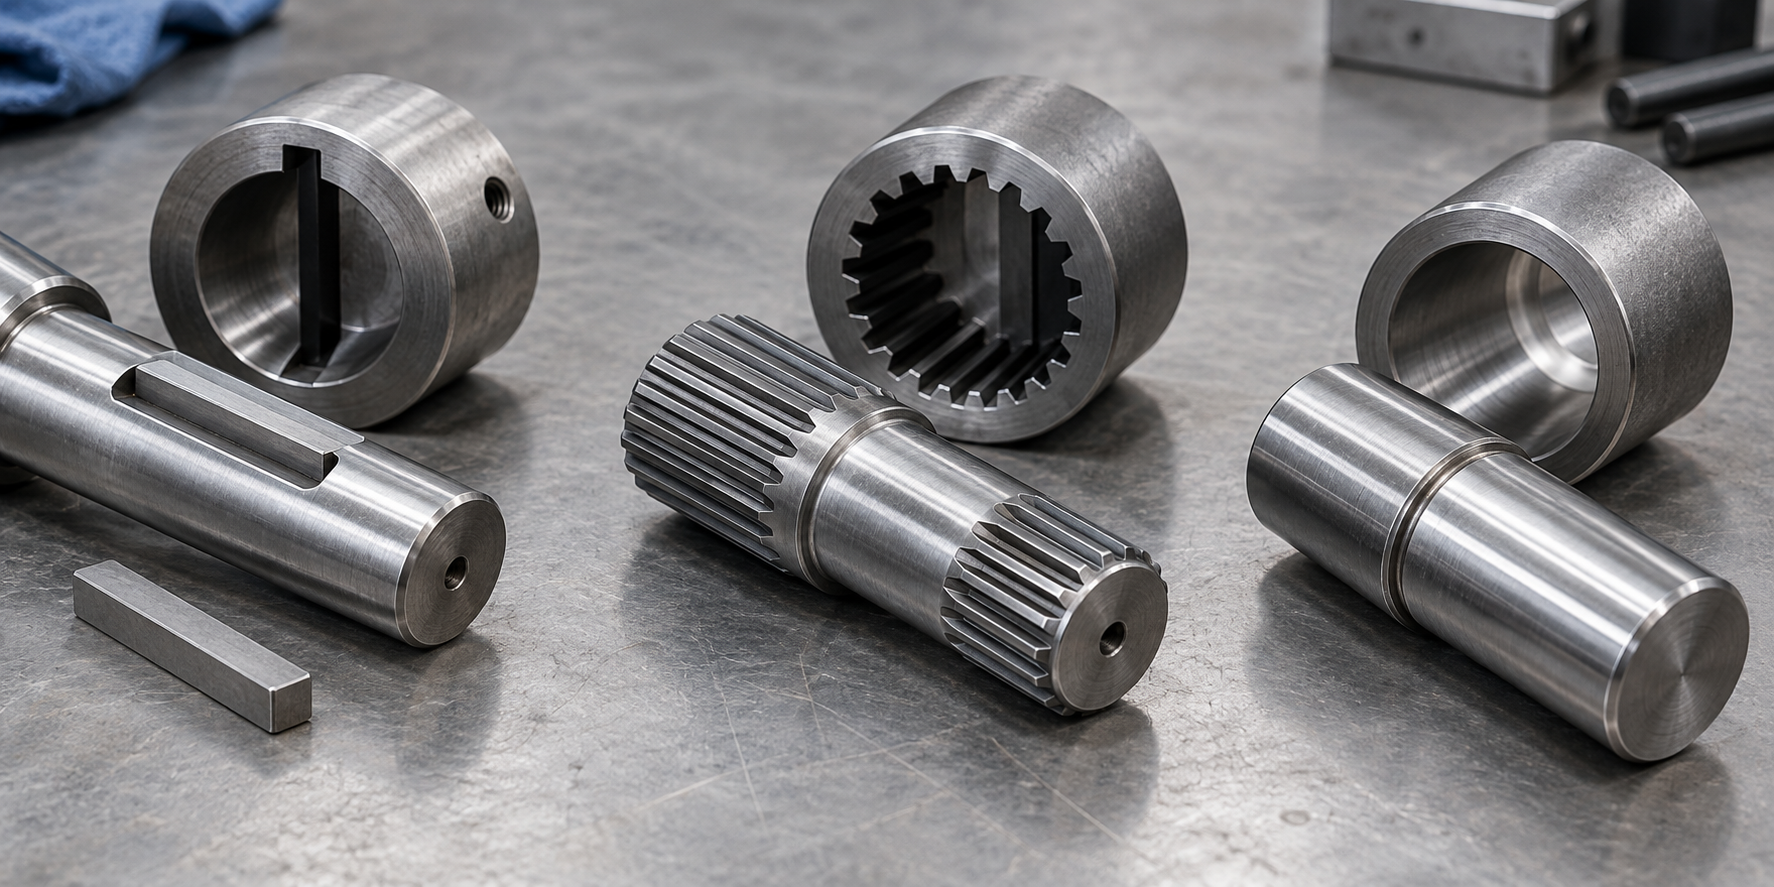
最初の記事の前に検査を計画する
検査は図面で使用されているものと同じ参照に従う必要があります。幅は、校正されたゲージ、ノギス、または適切な計測方法で測定できます。深さと軸方向の位置には独自のアプローチが必要です。方向が重要な場合、検査ではキー溝を定義されたデータム軸、面、またはフィーチャーに関連付ける必要があります。
最初の記事では、キー溝の幅、深さ、長さ、軸方向の位置、角度方向、エッジの状態、および関連するシャフトの直径または振れの要件など、どの結果を記録する必要があるかについて合意します。これにより、個々のスロットだけでなく、実際のアセンブリに役立つ検査記録が保持されます。
シャフトキー溝描画チェックリスト
- 該当するキーおよびキー溝の規格(関連するサイズを含む)。
- キー溝の幅、深さ、軸方向の長さ(単位と公差付き)。
- 軸方向の位置を確立するデータム、ショルダー、または端面。
- 必要に応じて、フラットエンド、アールエンド、および遷移ジオメトリ。
- クロック時における機能基準に対する角度方向が重要です。
- 材料、熱処理、コーティングおよび必要なプロセス順序。
- エッジブレイク、バリ取り、および表面状態の要件。
- 初品検査ポイントと必要な受入証拠。
よくある質問
シャフトのキー溝は規格に従う必要がありますか?
通常、はい。正しい規格とサイズを参照することで、サプライヤーは共通の出発点を得ることができます。図面では、プロジェクト固有の公差、位置、またはエッジ条件の要件を定義する必要があります。
重要な寸法はキー溝の幅だけですか?
いいえ、深さ、軸方向の位置、端部の形状、向き、バリの状態はすべて、組み立てられたシャフトとハブのフィット感と機能に影響を与える可能性があります。
熱処理後にキー溝を追加できますか?
可能かもしれませんが、ルートは硬度、形状、最終要件によって異なります。必要な最終条件を特定して、生産前に製造シーケンスをレビューできるようにします。
キー溝の図面を確認する準備はできましたか?
シャフト直径、嵌合ハブまたはキーの情報、材質、数量、および重要な組み立て条件を 図面と要件を送信 してください。 TOPSHAFT では、実際の製造に関する議論に必要な情報を確認できます。