
Contrôle Du Premier Article Pour Arbres Sur Mesure : Checklist D’Approbation OEM
Le contrôle du premier article pour arbres sur mesure relie vos exigences de plan à des échantillons identifiables et à des résultats consignés. Avant d’autoriser la production, vérifiez les révisions, les preuves matière, la géométrie fonctionnelle, les opérations finales et les écarts non résolus. Un échantillon qui s’assemble correctement ne prouve pas que toutes les exigences ont été vérifiées.
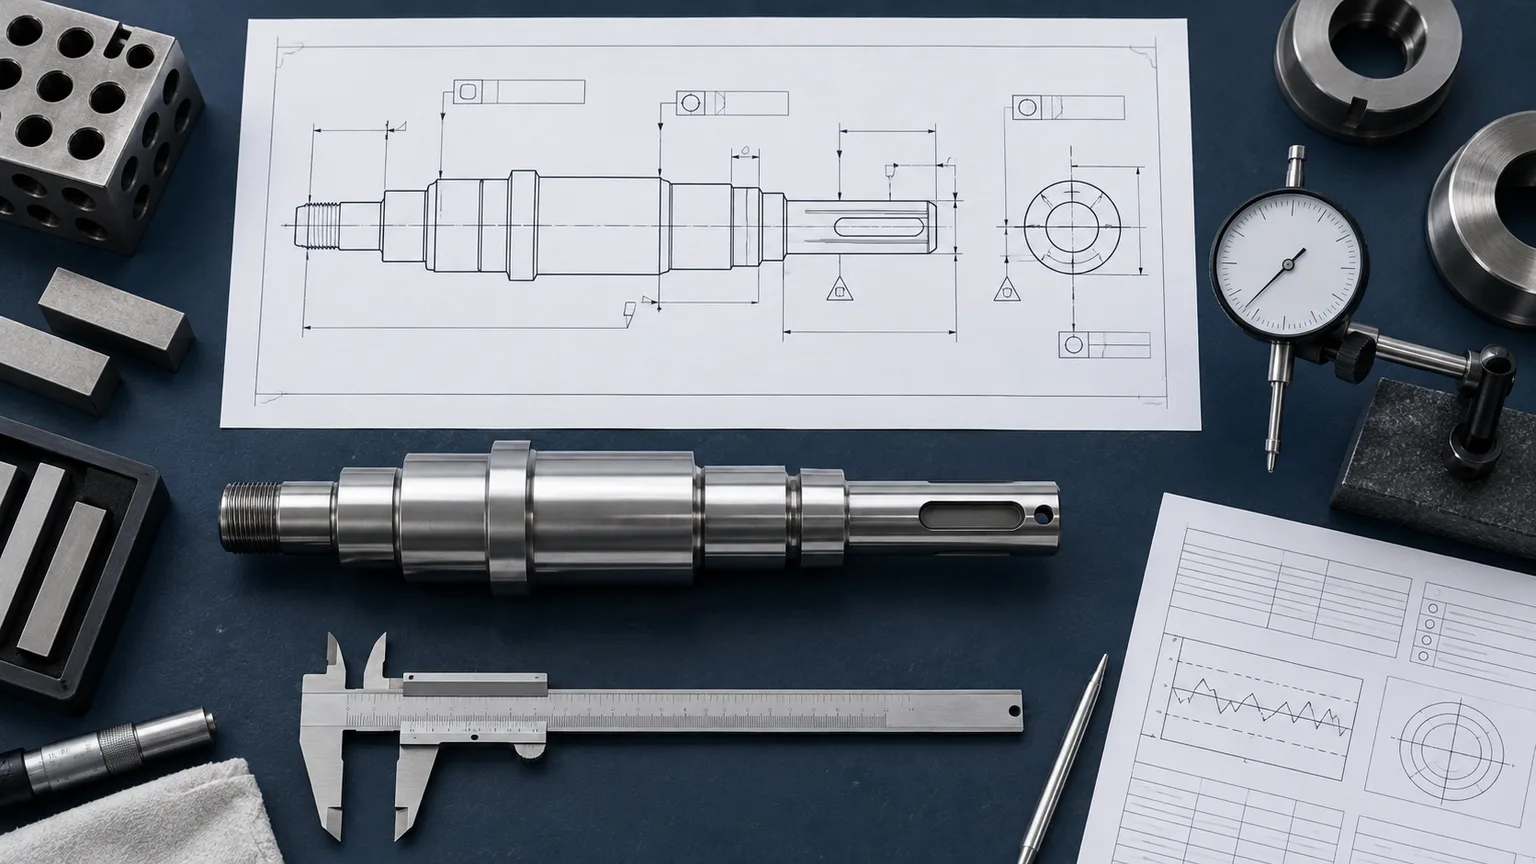
Illustration : relier l’échantillon, le plan et le programme de contrôle. Le plan représenté n’est pas une spécification de fabrication.
1. Définir Ce Que Vous Approuvez
Votre approbation doit identifier l’échantillon fourni et le périmètre de l’autorisation.
Déterminez si vous approuvez la conformité dimensionnelle, le fonctionnement en assemblage, une gamme de fabrication ou plusieurs livrables distincts. Ces décisions demandent des preuves différentes. Un rapport dimensionnel ne démontre pas l’endurance sous charge. Un essai d’assemblage ne confirme ni la composition chimique ni les propriétés sous la surface.
Distinguez l’acceptation du prototype de l’autorisation de production. Un prototype peut utiliser des montages temporaires, un brut différent ou des finitions supplémentaires. Ces différences ne sont pas nécessairement inacceptables. Vous devez toutefois les comprendre avant d’utiliser cet échantillon comme référence pour des commandes répétées.
Consignez la quantité de production prévue et la fréquence d’approvisionnement. Vérifiez si l’échantillon provient de conditions représentatives de la production. Demandez au fournisseur d’expliquer les différences pertinentes entre sa fabrication et la gamme prévue pour les séries suivantes.
Évitez les consignes vagues comme « envoyer un échantillon pour approbation ». Définissez les preuves nécessaires et la personne habilitée à autoriser la production.
2. Figer Le Plan Et Les Exigences Associées
Vous ne pouvez pas évaluer fiablement un premier article sans une référence d’exigences convenue.
Consignez la référence de pièce, l’indice et la date du plan ainsi que les unités applicables. Incluez les spécifications citées, les exigences de commande et les clarifications approuvées. Déterminez quel document prévaut en cas de divergence entre modèle CAO et plan.
Examinez les tolérances générales et les notes, pas seulement les caractéristiques cotées individuellement. Une brève note peut imposer une matière, un état des arêtes ou un traitement final. Les exigences extérieures au plan principal doivent également avoir une méthode de vérification traçable.
Utilisez une liste numérotée des caractéristiques ou un plan repéré pour relier les exigences aux lignes du rapport. Conservez les mêmes identifiants dans le rapport, les justificatifs et les demandes de dérogation.
Distinguez une exigence omise d’un résultat non conforme. Aucune des deux situations ne doit disparaître dans une cellule vide. Signalez explicitement les caractéristiques inaccessibles, non mesurées ou contrôlées en sous-traitance et leur mode de résolution.
Votre checklist de demande de devis pour arbres de précision doit établir cette référence avant la commande des échantillons.
3. Relier Chaque Résultat À Un Échantillon Identifiable
Un résultat de contrôle n’est utile que si vous pouvez identifier la pièce concernée.
Convenez d’un marquage ou d’une identification des échantillons qui ne détériore pas les surfaces fonctionnelles. Utilisez la même identification sur l’emballage, le rapport et les documents justificatifs.
Lorsque plusieurs échantillons sont livrés, exigez des résultats distincts si le périmètre convenu le prévoit. Une moyenne inexpliquée peut masquer des différences entre pièces. Ne supposez pas qu’un rapport représente tous les échantillons de la boîte.
Identifiez le lot de fabrication ou une autre référence de traçabilité convenue. Si nécessaire, reliez-le aux certificats matière et aux documents de traitement. Adaptez cette chaîne à l’application et au contrat, sans imposer une sérialisation inutile.
Les photographies aident à confirmer l’identité et l’état visible. Elles ne remplacent ni les mesures dimensionnelles ni les justificatifs matière. Demandez-les comme preuves complémentaires, pas comme démonstration du respect des tolérances.
4. Examiner La Géométrie Fonctionnelle Avant L’Aspect
Votre examen doit privilégier les éléments qui positionnent, transmettent les efforts, retiennent les composants ou assurent les interfaces d’étanchéité.
Pour chaque interface critique, demandez quelle défaillance l’exigence prévient. Une portée de roulement peut nécessiter des contrôles de dimension, de forme, de texture et d’alignement. Une extrémité filetée peut nécessiter un engagement utile et un dégagement d’épaulement. Une portée de joint peut nécessiter davantage que son diamètre nominal.
Appliquez systématiquement le système de références du plan. Vérifiez que le montage de contrôle établit la référence exigée. Un support pratique ne matérialise pas automatiquement la référence spécifiée.
Pour les arbres longs ou élancés, considérez les positions d’appui et l’effort de mesure. Ces conditions peuvent influencer le résultat observé. Convenez des détails nécessaires avant de comparer les mesures de deux organismes.
Notre guide du battement des arbres explique pourquoi diamètre et battement ne sont pas interchangeables.
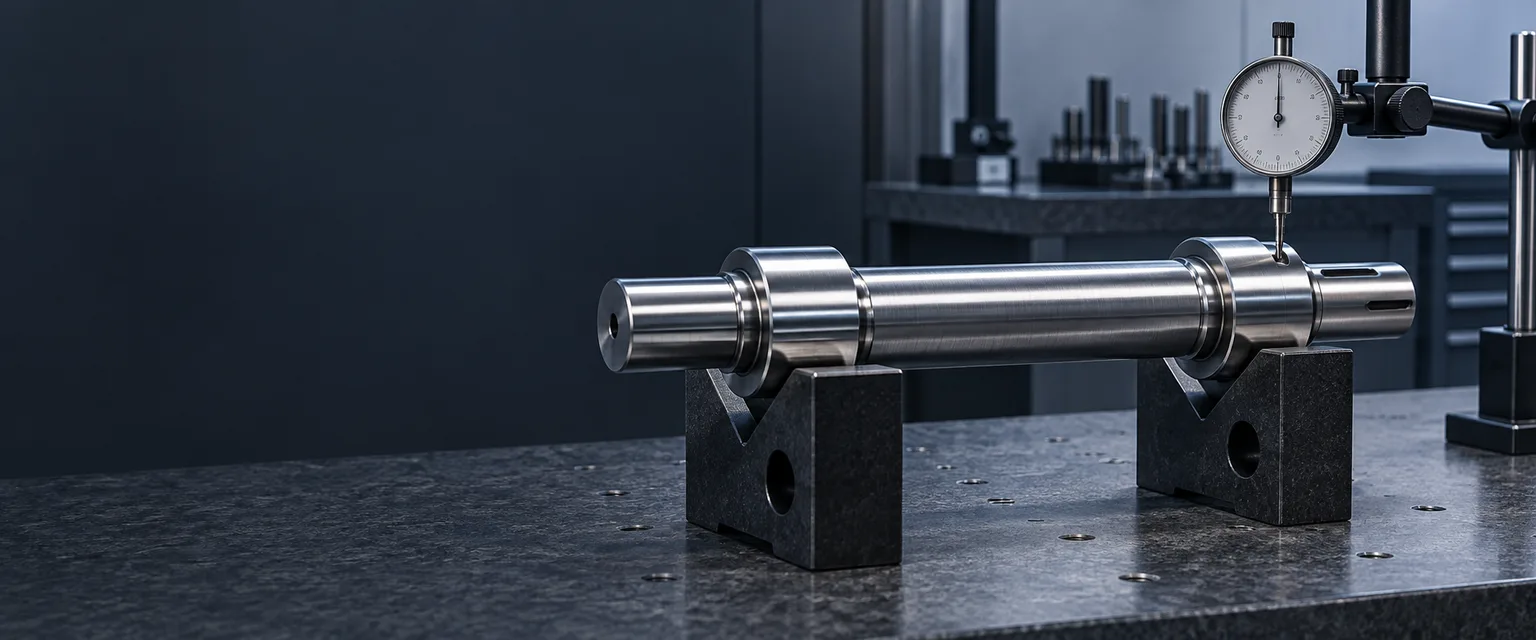
Illustration : arbre soutenu et comparateur. L’acceptation réelle exige un montage cohérent avec la référence et la caractéristique spécifiées.
5. Adapter La Méthode De Mesure À L’Exigence
Votre méthode de contrôle doit pouvoir évaluer la caractéristique réellement imposée par le plan.
Ne demandez pas une machine simplement parce que son nom évoque la précision. La méthode dépend de la caractéristique, de l’accès, de la tolérance, de l’incertitude et des preuves requises. Des caractéristiques différentes peuvent nécessiter différents instruments ou calibres fonctionnels dédiés.
Précisez les positions de mesure lorsqu’elles influencent l’interprétation. Une mesure unique de diamètre peut ne pas décrire sa variation le long d’une portée. Un résultat de texture nécessite une méthode d’évaluation convenue, pas seulement un nombre dans un tableau.
Consignez la méthode, les unités et, si nécessaire, l’identification des équipements. Confirmez l’état d’étalonnage et les conditions utiles. La résolution de l’instrument ne définit pas, à elle seule, l’incertitude du processus complet.
La température peut influencer les résultats dimensionnels. Mitutoyo explique cette relation dans sa ressource sur la température et les mesures dimensionnelles. Convenez d’un conditionnement et de contrôles thermiques adaptés aux caractéristiques sensibles.
ZEISS décrit l’évaluation à partir de programmes de mesure, de plans et d’exigences CAO dans sa présentation du contrôle du premier article. Ces références expliquent des principes de contrôle, sans attester les équipements détenus par TOPSHAFT.
6. Contrôler L’État Final De Livraison
Les preuves d’approbation doivent représenter l’état dans lequel l’arbre sera livré.
Clarifiez si les résultats s’appliquent avant ou après traitement thermique, rectification, revêtement et autres finitions. Les contrôles intermédiaires restent utiles au pilotage du procédé. Ils ne démontrent toutefois pas automatiquement la conformité après les opérations suivantes.
Identifiez les caractéristiques susceptibles d’évoluer pendant les traitements. Examinez les nouveaux contrôles nécessaires après les opérations affectant dimensions, forme ou surface. Vérifiez si masquage, nettoyage ou finition locale modifient une interface fonctionnelle.
Lorsque la dureté ou d’autres propriétés matière sont prescrites, convenez de la méthode et de l’emplacement d’essai admissible. N’endommagez pas une surface essentielle sans autorisation. Définissez le lien entre l’essai et la pièce fournie ou les preuves représentatives.
Le guide de spécification du traitement thermique explique pourquoi ces exigences appartiennent à la revue du plan.
Protégez l’échantillon approuvé pendant le transport et le stockage. Corrosion, chocs et dommages de manutention peuvent compromettre une évaluation ultérieure d’assemblage.
7. Exiger Un Rapport Vérifiable
Un rapport utile relie chaque exigence à son résultat, sa méthode et sa décision d’acceptation.
Convenez du format avant le contrôle. Les caractéristiques numériques doivent normalement comporter les valeurs mesurées dans le périmètre convenu. Les caractéristiques attributives peuvent utiliser des preuves documentées conforme/non conforme. Expliquez les entrées qu’une valeur unique ne représente pas correctement.
| Champ Du Rapport | Ce Que Vous Devez Pouvoir Confirmer |
|---|---|
| Pièce Et Révision | Les exigences évaluées correspondent à la référence approuvée |
| Identification De L’Échantillon | Chaque résultat appartient à un échantillon identifiable |
| Numéro De Caractéristique | La ligne correspond à une exigence du plan ou d’une spécification |
| Exigence Et Unités | Les limites d’acceptation sont claires et correctement interprétées |
| Résultat Et Méthode | Les preuves évaluent la caractéristique requise |
| Statut Et Décision | Les échecs, omissions et exceptions approuvées restent visibles |
Évitez les modèles qui réduisent chaque caractéristique à « OK ». Ils compliquent les investigations ultérieures. Inversement, ne demandez pas de données inutiles qui augmentent le coût sans étayer votre décision.
Reliez les certificats et rapports complémentaires au dossier principal. Définissez qui les examine et quels points non résolus empêchent l’autorisation.
8. Distinguer Texture Et Aspect De Surface
Évaluez la texture spécifiée indépendamment de l’aspect poli de l’arbre.
Une surface brillante ne démontre pas une rugosité particulière. Un seul paramètre ne décrit pas non plus toutes les conditions utiles au roulement ou au joint. Appliquez les paramètres et conditions d’évaluation prescrits pour l’interface.
Confirmez la zone et la direction de mesure si nécessaire. Évitez une traversée sur une arête non pertinente ou une zone endommagée. Demandez assez d’informations de réglage pour interpréter les valeurs inhabituelles ou contestées.
Notre guide de finition de surface explique l’influence des zones fonctionnelles sur la spécification.
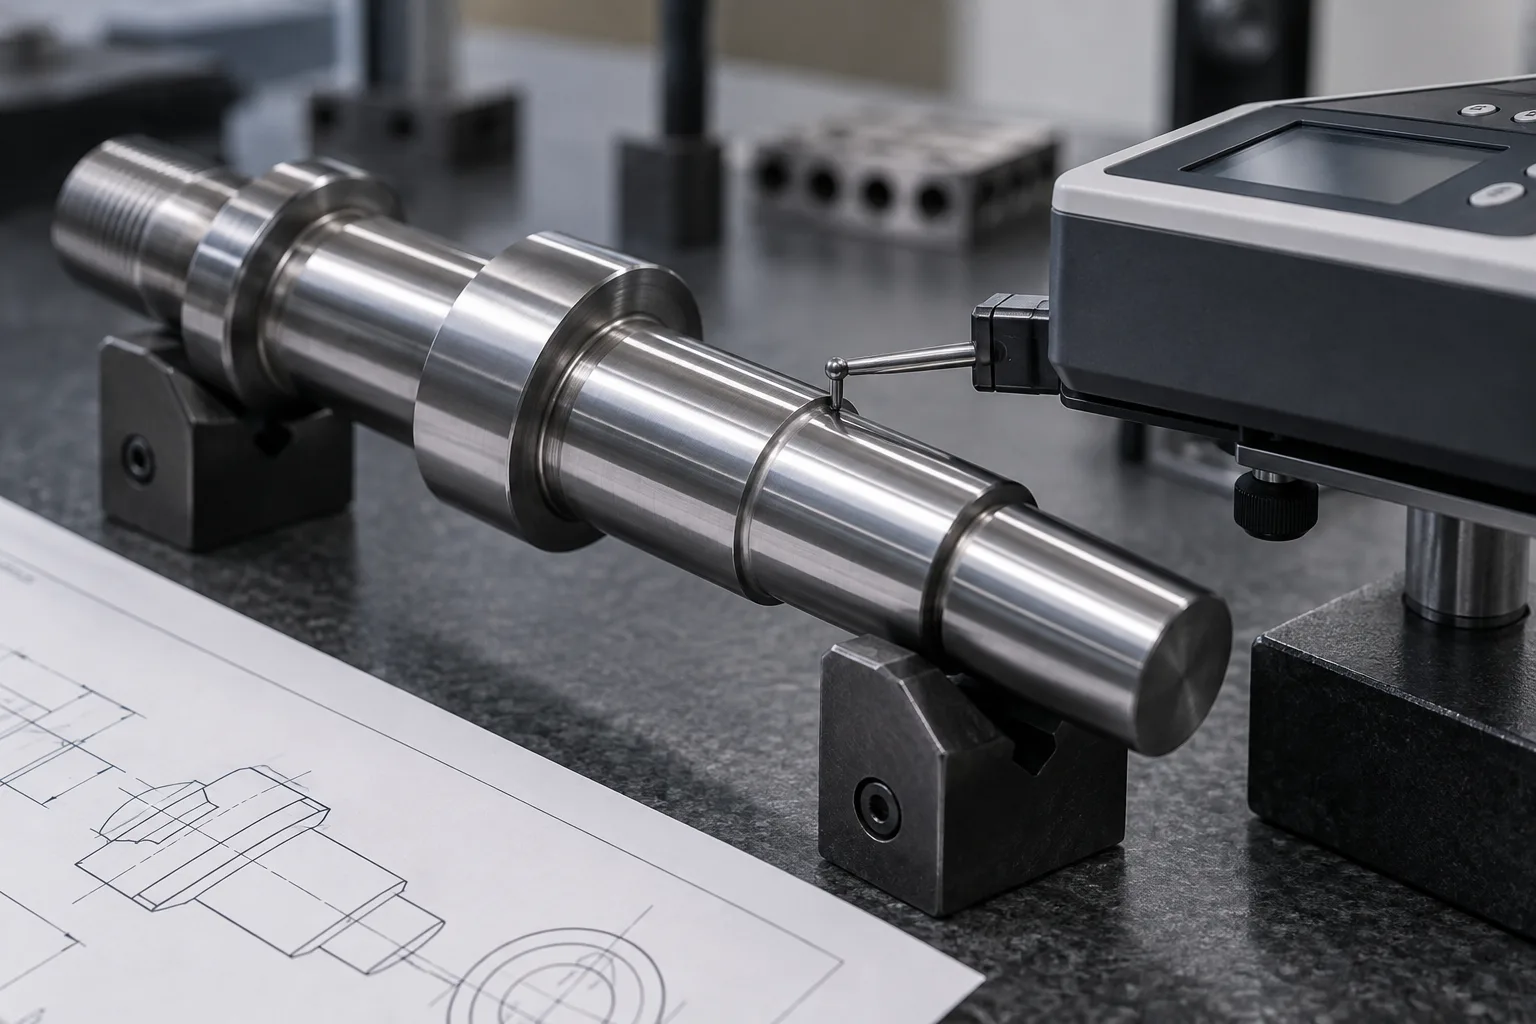
Illustration : évaluation de la texture. Position de l’instrument, direction de parcours et réglages doivent suivre le programme convenu.
9. Distinguer Approbation Initiale Et Capabilité Du Procédé
Des résultats conformes du premier article ne démontrent pas seuls une capabilité stable à long terme.
Le premier article évalue les preuves initiales convenues. Une analyse de capabilité nécessite des données de production adaptées et une approche statistique appropriée. Le contrôle courant demande son propre plan et ses propres décisions d’échantillonnage.
Définissez les caractéristiques à surveiller en continu. Considérez les conséquences des défaillances, les risques du procédé, les volumes et les exigences contractuelles. Ne déduisez pas une fréquence universelle du seul échantillon approuvé.
Si des preuves statistiques de capabilité sont nécessaires, spécifiez-les séparément. Convenez des conditions de collecte et de l’approche d’évaluation avant production. Quelques échantillons réussis ne constituent pas une étude de capabilité significative.
De même, un dossier de premier article n’est pas automatiquement un PPAP complet ni une approbation sectorielle. Nommez le cadre et les livrables nécessaires. La terminologie seule n’établit pas la conformité.
10. Résoudre Les Écarts Avant L’Autorisation De Production
Chaque exigence non conforme ou non vérifiée nécessite une décision explicite avant une approbation sans restriction.
Distinguez correction, reprise, dérogation et reconception. Consignez les modifications, les échantillons concernés et les preuves à renouveler. Un accord oral peut laisser achats et qualité avec des interprétations différentes.
Si le bureau d’études accepte un écart, définissez son périmètre et sa durée. Précisez s’il concerne des échantillons identifiés, un lot ou une conception révisée. L’acceptation d’un échantillon ne doit pas autoriser implicitement toutes les livraisons futures.
Lorsque de nouveaux résultats remplacent les précédents, conservez un historique suffisant. La correction des seuls documents ne démontre pas la correction physique d’une non-conformité.
Rendez visible le statut : refusé, preuves attendues, accepté sous conditions ou autorisé. Identifiez le décideur habilité et la révision des exigences approuvée.
11. Définir Quand Une Revalidation Est Nécessaire
Définissez les changements qui déclenchent une revue ou un contrôle répété.
Ils peuvent inclure une révision de plan, un changement de matière, un transfert de fabrication ou une modification pertinente du procédé. La réponse dépend du changement et des règles contractuelles.
Ne répétez pas systématiquement chaque contrôle après toute modification mineure. Évaluez les caractéristiques potentiellement affectées et documentez le périmètre convenu. Inversement, une référence de pièce inchangée ne signifie pas que l’approbation couvre un procédé modifié.
Incluez les obligations de notification dans l’accord d’achat. Définissez qui évalue le changement et si la production peut continuer pendant la revue.
Conservez la référence approuvée et les dossiers d’échantillons lorsque nécessaire. Les comparaisons seront plus fiables qu’une référence non identifiée ou un souvenir.
12. Prévoir Le Coût Du Contrôle Avant La Commande
Votre devis doit distinguer la fabrication des échantillons des travaux supplémentaires de contrôle et d’approbation.
Les coûts peuvent inclure montages, mesures spécialisées, essais externes, documentation, quantité et nouveaux contrôles après traitement. Les délais urgents peuvent aussi dépendre de la disponibilité d’essais externes.
Demandez les preuves nécessaires à votre application et au cadre d’approbation. Ne supprimez toutefois pas des vérifications essentielles pour réduire le prix. Convenez des responsabilités pour corrections et nouvelles soumissions dès la commande.
Pour TOPSHAFT, envoyez le plan actuel, les quantités, l’état final et le format de rapport. Demandez confirmation du périmètre de contrôle et des essais externes avant commande. Cet article ne promet aucun instrument particulier, aucune certification ni une capacité universelle de tolérance.
Questions Fréquentes
Un Échantillon Approuvé Suffit-Il ?
Pas automatiquement. Quantité et périmètre dépendent de vos exigences, risques et cadre d’approbation. Convenez-en avant fabrication.
Un Essai D’Assemblage Réussi Remplace-T-Il Le Contrôle Dimensionnel ?
Non. Il fournit une preuve fonctionnelle pour cet essai, mais ne confirme pas toutes les exigences matière, géométriques et de traitement.
Chaque Ligne Du Rapport Doit-Elle Être Numérique ?
Non. Les exigences attributives peuvent utiliser des preuves conforme/non conforme. Les caractéristiques numériques nécessitent des résultats dans le périmètre convenu.
Peut-On Approuver Une Pièce Avant Revêtement ?
Vous pouvez approuver explicitement une étape intermédiaire. L’autorisation finale doit encore couvrir les exigences affectées par les finitions suivantes.
Une MMT Est-Elle Toujours Nécessaire ?
Non. Choisissez la méthode selon la caractéristique et la performance de mesure requise. Le nom d’une machine ne prouve pas son adéquation.
Que Faire Si Les Mesures Du Fournisseur Et Du Client Diffèrent ?
Comparez révision, unités, identité, supports, références, température et méthode avant d’attribuer une cause.
L’Approbation Autorise-T-Elle Les Modifications Futures Du Procédé ?
Seulement dans les règles de gestion des modifications convenues. Définissez notification et revalidation au lieu de laisser cette permission implicite.
Que Faut-Il Envoyer À TOPSHAFT ?
Envoyez plan actuel, matière, finitions, quantités et format de contrôle. Identifiez les interfaces critiques et les preuves requises.
Demander Une Revue Basée Sur Le Plan
L’approbation fonctionne lorsque exigences, échantillons et preuves restent liés. Contactez TOPSHAFT avec plan, quantité d’échantillons, besoin annuel et exigences de contrôle. Demandez confirmation des périmètres de fabrication et de vérification avant commande.