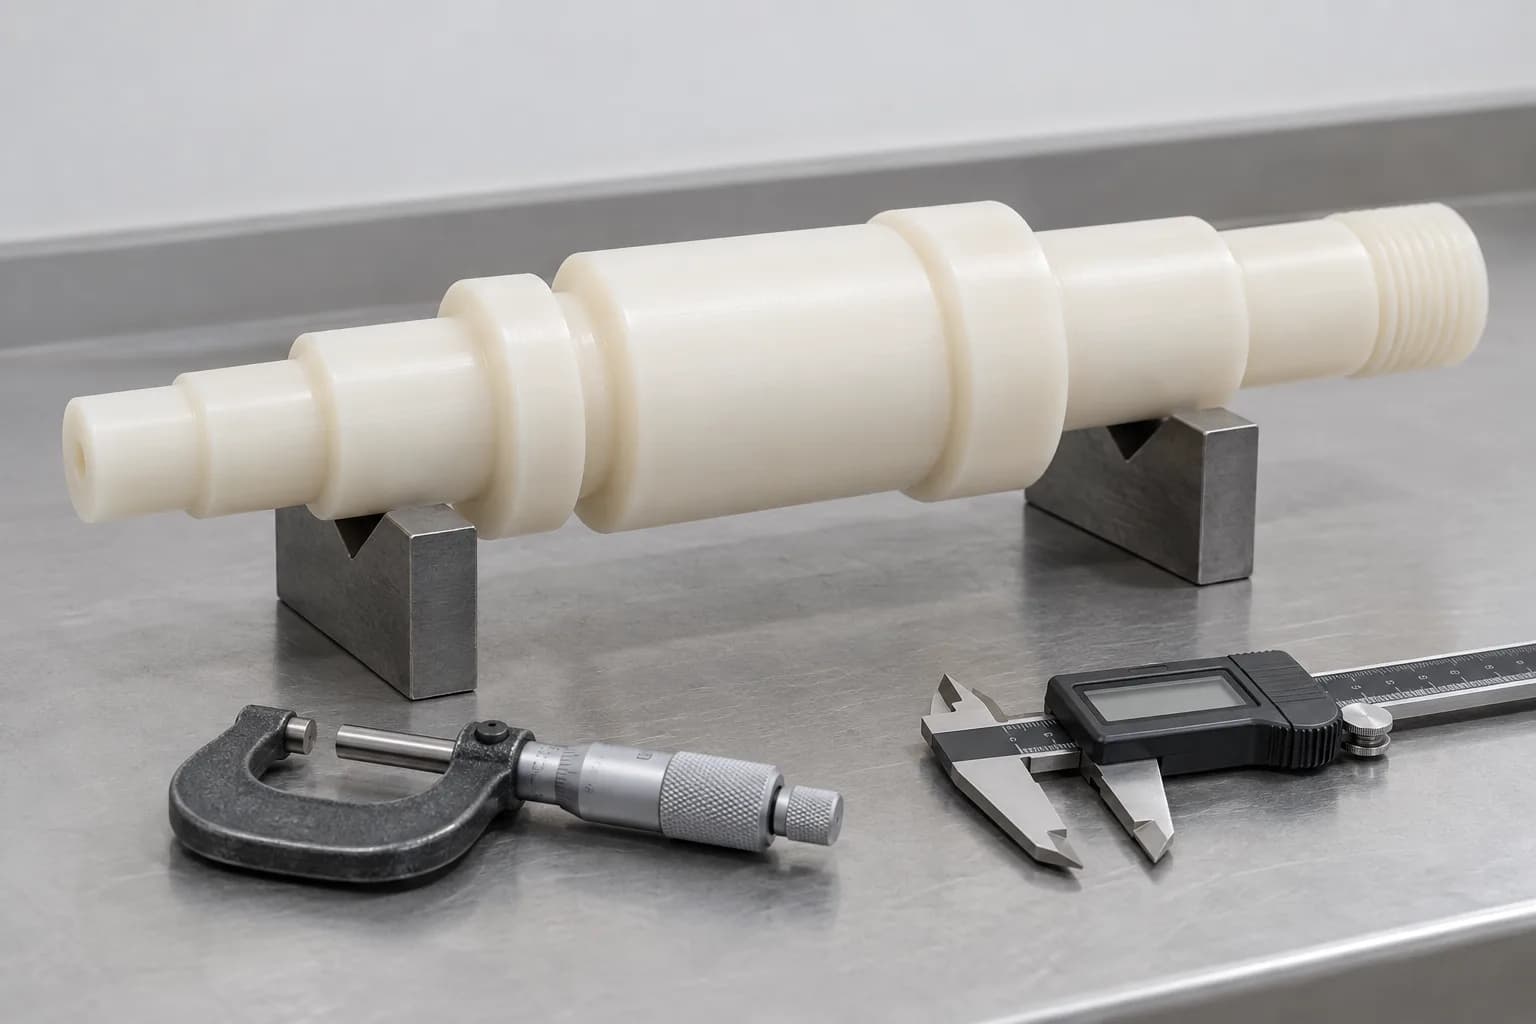
Präzisionstechnische Kunststoffwellen

Hersteller kundenspezifischer Nylonschäfte

Topshaft stellt kundenspezifische Nylonschäfte mithilfe von CNC-Dreh-, Fräs- und Sekundärbearbeitungsprozessen her. Wir unterstützen zeichnungsbasierte OEM-Projekte in PA6, PA66 und Gussnylon, einschließlich Stufenwellen, Gewindewellen, Führungswellen und anderen präzisionsgefertigten Polymerkomponenten.

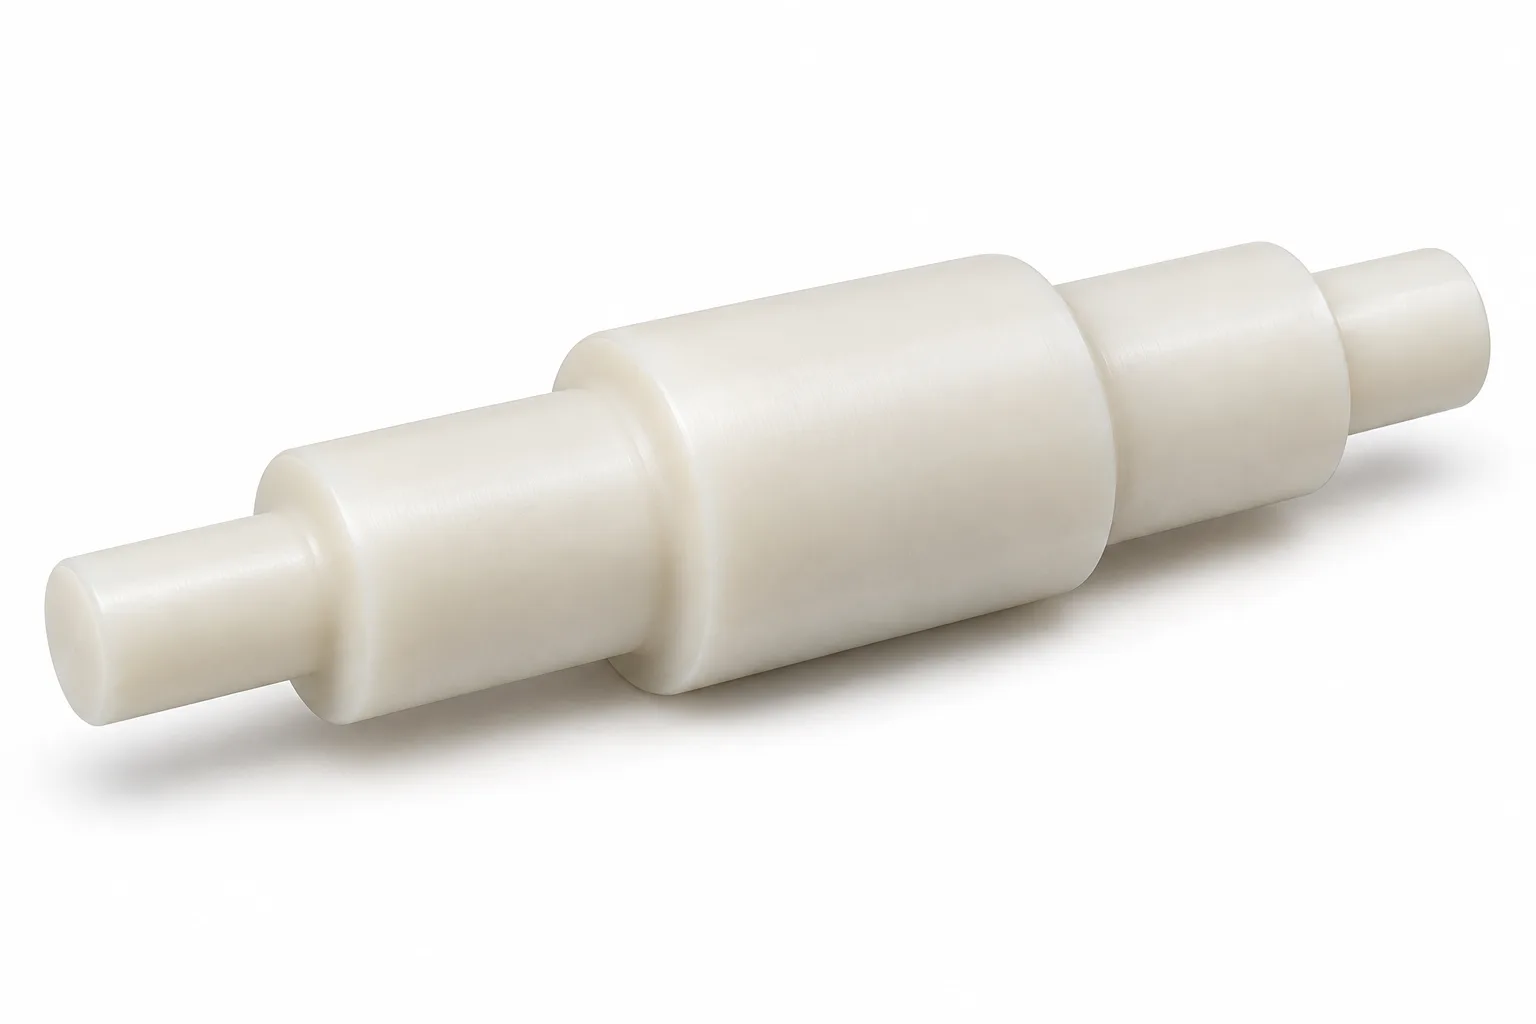
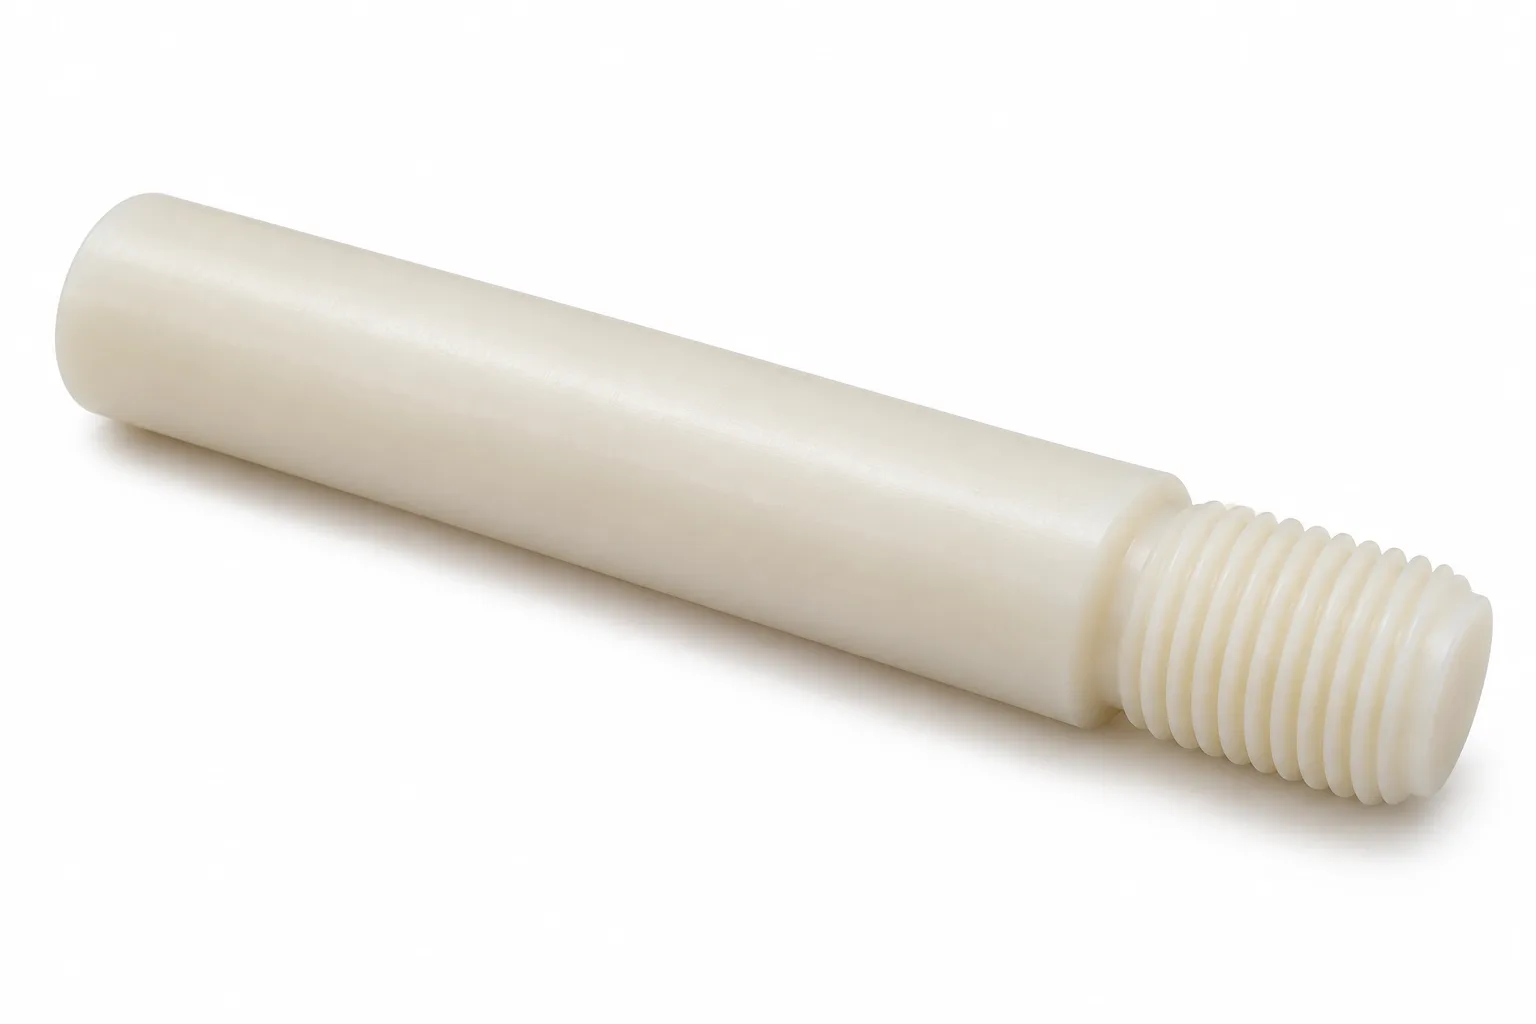
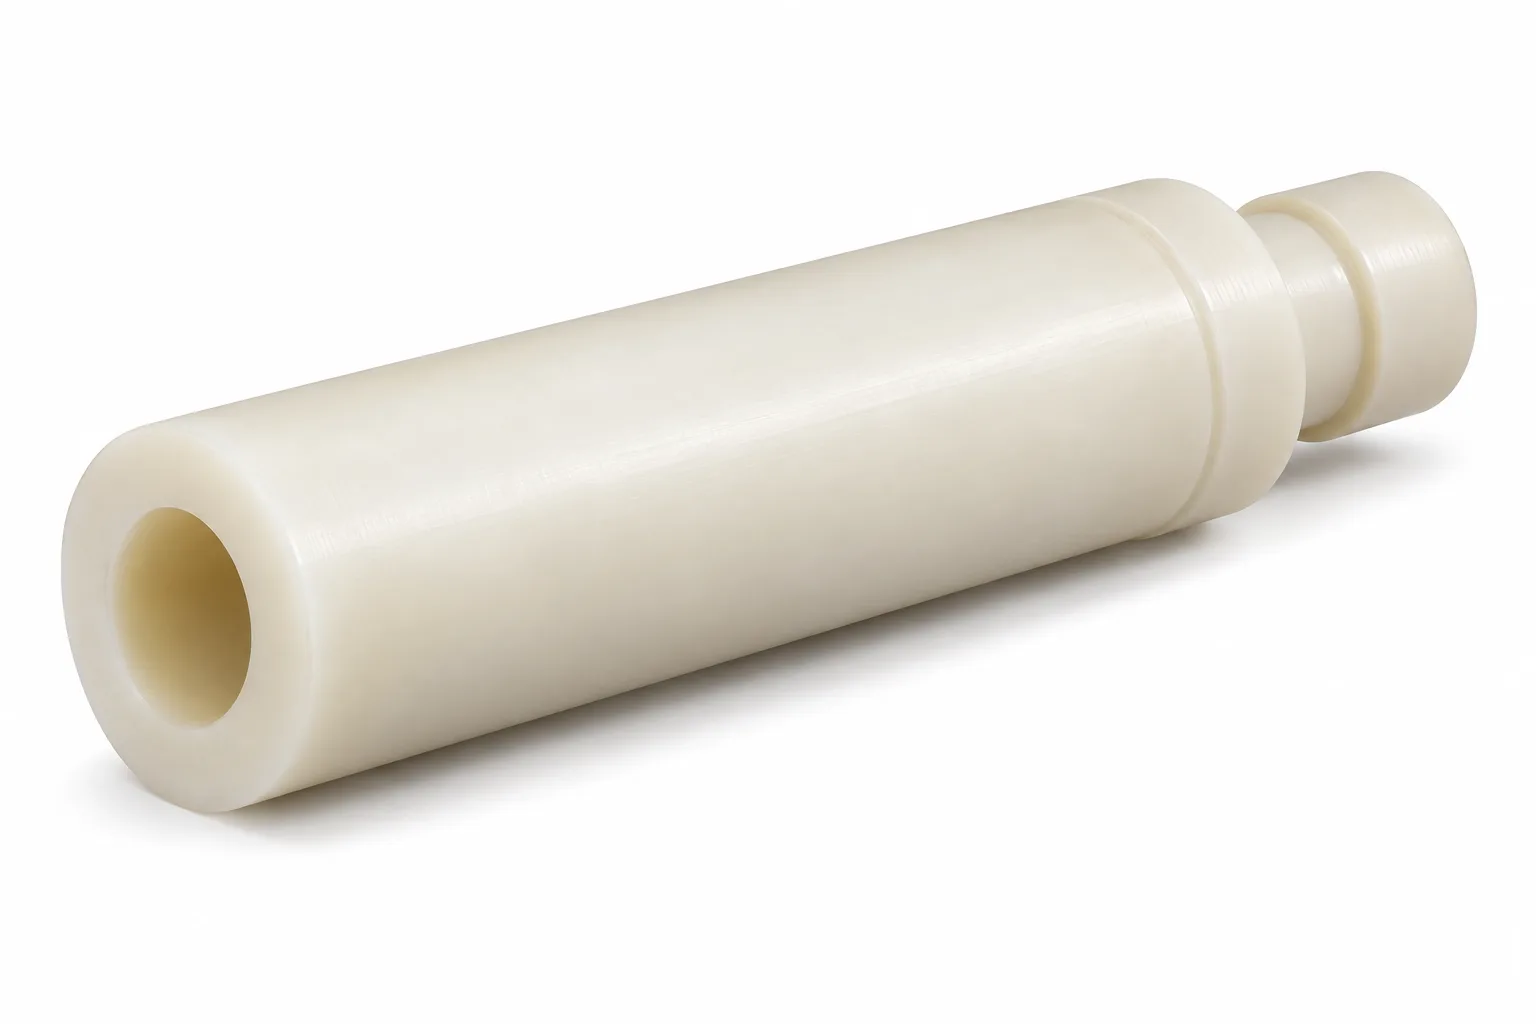
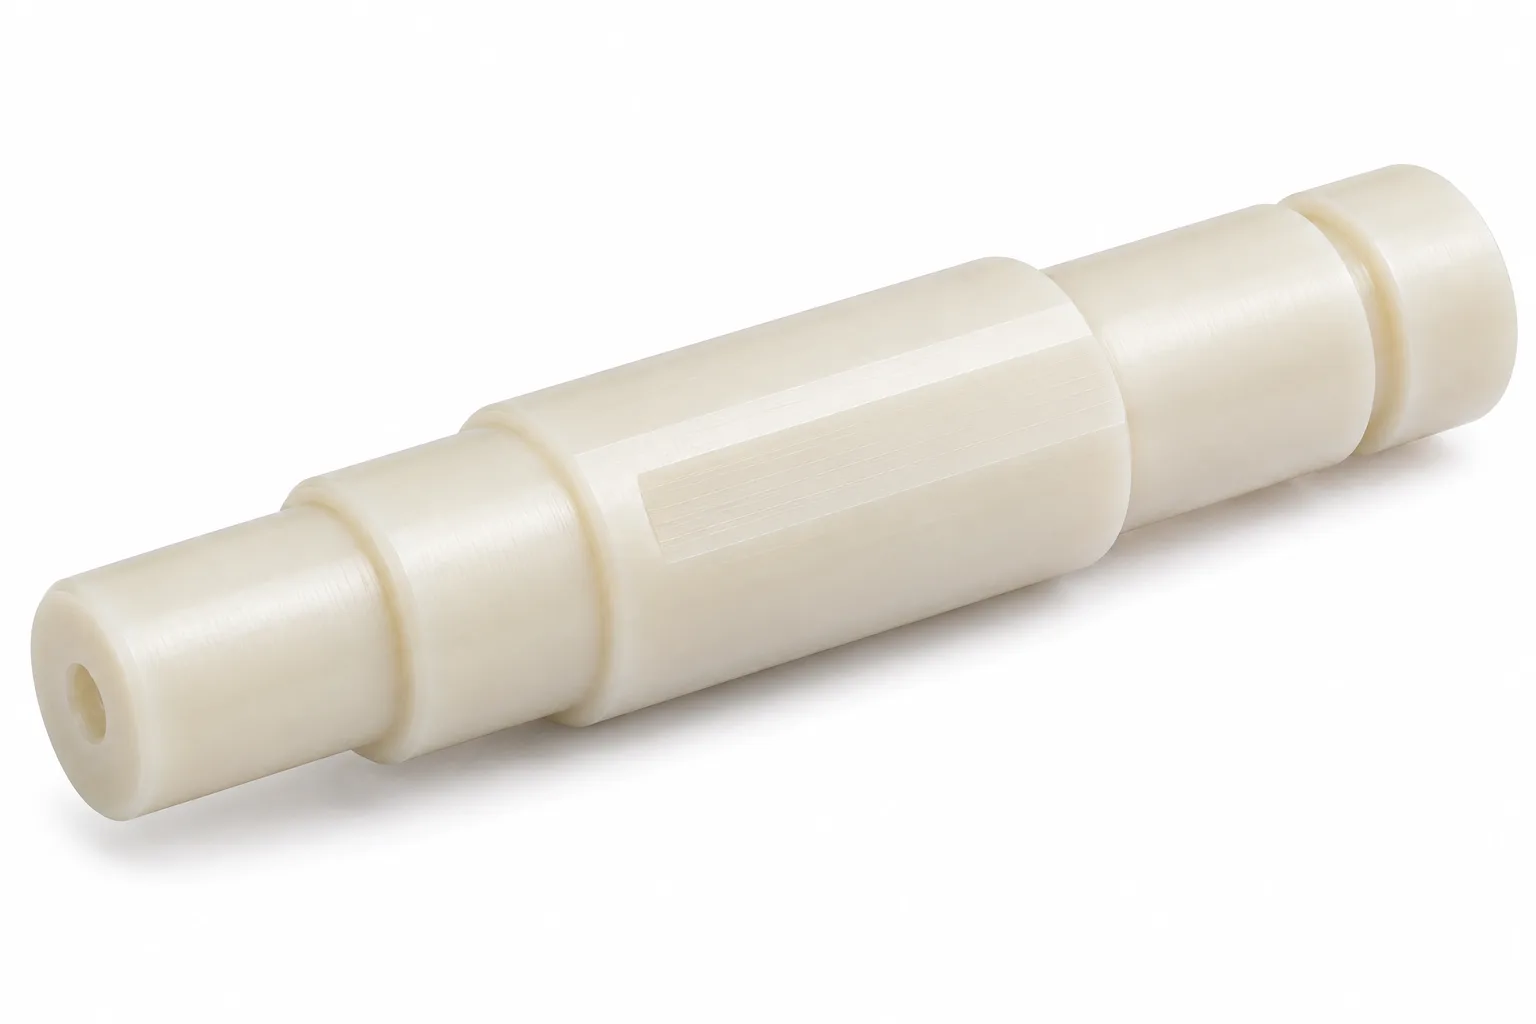
Natürliche elfenbeinfarbene Nylonschäfte mit abgestuften Lagerzapfen, Außengewinde und Hohlbohrung
  • Kundenspezifische CNC-Bearbeitung
  • PA6 / PA66 / Gussnylon
  • Vom Prototyp zur Produktion

Kundenspezifische Nylonwellen für industrielle Anwendungen

Eine Nylonwelle ist eine fertige Polyamidkomponente, die Teile innerhalb einer mechanischen Baugruppe trägt, führt oder positioniert. Der Schwerpunkt von Topshaft liegt auf der kundenspezifischen, zeichnungsbasierten Fertigung – und nicht nur auf dem bloßen Ablängen von Nylonstäben. Eine Komponente kann Zapfen, Schultern, Nuten, Bohrungen, Gewinde und gefräste Merkmale kombinieren, sodass sie zum umgebenden Mechanismus passt.

Nylon bietet im Vergleich zu Stahl eine geringe Dichte, gute Schlagfestigkeit, Bearbeitbarkeit und elektrische Isolierung in geeigneten Qualitäten. Seine Verschleißleistung kann bei richtig konzipierten Gleitanwendungen nützlich sein. Diese Vorteile können leichte Führungen, Rollen und leicht belastete rotierende Komponenten unterstützen, sie müssen jedoch zusammen mit der Passfläche, der Umgebung und der erforderlichen Lebensdauer berücksichtigt werden.

Geringere Steifigkeit, Feuchtigkeitsaufnahme und zeitabhängige Verformung zeichnen Nylon von Metall aus. Der geeignete Ausgangspunkt ist daher die tatsächliche Belastung, die Lagerungsanordnung und der endgültige Maßzustand. Unsere Bewertung des Herstellers von Nylonschäften verbindet die Zeichnung mit der Materialauswahl, Bearbeitung und Inspektion, anstatt zu versprechen, dass ein Polymer ein austauschbarer Ersatz für Stahl ist.

Wischen Sie horizontal, um alle Spalten zu lesen.

Die individuelle Fertigung von Nylonschäften auf einen Blick
AttributÜberprüfung der Herstellung
HerstellungsartKundenspezifische, zeichnungsbasierte OEM-Fertigkomponenten
MaterialoptionenPA6, PA66, Guss-PA6 und spezifizierte modifizierte Sorten; Die Beschaffung wurde im Angebot bestätigt
BearbeitungsmethodenCNC-Drehen, Fräsen, Bohren, Bohren und Gewindeschneiden
WellenkonfigurationenStufen-, Rillen-, Gewinde-, Hohl-, Führungs-, Rollen- und Sonderprofile
ProduktionsumfangPrototypenbewertung, Kleinserien und Nachbestellungen, vorbehaltlich der Projektprüfung
QualitätsanforderungenZeichnungsbasierte Maß- und Funktionsprüfung im vereinbarten Zustand

Arten von Nylonschäften, die wir herstellen

Diese Geometrien werden anhand Ihrer Zeichnung und der gewählten Sorte bewertet und nicht als Standard-Lagerkatalog angeboten.

Abgestufte Nylonschäfte aus natürlichem, elfenbeinfarbenem, maschinell bearbeitetem Nylon auf Weiß

Abgestufte Nylonschäfte

Mehrere Durchmesser und Schultern positionieren Komponenten entlang einer gemeinsamen Achse. Überprüfen Sie Lagersitze, Übergangsradien und Zapfenunterstützung. Die Schulter sollte während der Bearbeitung keinen brüchigen Abschnitt oder eine übermäßige Klemmlast erzeugen.

Entdecken Sie diese Wellengeometrie →
Nylonschäfte mit Gewinde aus natürlichem, elfenbeinfarbenem, maschinell bearbeitetem Nylon auf Weiß

Nylonschäfte mit Gewinde

Ein Nylon-Gewindeschaft kann kundenspezifische Außengewinde und Profile enthalten. Bewertung des Gewindeeingriffs, des Wurzelabschnitts, der Anzugslast und der wiederholten Montage; Ein Drehmoment für Metallbefestigungen sollte nicht einfach für ein Polymergewinde wiederverwendet werden.

Entdecken Sie diese Wellengeometrie →
Hohle Nylonschäfte aus natürlichem, elfenbeinfarbenem, maschinell bearbeitetem Nylon auf Weiß

Hohle Nylonschäfte

Rohrförmige Geometrien können die Masse reduzieren oder einen Durchgang durch die Baugruppe ermöglichen. Die Mindestwandstärke, die Geradheit der Bohrung und das Verhältnis zwischen Bohrung und Zapfen bestimmen den Bearbeitungszugang und den Widerstand gegen Verformung.

Entdecken Sie diese Wellengeometrie →
Nylon-Führungswellen aus natürlichem, elfenbeinfarbenem, maschinell bearbeitetem Nylon auf Weiß

Nylon-Führungswellen

Gering belastete Führungs- und Positionierungskomponenten können von einem geringen Gewicht und einem geeigneten Gleitverhalten profitieren. Bewerten Sie die nicht unterstützte Länge, Ausrichtung, Feuchtigkeitsänderungen und den erforderlichen Abstand, bevor Sie eine Führung aus gehärtetem Metall durch Nylon ersetzen.

Entdecken Sie diese Wellengeometrie →
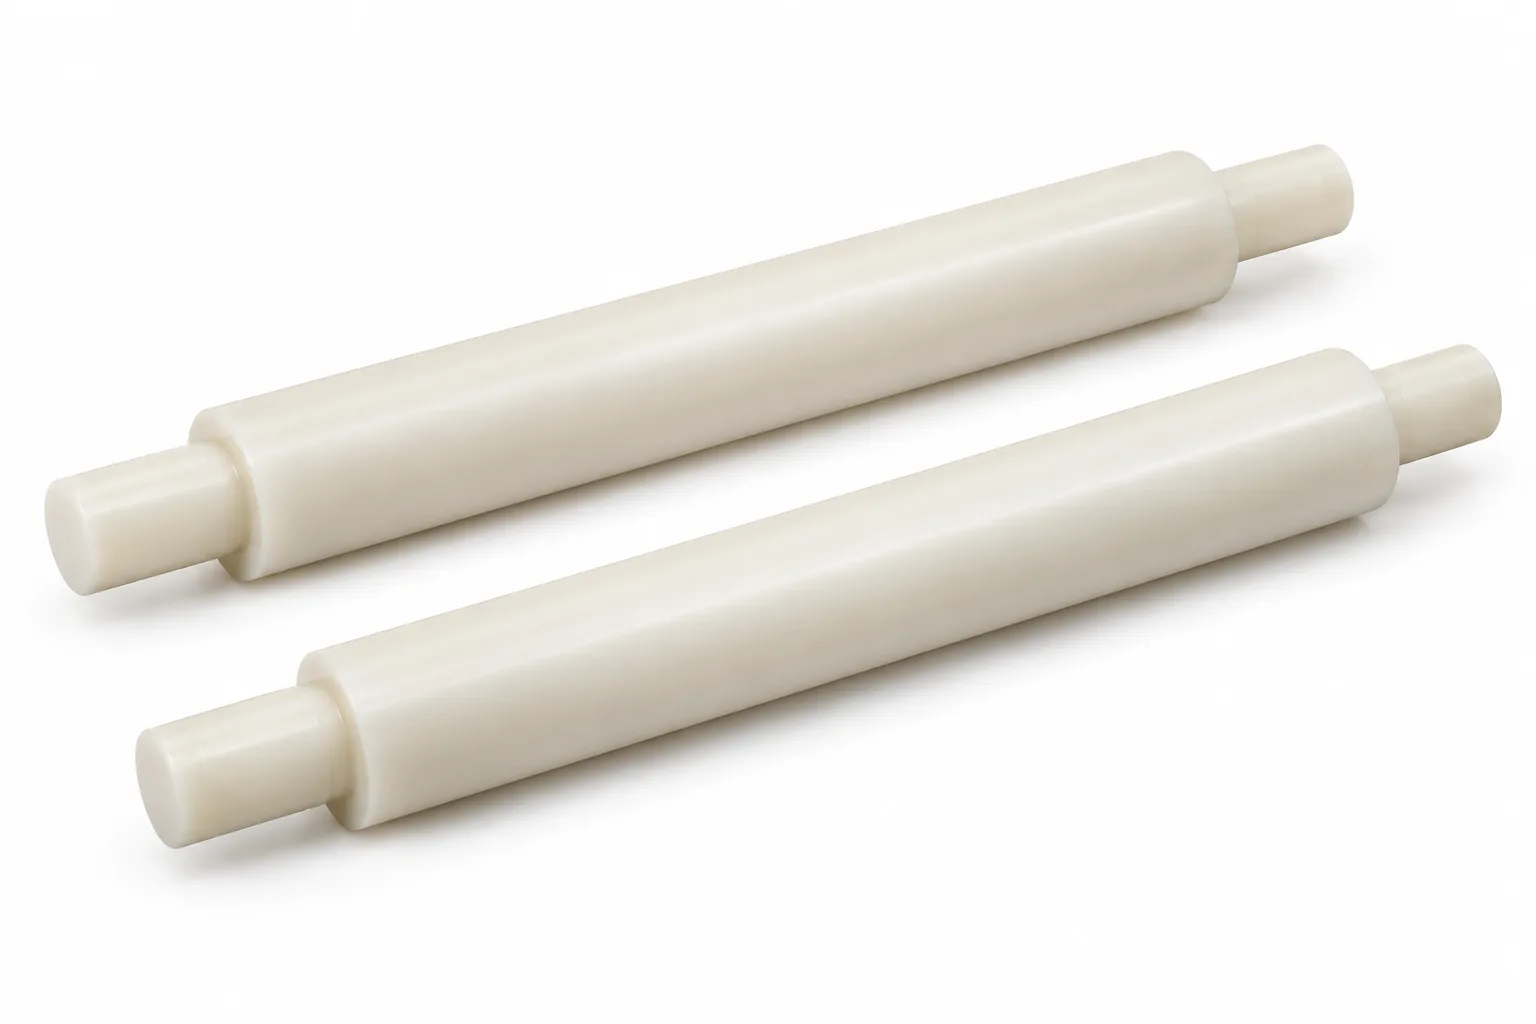
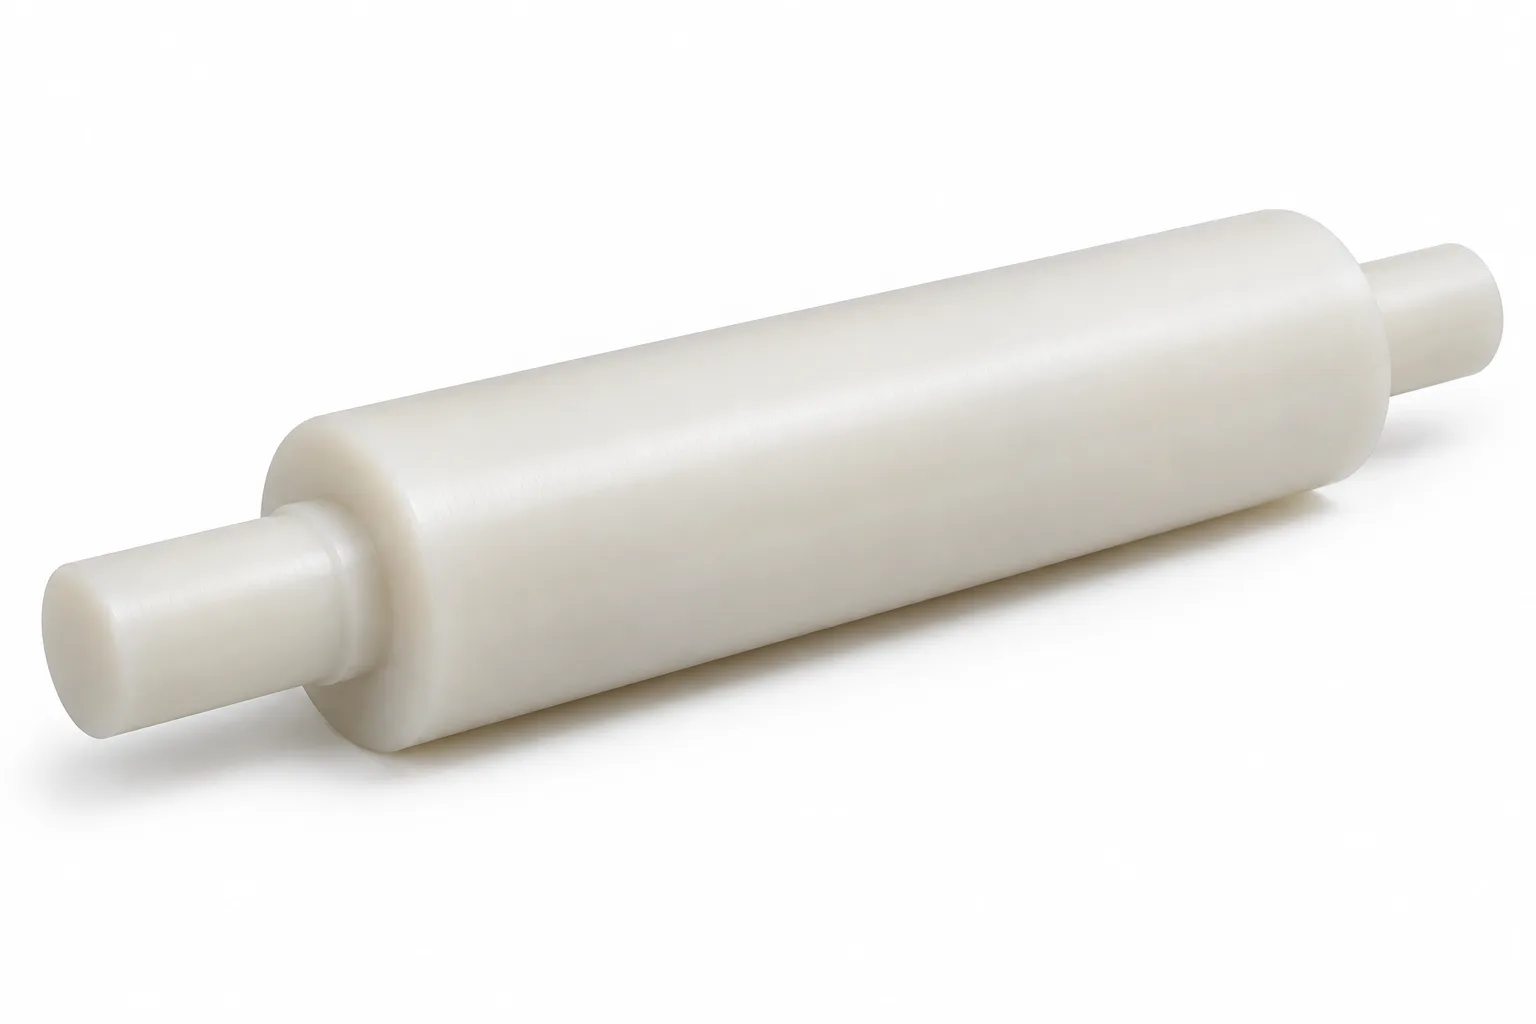
Nylon-Rollenwellen aus naturbearbeitetem elfenbeinfarbenem Nylon auf Weiß

Nylon-Rollenwellen

Förder- und Materialtransportmechanismen können eine einteilige Rollen- und Zapfenkomponente verwenden. Der Zapfenanpressdruck, die Lageranordnung, die Arbeitstemperatur und die Dauer stationärer Belastungen beeinflussen die Material- und Geometrieauswahl.

Entdecken Sie diese Wellengeometrie →
Custom Profile Nylonschäfte aus natürlichem, elfenbeinfarbenem, maschinell bearbeitetem Nylon auf Weiß

Nylonschäfte mit individuellem Profil

Zeichnungsspezifische Abflachungen, Keilnuten, Haltenuten und Endmerkmale integrieren die Welle mit ihren Gegenteilen. Sorgen Sie dafür, dass um Nuten und Querlöcher herum ausreichend Material vorhanden ist, und identifizieren Sie die Funktionsbezugspunkte, anstatt jede Oberfläche als gleich kritisch zu behandeln.

Entdecken Sie diese Wellengeometrie →

Welche Nylonsorte eignet sich am besten für kundenspezifische Schäfte?

Keine Nylonfamilie ist allgemein die beste. Vergleichen Sie die tatsächliche Bezeichnung, den Lieferbestand und den Konditionierungszustand mit den Betriebsanforderungen.

Wischen Sie horizontal, um alle Spalten zu lesen.

Vergleich der Wellenmaterialien aus PA6, PA66, Guss und modifiziertem Nylon
MaterialHauptmerkmaleTypische Auswahlüberlegungen
PA6Robustes Allzweck-Polyamid mit nützlicher Bearbeitbarkeit und Verschleißfestigkeit unter geeigneten Bedingungen.Allgemeine Industrieschächte; Bewerten Sie feuchtigkeitsbedingte Größenänderungen, Spielraum und Betriebslast.
PA66Nützliche Steifigkeit und Festigkeit; Eine höhere Schmelztemperatur als PA6 begründet keine Betriebsbewertung bei belasteter Welle.Mechanisch belastete Komponenten, bei denen Temperatur, Konditionierung und Lieferantendaten die Auswahl unterstützen.
Guss PA6Casting bietet Lageroptionen, einschließlich größerer Abschnitte; Eigenschaften und Eigenspannungen hängen vom Produkt ab.Wellen mit größerem Durchmesser und Industriekomponenten, wobei die Integrität des Bestands und die Bearbeitungsreihenfolge überprüft werden.
Ölgefülltes GussnylonEin modifiziertes Material, das für ausgewählte Gleit- und Verschleißbedingungen gedacht ist, keine universelle wartungsfreie Lösung.Lagerkontakt- oder Führungsanwendungen; Überprüfen Sie die Kompatibilität, Kontaktbedingungen und Formulierung des Schmiermittels.
Glasgefülltes NylonEine Verstärkung kann die Steifigkeit erhöhen und ein Richtungsverhalten bewirken; Freiliegende Fasern können den Verschleiß der Gegenlauffläche beeinträchtigen.Maßhaltig anspruchsvolle Merkmale unter Berücksichtigung der Füllstofforientierung, der Oberflächenbeschaffenheit und des Gegenmaterials.
MoS₂-gefülltes NylonEine rezepturspezifische Modifikation von Reibung, Verschleiß und anderen Eigenschaften.Ausgewählte Schiebekomponenten; Bestätigen Sie die tatsächliche Bezeichnung und die Testbedingungen, anstatt sich auf die Farbe zu verlassen.

Die Eigenschaften variieren je nach Formulierung, Konditionierung, Temperatur und Lieferant. Dieser Vergleich bedeutet nicht, dass jede Sorte routinemäßig vorrätig ist. Bestätigen Sie bei der Angebotserstellung die genaue Lieferantenbezeichnung, das Abfüllsystem, die Dokumentation und die Beschaffung.

Materialnachweise und deren Umfang

Für den Hintergrund, Häufig gestellte Fragen zu bearbeitbaren Kunststoffen von Ensinger diskutiert Feuchtigkeit und Dimensionsstabilität und Informationen zu geschmiertem Gussnylon von Mitsubishi Chemical beschreibt eine spezifische Gleitmaterialformulierung. Keine der Quellen ermittelt den Lagerbestand des Oberteils oder weist die Eignung für Ihren Schaft nach. Fordern Sie das aktuelle Datenblatt der ausgewählten Sorte an.

CNC-Bearbeitungsmöglichkeiten für Nylonwellen

Bei der Herstellungsroute geht es um Werkzeugschärfe, Schnittwärme, Verformung der Werkstückspannung, Grate, Durchbiegung des schlanken Schafts und Materialkonditionierung.

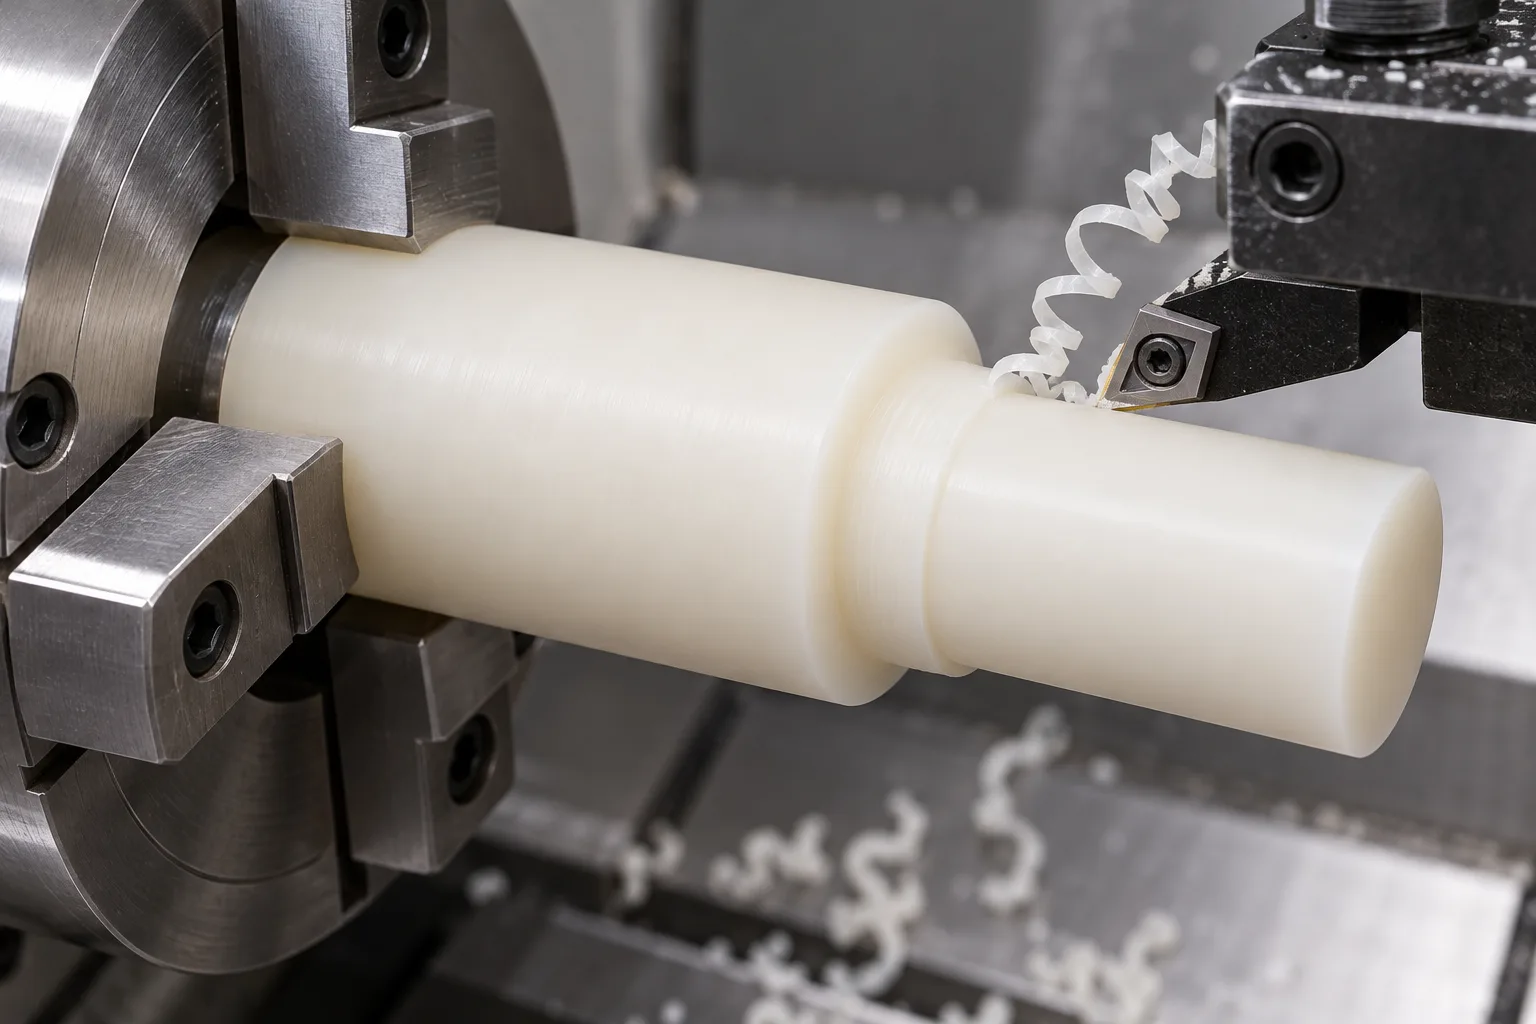
CNC-Dreheinrichtung für einen natürlichen elfenbeinfarbenen Nylonschaft

CNC-Drehen

Außendurchmesser, Schultern, Nuten, Bohrungen und Rotationsmerkmale sind für eine stabile Unterstützung geplant. Scharfe Schneidkanten, Spanabfuhr und kontrollierte Hitze tragen dazu bei, Reibung und lokale Erweichung zu vermeiden. Ein schlanker, CNC-gefräster Nylonschaft erfordert möglicherweise eher abgestufte Schnitte und Zwischenunterstützung als eine aggressive Klemmung.

Überprüfen Sie die zugehörigen Funktionen →
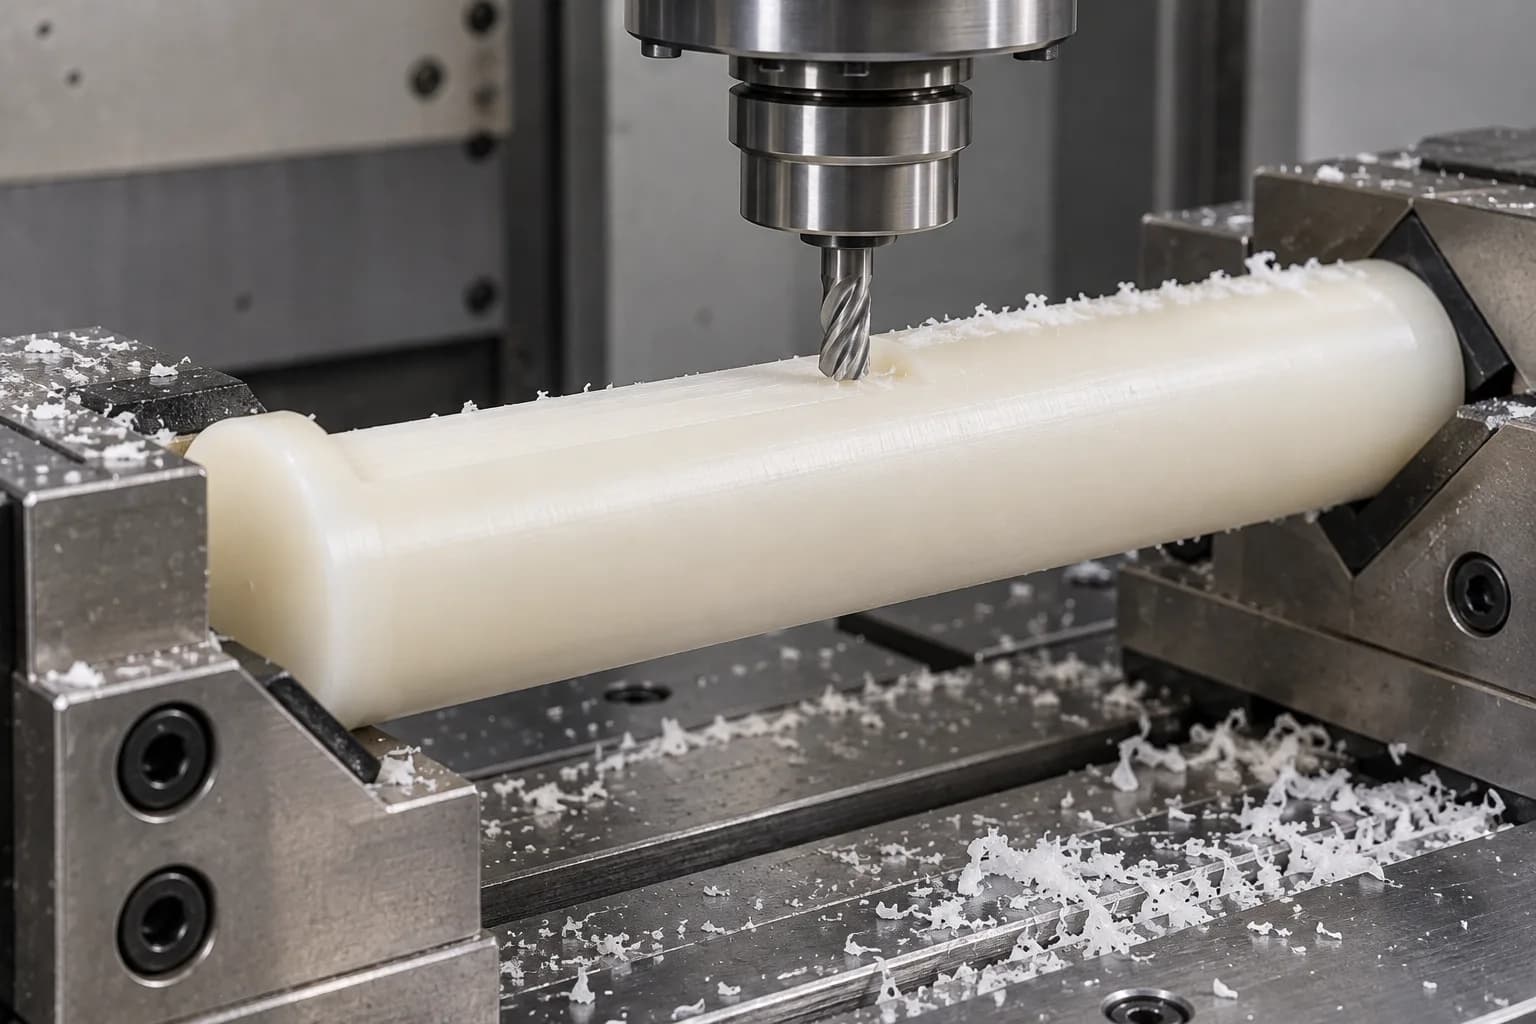
CNC-Fräseinrichtung für einen natürlichen elfenbeinfarbenen Nylonschaft

CNC-Fräsen

Abflachungen, Schlitze, Keilnuten und nicht rotierende Merkmale erfordern eine Vorrichtung, die die Welle fixiert, ohne sie zu quetschen. Werkzeugzugang, Ausbruchkanten und Spanabfuhr beeinflussen die Gratkontrolle. Sekundäre Einstellungen sollten die Beziehung zwischen gefrästen Merkmalen und der funktionalen Zapfenachse bewahren.

Überprüfen Sie die zugehörigen Funktionen →
Der Schaft aus Naturnylon ruht auf V-Blöcken neben Inspektionswerkzeugen

Inspektion und Verifizierung

Kritische Durchmesser, Länge, Rundlauf und zeichnungsdefinierte Merkmale werden nach einer vereinbarten Methode überprüft. Sorgen Sie dafür, dass die Bearbeitungswärme abgeführt wird, und wenden Sie eine angemessene Kontaktkraft an. Zeichnen Sie den Konditionierungszustand auf, wenn er sich auf die Akzeptanz auswirkt, anstatt ein warmes Teil zu messen und davon auszugehen, dass seine Abmessungen endgültig sind.

Überprüfen Sie die zugehörigen Funktionen →

Toleranzen und Spezifikationen für Nylonwellen

Spezifizieren Sie zunächst die funktionalen Anforderungen. Die Machbarkeit wird anhand der vollständigen Zeichnung und des Materialzustands bestätigt, nicht anhand eines allgemeinen Toleranzvorschlags.

Wischen Sie horizontal, um alle Spalten zu lesen.

Spezifikationen und Toleranzüberprüfung des Nylonschafts
SpezifikationProjektspezifische Präsentation
WellendurchmesserGemäß Zeichnung und bestätigter Maschinenkapazität; Es ist kein universeller Durchmesserbereich angegeben.
SchaftlängeNach Zeichnung, Lagerverfügbarkeit und Schlankheitsbeurteilung.
MaßtoleranzBestätigt nach Material-, Geometrie- und Endzustandsprüfung.
Konzentrizität / RundlaufDefiniert durch Funktionsdaten, Stützanordnung und Prüfmethode.
OberflächenrauheitZeichnungsspezifisch; Machbarkeit der Funktionsoberfläche vor Abnahme bestätigt.
BetriebstemperaturAbhängig von der genauen Sorte, Belastung, Kontaktbedingungen und Einwirkungsdauer.
FeuchtigkeitskonditionierungVereinbart bei der Beurteilung von Endabmessungen, Verpackung und Montagefreiraum.
Thread-AnforderungenBewertet auf Wurzelfestigkeit, Eingriff, Montagelast und Betriebsbedingungen.

Übertragen Sie nicht auf jedes Nylonteil eine Metallbearbeitungstoleranz von ±0,005 mm. Wärmeausdehnung, Feuchtigkeitsaufnahme, Kriechen und Messbedingungen können eine Pauschalaussage irreführend machen. Durchmesser, Länge, Mindestmenge und Lieferung werden individuell vereinbart.

Was sollten Ingenieure bei der Konstruktion von Nylonwellen beachten?

  1. 01

    Feuchtigkeit und Endmaße

    Nylon absorbiert Feuchtigkeit, wodurch sich die Abmessungen und die mechanische Reaktion verändern können. Legen Sie fest, ob die Annahme für gelieferte, trockene oder konditionierte Teile gilt, und beschreiben Sie Feuchtigkeit, Wassereinwirkung und Abwaschen. Kompensieren Sie eine enge Anpassung nicht mit einem angenommenen Prozentsatz ohne Qualitätsdaten und einem vereinbarten Konditionierungsverfahren.

  2. 02

    Anhaltende Belastung und Kriechen

    Eine Welle kann sich unter konstanter Belastung allmählich verformen, selbst wenn sie einen ersten Test übersteht. Berücksichtigen Sie Belastungsdauer, Arbeitszyklus und Stillstandszeiten. Überprüfen Sie den Zapfendruck, die gehaltenen Baugruppenlasten und das langfristige Spiel, nicht nur die kurzfristige Zugfestigkeit.

  3. 03

    Temperatur- und Chemikalienbelastung

    Temperaturänderungen wirken sich auf Ausdehnung, Steifigkeit und Passform aus; Auch die Einwirkung chemischer Substanzen kann das Verhalten verändern. Normalbetrieb, Kurzstrecken und Reinigungsbedingungen gesondert angeben. Ein Schmelzpunkt ist keine zulässige Betriebstemperatur und eine Aussage zur Chemikalienbeständigkeit auf Familienebene ist keine Kompatibilitätsprüfung.

  4. 04

    Lagerpassungen, Presspassungen und Gewinde

    Geben Sie das passende Material, die Passform und die Installationsmethode an. Übermäßiges Übermaß kann eine Bohrung verformen oder eine Schulter überbeanspruchen; Metalleinsätze oder eine andere Haltemethode können vorzuziehen sein. Überprüfen Sie den Gewindeeingriff, die Anzugsmethode, die Kerbempfindlichkeit und prüfen Sie, ob die Montage wiederholt werden muss.

  5. 05

    Durchbiegung und die freitragende Spannweite

    Ein langer, schlanker Nylonschaft biegt sich bei gleicher Querbelastung in der Regel stärker durch als ein Stahlschaft gleicher Geometrie. Bei einer idealen, einfach gelagerten massiven kreisförmigen Welle mit zentraler Punktlast ist die Durchbiegung proportional zur dritten Potenz der Spannweite und umgekehrt proportional zum Elastizitätsmodul und zum Durchmesser in der vierten Potenz. Eine Verkürzung der Spannweite oder eine Vergrößerung des Durchmessers kann hilfreich sein; Die tatsächlichen Stütz-, Kriech- und konditionierten Eigenschaften müssen noch analysiert werden.

Praktisches Beispiel: Wenn eine Stahlführung durch eine Nylonführung gleicher Größe zwischen denselben Stützen ersetzt wird, kann die Ausrichtung verloren gehen, obwohl das Nylon nicht bricht. Überdenken Sie den Durchmesser oder den Stützabstand und validieren Sie dann den zusammengebauten Mechanismus unter seiner tatsächlichen Belastung und Umgebung. Bei der Balkenbeziehung oben handelt es sich um eine Designdarstellung und nicht um eine Bewertung des fertigen Teils.

Oberflächenveredelungsoptionen für Nylonwellen

Bearbeitet und feine Durchgänge

Kontrollieren Sie Werkzeugmarkierungen und legen Sie funktionelle Lagerkontaktflächen fest. Feinbearbeitungsdurchgänge können die erforderliche Oberfläche verbessern, das Aussehen der Oberfläche allein ergibt jedoch keinen Rauheitswert oder eine Verschleißgarantie.

Entgraten und Kantenbearbeitung

Entfernen Sie lose Grate und definieren Sie Fasen oder Kantenverrundungen dort, wo sie das Einsetzen, die Abdichtung oder die Handhabung beeinträchtigen. Schützen Sie Gewindespitzen, dünne Wände und kleine Rillen vor Beschädigungen beim Schlichten.

Reinigung & besondere Anforderungen

Vereinbaren Sie vor der Endkontrolle die Reinigungs-, Trocknungs- und Verpackungsbedingungen. Überprüfen Sie jede spezielle Veredelung individuell auf Kompatibilität und Dimensionseffekte; Eloxieren, Plattieren und herkömmliche Metallwärmebehandlung sind keine normalen Nylonoptionen.

Industrielle Anwendungen von Nylonwellen

Mögliche Anwendungsbereiche, vorbehaltlich einer Material- und Designprüfung; Hierbei handelt es sich nicht um Ansprüche auf abgeschlossene Kundenprojekte oder Branchenzertifizierungen.

01

Industriemaschinen

Führungskomponenten und gering belastete Wellen, bei denen Robustheit und Gewicht sinnvoll sind. Überprüfen Sie die Ausrichtung und den Abstand in der erwarteten Umgebung.

Zugehörige Ausrüstungsanforderungen →
02

Automatisierung und Robotik

Leichte Positionierungsmechanismen mit geeigneter Unterstützung, Geschwindigkeit und Einschaltdauer. Bewerten Sie die Steifigkeit, bevor Sie die bewegte Masse reduzieren.

Zugehörige Ausrüstungsanforderungen →
03

Ausrüstung für die Lebensmittelverarbeitung

Berührungslose Teile oder speziell dokumentierte Güteklassen für den vorgesehenen Kontakt. Im Allgemeinen ist Nylon nicht allgemein FDA-konform.

Zugehörige Ausrüstungsanforderungen →
05

Elektronische Geräte

Isolieren mechanischer Komponenten, wenn die tatsächliche Qualität und Umgebung die elektrischen Anforderungen erfüllen. Füllstoffe und Feuchtigkeit können die Leistung beeinträchtigen.

Zugehörige Ausrüstungsanforderungen →
06

Verpackungsmaschinen

Führungen und spezielle rotierende Teile in sich wiederholenden Mechanismen. Überprüfen Sie die Reinigungsverträglichkeit und den Verschleiß an der angegebenen Gegenfläche.

Zugehörige Ausrüstungsanforderungen →

Die Eignung für den Kontakt mit Lebensmitteln erfordert eine Dokumentation der spezifischen Sorte, des beabsichtigten Kontakts und der geltenden Bedingungen. Schließen Sie nicht aus dem Wort „Nylon“, der Farbe des Teils oder einem Anwendungsfoto auf die Einhaltung gesetzlicher Vorschriften ab.

Nylon vs. POM vs. PEEK vs. Stahlschäfte

Wischen Sie horizontal, um alle Spalten zu lesen.

Auswahl an Nylon-, POM-, PEEK- und Stahlschäften
MaterialVorteileEinschränkungen
NylonZähigkeit, geringes Gewicht und nützliches Verschleißverhalten bei geeigneten Anwendungen.Feuchtigkeitsaufnahme, geringere Steifigkeit als Stahl und Kriechen unter Dauerbelastung.
POM / DelrinGute Dimensionsstabilität und geringere Feuchtigkeitsaufnahme als herkömmliche PA6/PA66-Materialien.Geringere Hochtemperaturbeständigkeit als PEEK; Sortenspezifische Chemikalien- und Belastungsgrenzen bleiben bestehen.
BLICKLeistung bei erhöhten Temperaturen und chemische Beständigkeit in geeigneten Qualitäten und Bedingungen.Höhere Materialkosten; immer noch ein Polymer mit Steifigkeits-, Kriech- und Kontaktbeschränkungen.
StahlHohe Steifigkeit, Festigkeit und Drehmomentkapazität für eine gegebene Wellengeometrie.Höheres Gewicht; Möglicherweise sind korrosionsbeständige Qualitäten oder Schutzmaßnahmen erforderlich.

Beginnen Sie Ihre Entscheidung für einen Nylon- oder POM-Schaft mit dem vorherrschenden Ausfallrisiko: Maßabweichung, Verschleiß, Durchbiegung, Temperatur oder Kosten. Vergleichen Sie gelieferte Qualitäten und die komplette Baugruppe. Delrin ist eine Marke für Acetalmaterialien und kein anderer Name für jede POM-Formulierung.

Qualitätskontrolle und Inspektion

Durch die Inspektion wird die Zeichnung mit einem definierten Materialzustand verknüpft, sodass die Messergebnisse konsistent interpretiert werden können.

Materialidentifikation

Bestätigen Sie die angegebene Sorte und das gelieferte Material. Materialdokumente oder Chargenrückverfolgbarkeit werden nur bereitgestellt, sofern vereinbart und verfügbar; Eine weiße Komponente weist nicht auf PA6, PA66 oder einen Konformitätsstatus hin.

Abmessungen und Geometrie

Überprüfen Sie kritische Durchmesser, Gesamtlänge und Schulterpositionen. Definieren Sie Konzentrizität oder Rundlauf anhand der Zeichnungsbezüge und einer geeigneten Unterstützungsmethode, anstatt davon auszugehen, dass diese Begriffe austauschbar sind.

Zustands- und Freigabeaufzeichnungen

Überprüfen Sie Grate, Oberflächenschäden und Gewindezustand. Konditionierung, Prüftemperatur und geeignete Messkraft vereinbaren. Inspektionsaufzeichnungen sollten den vereinbarten Umfang angeben; Die Verpackung soll Funktionsflächen schützen, ohne Verformungen hervorzurufen.

Besprechen Sie Inspektionsmethoden und -aufzeichnungen →

Warum sollten Sie sich für den Topshaft für kundenspezifische Nylonschäfte entscheiden?

Zeichnungsbasierte Fertigung

Überprüfen Sie das Teil als fertige OEM-Komponente: Materialbezeichnung, funktionale Geometrie und Passungsanforderungen werden verknüpft, bevor ein Fertigungsweg bestätigt wird.

Drehen, Fräsen und technische Überprüfung

Koordinieren Sie Rotationsmerkmale und sekundäre Vorgänge mit polymerspezifischen Überlegungen zur Werkstückspannung, Wärme und Gratbildung. Klären Sie unklare kritische Maße, bevor Sie die Bestellung annehmen.

Prototyp zur Wiederholung der Produktion

Nutzen Sie die Prototypenbewertung und vereinbartes Feedback, um die Wiederholungsspezifikation festzulegen. Chargenmengen, Lagerbeschaffung und Liefererwartungen werden individuell bestätigt und nicht als feste, universelle Werte versprochen.

Zeichnungsspezifische Prüfung

Richten Sie die Prüfungen auf die Funktionen aus, die die Funktion steuern. Vereinbaren Sie erforderliche Dokumente und Nachweise im Voraus, ohne einen praktischen Abnahmeplan durch pauschale Null-Fehler- oder engste Toleranzansprüche zu ersetzen.

Topshaft ist die Präzisionswellenfertigungsabteilung von Dongguan Tops Precision Manufacture Co., Ltd., die neben uns tätig ist Topsbest Precision für wellenorientierte OEM-Projekte. Sehen Sie sich unsere Unternehmensinformationen an und fordern Sie die für Ihre Lieferantenbewertung erforderlichen Fertigungs- oder Prüfnachweise an. Generierte Produktvisualisierungen sind keine Produktionsaufzeichnungen.

Häufig gestellte Fragen zu Nylonschäften

01

Wofür wird ein Nylonschaft verwendet?

Eine Nylonwelle wird für entsprechend belastete Führungs-, Rollen-, Positionierungs- oder andere mechanische Komponenten verwendet, bei denen geringes Gewicht, Robustheit, Isolierung oder Gleitverhalten nützlich sind. Es ist nicht automatisch für jede rotierende Baugruppe geeignet. Materialqualität, Luftfeuchtigkeit, Stützweite, Anpressdruck, Geschwindigkeit und die erforderliche Lebensdauer entscheiden darüber, ob ein Nylon-Kunststoffschaft für die Anwendung geeignet ist.

02

Können Nylonschäfte Stahlschäfte ersetzen?

Nylon kann Stahl nur dann ersetzen, wenn das gesamte Design den Ersatz unterstützt. Seine geringere Steifigkeit, Feuchtigkeitsreaktion und Kriechfähigkeit erfordern möglicherweise einen größeren Durchmesser, eine kürzere freitragende Spannweite oder eine andere Haltemethode. Überprüfen Sie Drehmoment, Biegung, Lagersitze, Temperatur und Langzeitspiel, bevor Sie einen Austausch genehmigen. Das Kopieren der Metallgeometrie und -toleranzen reicht nicht aus.

03

Was ist der Unterschied zwischen PA6- und PA66-Schäften?

Bei PA6 und PA66 handelt es sich um unterschiedliche Polyamidfamilien mit unterschiedlichen Eigenschaftsprofilen, wobei beide feuchtigkeitsempfindlich sind. PA66 hat im Allgemeinen eine höhere Schmelztemperatur, aber das führt nicht automatisch zu einer besseren Betriebsleistung für eine belastete Welle. Vergleichen Sie die tatsächlichen Materialqualitäten, den Konditionierungszustand, die Steifigkeit, das Schlagverhalten, die Temperatur und die Bearbeitungsanforderungen. Gegossenes PA6 und modifizierte Güten sorgen für weitere Unterscheidungen.

04

Kann Topshaft kundenspezifische Nylonschäfte nach Zeichnungen herstellen?

Topshaft überprüft Kundenzeichnungen für die Herstellung kundenspezifischer Nylonwellen durch Drehen, Fräsen und Sekundärbearbeitung. Senden Sie die Sorten- oder Auswahlanforderungen, Menge, Daten, kritischen Passungen und Betriebsbedingungen. Das Team bestätigt vor dem Angebot die Beschaffung, die Machbarkeit der Bearbeitung und den Inspektionsumfang. Ein Lieferant von Nylonwellen sollte Material- und Endzustandsfragen klären, anstatt die Zeichnung als Anfrage zum Ablängen von Stangen zu behandeln.

05

Welche Toleranzen können bei der Bearbeitung von Nylonwellen erreicht werden?

Erreichbare Toleranzen müssen für die spezifische Sorte, Geometrie und vereinbarte Messbedingung bestätigt werden. Bearbeitungswärme, Spannung, Schlankheit, Feuchtigkeit und Temperatur beeinflussen das Ergebnis. Identifizieren Sie die wirklich kritischen Merkmale und den beabsichtigten Endzustand in der Zeichnung. Eine allgemeine Metallbearbeitungsangabe wie etwa ±0,005 mm sollte nicht für jede Präzisions-Nylonwelle angenommen werden.

06

Beeinflusst die Feuchtigkeitsaufnahme von Nylon die Schaftabmessungen?

Ja. Feuchtigkeitsaufnahme kann die Abmessungen des Nylonschafts verändern und die Steifigkeit, Passform und andere Eigenschaften beeinflussen. Das Ausmaß und der Zeitpunkt hängen von der Steigung, dem Wandabschnitt und der Exposition ab. Vereinbaren Sie den Konditionierungs- und Akzeptanzzustand und überprüfen Sie dann separat die Betriebsfeuchtigkeit oder die Flüssigkeitseinwirkung. Die Ergebnisse der Trockeninspektion allein belegen nicht, dass eine Baugruppe mit geringem Spielraum nach der Verwendung unverändert bleibt.

07

Ist Nylon oder Delrin besser für einen Präzisionsschaft?

Keines der Materialien ist für jeden Präzisionsschaft das Beste. POM, einschließlich bestimmter Delrin-Typen, bietet im Allgemeinen eine geringere Feuchtigkeitsaufnahme und eine nützliche Dimensionsstabilität, während Nylon aufgrund seiner Zähigkeit und geeigneten Verschleißanwendungen attraktiv sein kann. Vergleichen Sie tatsächliche Qualitäten, Belastungen, Temperaturen, chemische Einwirkungen und Gegenflächenverhalten. Wenn feuchtigkeitsbedingte Passformänderungen vorherrschen, sollten Sie POM in die Materialbewertung einbeziehen, anstatt nur nach dem Anfangspreis auszuwählen.

Kundenspezifische zeichnungsbasierte OEM-Komponenten

Holen Sie sich ein Angebot für kundenspezifische Nylonschäfte

Senden Sie uns Materialqualität, Menge, Zeichnung, kritische Toleranzen, Anwendung und Lieferanforderungen. Unsere technische Prüfung befasst sich vor der Bestätigung des Angebots mit der Eignung des Materials, der Durchführbarkeit der Bearbeitung und den Prüfanforderungen.

Maßgeschneiderte Schäfte aus natürlichem elfenbeinfarbenem Nylon mit Stufen- und Gewindeelementen
Kontaktieren Sie unser Team →

Fordern Sie Ihr Angebot für Nylonwellen an

Mit * gekennzeichnete Felder sind Pflichtfelder.

Ihre Anfrage und Zeichnung werden über unseren bestehenden FormSubmit-E-Mail-Service an info@tops-precision.com gesendet. Für größere Dateien senden Sie uns direkt eine E-Mail.