Anforderungen an die Sauberkeit mechanischer Wellen: Partikel, Rückstände und Akzeptanz – eine OEM-Checkliste
Die Anforderungen an die Sauberkeit mechanischer Wellen sollten Verunreinigungen, kritische Oberflächen, Inspektionsmethoden und den bei der Lieferung geforderten Zustand identifizieren. „Vor dem Versand reinigen“ lässt zu viel Unklarheit. Sie benötigen eine Vereinbarung, die Bearbeitung, Reinigung, Schutz und Eingangskontrolle miteinander verbindet, ohne für jede mechanische Welle eine universelle Grenze zu erfinden.
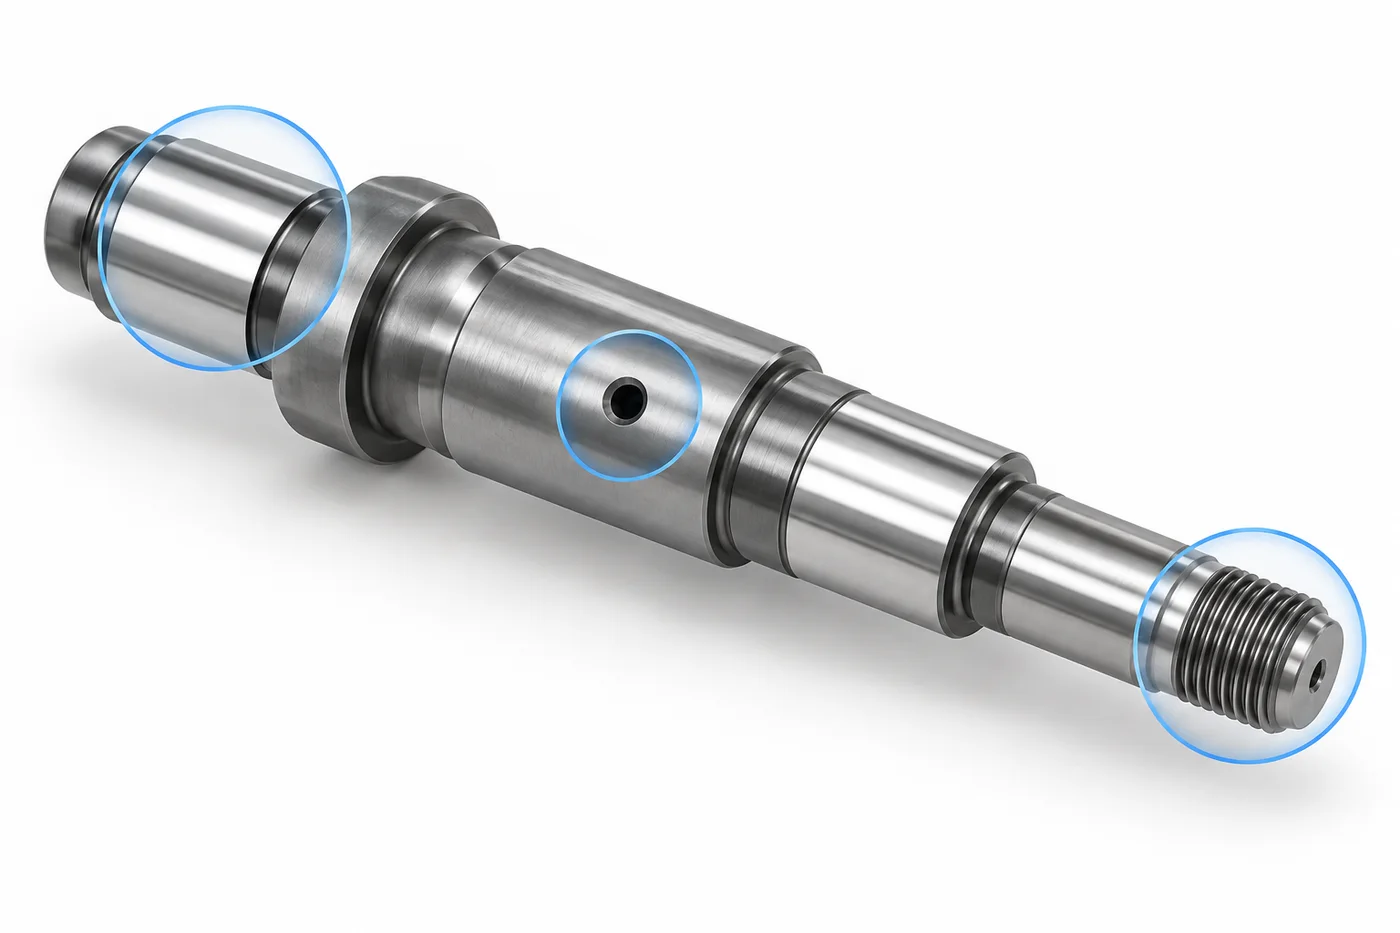
Technische Illustration, kein TOPSHAFT-Produktionsfoto. Hervorhebungen kennzeichnen Beispielbereiche zur Diskussion, keine Sauberkeitsklassifizierung.
1. Definieren Sie, was sauber für Ihre Baugruppe bedeutet
Definieren Sie Sauberkeit anhand der Verunreinigungen, die für Ihre Baugruppe von Bedeutung sind, und nicht nur anhand des Aussehens.
Beginnen Sie mit der nächsten Operation. Kommt die mechanische Welle in eine Lagerung, einen Flüssigkeitskreislauf oder einen Klebeprozess? Wird Ihr Empfangsteam es noch einmal reinigen? Diese Umstände können abweichende Lieferbedingungen erforderlich machen.
Für SKF ist die Sauberkeit bei der Lagerung und Montage von Lagern wichtig für die ordnungsgemäße Leistung. Das unterstützt eine sorgfältige Handhabung und nicht eine universelle mechanische Schaftreinheitsgrenze. Siehe die SKF-Montageanleitung.
Lose Partikel, anhaftende Grate, Ölfilme, Reinigungsmittelrückstände und Feuchtigkeit abtrennen. Ein Prozess, der eine Kategorie anspricht, darf eine andere nicht ansprechen.
„Kein sichtbarer Schmutz“ kann sinnvoll sein, wenn Ihre Anwendung eine visuelle Abnahme zulässt. Definieren Sie jedoch die Betrachtungsbedingungen und Oberflächen. Stellen Sie diese Prüfung nicht als quantifizierte Partikelanalyse dar.
Unterscheiden Sie auch technische Sauberkeit von Sterilität oder geregelter Hygiene. Eine optisch saubere industrielle mechanische Welle stellt keine Eignung für den medizinischen Gebrauch oder den Kontakt mit Lebensmitteln dar.
Beschreiben Sie den Lieferzustand in den Kaufunterlagen, nicht erst im Gespräch mit dem Lieferanten. Ihr Inspektionsteam benötigt dieselbe Definition. Andernfalls versendet der Lieferant möglicherweise ein geschütztes Teil, während der Empfänger eine blanke, montagebereite Oberfläche erwartet.
2. Identifizieren Sie funktionskritische Oberflächen
Identifizieren Sie die Oberflächen und Durchgänge, deren Verschmutzung die fertige Baugruppe beeinträchtigen könnte.
Ein Lagersitz, eine Dichtungsbahn und ein interner Ölkanal müssen nicht unbedingt identisch überprüft werden. Markieren Sie die relevanten Bereiche auf der Zeichnung oder einer Spezifikation zur kontrollierten Sauberkeit.
Beschreiben Sie interne Merkmale sowie zugängliche Oberflächen. Berücksichtigen Sie ggf. Sacklöcher, Querbohrungen, Gewindewurzeln und Sicherungsringnuten. Ein sauberer Außendurchmesser bestimmt nicht den Zustand innerhalb einer Bohrung.
Klären Sie, ob die Abnahmeanforderung das komplette Teil oder ausgewählte Bereiche umfasst. Diese Grenze beeinflusst die Extraktion, Handhabung, Probenahme und Interpretation.
Nutzen Sie den Leitfaden zu Lagerzapfen für Schnittstellenanforderungen. Beachten Sie den Leitfaden zu Dichtlaufflächen, wenn die Welle als Lauffläche einer Dichtung dient.
Keiner der beiden Leitfäden liefert eine allgemeingültige Kontaminationsgrenze. Ihr verantwortlicher Ingenieur sollte die Anforderung mit den tatsächlichen System- und Nutzungsbedingungen verknüpfen.
Unterscheiden Sie beispielsweise eine offene Montagebohrung von einem Durchgang, der mit einem empfindlichen Flüssigkeitssystem verbunden ist. Ihre Geometrie könnte ähnlich aussehen. Ihre Kontaminationsfolgen können unterschiedlich sein. Erklären Sie den funktionalen Zusammenhang, anstatt den Lieferanten zu bitten, ihn anhand eines Modells abzuleiten.
3. Partikel von Filmrückständen trennen
Partikuläre Verunreinigungen und filmförmige Rückstände sind gesondert zu spezifizieren, da sich deren Prüfmethoden und Folgen unterscheiden.
Zu den Partikeln können Bearbeitungsspäne, Schleiffragmente, Fasern und anderes loses Material gehören. Der Film kann Schutzöl, Kühlmittelrückstände oder Reinigungsmittelrückstände enthalten.
Sie können nicht davon ausgehen, dass ein akzeptables Partikelergebnis beweist, dass eine Oberfläche frei von Öl ist. Ebenso ist das Entfernen eines Ölfilms kein Beweis dafür, dass ein Durchgang keine losen Partikel enthält.
| Kontaminationskategorie | Anforderung zur Definition | Wichtige Einschränkung |
|---|---|---|
| Lose Partikel | Relevante Regionen, Grenzen und Analysemethode | Das visuelle Erscheinungsbild ist kein quantifizierter Partikelnachweis |
| Filmreste | Zulässige Stoffe und geeignete Akzeptanzmethode | Die Partikelextraktion allein reicht möglicherweise nicht aus, um Filme zu beurteilen |
| Angebrachte Grate | Kantenanforderungen und Inspektion | Die Reinigung ist kein Ersatz für das Entgraten |
| Feuchtigkeit | Erforderlicher trockener Zustand und Nachweis | Eine scheinbar trockene Außenseite kann eingeschlossene Flüssigkeit verbergen |
| Schutzmedien | Zugelassene Material- und Entsorgungsverantwortung | Der Schutz kann mit dem nächsten Vorgang in Konflikt geraten |
Für Automobilanwendungen befasst sich ISO 16232:2018 mit Methoden zur Bestimmung der Partikelverschmutzung an funktionsrelevanten Komponenten und Systemen. Es schließt die Filmverschmutzungserkennung aus und schreibt keine bauteilspezifischen Grenzwerte vor. Siehe die Öffentlicher ISO-Bereich.
Verwenden Sie ggf. die angegebene Edition. Betrachten Sie eine Automobilnorm nicht als automatisch verbindlich für jede industrielle mechanische Welle.
Stellen Sie fest, ob es sich bei einer vermuteten Ablagerung um einen zulässigen Schutz oder einen unerwünschten Rückstand handelt, bevor Sie eine Sendung ablehnen. Die Antwort sollte aus der Spezifikation kommen. Ein glänzendes Aussehen, ein Wischfleck oder ein Foto allein können den Stoff möglicherweise nicht zuverlässig identifizieren.
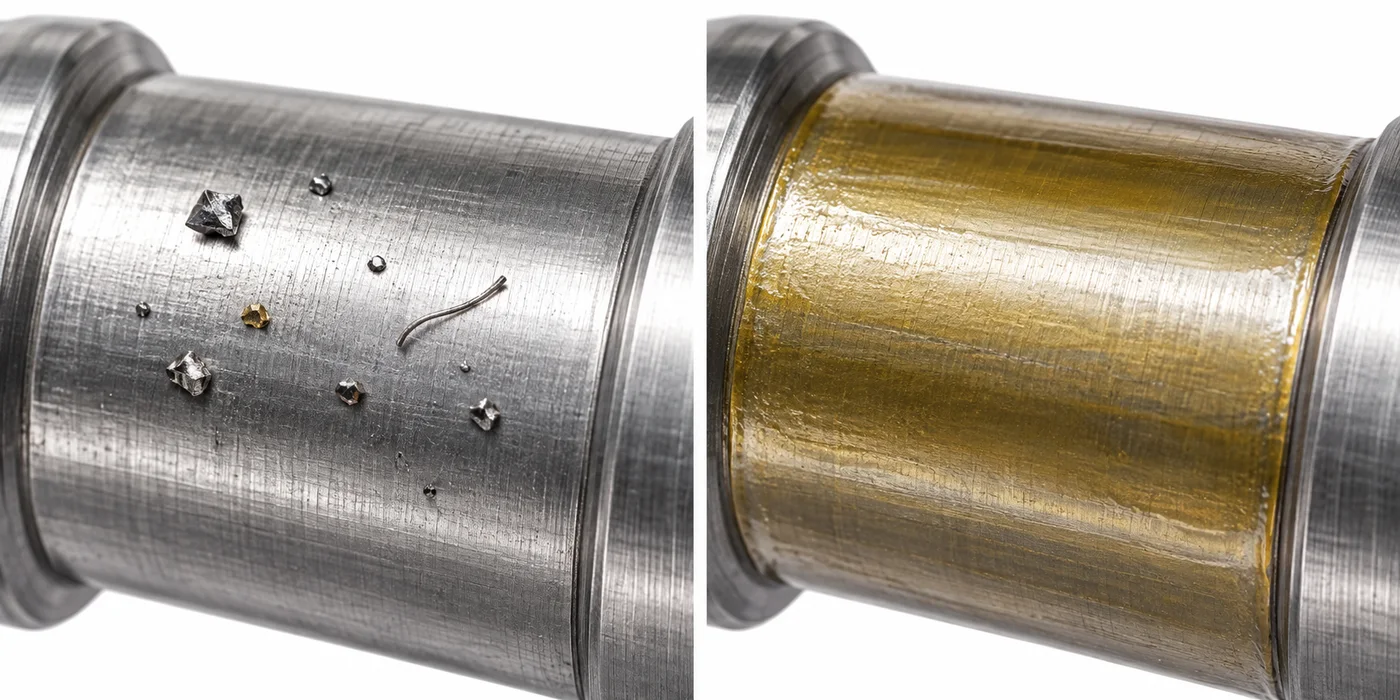
Technische Illustration. Partikelgrößen und Filmaussehen sind übertrieben, keine Akzeptanzgrenzen oder tatsächliche Laborergebnisse.
4. Legen Sie die Akzeptanz fest, bevor Sie einen Reinigungsprozess auswählen
Vereinbaren Sie die Abnahmeanforderung, bevor Sie den Reinigungsweg auswählen oder genehmigen.
Vermeiden Sie es, nur „ultraschallgereinigt“ oder „lösungsmittelgereinigt“ zu schreiben. Diese Beschreibungen identifizieren Prozesse, nicht unbedingt den Zustand der gelieferten mechanischen Welle.
Fragen Sie, was nach der Reinigung überprüft werden muss. Bei Partikeln kann es sich hierbei um vereinbarte Größenkategorien, Anzahlen oder andere definierte Maße handeln. Bei Filmen hängt die erforderliche Beurteilung von der Substanz und der anschließenden Verarbeitung ab.
Übernehmen Sie keinen Partikelgrenzwert von einer nicht verwandten Komponente. Berücksichtigen Sie die Passabstände, den Flüssigkeitsweg und die Folgen einer Kontamination. Lassen Sie die tatsächlichen Grenzwerte vom zuständigen Fachmann genehmigen.
Überprüfen Sie die Kompatibilität von Material, Beschichtung und Dichtung, bevor Sie die Chemie auswählen. Berücksichtigen Sie auch den Zugang, die Trocknung und die Entfernung von Rückständen. Ein aggressiver Prozess kann ein weiteres Problem schaffen und gleichzeitig die ursprüngliche Kontamination beseitigen.
Vermeiden Sie es, universelle Reinigungszeiten, -temperaturen oder Lösungsmittelrezepte vorzuschreiben. Diese erfordern eine prozessspezifische Beurteilung und sichere Betriebsabläufe.
Die Abnahmevereinbarung sollte auch dann aussagekräftig bleiben, wenn der Lieferant eine andere Reinigungsmethode vorschlägt. Genehmigen Sie Änderungen durch Ihren vereinbarten Qualitätsprozess.
Halten Sie Ihr endgültiges Ziel getrennt von prozessüberwachenden Kontrollen. Ein Shopfloor-Check kann dabei helfen, die Produktion zu kontrollieren, ohne den vereinbarten Abnahmetest zu ersetzen. Geben Sie an, welche Beweise die Sendung freigeben und welche Beweise lediglich zeigen, dass der Reinigungsprozess überwacht wurde.
5. Vereinbaren Sie Probenahme- und Inspektionsmethoden
Definieren Sie, wie Proben ausgewählt, vorbereitet, getestet und mit einem Produktionslos verknüpft werden.
Geben Sie an, ob der Test eine mechanische Welle, mehrere Teile zusammen oder einen ausgewählten Bereich betrifft. Definieren Sie die Berichtsbasis, damit die Ergebnisse sinnvoll verglichen werden können.
Wenn eine Extraktion zum Einsatz kommt, vereinbaren Sie die anwendbare Methode und wie deren Eignung festgestellt wird. Geometrie und Zugang können die Partikelrückgewinnung beeinflussen. Eine Messung kann nicht richtig interpretiert werden, ohne zu verstehen, was tatsächlich getestet wurde.
Besprechen Sie die Hintergrundkontamination durch Geräte, Behälter und Handhabung. Andernfalls enthält Ihr Ergebnis möglicherweise Material, das während der Inspektion eingeführt wurde, und nicht Material von der mechanischen Welle.
Einige Methoden verändern den Lieferzustand des Teils. Vereinbaren Sie, ob geprüfte Proben wieder in den Versand gelangen dürfen und welche Wiederaufbereitung erforderlich ist.
Fragen Sie im Bericht nach Teilenummer, Zeichnungsrevision, Chargenreferenz, Probenmenge, Methode und Ergebnissen. Erfassen Sie Abweichungen vom vereinbarten Vorgehen.
Vergleichen Sie die Zahlen zweier Labore nicht nur deshalb, weil ihre Berichtstitel übereinstimmen. Überprüfen Sie zunächst Umfang, Vorbereitung, Extraktion und Berichtskonventionen.
Definieren Sie auch den Probenauswahlpunkt. Eine unmittelbar nach der Reinigung entnommene Probe stellt einen anderen Stadium dar als eine nach dem Verpacken entnommene Probe. Wenn es um die Lieferung geht, entscheiden Sie, wie der Qualifizierungs- oder Inspektionsplan die anschließende Handhabung und den Schutz angeht.
6. Überprüfen Sie Bohrungen, Nuten und sich kreuzende Durchgänge
Überprüfen Sie schwer zugängliche Funktionen, anstatt davon auszugehen, dass das äußere Reinigungsergebnis den gesamten mechanischen Schaft betrifft.
Sacklöcher können Flüssigkeit zurückhalten. Quergebohrte Passagen können in der Nähe von Kreuzungen lose Partikel enthalten. Rillen und Gewindegründe können schwieriger zu prüfen sein als ein glatter Lagersitz.
Identifizieren Sie Funktionen, bei denen der Reinigungszugriff Einfluss auf Design oder Prozessplanung haben sollte. Besprechen Sie, ob die ausgewählte Route sie effektiv erreichen und entwässern kann.
Entgraten und Reinigen bleiben verbunden, aber getrennt. Ein sicher befestigter Grat ist ein Problem mit der Geometrie oder der Kantenqualität. Ein abgelöster Span wird zu lockerem Schmutz.
Erwarten Sie nicht, dass durch Waschen alle anhaftenden Kantenfehler entfernt werden. Ebenso stellt ein Entgratungszertifikat nicht sicher, dass danach keine losen Rückstände mehr vorhanden sind.
Benutzen Sie die Mechanische Wellenentgratungsführung Kantenanforderungen zu definieren. Fügen Sie nach diesen Vorgängen die erforderlichen Sauberkeitsanforderungen hinzu.
Für die Inspektion ist möglicherweise mehr als ein Foto der Außenseite der mechanischen Welle erforderlich. Vereinbaren Sie Nachweise, die dem tatsächlichen internen Merkmal und den Abnahmeanforderungen entsprechen.
Überprüfen Sie den Inspektionszugriff, bevor Sie das Design einfrieren. Wenn eine Passage nicht direkt eingesehen werden kann, besprechen Sie eine geeignete Überprüfung, anstatt ein unmögliches Foto anzufordern. Akzeptieren Sie eine bequeme externe Prüfung nicht als stillen Ersatz für eine interne Anforderung.
7. Bringen Sie Sauberkeit mit Korrosionsschutz in Einklang
Legen Sie fest, welche Schutzstoffe zulässig sind und wer diese vor der Montage entfernt.
Eine mechanische Welle aus blankem Stahl muss möglicherweise vorübergehend vor den erwarteten Lager- und Versandbedingungen geschützt werden. Allerdings kann das Schutzöl für einen späteren Klebe- oder Beschichtungsvorgang ungeeignet sein.
Lösen Sie diesen Konflikt vor dem Versand. Definieren Sie das zugelassene Schutzsystem, seine Kompatibilität und alle erforderlichen Entfernungsprozesse.
Schreiben Sie nicht „ölfrei“, wenn Sie separat ein nicht spezifiziertes Rostschutzöl benötigen. Widersprüchliche Anweisungen verhindern eine zuverlässige Angebotserstellung und Annahme.
Unterscheiden Sie zwischen montagefertiger Lieferung und Lieferung, die einen definierten Reinigungsschritt erfordert. Beides kann legitim sein, bringt jedoch unterschiedliche Verantwortlichkeiten und Kosten mit sich.
Wenn das empfangende Team den Schutz entfernt, vereinbaren Sie, wann die endgültige Sauberkeitsanforderung gilt. Eine Inspektion vor dem Versand kann den Zustand nach unkontrolliertem Auspacken und Reinigen nicht feststellen.
Überprüfen Sie die mechanische Wellenverpackungsführung zum Transportschutz. Bewahren Sie die Sauberkeitserklärung dieses Artikels getrennt von der Verpackungsspezifikation auf.
Berücksichtigen Sie auch die zulässige Lagerdauer und -bedingungen. Eine für die sofortige Montage konzipierte Schutzanordnung eignet sich möglicherweise nicht für eine längere Lagerung im Lager. Fordern Sie einen vereinbarten Handhabungsplan an, anstatt davon auszugehen, dass der gleiche Sauberkeits- und Korrosionszustand auf unbestimmte Zeit bestehen bleibt.
8. Verhindern Sie eine erneute Kontamination nach der Reinigung
Kontrollieren Sie die Handhabung und Exposition nach der Reinigung, damit der akzeptierte Zustand bis zum vereinbarten Übergabepunkt erhalten bleibt.
Überprüfen Sie die Trocknung, bevor Sie die Schutzverpackung schließen. Berücksichtigen Sie innere Hohlräume und unter den Kappen eingeschlossene Feuchtigkeit. Gehen Sie nicht davon aus, dass Verpackungsmaterialien eine unzureichende Trocknung beheben können.
Identifizieren Sie akzeptable Handhabungspraktiken und Kontaktmaterialien. Handschuhe, Auflagen, Tücher und Verpackungen können selbst zu Kontaminationen führen, wenn sie ungeeignet sind oder schlecht gepflegt werden.
Verwenden Sie für die Funktion geeignete Stopfen oder Kappen. Sie sollten schützen, ohne Oberflächen zu beschädigen oder unzulässige Rückstände zu hinterlassen. Legen Sie fest, ob es sich um temporäre Transportschutzvorrichtungen oder um einen Teil der gelieferten Baugruppe handelt.
Erwägen Sie im Rahmen der Kontaminationskontrolle das Öffnen der Verpackung. Beim Auspacken freigesetzte Fasern oder Partikel können eine ansonsten sorgfältige Vorbereitung beeinträchtigen.
Prüfen Sie bei wiederholten Lieferungen wiederverwendbare Tabletts und Halterungen. Definieren Sie Verantwortlichkeiten für Inspektion, Reinigung und Austausch, anstatt davon auszugehen, dass die Wiederverwendung auf unbestimmte Zeit akzeptabel bleibt.
Vereinbaren Sie die Schutzgrenze: versiegelte Verpackung, Lagerlagerung, Eingangskontrolle oder Installation. Diese Grenze sagt jeder Partei, was sie kontrollieren muss.
Ein gebrochenes Siegel oder ein beschädigter Beutel sollte das vereinbarte Empfangsverfahren auslösen. Es beweist nicht automatisch, dass jede mechanische Welle inakzeptabel ist. Erfassen Sie den Schaden, bewahren Sie die Identifikation auf und beurteilen Sie den betroffenen Zustand anhand der definierten Inspektions- und Regeln zur Teile-Disposition.
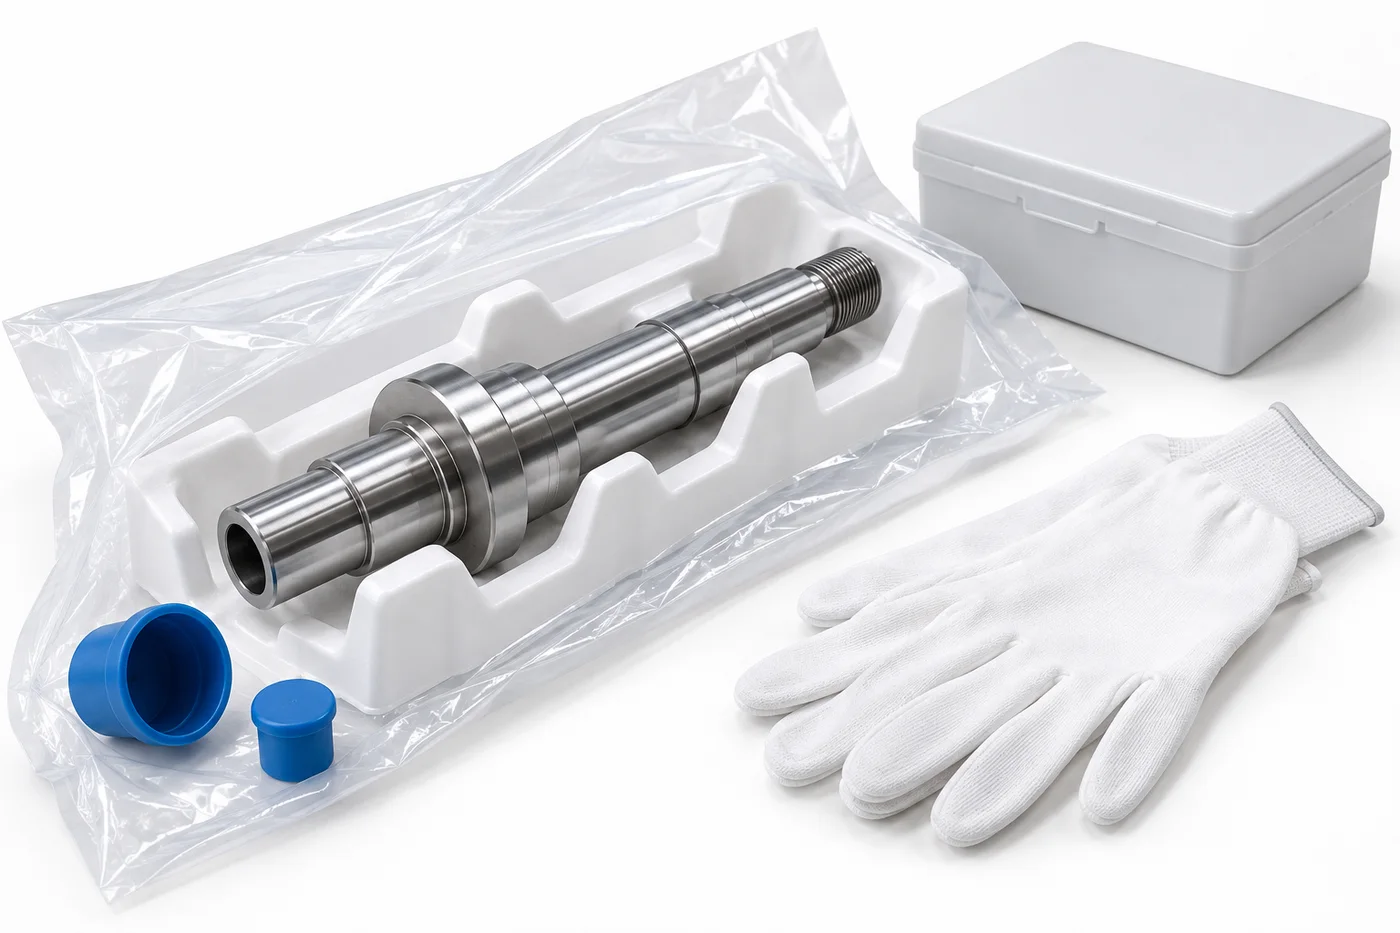
Technische Illustration, kein validierter Reinraumprozess oder Nachweis der Sterilität. Tatsächliche Verpackungsmaterialien erfordern eine projektspezifische Überprüfung.
9. Definieren Sie Empfangs- und Streitbeilegungsverfahren
Vereinbaren Sie Empfangsbedingungen und Nachweisanforderungen, bevor Bedenken hinsichtlich der Sauberkeit auftreten.
Identifizieren Sie, wie Verpackungen geöffnet, Proben ausgewählt und Oberflächen während der Inspektion geschützt werden. Notieren Sie den Zustand der Verpackung, bevor Sie mit den Teilen umgehen.
Behalten Sie die Chargenidentität bei, wenn Sie ein Problem melden. Geben Sie betroffene Mengen, relevante Oberflächen, die Handhabungshistorie und die Methode zur Feststellung der Kontamination an.
Fotos können eine Untersuchung unterstützen, insbesondere bei sichtbaren Spänen oder beschädigtem Schutz. Sie quantifizieren nicht automatisch eine Partikelpopulation oder identifizieren die Filmchemie.
Vermeiden Sie die Reinigung aller umstrittenen Proben, bevor Sie sich auf die Beweissicherung einigen. Dadurch entfällt möglicherweise die für eine sinnvolle Untersuchung erforderliche Bedingung.
Wenn eine erneute Prüfung angebracht ist, passen Sie zunächst die Methode und die Berichtsgrundlage an. Zwei Ergebnisse, die unter unterschiedlichen Bedingungen erzielt wurden, beweisen möglicherweise nicht, dass eine Herstellungsinkonsistenz vorliegt.
Vereinbaren Sie die Disposition der betroffenen Teile. Eine erneute Reinigung, zusätzliche Inspektion, Aussonderung oder Zurückweisung sollte einer dokumentierten Entscheidung und nicht einer informellen Annahme folgen.
Wenn eine erneute Reinigung zulässig ist, definieren Sie anschließend die Überprüfung. Die Wiederholung eines Reinigungsvorgangs ist kein Beweis der Abnahme. Bewahren Sie die ursprüngliche Chargenreferenz auf und protokollieren Sie die weitere Bearbeitung, damit die endgültige Freigabe nachvollziehbar bleibt.
10. Bereiten Sie eine vollständige Anfrage zur Sauberkeit vor
Geben Sie die Informationen an, die für die Preisgestaltung, Durchführung und Überprüfung der erforderlichen Lieferbedingungen erforderlich sind.
- Bei Bedarf wurden Zeichnungen, Überarbeitungen und entsprechende Modelle veröffentlicht.
- Anforderungen an Material, Wärmebehandlung und Beschichtung.
- Kritische Außenbereiche und Innenpassagen.
- Kontaminationskategorien und zugelassene Schutzstoffe.
- Für die Anwendung freigegebene Akzeptanzgrenzen.
- Inspektionsmethode, Probenplan und Berichtsgrundlage.
- Anforderungen an Trocknung, Handhabung und Verpackung.
- Lieferzustand und Verantwortung für spätere Reinigung.
- Menge, Jahresbedarf und vorgesehene Lagerbedingungen.
- Erforderliche Aufzeichnungen und Änderungsgenehmigungsvereinbarungen.
Benutzen Sie die RFQ-Checkliste für mechanische Präzisionswellen für die übrigen kommerziellen Inputs.
Vergleichen Sie Angebote mit derselben Anforderung. Zusätzliche Inspektion, kontrollierte Handhabung, spezielle Verpackung und Wiederaufbereitung können sich auf die Gesamtkosten auswirken. Vergleichen Sie nicht nur die Bearbeitungspreise, wenn die Lieferbedingungen unterschiedlich sind.
Vermeiden Sie unnötige Kontrollen auf jeder Oberfläche. Konzentrieren Sie sich auf begründete Anforderungen auf die Anwendung und bestätigen Sie dann die Machbarkeit, bevor Sie die Produktion genehmigen.
Häufig gestellte Fragen
Klären Sie diese Punkte, bevor Sie Ihre Sauberkeitsvorgabe erteilen.
Ist eine optisch saubere mechanische Welle automatisch montagebereit?
Nein. Das Erscheinungsbild erfüllt möglicherweise eine vereinbarte visuelle Anforderung, es stellt jedoch nicht den Zustand aller Partikel oder Rückstände dar.
Legt ISO 16232 einen Grenzwert für jede mechanische Welle fest?
Nein. Der öffentliche Geltungsbereich legt keine komponentenspezifischen Reinheitsgrenzen fest. Das jeweilige System und der verantwortliche Fachmann bestimmen die Anforderungen.
Kann die Partikelinspektion nachweisen, dass eine Oberfläche ölfrei ist?
Nicht von alleine. Eine filmförmige Kontamination erfordert eine eigene entsprechende Anforderungs- und Bewertungsmethode.
Ist die Reinigung ein Ersatz für das Entgraten?
Nein. Definieren Sie anhaftende Kantenfehler getrennt von loser Verschmutzung. Überprüfen Sie nach den entsprechenden Vorgängen den erforderlichen Zustand.
Sollte jede mechanische Welle ohne Schutzöl geliefert werden?
Nein. Korrosionsschutz mit Montageanforderungen in Einklang bringen. Identifizieren Sie zulässige Medien und wer sie entfernt.
Können geprüfte Proben zur Lieferung zurückgeschickt werden?
Das hängt vom Test und der vereinbarten Vorgehensweise ab. Die Prüfung kann den Zustand des Teils verändern und eine erneute Verarbeitung vor dem Verpacken erforderlich machen.
Reichen saubere Handschuhe aus, um eine erneute Kontamination zu verhindern?
Nein. Auch Handhabungsmaterialien, Arbeitsflächen, Exposition und Verpackung müssen den vereinbarten Anforderungen entsprechen.
Was soll ich mit einer Sauberkeitsanfrage senden?
Senden Sie die Zeichnung, kritische Bereiche, Kontaminationskategorien, Annahmemethode, Menge und erforderliche Lieferbedingung. Berücksichtigen Sie Schutz- und Lageranforderungen.
Besprechen Sie Ihre Lieferanforderungen für mechanische Wellen mit TOPSHAFT
TOPSHAFT kann Ihre Wellenanfrage anhand der bereitgestellten Zeichnung prüfen. Spezifische Sauberkeitsprüfungen und Lieferzusagen erfordern eine Projektbestätigung. Fordern Sie eine Zeichnungsprüfung an mit kritischen Bereichen, Abnahmekriterien, Menge und Verpackungsanforderungen.