Wellen: Restfeld Prüfen Und Senken
Restmagnetismus bei Wellen benötigt eine definierte Annahmeanforderung und eine reproduzierbare Messanordnung. Die Bitte „vor Versand entmagnetisieren“ lässt wichtige Fragen offen. Legen Sie Werkstoffzustand, Grenzwert, Prüfstellen und abschließende Prozessstufe fest, bevor Sie eine Lieferverpflichtung akzeptieren.
Mit Der Anwendungsanforderung Beginnen
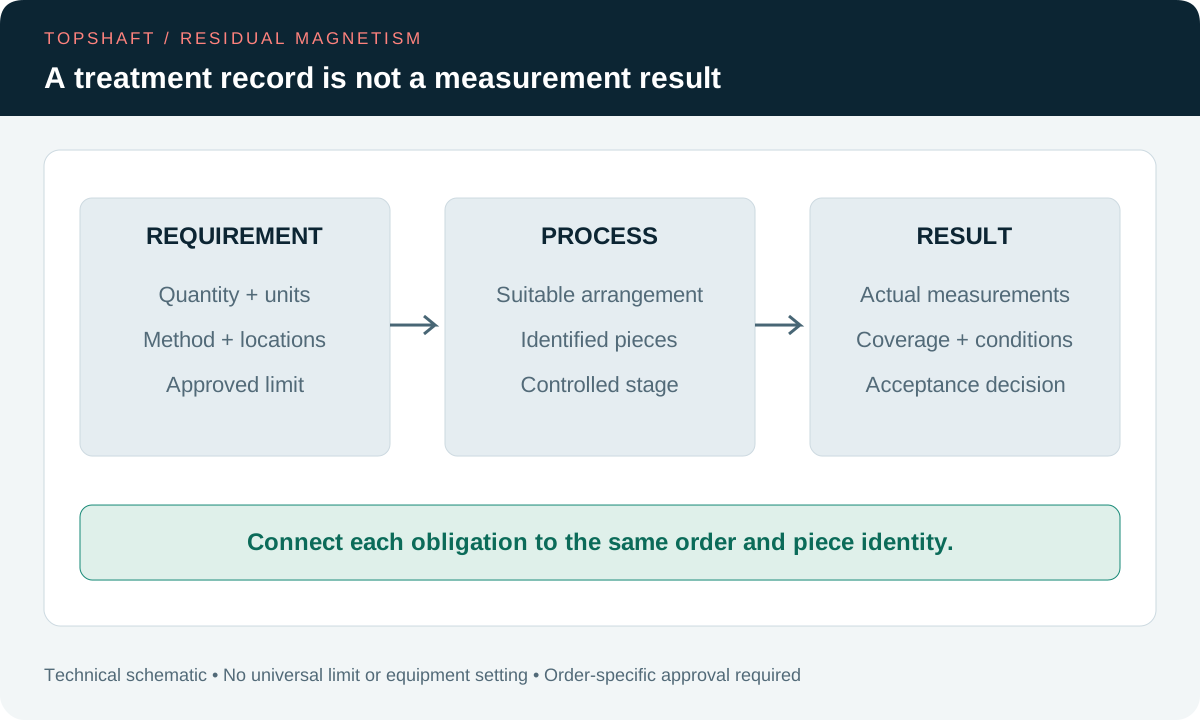
Definieren Sie vor der Auswahl einer Behandlung oder Prüfmethode, warum Restmagnetismus relevant ist. Ihre Anwendung kann einen magnetischen Zustand bei Montage oder Wareneingang verlangen. Bitten Sie das verantwortliche Entwicklungsteam, diese Anforderung zu benennen. Nehmen Sie nicht für jede Welle denselben Grenzwert an. Ein allgemeiner Wunsch nach geringem Magnetismus ist kein vollständiges Annahmekriterium.
Verknüpfen Sie die Anforderung mit der tatsächlichen Zeichnung, Bestellung oder Kundenspezifikation. Benennen Sie die Stelle, die ihre Auslegung genehmigen darf. Der Einkauf kann Termine und Kosten koordinieren, ohne eigenständig einen technischen Grenzwert festzulegen. Fehlt die Anforderung, fordern Sie vor der Produktion eine Klärung an. Der bequeme Messbereich eines Lieferantengeräts darf nicht unbeabsichtigt zur Produktspezifikation werden.
Halten Sie die beabsichtigte Entscheidung während des gesamten Auftrags sichtbar. Sie benötigen möglicherweise Nachweise eines festgelegten Endzustands statt Belege für den Betrieb einer bestimmten Maschine. Alternativ kann Ihr Vertrag sowohl Bearbeitung als auch Verifizierung vorgeben. Formulieren Sie diese Pflichten getrennt. Dieser Artikel liefert Einkaufsfragen, keinen allgemeinen magnetischen Grenzwert und keine Betriebsanweisung für Entmagnetisierungsgeräte.
Werkstoffzustand Und Magnetische Einwirkung Benennen
Bei der Prüfung einer magnetischen Anforderung benötigen Sie den tatsächlichen Werkstoff und Fertigungszustand. Ein Lieferant sollte das Verhalten nicht allein aus dem Wort Stahl ableiten. Benennen Sie vorgeschriebene Legierung, Wärmebehandlung und relevante Oberflächenbehandlungen. Erfassen Sie alle gelenkten Änderungen dieser Definition. Ein Ersatz kann eine erneute technische Prüfung erfordern, selbst bei unveränderten Fertigmaßen.
Die Erläuterung zur Messtechnik des Geräteherstellers beschreibt verbleibende Magnetisierung nach Einwirkung eines äußeren Magnetfelds auf ein ferromagnetisches Bauteil. Sie nennt magnetisches Spannen und Handhaben als mögliche Einflüsse. Nutzen Sie diesen Hintergrund für Fragen zum tatsächlichen Fertigungsweg. Nehmen Sie nicht an, dass jeder Fertigungsschritt denselben magnetischen Zustand erzeugt.
Prüfen Sie Magnetpulverprüfung, magnetische Werkstückspannung und Handhabung, soweit diese in Ihrem tatsächlichen Prozess vorkommen. Beziehen Sie gegebenenfalls spätere Lieferanten- oder Wareneingangsvorgänge ein. Ihre Anforderung an zerstörungsfreie Prüfung sollte geltende Untersuchungs- und Nachbehandlungspflichten benennen. Verwechseln Sie ein Rissprüfergebnis nicht mit der Annahme des Restmagnetismus. Beide unterstützen unterschiedliche Entscheidungen und können getrennte Aufzeichnungen benötigen.
Messgröße, Einheiten Und Grenzwert Festlegen
Ihre Spezifikation sollte Messgröße, Einheiten und Grenzwert vor der Ergebnisbewertung benennen. Unterschiedliche Berichte können andere Einheitensysteme oder Gerätekonventionen verwenden. Bitten Sie das verantwortliche technische Team, einen geeigneten Vergleich zu bestätigen. Vergleichen Sie unerklärte Zahlen nicht allein deshalb, weil beide Berichte Magnetismus erwähnen. Bewahren Sie ursprüngliche Einheiten und genehmigte Auslegung in der Aufzeichnung auf.
Unterscheiden Sie Produktgrenzwert, Anzeigeauflösung, Gerätemessbereich und Messunsicherheit. Diese Eigenschaften beantworten unterschiedliche Fragen. Eine Nullanzeige beweist nicht automatisch die absolute Abwesenheit magnetischer Wirkungen. Ihre Bedeutung hängt von Gerät und Messanordnung ab. Ihre Annahmeaussage sollte auf die definierte Größe und vereinbarte Methode beschränkt bleiben.
Übernehmen Sie keinen Zahlenwert von einem sachfremden Bauteil oder aus einer Gerätebroschüre. Die verantwortliche Konstruktions- oder Qualitätsstelle muss die tatsächliche Anforderung genehmigen. Nehmen Sie geltende Entscheidungsregeln und Berichtskonventionen auf. Verweist Ihre Spezifikation auf eine Norm, benennen Sie deren Ausgabe und relevante Anforderungen. Dieser Leitfaden begründet keine Konformität mit einer unbenannten Norm oder einem Kundenverfahren.
Gerät Und Sondenanordnung Vereinbaren
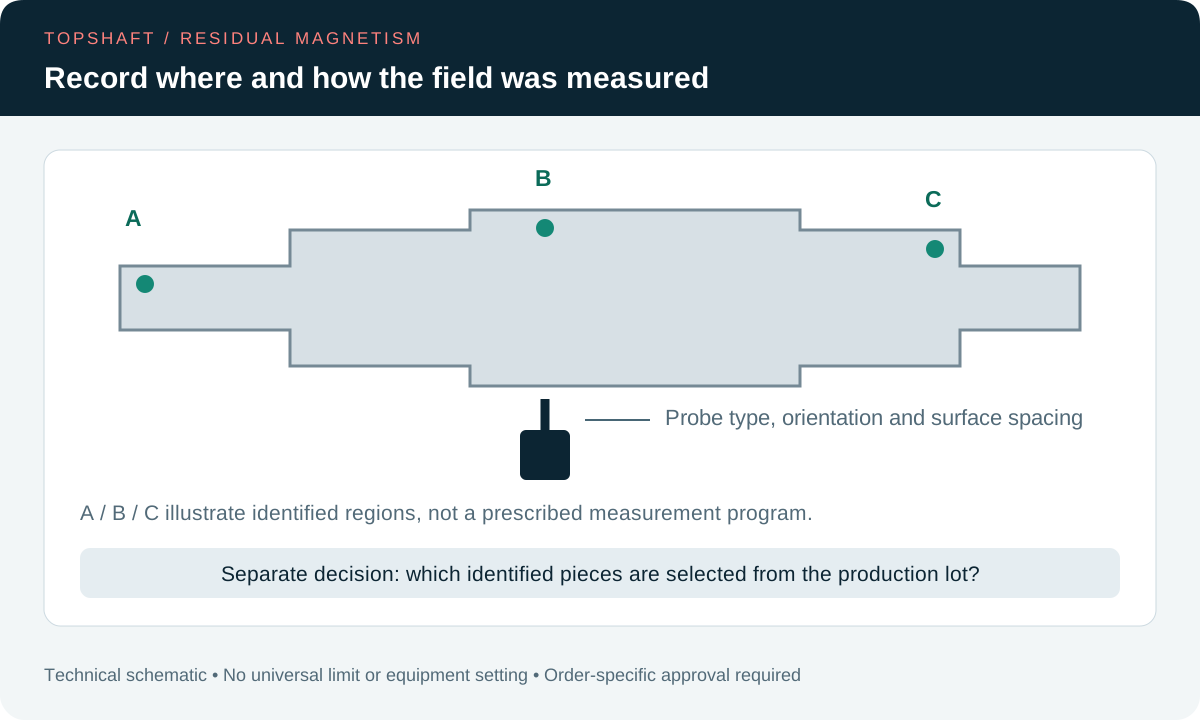
Vereinbaren Sie eine Messanordnung, die die erforderliche Entscheidung unterstützen kann. Benennen Sie Gerät, Sondentyp und relevante Konfiguration. Bestätigen Sie Kalibrier- oder Verifizierungsnachweise entsprechend Ihrem Verfahren. Legen Sie die Positionierung der Sonde zur Oberfläche fest. Eine allgemeine Formulierung wie „mit Messgerät geprüft“ kann für Wareneingangsvergleiche benötigte Informationen auslassen.
Das Datenblatt des Magnaflux-Feldanzeigers beschreibt die Restmagnetismusprüfung nach der Magnetpulverprüfung. Seine Anweisungen unterscheiden äußere Streufeldmessungen von der Flussdichte im Inneren des Teils. Diese Unterscheidung begrenzt die Aussagekraft des Messwerts. Beschreiben Sie eine äußere Messung nicht als Nachweis jedes inneren magnetischen Zustands.
Befolgen Sie die geltenden Anweisungen des gewählten Geräts, statt Verfahren sachfremder Geräte zu vermischen. Ihre genehmigte Methode sollte Sondenausrichtung, Kontakt oder Abstand und relevante Umgebung behandeln. Erfassen Sie erforderliche Hintergrundprüfungen. Nahe magnetische Einflüsse können die Interpretation verändern; benennen Sie deshalb die für Reproduzierbarkeit nötigen Bedingungen. Erfinden Sie keine Korrektur und ziehen Sie keinen Hintergrundwert ohne genehmigte Grundlage ab.
Flächenabdeckung Und Losstichprobe Festlegen
Ihr Plan sollte Messorte und Teileauswahl trennen. Ein Messwert an einem Ende beschreibt nicht jede Stelle der Welle. Legen Sie über das verantwortliche Prüfteam erforderliche Bereiche und Suchstrategie fest. Beziehen Sie zugängliche Enden, Zapfen, Übergänge oder andere Stellen ein, soweit die Anforderung dies benötigt. Stellen Sie diese Liste nicht als allgemeingültiges Verfahren dar.
Die Erläuterung von Maurer Magnetic behandelt auch Sondenabstand, lokale Magnetisierung und Einflüsse des Umgebungsfelds. Diese Faktoren zeigen, warum Messbedingungen zu den Ergebnissen gehören. Ihre gewählte Strategie sollte zu tatsächlicher Geometrie und erforderlicher Entscheidung passen. Erfassen Sie Einschränkungen wie unzugängliche Flächen oder Montagebeschränkungen. Klären Sie diese, bevor Sie einen Bericht akzeptieren, der mehr Abdeckung suggeriert als erreicht wurde.
Definieren Sie mit Ihrem Prüfstichprobenplan die Auswahl der Prüflinge aus dem Los. Geben Sie an, ob Ergebnisse jedes geprüfte Teil identifizieren oder eine vereinbarte Stichprobe zusammenfassen müssen. Verknüpfen Sie die Losidentität mit dieser Auswahl. Die gründliche Untersuchung eines Teils bedeutet nicht, dass jedes Teil gemessen wurde. Ebenso behebt die Messung jedes Teils keine undefinierte Suchmethode am einzelnen Teil.
Entmagnetisieren Von Der Endprüfung Trennen
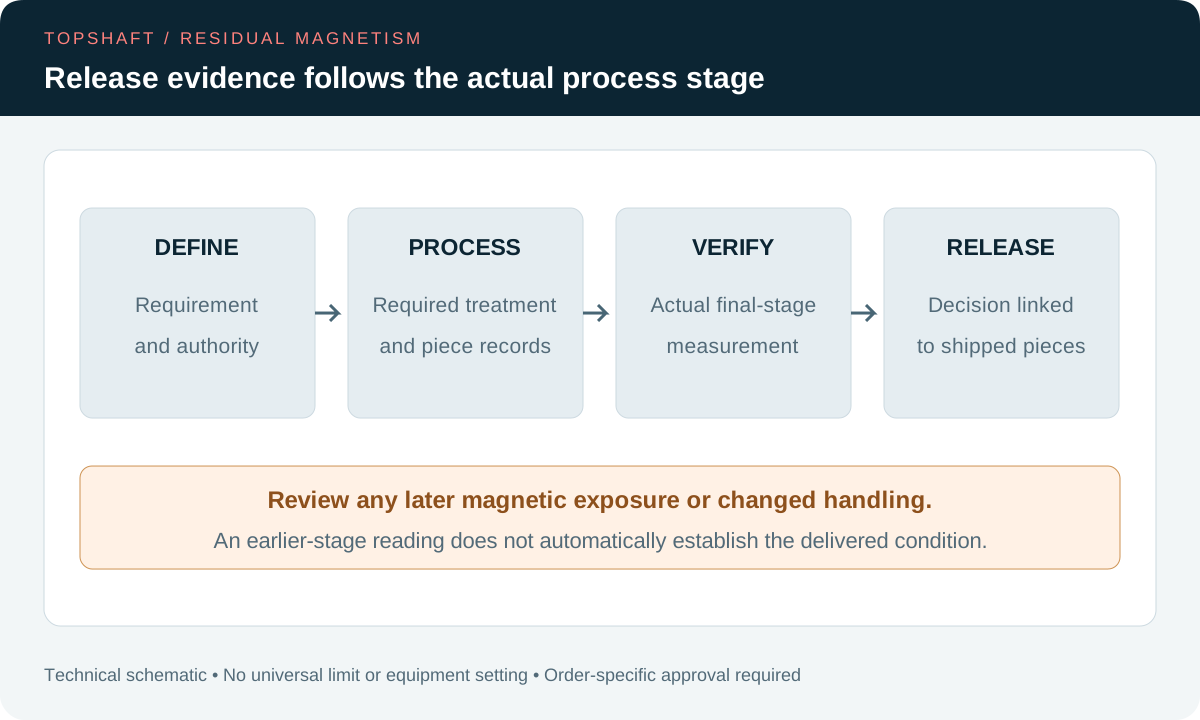
Verlangt Ihr Auftrag beides, legen Sie Behandlung und Verifizierung als getrennte Pflichten fest. Ein dokumentierter Entmagnetisierungsvorgang zeigt, dass die Bearbeitung stattgefunden hat. Er belegt nicht automatisch die Einhaltung des abschließend gemessenen Grenzwerts. Definieren Sie die folgende Prüfung und erforderlichen Nachweise. Verknüpfen Sie deren Ergebnisse mit den tatsächlich behandelten Teilen.
Die verantwortliche Prozessorganisation sollte Ausrüstung und Betriebsanordnung passend zum tatsächlichen Bauteil auswählen. Schreiben Sie keine Einstellungen aus einem allgemeinen Einkaufsartikel vor. Geometrie, Werkstoffzustand und gefordertes Ergebnis benötigen technische Betrachtung. Bestätigen Sie die vorgeschlagene Bearbeitungsanordnung während der Angebotserstellung. Dieser Artikel behauptet nicht, dass TOPSHAFT ein bestimmtes Entmagnetisierungsgerät besitzt oder jede magnetische Anforderung unterstützt.
Bleibt ein Teil außerhalb des vereinbarten Grenzwerts, erhalten Sie seinen Status und eskalieren Sie über den genehmigten Entscheidungsprozess. Eine wiederholte Behandlung sollte das ursprüngliche Ergebnis nicht löschen. Erfassen Sie Grund, verantwortliche Autorisierung und nachfolgende Nachweise. Behandeln Sie einen Maschinenzykluszähler nicht als Annahmeergebnis. Ihre Freigabeentscheidung benötigt die geforderten Produktnachweise und alle vertraglichen Prozessaufzeichnungen.
Die Anforderung Der Richtigen Prozessstufe Zuordnen
Ihre Endprüfung sollte den Zustand abbilden, den Ihr Auftrag bei Lieferung tatsächlich verlangt. Prüfen Sie Vorgänge nach Entmagnetisierung und Messung. Späterer magnetischer Kontakt oder spätere Prüfungen können den relevanten Zustand ändern. Benennen Sie über das verantwortliche technische Team gelenkte Handhabungsbeschränkungen. Ein Ergebnis einer früheren Stufe kann nicht automatisch einen unveränderten Endzustand bescheinigen.
Stimmen Sie diese Prüfung mit Anforderungen an Reinigung, Schutz und Verpackung ab. Ihre Sauberkeitsspezifikation für Wellen behandelt getrennte Kontaminationsnachweise. Entmagnetisieren ersetzt keine Reinigung; ein sauberes Erscheinungsbild belegt keine magnetische Konformität. Definieren Sie jedes geforderte Ergebnis, ohne anzunehmen, dass ein Vorgang den anderen nachweist. Bestätigen Sie, ob spätere Arbeiten zusätzliche Verifizierung gemäß dem genehmigten Plan erfordern.
Halten Sie Annahmen zu Lieferung und Wareneingang aufeinander abgestimmt. Führt die Handhabung des Kunden zu neuen Einwirkungen, besprechen Sie Zuständigkeit und Verifizierung dieser Stufe. Versprechen Sie nicht denselben Messwert in jeder zukünftigen Umgebung. Dokumentieren Sie tatsächlichen Versandannahmezustand und geltende Messanordnung. Diese Grenze hilft, eine gelieferte Abweichung von einer späteren, untersuchungsbedürftigen Änderung zu unterscheiden.
| Anforderungsbereich | Nötige Vereinbarung | Aufzubewahrende Nachweise |
|---|---|---|
| Produktdefinition | Werkstoffzustand und magnetische Anforderung | Zeichnungs- oder Spezifikationsverweis |
| Messung | Größe, Einheiten, Gerät und Sondenanordnung | Genehmigte Methode und Konfiguration |
| Abdeckung | Flächensuche und ausgewählte Teile | Stellen, Identitäten und Einschränkungen |
| Bearbeitung | Geforderte Behandlung und Fertigungsstufe | Tatsächliche Prozessaufzeichnung, soweit erforderlich |
| Freigabe | Grenzwert, Entscheidungsregel und Autorisierung | Mit versandten Teilen verknüpfte Ergebnisse |
Unterschiedliche Werte Vor Einer Zurückweisung Untersuchen
Vergleichen Sie Messdefinitionen, bevor Sie die Ursache unterschiedlicher Lieferanten- und Wareneingangsergebnisse bestimmen. Bestätigen Sie, dass beide Berichte dasselbe Teil und denselben Zustand betreffen. Vergleichen Sie Einheiten, Stellen, Sondenanordnung und relevante Umgebung. Bewahren Sie jede ursprüngliche Aufzeichnung auf. Eine Differenz kann unterschiedliche Messbedingungen offenlegen oder ein Produktproblem bestätigen. Keine Schlussfolgerung sollte sofort vorausgesetzt werden.
Beispielsweise dokumentiert ein hypothetischer Lieferant vor dem Verpacken eine vereinbarte Stelle am Ende. Der Wareneingang prüft eine andere Stelle mit anderer Sondenanordnung. Diese Beobachtungen erlauben noch keinen Vergleich unter gleichen Bedingungen. Bitten Sie beide Teams, die genehmigte Methode an identifizierten Teilen zu reproduzieren. Dokumentieren Sie geänderte Bedingungen und die Erkenntnisse der gelenkten Verifizierung. Wählen Sie nicht einfach den kleineren Messwert.
Verwenden Sie Ihren vereinbarten Ansatz zur Messunsicherheit, soweit er die Konformitätsbewertung beeinflusst. Erfinden Sie keinen neuen Annahmeabstand nach Sichtung eines strittigen Werts. Benötigt ein bestätigtes Problem zusätzliche Bearbeitung oder Sonderfreigabe, holen Sie die erforderliche Autorisierung ein. Der Leitfaden zu Nacharbeit und Sonderfreigabe trennt vorgeschlagene Maßnahmen von autorisierter Freigabe. Bewahren Sie diese Unterscheidung bei wachsendem Lieferdruck.
Rückverfolgbare Ergebnisse Und Eine Klare Entscheidung Anfordern
Ihr Bericht sollte entsprechend dem Auftrag Teil, Revision, Los und geprüften Prüfling identifizieren. Nehmen Sie Prüfstufe und geltenden Anforderungsverweis auf. Erfassen Sie gemessene Größe, Einheiten, Gerät und relevante Sondenanordnung. Beschreiben Sie tatsächliche Abdeckung und Einschränkungen. Sind einzelne Stellen oder Bilder gefordert, verknüpfen Sie diese mit derselben gelenkten Aufzeichnung.
Benennen Sie unvollständige Arbeiten klar. Ein leeres Ergebnis darf nicht als akzeptabler Zustand ausgelegt werden. Eine Behandlungsaufzeichnung darf einen fehlenden Verifizierungseintrag nicht stillschweigend ersetzen. Bewahren Sie genehmigte Klärungen und Wiederholungsmessungen mit ihren Gründen auf. Das Wareneingangspersonal sollte verstehen, was festgestellt wurde und was offen bleibt. Bitten Sie den autorisierten Prüfer, vor dem Versand erforderliche Verwendungsentscheidungen zu dokumentieren.
Gleichen Sie behandelte, geprüfte, gesperrte und freigegebene Mengen ab. Halten Sie betroffene Teile unterscheidbar, bis die erforderliche Entscheidung abgeschlossen ist. Ersetzen Sie ein ursprüngliches negatives Ergebnis nicht ohne Erhalt der Historie durch ein späteres Ergebnis. Ihre Regelungen zur Rückverfolgbarkeit sollten die Identitätsverbindung erhalten. Kennzeichnung unterstützt die Entscheidung, beweist aber allein keine magnetische Konformität.
Eine Machbare TOPSHAFT-Anfrage Vorbereiten
Senden Sie die vollständige magnetische Anforderung, bevor Sie Entmagnetisieren als akzeptierte Dienstleistungsverpflichtung behandeln. Nehmen Sie freigegebene Zeichnung, Werkstoffzustand und geforderte Fertigungsstufen auf. Stellen Sie Grenzwert, Einheiten, Messmethode und Flächenabdeckung bereit, soweit bereits definiert. Ergänzen Sie Bestellmenge, Losstichprobe und Berichtserwartungen. Benennen Sie offene technische Fragen ausdrücklich, statt den Lieferanten Antworten erfinden zu lassen.
Bitten Sie TOPSHAFT, die tatsächliche Bearbeitungs- und Verifizierungsanordnung für Ihre Anfrage zu bestätigen. Dieser Artikel verifiziert keine bestimmte Maschine, kein Instrument, keine Zertifizierung und keine quantitative magnetische Fähigkeit. Jede vorgeschlagene interne oder externe Bearbeitung benötigt eine auftragsspezifische Prüfung. Kann die Anforderung nicht unterstützt werden, klären Sie diese Einschränkung vor der Annahme. Ein bestätigter Umfang bietet nützlichere Sicherheit als eine breite, unbelegte Fähigkeitsbehauptung.
Prüfen Sie Kosten- und Terminierungsfaktoren während der Angebotserstellung. Geometrie, Handhabung, Gerätezugang, Prüflingsauswahl und Berichte können die vorgeschlagene Anordnung beeinflussen. Nehmen Sie keinen allgemeingültigen Preis oder Durchlaufzeit an. Bestätigen Sie bei Folgeaufträgen, dass Werkstoff, Fertigungsweg und Annahmeanforderungen weiterhin gelten. Stellen Sie mit der Checkliste für Wellenanfragen das kaufmännische und technische Paket zusammen, bevor Sie sich zur Fertigung verpflichten.
Häufige Fragen
Ihre Antworten sollten dem tatsächlichen Auftrag, Werkstoffzustand und vereinbarten Messverfahren folgen. Diese Fragen klären Entscheidungsgrenzen, statt allgemeingültige magnetische Grenzwerte vorzugeben.
Bedeutet Entmagnetisiert Absolut Null Magnetismus?
Nicht als vollständige Einkaufsdefinition. Geben Sie Messgröße, Methode und Annahmegrenzwert an. Eine angezeigte Null hat innerhalb ihrer Messanordnung Bedeutung. Übertragen Sie diese nicht auf jede Stelle, jedes Gerät oder jeden inneren magnetischen Zustand.
Können Sie Für Jede Welle Denselben Grenzwert Verwenden?
Nehmen Sie keinen allgemeingültigen Grenzwert an. Anwendungsanforderungen, Werkstoffzustand und vereinbarte Verifizierungsgrundlage bestimmen die tatsächliche Spezifikation. Bitten Sie die verantwortliche technische Stelle um Genehmigung. Kopieren Sie keinen Grenzwert eines sachfremden Bauteils in Ihren Auftrag.
Belegt Die Magnetpulverprüfung Die Magnetische Annahme?
Nicht automatisch. Das Untersuchungsergebnis betrifft die vorgeschriebene Fehlernachweisanforderung. Gefordertes anschließendes Entmagnetisieren und Restfeldverifizieren benötigen jeweils eigene vereinbarte Nachweise. Halten Sie diese Ergebnisse in der Freigabeaufzeichnung getrennt.
Darf Der Wareneingang Mit Einem Anderen Gerät Nachprüfen?
Nur ein geeigneter vereinbarter Vergleich kann dieselbe Annahmeentscheidung unterstützen. Unterschiede bei Gerät und Sonde können die Auslegung verändern. Vergleichen Sie zuerst Methode, Stelle, Ausrichtung und Umgebung. Klären Sie erforderliche Methodenänderungen über die verantwortliche technische Stelle.
Senden Sie Ihre Magnetische Anforderung
Vermeiden Sie Mehrdeutigkeit durch die Festlegung von Behandlung, Messung und Freigabenachweisen vor der Produktion. Kontaktieren Sie TOPSHAFT mit Ihrer Zeichnung und magnetischen Anforderung. Bitten Sie um Bestätigung der tatsächlichen Bearbeitungsanordnung, des Prüfumfangs und der Berichtsverantwortlichkeiten.